

Zusammenfassung
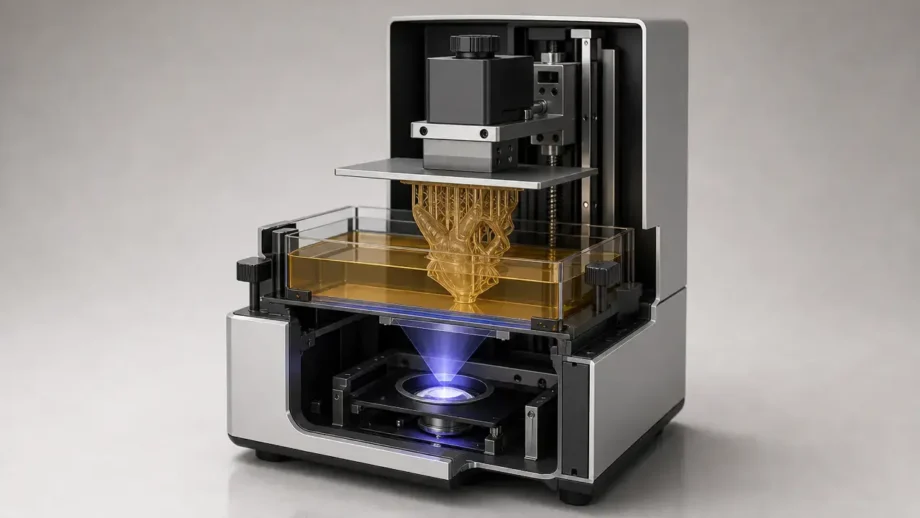
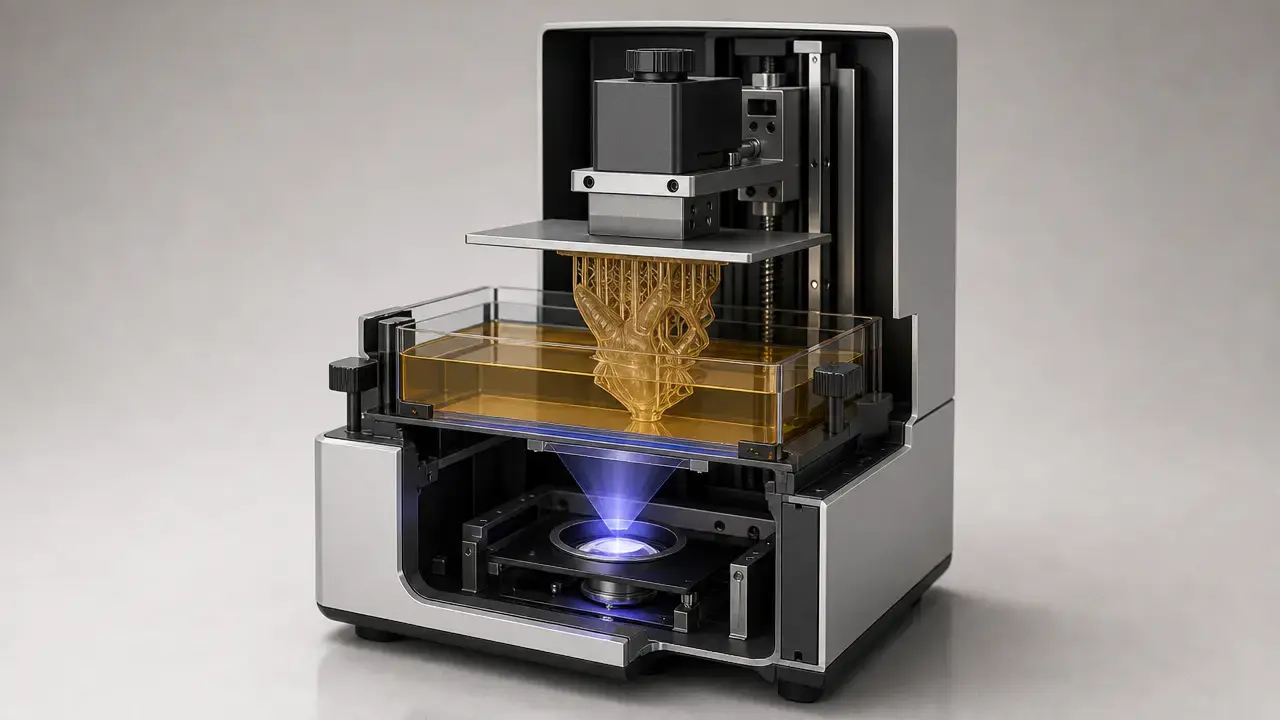
Die Wannenphotopolymerisation ist ein additives Fertigungsverfahren, bei dem ein flüssiges Photopolymer in einer Wanne durch lichtaktivierte Polymerisation selektiv ausgehärtet wird. [2] In der Praxis umfasst diese Familie den Harzdruck mit SLA, DLP und LCD/MSLA, doch die Verfahrensbezeichnung reicht über einzelne Maschinenbauformen hinaus. [1] [2]
Diese Unterscheidung ist wichtig, weil SLA, DLP und LCD/MSLA das Licht unterschiedlich strukturieren. Das beeinflusst Skalierbarkeit, optische Effizienz, Wartung und Fehlerbilder. Auch für die Messtechnik ist sie relevant: ISO/ASTM 52902 bewertet die geometrische Leistungsfähigkeit anhand von Prüfkörpern, statt sie auf eine einzelne Prospektangabe zu reduzieren. NIST hat zudem gezeigt, dass aushärtungsbezogene Arbeitskurvenwerte zwischen Laboren stark schwanken können. [3] [6] Ebenso wichtig ist der Arbeitsablauf, denn der Harzdruck endet nicht mit dem Bauvorgang: Waschen, Trocknen, Nachhärten und Nachbearbeiten beeinflussen das Endergebnis. Sicherheitsfragen begleiten den gesamten Prozess, vom Umgang mit unausgehärtetem Harz über Lösemittel und UV-Strahlung bis zur Belüftung. [20] [21] [22]
Wichtige Begriffe und Kennzahlen
Dieser Artikel verwendet nach Möglichkeit die Terminologie aktueller Normen. ISO/ASTM 52900:2021, Ausgabe 2, wurde im November 2021 veröffentlicht und im August 2025 von ISO als weiterhin aktuell bestätigt. [1] Auch bei Genauigkeitsangaben ist begriffliche Sorgfalt nötig: ISO 5725-1 unterscheidet zwischen Richtigkeit und Präzision, statt „Genauigkeit“ pauschal als Synonym für feine Details zu verwenden. [5]
- VPP / Wannenphotopolymerisation: ein additives Fertigungsverfahren, bei dem flüssiges Photopolymer in einer Wanne durch lichtaktivierte Polymerisation selektiv ausgehärtet wird. [2]
- Harz-3D-Druck: eine breite Marktbezeichnung für photopolymerbasierten Druck; in diesem Artikel ist damit meist VPP gemeint, sofern kein anderes Verfahren genannt wird.
- SLA: Stereolithografie; hier die laserbasierte, scannende Stereolithografie.
- DLP: Digital Light Processing; in der Regel projektorbasierte Bilderzeugung mit einem DMD. [10]
- LCD/MSLA: maskierte Stereolithografie mit einer LCD-Maske und einer Hintergrundbeleuchtung im nahen UV-Bereich. [10]
- Material Jetting: eine andere AM-Verfahrensfamilie, bei der Materialtröpfchen selektiv aufgebracht werden. Auch dabei können Photopolymerharze zum Einsatz kommen; deshalb ist nicht jeder Photopolymerdruck VPP. [2]
- Schichthöhe: die beim Slicing geplante Schrittweite in Z-Richtung; eine Prozesseinstellung und kein direktes Maß für die Maßgenauigkeit.
- Genauigkeit und Präzision: Präzision beschreibt die Übereinstimmung wiederholter Ergebnisse untereinander, Richtigkeit die Nähe zu einem Referenzwert. „Genauigkeit“ setzt voraus, dass beides beherrscht wird. [5]
Was „Wannenphotopolymerisation“ bedeutet – und was nicht
Wannenphotopolymerisation, kurz VPP, ist der Normbegriff für ein additives Fertigungsverfahren, bei dem flüssiges Photopolymer in einer Wanne durch lichtaktivierte Polymerisation selektiv ausgehärtet wird. [2] Damit ist eine Verfahrenskategorie definiert, keine Marke, keine einzelne Druckerbauweise und kein Synonym für jede Maschine, die Harz verwendet. Dieser Artikel folgt der aktuellen ISO/ASTM-Terminologie, damit Vergleiche zwischen Maschinentypen und Materialien konsistent bleiben. [1]
Die Abgrenzung wird besonders wichtig, wenn von einem „Harzdrucker“ die Rede ist. Im Alltag ist der Ausdruck hilfreich, aber er ist weiter gefasst und weniger präzise als VPP. Material Jetting kann beispielsweise ebenfalls Photopolymerharz verwenden. ISO/ASTM 52900 ordnet es dennoch separat ein, weil es auf dem selektiven Ablegen von Tröpfchen beruht und nicht auf dem Aushärten ausgewählter Bereiche einer Harzwanne. [2] Ähnliche Chemie bedeutet nicht dieselbe Verfahrenskategorie.
Auch in Produktbeschreibungen und Foren werden Bezeichnungen häufig vermischt. In diesem Artikel steht SLA ausschließlich für laserbasierte, scannende Stereolithografie, DLP für projektorbasierte Bilderzeugung und LCD/MSLA für maskierte Systeme mit LCD und Hintergrundbeleuchtung. Diese strengere Einteilung ist hilfreich, weil Strahlengang, Skalierungsverhalten und Wartungsanforderungen trotz der gemeinsamen VPP-Familie nicht identisch sind. [10]
So funktioniert die Wannenphotopolymerisation
Ein VPP-Harz besteht üblicherweise aus Monomeren oder Oligomeren, Photoinitiatoren und Zusatzstoffen. Letztere beeinflussen Eigenschaften wie Viskosität, Farbe, Schrumpfverhalten, Steifigkeit, Zähigkeit oder thermisches Verhalten. Trifft Licht der geeigneten Wellenlänge auf das Harz, erzeugt der Photoinitiator reaktive Spezies, die Polymerwachstum und Vernetzung auslösen. Das Bauteil erstarrt dort, wo die zugeführte Lichtdosis ausreicht. Die ausgehärtete Form wird jedoch nicht allein durch die Chemie bestimmt. Optik, Belichtungssteuerung, Harzfluss sowie die Mechanik der Schichtabstützung oder -ablösung beeinflussen ebenfalls das Ergebnis. [13]
Mehrere Effekte machen diese Aushärtungszone komplex. Sauerstoff kann die Photopolymerisation an einer exponierten Grenzfläche hemmen. Deshalb achten kontinuierliche und schnelle VPP-Varianten besonders auf die Grenzflächenchemie, statt lediglich mehr Licht einzusetzen. [12] [13] Auch Absorber, Pigmente und Füllstoffe verändern das Ergebnis, weil sie Eindringtiefe, Streuung und Kantentreue beeinflussen. Bei LCD/MSLA-Systemen kommt der optische Schichtaufbau hinzu: LCD-Maskierungen verwenden eine Hintergrundbeleuchtung im nahen UV-Bereich, wobei Bauteile wie Farbfilter und Polarisatoren die Transmissionseffizienz und nutzbaren Wellenlängen bestimmen. [10]
Deshalb darf die Schichthöhe nicht mit der Aushärtetiefe verwechselt werden. Die Schichthöhe ist der in der Software gewählte, geplante Z-Schritt. Die Aushärtetiefe bezeichnet die tatsächliche Polymerisationstiefe unter einer bestimmten Belichtungsbedingung. Beide Größen hängen zusammen, sind aber nicht dasselbe Maß. Die NIST-Ringstudie zu Arbeitskurven zeigte, dass die gängigen Parameter Dp und Ec zwischen den Teilnehmern so stark schwankten, dass sie als prozessspezifische Messwerte und nicht als universelle Materialkonstanten behandelt werden sollten. [6] [7]
Zur typischen Hardware eines VPP-Druckers gehören Harzwanne, Lichteinheit, Bauplattform und Z-Achsenantrieb. Viele Desktop-Systeme in Bottom-up-Bauweise besitzen außerdem eine transparente Grenzfläche oder flexible Wannenfolie am Tankboden. Eine bestimmte Folie oder Membran ist jedoch keineswegs in der gesamten Verfahrenskategorie üblich. Entscheidend ist das Zusammenspiel des vollständigen optischen, chemischen und mechanischen Systems – die Lichtquelle allein reicht nicht aus. [11] [13]
Top-down- und Bottom-up-Architekturen bei VPP
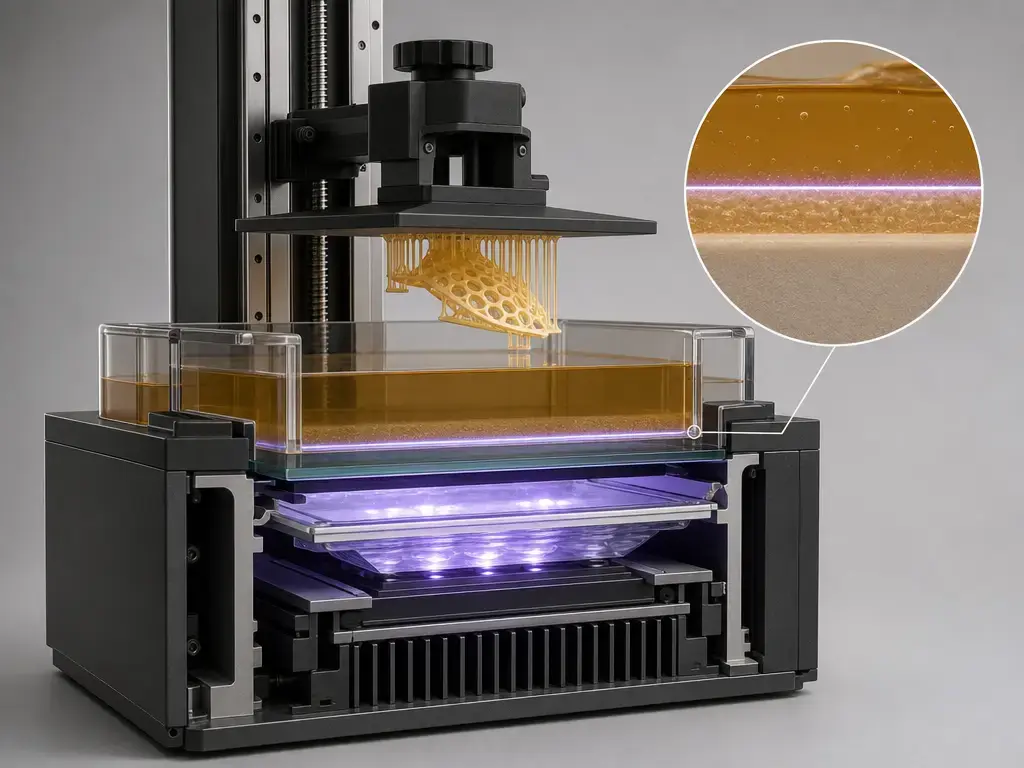
VPP-Systeme werden üblicherweise in Top-down- und Bottom-up-Architekturen eingeteilt. Bei einem Top-down-System erfolgt die Aushärtung nahe der freien Harzoberfläche, während sich die Lichtquelle oberhalb der Wanne befindet. Bei einem Bottom-up-System entsteht das Bauteil an einer umgekehrten Plattform, und jede Schicht härtet an einer begrenzenden Grenzfläche am Wannenboden aus. Übersichtsarbeiten zu VPP-Architekturen behandeln dies als wesentliche Verfahrensunterscheidung und nicht als nebensächliches Konstruktionsdetail, da die Position der Lichtquelle und der Wiederbeschichtungsablauf die Mechanik des Druckzyklus verändern. [11]
Damit ändern sich die Zielkonflikte. Top-down-Systeme benötigen typischerweise mehr Harz im Tank und organisieren die Wiederbeschichtung anders. Bottom-up-Systeme kommen mit weniger Harz aus, müssen aber jede ausgehärtete Schicht wiederholt von der Wannengrenzfläche ablösen. Diese Ablösung ist eine zentrale Herausforderung und steht in direktem Zusammenhang mit Geschwindigkeit, Ausfallrisiko und Oberflächenqualität. Unvollständige Ablösung, Delamination, saugbedingte Belastungen und Nachflussprobleme sind deshalb für Bottom-up-Verfahren deutlich zentraler als für Top-down-Systeme. [11] [13]
Ablauf des Harz-3D-Drucks
Der Harz-3D-Druckprozess beginnt lange vor der Belichtung. Ein Slicer zerlegt das 3D-Modell in Schichten, erzeugt bei Bedarf Stützen und weist Belichtungseinstellungen zu, die zum Harz und zur Schichthöhe passen. Während des Druckens belichtet die Maschine eine Schicht, bewegt die Z-Achse und lässt vor dem nächsten Zyklus Harz nachfließen oder neu auftragen. Die Belichtungszeit ist nur ein Teil der Zeitbilanz. Die gesamte Zyklusdauer hängt auch von Hub- oder Kippbewegungen, Ablöseverhalten, Harznachfluss und vorgesehenen Pausen ab. Für ein Desktop-MSLA-Beispiel nennt Prusa je nach Material und Schichthöhe Schichtbelichtungszeiten von 1.3–2.4 Sekunden. Das verdeutlicht, weshalb Belichtungswerte nicht einfach zwischen Druckern oder Harzen übertragbar sind. [16]
Die Nachbearbeitung gehört zum Verfahren und ist kein optionaler Zusatz. Ein frisch gedrucktes Bauteil trägt meist noch unausgehärtetes Harz auf der Oberfläche und hat seinen endgültigen Materialzustand möglicherweise noch nicht erreicht. Waschen entfernt Oberflächenharz, Trocknen entfernt Lösemittel, Nachhärten kann das Polymernetzwerk vervollständigen oder stabilisieren; anschließend erfolgt die Endbearbeitung. Einen herstellerspezifischen Ausgangspunkt liefert Formlabs im SLA-Nachbearbeitungsleitfaden: Für viele Harze empfiehlt der Finish-Kit-Ablauf zwei 10-minütige Bäder in getrennten Behältern mit 30 Sekunden manueller Bewegung. Werden flüchtige Lösemittel wie IPA verwendet, folgen vor Nachhärtung oder weiterer Nachbearbeitung mindestens 30 Minuten Trocknung. Dies ist ein beispielhafter Ablauf, keine allgemeingültige Regel. [20]
- Modell vorbereiten. Bauteil ausrichten, Stützen hinzufügen und eine zum Harz passende Schichthöhe sowie ein geeignetes Belichtungsprofil wählen.
- Geometrie slicen. Das Modell in Schichtdaten und Maschinenbefehle umwandeln.
- Harz einfüllen und Wanne prüfen. Sicherstellen, dass Wanne, Grenzfläche und Bauplattform sauber und einsatzbereit sind.
- Jede Schicht belichten. Die ersten Schichten mit Einstellungen zur sicheren Verankerung aushärten, danach mit den normalen Schichtbelichtungen fortfahren.
- Z-Achse bewegen. Platz für die nächste Schicht schaffen.
- Ablösen, neu beschichten oder nachfüllen. Bei Bottom-up-Systemen die ausgehärtete Schicht von der Wannengrenzfläche lösen und Harz nachfließen lassen.
- Bauteil entnehmen. Nach Druckende das Bauteil von der Plattform abnehmen.
- Unausgehärtetes Harz abwaschen. Den vom Harz- oder Maschinenhersteller empfohlenen Lösemittelablauf verwenden. [20]
- Trocknen, nachhärten und fertigbearbeiten. Nach dem Trocknen und einer gegebenenfalls erforderlichen Nachhärtung Stützen entfernen und nach Bedarf schleifen, polieren oder prüfen. [20]
SLA, DLP und LCD/MSLA: dieselbe VPP-Familie, unterschiedliche Lichtstrukturierung
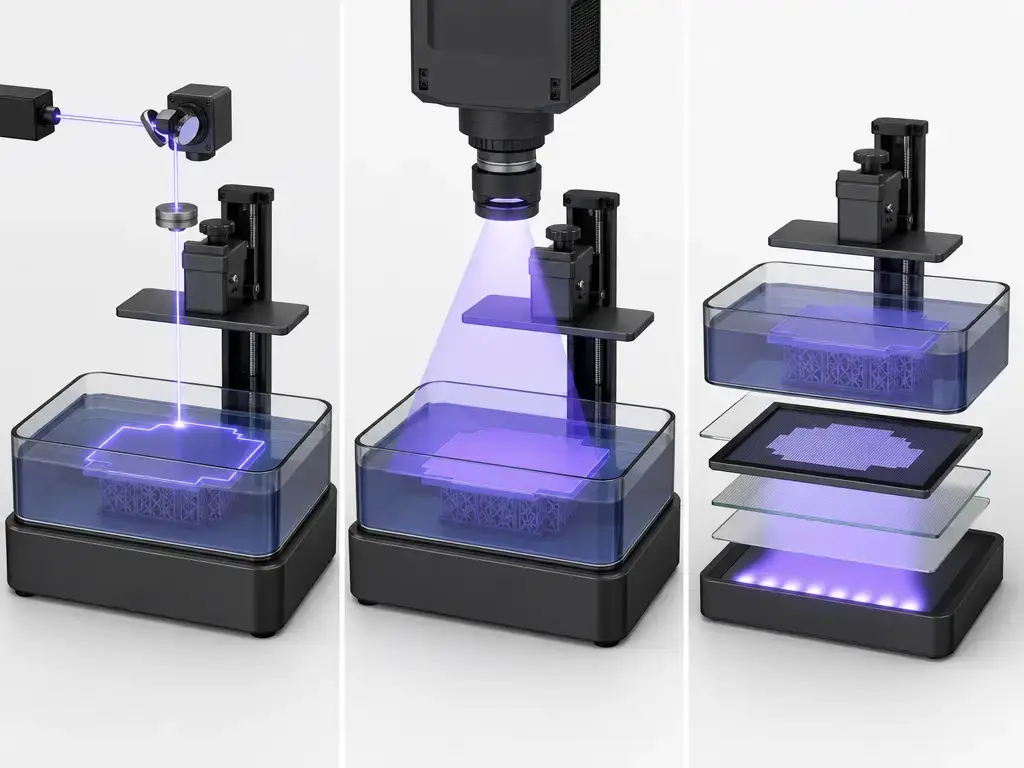
SLA zeichnet jede Schicht mit einem gescannten Laserpunkt; die Belichtung erfolgt daher seriell statt vollflächig. Der Durchsatz hängt dadurch nicht nur von der Harzreaktion ab, sondern auch von Strahlgröße, Scanstrategie und zu belichtender Fläche. Herstellerangaben zu industriellen Beispielen nennen deshalb meist eine Kombination aus Bauraum, Laserwellenlänge und Strahlgrößenbereich statt einer einzelnen pixelartigen Kennzahl. Eine aktuelle Broschüre von 3D Systems zum SLA 750 nennt eine maximale Bauteilgröße von 750 × 750 × 550 mm, einen 355-nm-Laser und eine dynamische Strahlgröße von 125–1000 µm. Zugleich weist sie darauf hin, dass die Genauigkeit mit Bauparametern, Geometrie, Ausrichtung und Nachbearbeitung variieren kann. [18]
DLP und LCD/MSLA können beide eine ganze Schicht gleichzeitig belichten, erzeugen dieses Bild jedoch unterschiedlich. DLP verwendet projektorbasierte Bilderzeugung mit einem digitalen Mikrospiegelbaustein, während LCD/MSLA eine LCD-Maske mit einer Hintergrundbeleuchtung im nahen UV-Bereich sowie einen optischen Schichtaufbau mit Transmissionsverlusten nutzt. [10] Deshalb geht es beim Vergleich von SLA, DLP und LCD-Druck um mehr als „Laser gegen Pixel“. Selbst unter Verfahren mit Ganzschichtbelichtung beeinflusst der optische Weg Lichteffizienz, Feldhomogenität, Skalierungsgrenzen und nutzbare Wellenlängen. [10]
Aus diesen Zielkonflikten ergibt sich keine einfache Leistungsrangfolge. Laser-SLA skaliert anders, weil der Strahl die Geometrie nacheinander schreibt. DLP ermöglicht schnelle Schichtbelichtungen, doch Feldgröße und Projektionsoptik bestimmen, wie sich diese Geschwindigkeit über die Baufläche hinweg nutzen lässt. LCD/MSLA kann besonders bei Desktop-Systemen kompakt und wirkungsvoll sein, allerdings kostet die Maskenstruktur selbst Licht. Ein sinnvoller Vergleich fragt deshalb weniger danach, „welches Verfahren die höchste Auflösung hat“, sondern danach, welche Belichtungsmethode, welches Harz und welcher Arbeitsablauf zur Aufgabe passen. [10] [18] [19]
| Verfahren | Methode der Lichtstrukturierung | Wichtige Kennzahl | Wesentliche Grenze |
|---|---|---|---|
| SLA | Ein gescannter Laserpunkt zeichnet die Schicht. | Strahlgröße und Bauraum. Herstellerbeispiel: SLA 750, 750 × 750 × 550 mm, 355 nm, Strahlgröße 125–1000 µm. [18] | Die serielle Belichtung verlangsamt das Abdecken großer Flächen. |
| DLP | Projektorbasierte Bilderzeugung mit einem DMD. | Bildfeld und projizierte Pixelgröße. Herstellerbeispiel: Figure 4 135, 135 × 76 × 165 mm, 405 nm, 50-µm-Pixel, Standardschichten von 20/30/50 µm, für die meisten Materialien bis zu 70 mm/h. [19] | Projektionsoptik und Feldskalierung begrenzen die Abdeckung. |
| LCD/MSLA | LCD-Maske mit Hintergrundbeleuchtung im nahen UV-Bereich. | Transmissionseffizienz, Bestrahlungsstärke in der Aushärtungsebene und Pixelabstand der Maske. Herstellerbeispiel: Form 4, 405 nm, 16 mW/cm² in der Aushärtungsebene, 50 µm Pixelgröße, 20.0 × 12.5 × 21.0 cm Bauraum, maximal 100 mm/h, typischer Mittelwert 40 mm/h. [15] | Der optische LCD-Schichtaufbau verringert Lichttransmission und Flexibilität bei den Wellenlängen. [10] |
| Kontinuierliche Varianten | Projektion oder Scannen mit bewegter Grenzfläche. | Grenzflächensteuerung und Kontinuität zwischen den Schichten. [12] [13] | Grenzflächenchemie und die Mechanik der begrenzenden Oberfläche setzen dem Verfahren weiterhin Grenzen. [13] |
| Zwei-Photonen-Verfahren | Ein fokussierter Laser löst eine stark lokalisierte Polymerisation aus. | Minimale Strukturgröße. | Extrem kleines Schreibvolumen und hohe Systemkomplexität. |
Ein zweites vom Hersteller beschriebenes Desktop-LCD/MSLA-Beispiel verdeutlicht denselben Punkt anders: Prusa nennt für den SL1S je nach Material und Schichthöhe eine Belichtungszeit von 1.3–2.4 Sekunden. Eine Zeitangabe einer einzelnen Maschine darf daher nicht als allgemeine Eigenschaft von VPP gelten. [16]
Kontinuierliche und „Hochgeschwindigkeits“-Varianten
Kontinuierliche und schnelle Ansätze gehören weiterhin zur VPP-Familie, verändern jedoch das Verhalten der Grenzfläche während des Drucks. Beim von Tumbleston und Mitautoren beschriebenen CLIP-Verfahren erzeugt ein sauerstoffdurchlässiges Fenster unter der Projektionsebene eine dünne „Totzone“, in der die Photopolymerisation gehemmt wird. Das erlaubt eine kontinuierliche Bauteilbewegung statt eines strikten Stopp-und-Ablöse-Zyklus für jede Schicht. [12] Dadurch lässt sich die Geschwindigkeit erhöhen, die grundlegenden Grenzen der Verfahrenskategorie verschwinden jedoch nicht: Grenzflächensteuerung, Harzverhalten, Wärmemanagement und ablösebedingte Mechanik bleiben entscheidend. [13]
Leistungskennzahlen: Auflösung, Genauigkeit, Wiederholbarkeit und Geschwindigkeit
„Auflösung“ gehört zu den am wenigsten präzise verwendeten Begriffen im Harzdruck. Je nach Kontext kann damit der Pixelabstand einer Maske, die projizierte Pixelgröße, der Laserpunktdurchmesser, die kleinste sichtbare Oberflächenstruktur oder sogar die Schichthöhe gemeint sein. Deshalb muss sich die Genauigkeitsterminologie auf die Messtechnik stützen und nicht auf verkürzte Werbeaussagen. ISO 5725-1 unterscheidet Richtigkeit und Präzision und betrachtet Genauigkeit nur dann als aussagekräftig, wenn der Messprozess beherrscht wird. Ein kleines Pixel oder ein feiner Strahl kann mit systematischen Maßabweichungen einhergehen; ebenso kann eine Maschine dasselbe falsche Ergebnis äußerst zuverlässig wiederholen. [5]
Diese messtechnische Sicht ist in AM-Normen verankert. ISO/ASTM 52902:2023 behandelt ausdrücklich die Bewertung der geometrischen Leistungsfähigkeit anhand von Prüfkörpern und Messgrößen. Die Norm unterstützt Leistungsbewertung und Kalibrierung und legt fest, was gemessen werden soll, ohne eine universelle Messmethode vorzuschreiben. [3] Die Arbeiten von NIST zu einem AM-Prüfkörper verdeutlichen dies aus unabhängiger messtechnischer Perspektive: Gemessene Fehler eines Prüfkörpers lassen sich auf konkrete Ursachen im AM-System zurückführen, statt als unbestimmte Prospektbehauptungen stehen zu bleiben. [8] Die NIST-Programmseite beschreibt außerdem einen wiederholbaren Ablauf für geometrische Genauigkeit und Oberflächenrauheit, einschließlich regelmäßiger Wiederholungsprüfungen nach Wartung oder Neukalibrierung. [9]
Auch Arbeitskurvenwerte eignen sich nicht für allzu verkürzte Aussagen. In der NIST-Ringstudie lieferten 24 Labore 35 Datensätze für Harz aus einer einzigen Charge. Dennoch variierte das gemessene Dp um bis zu 7× und Ec um bis zu 70×. [6] [7] Dadurch werden die Konzepte nicht unbrauchbar; vielmehr hängen diese Werte stark von Aufbau, Optik, Methode und Auswertung ab. Es sind Messwerte innerhalb eines Prozesskontexts und keine unmittelbar übertragbaren Konstanten.
| Kennzahl | Was sie tatsächlich misst | Was sie NICHT garantiert | Einflussgrößen |
|---|---|---|---|
| Pixelgröße / Pixelabstand | Das laterale Abtastraster von Systemen mit Bildmaskierung. | Endgültige Maßgenauigkeit oder vollkommen scharfe Kanten. | Optische Unschärfe, Transmissionsverluste, Streuung im Harz, Belichtungsdosis und Anti-Aliasing-Strategie. |
| Laserpunktgröße | Den effektiven Strahldurchmesser, mit dem Laser-SLA Strukturen schreibt. | Gleiche Detailqualität an allen Stellen im Bauraum. | Strahlqualität, Fokus, Scangeschwindigkeit, Bahnplanung und Harzreaktion. |
| Schichthöhe | Den geplanten Dickenzuwachs zwischen den Schichten. | Dass die ausgehärtete Schicht genau dem nominellen Z-Schritt entspricht. | Z-Mechanik, Aushärtetiefe, Harzfluss und Verbindungsverhalten zwischen den Schichten. |
| Aushärtetiefe (Dp / Ec) | Wie ein Harz unter einem angegebenen Aufbau auf Belichtung reagiert. | Übertragbarkeit zwischen Maschinen, Wellenlängen oder Laboren. [6] | Harzchemie, Optik, Bestrahlungsstärke, Wellenlänge und Prüfverfahren. |
| Minimale Strukturgröße | Das kleinste Detail, das unter angegebenen Bedingungen zuverlässig erzeugt werden kann. | Funktionale Passung, Freiräume oder Robustheit bei beliebiger Geometrie. | Ausrichtung, Überhärtung, Stützstrategie, Waschen, Nachhärten und Bauteilform. |
| Maßgenauigkeit | Die Nähe des gedruckten Bauteils zum Sollmodell. | Geringe Streuung zwischen einzelnen Bauteilen. | Kalibrierung, Schrumpfung, Kompensationsstrategie, Geometrie und Messmethode. |
| Wiederholbarkeit / Präzision | Die Übereinstimmung wiederholter Bauvorgänge oder Messungen untereinander. [5] | Richtigkeit gegenüber den Nennmaßen. | Maschinenstabilität, Harzcharge, Umgebung, Handhabung und messtechnische Praxis. |
| Oberflächenqualität | Oberflächentextur sowie sichtbare Schicht- oder Belichtungsartefakte. | Innere Genauigkeit oder Wasserdichtheit. | Schichthöhe, Ablösedynamik, Harzfluss, Belichtungssteuerung und Nachbearbeitungsschritte. |
| Druckgeschwindigkeit | Die Zeit zur Fertigstellung eines Bauteils, eines Schichtsatzes oder eines Baujobs unter angegebenen Bedingungen. | Vergleichbare Produktivität zwischen unterschiedlichen Druckern oder Aufgaben. | Belichtungsverfahren, Bauteilfläche, Ablösemechanik, Nachflussverhalten und Annahmen zur Nachbearbeitung. |
Für einen praktischen Vergleich lautet die nützliche Frage nicht: „Welche Maschine wirbt mit der kleinsten Zahl?“, sondern: „Was wurde mit welchem Prüfkörper und welcher Methode unter welchen Harz- und Nachbearbeitungsbedingungen gemessen?“ ISO/ASTM 52902 und das NIST-Prüfkörperkonzept weisen in dieselbe Richtung: Entscheidend ist das gemessene Druckergebnis, nicht allein die Druckerspezifikation. [3] [8] [9]
Materialien für die Wannenphotopolymerisation
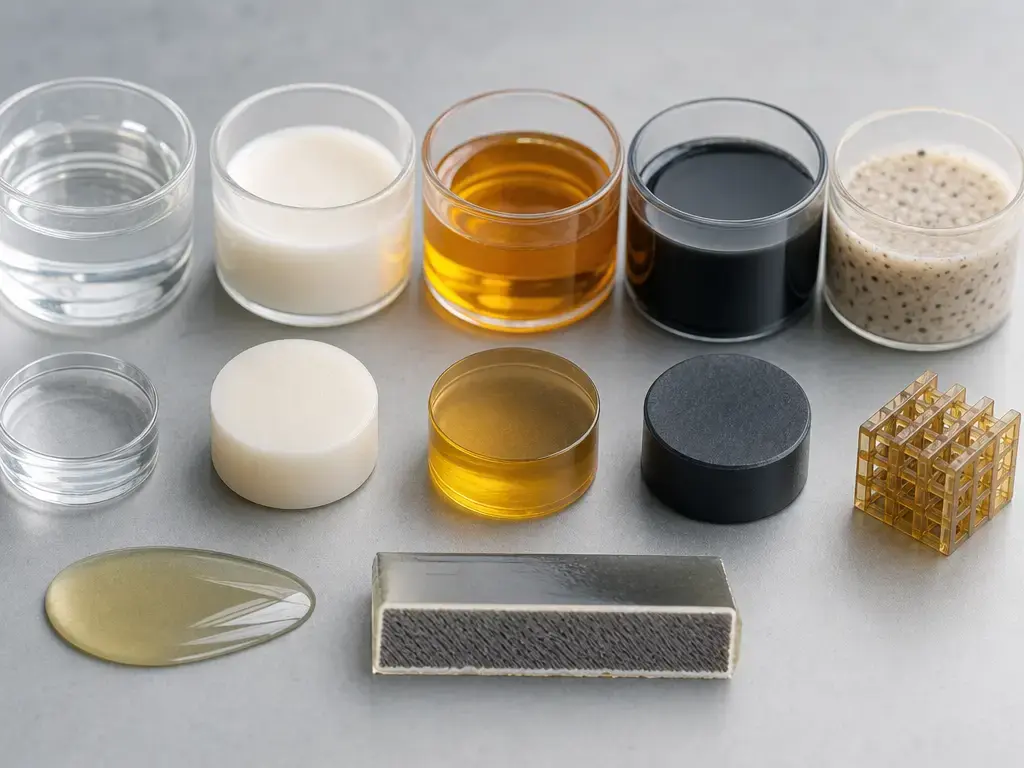
Die wichtigsten Materialien sind Photopolymerharze, deren Formulierungen auf unterschiedliche Anwendungen abgestimmt sind. Ein einheitliches „Harzverhalten“ gibt es nicht. Zu den gängigen Kategorien gehören Universalharze für Prototypen, zähere Sorten für Handhabung oder Schnappverbindungstests, steife Systeme für formstabilere Bauteile, flexible oder elastomerähnliche Systeme für nachgiebige Komponenten, ausbrennbare Formulierungen für Feingussmodelle, transparente Harze für optische oder fluidische Anwendungen und hochtemperaturbeständige Materialien für höhere Wärmebelastungen. Es gibt auch zertifizierte medizinische oder dentale Arbeitsabläufe. Die Eignung hängt jedoch vom konkreten Material, Drucker, Nachbearbeitungsablauf und Verwendungszweck ab, nicht allein von der Bezeichnung.
Entscheidend ist, dass die Endeigenschaften nicht allein aus der Chemie entstehen. Sie hängen von der Harzformulierung und zusätzlich von Geometrie, Bauorientierung, Stützstrategie, Waschbedingungen, Trocknung, Nachhärtungsprogramm und Prüfverfahren zur Bauteilbewertung ab. Deshalb dürfen Materialdatenblätter und die tatsächliche Leistungsfähigkeit gedruckter Teile nicht gleichgesetzt werden.
Keramisch gefüllte Systeme bilden einen eigenen VPP-Zweig und sind keine bloße Erweiterung ungefüllter Polymerharze. ISO/ASTM 52940:2025 definiert Charakterisierungskategorien für keramische Schlicker als VPP-Ausgangsmaterial, darunter Feststoffgehalt, dynamische Viskosität, Partikelgrößenverteilung, chemische Zusammensetzung und Dispersionsstabilität. [4] Diese Kategorien sind relevant, weil keramische Suspensionen Fließverhalten, Streuung, Sedimentationsrisiko und Aushärtung verändern. Auch die nachgelagerte Prozesskette unterscheidet sich. Eine aktuelle Übersichtsarbeit beschreibt die Aufbereitung keramischer Harze, gefolgt von Wannenphotopolymerisation, Entbindern und Sintern. Das gedruckte Objekt ist somit ein Grünling und noch kein fertiges Keramikbauteil. [14]
- Standardharze: allgemeine Prototypen, Konzeptmodelle und Passungsprüfungen.
- Zähe Harze: Bauteile, die höheren Widerstand gegen Risse oder Handhabungsschäden benötigen.
- Steife oder technische Harze: Lehren, Gehäuse, Vorrichtungen und steifere Funktionsteile.
- Flexible und elastomerähnliche Harze: Griffe, nachgiebige Mechanismen, Dichtungen und biegsame Teile.
- Transparente Harze: sichtbare Strömungswege, transparente Bereiche und Anschauungsteile, bei denen Durchsichtigkeit zählt.
- Hochtemperaturharze: Bauteile, die erhöhte Wärmebelastungen aushalten müssen.
- Ausbrennbare Harze: Feingussmodelle, die möglichst rückstandsfrei ausbrennen sollen.
- Biokompatible oder medizinisch orientierte Harze: spezialisierte Arbeitsabläufe mit anwendungsspezifischem Validierungsbedarf.
- Keramische Schlicker: partikelgefüllte VPP-Ausgangsmaterialien, die nach dem Druck entbindert und gesintert werden müssen. [4] [14]
Anwendungen
Wannenphotopolymerisation ist besonders nützlich, wenn feine Details, glatte Oberflächen oder kontrollierte Schichtbildung wichtiger sind als reine Durchsatzvorteile anderer AM-Verfahrensfamilien. Typische Anwendungen sind Designprototypen, Teile zur Passungsprüfung, Lehren und Vorrichtungen, Gussmodelle sowie Dentalmodelle. Hier zählen für Anwender häufig wiederholbare Geometrie, saubere Oberflächen und passende Materialklassen stärker als eine plakative Baugeschwindigkeit.
Spezialisierte Anwendungen erschließen mit derselben Verfahrensfamilie weitere Bereiche. Mikrofluidische Komponenten sowie optische oder lichtleitende Bauteile profitieren von der Oberflächenqualität und der präzisen Steuerung der Lichtstrukturierung. Keramikteile sind ein wichtiger Sonderfall: VPP erzeugt einen Grünling, der erst durch Entbindern und Sintern zum fertigen Keramikbauteil wird. [14] Auch leitfähige oder sensorische Bauteile sind möglich, sollten jedoch eher als Forschungs- oder Nischenprodukte denn als allgemeiner Standard betrachtet werden.
- Designprototypen und Anschauungsmodelle.
- Teile zur Passungsprüfung und Montagehilfen.
- Lehren, Vorrichtungen und Spannmittel.
- Feingussmodelle.
- Dentalmodelle und Studienmodelle.
- Mikrofluidische Bauteile.
- Optische oder lichtleitende Komponenten.
- Keramische Grünlinge für anschließendes Entbindern und Sintern. [14]
- Spezialisierte Forschungsbauteile, einschließlich leitfähiger oder sensorischer Strukturen.
Grenzen, Fehlerbilder und Sicherheit
Schon unabhängig von Sicherheitsfragen besitzt das Verfahren wiederkehrende technische Grenzen. Bottom-up-Systeme reagieren besonders empfindlich auf die Ablösung an der Wannengrenzfläche, die unmittelbar mit der Geschwindigkeit zusammenhängt. Überbelichtung kann Ecken abrunden, Wände verdicken oder feine Spalte schließen; Unterbelichtung kann Schichten schwächen oder kleine Details unvollständig lassen. Auch Stützgestaltung und Ausrichtung sind wichtig, weil sie Verformungen beim Drucken, Waschen und Nachhärten beeinflussen. Schrumpfung und Verzug können entstehen, während sich das Netzwerk bildet und nach dem Druck weiter verändert. [13]
Der Umgang mit unausgehärtetem Harz ist als Chemikalienhandhabung zu behandeln, nicht als gewöhnliche Reinigung. UL 200B empfiehlt für die Wannenphotopolymerisation chemikalienbeständige Handschuhe wie Nitril oder Neopren und rät ausdrücklich davon ab, unausgehärtete Harze mit Latexhandschuhen zu handhaben. Außerdem werden Schutzbrillen mit UV-Schutz empfohlen. [22] In der Praxis müssen kontaminierte Werkzeuge, harzbeschichtete Teile und Arbeitsflächen als Expositionsstellen gelten, bis das Bauteil gewaschen und der Arbeitsplatz gereinigt ist.
Lösemittel bringen zusätzliche Gefahren mit sich. IPA und ähnliche Waschmittel können entzündlich sein, gelöstes unausgehärtetes Harz enthalten und eine Trocknungszeit vor dem Nachhärten erforderlich machen. Die Supporthinweise von Formlabs nennen ein klares Beispiel: Bei flüchtigen Lösemitteln wie IPA sollten Bauteile vor Nachhärtung oder weiterer Nachbearbeitung mindestens 30 Minuten trocknen. [20] Diese Zeit ist ein Herstellerbeispiel und kein allgemeiner Wert für jedes Harz oder Lösemittel.
UV-Strahlung und Belüftung erfordern gesonderte Aufmerksamkeit. Nachhärtegeräte sollen das Bauteil kontrolliert belichten und nicht den Bediener ungeschützt bestrahlen. Das NIOSH-Bulletin von 2024 zum sicheren 3D-Druck behandelt die umfassendere Emissionsproblematik mit VOCs, schwerflüchtigen organischen Verbindungen und ultrafeinen Partikeln. Es beschreibt Wannenpolymerisation als Verfahren, das Photopolymerharz mit UV-Licht eines Lasers oder Projektors aushärtet. [21] Praktisch bedeutet das: Abschirmungen verwenden, Sicherheitsdatenblatt und Maschinenanleitung beachten sowie vorrangig Emissionen an der Quelle beherrschen und ausreichend belüften, statt sich allein auf Handschuhe zu verlassen. [21] [22]
- Für unausgehärtetes Harz geeignete chemikalienbeständige Handschuhe tragen und dabei Latex vermeiden. [22]
- Zum Arbeitsablauf passenden Augenschutz verwenden, gegebenenfalls einschließlich UV-Schutzbrille. [22]
- Druck-, Wasch- und Nachhärtebereiche entsprechend den Geräte- und Lösemittelhinweisen belüften. [20] [21]
- Verschüttetes Harz umgehend entfernen und kontaminierte Werkzeuge sowie Tücher als harzhaltigen Abfall behandeln.
- Sicherheitsdatenblatt des Harzes und druckerspezifische Anleitungen am Einsatzort bereithalten.
- Waschlösemittel fern von Zündquellen lagern und gebrauchtes Lösemittel als kontaminierten Abfall behandeln. [20]
- Harzabfälle, Tücher und verbrauchtes Lösemittel nach örtlichen Vorschriften und betrieblichen Verfahren entsorgen.
Aktuelle Forschung, Marktumfeld und praktische Schlussfolgerungen
Die aktuelle VPP-Forschung konzentriert sich auf bessere Materialien, engere Prozesskontrolle und funktionalere Bauteile. Eine einzelne Entwicklung, die sämtliche Zielkonflikte aufhebt, zeichnet sich nicht ab. Ein bei ACS beschriebenes Beispiel leitfähiger Nanokomposite erreicht eine Leitfähigkeit bis zu 0.3 S·m⁻¹ bei einem Gesamtfüllstoffgehalt unter 0.15 Vol.-%. Das Ergebnis gilt jedoch für die konkrete Formulierung und ist kein allgemeiner VPP-Benchmark. [25] Eine verwandte Veröffentlichung in Additive Manufacturing zeigt den Grund: Leitfähige VPP-Bauteile können elektrisch anisotrop sein. Ihre richtungsabhängige Leitfähigkeit entsteht durch Schichtgrenzflächen und lässt sich nicht mit einem einzigen universellen Volumenwert beschreiben. [26] Die Ergebnisse sind vielversprechend, bestätigen aber das bekannte Muster: Materialien, Optik und zeitlicher Prozessablauf wirken stark zusammen.
Zum übergeordneten Marktumfeld: Wohlers Associates meldete für die weltweite additive Fertigung 2025 einen Gesamtumsatz von 24.2 Milliarden US-Dollar, 10.9% mehr als im Vorjahr. [23] Das liefert Kontext für AM insgesamt, ist aber kein direktes Maß für das Segment der Wannenphotopolymerisation. Für diesen Artikel wurde keine verlässliche öffentlich verfügbare Marktanteilszahl ausschließlich für VPP gefunden. Praktisch bleibt VPP dort stark, wo Details, Oberflächenqualität und kontrollierte Photopolymerabläufe zählen. Das Verfahren profitiert jedoch weiterhin stärker von konsequenter Messtechnik als von Begeisterung für Datenblattwerte.
Häufige Fragen
Was ist Wannenphotopolymerisation (VPP) nach ISO/ASTM?
Nach ISO/ASTM ist Wannenphotopolymerisation ein additives Fertigungsverfahren, bei dem flüssiges Photopolymer in einer Wanne durch lichtaktivierte Polymerisation selektiv ausgehärtet wird. [2] Entscheidend ist, dass dies eine Verfahrensfamilie definiert und keine bestimmte Maschinenbauweise bezeichnet. Sie umfasst mehrere Belichtungsarten, darunter laserbasiertes scannendes SLA und Ganzschichtsysteme wie DLP und LCD/MSLA. Andere Photopolymerverfahren, die keine Harzwanne auf diese Weise aushärten, gehören nicht dazu. [1] [2]
Ist „SLA“ dasselbe wie Harz-3D-Druck?
Nicht genau. „Harz-3D-Druck“ ist ein weiter Marktbegriff, SLA eine spezifischere Bezeichnung. In diesem Artikel bedeutet SLA laserbasierte, scannende Stereolithografie. DLP und LCD/MSLA werden als eigenständige VPP-Varianten mit anderen optischen Wegen behandelt. Auch Material Jetting verwendet teilweise Photopolymer-Ausgangsmaterialien, gehört jedoch zu einer anderen AM-Familie, weil es Tröpfchen ablegt, statt eine Wanne selektiv auszuhärten. [2] [10]
Worin unterscheiden sich SLA, DLP und LCD/MSLA beim Harzdruck?
Alle drei gehören zu VPP, strukturieren das Licht aber unterschiedlich. SLA schreibt jede Schicht seriell mit einem gescannten Laserpunkt. DLP erzeugt Bilder projektorbasiert mit einem DMD, LCD/MSLA nutzt eine LCD-Maske und eine Hintergrundbeleuchtung im nahen UV-Bereich. Diese Unterschiede beeinflussen Skalierung, Transmissionseffizienz, Feldhomogenität, Wartung und die Interpretation von Geschwindigkeitsangaben. Ganzschichtbelichtung bedeutet weder identische Optik noch identisches Leistungsverhalten. [10] [18] [19]
Garantieren kleinere Pixel oder dünnere Schichten eine höhere Genauigkeit bei der Wannenphotopolymerisation?
Nein. Pixelgröße und Schichthöhe sind Prozesseingaben, kein Nachweis für die Qualität des fertigen Bauteils. ISO/ASTM 52902 behandelt geometrische Leistungsfähigkeit als Messaufgabe mit Prüfkörpern. Auch die NIST-Arbeiten zu Prüfkörpern beruhen darauf, dass gedruckte Teile gegen Referenzen gemessen werden müssen, statt ihre Qualität aus einer einzelnen Spezifikation abzuleiten. Eine Maschine kann kleine Maskenpixel oder dünne Schichten bieten und dennoch Maße verfehlen, etwa durch seitliche Ausbreitung der Belichtung, Schrumpfung, Kalibrierung, Ausrichtung oder Nachbearbeitung. [3] [8] [9]
Warum müssen Harzdrucke gewaschen, getrocknet und nachgehärtet werden?
Weil das Bauteil die Maschine mit flüssigem Harz auf der Oberfläche verlässt und möglicherweise noch nicht seinen endgültigen Materialzustand erreicht hat. Waschen entfernt Oberflächenharz, Trocknen entfernt Lösemittel, und Nachhärten kann je nach Harz das Polymernetzwerk vervollständigen oder stabilisieren. Formlabs nennt für viele Harze beispielhaft zwei 10-minütige Bäder mit 30 Sekunden Bewegung sowie mindestens 30 Minuten Trocknung nach dem Waschen mit IPA. Diese Werte sind jedoch Herstellerhinweise und keine universellen Regeln. [20]
Für Fachleute: Was sind Dp und Ec, und warum stellte NIST so große Unterschiede zwischen Laboren fest?
Dp und Ec sind Arbeitskurvenparameter, die beschreiben, wie ein Harz unter Belichtung aushärtet. Sie sind jedoch keine universellen Konstanten. In der NIST-Ringstudie lieferten 24 Labore 35 Datensätze. Dabei variierte das gemessene Dp um bis zu 7× und Ec um bis zu 70×. Diese Streuung zeigt den starken Einfluss von Optik, Belichtungsbedingungen, Datenverarbeitung und methodischen Einzelheiten. Die Werte sind innerhalb eines definierten Prozesskontexts nützlich, aber nicht beliebig zwischen Laboren oder Druckern übertragbar. [6] [7]
Für Fachleute: Wie nutzen kontinuierliche VPP-Verfahren wie CLIP die Sauerstoffhemmung („Totzone“), und welche Zielkonflikte entstehen dadurch?
Beim CLIP-Ansatz erzeugt ein sauerstoffdurchlässiges Fenster unterhalb der Projektionsebene eine dünne Totzone mit gehemmter Polymerisation. Dadurch kann sich das Bauteil kontinuierlich bewegen, statt für jede einzelne Schicht anzuhalten. [12] Das kann die Geschwindigkeit erhöhen, beseitigt jedoch nicht die üblichen VPP-Grenzen. Grenzflächenverhalten, Harzchemie, Wärmestau und die Mechanik der begrenzenden Oberfläche bleiben relevant. Kontinuierliche Systeme sind daher als andere Grenzflächenstrategie innerhalb von VPP zu verstehen, nicht als Ausweg aus sämtlichen üblichen Zielkonflikten der Verfahrensfamilie. [13]
Quellen
Normen und messtechnische Quellen bilden die Grundlage für die Terminologie und Messbegriffe dieses Artikels. Die Maschinenbeispiele bestehen aus Herstellerangaben und beispielhaften Arbeitsabläufen. Sie zeigen, wie Anbieter ihre Systeme beschreiben, und begründen keine allgemeingültigen Leistungswerte.
- ISO/ASTM 52900:2021 — Additive manufacturing — General principles — Fundamentals and vocabulary (ISO-Eintrag)
- Vorschauauszug zu ISO/ASTM 52900:2021 mit Definitionen von VPP und Material Jetting
- ISO/ASTM 52902:2023 — Test artefacts — Geometric capability assessment (ISO-Eintrag)
- ISO/ASTM 52940:2025 — Charakterisierung keramischer Schlicker für VPP (ISO-Eintrag)
- ISO 5725-1:2023 — Accuracy (trueness and precision) of measurement methods and results — Part 1: General principles and definitions (ISO-Eintrag)
- NIST — Results from an Interlaboratory Study of a Working Curve for Vat Photopolymerization
- NIST-Arbeitskurvenstudie, PDF-Eintrag
- NIST — Veröffentlichungsseite „An Additive Manufacturing Test Artifact“
- NIST-Programmseite zum Additive Manufacturing Test Artifact
- Rodriguez et al. — Use of Wire Grid Polarizers with LCD for Large-Volume Stereolithography (OSTI/LLNL-PDF)
- Murphy et al. (2022), Advanced Materials — Übersicht zu VPP-Architekturen und Materialien
- Tumbleston et al. (2015), Science — Continuous liquid interface production (PubMed-Eintrag)
- A Review of Critical Issues in High-Speed Vat Photopolymerization
- Frontiers-Übersicht — Prozesskette der keramischen Wannenphotopolymerisation
- Formlabs — Technische Daten der Harzdrucker Form 4 und verwandter Systeme
- Prusa — Produktseite und technische Daten des Original Prusa SL1S SPEED
- 3D Systems — Produktseite des SLA 750
- 3D Systems — SLA-750-Broschüre als PDF
- 3D Systems — Figure-4-135-Broschüre als PDF
- Formlabs — Grundlegende SLA-Nachbearbeitungsschritte
- CDC/NIOSH — Bulletin „Safe 3D Printing is for Everyone, Everywhere“
- UL 200B (2023) — Hinweise zur sicheren Nutzung des 3D-Drucks
- Wohlers Associates — Pressemitteilung zum Wohlers Report 2026
- US4575330A — Apparatus for production of three-dimensional objects by stereolithography
- ACS Accounts of Materials Research — Leitfähige Nanokomposite in der Wannenphotopolymerisation
- Veröffentlichung in Additive Manufacturing — Elektrische Anisotropie leitfähiger, mit VPP gedruckter Polymere




