

Zusammenfassung
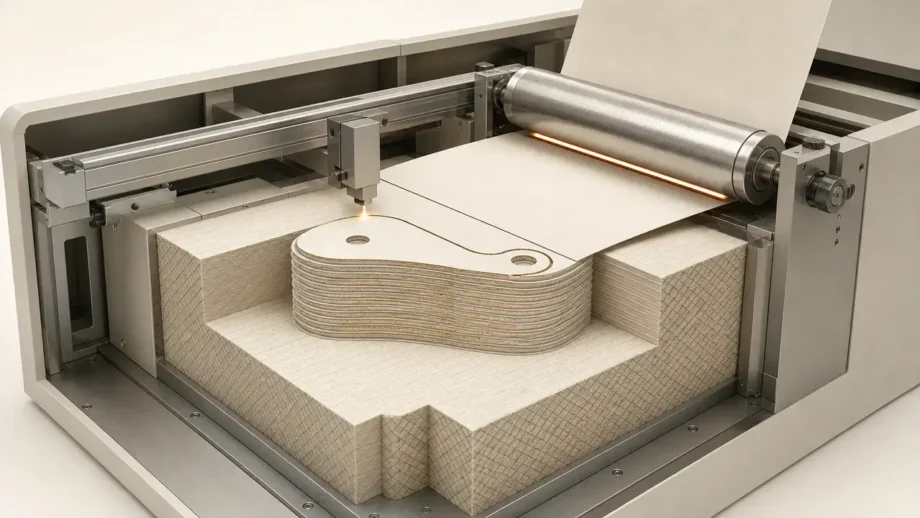
Laminated Object Manufacturing ist ein lagenbasiertes additives Verfahren, bei dem Materialschichten verbunden und jeweils in Form geschnitten werden. In der klassischen Variante laminiert die Maschine klebstoffbeschichtete Lagen zu einem Stapel und schneidet jeden Querschnitt zu, während der Aufbau wächst. [1] [3]
In der ISO/ASTM-Terminologie heißt die übergeordnete Kategorie Schichtlaminierung. Sie ist definiert als „additives Fertigungsverfahren, bei dem Materiallagen miteinander verbunden werden, um ein Bauteil zu formen“. Materialextrusion ist dagegen eine eigene Kategorie: ein „additives Fertigungsverfahren, bei dem Material selektiv durch eine Düse oder Öffnung abgegeben wird“. Klassisches LOM gehört zur Schichtlaminierung und nicht zu düsenbasierten FDM-/FFF-Systemen. Es ist als Laminier- und Schneidablauf zu verstehen, mit spezifischen Abwägungen bei Restmaterialentfernung, inneren Hohlräumen und Nachbearbeitung. [1] [3]
Definitionen und Einordnung
Verwirrung um Laminated Object Manufacturing entsteht häufig, wenn eine ISO/ASTM-Verfahrenskategorie mit dem Namen einer historisch bedeutenden Umsetzung vermischt wird. ISO/ASTM 52900 definiert Kategorien wie Schichtlaminierung und Materialextrusion. LOM ist der ältere Prozessname, den die meisten Leser bei papierbasierten Lagenaufbauten meinen, die laminiert und danach geschnitten werden. Manche allgemeinverständlichen Erklärungen verwischen diese Unterscheidung und nennen Schichtlaminierung „auch als LOM bekannt“. Das ist nachvollziehbar, aber terminologisch nicht besonders präzise. [1] [3] [13]
- Schichtlaminierung — „additives Fertigungsverfahren, bei dem Materiallagen miteinander verbunden werden, um ein Bauteil zu formen“. [1]
- Materialextrusion — „additives Fertigungsverfahren, bei dem Material selektiv durch eine Düse oder Öffnung abgegeben wird“. [1]
- LOM — das historische Laminated-Object-Manufacturing-Verfahren mit aufeinanderfolgendem Laminieren und Schneiden klebstoffbeschichteter Materiallagen. [3]
- UAM — ein verwandter Schichtlaminierungsweg, der Metalllagen oder -bänder durch Ultraschallschweißen verbindet, häufig mit CNC-Bearbeitung im Workflow. [7]
- Hinweis zu FDM und FFF — FDM ist eine Marke von Stratasys. Deshalb verwenden viele Autoren FFF als allgemeinere Bezeichnung derselben Materialextrusionsfamilie. [12]
| Variante | Fügen | Typisches Ausgangsmaterial | Wichtigste Einschränkung |
|---|---|---|---|
| Klassisches LOM: erst verbinden, dann schneiden [3] | Klebstoffbasiertes Laminieren mit anschließendem Schneiden | Papier- oder Polymerlagen | Restmaterialentfernung und eingeschlossene Hohlräume [6] |
| LOM-/CAM-LEM-Variante: erst schneiden, dann verbinden [5] | Schneiden vor dem abschließenden Laminieren | Vorgeschnittene Lagen, Bänder oder Laminate | Die deckungsgleiche Ausrichtung hängt stärker von Handhabung und Positionierung ab [5] |
| Papier mit selektivem Klebstoffauftrag, häufig als SDL vermarktet [9] | Klebstoff wird selektiv statt auf die gesamte Lage aufgebracht | Papierbasierte Lagen | Andere Prozesslogik als beim älteren vollflächig verklebenden LOM [9] |
| UAM [7] | Ultraschallschweißen, typischerweise mit spanender Bearbeitung | Metallfolien oder -bänder | Andere Material- und Anlagenklasse als klassisches Papier-LOM [7] |
Diese Einordnung ist wichtig, weil sich nicht jedes lagenbasierte Verfahren wie klassisches LOM verhält. Papierbasierte SDL-Systeme tragen Klebstoff selektiv auf, statt das gesamte umgebende Feld zu verbinden. UAM ersetzt das Klebstofflaminieren durch Ultraschallschweißen metallischen Ausgangsmaterials im festen Zustand. Beide stehen LOM innerhalb der breiteren Schichtlaminierungsfamilie nahe, sind aber keine einfachen Synonyme für den ursprünglichen Helisys-Prozess. [7] [9]
Kurze Geschichte: Warum LOM wichtig war
Klassisches LOM wurde 1991 klar als Prozess beschrieben, der nacheinander 2D-Querschnitte aus klebstoffbeschichteten Lagen laminiert und schneidet. Der damalige Aufbau entspricht noch immer dem Bild vieler Ingenieure: Eine beheizte Walze verbindet die neue Lage, ein X-Y-Positioniersystem führt den Schnitt, ein CO₂-Laser schneidet die Schicht zu, und der umgebende Verschnitt wird kreuzweise unterteilt, damit er den Aufbau stützen und später herausgebrochen werden kann. Dieselbe Arbeit nannte historische Leistungswerte wie eine Präzision unter 0.005 in und Arbeitsraumbeispiele von 10 × 13 × 15 in sowie 20 × 30 × 20 in. Diese Angaben sind als historischer Kontext nützlich, nicht als heutige pauschale Leistungsversprechen. [3]
Heute ist klassisches papierbasiertes LOM eher ein Bezugspunkt für Schichtlaminierung als das Zentrum aktueller AM-Diskussionen. Moderne Übersichten ordnen LOM weiterhin zusammen mit UAM derselben Familie zu. Begutachtete Übersichtsarbeiten zeigen fortlaufende Forschung an keramischen Bändern, präkeramischen Papieren und verwandten Laminierungsabläufen. [5] [7]
So funktioniert der LOM-3D-Druckprozess
Der klassische LOM-3D-Druckprozess folgt einer einfachen Schleife: Eine neue Lage auf den Stapel laminieren, den aktuellen Querschnitt schneiden und wiederholen, bis die volle Bauteilhöhe erreicht ist. In der grundlegenden Maschinenbeschreibung bewegt sich die Bauplattform vertikal, eine beheizte Walze verbindet die zugeführte Lage, und ein CO₂-Laser schneidet ausschließlich die oberste Schicht. Weil der Schnitt der Schichtkontur folgt und nicht die gesamte Fläche abtastet, wurde das Verfahren als schneller Weg zu größeren Anschauungsmodellen aus kostengünstigem flächigem Halbzeug vorgestellt. [3]
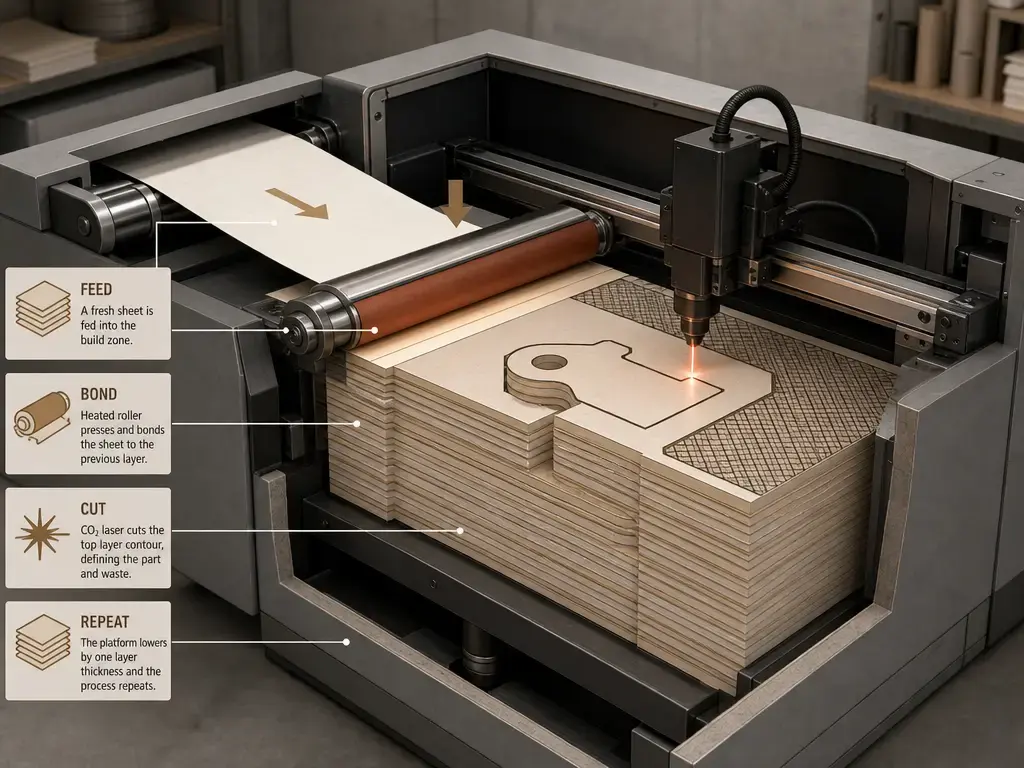
- Das Bauteil aus CAD exportieren und in Schichten zerlegen. [3]
- Eine Materiallage in die Bauposition zuführen. [3]
- Die Lage durch Wärme, Druck und Klebstoffwirkung mit dem Stapel verbinden. [3]
- Die Schichtkontur beim klassischen LOM mit einem Laser schneiden; breitere Beschreibungen der LOM-Familie nennen auch Messer. [3] [8]
- Das umgebende Restmaterial kreuzweise unterteilen, damit es später herausgebrochen werden kann. [3]
- Den Zyklus aus Zuführen, Verbinden und Schneiden Schicht für Schicht wiederholen. [3]
- Den fertigen Block durch Entfernen des umgebenden Restmaterials freilegen; dieser Schritt heißt Decubing. [3] [6]
Das umgebende Restmaterial ist eines der prägenden Merkmale des klassischen LOM. Es verbleibt während des Aufbaus um das Bauteil und kann Überhänge und Hinterschneidungen stützen. Nach ISO/ASTM-Terminologie ist eine Stütze jedoch eine von der Bauteilgeometrie getrennte Struktur. Der kreuzweise unterteilte LOM-Restmaterialblock entspricht daher nicht den separat erzeugten Stützen vieler Extrusionssysteme. Nachteilig ist, dass Restmaterial und Bauteil bis zum Ende nebeneinander bestehen bleiben. Deshalb sind Decubing und die Reinigung innerer Bereiche zentrale Praxisprobleme, besonders bei hohlen oder geschlossenen Formen. [1] [3] [6]
Nach dem Aufbau besteht die Hauptaufgabe darin, das Bauteil aus dem rechteckigen Block herauszulösen. Manche Teile benötigen nur eine Kantenreinigung. Papierbasierte Aufbauten werden unter Umständen zusätzlich geschliffen und mit Farbe oder Lack versiegelt, um die Feuchteaufnahme zu begrenzen. Allgemeinere Übersichten zur LOM-Familie erwähnen außerdem, dass fertige Teile bei Bedarf spanend bearbeitet oder gebohrt werden können. Der zentrale Nachbearbeitungsaufwand bleibt jedoch die Restmaterialentfernung. [8]
Ablaufvarianten: erst verbinden oder erst schneiden?
Die Grundvariante von LOM verbindet zuerst und schneidet danach, gelegentlich als Schneiden auf dem Stapel bezeichnet. Die neue Lage wird also zunächst am Aufbau befestigt und dann konturiert. Begutachtete Übersichtsarbeiten dokumentieren auch die umgekehrte Reihenfolge. Die Loughborough-Übersicht erklärt, dass Schneiden und Verbinden vertauscht werden können, sodass Material vor dem Positionieren und Fügen geschnitten wird. In der Keramikliteratur ist dieser Weg auch mit CAM-LEM-artiger Verarbeitung verbunden. [5] [7]
Die Wahl verändert das Aufbauverhalten. Beim zuerst verbindenden LOM bleibt umgebendes Restmaterial während des Baus an Ort und Stelle. Das stützt das Bauteil, erschwert aber später die Entfernung im Inneren. Beim Ablauf „erst schneiden, dann verbinden“ lässt sich überschüssiges Material bereits vor dem Laminieren entfernen. Hohlräume und empfindliche Konturen können dadurch besser zugänglich werden. Die Gegenleistung: Ist eine Lage schon vor dem Fügen geformt, hängt ihre deckungsgleiche Ausrichtung stärker von genauer Handhabung und Positionierung ab. [5] [7]
Materialien: klassische LOM-Ausgangsstoffe und verwandte Schichtlaminierungsvarianten
Klassisches LOM verwendet flächige Materialien, die sich lagenweise stapeln, verbinden und zuschneiden lassen. Historisch ist das klarste Beispiel klebstoffbeschichtetes Papier oder Polymerlaminat. Klassische Helisys-Maschinen schnitten mit Laser; breitere Beschreibungen der LOM-Familie nennen Messer oder Laser. Das Material wird nicht wie bei der Extrusion Raupe für Raupe abgelegt. Es kommt als vorgeformte Lage an und bildet eine weitere Schicht im laminierten Stapel. [3] [8]
- Klassische LOM-Ausgangsmaterialien
- Papierlaminate. [3] [8]
- Polymerfolien oder -laminate. [8]
- Klebstoffbeschichtete Materiallagen. [3] [8]
- Flächiges Halbzeug für Laser- oder Messerschnitt. [8]
Verwandte Schichtlaminierungsverfahren erweitern die Materialpalette, sollten aber nicht sämtlich unter „LOM“ zusammengefasst werden. Bei UAM besteht das Ausgangsmaterial aus Metallfolie oder -band, das durch Ultraschallschweißen statt Klebstoff verbunden wird. Laut Fabrisonic verwendet eine einzelne UAM-Schicht Folie mit 0.005-0.010 in Dicke. Die Broschüre zum SonicLayer 7200 nennt einen Maschinenarbeitsraum von 72 × 72 × 36 in. Das sind Herstellerbeispiele, keine universellen Schichtlaminierungswerte. In keramikbezogenen Arbeiten behandelt die Übersichtsliteratur gegossene Grünbänder, präkeramische Papiere und CAM-LEM-artige Walzbedingungen bis 80 °C und 0.34-0.68 MPa. Dieselbe Übersicht diskutiert außerdem Verbundlagenansätze, bei denen die Lage selbst mehrere Bestandteile durch die Füge- und Schneidfolge trägt. [5] [10] [11]
- Verwandte Varianten
- UAM-Metallfolien — herstellerseitig genannte Foliendicken von 0.005-0.010 in und Beispiele großer Arbeitsräume in der SonicLayer-Reihe. [10] [11]
- Keramische Grünbänder oder präkeramische Papiere — aktiv erforschte Ausgangsmaterialien für laminierte Keramikverarbeitung. [5]
- Verbundlagenansätze — Materiallagen transportieren gemischte oder funktionale Materialsysteme durch den Prozess. [5]
Leistung und Messtechnik
- Nominelle Materiallagendicke — die Eingangsdicke des unbearbeiteten Blatts oder Bands vor dem Verbinden und Konsolidieren. [4]
- Tatsächliche konsolidierte Schichtdicke — die wirksame Schichtdicke nach Fügen, Kompression und lokaler Verformung in der Maschine. [4]
- Maßgenauigkeit — Nähe der fertigen Maße zur vorgesehenen Geometrie; nicht dasselbe wie Präzision. [4]
- Präzision und Wiederholbarkeit — Präzision beschreibt die enge Streuung der Ergebnisse; Wiederholbarkeit die Fähigkeit, dieses Ergebnis unter gleichen Bedingungen erneut zu erzielen. [3] [4]
- Schnittspalt- oder Strahlkompensation / Messerversatz — Bahnkorrektur für das vom Laser oder Messer entfernte Material, damit die Endkontur maßhaltig bleibt. [3] [8]
- Anisotropie — richtungsabhängiges Verhalten durch Lagenausrichtung und Fügeflächen im Stapel. [5]
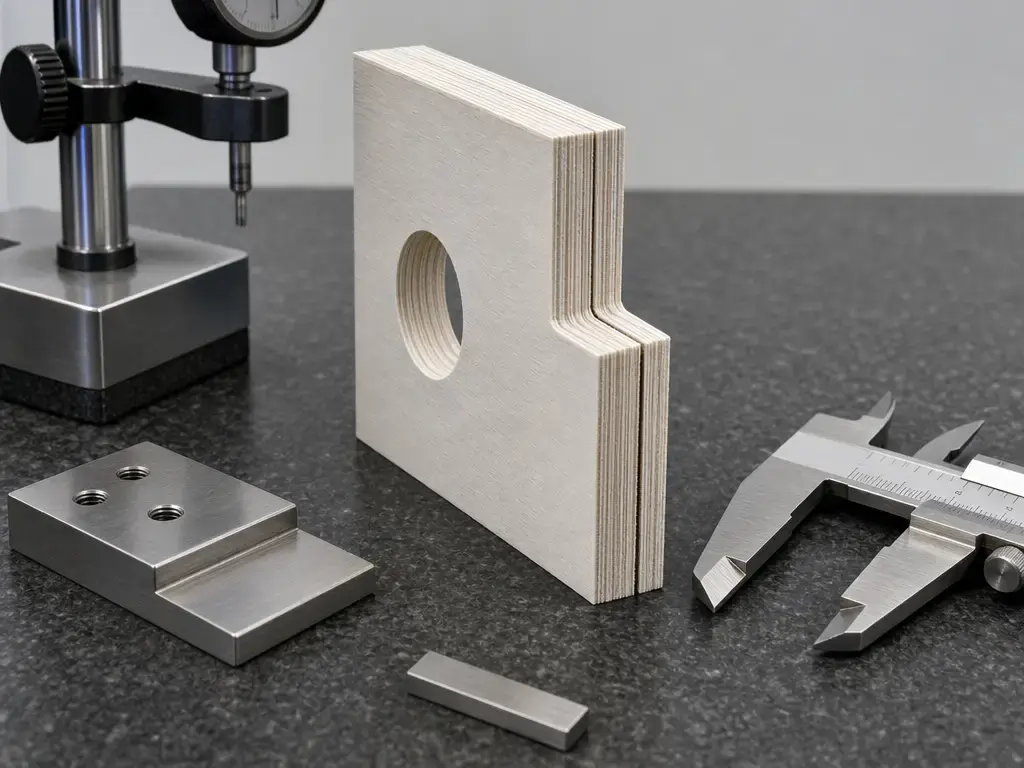
Für eine sinnvolle Beurteilung der LOM-Leistung sollten Einflüsse des Ausgangsmaterials, der Konsolidierung und des Schneidens getrennt betrachtet werden, statt nach einer universellen Genauigkeitszahl zu suchen. Kechagias untersuchte an einem Helisys-LOM-System mittels statistischer Versuchsplanung die Maßgenauigkeit in der Ebene, die tatsächliche Schichtdicke und die mittlere Zeit je Schicht. Variiert wurden nominelle Schichtdicke, Heizertemperatur, Plattformrückzug, Heizergeschwindigkeit, Lasergeschwindigkeit, Zuführgeschwindigkeit und Plattformgeschwindigkeit. Schon das zeigt: Das Schichtergebnis hängt von Maschineneinstellungen und Messkontext ab, nicht allein vom Etikett „LOM“. [4]
Besonders hilfreich ist die Studie zur Schichtdicke. Die Varianzanalyse ordnete bei diesem Aufbau etwa 96% der Variation der tatsächlichen Schichtdicke der nominellen Materialdicke zu, etwa 2% der Heizergeschwindigkeit und jeweils etwa 1% der Heizertemperatur und dem Plattformrückzug. Die eingehende Materialdicke dominierte in diesem Versuch also das konsolidierte Schichtergebnis, war aber nicht der einzige Einfluss. Auch die Schnittqualität zählt: Feygin beschrieb eine Strahlkompensation, weil selbst ein als feines Werkzeug betrachteter Laser eine endliche Materialbreite entfernt. Seine Mittellinie muss deshalb versetzt werden, damit die vorgesehene Kontur erhalten bleibt. Zusammen mit Ausrichtungsfehlern, Verbindungsqualität und der schwierigen Entfernung inneren Restmaterials wird die Maßleistung rasch geometrie- und workflowabhängig. [3] [4] [6]
Auch der Materialzustand ist relevant. Papierbasierte laminierte Teile können ohne Versiegelung Feuchtigkeit aufnehmen. Daher wird Feuchteempfindlichkeit hier besser qualitativ als anhand eines einzelnen veröffentlichten Prozentwerts behandelt. Insgesamt erklärt das, warum eine einzige LOM-Genauigkeitszahl irreführend wäre. Historische Präzisionsangaben, Ergebnisse statistischer Versuchsplanung und tägliche Maßresultate beziehen sich stets auf konkrete Maschinen, Materialien und Prüfbedingungen. [4] [8]
Anwendungen: klassisches LOM und Schichtlaminierung in der Praxis
Klassisches LOM eignet sich am besten, wenn schnelle, kostengünstige Lagenaufbauten wichtiger sind als komplexe innere Freiformgeometrien. Hochschul- und Industrieübersichten beschreiben vor allem visuelle, gestalterische und konzeptionelle Prototypen, darunter maßstäbliche Modelle und Teile zur Beurteilung des Erscheinungsbilds. Das passt zu den Stärken verbundener Papier- oder Polymerlagen: Sie sind einfach zu handhaben und zu stapeln und eignen sich für Teile, die von Hand herausgelöst, fertigbearbeitet und geprüft werden, statt als hochbeanspruchte Strukturkomponenten zu dienen. [7] [8]
Die breitere Familie der Schichtlaminierung ist heute vielfältiger. UAM-Hersteller positionieren ihr Verfahren für Metallbauteile mit eingebetteter Elektronik, Sensoren, Lichtwellenleitern und anderen inneren Merkmalen, die von Festkörperschweißen und spanender Bearbeitung profitieren. Fabrisonic nennt außerdem Aufbauraten von 15 bis 30 in³/h, eine praktische Grenze des Höhen-Breiten-Verhältnisses von etwa 0.7-1.0 für hohe dünne Strukturen und für ein Produktionssystem einen Arbeitsraum von 72 × 72 × 36 in. Das sind Herstellerangaben, sie zeigen aber, wie weit sich dieser verwandte Zweig vom Papier-LOM entfernt hat. Gleichzeitig bleibt keramikbasierte Laminierung ein aktives Gebiet begutachteter Forschung an strukturellen, leichten und funktionalen Materialien. [5] [10] [11]
Vor- und Nachteile des LOM-3D-Drucks
Die Vor- und Nachteile des LOM-3D-Drucks ergeben sich unmittelbar aus seiner Lagenlogik. Zu den Vorteilen gehören unkompliziertes flächiges Ausgangsmaterial, schnelles Verbinden der Lagen und das während des Baus verbleibende umgebende Material, das das Teil von selbst stützt. Frühe Veröffentlichungen betonten außerdem, dass der Laser hauptsächlich Konturen nachfährt und nicht ganze Querschnittsflächen scannt. Das erklärt die Attraktivität von LOM für größere Anschauungsmodelle. [3] [8]
Die Grenzen sind ebenso charakteristisch. Da das Bauteil innerhalb eines größeren laminierten Blocks entsteht, kann das Freilegen mühsam sein und empfindliche Merkmale beschädigen. Innere Hohlräume, hohle Bereiche und geschlossene Kavitäten lassen sich schwerer reinigen als bei vielen anderen AM-Verfahren. Papierteile können ohne Versiegelung Feuchtigkeit aufnehmen. Allgemeine Übersichten sehen klassisches LOM eher bei visuellen oder konzeptionellen Aufgaben als bei tragenden Anwendungen. Das sind zentrale Auswahlkriterien für den Prozess. [6] [7] [8]
Vorteile
- Flächiges Ausgangsmaterial lässt sich einfach lagern, zuführen und stapeln. [8]
- Umgebendes kreuzweise unterteiltes Restmaterial kann das Bauteil während des Aufbaus stützen. [3]
- Konturschneiden kann bei größeren, geschichteten Geometrien effizient sein. [3]
- Gut geeignet für Anschauungs- und Gestaltungsprototypen. [7] [8]
Nachteile
- Das Entfernen von Restmaterial ist bei klassischen zuerst verbindenden Aufbauten arbeitsintensiv. [6]
- Inneres Restmaterial kann in Hohlräumen eingeschlossen bleiben und hohle Geometrien begrenzen. [6]
- Papierteile können ohne Versiegelung Feuchtigkeit aufnehmen. [8]
- Die Oberflächengüte hängt stark vom Schneiden und Reinigen ab. [8]
- Klassisches Papier-LOM gilt im Allgemeinen nicht als Verfahren für strukturelle Anwendungen. [7]
Praktisch ist Laminated Object Manufacturing sinnvoll, wenn die Geometrie zu gestapelten Lagen passt und der Nachbearbeitungsaufwand akzeptabel ist. Es passt weniger gut, wenn freie Innenkanäle, empfindliche geschlossene Merkmale oder strukturelle Leistung benötigt werden, die andere AM-Verfahren besser liefern. [6] [7] [8]
Unterschiede zwischen LOM und FDM/FFF im 3D-Druck
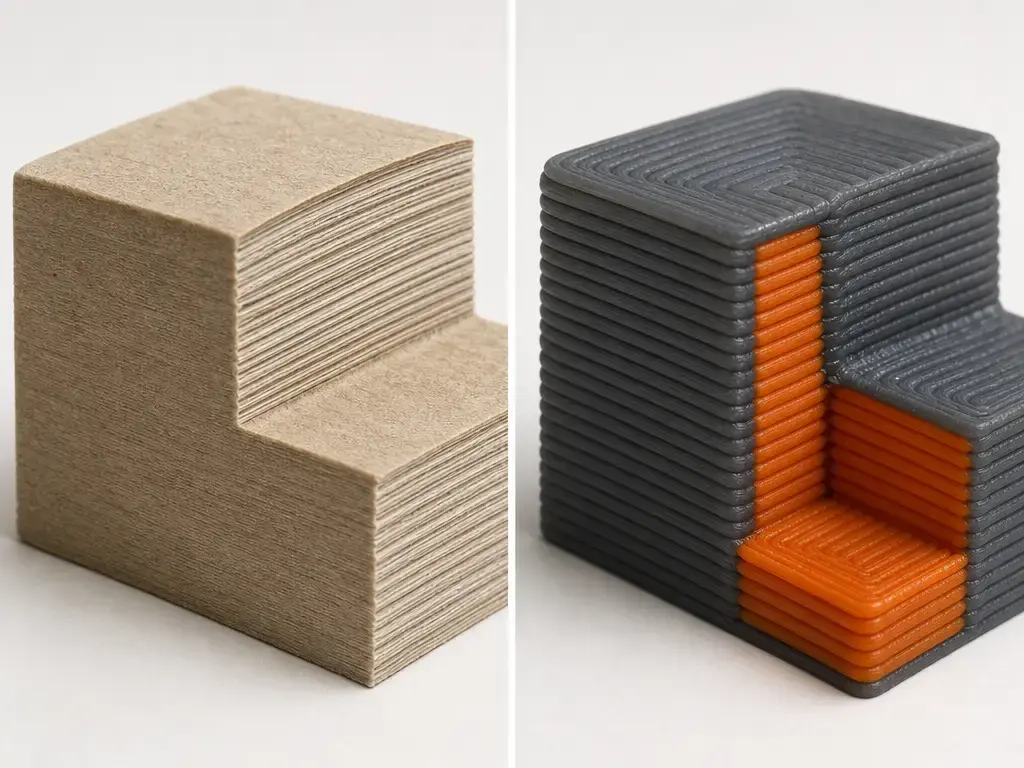
ISO/ASTM bietet den klarsten Ausgangspunkt für den Vergleich von LOM und FDM/FFF im 3D-Druck. LOM gehört zur Schichtlaminierung, bei der Lagen zu einem Teil verbunden werden. FDM/FFF gehört zur Materialextrusion, bei der Material durch eine Düse oder Öffnung abgegeben wird. Stratasys erklärt zudem, dass FDM eine Marke ist. FDM/FFF ist in vergleichenden Texten daher eine praktische neutrale Kurzform. Klassisches FDM baut durch Extrusion eines kontinuierlichen Thermoplastfilaments aus einer beheizten Düse auf. Physikalisch unterscheidet sich das deutlich vom Verbinden und Schneiden flächiger Lagen. [1] [12] [15]
| Merkmal | LOM | FDM/FFF | Bedeutung |
|---|---|---|---|
| Ausgangsmaterial | Materiallagen oder Laminate [1] [3] | Kontinuierliches Thermoplastfilament [15] | Verändert Materialzufuhr und Lagerung |
| Bindungsmechanismus | Klebstofflaminierung mit Konturschnitt [3] | Schmelzextrusion durch eine Düse mit anschließender Erstarrung [1] [15] | Bestimmt die Entstehung jeder Schicht |
| Stützen | Umgebendes Restmaterial kann stützen, ist aber keine separat erzeugte Stützstruktur [1] [3] | Separate Stützstrukturen sind in dieser Verfahrensfamilie verbreitet [1] [15] | Beeinflusst Reinigung und Gestaltungsfreiheit |
| Innere Hohlräume | Häufig durch den Zugang zur Restmaterialentfernung begrenzt [6] | Gewöhnlich leichter durch gezielte Auftragsbahnen zu erzeugen als aus einem laminierten Block freizulegen [1] [15] | Wichtig für geschlossene Kanäle und hohle Bauteile |
| Nachbearbeitung | Decubing, Restmaterialentfernung, Kantenreinigung und bei Papierteilen gegebenenfalls Versiegelung [6] [8] | Stützentfernung und Oberflächenbearbeitung [1] [15] | Beeinflusst den Arbeitsaufwand nach dem Drucken |
| Typischer Einsatz | Anschauungsmodelle, Gestaltungsmodelle und spezielle Lagenworkflows [7] [8] | Breite Prototypenfertigung und Herstellung thermoplastischer Bauteile [15] | Hilft, Verfahren und Aufgabe aufeinander abzustimmen |
Als Kurzbeschreibung ist LOM ein Verfahren mit verbundenen Materiallagen und einem Schneidschritt in jeder Schicht, FDM/FFF dagegen ein Materialauftragsverfahren. Dieser Unterschied prägt fast alles Weitere, vom Umgang mit Überhängen bis zum Freilegen innerer Hohlräume nach dem Bau. Ist die Geometrie von Natur aus geschichtet und leicht freizulegen, kann LOM gut passen. Beruht das Bauteil auf freien inneren Kanalführungen, lässt sich gewöhnlich einfacher mit FDM/FFF arbeiten. [3] [6] [15]
Normen und Qualitätskontext
ISO/ASTM 52900 ist die terminologische Grundlage dieses Themas. Die Norm liefert die Standarddefinitionen für Schichtlaminierung, Materialextrusion und Stützstrukturen. Deshalb ist sie die passende Referenz zur Abgrenzung von LOM und FDM/FFF und zur Erklärung, warum umgebendes LOM-Restmaterial nicht dasselbe ist wie eine separat erzeugte Stützstruktur. [1]
ISO/ASTM 52920 bietet einen übergeordneten Qualitätssicherungskontext, keinen LOM-spezifischen Zulassungsweg. Der Katalog-Anwendungsbereich erklärt, dass das Dokument für die in ISO/ASTM 52900 definierten additiven Fertigungstechnologien gilt und Qualitätssicherungsmaßnahmen entlang des Herstellungsprozesses festlegt. Das macht es zu einem hilfreichen Hintergrund für Qualitätssicherung, aber nicht zu einem besonderen Zertifizierungsweg für Laminated Object Manufacturing. [2]
Die wichtigsten Erkenntnisse: Ist Laminated Object Manufacturing noch relevant?
Laminated Object Manufacturing bleibt als klarster historischer Bezugspunkt der Schichtlaminierung relevant, auch wenn klassisches Papier-LOM weniger sichtbar ist als früher. Die breitere Familie bleibt durch verwandte Methoden wie UAM sowie Forschung an keramischen Bändern, präkeramischen Papieren und anderen Laminierungsabläufen aktiv. Für den Vergleich von AM-Kategorien ist entscheidend: Klassisches LOM erklärt die Logik der Schichtlaminierung, während moderne lagenbasierte Verfahren zeigen, wie sie mit neueren Materialien und Maschinenaufbauten fortgeführt wird. [5] [7]
FAQ
Was ist Laminated Object Manufacturing?
Laminated Object Manufacturing ist ein lagenbasiertes additives Verfahren, bei dem Schichten verbunden und anschließend in Form geschnitten werden, bis ein vollständiges 3D-Bauteil entsteht. Nach ISO/ASTM gehört es zur Schichtlaminierung, während Materialextrusion eine andere AM-Kategorie ist. Klassisches LOM bezeichnet speziell den historischen Laminier- und Schneidablauf aus der frühen Fachliteratur. [1] [3]
Wie funktioniert LOM-3D-Druck?
Beim LOM-3D-Druck wird eine Lage zugeführt, mit dem Stapel verbunden und entlang der aktuellen Schichtkontur geschnitten. Das umgebende Restmaterial wird kreuzweise unterteilt. Dieser Zyklus wiederholt sich bis zur vollen Bauteilhöhe. Der fertige Aufbau liegt als Block vor. Die Nachbearbeitung besteht daher hauptsächlich aus Decubing und dem Entfernen des umgebenden Restmaterials. [3] [6]
Ist Laminated Object Manufacturing dasselbe wie Schichtlaminierung?
Nicht genau. Schichtlaminierung ist die ISO/ASTM-Verfahrenskategorie zum Verbinden von Materiallagen zu einem Bauteil. Laminated Object Manufacturing ist der historische Prozessname, der meist mit klebstoffbeschichteten, lagenweise laminierten und geschnittenen Materialien verbunden wird. Die Begriffe hängen eng zusammen, doch Schichtlaminierung ist weiter gefasst und umfasst auch Methoden wie UAM. [1] [3] [7]
Was sind die wichtigsten Unterschiede zwischen LOM und FDM/FFF im 3D-Druck?
Der größte Unterschied ist die Verfahrensfamilie. LOM verbindet Materiallagen und schneidet jede Schicht zu. FDM/FFF extrudiert Thermoplast durch eine beheizte Düse. Das verändert Ausgangsmaterial, Stützverhalten, Umgang mit Innenhohlräumen und Nachbearbeitung. Terminologisch sollte außerdem beachtet werden, dass FDM eine Marke von Stratasys ist und FFF häufig als allgemeiner Begriff verwendet wird. [1] [12] [15]
Erst verbinden oder erst schneiden: Was ist besser und warum?
Keine Reihenfolge ist grundsätzlich überlegen. „Erst verbinden, dann schneiden“ ist der klassische LOM-Ansatz. Umgebendes Restmaterial bleibt beim Bau bestehen, stützt die Geometrie und erschwert die spätere Reinigung. „Erst schneiden, dann verbinden“ kann den Zugang zu Hohlräumen verbessern, weil Überschussmaterial vor dem Laminieren entfernt werden kann. Dafür hängt die Lagenplatzierung stärker von genauer Positionierung und Handhabung ab. [5] [7]
Was begrenzt die Maßgenauigkeit bei LOM?
Die Maßgenauigkeit hängt von mehreren Größen ab. Kechagias maß die Genauigkeit in der Ebene und die tatsächliche Schichtdicke bei Variation von nomineller Schichtdicke, Heizertemperatur, Plattformrückzug, Heizergeschwindigkeit, Lasergeschwindigkeit, Zuführgeschwindigkeit und Plattformgeschwindigkeit. Auch Schnittspaltkompensation, Ausrichtung, Verbindungsqualität und Feuchtekontrolle zählen. Eine einzelne allgemeingültige Genauigkeitszahl beschreibt das Verfahren daher nicht verlässlich. [3] [4] [8]
Wird Laminated Object Manufacturing heute noch eingesetzt?
Ja, überwiegend jedoch als Teil der breiteren Schichtlaminierungslandschaft und nicht als dominierendes Papier-Prototypenverfahren. Klassisches LOM bleibt als Referenzprozess wichtig. Verwandte Schichtlaminierungswege sind unter anderem bei UAM und in der Forschung an keramikbasierter laminierter Fertigung aktiv. Deshalb lohnt es sich weiterhin, die Begriffe zu verstehen, auch wenn der ursprüngliche Papierworkflow nicht im Mittelpunkt steht. [5] [7]
Quellen
- Terminologieauszug zur additiven Fertigung aus ISO/ASTM 52900:2021 — iTeh-Vorschau von EN ISO/ASTM 52900:2021. https://standards.iteh.ai/catalog/standards/cen/4612338f-1a77-455d-905d-178e41f0aae8/en-iso-astm-52900-2021
- Katalogseite zum Anwendungsbereich von ISO/ASTM 52920:2023 — offizieller ISO-Katalogeintrag. https://www.iso.org/standard/76911.html?browse=tc
- Feygin, M. und Hsieh, B. (1991), Laminated Object Manufacturing (LOM): A Simpler Process — PDF des SFF Symposium. https://utw10945.utweb.utexas.edu/Manuscripts/1991/1991-16-Feygin.pdf
- Kechagias, J.D. (2007), Investigation of LOM process quality using design of experiments approach — ResearchGate-Volltextseite des Artikels aus dem Rapid Prototyping Journal. https://www.researchgate.net/publication/235275194_Investigation_of_LOM_process_quality_using_design_of_experiments_approach
- Dermeik, B. und Travitzky, N. (2020), Laminated Object Manufacturing of Ceramic-Based Materials — Übersichtsartikel in Wiley Online Library. https://advanced.onlinelibrary.wiley.com/doi/full/10.1002/adem.202000256
- Liao, Y.S., Chiu, L.C. und Chiu, Y.Y. (2003), A new approach of online waste removal process for laminated object manufacturing (LOM) — PDF-Kopie des Artikels im Journal of Materials Processing Technology. https://scholars.lib.ntu.edu.tw/bitstreams/5a10f8f9-e592-422c-95c8-cdadc687e822/download
- Loughborough University AMRG, Sheet Lamination — technische Hochschulübersicht. https://www.lboro.ac.uk/research/amrg/about/the7categoriesofadditivemanufacturing/sheetlamination/
- TWI Global FAQ, What is Laminated Object Manufacturing (LOM)? — technische Branchenübersicht. https://www.twi-global.com/technical-knowledge/faqs/what-is-laminated-object-manufacturing-lom
- Whitepaper von Mcor Technologies, How Paper-based 3D Printing Works: The Technology and Advantages — Einordnung von SDL gegenüber älterem LOM. https://www.awp1.com/wp-content/uploads/2015/10/MCOR-WPUS-06092013_low.pdf
- Fabrisonic, What is UAM? — Prozessseite des Herstellers. https://fabrisonic.com/uam/
- Fabrisonic, Broschüre zu SonicLayer® 7200 als PDF — Herstellerbeispiel für den Maschinenarbeitsraum. https://fabrisonic.com/wp-content/uploads/2024/04/SonicLayer-7200-R4.pdf
- Stratasys, Legal Information — Markenhinweis einschließlich FDM. https://www.stratasys.com/en/legal/legal-information/
- Dassault Systèmes, Sheet Lamination, What is it and how does it work? — Beispiel für vermischte Terminologie in einer allgemeinverständlichen Darstellung. https://akamai.3ds.com/make/guide/process/sheet-lamination
- Xometry, What Is Sheet Lamination in 3D Printing — einordnende Übersicht. https://www.xometry.com/resources/3d-printing/sheet-lamination/
- Stratasys, FDM 3D Printing – Fused Deposition Modeling — offizielle Beschreibung des filamentbasierten FDM-Verfahrens. https://www.stratasys.com/en/guide-to-3d-printing/technologies-and-materials/fdm-technology/




