



Résumé
Dans le comparatif PLA vs ABS, le PLA l’emporte généralement par sa facilité d’impression et pour les prototypes rigides peu exposés à la chaleur, tandis que l’ABS l’emporte généralement lorsque une résistance thermique supérieure et une meilleure tolérance aux impacts comptent. Des données représentatives sur des pièces imprimées placent le PLA standard dans une catégorie de faible température, une fiche PLA déconseillant l’utilisation au-dessus de 59 °C et une fiche ABS déconseillant l’utilisation au-dessus de 87 °C. [11] [12]
La nuance essentielle est que ces chiffres décrivent des pièces imprimées représentatives de qualité standard selon des méthodes et conditions d’impression indiquées, et non des classements universels. Les exemples de PLA standard se concentrent autour de mesures thermiques dans les faibles 60, tandis que les exemples représentatifs d’ABS sont bien plus élevés, et les données d’un même fabricant montrent également que l’ABS présente une valeur d’impact Charpy bien supérieure à celle du PLA standard. Le PLA Tough apporte quelques nuances concernant la ductilité, mais une fiche citée comporte toujours un avertissement de service à 58 °C ; il ne modifie donc pas la catégorie habituelle de limite thermique du PLA. [14] [15] [13]
PLA vs ABS : lequel utiliser ?
Si vous cherchez le moyen le plus simple d’obtenir des impressions propres, des modèles visuels, des pièces destinées à la salle de classe ou des pièces rigides à température ambiante, choisissez le PLA. Si la pièce peut être soumise à un service plus chaud, à davantage d’impacts ou à des manipulations plus rudes, l’ABS est souvent mieux adapté. [14] [15] [12]
Pour choisir entre PLA ou ABS en impression 3D, la question pratique n’est pas de savoir quel matériau gagne dans l’absolu, mais ce que la pièce imprimée subira réellement. Le PLA fonctionne généralement dans un flux de travail à plus basse température, assisté par ventilateur, tandis que l’ABS s’imprime plus chaud, avec peu ou pas de ventilation, et bénéficie souvent d’un environnement de fabrication plus contrôlé. Des données indépendantes montrent également que le remplissage et l’orientation peuvent modifier fortement les résultats des pièces imprimées. Dans une étude comparative, modifier l’orientation afin que les couches soient perpendiculaires à la charge de traction a réduit la résistance à la traction de 28% pour le PLA et de 88.07% pour l’ABS dans cet ensemble de données. [14] [15] [10]
Comment choisir en 30 secondes
- Choisissez le PLA pour une impression plus facile, un refroidissement actif et la plupart des prototypes ou gabarits peu exposés à la chaleur. [14]
- Choisissez l’ABS pour un service plus chaud et une meilleure tolérance aux impacts dans des boîtiers ou supports fonctionnels. [15] [12]
- Si la configuration de votre imprimante pose des problèmes d’adhérence au plateau ou de déformation, le PLA est généralement le point de départ le plus sûr. [14] [15]
- Si la pièce peut se trouver près d’un équipement chaud ou dans un intérieur chaud, privilégiez l’ABS au PLA standard. [15] [12]
- Si l’orientation des couches et le remplissage sont mal choisis, les deux matériaux peuvent décevoir. [10]
Définitions et périmètre de cette comparaison
Cette comparaison de matériaux PLA vs ABS concerne les pièces imprimées réalisées par extrusion de matériau, la famille de procédés de fabrication additive définie dans l’ISO/ASTM 52900:2021. Toutes les conclusions pratiques de cet article concernent les pièces réalisées par extrusion de matériau, sauf indication contraire. Cela importe, car le comportement d’une pièce imprimée est déterminé non seulement par la famille de polymères, mais aussi par sa fabrication et ses essais. ASTM F3489 indique que les propriétés statiques rapportées pour des éprouvettes polymères produites par extrusion de matériau sont influencées par le choix du matériau, l’anisotropie, le stockage et la préparation, la porosité, l’orientation de fabrication, l’emplacement sur le plateau, l’environnement d’essai, l’alignement, la vitesse d’essai et la température d’essai. [1] [6]
Une comparaison sommaire du « PLA » et de l’« ABS » comme plastiques massifs ne suffit donc pas pour prendre des décisions d’impression de bureau. Un support, un boîtier ou un gabarit imprimé peut d’abord échouer à une interface de couches fragile, dans un coin déformé ou dans une zone ramollie par la chaleur, bien avant d’atteindre une valeur théorique bien nette. C’est pourquoi cet article se concentre sur des données représentatives de pièces imprimées, le flux de travail et l’adéquation à l’usage, plutôt que de considérer les abréviations des polymères bruts comme toute l’histoire. [6]
Dans le langage des amateurs, cette famille de procédés est couramment appelée FDM ou FFF, mais le terme générique au niveau des normes est l’extrusion de matériau. Ce pont terminologique suffit ici ; le choix entre PLA et ABS est mieux compris au travers du comportement des pièces imprimées que par l’histoire des appellations. [7]
PLA vs ABS en un coup d’œil
Le tableau ci-dessous utilise, lorsque cela est possible, des valeurs de pièces imprimées du même fabricant et selon la même méthode, principalement de Polymaker, afin de rendre la comparaison côte à côte plus claire. Les données Ultimaker ne sont utilisées que comme vérification auprès d’un second fabricant que le principal schéma thermique n’est pas une anomalie d’une seule fiche. [14] [15] [11] [12]
| Propriété | PLA | ABS | Pourquoi c’est important |
|---|---|---|---|
| Température de buse | 190–230 °C [14] | 245–265 °C [15] | Une température de procédé plus élevée implique généralement davantage de sensibilité au réglage |
| Température du plateau | 25–60 °C [14] | 90–100 °C [15] | Les plateaux plus chauds favorisent généralement l’adhérence et réduisent le gauchissement de l’ABS |
| Refroidissement | Ventilateur ACTIVÉ [14] | Ventilateur DÉSACTIVÉ [15] | Le PLA apprécie souvent le refroidissement actif ; l’ABS généralement non |
| Conseils concernant la chambre/le caisson | Environnement à température ambiante ; caisson non indiqué [14] | La fiche produit indique qu’une chambre fermée est nécessaire (température ambiante) [15] | Un air contrôlé aide à réduire le gauchissement et les contraintes inter-couches de l’ABS |
| Module de traction | 3426.9 ± 64.8 MPa XY [14] | 2246.6 ± 58.2 MPa XY [15] | Le PLA est généralement plus rigide dans cette comparaison |
| Résistance à la traction | 52.3 ± 0.3 MPa XY; 40.5 ± 0.5 MPa Z [14] | 33.4 ± 0.6 MPa XY; 29.7 ± 0.3 MPa Z [15] | La résistance dépend fortement de l’orientation et de la méthode |
| Allongement / indication de ductilité | 6.3 ± 0.6% XY [14] | 17.9 ± 1.3% XY [15] | L’ABS permet généralement davantage de déformation avant rupture |
| Indication d’impact Charpy | 3.3 ± 0.2 kJ/m² XY [14] | 18.0 ± 0.9 kJ/m² XY [15] | Aide à indiquer la résistance aux impacts soudains |
| Tg | 61 °C [14] | 101 °C [15] | Premier indice sur la catégorie de ramollissement thermique |
| Vicat | 63 °C [14] | 104 °C [15] | Mesure de ramollissement différente de Tg et HDT |
| HDT à 0.45 MPa | 60 °C [14] | 100 °C [15] | Résistance thermique sous charge avec une contrainte indiquée |
| Tendance au gauchissement | Habituellement plus faible et plus facile à gérer sur les configurations de bureau courantes [14] | Habituellement plus élevée et plus sensible au réglage [15] | Influe sur la stabilité dimensionnelle et la réussite de l’impression |
| Post-traitement | Aucune indication équivalente de lissage au solvant dans les fiches PLA citées | Peut être lissé à l’acétone [16] | L’ABS présente un avantage qualitatif de finition au solvant |
Valeurs représentatives de fiches techniques de pièces imprimées de qualité standard selon les méthodes et conditions d’impression indiquées ; elles ne constituent pas des valeurs de conception universelles. [14] [15]
Ce que cette comparaison mesure réellement
La première chose que mesure cette comparaison est le comportement des pièces imprimées, et non le comportement idéalisé d’un polymère massif. Cette distinction importe, car une pièce d’extrusion de matériau de bureau est une structure en couches avec des trajectoires de cordons, des interfaces, des vides et des performances dépendantes de la direction. ASTM F3489 avertit explicitement que les propriétés statiques rapportées pour des éprouvettes produites par extrusion de matériau sont affectées par l’anisotropie, la préparation, la porosité, l’orientation de fabrication, l’emplacement de fabrication, l’environnement, l’alignement, la vitesse d’essai et la température d’essai. NISTIR 8059 évoque également les limites d’applicabilité des normes lorsque les essais mécaniques ASTM et ISO existants sont employés en fabrication additive polymère. En bref, votre pièce imprimée n’est pas seulement du « PLA » ou de l’« ABS » ; c’est une recette de fabrication spécifique matérialisée en plastique. [6] [9]
Cette comparaison ne réduit pas non plus tout à une seule qualité appelée « résistance ». Les données de pièces imprimées selon la même méthode montrent un PLA représentatif avec un module XY et une résistance à la traction XY supérieurs à ceux d’un ABS représentatif, tandis que l’ABS représentatif présente un allongement à la rupture bien plus important et une valeur d’impact ISO 179 beaucoup plus élevée. Des recherches indépendantes vont dans le même sens concernant la sensibilité au procédé : dans une étude, le pourcentage de remplissage avait la plus grande influence, et les changements d’orientation modifiaient fortement les résultats. Un exemple séparé d’anisotropie issu d’une fiche PLA montre une contrainte de traction à la rupture de 45.5 ± 1.1 MPa en XY contre 33.1 ± 2.8 MPa en Z selon ASTM D3039, tandis que les conseils concernant le PLA Tough indiquent que la résistance inter-couches en Z est généralement la plus faible en FFF. [14] [15] [10] [11] [13]
Les comparaisons entre fabricants et entre méthodes ne sont donc qu’illustratives. Si une fiche utilise ASTM D3039 et une autre ISO 527, ou si les recettes d’impression diffèrent, les chiffres obtenus doivent encadrer le comportement, et non servir de classement universel. [9] [11] [14] [15]
- Résistance à la traction : contrainte qu’une éprouvette supporte avant un point de rupture spécifié lors d’un essai de traction.
- Module / rigidité : mesure dans laquelle une pièce résiste à la déformation élastique sous charge.
- Allongement à la rupture : étirement subi par le matériau avant sa rupture.
- Résistance au choc entaillé : résistance à l’impact lorsqu’une entaille concentrant les contraintes est présente. [15]
Imprimabilité et flux de travail
Le PLA est généralement plus facile à bien imprimer sur une machine de bureau typique. L’ABS peut produire des pièces fonctionnelles très utiles, mais son flux de travail est plus chaud, moins tolérant et plus sensible au contrôle thermique. [14] [15]
Pour les plages précises de buse et de plateau, voir le tableau ci-dessus. Le schéma général est simple : le PLA représentatif s’imprime dans une plage de buse et de plateau plus basse avec un refroidissement actif de la pièce, tandis que l’ABS représentatif s’imprime dans une plage plus chaude avec le ventilateur désactivé. Cette distinction de procédé concorde avec la catégorie thermique supérieure observée dans les fiches ABS, notamment des données d’un second fabricant indiquant Tg ABS 100.5 °C et HDT 86.6 ± 0.4 °C à 0.455 MPa. Polymaker précise également que ses valeurs ABS ne sont que des données de référence et de comparaison, et que les valeurs réelles peuvent varier de façon importante selon les conditions d’impression. [14] [15] [12]
Pourquoi l’ABS semble-t-il généralement plus difficile à gérer ? Au refroidissement de l’impression, la contraction thermique peut introduire davantage de contraintes dans la pièce, particulièrement dans les coins et le long des grandes arêtes planes. Cela rend le soulèvement des coins, le curling et les problèmes de contraintes entre couches plus probables si la zone de fabrication est exposée aux courants d’air ou chauffée de manière inégale. L’ABS bénéficie souvent d’un caisson, surtout pour les grandes impressions. La formulation propre à un produit peut être plus catégorique : une fiche produit ABS indique « Nécessaire (température ambiante) » pour le champ de la chambre fermée, mais cela doit être lu comme une recommandation propre à cette fiche plutôt que comme une règle universelle pour chaque ABS sur chaque imprimante. La difficulté de configuration ne signifie pas non plus que l’ABS est automatiquement plus résistant en service ; elle signifie que le procédé tolère moins les pertes de chaleur et le refroidissement inégal. [15] [12]
Différences de flux de travail typiques
- Le PLA récompense généralement une configuration plus simple, avec refroidissement actif et exigences de plateau plus modérées. [14]
- L’ABS exige généralement un matériel plus chaud, peu ou pas de ventilation et des conditions ambiantes plus stables. [15]
- Le flux de travail plus facile du PLA ne signifie pas qu’il possède une meilleure résistance thermique. [14] [15]
- Le flux de travail plus exigeant de l’ABS ne garantit pas à lui seul une pièce finie plus résistante. [15]
Résistance, rigidité, ténacité et direction des couches
Plus résistant dans quel sens ? Dans la comparaison plus rigoureuse selon la même méthode, le PLA représentatif présente une rigidité et une résistance à la traction plus élevées que l’ABS représentatif dans les données citées de pièces imprimées Polymaker : module XY de 3426.9 ± 64.8 MPa et résistance à la traction XY de 52.3 ± 0.3 MPa pour le PLA, contre module XY de 2246.6 ± 58.2 MPa et résistance à la traction XY de 33.4 ± 0.6 MPa pour l’ABS. Mais l’ABS représentatif présente également un allongement à la rupture XY de 17.9 ± 1.3% et une valeur d’impact de 18.0 ± 0.9 kJ/m² selon ISO 179, contre 3.3 ± 0.2 kJ/m² pour le PLA. L’affirmation générale selon laquelle « l’ABS est plus résistant » est donc trop grossière pour être utile. [14] [15]
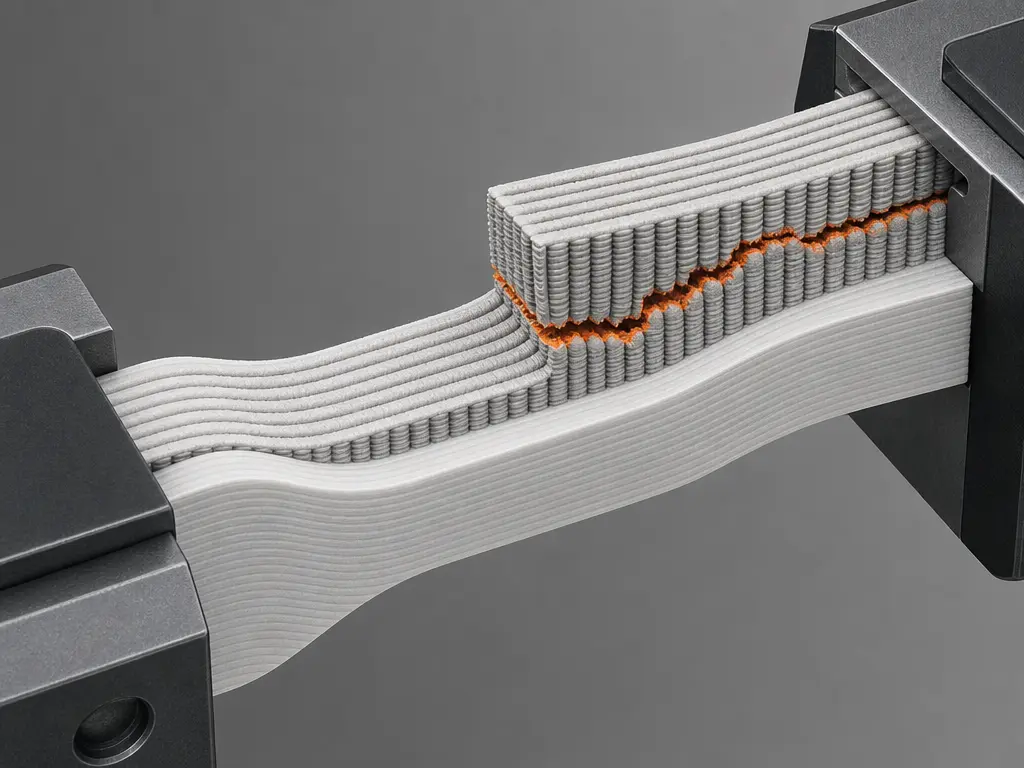
La direction des couches peut dominer le résultat réel. Dans l’étude Rodríguez-Panes, modifier l’orientation de fabrication afin que les couches soient perpendiculaires à la charge de traction a réduit la résistance à la traction de 28% pour le PLA et de 88.07% pour l’ABS dans cet ensemble de données. Des exemples d’anisotropie de fiches techniques montrent le même risque général : une fiche PLA rapporte une contrainte de traction à la rupture de 45.5 ± 1.1 MPa en XY contre 33.1 ± 2.8 MPa en Z selon ASTM D3039, et les données PLA Tough montrent toujours un écart XY-Z important tout en indiquant que la résistance inter-couches en Z est généralement la direction la plus faible en FFF. [10] [11] [13]
En pratique, un crochet, un support ou une languette de boîtier imprimés peuvent rompre à travers les lignes de couches même si la famille de polymères de base semble favorable sur le papier. Pour le filament PLA comparé au filament ABS, la meilleure question est de savoir si votre pièce requiert une grande rigidité à température ambiante ou si elle doit absorber des chocs et continuer à fonctionner sous une sollicitation plus rude. Vérifiez ensuite si le chemin probable de fissuration traverse le Z. [14] [15]
Résistance thermique : Tg vs Vicat vs HDT
Tg, ou température de transition vitreuse, n’est pas la même chose qu’une température maximale d’utilisation sûre. L’ISO 11357-2 couvre les méthodes DSC de détermination de Tg, qui marque une transition du comportement thermique plutôt qu’une limite de service stricte réussite-échec. Pour le PLA standard, les valeurs représentatives de pièces imprimées placent Tg autour de 59.1 à 61 °C ; pour l’ABS représentatif, autour de 100.5 à 101 °C. Cela indique à lui seul une différence majeure de catégorie de résistance thermique, mais Tg ne doit pas être interprétée comme un point de survie garanti en conditions réelles. [5] [11] [14] [12] [15]
Vicat et HDT sont des essais différents ayant des significations différentes. L’ISO 306 définit les méthodes de température de ramollissement Vicat telles que A50, B50, A120 et B120, avec des charges et vitesses de chauffe spécifiées, et l’essai indique le moment où un thermoplastique commence à ramollir rapidement dans les conditions de la méthode. L’ISO 75-1 et l’ISO 75-2 couvrent la HDT, couramment appelée température de fléchissement sous charge ou température de déformation sous chaleur, mais l’ISO avertit également que les données HDT ne sont pas destinées à prédire les performances réelles en usage final ni l’endurance de conception. La charge HDT doit être indiquée : la méthode A de l’ISO 75-2 est 1.80 MPa, la méthode B est 0.45 MPa et la méthode C est 8.00 MPa. [4] [2] [3]
Appliqué au PLA vs ABS, le schéma est cohérent. Le PLA standard représentatif se situe autour de la catégorie ~59–63 °C selon que l’on considère Tg, Vicat ou HDT à 0.45 MPa ou 1.8 MPa, et une fiche technique PLA avertit que les pièces PLA imprimées ne conviennent pas au-dessus de 59 °C. L’ABS représentatif se situe autour de la catégorie ~98–104 °C pour les mêmes types de mesures, une fiche ABS d’un second fabricant déconseillant l’utilisation au-dessus de 87 °C et indiquant Tg 100.5 °C, Vicat 93.8 ± 0.7 °C et HDT 86.6 ± 0.4 °C à 0.455 MPa. Le PLA Tough n’efface pas non plus la catégorie thermique habituelle du PLA ; une fiche citée donne toujours un avertissement de service à 58 °C. Pour une pièce susceptible de rester dans l’habitacle chaud d’une voiture ou près du boîtier d’un équipement chaud, l’ABS standard est généralement un point de départ plus sûr que le PLA standard. [11] [14] [15] [12] [13]
Quand le PLA est plus pertinent
Le PLA est plus pertinent lorsque la facilité d’impression, des résultats visuels propres et un comportement rigide à température ambiante comptent davantage que la marge thermique. C’est pourquoi il reste un choix courant par défaut pour les prototypes, le travail en classe, les modèles de présentation et de nombreuses pièces intérieures légèrement sollicitées. [14]
En utilisation pratique, le PLA convient aux prototypes visuels, aux environnements éducatifs, aux pièces de remplacement faciles à imprimer, aux gabarits employés à température ambiante et aux fixations intérieures peu exposées à la chaleur qui ne resteront pas près de surfaces chaudes. Les données représentatives de pièces imprimées soutiennent ce positionnement : le PLA associe un module XY relativement élevé de 3426.9 ± 64.8 MPa à une résistance à la traction XY de 52.3 ± 0.3 MPa dans l’ensemble de données cité selon la même méthode, et ses paramètres d’impression sont comparativement tolérants, avec une plage de buse de 190–230 °C, une plage de plateau de 25–60 °C et des conseils de refroidissement ventilateur activé. Dans les choix filament PLA vs filament ABS, le PLA est généralement le meilleur premier choix si vos principaux risques sont l’échec d’impression et les défauts visuels plutôt que les chocs ou l’exposition à la chaleur. La limite essentielle est la chaleur : une fiche PLA citée déconseille l’utilisation au-dessus de 59 °C, conformément aux valeurs représentatives de Tg et Vicat du PLA dans la catégorie des faibles 60. [14] [11]
Quand l’ABS est plus pertinent
L’ABS est plus pertinent lorsque la pièce imprimée sera soumise à davantage de chaleur, de chocs ou à une fonction plus rude qu’une pièce PLA typique ne peut confortablement supporter. Cela inclut souvent les boîtiers, supports et capots pratiques qui nécessitent une meilleure tolérance aux conditions de service plus chaudes. [15] [12]
Les données représentatives de pièces imprimées soutiennent cette adéquation à l’usage. Dans l’ensemble de données cité selon la même méthode, l’ABS affiche Tg 101 °C, Vicat 104 °C et HDT 100 °C à 0.45 MPa, bien au-dessus des valeurs du PLA standard représentatif, tout en offrant un allongement à la rupture XY de 17.9 ± 1.3% et une résistance au choc de 18.0 ± 0.9 kJ/m². Cela oriente vers des boîtiers, supports et pièces susceptibles de clipsage plus tenaces, qui peuvent être exposés à un équipement chaud, à des espaces fermés ou à davantage d’impacts. La contrepartie est un flux de travail plus chaud et plus sensible au réglage, et une fiche produit indique spécifiquement qu’une chambre fermée est nécessaire, ce qui explique notamment pourquoi l’ABS est moins adapté aux débutants. L’ABS dispose également d’un avantage qualitatif de post-traitement : un fabricant affirme que son ABS peut être lissé à l’acétone, mais la manipulation des solvants exige toujours de la prudence. [15] [12] [16]
Modes de défaillance courants et pièges de décision
La plupart des mauvaises décisions PLA contre ABS proviennent de l’association d’un matériau à un slogan plutôt qu’à un mode de défaillance. Une pièce échoue rarement parce que son étiquette indiquait PLA ou ABS ; elle échoue parce que la chaleur, la direction des couches, les contraintes de gauchissement ou de mauvais réglages ont dépassé les limites de la conception. [9] [2]
Pour le PLA, le piège évident est le ramollissement thermique. Une fiche PLA citée avertit contre une exposition au-dessus de 59 °C, et les données HDT ne doivent de toute façon pas être traitées comme une garantie directe d’utilisation finale. Pour l’ABS, le principal piège consiste à penser que sa meilleure catégorie thermique élimine le risque de procédé. Un mauvais contrôle thermique peut toujours produire un soulèvement des coins, des contraintes internes ou une séparation des couches, surtout si la configuration ignore les conseils de faible ventilation ou la recommandation propre au produit concernant une chambre. Une autre logique de défaillance récurrente est la faiblesse en Z : même les conseils PLA Tough notent que la résistance inter-couches en Z est généralement la direction la plus faible en FFF, de sorte qu’une pièce mal orientée peut échouer le long des lignes de couches avant que les valeurs massives n’importent. [11] [2] [15] [13]
Le contexte d’applicabilité des normes du NIST étaye la leçon plus large : les conditions d’essai et de fabrication façonnent fortement les résultats en fabrication additive polymère. Une mauvaise recette d’impression peut annuler le choix du matériau, et une pièce bien orientée et bien imprimée peut surpasser les attentes pour sa famille de polymères. [9]
Modes de défaillance courants
- Ramollissement du PLA sous l’effet de la chaleur. [11]
- Rupture Z fragile ou de faible résistance. [13]
- Soulèvement des coins / gauchissement de l’ABS. [15]
- Séparation des couches ABS sur des configurations médiocres. [15]
- De mauvais réglages qui annulent le choix du matériau. [9]
Pourquoi les fiches techniques divergent
Les divergences entre fiches techniques sont normales, car les valeurs de propriétés des pièces imprimées ne sont pas mesurées isolément. ASTM F3489 répertorie de nombreuses influences sur les propriétés statiques rapportées pour les éprouvettes polymères issues de l’extrusion de matériau, notamment le choix du matériau, l’anisotropie, le stockage et la préparation, la porosité, l’orientation de fabrication, l’emplacement sur le plateau, l’environnement d’essai, l’alignement, la vitesse d’essai et la température d’essai. NISTIR 8059 ajoute le point métrologique plus général selon lequel les essais ASTM et ISO existants ne correspondent pas directement à la fabrication additive polymère sans contexte. C’est pourquoi une valeur ASTM D3039 provenant d’une fiche PLA ne doit pas être placée dans le même classement qu’une valeur ISO 527 provenant d’une autre fiche. [6] [9] [11]
La géométrie des éprouvettes, le conditionnement, la recette d’impression, la stratégie de balayage, l’orientation et la méthode d’essai comptent tous. Les valeurs TDS des fournisseurs doivent être considérées au mieux comme des données de référence et de comparaison pour ce produit dans les conditions indiquées, et non comme des spécifications universelles de conception. Les fiches Polymaker PLA et ABS citées le précisent exactement : les valeurs typiques sont destinées à la référence et à la comparaison uniquement, et non à des spécifications de conception, et les valeurs réelles peuvent varier significativement avec les conditions d’impression. Ainsi, si deux fiches divergent, la première question n’est pas de savoir quelle marque a raison, mais si les pièces ont été imprimées et testées de la même manière. [14] [15] [6]
PLA vs ABS : verdict final
PLA vs ABS est une décision d’adéquation à l’usage, et non un concours où le gagnant rafle tout. Le PLA est généralement le meilleur premier choix pour une impression facile et des pièces rigides peu exposées à la chaleur, tandis que l’ABS est généralement le meilleur choix pour une utilisation fonctionnelle plus chaude et plus tolérante aux impacts. [14] [15] [12]
Les données représentatives de pièces imprimées expliquent pourquoi. Le PLA présente le profil le plus rigide dans la comparaison citée selon la même méthode, avec Tg 61 °C, module 3426.9 ± 64.8 MPa XY et résistance à la traction 52.3 ± 0.3 MPa XY, tandis que l’ABS présente le profil plus chaud et plus tenace, avec Tg 101 °C, une valeur d’impact de 18.0 ± 0.9 kJ/m² et une résistance à la traction plus faible mais toujours utile de 33.4 ± 0.6 MPa XY. Le PLA Tough nuance la ductilité mais ne fait pas sortir le PLA de sa catégorie habituelle de faible température, car une fiche citée avertit toujours à 58 °C. Le véritable axe de décision est l’imprimabilité et la rigidité à faible température contre un usage plus chaud et plus tolérant aux impacts. [14] [15] [13]
FAQ
PLA vs ABS : lequel est le meilleur pour l’impression 3D ?
Aucun n’est universellement meilleur. Le PLA est généralement meilleur pour une impression facile, la qualité visuelle et des pièces rigides à température ambiante, tandis que l’ABS est généralement meilleur pour un service plus chaud et une meilleure tolérance aux impacts. [14] [15]
PLA ou ABS pour les débutants ?
Le PLA est généralement le meilleur matériau pour débuter. Sa plage de températures d’impression plus basse, ses exigences de plateau moins élevées et son flux de travail avec ventilateur activé sont généralement plus faciles à gérer que la configuration ABS plus chaude et plus sensible au gauchissement. [14] [15]
Résistance PLA vs ABS : lequel est le plus résistant ?
Cela dépend de la propriété. Dans une comparaison d’un fabricant selon la même méthode, le PLA présente une résistance à la traction XY et une rigidité supérieures, tandis que l’ABS présente un allongement et une valeur d’impact bien plus élevés ; dire « plus résistant » sans contexte d’essai est donc trompeur. [14] [15]
Résistance thermique PLA vs ABS : lequel supporte mieux les températures élevées ?
L’ABS. Les valeurs thermiques représentatives du PLA standard se situent dans la catégorie des faibles 60, tandis que les valeurs ABS représentatives se situent autour de 98–104 °C selon que l’on parle de Tg, Vicat ou HDT à une charge indiquée. [14] [15] [3]
Le PLA peut-il remplacer l’ABS pour les pièces fonctionnelles ?
Parfois, oui, si la pièce reste à température ambiante, est bien orientée et ne nécessite pas une grande tolérance aux impacts. Mais le PLA standard remplace mal l’ABS en service plus chaud, et une fiche PLA citée déconseille l’utilisation au-dessus de 59 °C. [10] [11] [12]
Expert : pourquoi le PLA peut-il afficher une résistance à la traction supérieure à l’ABS dans certaines fiches techniques ?
Parce que les résultats de traction des pièces imprimées dépendent de la méthode, de l’orientation et de la recette d’impression, et pas seulement de la famille de polymères. Des données selon la même méthode peuvent montrer que le PLA a une résistance à la traction XY plus élevée que l’ABS, tandis que l’ABS reste en tête pour la ductilité ou le comportement à l’impact, et le remplissage comme l’orientation peuvent fortement modifier le résultat. [14] [15] [10]
Expert : pourquoi Tg, Vicat et HDT donnent-ils des réponses différentes pour le même filament ?
Parce qu’il s’agit d’essais différents. Tg est mesurée par DSC comme une transition thermique, Vicat mesure le ramollissement sous une charge et une vitesse de chauffe spécifiées, et HDT mesure la déflexion sous une contrainte spécifiée telle que 0.45 MPa ou 1.8 MPa ; l’ISO avertit également que HDT ne constitue pas une garantie directe d’utilisation finale. [5] [4] [2] [3]
À découvrir sur 3D Mag
Sources
- ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. https://www.iso.org/standard/74514.html
- ISO 75-1:2020 — Plastiques — Détermination de la température de fléchissement sous charge — Partie 1 : Méthode générale d’essai. https://www.iso.org/standard/77576.html
- ISO 75-2:2013 — Plastiques — Détermination de la température de fléchissement sous charge — Partie 2 : Plastiques et ébonite. https://www.iso.org/standard/55653.html
- ISO 306:2022 — Plastiques — Matières thermoplastiques — Détermination de la température de ramollissement Vicat (VST). https://www.iso.org/standard/82176.html
- ISO 11357-2:2020 — Plastiques — Calorimétrie différentielle à balayage (DSC) — Partie 2 : Détermination de la température de transition vitreuse et de la hauteur de transition. https://www.iso.org/standard/77310.html
- ASTM F3489-23 — Guide standard pour la fabrication additive de polymères — Extrusion de matériau — Recommandation pour la manipulation des matériaux et l’évaluation des propriétés mécaniques statiques. https://store.astm.org/f3489-23.html
- ASTM WK73239 — note de projet de travail sur la terminologie de l’extrusion de matériau. https://www.astm.org/membership-participation/technical-committees/workitems/workitem-wk73239
- NIST — Fabrication additive de polymères. https://www.nist.gov/additive-manufacturing/research-areas/materials/polymers
- NISTIR 8059 — Normes d’essais de matériaux pour la fabrication additive de matériaux polymères : état de l’art et applicabilité des normes. https://www.nist.gov/publications/materials-testing-standards-additive-manufacturing-polymer-materials-state-art-and
- Rodríguez-Panes, Claver, Camacho (2018) — L’influence des paramètres de fabrication sur le comportement mécanique de pièces PLA et ABS fabriquées par FDM : une analyse comparative. https://www.mdpi.com/1996-1944/11/8/1333
- Ultimaker PLA Technical Data Sheet v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PLA/Ultimaker-PLA-TDS-v5.00.pdf
- Ultimaker ABS Technical Data Sheet v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/ABS/Ultimaker-ABS-TDS-v5.00.pdf
- Ultimaker Tough PLA Technical Data Sheet v2.10. https://um-support-files.ultimaker.com/materials/2.85mm/tds/TOUGH-PLA/UM220509-Tough-PLA-TDS-RB-v2.10.pdf
- Polymaker PolyLite PLA Technical Data Sheet PDF v5.3. https://polymaker.com/wp-content/uploads/lana-downloads/PolyLite_PLA_TDS_V5.3.pdf
- Polymaker PolyLite ABS Technical Data Sheet PDF v5.5. https://polymaker.com/wp-content/uploads/lana-downloads/PolyLite-ABS_TDS_EN_V5.5.pdf
- FAQ Polymaker — PolyLite ABS peut-il être post-traité à l’acétone ? https://polymaker.com/faq/can-polylite-abs-be-post-processed-with-acetone/




