



Résumé
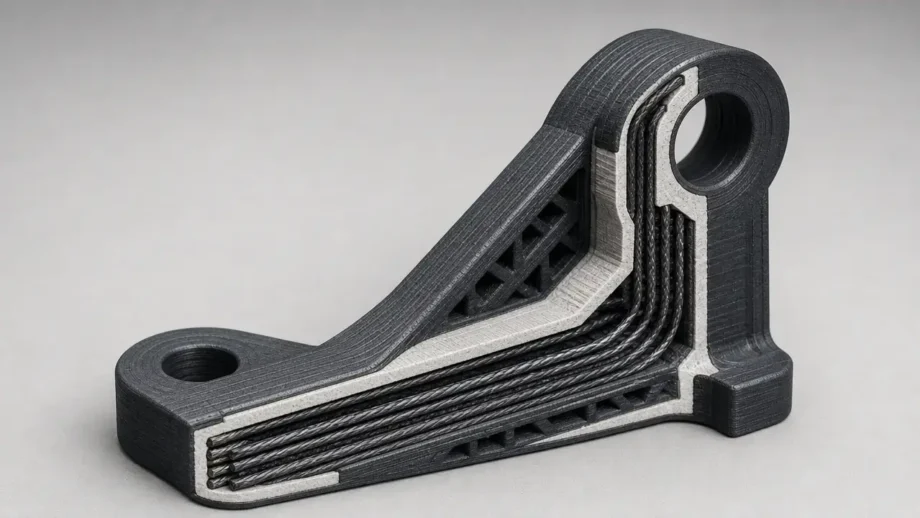
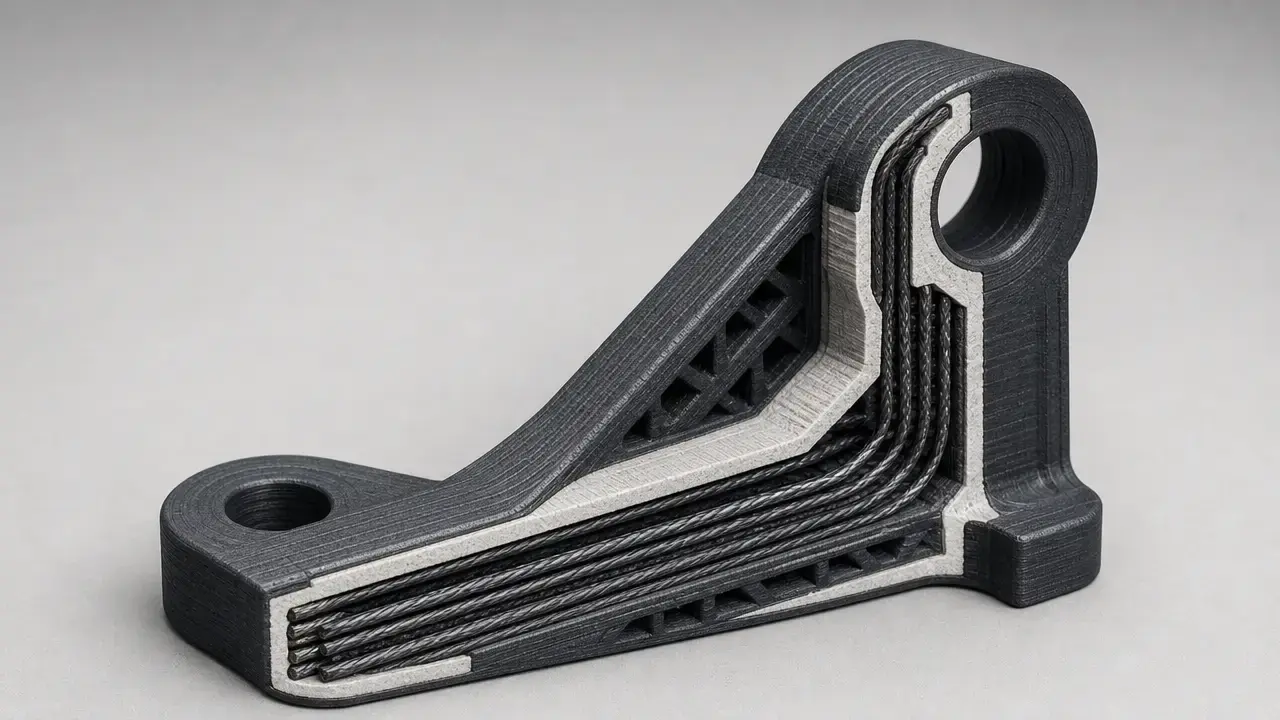
L’impression 3D à fibre continue incorpore un renfort long et ininterrompu dans une matrice polymère pendant la fabrication additive. [1] Au lieu de traiter la fibre comme une charge hachée, elle place le renfort le long de chemins de charge planifiés ; les propriétés mécaniques résultantes dépendent donc de l’orientation des fibres, de la qualité de liaison, des vides et de l’architecture d’impression. [8] [19] ISO/ASTM 52900 fournit le vocabulaire générique, et la littérature de synthèse récente considère l’anisotropie comme une caractéristique d’ingénierie centrale plutôt que comme un détail secondaire. [1] [19] Dans une étude publiée sur du PA12 renforcé de basalte, les propriétés longitudinales et transversales différaient fortement, ce qui souligne que les pièces imprimées à fibre continue doivent être évaluées comme des composites dépendants de la direction plutôt que comme des plastiques uniformément plus résistants. [16]
Qu’est-ce que l’impression 3D à fibre continue ?
L’impression 3D à fibre continue n’est pas la même chose qu’un filament chargé en fibre de carbone. [1] Un filament à fibres hachées peut accroître la rigidité ou réduire le gauchissement, mais ses fibres courtes ne créent pas un chemin de charge ininterrompu. [1] [8] Le renfort continu conserve le brin intact afin qu’il puisse supporter une charge le long de trajectoires d’outil sélectionnées. [8]
Il est également utile de distinguer le vocabulaire générique des procédés de l’image de marque des fournisseurs. [1] ISO/ASTM 52900 fournit le vocabulaire de la fabrication additive, et ISO/ASTM 52903-1 encadre les matières premières destinées aux systèmes d’extrusion de matériaux plastiques. [1] [2] Dans le langage de ces normes, l’extrusion de matériau est la catégorie générale ; FFF et FDM sont des appellations industrielles courantes pour des flux de dépôt apparentés, tandis que des noms tels que CFF ou CFR décrivent des mises en œuvre particulières plutôt que la famille générique de procédés. [1] [8] Dans de nombreux systèmes commerciaux, la fibre est incorporée dans une pièce de matrice imprimée plutôt qu’imprimée seule, bien que le domaine plus large comprenne aussi des variantes non thermoplastiques abordées plus loin. [8] L’impression 3D avec renforcement par fibre continue se comprend donc mieux comme un dépôt de composite avec des trajectoires de renfort contrôlées, et non comme une impression plastique ordinaire avec une charge plus résistante. [1] [8]
- matériau de matrice
- renfort continu
- trajectoire d’impression / orientation des fibres
- mécanisme de consolidation ou de liaison
Contexte historique : des stratifiés composites à la fabrication additive à fibre continue
Avant la fabrication additive à fibre continue, les composites polymères structurels étaient généralement fabriqués par stratification de préimprégnés ou de fibres sèches dans des moules, suivie d’une polymérisation, d’une consolidation en autoclave ou sous presse, ou de méthodes plus automatisées telles que la pose automatisée de fibres et l’enroulement filamentaire. [19] [20] Ces méthodes restent importantes car elles peuvent fournir des fractions volumiques de fibres élevées et des stratifiés répétables, mais elles dépendent aussi d’outillages, de montages et d’une planification des procédés moins flexibles que les trajectoires d’outil numériques. [20] [21] La FA à fibre continue est apparue comme une voie complémentaire qui place le renfort là où le chemin de charge l’exige tout en réduisant certaines dépendances aux outillages. [19] [21] Les revues la présentent comme une extension de la liberté de conception des composites, et non comme un remplacement global des stratifiés conventionnels. [19] [20] Des exemples historiques tels que Fiber de Desktop Metal et Arevo s’inscrivent dans cette transition et doivent être considérés comme des références contextuelles plutôt que comme des conseils d’achat actuels, notamment parce que Stratasys a annoncé l’acquisition du portefeuille technologique d’Arevo le 4 mars 2024. [13] [24]
Principes techniques : matrice, fibre et chemins de charge
Dans les composites à fibres continues, la fibre est le principal élément porteur axial sur sa longueur, tandis que la matrice polymère stabilise la forme, protège le renfort et transfère les contraintes entre fibres et couches adjacentes. [16] [19] C’est pourquoi une pièce polymère renforcée ne peut être évaluée uniquement par le choix de la résine ou uniquement par celui de la fibre. [19] [20]
Les chemins de charge et l’orientation des fibres contrôlent l’essentiel du bénéfice. [19] Si la trajectoire d’outil s’aligne sur les charges de traction ou de flexion dominantes, le renfort continu peut accroître fortement la rigidité et la résistance dans cette direction. [16] [19] Si la charge traverse le chemin de fibres ou s’exerce dans l’épaisseur, le bénéfice diminue rapidement. [16] Une étude de 2024 sur du PA12 renforcé de basalte a rapporté une résistance à la traction longitudinale de 222.27 MPa contre 12.32 MPa en transverse, et un module longitudinal de 17.96 GPa contre 1.43 GPa en transverse, avec une fraction volumique effective de fibres de basalte de 18%. [16] Une étude distincte d’optimisation a constaté que l’angle des fibres contribuait à 54.13% du degré relationnel gris, confirmant à quel point l’orientation peut dominer le résultat. [18]
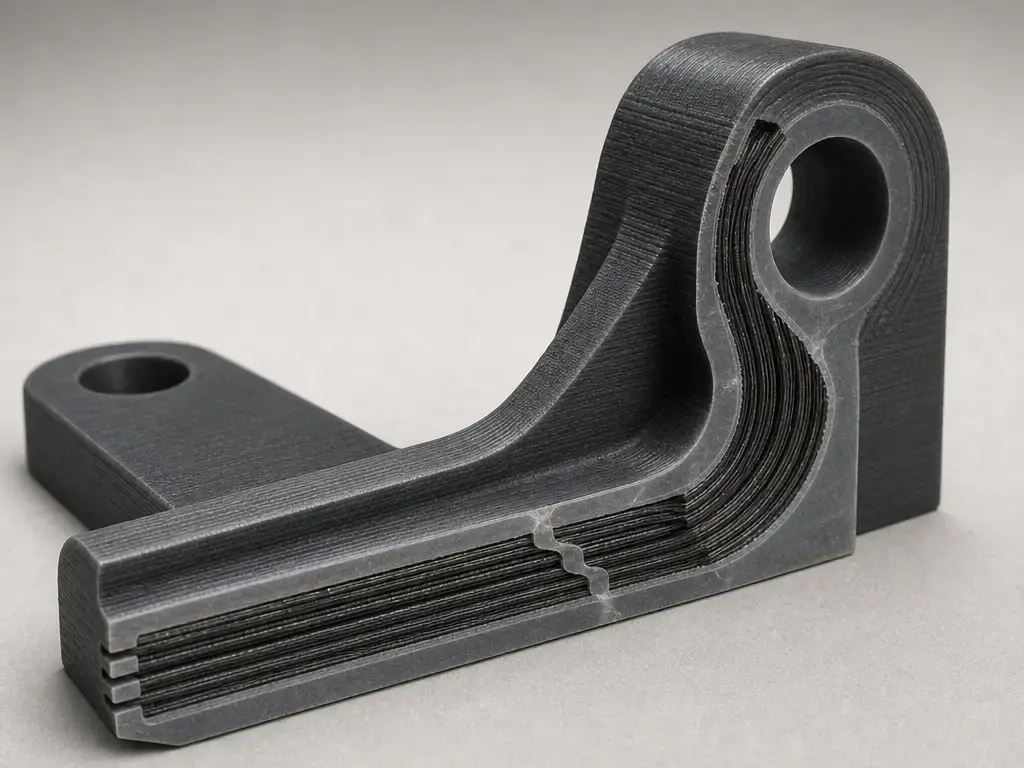
La résistance et la rigidité sont des propriétés différentes. [19] Le module de traction décrit la résistance à la déformation élastique, tandis que la résistance à la traction décrit la contrainte à rupture. [3] [19] Une pièce peut devenir plus rigide sans devenir proportionnellement plus résistante à la fissuration, au fendage ou aux dommages interlaminaires. [19] Dans les pièces imprimées réelles, la rupture commence souvent aux interfaces fibre-matrice, entre les couches ou dans les régions dominées par le cisaillement, où la matrice doit transférer la charge entre cordons ou plis voisins. [17] [19] Les recherches sur l’extrusion de matériau renforcé de fibres associent les interfaces médiocres et les vides mesurables à des propriétés mécaniques plus faibles ; les données de synthèse citent une teneur en vides pouvant atteindre 12% dans les composites CF/PA6 imprimés. [17] Les données sur éprouvettes sont utiles, mais seulement si elles sont lues comme des résultats spécifiques à une architecture plutôt que comme des constantes universelles de matériau. [19] [20]
Comment fonctionne l’impression 3D avec renforcement à fibre continue ?
Comment fonctionne en pratique l’impression 3D avec renforcement à fibre continue ? [8] Dans une architecture thermoplastique courante, un système de dépôt imprime le polymère de base et un second système pose de la fibre continue dans des régions ou couches sélectionnées. [8] La documentation composites de Markforged indique que la fibre est placée par une seconde buse et ne peut pas être imprimée seule. [8] La coextrusion de type Anisoprint combine différemment matrice et renfort, tandis que CF3D de Continuous Composites utilise un dépôt robotisé et une polymérisation UV en temps réel au lieu du FFF thermoplastique standard. [11] [15]
La décision essentielle est de savoir où placer la fibre et si le renfort ajouté justifie les contraintes de planification des trajectoires. [18] Les propriétés mesurées dans le sens des trajectoires dans la fiche technique d’Anisoprint soulignent que la direction de mesure fait partie du résultat. [11] Dans une étude d’optimisation, l’optimum rapporté utilisait 80% de remplissage, un angle de fibre de 0°, une position de couche de fibre de carbone 12–13 et une vitesse de déformation de 10 mm/min, et l’angle des fibres contribuait à 54.13% du degré relationnel gris. [18] En pratique, le flux de travail est une séquence d’étapes de conception, de routage, d’impression et de vérification, plutôt qu’un simple choix de matériau. [8] [23]
- Importer le modèle CAO.
- Sélectionner la matrice et la fibre.
- Orienter la pièce pour la charge et l’imprimabilité.
- Placer la fibre le long des chemins de charge ou dans des couches sélectionnées.
- Imprimer la matrice et le renfort.
- Inspecter, tester ou qualifier pour l’application.
Types de fabrication additive à fibre continue
La fabrication additive à fibre continue ne constitue pas une seule catégorie de machines. [20] Cette famille comprend des systèmes thermoplastiques à buse, des approches de coextrusion, la pose de rubans étroits et des procédés robotisés de polymérisation de résine. [13] [14] [15] Leur point commun est la continuité des longues fibres ; ce qui les distingue est la manière dont la fibre est alimentée, guidée, imprégnée ou préimprégnée, puis consolidée dans la pièce en croissance. [14] [15] [20]
| Famille de procédés | Matrice / matière première | Concept de placement des fibres | Notes |
|---|---|---|---|
| FFF/CFF à double buse | Filament de base thermoplastique | Une buse secondaire pose de la fibre continue dans des couches sélectionnées | Exemple de type Markforged |
| Coextrusion de fibres composites | Thermoplastique plus fibre composite préimprégnée | Fibre et matrice coextrudées ou liées pendant le dépôt | Exemple de type Anisoprint |
| Micro-placement automatisé de fibres | Ruban thermoplastique / format de type préimprégné | Ruban étroit à fibres continues posé par une tête de compactage | Desktop Metal Fiber comme exemple historique |
| CF3D thermodurcissable robotisé | Résine thermodurcissable polymérisable aux UV | Toron de fibres déposé et polymérisé en temps réel | Exemple de Continuous Composites |
Desktop Metal Fiber et Arevo sont ici des références historiques ou contextuelles, et non des recommandations d’achat actuelles, sauf si leur disponibilité actuelle est vérifiée séparément. [13] [24]
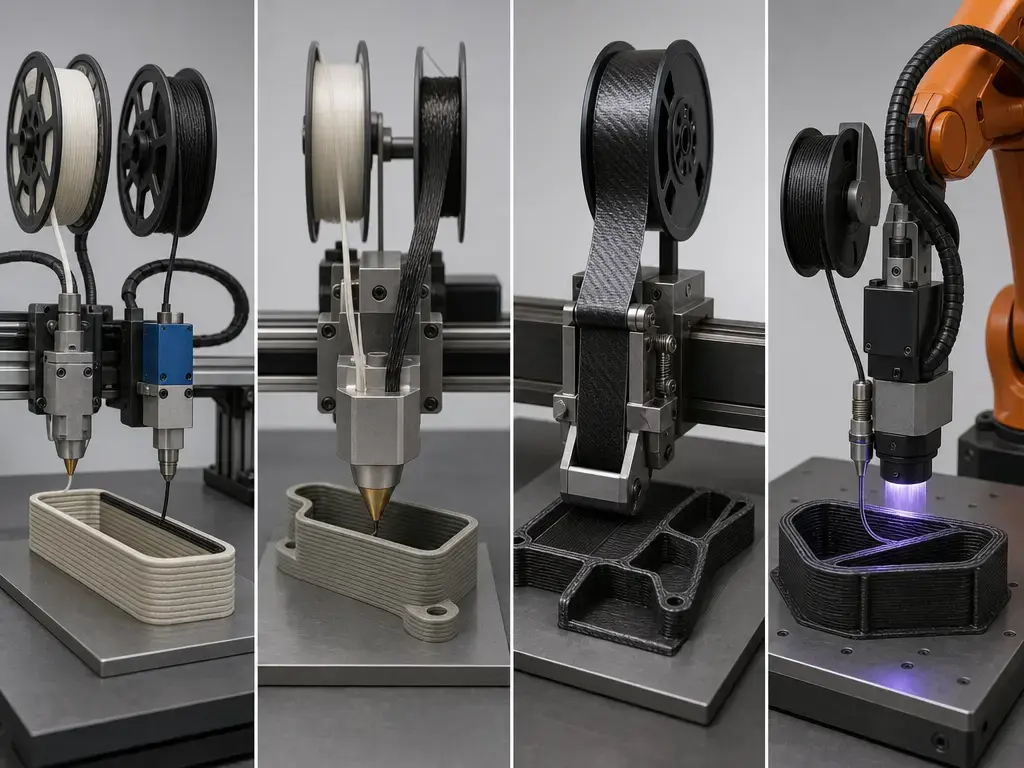
Le tableau se lit mieux comme une taxonomie des méthodes de dépôt, et non comme un classement de marques. [20] Les systèmes CFF de type Markforged représentent une approche d’insertion par buse au sein de l’impression thermoplastique. [8] La coextrusion de type Anisoprint reste dans la famille thermoplastique mais modifie la manière dont le renfort et la matrice sont combinés. [11] La plateforme historique Fiber de Desktop Metal illustre une branche μAFP, utilisant du ruban de 3 mm, des torons jusqu’à 12K et des revendications historiques allant jusqu’à 60% de fraction volumique de fibres. [14] CF3D de Continuous Composites appartient à une famille différente car il guide la fibre par robot et polymérise un système de résine en temps réel par lumière UV. [15]
Quels matériaux sont utilisés dans l’impression 3D à fibre de carbone continue ?
Le choix des matériaux en impression 3D à fibre de carbone continue est toujours une question de matrice plus renfort, et non de fibre seule. [8] [11] Les données publiées par les fournisseurs et la recherche montrent que la classe de fibre comme l’architecture de dépôt façonnent le résultat final. [11] [19]
Exemples commerciaux documentés
La documentation commerciale couvre davantage que la seule fibre de carbone continue. [8] Markforged documente la fibre de carbone continue, la fibre de verre, la fibre aramide (type Kevlar) et la fibre de verre HSHT comme options de renfort pour des matériaux de base composites tels qu’Onyx, un nylon chargé de microfibres de carbone. [8] Dans les données fabricant de Markforged, Onyx est indiqué à 2.4 GPa de module de traction, 40 MPa de contrainte de traction à la limite d’élasticité, 71 MPa de résistance en flexion, 145 °C de température de fléchissement sous charge et 1.2 g/cm³ de densité. [8] Les mêmes données fabricant indiquent pour sa plaque composite à fibre de carbone continue 800 MPa de résistance à la traction, 60 GPa de module de traction, 420 MPa de résistance à la compression, 540 MPa de résistance en flexion et 51 GPa de module de flexion. [8] Markforged précise également que ses plaques d’essai de composites à fibres étaient des éprouvettes unidirectionnelles à 0° entièrement remplies ; ces chiffres sont donc des données d’éprouvettes du fabricant, et non des propriétés génériques de pièces. [8] Anisoprint documente du PETG plus fibre de carbone continue à 774.4 ± 27.1 MPa de résistance à la traction, 56.6 ± 0.4 GPa de module de traction, 1.3 ± 0.02% de déformation à rupture en traction et 1.4 g/cm³ de densité le long des trajectoires d’impression. [11] [12] La même fiche technique indique du PETG plus fibre de basalte continue à 604.1 ± 16.9 MPa de résistance à la traction et 22.6 ± 0.3 GPa de module de traction, montrant que le renfort continu ne se limite pas à la fibre de carbone. [11]
Classes de matrices et de fibres propres aux plateformes
Cette variété ne doit pas être confondue avec une compatibilité universelle. [19] Certains systèmes commerciaux reposent sur du nylon ou d’autres matériaux de base dérivés des polyamides, d’autres sur une coextrusion à base de PETG, et les systèmes thermodurcissables robotisés constituent encore une autre branche. [8] [11] [15] La fibre de carbone est le renfort le plus connu, mais le verre ou la fibre de verre, la fibre aramide/de type Kevlar et le basalte sont tous documentés dans le corpus de sources. [8] [11] Les matériaux utilisés dans l’impression 3d à fibre de carbone continue dépendent donc de la liste de matières premières validées pour une machine, une architecture de buse et une méthode de consolidation précises. [8] [11] Pour les matrices haute température telles que les polymères de classe PEEK, PEKK ou PEI/ULTEM, aucune donnée fiable n’a été trouvée dans le corpus de sources pour étayer une affirmation large de compatibilité multiplateforme qui pourrait être généralisée ici sans risque. [10] [15] [22] Continuous Composites confirme la famille CF3D thermodurcissable sur sa page technologique officielle, mais n’y fournit aucun chiffre de performance universel fiable permettant une comparaison directe avec les éprouvettes des fournisseurs de thermoplastiques. [15]
Indicateurs de performance : résistance, rigidité, anisotropie et normes
Les propriétés mécaniques de cette catégorie doivent être lues comme un ensemble, et non comme un seul chiffre accrocheur. [19] La résistance à la traction, le module de traction, la résistance en flexion, la résistance à la compression, la densité et la teneur en vides répondent à des questions différentes. [3] [4] [6] [17] Les données fabricant de Markforged, par exemple, indiquent Onyx à 2.4 GPa de module de traction et 40 MPa de limite d’élasticité en traction, tandis que la même source indique pour sa plaque à fibre de carbone continue 800 MPa de résistance à la traction, 60 GPa de module de traction, 420 MPa de résistance à la compression et 540 MPa de résistance en flexion. [8] Anisoprint indique une densité de 1.4 g/cm³ pour son matériau PETG plus fibre de carbone continue mesuré le long des trajectoires d’impression. [11]
Les normes sont importantes car les éprouvettes composites et les éprouvettes plastiques ne constituent pas des preuves interchangeables. [3] ASTM D3039/D3039M est la principale norme d’éprouvette de traction dans le plan pour les composites à matrice polymère renforcés de fibres à haut module. [3] ASTM D6641/D6641M-23 couvre la compression à l’aide d’un montage de compression à chargement combiné. [6] ASTM D638 est la norme de traction pour les plastiques. [5] ASTM D790-25 couvre les propriétés en flexion, mais précise que la résistance en flexion ne peut pas être déterminée pour les matériaux qui ne se rompent pas ou ne cèdent pas à la surface extérieure dans la limite de déformation de 5.0%. [4] Cette distinction est importante car les chiffres des plastiques de base et ceux des composites à fibre continue sont souvent produits avec des géométries d’éprouvettes et des hypothèses de rupture différentes. [3] [4] [5] [6]
- Quelle norme a été utilisée ?
- L’éprouvette était-elle unidirectionnelle ?
- Quelle était la fraction volumique de fibres ?
- La valeur a-t-elle été mesurée le long du chemin de fibres ?
- La pièce a-t-elle été imprimée à plat, sur chant ou verticalement ?
- La matrice a-t-elle été conditionnée à l’humidité ?
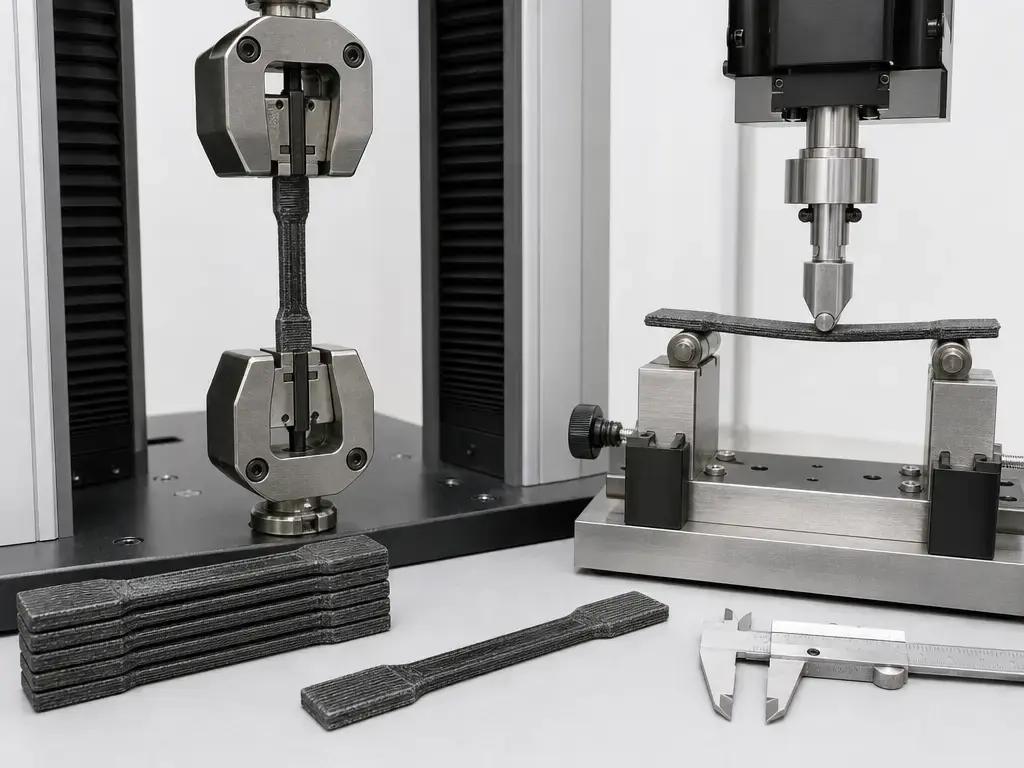
Les chiffres des fournisseurs ne sont utiles que si leur contexte d’essai les accompagne. [8] Markforged indique que ses données sur les fibres proviennent de plaques unidirectionnelles à 0° entièrement remplies, imprimées sans parois, et sa fiche avertit explicitement que les pièces des clients doivent être testées selon leurs spécifications, car les performances varient avec l’agencement des fibres, la conception de la pièce, le cas de charge et les conditions de fabrication. [8] Anisoprint rapporte également des valeurs le long des trajectoires d’impression, ce qui signifie que la direction des fibres fait partie de la mesure. [11] La littérature publiée montre pourquoi cela importe. [16] Dans l’étude sur le basalte, les plages de vides mesurées étaient de 3.5 à 5.6%, de 2.9 à 6.7% et de 1.4 à 5.7% selon le matériau et l’orientation, tandis qu’une revue de 2024 sur les défauts cite une teneur en vides pouvant atteindre 12% dans les composites CF/PA6 imprimés et associe les interfaces médiocres à une baisse des propriétés. [16] [17] Une revue récente a également résumé des essais thermodurcissables à fibre continue utilisant des buses de 0.8, 1.0 et 1.2 mm avec des espacements de 0.75 à 1.1 mm, rapportant des résistances à la traction de 148 à 232 MPa, des modules de Young de 21.1 à 31.2 GPa, des résistances en flexion de 220.2 à 345.7 MPa et des modules de flexion de 10.2 à 16.5 GPa. [19] La hauteur de couche, la précision dimensionnelle et le volume de fabrication appartiennent à une catégorie différente. [9] [10] La X7 est indiquée avec une hauteur de couche de 50 à 250 μm, et la FX20 avec un volume de fabrication allant jusqu’à 525 × 400 × 400 mm selon le mode de buse, mais ces spécifications machine ne démontrent pas à elles seules un meilleur ajustement, une meilleure résistance ou une meilleure répétabilité dans une pièce composite finie. [9] [10]
Applications : quand l’impression 3D à fibre continue est pertinente
L’impression 3D à fibre continue peut convenir aux pièces nécessitant une rigidité ou une capacité de charge accrues dans des directions sélectionnées, en particulier lorsqu’une pièce thermoplastique simple serait trop flexible et qu’une pièce métallique usinée serait disproportionnée en coût ou en poids. [19] [21] Les données d’éprouvettes des fabricants aident à expliquer cet intérêt. [8] Comparées à Onyx seul, les données de Markforged sur les plaques renforcées sont bien plus élevées pour les indicateurs de traction et de flexion, tandis que les données d’Anisoprint à base de PETG montrent des gains similaires, spécifiques à la direction, dans une autre famille de systèmes. [8] [11] Les revues présentent ces usages comme des applications ciblées, et non comme des substitutions universelles. [19] [21]
En pratique, les meilleurs cas d’usage sont généralement des pièces aux chemins de charge connus, aux conséquences de sécurité limitées, et pour lesquelles il existe une raison claire d’utiliser un renfort local en fibres plutôt qu’un matériau massif uniforme. [19] [21] C’est pourquoi le procédé est souvent évalué pour des aides à l’ingénierie, des outillages et des composants polymères renforcés, où la fibre peut être routée autour des trous, le long des bras ou dans les zones de flexion. [21] Les conseils de conception des fournisseurs utilisent des exemples semblables, mais le point plus général est le suivant : la valeur provient du renforcement orienté et d’une dépendance réduite aux outillages, et non de l’affirmation selon laquelle tout composite imprimé est structurel. [23]
- gabarits
- montages
- outillages
- équerres
- effecteurs terminaux robotiques
- montages d’inspection
- prototypes fonctionnels
- pièces de remplacement en faible volume
Limites et risques de conception
Le renforcement à fibre continue n’est pas un raccourci permettant d’éviter la conception mécanique. [16] [19] Ces pièces sont intentionnellement anisotropes, de sorte qu’une même géométrie peut se comporter très différemment dans la direction des fibres, transversalement à celle-ci et dans son épaisseur. [16] [18]
Les risques les plus importants sont spécifiques aux composites. [17] Les performances dans la direction Z et l’adhésion entre couches restent souvent inférieures aux performances dans le plan. [16] [17] Les vides, une imprégnation incomplète, une mauvaise qualité d’interface fibre-matrice, les ruptures de fibres, le délaminage et les ruptures dominées par le cisaillement peuvent tous annuler le bénéfice d’un renfort nominal en fibres. [17] [19] L’étude sur le basalte de 2024 a mesuré une faiblesse directionnelle nette ainsi que des plages de vides de 1.4 à 5.7%, de 2.9 à 6.7% et de 3.5 à 5.6%, tandis que la littérature de revue sur les défauts rapporte une teneur en vides allant jusqu’à 12% dans les composites CF/PA6 imprimés. [16] [17] L’orientation des fibres peut dominer les résultats, et une étude d’optimisation a constaté que l’angle des fibres contribuait à 54.13% du degré relationnel gris. [18] La sensibilité à l’humidité des matrices de type nylon et les limites de rayon de courbure d’un brin continu ajoutent d’autres contraintes de conception. [17] [19]
Il existe aussi des limites pratiques à l’échelle du système. [19] Les flux de travail à fibre continue sont souvent plus lents et demandent davantage de qualification que l’impression thermoplastique simple, car le placement du renfort, l’inspection et la répétabilité doivent tous être gérés délibérément. [19] Les écosystèmes propriétaires peuvent réduire le choix des matières premières et la liberté des trajectoires d’outil, et les coûts augmentent rapidement si la pièce ne bénéficie pas d’un renfort orienté. [19] Les revues consacrées à la taille et à l’espacement des buses, ainsi qu’au contrôle du procédé dans les variantes thermoplastiques et thermodurcissables, montrent que la fenêtre de procédé demeure très sensible aux paramètres ; des essais spécifiques à l’application restent donc plus sûrs que de supposer que les valeurs sur éprouvettes se transféreront directement à chaque pièce. [19] [21]
Recherche actuelle et contexte du marché
La recherche actuelle sur la fabrication additive à fibre continue se concentre sur la planification des trajectoires, l’optimisation topologique, le dépôt multi-axes, une meilleure imprégnation, la détection des défauts et des méthodes de mesure reliant les signaux de procédé à la qualité des pièces. [7] [17] [19] Le NIST considère la fabrication additive de composites comme un domaine actif de métrologie, et les revues récentes soulignent le même besoin d’une meilleure compréhension des relations entre procédé et propriétés plutôt que de davantage de chiffres accrocheurs. [7] [19] La détection des défauts reste particulièrement importante car les vides, défauts de liaison et erreurs de placement des fibres peuvent être de petite échelle tout en ayant des conséquences mécaniques majeures. [17]
Le marché a été suffisamment volatile pour que le contexte historique importe. [13] Le lancement de Fiber par Desktop Metal en 2019 revendiquait un volume de fabrication de 310 × 240 × 270 mm, jusqu’à 60% de charge en fibres continues, et un prix par abonnement commençant à $3,495 par an pour Fiber LT et à $5,495 par an pour Fiber HT. [13] [14] Il s’agit de revendications historiques de lancement, et non d’indications de disponibilité actuelle. [13] Arevo doit de même être traité comme un exemple historique, sauf vérification à nouveau le jour de la publication, car Stratasys a annoncé l’acquisition du portefeuille technologique d’Arevo le 4 mars 2024. [24] L’enseignement le plus durable est que la propriété des machines évolue plus vite que les questions d’ingénierie fondamentales portant sur le placement du renfort, la consolidation et la métrologie. [19] [24]
Impression 3D à fibre continue : conclusion pour les ingénieurs et concepteurs
L’impression 3d à fibre continue est surtout utile lorsque le concepteur peut aligner le renfort sur des chemins de charge réels et lorsque l’application peut accepter l’anisotropie, les essais et le travail de qualification. [1] [19] En termes ISO/ASTM, elle appartient à la fabrication additive, mais en termes d’ingénierie elle se comporte davantage comme une méthode de conception de composites dépendante de la direction que comme un simple réglage de plastique plus résistant. [1] [19] Les études publiées montrent de forts effets d’orientation, et les travaux d’optimisation indiquent que l’angle des fibres peut dominer les résultats ; le procédé récompense donc davantage la planification des trajectoires que la seule présence de fibres. [16] [18] La question pratique n’est pas de savoir si la fibre continue est impressionnante en principe, mais si une pièce précise peut l’employer de manière honnête et répétable. [19]
FAQ
Qu’est-ce que l’impression 3D à fibre continue ?
Il s’agit d’une méthode de fabrication additive qui place un renfort long et ininterrompu dans une matrice polymère pendant l’impression. [1] La différence essentielle avec le filament à fibres hachées est que le renfort peut suivre des chemins contrôlés et supporter une charge sur sa longueur. [8] La principale réserve est l’anisotropie : la pièce imprimée est généralement beaucoup plus résistante et plus rigide dans la direction des fibres qu’en travers. [16] Il s’agit donc d’un procédé de conception de composites, et non seulement d’une option de filament plus résistant. [19]
Comment fonctionne l’impression 3D avec renforcement à fibre continue ?
Dans la plupart des systèmes, la matrice construit la forme de la pièce tandis qu’un mécanisme distinct ajoute de la fibre continue dans des régions ou couches sélectionnées. [8] Les systèmes thermoplastiques à double buse placent la fibre dans la pièce, les systèmes de coextrusion combinent différemment matrice et renfort, et les systèmes de type CF3D déposent la fibre avec une polymérisation UV en temps réel. [8] [11] [15] La question d’ingénierie n’est pas seulement de savoir si la machine peut placer la fibre, mais si la fibre peut être alignée sur le chemin de charge et suffisamment bien liée pour la pièce visée. [18] [19]
Quels matériaux sont utilisés dans l’impression 3D à fibre de carbone continue ?
Les exemples documentés dans ce corpus de sources comprennent la fibre de carbone, la fibre de verre, la fibre aramide/de type Kevlar et le basalte, associés à des matrices polymères spécifiques aux plateformes. [8] [11] Markforged documente un matériau de base Onyx et plusieurs renforts continus, tandis qu’Anisoprint documente des options continues à base de PETG, en carbone et en basalte, avec des propriétés rapportées dans le sens des trajectoires. [8] [11] Chaque machine ne prend pas en charge chaque fibre ni chaque matrice ; la compatibilité doit donc être vérifiée par plateforme plutôt que déduite de l’expression générale impression 3D à fibre de carbone continue. [11] [19]
En quoi ASTM D3039, D790, D638 et D6641 diffèrent-elles pour les composites imprimés ?
ASTM D3039/D3039M est la principale norme d’éprouvette de traction dans le plan pour les composites à matrice polymère renforcés de fibres à haut module. [3] ASTM D6641/D6641M-23 concerne les propriétés en compression avec un montage de compression à chargement combiné. [6] ASTM D638 est la norme de traction pour les plastiques, utile pour les résines de base mais pas la norme primaire de traction pour les éprouvettes composites à fibre continue. [5] ASTM D790-25 couvre les propriétés en flexion, mais comprend une réserve liée à la limite de déformation de 5.0% pour les cas où la surface extérieure ne se rompt pas ou ne cède pas dans cette limite. [4] Si des chiffres sont comparés, l’article doit également préciser si l’éprouvette était unidirectionnelle et si la valeur a été mesurée le long du chemin de fibres. [3] [11]
Pourquoi l’angle des fibres et les chemins de charge sont-ils si importants ?
Les fibres continues supportent au mieux la charge sur leur longueur ; le bénéfice est donc maximal lorsque le chemin de fibres correspond au chemin de charge réel de la pièce. [16] [19] Si la charge devient transversale aux fibres ou s’exerce dans l’épaisseur, les propriétés peuvent chuter fortement et la rupture peut se déplacer vers des problèmes d’interface, de délaminage ou de cisaillement. [16] [17] Une étude d’optimisation a constaté que l’angle des fibres contribuait à 54.13% du degré relationnel gris, rappelant fortement que l’orientation peut compter davantage que certains autres réglages d’impression. [18]
L’impression 3D à fibre continue Markforged en vaut-elle la peine ?
Elle peut mériter une évaluation lorsqu’une équipe a besoin d’un flux de travail mature d’extrusion de matériau composite et que la pièce bénéficie d’un renfort orienté plutôt que d’une résistance massive uniforme. [8] [23] Markforged est un exemple important de fournisseur, mais ses valeurs publiées sont des données d’éprouvettes du fabricant pour des plaques d’essai précises, et non des garanties universelles pour les pièces finies. [8] Le test pratique consiste à déterminer si la plateforme correspond mieux à vos cas de charge, méthodes d’essai, besoins de matrice et contraintes de routage qu’une impression thermoplastique plus simple ou qu’une fabrication de composites plus conventionnelle. [19]
Les pièces imprimées en 3D à fibre continue peuvent-elles remplacer le métal ?
Parfois, dans des applications sélectionnées où les charges, l’environnement et les conséquences de la rupture sont compris. [19] [21] Cela ne fait pas du remplacement du métal une règle générale. [19] Les pièces composites imprimées peuvent encore souffrir d’anisotropie, de vides, de problèmes d’interface et de faiblesses dépendantes de la géométrie. [16] [17] Une formulation plus prudente est qu’elles peuvent remplacer certaines pièces en polymère, en aluminium ou d’outillage après des essais spécifiques à l’application, et non qu’elles égalent automatiquement le métal ou les composites aéronautiques stratifiés de manière conventionnelle. [19] [21]
Sources
- ISO/ASTM 52900:2021. Fabrication additive – Principes généraux – Principes fondamentaux et vocabulaire. https://www.iso.org/standard/74514.html
- ISO/ASTM 52903-1:2020. Fabrication additive de matériaux plastiques fondée sur l’extrusion de matériau – Matières premières. https://www.iso.org/obp/ui?_escaped_fragment_=iso%3Astd%3Aiso-astm%3A52903%3A-1%3Aed-1%3Av1%3Aen
- ASTM D3039/D3039M. Méthode d’essai normalisée pour les propriétés de traction des matériaux composites à matrice polymère. https://store.astm.org/d3039_d3039m-00r06.html
- ASTM D790. Méthodes d’essai normalisées pour les propriétés en flexion des plastiques non renforcés et renforcés ainsi que des matériaux isolants électriques. https://store.astm.org/standards/d790
- ASTM D638. Méthode d’essai normalisée pour les propriétés de traction des plastiques. https://store.astm.org/standards/d638
- ASTM D6641/D6641M-23. Méthode d’essai normalisée pour les propriétés de compression des matériaux composites à matrice polymère utilisant un montage d’essai de compression à chargement combiné. https://store.astm.org/d6641_d6641m-23.html
- NIST. Fabrication additive de composites. https://www.nist.gov/additive-manufacturing/research-areas/materials/composites
- Markforged. Fiche technique des matériaux composites, rév. 5.0. https://static.markforged.com/downloads/composites-data-sheet.pdf
- Markforged. PDF des spécifications produit X7. https://www-objects.markforged.com/craft/3d_printers_detail/x7/F-PR-3012.pdf
- Markforged. PDF des spécifications produit FX20. https://web-objects.markforged.com/craft/downloads/F-PR-3016-1.pdf
- Anisoprint. Fiche technique CFC PETG, ver. 2.1. https://anisoprint.com/wp-content/uploads/2022/03/CFC_PETG_datasheet_March_2022.pdf
- Anisoprint. Page produit CFC PETG. https://anisoprint.com/cfc-petg/
- Desktop Metal. Communiqué de presse sur l’impression 3D à fibre continue Fiber. https://www.desktopmetal.com/press/press-release-desktop-metal-set-to-transform-continuous-fiber-3d-printing
- Desktop Metal. PDF de fiche technique des matériaux Fiber. https://www.desktopmetal.com/uploads/DM-0034-00-Fiber_MDS_v191031-1.pdf
- Continuous Composites. Technologie / CF3D. https://continuouscomposites.com/technology/
- Polymers. Impression 3D de composites renforcés de fibres de basalte continues : caractérisation des propriétés mécaniques dans le plan et évaluation de l’anisotropie. https://www.mdpi.com/2073-4360/16/23/3377
- Polymers / PMC. Détection de défauts multi-échelles dans la fabrication additive par extrusion de matériau de composites thermoplastiques renforcés de fibres. https://pmc.ncbi.nlm.nih.gov/articles/PMC11548215/
- Results in Engineering. Optimisation de la densité de remplissage, de l’angle des fibres et de la position des couches de fibre de carbone dans un composite en nylon renforcé de fibre de carbone continue imprimé en 3D. https://www.sciencedirect.com/science/article/pii/S2590123024001798
- Polymers. Impression 3D de polymères renforcés de fibres continues : revue du choix des matériaux, des procédés et de l’intégration mécanique-fonction pour des applications ciblées. https://www.mdpi.com/2073-4360/17/12/1601
- Composites Part A. Fabrication additive par extrusion de matériau de composites à matrice polymère renforcés de fibres continues : revue et perspectives. https://www.sciencedirect.com/science/article/pii/S1359836821005266
- Additive Manufacturing. Fabrication additive de composites polymères renforcés de fibres continues : opportunités de conception et nouvelles applications. https://www.sciencedirect.com/science/article/abs/pii/S2452213921002837
- Formlabs. Guide de l’impression 3D à fibre de carbone : comparaison des imprimantes et matériaux. https://formlabs.com/eu/blog/carbon-fiber-3d-printing-guide-printers-materials-comparison/
- Markforged. Guide de conception des composites. https://static.markforged.com/downloads/CompositesDesignGuide.pdf
- Stratasys. Acquisition du portefeuille technologique d’Arevo. https://investors.stratasys.com/news-events/press-releases/detail/880/stratasys-acquires-arevos-technology-portfolio




