

Zusammenfassung
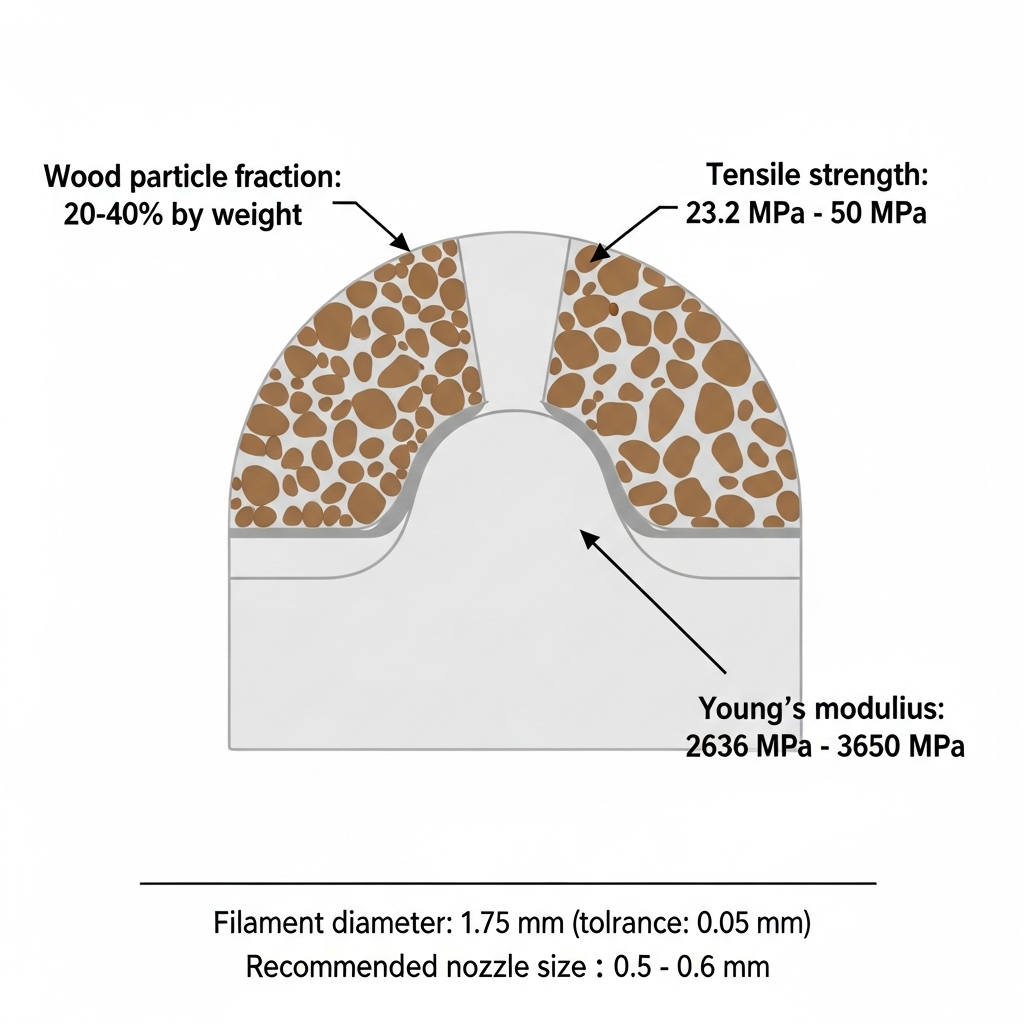
Holzfilament, auch als Wood PLA oder holzgefülltes PLA bekannt, ist ein Verbundwerkstoff für den 3D-Druck, der typischerweise 20–40 % Holzpartikel nach Gewicht mit Polymilchsäure-(PLA-)Polymer kombiniert. Diese Mischung verleiht 3D-Drucken eine natürliche Optik und eine holzähnliche Textur, während die Verarbeitbarkeit von Standard-PLA erhalten bleibt. Holzfilamente werden besonders wegen ihrer ästhetischen Qualitäten und ihrer haptischen Oberfläche geschätzt, weisen jedoch im Allgemeinen eine geringere mechanische Festigkeit als konventionelles PLA auf. Veröffentlichte Zugfestigkeiten reichen von etwa 23.2 MPa bis 50 MPa, bei einer Steifigkeit von ungefähr 2,636–3,650 MPa und Filament-Durchmessertoleranzen von bis zu ± 0.05 mm. [1] [2] [3] [4] [5] [6] [7] [8]
Historischer Hintergrund
Das erste kommerziell verfügbare Holzfilament für den 3D-Druck, bekannt als Laywood‑D3, wurde 2012 von Kai Parthy über die Maker-Community Thingiverse in Deutschland eingeführt. Sein Hauptziel war es, dem Desktop-3D-Druck für ästhetische Modellbauprojekte eine visuell authentische, holzähnliche Oberfläche zu geben. [2]
Technische Grundlagen
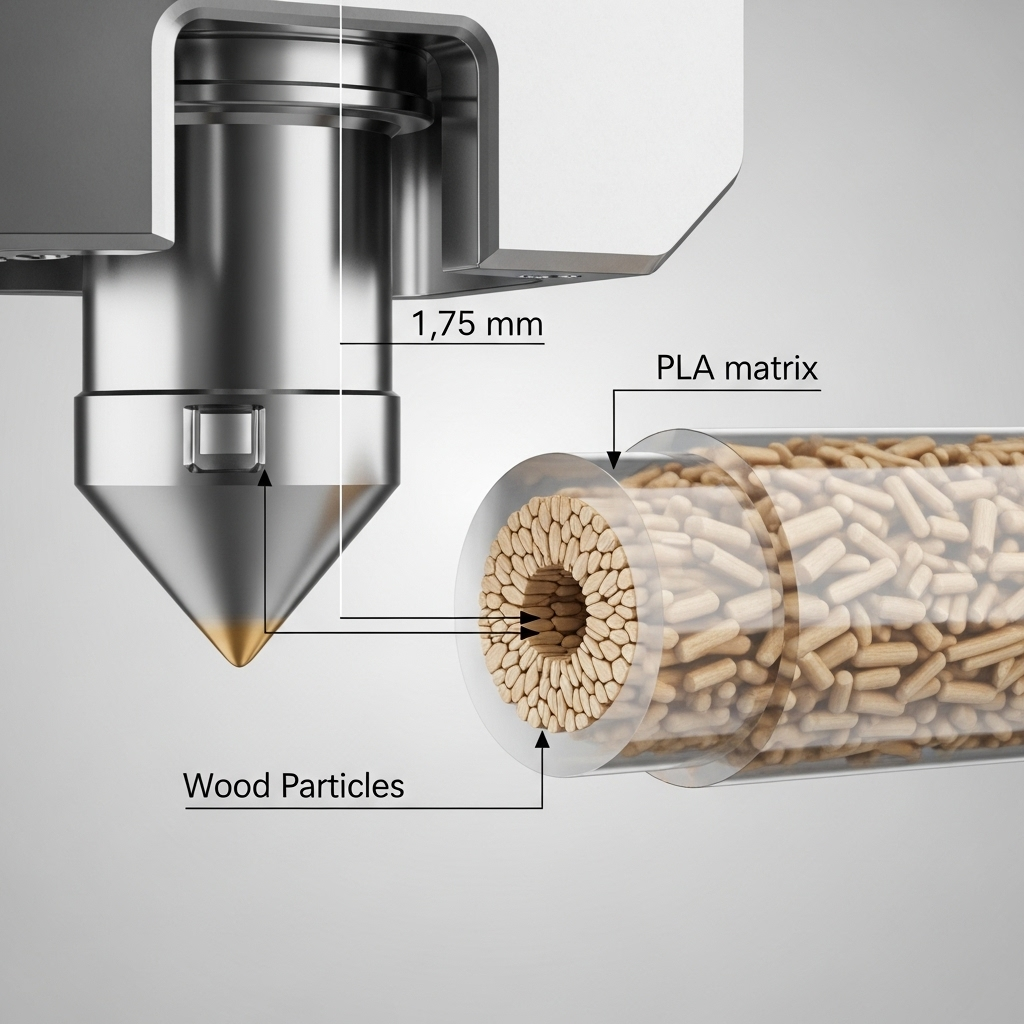
Holzfilament ist ein Verbundwerkstoff, der aus PLA besteht, das mit natürlichen Holzfasern oder Partikeln im Bereich von 20–40 % nach Gewicht gemischt ist. Diese Materialzusammensetzung beeinflusst direkt sowohl die haptischen als auch die visuellen Eigenschaften, was zu Drucken führt, die echtes Holz in Farbe und Maserung nachahmen. Die Drucke können während der Fertigung sogar einen holzigen Geruch abgeben, können aber auch spröder als Standard-PLA sein. [1] [5]
Wichtige Verbund- und Druckeffekte von Wood PLA sind:
- Verbesserte Oberflächentextur und einzigartige Maserungsmuster
- Ein an natürliches Holz erinnernder Geruch während und nach dem Druck
- Geringere Flexibilität, erhöhte Sprödigkeit im Vergleich zu reinem PLA
- Erhöhtes Risiko von Düsenverstopfungen bei kleineren Durchmessern [1]
Für einen erfolgreichen 3D-Druck mit Holzfilament sind spezifische Anpassungen erforderlich. Ein Düsendurchmesser von mindestens 0.5 mm — vorzugsweise 0.6 mm für holzreiche Mischungen — ist entscheidend, um Verstopfungen durch Holzpartikel zu verhindern. Wood PLA ermöglicht im Allgemeinen nur minimales Warping oder Schrumpfen im Vergleich zu ABS, doch seine organischen Füllstoffe können den Düsenverschleiß beschleunigen und erfordern eine sorgfältige Abstimmung der Druckparameter. [5] [7] [2]
Eine typische Liste von Drucküberlegungen:
- Empfohlene Mindestdüse: 0.5–0.6 mm
- Drucktemperatur: ~205 °C (Bereich: 190–220 °C)
- Beheiztes Druckbett nicht zwingend erforderlich (empfohlen ≤ 60 °C)
- Moderate Druckgeschwindigkeit (100–200 mm/s werden häufig verwendet) [5] [7]
Leistung
Mechanische Eigenschaften
Das mechanische Verhalten unterscheidet sich zwischen kommerziellen Quellen. So weist Snapmaker Wood PLA beispielsweise einen Elastizitätsmodul von 2,636 ± 330 MPa, eine Zugfestigkeit von 23.2 ± 0.4 MPa und eine Schlagfestigkeit von 2.7 ± 0.2 kJ/m² auf. Im Gegensatz dazu berichten Xometry-Tests von einem Zugmodul von 3,650 MPa und einer Streckgrenze von rund 50 MPa — was auf eine erhebliche Variabilität je nach Formulierung und Testmethodik hinweist. Beide Quellen stimmen überein: Holzfilament ist weniger duktil als Standard-PLA, mit einer geringeren Bruchdehnung (rund 3.8 %). [6] [8]
Vergleichstabelle: Eigenschaften von Holzfilament bei Snapmaker und Xometry
| Eigenschaft | Snapmaker Wood PLA | Xometry Wood-Filled PLA |
|---|---|---|
| Elastizitätsmodul (MPa) | 2,636 ± 330 | 3,650 |
| Zugfestigkeit (MPa) | 23.2 ± 0.4 | ~50 (Streckgrenze) |
| Biegefestigkeit (MPa) | 52.9 ± 0.3 | ~14.47 |
| Schlagfestigkeit (kJ/m²) | 2.7 ± 0.2 | ~5.1 |
| Bruchdehnung (%) | Nicht angegeben | ~3.8 |
| Glasübergang (°C) | 62 | ~45 |
| Schmelztemperatur (°C) | 151 | 130–210 |
| [6] [8] |
Maßhaltigkeit & Flusspräzision
Die meisten holzgefüllten PLAs werden mit einem Filamentdurchmesser von 1.75 mm und enger Toleranz hergestellt, etwa ± 0.03 mm bei 3DTrčeks WOOD PLA. Snapmaker gibt eine erreichbare Maßgenauigkeit von ± 0.05 mm bei fertigen Drucken an. Wood PLA kann mit Geschwindigkeiten zwischen 60 und 300 mm/s gedruckt werden, mit einem typischen Bereich von 100–200 mm/s, und einem volumetrischen Fluss von 12–25 mm³/s. [3] [4] [6]
Thermische und Druckbedingungen
Die empfohlene Drucktemperatur liegt bei etwa 205 ± 15 °C, mit Düsengrößen von mindestens 0.5–0.6 mm und maximalen Druckbetttemperaturen von 60 °C. Die angegebenen Glasübergangstemperaturen reichen von ~45 °C bis 62 °C, und die Schmelzpunkte liegen je nach spezifischer Formulierung und Quelle zwischen 130 und 210 °C. [5] [6] [8]
Anwendungen
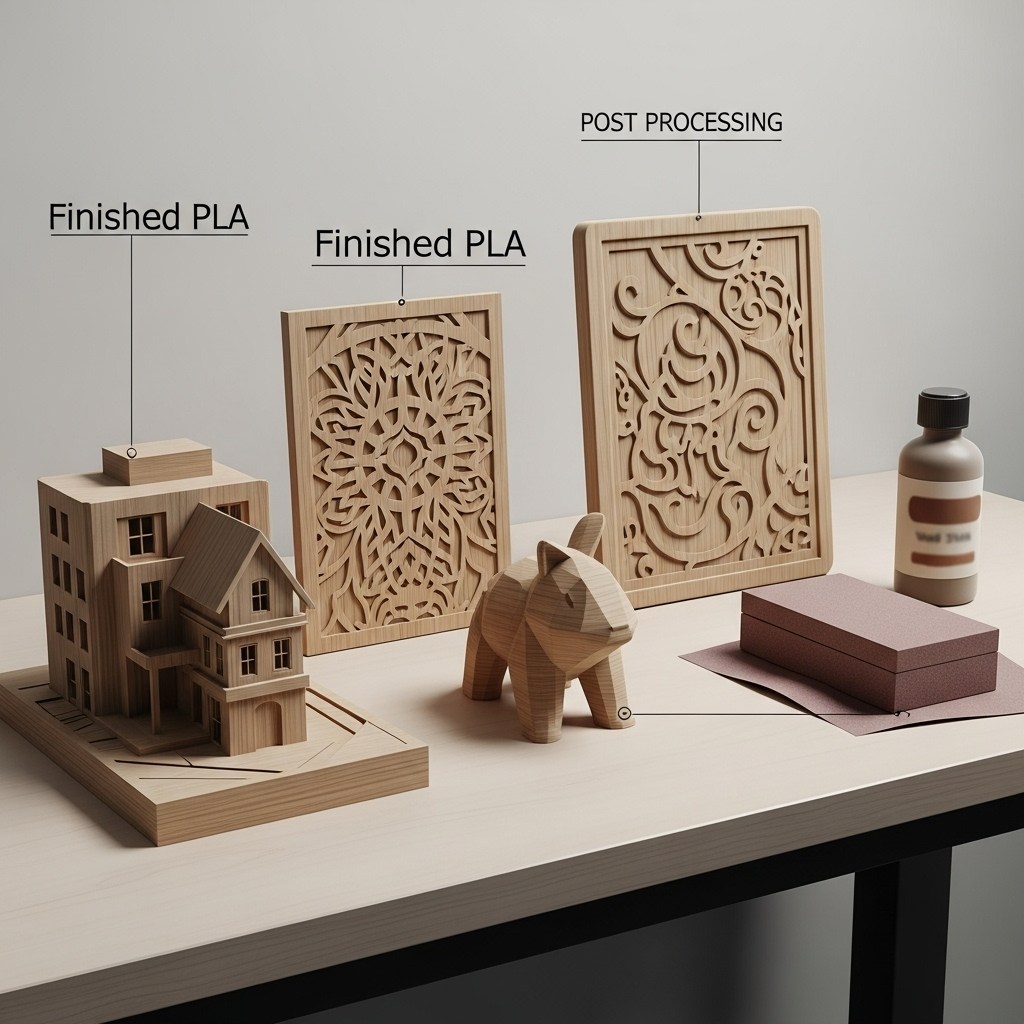
Wood PLA wird hauptsächlich zur Herstellung von Objekten verwendet, bei denen Ästhetik und dekorative Wirkung im Vordergrund stehen. Dazu gehören Architekturmodelle, Figuren, Dekorpaneele, Akzente für Innenräume und Requisiten. Teile aus Holzfilament können geschliffen, gebeizt oder mit konventionellen Holzbearbeitungstechniken nachbearbeitet werden, um Realismus und Textur zu verbessern. Die Fähigkeit von Wood PLA, die Maserung und Textur von echtem Holz nachzubilden, erweitert seine Attraktivität für kreative und präsentationsorientierte Projekte. [1] [8]
Wichtige Anwendungsfälle für Wood PLA:
- Konzeptmodelle und Architekturprototypen
- Kunstobjekte, Requisiten und Sammlerfiguren
- Dekorative Objekte für Zuhause und Büro
Holzgefülltes PLA eignet sich jedoch nicht für tragende oder strukturelle Anwendungen. Zu den Einschränkungen gehören erhöhte Sprödigkeit, Anfälligkeit für Feuchtigkeitsaufnahme (was zu Aufquellen oder Druckfehlern führen kann) sowie beschleunigter Düsenverschleiß durch sowohl Holzpartikel als auch die erforderliche Düsengröße. Es ist weniger haltbar als reines PLA und sollte nicht dort eingesetzt werden, wo hohe Festigkeit, hohe Hitzebeständigkeit oder Wetterbeständigkeit erforderlich sind. [1] [2] [4] [8]
Wichtige Einschränkungen von Wood PLA:
- Spröde und anfällig für Risse
- Nimmt Luftfeuchtigkeit auf, wodurch Druckfehler entstehen können
- Beschleunigter Düsenabrieb, besonders bei hohem Holzanteil
- Nicht für Außenanwendungen oder mechanische Teile geeignet
Forschungs-Updates
In der jüngeren Forschung wurden experimentelle PLA-Mischungen unter Verwendung landwirtschaftlicher Nebenprodukte eingeführt. Bemerkenswert ist, dass Erdnussschalen-PLA-Verbundstoffe auf antimikrobielle Eigenschaften untersucht werden. Diese Mischungen erhalten Berichten zufolge den Elastizitätsmodul, erzeugen jedoch zusätzliche Mikroporen, was die Dichte und Festigkeit des Endteils beeinflussen kann. Dieser Trend deutet auf eine weitere Entwicklung funktionaler, umweltfreundlicher Filamente mit natürlicher Optik hin, die mehr als nur ästhetische Vorteile bieten könnten. [9]
Fragen & Antworten (FAQ)
1. Was ist Wood PLA, und worin unterscheidet es sich von Standard-PLA?
Wood PLA ist ein 3D-Druckfilament, das aus Standard-PLA besteht, das mit natürlichen Holzfasern (20–40 %) gemischt ist. Diese Mischung verleiht dem Filament eine holzähnliche Textur, Optik und einen entsprechenden Geruch, macht es aber spröder als konventionelles PLA. [1]
2. Welcher Holzanteil ist bei holzgefüllten PLA-Filamenten typisch?
Die meisten kommerziellen Wood-PLA-Filamente werden je nach Hersteller und Produktlinie mit 20–40 % Holzpartikeln nach Gewicht hergestellt. [1] [7]
3. Warum werden größere Düsen (≥ 0.5 mm oder 0.6 mm) für den Druck mit Holzfilament empfohlen?
Ein Düsendurchmesser von mindestens 0.5 mm — häufig 0.6 mm bei Filamenten mit hohem Holzanteil — ist nötig, um Verstopfungen durch in der PLA-Basis suspendierte Holzpartikel zu vermeiden. [5] [7]
4. Welche mechanischen Einschränkungen hat Holzfilament im Vergleich zu reinem PLA?
Holzfilament ist im Allgemeinen schwächer und spröder, mit geringerer Zugfestigkeit und Schlagzähigkeit aufgrund des organischen Füllstoffanteils und der daraus resultierenden Mikroporen, wodurch es sich nicht für strukturelle Lasten eignet. [6] [8]
5. Wie beeinflussen thermische Eigenschaften von Holzfilament wie Glasübergang und Schmelztemperatur das Druckverhalten?
Typische Glasübergangstemperaturen (45–62 °C) und Schmelzpunkte (130–210 °C) bedeuten, dass Drucke aus Wood PLA eine moderate Hitzebeständigkeit besitzen, ähnlich wie reines PLA, aber bei relativ niedrigen Temperaturen anfällig für Verzug oder Erweichung bleiben. [5] [6] [8]
6. Gibt es Innovationen, die Eigenschaften von Holzfilament mit antimikrobieller Funktion kombinieren?
Ja. Neue PLA-Mischungen mit Erdnussschalen verleihen antimikrobielle Eigenschaften, erhalten den Elastizitätsmodul, gehen jedoch mit vermehrten Mikroporen in fertigen Teilen einher. [9]
Verwandte Artikel auf 3D Mag
- Mattes PLA-Filament: Druckeinstellungen, Festigkeit und Oberflächenfinish
- Umfassender Leitfaden zu PLA-Filament: Biologisch abbaubares Filament für den 3D-Druck
- PETG vs PLA: Welches 3D-Filament ist besser?
Quellen
- Hi3DP: 3D-Druckfilament — Holzfilament
- Wired: Holzfilament für 3D-Drucker
- 3DTrček: WOOD PLA Technische Daten
- 3DTrček: WOOD PLA Datenblatt
- Filamentive: Produktdaten zu Wood PLA
- Snapmaker: Spezifikationen für Wood PLA Filament
- Smartmaterials3D: Smartfil Wood Datenblatt
- Xometry: Alles über Holzfilament für den 3D-Druck
- arXiv: Verbundfilamente aus Erdnussschalen und PLA mit antimikrobieller Wirkung




