

Kurze Antwort
PETG vs PLA: PLA lässt sich in der Regel leichter drucken und ist steifer, während PETG meist zäher und hitzebeständiger ist. In einem abgeglichenen Datensatz eines Anbieters mit gedruckten Probekörpern zeigte PLA einen höheren XY-Zugmodul von 3250 ± 119 MPa gegenüber 1939 ± 28 MPa bei PETG sowie eine höhere XY-Zugspannung an der Streckgrenze von 52.5 ± 0.9 MPa gegenüber 46.2 ± 0.8 MPa. PETG zeigte jedoch die höhere Wärmeformbeständigkeit: 76.2 ± 0.8 °C gegenüber 58.8 ± 0.4 °C bei PLA. [6] [7] In gängigen Desktop-Workflows läuft PLA außerdem meist kühler und mit weniger Einrichtungsaufwand, während PETG häufiger Fädenziehen, schwächeres Bridging- und Überhangverhalten sowie zusätzliche Vorsicht bei der Bauoberfläche auf glattem PEI mit sich bringt. [8] [9]
| Priorität | Meist PLA | Meist PETG | Warum |
|---|---|---|---|
| Einfachste Einrichtung | Ja | Niedrigere typische Temperaturen und ein fehlertoleranterer Workflow. [8] [9] | |
| Steifigkeit | Ja | Höherer XY-Zugmodul im abgeglichenen Datensatz. [6] [7] | |
| Hitzebeständigkeit | Ja | Höhere HDT im abgeglichenen Datensatz. [6] [7] | |
| Zähere Teile für den täglichen Gebrauch | Ja | Besseres Schlagzähigkeitsergebnis und mehr thermische Reserve im herangezogenen Quellensatz. [7] [9] |
Wenn Sie für einen ersten Drucker zwischen PETG und PLA wählen, ist PLA in der Regel die sicherere Standardwahl. Prusa gibt für PLA 215 °C für die erste Schicht, 210 °C für die weiteren Schichten und ein 60 °C Druckbett an, während für PETG 230 °C für die erste Schicht, 240 °C für die weiteren Schichten sowie ein 85 °C Bett für die erste Schicht angegeben sind, das bei späteren Schichten auf 90 °C steigt. [8] [9] Das sind allgemeine Tendenzen aus gängigen Workflows plus einem abgeglichenen Datensatz mit gedruckten Probekörpern, keine Regel für jede Marke, jede Spule oder jeden Drucker. [6] [7]
Wie dieser Artikel sie vergleicht
Die Kerndaten in diesem Artikel stammen aus dem Paar technischer Datenblätter eines Anbieters für gedruckte Probekörper, nicht aus einem marktweiten Durchschnitt. Konkret basieren die Vergleiche auf den gedruckten Daten von UltiMaker für PLA und PETG, wobei alle Proben auf einem Ultimaker S5 Pro Bundle mit Profilen nach Engineering-Intent, 0.15 mm Schichthöhe, einem AA0.4 Print Core, 100% Infill und einer Konditionierung bei Raumtemperatur von mindestens 24 Stunden vor der Messung gedruckt wurden. [6] [7] Dasselbe Quellenpaar nennt auch die verwendeten Prüfnormen: ASTM D3039 für Zugwerte, ISO 179-1 / 1eB für gekerbten Charpy-Schlagversuch, ISO 75-2 / B bei 0.455 MPa für die Wärmeformbeständigkeit und ISO 306 / A120 für die Vicat-Erweichungstemperatur. [6] [7]
Dieser kontrollierte Aufbau macht den Vergleich PLA gegen PETG leichter interpretierbar, doch die Eigenschaften gedruckter Teile ändern sich weiterhin mit Ausrichtung und Prozessparametern. In diesen Datenblättern bedeutet XY flach und überwiegend Infill, YZ seitlich und überwiegend Wände, und Z aufrecht; die Z-Richtung ist besonders aussagekräftig für die Zwischenlagenhaftung und ist bei FFF typischerweise die Richtung mit der geringsten Festigkeit. [6] [7] Für längerfristige Bereiche wie Kriechen, Ermüdung, UV- oder Witterungsbeständigkeit sowie chemische Beständigkeit wurde im herangezogenen Primärquellensatz keine verlässliche Vergleichszahl gefunden. [4]
Was PETG und PLA sind und was „stärker“ tatsächlich bedeutet
PLA ist Polymilchsäure, und PETG ist mit Glykol modifiziertes Polyethylenterephthalat. Im Desktop-Druck wird PLA üblicherweise für einfachere, detailreichere Drucke positioniert, während PETG üblicherweise für zähere Teile mit mehr thermischer Reserve positioniert wird. [8] [9]
Wenn Menschen fragen, ob PETG oder PLA „stärker“ ist, ist das Wort zu ungenau, solange die Messgröße nicht genannt wird. Festigkeit bedeutet in der Regel die Spannung, die ein Teil aufnehmen kann, bevor es fließt oder bricht. Steifigkeit bedeutet Widerstand gegen Biegung oder Dehnung unter Last. Zähigkeit oder Schlagzähigkeit bedeutet, wie gut ein Teil Energie aufnehmen kann, ohne zu brechen. Hitzebeständigkeit wird in diesem Artikel hauptsächlich über die HDT besprochen, wobei Vicat als sekundärer Kontext dient. Eigenschaften gedruckter Teile sind außerdem nicht dasselbe wie Rohmaterial- oder spritzgegossene Eigenschaften, weil materialextrudierte Teile Schicht für Schicht aufgebaut werden und von Ausrichtung, Haftung und Prozesseinstellungen abhängen. [4] [6] [7]
| Material | Was es ist | Typischer Vorteil | Typischer Nachteil |
|---|---|---|---|
| PLA | Ein gängiges Polymer für den Desktop-Druck. | Gute Details und geringes Warping. [8] | Geringere thermische Reserve in den abgeglichenen Daten gedruckter Teile. [6] |
| PETG | Ein mit Glykol modifiziertes Polymer aus der PET-Familie. | Besseres Schlagzähigkeitsergebnis und höhere thermische Reserve im herangezogenen Quellensatz. [7] [9] | Stärker anfällig für Fädenziehen, mit deutlicheren Hinweisen zur Bauoberfläche. [9] |
Formal heißt das Verfahren, das von den meisten Desktop-Filamentdruckern verwendet wird, Materialextrusion. ISO/ASTM 52900 liefert dafür den begrifflichen Anker, und NIST beschreibt Materialextrusion als ein additives Fertigungsverfahren, bei dem Material selektiv durch eine Düse oder Öffnung abgegeben wird. [1] [4] Im Hobbybereich sagt man auch FFF, und viele sagen FDM. Ein Hinweis zur Terminologie ist hier wichtig: NIST erklärt, dass FDM Maschinen von Stratasys bezeichnet, und die Rechtsseite von Stratasys führt FDM weiterhin als Marke von Stratasys, Inc. auf. [4] [5] Dieser Artikel verwendet daher formal Materialextrusion, erkennt aber den üblichen Hobby-Wortschatz an. [1] [4]
PETG vs PLA Druckbarkeit
Für die tägliche Einrichtung ist PLA meist der einfachere Startpunkt. Prusa gibt für PLA 215 °C für die erste Schicht, 210 °C für die weiteren Schichten und ein 60 °C Druckbett an und weist zugleich darauf hin, dass PLA kein beheiztes Bett benötigt und nicht zu starkem Warping neigt. [8] Prusa gibt für PETG 230 °C für die erste Schicht, 240 °C für die weiteren Schichten und ein 85 °C Bett für die erste Schicht an, das bei späteren Schichten auf 90 °C steigt. [9] Dieses heißere Fenster macht PETG nicht in jedem Fall schwierig, aber es macht PLA auf einem typischen Einsteiger-Setup zur fehlertoleranteren Standardwahl. Die Druckbarkeit von PETG ist oft gut, sobald Profil und Bauoberfläche passen, doch PLA funktioniert häufiger mit weniger Abstimmung. [8] [9]
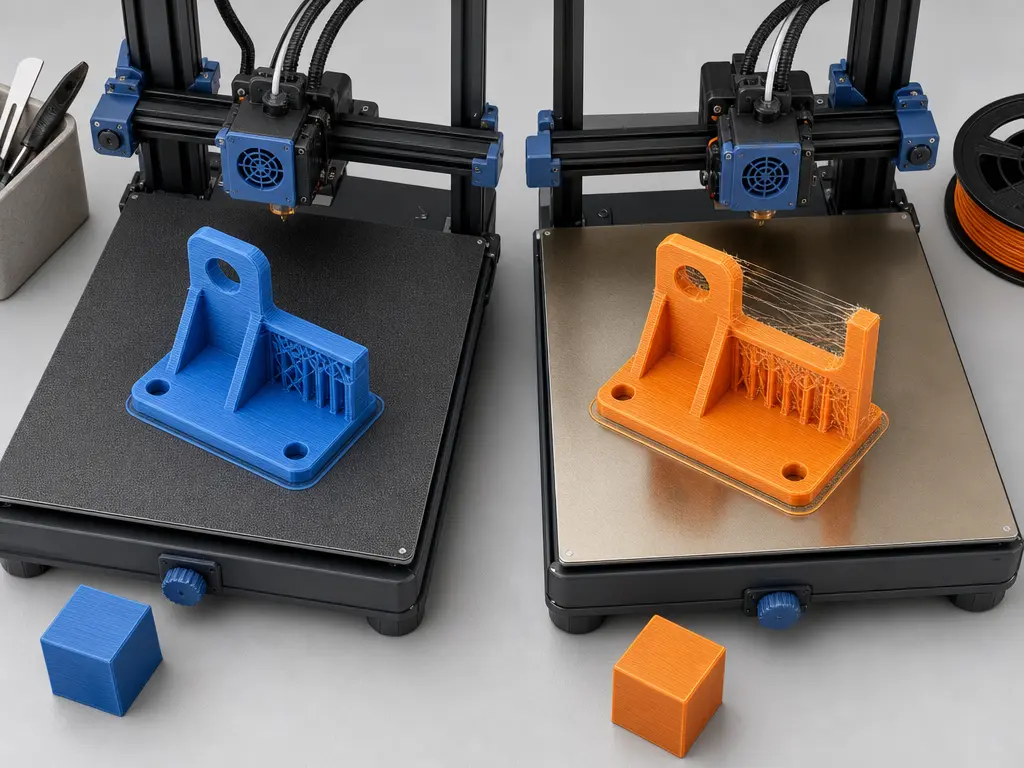
Warping, Betthaftung und das Ablösen des Bauteils sind verwandte, aber unterschiedliche Themen. Der Ruf von PLA, wenig zum Verziehen zu neigen, hilft beim Vertrauen in die erste Schicht und bei der Maßhaltigkeit während des Drucks. [8] Auch PETG kann zuverlässig drucken, doch sein Verhalten auf der Bauoberfläche ist weniger fehlertolerant, weil die Haftung auf glattem PEI zu stark sein kann; Prusa rät zur Verwendung eines Klebestifts, falls diese Oberfläche trotzdem verwendet wird. [9] Ein Teil kann daher während des Drucks sehr gut haften und sich danach dennoch unpraktisch entfernen lassen. Geringes Warping ist nicht dasselbe wie leichtes Ablösen. [8] [9]
Dieser Zielkonflikt zeigt sich erneut bei druckbildkritischen Modellen. Prusa weist darauf hin, dass PETG zu Fädenziehen neigt und dass sein Bridging- und Überhangverhalten meist schlechter ist. [9] Diese Tendenzen beeinflussen die Sauberkeit der Oberfläche, frei gespannte Bereiche und die Schärfe feiner Details. PLA wird häufig wegen guter Details und geringen Warpings bevorzugt, weshalb es oft für visuelle Modelle, kleine Geometrien und erste Kalibrierungsdrucke gewählt wird. [8] Im Vergleich zu PLA belohnt PETG häufiger zusätzliche Aufmerksamkeit bei Retraktion, Verfahrbewegungen, Kühlung und Support-Einstellungen. [9]
PETG vs PLA für Anfänger
PLA ist in gängigen Hobby-Workflows in der Regel einfacher, doch PETG ist mit der richtigen Oberfläche und dem richtigen Profil weiterhin anfängertauglich. [8] [9]
-
PLA ist meist einfacher, wenn …
-
Sie den schnellsten Weg zu akzeptablen Drucken wollen;
-
Ihnen saubere Details, geringeres Warping und weniger Probleme mit Fädenziehen wichtig sind;
-
Sie sich nicht groß mit Tricks für Trennschichten auf glattem PEI beschäftigen möchten. [8] [9]
-
PETG ist die zusätzliche Abstimmung wert, wenn …
-
Sie innerhalb eines heißeren Düsen- und Bettbereichs arbeiten können;
-
Sie darauf vorbereitet sind, Fädenziehen und schwächeres Bridging- oder Überhangverhalten zu handhaben;
-
Sie mehr Schlagtoleranz und zusätzliche thermische Reserve wollen und einen strengeren Umgang mit der Oberfläche akzeptieren. [7] [9]
PLA vs PETG Festigkeit
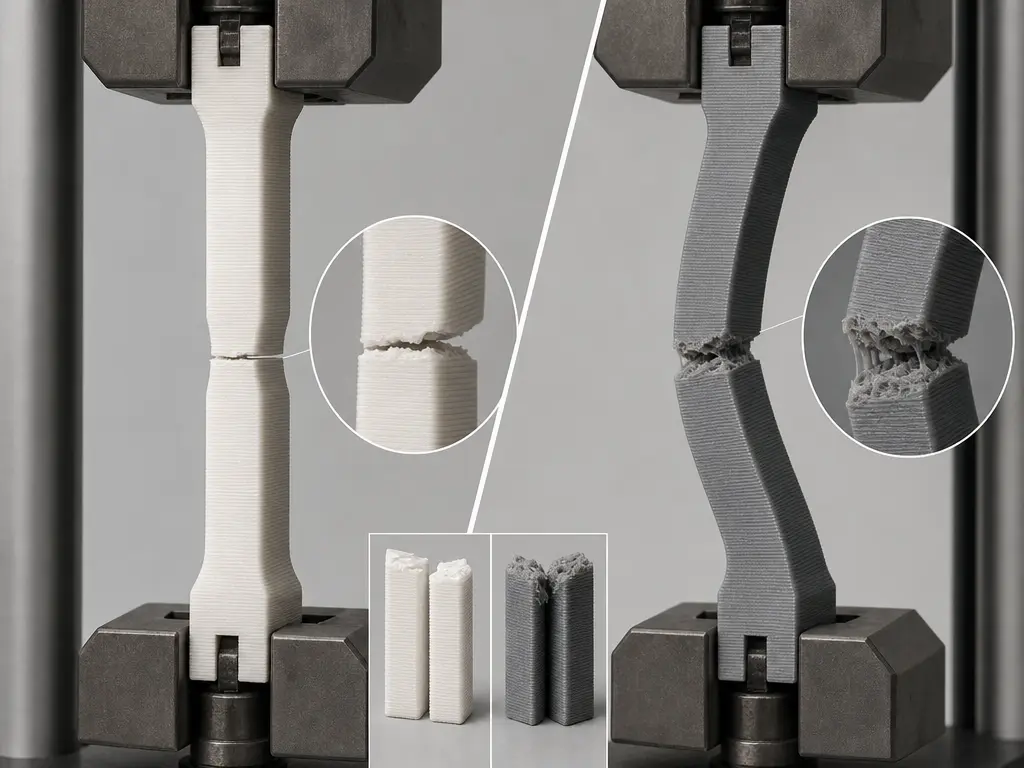
Für die Leserabsicht hinter PLA vs PETG Festigkeit lautet die beste Antwort: stärker nach welcher Messgröße? Im abgeglichenen UltiMaker-Datensatz mit gedruckten Probekörpern führt PLA unter Verwendung der Zugdaten nach ASTM D3039 bei Steifigkeit und XY-Zugstreckgrenze, während PETG bei der gekerbten Charpy-Schlagzähigkeit nach ISO 179-1 / 1eB klar vorn liegt. PLA erreicht einen XY-Zugmodul von 3250 ± 119 MPa gegenüber 1939 ± 28 MPa bei PETG sowie eine XY-Zugspannung an der Streckgrenze von 52.5 ± 0.9 MPa gegenüber 46.2 ± 0.8 MPa. [6] [7] PETG erreicht dagegen 7.9 ± 0.6 kJ/m² bei der gekerbten Charpy-Schlagzähigkeit gegenüber 3.9 ± 0.4 kJ/m² bei PLA. [6] [7] Wenn also „PETG vs PLA welches ist stärker“ eigentlich „welches ist unter Last steifer“ bedeutet, liegt PLA in diesem Datensatz vorn. Wenn es bedeutet „welches übersteht Stöße oder plötzliche Schläge besser“, hat PETG den klareren Vorteil. [6] [7]
| Messgröße | PLA | PETG | Was es nahelegt |
|---|---|---|---|
| Zugmodul, XY | 3250 ± 119 MPa | 1939 ± 28 MPa | PLA ist steifer. [6] [7] |
| Zugspannung an der Streckgrenze, XY | 52.5 ± 0.9 MPa | 46.2 ± 0.8 MPa | PLA liegt in diesem Vergleich der Zugstreckgrenze vorn. [6] [7] |
| Gekerbte Charpy-Schlagzähigkeit | 3.9 ± 0.4 kJ/m² | 7.9 ± 0.6 kJ/m² | PETG nimmt Schlagenergie besser auf. [6] [7] |
| Zugspannung bei Bruch, Z | 33.1 ± 2.8 MPa | 19.0 ± 6.4 MPa | Die Baurichtung ist wichtig; mit Vorsicht vergleichen. [6] [7] |
Die Schichtrichtung verändert die Antwort, weil gedruckte Teile anisotrop sind. In diesem Datensatz bedeutet XY flach, YZ seitlich und Z aufrecht. [6] [7] Die Z-Richtung ist besonders nützlich, weil sie die Zwischenlagenhaftung widerspiegelt und bei FFF typischerweise die Richtung mit der geringsten Festigkeit ist. [6] [7] Deshalb sollten die Werte der Z-Zugspannung bei Bruch als Warnhinweis zu den Grenzen der Schichthaftung gelesen werden, nicht als Abkürzung, um ein Material pauschal für universell stärker zu erklären. Hier beträgt die Z-Zugspannung bei Bruch für PLA 33.1 ± 2.8 MPa und für PETG 19.0 ± 6.4 MPa, doch diese Werte beschreiben einen Druckaufbau, eine Probekörpergeometrie und eine Prüfbedingung. [6] [7]
Praktisch betrachtet ergibt PLA häufiger ein Teil, das sich steifer anfühlt, während PETG häufiger Stürze, Stöße und weniger ideale Handhabung mit weniger sprödem Versagen übersteht. Wenn das Teil hauptsächlich elastischer Biegung widerstehen muss, kann PLA stärker wirken. Wenn es bessere Schlagfestigkeit und gutmütigeres Versagensverhalten braucht, wirkt PETG oft stärker. [6] [7]
Hitzebeständigkeit und Einsatz in warmen Umgebungen
Für den thermischen Vergleich wird Hitzebeständigkeit in diesem Artikel primär über die Wärmeformbeständigkeit geführt. Im abgeglichenen Datensatz mit gedruckten Probekörpern, unter Verwendung von ISO 75-2 / B bei 0.455 MPa, hat PLA eine HDT von 58.8 ± 0.4 °C, während PETG 76.2 ± 0.8 °C erreicht. [6] [7] Dieser Abstand stützt die praktische Regel, dass PETG für wärmere Umgebungen mehr thermischen Spielraum als PLA hat. [6] [7] Das bedeutet nicht, dass ein PETG-Teil in jeder heißen Umgebung sicher ist, und es ist auch keine garantierte maximale Einsatztemperatur. [6] [7]
Die Vicat-Erweichungstemperatur ist als sekundärer Kontext nützlich, nicht als führende Messgröße. Im selben Quellenpaar, unter Verwendung von ISO 306 / A120, wird PLA mit 64.5 ± 0.4 °C und PETG mit 82.9 ± 0.4 °C angegeben. [6] [7] Die Richtung entspricht dem HDT-Ergebnis: PETG erweicht auch nach dieser Prüfmethode später. [6] [7] Für reale Teile bedeutet das, dass PLA in einem warmen Gehäuse, in der Nähe einer Wärmequelle oder unter Last in einer mäßig heißen Umgebung eher Form oder Steifigkeit verliert, während PETG meist mehr Reserve bietet. Dokumentationen von Druckern können helfen, Workflows und Anwendungsfälle einzuordnen, aber die Hinweise von Prusa sind praktische Leitlinien und keine gleichwertigen thermischen Labormessgrößen. [8] [9]
Oberflächenqualität, Detailtreue und Verhalten bei Support und Entfernung
Wenn Aussehen und Schärfe von Details am wichtigsten sind, liefert PLA oft leichter bessere Ergebnisse. Prusa beschreibt PLA ausdrücklich als Material mit guten Details und geringem Warping, was kleinen Merkmalen hilft, sauber und vorhersehbar zu bleiben. [8] PETG kann ebenfalls ansprechende Teile erzeugen, und Prusa weist auf seine glänzende Oberfläche hin, doch es neigt stärker zu Fädenziehen, zeigt schlechteres Bridging- und Überhangverhalten und ist für detailreiche Teile nicht ideal. [9] In der Praxis macht das PETG bei feinen Spitzen, ungestützten Kanten und kleinen dekorativen Geometrien weniger fehlertolerant. [8] [9]
Die Handhabung nach dem Druck kann sich genauso stark unterscheiden wie das Druckbild selbst. Prusa warnt, dass PETG stark an der Druckoberfläche haftet, dass die Haftung auf glattem PEI zu stark sein kann und dass sich Supports schwer entfernen lassen. [9] PLA ist in diesem Teil des Workflows meist weniger anspruchsvoll, weshalb Teile, bei denen die Nacharbeit kritisch ist oder Details im Vordergrund stehen, oft PLA begünstigen, weil die gesamte Abfolge von Druck bis Entfernung einfacher ist. [8] [9]
Welches Filament sollten Sie für typische Teile wählen?
Am sinnvollsten ist es, PETG oder PLA danach auszuwählen, welche Aufgabe das Teil tatsächlich erfüllen soll: Aussehen, einfache Druckbarkeit, wahrscheinliche Stöße und wie warm das Teil im Einsatz werden kann. [6] [7] [8] [9]
| Teiletyp | Meist PLA | Meist PETG | Warum |
|---|---|---|---|
| Konzeptmodelle | Ja | Einfacherer Workflow, gute Details, geringes Warping. [8] | |
| Drucke für den Unterricht | Ja | Eine Einrichtung mit niedrigerer Temperatur und mehr Fehlertoleranz ist meist einfacher. [8] | |
| Ausstellungsstücke | Ja | Feine Merkmale und sauberere Oberflächen lassen sich meist leichter erreichen. [8] [9] | |
| Detailorientierte Prototypen | Ja | Teile zur Formprüfung profitieren oft stärker von einfacher Druckbarkeit als von zusätzlicher Zähigkeit. [8] | |
| Objekte mit geringem Verschleiß | Ja | Wenn das Teil wenig Schlag oder Hitze ausgesetzt ist, reicht PLA oft aus. [6] [8] | |
| Halterungen, Clips, Aufnahmen, Schutzteile | Ja | PETG wird häufiger für zähere funktionale Teile mit leichter Beanspruchung gewählt. [7] [9] | |
| Funktionale Teile mit leichter Beanspruchung | Ja | Das bessere Schlagzähigkeitsergebnis hilft bei alltäglichen Stößen. [7] | |
| Teile für wärmere Umgebungen | Ja | Die höhere HDT bietet mehr thermische Reserve. [6] [7] |
PLA ist in der Regel sinnvoll für Konzeptmodelle, Drucke für den Unterricht, Ausstellungsstücke, detailorientierte Prototypen und andere Objekte mit geringem Verschleiß, bei denen Druckerfolg und Oberflächenqualität wichtiger sind als das Überstehen von Schlägen. Die Workflow-Hinweise von Prusa stützen diesen Ruf: PLA wird mit guten Details, geringem Warping und einem einfacheren Ablauf bei niedrigeren Temperaturen verbunden. [8] Wenn ein Teil vor allem zur Passprüfung, visuellen Begutachtung, Kennzeichnung oder gelegentlichen Handhabung dient, ist dieser einfachere Workflow oft wichtiger als zusätzliche Zähigkeit. Die HDT von PLA von 58.8 ± 0.4 °C reicht für viele gewöhnliche Innenraumanwendungen noch aus, lässt aber weniger Reserve, sobald das Teil unter Hitze und Last formstabil bleiben muss. [6]
PETG ist in der Regel sinnvoller für Halterungen, Clips, Schutzteile, Aufnahmen, funktionale Teile mit leichter Beanspruchung und Teile, die wärmeren Bedingungen ausgesetzt sein könnten, als PLA sie bequem verträgt. Seine HDT beträgt 76.2 ± 0.8 °C, und seine gekerbte Charpy-Schlagzähigkeit liegt im abgeglichenen Datensatz bei 7.9 ± 0.6 kJ/m², was die verbreitete Ansicht stützt, dass PETG die bessere Wahl ist, wenn Schlagtoleranz und thermische Reserve wichtiger sind als maximale Detailtreue oder besonders einfaches Drucken. [7] Das hebt die Workflow-Kompromisse nicht auf: PETG neigt stärker zu Fädenziehen und verlangt mehr Sorgfalt bei Haftung und Ablösen auf der Bauoberfläche. [9] Wenn das Teil jedoch angestoßen, etwas gebogen oder in einer wärmeren Innenraumumgebung eingesetzt werden könnte, bietet PETG oft die bessere Reserve. [7] [9]
-
Wählen Sie PLA, wenn …
-
das Teil visuell, für Bildung, detailorientiert oder wenig verschleißbeansprucht ist;
-
Sie den einfacheren Weg zu zuverlässigen Drucken möchten;
-
Wählen Sie PETG, wenn …
-
das Teil ein funktionaler Gegenstand mit leichter Beanspruchung ist, etwa ein Clip, eine Aufnahme, ein Schutzteil oder eine Halterung;
-
Schlagfestigkeit und Haltbarkeit des Teils wichtiger sind als die einfachste Oberfläche;
-
das Teil wärmer eingesetzt werden könnte, als PLA bequem zulässt. [7] [9]
Grenzen des Vergleichs
Dieser Vergleich ist kontrolliert, aber dennoch nur ein Ausschnitt der realen Welt des Desktop-Drucks. Die gemeldeten Werte stammen aus spezifischen Methoden für gedruckte Probekörper und einem spezifischen Druckaufbau, sodass sich das Urteil mit Markenrezeptur, Ausrichtung, Wandanzahl oder Geometrie, Kühlung, Feuchtigkeit und Gehäuse oder Setup verschieben kann. [6] [7] Ein Teil, das von dicken Wänden dominiert wird, kann sich anders verhalten als eines, das überwiegend aus Infill besteht, und eine feuchtere Spule kann sich schon vor dem Thema Festigkeit oder Oberflächenqualität anders drucken als eine trockene. Eigenschaften gedruckter Teile reagieren besonders empfindlich auf Baurichtung und Prozessparameter, daher sollten Zahlen aus einem abgeglichenen Datensatz den Vergleich leiten, aber keine teilespezifischen Prüfungen ersetzen. [4] [6] [7]
Für Kriechen, Ermüdung, UV- oder Witterungsbeständigkeit, chemische Beständigkeit, Emissionen, Lebensmittelsicherheit und langfristige Leistung unter Last wurde im herangezogenen Primärquellensatz keine verlässliche Vergleichszahl gefunden. [4] Das sind eigenständige Dauerhaftigkeitsbereiche und sollten nicht aus einer kürzeren Liste von Zug-, Schlag- und Wärmeprüfungen abgeleitet werden. [4]
Normen und Messkontext
Die Normen in diesem Artikel liefern Messkontext, keine Garantie für Filamentspulen im Verbraucherbereich. ISO/ASTM 52900 liefert das verwendete Vokabular für additive Fertigung und Materialextrusion. [1] ISO/ASTM 52903-1 ergänzt den Feedstock-Kontext für materialextrusionsbasierte additive Fertigung von Kunststoffmaterialien. [2] ISO/ASTM 52903-2 ergänzt Prozess- und Anlagenkontext für dieselbe Systemfamilie. [3] NISTIR 8059 ist nützlich, weil es erklärt, warum die Anwendbarkeit von Normen in der additiven Fertigung weiterhin mit Sorgfalt betrachtet werden muss: Die Eigenschaften gedruckter Polymere variieren mit Prozessbedingungen und Ausrichtung, sodass standardisierte Prüfnamen nicht alle technischen Datenblätter von Anbietern direkt austauschbar machen. [4] Der frühere Hinweis zur Terminologie rund um FDM ist auch hier wichtig: Formulierungen im Stil von Normen sind für die Prozessbeschreibung klarer, während markenrechtlich geschützte Bezeichnungen nicht als Leistungsversprechen verstanden werden sollten. [4] [5]
Praktische Kauf- und Einrichtungsanleitung
Wenn Sie Ihre erste Spule wählen, beginnen Sie mit PLA, wenn das Ziel Lernen, visuelle Qualität, Maßkontrolle oder schneller Erfolg auf einem typischen Desktop-Drucker ist. Nach den Hinweisen von Prusa gehört PLA zu einem Workflow mit niedrigeren Temperaturen und geringem Warping, und der abgeglichene Datensatz zeigt außerdem eine höhere XY-Steifigkeit von 3250 ± 119 MPa, was zu Teilen passt, die sich starr anfühlen sollen. [8] [6] Wechseln Sie zu PETG, wenn das Teil eher angestoßen, grober gehandhabt oder in einer wärmeren Umgebung eingesetzt wird, denn der abgeglichene Datensatz zeigt 7.9 ± 0.6 kJ/m² gekerbte Charpy-Schlagzähigkeit und 76.2 ± 0.8 °C HDT. [7]
Halten Sie die Entscheidung bei der Einrichtung praktisch. PLA verlangt dem Drucker meist weniger ab, während PETG meist heißere Einstellungen, mehr Aufmerksamkeit für Fädenziehen und mehr Sorgfalt bei Wahl und Ablösen der Bauoberfläche braucht, besonders auf glattem PEI, wo die Haftung zu stark sein kann. [8] [9] Wenn Sie sich fragen, ob PLA oder PETG besser für den 3D-Druck ist, lautet die kurze evidenzbasierte Antwort: PLA ist meist besser für einen einfachen Einstieg und detailorientierte Arbeiten, während PETG meist besser ist, wenn Schlagtoleranz oder zusätzliche thermische Reserve wichtig genug sind, um zusätzliche Abstimmung zu rechtfertigen. [6] [7]
FAQ
PETG vs PLA: Welches ist stärker?
Stärker hängt von der Messgröße ab. Die Kerndaten in diesem Artikel stammen aus einem abgeglichenen Datensatz eines Anbieters mit gedruckten Probekörpern, in dem PLA bei XY-Steifigkeit und XY-Zugstreckgrenze vorn liegt, PETG aber bei Schlagzähigkeit und Wärme-Messgrößen. In diesem Datensatz erreicht PLA 3250 ± 119 MPa beim XY-Zugmodul und 52.5 ± 0.9 MPa bei der XY-Zugstreckgrenze, während PETG 7.9 ± 0.6 kJ/m² gekerbte Charpy-Schlagzähigkeit und 76.2 ± 0.8 °C HDT erreicht. [6] [7]
PETG oder PLA: Was lässt sich für Anfänger leichter drucken?
PLA ist in gängigen Hobby-Workflows meist einfacher. Prusa gibt für PLA 215/210 °C Düsentemperatur und 60 °C Bett mit geringem Warping an, während für PETG 230/240 °C Düsentemperatur und 85/90 °C Bett angegeben sind und das Material stärker zu Fädenziehen neigt, mit zusätzlicher Vorsicht bei der Bauoberfläche auf glattem PEI. [8] [9]
Welches verträgt Hitze besser, PETG oder PLA?
PETG verträgt Hitze in diesem Vergleich besser, wenn HDT die führende Messgröße ist. Für PLA sind 58.8 ± 0.4 °C HDT angegeben und für PETG 76.2 ± 0.8 °C, mit Vicat-Werten von 64.5 ± 0.4 °C beziehungsweise 82.9 ± 0.4 °C. HDT ist nicht dasselbe wie eine garantierte Einsatztemperatur, daher zeigen diese Zahlen thermische Reserve und kein universelles Versprechen sicherer Verwendung. [6] [7]
Ist PETG für funktionale Teile stärker als PLA?
Oft, aber nicht immer. PETG wirkt bei funktionalen Teilen häufig besser, wenn das Überstehen von Schlägen und die Reserve in warmen Umgebungen wichtig sind, denn seine gekerbte Charpy-Schlagzähigkeit beträgt im abgeglichenen Datensatz 7.9 ± 0.6 kJ/m² und seine HDT 76.2 ± 0.8 °C. PLA kann dennoch vorzuziehen sein, wenn ein Teil vor allem Steifigkeit, einfacheres Drucken oder schärfere Details braucht. [6] [7] [8]
Warum zeigen manche Datenblätter PLA vor PETG bei der Zugfestigkeit?
Weil sich der Vergleich mit Methode und Setup verändert. Die Ausrichtung gedruckter Probekörper ist wichtig, Streckgrenze und Bruch sind unterschiedliche Endpunkte, und Formulierungsunterschiede zwischen Marken können die Ergebnisse selbst innerhalb derselben Materialbezeichnung verschieben. Der abgeglichene Datensatz hier kontrolliert viele Variablen, doch die Eigenschaften additiv gefertigter Polymere variieren weiterhin mit Ausrichtung und Prozessparametern. [4] [6] [7]
Kann ich Zugstreckgrenze, Charpy-Schlagzähigkeit, HDT und Vicat so vergleichen, als würden sie alle dieselbe Art von Festigkeit messen?
Nein. Zugstreckgrenze, Charpy-Schlagzähigkeit, HDT und Vicat beantworten unterschiedliche Versagens- oder Einsatzfragen, daher kann eine einzelne Zahl nicht jeden Anwendungsfall entscheiden. Ein steiferes Material ist nicht automatisch besser bei Schlagbelastung, und ein Material mit höherer Temperaturbeständigkeit ist nicht automatisch besser unter Zug. Messgröße, Ausrichtung und Formulierung sind alle wichtig. [4] [6] [7]
Passend auf 3D Mag
- PETG-Filament: Vorteile eines starken Filaments und PETG-vs-PLA-Vergleich
- Resin-Druck vs Filamentdruck: Was ist besser?
- Umfassender Leitfaden zu PLA-Filament: Biologisch abbaubares Filament für den 3D-Druck
Quellen
- ISO/ASTM 52900:2021 — Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular. Ausgabe 2, Veröffentlichungsdatum 2021-11; bestätigt 2025. https://www.iso.org/standard/74514.html
- ISO/ASTM 52903-1:2020 — Additive Fertigung — Materialextrusionsbasierte additive Fertigung von Kunststoffmaterialien — Teil 1: Feedstock-Materialien. Veröffentlichungsdatum 2020-04. https://www.iso.org/standard/67290.html
- ISO/ASTM 52903-2:2020 — Additive Fertigung — Materialextrusionsbasierte additive Fertigung von Kunststoffmaterialien — Teil 2: Prozessanlagen. Veröffentlichungsdatum 2020-10; bestätigt 2022. https://www.iso.org/standard/69968.html
- NISTIR 8059 — Werkstoffprüfnormen für additive Fertigung von Polymermaterialien: Stand der Technik und Anwendbarkeit von Normen. Mai 2015. https://nvlpubs.nist.gov/nistpubs/ir/2015/NIST.IR.8059.pdf
- Stratasys Rechtliche Informationen. Kein Revisionsdatum der Seite angegeben; Urheberrecht der Website 2025. https://www.stratasys.com/en/legal/legal-information/
- UltiMaker PLA Technical Data Sheet. Der Dateiname nennt v5.00; die interne PDF-Fußzeile lautet Version v2.00, Datum April 20, 2022. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PLA/Ultimaker-PLA-TDS-v5.00.pdf
- UltiMaker PETG Technical Data Sheet. Version v1.00, Datum April 29, 2022. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PETG/Ultimaker-PETG-TDS-v1.00.pdf
- Prusa Knowledge Base — PLA. https://help.prusa3d.com/article/pla_2062?product=mk4s
- Prusa Knowledge Base — PETG. https://help.prusa3d.com/article/petg_2059?product=mk4s




