

Zusammenfassung
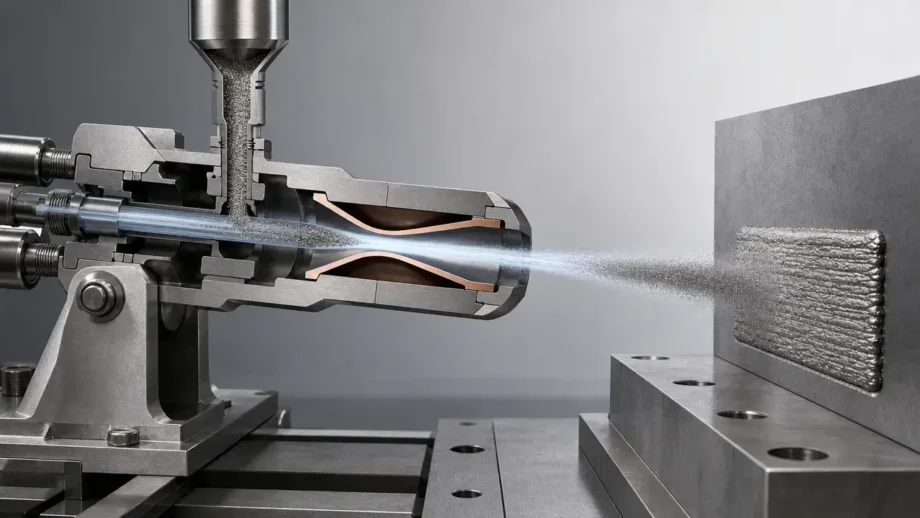
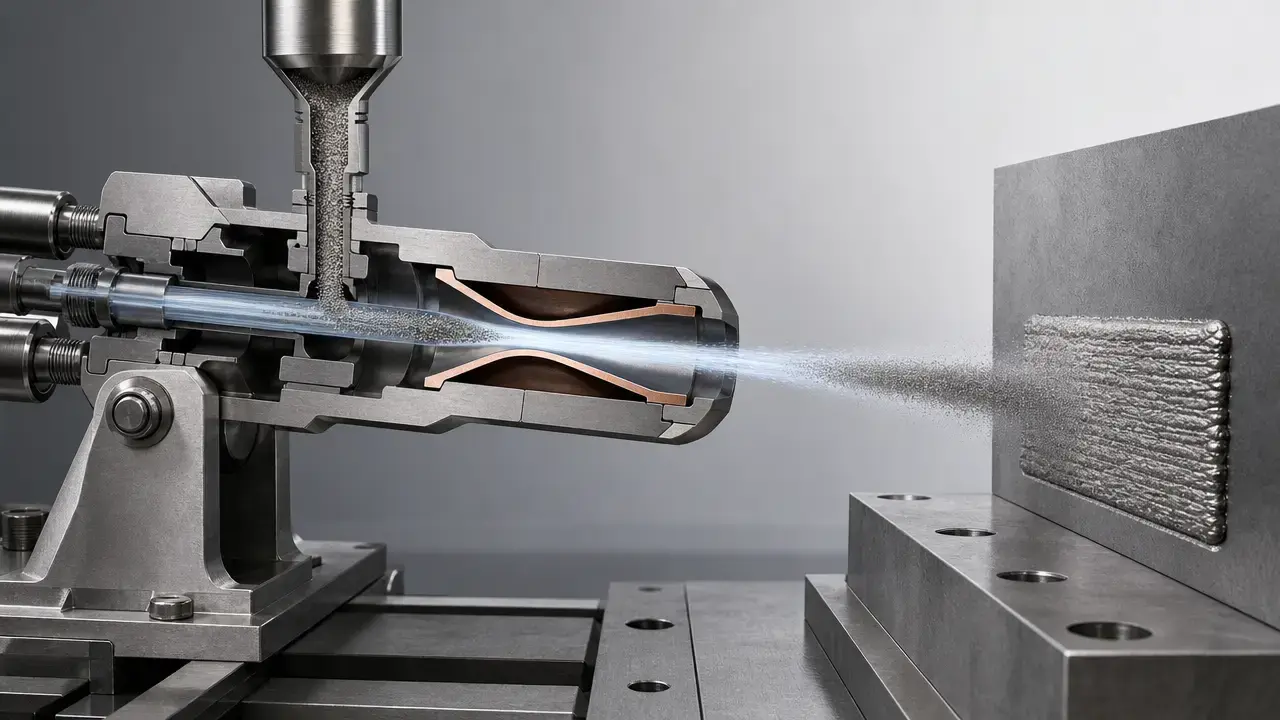
Die additive Fertigung durch Kaltgasspritzen ist ein metallisches Auftragsverfahren im festen Zustand. Ein Kaltgasstrahl baut Material auf einem Substrat auf, etwa für Beschichtungen, Maßwiederherstellung, Reparaturen und endkonturnahe Strukturen, ohne das Ausgangsmaterial gezielt aufzuschmelzen. „Kalt“ bedeutet in diesem Zusammenhang, dass das Pulver nicht absichtlich geschmolzen wird, nicht dass der Prozess bei Raumtemperatur arbeitet. [4] [6]
Das Verfahren ist relevant, weil es dem Metall einen ganz anderen Temperaturverlauf auferlegt als schmelzbasierte additive Fertigung. Das macht es für Reparaturen, den Aufbau zusätzlicher Merkmale und Anwendungen mit begrenztem Wärmeeintrag attraktiv. Die Gegenleistung ist ebenso wichtig: Kaltgasspritzen kann Material schnell auftragen, doch die Formkontrolle im Spritzzustand ist begrenzt und die Qualifizierung häufig anwendungsspezifisch. Auch seine Einordnung in die üblichen AM-Kategorien ist nicht eindeutig. ISO/ASTM 52900:2021 ist die grundlegende Terminologienorm der additiven Fertigung, doch eine Übersichtsarbeit von 2024 merkt an, dass Kaltgas-AM möglicherweise nicht sauber in die sieben Standardkategorien passt. [1] [2]
Kaltgasspritzen, Reparatur und CSAM: drei Workflows
Kaltgasspritzen wurde in den 1980er-Jahren als Beschichtungstechnologie entwickelt. Der Kernmechanismus ist gleich geblieben: Pulverpartikel werden im festen Zustand beschleunigt und verbinden sich durch Hochgeschwindigkeitsaufprall statt durch Schmelzen. [6] Aus diesem gemeinsamen Mechanismus werden gewöhnlich drei Workflows unterschieden. Der erste ist die Beschichtung mit dem Ziel, Oberflächen zu schützen oder zusätzliche Funktionen zu schaffen. Der zweite ist die Reparatur beziehungsweise Maßwiederherstellung, bei der Material in einem verschlissenen, korrodierten oder untermaßigen Bereich eines vorhandenen Bauteils ergänzt wird. Der dritte ist die additive Fertigung durch Kaltgasspritzen im engeren Sinn, bei der der Auftrag ein Merkmal, einen endkonturnahen Abschnitt oder eine freistehende Form auf einem Substrat aufbaut. [4] [6]
Diese Workflows stellen unterschiedliche Anforderungen an die Freigabe. Korrosionsreparatur, Maßwiederherstellung und qualifizierte Strukturreparatur sind keine austauschbaren Bezeichnungen. Offizielle Verteidigungsprogramme belegen den realen Einsatz zur Reparatur von Flugzeugkomponenten. Freigaben bleiben jedoch bauteilspezifisch und gelten nicht universell. Fehlt ein dokumentierter Fall, ist „Qualifizierungsstatus unklar“ die verlässlichste Formulierung. [11] [4] Additive Fertigung durch Kaltgasspritzen ist außerdem weder LPBF noch „Kältespray“ aus einer Verbrauchersprühdose und auch nicht automatisch ein zertifizierter Weg zur Strukturreparatur.
Normen und tatsächliche Einordnung
ISO/ASTM 52900:2021 ist das grundlegende Vokabulardokument für additive Fertigung. Der ISO-Eintrag nennt Ausgabe 2, veröffentlicht im November 2021, mit 28 Seiten und Bestätigung im August 2025. [1] Die Norm ist der wichtigste Bezugspunkt für die Benennung von AM-Prozessen und -Kategorien. Dennoch weist eine Übersichtsarbeit von 2024 ausdrücklich darauf hin, dass weitere additive Verfahren, darunter Kaltgas-AM, nicht ohne Weiteres in ISO/ASTM 52900:2021 einzuordnen sind. [2]
Das ist wichtig, weil Normen mehr leisten als Begriffsdefinitionen. Sie helfen, Prozesse zu beschreiben, die Prozesskontrolle aufzubauen, Prüfungen einzuordnen und Beschichtungsarbeiten von Reparatur- oder Strukturwiederherstellungsaussagen zu trennen. Für Kaltgasspritzen ist MIL-STD-3021 besonders relevant. Der Standard behandelt es als manuell oder automatisiert ausführbaren Fertigungsprozess und verlangt zusätzliche Qualifizierungsplanung für strukturelle oder andere kritische Anwendungen. [4]
Ein neueres Zeichen industrieller Reife ist SAE AMS7057, veröffentlicht am 5. Dezember 2024. Der Anwendungsbereich ist die Prozesskontrolle: Festgelegt werden Kontrollen für die wiederholbare Umsetzung von CSAM bei metallischen Komponenten und Komponenten aus Metall-Nichtmetall-Gemischen. Das belegt eine stärkere Formalisierung, aber keine pauschale Freigabe für alle Teile, Geometrien oder Branchen. [3]
Kennwerte, die nicht verwechselt werden dürfen:
- Auftragsrate und Auftragswirkungsgrad. Die Auftragsrate beschreibt die pro Zeiteinheit hinzugefügte Materialmenge. Der Auftragswirkungsgrad beschreibt, welcher Anteil des zugeführten Ausgangsmaterials im Auftrag verbleibt.
- Partikelgeschwindigkeit und Gasgeschwindigkeit. Die Partikelgeschwindigkeit ist die Geschwindigkeit der Pulverteilchen. Die Gasgeschwindigkeit ist die Geschwindigkeit des Prozessgases.
- Porosität und Dichte. Porosität ist der Hohlraumanteil. Dichte ist Masse pro Volumeneinheit.
- Merkmalsgröße beziehungsweise Düsenfleck und Maßgenauigkeit. Die Merkmalsgröße beschreibt den Maßstab des Materialauftrags. Die Maßgenauigkeit beschreibt die Nähe zur vorgesehenen Geometrie.
- Eigenschaften im Spritzzustand und nach der Nachbearbeitung. Werte im Spritzzustand beschreiben den Auftrag unmittelbar nach dem Spritzen. Nachbearbeitete Werte beschreiben das Teil nach spanender Bearbeitung, Wärmebehandlung, HIP oder anderen Fertigstellungsschritten.
So funktioniert die additive Fertigung durch Kaltgasspritzen
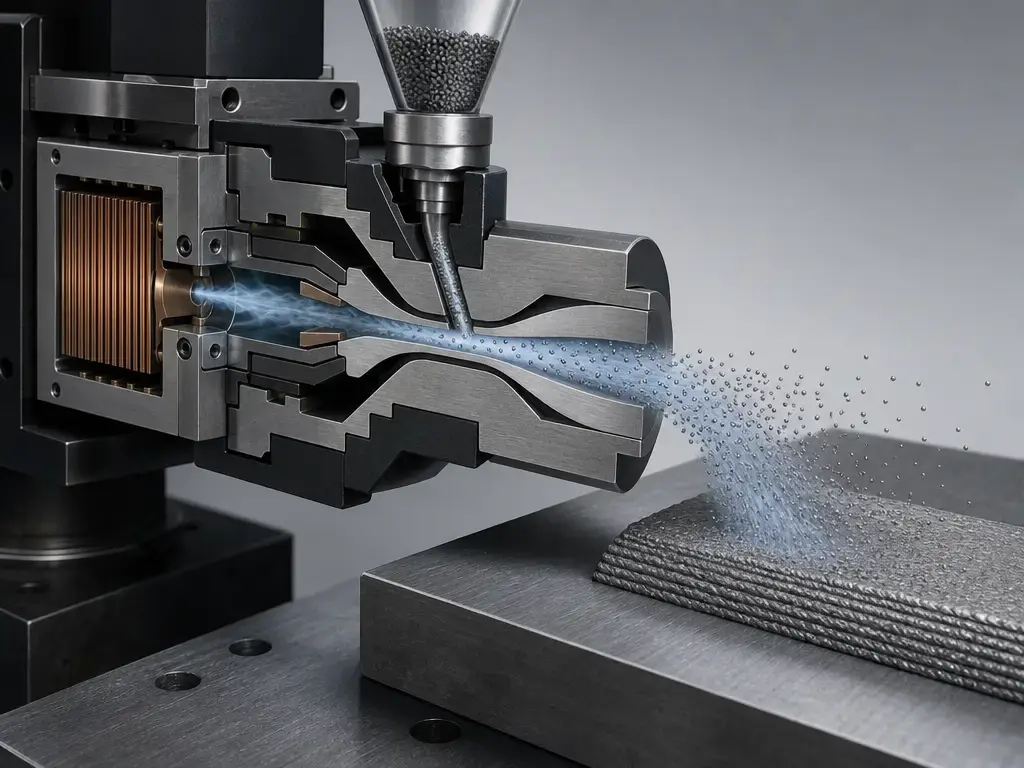
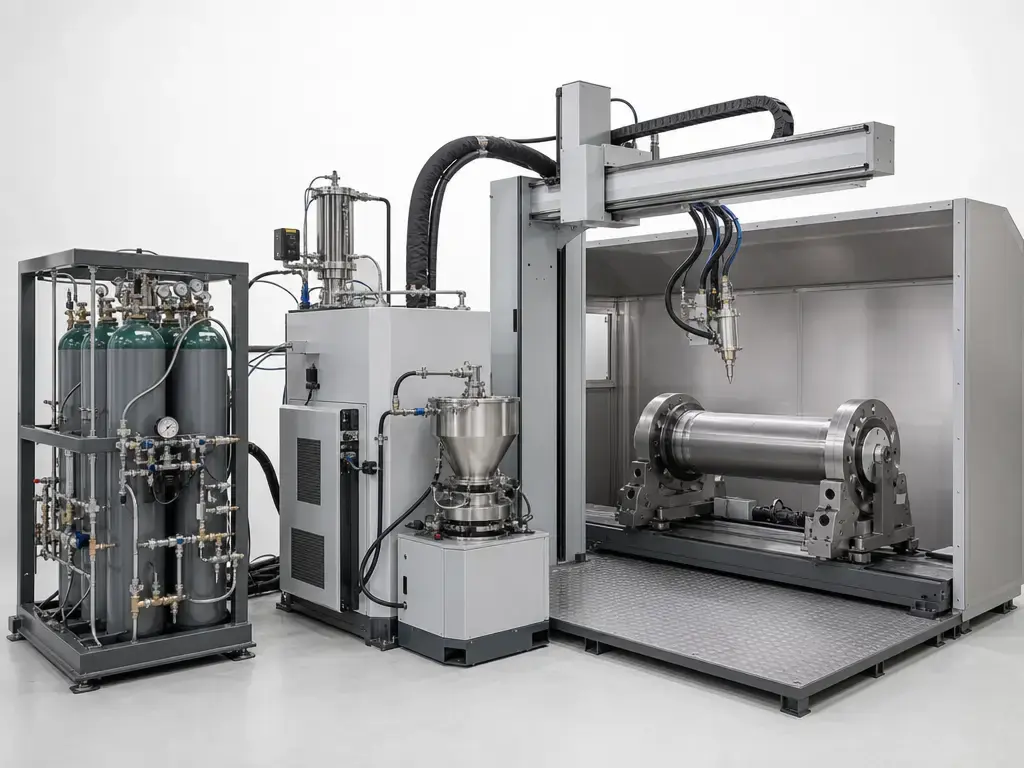
Ein Kaltgasspritzsystem kombiniert Pulverausgangsmaterial, einen unter Druck stehenden Gasstrom und eine Düse, die das Gas zu einem Hochgeschwindigkeitsstrahl beschleunigt. Bei CSAM ist dies typischerweise eine konvergent-divergente Laval-Düse. Das Pulver wird in die Strömung eingespeist, zum Substrat beschleunigt und durch Aufprall im festen Zustand abgeschieden. [4] [7]
MIL-STD-3021 beschreibt Kaltgasspritzpartikel mit etwa 1 bis 100 μm Durchmesser und typischen Geschwindigkeiten von 300 bis 1200 m/s. [4] Der Mechanismus ist einfach zu beschreiben, reagiert in der Praxis jedoch empfindlich auf die Bedingungen. Die Partikelgeschwindigkeit hängt stark von Gaseigenschaften, Partikeldichte und Partikelgröße ab. [7] Beim Auftreffen verformen sich die Partikel plastisch, können Oxidfilme aufbrechen und in sehr kurzen Zeiträumen einen engen Kontakt mit dem Substrat oder zuvor aufgetragenem Material herstellen. [4] [8] Eine Bindung entsteht nur, wenn die Aufprallbedingungen eine kritische Geschwindigkeit überschreiten. Dafür gibt es jedoch keine einzelne universelle Zahl, weil die Schwelle von Temperatur und thermomechanischen Eigenschaften des Materialsystems abhängt. [8] Adiabatische Scherinstabilität ist eine einflussreiche Erklärung dafür, wie lokale Erweichung und das Aufbrechen von Grenzflächen die Bindung fördern. Sie ist aber nicht der einzige in der Literatur diskutierte Mechanismus. [8]
Das Wort „kalt“ führt leicht zu Missverständnissen. Das Gas wird häufig vorgewärmt. MIL-STD-3021 erklärt ausdrücklich, dass die Gaserwärmung höhere Strömungsgeschwindigkeiten ermöglichen soll, nicht das Schmelzen oder Erweichen der Partikel. [4] Der Prozess ist also im Vergleich zu Schmelzverfahren kalt, nicht unbedingt im alltäglichen Sinn. Diese Unterscheidung ist wichtig, weil eine Studie in Physical Review Letters zeigte, dass Schmelzen zumindest unter bestimmten Bedingungen die aufprallinduzierte Haftung beeinträchtigen statt verbessern kann. [9]
Zentrale Prozessgrößen:
- Gasart;
- Gasdruck;
- Gastemperatur beziehungsweise Vorwärmung;
- Pulvergröße und -morphologie;
- Partikelgeschwindigkeit im Flug;
- Düsengeometrie;
- Spritzabstand;
- Verfahrgeschwindigkeit und Scanstrategie;
- Substratvorbereitung.
Verfahrensarten und Anlageneinteilung
Kaltgasspritzsysteme werden meist zuerst nach Druckklasse unterschieden. Eine Übersichtsarbeit von 2025 beschreibt Niederdruck-Kaltgasspritzen als unter 1 MPa und Hochdruck-Kaltgasspritzen als über 1 MPa. Zugleich bezeichnet sie diese Grenze als teilweise willkürlich, weil Druck ein Kontinuum ist und Systeme sich überlappen können. [5] Es handelt sich um eine praktische Einteilung, nicht um eine harte physikalische Grenze.
| Typ | Typische Aufgabe | Stärken | Einschränkungen |
|---|---|---|---|
| Niederdruck-Kaltgasspritzen (LPCS) | Mobile Beschichtungs- oder Reparaturarbeiten, häufig mit Schwerpunkt auf einfacher Bereitstellung. [5] | Kleinere und besser transportierbare Systeme sind verbreitet. [5] | Gewöhnlich unter 1 MPa eingeordnet, jedoch ohne absolute Grenze zu HPCS. [5] |
| Hochdruck-Kaltgasspritzen (HPCS) | Stärker kontrollierter Auftrag für Beschichtungen, Reparaturen und viele CSAM-Studien oder industrielle Aufbauten. [5] | Häufig mit breiterem Prozessfenster und größerem Schwerpunkt auf Prozesskontrolle verbunden. [5] | Gewöhnlich über 1 MPa eingeordnet, mit mehr Infrastruktur und Überschneidungen zu benachbarten Betriebsbedingungen. [5] |
| Robotergesteuerte CSAM-Zelle | Anlagenform für wiederholbare Bahnführung und größere additive Aufbauten; kann HPCS oder eine andere Druckkonfiguration nutzen. [4] [5] | Bessere Kontrolle von Abstand, Bahnüberlappung und Wiederholbarkeit. [4] | Keine eigene Druckklasse; die Grenzen des gewählten Spritzverfahrens bleiben bestehen. [4] [5] |
Druckklasse und Anlagenbauform sollten getrennt betrachtet werden. MIL-STD-3021 behandelt sowohl handgeführte als auch robotergestützt bewegte Spritzpistolen. Eine mobile Reparatureinheit, eine Roboterzelle und ein eingehauster Drucker sind deshalb besser als Einsatzformen denn als unterschiedliche physikalische Verfahren zu verstehen. [4]
Materialien: Was gut funktioniert, was schwierig ist und warum
Additive Fertigung durch Kaltgasspritzen ist gewöhnlich mit Pulvern am einfachsten, die sich beim Aufprall verformen können. Häufig berichtete Materialklassen umfassen Aluminium, Kupfer, Titan, Nickellegierungen, Stähle und bestimmte Metallmatrix-Verbundgemische. [6] Duktilität ist zentral, aber nicht der einzige Faktor. Oxidverhalten, Pulvermorphologie, Partikelgrößenverteilung, Härte und Substratverträglichkeit beeinflussen, ob Partikel abplatten, zurückprallen, zerbrechen oder sich verbinden. [6] [7] Härtere oder sprödere Systeme besitzen oft engere Prozessfenster. Manche werden praktisch eher als Mischungen oder MMC-artige Ausgangsmaterialien behandelt als als einfache Aufträge eines einzigen Werkstoffs. [5]
Materialleistung lässt sich am verlässlichsten anhand studienspezifischer Beispiele statt universeller Versprechen beschreiben. Eine Kupferstudie berichtete eine mittlere Leitfähigkeit von etwa 73% IACS bei kaltgasgespritztem Kupfer gegenüber etwa 41% IACS bei SLM-Kupfer. [17] Eine Studie zu 6061 Al nannte im abgeschiedenen Zustand etwa 460 MPa Zugfestigkeit bei rund 3% Duktilität. [18] Eine HIP-Studie berichtete deutliche Änderungen der Zugfestigkeit verschiedener Kaltgasaufträge nach der Nachbehandlung, darunter 316L von 30 auf 211 MPa, Reintitan von 70 auf 480 MPa und Ti-6Al-4V von 20 auf 560 MPa. [19] Das sind material- und verfahrensspezifische Ergebnisse, keine allgemeinen Kennzahlen des Kaltgasspritzens.
Kennwerte und Bauteilqualität: von den Eingangsgrößen zum fertigen Teil
Prozesseingangsgrößen
Gasart, Gasdruck, Gastemperatur, Pulvergröße, Pulvermorphologie und Düsengeometrie bestimmen den Zustand der Partikel vor dem Aufprall. Die gasdynamische Fachliteratur zeigt, dass die Partikelgeschwindigkeit stark von Gaseigenschaften, Partikeldichte und Partikelgröße abhängt. [7] Da LPCS und HPCS eher ein Kontinuum als zwei vollkommen getrennte Klassen bilden, können bereits relativ kleine Einstellungsänderungen zu stärkerer Bindung, mehr Rückprall oder einer anderen Spurengeometrie führen. [5]
Kennwerte während des Partikelflugs
Der wichtigste Flugkennwert ist die Partikelgeschwindigkeit, nicht die Gasgeschwindigkeit. Die Gasströmungsbedingungen sind relevant, weil sie die Beschleunigung der Partikel bestimmen. Die Bindung hängt jedoch vom Partikelzustand beim Aufprall ab. [7] Kritische Geschwindigkeit beschreibt daher einen Prozesszustand und ist kein fester Tabellenwert. Assadi und Mitautoren zeigten, dass die Schwelle von Temperatur und thermomechanischen Eigenschaften des gespritzten Materials abhängt. [8] Deshalb lässt sich eine für eine Legierung geeignete Einstellung nicht einfach auf eine andere übertragen.
Ergebnisse des Materialauftrags
Beim Auftrag sind Auftragsrate, Auftragswirkungsgrad und Spurengeometrie entscheidend. Sie hängen zusammen, sind aber nicht austauschbar. Die Formkontrolle bleibt einer der wichtigsten technischen Engpässe von CSAM. Aufträge besitzen oft ein gaußähnliches Profil, das Welligkeit, Verjüngung und Materialverlust an den Rändern erzeugt, wenn die Bahnen nicht sorgfältig überlappt werden. [10] Eine Übersichtsarbeit von 2025 nennt außerdem typische Einzelschichtdicken unter 1 mm, Werte bis hinunter zu 10 μm und einen kommerziellen Düsenaustrittsdurchmesser von etwa 6 mm. [10] Das erklärt, weshalb Maßkontrolle im Spritzzustand nicht mit Düsengröße gleichzusetzen ist und warum keine verlässliche einzelne allgemeingültige Genauigkeitsangabe gefunden wurde.
Ergebnisse am Bauteil
Bauteilqualität lässt sich am besten auf drei Ebenen beschreiben. Eigenschaften auf Grenzflächenebene betreffen Adhäsion oder Kohäsion dort, wo Partikel auf das Substrat oder vorherige Schichten treffen. Eigenschaften auf Auftragsebene umfassen Porosität, Eigenspannungen und lokale Dichte im gespritzten Material. Eigenschaften auf Ebene des fertigen Bauteils berücksichtigen anschließende spanende Bearbeitung, Wärmebehandlung, HIP oder andere Fertigstellungsschritte. ASTM C633-24 ist bei Beschichtungen und Reparaturen ein hilfreicher Bezugspunkt: Die Norm beschreibt die Prüfung von Haft- oder Kohäsionsfestigkeit unter Zugbelastung senkrecht zur Beschichtungsebene. Sie ist jedoch keine universelle Qualifizierungsmethode für jeden CSAM-Aufbau. [13] Für kritische Kaltgasspritzanwendungen bietet MIL-STD-3021 einen umfassenderen Qualifizierungsrahmen, einschließlich eines verpflichtenden Anhangs A mit zusätzlichen Anforderungen an strukturelle Anwendungen, die von der zuständigen technischen Stelle angepasst werden. [4]
Additive Fertigung durch Kaltgasspritzen und Laser-Pulverbettschmelzen
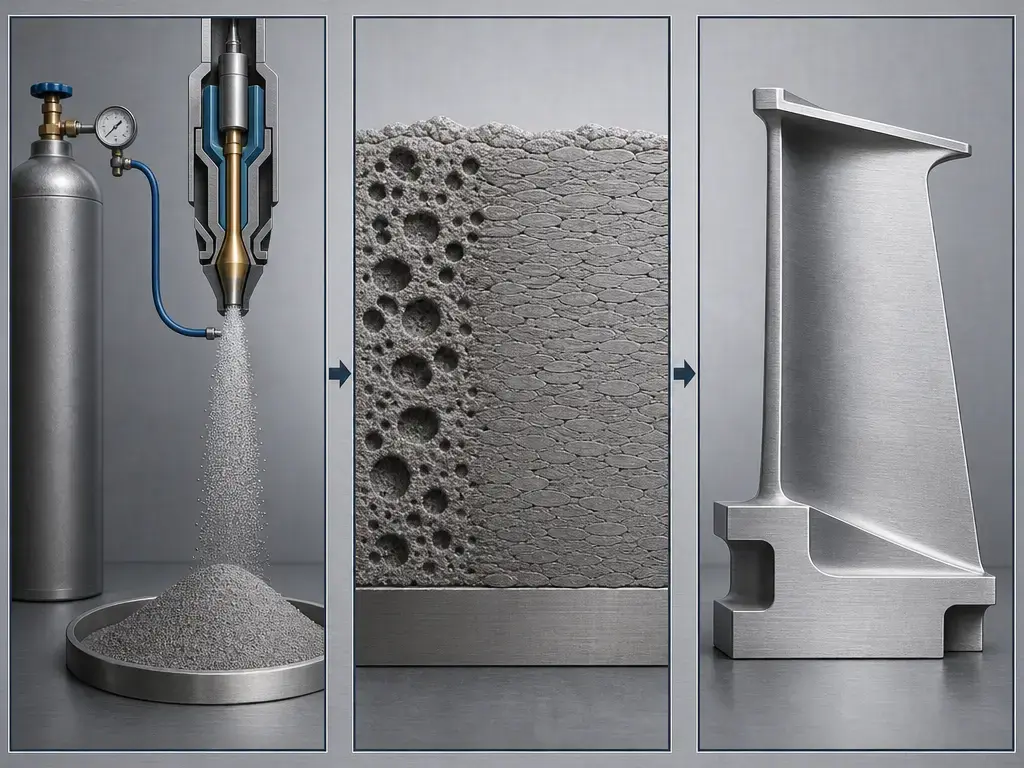
CSAM und LPBF lösen unterschiedliche Aufgaben. CSAM ist ein Festkörperverfahren, das Material ohne gezieltes Aufschmelzen ergänzt. Das kann für Reparaturen, den Aufbau auf vorhandenen Substraten und Bauteile mit begrenztem Wärmeeintrag attraktiv sein. [4] LPBF ist ein Schmelzverfahren und meist sinnvoller, wenn die Zielgeometrie feinere freitragende Details, geschlossene Innenkanäle oder die Auflösung eines Pulverbetts erfordert. Die CSAM-Literatur zur Formkontrolle ist hier besonders relevant: Spuren in Düsengrößenordnung und gaußähnliche Profile begrenzen die Konturschärfe und erhöhen den Bedarf an spanender Nachbearbeitung. [10]
Auch das Materialverhalten hängt vom Fertigungsweg und nicht vom Verfahrensnamen ab. Eine Kupferstudie zum Vergleich von Kaltgasspritzen und SLM fand deutlich unterschiedliche Leitfähigkeiten bei nominell demselben Metall. Das erinnert daran, dass Temperaturverlauf und Konsolidierungsart das Ergebnis bestimmen können. [17] Keines der Verfahren ist generell überlegen. Die richtige Wahl hängt von Bauteilfunktion, Ausgangsgeometrie, Material, Einsatzumgebung und Qualifizierungsweg ab. [1] [2]
| Kriterium | Additive Fertigung durch Kaltgasspritzen | LPBF | Praktische Bedeutung |
|---|---|---|---|
| Wärmeeintrag und Bindungsmechanismus | Auftrag im festen Zustand ohne gezieltes Schmelzen des Ausgangsmaterials. [4] | Schmelzverfahren mit lokalem Aufschmelzen und Erstarren. | CSAM ist häufig attraktiv, wenn Reparatur oder geringerer Wärmeeintrag wichtig sind. |
| Geometrie und innere Merkmale | Eher für offen zugänglichen Aufbau auf vorhandenen Teilen geeignet; feine Innenkanäle und scharfe kleine Merkmale werden durch Spurengeometrie und Düsengröße begrenzt. [10] | Eher für komplexe Details und geschlossene innere Merkmale geeignet, abhängig von Stütz- und Prozessstrategie. | Anspruchsvolle Geometrien sprechen häufig für LPBF, Reparatur und Aufbau häufig für CSAM. |
| Ausgangspunkt | Häufig ein vorhandenes Substrat oder die Oberfläche einer Komponente. [4] [11] | Häufig vollständig neu herzustellende Bauteile. | CSAM ist oft eine Verfahrenswahl für Wiederherstellung oder Hybridfertigung. |
| Abhängigkeit der Eigenschaften vom Fertigungsweg | Studienspezifische Eigenschaften können stark von Schmelzverfahren abweichen: Für Kupfer nennt eine Studie etwa 73% IACS bei CS gegenüber etwa 41% IACS bei SLM. [17] | Auch LPBF-Eigenschaften hängen vom Fertigungsweg ab, weil Schmelzen, Erstarren und Nachbearbeitung das Ergebnis bestimmen. | Ein Materialergebnis nicht auf alle Legierungen oder AM-Verfahren verallgemeinern. |
| Einordnung in die AM-Kategorien | Wird häufig als angrenzendes Verfahren oder als nicht eindeutig in die sieben ISO/ASTM-Kategorien passend diskutiert. [2] | Lässt sich klar in die standardisierte schmelzbasierte AM-Landschaft einordnen. [1] | Der Vergleich ist praktisch sinnvoll, die Taxonomie aber nicht vollständig symmetrisch. |
Reparaturen und Anwendungen: Was realistisch ist und was qualifiziert werden muss
Die realistischsten Anwendungsklassen sind Beschichtungen, Korrosionsreparaturen, Maßwiederherstellung und additiver Merkmalsaufbau auf vorhandenen Komponenten. In Luftfahrt, Verteidigung, Schifffahrt und Energietechnik kann das die Wiederherstellung verschlissener Kanten, Lager- oder Zapfenbereiche, den Schutz eines reaktiven Substrats oder das Aufbringen von Material für spätere spanende Bearbeitung bedeuten. Mobile oder depotartige Anlagen machen Kaltgasspritzen außerdem für Vor-Ort- und expeditionäre Einsätze relevant, bei denen eine vollständige Neufertigung weniger praktikabel sein kann. [11] Ob ein konkreter Fall als Korrosionsreparatur, Maßwiederherstellung oder qualifizierte Strukturreparatur gilt, hängt von der tatsächlichen Freigabegrundlage ab, nicht vom verwendeten Etikett.
Der Freigabestatus ist anwendungs- und zuständigkeitsabhängig. Kaltgasspritzen ist nicht als Verfahren an sich „zertifiziert“. [4]
Das US-amerikanische Verteidigungsbeispiel zeigt, warum genaue Formulierungen wichtig sind. Laut SERDP/ESTCP verursachen vorzeitige Ausfälle betroffener Magnesium-Flugzeugkomponenten beim Verteidigungsministerium Kosten von etwa $100 Millionen pro Jahr. Das Programm nennt außerdem eine Kaltgasspritz-Demonstrationsanlage am Navy Fleet Readiness Center East in North Carolina. [11] Im selben Programmkontext werden reparaturspezifische Durchsatzangaben berichtet: Beschichtungsraten über 20 lb/Stunde und Dicken von 0.030 in innerhalb von Sekunden. Diese Reparaturwerte aus dem jeweiligen Programm dürfen nicht auf sämtliche CSAM-Systeme oder Materialien verallgemeinert werden. [12] Für strukturelle Anwendungen verweist MIL-STD-3021 auf angepasste Qualifizierungspläne unter Verantwortung der zuständigen technischen Stelle. [4]
Einschränkungen und Fehlerbilder
Die erste Grenze betrifft die Formkontrolle und nicht nur die reine Auftragsleistung. Eine Übersichtsarbeit von 2025 nennt gaußähnliche Auftragsprofile, Welligkeit, Verjüngung und Randverluste als zentrale CSAM-Einschränkungen. [10] Deshalb ist die Bahnüberlappung wichtig: Jeder Durchgang verändert die Oberfläche für den nächsten. Ohne abgestimmte Bahnstrategie kann die Aufbaukante außerdem schneller abfallen als die Mitte. Zugänglichkeit und Abschattung begrenzen den gleichmäßigen Auftrag, besonders bei vertieften oder eng umschlossenen Merkmalen. Liegen die Aufprallbedingungen unterhalb der kritischen Geschwindigkeit, prallen Partikel eher zurück, statt nutzbares Material aufzubauen. [8] Bei aggressiveren Bedingungen können Erosion, Eigenspannungen durch starke plastische Verformung oder Delaminationsrisiken auftreten. Ist die Endgeometrie wichtig, wird daher häufig ein Bearbeitungsaufmaß benötigt. [10]
Im Betrieb können außerdem Gasversorgung, Pulverhandhabung und Qualifizierungsaufwand begrenzen. Die Infrastruktur für erhitztes Druckgas ist oft umfangreich. Pulverlogistik gehört zur Prozesskontrolle und ist kein Nebendetail. Auch die einfache Annahme „heißer ist besser“ ist falsch, weil Schmelzen unter bestimmten Bedingungen die Haftung behindern kann. [9]
Kommerzielle Beispiele: Zahlen dienen nur der Veranschaulichung
Die folgenden Systeme sind lediglich Beispiele. Ihre veröffentlichten Zahlen sind maschinenspezifisch und keine allgemeinen Leistungszusagen für additive Fertigung durch Kaltgasspritzen.
| System | Was es veranschaulicht | Veröffentlichte Spezifikationen, Auswahl von 2–4 | Quelle |
|---|---|---|---|
| WarpSPEE3D | Großformatige CSAM-Plattform. | Maximale Bauteilgröße Ø1 m × 0.7 m; maximales Bauteilgewicht 40 kg; Auftragsrate bis 100 g/min; Auftragsfleckgröße 6 mm. [14] | SPEE3D-Broschüre. [14] |
| VRC Raptor | Heizungsunterstützte Hochdruckplattform für Reparatur oder Materialauftrag. | Bis zu 1000 PSI (69 bar); bis zu 1652°F (900°C); 21-kW-Heizung; Optionen für Stickstoff, Helium oder Luft. [15] | VRC-Produktseite. [15] |
| Impact Gun 6/11 AH EvoCSII | Beispiel eines Spritzkopfs, das zeigt, dass hohe Gastemperaturen und -drücke beim industriellen Kaltgasspritzen üblich sind. | Bis zu 60 bar Prozessgasdruck; bis zu 1100°C Prozessgastemperatur; integrierte Heizleistung 44 kW. [16] | Datenblattpaket von Impact Innovations. [16] |
Zusammen zeigen diese Beispiele, wie stark sich kommerzielle Systeme in Stellfläche, Gasinfrastruktur und Einsatzmodell unterscheiden. Sie unterstreichen außerdem den früheren Hinweis: „Kalt“ bedeutet nicht unbeheiztes Gas, und ein einzelnes Herstellerdatenblatt darf nicht als universelle CSAM-Prozessgrenze gelesen werden.
Wann CSAM die richtige Wahl ist
Additive Fertigung durch Kaltgasspritzen sollte als Option bei der Prozessauswahl betrachtet werden, nicht als universeller Ersatz anderer Metall-AM-Verfahren. Ihre Stärken sind am deutlichsten, wenn Aufbau im festen Zustand, Reparatur an einer vorhandenen Komponente oder kontrollierter Auftrag mit geringem Wärmeeintrag wichtig sind. [4] [11]
CSAM eignet sich, wenn:
- Sie Metall im festen Zustand auftragen müssen, ohne das Ausgangsmaterial gezielt aufzuschmelzen. [4]
- ein vorhandenes Bauteil der Ausgangspunkt ist und Beschichtung, Korrosionsreparatur, Maßwiederherstellung oder lokaler Aufbau gefragt sind. [11]
- die Geometrie relativ offen zugänglich ist und nach dem Auftrag ein Bearbeitungsaufmaß zulässt. [10]
- Vor-Ort-, Depot- oder Hybridfertigung wichtiger ist als sehr feine freitragende Details. [11]
LPBF oder DED sind vorzuziehen, wenn:
- die Konstruktion feinere freitragende Details, scharfe kleine Merkmale oder geschlossene Innenkanäle erfordert. [10]
- das Bauteil vollständig neu entwickelt statt auf einem vorhandenen Substrat wiederaufgebaut wird.
- der Qualifizierungsweg bereits auf eine schmelzbasierte Verfahrensfamilie ausgerichtet ist.
- die geforderte Oberflächenbeschaffenheit und Maßtoleranz an einen schmelzbasierten Produktionsweg statt an Spritzauftrag mit anschließender Fertigbearbeitung gebunden sind.
FAQ
Was ist additive Fertigung durch Kaltgasspritzen?
Dabei wird Kaltgasspritzen genutzt, um Merkmale oder endkonturnahe Abschnitte durch Partikelauftrag im festen Zustand aufzubauen, statt Metall aufzuschmelzen und erneut erstarren zu lassen. [4] [6] ISO/ASTM 52900 bildet die terminologische Grundlage der additiven Fertigung. CSAM wird jedoch häufig als Verfahren diskutiert, das nicht sauber in die sieben Standardkategorien passt. [1] [2]
Wie funktioniert 3D-Druck durch Kaltgasspritzen?
Pulver wird in einem Druckgasstrom transportiert, durch eine Düse beschleunigt und mit sehr hoher Geschwindigkeit auf ein Substrat gerichtet. MIL-STD-3021 beschreibt Partikel von etwa 1 bis 100 μm und typische Geschwindigkeiten von 300 bis 1200 m/s. [4] Treffen die Partikel im passenden Zustand auf, verformen sie sich plastisch, brechen Oberflächenoxide auf und verbinden sich mit dem Substrat oder früheren Schichten. [4] [8] Der Aufbau wächst durch aufprallgetriebene Anlagerung statt durch Schmelzen.
Schmilzt Kaltgasspritzen das Metall?
Nein, nicht absichtlich. Beim Kaltgasspritzen bleibt das Ausgangsmaterial während des Auftrags fest. Das ist der entscheidende Unterschied zu schmelzbasierten Verfahren. [4] [6] Das Gas wird häufig vorgewärmt, doch die Erwärmung verbessert Strömungsbedingungen und Partikelbeschleunigung, statt das Pulver aufzuschmelzen. [4] Unter bestimmten Bedingungen kann Schmelzen die aufprallinduzierte Haftung sogar behindern. [9]
Welche Metalle lassen sich mit Kaltgas-AM verarbeiten?
Häufig berichtete Materialklassen sind Aluminium, Kupfer, Titan, Nickellegierungen, Stähle und bestimmte Metallmatrix-Verbundgemische. [6] Praktisch zählt nicht nur, ob ein Metall gespritzt werden kann, sondern ob es sich innerhalb eines erreichbaren Prozessfensters verformen und verbinden lässt. Duktile Systeme lassen sich grundsätzlich leichter als CSAM-Kandidaten einordnen. Härtere oder sprödere Systeme benötigen häufig engere Kontrolle oder mehr Nachbearbeitung. [5]
Kaltgasspritzen oder Laser-Pulverbettschmelzen: Wie trifft man die Wahl?
Wählen Sie Kaltgasspritzen, wenn Reparatur, wärmereduzierter Aufbau auf einem vorhandenen Bauteil oder Festkörperauftrag auf einer zugänglichen Oberfläche gefragt sind. [4] Wählen Sie LPBF, wenn die Konstruktion feinere freitragende Details, geschlossene Kanäle oder eine vollständig neu aufzubauende Geometrie erfordert, die besser zu einem Pulverbettschmelzverfahren passt. [10] Die Verfahren sind nicht austauschbar. Die beste Wahl hängt von Geometrie, Material, Einsatzbedingungen und Qualifizierungsstrategie ab. [1] [2]
Was ist die kritische Geschwindigkeit, und warum gibt es keinen universellen Wert?
Die kritische Geschwindigkeit ist jene Aufprallgeschwindigkeit, oberhalb derer bei einer bestimmten Kombination aus Partikel und Substrat eine Bindung wahrscheinlich wird. Sie ist zentral für das Kaltgasspritzen, aber keine universelle Konstante. Assadi und Mitautoren zeigten, dass die Schwelle von Temperatur und thermomechanischen Eigenschaften des gespritzten Materials abhängt. [8] „Ausreichende Geschwindigkeit“ bezieht sich daher immer auf Legierungssystem, Partikelzustand und Prozessfenster.
Wie werden Verbindungsfestigkeit oder Haftung bei Kaltgasspritzreparaturen typischerweise geprüft beziehungsweise qualifiziert?
Die Prüfung hängt von der Anwendung ab. ASTM C633-24 ist bei Beschichtungen und Reparaturen ein verbreiteter Bezugspunkt, weil die Norm Haft- beziehungsweise Kohäsionsfestigkeit unter Zugbelastung senkrecht zur Beschichtungsebene misst. [13] Diese Prüfmethode ist jedoch nur ein Teil eines umfassenderen Qualifizierungsbilds. Für kritische oder strukturelle Kaltgasspritzarbeiten bietet MIL-STD-3021 den Prozessrahmen und enthält einen verpflichtenden Anhang A mit zusätzlichen Anforderungen für strukturelle Anwendungen, die von der zuständigen technischen Stelle angepasst werden. [4]
Quellen
- ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary. https://www.iso.org/standard/74514.html
- Recycled aluminium feedstock in metal additive manufacturing: A state of the art review. https://pmc.ncbi.nlm.nih.gov/articles/PMC10923728/
- SAE AMS7057 Cold Spray Additive Manufacturing (CSAM) Process. https://saemobilus.sae.org/standards/ams7057-cold-spray-additive-manufacturing-csam-process
- MIL-STD-3021 mit Änderung 2 — Materials Deposition, Cold Spray. https://quicksearch.dla.mil/WMX/Default.aspx?token=5734224
- Air-based cold spray: An advanced additive manufacturing technique for functional and structural applications. https://link.springer.com/article/10.1007/s00170-025-15022-y
- Cold spray additive manufacturing and repair: Fundamentals and applications. https://www.sciencedirect.com/science/article/pii/S2214860417302993
- Gas Dynamic Principles of Cold Spray. https://doi.org/10.1361/105996398770350945
- Bonding mechanism in cold gas spraying. https://doi.org/10.1016/S1359-6454(03)00274-X
- Melting Can Hinder Impact-Induced Adhesion. https://journals.aps.org/prl/abstract/10.1103/PhysRevLett.119.175701
- Cold Spray Additive Manufacturing: A Review of Shape Control Challenges and Solutions. https://link.springer.com/article/10.1007/s11666-025-01970-0
- SERDP/ESTCP — Cold Spray Technology for Aircraft Component Repair. https://serdp-estcp.mil/page/1c0da28a-b986-41e5-bace-4c7c4ee1afdd
- SERDP/ESTCP — Cold Spray. https://serdp-estcp.mil/newsitems/details/4d079da9-8917-458e-941d-29e5984d8d73/cold-spray
- ASTM C633-24 Standard Test Method for Adhesion or Cohesion Strength of Thermal Spray Coatings. https://store.astm.org/standards/c633
- SPEE3D — Broschüre zu WarpSPEE3D / LightSPEE3D als PDF. https://www.spee3d.com/wp-content/uploads/2024/04/WarpLightSPEE3D_Brochure-04-24.pdf
- VRC Metal Systems — Produktseite VRC Raptor. https://vrcmetalsystems.com/equipment/vrc-raptor/
- Impact Innovations — Datenblattpaket als PDF. https://impact-innovations.com/wp-content/uploads/2024/11/ALL_Impact_Innovation_Datasheets_2025-2.pdf
- Pure copper components fabricated by cold spray (CS) and selective laser melting (SLM) technology. https://www.sciencedirect.com/science/article/pii/S0257897220306058
- Microstructure and mechanical properties of cold sprayed 6061 Al in as-sprayed and heat treated condition. https://www.sciencedirect.com/science/article/pii/S0257897216313214
- Influence of hot isostatic pressing on the properties of 316L stainless steel, Al-Mg-Sc-Zr alloy, titanium and Ti6Al4V cold spray deposits. https://www.sciencedirect.com/science/article/pii/S0257897220314067




