
Zusammenfassung
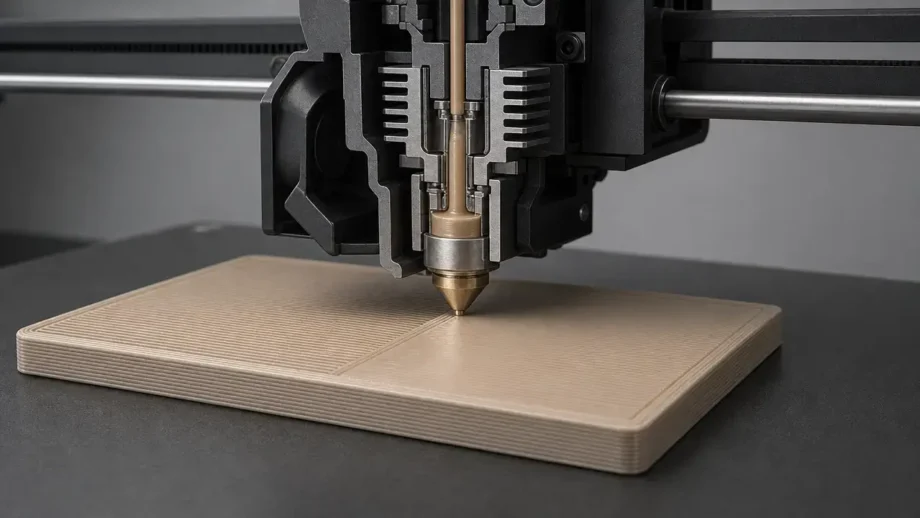
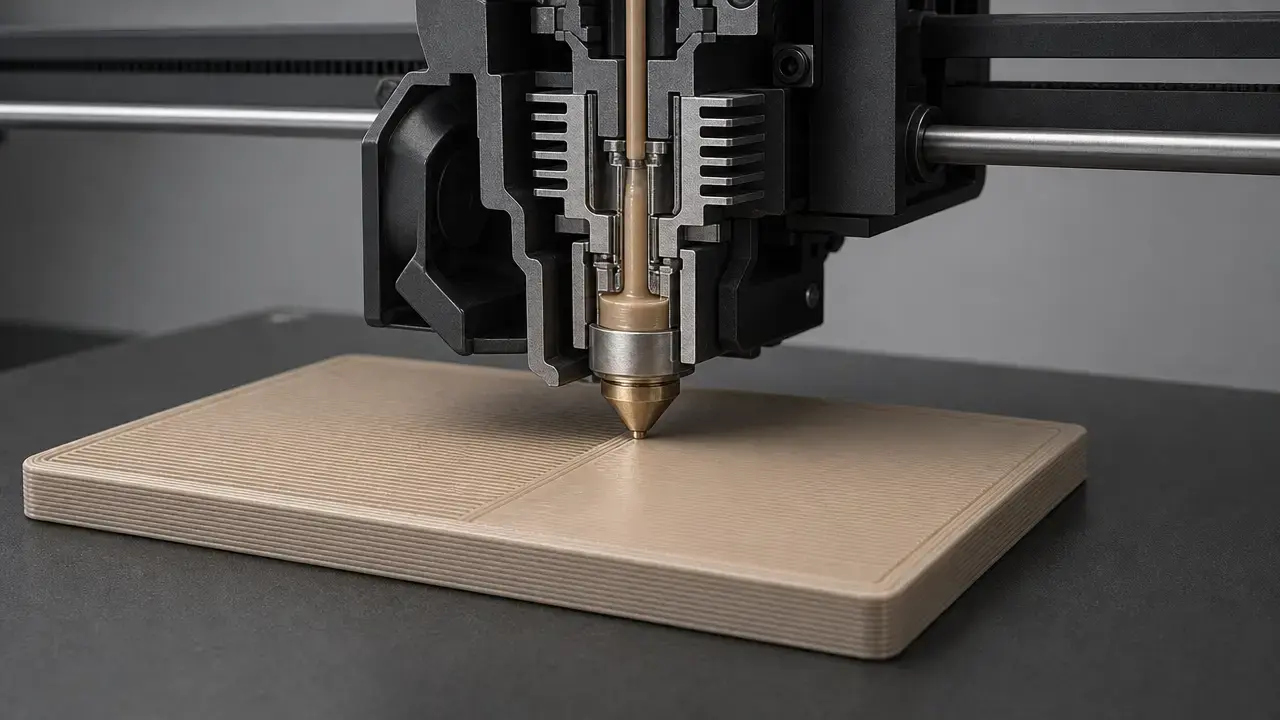
Ironing beim 3D-Druck ist ein vom Slicer erzeugter Nachbearbeitungsdurchgang für Materialextrusionsdrucke. Dabei fährt die heiße Düse mit sehr geringem zusätzlichem Materialfluss erneut über eine gedruckte Oberseite, um die Oberfläche zu glätten und winzige Lücken zu füllen. [6] [7]
Richtig eingesetzt kann es flache Oberseiten sauberer und gleichmäßiger wirken lassen, insbesondere bei Teilen wie Deckeln, Platten, Beschriftungen und Typenschildern. [6] Cura beschreibt es als eine zusätzliche Fahrt über die Oberseite mit sehr wenig Material, während Prusa es als eine spezielle zweite Infill-Phase auf derselben Schicht beschreibt. [6] [7] Der Nachteil sind mehr Zeit, zusätzliche Hitzeeinwirkung und eine höhere Wahrscheinlichkeit für Nebeneffekte wie ausgefranste Kanten, gezackte Konturen oder druckerabhängiges Heat Creep und Verstopfungen bei langen, langsamen Ironing-Bewegungen. [6] [7] Deshalb ist Ironing in der Regel ein Werkzeug zur Endbearbeitung bereits guter Oberseiten und keine Lösung für ein schwaches Druck-Setup. [6] [10]
Was ist Ironing beim 3D-Druck?
Ironing ist ein Slicer-Nachbearbeitungsdurchgang während des Drucks für die Materialextrusion, einschließlich FDM- und FFF-Workflows für Endverbraucher, bei dem die Düse eine bereits gedruckte Oberseite auf derselben Höhe erneut mit sehr geringem zusätzlichem Fluss überfährt. [5] [6] Prusa beschreibt es als eine spezielle zweite Infill-Phase auf derselben Schicht, Cura als ein zusätzliches Überfahren der Oberseite unter Extrusion einer sehr kleinen Materialmenge und OrcaSlicer als einen zweiten Druck auf derselben Höhe mit einer sehr niedrigen Flussrate und einem definierten Muster. [6] [7] [10] Vereinfacht gesagt ist das Ironing der Oberseite ein kontrollierter Glättungsdurchgang, der eine glatte Deckschicht auf flachen, nach oben gerichteten Flächen verbessern soll. [6] [7]
Es ist weder Schleifen noch Dampfglätten, Glätten mit einer Heißluftpistole, Polieren oder einfach ein langsamerer Druck der letzten Schicht. [6] [7] Es ist auch nicht dasselbe wie das Ändern des normalen Musters der Deckschicht, da die normale Oberseite bereits aufgetragen wurde, bevor das Ironing beginnt. [6] [7]
Historischer Hintergrund
Die dokumentierte Darstellung von Prusa liefert die klarste kurze Geschichte. [6] Darin nennt Prusa den Nutzer Neotko und die Bezeichnung „Neosanding“ als Ursprung, erklärt, dass die Idee später in Cura erschien, und weist darauf hin, dass Kisslicer einen 45°-Ansatz verwendete, den auch Prusa übernahm. [6] Derselbe Prusa-Artikel besagt, dass Ironing ab Version 2.3.0 in PrusaSlicer verfügbar wurde. [6]
So funktioniert das Ironing von Oberseiten
Mechanisch gesehen ist Ironing ein zweiter Düsendurchgang auf derselben Z-Höhe mit sehr geringem Fluss, sodass die heiße Düse teils wie ein beheiztes Glättungswerkzeug und teils wie ein Füllwerkzeug für Mikrolücken wirkt. [6] [7] Laut Prusa fährt die Düse über die gerade gedruckte Deckschicht, glättet aufgewölbten Kunststoff und extrudiert eine kleine Filamentmenge zum Füllen von Löchern; Cura erklärt, dass der zusätzliche Durchgang den Kunststoff auf der Oberseite weiter aufschmilzt, sodass Unebenheiten gefüllt werden können. [6] [7]
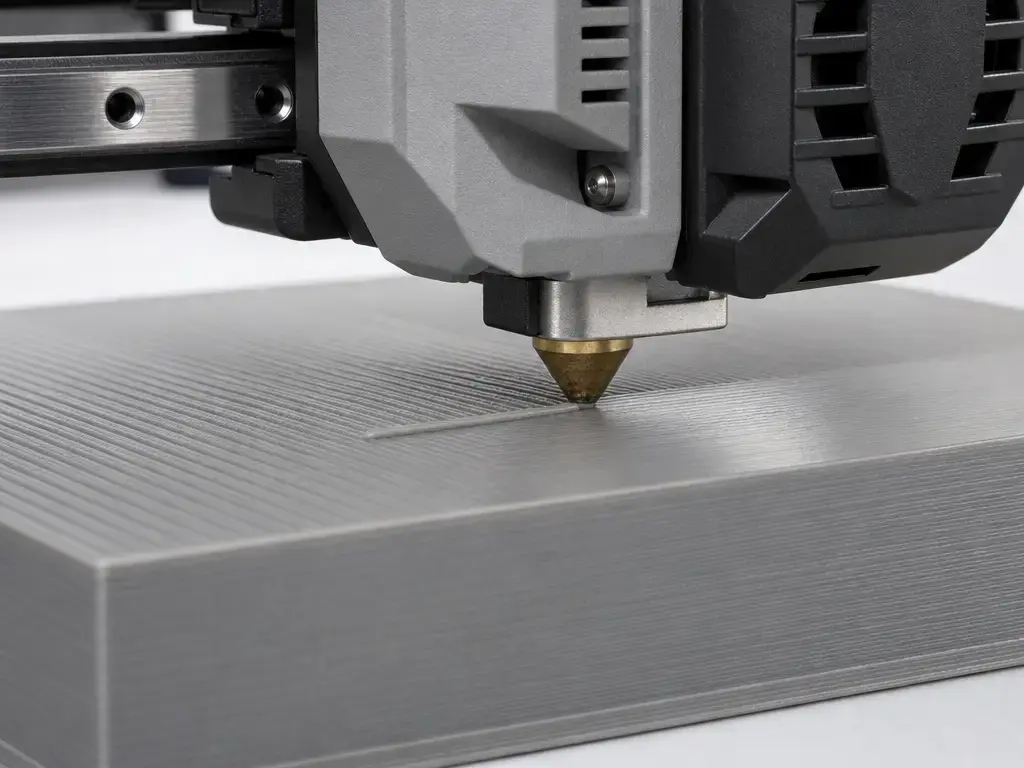
Am besten funktioniert es auf flachen, zum Druckbett parallelen und nach oben gerichteten Oberseiten, weil die Düse mit einer Ebene durchgehend in gleichmäßigem Kontakt bleiben kann. [6] Das bedeutet auch, dass damit weder Pillowing noch eine schlechte Abstützung unter der Deckschicht oder eine von Anfang an schlecht gedruckte Oberseite behoben werden können. [6] Ist die grundlegende Oberseite bereits ungleichmäßig, macht Ironing diese Fehler meist deutlicher, statt sie zu verbergen. [6] [10]
Die wichtigsten Einstellungen greifen eng ineinander. [6] [7] Der Linienabstand verändert, wie viel der Oberfläche erneut überfahren wird, der Fluss bestimmt, wie viel Material zum Füllen flacher Rillen verfügbar ist, die Geschwindigkeit verändert Hitzeeinwirkung und Verweilzeit, und der Einzug bestimmt, wie nah der Durchgang an der Kontur verläuft. [7] Cura warnt, dass Ironing bis zur Kante eine gezackte Kante erzeugen kann, und Prusa warnt, dass Kanten etwas ausgefranst oder weniger scharf werden können, weil die physische Düse trotz sehr geringer Extrusion weiterhin ihre volle Größe hat. [6] [7]
- Geringer Fluss füllt kleine Lücken und Unebenheiten. [6] [7] [10]
- Die heiße Düse erweicht erhabene Rillen. [6] [7]
- Ein geringer Linienabstand erhöht Überlappung und Abdeckung. [6] [7]
- Eine langsame Geschwindigkeit erhöht Hitzeeinwirkung und Verweilzeit. [6] [7]
- Zu hoher Fluss oder zu viel Verweilzeit können Tropfen, Rillen oder ausgefranste Kanten erzeugen. [6] [7] [10]
Ironing in Consumer-Slicern gegenüber schichtweisem Ironing in der Forschung
Die meisten Anwender meinen Ironing von Oberseiten, wenn sie über Ironing sprechen, da Consumer-Slicer typischerweise Optionen wie Oberseiten, nur oberste Oberfläche oder alle festen Oberflächen und Schichten anbieten. [6] [10] Einige Forschungsarbeiten untersuchen ein anderes Verfahren, bei dem Ironing nach jeder gedruckten Schicht angewendet wird; dies verändert die thermische Historie und kann sowohl Rauheit als auch mechanische Ergebnisse beeinflussen. [12]
Verallgemeinern Sie Ergebnisse von Studien mit Ironing nach jeder Schicht nicht auf das Ironing von Oberseiten.
Die meisten Consumer-Slicer bügeln finale Oberseiten, die oberste Oberfläche oder alle festen Oberflächen und Schichten, nicht jede gedruckte Schicht. [6] [10]
Die Studie von 2024 in Scientific Reports wendete Ironing nach jeder gedruckten Schicht auf PLA-MEX-Teile an; ihre Ergebnisse sagen daher nicht direkt voraus, was ein Heimdrucker mit Ironing nur auf Oberseiten leisten wird. [12]
Terminologie und Grenzen der Messung
Verschiebt sich die Diskussion von der Slicer-Praxis zu Normen oder Fachartikeln, ist Materialextrusion der treffendere Oberbegriff. [1] [5] ISO/ASTM 52900:2021 ist die zentrale Referenz für das Vokabular der additiven Fertigung, legt jedoch keinen eigenen standardisierten Begriff für Ironing fest. [1] NIST beschreibt die Materialextrusion als schichtweisen Prozess, der sowohl von persönlichen als auch kommerziellen 3D-Druckern verwendet wird; deshalb wird dieselbe Teilefamilie im Hobbybereich häufig als FDM oder FFF und in der Forschung als Materialextrusion bezeichnet. [5]
Die Messkategorien dürfen nicht vermischt werden. [2] [3] [4] Ra und Rz sind Profilparameter der Oberflächentextur nach ISO 21920-2; auf der Seite zu ISO 21920-2 ist zudem ISO 4287:1997 als zurückgezogen aufgeführt, was relevant ist, da ältere Rauheitsreferenzen diese Norm noch zitieren können. [2] Die Ebenheit gehört zu einer anderen Familie geometrischer Tolerierung nach ISO 1101. [3] Der Glanz wird wiederum anders gemessen; ISO 2813 spezifiziert Geometrien von 20°, 60° und 85°. [4] Kantenschärfe ist ein weiteres Ergebnis, das von Geometrie und Werkzeugwegverhalten beeinflusst wird, und Prusa warnt ausdrücklich davor, dass Ironing Kanten etwas ausgefranster oder weniger scharf machen kann. [6] Rauheit, Ebenheit, Glanz und Kantenschärfe stehen in Beziehung, sind aber nicht austauschbar. [2] [3] [4] [6]
Voraussetzungen für erfolgreiches Ironing
Sieht die Oberseite schon vor dem Ironing schlecht aus, liegt das Hauptproblem oft weiter vorn im Prozess: instabile Extrusion, zu wenig festes Material in der Deckschicht, schwache Abstützung unter der Oberseite oder bereits grenzwertige Wärmeregelung. [6] [10] Der Kalibrierhinweis von Prusa stellt klar, dass Ironing sehr empfindlich auf eine präzise Kalibrierung des Extruders reagiert; sowohl Prusa als auch OrcaSlicer warnen, dass die langsame, geringe Extrusion während des Ironings bei einigen Maschinen das Risiko von Heat Creep und Verstopfungen erhöhen kann. [6] [10] Große flache Bereiche verdienen besondere Vorsicht, weil sie lange Verweilzeiten mit langsamer Filamentbewegung verbinden. [6] [10]
- Kalibrieren Sie zuerst die normale Extrusion. [6]
- Stellen Sie sicher, dass die Oberseite bereits vor dem Ironing gut genug ist. [6] [10]
- Verwenden Sie ausreichend Deckschichten oder ausreichende Deckschichtdicke, bevor Sie eine Wirkung des Ironings erwarten. [6]
- Beobachten Sie das Wärmemanagement bei großen flachen Bereichen. [6] [10]
- Überwachen Sie die Hotend-Kühlung, wenn Ihr Drucker auf langsame Filamentbewegung empfindlich reagiert. [6] [10]
Cura Ironing Top Layer: Wo die Einstellung zu finden ist und was jede Einstellung bewirkt
Wenn Sie nach den Steuerelementen für cura ironing top layer suchen, besteht der praktische Weg darin, bei Bedarf zu den benutzerdefinierten Einstellungen zu wechseln, Ironing zu aktivieren, auszuwählen, ob nur die oberste Schicht oder eine umfassendere Behandlung der Oberseiten gewünscht ist, und dann den Werkzeugweg vor dem Drucken in der Vorschau zu prüfen. [7] Die Einstellungsnamen in Curas Code sind eindeutig genug, um die Funktion zu erklären, auch wenn sich das genaue UI-Layout je nach Version verändert. [7]
Ironing aktivieren
Die Basisdefinition von Cura enthält sowohl Enable Ironing als auch Iron Only Highest Layer; beide sind standardmäßig auf false gesetzt. [7] Vereinfacht gesagt aktiviert die erste Einstellung die Funktion, während die zweite sie auf die letzte Schicht des Meshs beschränkt, anstatt auch tiefer liegende Oberseiten zu bügeln. [7]
Bedeutung der Cura-Einstellungen und Standardwerte der Basisdefinition
Cura definiert Enable Ironing als zusätzlichen Durchgang über die Oberseite mit sehr wenig Material, Iron Only Highest Layer als zeitsparende Beschränkung auf die allerletzte Schicht, Ironing Pattern als Concentric oder Zig Zag und Monotonic Ironing Order als Reihenfolgeoption, durch die flache Oberflächen gleichmäßiger wirken können. [7] Die Standardwerte der Basisdefinition von Cura betragen 0.1 mm für den Linienabstand, 10% für den Ironing-Fluss, 0.35 mm für den Ironing-Einzug und 20 mm/s für die Ironing-Geschwindigkeit; Zig Zag ist das Standardmuster und Monotonic Ironing Order ist auf false gesetzt. [7] Praktisch steuert der Abstand die Abdeckung, der Fluss die zum Füllen von Unebenheiten verfügbare Kunststoffmenge, der Einzug hält den Durchgang von der Kontur fern und die Geschwindigkeit bestimmt die Verweilzeit über der Oberfläche. [7]
Dies sind Standardwerte der Basisdefinition und keine garantiert aktiven Druckeinstellungen. [7] Cura verwendet einen Einstellungsstapel, und bei Uraniums ContainerStack.getProperty beginnt die Wertsuche oben im Stapel und durchläuft bei Bedarf Container und anschließend den nächsten Stapel. [8] Das bedeutet, dass Überschreibungen durch Drucker, Material, Qualität oder Profil die im unverarbeiteten Definitionsfile sichtbaren Werte ersetzen können. [8]
Slicer-übergreifende Taxonomie
Verschiedene Slicer stellen dieselbe Grundidee mit unterschiedlichen Bezeichnungen bereit, weshalb ein wörtlicher Vergleich von Menüs irreführend sein kann. [6] [7] [9] [10] Cura teilt die Funktion in einen Aktivierungsschalter und einen Umschalter nur für die oberste Schicht auf, PrusaSlicer gruppiert sie nach dem Umfang der Oberflächen, Bambu Studio verwendet ein ironing_type-Enum und OrcaSlicer dokumentiert vergleichbare Modi in seinem Wiki. [6] [7] [9] [10] Speziell für OrcaSlicer ist die hier verwendete Dokumentation das offizielle Projekt-Wiki und wird von der Community gepflegt; Bezeichnungen können sich deshalb zwischen Releases verschieben, auch wenn die Konzepte gleich bleiben. [10]
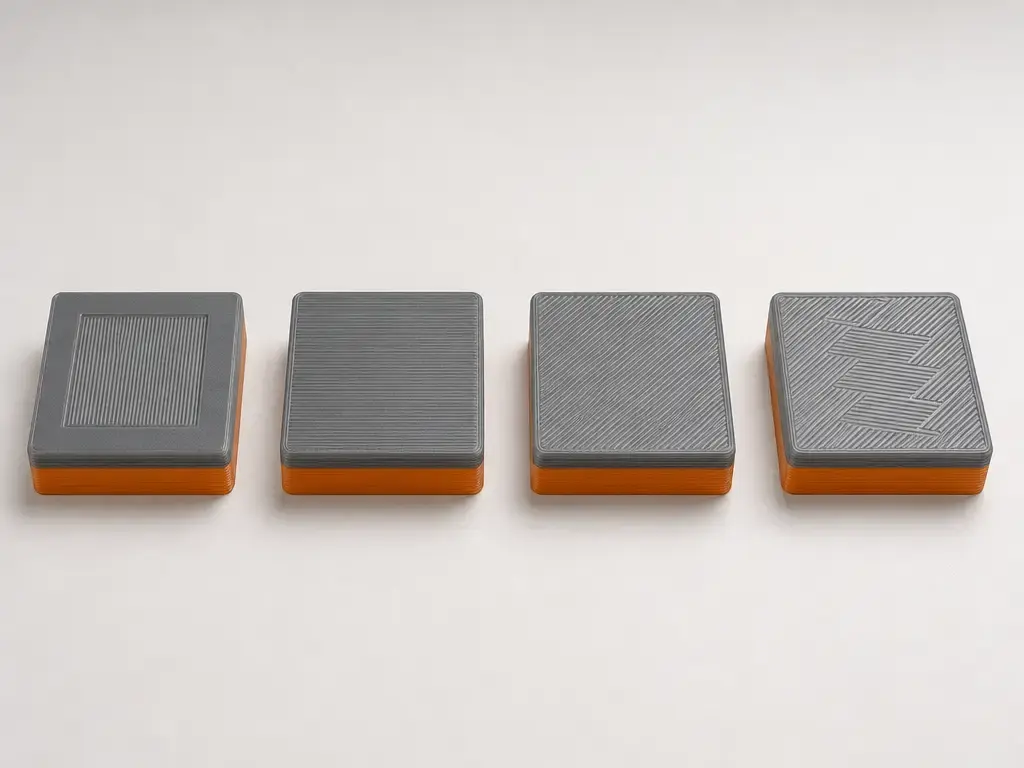
Auch die Richtungssteuerung unterscheidet sich. [6] [9] [10] Prusa gibt an, dass Ironing fest auf 45° relativ zur ersten Phase des normalen Top-Infill eingestellt ist, der Code von Bambu Studio einen Standardwert für die Ironing-Richtung von 45° zeigt und OrcaSlicer sowohl Winkelversatz als auch Verhalten mit festem Winkel anbietet. [6] [9] [10] Die Basisdefinition von Cura bietet Einstellungen für Muster und monotone Reihenfolge, doch dort erscheint keine separate Einstellung für den Ironing-Winkel. [7]
| Slicer | Modussteuerung (genaue Bezeichnungen) | Musterbezeichnungen (genau) | Winkel-/Richtungssteuerung (Hinweise) |
|---|---|---|---|
| Cura | Aktivieren + „Iron Only Highest Layer“ | Concentric; Zig Zag | In der Basisdefinition ist keine separate Winkelsteuerung verfügbar, und Monotonic Ironing Order ist vorhanden. [7] |
| PrusaSlicer | Alle Oberseiten; Nur oberste Oberfläche; Alle festen Oberflächen | Nicht als Mustermenü für Anwender verfügbar; verwendet eine zweite Infill-Phase. [6] | Fest auf 45° relativ zur ersten Top-Infill-Phase. [6] |
| Bambu Studio | Kein Ironing; Oberseiten; Oberste Oberfläche; Alle festen Schichten | Concentric; Rectilinear | Der Code zeigt einen Standardwert für die Ironing-Richtung von 45°. [9] |
| OrcaSlicer | Oberseiten; Oberste Oberfläche; Alle festen Schichten | Concentric; Rectilinear | Optionen für Winkelversatz und festen Winkel sind dokumentiert. [10] |
Ironing-Modi: Alle Oberseiten gegenüber nur oberster Oberfläche gegenüber allen festen Schichten
Die drei üblichen Optionen für den Umfang sind einfach zu verstehen, sobald die Bezeichnungen entschlüsselt sind. [6] [10] Alle Oberseiten bedeutet, dass die letzte Schicht jedes flachen oberen Bereichs gebügelt wird, nur oberste Oberfläche bedeutet, dass nur die letzte Schicht des gesamten Objekts gebügelt wird, und alle festen Schichten bedeutet, dass feste Schichten einschließlich internem solidem Infill und Deckschichten dort gebügelt werden, wo dies unterstützt wird. [6] [10] Die letzte Kategorie ist nicht dasselbe wie jede Schicht beliebiger Geometrie. [6] [10]
Verwenden Sie alle Oberseiten, wenn mehrere abgestufte Flächen dieselbe Oberflächenqualität benötigen, nur die oberste Oberfläche, wenn nur die letzte sichtbare Fläche zählt, und alle festen Schichten nur für enge Sonderfälle, in denen zusätzliche Zeit und thermische Einwirkung akzeptabel sind. [6] [10] Prusa beschreibt seine Option für alle festen Schichten als experimentell und für transparente Objekte mit 100% Infill gedacht, während OrcaSlicer darauf hinweist, dass das Ironing aller festen Schichten die Druckzeit erheblich erhöhen kann. [6] [10]
| Modus | Was gebügelt wird | Beste Verwendung | Hauptrisiko |
|---|---|---|---|
| Alle Oberseiten | Die letzte Schicht jeder flachen Oberseite. [6] | Mehrere abgestufte Flächen, Deckel, Platten. [6] | Längere Druckzeit und zusätzliche Hitzeeinwirkung. [6] [10] |
| Nur oberste Oberfläche | Nur die allerletzte Schicht des Objekts. [6] | Wenn nur die sichtbare Fläche ganz oben liegt. [6] | Niedrigere Merkmale bleiben ungeglättet. [6] |
| Alle festen Schichten | Feste Schichten einschließlich internem solidem Infill und Deckschichten, sofern unterstützt. [6] [10] | Sonderfälle wie transparente oder vollständig massive Objekte. [6] [10] | Sehr hoher Zeitaufwand und größeres Risiko durch Hitze oder Fluss. [6] [10] |
Leistungskennwerte: Was „glatt“ bedeutet
Eine glatter wirkende Oberseite ist nicht automatisch gleichbedeutend mit geringerer Rauheit, besserer Ebenheit oder höherem Glanz. [2] [3] [4] Rauheitsparameter wie Ra und Rz gehören zur Messung der Profiltextur. [2] Die Ebenheit gehört zur geometrischen Tolerierung. [3] Glanz wird mit einer anderen Methode und anderen Instrumenten gemessen. [4] Ein Druck kann nach dem Ironing optisch sauberer wirken, dabei aber einen anderen Ebenheitsfehler als erwartet aufweisen oder eine leichte Veränderung des Glanzes erhalten, ohne dass die Rauheit entsprechend sinkt. [2] [3] [4] Auch kann die Kontur etwas an Schärfe verlieren, selbst wenn sich die Mitte der Oberseite verbessert, weil die Kantenschärfe davon abhängt, wie sich Düse und Werkzeugweg an der Begrenzung verhalten. [6]
Fallstudien zeigen zwar, dass Ironing die gemessene Rauheit senken kann, die Zahlen sind jedoch studienspezifisch. [13] [14] Die Studie von 2025 in Materials zum Ironing von Oberseiten berichtete in ihrer ersten Phase eine optimierte durchschnittliche Oberfläche mit Ra = 5.17 μm und FLTq = 28.1 μm und anschließend Ergebnisse für ausgewählte Bedingungen mit Raₚ = 1.09 μm und FLTqₚ = 3.4 μm sowie nur eine schwache Rauheits-Ebenheits-Korrelation von r = 0.62. [14] Die Studie von 2025 in Coatings berichtete validierte Ra-Werte von 0.852 μm für PLA und 1.014 μm für ABS bei Modell-R²-Werten von 0.9859 und 0.9839. [13]
Aussagen zu mechanischen Eigenschaften benötigen einen deutlicheren Warnhinweis. [12] Die größten Festigkeitssteigerungen im bereitgestellten Quellensatz stammen aus dem Paper von 2024 in Scientific Reports, doch untersuchte dieses Paper Ironing nach jeder gedruckten Schicht und nicht das übliche Ironing von Oberseiten allein in Consumer-Slicern. [12] Es ist daher angemessen zu sagen, dass manche Ironing-Protokolle das mechanische Verhalten verändern können; es ist jedoch nicht angemessen zu versprechen, dass das Aktivieren von Ironing für Oberseiten in einem Heim-Slicer ein Teil verstärken wird. [12]
Praktische Ausgangspunkte für Ironing-Einstellungen beim 3D-Druck
Eine sinnvolle Betrachtung von Ironing-Einstellungen für den 3D-Druck trennt drei Dinge: Basis-Slicer-Standardwerte, Studienbereiche und den Kalibrierungsworkflow. [7] [12] Die Standardwerte der Basisdefinition von Cura sind 0.1 mm Abstand, 10% Fluss, 0.35 mm Einzug und 20 mm/s Geschwindigkeit. [7] Das Paper von 2024 in Scientific Reports verwendete für jede Schicht ein Box-Behnken-Fenster von 0.1, 0.2 und 0.3 mm Abstand, 10, 20 und 30 mm/s Bahngeschwindigkeit sowie 10, 15 und 20% Fluss. [12] Diese Werte aus dem Paper helfen beim Verständnis des von Forschenden betrachteten Bereichs, sind jedoch keine universell besten Einstellungen für das Ironing von Oberseiten in Consumer-Slicern. [12]
Die sauberste Abstimmungsreihenfolge lautet zuerst Fluss, dann Abstand, danach Geschwindigkeit und erst anschließend Muster oder Winkel, falls Ihr Slicer diese Einstellungen anbietet. [6] [7] [10] Über den Fluss entstehen am schnellsten entweder Tropfen oder fleckige Abdeckung, der Abstand steuert Überlappung und ausgelassene Bereiche, und die Geschwindigkeit regelt, wie viel Wärme die Düse an einer Stelle hinterlässt. [6] [7] [10]
- Kalibrieren Sie die normale Extrusion vor dem Ironing. [6]
- Stellen Sie vor dem Ironing ausreichend Deckschichten oder Deckschichtdicke sicher. [6]
- Stimmen Sie bei Lücken oder Tropfen zuerst den Fluss ab. [6] [7] [10]
- Passen Sie den Abstand nach dem Fluss an. [6] [7]
- Passen Sie die Geschwindigkeit an, wenn die Hitzeeinwirkung zu gering oder zu hoch erscheint. [6] [7]
- Prüfen Sie die Auswirkungen auf Druckzeit und Werkzeugwege in der Vorschau. [6] [7]
Grenzen und Fehlerbilder
Ironing ist vor allem für flache Oberseiten gedacht. [6] Bei Kurven, Überhängen, runden Figuren oder geneigten Bereichen, die nicht parallel zum Druckbett verlaufen, bewirkt es wenig. [6]
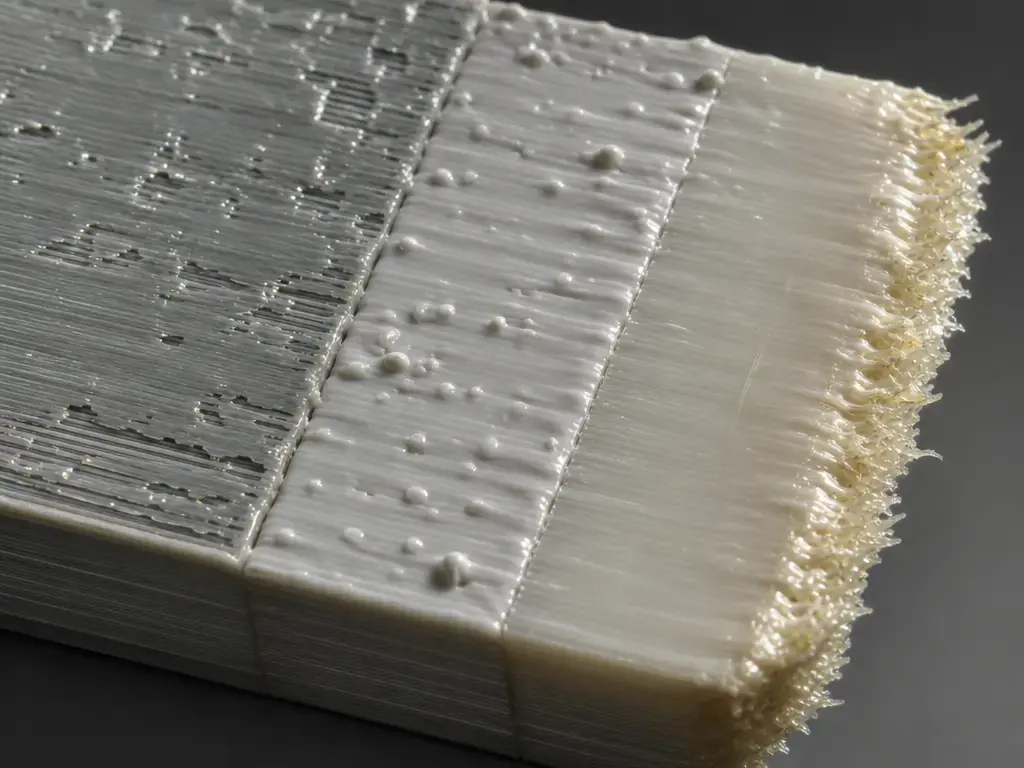
Die üblichen Fehlerbilder sind vorhersehbar. [6] [7] [10] Fleckiger Glanz deutet meist auf zu geringen Ironing-Fluss oder zu großen Abstand hin. [7] [10] Tropfen und Rillen deuten meist auf zu hohen Fluss oder eine durch zu langsame Bewegung zu lange Verweilzeit hin. [7] [10] Ausgefranste Kanten oder gezackte Ränder bedeuten meist, dass der Durchgang erweichten Kunststoff zur Kontur drückt, insbesondere wenn der Einzug zu klein ist. [6] [7] Prusa und OrcaSlicer warnen außerdem, dass lange, langsame Ironing-Bewegungen bei einigen Maschinen das Risiko für Heat Creep und Verstopfungen erhöhen können, weil sich das Filament langsam durch ein heißes Hotend bewegt. [6] [10]
Es gibt auch keinen verlässlichen universellen Prozentsatz für die Zunahme der Druckzeit. [6] Der Zeitnachteil hängt von Flächeninhalt, Moduswahl, Abstand und Geschwindigkeit ab. [6] Bei sehr großen flachen Bereichen auf Druckern, die bereits nahe an ihren thermischen Grenzen arbeiten, kann Ironing den zusätzlichen Aufwand und das Risiko schlicht nicht wert sein. [6] [10]
| Symptom | Wahrscheinliche Ursache | Erste Prüfung | Erste Änderung |
|---|---|---|---|
| Lücken / fleckiger Glanz | Unterextrusion beim Ironing; Abstand zu groß. [7] [10] | Ironing Flow; Line Spacing. [7] | Fluss leicht erhöhen oder Abstand verringern. [7] [10] |
| Tropfen / Rillen | Zu hoher Fluss; zu langsam. [7] [10] | Ironing Flow; Speed. [7] | Fluss verringern oder Geschwindigkeit erhöhen. [7] [10] |
| Keine sichtbare Verbesserung | Grundlegende Oberseite schlecht; Abstand zu groß. [6] [10] | Qualität der Oberseite; Abstand. [6] | Zuerst die Oberseite verbessern, dann bei Bedarf den Abstand verringern. [6] [10] |
| Ausgefranste Kante / gezackte Kante | Einzug zu klein; Material wird nach außen gedrückt. [6] [7] | Ironing Inset. [7] | Einzug erhöhen oder den Fluss verringern, wenn sich Material an der Kante ansammelt. [6] [7] |
| Verstopfungen / Blockaden | Langsame Filamentbewegung führt zu Heat Creep. [6] [10] | Hotend-Kühlung; Modusauswahl. [6] [10] | Sehr große Bereiche vermeiden, Geschwindigkeit gegebenenfalls erhöhen und den Drucker überwachen. [6] [10] |
Anwendungen
Ironing ist besonders nützlich für Typenschilder, Abzeichen, Deckel, Boxen, Beschriftungen, Gehäuse und ähnliche Teile, bei denen die sichtbare Oberseite wichtiger ist als die Seitenwände. [6] Es kann auch helfen, wenn zwei gedruckte Flächen verklebt oder zusammengefügt werden und eine flachere Kontaktfläche nützlich ist; dies sollte jedoch nicht als Zusage metrologischer Ebenheit verstanden werden. [6] Kann die wichtigste sichtbare Fläche stattdessen auf dem Druckbett platziert werden, weist der Leitfaden von Prusa zu Druckblechen darauf hin, dass einige Anwender die glatte und glänzende Unterseite bevorzugen, die auf einer glatten PEI-Platte entsteht; dies kann einfacher sein als das Ironing der Oberseite. [11]
Überblick über die aktuelle Forschung
Die aktuelle Literatur weist bei der Oberflächenqualität in eine einheitliche Richtung, jedoch nicht auf ein universelles Rezept. [12] [13] [14] [15] Das Paper von 2024 in Scientific Reports verwendete PLA und ein Ironing-Protokoll pro Schicht und berichtete einen Rückgang von Ra von 8.829 μm auf 2.73 μm sowie mechanische Veränderungen wie UTS von 43.91 auf 56.47 MPa, Druckfestigkeit von 62.7 auf 78.34 MPa, Biegefestigkeit von 63.34 auf 85.73 MPa und Schlagfestigkeit von 3.76 auf 9.84 kJ/m². [12] Das Paper von 2025 in Materials nutzte ein Oberseiten-Protokoll und maß sowohl Ra als auch FLTq, was gerade deshalb nützlich ist, weil es nur eine schwache Korrelation zwischen Rauheit und Ebenheit zeigte. [14] Das Paper von 2025 in Coatings verglich PLA und ABS und fand unterschiedliche optimierte Ergebnisse, darunter validierte Ra-Werte von 0.852 μm für PLA und 1.014 μm für ABS sowie beispielhafte optimierte Einstellungen von 28.64 mm/s, 19.89% und 0.122 mm für PLA gegenüber 30.25 mm/s, 17.23% und 0.169 mm für ABS. [13] Eine auf Ermüdung fokussierte PLA-Studie von 2025 berichtete Ra-Werte von 0.75 bis 6.30 μm, Ermüdungslebensdauern von etwa 10,700 bis 20,400 Zyklen, ANOVA-Beiträge von etwa 71% für Geschwindigkeit, 11% für Abstand und 4.6% für Fluss sowie eine negative Ra-zu-Ermüdungs-Beziehung mit R² um 0.60. [15]
Die sorgfältige Schlussfolgerung lautet, dass Ironing die Rauheit verringern kann und unter einigen Studienprotokollen auch Ergebnisse zur Ebenheit oder das mechanische Verhalten beeinflussen kann. [12] [13] [14] [15] Daraus folgt jedoch kein universelles Consumer-Preset. [7] [12] [13] [14] Selbst wenn sich Parameterbereiche aus der Forschung mit Slicer-Standardwerten überschneiden, hängt die Übertragbarkeit weiterhin von Material, Geometrie, Düse, Qualität der Oberseite und davon ab, ob die Studie nur die Oberseite oder jede gedruckte Schicht gebügelt hat. [7] [12] [13] [14]
Wann sich Ironing beim 3D-Druck lohnt: wichtigste Erkenntnisse
Ironing beim 3D-Druck lohnt sich, wenn ein Teil flache, sichtbare Oberseiten hat und Sie zusätzliche Druckzeit für eine bessere Optik in Kauf nehmen können. [6] Beginnen Sie mit einer sauberen grundlegenden Oberseite, betrachten Sie Slicer-Standardwerte als Ausgangspunkte statt als Antworten und stimmen Sie Fluss, Abstand und Geschwindigkeit auf den jeweiligen Drucker und das Material ab. [6] [7] Achten Sie auf die Kantenqualität sowie auf das Risiko von Heat Creep oder Verstopfungen, wenn Ironing eine große Fläche abdeckt oder sehr langsam läuft, besonders bei Druckern, die bereits thermisch empfindlich sind. [6] [10]
FAQ
F: Was ist Ironing beim 3D-Druck?
A: Es ist ein Slicer-Nachbearbeitungsdurchgang für Materialextrusionsdrucke, der die Oberseite auf derselben Höhe mit sehr geringem zusätzlichem Fluss erneut überfährt. [6] [7] Das Ziel ist, kleine Rillen abzuflachen und winzige Lücken auf flachen, nach oben gerichteten Oberseiten zu füllen, nicht Schleifen oder andere externe Nachbearbeitungsmethoden zu ersetzen. [6] [10]
F: Wie aktiviere ich Ironing in Cura?
A: Aktivieren Sie in Cura Enable Ironing und entscheiden Sie anschließend, ob auch Iron Only Highest Layer aktiviert werden soll. [7] Prüfen Sie danach den Werkzeugweg in der Vorschau, damit Sie bestätigen können, welche Flächen gebügelt werden und wie viel Zeit der zusätzliche Durchgang hinzufügt. [6] [7]
F: Was sind die besten Ironing-Einstellungen für eine glatte Deckschicht?
A: Es gibt keine universell beste Einstellungskombination. [7] Die Standardwerte der Basisdefinition von Cura sind 0.1 mm Abstand, 10% Fluss, 0.35 mm Einzug und 20 mm/s Geschwindigkeit, doch aktive Profile können sie überschreiben und studienspezifische Bereiche lassen sich nicht automatisch auf Heimdrucker übertragen. [7] [8] [12]
F: Warum verursacht Ironing beim 3D-Druck raue oder ungleichmäßige Oberseiten?
A: Die üblichen Ursachen sind zu hoher oder zu geringer Ironing-Fluss, zu großer oder zu geringer Abstand, eine Geschwindigkeit, die entweder zu wenig oder zu viel Wärme hinterlässt, oder ein Einzug, durch den sich erweichter Kunststoff an der Kante ansammelt. [6] [7] [10] Eine schwache grundlegende Oberseite kann zudem dazu führen, dass Ironing schlechter statt besser aussieht. [6] [10]
F: Erhöht Ironing die 3D-Druckzeit?
A: Ja. [6] Es gibt keinen verlässlichen universellen Prozentsatz, weil die Zunahme von der gebügelten Fläche, dem gewählten Modus, dem Linienabstand und der Geschwindigkeit abhängt. [6] Das ist ein Grund, warum Ironing am besten Teilen vorbehalten bleibt, bei denen die Oberflächenqualität zählt. [6]
F: Experte: Lassen sich Ra-Verbesserungen aus Studien auf meinen Consumer-Drucker übertragen?
A: Nicht direkt. [13] [14] Die Papers in Materials und Coatings zeigen, dass sich die Rauheit unter kontrollierten Bedingungen verbessern kann, ihre Zahlen sind jedoch Ergebnisse von Fallstudien, die an bestimmte Materialien, Geometrien und Protokolle gebunden sind. [13] [14] Sie sind als Hinweis auf die Richtung nützlich, nicht als garantierte Zielwerte für Ihren Drucker. [13] [14]
F: Experte: Kann Ironing Festigkeit oder Ermüdungslebensdauer verbessern?
A: Möglicherweise unter bestimmten Studienprotokollen, aber das ist nicht dasselbe wie die Aussage, dass gewöhnliches Ironing von Oberseiten Druckteile allgemein verstärkt. [12] [15] Die deutlichsten Festigkeitssteigerungen in den bereitgestellten Quellen stammen aus einer Studie mit Ironing nach jeder Schicht, während das Paper im Ermüdungskontext PLA-spezifisch ist und weiterhin an seine eigenen Prüfkörper und Einstellungen gebunden bleibt. [12] [15]
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular. https://www.iso.org/standard/74514.html
- ISO 21920-2:2021 Oberflächentextur — Profil — Begriffe, Definitionen und Oberflächentexturparameter. https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/07/22/72226.html
- ISO 1101:2017 Geometrische Produktspezifikation (GPS) — Geometrische Tolerierung. https://www.iso.org/standard/66777.html
- ISO 2813:2014 Beschichtungsstoffe — Bestimmung des Glanzwertes bei 20°, 60° und 85°. https://www.iso.org/standard/56807.html
- NIST-Seite zum Forschungsbereich Material Extrusion. https://www.nist.gov/additive-manufacturing/research-areas/technologies/material-extrusion
- Prusa Knowledge Base — Ironing. https://help.prusa3d.com/article/ironing_177488?product=mk3-5s
- UltiMaker-Cura-Basisdefinition
fdmprinter.def.json. https://raw.githubusercontent.com/Ultimaker/Cura/main/resources/definitions/fdmprinter.def.json - UltiMaker Uranium
ContainerStack.py. https://raw.githubusercontent.com/Ultimaker/Uranium/main/UM/Settings/ContainerStack.py - Bambu Studio
PrintConfig.cpp. https://raw.githubusercontent.com/bambulab/BambuStudio/master/src/libslic3r/PrintConfig.cpp - OrcaSlicer Wiki — Qualitätseinstellungen für Ironing. https://github.com/OrcaSlicer/OrcaSlicer/wiki/quality_settings_ironing
- Prusa Knowledge Base — Leitfaden für flexible Stahlbleche. https://cdn.help.prusa3d.com/article/flexible-steel-sheets-guidepost_2195?product=mk3-9s
- Alzyod, H., & Ficzere, P. Scientific Reports (2024) — Studie zum Ironing pro Schicht auf PLA-MEX-Komponenten. https://www.nature.com/articles/s41598-024-52827-5.pdf
- Chen et al. Coatings (2025) — Optimierung des Ironings für PLA und ABS. https://www.mdpi.com/2079-6412/15/11/1354
- Materials (2025) — Ironing von Oberseiten mit Analyse von Ra und FLTq. https://www.mdpi.com/1996-1944/18/22/5248
- Materials Today Communications (2025) — PLA-Ermüdungskontext für die Optimierung des Ironings. https://www.sciencedirect.com/science/article/pii/S2352492825030673