
Zusammenfassung
Hochtemperaturharz ist keine durch Normen definierte Materialklasse. Es ist eine Marktbezeichnung für Kunstharze zur Bottich-Photopolymerisation, deren Temperaturangaben technisch nur sinnvoll sind, wenn sie mit einer angegebenen HDT-Prüflast, einem Aushärtungszustand und einer Prüfnorm verknüpft sind. ISO 75-1 beschreibt diese Familie von Prüfverfahren als Verfahren zur Beurteilung des relativen Verhaltens bei erhöhter Temperatur unter Last und erklärt ausdrücklich, dass die Ergebnisse nicht unbedingt die maximal anwendbaren Temperaturen darstellen. [2]
Deshalb erfordert die Frage „wie heiß darf es werden?“ eine bedingte Antwort statt einer einzigen universellen Zahl. Material, Belastung, Geometrie, Drucker-Workflow, Waschen, UV-Nachhärtung und thermische Nachhärtung können das Ergebnis verändern. Dieser Leitfaden zeigt, wie Sie ein Datenblatt lesen, HDT von Tg und vagem „Maximaltemperatur“-Marketing trennen und verstehen, wie die Nachbearbeitung die thermische Leistung verbessern und zugleich die Genauigkeit verändern kann. ASTM D648 enthält dieselbe Warnung: Die Daten sollen die Konstruktionsdauerfestigkeit nur unter ähnlichen Bedingungen vorhersagen. [4]
Was ist Hochtemperaturharz?
Bei der Bottich-Photopolymerisation wird Hochtemperaturharz am besten als Marketing- oder Materialkategorie verstanden, nicht als formale Normenklasse. Der hilfreiche Vergleichsmaßstab ist nicht die Bezeichnung selbst, sondern die angegebene thermische Kennzahl und ihre Prüfbasis. [2]
- HDT bei niedriger Last, üblicherweise 0.45 oder 0.455 MPa. [3]
- HDT bei hoher Last, üblicherweise 1.80 oder 1.82 MPa. [3]
- Tg, die methodenabhängig ist. [9] [15]
- Überstehen einer kurzfristigen thermischen Exposition, was keine standardisierte Angabe zur maximalen Einsatztemperatur ist. [2] [13]
- Ein erforderlicher thermischer Nachhärtungsplan. [5] [6] [10]
- Maßhaltigkeit unter Hitze, die weiterhin von Geometrie und Spannungen abhängt. [8] [14]
Kurzer historischer Kontext
Das Patent, das am häufigsten als Bezugspunkt für die moderne Stereolithografie verwendet wird, wurde am 8. August 1984 eingereicht und als US4575330A am 11. März 1986 veröffentlicht. [17] ASME weist darauf hin, dass die SLA-1 im Jahr 1987 gefertigt wurde, womit die Stereolithografie kommerziell verkauft und genutzt werden konnte, anstatt lediglich ein Verfahren in der Entwicklungsphase zu bleiben. [18]
Wie Hochtemperaturharz für SLA und DLP funktioniert
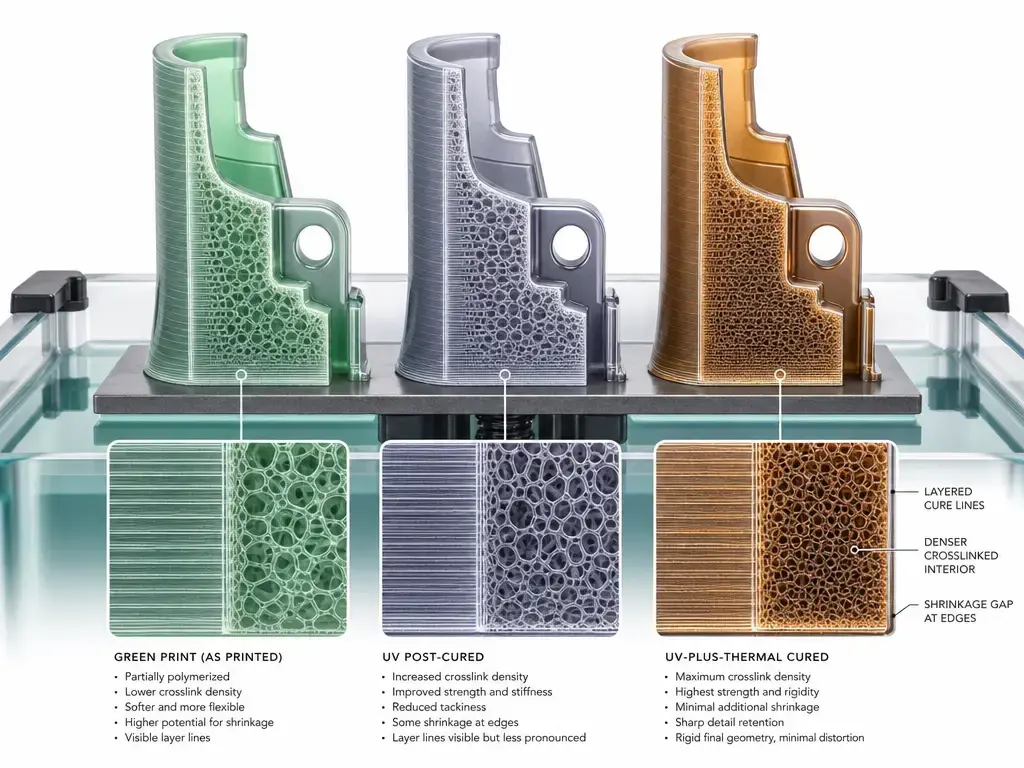
Die Bottich-Photopolymerisation baut ein Bauteil auf, indem flüssiges Photopolymer selektiv zu aufeinanderfolgenden Schichten ausgehärtet wird. ISO/ASTM 52900 ist der Begriffsreferenzpunkt für diese Familie additiver Fertigungsverfahren. In der Praxis verlässt ein gedrucktes Teil die Maschine im Grünzustand: formstabil, aber noch nicht im endgültigen nachgehärteten Netzwerkzustand. Zusätzliche Aushärtung kann die Netzwerkbildung fortsetzen, weshalb für dasselbe Harz unterschiedliche Eigenschaften für den Grünzustand, UV-nachgehärtete und UV-plus-thermische Zustände angegeben werden können. [1] [14] [15]
Die entscheidenden Variablen sind Umsetzungsgrad und Vernetzungsdichte. Die Hot-Lithography-Studie von 2022 stellt fest, dass die Tg von Duroplasten direkt mit Umsetzungsgrad und Vernetzungsdichte zusammenhängt; eine vollständigere Aushärtung ist daher im Allgemeinen mit höherer Steifigkeit und einer höheren Tg verbunden. Dieser Gewinn bringt Zielkonflikte mit sich: Ein höherer Umsetzungsgrad kann auch Schrumpfung, Eigenspannungen und Maßänderungen verstärken. Menargues et al., veröffentlicht am 6. Juni 2026, berichteten nach UV-Nachhärtung bei starren Photopolymeren über relative Steifigkeitszunahmen von etwa 15–60% und dokumentierten zugleich zusätzliche Sekundärschrumpfung und Maßabweichung. [15] [14]
SLA, DLP und MSLA gehören alle zur Familie der Bottich-Photopolymerisation, doch dieser gemeinsame Familienname macht Materialien oder Einstellungen nicht austauschbar. Eine veröffentlichte Harzangabe muss weiterhin im Kontext des Druckers, der Belichtungseinheit, der Schichtdicke und des Nachbearbeitungs-Workflows gelesen werden, mit denen sie erzielt wurde. [1] [8] [11]
HDT, Tg und „Max Temp“: Ein Datenblatt für Hochtemperaturharz lesen
Für ein Hochtemperaturharz ist HDT nur dann der nützlichste Vergleichsmaßstab, wenn die Prüfbasis offengelegt wird. ISO 75-1 beschreibt das Verfahren als Bestimmung der Durchbiegungstemperatur unter Last und erklärt, dass es zur Beurteilung des relativen Verhaltens bei erhöhter Temperatur unter Last geeignet ist. Dieselbe Norm sagt außerdem, dass die Ergebnisse nicht unbedingt maximale anwendbare Temperaturen darstellen und nicht zur Vorhersage der tatsächlichen Endanwendungsleistung, Konstruktion oder Dauerfestigkeit bestimmt sind. ASTM D648 enthält dieselbe Vorsichtsmaßnahme für die ASTM-Version der Prüfung. Lautet die Frage also „wie hoch ist die universelle Maximaltemperatur für Hochtemperaturharz?“, lautet die korrekte Antwort: keine zuverlässige Angabe gefunden. Es gibt keine einzelne normenbasierte Zahl, die sich auf Materialien, Aushärtungszustände, Geometrien und Lasten übertragen lässt. [2] [4]
Als Nächstes ist die Last zu prüfen. ISO 75-2 Methode B verwendet 0.45 MPa, Methode A verwendet 1.80 MPa und Methode C verwendet 8.00 MPa. Anbieter, die ASTM-ähnliche Notation verwenden, schreiben für dieselben Bedingungen mit niedriger und hoher Last oft 0.455 MPa und 1.82 MPa. Ein Harz kann bei niedriger Last wesentlich hitzebeständiger erscheinen als bei hoher Last; zwei HDT-Werte auf einem Datenblatt bedeuten daher gewöhnlich zwei gültige Prüfbedingungen, nicht einen Fehler. [3] [7]
Trennen Sie anschließend HDT von der Glasübergangstemperatur des Netzwerks, Tg, und von Angaben zu Zersetzung oder Verfärbung. Tg ist eine Übergangskennzahl, die mit einer angegebenen Methode wie DMA ermittelt wird, und sie kann sich mit Umsatz und Vernetzungsdichte verändern, statt eindeutig einer Dauergebrauchsgrenze zu entsprechen. Liqcreate Strong-X macht diese Unterscheidung ausdrücklich, indem HDT-B-Werte von 66 °C und 73 °C nach zwei Aushärtungsplänen aufgeführt werden, zugleich aber eine Zersetzungstemperatur über 250 °C und eine bei 120 °C auftretende Verfärbung angegeben werden. Diese Zahlen beantworten unterschiedliche Fragen und sollten nicht zu einer einzigen Angabe zur Einsatztemperatur zusammengefasst werden. [9] [13] [15]
Wenn ein Anbieter keine Prüfbasis angibt, lautet der richtige Eintrag keine zuverlässige Angabe gefunden statt einer Schätzung. [2] [12]
Vergleichstabelle: HDT-Werte (Zustand + Last + Norm angegeben)
| Material | HDT @ niedrige Last | HDT @ hohe Last | Hinweise |
|---|---|---|---|
| Formlabs High Temp Resin | 49 °C Grünzustand; 120 °C nachgehärtet; 238 °C nachgehärtet + zusätzliche thermische Aushärtung, jeweils @ 0.45 MPa, ASTM D648-16 | 44 °C Grünzustand; 78 °C nachgehärtet; 101 °C nachgehärtet + zusätzliche thermische Aushärtung, jeweils @ 1.8 MPa, ASTM D648-16 | Füllstoffstatus nicht offengelegt; Prüfzustände sind im TDS definiert und workflowspezifisch. [5] |
| Phrozen TR300 | 160 °C @ 0.45 MPa, Norm nicht offengelegt, nach 30 Minuten Nachhärtung | keine zuverlässige Angabe gefunden | Füllstoffstatus nicht offengelegt; die Viskosität ist mit 123.6 cP angegeben, die Messtemperatur ist jedoch nicht offengelegt. [12] |
| 3D Systems Accura AMX High Temp 300C | 300 °C @ 0.455 MPa, ASTM D648; 300 °C @ 0.455 MPa, ISO 75-1/2 B | 124 °C @ 1.82 MPa, ASTM D648; 115 °C @ 1.82 MPa, ISO 75-1/2 A | Füllstoffstatus nicht offengelegt; der Anbieter gibt an, dass für die hervorgehobene HDT-Angabe bei niedriger Last keine thermische Nachhärtung erforderlich ist, der Workflow bleibt jedoch druckerspezifisch. [7] [8] |
| Ultracur3D RG 3280 | 284 °C @ 0.45 MPa, ASTM D648, UV; 284 °C @ 0.45 MPa, ASTM D648, UV + thermisch | 132 °C @ 1.82 MPa, ASTM D648, UV; 162 °C @ 1.82 MPa, ASTM D648, UV + thermisch | Keramikgefüllt, ≈65 wt% Silica; Tg beträgt 164 °C nach UV-Aushärtung und 168 °C nach UV + thermisch gemäß ASTM D4065. [9] |
| LOCTITE 3D IND147 | 235–291 °C @ 0.455 MPa, ASTM D648, vom Anbieter angegebener nachbearbeiteter Bereich | 136–163 °C @ 1.82 MPa, ASTM D648, vom Anbieter angegebener nachbearbeiteter Bereich | Füllstoffstatus nicht offengelegt; der Workflow schreibt eine zusätzliche thermische Nachhärtung bei 170 °C für 3 Stunden vor. [10] |
Hinweis zur proprietären Plattform: Carbon CE 221
| Material | HDT @ niedrige Last | HDT @ hohe Last | Hinweise |
|---|---|---|---|
| Carbon CE 221 (Material für proprietäre Plattform) | 230 °C @ 0.455 MPa, ASTM D648 | 200 °C @ 1.82 MPa, ASTM D648 | Plattformspezifisches Dual-Cure-Material; diese Werte nicht als Drop-in-Daten für offene Materialien behandeln. [11] |
Einige Muster sind wichtiger als die Markennamen. Formlabs High Temp Resin steigt über die Aushärtungszustände bei niedriger Last von 49 °C auf 238 °C, bei hoher Last jedoch nur von 44 °C auf 101 °C. Ultracur3D RG 3280 bleibt bei niedriger Last bei 284 °C, unabhängig davon, ob es UV-ausgehärtet oder UV-plus-thermisch behandelt ist; seine HDT bei hoher Last steigt jedoch von 132 °C auf 162 °C. Accura AMX High Temp 300C zeigt, weshalb Schlagzeilenzahlen allein irreführend sein können: 300 °C bei niedriger Last stehen 124 °C nach ASTM oder 115 °C nach ISO bei hoher Last gegenüber. [5] [7] [9]
Lesen Sie auch das Kleingedruckte zur Offenlegung von Füllstoffen und zur Messtemperatur der Viskosität. Ultracur3D RG 3280 gibt eine Viskosität von 300 mPa·s bei 25 °C und 230 mPa·s bei 30 °C an, während Phrozen TR300 123.6 cP ohne angegebene Messtemperatur nennt. Diese Details gehören in den Vergleich, nicht in die Fußnoten. [9] [12]
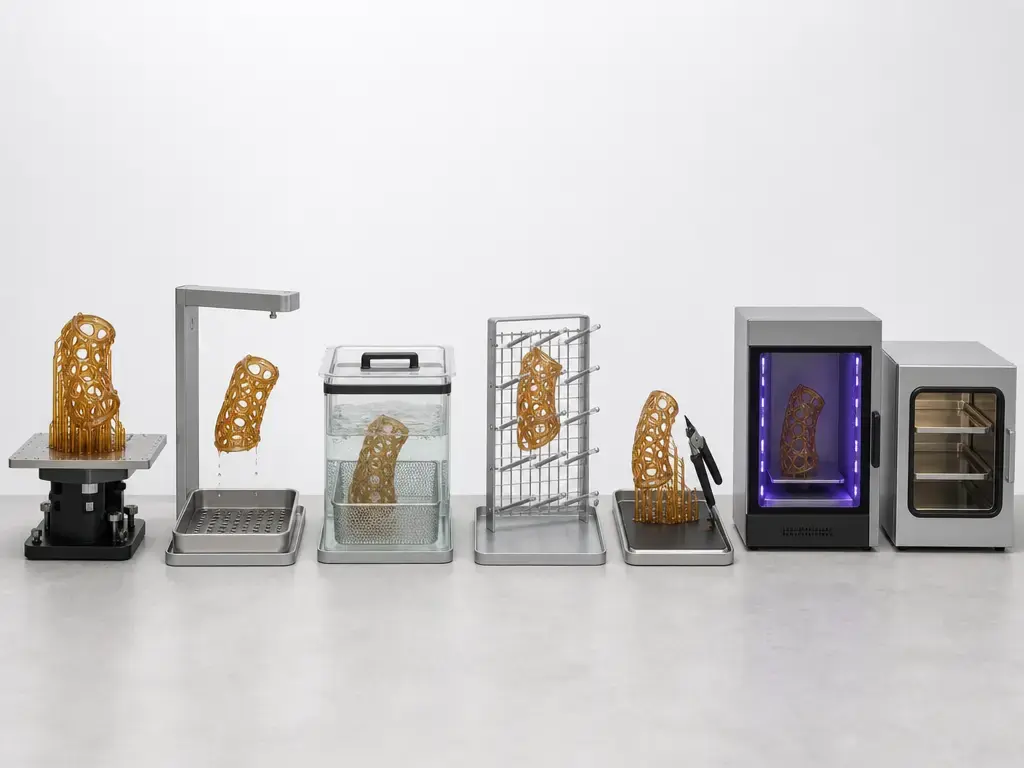
Druck- und Nachbearbeitungs-Workflow (was die Hitzebeständigkeit verändert — und was die Genauigkeit verändert)
1) Druckereinstellungen und Validierung
Beginnen Sie mit validierten Profilen, nicht mit Intuition. Die angeführten High-Temp-Daten von Formlabs wurden auf einem Form 2 bei 100 µm mit benannten Wasch- und Aushärtungszuständen erzeugt, und 3D Systems veröffentlicht qualifizierte Druckertypen sowie materialspezifische Bauanleitungen für Accura AMX High Temp 300C. Eine thermische Angabe ist das Ergebnis einer bestimmten Maschine, Schichtdicke, Belichtungsstrategie und Nachbearbeitung, nicht eine allein von der Chemie abhängige Konstante. Das Kopieren von Einstellungen zwischen Ökosystemen ist kein validierter Vergleich. [5] [8]
2) Reinigung / Waschen (Entfernung von Oberflächenharz)
Die Reinigung entfernt nicht ausgehärtetes Oberflächenharz; sie erzeugt nicht die endgültigen Volumeneigenschaften. Das High Temp TDS von Formlabs besagt, dass die Daten im Grünzustand von Teilen stammen, die 5 Minuten in Form Wash gewaschen und ohne Nachhärtung luftgetrocknet wurden. 3D Systems verwendet für Accura AMX High Temp 300C ein anderes Protokoll: 5–20 Minuten TPM-Agitation, dann 5–10 Minuten IPA-Agitation, wobei die Zeit von der Geometrie abhängt. Diese Zahlen sind nicht austauschbar, und Waschen ohne Berücksichtigung der Geometrie kann Kanten, dünne Merkmale oder die Ebenheit beschädigen, bevor die Aushärtung überhaupt beginnt. [5] [8]
3) Trocknung (Lösungsmittelentfernung vor der Aushärtung)
Die Trocknung ist eine eigene Variable. 3D Systems empfiehlt ausdrücklich, Teile für optimale mechanische Ergebnisse vor der Nachhärtung vollständig trocknen zu lassen, entweder unter Umgebungsbedingungen oder etwa 30 Minuten in einem Ofen bei 35 °C. Restlösungsmittel kann die nachfolgende Aushärtungsentwicklung beeinträchtigen und einen weiteren Weg zu Maßänderungen oder Oberflächenfehlern schaffen. Reinigung und Trocknung sollten im Workflow als getrennte Schritte behandelt werden. [8]
4) UV-Nachhärtung (photochemische Eigenschaftsentwicklung)
Bei der UV-Nachhärtung findet ein großer Teil der Eigenschaftsentwicklung statt. Sie setzt die Netzwerkbildung über den gedruckten Zustand hinaus fort, weshalb ein Harz nach dem Druck an Steifigkeit gewinnen und seine thermischen Kennwerte verändern kann. Der Gewinn ist jedoch harzabhängig und nicht automatisch. Menargues et al. maßen bei starren Photopolymeren nach UV-Nachhärtung relative Steifigkeitszunahmen von etwa 15–60% und dokumentierten auch Sekundärschrumpfung und Maßabweichung. Ein Plan, der einen Prüfkörper auf dem Papier verbessert, kann es dennoch schwieriger machen, eine flache Vorrichtung, dünne Wand oder Passungsgeometrie mit engen Toleranzen einzuhalten. [14]
5) Thermische Nachhärtung (falls erforderlich)
Manche Materialien enden bei UV, während andere eine zusätzliche Ofenstufe verwenden, um ihren veröffentlichten Hochtemperaturzustand zu erreichen. Das angeführte High Temp TDS von Formlabs umfasst eine thermische Aushärtungsbedingung von 120 Minuten bei 80 °C plus 180 Minuten bei 160 °C, und das aktuelle Einstellungsblatt Form Cure V1, zuletzt am 9. Juni 2026 aktualisiert, führt High Temp Resin V2 mit 120 Minuten bei 80 °C und einer thermischen Nachhärtung von 180 Minuten bei 160 °C auf. LOCTITE 3D IND147 geht weiter und schreibt nach der UV-Aushärtung eine zusätzliche thermische Nachhärtung bei 170 °C für 3 Stunden vor, mit einer Aufheizrate von höchstens 5 °C/min und langsamer Abkühlung im Ofen zur Verringerung des Verzugsrisikos. Im Gegensatz dazu erklärt 3D Systems, dass Accura AMX High Temp 300C in seinem qualifizierten Workflow keine thermische Nachhärtung benötigt, um seine HDT von 300 °C bei niedriger Last zu erreichen. [5] [6] [7] [10]
- Drucken Sie mit dem vom Anbieter validierten Harz-/Druckerprofil. [5] [8] [11]
- Lassen Sie überschüssiges Harz vor dem Waschen ablaufen, damit die Lösungsmittelstufe der Reinigung dient und nicht der Entfernung größerer Harzmengen. [8]
- Halten Sie die material- und geometriespezifische Waschdauer ein, statt eine universelle Badzeit zu verwenden. [5] [8] [10]
- Trocknen Sie vor der Nachhärtung vollständig und verwenden Sie nur die vom Workflow erlaubten Luftstrom- oder Niedrigtemperatur-Trocknungsmethoden. [8] [10]
- Entfernen Sie Stützstrukturen im empfohlenen Stadium, da manche Hochtemperatursysteme nach der Aushärtung wesentlich steifer werden. [8]
- Wenden Sie die benannte UV-Nachhärtung an und ergänzen Sie eine thermische Nachhärtung nur, wenn Workflow oder angestrebter Eigenschaftszustand dies erfordern. [5] [6] [7] [10]
- Messen Sie kritische Maße nach der Aushärtung und vor Montage oder Wärmetests erneut, da die Aushärtung die Steifigkeit verbessern und zugleich die Geometrie verändern kann. [14] [5]
Arten hitzebeständiger Kunstharze für DLP-Druck und SLA
Eine hilfreiche Unterteilung besteht zwischen Systemen mit expliziter Offenlegung von Füllstoffen und Systemen ohne diese Offenlegung. Unter den angeführten Beispielen legt nur Ultracur3D RG 3280 seinen Füllstoffgehalt eindeutig offen und berichtet über eine keramikgefüllte Formulierung mit etwa 65 wt% Silica. [9] Für Formlabs High Temp Resin, Phrozen TR300, Accura AMX High Temp 300C und LOCTITE IND147 wird auf den angeführten Seiten keine zuverlässige Füllstoffangabe offengelegt; sie sollten daher als nicht offengelegt behandelt und nicht als ungefüllt angenommen werden. [5] [7] [10] [12] Gefüllte Systeme können sehr hohe Steifigkeit und HDT liefern, erfordern aber eine genauere Prüfung der Rheologie- und Prozessdaten; RG 3280 gibt beispielsweise die Viskosität sowohl bei 25 °C als auch bei 30 °C an, statt die Temperaturbasis offen zu lassen. [9]
Eine weitere nützliche Unterteilung ist die zwischen kommerziell veröffentlichten Harzdaten und proprietären Plattformmaterialien. Carbon CE 221 ist ein plattformspezifisches Dual-Cure-Material, das auf Basis des Carbon-eigenen Workflows angegeben wird, mit HDT-Werten von 230 °C bei 0.455 MPa und 200 °C bei 1.82 MPa gemäß ASTM D648. [11] Damit ist es als Referenz innerhalb seines eigenen Ökosystems nützlich, aber nicht als Abkürzung für Annahmen bei offenen Bottichsystemen. Die umfassendere Lehre gilt für jedes System hier: Die Druckervalidierung bleibt wichtig, und 3D Systems weist ausdrücklich darauf hin, dass Workflow-Unterschiede zwischen SLA-Plattformen beeinflussen, wie Accura AMX High Temp 300C gebaut und abgestimmt werden muss. [8]
Leistungskennwerte, die wichtig sind (und solche, die sich häufig nicht übertragen lassen)
Priorisieren Sie die beiden HDT-Lasten, Tg mit angegebener Methode, Modul, Festigkeit, Bruchdehnung oder Schlagzähigkeit als Kontext für Sprödigkeit sowie Viskosität mit ihrer Messtemperatur. HDT ist für den Vergleich unter Wärmebelastung weiterhin am wichtigsten, doch ISO 75-1 stützt sie nur als relative Kennzahl unter Last und nicht als Abkürzung für die Konstruktionsdauerfestigkeit. Wenn eine Seite eine Temperatur nennt und die Prüfbasis verschweigt, fehlt ein Teil der technischen Geschichte. [2] [3] [12]
Der Zustand mit der höchsten HDT maximiert möglicherweise nicht alle anderen Eigenschaften. Formlabs High Temp Resin macht dies deutlich: Bei 0.45 MPa steigt die HDT von 49 °C im Grünzustand auf 120 °C nach der Nachhärtung und 238 °C nach zusätzlicher thermischer Aushärtung. Die Zugfestigkeit steigt jedoch von 20.9 MPa auf 58.3 MPa und sinkt dann auf 48.7 MPa, während die Bruchdehnung von 14% auf 3.3% auf 2.3% sinkt und die gekerbte Izod-Schlagzähigkeit von 32.8 J/m auf 18.2 J/m und 16.9 J/m fällt. Die Optimierung allein auf die höchste Temperaturzahl kann an anderer Stelle einen schlechteren Zielkonflikt erzeugen. [5]
Optionale Kennwerte helfen nur, wenn der Anbieter sie mit Kontext veröffentlicht. Accura AMX High Temp 300C berichtet über eine Wasseraufnahme nach 24 Stunden von 0.36% und CTE-Werte von 74 ppm/°C von -20 bis 50 °C sowie 55 ppm/°C von 75 bis 180 °C; dies ist nützlich, wenn Feuchtigkeitsaufnahme oder Wärmeausdehnung relevant sind. [7] Ultracur3D RG 3280 berichtet eine Wasseraufnahme von 0.29% nach 24 Stunden und 2.60% nach mehr als 3000 Stunden. [9] Die angeführte Produktseite von Phrozen TR300 veröffentlicht keine gleichwertigen Details zu CTE oder Wasseraufnahme; für diese Felder lautet der korrekte Vergleichseintrag daher keine zuverlässige Angabe gefunden. [12]
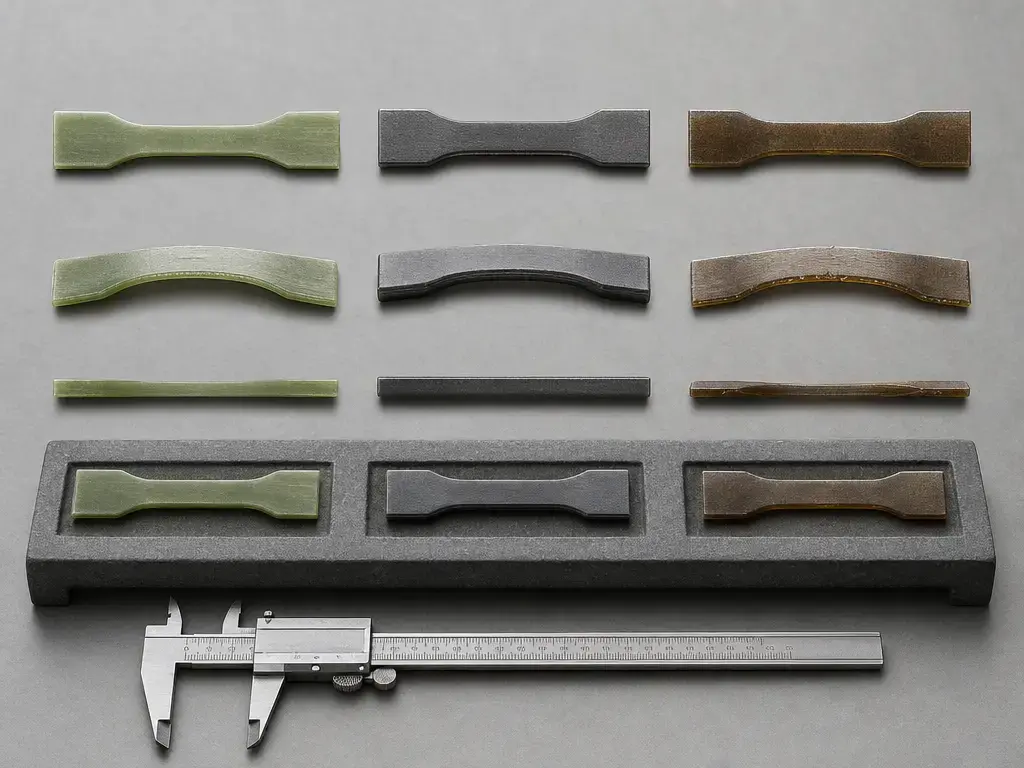
Anwendungen: Formen, Werkzeuge, Vorrichtungen und thermische Prüfteile
Der realistische Anwendungsbereich dieser Materialien umfasst Vorrichtungen, Halterungen, Gehäuse, kundenspezifische Formen, Teile zur Strömungsvisualisierung und andere thermische Prüfteile, bei denen Steifigkeit bei erhöhter Temperatur wichtiger ist als langzeitige Duktilität. 3D Systems positioniert Accura AMX High Temp 300C für die Prüfung von Hochtemperaturkomponenten, Niederdruckformen oder -werkzeuge für expandierende Schäume und Gummis, Vorrichtungen, Halterungen, Gehäuse sowie Strömungsvisualisierung von Fluiden oder Gasen bei erhöhter Temperatur. [7] Henkel positioniert LOCTITE 3D IND147 für Werkzeuge bei hoher Temperatur und niedrigem Druck, die Prototypenerstellung von Hochtemperaturteilen und kundenspezifische Formen. [10] Das sind angemessen eingegrenzte Angaben, weil sie an definierte Workflows und begrenzte Prozesslasten gebunden bleiben. [7] [10]
Die Grenze ist wichtig. In den hier verwendeten Quellen wird keine Herstellervalidierung für Lebensmittelkontakt, medizinische Nutzung, Sterilisation oder andere sicherheitskritische Anwendungen bereitgestellt. Die sichere Antwort für diese Fälle lautet nicht validiert oder keine zuverlässige Zulassung gefunden. Bleiben Sie bei Prototypen, Kleinserien und Niederdruckwerkzeugen, sofern das genaue Material und der Workflow nicht separat qualifiziert sind. [2] [10] [11]
Einschränkungen und Ausfallarten
Hohe thermische Steifigkeit geht gewöhnlich mit Zielkonflikten bei Sprödigkeit und Geometrieempfindlichkeit einher. 3D Systems warnt, dass Accura AMX High Temp 300C bei Teilen mit größerem Querschnitt sehr anfällig für Verzug ist, und empfiehlt für SLA 750 oder SLA 750 Dual eine Ausrichtung mit Neigung um mehrere Achsen und dichtere Stützstrukturen, wenn zusammenhängende Querschnitte 3.5 mm überschreiten. [8] Dies erinnert praktisch daran, dass allein die Lastabhängigkeit ein Harz auf einem Datenblatt wesentlich hitzebeständiger erscheinen lassen kann, als es sich in einem dicken, flachen realen Teil verhält. Flache Werkzeugflächen, dicke Matrizen und breite, ungestützte Spannweiten zeigen die Prozessgrenzen häufig zuerst. [2] [8]
Auch die Nachhärtung erzeugt eigene Ausfallarten. Menargues et al. zeigen, dass UV-Nachhärtung mechanische Verstärkung liefern und dennoch durch Sekundärschrumpfung die Maßabweichung verschlechtern kann. [14] Eine thermische Nachhärtung fügt einen weiteren Weg für thermische Spannungen hinzu; deshalb schreibt Henkel eine Aufheizrate von höchstens 5 °C/min und langsames Abkühlen im Ofen für IND147 vor. [10] Wenn ein Teil dünn, asymmetrisch oder noch mit eingeschlossenem Lösungsmittel belastet ist, kann der Aushärteofen zu einem Verzugsschritt statt zu einem Endbearbeitungsschritt werden. [8] [10]
Lösungsmittel, Kontamination und die Formulierungsklasse fügen weitere Einschränkungen hinzu. 3D Systems trennt Reinigung, Trocknung, UV-Aushärtung und Kontaminationskontrolle in seinem Workflow aus gutem Grund und warnt ausdrücklich, dass Accura- und Accura-AMX-Chemien chemisch nicht kompatibel sind. [8] Gefüllte Systeme fügen eine weitere Ebene hinzu: Ultracur3D RG 3280 ist mit etwa 65 wt% Silica keramikgefüllt, was seine sehr hohe Steifigkeit mit erklärt, aber auch bedeutet, dass es nicht als prozessgleich zu einem System mit nicht offengelegter Zusammensetzung gelesen werden sollte. [9] Langfristige UV-Alterung und reale Einsatzumgebungen können das Verhalten ebenfalls verändern; veröffentlicht ein Anbieter jedoch keine Expositionsbasis, lautet die richtige Antwort keine zuverlässige Angabe gefunden. [2]
Aktuelle Forschung und Marktkontext (ohne Hype)
Die aktuelle Forschung dreht sich weniger um ein magisches „hitzefestes“ Harz als um den Ausgleich von Chemie, Verarbeitbarkeit und Nachhaltigkeit. Die kritische Green-Chemistry-Übersicht von 2025 zur nachhaltigen Bottich-Photopolymerisation wurde am 8. Mai 2025 eingereicht, am 1. Juli 2025 angenommen und am 2. Juli 2025 erstmals veröffentlicht. Sie ordnet das Feld anhand besserer Monomerwahl, umweltfreundlicherer Syntheserouten und aussagekräftigerer Nachhaltigkeitskennwerte ein, statt anhand von Leistungsangaben in Überschriften. [16]
Gleichzeitig bleibt die Abstimmung von Prozess und Eigenschaften ein aktives Forschungsfeld. Die Hot-Lithography-Arbeit von 2022 verknüpft Bottichtemperatur und Mischungsdesign mit Umsatz, Vernetzungsdichte, Schrumpfung und Tg-Entwicklung, während die Studie von Menargues vom 6. Juni 2026 den Nachhärtungs-Zielkonflikt zwischen Steifigkeitsgewinn und Maßdrift quantifiziert. Die wahrscheinlichsten künftigen Fortschritte sind besser kontrollierte Netzwerke und besser kontrollierte Workflows, nicht die Vorstellung, dass eine HDT-Zahl jede technische Frage beantwortet. [15] [14]
Wichtige Erkenntnisse zur Wahl von Hochtemperaturharz
Die Wahl eines Hochtemperaturharzes besteht größtenteils darin, vage Daten zurückzuweisen. Beginnen Sie mit der für die Last relevanten HDT, prüfen Sie Norm und Aushärtungszustand und entscheiden Sie dann, ob Workflow und Geometrie mit Ihrem Toleranzfenster vereinbar sind. Ein Harz, das bei 0.45 MPa hervorragend aussieht, kann bei 1.8 MPa deutlich weniger überzeugend sein; ein Aushärtungsplan, der die beste Temperaturzahl liefert, kann zudem die Schrumpfung erhöhen oder die Zähigkeit verringern. Gefüllte Systeme, proprietäre Plattformen und fehlende Prüfdetails verändern alle, wie übertragbar eine Angabe tatsächlich ist. [3] [5] [9] [11]
- Wählen Sie anhand der HDT-Last, die dem Spannungszustand Ihres Teils ähnelt, nicht anhand der größten einzelnen Temperatur auf der Seite. [3] [7]
- Prüfen Sie den erforderlichen Aushärtungsplan vor der Validierung; ein Material, das 120 Minuten bei 80 °C plus 180 Minuten bei 160 °C benötigt, bedeutet einen anderen Workflow-Aufwand als eines, das keine thermische Nachhärtung erfordert. [6] [7] [10]
- Behandeln Sie Toleranzen als zentrale Anforderung, da UV- und thermische Nachhärtung die Steifigkeit verbessern und zugleich die Maßgenauigkeit verschlechtern können. [14]
- Trennen Sie gefüllte von nicht offengelegten Systemen; Ultracur3D RG 3280 ist mit etwa 65 wt% Silica keramikgefüllt und sollte nicht als prozessgleich zu einem anders offengelegten System gelesen werden. [9]
- Bleiben Sie nach Möglichkeit innerhalb validierter Drucker-/Material-Ökosysteme, insbesondere bei plattformspezifischen Materialien und qualifizierten industriellen SLA-Workflows. [8] [11]
- Behandeln Sie das SDS als Dokument zur Handhabung, nicht als Nachweis einer Endanwendungszulassung; die hier verwendeten Quellen validieren für diese Workflows keinen Lebensmittelkontakt, keine medizinische Anwendung, Sterilisation oder sonstige sicherheitskritische Nutzung. [10] [11]
FAQ
Was ist Hochtemperaturharz?
Hochtemperaturharz ist eine Marktbezeichnung für Kunstharze zur Bottich-Photopolymerisation, die für eine bessere Leistung bei erhöhter Temperatur als Allzweckharze verkauft werden. Es ist keine formale Normenklasse. Um ein Produkt sinnvoll mit einem anderen zu vergleichen, sollten Sie auf die offengelegte HDT-Prüfbasis, den Aushärtungszustand und die Prüfnorm achten, statt allein der Bezeichnung zu vertrauen. [2]
Wie hoch ist die Maximaltemperatur von Hochtemperaturharz?
Es gibt keine universelle Angabe. ISO 75-1 erklärt ausdrücklich, dass HDT-Ergebnisse nicht unbedingt maximale anwendbare Temperaturen darstellen, und das Ergebnis hängt von Last, Aushärtungszustand, Geometrie und Prüfverfahren ab. Für eine universelle Angabe zur „Maximaltemperatur“ über alle Harze hinweg lautet die korrekte Antwort keine zuverlässige Angabe gefunden. Diese Frage muss Material für Material und Bedingung für Bedingung beantwortet werden. [2]
Warum führt ein Datenblatt für Hochtemperaturharz zwei HDT-Werte auf (0.45 vs 1.8 MPa)?
Weil die Last das Ergebnis verändert. ISO 75-2 definiert Methode B bei 0.45 MPa und Methode A bei 1.80 MPa; dasselbe Material kann daher bei der niedrigeren Spannung eine höhere HDT und bei der höheren Spannung eine niedrigere HDT zeigen. Zwei Werte bedeuten gewöhnlich zwei gültige Prüfbedingungen, nicht zwei Versionen des Harzes. [3]
Ist HDT dasselbe wie die maximale Einsatztemperatur?
Nein. ISO 75-1 besagt, dass das Verfahren dem relativen Verhalten unter Last bei erhöhter Temperatur dient und das Ergebnis nicht unbedingt die maximale anwendbare Temperatur darstellt. ASTM D648 erklärt ähnlich, dass die Daten nur unter ähnlichen Bedingungen für Konstruktions- oder Dauerfestigkeitsprognosen bestimmt sind. HDT ist nützlich, aber keine pauschale Grenze für die Einsatztemperatur. [2] [4]
Wie lang sollte die Aushärtungszeit für Hochtemperaturharz sein?
Sie hängt vom Material, dem Aushärtungsgerät und dem angestrebten Eigenschaftszustand ab. Als aktuelles Beispiel von Formlabs führt das Einstellungsblatt Form Cure V1, zuletzt am 9. Juni 2026 aktualisiert, High Temp Resin V2 mit 120 Minuten bei 80 °C auf, mit einer thermischen Nachhärtung von 180 Minuten bei 160 °C als zusätzlicher Option. Ältere TDS-Prüfzustände können andere Pläne verwenden. [5] [6]
Wie lang ist die richtige Waschzeit für Hochtemperaturharz?
Es gibt keine einzelne richtige Waschzeit. Das angeführte High Temp TDS von Formlabs verwendete für den Grünzustand einen 5-minütigen Form-Wash-Schritt, während 3D Systems 5–20 Minuten TPM-Agitation und 5–10 Minuten IPA-Agitation mit geometrieabhängiger Dauer für Accura AMX High Temp 300C vorschreibt. Die richtige Antwort ist der validierte Workflow für das jeweilige Harz und die jeweilige Teileform. [5] [8]
Wie sollten Ingenieure HDT-Werte nach ASTM D648 und ISO 75 verschiedener Anbieter vergleichen?
Vergleichen Sie nur Gleiches mit Gleichem: gleiche Last, gleicher Aushärtungszustand und eindeutig identifizierte Norm. Gibt ein Anbieter ASTM D648 bei 0.455 MPa an und ein anderer ISO 75-1/2 A bei 1.80 MPa, sind diese Zahlen nicht direkt vergleichbar. Accura AMX High Temp 300C ist ein gutes Beispiel, weil 3D Systems sowohl ASTM- als auch ISO-HDT-Werte für dasselbe Harz veröffentlicht. [2] [7]
Quellen
- [1] ISO/ASTM 52900:2021 — Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular. ISO. 2021; bestätigt 2025. https://www.iso.org/standard/74514.html
- [2] ISO 75-1:2020 — Kunststoffe — Bestimmung der Durchbiegungstemperatur unter Last — Teil 1: Allgemeines Prüfverfahren. ISO. 2020; bestätigt 2026. https://www.iso.org/standard/77576.html
- [3] ISO 75-2:2013 — Kunststoffe — Bestimmung der Durchbiegungstemperatur unter Last — Teil 2: Kunststoffe und Hartgummi. ISO. 2013. https://www.iso.org/standard/55653.html
- [4] ASTM D648-16 — Standardprüfverfahren für die Durchbiegungstemperatur von Kunststoffen unter Biegelast in Kantenlage. ASTM International. 2016; Seitenmetadaten aktualisiert 2018. https://store.astm.org/d0648-16.html
- [5] Materials Data Sheet — Abschnitt High Temp Resin. Formlabs. TDS PDF; Revision/Datum in den angeführten Zeilen nicht angegeben. https://formlabs-media.formlabs.com/datasheets/XL-DataSheet-601.pdf
- [6] Zeit- und Temperatureinstellungen Form Cure V1. Formlabs. Zuletzt aktualisiert 2026-06-09. https://s3.amazonaws.com/servicecloudassets.formlabs.com/media/Finishing/Post-Curing/115001414464-Form%20Cure%20Time%20and%20Temperature%20Settings/FormCurePost-CureSettings.pdf
- [7] Datenblatt Accura AMX High Temp 300C. 3D Systems. Datei 2023-10-31; Fußzeile 10-23. https://www.3dsystems.com/sites/default/files/2024-01/3d-systems-accura-high-temp-300c-datasheet-us-letter-2023-10-31_web.pdf
- [8] SLA Best Practices — Accura AMX High Temp 300C, Rev. B. 3D Systems. 2024-03-04. https://printer-docs-public.s3.amazonaws.com/sites/default/files/Best_Practices/SLA/pdfs/AMX_High_Temp_300_Best_Practices-Rev-B-Mar-2024.pdf
- [9] Ultracur3D RG 3280 Extended TDS, Version 4.1. Forward AM/BASF, gehostet auf Stratasys. Version 4.1. https://www.stratasys.com/siteassets/materials/materials-catalog/p3-materials/ultracur3d-rg3280/mds_ultracur3d_-rg-3280_v4.1.pdf?v=4abe25
- [10] LOCTITE 3D IND147 TDS. Henkel. Version 2025/07/02. https://dm.henkel-dam.com/is/content/henkel/Loctite-3D-IND147
- [11] Carbon CE 221 Technical Data Sheet, Rev. G. Carbon. 2022-05-31. https://docs.carbon3d.com/files/technical-data-sheets/tds_carbon_ce-221.pdf
- [12] Produktseite Phrozen TR300 Ultra-High Temp Resin. Phrozen. Kein zuverlässiges Revisionsdatum gefunden. https://us.phrozen3d.com/products/tr300-ultra-high-temp-resin
- [13] Produktseite Liqcreate Strong-X. Liqcreate. Kein zuverlässiges Revisionsdatum gefunden. https://www.liqcreate.com/product/strong-x/
- [14] Menargues et al. „Process–property Trade-offs Induced by UV Post-curing in Stereolithography Building: A Resin-dependent Analysis.“ The International Journal of Advanced Manufacturing Technology. Veröffentlicht 2026-06-06. https://link.springer.com/article/10.1007/s00170-026-18359-0
- [15] Sameni et al. „Hot Lithography Vat Photopolymerisation 3D Printing: Vat Temperature vs. Mixture Design.“ Polymers. 2022. https://www.mdpi.com/2073-4360/14/15/2988
- [16] Maturi et al. „Sustainable approaches in vat photopolymerization: advancements, limitations, and future opportunities.“ Green Chemistry. Erstmals veröffentlicht 2025-07-02. https://pubs.rsc.org/en/content/articlehtml/2025/gc/d5gc02299a
- [17] US4575330A — Vorrichtung zur Herstellung dreidimensionaler Objekte durch Stereolithografie. Google Patents. Anmeldedatum 1984-08-08; Veröffentlichungsdatum 1986-03-11. https://patents.google.com/patent/US4575330A/en
- [18] ASME Landmark #261 — Stereolithografie. ASME. Seite ohne Datum. https://www.asme.org/about-asme/engineering-history/landmarks/261-stereolithography