
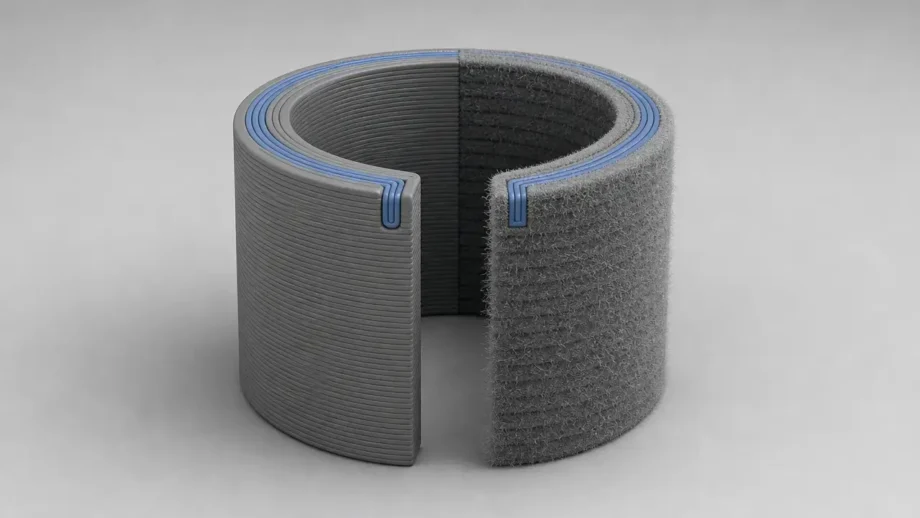
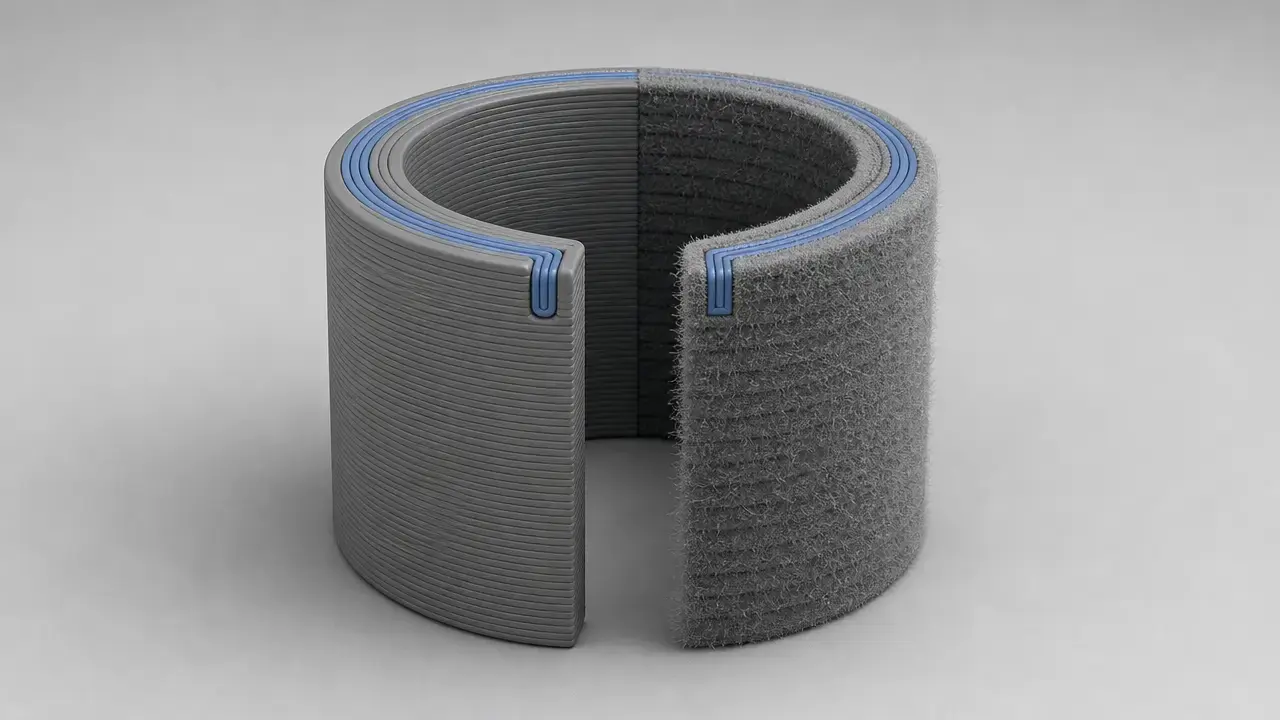

Zusammenfassung: Was ist Fuzzy Skin im 3D-Druck?
Fuzzy Skin im 3D-Druck ist ein vom Slicer erzeugter Effekt für strukturierte Oberflächen bei FDM/FFF-Teilen. In der standardisierten Terminologie gehört das zugrunde liegende Verfahren der additiven Fertigung zur Prozessfamilie der Materialextrusion. [2]
In Cura wird Fuzzy Skin als zufälliges Versetzen der Außenwand beschrieben, damit die gedruckte Oberfläche ein raues, flauschiges Aussehen erhält. Damit handelt es sich um eine Toolpath- und G-Code-Funktion, nicht um ein neues Material, eine Beschichtung oder einen Nachbearbeitungsschritt. In der zitierten Cura-Basisdefinition ist die Funktion standardmäßig deaktiviert, die Fuzzy-Skin-Dicke beträgt standardmäßig 0.3 mm, die Dichte 1.25 1/mm und der Punktabstand 0.8 mm. Als begriffliche Grundlage: ISO/ASTM 52900:2021 ist Edition 2, wurde 2021-11 veröffentlicht und umfasst 28 Seiten. [5] [1]
Historischer Hintergrund: Vom Slicer-Trick zur verbreiteten Texturfunktion
Fuzzy Skin gehört inzwischen zum Standardwerkzeugkasten von Slicern und ist keine obskure Anpassung mehr. Cura führt die Funktion in seinen offiziellen Konfigurationsdefinitionen auf, UltiMaker gibt an, dass der benutzerdefinierte Modus von Cura über 400 Einstellungen bietet, und auch Prusa dokumentiert Fuzzy Skin als offizielle Funktion. Das erklärt, warum die Option einigen Nutzern verborgen erscheinen kann, obwohl sie ein normaler, unterstützter Bestandteil moderner FDM-Workflows ist. [5] [6] [7]
Technisches Prinzip: Wie Fuzzy Skin den Toolpath verändert
Die Formulierung von Cura ist bewusst zurückhaltend: Die Funktion versetzt die Außenwand beim Drucken zufällig, sodass die Oberfläche rau und flauschig aussieht. Entscheidend ist, dass der Slicer die erzeugten Pfade verändert, nicht die ursprüngliche STL-Datei oder das Mesh. Die Geometriedatei kann unverändert bleiben, während der an den Drucker gesendete Wand-Toolpath unregelmäßig wird. Die Cura-Basisdefinition verwendet in verwandten Standardwerten außerdem einen Kontext von 0.4 mm für Düse und Linienbreite; dies ist nur als Größenreferenz nützlich, nicht als Aussage, dass jeder Drucker eine 0.4 mm-Düse verwendet. [5]
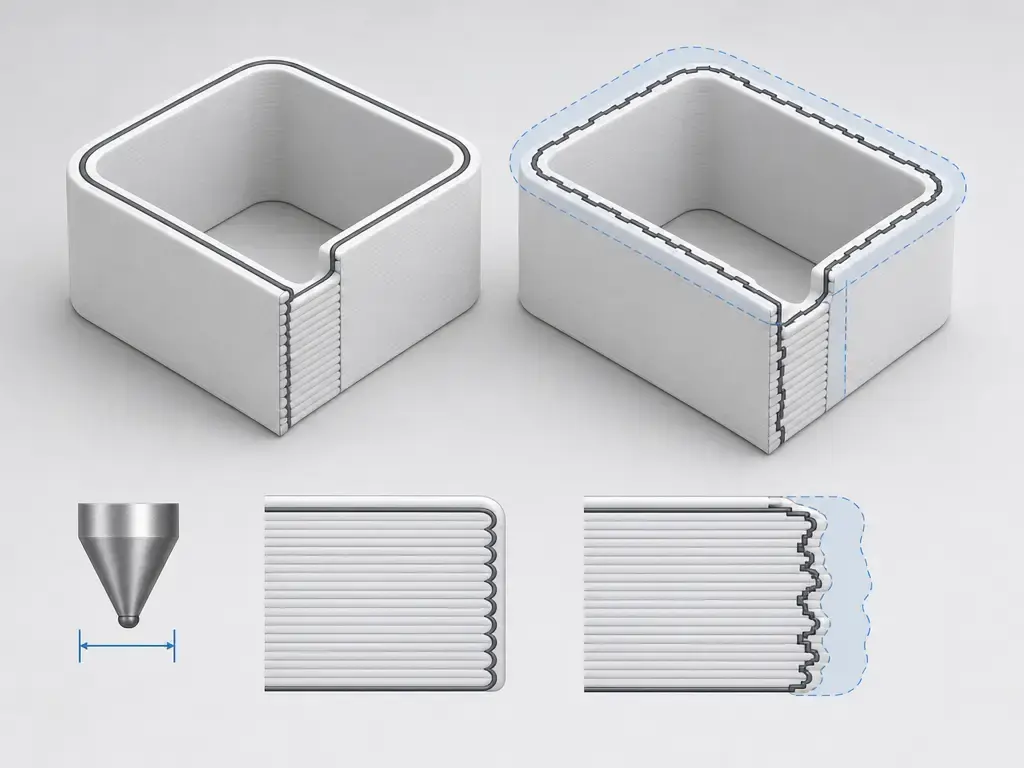
Prusa beschreibt dieselbe Idee expliziter. Laut dem Knowledge-Base-Artikel wird der Umfang mit einer zufälligen Schrittgröße neu abgetastet, und jeder neue Abtastpunkt wird um einen zufälligen, durch die Fuzzy-Skin-Dicke begrenzten Betrag innerhalb oder außerhalb des Umfangs verschoben. Diese Formulierung ist für den Vergleich hilfreich, sollte jedoch auf die dokumentierte Implementierung von Prusa beschränkt bleiben, sofern Cura nicht ausdrücklich dasselbe interne Modell dokumentiert. Prusa dokumentiert außerdem vier Möglichkeiten zur Anwendung der Funktion – globale Einstellungen, Einstellungen pro Objekt, Modifikatoren und aufgemalte Fuzzy Skin –, was zeigt, dass Slicer das Konzept teilen können, es aber über unterschiedliche Workflows bereitstellen. [7]
In der Praxis betrifft Standard-Fuzzy-Skin primär Wand- oder Umfangs-Toolpaths, nicht die allgemeine Texturierung von Ober- und Unterseiten. Sie lässt sich besser als Pfadeffekt der Außenfläche denn als Änderung von Wandstärke oder Anzahl der Schalen verstehen. [5] [7]
Fuzzy-Skin-Cura-Einstellungen erklärt
In Cura befindet sich Fuzzy Skin unter den detaillierteren Prozesssteuerungen, weshalb viele Nutzer die Funktion erst nach einer Suche nach dem Begriff oder nach dem Wechsel zu einer umfassenderen Einstellungsansicht finden. Die folgenden Werte sind Standardwerte der Basisdefinition aus dem referenzierten Quellenstand und nicht zwingend sichtbare Standardwerte für jeden installierten Drucker oder jedes Profil. Laut der eigenen Produktseite von Cura bietet der benutzerdefinierte Modus über 400 Einstellungen, was erklärt, weshalb eine spezialisierte Fuzzy-Skin-Einstellung leicht zu übersehen sein kann. [5] [6]
Zu den zentralen Cura-Steuerungen gehören die folgenden Punkte. [5]
- Fuzzy Skin
- Fuzzy Skin nur außen
- Fuzzy-Skin-Dicke
- Fuzzy-Skin-Dichte
- Fuzzy-Skin-Punktabstand
In der zitierten Basisdefinition sind sowohl Fuzzy Skin als auch Fuzzy Skin nur außen standardmäßig auf false gesetzt. Die Fuzzy-Skin-Dicke beträgt standardmäßig 0.3 mm, hat ein Minimum von 0.001 mm und eine Warnobergrenze, die an die Linienbreite der Außenwand gebunden ist. Die Fuzzy-Skin-Dichte beträgt standardmäßig 1.25 1/mm, hat ein Minimum von 0.008 1/mm, Warnbereiche von 0.1 bis 10 1/mm sowie ein formelbasiertes Maximum von 2 geteilt durch die Fuzzy-Skin-Dicke. Der Fuzzy-Skin-Punktabstand beträgt standardmäßig 0.8 mm, hat als Mindestformel Dicke geteilt durch 2 und ist als 1 geteilt durch die Dichte definiert, sofern die Dichte nicht null ist. Praktisch ist die Dicke der zulässige Versatzbereich, die Dichte die Häufigkeit der Störungen und der Punktabstand der Abstand zwischen den Störungspunkten. Die Nur-außen-Option von Cura wendet den Versatz auf Konturen an, nicht auf Löcher. [5]
Für die Abstimmung eignet sich ein einfaches gedankliches Modell: Die Dicke legt fest, wie weit die Oberfläche abweichen darf, die Dichte bestimmt, wie oft sie abweicht, und der Punktabstand bestimmt, wie eng diese zufälligen Punkte gesetzt sind. Betrachten Sie Fuzzy Skin als Slicer-Einstellung, die den gedruckten Außenpfad verändert, nicht als Materialeigenschaft. [5]
Erhöht Fuzzy Skin die Wandstärke?
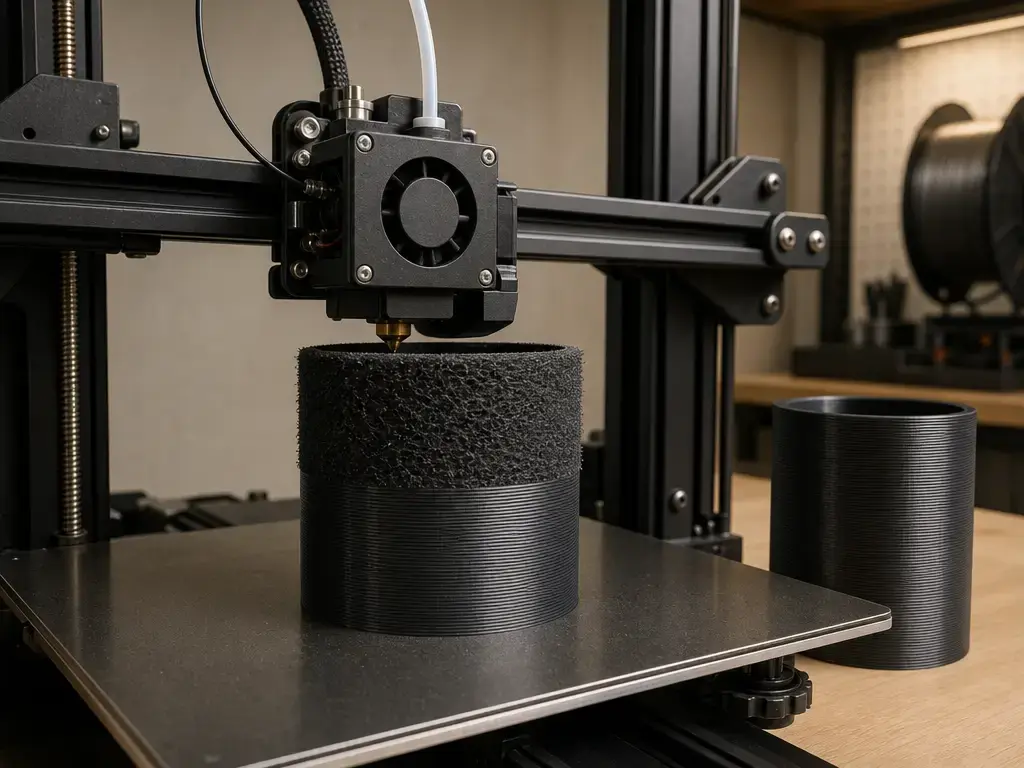
Hier beginnt üblicherweise die Verwirrung um die Fuzzy-Skin-Wandstärke. Die strukturelle Wandstärke bei FDM bezieht sich auf die Anzahl der Schalen, die Linienbreite und den geplanten Wandaufbau. Fuzzy Skin ist etwas anderes. Sie verändert den Außenwandpfad, sodass sich die äußere Haptik und die lokale Umhüllung verändern, obwohl keine weitere Schale hinzugefügt wurde. Die zitierte Cura-Basisdefinition trennt die Fuzzy-Skin-Dicke von Einstellungen zur Wandanzahl, und Prusas Erklärung zufälliger Versätze nach innen und außen veranschaulicht, warum sich die Oberflächenumhüllung ändern kann, obwohl die Schalenanzahl gleich bleibt. Mit der zitierten standardmäßigen Fuzzy-Skin-Dicke von Cura von 0.3 mm und dessen Kontext von 0.4 mm für Basisdüse oder Linienbreite ist der Effekt groß genug, um visuell und manchmal funktional relevant zu sein. Fuzzy Skin erhöht die Wandstärke nicht im selben Sinn wie das Hinzufügen von Wänden oder die Erhöhung der Schalenanzahl; sie stört den Oberflächenpfad und verändert die lokale äußere Umhüllung und Haptik. [5] [7]
Bei passungskritischen Teilen sollten Gegenflächen glatt bleiben, und bei Löchern, Gewinden, Clips und Presspassungen ist Vorsicht geboten. Nur außen kann das Risiko bei einigen Außenflächen verringern, ist aber keine universelle Sicherheitsfunktion, weil Cura die Option nur für Konturen und nicht für Löcher dokumentiert. Verwenden Sie Testkörper, bevor Sie Fuzzy Skin bei toleranzkritischer Geometrie einsetzen. [5] [7]
Fuzzy Skin im Vergleich zu anderen Methoden für strukturierte 3D-Druck-Oberflächen
Fuzzy Skin ist nur ein Weg zu einer strukturierten 3D-Druck-Oberfläche. Der wesentliche Unterschied besteht darin, dass die Textur durch vom Slicer erzeugte Änderungen des Wand-Toolpaths entsteht und nicht durch eine Umgestaltung des Teils selbst; die Prusa-Dokumentation unterstreicht zudem, dass es sich um einen steuerbaren Slicer-Workflow und nicht um eine Materialeigenschaft handelt. [5] [7]
| Methode | Ursprung der Textur | Am besten geeignet für | Hauptbeschränkung |
|---|---|---|---|
| Fuzzy Skin | Versatz des Slicer-Wand-Toolpaths | schnell erzeugte matte/griffige Textur | beeinflusst Passung und Wiederholbarkeit |
| CAD-modellierte Textur | tatsächliche Mesh-Geometrie | kontrollierte Muster | aufwendigeres Modellieren/Slicen |
| Strukturierte Bauplatte | Kontaktfläche der ersten Schicht | Textur auf der Unterseite | nur die zur Bauplatte gerichtete Fläche |
| Nachbearbeitung | Schleifen/Strahlen/Beschichten | kontrolliertes Finish | Arbeitsaufwand und Materialveränderungen |
Fuzzy Skin lässt sich schnell ausprobieren, ist aber weniger deterministisch als modellierte Geometrie. Wenn die exakte Texturform wichtig ist, ist modellierte Geometrie in der Regel der besser vorhersehbare Weg. [5] [7]
Leistungskennzahlen: Textur, Rauheit, Toleranzen und Druckzeit
Ein flauschig wirkendes Teil ist nicht automatisch ein quantifiziertes Ergebnis zur Oberflächenrauheit. ASME B46.1 verleiht Begriffen zur Oberflächentextur eine formale messtechnische Bedeutung, und das ASME-Poster veranschaulicht das Cutoff-Thema konkret: Für ein dargestelltes Profil wird Ra mit 0.057 µm bei lc = 0.8 mm, 0.044 µm bei lc = 0.25 mm und 0.028 µm bei lc = 0.08 mm angegeben, während sich Wt in die entgegengesetzte Richtung verändert. Visuelle Textur ist nicht dasselbe wie ein normbasierter Rauheitswert. [3] [4]
Die gemessene Rauheit hängt von der Methode, dem Prüfkörper, der Filter- oder Cutoff-Wahl, der Messrichtung und dem Druckkontext ab. Veröffentlichte FDM-Arbeiten zu PLA-Zylindern zeigen außerdem, dass die Orientierung relevant ist; die getesteten Orientierungen reichen bis 85°. Eine umfassendere Übersicht nennt eine weitere praktische Grenze: Die Raster- oder Pfadbreite bei FFF beträgt regelmäßig etwa 1.2 bis 1.5 Mal die Größe der Düsenspitze, und die kleinsten untergeordneten XY-Merkmale betragen etwa das Zweifache der Pfadbreite. Diese Grenzen sind relevant, weil Fuzzy Skin keine beliebig feine Mikrotextur erzeugen kann, die kleiner ist als das, was der Prozess überhaupt sauber auflösen kann. [4] [8] [9]
Kennzahlen, die nicht allein aus Fuzzy-Skin-Einstellungen abgeleitet werden sollten:
- Ra/Sa-Rauheit
- Reibungskoeffizient
- Maßgenauigkeit
- Wandfestigkeit
- Wasserdichtheit
- Zunahme der Druckzeit
Wenn jemand für eines dieser Ergebnisse allein anhand von Einstellungen nach einer universellen Zahl fragt, lautet die korrekte Antwort: keine verlässliche Angabe gefunden. Sie benötigen eine Prüfmethode, einen Prüfkörper und in der Regel eine Messung oder Passungsprüfung. [3] [4]
Anwendungen: Wann Fuzzy Skin gut funktioniert
Zu den häufigen Anwendungsfällen zählen Grifftexturen, Prototypen für Konsumgüter, Werkzeuggriffe, Requisiten, Vasen und Drucke, bei denen sichtbare Schichtlinien ohne Umgestaltung des Teils aufgebrochen werden sollen. Je nach Geometrie und Einstellungen kann die Fuzzy-Skin-Textur eines 3D-Drucks matt, steinartig, stoffartig oder einfach weniger offensichtlich geschichtet wirken als eine glatte Wand. Dies sind häufige Anwendungsfälle, keine quantifizierten Garantien für Reibung, Festigkeit oder Aussehen. [5] [7]
Ein praktischer Workflow besteht darin, kleine Testkörper zu drucken und jeweils nur eine Variable zu ändern. Beginnen Sie mit der Dicke, da sie üblicherweise die stärkste visuelle Steuergröße ist. Variieren Sie anschließend Dichte oder Punktabstand, um zu verändern, wie dicht die Oberfläche wirkt, während Material, Schichthöhe, Düse und Wandgeschwindigkeit konstant bleiben. So lässt sich das Ergebnis einer strukturierten 3D-Druck-Oberfläche leichter beurteilen, ohne Fuzzy-Skin-Änderungen mit unabhängigen Prozessänderungen zu verwechseln. [5] [7]
Beschränkungen und Fehlermodi
Wenden Sie Fuzzy Skin nicht blind auf Präzisionsflächen an. Da die Funktion auf die Außenwand wirkt, kann alles beeinflusst werden, das von einer sauberen und vorhersehbaren äußeren Umhüllung abhängt. [5]
Die Fälle mit dem höchsten Risiko sind Löcher, Gewinde, Clips, Nähte, kleiner Text, Stützstrukturen, Überhänge und dünne Wände. Die Nur-außen-Einstellung von Cura ist ausdrücklich auf Konturen und nicht auf Löcher beschränkt und sollte daher nicht als universeller Toleranzschutz behandelt werden. Bei der Erörterung der Richtung sollte die Cura-Formulierung zurückhaltend bleiben; eine ausdrückliche Sprache zu Verschiebungen nach innen oder außen sollte der Prusa-Dokumentation vorbehalten bleiben, wo dieses Verhalten direkt beschrieben wird. Kleine Details sind besonders gefährdet, da veröffentlichte Größenrichtlinien für FFF untergeordnete XY-Merkmale bei etwa dem Zweifachen der Pfadbreite ansetzen. [5] [7] [9]
Auch Maschinen- und Prozessfaktoren verändern die endgültige Haptik. Düsendurchmesser, Linienbreite, Schichthöhe, Geschwindigkeit, Beschleunigung, Pressure Advance und Materialverhalten beeinflussen alle, wie scharf der versetzte Pfad tatsächlich reproduziert wird. Eine Textur, die in der Vorschau stark aussieht, kann auf einer Maschine weicher und auf einer anderen rauer gedruckt werden, insbesondere nahe dünner Wände oder empfindlicher Kanten. Das ist ein weiterer Grund, vor der Verwendung der Einstellung bei funktionaler Geometrie zunächst Testkörper zu drucken. [5] [9]
Aktuelle Forschung und Marktkontext
Fuzzy Skin ist nur eine Variable der endgültigen Oberflächenqualität. Veröffentlichte Forschung zur FDM-Rauheit zeigt, dass die Bauorientierung starken Einfluss haben kann, und umfassendere Übersichten nennen auch Schichthöhe, Rasterbreite und Pfadbreite als wesentliche Einflussgrößen. In der Praxis bedeutet dies, dass das Oberflächenfinish eines Teils aus dem Zusammenspiel von Geometrie, Orientierung, Linienablage und Slicer-Entscheidungen entsteht, nicht allein durch Fuzzy Skin. [8] [9]
Der breitere Slicer-Trend geht zu stärker lokalisierter Steuerung. Cura betont ein großes Einstellungsökosystem, während Prusa Modifikatoren und Workflows für aufgemalte Fuzzy Skin dokumentiert, mit denen Nutzer Textur regional statt global platzieren können. Das macht Fuzzy Skin als praktische Design- und Slicing-Option nützlicher, verwandelt die Funktion aber weiterhin nicht in einen zertifizierten Finish-Prozess oder einen Ersatz für Messtechnik. [6] [7]
Praktische Erkenntnisse für Fuzzy Skin im 3D-Druck
Fuzzy Skin im 3D-Druck wird am besten als praktisches Werkzeug für die Textur der Außenwand betrachtet. Sie eignet sich gut für Grip, visuelle Weichzeichnung und das Verbergen von Schichtlinien, und die Dicke ist üblicherweise die erste Steuergröße, die vor Dichte oder Punktabstand abgestimmt werden sollte. Der wesentliche Vorbehalt bleibt unverändert: Halten Sie die Funktion von toleranzkritischen Flächen fern, sofern Sie die tatsächliche Geometrie nicht zuerst mit Testkörpern geprüft haben. [5] [7]
FAQ
Was ist Fuzzy Skin im 3D-Druck?
Es ist eine Slicer-Funktion, die die Außenwand absichtlich zufällig versetzt, sodass das gedruckte Teil eine raue oder flauschig wirkende Oberfläche erhält. In Cura wird dieser Effekt im Toolpath erzeugt, nicht durch Veränderung der STL selbst, und er betrifft primär Wand- oder Umfangs-Toolpaths statt allgemeiner Ober- und Unterseiten. [5]
Wie verwende ich die Fuzzy-Skin-Cura-Einstellungen?
Aktivieren Sie die Funktion und stimmen Sie zunächst die Dicke ab, gefolgt von Dichte oder Punktabstand. In der zitierten Cura-Basisdefinition beträgt die Dicke standardmäßig 0.3 mm, die Dichte 1.25 1/mm und der Punktabstand 0.8 mm; dies sind jedoch Standardwerte des Quellenstands und nicht zwingend sichtbare Standardwerte für jedes Maschinenprofil. [5] [6]
Erhöht Fuzzy Skin die Wandstärke?
Nicht im strukturellen Sinn. Sie verändert den Oberflächenpfad, entspricht aber nicht dem Hinzufügen weiterer Wände oder der Erhöhung der Schalenanzahl. Wenn Sie fragen: „Erhöht Fuzzy Skin die Wandstärke?“, lautet die sicherste Antwort, dass sie die lokale äußere Umhüllung verändert; drucken Sie daher einen Testkörper und messen Sie das reale Teil, wenn die Passung wichtig ist. [5] [7]
Welche Fuzzy-Skin-Einstellung steuert, wie rau sich der Druck anfühlt?
Die Dicke ist die direkteste Steuergröße, da sie den zulässigen Versatzbereich festlegt. Dichte und Punktabstand verändern dann, wie häufig und wie eng die Störungen entlang des Pfads auftreten. [5]
Wann sollte ich Fuzzy Skin statt einer modellierten strukturierten Oberfläche verwenden?
Verwenden Sie Fuzzy Skin, wenn Sie eine schnelle Textur auf Slicer-Ebene wünschen und keine exakte Mustergeometrie benötigen. Verwenden Sie modellierte Textur, wenn die Texturform selbst wiederholbar, ausgerichtet oder maßlich beabsichtigt sein muss. [5] [7]
Beeinflusst Fuzzy Skin toleranzkritische Teile?
Ja. Löcher, Gewinde, Clips, Nähte und Presspassflächen können alle beeinflusst werden, weil die äußere Umhüllung nicht mehr glatt ist. Cura dokumentiert Nur außen außerdem nur für Konturen, nicht für Löcher; verwenden Sie daher Testkörper, bevor Sie die Funktion bei passungsempfindlichen Teilen anwenden. [5]
Kann Fuzzy Skin als Rauheitsspezifikation oder gemessenes Finish behandelt werden?
Nein. Oberflächenrauheit hat eine normbasierte Bedeutung, und gemeldete Werte hängen von Cutoff, Filterung, Prüfkörper und Prozesskontext ab. Allein aus Fuzzy-Skin-Einstellungen wurde keine verlässliche Angabe für universelles Ra, Reibungsgewinn, Festigkeitsgewinn oder eine Zunahme der Druckzeit gefunden. [3] [4]
Ähnliche Artikel auf 3D Mag
Quellen
- ISO/ASTM 52900:2021 Standardseite — https://www.iso.org/standard/74514.html
- ISO/ASTM 52900:2021 Beispiel-PDF — https://cdn.standards.iteh.ai/samples/74514/57d795b6267a427899d7b351598bece2/ISO-ASTM-52900-2021.pdf
- ASME B46.1 Seite zur Oberflächentextur — https://www.asme.org/codes-standards/find-codes-standards/surface-texture-%28surface-roughness-waviness-and-lay%29
- ASME B46.1 Poster-PDF — https://www.asme.org/getmedia/f22128e5-acad-429d-bc75-0ac4bdffdf44/b46-1-2019-11×17-poster.pdf
- Ultimaker Cura fdmprinter.def.json bei Tag 5.13.0 — https://github.com/Ultimaker/Cura/blob/5.13.0/resources/definitions/fdmprinter.def.json
- UltiMaker Cura Softwareseite — https://ultimaker.com/software/ultimaker-cura/
- Prusa Knowledge Base: Fuzzy Skin — https://help.prusa3d.com/article/fuzzy-skin_246186
- Buj-Corral et al., 2019, Materials — https://www.mdpi.com/1996-1944/12/23/3834
- Springer-Übersicht, 2023, Oberflächenrauheit von gedruckten Polymeren — https://link.springer.com/article/10.1007/s00170-023-11566-z




