
Verdict : choisissez d’abord le flux de travail, puis le pack
Le choix P1S Combo vs P2S Combo impose de dissocier la plateforme de l’imprimante du système de gestion des matériaux inclus. Les deux machines partagent le même volume d’impression nominal, mais diffèrent par les pièces d’usure d’origine sur le trajet du filament, les limites de température du plateau, les capteurs, la caméra, l’écran, la filtration annoncée et les matériaux recommandés. Le choix du système de gestion des matériaux compte tout autant : l’AMS original mise sur un stockage étanche assisté par dessiccant et sur le changement automatique de filament, tandis que l’AMS 2 Pro ajoute le séchage actif. [S1] [S2] [S7] [S9]
Trois combinaisons s’offrent à vous en pratique : la P1S avec l’AMS original, la P1S avec l’AMS 2 Pro ou la P2S avec l’AMS 2 Pro. Les caractéristiques publiées fixent des limites de capacité, mais ne garantissent ni un temps d’impression, ni un résultat dimensionnel, ni un niveau de qualité global. La P2S a été lancée le 14 octobre 2025, et Bambu Lab indique que la P1S reste disponible et pleinement prise en charge. [S6] [S12]
Caractéristiques comparées : la plateforme de l’imprimante
Selon la terminologie ISO/ASTM, les deux machines sont des systèmes d’extrusion de matière, même si Bambu Lab désigne leur technologie d’impression comme Fused Deposition Modeling dans ses fiches techniques. Ce tableau compare les plateformes des imprimantes indépendamment de la génération d’AMS incluse dans un pack régional. [S10] [S1] [S2]
La vitesse maximale de la tête d’impression est une limite de mouvement déclarée, et non une vitesse d’impression moyenne. Les débits de hotend publiés reposent en outre sur des géométries de test différentes ; ils ne permettent donc pas d’affirmer qu’une machine est plus rapide d’un pourcentage donné de manière universelle. [S1] [S2]
| Critère | Plateforme P1S | Plateforme P2S | Pourquoi c’est important |
|---|---|---|---|
| Volume d’impression | 256 × 256 × 256 mm³. [S1] | 256 × 256 × 256 mm³. [S2] | Définit les dimensions maximales nominales des pièces. |
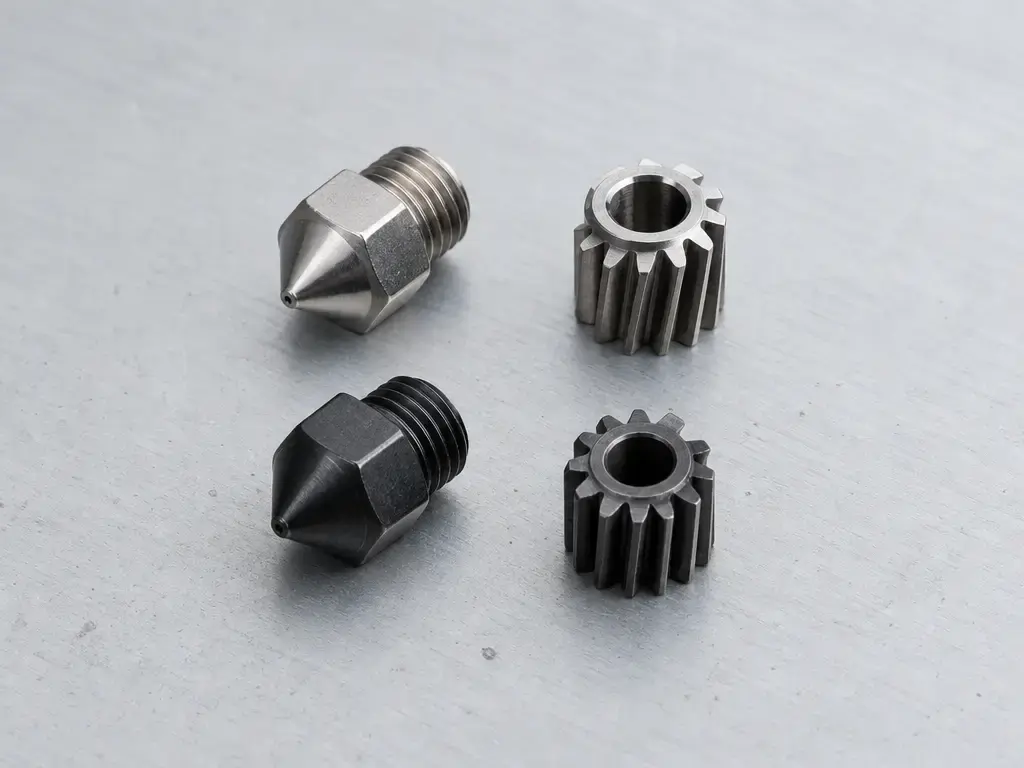
| Matériau de la buse + des engrenages d’extrudeur montés d’origine | Buse en acier inoxydable ; engrenages en acier. [S1] | Buse en acier trempé ; engrenage en acier trempé. [S2] | Les matériaux des pièces d’usure d’origine sur le trajet du filament diffèrent. |
| Température maximale de la buse | 300 °C. [S1] | 300 °C. [S2] | Le plafond de température de buse annoncé est identique. |
| Température maximale du plateau | 100 °C. [S1] | 110 °C. [S2] | La P2S annonce une marge de température plus importante pour la surface d’impression. |
| Vitesse maximale de la tête d’impression | 500 mm/s. [S1] | 600 mm/s. [S2] | Un plafond déclaré, pas une vitesse d’impression moyenne. |
| Accélération maximale | 20 m/s². [S1] | 20,000 mm/s². [S2] | Valeurs équivalentes exprimées dans des unités différentes. |
| Débit maximal du hotend | 32 mm³/s : ABS, modèle à paroi simple de 150 × 150 mm, 280 °C. [S1] | 40 mm³/s : ABS Bambu Lab, modèle rond de 250 mm, paroi extérieure unique, 280 °C. [S2] | Les conditions de test diffèrent. |
| Caméra | Caméra 1280 × 720 à faible cadence, 0.5 fps. [S1] | Caméra HD 1920 × 1080, 30 fps. [S2] | Modifie le niveau de détail et la cadence de rafraîchissement de la surveillance à distance. |
| Écran / commande | Écran de 2.7 pouces, 192 × 64 pixels ; interface de commande à boutons. [S1] | Écran tactile de 5 pouces, 854 × 480 pixels. [S2] | Modifie l’interaction sur la machine. |
| Filtration annoncée | Filtre à charbon actif. [S1] | Charbon actif granulé issu de coques de noix de coco ; filtration des COV et des particules annoncée comme prise en charge. [S2] | Fonctions annoncées par le fabricant uniquement. |
| Positionnement CF/GF | Polymères renforcés de fibres de carbone et de verre : « non recommandés ». [S1] | La liste des filaments pris en charge inclut des matériaux CF/GF nommément cités. [S2] | Indique le périmètre annoncé de chaque plateforme pour les filaments chargés. |
Les pièces remplaçables sont indiquées dans leur configuration d’origine. La vitesse maximale de la tête d’impression n’est pas une vitesse d’impression moyenne.
La filtration annoncée ne garantit pas à elle seule un air intérieur sain ; prévoyez une ventilation adaptée au matériau et à l’espace de travail.
Caractéristiques comparées : le système de gestion des matériaux
Un pack Combo réunit l’imprimante et son système de gestion des matériaux inclus. Cette appellation peut masquer une distinction importante : l’AMS original assure la sélection automatique des matériaux et un stockage fermé avec dessiccant, tandis que l’AMS 2 Pro y ajoute le séchage actif. La documentation P2S AMS Combo mentionne l’AMS 2 Pro, et la documentation de Bambu Lab répertorie également un guide P1S AMS 2 Pro Combo. [S4] [S7] [S15]
| Caractéristique | AMS original | AMS 2 Pro | Incidence sur le flux de travail |
|---|---|---|---|
| Emplacements / plusieurs unités AMS | Quatre emplacements ; jusqu’à quatre unités AMS via un hub pour 16 matériaux ou couleurs. [S7] | La capacité n’est pas précisée ici. | L’AMS original dispose d’une extension documentée à plusieurs unités. |
| Séchage | Pas de sécheur actif ; stockage fermé avec dessiccant. [S7] | Séchage actif jusqu’à 65 °C ; les matériaux marqués d’un astérisque ne peuvent pas être entièrement séchés dans cette limite. [S9] | Le stockage et le séchage actif sont deux fonctions distinctes. |
| TPU | Incompatible avec les matériaux élastiques comme le TPU. [S7] | Le « TPU for AMS » figure dans la liste, contrairement au TPU générique et à certaines nuances de TPU. [S9] | Consultez les recommandations propres à chaque filament avant de charger un matériau flexible. |
| Dimensions des bobines | Non publiées dans la source citée sur l’AMS original. | Largeur 50–68 mm ; diamètre 197–202 mm. [S9] | La géométrie des bobines reste une contrainte de compatibilité. |
| La question de l’adaptateur sur P1/X1 | Pas de matériel de séchage. | Chaque AMS 2 Pro nécessite un adaptateur secteur officiel Bambu Lab pour sécher sur les imprimantes des séries P1/X1. [S8] | Une installation avec une P1S nécessite la configuration d’adaptateur appropriée. |
Qu’est-ce qui change si votre pack P1S inclut l’AMS 2 Pro ?
Une P1S ne devient pas une P2S, mais son flux de travail matériaux peut bénéficier du séchage actif de l’AMS 2 Pro. Sur les imprimantes de la série P1, cette fonction de séchage nécessite l’adaptateur secteur officiel pour chaque AMS 2 Pro. [S8] [S9]
Vérifiez l’offre avant de comparer les packs
- Modèle d’imprimante : P1S ou P2S.
- Système de gestion des matériaux inclus : AMS original ou AMS 2 Pro.
- Si un adaptateur secteur officiel 24 V / 4 A est inclus ou nécessaire pour les scénarios de séchage que vous prévoyez. [S8] [S4]
- Type et matériau de la buse montée d’origine.
- Date de vérification et région de vente.
Le contenu des packs varie selon la région et évolue dans le temps ; vérifiez dans l’offre officielle, le jour de votre achat, la génération d’AMS et l’adaptateur secteur exacts qui sont inclus.
Ce qui diffère réellement : matrice des capteurs
La détection de fin de filament et la reprise après coupure de courant figurent pour les deux plateformes ; aucune de ces fonctions n’est donc propre à la P2S. La fiche de la P2S mentionne en outre la détection d’ouverture de porte et d’emmêlement du filament. Ces entrées désignent des fonctions annoncées, et non une détection ou une reprise garanties dans toutes les situations de chargement, d’alimentation ou d’interruption. [S1] [S2]
| Fonction | Annoncée pour la P1S ? | Annoncée pour la P2S ? | Remarques |
|---|---|---|---|
| Détection de fin de filament | Oui. [S1] | Oui. [S2] | Annoncée sur les deux. |
| Reprise après coupure de courant | Oui. [S1] | Oui. [S2] | Annoncée sur les deux. |
| Odométrie du filament | En option avec l’AMS. [S1] | Avec l’AMS. [S2] | Fonction liée à l’AMS. |
| Capteur de porte | Non mentionné. [S1] | Oui. [S2] | Annoncé uniquement pour la P2S. |
| Capteur d’emmêlement | Non mentionné. [S1] | Oui. [S2] | Annoncé uniquement pour la P2S. |
Les différences de flux de travail qui comptent vraiment
Composites abrasifs et pièces d’usure d’origine
Les pièces d’usure d’origine sur le trajet du filament constituent une différence concrète pour les filaments composites abrasifs. La P1S est annoncée avec des engrenages en acier et une buse en acier inoxydable, et sa fiche technique classe les polymères renforcés de fibres de carbone et de verre comme non recommandés. La P2S indique des engrenages et une buse en acier trempé, ainsi qu’une liste de filaments pris en charge comprenant plusieurs matériaux chargés de fibres. [S1] [S2]
Cela peut réduire la nécessité de remplacer les pièces d’usure d’origine avant d’explorer les matériaux listés. Cela ne garantit ni la réussite de l’impression de composites ni une durée de vie particulière des composants. Le conditionnement du filament, le diamètre de buse, le choix du profil, la géométrie du modèle et les exigences de l’usage final restent déterminants.
Limites de température et matériaux sujets au gauchissement
Les deux plateformes annoncent une température de buse maximale de 300 °C, tandis que la P2S affiche la limite de température du plateau la plus élevée : 110 °C au lieu de 100 °C. [S1] [S2] Cette marge thermique supplémentaire au niveau de la surface d’impression peut compter pour les profils ou les matériaux qui exigent un plateau plus chaud.
Elle ne garantit pas qu’une pièce échappera au gauchissement, au décollement des angles ou à la séparation des couches. Le comportement du polymère, la géométrie de la pièce, les conditions dans la chambre d’impression, la préparation du plateau, le refroidissement et les paramètres de procédé influent aussi sur ces résultats.
Vitesse et débit : marge théorique contre temps d’impression réel
La vitesse maximale de la tête d’impression, l’accélération et le débit du hotend sont des limites déclarées ou des maxima propres à un test, et non des classements chronométrés d’impressions complètes. [S1] [S2] Le comportement du slicer varie selon la longueur des éléments, les changements de direction, les réglages de périmètres, le motif de remplissage, les besoins de refroidissement, les déplacements à vide et les limites du profil matériau. Le débit d’extrusion peut aussi limiter une impression avant que le système de mouvement n’atteigne son plafond de vitesse annoncé.
Les tests de débit publiés utilisent des géométries différentes ; ils ne permettent donc pas d’en tirer un gain de vitesse universel exprimé en pourcentage. [S1] [S2] Une comparaison concrète exige le même modèle, le même matériau, la même buse, la même version du slicer, le même profil et le même état de conditionnement.
Surveillance, ergonomie et promesses de détection des défaillances
Les différences d’écran et de caméra concernent surtout la commande sur la machine et la surveillance à distance. Un écran tactile plus grand change la manière d’accéder aux réglages et à l’état de l’impression directement sur l’imprimante, tandis qu’une caméra plus performante peut modifier ce qui est visible lors de l’observation à distance. Aucune de ces fonctions ne démontre à elle seule que les impressions sont meilleures, les cotes plus précises ou les échecs moins nombreux. [S1] [S2]
Les supports de lancement de la P2S publiés par Bambu Lab mentionnent une détection d’erreurs par IA, présentée comme une promesse du fabricant. [S6] Aucun taux de détection n’y est indiqué ; cette promesse ne permet donc pas de savoir à quelle fréquence la fonction repère un problème, évite un échec ou modifie le rendement de production. L’inventaire publié des capteurs trace une limite matérielle plus claire. [S1] [S2]
AMS et conditionnement des matériaux : stockage ou séchage actif
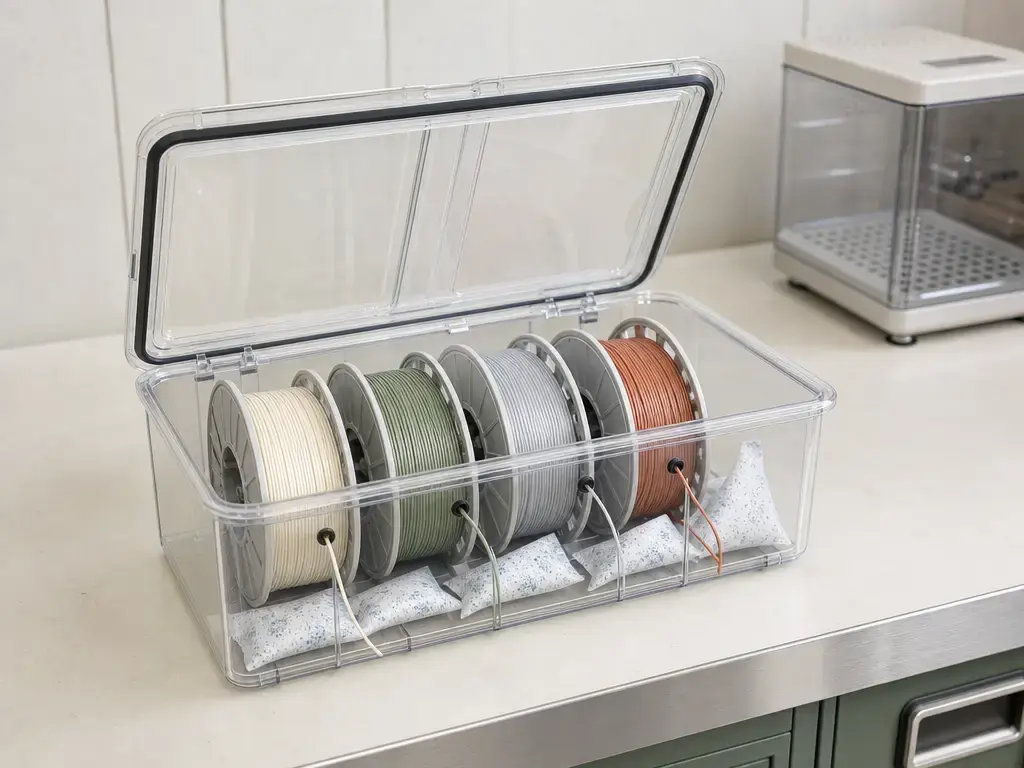
L’AMS original associe le stockage des bobines, le changement automatique de filament et la gestion de l’humidité par dessiccant dans une unité fermée. Il est conçu pour conserver les bobines chargées dans un environnement de stockage hermétique, et non pour éliminer activement toute l’humidité déjà absorbée par le filament. [S7] Il accueille quatre bobines, et jusqu’à quatre unités AMS peuvent être reliées via un hub pour 16 matériaux ou couleurs. [S7]
Les impressions multimatériaux nécessitent une purge lors des changements de matériau ou de couleur, ce qui génère des déchets à prendre en compte lors de la préparation de l’impression. Le TPU élastique constitue également une limite explicite : Bambu Lab déconseille de l’utiliser dans l’AMS original. [S7]
L’AMS 2 Pro ajoute le séchage actif et l’évacuation active de l’humidité tout en conservant les fonctions de stockage fermé. Sa température de séchage maximale annoncée est de 65 °C, mais la fiche technique avertit que les matériaux marqués d’un astérisque nécessitent des températures de séchage plus élevées et ne peuvent pas être entièrement séchés par l’AMS 2 Pro. [S9] Les dimensions des bobines restent une limite distincte : le filament compatible doit toujours respecter la plage de largeur et de diamètre indiquée. [S9]
L’alimentation électrique détermine quand le séchage est possible. Sur les imprimantes des séries P1 et X1, chaque AMS 2 Pro nécessite un adaptateur secteur officiel Bambu Lab pour le séchage. [S8] Dans une configuration P2S AMS Combo, l’AMS 2 Pro peut sécher via la connexion à six broches lorsque l’imprimante est en veille. Pour sécher un AMS inactif pendant que l’imprimante imprime, ou pour sécher plusieurs unités AMS 2 Pro simultanément, des adaptateurs officiels sont nécessaires. [S4] [S5] L’impression pendant le séchage est en outre soumise à des conditions qui dépendent du firmware. [S5]
Selon Bambu Lab, sa ventilation active sèche le filament « 30 % plus vite que le chauffage en enceinte close ». Aucune condition de test n’était indiquée sur la page de lancement ; ne considérez pas ce chiffre comme un coefficient général de performance de séchage. [S6]
La qualité d’impression en pratique : ce que les fiches techniques ne peuvent pas prouver
L’expression « P1S Combo vs P2S qualité d’impression » laisse supposer un classement unique, mais les fiches techniques comparées ne fournissent aucune valeur commune de tolérance ou de répétabilité, mesurée dans des conditions contrôlées, qui permettrait de désigner un vainqueur global. [S1] [S2] Les résultats de l’extrusion de matière dépendent de l’état du matériau, des températures, du refroidissement, de la géométrie, de l’orientation, des réglages de couche et des réglages de mouvement. Les conclusions d’optimisation ne se transposent pas non plus automatiquement d’une machine ou d’une configuration à l’autre. [S12]
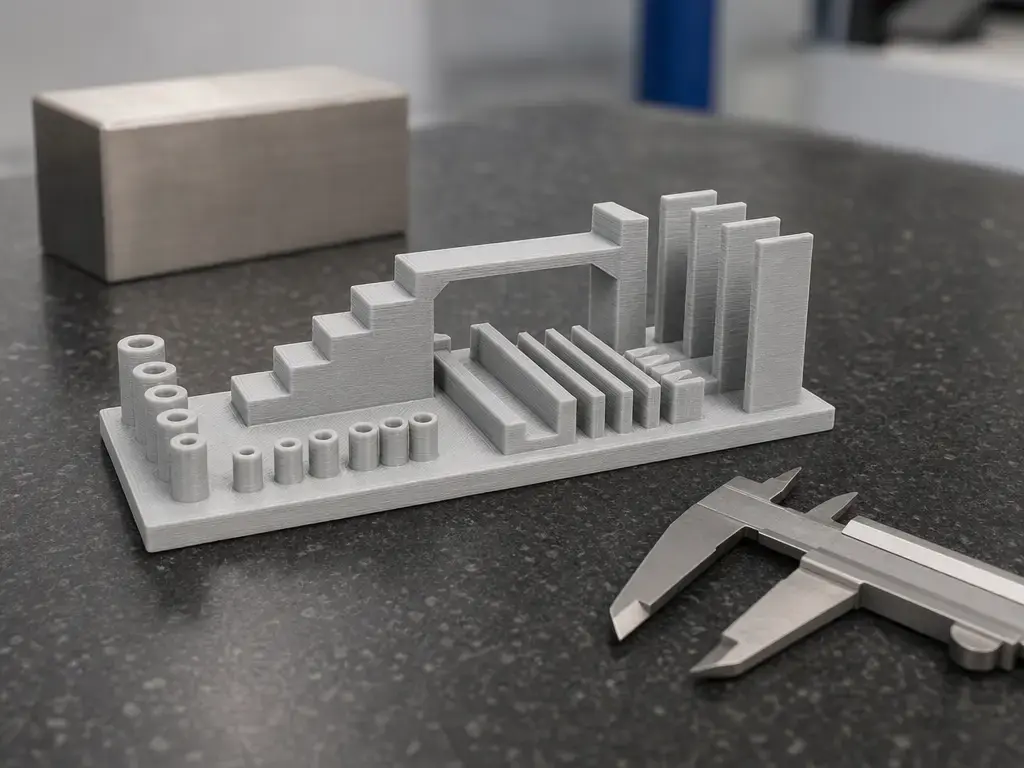
Une comparaison crédible exige la même pièce d’essai, des réglages documentés et une méthode de mesure explicite. Les pièces d’essai du NIST pour la fabrication additive offrent des éléments définis pour évaluer la géométrie et la rugosité de surface, à condition que les points de mesure et les procédures soient documentés. [S11] La répétabilité concerne des résultats obtenus avec la même procédure, le même observateur, le même instrument, au même endroit et sur un court intervalle de temps. [S13] L’exactitude n’est pas une valeur propre à l’imprimante : elle intègre la justesse et la fidélité, et doit être indiquée avec une référence et l’incertitude de mesure. [S14]
Indicateurs pour un test comparatif crédible
- Écart X/Y/Z par rapport à la cote nominale CAO, avec indication de l’outil de mesure.
- Répétabilité sur plusieurs impressions identiques, avec indication du nombre d’échantillons.
- Rugosité de surface ou grille documentée d’évaluation visuelle.
- Durée d’impression et quantité de matériau consommée.
- Taux de réussite ou d’échec de la première couche, avec indication du nombre d’échantillons.
- Méthode de conditionnement du filament, y compris température et durée de séchage, type et diamètre de buse, version du slicer et réglages du profil.
Coûts d’utilisation : ce que l’on peut comparer sans inventer un total
Les catégories de coûts pertinentes dépendent du flux de travail. Les impressions multimatériaux peuvent générer des déchets de purge, tandis que les filaments abrasifs ou chargés peuvent exiger une attention accrue aux pièces d’usure remplaçables du trajet du filament. [S7] [S1] [S2] L’AMS 2 Pro peut aussi nécessiter un adaptateur officiel dans les configurations où l’alimentation de l’imprimante ne suffit pas pour le séchage. [S8] [S4]
Bambu Lab présente le remplacement rapide de la buse de la P2S comme un atout pour le flux de maintenance, mais cela n’établit aucun avantage en termes de coût ou de fiabilité. [S6] Aucun coût total de possession ni prix fixe n’est indiqué ici. Les prix et le contenu officiels des packs doivent être vérifiés le jour de la publication pour la région concernée, les États-Unis.
Quelle configuration choisir ? Trois options explicites
Option A — P1S + AMS original : Choisissez cette option si un stockage au sec, fermé et assisté par dessiccant, ainsi que le changement automatique de matériau conviennent à votre travail. C’est le choix le plus direct si les limites de l’AMS original concernant le TPU, les déchets de purge et les pièces d’usure d’origine de la P1S sont acceptables pour les matériaux que vous prévoyez. [S1] [S7]
Option B — P1S + AMS 2 Pro : Choisissez cette option si vous voulez la plateforme P1S mais avez besoin du séchage actif de l’AMS 2 Pro. Vérifiez la configuration d’adaptateur officielle et assurez-vous que vos bobines habituelles respectent les exigences de compatibilité de l’AMS 2 Pro. [S8] [S9]
Option C — P2S + AMS 2 Pro : Choisissez cette option si vous voulez l’AMS 2 Pro avec les pièces d’usure en acier trempé d’origine de la plateforme P2S, sa marge de température du plateau annoncée plus élevée et un matériel différent pour la surveillance et la commande sur la machine. Il s’agit de limites de flux de travail, et non de résultats garantis. [S2] [S9]
Pour la plupart des lecteurs, le choix P1S Combo vs P2S Combo relève du flux de travail avant d’être une question de vitesse maximale affichée.
- Prévoyez-vous des filaments abrasifs, et préférez-vous de l’acier trempé d’origine ?
- Une marge supplémentaire de température du plateau est-elle utile ?
- Les différences de surveillance et d’interface sur la machine comptent-elles ?
- Le séchage actif est-il nécessaire, ou un stockage au sec suffit-il ?
- Une imprimante P1/X1 aura-t-elle besoin d’un adaptateur officiel pour le séchage ?
- Vos bobines habituelles sont-elles compatibles avec l’AMS 2 Pro ?
- Les déchets de purge liés aux changements de matériau sont-ils acceptables ?
- La vitesse peut-elle être validée avec vos propres modèles et réglages ?
FAQ
Quelle est la principale différence entre la P1S Combo et la P2S Combo ?
La comparaison porte sur deux axes : la plateforme de l’imprimante et le système de gestion des matériaux inclus. Les différences annoncées entre la P1S et la P2S concernent le matériel, les capteurs, l’interface et les recommandations relatives aux matériaux. L’AMS original et l’AMS 2 Pro se distinguent surtout par le stockage fermé avec dessiccant d’un côté et le séchage actif de l’autre. L’appellation Combo ne révèle pas à elle seule toutes les conséquences sur le flux de travail ; vérifiez donc à la fois l’imprimante et la génération d’AMS. [S1] [S2] [S7] [S9]
La P1S et la P2S ont-elles le même volume d’impression ?
Oui. Les deux fiches techniques indiquent un volume d’impression de 256 × 256 × 256 mm³. [S1] [S2] Cela établit les mêmes dimensions nominales de pièces, mais pas des conditions ni des résultats d’impression identiques. Les pièces d’usure installées sur le trajet du filament, les limites de température du plateau, les capteurs annoncés, le matériel d’interface, les caractéristiques de la caméra, la génération d’AMS, l’état du filament et le profil choisi peuvent toujours différer.
La P2S Combo offre-t-elle une meilleure qualité d’impression que la P1S Combo ?
Les caractéristiques disponibles ne permettent de désigner aucun vainqueur global en matière de qualité d’impression. Les fiches ne fournissent aucune valeur commune de tolérance ou de répétabilité, mesurée dans des conditions contrôlées, qui autoriserait cette conclusion. [S1] [S2] Une comparaison pertinente exige la même pièce d’essai, des réglages et un état du matériau documentés, ainsi qu’une méthode de mesure précisée. Les pièces d’essai du NIST offrent une base structurée pour ce travail de mesure. [S11] [S12]
La P1S peut-elle utiliser l’AMS 2 Pro, et qu’est-ce que cela change ?
Il existe une documentation P1S AMS 2 Pro Combo, même si le nom des packs varie selon la région. [S15] Le principal changement se situe au niveau du système de gestion des matériaux : l’AMS 2 Pro ajoute le séchage actif, mais sur les imprimantes de la série P1, sa fonction de séchage nécessite un adaptateur secteur officiel Bambu Lab pour chaque AMS 2 Pro. [S8] Le contenu des packs varie selon la région et évolue dans le temps ; vérifiez dans l’offre officielle, le jour de votre achat, la génération d’AMS et l’adaptateur secteur exacts qui sont inclus.
Question d’expert : pourquoi ne peut-on pas convertir les débits en un gain de vitesse universel exprimé en pourcentage ?
Les fiches indiquent 32 mm³/s pour la P1S et 40 mm³/s pour la P2S, mais elles reposent sur des descriptions d’ABS et des géométries de modèle différentes. [S1] [S2] Le débit n’est qu’une des contraintes qui pèsent sur la durée d’impression. Les petits détails, l’accélération, le refroidissement, les réglages de couche, les déplacements à vide, les supports, le choix de la buse et les limites du profil peuvent déterminer le temps réel avant que l’un ou l’autre des débits maximaux annoncés soit atteint.
Question d’expert : que signifie la répétabilité dans un test comparatif d’imprimantes, et comment la rapporter ?
La répétabilité concerne des résultats obtenus avec la même procédure, le même observateur, le même instrument, au même endroit et sur un court intervalle de temps. [S13] Indiquez le nombre d’échantillons, les écarts individuels et l’incertitude de mesure plutôt que de considérer une seule impression comme concluante. L’exactitude exige aussi une terminologie rigoureuse, car elle combine justesse et fidélité. [S14] Précisez la pièce d’essai, les réglages, les points de mesure, l’instrument et les conditions contrôlées.
Sources
- Bambu Lab P1S technical specifications (PDF)
- Bambu Lab P2S Spec Sheet (PDF)
- Bambu Lab P2S Quick Start Guide (PDF)
- Bambu Lab P2S AMS Combo Quick Start Guide (PDF)
- Bambu Lab P2S 3D Printing User Manual V1.0 (2026.05) (PDF)
- Bambu Lab P2S Launch Post
- Bambu Lab: AMS Explained in Detail
- Bambu Lab AMS 2 Pro Quick Start Guide
- Bambu Lab AMS 2 Pro Specification Sheet
- ISO/ASTM 52900:2021 Additive Manufacturing Fundamentals and Vocabulary