
Fazit: Erst den Workflow wählen, dann das Bundle
Bei der Entscheidung P1S Combo vs. P2S Combo sollten Sie die Druckerplattform und das mitgelieferte Materialsystem getrennt betrachten. Beide Maschinen bieten denselben nominalen Bauraum, unterscheiden sich aber bei den serienmäßigen Verschleißteilen im Filamentweg, der maximalen Betttemperatur, der Sensorik, der Kamera, dem Display, der angegebenen Filterung und den Materialempfehlungen. Die Wahl des Materialsystems ist ebenso wichtig: Das Original-AMS setzt auf abgedichtete Lagerung mit Trockenmittel und automatischen Materialwechsel, während AMS 2 Pro eine aktive Trocknung ergänzt. [S1] [S2] [S7] [S9]
Es gibt drei praktikable Wege: P1S mit dem Original-AMS, P1S mit AMS 2 Pro oder P2S mit AMS 2 Pro. Veröffentlichte Spezifikationen stecken Leistungsgrenzen ab, garantieren aber weder eine bestimmte Druckzeit noch ein bestimmtes Maßergebnis oder eine bestimmte Gesamtqualität. Der P2S kam am 14. Oktober 2025 auf den Markt, und laut Bambu Lab bleibt der P1S weiterhin erhältlich und wird vollständig unterstützt. [S6] [S12]
Technische Daten im Vergleich: Druckerplattform
Nach ISO/ASTM-Terminologie sind beide Maschinen Materialextrusionssysteme, auch wenn Bambu Lab ihre Drucktechnologie in den Datenblättern als Fused Deposition Modeling bezeichnet. Diese Tabelle vergleicht die Druckerplattformen unabhängig davon, welche AMS-Generation in einem regionalen Bundle enthalten ist. [S10] [S1] [S2]
Die maximale Druckkopfgeschwindigkeit ist eine angegebene Bewegungsgrenze, keine durchschnittliche Druckgeschwindigkeit. Zudem beruhen die veröffentlichten Hotend-Durchflusswerte auf unterschiedlichen Testgeometrien, sodass sich daraus keine pauschale Aussage ableiten lässt, um wie viel Prozent ein Gerät schneller ist. [S1] [S2]
| Kennwert | P1S-Plattform | P2S-Plattform | Warum das wichtig ist |
|---|---|---|---|
| Bauraum | 256 × 256 × 256 mm³. [S1] | 256 × 256 × 256 mm³. [S2] | Legt die nominalen maximalen Bauteilabmessungen fest. |
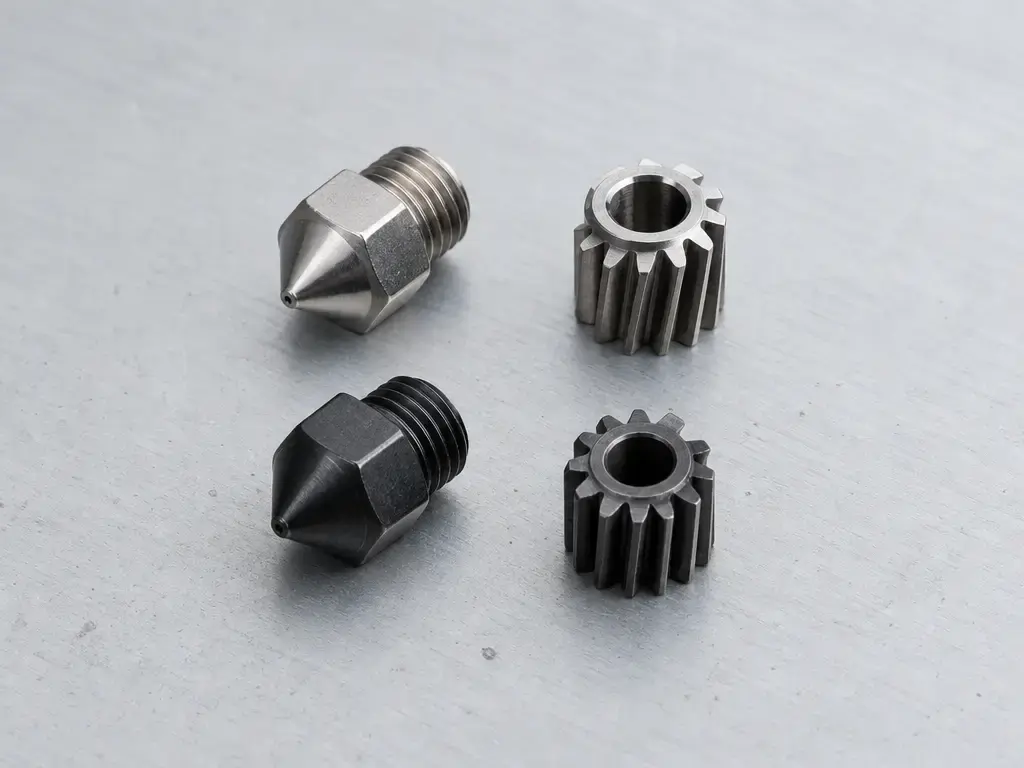
| Werkstoff von Düse + Extruderzahnrad ab Werk | Düse aus Edelstahl; Zahnräder aus Stahl. [S1] | Düse aus gehärtetem Stahl; Zahnrad aus gehärtetem Stahl. [S2] | Die Werkstoffe der serienmäßigen Verschleißteile im Filamentweg unterscheiden sich. |
| Maximale Düsentemperatur | 300 °C. [S1] | 300 °C. [S2] | Die angegebene Höchsttemperatur der Düse ist identisch. |
| Maximale Betttemperatur | 100 °C. [S1] | 110 °C. [S2] | Der P2S bietet laut Datenblatt mehr Temperaturreserve an der Druckplatte. |
| Maximale Druckkopfgeschwindigkeit | 500 mm/s. [S1] | 600 mm/s. [S2] | Eine angegebene Obergrenze, keine durchschnittliche Druckgeschwindigkeit. |
| Maximale Beschleunigung | 20 m/s². [S1] | 20,000 mm/s². [S2] | Gleichwertige Größen, in unterschiedlichen Einheiten angegeben. |
| Maximaler Hotend-Durchfluss | 32 mm³/s: ABS, einwandiges Modell mit 150 × 150 mm, 280 °C. [S1] | 40 mm³/s: Bambu Lab ABS, rundes Modell mit 250 mm, eine Außenwand, 280 °C. [S2] | Die Testbedingungen unterscheiden sich. |
| Kamera | 1280 × 720, Kamera mit niedriger Bildrate, 0.5 fps. [S1] | 1920 × 1080, HD-Kamera mit 30 fps. [S2] | Beeinflusst Detailgrad und Aktualisierungsrate der Fernüberwachung. |
| Display / Bedienung | 2.7-Zoll-Display mit 192 × 64 Pixeln; Bedienung über Tasten. [S1] | 5-Zoll-Touchscreen mit 854 × 480 Pixeln. [S2] | Verändert die Bedienung am Gerät. |
| Filterung laut Datenblatt | Aktivkohlefilter. [S1] | Granulierte Aktivkohle aus Kokosnussschalen; Filterung von VOC und Feinstaub als unterstützt angegeben. [S2] | Nur Herstellerangaben. |
| Einstufung CF/GF | Kohlenstoff- und glasfaserverstärkte Polymere: „nicht empfohlen“. [S1] | Die Liste unterstützter Filamente nennt konkrete CF/GF-Materialien. [S2] | Zeigt, für welche gefüllten Filamente die jeweilige Plattform laut Hersteller vorgesehen ist. |
Austauschbare Teile sind im Auslieferungszustand angegeben. Die maximale Druckkopfgeschwindigkeit ist keine durchschnittliche Druckgeschwindigkeit.
Angaben zur Filterung allein belegen keine unbedenkliche Raumluft; sorgen Sie für eine dem Material und dem Arbeitsplatz angemessene Belüftung.
Technische Daten im Vergleich: Materialsystem
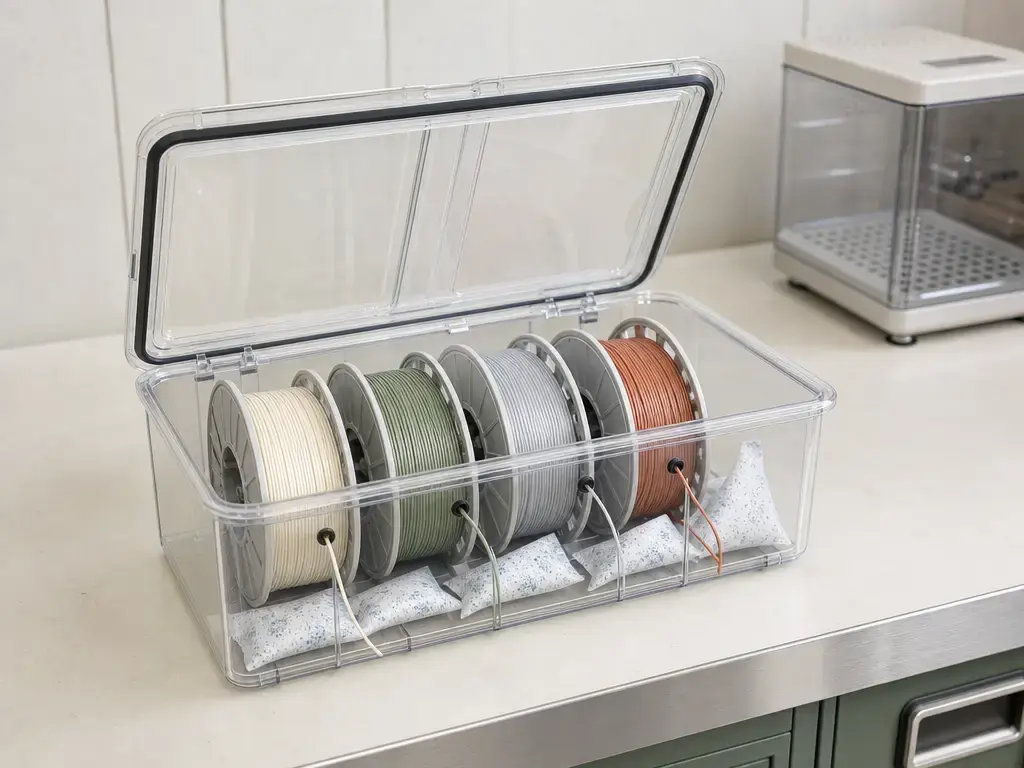
Ein Combo-Paket umfasst den Drucker samt mitgeliefertem Materialsystem. Hinter dieser Bezeichnung kann sich ein wesentlicher Unterschied verbergen: Das Original-AMS bietet automatische Materialauswahl und eine geschlossene Lagerung mit Trockenmittel, während AMS 2 Pro zusätzlich aktiv trocknet. Die Dokumentation zum P2S AMS Combo nennt AMS 2 Pro, und in der Dokumentation von Bambu Lab findet sich außerdem eine Anleitung zum P1S AMS 2 Pro Combo. [S4] [S7] [S15]
| Merkmal | Original-AMS | AMS 2 Pro | Auswirkung auf den Workflow |
|---|---|---|---|
| Steckplätze / mehrere AMS-Einheiten | Vier Steckplätze; bis zu vier AMS-Einheiten über einen Hub für 16 Materialien oder Farben. [S7] | Zur Kapazität wird hier keine Aussage getroffen. | Für das Original-AMS ist eine Erweiterung auf mehrere Einheiten dokumentiert. |
| Trocknung | Kein aktiver Trockner; geschlossene Lagerung mit Trockenmittel. [S7] | Aktive Trocknung bis 65 °C; mit Sternchen markierte Materialien lassen sich innerhalb dieser Grenze nicht vollständig trocknen. [S9] | Lagerung und aktive Trocknung sind unterschiedliche Funktionen. |
| TPU | Nicht kompatibel mit elastischen Materialien wie TPU. [S7] | „TPU for AMS“ ist aufgeführt, generisches TPU und bestimmte TPU-Typen dagegen nicht. [S9] | Prüfen Sie vor dem Einlegen flexibler Materialien die filamentspezifischen Hinweise. |
| Spulenabmessungen | In der zitierten Quelle zum Original-AMS nicht angegeben. | Breite 50–68 mm; Durchmesser 197–202 mm. [S9] | Die Spulengeometrie bleibt eine Passungsvorgabe. |
| Netzteil-Frage bei P1/X1 | Keine Trocknungshardware. | Pro AMS 2 Pro ist ein offizielles Bambu Lab Netzteil erforderlich, um an Druckern der P1/X1-Serie zu trocknen. [S8] | Eine P1S-Installation benötigt die passende Netzteillösung. |
Was ändert sich, wenn Ihr P1S-Bundle AMS 2 Pro enthält?
Ein P1S wird dadurch nicht zum P2S, sein Material-Workflow kann aber um die aktive Trocknung des AMS 2 Pro erweitert werden. An Druckern der P1-Serie erfordert diese Trocknungsfunktion für jedes AMS 2 Pro das offizielle Netzteil. [S8] [S9]
Prüfen Sie das Angebot, bevor Sie Bundles vergleichen
- Druckermodell: P1S oder P2S.
- Mitgeliefertes Materialsystem: Original-AMS oder AMS 2 Pro.
- Ob ein offizielles Netzteil mit 24 V / 4 A beiliegt oder für die geplanten Trocknungsszenarien erforderlich ist. [S8] [S4]
- Typ und Werkstoff der ab Werk verbauten Düse.
- Prüfdatum und Verkaufsregion.
Bundle-Inhalte variieren je nach Region und ändern sich mit der Zeit; prüfen Sie am Tag Ihres Kaufs im offiziellen Angebot, welche AMS-Generation und welches Netzteil genau enthalten sind.
Was sich tatsächlich unterscheidet: Sensorübersicht
Filamentende-Erkennung und Wiederaufnahme nach Stromausfall sind für beide Plattformen aufgeführt; keine der beiden Funktionen ist also dem P2S vorbehalten. Das P2S-Datenblatt nennt zusätzlich einen Türsensor und eine Verhedderungserkennung. Diese Einträge bezeichnen aufgeführte Funktionen, keine garantierte Erkennung oder Wiederaufnahme unter allen Bedingungen beim Laden, bei der Zuführung oder bei Unterbrechungen. [S1] [S2]
| Funktion | Beim P1S aufgeführt? | Beim P2S aufgeführt? | Hinweise |
|---|---|---|---|
| Filamentende-Erkennung | Ja. [S1] | Ja. [S2] | Bei beiden aufgeführt. |
| Wiederaufnahme nach Stromausfall | Ja. [S1] | Ja. [S2] | Bei beiden aufgeführt. |
| Filament-Odometrie | Optional mit AMS. [S1] | Mit AMS. [S2] | Angabe abhängig vom AMS. |
| Türsensor | Nicht aufgeführt. [S1] | Ja. [S2] | Nur beim P2S aufgeführt. |
| Verhedderungssensor | Nicht aufgeführt. [S1] | Ja. [S2] | Nur beim P2S aufgeführt. |
Workflow-Unterschiede, die wirklich zählen
Abrasive Verbundwerkstoffe und die serienmäßigen Verschleißteile
Die serienmäßigen Verschleißteile im Filamentweg sind bei abrasiven Verbundfilamenten ein praktischer Unterschied. Der P1S ist mit Stahlzahnrädern und einer Edelstahldüse angegeben, und sein Datenblatt stuft kohlenstoff- und glasfaserverstärkte Polymere als nicht empfohlen ein. Der P2S nennt Zahnräder und Düse aus gehärtetem Stahl sowie eine Liste unterstützter Filamente mit mehreren faserverstärkten Materialien. [S1] [S2]
Das kann die Notwendigkeit verringern, serienmäßige Verschleißteile auszutauschen, bevor Sie die aufgeführten Materialien ausprobieren. Es garantiert weder erfolgreiche Drucke mit Verbundwerkstoffen noch eine bestimmte Lebensdauer der Komponenten. Filamentkonditionierung, Düsendurchmesser, Profilauswahl, Modellgeometrie und die Anforderungen des späteren Einsatzes spielen weiterhin eine Rolle.
Temperaturgrenzen und verzugsanfällige Materialien
Beide Plattformen nennen eine maximale Düsentemperatur von 300 °C, während der P2S die höhere maximale Betttemperatur aufweist: 110 °C statt 100 °C. [S1] [S2] Diese zusätzliche Temperaturreserve an der Druckplatte kann bei Profilen oder Materialien relevant sein, die ein heißeres Druckbett erfordern.
Sie garantiert nicht, dass sich ein Bauteil nicht verzieht, sich an den Ecken nicht ablöst und keine Schichttrennung auftritt. Auch Polymerverhalten, Bauteilgeometrie, Bedingungen in der Druckkammer, Vorbereitung der Druckplatte, Kühlung und Prozesseinstellungen beeinflussen diese Ergebnisse.
Geschwindigkeit und Durchfluss: Reserven versus reale Druckzeit
Maximale Druckkopfgeschwindigkeit, Beschleunigung und Hotend-Durchfluss sind angegebene Grenzwerte oder testspezifische Höchstwerte, keine Zeitmessungen vollständiger Drucke. [S1] [S2] Was der Slicer daraus macht, hängt von Strukturlänge, Richtungswechseln, Perimetereinstellungen, Infill-Muster, Kühlanforderungen, Leerfahrten und Grenzen des Materialprofils ab. Auch der Extrusionsdurchfluss kann einen Druckauftrag begrenzen, bevor das Bewegungssystem seine angegebene Höchstgeschwindigkeit erreicht.
Die veröffentlichten Durchflusstests verwenden unterschiedliche Geometrien, sodass sich daraus keine pauschale prozentuale Geschwindigkeitsaussage ableiten lässt. [S1] [S2] Ein praxisnaher Vergleich erfordert dasselbe Modell, dasselbe Material, dieselbe Düse, dieselbe Slicer-Version, dasselbe Profil und denselben Konditionierungszustand.
Überwachung, Ergonomie und Aussagen zur Fehlererkennung
Die Unterschiede bei Display und Kamera betreffen vor allem die Bedienung am Gerät und die Fernüberwachung. Ein größerer Touchscreen verändert, wie Einstellungen und Status direkt am Drucker aufgerufen werden, während eine höher spezifizierte Kamera verändern kann, was bei der Fernbeobachtung zu sehen ist. Keine der beiden Funktionen belegt für sich genommen bessere Drucke, engere Maßtoleranzen oder weniger Fehldrucke. [S1] [S2]
Die Launch-Unterlagen von Bambu Lab zum P2S erwähnen eine KI-Fehlererkennung als Herstellerangabe. [S6] Eine Erkennungsrate wird dort nicht genannt; die Angabe sagt daher nichts darüber aus, wie oft die Funktion ein Problem erkennt, einen Fehldruck verhindert oder die Produktionsausbeute verändert. Die veröffentlichte Sensorausstattung zieht die klarere Grenze auf Hardwareebene. [S1] [S2]
AMS und Materialkonditionierung: Lagerung vs. aktive Trocknung
Das Original-AMS kombiniert Spulenlagerung, automatischen Filamentwechsel und Feuchtigkeitsregulierung per Trockenmittel in einer geschlossenen Einheit. Es ist dafür ausgelegt, eingelegte Spulen in einer luftdichten Lagerumgebung aufzubewahren, nicht aber dafür, bereits vom Filament aufgenommene Feuchtigkeit aktiv vollständig zu entfernen. [S7] Es nimmt vier Spulen auf, und bis zu vier AMS-Einheiten lassen sich über einen Hub für 16 Materialien oder Farben verbinden. [S7]
Multimaterialdrucke erfordern bei Material- oder Farbwechseln einen Spülvorgang (Purge), der Abfall erzeugt; diesen sollten Sie bei der Vorbereitung des Druckauftrags einplanen. Elastisches TPU ist ebenfalls eine ausdrückliche Einschränkung: Bambu Lab rät davon ab, es im Original-AMS zu verwenden. [S7]
AMS 2 Pro ergänzt aktive Trocknung und aktive Feuchtigkeitsabfuhr und behält die Funktionen der geschlossenen Lagerung bei. Die angegebene maximale Trocknungstemperatur beträgt 65 °C, doch das Datenblatt weist darauf hin, dass mit einem Sternchen markierte Materialien höhere Trocknungstemperaturen benötigen und sich mit dem AMS 2 Pro nicht vollständig trocknen lassen. [S9] Die Spulenabmessungen bleiben eine eigene Einschränkung: Kompatibles Filament muss weiterhin in den angegebenen Breiten- und Durchmesserbereich passen. [S9]
Die Stromversorgung entscheidet darüber, wann Trocknen möglich ist. An Druckern der P1- und X1-Serie benötigt jedes AMS 2 Pro zum Trocknen ein offizielles Bambu Lab Netzteil. [S8] Beim P2S AMS Combo kann das AMS 2 Pro über die sechspolige Verbindung trocknen, während sich der Drucker im Standby befindet. Wer ein inaktives AMS trocknen möchte, während der Drucker druckt, oder mehrere AMS 2 Pro gleichzeitig trocknen will, benötigt offizielle Netzteile. [S4] [S5] Auch das Drucken während des Trocknens unterliegt firmwareabhängigen Bedingungen. [S5]
Laut Bambu Lab trocknet die aktive Entlüftung Filament „30 % schneller als eine Beheizung im geschlossenen Behälter“. Auf der Launch-Seite wurden keine Testbedingungen genannt; betrachten Sie die Angabe daher nicht als allgemeinen Kennwert für die Trocknungsleistung. [S6]
Druckqualität in der Praxis: Was die Datenblätter nicht belegen können
Die Formulierung P1S Combo vs. P2S Druckqualität legt eine eindeutige Rangfolge nahe, doch die verglichenen Datenblätter liefern keinen gemeinsamen, unter kontrollierten Bedingungen ermittelten Toleranz- oder Wiederholbarkeitswert, der einen Gesamtsieger belegen würde. [S1] [S2] Die Ergebnisse der Materialextrusion hängen von Materialzustand, Temperaturen, Kühlung, Geometrie, Ausrichtung, Schichteinstellungen und Bewegungseinstellungen ab. Zudem lassen sich Optimierungsergebnisse nicht automatisch auf andere Maschinen und Setups übertragen. [S12]
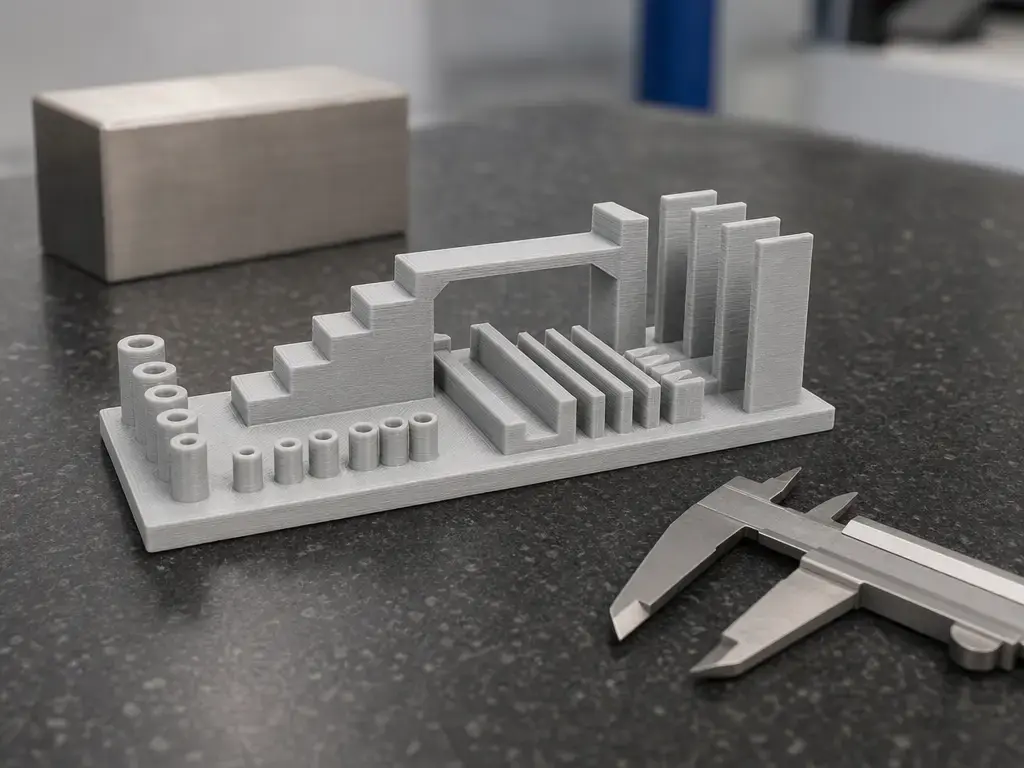
Ein glaubwürdiger Vergleich erfordert denselben Prüfkörper, dokumentierte Einstellungen und eine explizite Messmethode. Die Prüfkörper des NIST für die additive Fertigung bieten definierte Merkmale zur Beurteilung von Geometrie und Oberflächenrauheit, sofern Messstellen und Verfahren dokumentiert sind. [S11] Wiederholbarkeit bezieht sich auf Ergebnisse, die mit demselben Verfahren, demselben Beobachter, demselben Messgerät, am selben Ort und innerhalb einer kurzen Zeitspanne gewonnen wurden. [S13] Genauigkeit ist kein eigenständiger Kennwert eines Druckers: Sie umfasst Richtigkeit und Präzision und sollte mit einer Referenz und der Messunsicherheit angegeben werden. [S14]
Kennwerte für einen glaubwürdigen direkten Vergleichstest
- X/Y/Z-Abweichung vom CAD-Nennmaß, mit Angabe des Messwerkzeugs.
- Wiederholbarkeit über mehrere identische Drucke, mit Angabe der Stichprobengröße.
- Oberflächenrauheit oder ein dokumentiertes Bewertungsschema für die visuelle Beurteilung.
- Druckdauer und Materialverbrauch.
- Erfolgs- oder Fehlerquote der ersten Schicht, mit Angabe der Stichprobengröße.
- Methode der Filamentkonditionierung, einschließlich Trocknungstemperatur und -dauer, Düsentyp und -durchmesser, Slicer-Version und Profileinstellungen.
Betriebskosten: Was sich vergleichen lässt, ohne eine Gesamtsumme zu erfinden
Die relevanten Kostenkategorien ergeben sich aus dem Workflow. Multimaterialdrucke können Spülabfall erzeugen, während abrasive oder gefüllte Filamente mehr Aufmerksamkeit für austauschbare Verschleißteile im Filamentweg erfordern können. [S7] [S1] [S2] AMS 2 Pro kann zudem offizielle Netzteile erfordern, wenn die Stromversorgung des Druckers für das Trocknen nicht ausreicht. [S8] [S4]
Beim P2S stellt Bambu Lab den Schnellwechsel der Düse als Funktion für den Wartungs-Workflow vor, doch das belegt keinen Kosten- oder Zuverlässigkeitsvorteil. [S6] Gesamtbetriebskosten oder ein fester Preis werden hier nicht angegeben. Offizielle Bundle-Preise und -Inhalte sollten am Tag der Veröffentlichung für die relevante Region, die USA, überprüft werden.
Für wen eignet sich welches Bundle? Drei klare Varianten
Variante A – P1S + Original-AMS: Wählen Sie diese Variante, wenn eine geschlossene, trockene Lagerung mit Trockenmittel und ein automatischer Materialwechsel zu Ihrer Arbeit passen. Sie ist die naheliegende Wahl, wenn die TPU-Einschränkungen des Original-AMS, der Spülabfall und die serienmäßigen Verschleißteile des P1S für Ihre geplanten Materialien akzeptabel sind. [S1] [S7]
Variante B – P1S + AMS 2 Pro: Wählen Sie diese Variante, wenn Sie die P1S-Plattform möchten, aber die aktive Trocknung des AMS 2 Pro benötigen. Prüfen Sie die offizielle Netzteillösung und stellen Sie sicher, dass Ihre üblichen Spulen die Passungsanforderungen des AMS 2 Pro erfüllen. [S8] [S9]
Variante C – P2S + AMS 2 Pro: Wählen Sie diese Variante, wenn Sie AMS 2 Pro mit den serienmäßig gehärteten Verschleißteilen der P2S-Plattform, der höheren angegebenen Betttemperaturreserve und der anderen Hardware für Überwachung und Bedienung am Gerät kombinieren möchten. Das sind Rahmenbedingungen für den Workflow, keine garantierten Ergebnisse. [S2] [S9]
Für die meisten Leser ist die Entscheidung P1S Combo vs. P2S Combo zuerst eine Workflow-Entscheidung und erst in zweiter Linie eine Frage der beworbenen Höchstgeschwindigkeit.
- Planen Sie abrasive Filamente, und bevorzugen Sie gehärteten Stahl ab Werk?
- Ist eine höhere Reserve bei der Betttemperatur relevant?
- Spielen die Unterschiede bei Überwachung und Bedienung am Gerät eine Rolle?
- Ist aktive Trocknung nötig, oder reicht eine trockene Lagerung aus?
- Braucht ein P1/X1-Drucker zum Trocknen ein offizielles Netzteil?
- Passen Ihre üblichen Spulen in das AMS 2 Pro?
- Ist der Spülabfall durch Materialwechsel akzeptabel?
- Lässt sich die Geschwindigkeit mit Ihren eigenen Modellen und Einstellungen überprüfen?
FAQ
Was ist der Hauptunterschied zwischen P1S Combo und P2S Combo?
Der Vergleich hat zwei Achsen: Druckerplattform und mitgeliefertes Materialsystem. P1S und P2S unterscheiden sich bei den angegebenen Merkmalen zu Hardware, Sensorik, Bedienung und Materialempfehlungen. Original-AMS und AMS 2 Pro unterscheiden sich am deutlichsten durch geschlossene Lagerung mit Trockenmittel gegenüber aktiver Trocknung. Die Bezeichnung „Combo“ allein verrät nicht jede Auswirkung auf den Workflow; prüfen Sie daher sowohl den Drucker als auch die AMS-Generation. [S1] [S2] [S7] [S9]
Haben P1S und P2S denselben Bauraum?
Ja. Beide Datenblätter geben einen Bauraum von 256 × 256 × 256 mm³ an. [S1] [S2] Das belegt dieselben nominalen Bauteilabmessungen, aber keine identischen Druckbedingungen oder Ergebnisse. Verbaute Verschleißteile im Filamentweg, maximale Betttemperatur, aufgeführte Sensoren, Bedienhardware, Kameraspezifikationen, AMS-Generation, Filamentzustand und gewähltes Profil können sich dennoch unterscheiden.
Bietet der P2S Combo eine bessere Druckqualität als der P1S Combo?
Aus den verfügbaren Spezifikationen lässt sich kein Gesamtsieger bei der Druckqualität ableiten. Die Datenblätter liefern keinen gemeinsamen, unter kontrollierten Bedingungen ermittelten Toleranz- oder Wiederholbarkeitswert, der diesen Schluss zuließe. [S1] [S2] Ein aussagekräftiger Vergleich erfordert denselben Prüfkörper, dokumentierte Einstellungen und Materialzustände sowie eine angegebene Messmethode. Die Prüfkörper des NIST bieten eine strukturierte Grundlage für solche Messungen. [S11] [S12]
Kann der P1S das AMS 2 Pro nutzen, und was ändert sich dadurch?
Es gibt eine Dokumentation zum P1S AMS 2 Pro Combo, auch wenn die Bundle-Bezeichnungen je nach Region variieren. [S15] Die wichtigste Änderung betrifft das Materialsystem: AMS 2 Pro ergänzt die aktive Trocknung, doch an Druckern der P1-Serie erfordert seine Trocknungsfunktion pro AMS 2 Pro ein offizielles Bambu Lab Netzteil. [S8] Bundle-Inhalte variieren je nach Region und ändern sich mit der Zeit; prüfen Sie am Tag Ihres Kaufs im offiziellen Angebot, welche AMS-Generation und welches Netzteil genau enthalten sind.
Expertenfrage: Warum lassen sich die Durchflusswerte nicht in einen pauschalen prozentualen Geschwindigkeitsvorteil umrechnen?
Die Datenblätter nennen 32 mm³/s für den P1S und 40 mm³/s für den P2S, verwenden aber unterschiedliche ABS-Beschreibungen und unterschiedliche Modellgeometrien. [S1] [S2] Der Durchfluss ist nur eine von mehreren Größen, die die Druckdauer begrenzen. Kleine Strukturen, Beschleunigung, Kühlung, Schichteinstellungen, Leerfahrten, Stützstrukturen, Düsenwahl und Profilgrenzen können die tatsächliche Zeit bestimmen, bevor einer der beiden angegebenen Höchstdurchflüsse erreicht wird.
Expertenfrage: Was bedeutet Wiederholbarkeit in einem Druckervergleichstest, und wie sollte sie angegeben werden?
Wiederholbarkeit bezieht sich auf Ergebnisse, die mit demselben Verfahren, demselben Beobachter, demselben Messgerät, am selben Ort und innerhalb einer kurzen Zeitspanne gewonnen wurden. [S13] Geben Sie Stichprobengröße, einzelne Abweichungen und Messunsicherheit an, statt einen einzelnen Druck als beweiskräftig zu betrachten. Auch der Begriff Genauigkeit erfordert eine sorgfältige Terminologie, da er Richtigkeit und Präzision vereint. [S14] Nennen Sie Prüfkörper, Einstellungen, Messstellen, Messgerät und kontrollierte Bedingungen.
Quellen
- Bambu Lab P1S technical specifications (PDF)
- Bambu Lab P2S Spec Sheet (PDF)
- Bambu Lab P2S Quick Start Guide (PDF)
- Bambu Lab P2S AMS Combo Quick Start Guide (PDF)
- Bambu Lab P2S 3D Printing User Manual V1.0 (2026.05) (PDF)
- Bambu Lab P2S Launch Post
- Bambu Lab: AMS Explained in Detail
- Bambu Lab AMS 2 Pro Quick Start Guide
- Bambu Lab AMS 2 Pro Specification Sheet
- ISO/ASTM 52900:2021 Additive Manufacturing Fundamentals and Vocabulary