
Was ist eine 3D-Druck-Konvention?
Eine 3D-Druck-Konvention ist ein informeller Sammelbegriff für ein persönliches Treffen, das sich auf Technologien, Anwendungen und den fachlichen Austausch zur additiven Fertigung (AM) konzentriert. Es handelt sich weder um eine ISO/ASTM-Veranstaltungskategorie noch um eine standardisierte Bezeichnung für Treffen. In der Praxis können diese Veranstaltungen eine Ausstellungsfläche, technische Präsentationen, Workshops, Vorführungen, Schulungen und Networking zwischen Lieferanten, Forschern, Konstrukteuren, Herstellern und potenziellen Kooperationspartnern kombinieren.
Das Feld geht weit über Desktop-Maschinen zur Herstellung von Polymerteilen hinaus. ISO/ASTM 52900:2021 legt das AM-Vokabular fest und beschreibt additives Formen als Aufbau physischer dreidimensionaler Geometrien durch aufeinanderfolgendes Hinzufügen von Material. [1] Eine Veranstaltung kann daher Konstruktion und Dateivorbereitung, Drucken, Nachbearbeitung, Prüfung, Materialien, Software und die Nutzung fertiger Teile abdecken, statt den Drucker als isolierte Maschine zu betrachten.
Die praktische Frage ist nicht, ob eine Veranstaltung das Wort „Konvention“ verwendet, sondern was ihr Format einem Besucher zu lernen ermöglicht. Eine Vorführung kann einen Workflow sichtbar machen; eine technische Sitzung kann Methoden und Grenzen erläutern; und ein Treffen kann Anforderungen an Vorbereitung, Nachbearbeitung, Software oder Prüfung aufdecken, die aus einem Datenblatt nicht ersichtlich sind. Beginnen Sie mit einem realen Entscheidungsproblem und suchen Sie nach Nachweisen, die dessen Konsequenz angemessen sind.
Von Rapid-Prototyping-Treffen zu breiteren AM-Veranstaltungen
Die Sprache rund um diese Treffen hat sich mit der Technologie erweitert. Einer Zeitleiste des Veranstalters zufolge war die erste SME-RAPID-Konferenz, die 1990 stattfand, eine Rapid-Prototyping-/Stereolithografie-Konferenz. [9] Diese dem Veranstalter zugeschriebene Geschichte erklärt, warum heutige AM-Treffen Prototyping, Produktion, Materialien, Software, Messtechnik und Qualitätsarbeit unter sich überschneidenden Bezeichnungen zusammenbringen können.
Expo, Konferenz, Anwendergruppe oder Normungstreffen? (Veranstaltungsarten, die „Konventionen“ genannt werden)
Diese Kategorien überschneiden sich, und viele Veranstaltungen sind Mischformen. Eine Expo oder Fachmesse dient in erster Linie dem persönlichen Vergleich von Ausrüstung, Dienstleistungen und Workflows. Eine technische Konferenz konzentriert sich auf Fachbeiträge, Fallstudien, Podiumsdiskussionen und Methoden, bei denen Prüfbedingungen und Einschränkungen wichtiger sein können als eine Live-Vorführung einer Maschine. Veranstaltungen von Anwendergruppen betonen Betriebserfahrungen von Personen, die verwandte Ausrüstung oder Software verwenden. Forschungs- und normungsorientierte Treffen konzentrieren sich stärker auf Benchmarks, Validierung, Prüfmethoden und eine gemeinsame technische Sprache. AM-Bench kombiniert beispielsweise Benchmark-Messungen, Challenge-Probleme und Konferenzen, damit Modellierer Simulationen mit kontrollierten Messdaten vergleichen können. [7]
Teilnahmeberechtigung, Ausweisarten, Zugang zu Sitzungen und Workshop-Zugang variieren je nach Veranstalter und Ausgabe. Einige anwenderorientierte Veranstaltungen sind nicht für die breite Öffentlichkeit zugänglich: Die Bedingungen von AMUG verlangen, dass registrierte Teilnehmer kommerziell verfügbare AM-Ausrüstung, die für professionelle Anwendungen eingesetzt wird, direkt besitzen, und erlauben dem Vorstand, den Zugang einzuschränken oder zu verweigern. [10] Nutzen Sie die Tabelle als Planungswerkzeug, nicht als Bewertung der Veranstaltungsqualität.
| Veranstaltungsformat | Hauptzweck | Beste zu sammelnde Nachweise | Am besten geeignet für |
|---|---|---|---|
| Expo/Fachmesse | Angebote vergleichen | Vorgeführter Workflow, Spezifikationen, Kontakte für Nachbereitung | Erste Marktübersicht |
| Technische Konferenz | Methoden und Ergebnisse teilen | Prüfbedingungen, Daten, Einschränkungen | Verständnis von Prozessen |
| Konferenz einer Anwendergruppe | Betriebserfahrungen austauschen | Anwendererfahrungen, Anwendungsbeschränkungen | Erfahrene Praktiker |
| Forschungs-/normungsorientiertes Treffen | Vergleichbarkeit und Validierung verbessern | Benchmarks, Methoden, Anforderungsentwürfe | Technische Bewertung |
Was passiert auf einer Fachmesse für additive Fertigung (und warum es nicht nur um das „Ansehen von Druckern“ geht)
Eine Fachmesse für additive Fertigung kann weit mehr als Maschinenhersteller umfassen. Ausstellungen können Ausgangsmaterialien und Materialcharakterisierung, Konstruktions- und Bauvorbereitungssoftware, Scannen und Messtechnik, Nachbearbeitung, automatisiertes Handling, Auftragsfertigung sowie Ausrüstung für Reinigung, Aushärtung, Wärmebehandlung, Zerspanung oder Prüfung beinhalten. Anbieter von Prüfung, Dokumentation, Prozessentwicklung und Qualitätssystemen können ebenfalls vertreten sein. Das gemeinsame Betrachten dieser Elemente hilft Besuchern, einen Fertigungsweg vom digitalen Modell bis zum verifizierten Teil abzubilden.
Treffen sind ein Werkzeug zur Nachweissammlung und nicht nur eine Gelegenheit zum Networking. Anwendungstechniker können vorgesehene Anwendungsfälle erläutern; Qualitätsverantwortliche können Anforderungen an Rückverfolgbarkeit und Messung klären; Integratoren können Geräteübergaben beschreiben; und Anwender oder Lieferkettenpartner können Einschränkungen benennen, die nach der Installation aufgetreten sind. Halten Sie fest, was beobachtet wurde, was gesagt wurde und welche Dokumentation zur späteren Prüfung verfügbar ist. Eine kurze Vorführung kann die Bedienbarkeit zeigen, belegt aber für sich allein keine Produktionsreife.
Als datiertes Beispiel hieß es im vom Veranstalter berichteten Rückblick auf RAPID + TCT 2025, dass die Veranstaltung mehr als 10,000 Besucher und über 500 Aussteller anzog. Der Veranstalter berichtete außerdem über die gemeinsame Durchführung mit SME AeroDef Manufacturing, SAE WCX und America Makes TRX. [8] Diese Zahlen gelten nur für die Veranstaltung 2025, zeigen jedoch, warum eine große Expo von einem Besprechungsplan profitiert und warum angrenzende Fertigungsgemeinschaften die Zusammensetzung der Ausstellungsfläche beeinflussen können.
Wer sollte teilnehmen (und womit jede Rolle die Veranstaltung verlassen sollte)
Ingenieur/Konstrukteur: eine Auswahlliste von Prozessbeschränkungen, die an eine spezifische Geometrie, ein Material, eine Toleranz und eine Anforderung an die Nachbearbeitung gebunden sind. Fertigungs-/Prozessverantwortlicher: eine Workflow-Karte, die Bauvorbereitung, Maschinenzeit, Bedienereingriffe, Nachbearbeitung, Prüfung und wahrscheinliche Engpässe abdeckt. Qualität/Regulierung/Validierung: eine Aufzeichnung verfügbarer Prozessdokumentation, Rückverfolgbarkeitspraktiken, Prüfmethoden und Lücken zwischen der angegebenen Fähigkeit eines Lieferanten und den für eine kontrollierte Anwendung erforderlichen Nachweisen.
Beschaffung/Lieferkette: vergleichbare Lieferantenkontakte, Fragen zur Materialverfügbarkeit, Leistungsgrenzen und kaufmännische Nachverfolgungen. Forschung/Hochschulen/Studierende: Benchmark-Probleme, Methoden, Kooperationspartner und eine klarere technische Fragestellung. Dienstleister/Partner: potenzielle Empfehlungsbeziehungen, ergänzende Fähigkeiten und realistische Anforderungen an Dateien, Prüfdaten und Nachbearbeitung. Nicht jede Veranstaltung steht jeder Gruppe offen; Ausweisklassen und Teilnahmeberechtigung variieren. AMUG ist ein Beispiel für eine Veranstaltung einer Anwendergruppe mit Anforderungen an den Besitz professioneller Ausrüstung für die Teilnehmerregistrierung. [10]
Vorbereitung auf eine 3D-Druck-Konvention (vorher, währenddessen, danach)
Die Vorbereitung beginnt mit einem Entscheidungsproblem, nicht mit dem Wunsch, „zu sehen, was neu ist“. Definieren Sie eine bis drei Fragen, die eine Entscheidung in Konstruktion, Beschaffung oder Validierung verändern könnten. Zum Beispiel: Kann ein vorgeschlagener Prozess eine bestimmte Geometrie im erforderlichen Material herstellen? Welcher Workflow könnte ein angegebenes Produktionsvolumen unterstützen? Welche Nachweise werden benötigt, bevor ein Teil akzeptiert wird? Verknüpfen Sie jede Frage mit Einschränkungen: Material und Zustand, kritische Geometrie, Volumen, Akzeptanzkriterien, Nachbearbeitungsweg, Prüfanforderungen und die Bedeutung des Durchsatzes. Dies verhindert, dass die nominelle Baurate mit der Kapazität für ausgelieferte Teile verwechselt wird. Bestimmen Sie die Personen, die nach der Veranstaltung die Antwort benötigen, etwa aus Konstruktion, Fertigung, Qualität oder Beschaffung.
Vor, während und nach der Veranstaltung
- Definieren Sie für jeden Anwendungsfall eine bis drei Entscheidungsfragen.
- Halten Sie Anwendungsbeschränkungen fest: Material, Geometrie, Volumen, Akzeptanzkriterien und Nachbearbeitungsbedarf.
- Vereinbaren Sie Termine mit Ausstellern, Anwendern oder technischen Ansprechpartnern der engeren Auswahl.
- Wählen Sie Sitzungen nach Prozess-, Anwendungs- oder Messthema vorab aus.
- Bereiten Sie für jedes Gespräch einen vergleichbaren Fragenbogen vor.
- Dokumentieren Sie Vorführbedingungen und befolgen Sie Regeln für Fotografie oder Probenhandhabung.
- Trennen Sie beobachtete Fakten von Lieferantenaussagen, Annahmen und Nachverfolgungsmaßnahmen.
- Fordern Sie nach der Veranstaltung Dokumentation an oder klären Sie, ob eine NDA erforderlich ist. Wenn Parameter proprietär sind, fragen Sie nach validiertem oder gesperrtem Status, Parameterfenstern, Änderungssteuerung, Überwachung und teilbaren Zusammenfassungen von Protokollen.
- Schreiben Sie zeitnah nach der Veranstaltung eine Entscheidungsnotiz, solange die Notizen frisch sind.
Vergleichbare Notizen sind nützlicher als eine große Sammlung von Broschüren, weil sie die Bedingungen hinter jeder Behauptung bewahren.
Vorlage für eine Entscheidungsnotiz
| Feld | Aufzeichnung |
|---|---|
| Anwendungsfall + Einschränkungen | Teilefunktion, Material, Geometrie, Volumen, Akzeptanzkriterien |
| Nachweiskategorie (aus der Nachweisleiter) | Beobachtung, Lieferantenaussage, Dokument oder Validierungsergebnis |
| Quelle (wer es sagte / welches Dokument) | Person, Organisation, Sitzung, Probe oder Dokumentreferenz |
| Annahmen | Material, Geometrie, Durchsatzdefinition und andere erforderliche Bedingungen |
| Offene Fragen | Fehlende Daten, unklare Grenzen oder erforderliche Vergleiche |
| Nächster Validierungsschritt + Verantwortlicher | Test, Prüfung, Angebot oder technische Nachverfolgung |
| Kaufmännische Einschränkungen | Lieferzeit, Support, Abhängigkeiten in der Lieferkette |
Die Nachweisleiter (wie man sich nicht von Demos täuschen lässt)
Eine Vorführung auf der Ausstellungsfläche kann nützliche betriebliche Details offenlegen, darunter Schritte der Benutzeroberfläche, Teilehandhabung, Stützentfernung, Automatisierungsverbindungen und die Fragen, die ein Lieferant zu beantworten bereit ist. Ein Musterteil kann ein Gespräch über Oberflächenzustand, interne Kanäle, Verzug oder Nachbearbeitung beginnen. Es belegt nicht, dass dasselbe Ergebnis für Material, Geometrie, Maschinenkonfiguration, Standort und Akzeptanzkriterien eines Käufers wiederholt erzielt wird. Behandeln Sie die Vorführung als Beobachtung und halten Sie fest, was tatsächlich gezeigt wurde.
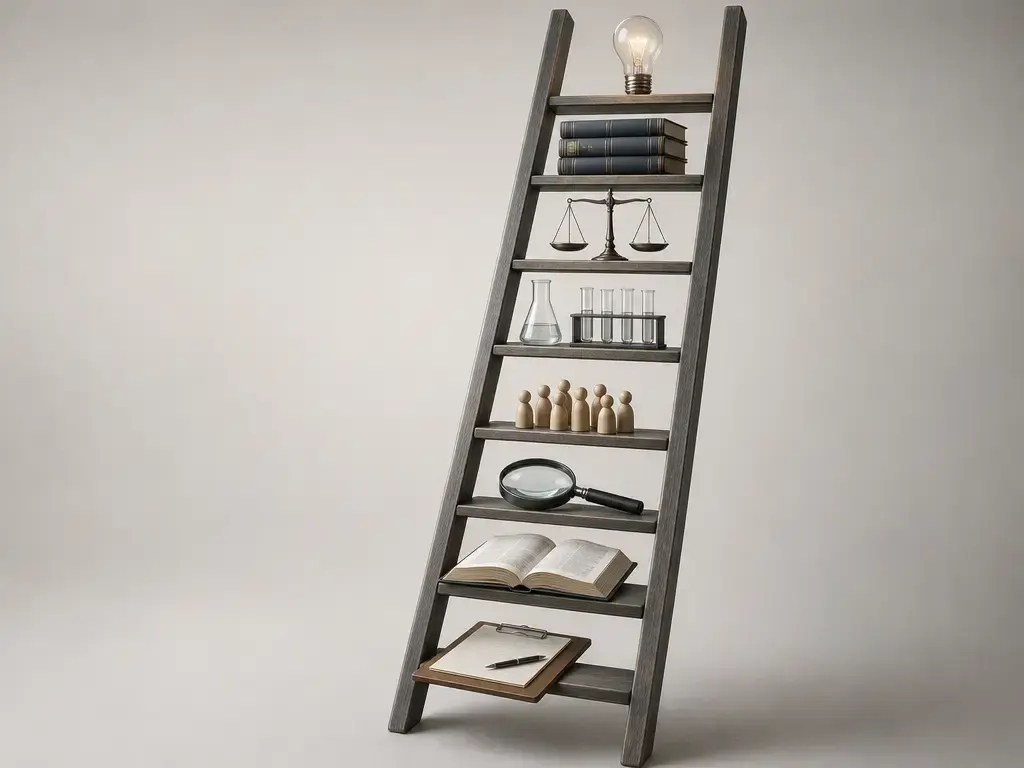
Nachweisleiter
- Beobachtete Demo (Beobachtung auf der Ausstellungsfläche)
- Anbieterunterlagen (Datenblatt / Marketingpräsentation)
- Anwendungsfallstudie (kontextspezifisch; kann dennoch selektiv ausgewählt sein)
- Prüfbericht einer Drittpartei (Methode + Probenbasis sind wichtig)
- Kundenspezifischer Qualifikationsnachweis (standort-/prozessespezifisch)
- Validiertes Teileprogramm (definierte Akzeptanzkriterien + Rückverfolgbarkeit + fortlaufende Kontrolle)
Niedrigere Stufen sind nicht nutzlos; sie beantworten engere Fragen. Ein Datenblatt kann helfen, die Prozesssuche einzugrenzen, während eine Fallstudie eine Anwendung oder einen Kontakt zur Nachverfolgung identifizieren kann. Kennzeichnen Sie jedes Beispiel in Ihren Notizen – etwa „dies ist Nachweis der Stufe 2“ –, damit eine beobachtete Probe, eine Lieferantenbehauptung und ein dokumentiertes Validierungsergebnis nicht zu einer Schlussfolgerung werden. Kundenlogos, ausgestellte Teile und Anekdoten können Erfahrung signalisieren, sind aber keine Qualifikationsnachweise.
Leistungskennzahlen, die tatsächlich vergleichbar sind (prozessorientierte Checkliste)
Bestimmen Sie zunächst die AM-Prozesskategorie und die vorgesehene Anwendung und verknüpfen Sie dann jede angeforderte Kennzahl mit einem Akzeptanzkriterium. Ein Maßergebnis ist nicht vergleichbar, sofern Material, Geometrie, Orientierung, gemessenes Merkmal, Nachbearbeitungszustand, Messmethode und Toleranz nicht bekannt sind. Dieselbe Disziplin gilt für mechanische Eigenschaften, Oberflächenzustand, Dichte oder Fehlergrenzen. ISO/ASTM 52902:2023 beschreibt Prüfkörper und Messungen zur Bewertung der geometrischen Fähigkeit von AM-Systemen und zur Unterstützung der Kalibrierung. [5]
- Richtigkeit gegenüber Präzision: Richtigkeit betrifft die Nähe zu einem Referenzwert, während Präzision die Übereinstimmung wiederholter Ergebnisse unter angegebenen Bedingungen betrifft.
- Wiederholbarkeit gegenüber Reproduzierbarkeit: Wiederholbarkeit betrifft Ergebnisse unter unveränderten Bedingungen; Reproduzierbarkeit betrifft Ergebnisse, wenn sich festgelegte Bedingungen ändern, etwa Bediener, Einrichtung, Ort, Zeit, Ausrüstung oder Prozesszustand.
- Messunsicherheit: Ein angegebenes Messergebnis benötigt seine Methode, Probenbasis und zugehörige Unsicherheit, um interpretierbar zu sein.
NIST weist darauf hin, dass Richtigkeit, Präzision, Wiederholbarkeit, Reproduzierbarkeit und Unsicherheit qualitative Konzepte sind, die sorgfältig verwendet werden sollten, statt als eigenständige numerische Kennzeichnungen zu dienen. [11] Die Charakterisierung von Messprozessen umfasst Wiederholbarkeit und Reproduzierbarkeit, daher ist das Messsystem neben dem gedruckten Teil wichtig. [12]
Durchsatz ist eine Workflow-Kennzahl, kein einzelnes Maschinenmerkmal. Er kann Abscheide- oder Baurate, fertige Teile pro Woche oder akzeptierte Teile pro Woche bedeuten; diese Maße sind nicht austauschbar. Definieren Sie Chargengröße, Betriebszeit, Einrichtung, Nachbearbeitungskapazität, Prüfkapazität und Ausbeute, bevor Sie Behauptungen vergleichen.
Von einem Aussteller anzufordernde Nachweise
- Exakte Maschinenkonfiguration und Softwareversionen, die für das zitierte Ergebnis verwendet wurden.
- Materialbezeichnung und -zustand, einschließlich geltender Annahmen zu Charge, Lagerung und Recycling.
- Nachweise zu realisierbaren Parametern: Status eines validierten oder gesperrten Parametersatzes, Beschreibung des Parameterfensters, Richtlinie zur Änderungssteuerung, Ansatz zur Prozessüberwachung und teilbare Zusammenfassungen von Maschinenprotokollen.
- Nachbearbeitungsweg und erforderliche Ausrüstung, einschließlich Aushärtung, Stützentfernung, Wärmebehandlung, Zerspanung oder Endbearbeitung, soweit relevant.
- Prüfmethode und Akzeptanzkriterien: Was wurde wann, wie und gegen welche Anforderung gemessen?
- Bei Metall-PBF: ob Materialdatenblätter einem anerkannten Format wie ISO/ASTM 52929:2025 folgen, das Mindestinhalte für die Berichterstattung festlegt, jedoch keine Qualifikationsgrundlage ist. [4]
- Bei Behauptungen zur geometrischen Fähigkeit oder Richtigkeit: welcher Prüfkörper und Messansatz das Ergebnis stützen, einschließlich eines Ansatzes nach Art von ISO/ASTM 52902. [5]
- Bei Behauptungen zu fertigen Metall-PBF-Teilen: welche Elemente des Workflows für Nachbearbeitung, Prüfung, Tests, Qualifikation und Qualitätssicherung abgedeckt sind. ISO/ASTM 52908:2023 behandelt diese Bereiche. [6]
Normen- und Qualifikationsbehauptungen: Was Sie fragen sollten, wenn jemand „ISO-konform“ sagt
„ISO-konform“ ist unvollständig, sofern der Sprecher nicht die genaue Bezeichnung, Revision, den Geltungsbereich, die Prozess- oder Ausrüstungsgrenze und den unterstützenden Nachweis angibt. Fragen Sie, ob sich die Behauptung auf eine Maschine, einen Fertigungsstandort, einen Materialdatensatz, eine Prüfmethode oder einen bestimmten Teileworkflow bezieht. Eine Normreferenz kann Terminologie und Erwartungen klären, belegt aber nicht für sich allein die Leistung für eine nicht genannte Anwendung.
ISO/ASTM TS 52930:2021 betrifft die Installationsqualifikation, Betriebsqualifikation und Leistungsqualifikation für PBF-LB-Ausrüstung. Ihr Geltungsbereich ist auf Ausrüstungsfragen begrenzt, die direkt mit dem AM-System zusammenhängen, und schließt die Qualifikation von Ausgangsmaterial sowie Nachbearbeitung über die Pulverentfernung hinaus aus. [3] Diese Abgrenzung ist wichtig, wenn eine Behauptung zur Maschinenqualifikation als Nachweis für Materialkontrolle, Wärmebehandlung, Zerspanung, Prüfung oder die Abnahme fertiger Teile dargestellt wird.
Für eine breitere industrielle Perspektive legt ISO/ASTM 52920:2023 Anforderungen an AM-Prozesse und Produktionsstandorte fest und definiert Qualitätssicherungsmaßnahmen entlang des Fertigungsprozesses. [2] Bei Metall-PBF ist ein Materialdatenblatt von der Qualifikation zu unterscheiden: ISO/ASTM 52929:2025 behandelt die Darstellung von Materialeigenschaftsdaten und stellt ausdrücklich keine Qualifikationsgrundlage bereit. [4] ISO/ASTM 52908:2023 deckt Anforderungen an Metall-PBF-Qualifikation, Qualitätssicherung, Nachbearbeitung, Prüfung und Tests ab. [6]
Forschungs- und Normungskontext (warum manche „Konventionen“ ganz anders als Fachmessen aussehen)
Einige technische Treffen konzentrieren sich auf die Verringerung von Unsicherheit statt auf den Vergleich von Ausrüstung. Sitzungen können Benchmark-Daten, Vorhersagemodelle, Ringversuche, Messmethoden, Unsicherheitsangaben und Meinungsverschiedenheiten darüber untersuchen, wie Ergebnisse interpretiert werden sollten. Das nützliche Ergebnis ist oft ein besser definiertes Problem: Welche Variablen müssen kontrolliert werden, ob Messungen vergleichbar sind und was ein Modell oder eine Methode nachweisen muss.
AM-Bench veranschaulicht dieses Format. NIST beschreibt es als Reihe von Benchmark-Messungen, Challenge-Problemen und Konferenzen, die Modellierern ermöglichen soll, Simulationen anhand kontrollierter Benchmark-Messdaten zu prüfen. [7] NIST gibt an, dass AM-Bench einen dreijährigen Konferenzzyklus nutzt; seine erste Konferenz fand am 18. Juni 2018 statt, die zweite während der Woche vom 15. August 2022, und die Planung für AM Bench 2028 ist im Gange. [7]
Grenzen von Vorführungen auf der Ausstellungsfläche (und der richtige nächste Schritt)
Vorführungen auf der Ausstellungsfläche sind auf Sichtbarkeit, Gespräche und ein begrenztes Zeitfenster optimiert. Sie können Nachweise der Stufe 1 zu Bedienung der Benutzeroberfläche, Handhabung, Automatisierung oder einem ausgestellten Teil liefern, belegen jedoch weder Langzeitstabilität, Ausbeute, Toleranzfähigkeit über eine Teilefamilie hinweg noch die kaufmännischen Kosten pro akzeptiertem Teil. Wichtige Arbeit kann außerhalb des sichtbaren Baus stattfinden: Materialhandhabung, Vorbereitung, Stützentfernung, Wärmebehandlung, Zerspanung, Reinigung, Prüfung, erneute Prüfung und der Umgang mit nicht konformen Teilen. Bei Metall-PBF umfasst ISO/ASTM 52908:2023 Nachbearbeitung, Prüfung und Tests in seinem Geltungsbereich. [6] Der nächste Schritt ist eine Abfolge: engere Auswahl → NDA oder Dokumentenanforderung → kontrollierte Versuche → kaufmännische Sorgfaltsprüfung → Qualifikation oder Validierung nach Bedarf.
Nutzen aus einer 3D-Druck-Konvention ziehen
Eine 3D-Druck-Konvention ist am nützlichsten, wenn begrenzte Zeit in Antworten für definierte Entscheidungen umgewandelt wird. Kommen Sie mit einer Frage zu einem Teil, Workflow, zur Beschaffung oder Forschung; benennen Sie die Einschränkungen, die eine Antwort aussagekräftig machen; und sprechen Sie mit Personen, die sowohl Bedingungen als auch Ergebnisse erklären können. Halten Sie Beobachtungen, Lieferantenbehauptungen und Nachverfolgungsbedarf in Ihren Notizen getrennt.
Weniger, besser vorbereitete Treffen liefern in der Regel stärkere Nachweise als der Versuch, alles zu sehen. Verwenden Sie die Nachweisleiter als mentales Modell: Eine Vorführung kann ein Gespräch beginnen, aber Entscheidungen mit höheren Konsequenzen erfordern stärkere Aufzeichnungen und Tests.
FAQ
Formate, Teilnahmerichtlinien, Ausweiszugang, Workshop-Zutritt und Verfügbarkeit technischer Sitzungen variieren je nach Veranstalter und Jahr. Prüfen Sie die aktuellen Bedingungen direkt beim Veranstalter, bevor Sie sich für ein bestimmtes Treffen, eine Vorführung oder ein Lernziel auf eine Veranstaltung verlassen.
Was ist eine 3D-Druck-Konvention?
Es ist ein informeller Sammelbegriff für ein Treffen, das sich auf Technologien der additiven Fertigung, Anwendungen und fachlichen Austausch konzentriert. Es kann Ausstellungen, Vorträge, Workshops, Vorführungen und Networking kombinieren, statt eine feste Veranstaltungsart zu beschreiben. ISO/ASTM 52900:2021 stellt formales AM-Vokabular bereit und beschreibt additives Formen als Aufbau dreidimensionaler Geometrien durch aufeinanderfolgendes Hinzufügen von Material. [1]
Was passiert auf einer Fachmesse für additive Fertigung?
Besucher können Maschinen, Materialien, Konstruktionssoftware, Messtechnik, Nachbearbeitung, Automatisierung, Auftragsdienstleistungen und Qualitätsunterstützung untersuchen. Treffen mit Anwendungstechnikern, Anwendern, Integratoren und Kontakten aus der Lieferkette können die Bedingungen hinter einer Behauptung klären. Vorführungen und Musterteile sind nützliche Beobachtungen, belegen jedoch allein weder langfristige Produktionsleistung noch Ausbeute oder Eignung für ein bestimmtes Teil.
Wie sollte ich mich auf eine 3D-Druck-Konferenz oder Expo vorbereiten?
Beginnen Sie mit einer bis drei Entscheidungsfragen, die an ein reales Teil, einen Workflow, ein Beschaffungsproblem oder ein Forschungsproblem gebunden sind. Halten Sie Materialzustand, Geometrie, Volumen, Akzeptanzkriterien, Nachbearbeitung und Prüfanforderungen fest. Vereinbaren Sie vorrangige Termine, wählen Sie relevante Sitzungen vorab aus und verwenden Sie für jedes Gespräch einen vergleichbaren Notizbogen. Trennen Sie Beobachtungen von Lieferantenaussagen und Nachverfolgungsanfragen und schreiben Sie anschließend zeitnah eine Entscheidungsnotiz.
Wer kann teilnehmen – sind diese Veranstaltungen öffentlich zugänglich?
Nicht immer. Die Teilnahmeberechtigung kann von der Richtlinie des Veranstalters, der Registrierungskategorie, der beruflichen Rolle, dem Besitz von Ausrüstung oder der verfügbaren Ausweisart abhängen. AMUG gibt beispielsweise an, dass seine Konferenz nicht für die breite Öffentlichkeit zugänglich ist und verlangt, dass registrierte Teilnehmer kommerziell verfügbare AM-Ausrüstung, die professionell genutzt wird, direkt besitzen. [10] Prüfen Sie die aktuelle Teilnahmeberechtigung, Sitzungsbeschränkungen und Workshop-Regeln, statt anzunehmen, dass eine anwenderorientierte Veranstaltung öffentlich zugänglich ist.
Experte: Wenn ein Anbieter „ISO-konform“ sagt, was sollte ich anfordern?
Fragen Sie nach der genauen Dokumentbezeichnung, Revision, dem geltenden Geltungsbereich, der Ausrüstungs- oder Prozessgrenze und dem Nachweis. Behandeln Sie die Formulierung nicht als Schlussfolgerung über ein Material, einen Standort, eine Maschine oder ein fertiges Teil. ISO/ASTM TS 52930:2021 ist auf IQ/OQ/PQ von PBF-LB-Ausrüstung begrenzt und schließt die Qualifikation von Ausgangsmaterial sowie Nachbearbeitung über die Pulverentfernung hinaus aus. [3] ISO/ASTM 52920:2023 bietet einen breiteren Rahmen für industrielle AM-Prozesse und Produktionsstandorte. [2]
Experte: Was ist der Unterschied zwischen Wiederholbarkeit, Reproduzierbarkeit und Messunsicherheit bei Behauptungen zur Richtigkeit?
Wiederholbarkeit betrifft die Variation unter unveränderten angegebenen Bedingungen. Reproduzierbarkeit betrifft die Variation, wenn sich festgelegte Bedingungen ändern, etwa Bediener, Einrichtung, Ort, Zeit, Ausrüstung oder Prozesszustand. Messunsicherheit drückt die Unsicherheit aus, die mit einem berichteten Ergebnis verbunden ist. NIST weist darauf hin, dass Richtigkeit, Präzision, Wiederholbarkeit, Reproduzierbarkeit und Unsicherheit eine sorgfältige kontextbezogene Verwendung erfordern. [11] Fragen Sie, was mit welcher Methode und auf welcher Probenbasis gemessen wurde, welche Bedingungen sich änderten und welche Unsicherheit das Ergebnis begleitete.
Quellen
- ISO/ASTM 52900:2021 — Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular
- ISO/ASTM 52920:2023 — Qualifikationsgrundsätze — Anforderungen an industrielle Prozesse der additiven Fertigung und Produktionsstandorte
- ISO/ASTM TS 52930:2021 — Additive Fertigung — Qualifikationsgrundsätze — Installation, Betrieb und Leistung (IQ/OQ/PQ) von PBF-LB-Ausrüstung
- ISO/ASTM 52929:2025 — Additive Fertigung von Metallen — Pulverbettfusion — Darstellung von Materialeigenschaften in Materialdatenblättern
- ISO/ASTM 52902:2023 — Additive Fertigung — Prüfkörper — Bewertung der geometrischen Fähigkeit von Systemen der additiven Fertigung
- ISO/ASTM 52908:2023(en) — Additive Fertigung von Metallen — Eigenschaften fertiger Teile — Nachbearbeitung, Prüfung und Tests von Teilen aus der Pulverbettfusion
- NIST — Benchmark-Testreihe für additive Fertigung (AM-Bench)
- RAPID + TCT — Ein Arsenal an Innovationen: RAPID + TCT 2025 im Rückblick
- RAPID + TCT — 30 Jahre als führende Veranstaltung für additive Fertigung in Nordamerika
- AMUG — Registrierungsbedingungen