
Zusammenfassung
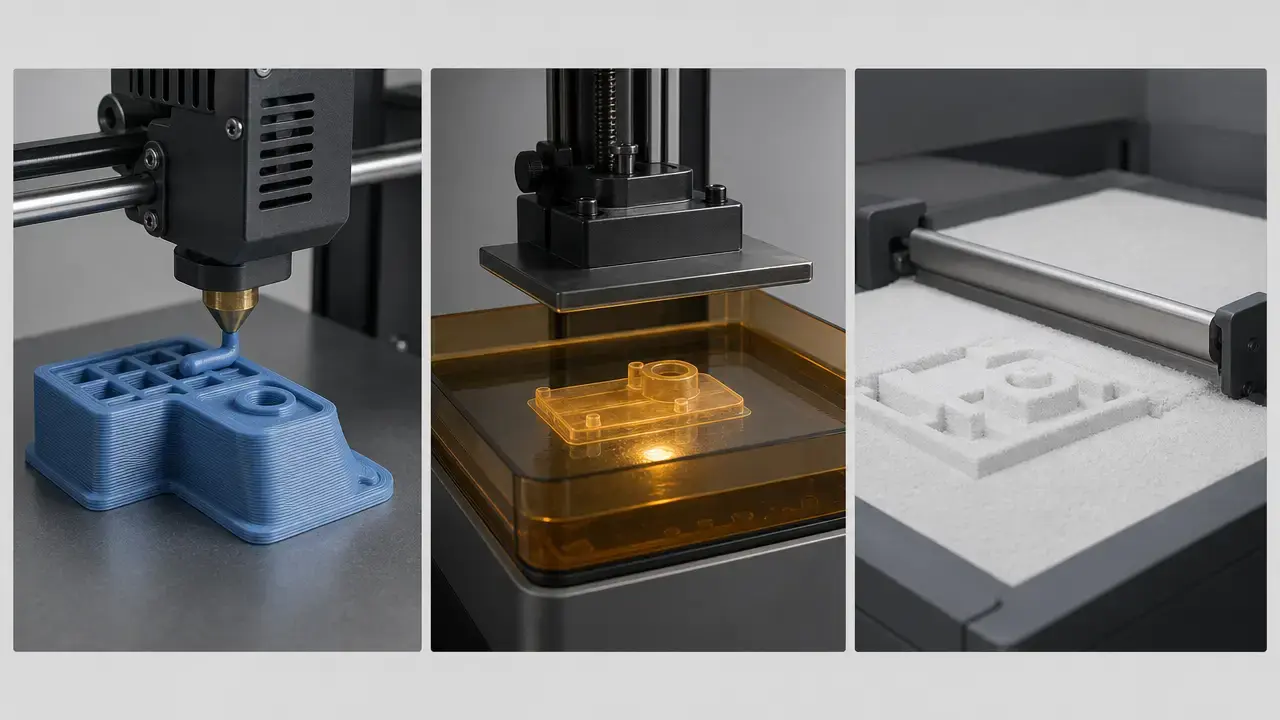
Wie lange dauert es, etwas in 3D zu drucken? Darauf gibt es keine allgemeingültige Zahl. Ein kleines, einfaches Bauteil kann in wenigen Minuten fertig sein, während ein größeres, dichteres oder detaillierteres Teil viele Stunden dauern oder sich über Tage hinziehen kann, wenn Einrichtung und Nachbearbeitung einbezogen werden. Die tatsächliche Antwort hängt von der Prozessfamilie, der Geometrie des Modells und den Slicer-Einstellungen ab.
Für diesen Artikel ist es hilfreich, drei verschiedene Zeitangaben zu unterscheiden. Die vom Slicer geschätzte Druckzeit ist die vom Slicer für die erzeugten Werkzeugwege oder Schichten vorhergesagte Bauzeit. Die Maschinenzykluszeit ist die Zeit, während der der Drucker den Auftrag ausführt, einschließlich Routinen, die der Slicer möglicherweise ungenau modelliert. Die Zeit bis zum fertigen Teil ist die für den Nutzer sichtbare Gesamtzeit, einschließlich Einrichtung, Entfernen von Stützstrukturen, Waschen, Aushärten, Abkühlen, Entpulvern und anderer Verzögerungen. Diese Unterscheidung ist wichtig, weil Formlabs angibt, dass seine geschätzten und berechneten SLA-Druckzeiten auf dem Fertigstellen der Schichten eines Auftrags basieren und die Zeit vor dem Druck nicht einschließen. [S10]
Checkliste für eine schnelle Schätzung
Verwenden Sie diese Checkliste, wenn Sie eine schnelle Schätzung der 3D-Druckzeit benötigen, ohne eine vollständige Produktionsanalyse durchzuführen.
- Bestimmen Sie zuerst die Prozessfamilie: FDM/FFF, SLA, MSLA, DLP oder SLS.
- Prüfen Sie die Höhe und den gesamten Bauraum des Teils, nicht nur sein Volumen.
- Notieren Sie die geplante Schichthöhe oder Schichtdicke.
- Zählen Sie Wände oder Perimeter sowie massive obere und untere Schichten.
- Beachten Sie den Infill-Prozentsatz und das Infill-Muster.
- Prüfen Sie die Ausrichtung und ob Stützstrukturen erforderlich sind.
- Prüfen Sie auf Werkzeugwechsel bei mehreren Materialien, Spülbewegungen oder die Verwendung eines Wipe-Towers.
- Addieren Sie Schritte bis zum fertigen Teil wie Vorheizen, Antasten, Waschen, Aushärten, Abkühlen, Entpulvern und Reinigung.
Grundlagen und Terminologie, damit die Zeitangaben dasselbe bedeuten
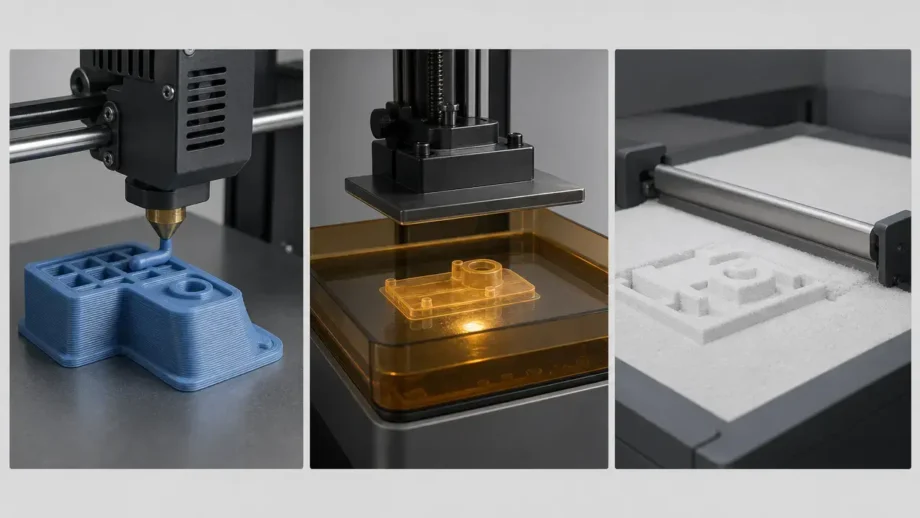
FDM/FFF ist der geläufige Begriff aus der Maker-Szene, während die Terminologie in Normen für dieselbe Prozessfamilie häufig Materialextrusion verwendet. ISO/ASTM 52900:2021 ist der wichtigste Bezugspunkt für die Terminologie der additiven Fertigung. [S1] Für eine breitere Taxonomie beschreibt NIST sieben wichtige Familien der additiven Fertigung: Binder Jetting, Directed Energy Deposition, Material Extrusion, Material Jetting, Powder Bed Fusion, Sheet Lamination und Vat Photopolymerization. [S2] Dieser Artikel konzentriert sich auf FDM/FFF, Vat-Photopolymerisation und SLS, weil dies die Zeitfälle sind, die die meisten Leser direkt vergleichen. MJF wird hier nicht behandelt.
Was die Druckzeit je Prozessfamilie tatsächlich bestimmt
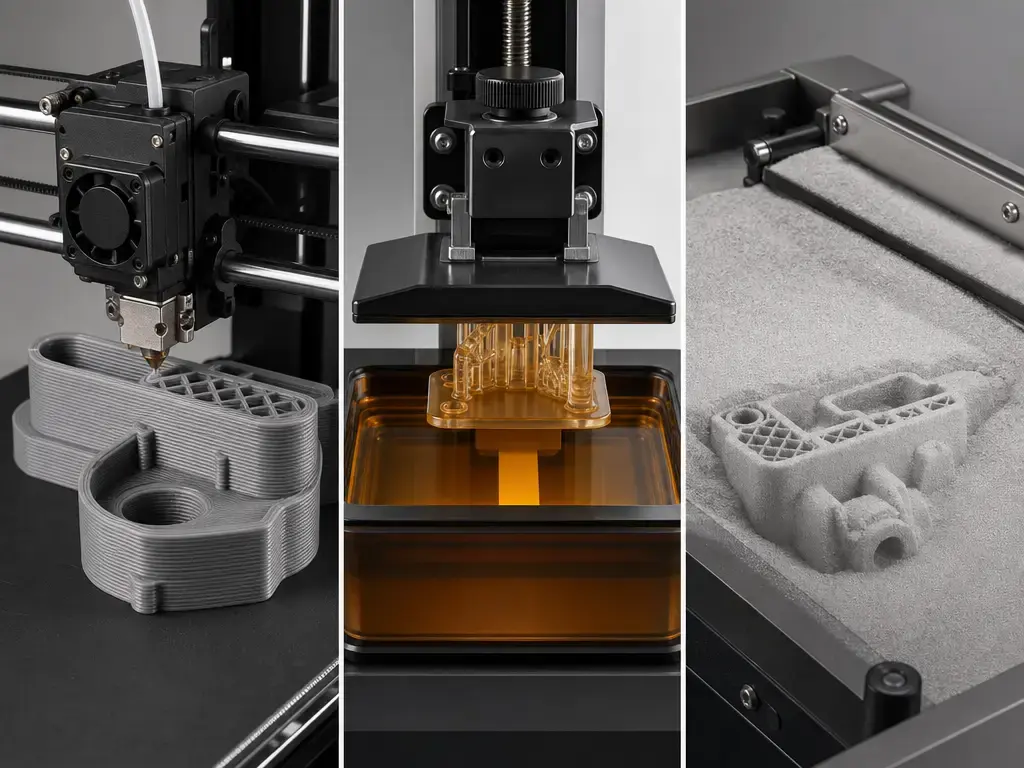
Bei FDM/FFF ist die Druckzeit überwiegend eine Frage der Werkzeugwege und Bewegungsgrenzen. Perimeter, Infill, Leerfahrten, Retraktionen, Nahtverhalten und Stützpfade fügen jeweils Bewegungen hinzu, und der Drucker hält seine beworbene Geschwindigkeit nur selten lange. In Slicern ist mm/s eine vorgegebene Vorschubgeschwindigkeit für bestimmte Bewegungsarten, keine Garantie für eine dauerhaft erreichbare Durchschnittsgeschwindigkeit. Die Dokumentation von Marlin weist darauf hin, dass Beschleunigung und Jerk das Bewegungsverhalten beeinflussen und dass Junction Deviation die Geschwindigkeit in Kurven steuert, wobei kleinere Werte Kurven verlangsamen. [S9] Deshalb können zwei Aufträge mit derselben nominalen Geschwindigkeit sehr unterschiedlich schnell fertig werden, wenn einer aus langen geraden Bahnen besteht und der andere voller kurzer Segmente, kleiner Merkmale und Richtungswechsel ist.
Vat-Photopolymerisation folgt einer anderen Zeitlogik. Bei laserbasiertem SLA zeichnet ein fokussierter Laser jede Schicht nach. Bei DLP projiziert ein digitales Mikrospiegelgerät eine Maske, sodass eine gesamte Schicht in wenigen Sekunden gleichzeitig ausgehärtet werden kann. [S3] MSLA ist ein weiterer harzbasierter Ansatz mit maskierter Flächenbelichtung und kein Düsenbahnprozess, daher skaliert seine Zeit nicht auf dieselbe Weise wie die FDM-Pfadlänge. Formlabs führt die Technologie des Form 4 als Masked Stereolithography auf und gibt die Druckgeschwindigkeit als vertikale Rate statt als Bahngeschwindigkeit an. [S11] Dennoch hängt die Harzzeit nicht nur von der Teilehöhe ab. Stützstrukturen, Ablöse- oder Peel-Mechanik, Neubeschichtung und druckerspezifische Schichtroutinen spielen weiterhin eine Rolle, und Formlabs weist zudem darauf hin, dass seine SLA-Druckzeitschätzung die Zeit vor dem Druck ausschließt. [S10]
SLS lässt sich besser über Bauhöhe, thermischen Zyklus und Handhabung nach dem Bau verstehen als über eine düsenähnliche Geschwindigkeitsangabe. Formlabs gibt für den Fuse 1 eine Baugeschwindigkeit von 10 mm/hour, eine Schichtdicke von 110 micron und ein Bauvolumen von 165 × 165 × 300 mm an. [S13] Das erklärt, warum Durchsatz und Durchlaufzeit eines einzelnen Teils beim Pulverbett-Druck nicht dasselbe sind: Ein Bauauftrag kann insgesamt effizient sein, während ein einzelnes Teil dennoch wesentlich länger zum Abkühlen und Entpulvern benötigt, bevor es einsatzbereit ist.
Wie Sie die 3D-Druckzeit vor dem Klick auf Drucken schätzen
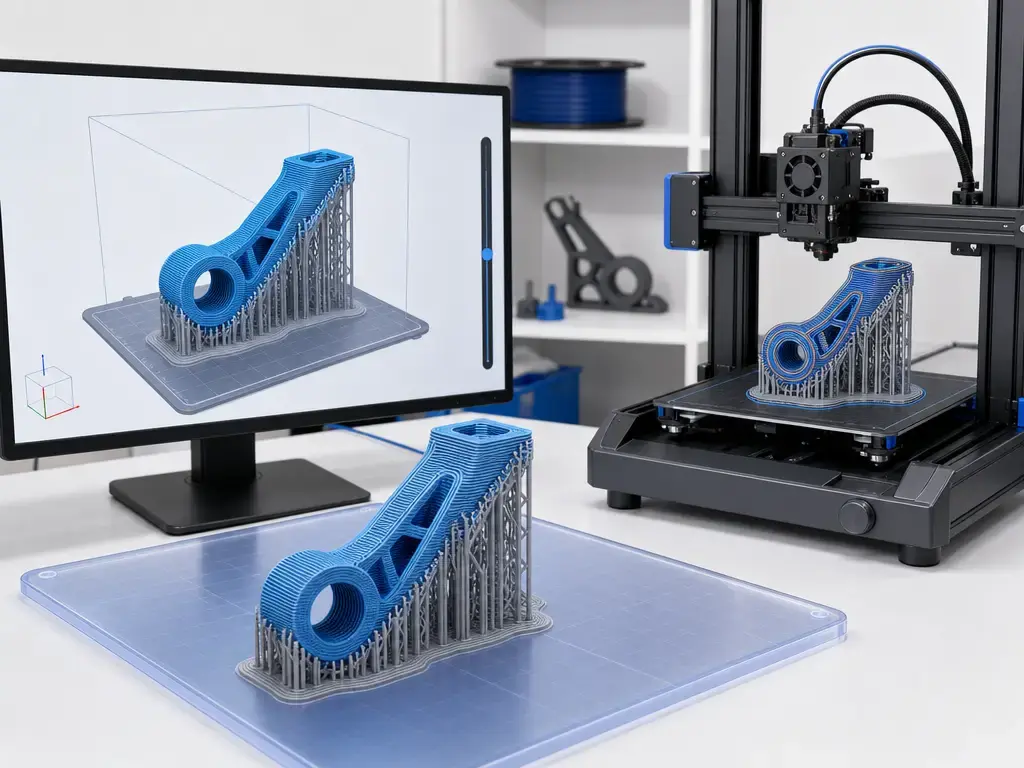
Ein Slicer ist der praktischste Rechner für die 3D-Druckzeit, da er die tatsächlichen Werkzeugwege oder die Schichtfolge erzeugt, die Ihre Maschine auszuführen versucht. Online-Rechner, die nur auf Teilevolumen oder Masse basieren, können bei einer groben Vorauswahl helfen, kennen jedoch weder Ihr Druckerprofil, Beschleunigungsgrenzen, die Stützstrategie, das Spülverhalten noch das Materialprofil. Eine belastbare Schätzung der 3D-Druckzeit ergibt sich aus dem Slicen des realen Modells mit den tatsächlichen Maschinen- und Materialeinstellungen.
Diese Schätzung benötigt dennoch Kontext. PrusaSlicer zeigt Informationen zur Druckzeit sowohl in der G-Code-Vorschau nach dem Slicen als auch im eigenständigen G-Code-Viewer an. [S7] Wenn Ihre vorhergesagte Zeit wiederholt abweicht, enthält Cura in den Druckereinstellungen einen Druckschätzfaktor, mit dem Sie die Vorhersage anpassen können, wenn sie dauerhaft von der tatsächlichen Laufzeit abweicht. [S8] Diese Kalibrierung ist wichtig, weil Slicer den Auftrag modellieren, der Drucker ihn jedoch weiterhin unter den Bewegungsgrenzen der Firmware und mit realem Workflow-Overhead ausführen muss.
Schritt-für-Schritt-Workflow zur Schätzung
Verwenden Sie den folgenden Workflow, wenn Sie eine reproduzierbare Schätzung wünschen.
- Importieren Sie das Modell und bestätigen Sie seine Einheiten und seinen Maßstab.
- Wählen Sie das exakte Druckerprofil, keinen allgemeinen Ersatz.
- Wählen Sie das tatsächliche Materialprofil.
- Stellen Sie bei FDM den Düsendurchmesser oder bei Harz beziehungsweise SLS die Schichtdicke ein.
- Wählen Sie Schichthöhe, Wände oder Perimeter sowie massive obere und untere Schichten.
- Wählen Sie den Infill-Prozentsatz und das Infill-Muster.
- Richten Sie das Teil aus und erzeugen Sie bei Bedarf Stützstrukturen.
- Slicen Sie das Modell und notieren Sie anschließend die geschätzte Druckzeit, den Materialverbrauch sowie Werkzeugwechsel, Spülstrukturen oder die Verwendung eines Wipe-Towers.
- Addieren Sie Schritte bis zum fertigen Teil wie Startroutinen, Reinigung, Waschen, Aushärten, Abkühlen, Entpulvern und Verzögerungen durch Bedienpersonal.
Einstellungen, die die Druckzeit am stärksten verändern
Die Schichthöhe ist einer der größten Hebel, weil sie verändert, wie viele Schichten die Maschine für eine bestimmte Teilehöhe erzeugen muss. Niedrigere Schichthöhen erhöhen die Druckzeit häufig deutlich, aber es gibt keinen einzelnen Multiplikator, der für jeden Druck gilt, da Beschleunigungsgrenzen, das Verhalten bei minimaler Schichtzeit, Kühlung und Materialfluss maßgeblich werden können. Die Infill-Anleitung von Prusa liefert ein nützliches implementationsspezifisches Beispiel: Bei einer 0.4 mm Düse und 0.3 mm Schichthöhe bewirkt das weitere Kombinieren von Infill nichts, weil Schichten größer als ungefähr 0.32 mm, also etwa 80% des Düsendurchmessers, in diesem Kontext nicht gedruckt werden. [S4] Ein anschaulicher Datensatz verdeutlicht den allgemeineren Punkt. In Zeilen des NSF-PAR-Datensatzes für einen Ultimaker 3 beim Drucken von PLA dauerte eine Schichthöhe von 0.1 mm bei 20% Infill 10:34, während 0.2 mm bei 20% Infill 4:00 dauerten; eine Einstellung von 0.1 mm bei 100% Infill dauerte 24:48. [S16] Diese Zeilen sind Beispiele und keine allgemeingültige Formel, zeigen jedoch, wie stark sich die Zeit verändern kann, wenn sich Schichthöhe und Infill gemeinsam ändern.
Infill-Einstellungen sind wichtig, aber nicht der einzige konstruktive Hebel. Prusa gibt an, dass die meisten Modelle mit 10% bis 15% Infill gedruckt werden können, selten mehr als 30% benötigen und bei 100% Infill Rectilinear erzwingen. Dieselbe Anleitung besagt zudem, dass die Festigkeit überwiegend durch die Anzahl der Perimeter und nicht durch das Infill bestimmt wird. [S4] Deshalb verbessern Wände oder die Anzahl der Schalen häufig den Kompromiss zwischen Geschwindigkeit und Festigkeit besser, als einfach mehr Material in die Mitte zu packen. Auch die Wahl des Musters ist wichtig. Beim Vergleich eines Baumfroschs mit 15% berichtete Prusa für Gyroid 1104 Minuten und 204 g, für Lightning 840 Minuten und 111 g sowie für Support Cubic 792 Minuten und 152 g. [S5] Somit sind „15% Infill“ weder eine feste Zeit noch feste Materialkosten.
Stützstrukturen, Ausrichtung und Mehrmaterialverhalten können große versteckte Nachteile verursachen. Mehr Stützstrukturen bedeuten mehr Werkzeugweg, mehr Material und mehr Arbeit bei der anschließenden Entfernung. Stratasys unterteilt FDM-Stützmaterialien in zwei breite Gruppen, lösliches Stützmaterial und ausbrechbares Stützmaterial, was bereits auf unterschiedliche Entfernungs-Workflows hindeutet. [S15] Mehrmaterialdruck fügt darüber hinaus Spül- und Wischverhalten hinzu. Prusa berichtet, dass seine Wipe-Tower-Option „no sparse layers“ in seinem Beispielsatz die gesamte Druckzeit um 3.16% und das Wipe-Tower-Filament um 16.17% reduzierte. [S6] Bei vielen Teilen ist die laut Slicer schnellste Ausrichtung nicht automatisch der schnellste Weg zu einem fertigen Teil.
Zusätzliche Zeiten bis zum fertigen Teil, die Sie nicht vergessen dürfen
FDM/FFF-Aufträge wirken oft länger als die Slicer-Schätzung, weil der Nutzer mehr sieht als die Ausführung der Bahnen. Aufheizen, Antasten, Spüllinien, Prüfungen der ersten Schicht, Entladen oder Laden von Material und das Entfernen von Stützstrukturen liegen alle außerhalb der saubersten Definition der Bauzeit.
Was die Zeitangabe gewöhnlich ausschließt
| Prozess | Häufig von der angezeigten Zeit ausgeschlossen | Warum es wichtig ist |
|---|---|---|
| FDM/FFF | Start und Nachbearbeitung | Aufheizen, Antasten, Spüllinien und Reinigung beeinflussen die tatsächliche Durchlaufzeit |
| Harz | Zeit vor dem Druck und Nachbearbeitung | Waschen und Aushärten sind Teil der Nutzbarmachung des Teils |
| SLS | Abkühlen und Entpulvern | Der Bau kann lange abgeschlossen sein, bevor das Teil handhabbar ist |
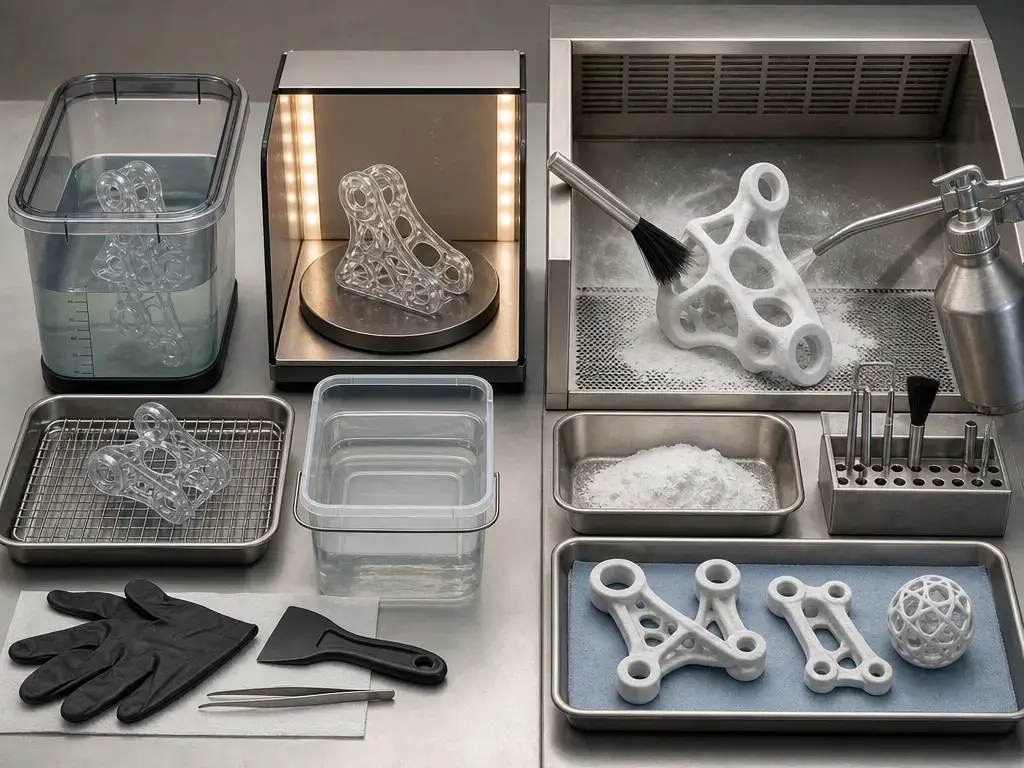
Bei Harz wird die Trennung besonders deutlich. Formlabs erklärt, dass geschätzte und berechnete SLA-Druckzeiten die Zeit vor dem Druck nicht beinhalten, und weist darauf hin, dass PreForm-Versionen vor 3.27.0 eine Schätzung vor dem Druck enthielten, die bei etwa 20 Minuten blieb, und zwar in den Versionen 3.24.0 bis 3.26.2. [S10] Nach dem eigentlichen Druck folgt weitere für den Nutzer sichtbare Zeit. Formlabs gibt Waschzeiten von 5 bis 10 Minuten und Aushärtezeiten von 1 bis 15 Minuten an und erklärt, dass Teile in einem Best-Case-Beispiel in nur 11 Minuten vom Druck zum fertigen Teil gelangen können, basierend auf 5 Minuten Waschen, 5 Minuten Trocknungszeit und 1 Minute Aushärten. [S12] Eine Zahl aus einem Harz-Slicer ist daher nicht dasselbe wie ein fertiges Teil in Ihrer Hand.
SLS hat dasselbe Problem in anderer Form. In einem von Formlabs bereitgestellten Beispiel für einen elektrischen Steckverbinder ist der SLS-Auftrag mit 3 Stunden 30 Minuten Druckzeit plus 6 Stunden 27 Minuten Abkühlzeit angegeben. [S14] Diese Abkühlzeit ist nicht kosmetisch. Sie gehört zur tatsächlichen Durchlaufzeit vor sicherer Handhabung und Entpulverung. Deshalb klingen SLS-Diskussionen oft schnell, wenn sie als Baudurchsatz betrachtet werden, aber deutlich langsamer, wenn sie als Zeit bis zum fertigen Einzelteil betrachtet werden.
Geschwindigkeitsangaben, die sich nicht direkt in die Zeit bis zum fertigen Teil übertragen lassen
Eine einzelne Geschwindigkeitsangabe kann irreführend sein, weil verschiedene Prozesse unterschiedliche Metrikfamilien angeben. FDM-Maschinen heben oft die vorgegebene Bahngeschwindigkeit in mm/s hervor, doch die Bewegungsdokumentation von Marlin macht deutlich, dass Beschleunigung, Jerk und Verhalten an Übergängen bestimmen, wie diese Geschwindigkeit in Kurven und kurzen Segmenten tatsächlich erreicht wird. [S9] Harz- und Pulverbett-Systeme stellen dagegen oft die vertikale Baurate in den Vordergrund. Diese Zahlen sind nicht austauschbar, und keine davon entspricht automatisch der für den Nutzer sichtbaren Durchlaufzeit.
| Metrikfamilie | Was sie misst | Wo sie irreführt |
|---|---|---|
| Bahngeschwindigkeit | Bewegung entlang von Werkzeugwegen, häufig in mm/s | Ignoriert Beschleunigung, Kurven und kurze Segmente |
| Vertikale Baurate | Schichtweiser Anstieg, häufig in mm/hour | Ignoriert Zeit vor dem Druck, Ablöseroutinen, Abkühlung und Nachbearbeitung |
| Zeit bis zum fertigen Teil | Für den Nutzer sichtbare Gesamtzeit bis zu einem nutzbaren Teil | Kann weiterhin Wartezeiten in der Warteschlange oder nachgelagerte manuelle Arbeit ausschließen |
Die Seite zum Form 4 von Formlabs ist ein gutes Beispiel für eine andere Metrikfamilie. Sie führt die Technologie als Masked Stereolithography auf, eine maximale Druckgeschwindigkeit von 100 mm/hour, einen typischen Durchschnitt von 40 mm/hour, einen typischen Bereich von 16 bis 50 mm/hour abhängig vom Material sowie ein Bauvolumen von 20.0 × 12.5 × 21.0 cm oder 5.25 L. [S11] Das Datenblatt des Fuse 1 für SLS gibt ebenso eine Baugeschwindigkeit von 10 mm/hour mit 110 micron Schichten und einem Bauvolumen von 165 × 165 × 300 mm an. [S13] Diese Zahlen sind innerhalb ihrer jeweiligen Prozessfamilien nützlich, sollten jedoch nicht in gleichwertige mm/s gegenüber FDM umgerechnet werden.
Warum Slicer-Schätzungen falsch liegen und wie Sie sie nützlicher machen
Slicer-Schätzungen sind Modelle, keine Stoppuhrmessungen Ihrer exakten Maschine unter allen Bedingungen. Sie können unterschätzen, wie Beschleunigung und Kurvenfahrt die tatsächlich erreichte Durchschnittsgeschwindigkeit senken, insbesondere bei Geometrien voller kleiner Segmente und Richtungswechsel. Die Dokumentation von Marlin erinnert daran, dass vorgegebene Geschwindigkeit und tatsächlich verstrichene Zeit nicht dasselbe sind. [S9]
Weitere Abweichungen entstehen durch Dinge, die der Slicer nicht vollständig steuert: Aufheizen, Antasten, Pausen, Verhalten bei minimaler Schichtzeit, Werkzeugwechsel, Spülroutinen und Nachbearbeitung. Grenzen des Materialflusses können außerdem verhindern, dass ein Drucker selbst bei längeren Bewegungen die nominale Geschwindigkeit hält. Das macht die Schätzung nicht nutzlos. Es bedeutet, dass sie Kalibrierung und Kontext benötigt.
Curas Druckschätzfaktor ist ein praktisches Beispiel für diesen Kalibrierungszyklus. Wenn Ihre Aufträge im Vergleich zur Vorhersage dauerhaft länger oder kürzer dauern, slicen Sie das Teil, drucken Sie es, vergleichen Sie die tatsächliche Laufzeit mit der Schätzung und passen Sie dann den Faktor an, wenn die Software dies ermöglicht. [S8]
Herstellerbeispiel: Dasselbe Teil kann sehr unterschiedliche Zeitpläne erzeugen
Ein vom Hersteller bereitgestelltes Beispiel ist nützlich, wenn es sorgfältig behandelt wird. Formlabs vergleicht einen elektrischen Steckverbinder über drei Prozesse hinweg und legt auch die Maschinen und zentralen Druckeinstellungen offen, was das Beispiel aussagekräftiger macht als die vage Behauptung, ein Prozess sei schneller. [S14] Es ist dennoch keine unabhängige Rangliste und sollte nicht als allgemeingültiger Sieger für alle Teile gelesen werden.
In diesem Vergleich betrugen die angegebenen Bauzeiten für FDM 2 h 38 min auf einem Bambu Lab X1 mit PLA Basic bei 120 microns und 15% Infill, für SLA 1 h 3 min auf einem Form 4 mit Grey Resin bei 100 microns und für SLS 3 h 30 min Druckzeit plus 6 h 27 min Abkühlzeit auf einem Fuse 1+ 30W mit Nylon 12 Powder bei 110 microns. [S14] Formlabs weist im selben Leitfaden außerdem darauf hin, dass Laser-SLA Schichten im Allgemeinen langsamer aushärtet als DLP- oder MSLA-Systeme, die einen vollständigen Querschnitt gleichzeitig belichten können. [S14] Die Lehre betrifft die Zeitlogik, nicht ein pauschales Urteil: Dieselbe Geometrie kann je nach Prozessfamilie und den Vorgängen nach Bauende sehr unterschiedliche Zeitpläne erzeugen.
Praktisches Fazit — wie lange dauert es, etwas in 3D zu drucken?
Die zuverlässigste Antwort auf wie lange dauert es, etwas in 3D zu drucken, ist einfach: Slicen Sie das reale Modell mit dem tatsächlichen Drucker- und Materialprofil und addieren Sie anschließend die Schritte bis zum fertigen Teil, die die Maschine nicht selbst erledigt. Ein Rechner für die 3D-Druckzeit ist nur so nützlich wie seine Annahmen. Bleiben Schichthöhe, Wände, Infill-Muster, Stützstrukturen, Ausrichtung, Werkzeugwechsel, Waschen, Aushärten, Abkühlen oder Entpulvern unerwähnt, ist die Zahl nur eine grobe Vorauswahl und keine belastbare Schätzung.
FAQ
Wie lange dauert es im Allgemeinen, etwas in 3D zu drucken?
Es gibt keine einzelne Antwort. Kleine und einfache Teile können schnell fertig sein, während große oder detaillierte Teile deutlich länger dauern können. Die hilfreiche Unterscheidung liegt zwischen der vom Slicer geschätzten Druckzeit, der Maschinenzykluszeit und der Zeit bis zum fertigen Teil. Die letzte Kategorie ist das, was Nutzer tatsächlich wahrnehmen, weil sie Einrichtung und Nachbearbeitung einschließt, nicht nur den Bau selbst.
Warum braucht mein Drucker länger als die Slicer-Schätzung?
Weil der Slicer den Auftrag vorhersagt, während der Drucker ihn unter realen Bewegungsgrenzen und Workflow-Overhead ausführt. Beschleunigung, Jerk und Kurvenverhalten senken die tatsächlich erreichte Durchschnittsgeschwindigkeit, und Startroutinen, Pausen, Verhalten bei minimaler Schichtzeit sowie Werkzeugwechsel können jeweils Zeit hinzufügen, die die Schätzung nur unvollständig modelliert. [S9]
Ist ein Rechner für die 3D-Druckzeit genau?
Er kann nützlich sein, aber die Genauigkeit hängt davon ab, welche Art von Rechner gemeint ist. Ein allgemeines Online-Tool, das nur auf Größe, Masse oder Volumen basiert, ist grob. Eine Slicer-basierte Schätzung ist meist deutlich besser, weil sie das tatsächliche Druckerprofil, Materialprofil und den Stützplan nutzt. Selbst dann sollte die Schätzung anhand realer Drucke überprüft und kalibriert werden, wenn die Software dies unterstützt.
Ist SLA/MSLA/DLP schneller als FDM?
Manchmal, aber nicht nach einer allgemeingültigen Regel. Laserbasiertes SLA zeichnet Schichten nach, während DLP eine ganze Schicht mit einer projizierten Maske aushärtet und MSLA einem Ansatz mit maskierter Flächenbelichtung statt einem Düsenbahnansatz folgt. Das bedeutet, dass die Zeit mit Geometrie und Teileanzahl sehr anders skalieren kann als bei FDM. [S3] Beim Vergleich der Zeit bis zum fertigen Teil müssen Sie auch Waschen und Aushärten einbeziehen.
Verdoppelt eine niedrigere Schichthöhe immer die Druckzeit?
Nein. Eine niedrigere Schichthöhe erhöht die Druckzeit gewöhnlich, weil der Auftrag mehr Schichten benötigt, doch der Multiplikator ist nicht fest. Andere Grenzen, darunter Bewegungsverhalten, Kühlregeln, Geometrie und Infill, können dominieren. In anschaulichen Zeilen des NSF-PAR-Datensatzes für einen Ultimaker 3 beim Drucken von PLA dauerten 0.1 mm bei 20% Infill 10:34, 0.2 mm bei 20% dauerten 4:00 und 0.1 mm bei 100% dauerten 24:48. [S16]
Wie viel länger dauert Mehrfarben- oder Mehrmaterialdruck?
In der Regel länger, weil jeder Werkzeugwechsel Spülbewegungen, zusätzliches Material und Overhead durch Wischstrukturen hinzufügen kann. Der genaue Nachteil hängt davon ab, wie oft das Modell Materialien oder Farben wechselt. Die Wipe-Tower-Dokumentation von Prusa zeigt, dass allein die Spülstrategie sowohl Druckzeit als auch Materialverbrauch verändern kann; die Option ohne spärliche Schichten reduzierte in der angeführten Beispielreihe die gesamte Druckzeit um 3.16%. [S6]
Wie kann ich die Druckzeit reduzieren, ohne die Festigkeit zu beeinträchtigen?
Beginnen Sie mit Schichthöhe, Ausrichtung, Wänden und Stützstrategie, bevor Sie das Infill erhöhen. Nach der Anleitung von Prusa können die meisten Modelle mit 10% bis 15% Infill gedruckt werden und benötigen selten mehr als 30%, während zugleich darauf hingewiesen wird, dass die Festigkeit überwiegend durch Perimeter und nicht durch Infill bestimmt wird. [S4] Auch die Musterwahl ist wichtig, denn verschiedene Infills mit demselben nominalen Prozentsatz können dennoch sehr unterschiedliche Druckzeiten erzeugen. [S5]
Quellen
- S1. ISO/ASTM 52900:2021, Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Terminologie.
https://www.iso.org/standard/74514.html - S2. NIST SP 1176, Kosten und Kosteneffektivität der additiven Fertigung.
https://nvlpubs.nist.gov/nistpubs/SpecialPublications/NIST.SP.1176.pdf - S3. Taormina et al. (2018), 3D-Druckverfahren für photohärtbare polymere Materialien: Technologien, Materialien und zukünftige Trends.
https://journals.sagepub.com/doi/10.1177/2280800018764770 - S4. Prusa Knowledge Base, Infill.
https://help.prusa3d.com/article/infill_42 - S5. Prusa Blog, PrusaSlicer 2.5 ist da – neuer Perimeter-Generator, Unterstützung für STEP-Dateien, Lightning-Infill und mehr!.
https://blog.prusa3d.com/prusaslicer-2-5-is-here-new-perimeter-generator-step-file-support-lightning-infill-and-more_70562/ - S6. Prusa Knowledge Base, Wipe Tower.
https://help.prusa3d.com/article/wipe-tower_125010?product=mmu1 - S7. Prusa Knowledge Base, PrusaSlicer G-Code-Viewer.
https://help.prusa3d.com/article/prusaslicer-g-code-viewer_193152?product=mk2-5s - S8. UltiMaker Cura, Veröffentlichungen.
https://github.com/Ultimaker/Cura/releases - S9. Marlin Firmware, Marlin konfigurieren.
https://marlinfw.org/docs/configuration/configuration.html - S10. Formlabs Support, SLA-Druckzeitschätzungen verstehen.
https://formlabs.com/support/Understanding-SLA-print-time-estimates - S11. Formlabs, Technische Daten der SLA-3D-Drucker von Formlabs vergleichen.
https://formlabs.com/3d-printers/resin/tech-specs - S12. Formlabs, SLA-Nachbearbeitung.
https://formlabs.com/global/post-processing/wash-cure/ - S13. Formlabs, Fuse 1 technische Daten PDF.
https://formlabs-media.formlabs.com/filer_public/fc/74/fc74250f-5e7c-49a6-8f18-a4ea3bc4572c/fuse-1-fuse-sift-tech-specs.pdf - S14. Formlabs, Leitfaden zum Stereolithografie-(SLA)-3D-Druck PDF.
https://formlabs-media.formlabs.com/rs/060-UIG-504/images/WP-EN-guide-to-stereolithography-sla-3d-printing.pdf - S15. Stratasys Support Center, FDM-Stützmaterialien.
https://support.stratasys.com/en/Materials/FDM/FDM-Support-Materials - S16. NSF-PAR-Landingpage für Data in Brief 38 (2021) 107286 Datensatz zu Druckparametern.
https://par.nsf.gov/servlets/purl/10287870