
Zusammenfassung
Die Wahl zwischen 3D-Drucker-Filamenttypen und ihren Anwendungen beginnt mit der Einsatzumgebung des Bauteils, dem wahrscheinlichen Ausfallmodus und der Fähigkeit des Druckers, das Material zu verarbeiten. Branchenleitfäden begrenzen die Auswahl oft auf sechs grundlegende Polymere, doch dieser Leitfaden behandelt auch Stützmaterialien und gängige Verbundwerkstoffe. [25]
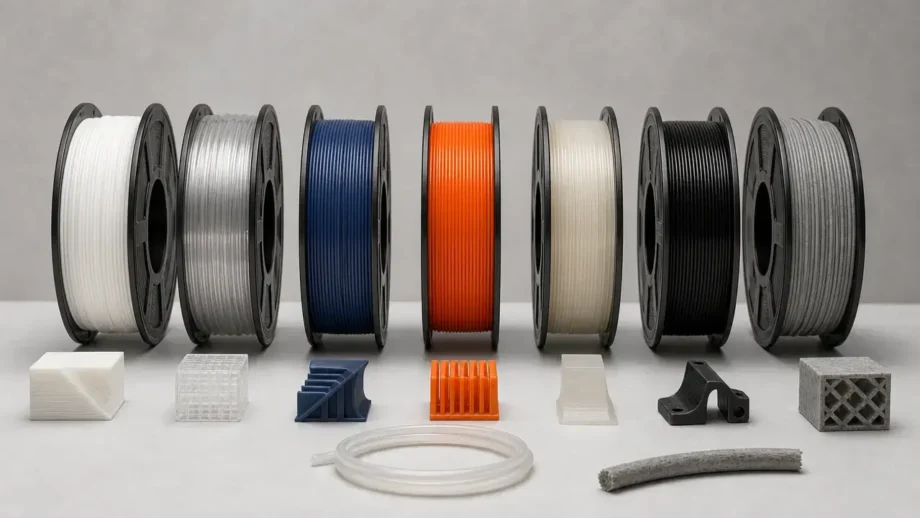
Es gibt kein einzelnes bestes Filament für alle Drucke. PLA wird oft wegen der einfachen Verarbeitung gewählt, während ABS, PETG, ASA, TPU, Nylon, PC und gefüllte Materialien jeweils unterschiedliche Kompromisse bei Steifigkeit, Zähigkeit, Wärmeverhalten, Flexibilität oder Oberflächenfinish bieten. Die folgenden Abschnitte vergleichen gängige Optionen anhand dieser Entscheidungskriterien, damit Sie die Materialwahl auf den Einsatz in Innenräumen, Außenexposition, bewegliche Teile, Stützen oder robustere Funktionsteile abstimmen können.
Schnellvergleichstabelle für Filamente
Dieser Vergleich von 3D-Druckfilamenten ist qualitativ und kein Ersatz für ein Datenblatt. Nutzen Sie ihn, um die Filamenttypen einzugrenzen, bevor Sie das Produktdatenblatt des Herstellers auf genaue Temperaturen, Toleranzen und Trocknungsregeln prüfen.
| Filament | Am besten geeignet für | Vermeiden, wenn | Druckschwierigkeit |
|---|---|---|---|
| PLA | Visuelle Prototypen, Passungsprüfungen, Teile für den Unterricht | Einsatz bei hoher Temperatur oder lange Außenexposition | Einfach |
| PETG | Allgemeine Bauteile, moderate Zähigkeit, gewisse Feuchtigkeitstoleranz | Sehr scharfe feine Details oder sehr hohe Temperaturen | Einfach bis moderat |
| ABS | Funktionsteile mit höherer Wärmebeständigkeit | Offene Drucker mit schlechter Zugluftkontrolle | Moderat |
| ASA | Teile für den Außenbereich und UV-exponierte Gehäuse | Wenn Sie keine gehäuseähnliche Zugluftkontrolle und Belüftung bereitstellen können | Moderat bis anspruchsvoll |
| TPU | Flexible Griffe, Schwingungsdämpfung, Dichtungen | Starre, tragende Teile | Moderat |
| PA/Nylon-Familie | Verschleißteile, reibungsarme Komponenten, funktionale Prototypen | Feuchte Lagerung oder Drucker ohne Materialkontrolle | Anspruchsvoll |
| PC | Robuste Funktionsteile und Anwendungen bei höheren Temperaturen | Einsteigerdrucker mit begrenzter thermischer Kontrolle | Anspruchsvoll |
| PVA / BVOH | Wasserlösliche Stützen für komplexe Geometrien | Workflows mit nur einem Material oder schlechte Trockenlagerung | Anspruchsvoll |
| CF / GF / aramidgefüllt | Steifere Teile, bei einigen Konstruktionen geringerer Verzug | Standardmessingdüsen und einfache Hardware-Konfigurationen | Anspruchsvoll |
Die gängigen Entscheidungen folgen dem Bedarf des Bauteils, nicht der Beschriftung auf der Spule: PLA für Einfachheit, PETG als ausgewogene Standardwahl, ABS oder ASA für anspruchsvollere Einsatzbedingungen, TPU für Flexibilität, PA/Nylon für leistungsfähigere Teile und lösliche Stützen nur, wenn der Workflow dafür ausgelegt ist. Verbundgefüllte Materialien erhöhen die Hardwareanforderungen, und lösliche Stützen sind eine Prozessentscheidung statt eines einfachen Materialwechsels. [16] [21]
- Wählen Sie PLA, wenn Sie den einfachsten Einstieg wünschen.
- Wählen Sie PETG, wenn Sie einen universelleren Schritt zu höherer Zähigkeit benötigen.
- Wählen Sie ABS, wenn das Teil in einer wärmeren Umgebung eingesetzt wird und Ihr Drucker geschlossen ist oder die Zugluft kontrolliert wird.
- Wählen Sie ASA, wenn das Teil im Freien eingesetzt wird und Sie gehäuseähnliche Bedingungen sowie Belüftung sicherstellen können. [13]
- Wählen Sie TPU für Teile, die sich biegen statt brechen müssen.
- Wählen Sie PA/Nylon, wenn Verschleißbeständigkeit wichtiger ist als einfaches Drucken.
- Wählen Sie PC, wenn Sie ein robusteres, wärmebeständigeres technisches Polymer benötigen.
- Wählen Sie verbundgefülltes Filament nur, wenn Ihre Düse und Verschleißteile dafür ausgelegt sind.
- Wählen Sie PVA oder BVOH nur, wenn der Stützworkflow den zusätzlichen Aufwand für Trocknung und Handhabung rechtfertigt.
Numerische Werte variieren; siehe die Tabelle mit produktspezifischen Beispielen unten.
So wählen Sie ein Filament
Eine sinnvolle Filamentwahl beginnt mit der Einsatzumgebung des Bauteils, dann mit dem relevanten Ausfallmodus und schließlich mit dem Drucker und Workflow, den Sie tatsächlich unterstützen können. Fragen Sie zunächst, ob das Teil Wärme, Sonnenlicht oder Feuchtigkeit ausgesetzt wird. Entscheiden Sie dann, ob es Stößen widerstehen, sich wiederholt biegen oder maßhaltig steif bleiben muss. Prüfen Sie abschließend, ob Ihr Drucker Anforderungen an Gehäuse, Trocknung, abrasive Materialien oder lösliche Stützen erfüllt. Diese Reihenfolge ist in der Regel zuverlässiger als der alleinige Vergleich von Markennamen. [25]
„Am stärksten“ ist unvollständig, solange Ausfallmodus, Orientierung und Einsatztemperatur nicht genannt werden. Ein Teil kann steif sein, ohne schlagzäh zu sein, und umgekehrt. PLA ist ein klares Beispiel: Ein Datenblatt gibt einen Young-Modul von 3250 ± 119 MPa in XY, aber eine gekerbte Charpy-Schlagzähigkeit von 3.9 ± 0.4 kJ/m² an; Steifigkeit und Zähigkeit sind also nicht dieselbe Eigenschaft. [7]
Bevor Sie entscheiden, beantworten Sie diese 5 Fragen:
- Wie heiß wird das Teil?
- Ist es UV-Strahlung oder Witterung ausgesetzt?
- Benötigen Sie Schlagzähigkeit, Steifigkeit oder beides?
- Wie wird das Filament während Lagerung und Druck mit Feuchtigkeit umgehen?
- Benötigen Sie Stützen, und welche Nachbearbeitung ist akzeptabel?
Terminologie: Materialextrusion, FFF und FDM
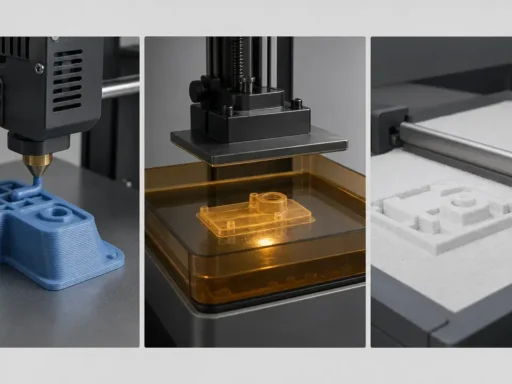
In diesem Artikel ist Materialextrusion der Begriff der Normenfamilie und FFF der allgemeine Begriff für den Filamentdruck im Consumer-Bereich. ISO/ASTM 52900:2021 ist die grundlegende Vokabularreferenz für die Terminologie der Prozessfamilien in der additiven Fertigung. [1]
FDM ist eine Marke und nicht der neutrale Normbegriff, weshalb dieser Artikel den Begriff nicht als allgemeines Synonym verwendet. [2]
Methodenhinweis: Warum Filamentwerte sich nicht eindeutig auf Ihr Bauteil übertragen lassen
Herstellerdatenblätter berichten oft Werte von gedruckten Probekörpern unter angegebenen Bedingungen, nicht von Rohharz. Das technische Datenblatt für UltiMaker PLA weist beispielsweise darauf hin, dass alle Proben 3D-gedruckt wurden; die Werte beschreiben daher einen Testdruck und kein unbedrucktes Granulat oder eine universelle Bauteileigenschaft. [7] Schichthöhe, Füllgrad, Kühlung, Konditionierung und Prüfgeometrie können die gemessenen Eigenschaften verändern. Ein veröffentlichtes Ergebnis einer Marke sollte deshalb nicht ohne Kontext als direkter Ersatz für das einer anderen behandelt werden.
Zu diesem Kontext gehört die Anisotropie, also dass sich gedruckte Teile je nach Richtung unterschiedlich verhalten. Das schwache Glied ist häufig die Z-Richtung, in der die Zwischenlagenhaftung deutlich weniger duktil sein kann als das Verhalten in der Ebene. Die Nylondaten von UltiMaker zeigen dies deutlich: Die Bruchdehnung ist mit >120% in XY, >130% in YZ und 1.7 ± 0.2% in Z angegeben. [15] Deshalb kann ein Filament auf dem Papier robust wirken, aber zwischen den Schichten früh versagen, sobald sich Geometrie, Orientierung und Belastungsart ändern.
Häufig verwechselte Wärmekennwerte
Die Wärmebeständigkeit wird oft mit HDT beziehungsweise der Wärmeformbeständigkeitstemperatur zusammengefasst, doch die Prüflast ist entscheidend. HDT/DTUL ist die Temperatur, bei der sich ein Prüfstab unter Last um einen festgelegten Betrag durchbiegt; gängige Lasten sind 0.45 MPa und 1.80 MPa. ISO 75-2 definiert zudem mehrere Methoden mit unterschiedlichen Spannungen: Methode A verwendet 1.80 MPa, Methode B verwendet 0.45 MPa und Methode C verwendet 8.00 MPa. Vergleichen Sie eine HDT bei 0.45 MPa nicht mit einer HDT bei 1.8 MPa, als wären sie gleichwertig. [4] [3]
Vicat ist ein separates, mit Erweichung verbundenes Prüfkonzept, das in ISO 306:2022 behandelt wird, und sollte nicht als dieselbe Kennzahl wie HDT betrachtet werden. Die Glasübergangstemperatur oder Tg ist ein weiterer Wert; sie wird anhand DSC-bezogener Normen bestimmt und ist kein direkter Ersatz für HDT oder Vicat. Diese Kennwerte beschreiben verwandte Aspekte des thermischen Verhaltens, beantworten jedoch unterschiedliche Fragen dazu, wann ein Polymer weich wird, sich verformt oder seinen Zustand verändert. [6] [26]
Festigkeit, Steifigkeit, Zähigkeit, Feuchtigkeit und Witterung: Leitplanken für den Vergleich
Festigkeit, Steifigkeit und Zähigkeit sind unterschiedliche Eigenschaften. Steifigkeit ist der Widerstand gegen Biegung, Festigkeit der Widerstand gegen Versagen und Zähigkeit die Fähigkeit, vor einem Bruch oder Riss Energie aufzunehmen. Ein starres Material kann bei Stoßbelastung dennoch schwach sein: Die PLA-Daten von UltiMaker zeigen einen Young-Modul von 3250 ± 119 MPa in XY, aber einen gekerbten Charpy-Schlagzähigkeitswert von 3.9 ± 0.4 kJ/m². [7]
Feuchtigkeitsempfindlichkeit ist nicht dasselbe wie Wassereinwirkung im Einsatz. Einige Polymere nehmen während Lagerung, Trocknung und Druck Wasser auf, was Extrusionsverhalten und Bauteilqualität verändern kann, bevor das Teil überhaupt eingesetzt wird. Evonik weist darauf hin, dass PA12 eine geringere Wasseraufnahme als PA6 und PA66 hat. Deshalb konzentrieren sich Vergleiche innerhalb der PA/Nylon-Familie ebenso auf Trocknung und Konditionierung wie auf die Leistung des fertigen Bauteils. [18]
Auch die UV-Beständigkeit ist von reinen Wärmewerten getrennt zu betrachten. Ein Material kann bei einer thermischen Kennzahl akzeptabel wirken und im Freien dennoch schlecht altern; UltiMaker weist darauf hin, dass ABS durch langfristige UV-Exposition negativ beeinflusst werden kann. [11] Bei Außenanwendungen müssen Bewitterung, Sonnenlicht und Feuchtigkeit gemeinsam berücksichtigt werden, statt sie auf eine einzelne Kennzeichnung „hitzebeständig“ zu reduzieren.
Tabelle mit produktspezifischen Beispielen
Die nachstehenden Werte sind Beispiele bestimmter Produkte und keine universellen Eigenschaften der gesamten Materialfamilie. Verwenden Sie sie, um Produkte unter den angegebenen Prüflasten zu vergleichen, und gehen Sie nicht davon aus, dass sich jedes PLA, PETG, ABS, ASA oder PC gleich verhält.
Produktspezifische Beispiele (nicht als universelle Eigenschaften behandeln)
| Materialfamilie | Beispielprodukt | HDT @0.45/0.455 MPa | HDT @1.8 MPa | Tg/Vicat | Hinweise |
|---|---|---|---|---|---|
| PLA | UltiMaker PLA | 58.8 ± 0.4 °C @ 0.455 MPa | — | Tg 59.1 °C | Gedruckter Probekörper. [7] |
| PETG | UltiMaker PETG | 76.2 ± 0.8 °C @ 0.455 MPa | — | — | Gedruckter Probekörper. [8] |
| PETG | Polymaker PETG | 69 °C @ 0.45 MPa | 65 °C @ 1.8 MPa | Vicat 75 °C; Tg 71.24 °C | Die Lastkennzeichnung verändert den Wert. [9] |
| ABS | UltiMaker ABS | 86.6 ± 0.4 °C @ 0.455 MPa | — | Tg 100.5 °C | Gedruckter Probekörper. [11] |
| ASA | Polymaker ASA | 103 °C @ 0.45 MPa | 100 °C @ 1.8 MPa | Tg 98 °C; Vicat 105 °C | Lastempfindliche Produktdaten. [12] |
| PC | UltiMaker PC | 104.5 ± 0.7 °C @ 0.455 MPa | — | Tg 107.7 °C; Vicat 114.7 ± 0.4 °C | Gedruckter Probekörper. [19] |
| PC | Prusament PC Blend | 113 °C @ 0.45 MPa | 93 °C @ 1.80 MPa | — | Größerer Abstand zwischen den Lasten. [20] |
Diese Beispiele zeigen, warum eine Vergleichstabelle für 3D-Drucker-Filamenttypen zusammen mit der Prüflast gelesen werden muss. Dieselbe Familie kann sich deutlich zwischen 0.45 MPa und 1.8 MPa verändern, und Herstellerdaten können wegen unterschiedlicher Rezepturen und Prüfaufbauten variieren. [9] [12]
PLA-Filament: das einfachste Material für Modelle und Prototypen
PLA ist unter den gängigen Filamenttypen normalerweise der einfachste Einstieg. Es eignet sich für visuelle Modelle, Drucke für den Unterricht, Passungsprüfungen und Prototypen, die keiner Wärme ausgesetzt werden. Seine vergleichsweise hohe Steifigkeit macht es nützlich, wenn ein Teil seine Form ohne große Biegung behalten muss, und es ist oft die erste Wahl, wenn ein vorhersagbarer Druck wichtiger ist als die Leistung im Einsatz. [7] [25]
Seine Grenzen zeigen sich bei Wärme und spezifischen Stoßbedingungen. UltiMaker gibt für PLA eine HDT von 58.8 ± 0.4 °C bei 0.455 MPa und eine Tg von 59.1 °C an, womit es für warme Umgebungen unter vielen technischen Thermoplasten liegt. Dasselbe Datenblatt nennt außerdem einen Young-Modul von 3250 ± 119 MPa in XY, aber eine gekerbte Charpy-Schlagzähigkeit von 3.9 ± 0.4 kJ/m². PLA kann also steif sein, ohne besonders schlagzäh zu sein. Bei Schnappverbindungen und Teilen für heiße Einsatzbedingungen ist mehr Vorsicht geboten als bei einfachen Prototypen. [7]
PETG-Filament: der funktionale Alltagskompromiss
PETG ist in einem Vergleich von 3D-Druckfilamenten häufig der funktionale Alltagskompromiss. Es wird oft für Halterungen, Gehäuse und universelle Teile gewählt, die mehr Zähigkeit als PLA benötigen, ohne gleich den Druck technischer Polymere zu erfordern. Ein PETG-Datenblatt von UltiMaker gibt eine HDT von 76.2 ± 0.8 °C bei 0.455 MPa an, während Polymaker für sein PETG 69 °C bei 0.45 MPa und 65 °C bei 1.8 MPa angibt. Das zeigt, dass sowohl Produktrezeptur als auch Prüflast relevant sind. [8] [9]
Die Kompromisse betreffen überwiegend den Workflow. PETG kann stärker Fäden ziehen als PLA, und das Entfernen von Stützen ist nicht immer so sauber; das Material kann daher richtig sein, auch wenn der Druckprozess weniger ordentlich ist. Auch Trocknung und Handhabung verdienen etwas Sorgfalt: Prusament nennt eine Feuchtigkeitsaufnahme von 0.07% nach 24 h bei 24 °C und 22% RH, und die Trocknungsempfehlung von Prusa nennt 55 °C für 6 h als Referenzbedingung. [10] [23]
ABS vs. ASA: Wärme, Dämpfe und Außenanwendung
Beim Vergleich von PLA vs. ABS vs. PETG-Filament ist ABS in der Regel schwieriger zu drucken als PLA oder PETG, während ASA die stärker auf Bewitterung ausgerichtete Option ist. UltiMaker gibt für ABS eine HDT von 86.6 ± 0.4 °C bei 0.455 MPa und eine Tg von 100.5 °C an; es verträgt damit mehr Wärme als PLA. UltiMaker weist jedoch auch darauf hin, dass langfristige UV-Exposition die Eigenschaften von ABS negativ beeinflussen kann. [11] ASA ist typischerweise die bessere Wahl für Außenanwendungen: Polymaker nennt Tg 98 °C, Vicat 105 °C sowie HDT 103 °C bei 0.45 MPa und 100 °C bei 1.8 MPa. [12]
ASA ist kein unkomplizierter Austausch. Prusa nennt eine Düse mit 260 °C, ein Druckbett mit 105 °C für die erste Schicht und 110 °C für weitere Schichten, einen gut belüfteten Bereich sowie gehäuseähnliche Bedingungen für zuverlässiges Drucken. [13] Mit anderen Worten: „für den Außenbereich geeignet“ bedeutet nicht, dass es auf jedem offenen Drucker einfach zu verarbeiten ist.
TPU und flexible Filamente
TPU gehört zur Kategorie flexibler Filamente, bei denen Biegbarkeit statt Steifigkeit die nützliche Eigenschaft ist. Die Shore-Härte vermittelt einen schnellen Eindruck von Haptik und Nachgiebigkeit; ein weicheres TPU verformt sich unter Last leichter als ein starres Filament. Die Daten für TPU 95A von UltiMaker zeigen Shore A 96 und eine Bruchdehnung über 560% in XY und über 700% in YZ. Deshalb wird TPU für Griffe, Stoßfänger, Dichtungen und schwingungsdämpfende Teile statt für starre strukturelle Halterungen eingesetzt. [14]
Der Workflowaufwand ist real. Flexibles Filament kann empfindlich auf die Einrichtung des Filamentpfads reagieren und profitiert zudem von Trocknung: Prusa nennt 60 °C für 4-6 h als Referenzbedingung. [23] TPU ist konstruktionsbedingt flexibel, aber weder automatisch einfach zu drucken noch für Teile geeignet, die maßhaltig starr bleiben müssen.
PA/Nylon-Familie und technische Filamente
Die PA/Nylon-Familie ist kein einzelnes festes Material. Sie umfasst PA6, PA12, PA11 und langkettige Copolymere; diese Typen können sich bei Steifigkeit, Feuchtigkeitsverhalten und Druckverhalten unterscheiden. Deshalb ist PA/Nylon besser als Familie denn als einzelner Filamenttyp zu behandeln. Für verschleißanfällige Teile und reibungsarme Komponenten kann es nützlich sein, doch die Wahl der Type ist ebenso wichtig wie der Name auf der Spule. [18]
Feuchtigkeitshandhabung und Druckorientierung sind für das tatsächliche Verhalten gedruckter Teile zentral. Evonik weist darauf hin, dass PA12 eine geringere Wasseraufnahme als PA6 und PA66 hat, während die Nylondaten von UltiMaker eine HDT von 89.2 ± 5.6 °C bei 0.455 MPa und eine Bruchdehnung von über 120% in XY, über 130% in YZ, aber nur 1.7 ± 0.2% in Z zeigen. [18] [15] Diese Streuung erinnert daran, dass PA/Nylon in einer Richtung duktil und zwischen den Schichten deutlich weniger nachgiebig sein kann, insbesondere wenn Feuchtigkeit und Verarbeitungsbedingungen nicht kontrolliert werden.
Polycarbonat (PC) und PC-Blends
PC liegt im Bereich höherer Temperaturen und höherer Steifigkeit innerhalb der verbreiteten Filamentauswahl. Die PC-Daten von UltiMaker zeigen eine HDT von 104.5 ± 0.7 °C bei 0.455 MPa, Vicat von 114.7 ± 0.4 °C und Tg von 107.7 °C. Deshalb wird PC oft in Betracht gezogen, wenn ein Teil unter Wärme stabiler bleiben muss als PLA, PETG oder viele universelle Kunststoffe. [19]
Das Prozessfenster ist enger als bei Alltagsfilamenten. Prusament PC Blend gibt eine HDT von 113 °C bei 0.45 MPa und 93 °C bei 1.80 MPa sowie eine Düsentemperatur von 275 ± 10 °C und eine Betttemperatur von 110 ± 10 °C an. [20] Außerdem wird 85 °C für 5 h als Trocknungsreferenz angegeben. [23] In der Praxis benötigen PC und PC-Blends normalerweise einen Drucker, der diese Temperaturen zuverlässig erreichen und halten kann, nicht nur eine heißere Düse. Leistungsfähigere Polymere wie PEEK und PEI existieren über diesen Rahmen hinaus, benötigen jedoch typischerweise spezialisierte Drucker und liegen außerhalb des Entscheidungsspektrums dieses Artikels.
Stützmaterialien: ausbrechbar vs. löslich
Die Wahl der Stützen ist Teil des gesamten Druckworkflows, nicht nur eine Materialentscheidung. Lösliche Stützen sind wichtig, wenn Geometrien mechanisch schwer zu reinigen sind, benötigen aber gewöhnlich ein Mehrmaterial-Upgrade oder eine Konfiguration mit Doppeldüse/-extruder, Trockenlagerung und ausreichend Zeit zum Auflösen der Stütze. Prusa weist darauf hin, dass das Auflösen mehrere Stunden dauern kann. Lösliche Stützen sind daher eine Prozessentscheidung und kein einfacher Spulentausch. [21]
PVA und BVOH sind die gängigen wasserlöslichen Optionen, während HIPS einen anderen Weg darstellt, der statt Wasser Lösungsmittel verwendet. Prusa gibt für HIPS eine Düse mit 225-255 °C und ein Bett mit 100-110 °C an und weist darauf hin, dass es sich in Limonen oder Aceton auflöst, wobei je nach Modellmaterial und Workflow Kompatibilitätsbeschränkungen bestehen. [22] Das Stützmaterial muss sowohl zum Drucker als auch zum Bauteil passen; es gibt kein universelles Stützfilament, das mit jedem Modellpolymer sauber funktioniert.
Verbundwerkstoffe und ästhetische Filamente
Die meisten Consumer-Produkte mit Kohlefaserfilament und Glasfaserfilament sind kurzfasergefüllte Thermoplaste, keine kontinuierlich faserverstärkten Verbundwerkstoffe. Das Basispolymer ist weiterhin zuerst entscheidend, weil die Faserzugabe das Druckverhalten zusätzlich zur zugrunde liegenden PLA-, PETG-, PA/Nylon- oder PC-Familie verändert. In der Praxis werden Füllstoffe aus Kohlenstoff, Glas und aramidähnlichen Fasern eingesetzt, um Steifigkeit oder Verzug zu beeinflussen, doch sie ändern auch die Anforderungen an das Werkzeug. Prusa weist darauf hin, dass kohlenstoff-, glas- und kevlargefüllte Materialien stark abrasiv sind und eine gehärtete Düse benötigen. [16]
Kurze Fasern können den mechanischen Kompromiss zudem auf nicht immer intuitive Weise verändern. Eine Übersichtsarbeit aus 2025 berichtet über Literatur, die zeigt, dass Kurzfaserverstärkung die Anisotropie erhöhen kann und Kohlefasern in einigen gedruckten Systemen die Zwischenlagenhaftfestigkeit verringern können. Gefüllte Filamente sind daher nicht automatisch in jeder Richtung oder bei jedem Ausfallmodus stärker. [17] Dieselbe Vorsicht gilt für ästhetische Filamente wie Holz-, Metall-, Glow-, Silk- und matte Varianten; sie können Oberflächenfinish und Haptik verändern, sollten aber nicht als mechanisch gleich dem Basispolymer oder untereinander angesehen werden.
Checkliste für Druckerfähigkeiten
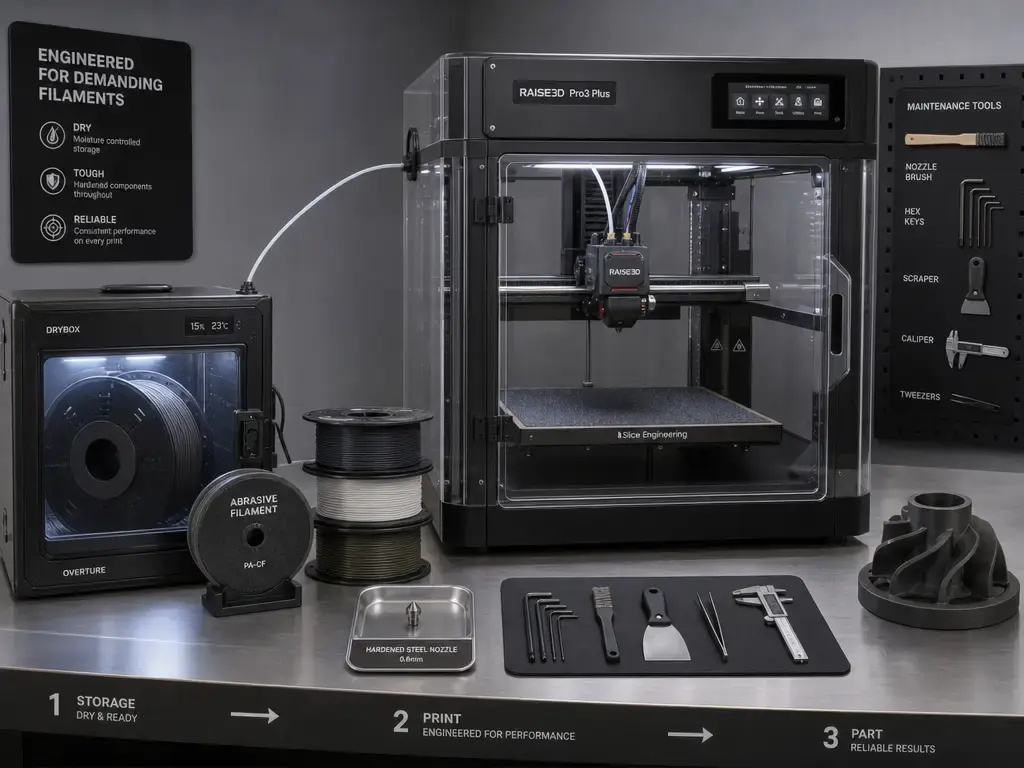
Die Materialwahl wird ebenso durch Maschine und Arbeitsumgebung wie durch das Polymer selbst gefiltert. Prüfen Sie vor dem Markenvergleich oder der Suche nach der höchsten Wärmekennzahl, ob Ihr Drucker und der Raum die erforderlichen Bedingungen für Temperatur, Trocknung, Stützen und Luftstrom unterstützen. Ein mechanisch geeignetes Filament kann dennoch die falsche Wahl sein, wenn Hotend, Bett, Gehäuse oder Belüftungskonfiguration nicht damit umgehen können. [23] [24]
- Gehäuse oder Zugluftkontrolle: erforderlich für Materialien, die leicht verziehen oder stabile Bedingungen im Bauraum bevorzugen.
- Hotend-Temperatur: bestätigen Sie, dass der Drucker die vom Filament benötigte Düsentemperatur tatsächlich erreichen kann.
- Heizbett-Temperatur: prüfen Sie, ob das Bett die angegebene Einstellung erreichen und halten kann.
- Strategie für Betthaftung: verwenden Sie die Oberfläche und Haftmethode, die zum Material passen, nicht nur die Drucker-Voreinstellung.
- Trocknung oder Drybox: einige Filamente benötigen vor und während des Drucks eine aktive Feuchtigkeitskontrolle. Die Trocknungsreferenzen von Prusa umfassen PETG 55 °C / 6 h, TPU 60 °C / 4-6 h, ASA 80 °C / 4 h, PC Blend 85 °C / 5 h und PA11 CF 90 °C / 6 h. [23]
- Abrasive Düsenhardware: kohlenstoff-, glas- und kevlargefüllte Filamente erfordern eine gehärtete Düse. [16]
- Mehrmaterial-Stützkonfiguration: lösliche Stützen können ein Mehrmaterial-Upgrade oder eine Doppeldüse/-extruder sowie Trockenlagerung erfordern. [21]
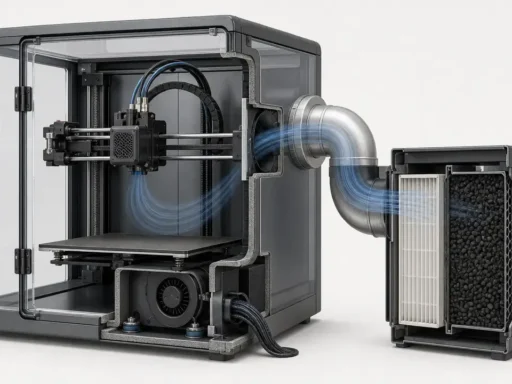
- Belüftung und Filtration: betrachten Sie diese als Risikominderung, nicht als Garantie. NIOSH hebt Emissionsbedenken hervor und empfiehlt technische Schutzmaßnahmen. [24]
- Verzugsrisiko: bestätigen Sie, dass der Drucker die Schrumpfung und das Anheben der Ecken für das gewählte Material beherrschen kann.
- Toleranz für Nachbearbeitung: einige Teile benötigen das Entfernen von Stützen, Glätten oder den Umgang mit Lösungsmitteln, was den Workflow verändert.
Filament nach Anwendung wählen
Das beste Filament hängt von Umgebung und Ausfallmodus ab, nicht von Forenweisheiten. Ob das Teil ein visuelles Modell, Prototyp, Halter, Gehäuse, Außenbauteil, Verschleißkomponente oder flexible Dichtung ist, dieselbe Frage gilt: Was wird tatsächlich zuerst brechen und unter welcher Temperatur, Last oder Exposition? Das ist die zuverlässigste Art, Filamentoptionen über gängige 3D-Drucker-Filamenttypen und Anwendungen hinweg zu vergleichen. [25]
Außengehäuse und Witterungseinwirkung
Für Teile im Freien ist ASA normalerweise die Standardempfehlung, benötigt aber weiterhin gehäuseähnliche Zugluftkontrolle und Belüftung. Prusa nennt diese Prozessbedingungen ausdrücklich; für den Außenbereich geeignet bedeutet also nicht, dass es für offene Drucker geeignet ist. [13] ABS kann für Funktionsteile verwendet werden, doch UltiMaker warnt, dass langfristige UV-Exposition die Eigenschaften von ABS negativ beeinflussen kann. Daher ist es nicht die sichere Standardwahl bei Witterungseinwirkung. [11] Wenn das Teil im Freien eingesetzt wird, sollten Sie UV-Strahlung, Regen, Temperaturwechsel und die Kompatibilität von Befestigungselementen oder Stützmaterial gemeinsam bedenken, statt sich auf eine einzelne Kennzeichnung „wetterfest“ zu verlassen.
Teile für den Fahrzeuginnenraum
Fahrzeuginnenräume können Temperaturen über den Grenzen vieler gängiger Filamente erreichen. Die CDC berichtet, dass geparkte Fahrzeuge 131-172 °F beziehungsweise 55-78 °C erreichen, wenn die Außentemperaturen 80-100 °F betragen. [5] Das bedeutet, dass das Teil einen Temperaturspielraum benötigt, insbesondere wenn es hinter Glas oder auf einer dunklen Armaturenbrettoberfläche sitzt. PLA ist oft zu eingeschränkt, PETG kann je nach Teil und Fahrzeug grenzwertig sein, und technische Optionen für höhere Temperaturen werden nur relevant, wenn Drucker und Workflow sie unterstützen können.
Verschleißanfällige / bewegliche Teile
Bei verschleißanfälligen Teilen, reibungsarmen Einsätzen, Buchsen, Führungen oder Gleitmerkmalen wird die Wahl durch Gegenmaterial, Schmierung, Last, Geschwindigkeit, Temperatur und Druckorientierung begrenzt. PA/Nylon kann hier nützlich sein, doch die Familie variiert je nach Type; Evonik weist darauf hin, dass PA12 eine geringere Wasseraufnahme als PA6 und PA66 hat. Feuchtigkeitsverhalten und Maßstabilität sind daher ebenso wichtig wie die nominelle Nylonbezeichnung. [18] Gefüllte Materialien können bei einigen Geometrien helfen, ersetzen aber nicht die Prüfung von Kontaktbedingungen und Schichtorientierung.
Flexible Dichtungen, Griffe, Stoßfänger
Flexible Teile gehören in die TPU-Kategorie, wenn Biegbarkeit wichtiger als Steifigkeit ist. Die Daten für TPU 95A von UltiMaker zeigen Shore A 96 mit einer Bruchdehnung über 560% in XY und über 700% in YZ. Das entspricht dem Verhalten, das für Griffe, Stoßfänger, Dichtungen und schwingungsdämpfende Merkmale eingesetzt wird. [14] Diese Teile werden wegen ihres elastomeren Verhaltens gewählt, nicht wegen starrer Festigkeit, und sollten funktional anders als strukturelle Halterungen oder harte Befestigungen behandelt werden.
Einschränkungen und Sicherheitsaspekte
Emissionen von 3D-Druckern sind ein reales Thema des Arbeitsschutzes, kein bereits gelöstes Detail. Das NIOSH-Bulletin stellt fest, dass weiterhin Lücken bei verfügbaren Gesundheits- und Sicherheitsinformationen bestehen, behandelt Partikel- und VOC-Emissionen und beschreibt Belüftung, Absaugung und Filtration als Schutzmaßnahmen statt als Garantien. [24] Gehäuse, Luftstrom und Filtration können die Exposition reduzieren, machen jedoch nicht jede Konfiguration einheitlich sicher. Materialwahl, Zustand des Druckers und der umgebende Raum sind weiterhin wichtig.
Eine lebensmittelechte oder medizinisch sichere Verwendung ist bei keiner Filamentfamilie automatisch gegeben. Gehen Sie nicht davon aus, dass allein das Etikett einer Spule die Konformität belegt. Produktspezifische Zertifizierung, Sauberkeit des Druckers, Nachbearbeitung und die genaue beabsichtigte Verwendung müssen geprüft werden, bevor Sicherheitsbehauptungen aufgestellt werden.
So verwenden Sie diesen Leitfaden zu 3D-Drucker-Filamenttypen und Anwendungen
Verwenden Sie diesen Leitfaden zu 3D-Drucker-Filamenttypen und Anwendungen in vier Schritten: Beginnen Sie mit dem Einsatzzweck des Bauteils, grenzen Sie die Auswahl anhand der qualitativen Tabelle ein, prüfen Sie die numerischen Beispiele für Produkte, die zu Ihrer Materialfamilie passen, und bestätigen Sie anschließend Druckerfähigkeit und Sicherheit. Behalten Sie beim Lesen der Tabelle die HDT-Lastkennzeichnung im Blick: 0.45 MPa und 1.80 MPa sind unterschiedliche Prüfbedingungen, daher sind die Werte nicht austauschbar. [3]
FAQ
Was sind die wichtigsten 3D-Drucker-Filamenttypen und Anwendungen?
Die wichtigsten 3D-Drucker-Filamenttypen und Anwendungen in diesem Leitfaden sind PLA für einfache Modelle und Prototypen, PETG für allgemeine Funktionsteile, ABS und ASA für Anwendungen bei höheren Temperaturen, TPU für flexible Teile, PA/Nylon für verschleißanfällige oder reibungsarme Teile, PC für technische Anwendungen bei höheren Temperaturen sowie Stützmaterialien wie PVA/BVOH und HIPS für komplexe Geometrien. Verbundgefüllte und ästhetische Filamente sind Varianten dieser Basispolymere und keine separaten Verhaltensklassen. Die richtige Antwort hängt weiterhin von Umgebung, Ausfallmodus und Druckerfähigkeit ab. [25] [21] [22]
Welches ist das beste Filament für Anfänger?
PLA ist für Anfänger in der Regel der beste Einstieg, weil es sich einfach drucken lässt und auf einfachen Maschinen nachsichtig ist. Es eignet sich für visuelle Modelle, Teile für den Unterricht, Passungsprüfungen und einfache Prototypen. Doch „am besten“ bedeutet nicht am besten für jedes Teil. Die Steifigkeit von PLA macht es nicht zur richtigen Wahl bei Wärmeexposition oder stark stoßbeanspruchter Nutzung; es ist ein Ausgangspunkt und keine universelle Standardwahl. [7]
PLA vs. ABS vs. PETG-Filament: Welches ist am stärksten?
Am stärksten für welchen Ausfallmodus, bei welcher Orientierung und Temperatur? So sollte die Frage gestellt werden. PLA kann sehr steif sein; UltiMaker berichtet über einen Modul von 3250 ± 119 MPa in XY, doch das macht es nicht zum zähesten Material. PETG ist oft eine ausgewogene funktionale Option; UltiMaker gibt eine Zugspannung bei Streckgrenze von 46.2 ± 0.8 MPa in XY an. ABS bietet dagegen eine bessere Wärmetoleranz als PLA, mit einer HDT von 86.6 ± 0.4 °C bei 0.455 MPa, doch UV-Exposition kann die Langzeiteigenschaften weiterhin beeinträchtigen. [7] [8] [11]
Welche 3D-Drucker-Filamenttypen eignen sich am besten für den Außenbereich?
ASA ist für Außenanwendungen in der Regel die erste Wahl, weil es stärker auf Bewitterung ausgerichtet ist als ABS, benötigt aber dennoch das richtige Prozessfenster. Prusa empfiehlt einen gut belüfteten Bereich und weist auf gehäuseähnliche Bedingungen für einen stabilen Druck hin. [13] ABS kann in einigen funktionalen Rollen funktionieren, ist aber keine sichere Standardwahl bei langer UV-Exposition. [11] Wenn das Teil Sonnenlicht, Regen und Temperaturwechseln ausgesetzt wird, muss die Materialwahl UV-Verhalten, Anforderungen an ein Gehäuse und Oberflächenfinish umfassen, nicht nur Wärmewerte. [13] [11]
Welches Filament sollte ich für Teile im Fahrzeuginnenraum verwenden?
Fahrzeuginnenräume können heiß genug werden, um gängige Filamente an ihre Grenzen zu bringen. Die CDC berichtete, dass geparkte Fahrzeuge 55-78 °C beziehungsweise 131-172 °F erreichen, wenn die Außentemperaturen 27-38 °C beziehungsweise 80-100 °F betrugen. [5] Das bedeutet, dass das Teil einen Temperaturspielraum benötigt, insbesondere wenn es hinter Glas oder auf einer dunklen Armaturenbrettoberfläche sitzt. PLA ist oft zu eingeschränkt, PETG kann je nach Geometrie grenzwertig sein und Materialien für höhere Temperaturen werden nur relevanter, wenn Drucker und Workflow damit umgehen können. Der Ausfallmodus ist hier oft Erweichen oder Kriechen, nicht nur sichtbares Schmelzen. [5]
Machen Kohlefaserfilamente Drucke stärker?
Nicht automatisch. Die meisten Consumer-Kohlefaserfilamente sind kurzfasergefüllte Thermoplaste, daher bestimmt das Basispolymer weiterhin einen großen Teil des Verhaltens. Prusa weist darauf hin, dass kohlenstoff-, glas- und kevlargefüllte Materialien abrasiv sind und eine gehärtete Düse benötigen. [16] Eine Übersichtsarbeit aus 2025 berichtet außerdem über Literatur, die zeigt, dass kurze Fasern die Zwischenlagenhaftfestigkeit verringern und die Anisotropie erhöhen können. [17] Diese Materialien können bei einigen Konstruktionen Steifigkeit oder Verzugssteuerung verbessern, doch das Ergebnis hängt von Lastrichtung, Druckorientierung und dem tatsächlichen Füllstoffsystem ab.
Was ist der Unterschied zwischen PVA/BVOH- und HIPS-Stützen?
PVA und BVOH sind wasserlösliche Stützmaterialien, während HIPS normalerweise mit Lösungsmitteln wie Limonen oder Aceton aufgelöst wird. Der Workflow unterscheidet sich jeweils. Prusa weist darauf hin, dass lösliche Stützen ein Mehrmaterial-Upgrade oder eine Doppeldüse/-extruder, Trockenlagerung und mehrere Stunden Auflösungszeit benötigen können. [21] HIPS hat ebenfalls Temperatur- und Kompatibilitätsbeschränkungen und ist daher auch kein universelles Stützmaterial. Die Wahl der Stütze muss sowohl zum Drucker als auch zum Modellpolymer passen, nicht nur zur Geometrie. [22]
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular
- Rechtliche Informationen von Stratasys
- ISO 75-2:2013 Kunststoffe — Bestimmung der Durchbiegungstemperatur unter Last — Teil 2: Kunststoffe und Hartgummi
- Intertek Testlopedia: Wärmeformbeständigkeitstemperatur ASTM D648, ISO 75
- CDC MMWR: Tödliches Eingeschlossensein von Kindern im Kofferraum — Vereinigte Staaten, 1987-1998
- ISO 306:2022 Kunststoffe — Thermoplastische Materialien — Bestimmung der Vicat-Erweichungstemperatur (VST)
- Technisches Datenblatt für UltiMaker PLA PDF
- Technisches Datenblatt für UltiMaker PETG PDF
- Technisches Datenblatt für Polymaker PETG PDF
- Technisches Datenblatt für Prusament PETG PDF
- Technisches Datenblatt für UltiMaker ABS PDF
- Technische Datenseite für Polymaker ASA
- Prusa Knowledge Base: ASA
- Technisches Datenblatt für UltiMaker TPU 95A PDF
- Technisches Datenblatt für UltiMaker Nylon PDF
- Prusa Knowledge Base: Verbundwerkstoffe (gefüllt mit Kohlenstoff, Kevlar oder Glas)
- Tóth et al., „Kurzfaserverstärkung im 3D-Druck mit Materialextrusion: Eine Meta-Analyse mit Einblicken in nachhaltige Alternativen“
- Evonik Industries: Thermoplaste
- Technisches Datenblatt für UltiMaker PC PDF
- Technisches Datenblatt für Prusament PC Blend PDF
- Prusa Knowledge Base: Wasserlöslich (BVOH/PVA)
- Prusa Knowledge Base: HIPS
- Prusa Knowledge Base: Filament trocknen
- NIOSH Science Bulletin: Charakterisierung von 3D-Druckemissionen und Schutzmaßnahmen in einer Büroumgebung
- All3DP: Alle 3D-Druckfilamenttypen erklärt – Eigenschaften, Druck und beste Anwendungen
- ISO 11357-2:2020 Kunststoffe — Dynamische Differenzkalorimetrie (DSC) — Teil 2: Bestimmung der Glasübergangstemperatur und der Stufenhöhe