
Zusammenfassung
Wenn Sie wissen möchten, wie Sie einen 3D-Druck vom Druckbett entfernen, lassen Sie die Bauplatte zuerst abkühlen, nehmen Sie sie ab und biegen Sie sie nur, wenn diese Platte dafür ausgelegt ist, lösen Sie eine Kante, statt von oben zu ziehen, und verwenden Sie einen Schaber nur als letzten Schritt in einem nahezu parallelen Winkel auf einer stabilen Unterlage. Hören Sie auf, wenn Kraftaufwand, Abrutschen oder Anzeichen von Schäden zunehmen. [15] [21]
Vor dem Hebeln: Checkliste für 60 Sekunden
Die Entfernung beginnt mit der Vorbereitung, nicht mit Kraft.
- Bevor Sie den Druck berühren …
- Fahren Sie den Druckkopf zur Seite oder parken Sie ihn und stellen Sie sicher, dass heiße Teile außer Reichweite sind, bevor Sie mit den Händen in die Maschine greifen. [21]
- Prüfen Sie, ob die Bauplatte abnehmbar, flexibel, fest montiert oder aus Glas ist, denn davon hängt der erste sichere Schritt ab. [7] [20]
- Bestimmen Sie den Oberflächentyp, bevor Sie eine Methode wählen: glattes PEI, strukturiertes PEI, Glas oder eine Spezialbeschichtung lösen sich jeweils anders. [8] [12] [23]
- Schaffen Sie einen ebenen Arbeitsbereich, damit die Platte abgestützt bleibt und Ihre Hände nicht in den Werkzeugweg geraten. [21]
- Wenn Sie voraussichtlich schaben müssen, tragen Sie eine Schutzbrille und ziehen Sie eine Halterung oder Klemme in Betracht, statt die Platte mit einer Hand zu halten und mit der anderen zu hebeln. [21]
Bestimmen Sie zuerst Ihre Bauoberfläche
Hier bedeutet Druckbett die beheizte Plattform, Bauplatte die Druckoberfläche, die Sie abnehmen oder auf der Sie drucken, und Platte eine abnehmbare Federstahlplatte. Diese Unterscheidung ist wichtig, weil die Oberfläche die Lösemethode in der Regel stärker bestimmt als die Form des Bauteils.
| Oberflächenkategorie (Beispiele) | Temperaturzustand für die Entfernung | Bester erster Schritt | Hauptrisiko + Prüfung vor dem nächsten Druck |
|---|---|---|---|
| Abnehmbare Federstahl-PEI-Platte (im Stil von Prusa/Flashforge) | Raumtemperatur. [7] | Die Platte abnehmen und vorsichtig aus verschiedenen Richtungen biegen. [7] [17] | Nicht übermäßig biegen oder knicken. Einige Platten der PEI-Familie, etwa Prusa Satin, sind so ausgelegt, dass sich Drucke nach dem Abkühlen lösen, und dürfen ausdrücklich nicht in den Gefrierschrank. [10] |
| Strukturierter PEI-Federstahl (Bambu Textured PEI als Beispiel) | Warten Sie auf 35 °C oder weniger. [12] | Abkühlen lassen und dann vorsichtig biegen, falls das Teil noch haftet. [12] | Zu frühes Ziehen kann die Entfernung erschweren; vor dem nächsten Druck auf Rückstände prüfen. [12] |
| Glattes PEI | Vollständig abkühlen lassen; keine universelle Zahl. [8] | Nach dem Abkühlen von einer Kante aus arbeiten. [8] [15] | PETG kann so stark haften, dass glattes PEI ohne Trennschicht beschädigt wird. [8] |
| Glasplatte (im Stil von UltiMaker) | Zuerst abkühlen lassen; jede Wassermethode erfolgt erst, nachdem die Platte abgenommen wurde. [20] | Die Glasplatte vor zugelassenen Wasser- oder Schaberschritten aus dem Drucker nehmen. [20] | Glas niemals biegen und auf Absplitterungen achten, wenn der nötige Kraftaufwand steigt. [19] [20] |
| Weiche Spezialbeschichtung (im Stil von SuperTack) | Herstellerspezifisch. Eine offizielle Seite von Bambu besagt, die Platte auf 50 °C zu erwärmen, wenn der Druck zu fest haftet. [23] | Die aktuellen Anweisungen zur Platte erneut prüfen und dann diese spezifische Lösemethode befolgen. [23] | Eine Ausnahme zum Wiederaufheizen nicht auf andere Beschichtungen verallgemeinern. [23] |
| Metall-Bauplattform für Resin — nur zum Vergleich, nicht behandelt | Anderer Arbeitsablauf. [22] | Hier keine Entfernungsschritte für Filamentdrucker anwenden. [22] | Das Schleifen von Resin-Plattformen mit 80–120 Körnung und die Fehlersuche per Gefrierschrank gehören in Resin-Dokumentationen, nicht zur Handhabung von FFF-Platten. [22] |
Wenn Ihre genaue Oberfläche nicht aufgeführt ist, behandeln Sie die Entfernung als oberflächenspezifisch und nicht als universell. Abkühlen hilft im Allgemeinen, doch Biegen, Wiedererwärmen, die Verwendung von Wasser und die Werkzeugwahl hängen vom Plattenmaterial und den Anweisungen des Herstellers ab. [6] [7] [20] [23]
Schritt-für-Schritt-Ablauf zur Entfernung
Das Entfernen von der Bauplatte ist ein Eskalationsprozess: zuerst abkühlen, zweitens die vorgesehene Bewegung der Platte nutzen, drittens eine stabile Kante lösen und nur schaben, wenn die vorherigen Schritte scheitern. Es gibt keine universelle Abkühlzeit in Minuten. Eine Platte kann Raumtemperatur vorgeben, während eine andere einen Grenzwert wie 35 °C oder weniger nennt. [7] [12]
Schritt 1 — Druckbett und Druck abkühlen lassen (sofern der Plattenhersteller nichts anderes sagt)
Abkühlen ist der Standardschritt zum Lösen, da die Haftung gewöhnlich nachlässt, wenn sich Bauteil und Platte nach dem Druck stabilisieren. Untersuchungen zur Erwärmung und Kühlung von Bauplatten behandeln die geringere Haftung nach dem Abkühlen als praktische Steuerungsmethode, doch der Zielzustand bleibt oberflächenspezifisch. Nutzen Sie einen Grenzwert, wenn der Hersteller einen vorgibt, etwa 35 °C oder weniger beim Beispiel für strukturiertes PEI von Bambu, und warten Sie andernfalls auf Raumtemperatur oder den vom Hersteller genannten Lösepunkt. [6] [12] [7]
Schritt 2 — Wenn die Platte abnehmbar ist, nehmen Sie sie ab und biegen Sie sie nur wie vorgesehen
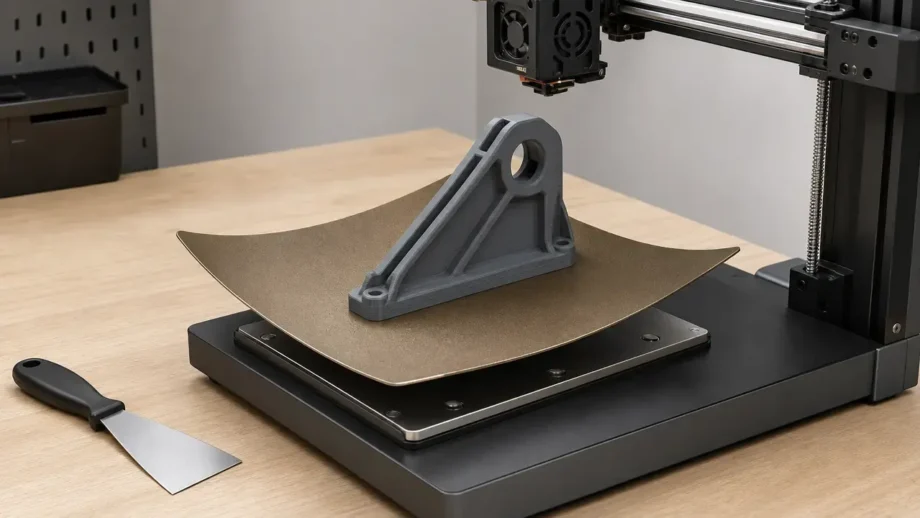
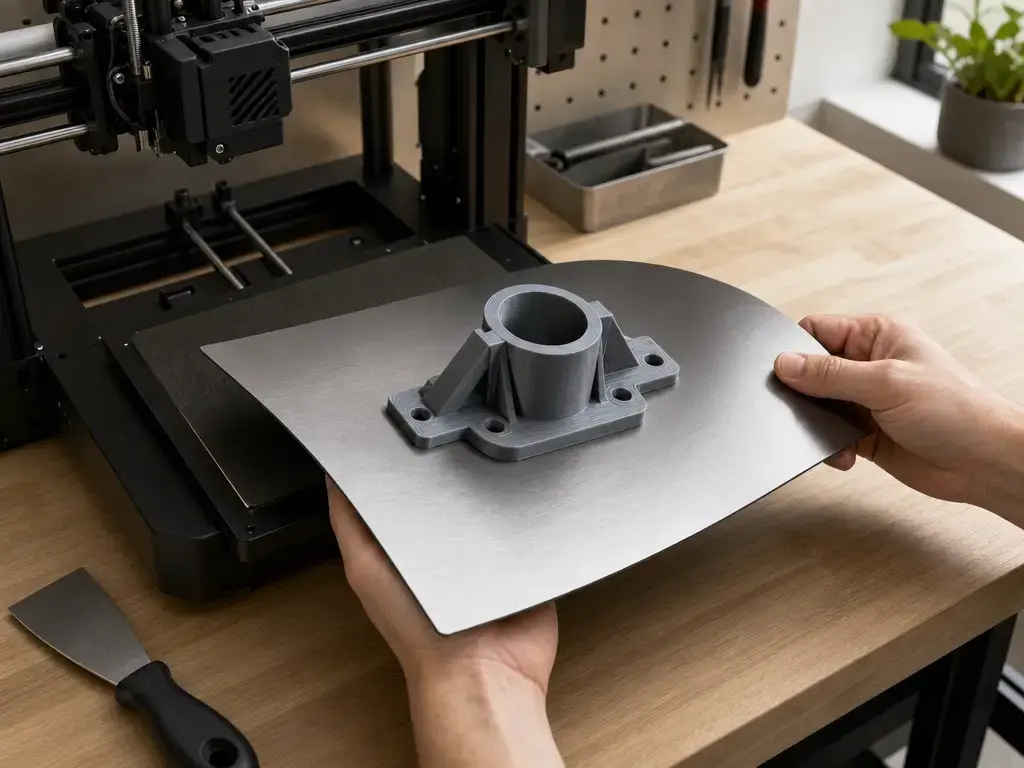
Wenn Ihr Drucker eine flexible Stahl- oder Federstahlplatte verwendet, nehmen Sie die Platte zuerst heraus und biegen Sie sie vorsichtig, statt im Drucker zu hebeln. Bei Prusa gilt grundsätzlich: bis zur Raumtemperatur warten und die Platte dann nach innen und außen biegen; die Anleitung zum Adventurer 5M von Flashforge lautet, die flexible Platte abzunehmen, abkühlen zu lassen und zum Lösen des Bauteils zu biegen. Starres Glas nicht biegen. [7] [17] [20]
Schritt 3 — Eine Kante lösen, nicht von oben ziehen (Hebelwirkung auf fragile Elemente reduzieren)
Falls das Teil noch haftet, beginnen Sie an einer Ecke, einem Brim, einem Raft oder einer anderen stabilen Kante, statt es von oben hochzuziehen. Das senkt das Risiko, dünne Wände, Beine oder dekorative Elemente zu brechen. Falls ein Brim oder Raft vorhanden ist, verwenden Sie zunächst diese Opferkante. Stützen Sie die Platte ab, bewegen Sie das Werkzeug vom Körper weg und halten Sie das Teil nicht mit einer Hand fest, während Sie mit der anderen hebeln. [15] [21]
Schritt 4 — Einen Schaber nur in einem flachen Winkel / nahezu parallel verwenden
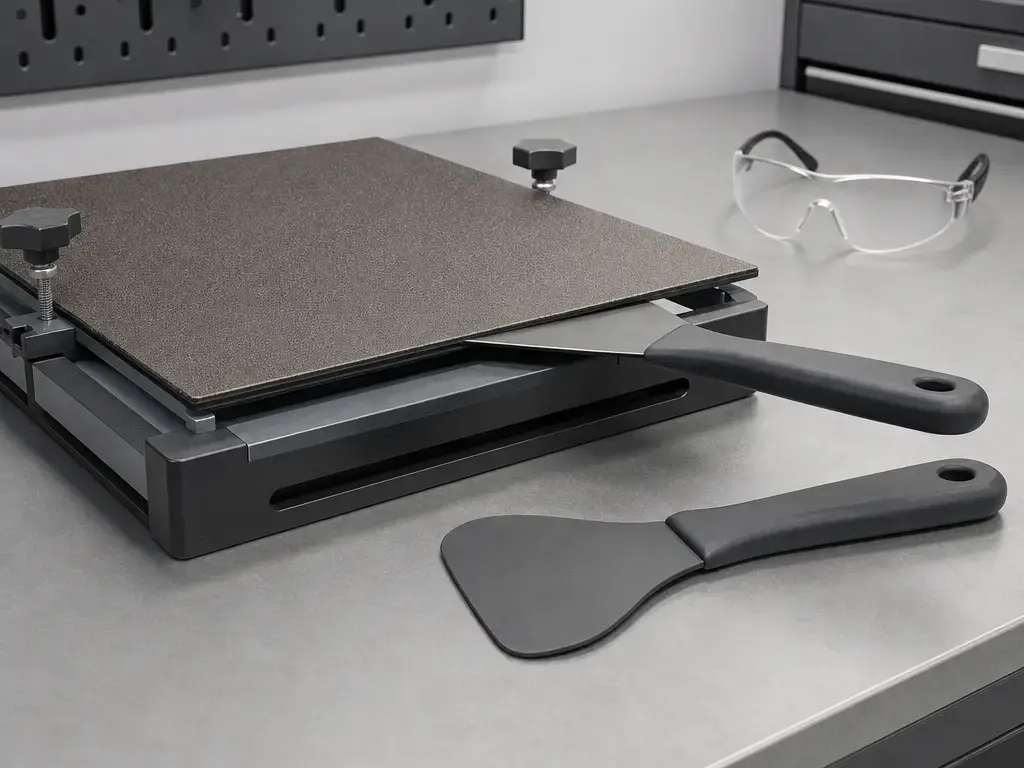
Ein Schaber ist ein kontrolliertes Lösewerkzeug, kein Meißel. Führen Sie ihn in einem flachen Winkel ein, halten Sie ihn nahezu parallel zur Oberfläche und arbeiten Sie in einen vorhandenen Spalt, statt gerade nach unten in die Beschichtung zu drücken. Der aktuelle Leitfaden von Flashforge zur Entfernung fordert einen nahezu parallelen Winkel, das Handbuch zum Creator 3 von Flashforge nennt einen parallelen Winkel zur Bauplatte. Halten Sie Ihre freie Hand aus dem Werkzeugweg. [15] [16] [21]
Schritt 5 — Anhalten, wenn der Kraftaufwand steigt (diagnostizieren, bevor Sie die Platte beschädigen)
Zunehmender Kraftaufwand ist eine Warnung, keine Herausforderung. Halten Sie an, wenn das Werkzeug zu rutschen beginnt, das Modell Risse bekommt, die Beschichtung sich anzuheben scheint oder Glasabsplitterungen zum Risiko werden. Dann ist die Oberfläche meist noch zu warm, für diese Platte wird die falsche Lösemethode verwendet oder die erste Schicht wurde beim Drucken zu aggressiv gebunden. [15] [19] [21]
Wenn Ihr 3D-Druck am Druckbett festklebt
Wenn sich ein Druck mit der normalen Reihenfolge nicht lösen lässt, wechseln Sie die Methode, statt mehr Kraft anzuwenden.
- Bestätigen Sie, dass die Platte tatsächlich ihren Lösezustand erreicht hat, etwa Raumtemperatur oder, wo angegeben, 35 °C oder weniger. [7] [12]
- Nur aus mehreren Richtungen biegen, wenn die Platte aus Federstahl oder eine andere abnehmbare flexible Platte ist. [7] [17]
- An einer stabilen Kante, einem Brim oder Raft arbeiten, nicht an einer dünnen Finne oder fragilen Ecke. [15]
- Wenn Sie schaben müssen, halten Sie das Werkzeug nahezu parallel und die Platte auf einer stabilen Unterlage abgestützt; bei Bedarf festklemmen oder in einer Halterung befestigen. [15] [21]
- Wasser nur verwenden, wenn die Platte abgenommen ist und der Hersteller diesen Arbeitsablauf unterstützt, etwa bei bestimmten Fällen mit Glas und Klebstoff. Keine Flüssigkeit in den Drucker gießen. [20] [15]
- Ausnahmen des Herstellers nur befolgen, wenn sie ausdrücklich genannt werden. Beispielsweise besagt die offizielle SuperTack-Seite von Bambu, die Platte auf 50 °C zu erwärmen, wenn ein Druck zu fest haftet. [23]
- Wenn Anzeichen von Schäden auftreten, opfern Sie den Druck, nicht die Platte. [19] [21]
Brechen Sie den Versuch ab, wenn sich die Platte in die falsche Richtung wölbt, das Werkzeug immer wieder abrutscht, das Modell Risse bekommt oder die Oberfläche Schäden zeigt. Schäden an der Platte sind normalerweise kostspieliger als ein fehlgeschlagenes Teil, und anhaltend übermäßige Haftung weist meist auf die Oberflächenwahl, Temperatur oder Einrichtung der ersten Schicht hin, nicht auf fehlende Hebelkraft. [15] [21]
Warum Drucke zu stark haften
Die Haftung am Druckbett muss zwei gegensätzliche Aufgaben erfüllen: Sie muss die erste Schicht während des Drucks festhalten und sich nach dem Druck lösen, ohne das Bauteil oder die Platte zu beschädigen. Forschung zur Fused-Filament-Fertigung beschreibt dieses Gleichgewicht unmittelbar und berichtet, dass die Haftkräfte deutlich steigen können, wenn das Druckbett knapp oberhalb des Glasübergangsbereichs des Materials betrieben wird. Abkühlen ist daher Teil der Lösestrategie und nicht nur eine Pause vor der Reinigung. [5] [6]
Die üblichen Ursachen sind mechanischer und thermischer Natur. Die Kalibrierung der ersten Schicht betrifft ausdrücklich den Abstand zwischen Düse und Oberfläche; eine zu nah startende Düse kann die erste Schicht also tief in die Oberfläche drücken. Eine höhere Druckbetttemperatur, eine große flache Kontaktfläche, Rückstände auf der Platte und zu dick aufgetragener Klebstoff verstärken allesamt die Haltekraft. PETG auf glattem PEI ist das Beispiel mit hohem Schadenspotenzial, da die Oberfläche selbst beschädigt werden kann, wenn keine Trennschicht verwendet wird. [11] [5] [8]
Häufige Ursachen für übermäßige Haftung
- Entfernen, während die Platte noch warm ist. [6] [12]
- Düse zu nah, was zu einer Überkompression der ersten Schicht führt. [11]
- Druckbetttemperatur hoch genug eingestellt, um die Bindungskraft zu erhöhen. [5]
- Eine große, flache erste Schicht, ein Brim oder Raft, die mehr Fläche auf einmal zum Lösen hinterlassen. [15]
- Eine verschmutzte Platte, verbliebene Rückstände oder eine Reinigungsroutine, vor der der Plattenhersteller warnt. [5] [10]
- Eine ungeeignete Material-Oberflächen-Kombination, insbesondere PETG auf glattem PEI ohne Trennschicht. [8]
- Eine zu stark oder außerhalb des vorgesehenen Arbeitsablaufs aufgetragene Klebstoff- oder Beschichtungsschicht. [5] [15]
Die Physik ist allgemein, die Ausnahmen sind jedoch herstellerspezifische Regeln für Oberflächen. Abkühlen hilft vielen Drucken beim Lösen, dennoch können eine Glasplatte, eine flexible PEI-Platte und eine Spezialbeschichtung jeweils eine andere Behandlung nach Druckende erfordern. [6] [7] [20] [23]
Werkzeuge & Sicherheit
Für die meisten Entfernungen sind ein Kunststoffschaber und ein Spachtel mit abgerundeten Kanten die standardmäßig sicheren Werkzeuge. Flashforge unterstützt die Verwendung eines Schabers im flachen Winkel, und das S6-Handbuch von UltiMaker erinnert sinnvoll daran, dass manche Platten so heiß und empfindlich sind, dass besondere Vorsicht nötig ist: Seine Bauplatte kann mehr als 100 °C erreichen, und für die flexible Platte warnt UltiMaker davor, andere als Kunststoffwerkzeuge mit abgerundeten Kanten zu verwenden, da Metallwerkzeuge die Oberfläche beschädigen können. Metall nur dort verwenden, wo der Plattenhersteller es erlaubt. [15] [19]
Vermeiden, sofern der Hersteller es nicht erlaubt
- Rasierklingen
- Messer
- Schraubendreher
- Beschädigte oder abgesplitterte Schaber
- Meißeln in steilem Winkel in Beschichtungen
Diese Werkzeuge und Bewegungen verursachen am ehesten Riefen in Beschichtungen, Absplitterungen an Glas oder ein Abrutschen unter Kraft. [15] [19] [21]
Sicherheit ist besonders wichtig, wenn ein Druck geschabt oder intensiv an Kanten bearbeitet werden muss. MIT EHS empfiehlt eine stabile Arbeitsfläche, eine vom Körper weg gerichtete Werkzeugführung und keine Technik, bei der mit einer Hand gehalten und mit der anderen gehebelt wird. Eine Schutzbrille ist beim Arbeiten mit dem Schaber eine gute Standardmaßnahme, und eine Halterung oder Klemme ist in Schulen, Makerspaces oder anderen Situationen mit hohem Kraftaufwand die sicherere Wahl. Schnittfeste Handschuhe können helfen, jedoch nur, wenn sie Ihre Kontrolle nicht verringern. [21] [19]
Materialspezifische Fallstricke
Um einen PLA-Druck sicher von der Bauplatte zu entfernen, lassen Sie ihn zunächst abkühlen und prüfen Sie dann, ob sich das Teil sauber löst, bevor Sie zu einem Werkzeug greifen. PLA löst sich nach dem Abkühlen oft leichter, doch es gibt keine universelle PLA-Temperaturregel für die Entfernung. Die PLA-Seite von Prusa nennt 215 °C für die erste Schicht, 210 °C für weitere Schichten und ein Druckbett mit 60 °C, doch das ist ein Beispiel für ein Herstellerprofil und kein universelles PLA-Rezept. [5] [9]
PETG ist das Material, bei dem der Schutz der Platte am wichtigsten ist. Prusa warnt, dass sauberes glattes PEI so stark haften kann, dass das PEI abgezogen oder beschädigt wird; deshalb wird eine Trennschicht wie PVA-Kleber empfohlen, wenn diese Oberflächenkombination unvermeidbar ist. TPU ist anders: Es ist nicht immer das am schwierigsten zu entfernende Material, doch weiche Teile können sich dehnen oder ablösen, wenn Sie nach oben ziehen. Die Dokumentation zum Adventurer 5M von Flashforge weist darauf hin, dass TPU oder andere flexible Materialien bei dieser Plattformfamilie einen Schaber benötigen können; behandeln Sie die Entfernung von TPU daher als abhängig von Geometrie und Oberfläche und nicht als universell einfach oder schwierig. [8] [17]
Resin erfordert einen anderen Arbeitsablauf. Die Hinweise zur Plattform von Formlabs erwähnen das Schleifen mit 80–120 Körnung und einen Schritt zur Fehlersuche im Gefrierschrank im Resin-Kontext, doch das rechtfertigt nicht das Einfrieren von FFF-Glas- oder PEI-Platten. [22]
Beim nächsten Mal verhindern
Prävention bedeutet nicht, die Haftung schwach zu machen. Es geht darum, eine erste Schicht zu erhalten, die beim Drucken hält und sich später trotzdem sauber löst. Dieselben Stellgrößen erscheinen in den Quellen immer wieder, weil sie die Bindung von Anfang an steuern: Reinigung, Nivellierung oder Abstandseinstellung, Beschichtungen oder Klebstoff und Druckbetttemperatur. [5]
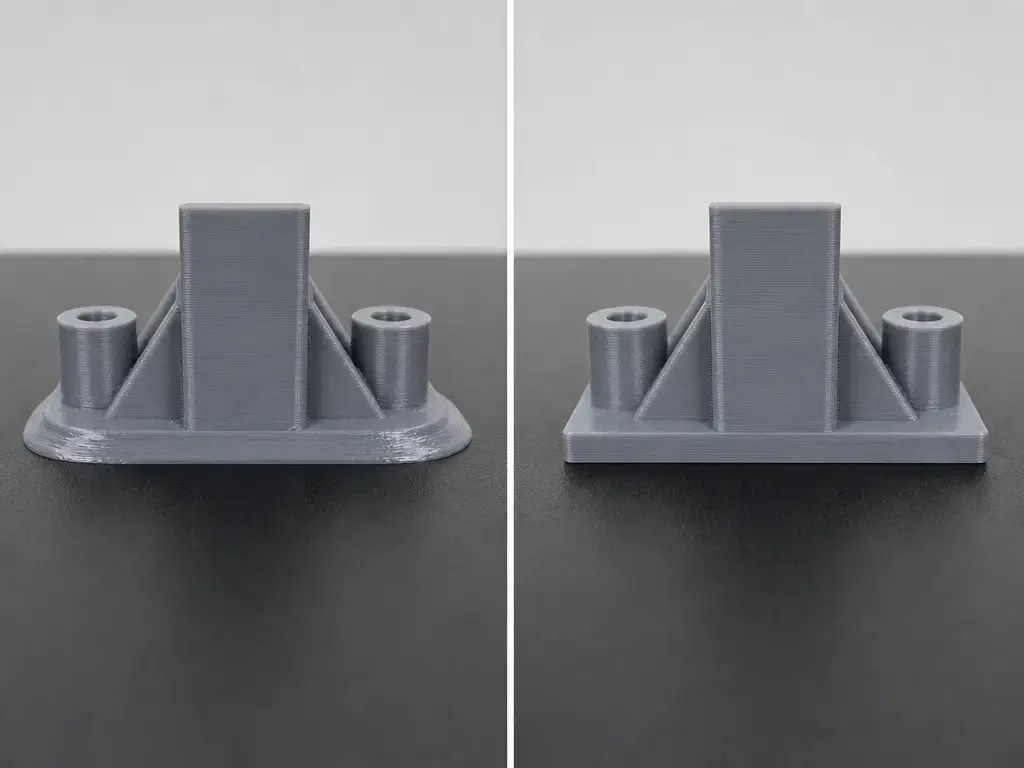
Eine zu nahe Düse hinterlässt sichtbare Hinweise: eine elefantenfußartige Aufweitung, ungewöhnlich breite Linien der ersten Schicht, eine glänzende oder zu stark plattgedrückte Unterseite und ein Muster, bei dem die Entfernung routinemäßig einen Schaber erfordert. Die Kalibrierung der ersten Schicht ist speziell eine Kalibrierung des Abstands zwischen Düse und Oberfläche; wenn diese Anzeichen auftreten, führen Sie deshalb die Routine Ihres Druckers für die erste Schicht oder den Z-Offset erneut aus, bevor Sie mehrere andere Variablen zugleich ändern. Prüfen Sie außerdem, ob die Platte korrekt eingesetzt ist und die Oberfläche zum aktiven Profil passt. [11] [15]
Nach einem festgeklebten Druck vor dem nächsten Folgendes tun …
- Die Oberfläche entsprechend der Empfehlung des Plattenherstellers reinigen. [5] [10]
- Die Überkompression der ersten Schicht reduzieren, indem Sie die Einrichtung der ersten Schicht oder des Z-Offsets am Drucker erneut prüfen. [11]
- Die Druckbetttemperatur in kleinen Schritten neu bewerten; das Beispiel von Flashforge lautet 5 °C pro Schritt, aber das ist keine universelle Regel. [15]
- Eine Trennschicht hinzufügen, wenn Material und Oberfläche dies erfordern, insbesondere bei PETG auf glattem PEI. [8]
- Die Strategie mit Brim oder Raft gezielt einsetzen, wenn Sie Haftung benötigen, aber bedenken, dass mehr Kontaktfläche das Lösen ebenfalls erschweren kann. [15]
Aktuelle Forschung + warum Hersteller heute plattenspezifische Regeln veröffentlichen
Neuere Arbeiten zur kontrollierten Erwärmung und Kühlung behandeln Haftung als etwas, das sich einstellen lässt, nicht nur als etwas, das man hinnehmen muss. Das erklärt, warum Anweisungen von Plattenherstellern spezifischer werden: Statt einer vagen Formulierung wie „vor der Entfernung abkühlen lassen“ nennen manche nun einen Lösegrenzwert wie 35 °C oder weniger, während andere für eine Federstahlplatte weiterhin Raumtemperatur als Lösepunkt angeben. Dieser Wandel ist praktisch, weil die Bauoberfläche selbst Teil der Lösemethode geworden ist. [6] [12] [7]
Fazit
Für eine verlässliche Antwort darauf, wie Sie einen 3D-Druck vom Druckbett entfernen, bestimmen Sie zuerst die Oberfläche, kühlen Sie sie bis zum vom Hersteller vorgesehenen Lösezustand ab, biegen Sie nur dafür vorgesehene Platten und nutzen Sie das Schaben nur als letzten Schritt. Wenn sich Teile immer wieder wie festgeschweißt anfühlen, liegt die langfristige Lösung in der Distanz der ersten Schicht, der Temperatur oder der Material-Oberflächen-Einstellung und nicht in mehr Kraft beim Entfernen. [7] [15] [11]
FAQ
Wie lässt sich ein 3D-Druck vom Druckbett entfernen, ohne ihn zu brechen?
Kühlen Sie die Platte zuerst ab und verwenden Sie dann die für die Oberfläche vorgesehene Lösemethode: Biegen Sie eine abnehmbare Stahlplatte, arbeiten Sie bei starren Oberflächen an einer Kante und schaben Sie nur als letzten Schritt in einem nahezu parallelen Winkel. Wenn der Widerstand weiter zunimmt, halten Sie an und beurteilen Sie die Situation neu, statt Gewalt anzuwenden. [7] [15] [21]
Mein 3D-Druck klebt am Druckbett fest — was ist der sicherste erste Schritt?
Hören Sie auf zu ziehen und prüfen Sie zuerst Oberflächentyp und Temperaturzustand. Eine flexible Platte muss möglicherweise abgenommen und vorsichtig gebogen werden, während Glas oder andere starre Platten nur mit ihren zugelassenen Lösemethoden außerhalb des Druckers behandelt werden sollten. [7] [20] [21]
Warum hilft Abkühlen dabei, dass sich manche Drucke lösen, und warum verhalten sich manche Platten anders?
Abkühlen verändert nach dem Druck die Haftung und das Kontraktionsverhalten, sodass die Bindung oft schwächer wird, wenn sich Bauteil und Platte stabilisieren. Der genaue Lösepunkt hängt jedoch weiterhin von der Oberfläche ab: Ein Hersteller kann Raumtemperatur vorgeben, während ein anderer einen Grenzwert wie 35 °C oder weniger nennt. [5] [6] [7] [12]
Kann PETG eine glatte PEI-Platte beschädigen und wie verhindern Trennschichten dies?
Ja. Prusa warnt, dass PETG so stark haften kann, dass glattes PEI beschädigt wird; deshalb wird bei dieser Kombination eine Trennschicht wie PVA-Kleber empfohlen. Die Trennschicht schafft eine kontrollierte Grenzfläche, sodass sich das Bauteil von der Opferschicht löst, statt am PEI selbst zu reißen. [8]
Ist es sicher, Wasser zum Entfernen eines festgeklebten Drucks zu verwenden?
Nur in zugelassenen Arbeitsabläufen außerhalb des Druckers. Die Anleitung von UltiMaker für Glasplatten verwendet Wasser erst, nachdem die Glasplatte abgenommen wurde, und Flashforge warnt separat davor, Flüssigkeit direkt in den Drucker zu gießen. [20] [15]
Sollte ich die Bauplatte in den Gefrierschrank legen, um einen festgeklebten Druck zu lösen?
Im Allgemeinen nein. Prusa sagt ausdrücklich, seine Satin-Platte niemals in den Gefrierschrank zu legen, und die Fehlersuche mit Gefrierschrank für Resin-Plattformen von Formlabs lässt sich nicht auf die Handhabung von FFF-Glas oder PEI übertragen. [10] [22]
Quellen
- ISO — Standardseite ISO/ASTM 52900:2021: https://www.iso.org/standard/74514.html
- ISO — Standardseite ISO/ASTM 52903-1:2020: https://www.iso.org/standard/67290.html
- ANSI / ISO-Vorschau-PDF — Vorschau ISO/ASTM 52900:2021: https://webstore.ansi.org/preview-pages/ISO/preview_ISO%2BASTM%2B52900-2021.pdf
- SME — PDF mit 3D-Druck-Glossar: https://www.sme.org/globalassets/sme.org/training/certifications/additive-manufacturing-certification/3d-printing-glossary.pdf
- Spoerk et al. (2018) — Druckbetttemperatur im Vergleich zur Haftung bei FFF: https://journals.sagepub.com/doi/10.1080/14658011.2017.1399531
- MDPI Electronics (2023) — Studie zur Erwärmung/Kühlung von Bauplatten: https://www.mdpi.com/2079-9292/12/8/1918/htm
- Prusa Knowledge Base — Flexible Stahlplatten (Leitfaden): https://help.prusa3d.com/article/flexible-steel-sheets-guidepost_2195
- Prusa Knowledge Base — Vorbereitung der Druckoberfläche: https://help.prusa3d.com/article/print-surface-preparation_686951
- Prusa Knowledge Base — PLA: https://help.prusa3d.com/article/pla_2062
- Prusa Knowledge Base — Satin-Stahlplatte: https://help.prusa3d.com/article/satin-steel-sheet_196526
- Prusa Knowledge Base — Kalibrierung der ersten Schicht (MINI/MINI+): https://help.prusa3d.com/article/first-layer-calibration-mini-mini_229122
- Bambu Lab US Store — Bambu Textured PEI Plate: https://us.store.bambulab.com/products/bambu-textured-pei-plate
- Bambu Lab Community Forum — erneut veröffentlichte Anleitung zum Entfernen von SuperTack: https://forum.bambulab.com/t/new-flexible-material-for-the-ams-ams-lite/105568?page=2
- PB Tech — Produktlistung der Bambu SuperTack Pro Build Plate: https://www.pbtech.com/product/PTABAM0596/Bambu-Lab-Accessories-Cool-Plate-SuperTack-Pro-Bui
- Offizieller Blog von Flashforge — So entfernen Sie einen 3D-Druck ohne Schäden vom Druckbett: https://www.flashforge.com/blogs/news/how-to-remove-a-3d-print-from-the-bed-without-damage
- Flashforge Creator 3 Handbuch-PDF: https://en.fss.flashforge.com/10000/software/3cb9f018f82d94349dfab838a375d6f0.pdf
- Flashforge Adventurer 5M Handbuch-PDF: https://wiki.flashforge.com/resource/adventurer_series_manual/adventurer_5m_manual.pdf
- Flashforge Docs — Drucken auf der Bauplatte: https://www.flashforge.com/a/docs/knowledge-corner/printing-on-the-build-plate
- UltiMaker S6 Benutzerhandbuch-PDF: https://um-support-files.ultimaker.com/manuals/user-manual/S6/EN-UltiMakerS6-V1.0-2025-05.pdf
- UltiMaker 3 Benutzerhandbuch v1.4 PDF: https://um-support-files.ultimaker.com/manuals/user-manual/UM3/Ultimaker%203%20-%20User%20manual%20EN%20v1.4.pdf
- MIT Environment, Health & Safety — Sicherheitsblatt zum Entfernen von Drucken von Bauplatten: https://ehs.mit.edu/wp-content/uploads/EHS_0223.pdf
- Formlabs Support — Teile von der Bauplattform entfernen: https://formlabs.com/support/Removing-parts-from-the-build-platform/
- Bambu Lab EU Store — Bambu Cool Plate SuperTack: https://eu.store.bambulab.com/products/bambu-cool-plate-supertack