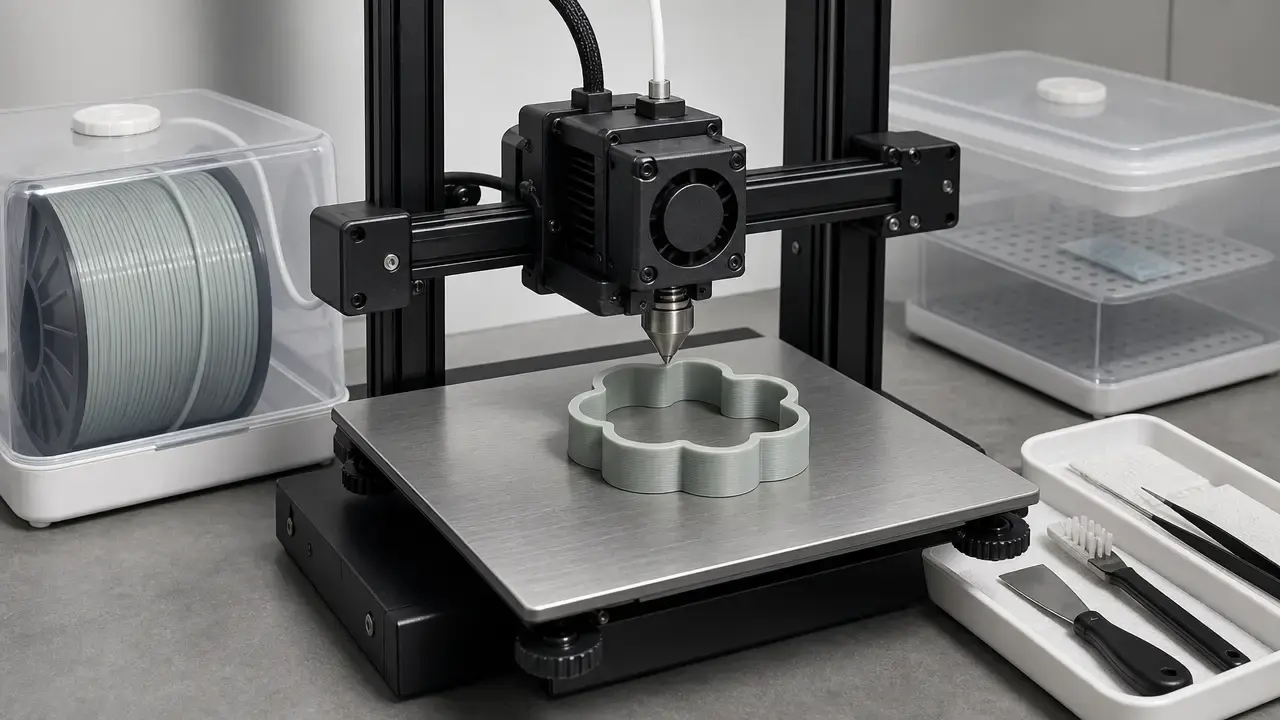

Résumé + matrice de décision
Le filament pour imprimante 3D compatible avec le contact alimentaire ne constitue pas une catégorie unique homologuée. La vraie question est de savoir si le polymère de base, la référence exacte du filament, les additifs, le flux de travail d’impression et l’article fini correspondent tous à l’usage prévu au contact des aliments. Le cadre de la FDA est spécifique à la migration et à l’usage prévu : il n’existe donc pas d’étiquette universelle « filament sûr pour les aliments approuvé par la FDA » qui couvre automatiquement chaque bobine ou chaque impression. [SRC-01] [SRC-03]
Un usage raisonnable dépend du type d’aliment, de la température, de la durée de contact, de la réutilisation et de la nettoyabilité. Les conditions d’utilisation de la FDA incluent des catégories telles qu’un usage stérilisé par la chaleur à haute température au-delà de 212°F, un remplissage à chaud ou une pasteurisation au-dessus de 150°F, ainsi qu’une cuisson à des températures supérieures à 250°F : la température est donc centrale dans la décision. [SRC-02]
| Scénario de contact | Exemples | Niveau de risque | Pourquoi |
|---|---|---|---|
| Contact bref et sec | emporte-pièces, gabarits simples | Faible | Exposition courte et inspection et nettoyage plus faciles |
| Contact court avec une géométrie plus complexe | dosettes, manches, petits outils | Moyen | Davantage de surface et de zones où des résidus peuvent rester |
| Pièces de contact réutilisées | usage répété en cuisine | Élevé | L’usure, le nettoyage et le temps augmentent l’incertitude |
| Usages difficiles à nettoyer ou au contact de chaleur | pièces poreuses, riches en supports, revêtues ou chauffées | À éviter | La validation devient beaucoup plus difficile |
Il s’agit d’un guide d’évaluation des risques, et non d’une liste d’approbations générales. La matrice vise à distinguer les cas de loisir plausibles des usages nécessitant des preuves bien plus solides. Les preuves scientifiques citées ici portent sur la topographie imprimée et le comportement des biofilms, non sur la conformité réglementaire. Une étude souvent citée a utilisé du PLA imprimé à une hauteur de couche de 0.2 mm et avec 15% de remplissage, et a observé des biofilms dans les rainures entre les couches. Prusa indique également que la buse standard en laiton n’est pas considérée comme compatible avec le contact alimentaire, et Formlabs note que les revêtements peuvent réduire le risque mais ne garantissent pas la sécurité lors d’un usage prolongé. [SRC-18] [SRC-20] [SRC-21]
Termes clés + hiérarchie des preuves
| Terme | Ce à quoi il renvoie | Usage abusif courant à corriger |
|---|---|---|
| Qualité alimentaire | Matériau ou produit destiné au contact alimentaire dans des conditions définies | Le traiter comme synonyme d’une sécurité alimentaire universelle |
| Compatible alimentaire | Évaluation spécifique à l’usage du risque et des preuves concernant le contact alimentaire | L’utiliser comme étiquette marketing sans conditions |
| Conforme FDA | Allégation selon laquelle un matériau ou article respecte les exigences américaines pertinentes pour un usage défini | Y voir une approbation de la FDA ou une validation générale |
Les termes « qualité alimentaire » et « compatible alimentaire » sont souvent confondus, mais ils ne désignent pas la même chose. « Qualité alimentaire » renvoie généralement à une catégorie de matériau ou de produit prévue pour le contact alimentaire dans des conditions énoncées. « Compatible alimentaire » est plus étroit : il s’agit d’un jugement concernant un usage précis, une pièce spécifique et les preuves étayant cet usage. [SRC-01] [SRC-03]
« Approuvé par la FDA » est généralement une mauvaise formulation pour un filament. Pour les substances au contact des aliments, de meilleurs termes sont conforme, répertorié, notifié ou couvert par une certification, selon les preuves. La FDA réglemente le contact alimentaire par une logique d’usage prévu, de migration et d’exposition, non au moyen d’une étiquette d’approbation générique pour un filament d’imprimante 3D compatible alimentaire par la FDA. [SRC-01] [SRC-03]
Une hiérarchie pratique des preuves se présente ainsi : Texte réglementaire, FCN, Inscription de certification, Étude scientifique et Conseils du fabricant. Une FCN, ou Food Contact Notification, constitue une preuve solide pour une substance spécifique d’un fabricant donné dans des conditions d’utilisation déterminées, mais elle ne s’applique pas automatiquement à des matériaux similaires d’autres fournisseurs. La FCN 2312 de la FDA est un exemple utile concernant le PLA car elle est restrictive : elle couvre une substance PLA répertoriée, contenant éventuellement jusqu’à 4 wt% d’unités polymères d’acide D-lactique, pour les Conditions of Use B à H, effective depuis le 2023-10-24, et exclut les préparations pour nourrissons et le lait humain. Les allégations de l’UE se présentent souvent sous forme de Déclaration de conformité plutôt que de déclaration d’approbation, et ces documents ne sont pertinents que dans le cadre qu’ils indiquent. La norme NSF/ANSI 51 est encore différente : c’est une inscription de certification pour un produit spécifique répertorié, avec des limites telles que les catégories d’aliments et la température maximale. [SRC-03] [SRC-04] [SRC-12] [SRC-15]
Les voies réglementaires (US + UE) que vous rencontrerez réellement dans les allégations sur les filaments
États-Unis : inscriptions CFR contre FCN contre TOR
Aux États-Unis, les allégations sur les filaments renvoient habituellement à l’un des trois éléments suivants : une inscription CFR, une Food Contact Notification ou une discussion sur le Threshold of Regulation. Aucun ne constitue une approbation générale pour une impression de loisir. La FDA indique que le statut réglementaire d’un matériau au contact alimentaire dépend du statut de chaque substance individuelle présente dans l’article, plus précisément des substances dont on peut raisonnablement s’attendre à ce qu’elles migrent vers les aliments compte tenu de l’usage prévu. La logique des BPF s’applique aussi au-delà du nom du polymère, car 21 CFR 174.5 exige une pureté appropriée et un usage dans une quantité ne dépassant pas ce qui est raisonnablement nécessaire. [SRC-03] [SRC-05]
Les FCN sont particulièrement limitées. La FDA précise qu’une FCN n’est effective que pour le fabricant indiqué, la substance au contact alimentaire et les conditions d’utilisation de la notification, et non pour une substance similaire ou identique d’un autre fabricant. C’est pourquoi « le PLA possède une FCN » n’équivaut pas à « ma bobine de PLA est autorisée ». La logique du Threshold of Regulation est également étroite : la FDA utilise pour l’examen d’une exemption un très faible niveau d’exemple de 0.5 ppb, ce qui souligne que les questions de migration sont quantitatives, non marketing. [SRC-03] [SRC-04]
Union européenne : UE 10/2011 + BPF
Dans l’UE, le cadre que rencontreront la plupart des lecteurs est le règlement (UE) n° 10/2011 relatif aux plastiques, complété par le règlement (CE) n° 2023/2006 relatif aux bonnes pratiques de fabrication. En pratique, cela implique de rechercher les déclarations de conformité, les limites de migration pertinentes et de vérifier si l’article imprimé final respecte toujours les conditions déclarées. Le règlement (UE) n° 10/2011 fixe une limite globale de migration de 10 mg/dm², mais ce chiffre seul n’est pas une allégation de performance pour une pièce imprimée. [SRC-12] [SRC-14]
Une autre erreur courante consiste à répéter la LMS générique de 60 mg/kg comme si elle demeurait la règle par défaut de l’UE. Ce n’est pas le cas. Le règlement (UE) 2016/1416 a supprimé cette valeur générique par défaut : les résumés obsolètes ne doivent donc pas remplacer le texte en vigueur ou une déclaration actuelle. [SRC-13]
Questions à poser avant de faire confiance à une allégation sur un filament :
- De quelle classe de preuve s’agit-il : texte CFR, FCN, Déclaration de conformité UE, inscription NSF ou simple page marketing ? [SRC-03] [SRC-12] [SRC-15]
- L’allégation concerne-t-elle la résine brute, la référence du filament ou l’article imprimé fini ? [SRC-03] [SRC-23]
- Couvre-t-elle la couleur exacte, les additifs, les pigments ou les charges de ce produit ? [SRC-03] [SRC-23]
- Quels types d’aliments, températures et conditions d’utilisation sont réellement couverts ? [SRC-02] [SRC-04] [SRC-15]
- Une traçabilité ou une documentation au niveau du lot est-elle disponible si vous devez défendre l’allégation ultérieurement ? [SRC-03] [SRC-14]
Pourquoi les impressions FDM/FFF sont difficiles à valider pour le contact alimentaire
Définir soigneusement le problème
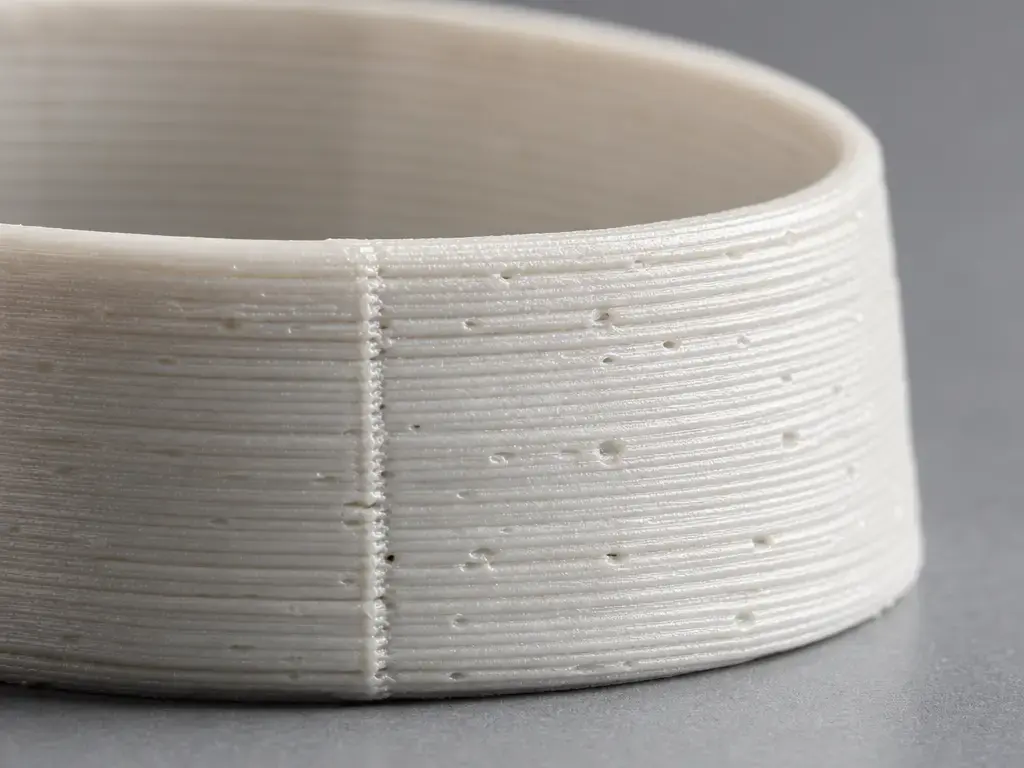
Les impressions FDM/FFF sont difficiles à valider pour le contact alimentaire parce que leur géométrie même peut créer un potentiel de rétention de résidus. Les rainures entre couches, les vides internes et la porosité peuvent retenir des aliments ou des résidus de nettoyage ; la nettoyabilité devient donc une partie du problème de validation. La question n’est pas uniquement de savoir si le polymère est acceptable en principe. Il faut déterminer si la forme finie peut être nettoyée et utilisée de façon constante dans les conditions prévues. [SRC-19]
Les preuves relatives à la topographie sont utiles, mais elles ne constituent pas des preuves de conformité. Dans l’étude Frontiers citée, du PLA imprimé à une hauteur de couche de 0.2 mm et avec 15% de remplissage présentait des biofilms remplissant les rainures entre les couches imprimées. Cela étaye une préoccupation d’hygiène réelle : la texture de surface imprimée peut favoriser la persistance de microbes. L’étude ne mesure pas la migration vers les aliments et n’établit pas une approbation réglementaire pour le contact alimentaire. [SRC-18] [SRC-01] [SRC-03]
Vecteurs de contamination dans les ateliers réels
Dans un atelier réel, la contamination est généralement banale : usure de la buse, résidus d’ancien filament dans le chemin du hotend, résidus de surface d’impression, résidus d’adhésif, résidus de matériau de support, poussière de ponçage et manipulation. Les conseils de Prusa, Formlabs et de sources universitaires convergent : tout le parcours d’impression compte, pas seulement l’étiquette de la bobine. C’est aussi pourquoi un équipement dédié fait partie des pratiques plus sûres, et pourquoi Prusa préfère l’acier inoxydable ou le titane à une buse standard en laiton pour les considérations de contact alimentaire. [SRC-19] [SRC-20] [SRC-21]
Flux de travail minimal plus sûr pour un usage de loisir
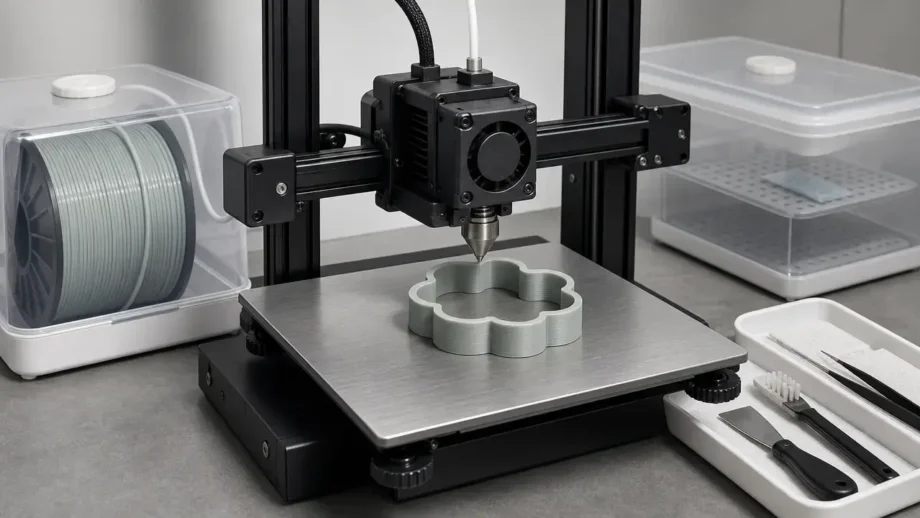
L’impression dédiée au contact alimentaire implique de maîtriser tout le parcours, et pas seulement d’acheter un « filament compatible alimentaire » ou de remplacer une buse. Cela inclut la référence documentée du filament, son stockage, le chemin d’alimentation, l’extrudeur, le hotend, la buse, la surface d’impression, la stratégie de supports, les outils de post-traitement, la manipulation, le nettoyage et le stockage après impression. Prusa recommande l’acier inoxydable ou le titane plutôt que la buse standard en laiton lorsque les considérations de contact alimentaire sont importantes, et Formlabs recommande de même une buse dédiée en acier inoxydable et un parcours d’équipement dédié plutôt que de supposer qu’une imprimante à usage mixte est acceptable. Les conseils de chimie de la FDA soulignent un point plus large : la logique des essais de migration doit refléter les conditions d’utilisation réelles de l’article final, non une hypothèse générique fondée sur une réglementation des revêtements ou une large allégation sur un polymère. [SRC-20] [SRC-21] [SRC-24]
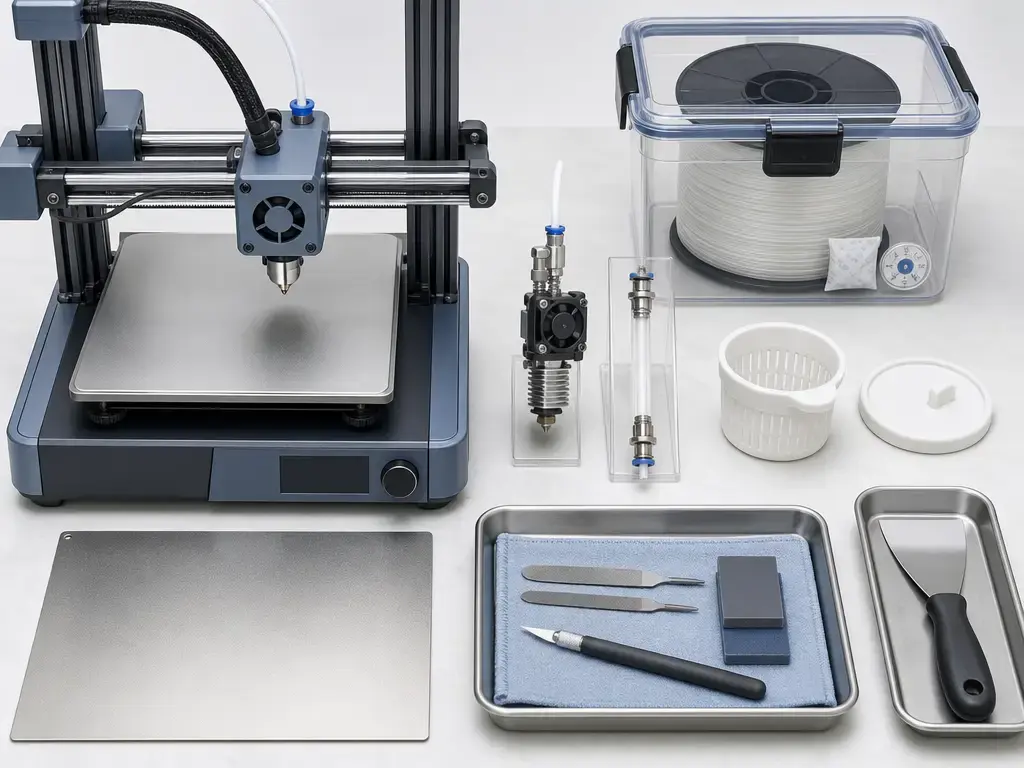
Les pièces réutilisées exigent une prudence supplémentaire. Si vous vous appuyez sur des revêtements compatibles alimentaires, considérez cela comme une décision de documentation et de procédé, non comme une garantie. L’état de polymérisation, la continuité, les rayures, les produits de nettoyage, l’usure et le schéma réel de contact alimentaire sont tous importants. Un revêtement qui convient à une pièce de démonstration utilisée brièvement ne constitue pas automatiquement un système durable pour des usages répétés. Jetez les pièces qui se fissurent, s’écaillent, absorbent les odeurs, retiennent des résidus ou présentent des dommages au revêtement. [SRC-19] [SRC-21] [SRC-24]
Flux de travail minimal pour une impression plus sûre :
- Utilisez une référence de filament documentée pour cette formulation et cette couleur exactes, et non seulement un nom de famille de polymères. [SRC-23]
- Maîtrisez l’ensemble du parcours matière : filament sec, extrudeur et hotend propres, buse dédiée et outils de post-traitement dédiés. [SRC-19] [SRC-21]
- Préférez une buse en acier inoxydable ou en titane, et évitez une buse standard en laiton pour les impressions au contact alimentaire. [SRC-20] [SRC-21]
- Gardez une géométrie simple et aussi pleine que possible, évitez les cavités cachées, les supports lorsque possible et les conceptions qui retiennent l’humidité. [SRC-19]
- Ne réalisez le post-traitement qu’avec des méthodes compatibles à la fois avec le polymère et avec l’usage prévu au contact alimentaire. [SRC-19] [SRC-24]
- Si un usage répété est prévu, utilisez un système de revêtement documenté et contrôlez son usure dans le temps. [SRC-21] [SRC-24]
- Jetez les pièces qui se fissurent, s’écaillent, absorbent des odeurs ou perdent l’intégrité de leur revêtement. [SRC-19] [SRC-21]
Matériaux, correctement distingués : PLA contre PET contre PETG contre copolyesters contre PP contre nylon contre PEI
Il ne s’agit pas d’une liste des meilleurs filaments. La famille de polymères, la référence du filament, les additifs, les pigments, les charges et le flux de travail d’impression doivent être distingués, car le seul nom du polymère ne répond pas à une question de contact alimentaire. Une évaluation utile commence par la classe de preuve, puis vérifie si l’article imprimé exact et son usage s’inscrivent encore dans cette chaîne de preuves. [SRC-01] [SRC-03]
| Famille de matériaux | Exemple de preuve (classe de preuve indiquée) | Principale réserve pour les impressions FDM | Usage réaliste |
|---|---|---|---|
| PLA | Exemple de FCN FDA restreinte (FCN) | La formulation et les conditions comptent ; tous les PLA ne sont pas identiques | Articles à contact bref et à faible température uniquement |
| PET / PETG / copolyesters CHDM | Texte CFR ou déclaration spécifique à la référence (Texte réglementaire / Déclaration du fabricant) | Le PET, le PETG et les copolyesters ne doivent pas être traités comme une seule catégorie | Pièces de contact conditionnelles dépendant de la documentation |
| PP | 21 CFR 177.1520 (Texte réglementaire) | L’imprimabilité et la formulation varient toujours | Famille plausible si la documentation et le flux de travail l’étayent |
| Nylon | Exemple d’inscription NSF (Inscription de certification) | Le comportement face à l’humidité et le périmètre de l’inscription comptent | Usage industriel contrôlé ou usage de loisir soigneusement validé |
| PEI / ULTEM | 21 CFR 177.1595 (Texte réglementaire) | Les exigences de mise en œuvre industrielle sont élevées | Note industrielle, pas un choix par défaut pour le loisir |
PLA
Si la question est « le PLA est-il compatible alimentaire ? », la réponse honnête est « parfois, dans des conditions restreintes ». La FCN 2312 de la FDA ne constitue pas une approbation générale du filament PLA. Elle couvre une substance PLA précise, contenant éventuellement jusqu’à 4 wt% d’unités polymères d’acide D-lactique, pour les Conditions of Use B à H, avec une date d’effet au 2023-10-24, et exclut les préparations pour nourrissons et le lait humain. [SRC-04]
Le PLA est donc un cas conditionnel, pas un oui universel. Pour l’impression de loisir, la vraie question est de savoir si la formulation exacte du filament, les additifs, l’état de surface, la nettoyabilité, la température de contact et le mode d’usage correspondent encore à une chaîne de preuves défendable. Même si la documentation relative à la résine paraît plausible, la texture des couches FDM et la contamination du flux de travail peuvent encore faire de l’article imprimé un mauvais choix pour le contact alimentaire. [SRC-02] [SRC-18] [SRC-20]
PET / PETG / copolyesters CHDM
Le PET et le PETG sont souvent amalgamés dans les discussions informelles, mais leur situation réglementaire n’est pas la même. Le PET possède sa propre réglementation de contact alimentaire dans 21 CFR 177.1630, comprenant des limites spécifiées d’essais d’extractibles avec des solvants, durées et températures déterminés. Cette section renvoie également aux copolyesters décrits dans 21 CFR 177.1315(b)(3), ce qui explique précisément pourquoi « PETG compatible alimentaire » ne peut recevoir une réponse en une seule ligne. [SRC-06] [SRC-07]
Les copolyesters CHDM ont une base réglementaire distincte dans 21 CFR 177.1315. Certaines allégations de marché concernant le PETG peuvent renvoyer à cette chimie, mais l’allégation doit toujours correspondre à la résine exacte et à l’usage final. La déclaration PETG de Fillamentum datée du 2022-11-22 l’illustre bien : elle est spécifique à une référence et à une couleur, renvoie aux cadres de l’UE et des États-Unis, et précise toujours que les limites de migration pour l’article final destiné au contact alimentaire doivent être déterminées. C’est ainsi qu’il faut lire une déclaration : comme une preuve circonscrite, non comme une promesse générale pour chaque impression PETG. [SRC-07] [SRC-23]
PP
Le polypropylène est l’une des familles de filaments les plus plausibles pour le contact alimentaire car il relève d’un cadre réglementé des polymères oléfiniques selon 21 CFR 177.1520. Le texte porte sur la composition et les conditions, non sur une validation universelle de chaque bobine. La réglementation inclut des limites de composition détaillées pour différentes classes de polymères oléfiniques, y compris des exemples spécifiant au moins 85 wt% d’unités dérivées de l’éthylène et/ou du propylène dans certains copolymères. [SRC-08]
En pratique, le PP peut être attrayant pour les plastiques au contact alimentaire, mais l’imprimabilité FDM, le gauchissement, la gestion de l’humidité et le paquet d’additifs restent importants. Une famille de polymères peut sembler prometteuse sur le papier et échouer comme article imprimé si la formulation exacte ou le flux de travail sort de la base de preuves. [SRC-08] [SRC-19]
Nylon
Le nylon entre généralement dans cette discussion par les systèmes industriels plutôt que par des allégations génériques pour imprimantes de bureau. L’exemple le plus solide de cet ensemble de sources est le Nylon White FS de Markforged, qui apparaît dans les inscriptions NSF/ANSI 51 avec un périmètre explicite comprenant des catégories d’aliments et une température maximale d’utilisation de 105°F. Cette inscription est utile car elle montre à quoi ressemble une véritable allégation de certification : spécifique au produit, au périmètre et limitée. [SRC-15]
La fiche technique associée renforce le même point. Elle indique que le matériau est certifié par NSF selon NSF/ANSI 51, mais précise aussi que les utilisateurs finaux restent responsables de valider l’adéquation dans leur propre application. Pour les lecteurs amateurs, c’est l’idée essentielle. Un exemple certifié de nylon existe, mais cela ne signifie pas que « le nylon est compatible alimentaire » en général, et le comportement face à l’humidité ainsi que le contrôle du flux de travail restent importants. [SRC-22]
PEI / ULTEM
Le PEI, souvent vendu sous le nom ULTEM, doit plutôt être considéré comme un matériau pour une note industrielle. Il possède une inscription spécifique pour le contact alimentaire dans 21 CFR 177.1595, avec des conditions détaillées d’essais d’extractibles. La réglementation indique une extraction à l’eau à 121°C (250°F) pendant 2 heures, avec des extractibles non volatils totaux ne dépassant pas 12.3 µg/cm² pour des disques moulés spécifiés. [SRC-09]
Le PEI est donc un bon exemple de famille de polymères réglementée de manière très précise, mais pas un raccourci pour le travail de loisir au contact alimentaire. Sa mise en œuvre est exigeante, la compatibilité des équipements importe, et une réglementation couvrant des éprouvettes moulées ne vaut toujours pas approbation générale d’une impression FDM. [SRC-09] [SRC-21]
Pour tous ces matériaux, le schéma est identique : commencez par les preuves exactes concernant la famille de polymères, puis vérifiez si la référence du filament, les additifs, le flux de travail et l’article imprimé correspondent toujours à ces preuves. Les classes de température de contact alimentaire ajoutent une couche supplémentaire, car un outil au contact bref et froid et une pièce chauffée au contact humide ne posent pas le même problème pratique ou réglementaire. [SRC-02] [SRC-03]
Revêtements et mastics : comment en parler sans généralisation dangereuse
L’idée de conformité
Les revêtements et mastics sont souvent présentés comme s’ils pouvaient transformer n’importe quelle impression en pièce au contact alimentaire. C’est trop général. Dans la réglementation américaine, les revêtements résineux et polymériques constituent leur propre catégorie, et 21 CFR 175.300 présente les revêtements à usage répété autour d’un film continu sur un substrat approprié qui agit comme barrière fonctionnelle. Cela signifie que le système de revêtement, le substrat et l’usage prévu comptent tous. [SRC-10]
Les conseils de chimie de la FDA vont dans le même sens. Les essais de migration et l’évaluation de l’exposition doivent refléter les conditions réelles d’utilisation de l’article, et non seulement le fait qu’une catégorie de revêtements existe dans le CFR. Ainsi, même lorsqu’un revêtement réduit le contact direct avec le substrat imprimé, il ne dispense pas d’examiner le matériau de base, les conditions de polymérisation, le type d’aliment, la température et l’usure. [SRC-24]
Règle éditoriale pour les revêtements
Pour toute mention de revêtements compatibles alimentaires, la règle la plus sûre est une documentation spécifique au produit, et non une assurance à l’échelle de la catégorie. Vérifiez les exigences de polymérisation, la continuité, les microtrous, les rayures, la compatibilité avec les produits de nettoyage et la compatibilité en température avant de considérer une impression revêtue comme adaptée au contact alimentaire. Les conseils des services de vulgarisation et ceux des fabricants traitent tous deux les revêtements comme dépendants du flux de travail, et non comme des solutions automatiques. [SRC-19] [SRC-21]
Formlabs avertit également que les revêtements peuvent se dégrader avec le temps, ce qui explique pourquoi un revêtement ne doit pas être considéré comme une dérogation permanente pour le substrat imprimé sous-jacent. Un revêtement peut aider, mais il ne rend pas inoffensive pour toujours l’impression sous-jacente. [SRC-21]
Qu’est-il réellement raisonnable d’imprimer ?
Ce qu’il est raisonnable d’imprimer dépend moins du marketing des marques que du schéma d’exposition. Pour le contact alimentaire, les variables clés sont le type d’aliment, l’humidité, la température, la durée de contact, la géométrie, la réutilisation et la nettoyabilité. Les conditions d’utilisation de la FDA reposent sur ces variables, et les conseils pratiques des services de vulgarisation aboutissent à la même conclusion dans le contexte d’un atelier : matériau, géométrie, procédé et usage comptent tous ensemble. [SRC-02] [SRC-19]
- Risque faible : emporte-pièces, gabarits pour contact sec et outils simples qui touchent brièvement les aliments et sont faciles à inspecter et à nettoyer. Ils ne sont pas certifiés par défaut, mais constituent les cas de loisir les plus faciles à défendre si le flux de travail est maîtrisé. [SRC-19] [SRC-20]
- Risque moyen : objets ayant un contact court avec des aliments humides froids ou à température ambiante, mais présentant une surface plus complexe, tels que des dosettes d’ingrédients secs ou des manches d’ustensiles. Ils exigent un contrôle plus strict du flux de travail et davantage d’inspections au fil du temps. [SRC-19] [SRC-21]
- Risque élevé : pièces réutilisées, outils pour contact humide présentant des rayures ou des revêtements usés, et géométries complexes avec joints, supports ou cavités internes. Ils nécessitent des preuves bien plus solides que celles qu’offre une configuration typique d’impression de bureau. [SRC-19] [SRC-21]
- À éviter : liquides chauds, aliments très gras, aliments très acides, contact avec l’alcool, usage par des bébés ou nourrissons et outils en contact avec de la viande crue. Ces usages passent rapidement dans un domaine d’exposition plus élevée, d’exigences d’hygiène accrues ou de périmètre plus limité, et ne se prêtent pas aux hypothèses informelles de loisir. [SRC-02] [SRC-04] [SRC-24]
Avertissement pour la vente commerciale / l’usage institutionnel
Un flux de travail de loisir réduisant le risque n’est pas une voie de conformité pour un usage commercial ou institutionnel. Dès lors qu’une pièce imprimée est vendue, installée dans un café, utilisée dans une cuisine scolaire ou intégrée à un flux de transformation alimentaire, la charge se déplace vers une conformité documentée. En pratique, cela peut impliquer des déclarations de fournisseurs, des contrôles BPF, la traçabilité, des essais de migration et un examen réglementaire professionnel de l’article exact dans ses conditions réelles d’utilisation. Aux États-Unis, 21 CFR 174.5 exige une pureté appropriée et un usage dans une quantité ne dépassant pas ce qui est raisonnablement nécessaire. Dans l’UE, le règlement (CE) n° 2023/2006 formalise des contrôles de type BPF pour les matériaux et objets au contact des aliments. [SRC-05] [SRC-14]
À retenir : si la pièce est vendue ou utilisée dans une institution, « cela semble convenir » n’est pas une norme défendable. Les preuves doivent correspondre aux conditions réelles d’utilisation, notamment au type d’aliment, à la température, à la durée de contact, au nettoyage et à l’usure, et tout essai de migration doit refléter ces conditions réelles. [SRC-24]
Modes de défaillance + idées reçues
Une idée reçue courante est que compatible lave-vaisselle signifie compatible alimentaire. Ce n’est pas le cas. La résistance au lave-vaisselle est une allégation de durabilité concernant les conditions de lavage, tandis que l’aptitude au contact alimentaire dépend du système de résine, des additifs, de la transformation et de ce qui peut migrer depuis l’article fini. L’hygiène reste importante, car les résidus, les marques de supports et la géométrie peuvent accroître le risque pratique même lorsque le matériau de base paraît plausible. [SRC-03] [SRC-19] [SRC-21]
Une autre erreur consiste à traiter le marketing antibactérien comme une preuve de conformité. Ce n’en est pas une. Un discours antimicrobien ne remplace pas la documentation pour le contact alimentaire et ne vous indique pas si un contact alimentaire répété est approprié. La même prudence s’applique aux filaments décoratifs ou chargés : les produits à paillettes, chargés en fibre de carbone, en bois ou en métal nécessitent chacun leur propre base réglementaire, car les additifs et charges peuvent modifier le profil de substances important pour la migration et la conformité. Les revêtements ne constituent pas non plus un raccourci, car l’usure peut de nouveau exposer le substrat imprimé sous-jacent. [SRC-03] [SRC-19] [SRC-21]
Si une pièce imprimée présente une usure rugueuse, des fissures, un remplissage exposé, une odeur persistante ou un revêtement endommagé, jetez-la plutôt que d’essayer de la sauver en la nettoyant davantage. [SRC-19] [SRC-21]
Contexte de la recherche + du marché
Des recherches récentes apportent un contexte utile mais limité à l’impression 3D compatible alimentaire. L’étude publiée dans Frontiers in Microbiology est importante car elle montre le lien entre la topographie de surface imprimée et le comportement des biofilms. Dans ces travaux, les biofilms remplissaient les rainures entre les couches imprimées sur des spécimens imprimés, ce qui étaye l’argument pratique d’hygiène selon lequel les lignes de couche et la texture peuvent compter. Mais l’étude n’est pas un essai de conformité au contact alimentaire et ne répond pas aux questions réglementaires relatives à la migration, aux additifs ou à l’usage prévu. [SRC-18]
Du côté du marché, les allégations documentées de certification et de déclaration deviennent plus visibles, particulièrement dans les écosystèmes industriels. Les exemples les plus nets restent limités, telle l’inscription NSF du Markforged Nylon White FS avec des catégories d’aliments explicites et une température maximale d’utilisation de 105°F. C’est un progrès utile, mais cela montre aussi à quel point les allégations sérieuses sont habituellement spécifiques. Les recommandations d’environnement, de santé et de sécurité pour la fabrication additive constituent un sujet distinct de l’aptitude au contact alimentaire, même si les deux comptent en pratique. [SRC-15] [SRC-17]
Conclusion pratique
La conclusion pratique est simple : le filament d’imprimante 3D compatible alimentaire n’est qu’un maillon de la chaîne. La logique de la FDA est spécifique à l’usage prévu et à la migration, et la question pertinente concerne toujours la résine exacte, les additifs, le parcours de transformation et l’article fini. Il n’existe pas de sceau FDA universel transformant une bobine en pièce automatiquement acceptable pour le contact alimentaire. [SRC-01] [SRC-03]
Pour le loisir, les cas les plus faciles à défendre sont les pièces simples, froides, sèches, à contact bref, jetables ou faciles à inspecter. Pour un contact alimentaire répété ou commercial, le niveau d’exigence est bien plus élevé. C’est là que deviennent nécessaires une documentation plus solide, un contrôle plus strict du flux de travail, des revêtements employés uniquement avec les réserves appropriées et une validation réelle. [SRC-19] [SRC-21]
FAQ
Qu’est-ce qu’un filament d’imprimante 3D compatible alimentaire, et qu’est-ce qu’il n’est pas ?
Un filament d’imprimante 3D compatible alimentaire est un matériau qui peut être utilisable dans une application de contact alimentaire uniquement lorsque la résine exacte, les additifs, les colorants, les conditions de transformation et l’article fini correspondent à la chaîne de preuves pertinente. Ce n’est pas une approbation générale pour chaque bobine, imprimante ou cas d’usage. La FDA réglemente les substances au contact alimentaire selon une logique spécifique aux substances et à l’usage prévu ; le même polymère de base peut donc être acceptable dans une formulation et ne pas l’être dans une autre. [SRC-01] [SRC-03]
Le PLA est-il compatible alimentaire pour l’impression 3D ?
Pas par défaut. Le PLA peut apparaître dans des contextes de contact alimentaire, mais cela ne rend pas chaque filament PLA compatible alimentaire pour l’impression 3D. L’exemple de PLA de la FDA dans la FCN 2312 est restreint, spécifique au fabricant, limité aux Conditions of Use B à H, et exclut les préparations pour nourrissons et le lait humain. La surface imprimée, les additifs, la nettoyabilité et le flux de travail comptent toujours. [SRC-04] [SRC-18] [SRC-20]
Le PLA est-il compatible alimentaire pour les emporte-pièces ?
Les emporte-pièces font partie des cas de loisir les plus défendables, car le contact est bref et la géométrie peut être simple, mais cela ne les rend toujours pas certifiés par défaut. La réutilisation, les cycles de lavage, les marques de supports et les rainures entre couches comptent tous ; l’article imprimé peut donc encore devenir un mauvais choix pour le contact alimentaire avec le temps. [SRC-18] [SRC-19]
Le PETG est-il compatible alimentaire pour l’impression 3D ?
Les allégations de PETG compatible alimentaire dépendent de la chimie exacte et des documents relatifs au filament. Le PET relève d’un texte réglementaire, les copolyesters CHDM d’un autre, et les déclarations PETG sont souvent spécifiques à une référence et à une couleur. La déclaration de Fillamentum est un bon exemple car elle indique toujours que la migration de l’article final doit être déterminée. Ainsi, « PETG compatible alimentaire » n’est jamais à lui seul une réponse complète. [SRC-06] [SRC-07] [SRC-23]
Existe-t-il un filament d’imprimante 3D compatible alimentaire approuvé par la FDA ?
Il n’existe pas de catégorie universelle de filament d’imprimante 3D compatible alimentaire par la FDA. La FDA réglemente les substances au contact alimentaire et leurs conditions d’utilisation, non une étiquette générique de filament approuvé. Un filament peut s’appuyer sur une réglementation pertinente, une FCN ou une documentation fournisseur à l’appui, mais l’allégation doit toujours correspondre au matériau exact et à l’usage prévu. [SRC-01] [SRC-03] [SRC-04]
Ai-je besoin d’une buse en acier inoxydable pour une impression 3D compatible alimentaire ?
Pour les travaux au contact alimentaire, une buse en acier inoxydable est une précaution judicieuse et est explicitement préférée par les conseils de Prusa à une buse standard en laiton. Formlabs recommande également d’éviter les buses en laiton et d’utiliser une buse dédiée en acier inoxydable pour les objets au contact alimentaire. La buse n’est qu’une partie du système ; son remplacement seul ne crée donc pas un flux de travail pour le contact alimentaire. [SRC-20] [SRC-21]
Que couvre réellement la certification NSF/ANSI 51 et comment la vérifier ?
La certification NSF/ANSI 51 couvre le produit répertorié dans le périmètre affiché dans l’inscription, non une famille entière de matériaux par défaut. Pour la vérifier, contrôlez la désignation commerciale exacte, les catégories d’aliments et les limites éventuelles telles que la température maximale. Par exemple, l’inscription NSF du Markforged Nylon White FS indique une température maximale d’utilisation de 105°F et énumère les types d’aliments couverts. [SRC-15]
Sources
- SRC-01. Comprendre comment la FDA réglemente les substances entrant en contact avec les aliments. https://www.fda.gov/food/food-packaging-other-substances-come-contact-food-information-consumers/understanding-how-fda-regulates-substances-come-contact-food
- SRC-02. Types d’aliments et conditions d’utilisation des substances au contact alimentaire. https://www.fda.gov/food/packaging-food-contact-substances-fcs/food-types-conditions-use-food-contact-substances
- SRC-03. Détermination du statut réglementaire des composants d’un matériau au contact alimentaire. https://www.fda.gov/food/packaging-food-contact-substances-fcs/determining-regulatory-status-components-food-contact-material
- SRC-04. Food Contact Notification 2312 de la FDA (exemple PLA). https://www.hfpappexternal.fda.gov/scripts/fdcc/index.cfm?id=2312&set=fcn
- SRC-05. 21 CFR 174.5, Dispositions générales applicables aux additifs alimentaires indirects. https://ecfr.io/Title-21/Section-174.5
- SRC-06. 21 CFR 177.1630, Polymères de phtalate de polyéthylène. https://ecfr.io/Title-21/Section-177.1630
- SRC-07. 21 CFR 177.1315, Copolymères de téréphtalate d’éthylène-1,4-cyclohexylène diméthylène. https://ecfr.io/Title-21/Section-177.1315
- SRC-08. 21 CFR 177.1520, Polymères oléfiniques. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-B/section-177.1520
- SRC-09. 21 CFR 177.1595, Résines de polyétherimide. https://www.law.cornell.edu/cfr/text/21/177.1595
- SRC-10. 21 CFR 175.300, Revêtements résineux et polymériques. https://www.law.cornell.edu/cfr/text/21/175.300
- SRC-11. 21 CFR 175.105, Adhésifs. https://ecfr.io/Title-21/Section-175.105
- SRC-12. Règlement (UE) n° 10/2011 relatif aux matériaux et objets en matière plastique destinés à entrer en contact avec des denrées alimentaires. https://www.boe.es/buscar/doc.php?id=DOUE-L-2011-80033
- SRC-13. Règlement (UE) 2016/1416 de la Commission. https://www.legislation.gov.uk/eur/2016/1416/pdfs/eur_20161416_adopted_en.pdf
- SRC-14. Règlement (CE) n° 2023/2006 relatif aux bonnes pratiques de fabrication des matériaux destinés à entrer en contact avec des denrées alimentaires. https://www.legislation.gov.uk/eur/2006/2023/pdfs/eur_20062023_2008-04-17_en.pdf
- SRC-15. Inscription NSF/ANSI 51, Markforged Nylon White FS. https://info.nsf.org/Certified/Food/Listings.asp?Company=C0825672&Standard=051
- SRC-16. ISO/ASTM 52900:2021, Fabrication additive : principes généraux, fondamentaux et vocabulaire. https://www.iso.org/standard/74514.html
- SRC-17. ISO 27548:2024, Fabrication additive de matériaux plastiques : environnement, santé et sécurité. https://www.iso.org/standard/83712.html
- SRC-18. Étude Frontiers in Microbiology sur la formation de biofilms bactériens sur des matériaux imprimés en 3D. https://www.frontiersin.org/journals/microbiology/articles/10.3389/fmicb.2021.646303/full
- SRC-19. Oklahoma State University Extension, Pièces imprimées en 3D pour le contact alimentaire. https://extension.okstate.edu/fact-sheets/3-d-printed-parts-for-food-contact
- SRC-20. Aide Prusa, Impression FDM compatible alimentaire. https://help.prusa3d.com/article/food-safe-fdm-printing_112313
- SRC-21. Formlabs, Le guide essentiel de l’impression 3D compatible alimentaire. https://formlabs.com/global/blog/guide-to-food-safe-3d-printing/
- SRC-22. Fiche technique Markforged Nylon White FS. https://www.mark3d.com/de/wp-content/uploads/2024/11/Mark3D-Markforged-NylonWhiteFS.pdf
- SRC-23. Déclaration de conformité produit Fillamentum PETG. https://filament2print.com/en/index.php?controller=attachment&id_attachment=2619
- SRC-24. Guide FDA pour l’industrie : préparation des soumissions avant commercialisation pour les substances au contact alimentaire, recommandations chimiques. https://www.fda.gov/regulatory-information/search-fda-guidance-documents/guidance-industry-preparation-premarket-submissions-food-contact-substances-chemistry