



Résumé
L’impression 3d CLIP est une approche continue de photopolymérisation en cuve qui utilise une interface contrôlée par l’oxygène afin qu’une pièce en résine puisse croître sans le cycle habituel d’arrêt-démoulage. L’article CLIP original a introduit ce mécanisme, et une revue de 2024 situe CLIP dans la catégorie DLP continue au sein de la famille plus large de la photopolymérisation en cuve. [4] [3]
Cet article maintient CLIP dans la famille de photopolymérisation en cuve ISO/ASTM plutôt que de le traiter comme une catégorie normative distincte, et il distingue le mécanisme CLIP de Carbon DLS en tant que plateforme commerciale. Il considère également le lavage, la post-polymérisation et la validation comme des éléments du processus, et non comme des réflexions ultérieures, car l’approche de Carbon fondée sur la double polymérisation distingue la forme imprimée à l’état vert de l’état final du matériau polymérisé. Avant de citer des chiffres de performance, il définit la résolution, l’exactitude, la répétabilité et le débit afin de ne pas confondre l’optique de la machine avec les résultats sur pièces finies. [1] [2] [8] [9] [10]
CLIP en une minute : taxonomie + réponse à la question « Est-ce du SLA ? »
CLIP appartient à la photopolymérisation en cuve, la famille de procédés ISO/ASTM regroupant les méthodes de fabrication additive qui polymérisent une résine photopolymère dans une cuve. Il est préférable de le décrire comme une mise en œuvre propriétaire, continue et contrôlée par l’oxygène au sein de cette famille, et non comme une catégorie distincte de fabrication additive au niveau des normes. Une revue de 2024 décrit CLIP comme du DLP continu, ce qui distingue la méthode sans la sortir de la photopolymérisation en cuve. [1] [2] [3]
CLIP est-il un type de SLA ? Pas au sens pratique habituel. Le SLA et CLIP relèvent tous deux de la photopolymérisation en cuve, mais le SLA désigne couramment une exposition balayée par laser, tandis que CLIP utilise une lumière projetée ainsi qu’une interface continue contrôlée par l’oxygène, souvent décrite comme du DLP continu. Il est apparenté au SLA au niveau de la famille, mais diffère par son mécanisme et son flux de travail. [3] [4]
| Terme de procédé | Mode de structuration de la lumière | Comportement de l’interface / de la séparation | Prudence pour les lecteurs |
|---|---|---|---|
| SLA | Un laser balaye la section transversale. | Fonctionne couramment par couches distinctes, avec des modalités de renouvellement de la couche de résine ou de séparation déterminées par l’architecture de la machine. | Dans l’usage pratique, SLA désigne généralement l’impression de résine par écriture laser, et non tous les procédés de résine. [1] [2] |
| DLP | Une image projetée polymérise chaque tranche. | Couramment fondé sur des tranches, la fabrication comprend donc encore des transitions de couche à couche. | La lumière projetée seule ne rend pas un procédé continu. [2] [3] |
| MSLA/LCD | Une image masquée polymérise chaque tranche au travers d’un masque de type LCD. | Également généralement fondé sur des tranches, avec des mises à jour d’exposition distinctes. | La structure de l’écran ou des pixels n’est pas la même chose que la tolérance d’une pièce finie. [2] [3] |
| CLIP | Une image projetée polymérise la résine au travers d’une fenêtre perméable à l’oxygène. | Une zone morte inhibée par l’oxygène aide à maintenir une interface non polymérisée persistante afin que la pièce puisse être tirée de manière continue. | La taille de pixel XY n’est pas égale à la tolérance dimensionnelle. [3] [4] |
| Carbon DLS | Carbon intègre la photopolymérisation continue par lumière projetée dans un flux de travail commercial de matériel, logiciel et matériaux. | Le comportement de la plateforme inclut les contrôles de l’imprimante, les matériaux validés et les étapes de post-polymérisation, et pas seulement l’interface de la fenêtre. | Ne considérez pas Carbon DLS comme un synonyme de tous les procédés continus de résine. [6] [8] [12] |
Le point essentiel est simple : CLIP est une approche de photopolymérisation continue, SLA désigne généralement un procédé de résine écrit au laser, et Carbon DLS est la plateforme commerciale de Carbon reposant sur un comportement continu, des matériaux validés et des contrôles en aval. Cette distinction importe lorsqu’on compare des affirmations sur la vitesse, l’exactitude ou l’impression « sans couches » entre systèmes de résine. [1] [3] [4] [8]
Qu’est-ce que la Continuous Liquid Interface Production (CLIP) ?
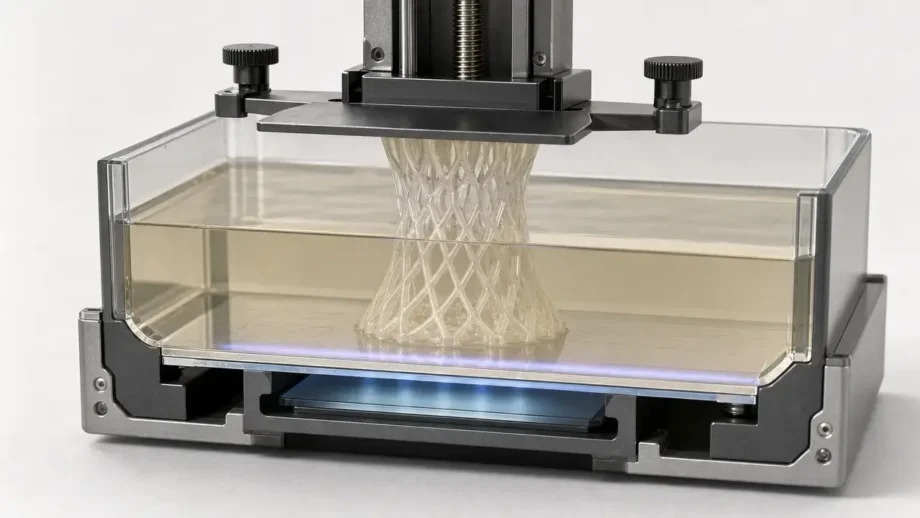
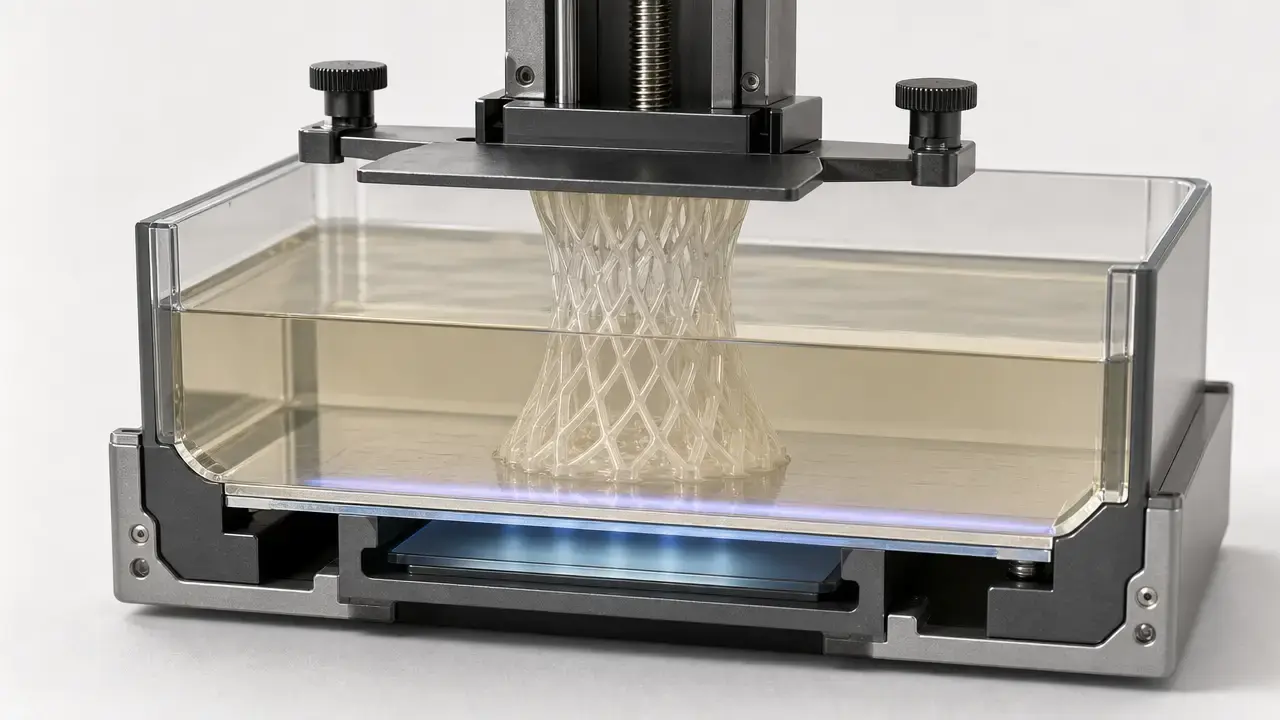
La Continuous Liquid Interface Production, ou CLIP, est un procédé de photopolymérisation en cuve dans lequel une pièce en résine est tirée vers le haut tandis que la lumière la polymérise à travers une fenêtre située au fond de la cuve. Sa caractéristique déterminante est une zone morte inhibée par l’oxygène : une fine interface liquide non polymérisée entre la pièce en cours de polymérisation et la fenêtre, où la photopolymérisation est supprimée. Dans la recherche originale, cette zone morte était de l’ordre de dizaines de micromètres, et l’article PNAS ultérieur décrivait le procédé comme une photopolymérisation inhibée par l’oxygène créant une interface liquide continue de résine non polymérisée entre la pièce en croissance et la fenêtre d’exposition. [4] [5]
Ici, « continu » signifie que la fabrication peut progresser sans le cycle répété d’arrêt et de séparation utilisé dans de nombreux systèmes ascendants fondés sur des couches. Cela ne signifie pas qu’il n’y a ni tranchage, ni contrôle optique, ni planification du procédé. CLIP dépend toujours d’images projetées, du comportement de la résine et de conditions de fonctionnement étroitement contrôlées, même lorsque les artefacts visibles de couches sont réduits. [4] [5]
Fonctionnement de CLIP (mécanisme, étape par étape)
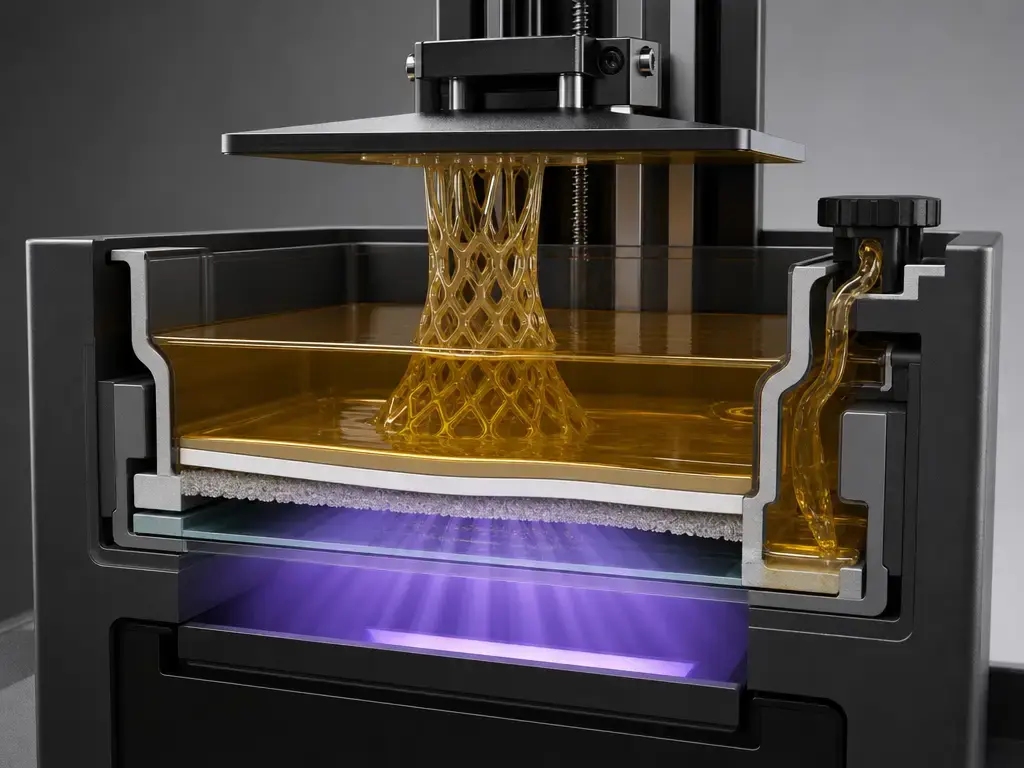
Dans l’article CLIP original, des images ultraviolettes étaient projetées à travers une fenêtre transparente située au fond de la cuve de résine tandis que la pièce était tirée vers le haut. Cette fenêtre était constituée d’un fluoropolymère amorphe, le Teflon AF 2400, choisi pour sa haute perméabilité à l’oxygène ainsi que pour sa transparence aux UV et son inertie chimique. L’oxygène diffusant au travers de la fenêtre crée l’interface riche en oxygène où la polymérisation est inhibée, de sorte que la pièce ne se lie pas directement à la fenêtre pendant sa croissance. [4]
Ce contrôle de l’interface est la caractéristique d’ingénierie centrale. Dans de nombreux systèmes de cuve ascendants, chaque couche doit se séparer de la fenêtre et la résine fraîche doit se réécouler avant l’exposition suivante. CLIP réduit une grande partie de cette contrainte d’arrêt-redémarrage en maintenant une zone morte contrôlée et un renouvellement continu de la résine sous la pièce montante. L’article original indique une perméabilité à l’oxygène de 1000 barrers pour la fenêtre en Teflon AF 2400, une épaisseur de zone morte de l’ordre de dizaines de micromètres et des vitesses de tirage continues de centaines de millimètres par heure. Il relie également l’épaisseur de la zone morte à des paramètres de contrôle tels que le flux de photons et les propriétés optiques et de polymérisation de la résine, ce qui signifie que la fenêtre de procédé est définie par la physique et la chimie plutôt que par le mouvement seul. Les travaux PNAS de suivi étayent une formulation prudente concernant la réduction de l’effet d’escalier et des propriétés mécaniques isotropes rapportées dans les conditions étudiées, et non des promesses générales pour chaque résine ou géométrie. [4] [5]
Ces chiffres de zone morte, de perméabilité et de vitesse de tirage sont des valeurs historiques de recherche issues de l’article Science de 2015, et non des spécifications publiées pour les cassettes Carbon actuelles ou des garanties universelles pour les travaux de production actuels. [4]
CLIP vs Carbon DLS : ce qui est identique, ce qui ne l’est pas
CLIP est le mécanisme sous-jacent de Continuous Liquid Interface Production ; Carbon DLS est la plateforme commerciale de Carbon bâtie autour de cette approche. Carbon a présenté publiquement CLIP le 16 mars 2015, et une couverture indépendante du même jour corrobore cette chronologie. Lorsque l’on dit « Carbon DLS », on fait généralement référence non seulement au mécanisme d’impression contrôlé par l’oxygène, mais aussi à l’ensemble plus large de production comprenant le matériel, le logiciel, les matériaux et le contrôle du procédé. [6] [7] [8]
Cette distinction au niveau de la plateforme importe car le comportement final de la pièce dépend de plus que de la fenêtre à oxygène. L’approche de Carbon fondée sur la double polymérisation indique que l’exposition UV définit d’abord la forme imprimée, puis qu’une étape ultérieure de cuisson active les composants thermodurcissables et développe le réseau polymère final. Les recommandations de conception de Carbon traitent également les résultats dimensionnels comme dépendants de la géométrie et du matériau, ce qui rappelle que les réglages validés, la post-polymérisation et les plans d’inspection comptent au même titre que l’imprimante elle-même. [8] [12]
Flux de travail d’impression 3D CLIP (conception → impression → lavage → polymérisation)
En usage pratique, l’impression 3D CLIP est un flux de travail plutôt qu’un événement unique de machine. La pièce imprimée apparaît d’abord à l’état vert, ce qui signifie que la géométrie a été formée mais que la réponse du matériau peut ne pas encore correspondre à son état final. Le livre blanc de Carbon sur les matériaux à double polymérisation décrit ce processus comme une chimie UV qui définit la forme pendant l’impression, suivie d’une étape ultérieure de cuisson qui développe le réseau final et les propriétés finales. C’est pourquoi l’intention de conception, la sélection de la résine, le nettoyage et la séquence de polymérisation doivent faire partie de la définition du procédé dès le départ. [8]
Pour un usage en production, l’inspection et la validation font partie du procédé principal. Le guide de conception de Carbon énonce explicitement une hypothèse d’exactitude à la première impression et relie le résultat dimensionnel à la géométrie, à la résine et à la méthode de cuisson ; les critères d’acceptation doivent donc reposer sur la pièce et le flux de travail réels plutôt que sur une seule valeur nominale de l’imprimante. [12]
- CAO/conception + orientation. Définissez la pièce, l’orientation, le drainage et la stratégie de supports autour de la géométrie que vous devez fabriquer. [12]
- Sélection du matériau/flux de travail. Choisissez une résine validée et le programme de lavage et de polymérisation correspondant pour l’ensemble de propriétés visé. [8] [12]
- Projection UV + fabrication continue. La lumière projetée polymérise la résine tandis que la pièce est tirée vers le haut à travers l’interface contrôlée par l’oxygène, laissant la géométrie à l’état vert. [4] [8]
- Retrait de la pièce. Retirez la pièce imprimée de la plateforme en suivant la méthode de manipulation définie pour le flux de travail. [8]
- Lavage/nettoyage. Retirez les résidus de résine non polymérisée en utilisant le protocole de nettoyage propre à la résine plutôt qu’une hypothèse générique d’« imprimante à résine ». [8] [23]
- Retrait des supports. Retirez les supports à l’étape et selon la séquence prévues par le flux de travail et la géométrie. [12]
- Post-polymérisation UV et/ou thermique. Réalisez la séquence de polymérisation définie par le fabricant, qui développe les propriétés finales et stabilise la pièce. [8] [23]
- Inspection/validation & documentation. Vérifiez les dimensions ou la fonction par rapport à la spécification prévue et documentez les conditions de fabrication lorsque la répétabilité en production est importante. [12] [21]
Cadre des métriques (définitions obligatoires avant tout chiffre de performance)
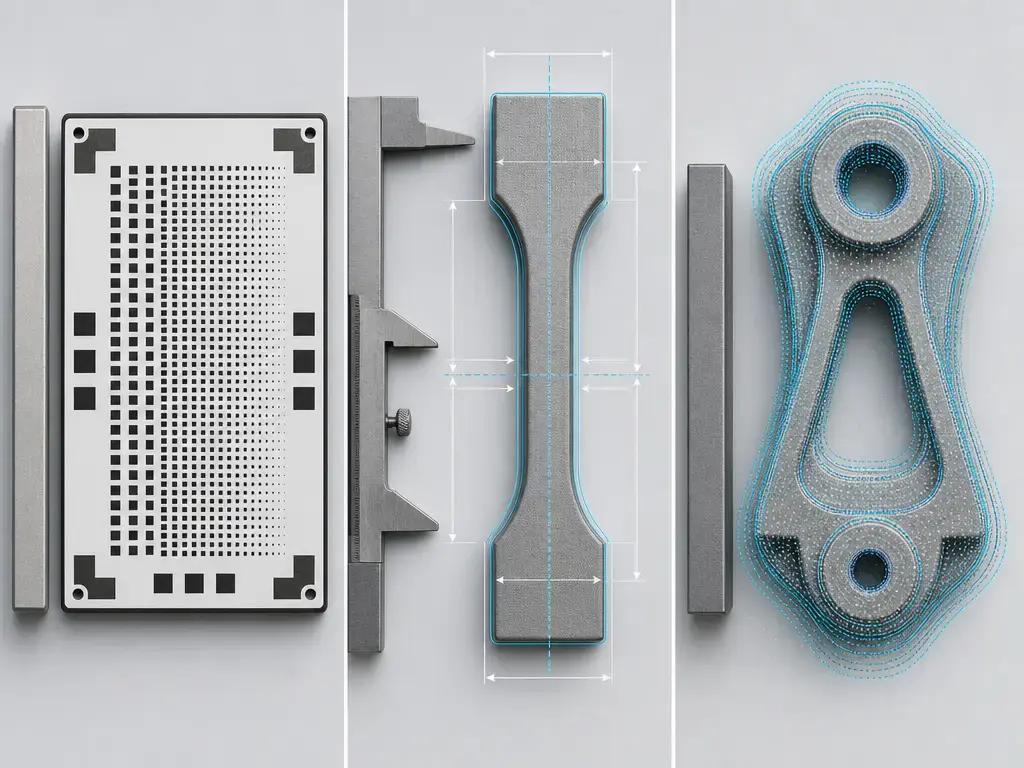
Les articles sur la fabrication additive confondent souvent les limites du système optique avec les résultats sur pièces finies. Dans les discussions sur CLIP, cela signifie généralement que la taille de pixel, l’épaisseur de tranche, la taille minimale des détails, l’exactitude dimensionnelle et la répétabilité sont traitées comme si elles étaient interchangeables. Les recommandations de métrologie ne soutiennent pas ce raccourci : le NIST avertit que des termes tels que l’exactitude et la précision sont souvent mal employés lorsqu’ils ne sont pas reliés à un contexte de mesure défini, et le VIM distingue l’exactitude, la justesse, la fidélité, la répétabilité et la reproductibilité. [9] [10]
La séparation pratique est la suivante : certaines métriques concernent principalement la machine ou l’optique, tandis que d’autres concernent la pièce mesurée dans un flux de travail défini. La documentation dentaire de Carbon rend cette différence visible en rapportant certains résultats comme le pourcentage de points de numérisation à l’intérieur d’une bande de tolérance, tandis que les pages des machines publient séparément des valeurs de résolution XY et Z. Une affirmation d’accord de nuage de points, une affirmation de taille de pixel et une affirmation de tolérance dimensionnelle peuvent toutes être utiles, mais elles répondent à des questions différentes. [11] [12] [18] [20]
| Terme | Ce que c’est | Unité/rapport typique | Ce que ce n’est PAS |
|---|---|---|---|
| Résolution XY | Le plus petit pixel optique latéral ou incrément projeté auquel le système s’adresse dans le plan de fabrication. | Généralement exprimée en µm. | Pas une promesse directe de tolérance dimensionnelle sur une pièce finie. [10] [11] [12] |
| Incrément Z | L’épaisseur nominale de tranche ou l’incrément vertical commandé utilisé dans la configuration du travail. | Généralement exprimé en µm par réglage de tranche. | Pas la même chose qu’une épaisseur physique de couche universelle dans chaque procédé continu. [11] [12] |
| Taille minimale des détails | La plus petite géométrie que le procédé peut reproduire de manière fiable dans un contexte donné. | Souvent indiquée dans un guide de conception, une géométrie d’essai ou une étude d’application. | Pas un chiffre unique de spécification universelle d’imprimante. [12] |
| Exactitude dimensionnelle | Proximité entre une dimension produite et sa valeur prévue ou de référence dans un dispositif de mesure défini. | Souvent indiquée comme un décalage ± plus un terme d’échelle, ou comme un écart à la valeur nominale. | Pas la même chose que la taille de pixel, l’incrément Z ou la répétabilité. [9] [10] [11] [12] |
| Répétabilité | Proximité de concordance entre des résultats obtenus dans les mêmes conditions. | Rapportée au moyen d’une fenêtre de procédé, d’une bande de variation ou de mesures répétées. | Pas la même chose que la justesse ou un résultat d’exactitude ponctuel. [9] [10] |
| Débit | Pièces ou modèles produits par unité de temps dans un flux de travail défini. | Pièces/jour, modèles/poste, travaux/jour, ou similaire. | Pas la même chose que la vitesse brute de tirage en mm/h. [4] [19] [20] |
| Exactitude de nuage de points dentaire | Pourcentage de points de surface mesurés se situant dans une bande de tolérance donnée par rapport à un modèle de référence. | Rapportée comme % de points à l’intérieur de ±X µm. | Pas une spécification générique de résolution d’imprimante. [18] [20] |
Performances : vitesse, résolution, exactitude, répétabilité, isotropie (dépendantes du contexte)
Pour CLIP, la vitesse nécessite deux cadres distincts. L’article de 2015 original rapportait des pièces monolithiques en polymère atteignant jusqu’à des dizaines de centimètres, une résolution des détails inférieure à 100 µm et des vitesses de tirage de centaines de millimètres par heure. Il donnait aussi un exemple spécifique dans lequel des structures gyroid et argyle étaient imprimées à 500 mm/h et atteignaient environ 5 cm en moins de 10 minutes. Il s’agit de chiffres de vitesse de procédé issus de la recherche, et non d’affirmations générales sur le débit en usine. Les chiffres de Carbon orientés production sont rapportés différemment : la page orthodontie indique qu’une seule imprimante L1 peut produire 800–1000 modèles d’aligneurs transparents par jour, tandis que la fiche L1 de thermoformage indique jusqu’à 1900 modèles par jour et 30 modèles en seulement 20 minutes pour un flux de travail spécifique. Ces chiffres du fabricant étant différents, ils doivent être lus comme des affirmations de débit propres à un flux de travail plutôt que comme une vitesse universelle de machine. [4] [19] [20]
La résolution et l’exactitude sont des sujets distincts. La page Carbon M3/M3 Max indique un volume de fabrication M3 de 189 × 118 × 326 mm, un volume de fabrication M3 Max de 307 × 163 × 305 mm, une résolution XY de 75 µm, une résolution Z de 25, 50, ou 100 µm, et une valeur générale d’exactitude allant jusqu’à ±65 µm + 1 µm par mm. Le guide de conception de Carbon donne séparément une hypothèse à la première impression de ±70 µm + 1 µm par mm et précise explicitement que l’exactitude dépend de la géométrie, de la résine et de la méthode de cuisson. Une valeur XY publiée de 75 µm est donc une valeur d’optique ou d’adressabilité, et non une promesse de résultat dimensionnel de ±75 µm sur chaque pièce. [11] [12] [9]
L’isotropie nécessite la même prudence. L’article PNAS a rapporté une réduction de l’effet d’escalier et des propriétés mécaniques isotropes dans les conditions citées, ce qui aide à expliquer pourquoi CLIP est souvent associé à des surfaces plus lisses et à un comportement moins dépendant de la direction que de nombreuses fabrications par paliers. Mais ces résultats restent conditionnés par la chimie de la résine, la géométrie et le programme de polymérisation ; « rapporté dans les conditions étudiées » est donc la formulation exacte. [5] [3]
Matériaux & résines utilisés en impression 3D résine CLIP (familles validées uniquement)
L’impression 3D résine CLIP se comprend mieux comme un système procédé-matériau que comme une imprimante acceptant n’importe quel photopolymère générique de loisir. La littérature CLIP originale porte sur la polymérisation d’une résine photopolymère liquide à travers une interface contrôlée inhibée par l’oxygène, tandis que l’approche commerciale de Carbon ajoute des familles de matériaux validés, des étapes de lavage et des séquences de post-polymérisation à ce mécanisme. La définition du matériau inclut donc la façon dont la pièce est imprimée et finie, et pas seulement le liquide initial de la cuve. [4] [8]
Cela devient plus clair dans les systèmes à double polymérisation. Carbon décrit les matériaux à double polymérisation comme des formulations de résine dont la chimie polymérisable par UV définit la forme durant l’impression, suivie d’une étape secondaire de cuisson qui active des composants thermodurcissables et forme un réseau polymère distinct dans la pièce finale. La pièce verte n’est que la première étape de l’histoire du matériau. Une pièce qui semble correcte immédiatement après l’impression peut encore changer en réponse mécanique, en comportement dimensionnel et en adéquation au service après nettoyage et polymérisation finale. C’est l’une des raisons pour lesquelles le raccourci de type SLA de loisir ne se transpose pas proprement aux matériaux CLIP/DLS orientés production. [8]
Lors de la lecture d’une fiche technique, conservez le contexte d’essai associé au chiffre. Pour les systèmes photopolymères, la date de révision, la norme d’essai, le type d’éprouvette, la vitesse d’essai, la méthode de lavage, le conditionnement et l’état de polymérisation importent tous. Une même famille de matériaux peut afficher des valeurs différentes selon les formes d’éprouvettes ou les voies de traitement, et la documentation publique actuelle peut également évoluer avec le temps, comme le montre la fiche DPR 10 à l’URL citée, désormais Rev E datée 2026-05-20. [13] [14] [15] [16] [17]
Règle de citation des propriétés : Tout chiffre de propriété dans une discussion sur les matériaux CLIP/DLS doit rester associé à la révision/date de la fiche technique, à la norme d’essai, au type d’éprouvette, à la vitesse d’essai et à l’état de traitement ou de conditionnement dans la même phrase ou la phrase adjacente. Si ce contexte manque, omettez le chiffre. [13] [14] [15] [16] [17]
- Polyuréthanes rigides — RPU 70. La fiche technique Carbon RPU 70, Rev F datée 2026-06-23, indique un module de traction de 1700 MPa, une résistance ultime à la traction de 40 MPa et un allongement à la rupture de 30% pour des éprouvettes ASTM D638 Type I testées à 50 mm/min. La même fiche indique un allongement à la rupture de 100% pour ASTM D638 Type V à 10 mm/min. Les pièces d’essai ont été traitées sur une imprimante de série M, lavées dans un Smart Part Washer avec VF 1, puis cuites selon le programme standard RPU 70. [13]
- Polyuréthanes élastomères — EPU 45. La fiche technique Carbon EPU 45, Rev E datée 2026-05-28, indique un module de traction de 18 MPa, une résistance ultime à la traction de 24 MPa et un allongement à la rupture de 240% pour ASTM D412 Die C à 500 mm/min dans l’état lavé à l’IPA à la page 5. Une ligne distincte de propriétés générales indique une dureté Shore A de 77 instant / 62 à 5 sec après impression sur série L et cuisson standard. Cette distinction illustre bien pourquoi le protocole de lavage et le contexte d’essai doivent rester associés au chiffre. [15]
- Époxydes — EPX 82. La fiche technique Carbon EPX 82, Rev H datée 2026-05-28, indique un module de traction de 2800 MPa, une résistance ultime à la traction de 80 MPa et un allongement à la rupture de 5% pour ISO 527-2 Type IA à 5 mm/min, ainsi qu’une température de fléchissement sous charge de 130 °C à 0.455 MPa selon ASTM D648. La même fiche indique que les échantillons ont été conservés au sec et testés dans les 24 heures suivant la cuisson, et que les pièces ont été imprimées sur une imprimante de série M, lavées au DPM suivi d’une immersion dans l’isopropanol, puis cuites selon le programme standard EPX 82 dans un four à air. [14]
- Uréthanes silicones — SIL 30. La fiche technique Carbon SIL 30, Rev G datée 2026-05-28, décrit SIL 30 comme un élastomère d’uréthane silicone et indique un allongement à la rupture de 350% pour ASTM D412 Die C à 500 mm/min ainsi qu’une dureté Shore A de 35 instant / 31 à 5 sec. Les pièces d’essai ont été imprimées sur une imprimante de série M, lavées avec VF 1, puis cuites selon le programme standard SIL 30. [16]
- Esters cyanates — exemple de chimie uniquement. Une étude évaluée par les pairs décrit CE 221 Part A comme du 4,4′-ethylidenediphenyl dicyanate, c’est-à-dire un ester cyanate de bisphénol E. Il s’agit d’une preuve utile de famille chimique, mais pas d’une preuve de disponibilité actuelle d’un produit public ou de statut de validation actuel. [26]
- Résines dentaires/modèles — DPR 10. La fiche technique DPR 10 actuelle à l’URL citée est Rev E datée 2026-05-20 et décrit DPR 10 comme adapté à la fabrication de modèles dentaires et à d’autres applications nécessitant une grande exactitude. [17]
Applications : où CLIP / DLS est utilisé (attribué, sans exagération)
Les modèles dentaires et les flux de travail de thermoformage constituent les cas d’usage publiquement documentés les plus clairs. La documentation matériau DPR 10 de Carbon le décrit comme adapté aux modèles dentaires nécessitant une grande exactitude, et le blog de Carbon sur l’exactitude dentaire rapporte des résultats sous forme de pourcentages de points de numérisation dans des bandes de tolérance, dont 94% des points dans ±50 µm pour l’exactitude locale modèle-plus-moignon DPR 10 et 96% des points dans ±100 µm pour les modèles d’aligneurs transparents. La page orthodontie de Carbon indique qu’une seule L1 peut produire 800–1000 modèles d’aligneurs transparents par jour, tandis que sa fiche de thermoformage indique jusqu’à 1900 modèles par jour et 30 modèles en seulement 20 minutes pour un flux de travail spécifique. Ces chiffres doivent être lus comme des productions attribuées au fabricant et propres à un flux de travail, plutôt que comme un débit CLIP universel. [17] [18] [19] [20]
Au-delà de la dentisterie, des travaux évalués par les pairs ont utilisé Carbon EPU 41 sur une Carbon L1 pour imprimer des palets de structures en treillis pour des études d’amortissement, ce qui fournit un exemple indépendant du procédé dans des structures en treillis souples. Une étude dentaire indépendante décrivant la fabrication de couronnes provisoires définit aussi DLS/CLIP en termes mécanistiques comme une photopolymérisation inhibée par l’oxygène créant une interface liquide continue entre la pièce en croissance et la fenêtre d’exposition. Pour des catégories industrielles plus larges, le guide de conception Carbon cite des usages courants tels que les boîtiers, les connecteurs électriques, l’amortissement, l’isolation vibratoire et les montages de cuisson. Ensemble, les cas d’usage publics les plus solides sont les modèles dentaires, les treillis d’amortissement et les pièces polymères fonctionnelles validées pour lesquelles la géométrie, la réponse du matériau et la post-polymérisation doivent être contrôlées ensemble. [24] [25] [12]
Règles de conception & limites du procédé (étayées, non improvisées)
CLIP doit être considéré comme une fabrication dépendante de la géométrie, et non comme une boîte à tolérance fixe. Le guide de conception Carbon indique de supposer ±70 µm + 1 µm par mm pour une première impression et cite explicitement la géométrie de la pièce, la résine et la méthode de cuisson comme facteurs d’exactitude. Cela signifie qu’un résultat de production ajusté peut différer d’une attente à la première impression, et explique pourquoi l’« exactitude de l’imprimante » ne doit pas être réduite à un seul chiffre isolé sans contexte géométrique. [12]
La physique sous-jacente impose des limites réelles. L’article CLIP original relie le fonctionnement continu au contrôle de la zone morte, au renouvellement de la résine, à la viscosité, au flux de photons et au comportement optique et de polymérisation de la résine. La revue de 2024 situe de même CLIP dans un espace de recherche plus large sur le DLP continu, motivé par les limites de délaminage entre couches, de renouvellement de la couche de résine et de temps de transition des systèmes conventionnels fondés sur des tranches. Rien de cela ne signifie que CLIP élimine les forces de procédé ou les effets thermiques ; cela signifie que ces contraintes sont gérées différemment. La résine doit toujours s’écouler dans la zone de polymérisation, l’interface inhibée par l’oxygène doit rester stable, et la production de chaleur ainsi que la post-polymérisation peuvent encore influencer la déformation ou les propriétés finales. L’article PNAS étaye une formulation prudente sur la réduction de l’effet d’escalier et des propriétés isotropes rapportées, mais pas une affirmation universelle selon laquelle les contraintes physiques habituelles disparaissent. [4] [5] [3]
Une seconde limite est le contrôle de l’écosystème. Dans la documentation publique, CLIP est le plus souvent rencontré au travers de la plateforme DLS de Carbon, de flux de travail validés et de documentation sur les matériaux, plutôt que comme une recette ouverte pour des résines et post-traitements arbitraires. Cela peut améliorer la répétabilité, mais signifie également que les utilisateurs doivent prévoir une charge de validation plutôt qu’un simple comportement de remplacement de résine. [8] [12]
- Écosystème propriétaire. La discussion publique sur CLIP est généralement liée à la plateforme, à la documentation et aux flux de travail de matériaux validés de Carbon, plutôt qu’à une recette ouverte prête à l’emploi. [8]
- Validation de la résine/du flux de travail. Les propriétés finales dépendent de la séquence complète, y compris l’état d’impression, le nettoyage et la post-polymérisation. [8]
- Exactitude dépendante de la géométrie. Les détails étroits, les grandes portées et les changements d’orientation n’obéissent pas à un chiffre de tolérance universel. [12]
- Sensibilité au post-traitement. La méthode de lavage et la polymérisation finale peuvent modifier à la fois les dimensions et la réponse du matériau. [8] [12]
- Limites de viscosité de la résine. Le renouvellement continu de la résine et la stabilité de la zone morte dépendent du comportement du fluide et de la cinétique de polymérisation. [4]
- Gestion de la chaleur/de l’exothermie/thermique. L’impression et la post-polymérisation introduisent toutes deux des contraintes thermiques qui affectent le contrôle du procédé et le résultat final. [4] [8]
- Manipulation sûre & déchets. La résine non polymérisée, les milieux de nettoyage et les consommables contaminés nécessitent des pratiques de manipulation et d’élimination fondées sur les FDS. [21] [23]
- Inspection spécifique à l’application. La validation doit reposer sur la pièce réelle, la méthode de mesure et les critères d’acceptation, et non sur une spécification générique d’imprimante. [12]
Essentiels de sécurité & conformité (brefs, FDS d’abord)
Pour la manipulation des résines CLIP, commencez par la fiche de données de sécurité et les procédures de communication des dangers de votre site. La norme OSHA de communication des dangers impose aux employeurs de fournir une communication sur les dangers au moyen d’étiquettes et d’autres formes d’avertissement, de fiches de données de sécurité, ainsi que d’informations et de formations. Les recommandations pratiques de PAMA renforcent la même base en demandant aux utilisateurs de consulter les FDS des fournisseurs comme documents principaux de sécurité et de manipulation, et d’utiliser des EPI appropriés. Pour cet article, il s’agit du bon niveau de recommandation : FDS d’abord, puis procédures de l’établissement, puis contrôles spécifiques au travail. [21] [23]
La ventilation et les émissions doivent être traitées avec prudence plutôt que présumées selon la catégorie d’imprimante. La U.S. Consumer Product Safety Commission cite UL 2904 comme méthode normalisée pour tester et évaluer les émissions de particules et de substances chimiques des imprimantes 3D. C’est utile car cela confirme l’existence de méthodes d’essai des émissions, et non parce que cela prouve que toutes les plateformes de résine ont le même profil d’exposition. Suivez la FDS, les recommandations du fabricant et toute règle de ventilation du site pour la résine, la chimie de lavage et la configuration de fonctionnement réelles que vous utilisez. [22] [23]
Recherche actuelle & méthodes continues en cuve associées (clairement identifiées comme recherche)
La recherche actuelle traite CLIP comme une partie d’un paysage plus large de photopolymérisation continue en cuve plutôt que comme une recette unique figée depuis 2015. La revue de 2024 place CLIP dans la branche DLP continue de la photopolymérisation en cuve et l’utilise comme exemple de mécanisme bâti autour d’une fenêtre perméable à l’oxygène et d’une zone morte. Ce cadrage est utile pour la taxonomie et le mécanisme, mais n’équivaut pas à une fiche de spécifications commerciales actuelle. Les variables centrales restent celles identifiées dans l’article original : le flux de photons, le comportement optique de la résine, le comportement de polymérisation de la résine et les conditions d’interface contrôlées par l’oxygène. [3] [4]
La direction de la recherche concerne principalement un contrôle plus strict des fenêtres de procédé, et non l’élimination de la dépendance au procédé. Les travaux PNAS ultérieurs ont rapporté une réduction de l’effet d’escalier et des propriétés mécaniques isotropes dans leurs conditions étudiées, tandis que la revue de 2024 souligne que le DLP continu a émergé en partie pour réduire les pénalités de délaminage, de renouvellement de la couche de résine et de temps de transition dans les systèmes de résine fondés sur des tranches. La littérature de recherche étaye donc des affirmations prudentes sur l’amélioration de la continuité, du contrôle de l’interface et de résultats plus lisses dans des conditions définies, mais ces conclusions ne doivent pas être interprétées comme une preuve automatique des capacités du matériel commercial actuel pour chaque résine ou géométrie de pièce. [5] [3] [4]
Pour quoi l’impression 3D CLIP est la mieux adaptée — et quand un autre procédé l’emporte
En pratique, l’impression 3d CLIP convient le mieux aux applications où un système de résine validé, une post-polymérisation contrôlée, des surfaces lisses et la traçabilité de production importent ensemble. Cela comprend des cas bien documentés tels que la production de modèles dentaires et certaines pièces polymères fonctionnelles, et convient aussi aux treillis élastomères complexes où la répétabilité géométrique et la polymérisation en aval font partie de la proposition de valeur. La logique de sélection repose sur le flux de travail : l’optique de machine publiée, la fiche technique du matériau et la séquence de polymérisation contribuent toutes à la performance finale, et la documentation de Carbon elle-même considère le résultat dimensionnel comme dépendant de la géométrie et du matériau plutôt qu’universel. [8] [11] [12]
Un autre procédé peut être le meilleur choix lorsque l’exigence porte sur le prototypage thermoplastique à bas coût, un vaste choix de matériaux courants, une production très grande orientée nylon ou un flux de travail plus simple avec moins de dépendance à la post-polymérisation. Dans ces cas, FFF/FDM, les procédés polymères sur lit de poudre ou une autre plateforme de photopolymérisation en cuve peuvent mieux convenir. La comparaison utile n’est pas de savoir quelle imprimante est la « plus rapide », mais quelle famille de procédés correspond le mieux à la géométrie, au comportement du matériau, à la charge d’inspection et au contexte de production de la pièce.
FAQ
Qu’est-ce que l’impression 3d CLIP (continuous liquid interface production) ?
La Continuous Liquid Interface Production est un procédé de photopolymérisation en cuve qui polymérise la résine à travers une fenêtre inférieure tout en maintenant une fine interface non polymérisée inhibée par l’oxygène entre la fenêtre et la pièce en croissance. Cette interface persistante permet de tirer la pièce vers le haut de manière plus continue que dans de nombreux systèmes ascendants à arrêt-redémarrage. La littérature de revue indépendante décrit CLIP comme du DLP continu au sein de la famille plus large de la photopolymérisation en cuve, ce qui constitue la manière la plus claire de le situer sans inventer une nouvelle catégorie de fabrication additive. [3] [4]
Comment fonctionne la continuous liquid interface production, étape par étape ?
Une image UV projetée polymérise la résine à travers la fenêtre inférieure de la cuve tandis que l’oxygène diffusant à travers cette fenêtre supprime la polymérisation dans une fine zone morte près de l’interface. Comme la pièce ne se lie pas complètement à la fenêtre, elle peut être tirée vers le haut tandis que de la résine fraîche renouvelle l’espace inférieur. L’article original reliait ce comportement au flux de photons et aux propriétés optiques et de polymérisation de la résine ; le mouvement continu dépend donc toujours d’une chimie et d’une optique étroitement contrôlées. [4] [5]
Carbon DLS est-il la même chose que CLIP ?
Non. L’impression 3D CLIP est l’approche sous-jacente de photopolymérisation continue, tandis que Carbon DLS est la plateforme commerciale de Carbon autour de cette approche, incluant le matériel, le logiciel, les matériaux validés et le flux de travail de polymérisation en aval. Cette distinction importe car une affirmation relative à la plateforme Carbon sur le débit, les propriétés des matériaux ou le comportement dimensionnel n’est pas seulement une affirmation concernant une fenêtre perméable à l’oxygène. Les recommandations de Carbon indiquent aussi que le résultat dimensionnel dépend de la géométrie, de la résine et de la méthode de cuisson. [6] [8] [12]
CLIP est-il réellement « sans couches », ou simplement plus continu que SLA/DLP ?
« Sans couches » doit être traité comme un raccourci attribué plutôt que comme une définition technique littérale. Le communiqué de presse Carbon de 2015 utilisait cette formulation, et les travaux PNAS ultérieurs évoquaient une réduction de l’effet d’escalier et des propriétés mécaniques isotropes rapportées dans les conditions étudiées. La description technique la plus sûre est que CLIP utilise une interface continue inhibée par l’oxygène pouvant réduire les artefacts de couches visibles et éliminer une grande part du cycle habituel d’arrêt et de séparation des nombreux systèmes ascendants fondés sur des tranches. [6] [5] [4]
Quelles résines/familles de matériaux sont utilisées pour CLIP / DLS, et pourquoi les résines de loisir ne sont-elles pas équivalentes ?
La documentation publique de Carbon étaye des familles de matériaux en polyuréthane rigide, polyuréthane élastomère, époxyde, uréthane silicone et matériaux dentaires/modèles, la chimie des esters cyanates étant également documentée dans une étude évaluée par les pairs comme exemple de chimie. Les résines de loisir ne sont pas équivalentes parce que le comportement des matériaux CLIP/DLS est documenté comme un flux de travail incluant l’état d’impression, la méthode de lavage et la polymérisation finale. Dans les systèmes à double polymérisation, la pièce imprimée à l’état vert n’est que la première étape du matériau. [8] [13] [14] [15] [16] [17] [26]
Quelle est la vitesse de CLIP par rapport à d’autres méthodes de photopolymérisation en cuve (mm/h vs pièces/jour) ?
Utilisez deux cadres de vitesse, pas un seul. L’article CLIP original rapportait des vitesses de tirage de centaines de millimètres par heure et donnait un exemple à 500 mm/h atteignant environ 5 cm en moins de 10 minutes, ce qui est une métrique de vitesse de procédé. Les pages de production Carbon indiquent plutôt le débit du flux de travail, par exemple 800–1000 modèles d’aligneurs transparents par jour pour une seule L1 sur une page et jusqu’à 1900 modèles par jour plus 30 modèles en seulement 20 minutes sur une autre. Ces chiffres du fabricant sont propres au flux de travail, et non universels. [4] [19] [20]
Qu’est-ce qui contrôle l’épaisseur de la zone morte et pourquoi cela importe-t-il pour l’exactitude et l’état de surface ?
Dans les travaux CLIP originaux, l’épaisseur de la zone morte était de l’ordre de dizaines de micromètres et était contrôlée par des paramètres comprenant le flux de photons ainsi que les propriétés optiques et de polymérisation de la résine. Cela importe car la zone morte empêche la pièce de se lier à la fenêtre tout en influençant la netteté du contrôle du front de polymérisation près de l’interface. Si la zone devient instable, l’adhésion, le renouvellement de la résine et le comportement dimensionnel peuvent tous se dégrader ; la zone morte est donc une variable essentielle de contrôle du procédé plutôt qu’un détail marketing. [4] [3]
Sources
- ISO/ASTM 52900:2021 Fabrication additive — Principes généraux — Fondamentaux et vocabulaire
- NIST — Photopolymérisation en cuve
- Revue Nature — CLIP comme DLP continu au sein de la photopolymérisation en cuve
- Copie PDF de Tumbleston et al. Science 2015 — Production d’objets 3D par interface liquide continue
- Janusziewicz et al. PNAS 2016 — Fabrication sans couches utilisant CLIP
- Communiqué de presse Carbon — Carbon3D présente la technologie révolutionnaire CLIP pour l’impression 3D sans couches
- Washington Post — Corroboration indépendante de la chronologie de mars 2015
- Livre blanc Carbon sur les matériaux à double polymérisation
- NIST Technical Note 1297 Appendix D1 — Terminologie
- JCGM 200:2012 Vocabulaire international de métrologie (VIM)
- Page produit Carbon M3 / M3 Max
- Guide rapide de conception Carbon DLS
- Fiche technique Carbon RPU 70
- Fiche technique Carbon EPX 82
- Fiche technique Carbon EPU 45
- Fiche technique Carbon SIL 30
- Fiche technique Carbon DPR 10, Rev E, 2026-05-20
- Blog Carbon — Exactitude DLS pour les matériaux dentaires
- Page sectorielle Carbon orthodontie
- Fiche Carbon L1 de thermoformage
- Norme OSHA de communication des dangers 29 CFR 1910.1200
- Page CPSC sur les normes volontaires citant UL 2904
- Affiche de sécurité des imprimantes 3D PAMA
- Étude évaluée par les pairs sur les treillis/l’amortissement utilisant Carbon EPU 41 sur Carbon L1
- Étude sur les couronnes provisoires dentaires mentionnant le mécanisme DLS/CLIP
- Confirmation de la chimie d’ester cyanate CE 221 (évaluée par les pairs)




