
Résumé
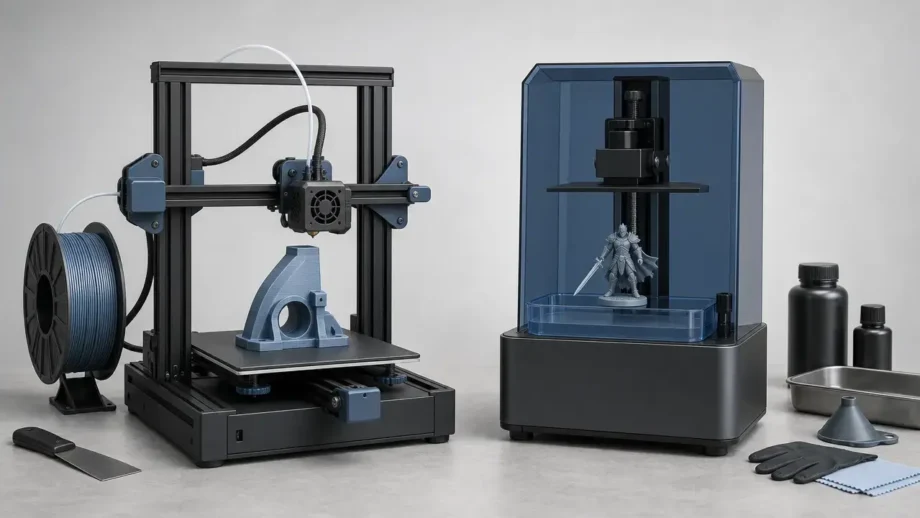
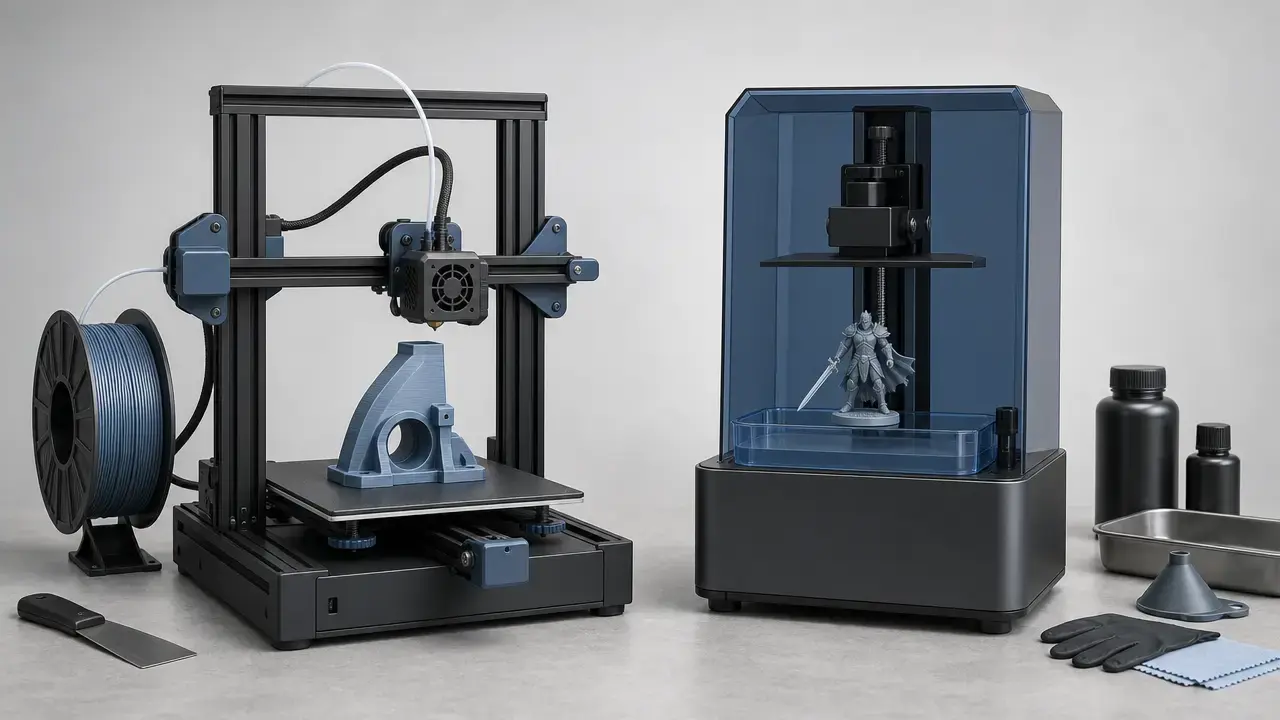
Si vous hésitez entre l’impression 3D résine et filament, la réponse courte est qu’il n’existe pas de vainqueur universel. Le vocabulaire ISO/ASTM définit la fabrication additive comme la réalisation de géométries 3D par ajout successif de matière, tandis que le NIST classe les deux familles de machines de bureau abordées ici parmi l’extrusion de matériau et la photopolymérisation en cuve. Dans ce guide, « impression résine » désigne la famille de la photopolymérisation en cuve, y compris les systèmes SLA laser, DLP et MSLA/LCD, tandis que « impression filament » désigne l’extrusion de matériau, souvent appelée FDM ou FFF dans l’usage courant. Les chiffres de performances publiés dépendent de la machine, du matériau, de l’orientation et de la méthode d’essai ; ils ne se réduisent donc pas à un score universel pour la vitesse, la résistance, la précision ou le coût. [1] [2] [4] [6] [7] [12] [20]
Pour une première imprimante, le filament est généralement le point de départ le plus simple, car il évite le lavage de résine, la manipulation de solvants et la post-polymérisation. Pour les miniatures et les figurines, la résine est généralement mieux adaptée, car les petits détails de surface et les arêtes fines sont plus faciles à préserver sur des pièces compactes. Pour les pièces fonctionnelles, le filament est souvent le choix par défaut le plus sûr, car les flux de travail thermoplastiques sont plus faciles à itérer et que de nombreuses pièces courantes privilégient davantage la ténacité et la praticité que le microdétail. Pour une salle de classe, un appartement ou une pièce partagée, choisissez le flux de travail que votre espace peut accueillir de manière constante ; les deux procédés nécessitent ventilation et manipulation sûre, mais la résine ajoute des étapes de résine non polymérisée et de solvant à la routine. [6] [7] [16] [17] [19] [20]
-
Choisissez le filament/FDM si…
-
Vous souhaitez une première imprimante avec une routine plus simple.
-
Vous imprimez plus souvent des pièces fonctionnelles que des objets d’exposition.
-
Vous prévoyez de réviser fréquemment vos conceptions.
-
Vous souhaitez plus souvent des volumes de fabrication de bureau plus grands.
-
Vous préférez un post-traitement plus léger une fois l’impression terminée.
-
Vous voulez éviter la manipulation habituelle de résine et de solvants dans un espace partagé.
-
Choisissez la résine si…
-
Ce qui compte le plus pour vous est le détail à l’échelle de la miniature.
-
Vous souhaitez des pièces d’aspect plus lisse directement sorties de l’imprimante.
-
Vous êtes à l’aise avec le lavage et la post-polymérisation comme étapes standard.
-
Vous imprimez surtout des pièces petites ou moyennes dont l’apparence importe.
-
Vous avez besoin de petits textes nets, d’arêtes franches ou d’une texture de surface complexe.
-
Vous êtes prêt à prévoir un budget pour les fournitures de nettoyage et un flux de travail plus impliqué.
Tableau comparatif en un coup d’œil
Ici, « meilleur » signifie meilleur pour une tâche précise, et non meilleur dans l’absolu. Les imprimantes à filament relèvent de l’extrusion de matériau, tandis que les imprimantes résine relèvent de la photopolymérisation en cuve ; dans le langage courant, vous verrez encore FDM/FFF d’un côté et SLA/DLP/MSLA de l’autre. FDM est une marque déposée de Stratasys, ce qui explique pourquoi les normes et la rédaction technique générale préfèrent souvent extrusion de matériau ou FFF. [2] [3] [4] [16] [17] [19]
| Facteur | Filament / FDM (extrusion de matériau) | Résine / SLA–DLP–MSLA (photopolymérisation en cuve) | Meilleur choix lorsque… |
|---|---|---|---|
| Détail visuel | Bon pour de nombreuses pièces, mais les limites de détail liées à la buse et les couches visibles apparaissent plus vite sur les petites géométries. | Généralement meilleur pour les petits détails, les arêtes nettes et les détails à l’échelle de la miniature. | Vous accordez la plus grande importance aux petits détails, aux textes fins ou aux objets d’exposition. |
| Finition de surface | Présente souvent des lignes de couche à moins d’être poncée, rebouchée ou apprêtée. | Généralement plus lisse à la sortie de l’imprimante, bien que les supports puissent encore laisser des marques. | La pièce sera examinée de près avec une finition minimale. |
| Précision dimensionnelle & répétabilité | Peut être bonne, mais dépend fortement du calibrage, du gauchissement, de la géométrie et de l’orientation. | Peut également être bonne, mais les revendications de tolérance du fabricant sont propres à la machine et au matériau. | L’ajustement importe et vous validerez avec des pièces d’essai. |
| Résistance & ténacité | Souvent privilégié pour les pièces fonctionnelles plus tenaces, mais les propriétés sont directionnelles. | Peut être rigide et détaillée, mais la fragilité reste une préoccupation courante pour de nombreuses résines. | La pièce doit résister à la manipulation, à la flexion ou aux chocs. |
| Résistance à la chaleur | Dépend fortement de la qualité du filament. | Dépend fortement de la formulation de la résine et de son état de polymérisation. | Vous choisirez selon la fiche technique du matériau, et non selon l’étiquette de l’imprimante. |
| Taille de pièce / volume de fabrication | Les exemples de bureau offrent souvent des volumes pratiques plus grands. | Les exemples de bureau sont souvent plus petits. | Vous avez besoin de pièces plus grandes ou d’une géométrie plus ouverte. |
| Vitesse (impression vs délai total) | Peut être efficace pour un remplissage peu dense, une itération ponctuelle ou des pièces plus hautes. | L’exposition des couches peut être rapide, mais le lavage et la polymérisation ajoutent du temps au flux de travail. | Vous recherchez le délai le plus court jusqu’à une pièce utilisable, et pas seulement le temps machine. |
| Flux de travail & nettoyage | Manipulation après impression généralement plus simple. | Nécessite lavage, polymérisation et une discipline de nettoyage plus stricte. | Vous souhaitez un post-traitement plus léger. |
| Sécurité / adéquation en intérieur | Nécessite toujours ventilation et attention aux surfaces chaudes ; les émissions peuvent inclure des particules et des COV. | Ajoute des préoccupations liées à la résine non polymérisée, aux solvants et à la manipulation après polymérisation. | Votre espace peut accueillir le flux de travail de manière sûre et constante. |
| Coût de possession | Charge de travail souvent moindre, bien que les bobines, buses, séchage et réglages restent importants. | L’imprimante, la résine, les bacs, les gants, les produits de lavage et les déchets dus aux échecs de supports peuvent vite s’accumuler. | Vous établissez un budget au-delà du prix affiché. |
| Modes de défaillance courants | Gauchissement, faible liaison entre couches, affaissement des surplombs, problèmes d’adhérence, problèmes de buse. | Succion, effet ventouse, cicatrices de supports, défaillances liées au décollement, retouches de nettoyage. | La géométrie correspond aux schémas de défaillance du procédé. |
Termes que vous verrez (et ce qu’ils signifient réellement)
Dans un langage conforme aux normes, l’impression grand public à filament appartient à l’extrusion de matériau. Dans le langage commercial, on dit encore FDM ou FFF, mais FDM est une marque déposée de Stratasys ; la rédaction technique générale préfère donc souvent FFF ou le terme plus large d’extrusion de matériau. Le projet ASTM WK73239 indique que la terminologie ISO/ASTM de l’extrusion de matériau recouvre des noms tels que FDM et FFF ; en pratique, ces désignations renvoient donc généralement à la même catégorie de bureau. [2] [3] [4]
« Impression résine » est un terme générique, et non un type de machine unique. Certaines imprimantes résine utilisent un laser balayeur, ce que l’on entend généralement par SLA au sens strict ; d’autres utilisent un projecteur en DLP, et de nombreuses machines de bureau utilisent un masque LCD dans une configuration MSLA/LCD. Appeler chaque imprimante résine « SLA » masque de vraies différences, car les affirmations ultérieures sur la vitesse, l’uniformité et les artefacts dépendent du mode de délivrance de la lumière. [2] [6] [20]
Le temps d’impression n’est pas le même que le délai total. Le temps d’impression est le temps de fabrication de la machine ; le délai total comprend la préparation, le retrait des supports, le lavage, la polymérisation, le nettoyage et toute reprise après une impression échouée. Cette distinction importe, car un procédé peut sembler rapide sur le papier tout en nécessitant davantage de temps avant de livrer une pièce utilisable. [6] [16] [17]
Glossaire des métriques
Les acheteurs condensent souvent plusieurs notions distinctes dans un mot vague tel que « résolution » ou « qualité », ce qui est le point de départ de comparaisons erronées. [6] [20]
| Terme | Ce qu’il signifie en pratique |
|---|---|
| Résolution | La finesse avec laquelle le procédé peut décrire le détail prévu, souvent évoquée au travers de la hauteur de couche, de la taille de pixel, du comportement du spot laser ou des limites de détails liées à la buse. |
| Taille minimale de détail | La plus petite géométrie qui peut être imprimée et survivre au procédé comme au post-traitement. |
| Finition de surface | L’aspect lisse de l’extérieur, y compris les lignes de couche, l’effet d’escalier, les marques de supports et les artefacts de pixels ou de voxels. |
| Précision dimensionnelle | La proximité entre les dimensions de la pièce finie et les dimensions prévues. |
| Précision / répétabilité | La régularité avec laquelle le même résultat peut être reproduit dans les mêmes conditions. |
| Tolérance | La variation dimensionnelle autorisée dans une conception ou une revendication de produit. |
| Résistance | La charge qu’une pièce peut supporter lors d’un essai donné avant rupture. |
| Rigidité | La capacité d’une pièce à résister à la flexion ou à l’allongement. |
| Ténacité | L’énergie qu’une pièce absorbe avant de rompre. |
| Durabilité | La capacité d’une pièce à résister au temps en service et dans son environnement. |
| HDT | Température de fléchissement sous charge : température à laquelle une éprouvette chargée atteint une flèche spécifiée dans la méthode d’essai. |
Lorsque les fiches techniques mentionnent des valeurs de traction, de flexion ou de HDT, les références courantes comprennent ASTM D638, ASTM D790 et ASTM D648. [13] [14] [15] Ne confondez pas résolution et précision : un pas de couche ou un pixel plus petit ne garantit pas des dimensions finales plus serrées. [6] [21] Ne confondez pas résistance et ténacité : une éprouvette rigide et résistante peut tout de même être fragile aux chocs ou à la flexion. [8] [12]
Comment fonctionne l’impression filament (extrusion de matériau)
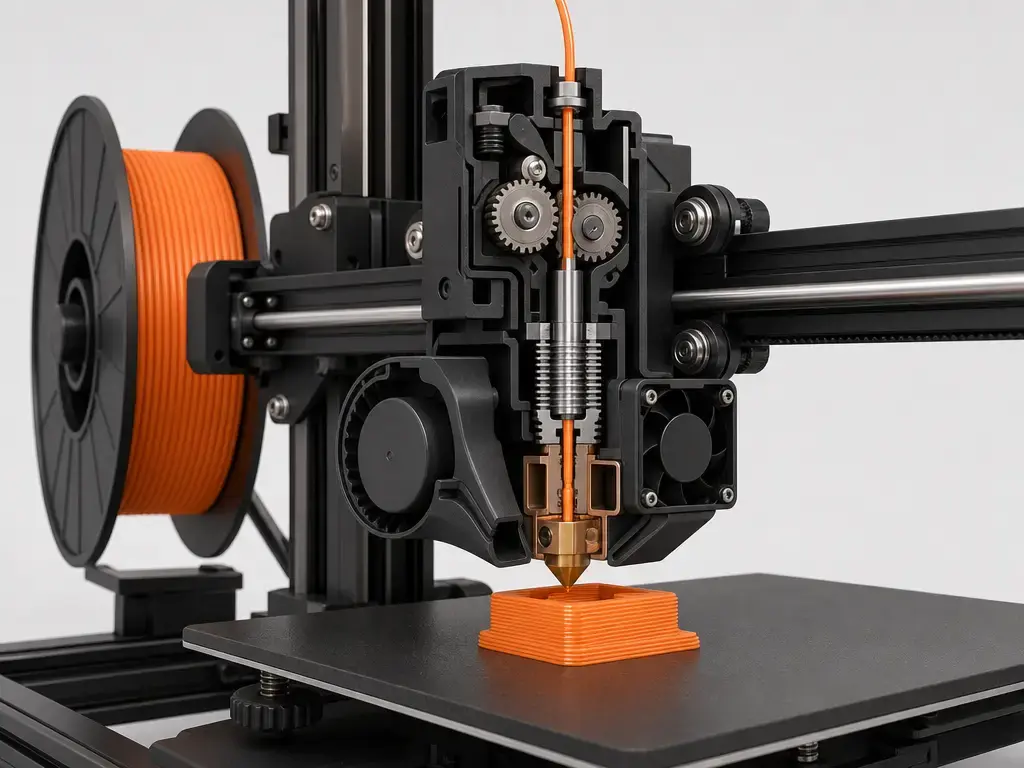
L’impression filament relève de l’extrusion de matériau. Une bobine alimente un thermoplastique dans un extrudeur et une tête chauffante, la buse le fait fondre, puis l’imprimante dépose un cordon le long d’une trajectoire, une couche à la fois. Ce cordon refroidit et se lie aux cordons voisins ainsi qu’à la couche inférieure ; la qualité de la pièce dépend donc de la largeur du cordon, de la hauteur de couche, du refroidissement et de la liaison entre les lignes déposées, plutôt que de la polymérisation d’une couche entière en une fois. Comme exemple actuel de machine de bureau, l’Original Prusa MK4S annonce un volume de fabrication de 250 × 210 × 220 mm, une plage de hauteur de couche de 0.05–0.30 mm et une température maximale de buse de 290 °C. [2] [5]
Les parois, le remplissage, les supports et l’orientation modifient tous le comportement d’une impression filament. Des parois plus épaisses et une meilleure fusion inter-couches peuvent améliorer la durabilité, tandis que les surplombs prononcés, les ponts et les portées sans support révèlent les limites du dépôt de cordons fondus. C’est aussi pourquoi les pièces filament se comportent souvent différemment selon la direction : elles sont constituées de cordons extrudés empilés, de sorte que le chemin de charge dans la pièce importe presque autant que le matériau lui-même. [5] [7] [9]
Comment fonctionne l’impression résine (photopolymérisation en cuve)
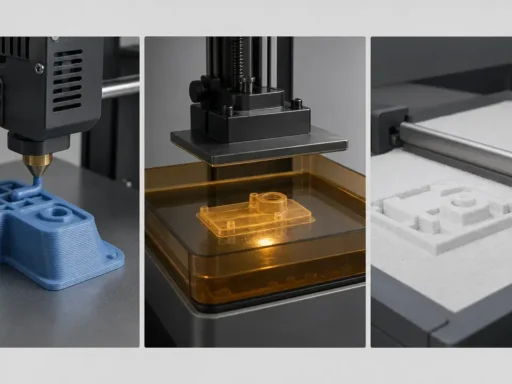
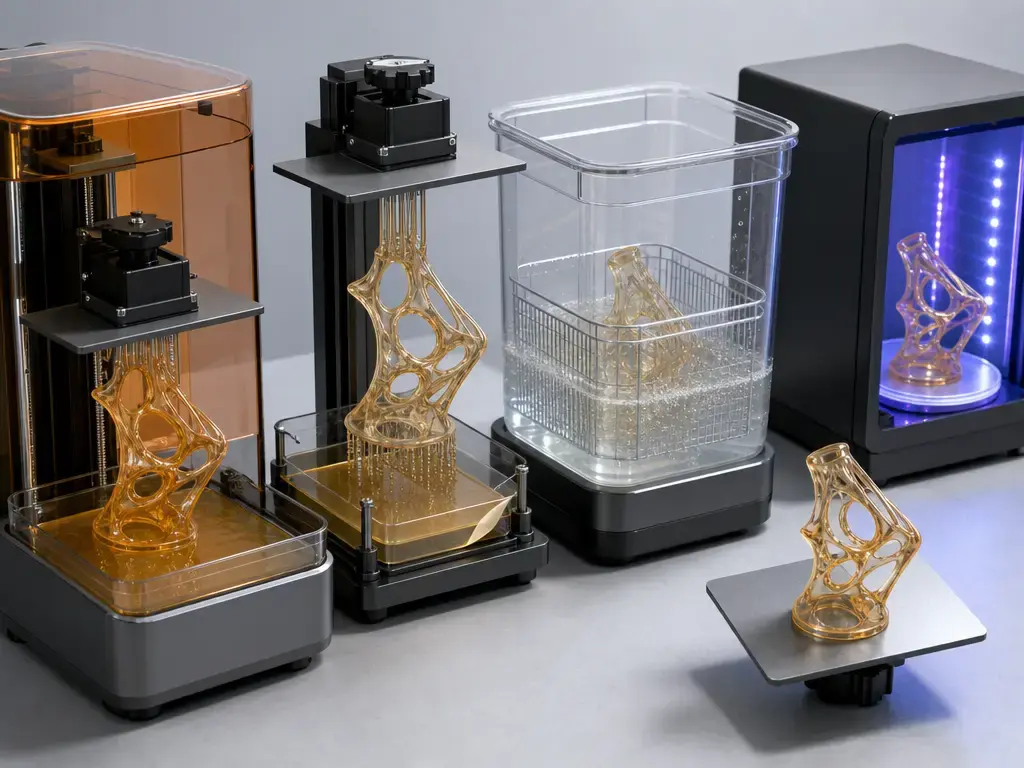
L’impression résine relève de la photopolymérisation en cuve. Un photopolymère liquide se trouve dans une cuve, une plateforme de fabrication se met en position, la lumière polymérise une couche, puis la plateforme se soulève afin que de la résine fraîche puisse s’écouler pour le cycle suivant. Comme chaque couche polymérisée doit se séparer de l’interface de la cuve, l’imprimante doit également gérer les forces de pelage ou de décollement à mesure que la pièce grandit. [2] [20]
La source lumineuse modifie le comportement du procédé. Le SLA laser trace chaque couche avec un faisceau, le DLP projette une couche entière et le MSLA/LCD masque une source lumineuse à travers un écran. Cela importe pour les revendications de vitesse, car une machine qui expose une couche entière et une machine à laser balayeur ne suivent pas la même logique temporelle. Cela importe aussi pour le flux de travail : le lavage et la post-polymérisation sont des étapes standard nécessaires pour atteindre les propriétés finales utilisables. À titre d’exemple spécifique à un produit, Formlabs indique pour la Form 4 une vitesse d’impression maximale de 100 mm/h et précise que la plupart des impressions s’achèvent en moins de deux heures sur la base d’une hauteur d’impression de 53 mm avec des couches de 100 µm. [6] [17] [20]
Détail d’impression & finition de surface (ce que les gens entendent par « qualité »)
Lorsque les gens disent qu’une imprimante offre une « meilleure qualité », ils parlent généralement du détail visuel, de la finition de surface, ou des deux. Côté détail, les imprimantes filament sont limitées par la taille des détails liée à la buse, le comportement d’extrusion et la stratégie de supports. Les imprimantes résine sont limitées par le comportement des pixels ou du spot, l’uniformité optique, l’étalement de polymérisation et le placement des supports. Ce sont des limites différentes, ce qui explique pourquoi un unique chiffre de « résolution » raconte rarement toute l’histoire. [5] [6] [20]
La finition de surface est le domaine où les deux familles paraissent généralement les plus différentes. Les pièces filament présentent généralement des lignes de couche plus visibles, notamment sur les surfaces inclinées ou courbes. Les pièces résine sortent généralement plus lisses, mais elles peuvent tout de même présenter des cicatrices de supports, des artefacts de pixels ou de voxels et des marques de post-traitement. Dans les deux cas, le ponçage, l’apprêt et la peinture peuvent suffisamment modifier l’aspect final pour que la sortie brute de l’imprimante et l’apparence de la pièce finie ne soient pas considérées comme la même chose. [5] [6] [20]
L’erreur facile consiste à considérer les couches fines comme un score de qualité universel. L’exemple de la Form 4 indique une épaisseur de couche de 25–200 µm et une taille de pixel de 50 µm, tandis que l’exemple de la MK4S indique une plage de hauteur de couche de 0.05–0.30 mm, mais ces chiffres décrivent des parties différentes du procédé. Des couches plus fines améliorent souvent l’apparence, mais elles ne garantissent pas automatiquement des détails survivants plus petits ni un meilleur ajustement final. [5] [6] [21]
Performances dimensionnelles : précision, répétabilité et tolérances
La précision et la répétabilité sont liées, mais ce ne sont pas la même chose. La précision exprime la proximité entre la taille d’une pièce finie et sa taille prévue ; la répétabilité exprime la régularité avec laquelle l’imprimante peut reproduire le même résultat. Dans l’impression filament comme résine, le calibrage, le gauchissement, le retrait, la stratégie de supports, la géométrie et le post-traitement peuvent modifier suffisamment les dimensions pour qu’une pièce puisse paraître propre tout en manquant sa cible. [6] [21]
La page produit de la Form 4 offre un exemple utile. Formlabs annonce une tolérance dimensionnelle XY de ±0.15% et une taille de pixel de 50 µm, mais ces valeurs doivent être lues comme des chiffres propres au fabricant pour cette imprimante et ce flux de travail, non comme une revendication universelle pour toutes les imprimantes résine. La taille de pixel décrit l’adressabilité dans le plan de l’image ; elle ne garantit pas que chaque pièce, résine, orientation et géométrie atteindra exactement la bonne taille. [6]
Cela importe particulièrement lorsque les pièces doivent s’assembler, coulisser, assurer une étanchéité ou s’aligner. La règle pratique d’achat est simple : si l’ajustement importe plus que l’apparence, validez avec des éprouvettes, des assemblages d’essai ou un véritable prototype face à la géométrie correspondante. Le rapport de l’atelier 2026 du NIST sur les photopolymères rappelle que la métrologie et les normes importent, car les revendications dimensionnelles n’ont de sens que lorsque la machine, le matériau et le contexte d’essai sont clairs. [12] [21]
Résistance, ténacité, chaleur et durabilité à long terme (sans comparer des choses incomparables)
Toute comparaison mécanique doit nommer quatre éléments : la qualité du matériau, l’orientation d’impression, l’état de conditionnement ou de post-polymérisation et la méthode d’essai. Les valeurs de traction sont couramment associées à des normes telles qu’ASTM D638, les valeurs de flexion à ASTM D790 et les valeurs de fléchissement thermique à ASTM D648. Sans ce contexte, la « résistance résine vs filament » devient rapidement une comparaison de choses incomparables. [13] [14] [15]
Les données sur le filament l’illustrent clairement. Dans la fiche technique PLA d’Ultimaker, les échantillons imprimés en 3D testés selon ASTM D3039 variaient selon l’orientation : le module de traction était de 3250 ± 119 MPa en XY, 3292 ± 101 MPa en YZ et 3071 ± 181 MPa en Z, tandis que la contrainte de traction à la rupture était respectivement de 45.5 ± 1.1 MPa, 56.0 ± 1.5 MPa et 33.1 ± 2.8 MPa. Ces éprouvettes ont été imprimées sur une Ultimaker S5 Pro Bundle avec des couches de 0.15 mm, un printcore AA0.4, un remplissage de 100% et au moins 24 heures de conditionnement à température ambiante avant mesure. Dans une étude distincte sur le PLA utilisant des éprouvettes ASTM D638 Type IV, les pièces imprimées debout présentaient 36% de résistance à la traction en moins que les pièces à plat. [7] [9]
La résine n’est pas non plus neutre vis-à-vis de l’orientation. Une étude SLA en libre accès a rapporté un module de traction de 2481 ± 50 MPa et une résistance ultime à la traction de 51.9 ± 1.3 MPa dans ses conditions d’essai, et a évoqué une anisotropie relativement faible pour cette configuration. Mais un article de 2024 sur l’orientation SLA a constaté que la résistance à la traction diminuait lorsque l’angle d’orientation de fabrication augmentait. La conclusion pratique est que le comportement de la résine dépend de la chimie, de l’état de polymérisation, de la géométrie et de la configuration d’essai, et pas seulement du mot « résine ». [10] [11]
Le choix du matériau importe souvent davantage que les désignations de procédé. Formlabs indique pour Grey Resin V5 un prix à partir de $79, un module de traction de 2675 MPa, une résistance ultime à la traction de 62 MPa, un allongement à la rupture de 13%, une résistance à la flexion de 103 MPa et des valeurs de HDT de 71 °C à 0.45 MPa et 59 °C à 1.8 MPa. Ce sont des propriétés propres à une formulation, et non à la « résine en général ». La comparaison 2025 d’O’Connor entre matériaux FDM et SLA renforce ce constat plus large : le compromis porte souvent sur la fragilité contre la ténacité entre matériaux et essais précis, et non sur un vainqueur absolu entre procédés. [8] [12]
Vitesse et productivité : vitesse d’impression vs temps jusqu’à la pièce
La vitesse ne se résume pas à un seul chiffre. Dans ces deux familles d’imprimantes, il peut s’agir de vitesse de fabrication en Z, de temps d’exposition par couche, de vitesse de trajectoire, de débit volumique ou de temps total écoulé jusqu’à une pièce utilisable. Ces métriques ne sont pas interchangeables. Par exemple, Formlabs indique pour la Form 4 une vitesse d’impression maximale de 100 mm/h et précise séparément que la plupart des impressions s’achèvent en moins de deux heures sur la base d’une hauteur d’impression de 53 mm avec des couches de 100 µm ; il s’agit de métriques propres au produit, non d’un score de vitesse universel pour les imprimantes résine. [6]
La résine est souvent avantagée lorsque de nombreuses petites pièces partagent la même zone de fabrication ou lorsque chaque couche peut être exposée sur toute la section en une fois. Le filament est souvent avantagé lorsque vous souhaitez itérer rapidement sur une pièce unique, utiliser un remplissage peu dense ou produire des géométries pour lesquelles une extrusion régulière est plus avantageuse que l’exposition de couches entières. La forme de la tâche importe au moins autant que la technologie indiquée sur la fiche technique. [6] [20]
Le temps jusqu’à la pièce est plus large que le temps d’impression. La résine ajoute le lavage, la polymérisation et la manipulation de solvants au flux de travail normal, tandis que le filament concentre généralement davantage le travail après impression sur le retrait des supports et la finition de surface. Les recommandations de sécurité indépendantes considèrent ces étapes de manipulation comme une partie du processus réel : l’infographie résine du NIOSH couvre le nettoyage à l’IPA et la polymérisation, et les travaux du NIOSH sur l’extrusion de matériau ont mesuré les conditions avant, pendant et après l’impression avec du PLA et de l’ABS. C’est pourquoi la comparaison la plus utile porte souvent sur le délai total, et non seulement sur le mouvement de la machine ou l’exposition lumineuse. [16] [17] [18]
Coût de possession (pas seulement imprimante + matériau)
Le prix affiché n’est que la première ligne du budget. Au 31 juillet 2026, Formlabs proposait le Form 4 Basic Package à $2,625 avec un volume de fabrication de 20.0 × 12.5 × 21.0 cm, tandis que la page de l’Original Prusa MK4S indiquait un volume de fabrication de 250 × 210 × 220 mm et une température maximale de buse de 290 °C. Ce sont des exemples utiles de catégories actuelles de machines de bureau, et non des moyennes de marché ou des classements de valeur. [5] [6]
Les coûts récurrents clarifient davantage la distinction. Les installations filament impliquent généralement des bobines, des buses de rechange, des surfaces de fabrication, le séchage ou le stockage à sec des matériaux sensibles à l’humidité et parfois une enceinte ou une meilleure ventilation de la pièce selon le matériau et l’espace. Les installations résine impliquent généralement des bouteilles de résine, des réservoirs ou cuves, des gants, des produits de lavage tels que l’IPA, des filtres ou fournitures de nettoyage, ainsi que l’usure associée aux outils de post-traitement. Les recommandations de sécurité indépendantes importent ici, car une manipulation plus sûre devient souvent une partie du budget, et non un supplément facultatif. [8] [16] [17] [18] [19]
Les échecs et les retouches coûtent également de l’argent. Une pièce filament gauchie, un problème de buse, une impression résine perdue à cause de la succion ou d’un échec de support, ou une pièce nécessitant un autre cycle de lavage et de polymérisation transforment tous matière et temps en rebuts. Il n’existe pas de coût de possession universel unique, car le total dépend de la catégorie de machine, du matériau, de la géométrie, de la stratégie de supports et de la fréquence à laquelle vous réimprimez les pièces. [5] [6] [12] [17]
Coûts cachés et éléments de flux de travail à prévoir :
- Filament : des bobines pour chaque matériau que vous utilisez réellement.
- Filament : des buses de rechange et des pièces d’usure occasionnelles de la tête chauffante.
- Filament : des plateaux de fabrication ou consommables de surface de fabrication.
- Filament : une enceinte ou des améliorations de ventilation si votre espace ou votre choix de matériau le nécessite.
- Filament : des boîtes sèches ou sécheurs pour les matériaux hygroscopiques.
- Résine : des bouteilles de résine et des matériaux distincts pour différentes tâches.
- Résine : des réservoirs ou cuves de résine comme éléments d’usure.
- Résine : des gants et fournitures de nettoyage.
- Résine : des produits de lavage tels que l’IPA et des contenants adaptés à votre flux de travail.
- Résine : des équipements de polymérisation ou une capacité de polymérisation adaptée à vos pièces.
- Résine : des déchets dus aux échecs de supports et des lingettes ou filtres contaminés.
- Les deux : les impressions échouées, les réimpressions, les pièces de calibrage et votre propre temps de travail.
Modes de défaillance et limites courants
Les problèmes courants du filament se manifestent généralement par des couches visibles, l’affaissement des surplombs, le gauchissement, une faible liaison inter-couches, des problèmes d’adhérence au plateau ou des défauts liés à la buse. Du point de vue de l’acheteur, ces symptômes proviennent généralement d’un mélange de géométrie, de comportement thermique et de limites du dépôt de cordons, plutôt que d’un réglage miracle. Le filament est souvent tolérant, mais ce n’est pas le choix naturel pour de minuscules détails sans support ou des surfaces de miniatures qui seront examinées de près. [5] [9] [18]
Les problèmes typiques de la résine sont différents : la succion, l’effet ventouse, les cicatrices de supports, les défaillances liées au pelage et la charge de nettoyage peuvent tous augmenter le coût réel d’une impression. Une pièce peut sembler réussie sur la plateforme de fabrication et se déformer, se marquer ou se fissurer pendant le lavage, le retrait des supports ou la post-polymérisation. Une meilleure apparence de surface s’accompagne d’un flux de travail moins tolérant aux manipulations négligées et aux erreurs de géométrie. [16] [17] [20]
Sécurité, usage en intérieur et considérations environnementales
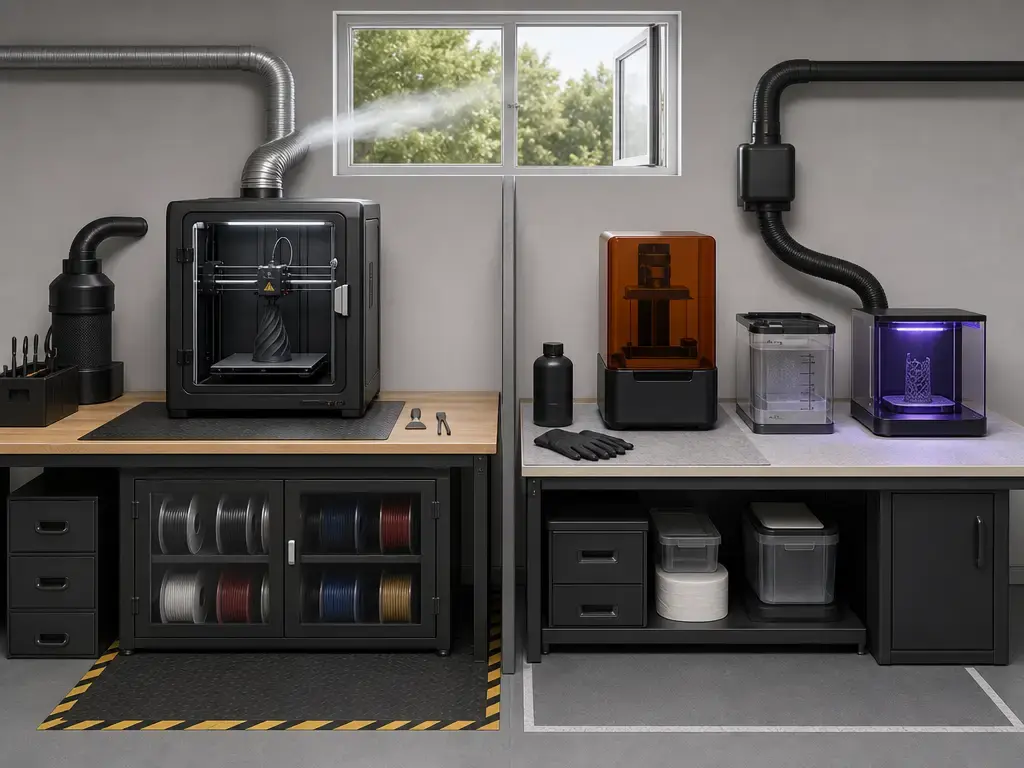
Les deux procédés peuvent être utilisés en intérieur, mais aucun n’est dénué de risques. Le guide du NIOSH sur l’impression 3D sûre met en évidence les préoccupations relatives aux particules ultrafines, aux produits chimiques et à d’autres risques de sécurité ; la vraie question n’est donc pas lequel est parfaitement sûr, mais quel flux de travail votre espace peut accueillir de manière responsable. Cela compte encore davantage dans les écoles, bibliothèques, appartements et makerspaces, où la zone d’impression est souvent partagée avec d’autres activités. [16]
Pour l’impression filament, les principales préoccupations sont les surfaces chaudes, les pièces mobiles et les émissions qui varient selon le matériau, l’imprimante et la configuration. Le NIOSH a mesuré les matières particulaires et gazeuses avant, pendant et après l’impression de bureau avec du PLA et de l’ABS, et l’EPA indique que les imprimantes FDM ont démontré l’émission de particules et de COV provenant du matériau d’alimentation chauffé. La ventilation, un emplacement judicieux et les enceintes peuvent aider, mais ils ne rendent pas toutes les combinaisons imprimante-matériau-espace équivalentes. [18] [19]
L’impression résine ajoute des préoccupations de contact chimique et de manipulation des solvants à celles liées à l’imprimante elle-même. L’infographie 2025 du NIOSH sur la photopolymérisation en cuve signale la résine non polymérisée, le nettoyage à l’IPA, la polymérisation UV et la poussière de ponçage comme de véritables points d’exposition, et les propres recommandations de sécurité de Formlabs demandent également aux utilisateurs de traiter résine et solvants avec des gants, une protection oculaire, une ventilation et une manipulation fondée d’abord sur les FDS. En pratique, l’impression résine fonctionne le mieux lorsqu’elle est abordée davantage comme un flux de travail de petit laboratoire que comme un simple appareil électroménager. [17] [24]
Pour l’élimination, le conseil général le plus sûr est aussi le plus court : suivez la fiche de données de sécurité de la résine et du solvant que vous utilisez réellement, et respectez les réglementations locales d’élimination dans votre zone. Cela est particulièrement important pour les lingettes contaminées, le solvant de lavage et les résidus de résine non polymérisée, que les débutants sous-estiment souvent lorsqu’ils comparent l’adéquation à la maison ou en salle de classe. [16] [24]
Meilleures applications (choisissez selon le type de tâche)
L’adéquation à l’application importe davantage qu’un discours sur le vainqueur. Le bon choix dépend des besoins en détail, de la taille de la pièce, du comportement du matériau et de l’ampleur du post-traitement que votre espace de travail peut accueillir. [6] [7] [8] [12] [16] [17] [20]
Meilleurs usages pour le filament/FDM
- Équerres, boîtiers et supports fonctionnels.
- Prototypes plus grands qui paraîtraient à l’étroit sur un petit plateau de fabrication résine.
- Gabarits, montages et aides d’atelier.
- Pièces que vous prévoyez de réviser à plusieurs reprises.
- Projets éducatifs où la simplicité du flux de travail importe.
- Contrôles d’ajustement provisoires avant de s’engager dans une version à finition supérieure.
- Pièces pour lesquelles la ténacité importe plus que le lissage de surface.
- Impressions utilitaires courantes pour la maison, le laboratoire ou l’atelier.
- Composants pouvant nécessiter des parois plus épaisses, un réglage du remplissage ou une manipulation plus tolérante.
- Impression dans un espace partagé où vous souhaitez éviter le nettoyage habituel aux solvants.
Meilleurs usages pour la résine
- Miniatures et figurines.
- Petits modèles d’exposition à texture complexe.
- Modèles pour bijoux et autres pièces privilégiant le détail.
- Prototypes visuels où la finition de surface importe.
- Petites pièces avec texte en relief ou gravé net.
- Modèles de présentation examinés de près.
- Maîtres de fonderie et modèles de moulage où les arêtes fines importent.
- Pièces compactes pour lesquelles la charge de lavage et de polymérisation est acceptable.
- Pièces très détaillées qui présenteraient un effet d’escalier évident sur un équipement filament.
- Projets où la finition est attendue et où l’apparence guide la décision.
Vérification de la réalité de la recherche et du marché (pourquoi les spécifications peuvent induire les acheteurs en erreur)
Les spécifications ne sont utiles que si vous savez ce qu’elles décrivent réellement. Le rapport NIST Photopolymer Additive Manufacturing 2025 Workshop Report, publié le 10 juin 2026, met l’accent sur la métrologie, la sécurité, les normes et la préparation réglementaire dans la photopolymérisation en cuve. Cela rappelle qu’une revendication de tolérance ou de vitesse d’un fournisseur ne raconte jamais toute l’histoire ; vous avez toujours besoin du contexte de la machine, du matériau, de la géométrie et de la mesure derrière le chiffre. [21]
Le terme générique résine masque aussi de vraies différences de méthodes. Le SLA laser, le DLP à projecteur et le MSLA/LCD ne délivrent pas la lumière de la même manière ; ils ne créent donc pas les mêmes attentes en matière de vitesse, d’artefacts ou de calibrage. Pour les acheteurs, « résine » est un nom de famille, et non une explication complète. Une comparaison solide commence par la méthode réelle de délivrance de la lumière et le flux de travail, puis examine le matériau et l’application. [6] [20]
Brève histoire du FDM/FFF et de l’impression résine
Les systèmes de bureau résine et filament proviennent de trajectoires d’invention différentes. La NSF résume la stéréolithographie par le brevet 4575330, déposé en 1984 et délivré en 1986, tandis que Google Patents indique que le brevet Stratasys US5121329A a été déposé le 30 octobre 1989 et publié le 9 juin 1992. Cette séparation aide à expliquer pourquoi les deux écosystèmes de bureau diffèrent encore par leurs matériaux, leur flux de travail et leur vocabulaire. [22] [23]
Quel est le meilleur choix : impression 3D résine vs filament ?
S’il s’agit de votre première imprimante, choisissez le filament à moins d’avoir spécifiquement besoin de détails à l’échelle de la miniature, car le flux de travail est plus simple et plus facile à gérer. Si les miniatures, figurines ou pièces d’exposition très détaillées constituent votre principal usage, choisissez la résine, car elle offre généralement un meilleur rendu des petits détails et des surfaces plus lisses. Si les pièces fonctionnelles sont l’objectif principal, choisissez d’abord le filament, car l’itération plus simple et les flux de travail thermoplastiques plus tenaces importent généralement davantage que le poli de surface. Si l’imprimante doit se trouver dans une salle de classe, un appartement ou un espace de travail partagé, le filament est généralement le point de départ opérationnel le plus simple, car la résine ajoute la manipulation de résine non polymérisée et de solvants à la routine. [7] [12] [16] [17] [20]
La leçon principale est que l’impression 3D résine vs filament est une décision d’adéquation à la tâche, et non un test de loyauté. Il n’existe pas de chiffre universel fiable pour la vitesse, la résistance, la précision ou le coût dans ces catégories, car les résultats dépendent des machines, matériaux, orientations et étapes de post-traitement spécifiques. Si vous souhaitez une règle courte, choisissez la résine pour les petites pièces privilégiant le détail et le filament pour la praticité, l’itération et la plupart des impressions fonctionnelles courantes. [6] [7] [12] [21]
FAQ
Impression 3D résine vs filament : quel choix est le meilleur pour la plupart des débutants ?
Pour la plupart des débutants, le filament est le point de départ le plus simple, car il évite le lavage de résine, la manipulation d’IPA et la post-polymérisation. La résine peut produire des petites pièces à l’aspect plus fin, mais elle exige davantage de rigueur de nettoyage dès le premier jour. [16] [17]
La résine ou le filament est-il meilleur pour les miniatures et les figurines ?
La résine est généralement meilleure pour les miniatures et les figurines, car les flux de travail résine axés sur le détail préservent plus proprement les petites arêtes, textures et surfaces que l’impression filament de bureau typique. Cet avantage est le plus important sur les pièces compactes observées de près. [6] [20]
Que signifie la « résolution » sur les imprimantes résine vs FDM (XY vs Z vs taille de détail) ?
Sur les imprimantes résine, on évoque souvent séparément l’adressabilité XY et l’épaisseur de couche Z. L’exemple de la Form 4 indique une épaisseur de couche de 25–200 µm et une taille de pixel de 50 µm, qui ne sont pas la même chose. Sur les imprimantes filament, le comportement de la buse, la largeur d’extrusion et la hauteur de couche façonnent tous les détails visibles ; la « résolution » n’y est donc pas non plus un chiffre universel unique. [5] [6] [20]
L’impression résine est-elle réellement plus précise, ou seulement plus détaillée ?
Souvent plus détaillée, oui ; automatiquement plus précise, non. La précision dépend de l’imprimante, du matériau, de la géométrie, de l’orientation et du flux de travail de post-traitement. La revendication de tolérance dimensionnelle XY de ±0.15% de Formlabs pour la Form 4 est une revendication de fabricant propre à cette machine, et non une règle universelle pour toutes les imprimantes résine. [6] [21]
Quel est le plus résistant : résine ou filament — et quelle norme d’essai importe ?
Aucun des deux procédés n’est toujours plus résistant. La comparaison doit nommer le matériau, l’orientation, l’état de conditionnement ou de polymérisation et la méthode d’essai. Les normes couramment citées dans ces discussions comprennent ASTM D638 pour les propriétés de traction, ASTM D790 pour les propriétés de flexion et ASTM D648 pour les essais de fléchissement thermique ; même dans ce cas, la réponse peut changer selon que vous privilégiez la rigidité, la ténacité ou la résistance aux chocs. [8] [12] [13] [14] [15]
L’impression résine est-elle plus rapide que le FDM si vous incluez le temps de lavage et de polymérisation ?
Pas toujours. Une imprimante résine peut disposer d’une métrique de vitesse machine élevée, telle que celle de la Form 4, dont la vitesse d’impression maximale est de 100 mm/h, mais le délai jusqu’à la pièce utilisable comprend également le lavage, la polymérisation et le nettoyage. Lorsque vous comparez le délai total plutôt que le seul temps machine brut, la réponse dépend de la géométrie et du flux de travail. [6] [17]
L’orientation d’impression affecte-t-elle la résistance SLA/MSLA comme elle affecte le FDM ?
Oui, bien que le schéma ne soit pas identique. Les effets de l’orientation en FDM sont bien documentés, et une étude sur le PLA a rapporté 36% de résistance à la traction en moins dans les éprouvettes verticales que dans les éprouvettes à plat. Les pièces SLA/MSLA peuvent également varier selon l’angle de fabrication : une étude a constaté une anisotropie relativement faible dans ses conditions d’essai, tandis qu’un article de 2024 a rapporté une diminution de la résistance à la traction lorsque l’angle d’orientation augmentait. [9] [10] [11]
Sources
- ISO/ASTM 52900:2021 Fabrication additive — Principes généraux — Fondamentaux et vocabulaire
- Technologies de fabrication additive du NIST
- Informations juridiques Stratasys
- Projet ASTM WK73239
- Page produit/spécifications Original Prusa MK4S
- Formlabs Form 4 Basic Package
- Fiche technique Ultimaker PLA v2.00
- Page matériau Formlabs Grey Resin V5
- Eryildiz 2021, Effet de l’orientation de fabrication sur le comportement mécanique et le temps de fabrication de pièces PLA imprimées en 3D FDM
- Shanmugasundaram et al. 2020, Anisotropie mécanique et rugosité de surface dans des pièces fabriquées additivement par stéréolithographie (SLA)
- Li 2024, Effet de l’orientation d’impression sur les propriétés mécaniques d’un photopolymère imprimé en 3D SLA
- O’Connor 2025, Analyse comparative des propriétés mécaniques de composants imprimés en 3D FDM et SLA
- ASTM D638 Méthode d’essai standard pour les propriétés de traction des plastiques
- ASTM D790 Méthodes d’essai standard pour les propriétés de flexion des plastiques non renforcés et renforcés et des matériaux isolants électriques
- ASTM D648 Méthode d’essai standard pour la température de fléchissement des plastiques sous charge de flexion en position sur chant
- NIOSH Approches pour une impression 3D sûre : guide destiné aux utilisateurs de makerspaces, écoles, bibliothèques et petites entreprises
- Infographie NIOSH sur l’impression 3-D de bureau sûre par photopolymérisation en cuve
- Présentation NIOSH sur les contrôles techniques pour l’impression 3D de bureau
- US EPA : Émissions de particules ultrafines et de composés organiques volatils par un extrudeur de filament d’imprimante 3D
- Guide Formlabs : imprimantes 3D résine SLA vs. DLP vs. MSLA vs. LCD
- Rapport d’atelier NIST Photopolymer Additive Manufacturing 2025 : construire une vision unifiée de la recherche à la réglementation
- NSF : L’ingénierie derrière la fabrication additive et la révolution de l’impression 3-D
- Google Patents : US5121329A Appareil et méthode de création d’objets tridimensionnels
- Sécurité Formlabs avec les produits résine