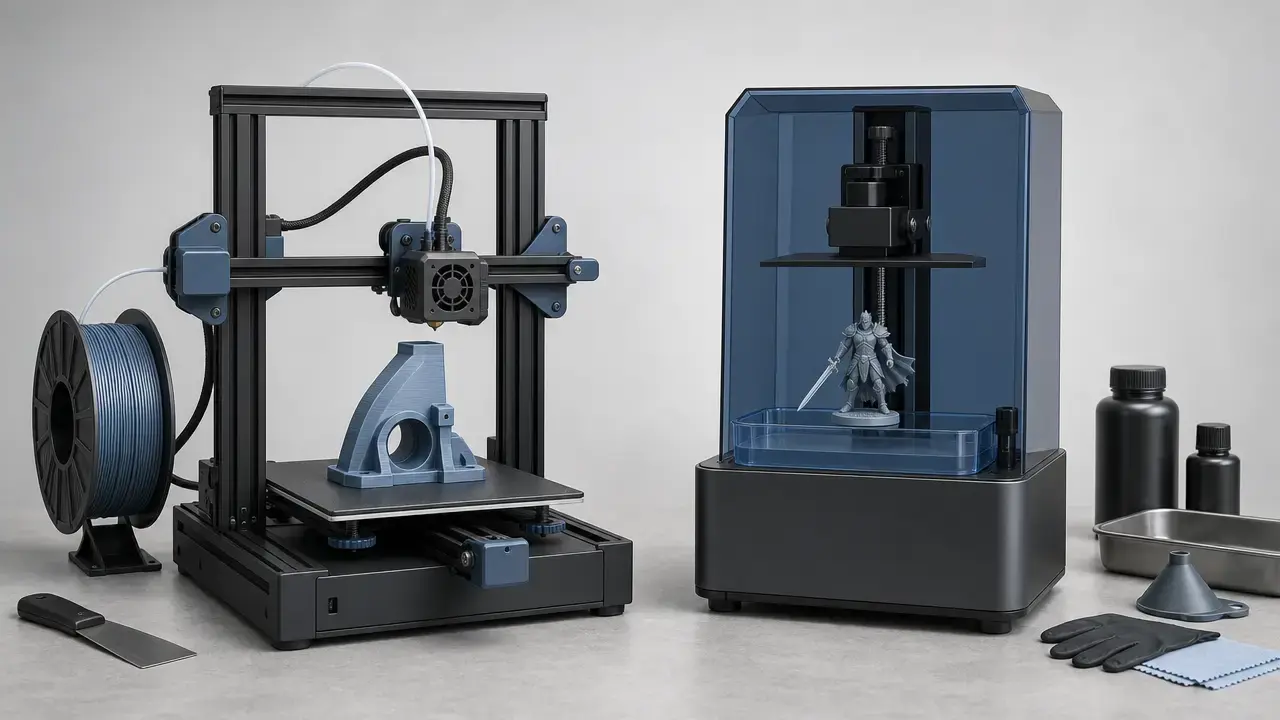

Zusammenfassung
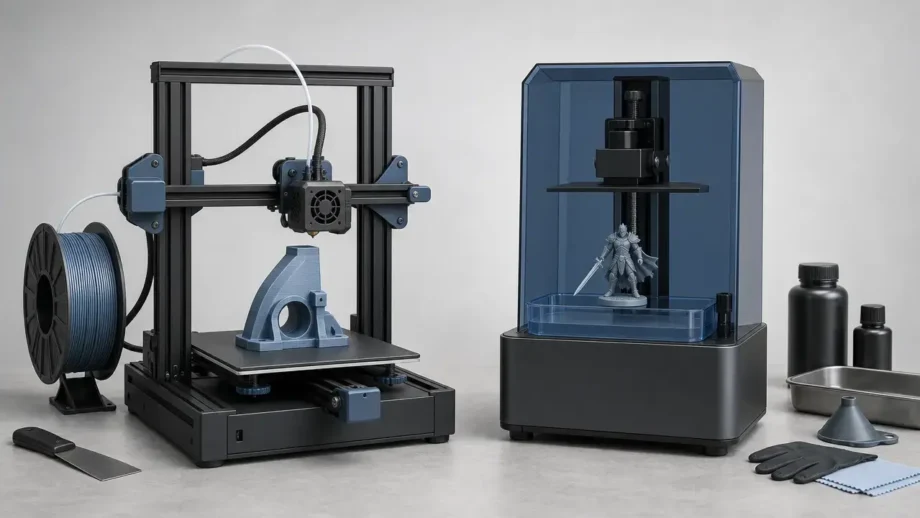
Wenn Sie zwischen Resin- und Filament-3D-Druck wählen, lautet die kurze Antwort: Es gibt keinen universellen Sieger. Das ISO/ASTM-Vokabular definiert Additive Fertigung als die Herstellung von 3D-Geometrien durch aufeinanderfolgendes Hinzufügen von Material, während NIST die hier behandelten zwei Desktop-Familien den Kategorien Materialextrusion und Vat-Photopolymerisation zuordnet. In diesem Leitfaden bedeutet „Resin-Druck“ die Familie der Vat-Photopolymerisation, einschließlich Laser-SLA-, DLP- und MSLA/LCD-Systemen, während „Filament-Druck“ Materialextrusion bedeutet, im alltäglichen Gebrauch häufig FDM oder FFF genannt. Veröffentlichte Leistungsdaten hängen von Maschine, Material, Ausrichtung und Prüfverfahren ab; sie lassen sich daher nicht zu einem universellen Wert für Geschwindigkeit, Festigkeit, Genauigkeit oder Kosten zusammenfassen. [1] [2] [4] [6] [7] [12] [20]
Für einen ersten Drucker ist Filament meist der einfachere Einstieg, da Waschen von Resin, Umgang mit Lösungsmitteln und Nachhärten entfallen. Für Miniaturen und Figuren ist Resin meist besser geeignet, da sich kleine Oberflächendetails und feine Kanten bei kompakten Teilen leichter erhalten lassen. Für Funktionsteile ist Filament oft die sicherere Standardwahl, weil thermoplastische Workflows einfacher zu iterieren sind und bei vielen Alltagsteilen Zähigkeit und Komfort wichtiger sind als Mikrodetaillierung. Wählen Sie für einen Klassenraum, eine Wohnung oder einen gemeinsam genutzten Raum den Workflow, den Ihre Umgebung dauerhaft unterstützen kann; beide Verfahren benötigen Belüftung und sicheren Umgang, doch Resin ergänzt den Ablauf um ungehärtetes Harz und Lösungsmittelschritte. [6] [7] [16] [17] [19] [20]
-
Wählen Sie Filament/FDM, wenn …
-
Sie einen ersten Drucker mit einfacherem Ablauf möchten.
-
Sie häufiger Funktionsteile als Ausstellungsstücke drucken.
-
Sie Entwürfe voraussichtlich häufig überarbeiten.
-
Sie häufiger größere Desktop-Bauräume möchten.
-
Sie nach Abschluss des Drucks weniger Nachbearbeitung bevorzugen.
-
Sie in einem gemeinsam genutzten Raum den routinemäßigen Umgang mit Resin und Lösungsmitteln vermeiden möchten.
-
Wählen Sie Resin, wenn …
-
Ihnen Details im Miniaturmaßstab am wichtigsten sind.
-
Sie glatter wirkende Teile direkt vom Drucker möchten.
-
Sie mit Waschen und Nachhärten als Standardschritten vertraut sind.
-
Sie überwiegend kleine oder mittelgroße Teile drucken, bei denen das Erscheinungsbild zählt.
-
Sie scharfen kleinen Text, präzise Kanten oder komplexe Oberflächenstrukturen benötigen.
-
Sie bereit sind, Verbrauchsmittel für die Reinigung und einen aufwendigeren Workflow einzuplanen.
Vergleichstabelle auf einen Blick
„Besser“ bedeutet hier besser für eine bestimmte Aufgabe, nicht abstrakt besser. Filamentdrucker entsprechen der Materialextrusion, Resin-Drucker der Vat-Photopolymerisation; im alltäglichen Sprachgebrauch finden Sie weiterhin FDM/FFF auf der einen und SLA/DLP/MSLA auf der anderen Seite. FDM ist eine Marke von Stratasys, weshalb Normen und allgemeine technische Texte häufig Materialextrusion oder FFF bevorzugen. [2] [3] [4] [16] [17] [19]
| Faktor | Filament / FDM (Materialextrusion) | Resin / SLA–DLP–MSLA (Vat-Photopolymerisation) | Bessere Wahl, wenn … |
|---|---|---|---|
| Visuelle Details | Für viele Teile gut, doch düsenbedingte Grenzen bei Details und sichtbare Schichten fallen bei kleinen Geometrien früher auf. | Meist besser für kleine Merkmale, präzise Kanten und Details im Miniaturmaßstab. | Ihnen kleine Details, feiner Text oder Ausstellungsstücke am wichtigsten sind. |
| Oberflächenqualität | Zeigt oft Schichtlinien, sofern nicht geschliffen, gespachtelt oder grundiert wird. | Meist direkt vom Drucker glatter, obwohl Stützen weiterhin Spuren hinterlassen können. | Das Teil aus der Nähe mit minimaler Nachbearbeitung betrachtet wird. |
| Maßgenauigkeit & Wiederholbarkeit | Kann gut sein, hängt jedoch stark von Kalibrierung, Verzug, Geometrie und Ausrichtung ab. | Kann ebenfalls gut sein, doch Herstellerangaben zu Toleranzen sind maschinen- und materialspezifisch. | Passung wichtig ist und Sie dies mit Testteilen prüfen werden. |
| Festigkeit & Zähigkeit | Oft für zähere Funktionsteile bevorzugt, doch die Eigenschaften sind richtungsabhängig. | Kann steif und detailreich sein, doch Sprödigkeit bleibt bei vielen Resins ein häufiges Problem. | Das Teil Handhabung, Biegung oder Stoßbelastung überstehen muss. |
| Hitzebeständigkeit | Hängt stark von der Filamentsorte ab. | Hängt stark von Resin-Formulierung und Härtungszustand ab. | Sie anhand des Materialdatenblatts statt anhand der Druckerbezeichnung wählen. |
| Teilegröße / Bauraum | Desktop-Beispiele bieten oft größere praktische Volumina. | Desktop-Beispiele sind oft kleiner. | Sie größere Teile oder offenere Geometrien benötigen. |
| Geschwindigkeit (Druck vs. Durchlaufzeit) | Kann bei geringem Infill, Einzelteil-Iterationen oder höheren Teilen effizient sein. | Die Belichtung einer Schicht kann schnell sein, doch Waschen und Härten verlängern den Workflow. | Ihnen die kürzeste Zeit bis zum nutzbaren Teil wichtig ist, nicht nur Maschinenzeit. |
| Workflow & Reinigung | Meist einfachere Handhabung nach dem Druck. | Erfordert Waschen, Härten und strengere Reinigungsdisziplin. | Sie eine leichtere Nachbearbeitung wünschen. |
| Sicherheit / Eignung für Innenräume | Benötigt weiterhin Belüftung und Aufmerksamkeit für heiße Oberflächen; Emissionen können Partikel und VOCs umfassen. | Ergänzt den Prozess um Bedenken zu ungehärtetem Resin, Lösungsmitteln und Nachhärtung. | Ihr Raum den Workflow sicher und dauerhaft unterstützt. |
| Gesamtkosten | Oft geringerer Workflow-Aufwand, obwohl Spulen, Düsen, Trocknung und Einrichtung weiterhin zählen. | Drucker, Resin, Tanks, Handschuhe, Waschmedien und Abfall durch fehlgeschlagene Stützen können sich rasch summieren. | Sie über den Kaufpreis hinaus budgetieren. |
| Typische Fehlerbilder | Verzug, schwache Schichthaftung, durchhängende Überhänge, Haftungsprobleme, Düsenprobleme. | Sog, Saugglockeneffekt (Cupping), Stützspuren, ablösebedingte Fehldrucke, Nacharbeit bei der Reinigung. | Die Geometrie zu den Fehlerbildern des Verfahrens passt. |
Begriffe, die Sie sehen werden (und was sie wirklich bedeuten)
In normorientierter Sprache gehört der Filamentdruck für Verbraucher zur Materialextrusion. Im Markt sprechen Menschen weiterhin von FDM oder FFF, doch FDM ist eine Marke von Stratasys; deshalb bevorzugt allgemeine technische Literatur oft FFF oder den umfassenderen Begriff Materialextrusion. Das ASTM-Arbeitselement WK73239 weist darauf hin, dass die Terminologie der ISO/ASTM für Materialextrusion Namen wie FDM und FFF überlappt, sodass diese Bezeichnungen in der Praxis meist auf dieselbe Desktop-Kategorie verweisen. [2] [3] [4]
„Resin-Druck“ ist ein Sammelbegriff, nicht ein Maschinentyp. Einige Resin-Drucker verwenden einen abtastenden Laser, was im engeren Sinn meist mit SLA gemeint ist; andere verwenden für DLP einen Projektor, und viele Desktop-Maschinen nutzen in einer MSLA/LCD-Konfiguration eine LCD-Maske. Jeden Resin-Drucker „SLA“ zu nennen, verwischt reale Unterschiede, denn spätere Aussagen zu Geschwindigkeit, Gleichmäßigkeit und Artefakten hängen davon ab, wie das Licht eingebracht wird. [2] [6] [20]
Druckzeit ist nicht dasselbe wie Durchlaufzeit. Druckzeit ist die Bauzeit der Maschine; die Durchlaufzeit umfasst Einrichtung, Entfernen der Stützen, Waschen, Härten, Reinigung und jede Nacharbeit nach einem Fehldruck. Diese Unterscheidung ist wichtig, weil ein Verfahren auf dem Papier schnell wirken kann und dennoch länger braucht, bis ein nutzbares Teil geliefert wird. [6] [16] [17]
Glossar der Kennwerte
Käufer fassen häufig mehrere verschiedene Konzepte in einem vagen Wort wie „Auflösung“ oder „Qualität“ zusammen; genau dort beginnen Vergleiche schiefzulaufen. [6] [20]
| Begriff | Praktische Bedeutung |
|---|---|
| Auflösung | Wie fein das Verfahren beabsichtigte Details beschreiben kann, oft anhand von Schichthöhe, Pixelgröße, Verhalten des Laserspots oder düsenbedingten Detailgrenzen betrachtet. |
| Minimale Detailgröße | Die kleinste Geometrie, die gedruckt wird und sowohl den Prozess als auch die Nachbearbeitung übersteht. |
| Oberflächenqualität | Wie glatt die Außenseite wirkt, einschließlich Schichtlinien, Stufung, Stützspuren sowie Pixel- oder Voxelartefakten. |
| Maßgenauigkeit | Wie nah das fertige Teil an den vorgesehenen Abmessungen liegt. |
| Präzision / Wiederholbarkeit | Wie zuverlässig unter gleichen Bedingungen erneut dasselbe Ergebnis produziert werden kann. |
| Toleranz | Die zulässige Maßabweichung in einer Konstruktions- oder Produktangabe. |
| Festigkeit | Wie viel Belastung ein Teil in einer bestimmten Prüfung vor dem Versagen aushält. |
| Steifigkeit | Wie stark ein Teil Biegung oder Dehnung widersteht. |
| Zähigkeit | Wie viel Energie ein Teil vor dem Bruch aufnimmt. |
| Haltbarkeit | Wie gut ein Teil sich über die Zeit unter Einsatz- und Umgebungsbedingungen hält. |
| HDT | Wärmeformbeständigkeitstemperatur: die Temperatur, bei der ein belasteter Prüfkörper im Prüfverfahren eine festgelegte Durchbiegung erreicht. |
Wenn Datenblätter Zug-, Biege- oder HDT-Werte nennen, gehören ASTM D638, ASTM D790 und ASTM D648 zu den üblichen Bezugspunkten. [13] [14] [15] Verwechseln Sie Auflösung nicht mit Genauigkeit: Ein kleinerer Schichtschritt oder Pixel garantiert keine geringeren Maßabweichungen. [6] [21] Verwechseln Sie Festigkeit nicht mit Zähigkeit: Ein steifer, fester Prüfkörper kann bei Stoß oder Biegung dennoch spröde sein. [8] [12]
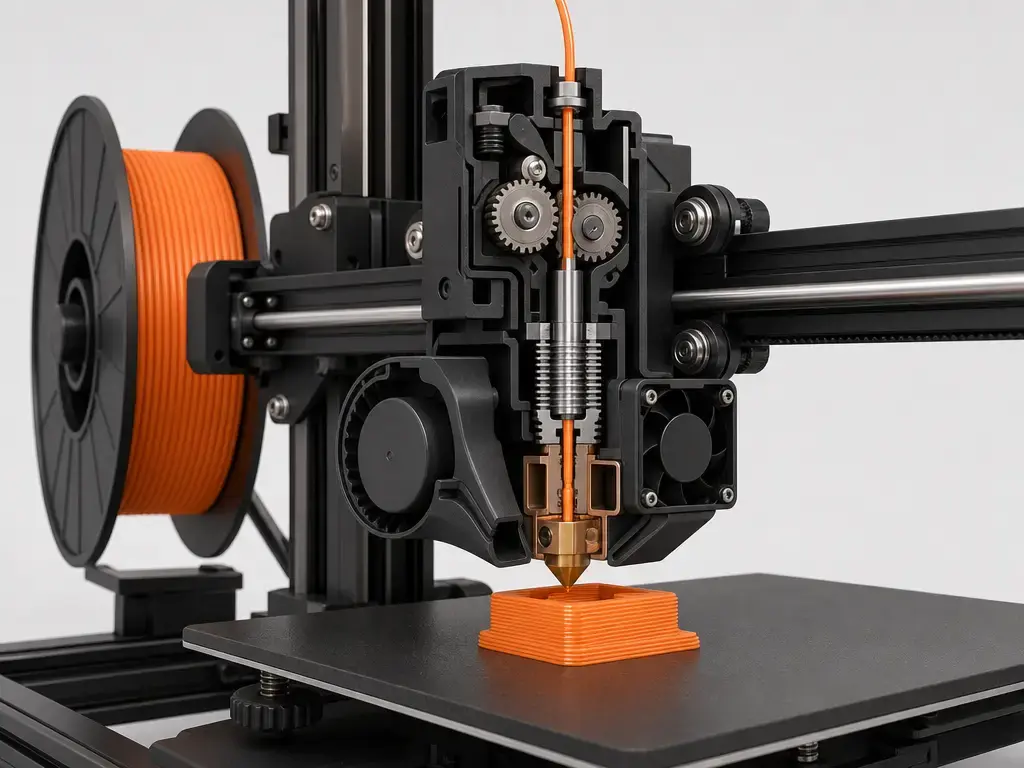
So funktioniert Filamentdruck (Materialextrusion)
Filamentdruck entspricht der Materialextrusion. Eine Spule führt Thermoplast einem Extruder und Hotend zu, die Düse schmilzt ihn, und der Drucker legt entlang eines Werkzeugpfads Lage für Lage eine Strangbahn ab. Diese Bahn kühlt ab und verbindet sich mit benachbarten Bahnen und der darunterliegenden Schicht. Daher hängt die Teilequalität von Bahnbreite, Schichthöhe, Kühlung und der Bindung zwischen den abgelegten Linien ab, statt dass auf einmal eine ganze Fläche ausgehärtet wird. Als aktuelles Desktop-Beispiel nennt der Original Prusa MK4S ein Bauvolumen von 250 × 210 × 220 mm, einen Schichthöhenbereich von 0.05–0.30 mm und eine maximale Düsentemperatur von 290 °C. [2] [5]
Wände, Infill, Stützen und Ausrichtung verändern allesamt das Verhalten eines Filamentdrucks. Dickere Wände und bessere Zwischenlagenverschmelzung können die Haltbarkeit verbessern, während steile Überhänge, Brücken und ungestützte Spannweiten die Grenzen der Ablage geschmolzener Bahnen offenlegen. Deshalb verhalten sich Filamentteile je nach Richtung oft unterschiedlich: Sie bestehen aus gestapelten extrudierten Bahnen, sodass der Lastpfad durch das Teil nahezu ebenso wichtig ist wie das Material selbst. [5] [7] [9]
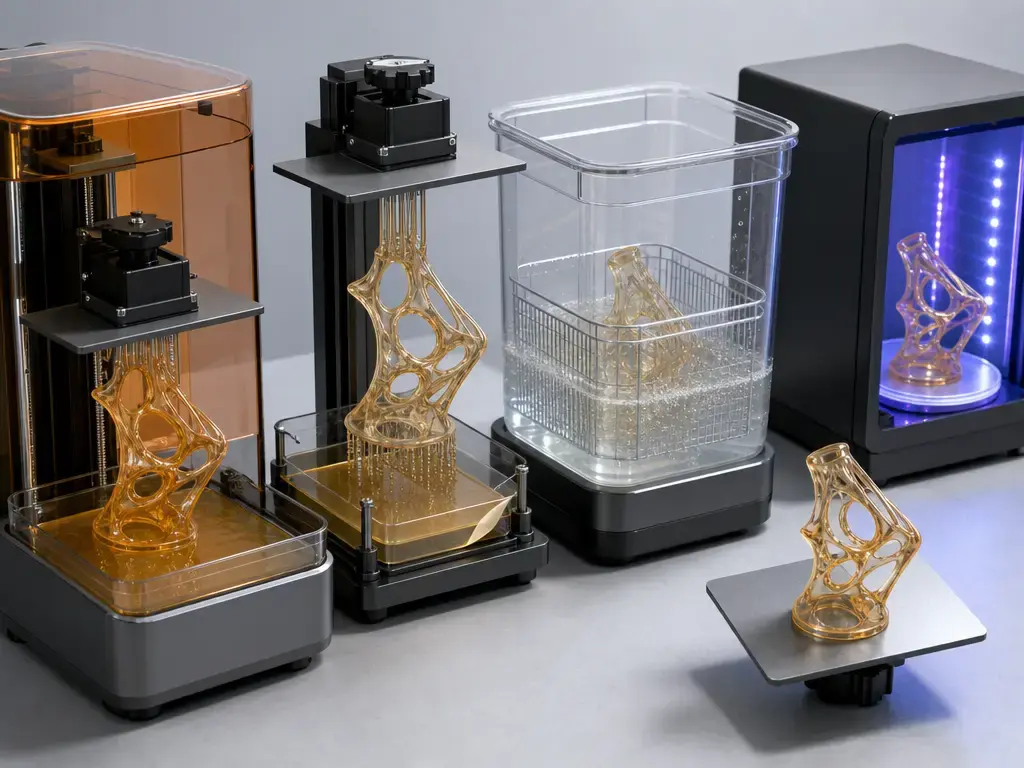
So funktioniert Resindruck (Vat-Photopolymerisation)
Resindruck entspricht der Vat-Photopolymerisation. Flüssiges Photopolymer befindet sich in einem Behälter, eine Bauplattform fährt in Position, Licht härtet eine Schicht aus und die Plattform hebt sich, damit frisches Resin für den nächsten Zyklus nachfließen kann. Da sich jede ausgehärtete Schicht von der Behälter-Schnittstelle lösen muss, muss der Drucker zudem Peel- oder Ablösekräfte steuern, während das Teil wächst. [2] [20]
Die Lichtquelle verändert das Verhalten des Prozesses. Laser-SLA zeichnet jede Schicht mit einem Strahl, DLP projiziert eine gesamte Schicht, und MSLA/LCD maskiert eine Lichtquelle durch einen Bildschirm. Das ist für Geschwindigkeitsangaben wichtig, weil eine Maschine mit Belichtung der gesamten Schicht und eine mit abtastendem Laser nicht derselben Zeitlogik folgen. Es ist auch für den Workflow wichtig: Waschen und Nachhärten sind Standardschritte, um die endgültigen nutzbaren Eigenschaften zu erreichen. Als produktspezifisches Beispiel nennt Formlabs für den Form 4 eine maximale Druckgeschwindigkeit von 100 mm/h und gibt an, dass die meisten Drucke bei einer Druckhöhe von 53 mm mit Schichten von 100 µm in weniger als zwei Stunden fertig sind. [6] [17] [20]
Druckdetails & Oberflächenqualität (was Menschen mit „Qualität“ meinen)
Wenn Menschen sagen, ein Drucker habe „bessere Qualität“, meinen sie meist visuelle Details, Oberflächenqualität oder beides. Bei Details sind Filamentdrucker durch düsenbedingte Detailgröße, Extrusionsverhalten und Stützstrategie begrenzt. Resin-Drucker sind durch Pixel- oder Spotverhalten, optische Gleichmäßigkeit, Ausbreitung der Aushärtung und Platzierung der Stützen begrenzt. Das sind unterschiedliche Grenzen, weshalb eine einzelne „Auflösungszahl“ selten die ganze Geschichte erzählt. [5] [6] [20]
Bei der Oberflächenqualität sehen die beiden Familien meist am unterschiedlichsten aus. Filamentteile zeigen tendenziell deutlichere Schichtlinien, insbesondere auf geneigten oder gekrümmten Flächen. Resinteile kommen meist glatter aus dem Drucker, können jedoch weiterhin Stützspuren, Pixel- oder Voxelartefakte und Spuren der Nachbearbeitung zeigen. In beiden Fällen können Schleifen, Grundieren und Lackieren das Endergebnis so stark verändern, dass die rohe Druckerausgabe und das Erscheinungsbild des fertigen Teils nicht als identisch behandelt werden sollten. [5] [6] [20]
Der einfache Fehler besteht darin, dünne Schichten als universelle Qualitätsbewertung zu behandeln. Das Beispiel Form 4 nennt 25–200 µm Schichtdicke und eine Pixelgröße von 50 µm, während das Beispiel MK4S einen Schichthöhenbereich von 0.05–0.30 mm nennt, doch diese Zahlen beschreiben unterschiedliche Teile des Prozesses. Dünnere Schichten verbessern oft das Erscheinungsbild, garantieren aber nicht automatisch kleinere haltbare Details oder eine bessere Endpassung. [5] [6] [21]
Maßhaltigkeit: Genauigkeit, Wiederholbarkeit und Toleranzen
Genauigkeit und Wiederholbarkeit hängen zusammen, sind aber nicht dasselbe. Genauigkeit beschreibt, wie nah ein fertiges Teil an seiner vorgesehenen Größe liegt; Wiederholbarkeit beschreibt, wie zuverlässig der Drucker erneut dasselbe Ergebnis erzeugen kann. Sowohl beim Filament- als auch beim Resindruck können Kalibrierung, Verzug, Schrumpfung, Stützstrategie, Geometrie und Nachbearbeitung Maße ausreichend verschieben, sodass ein Teil sauber aussehen und sein Ziel dennoch verfehlen kann. [6] [21]
Ein nützliches Beispiel ist die Produktseite des Form 4. Formlabs nennt eine XY-Maßtoleranz von ±0.15% und eine Pixelgröße von 50 µm, doch diese Werte sollten als herstellerspezifische Angaben für diesen Drucker und Workflow gelesen werden, nicht als universelle Aussage für alle Resin-Drucker. Die Pixelgröße beschreibt die Adressierbarkeit in der Bildebene; sie garantiert nicht, dass jedes Teil, Resin, jede Ausrichtung und Geometrie exakt maßhaltig wird. [6]
Das ist besonders wichtig, wenn Teile zusammenpassen, gleiten, abdichten oder ausgerichtet werden müssen. Die praktische Kaufregel ist einfach: Wenn Passung wichtiger als Erscheinung ist, prüfen Sie mit Testkörpern, Probeaufbauten oder einem echten Prototyp gegen die Gegenkontur. Der Bericht des NIST-Photopolymer-Workshops 2026 erinnert daran, dass Metrologie und Normen wichtig sind, weil Maßangaben nur sinnvoll sind, wenn Maschine, Material und Prüfkontext klar sind. [12] [21]
Festigkeit, Zähigkeit, Wärme und Langzeithaltbarkeit (keine Äpfel mit Birnen vergleichen)
Jeder mechanische Vergleich sollte vier Dinge nennen: Materialsorte, Druckausrichtung, Konditionierungs- oder Nachhärtungszustand und Prüfverfahren. Zugwerte sind häufig an Normen wie ASTM D638 gebunden, Biegewerte an ASTM D790 und Wärmeformbeständigkeitswerte an ASTM D648. Ohne diesen Kontext wird „Festigkeit von Resin vs. Filament“ schnell zu einem Vergleich von Äpfeln mit Birnen. [13] [14] [15]
Filamentdaten machen dies deutlich. Im PLA-TDS von Ultimaker variierten die 3D-gedruckten, nach ASTM D3039 geprüften Proben nach Ausrichtung: Der Zugmodul betrug 3250 ± 119 MPa in XY, 3292 ± 101 MPa in YZ und 3071 ± 181 MPa in Z, während die Zugspannung beim Bruch 45.5 ± 1.1 MPa, 56.0 ± 1.5 MPa beziehungsweise 33.1 ± 2.8 MPa betrug. Diese Prüfkörper wurden auf einem Ultimaker S5 Pro Bundle bei Schichten von 0.15 mm mit einem AA0.4 printcore und 100% Infill gedruckt und vor der Messung mindestens 24 Stunden bei Raumtemperatur konditioniert. In einer separaten PLA-Studie mit ASTM-D638-Probekörpern des Typs IV zeigten aufrecht gedruckte Teile 36% weniger Zugfestigkeit als flache Teile. [7] [9]
Auch Resin ist nicht ausrichtungsneutral. Eine frei zugängliche SLA-Studie berichtete unter ihren Prüfbedingungen einen Zugmodul von 2481 ± 50 MPa und eine Zugfestigkeit von 51.9 ± 1.3 MPa und diskutierte für diese Konfiguration eine relativ geringe Anisotropie. Doch eine Arbeit von 2024 zur SLA-Ausrichtung stellte fest, dass die Zugfestigkeit mit steigendem Bauorientierungswinkel abnahm. Praktisch bedeutet das: Das Verhalten von Resin hängt von Chemie, Härtungszustand, Geometrie und Prüfaufbau ab, nicht nur vom Wort „Resin“. [10] [11]
Die Materialwahl ist oft wichtiger als Prozessbezeichnungen. Formlabs führt Grey Resin V5 ab $79 mit einem Zugmodul von 2675 MPa, einer Zugfestigkeit von 62 MPa, einer Bruchdehnung von 13%, einer Biegefestigkeit von 103 MPa und HDT-Werten von 71 °C bei 0.45 MPa sowie 59 °C bei 1.8 MPa. Das sind formulierungsspezifische Eigenschaften, nicht „Resin im Allgemeinen“. O’Connors Vergleich von 2025 zwischen FDM- und SLA-Materialien unterstreicht den allgemeineren Punkt: Der Kompromiss liegt oft in Sprödigkeit gegenüber Zähigkeit bei bestimmten Materialien und Prüfungen, nicht in einem absoluten Sieger zwischen den Prozessen. [8] [12]
Geschwindigkeit und Durchsatz: Druckgeschwindigkeit vs. Zeit bis zum Teil
Geschwindigkeit ist keine einzelne Zahl. Bei diesen zwei Druckerfamilien können Sie Z-Baurate, Belichtungszeit je Schicht, Werkzeugpfadgeschwindigkeit, Volumenstrom oder die gesamte verstrichene Zeit bis zum nutzbaren Teil betrachten. Diese Kennwerte sind nicht austauschbar. Formlabs führt beispielsweise die maximale Druckgeschwindigkeit des Form 4 mit 100 mm/h auf und erklärt separat, dass die meisten Drucke bei einer Druckhöhe von 53 mm mit Schichten von 100 µm in weniger als zwei Stunden fertig sind; dies sind produktspezifische Kennwerte und keine universelle Geschwindigkeitsbewertung für Resin-Drucker. [6]
Resin ist oft im Vorteil, wenn viele kleine Teile denselben Baubereich nutzen oder jede Schicht über den ganzen Querschnitt gleichzeitig belichtet werden kann. Filament ist oft im Vorteil, wenn Sie eine schnelle Einzelteil-Iteration, geringes Infill oder Geometrien möchten, bei denen gleichmäßige Extrusion günstiger ist als die Belichtung ganzer Schichten. Die Form des Auftrags zählt mindestens ebenso viel wie die Technologie auf dem Datenblatt. [6] [20]
Die Zeit bis zum Teil geht über die Druckzeit hinaus. Resin ergänzt den normalen Workflow um Waschen, Härten und Umgang mit Lösungsmitteln, während bei Filament meist mehr Nacharbeit auf das Entfernen von Stützen und die Oberflächenbearbeitung entfällt. Unabhängige Sicherheitsleitlinien behandeln diese Handhabungsphasen als Teil des realen Prozesses: Die Resin-Infografik von NIOSH behandelt die Reinigung mit IPA und das Härten, und die NIOSH-Arbeit zur Materialextrusion maß Bedingungen vor, während und nach dem Druck mit PLA und ABS. Deshalb ist der Vergleich der gesamten Durchlaufzeit oft nützlicher als der Vergleich von Maschinenbewegung oder Lichtbelichtung allein. [16] [17] [18]
Gesamtkosten (nicht nur Drucker + Material)
Der Kaufpreis ist nur die erste Budgetposition. Mit Stand vom 31. Juli 2026 führte Formlabs das Form 4 Basic Package für $2,625 mit einem Bauvolumen von 20.0 × 12.5 × 21.0 cm, während die Seite des Original Prusa MK4S ein Bauvolumen von 250 × 210 × 220 mm und eine maximale Düsentemperatur von 290 °C nannte. Dies sind nützliche Beispiele aktueller Desktop-Klassen, keine Marktdurchschnitte oder Wertranglisten. [5] [6]
Bei den laufenden Kosten wird die Trennung deutlicher. Filament-Setups bedeuten üblicherweise Spulen, Ersatzdüsen, Bauoberflächen, Trocknung oder trockene Lagerung für feuchtigkeitsempfindliche Materialien und, abhängig von Material und Raum, manchmal ein Gehäuse oder bessere Raumlüftung. Resin-Setups bedeuten meist Resin-Flaschen, Tanks oder Wannen, Handschuhe, Waschmedien wie IPA, Filter oder Reinigungszubehör sowie den Verschleiß von Werkzeugen für die Nachbearbeitung. Unabhängige Sicherheitsleitlinien sind hier wichtig, weil sicherere Handhabung häufig Teil des Budgets wird, nicht ein optionales Extra. [8] [16] [17] [18] [19]
Auch Fehldrucke und Nacharbeit kosten Geld. Ein verzogenes Filamentteil, ein Düsenproblem, ein durch Sog oder Stützversagen verlorener Resindruck oder ein Teil, das einen weiteren Wasch- und Härtungszyklus benötigt, verwandeln Material und Zeit in Ausschuss. Es gibt keine einzelne universelle Gesamtkostenzahl, weil die Gesamtkosten von Maschinenklasse, Material, Geometrie, Stützstrategie und der Häufigkeit von Neudrucken abhängen. [5] [6] [12] [17]
Versteckte Kosten & Workflow-Posten für das Budget:
- Filament: Spulen für jedes Material, das Sie tatsächlich verwenden.
- Filament: Ersatzdüsen und gelegentliche Verschleißteile für das Hotend.
- Filament: Bauplatten oder Verbrauchsmittel für Bauoberflächen.
- Filament: Gehäuse oder Verbesserungen der Belüftung, wenn Ihr Raum oder Ihre Materialwahl dies erfordert.
- Filament: Trockenboxen oder Trockner für hygroskopische Materialien.
- Resin: Resin-Flaschen und getrennte Materialien für unterschiedliche Aufgaben.
- Resin: Resin-Tanks oder Wannen als Verschleißteile.
- Resin: Handschuhe und Reinigungszubehör.
- Resin: Waschmedien wie IPA und Behälter, die zu Ihrem Workflow passen.
- Resin: Härtungsgeräte oder an Ihre Teile angepasste Härtungskapazität.
- Resin: Abfall durch Stützversagen sowie kontaminierte Tücher oder Filter.
- Beide: Fehldrucke, Neudrucke, Kalibrierteile und Ihre eigene Arbeitszeit.
Häufige Fehlerbilder und Einschränkungen
Typische Probleme bei Filament zeigen sich meist als sichtbare Schichten, durchhängende Überhänge, Verzug, schwache Zwischenlagenhaftung, Probleme mit der Betthaftung oder düsenbedingte Fehler. Für Käufer ist entscheidend, dass diese Symptome in der Regel aus einer Mischung aus Geometrie, thermischem Verhalten und Grenzen der Bahnablage entstehen, nicht aus einer einzigen magischen Einstellung. Filament ist oft nachsichtig, passt aber nicht von Natur aus zu winzigen ungestützten Details oder Miniaturoberflächen, die aus nächster Nähe betrachtet werden. [5] [9] [18]
Typische Resin-Probleme unterscheiden sich: Sog, Saugglockeneffekt (Cupping), Stützspuren, ablösebedingte Fehldrucke und Reinigungsaufwand können die tatsächlichen Kosten eines Drucks erhöhen. Ein Teil kann auf der Bauplattform erfolgreich aussehen und sich dennoch beim Waschen, Entfernen der Stützen oder Nachhärten verformen, Spuren bekommen oder reißen. Besseres Oberflächenerscheinungsbild geht mit einem Workflow einher, der unordentliche Handhabung und Geometriefehler weniger toleriert. [16] [17] [20]
Sicherheit, Nutzung in Innenräumen und Umweltaspekte
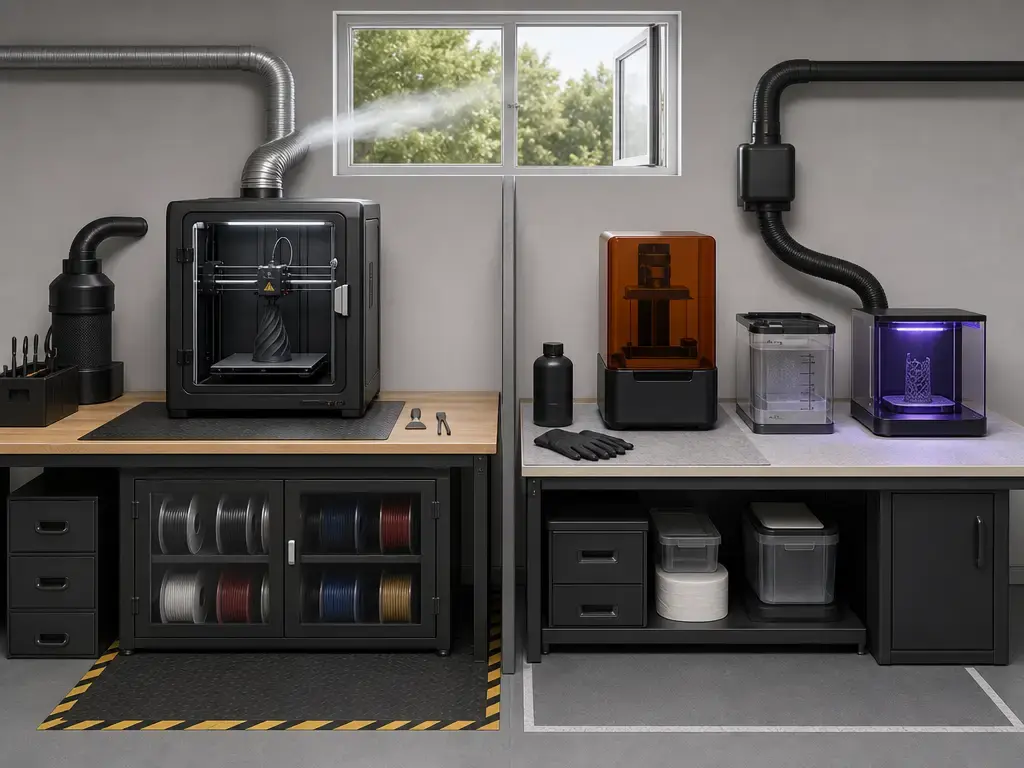
Beide Prozesse können in Innenräumen verwendet werden, doch keiner ist risikofrei. Der NIOSH-Leitfaden zum sicheren 3D-Druck hebt Bedenken zu ultrafeinen Partikeln, Chemikalien und weiteren Sicherheitsrisiken hervor. Die eigentliche Frage ist daher nicht, welches Verfahren vollkommen sicher ist, sondern welchen Workflow Ihre Räumlichkeiten verantwortungsvoll unterstützen können. Das ist in Schulen, Bibliotheken, Wohnungen und Makerspaces noch wichtiger, wo der Druckbereich oft mit anderen Aktivitäten geteilt wird. [16]
Beim Filamentdruck betreffen die wichtigsten Risiken heiße Oberflächen, bewegliche Teile und Emissionen, die je nach Material, Drucker und Setup variieren. NIOSH maß partikuläre und gasförmige Stoffe vor, während und nach dem Desktop-Druck mit PLA und ABS; die EPA weist darauf hin, dass FDM-Drucker nachweislich Partikel und VOCs aus erhitztem Ausgangsmaterial emittieren. Belüftung, eine sinnvolle Aufstellung und Gehäuse können helfen, machen aber nicht jede Kombination aus Drucker, Material und Raum gleichwertig. [18] [19]
Resindruck ergänzt die Risiken des Druckers selbst um Bedenken hinsichtlich Chemikalienkontakt und Lösungsmittelhandhabung. Die NIOSH-Infografik zur Vat-Photopolymerisation von 2025 kennzeichnet ungehärtetes Resin, IPA-Reinigung, UV-Härtung und Schleifstaub als reale Expositionspunkte, und auch die Sicherheitsleitlinien von Formlabs fordern bei Resin und Lösungsmitteln Handschuhe, Augenschutz, Belüftung und einen Umgang, der zuerst die Sicherheitsdatenblätter berücksichtigt. In der Praxis funktioniert Resindruck am besten, wenn er eher wie ein kleiner Laborworkflow als wie ein einfaches Haushaltsgerät behandelt wird. [17] [24]
Für die Entsorgung ist der sicherste allgemeine Rat zugleich der kürzeste: Befolgen Sie das Sicherheitsdatenblatt für das Resin und Lösungsmittel, das Sie tatsächlich verwenden, und beachten Sie die örtlichen Entsorgungsvorschriften in Ihrer Region. Das gilt besonders für kontaminierte Tücher, Waschlösung und Rückstände von ungehärtetem Resin, die Einsteiger beim Vergleich der Eignung für Zuhause oder Klassenräume oft unterschätzen. [16] [24]
Beste Anwendungen (nach Aufgabentyp wählen)
Die Eignung für eine Anwendung ist wichtiger als die Frage nach einem Sieger. Die richtige Wahl hängt von Detailanforderungen, Teilegröße, Materialverhalten und davon ab, wie viel Nachbearbeitung Ihr Arbeitsplatz unterstützen kann. [6] [7] [8] [12] [16] [17] [20]
Beste Anwendungen für Filament/FDM
- Funktionale Halterungen, Gehäuse und Befestigungen.
- Größere Prototypen, die auf einer kleinen Resin-Bauplatte beengt wären.
- Lehren, Vorrichtungen und Werkstatthilfen.
- Teile, die Sie voraussichtlich wiederholt überarbeiten.
- Bildungsprojekte, bei denen ein einfacher Workflow wichtig ist.
- Vorläufige Passungsprüfungen, bevor Sie sich für eine Version mit besserer Oberfläche entscheiden.
- Teile, bei denen Zähigkeit wichtiger als Oberflächenglätte ist.
- Alltägliche Nutzdrucke für Zuhause, Labor oder Werkstatt.
- Komponenten, die dickere Wände, abgestimmtes Infill oder nachsichtigere Handhabung benötigen könnten.
- Druck in gemeinsam genutzten Räumen, wenn Sie routinemäßige Reinigung mit Lösungsmitteln vermeiden möchten.
Beste Anwendungen für Resin
- Miniaturen und Figuren.
- Kleine Ausstellungsmodelle mit komplexer Textur.
- Schmuckmuster und andere Teile, bei denen Details an erster Stelle stehen.
- Visuelle Prototypen, bei denen die Oberflächenqualität zählt.
- Kleine Teile mit präzisem erhabenem oder graviertem Text.
- Präsentationsmodelle, die aus nächster Nähe betrachtet werden.
- Gussmaster und Formmuster, bei denen feine Kanten wichtig sind.
- Kompakte Teile, bei denen der Wasch- und Härtungsaufwand akzeptabel ist.
- Sehr detailreiche Teile, die auf Filamentgeräten deutliche Stufung zeigen würden.
- Projekte, bei denen Nachbearbeitung erwartet wird und das Erscheinungsbild die Entscheidung bestimmt.
Realitätscheck zu Forschung & Markt (warum Spezifikationen Käufer irreführen können)
Spezifikationen sind nur nützlich, wenn Sie wissen, was sie tatsächlich beschreiben. Der Bericht zum NIST-Workshop „Additive Fertigung mit Photopolymeren“ 2025, veröffentlicht am 10. Juni 2026, betont Metrologie, Sicherheit, Normen und die Vorbereitung auf regulatorische Anforderungen bei der Vat-Photopolymerisation. Das erinnert daran, dass eine Herstellerangabe zu Toleranz oder Geschwindigkeit nie die ganze Geschichte ist; hinter der Zahl brauchen Sie weiterhin den Kontext von Maschine, Material, Geometrie und Messung. [21]
Der Sammelbegriff Resin verdeckt auch echte Methodenunterschiede. Laser-SLA, Projektor-DLP und MSLA/LCD bringen Licht nicht auf dieselbe Weise ein und erzeugen daher nicht dieselben Erwartungen an Geschwindigkeit, Artefakte oder Kalibrierung. Für Käufer ist „Resin“ ein Familienname, keine vollständige Erklärung. Ein solider Vergleich beginnt mit der tatsächlichen Methode der Lichtzufuhr und dem Workflow und betrachtet anschließend Material und Anwendung. [6] [20]
Eine kurze Geschichte hinter FDM/FFF und Resindruck
Desktop-Resin- und Filamentsysteme stammen aus unterschiedlichen Entwicklungspfaden. NSF fasst Stereolithografie als Patent 4575330 zusammen, angemeldet 1984 und erteilt 1986, während Google Patents das Stratasys-Patent US5121329A mit Anmeldung am 30. Oktober 1989 und Veröffentlichung am 9. Juni 1992 aufführt. Diese Trennung hilft zu erklären, warum die beiden Desktop-Ökosysteme sich weiterhin bei Materialien, Workflow und Terminologie unterscheiden. [22] [23]
Was ist besser: Resin- oder Filament-3D-Druck?
Wenn dies Ihr erster Drucker ist, wählen Sie Filament, es sei denn, Sie benötigen ausdrücklich Details im Miniaturmaßstab, denn der Workflow ist einfacher und leichter zu beherrschen. Wenn Miniaturen, Figuren oder detailreiche Ausstellungsstücke Ihre Hauptaufgabe sind, wählen Sie Resin, da es üblicherweise eine bessere Darstellung kleiner Details und glattere Oberflächen liefert. Wenn Funktionsteile das Hauptziel sind, wählen Sie zunächst Filament, denn einfachere Iteration und Workflows mit zäheren Thermoplasten sind meist wichtiger als Oberflächenpolitur. Soll der Drucker in einem Klassenraum, einer Wohnung oder einem gemeinsam genutzten Arbeitsbereich stehen, ist Filament meist der einfachere operative Einstieg, weil Resin den Ablauf um ungehärtetes Resin und den Umgang mit Lösungsmitteln ergänzt. [7] [12] [16] [17] [20]
Die größere Erkenntnis ist, dass Resin vs. Filament-3D-Druck eine Entscheidung zur passenden Aufgabe ist, kein Loyalitätstest. Für Geschwindigkeit, Festigkeit, Genauigkeit oder Kosten gibt es über diese Kategorien hinweg keine verlässliche universelle Zahl, da Ergebnisse von konkreten Maschinen, Materialien, Ausrichtungen und Nachbearbeitungsschritten abhängen. Wenn Sie eine kurze Regel möchten: Wählen Sie Resin für kleine detailorientierte Teile und Filament für Komfort, Iteration und die meisten alltäglichen funktionalen Drucke. [6] [7] [12] [21]
FAQ
Resin vs. Filament-3D-Druck: Was ist für die meisten Einsteiger am besten?
Für die meisten Einsteiger ist Filament der einfachere Einstieg, weil das Waschen von Resin, der Umgang mit IPA und das Nachhärten entfallen. Resin kann feinere kleine Teile erzeugen, verlangt aber vom ersten Tag an mehr Reinigungsdisziplin. [16] [17]
Ist Resin oder Filament besser für Miniaturen und Figuren?
Resin ist für Miniaturen und Figuren meist besser, da detailorientierte Resin-Workflows kleine Kanten, Texturen und Oberflächen sauberer erhalten als typischer Desktop-Filamentdruck. Dieser Vorteil ist bei kompakten Teilen, die aus nächster Nähe betrachtet werden, am größten. [6] [20]
Was bedeutet „Auflösung“ bei Resin- gegenüber FDM-Druckern (XY vs. Z vs. Detailgröße)?
Bei Resin-Druckern werden XY-Adressierbarkeit und Z-Schichtdicke häufig getrennt betrachtet. Das Beispiel Form 4 nennt 25–200 µm Schichtdicke und eine Pixelgröße von 50 µm, was nicht dasselbe ist. Bei Filamentdruckern prägen Düsenverhalten, Extrusionsbreite und Schichthöhe die sichtbaren Merkmale; auch dort ist „Auflösung“ daher keine einzelne universelle Zahl. [5] [6] [20]
Ist Resindruck tatsächlich genauer oder nur detailreicher?
Oft detailreicher, ja; automatisch genauer, nein. Die Genauigkeit hängt von Drucker, Material, Geometrie, Ausrichtung und Workflow der Nachbearbeitung ab. Die ±0.15%-Angabe zur XY-Maßtoleranz von Formlabs für den Form 4 ist eine maschinenspezifische Herstellerangabe und keine universelle Regel für alle Resin-Drucker. [6] [21]
Was ist fester: Resin oder Filament — und welche Prüfnorm ist wichtig?
Keines der Verfahren ist immer fester. Der Vergleich muss Material, Ausrichtung, Konditionierungs- oder Härtungszustand und Prüfverfahren nennen. Häufig zitierte Normen in diesen Diskussionen sind ASTM D638 für Zugeigenschaften, ASTM D790 für Biegeeigenschaften und ASTM D648 für Prüfungen der Wärmeformbeständigkeit; selbst dann kann die Antwort variieren, je nachdem, ob Steifigkeit, Zähigkeit oder Schlagfestigkeit wichtiger ist. [8] [12] [13] [14] [15]
Ist Resindruck schneller als FDM, wenn Wasch- und Härtungszeit einbezogen werden?
Nicht immer. Ein Resin-Drucker kann einen starken Kennwert für die Maschinengeschwindigkeit aufweisen, etwa die maximale Druckgeschwindigkeit des Form 4 von 100 mm/h, doch die Zeit bis zum nutzbaren Teil umfasst auch Waschen, Härten und Reinigung. Sobald Sie die gesamte Durchlaufzeit statt der reinen Maschinenzeit vergleichen, wird die Antwort von Geometrie und Workflow abhängig. [6] [17]
Beeinflusst die Druckausrichtung die SLA/MSLA-Festigkeit so wie bei FDM?
Ja, obwohl das Muster nicht identisch ist. Auswirkungen der FDM-Ausrichtung sind gut dokumentiert, und eine PLA-Studie berichtete bei aufrechten Prüfkörpern 36% weniger Zugfestigkeit als bei flachen. SLA/MSLA-Teile können sich ebenfalls mit dem Bauwinkel verändern: Eine Studie stellte unter ihren Prüfbedingungen eine relativ geringe Anisotropie fest, während eine Arbeit von 2024 abnehmende Zugfestigkeit mit steigendem Ausrichtungswinkel berichtete. [9] [10] [11]
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular
- NIST-Technologien der Additiven Fertigung
- Rechtliche Informationen von Stratasys
- ASTM-Arbeitselement WK73239
- Produkt-/Spezifikationsseite des Original Prusa MK4S
- Formlabs Form 4 Basic Package
- Technisches Datenblatt Ultimaker PLA v2.00
- Materialseite Formlabs Grey Resin V5
- Eryildiz 2021, Einfluss der Bauausrichtung auf mechanisches Verhalten und Bauzeit von FDM-3D-gedruckten PLA-Teilen
- Shanmugasundaram et al. 2020, Mechanische Anisotropie und Oberflächenrauheit in additiv gefertigten Teilen mittels Stereolithografie (SLA)
- Li 2024, Einfluss der Druckausrichtung auf die mechanischen Eigenschaften SLA-3D-gedruckter Photopolymere
- O’Connor 2025, Vergleichende Analyse der mechanischen Eigenschaften von FDM- und SLA-3D-gedruckten Komponenten
- ASTM D638 Standardprüfverfahren für Zugeigenschaften von Kunststoffen
- ASTM D790 Standardprüfverfahren für Biegeeigenschaften unverstärkter und verstärkter Kunststoffe sowie elektrischer Isoliermaterialien
- ASTM D648 Standardprüfverfahren für die Durchbiegungstemperatur von Kunststoffen unter Biegebelastung in Kantenlage
- NIOSH-Ansätze für sicheren 3D-Druck: ein Leitfaden für Makerspace-Nutzer, Schulen, Bibliotheken und kleine Unternehmen
- NIOSH-Infografik zum sicheren Desktop-3-D-Druck mit Vat-Photopolymerisation
- NIOSH-Präsentation zu technischen Schutzmaßnahmen für Desktop-3D-Druck
- US EPA: Emissionen ultrafeiner Partikel und flüchtiger organischer Verbindungen aus einem Filamentextruder für 3D-Drucker
- Formlabs-Leitfaden: SLA- vs. DLP- vs. MSLA- vs. LCD-Resin-3D-Drucker
- NIST-Bericht zum Workshop 2025 über die additive Fertigung mit Photopolymeren: Aufbau einer einheitlichen Vision von Forschung bis Regulierung
- NSF: Die Ingenieurwissenschaft hinter Additiver Fertigung und der 3-D-Druck-Revolution
- Google Patents: US5121329A Vorrichtung und Verfahren zur Erstellung dreidimensionaler Objekte
- Formlabs-Sicherheit mit Resin-Produkten