



Réponse rapide
PETG vs PLA : le PLA est généralement plus facile à imprimer et plus rigide, tandis que le PETG est généralement plus tenace et plus résistant à la chaleur. Dans un jeu de données fournisseur sur des éprouvettes imprimées comparables, le PLA affichait un module de traction XY supérieur de 3250 ± 119 MPa contre 1939 ± 28 MPa pour le PETG, ainsi qu’une contrainte de traction à la limite d’élasticité XY supérieure de 52.5 ± 0.9 MPa contre 46.2 ± 0.8 MPa. Le PETG affichait toutefois la température de fléchissement sous charge la plus élevée : 76.2 ± 0.8 °C contre 58.8 ± 0.4 °C pour le PLA. [6] [7] Dans les flux de travail courants sur imprimante de bureau, le PLA fonctionne également généralement à plus basse température et avec moins de difficultés de réglage, tandis que le PETG entraîne plus souvent du filage, de moins bonnes performances en pontage et en porte-à-faux, ainsi qu’une prudence accrue sur les surfaces PEI lisses. [8] [9]
| Priorité | Généralement PLA | Généralement PETG | Pourquoi |
|---|---|---|---|
| Configuration la plus simple | Oui | Des températures typiques plus basses et un flux de travail plus tolérant. [8] [9] | |
| Rigidité | Oui | Module de traction XY plus élevé dans le jeu de données comparable. [6] [7] | |
| Résistance à la chaleur | Oui | HDT plus élevée dans le jeu de données comparable. [6] [7] | |
| Pièces plus tenaces pour l’usage quotidien | Oui | Meilleur résultat aux chocs et marge thermique plus importante dans l’ensemble de sources récupéré. [7] [9] |
Si vous choisissez entre PETG et PLA pour une première imprimante, le PLA est généralement le choix par défaut le plus sûr. Prusa indique pour le PLA 215 °C pour la première couche, 210 °C pour les autres couches et un plateau à 60 °C, tandis que le PETG est indiqué à 230 °C pour la première couche, 240 °C pour les autres couches et un plateau de première couche à 85 °C montant à 90 °C pour les couches suivantes. [8] [9] Il s’agit de tendances générales issues de flux de travail courants et d’un jeu de données sur éprouvettes imprimées comparables, et non d’une règle valable pour chaque marque, bobine ou imprimante. [6] [7]
Comment cet article les compare
Les chiffres clés de cet article proviennent d’une paire de fiches techniques d’éprouvettes imprimées d’un même fournisseur, et non d’une moyenne à l’échelle du marché. Plus précisément, les comparaisons utilisent les données imprimées PLA et PETG d’UltiMaker, tous les échantillons étant imprimés sur un Ultimaker S5 Pro Bundle avec des profils d’intention ingénierie, une hauteur de couche de 0.15 mm, un print core AA0.4, un remplissage de 100% et un conditionnement à température ambiante pendant au moins 24 heures avant la mesure. [6] [7] La même paire de sources indique les familles d’essais utilisées : ASTM D3039 pour les valeurs de traction, ISO 179-1 / 1eB pour l’impact Charpy entaillé, ISO 75-2 / B à 0.455 MPa pour la température de fléchissement sous charge et ISO 306 / A120 pour la température de ramollissement Vicat. [6] [7]
Cette configuration contrôlée rend la comparaison PLA-PETG plus facile à interpréter, mais les propriétés des pièces imprimées changent encore selon l’orientation et les paramètres de procédé. Dans ces fiches techniques, XY signifie à plat et principalement en remplissage, YZ signifie sur le côté et principalement en parois, et Z signifie à la verticale ; la direction Z est particulièrement informative sur l’adhésion intercouche et constitue généralement la direction de résistance la plus faible en FFF. [6] [7] Pour des domaines à plus long terme tels que le fluage, la fatigue, les UV ou le vieillissement climatique et la résistance chimique, aucun chiffre comparatif fiable n’a été trouvé dans l’ensemble de sources primaires récupéré. [4]
Ce que sont le PETG et le PLA, et ce que signifie réellement « plus résistant »
Le PLA est l’acide polylactique, et le PETG est du polyéthylène téréphtalate modifié au glycol. En impression de bureau, le PLA est couramment présenté pour des impressions plus simples et plus détaillées, tandis que le PETG est couramment présenté pour des pièces plus tenaces avec une marge thermique accrue. [8] [9]
Lorsque l’on demande si le PETG ou le PLA est « plus résistant », ce mot est trop vague tant que la métrique n’est pas précisée. La résistance désigne généralement la contrainte qu’une pièce peut supporter avant de céder ou de se rompre. La rigidité désigne la résistance à la flexion ou à l’étirement sous charge. La ténacité ou la résistance aux chocs désigne la capacité d’une pièce à absorber de l’énergie sans se fracturer. La résistance à la chaleur est abordée dans cet article principalement au moyen de la HDT, Vicat étant utilisé comme contexte secondaire. Les propriétés des pièces imprimées ne sont pas non plus les mêmes que celles du matériau brut ou des pièces moulées par injection, car les pièces obtenues par extrusion de matériau sont construites couche par couche et dépendent de l’orientation, de la liaison et des réglages de procédé. [4] [6] [7]
| Matériau | Ce que c’est | Avantage typique | Inconvénient typique |
|---|---|---|---|
| PLA | Un polymère courant pour l’impression de bureau. | Bon niveau de détail et faible déformation. [8] | Marge thermique plus faible dans les données comparables de pièces imprimées. [6] |
| PETG | Un polymère de la famille PET modifié au glycol. | Meilleur résultat aux chocs et marge thermique plus élevée dans l’ensemble de sources récupéré. [7] [9] | Plus sujet au filage, avec des précautions plus importantes concernant la surface de fabrication. [9] |
Officiellement, le procédé employé par la plupart des imprimantes à filament de bureau s’appelle l’extrusion de matériau. ISO/ASTM 52900 fournit le référentiel de vocabulaire, et le NIST décrit l’extrusion de matériau comme un procédé de fabrication additive dans lequel le matériau est déposé sélectivement à travers une buse ou un orifice. [1] [4] Dans le domaine amateur, on parle aussi de FFF, et beaucoup utilisent FDM. Une remarque terminologique importe ici : le NIST indique que FDM désigne les machines fabriquées par Stratasys, et la page juridique de Stratasys continue d’identifier FDM comme une marque commerciale de Stratasys, Inc. [4] [5] Cet article utilise donc l’extrusion de matériau lorsqu’il s’exprime formellement, tout en reconnaissant le vocabulaire amateur courant. [1] [4]
Imprimabilité du PETG vs PLA
Pour la configuration quotidienne, le PLA est généralement le point de départ le plus simple. Prusa indique pour le PLA 215 °C pour la première couche, 210 °C pour les autres couches et un plateau à 60 °C, tout en précisant que le PLA ne nécessite pas de plateau chauffant et n’est pas sujet à une déformation importante. [8] Prusa indique pour le PETG 230 °C pour la première couche, 240 °C pour les autres couches et un plateau de première couche à 85 °C montant à 90 °C pour les couches suivantes. [9] Cette plage plus chaude ne rend pas le PETG difficile dans tous les cas, mais elle fait du PLA le choix par défaut le plus tolérant sur une configuration typique de débutant. L’imprimabilité du PETG est souvent bonne une fois le profil et la surface de fabrication maîtrisés, mais le PLA fonctionne plus souvent avec moins d’ajustements. [8] [9]
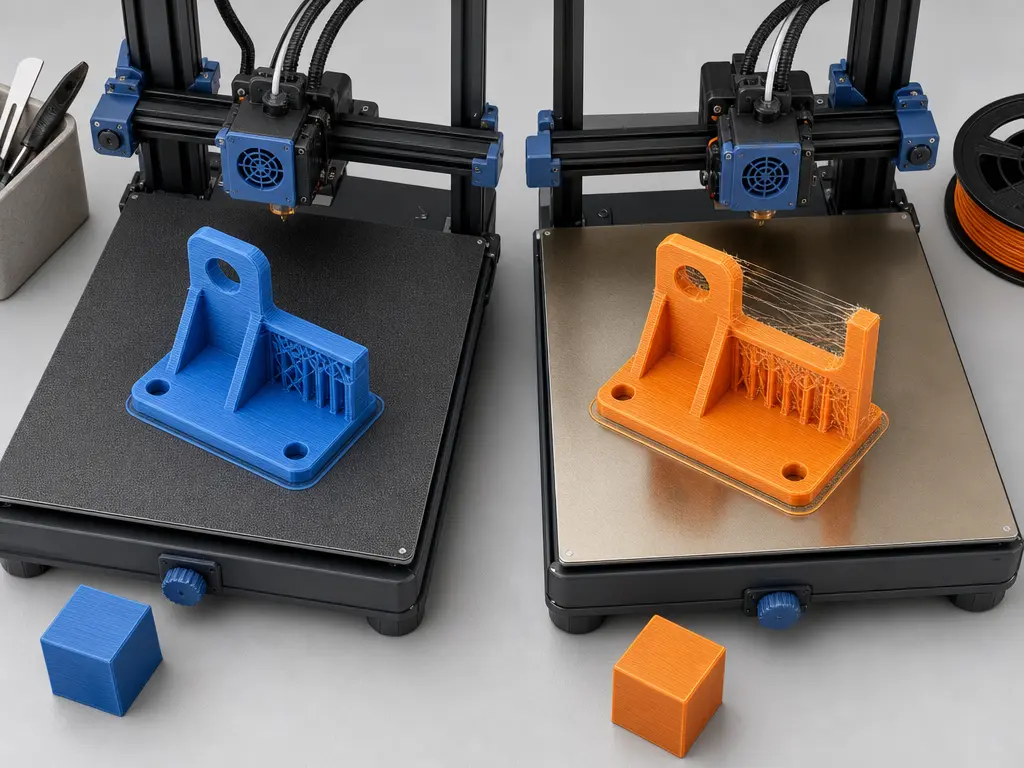
La déformation, l’adhésion au plateau et le retrait de la pièce sont des problématiques liées mais distinctes. La réputation de faible déformation du PLA contribue à la confiance dans la première couche et à la stabilité dimensionnelle pendant l’impression. [8] Le PETG peut aussi s’imprimer de manière fiable, mais son comportement sur la surface de fabrication est moins tolérant, car son adhésion au PEI lisse peut être trop forte ; Prusa conseille d’utiliser un bâton de colle si cette surface est néanmoins utilisée. [9] Une pièce peut donc rester bien fixée pendant l’impression tout en étant difficile à retirer ensuite. Une faible déformation ne signifie pas un retrait facile. [8] [9]
Ce compromis réapparaît dans les impressions riches en détails. Prusa note que le PETG est sujet au filage et que son comportement en pontage et en porte-à-faux est généralement moins bon. [9] Ces tendances affectent la propreté des surfaces, les portées non supportées et la netteté des détails fins. Le PLA est couramment privilégié pour son bon niveau de détail et sa faible déformation, raison pour laquelle il est souvent choisi pour les modèles visuels, les petites géométries et les premières impressions d’étalonnage. [8] Comparé au PLA, le PETG récompense plus souvent une attention supplémentaire à la rétraction, aux déplacements, au refroidissement et aux réglages de supports. [9]
PETG vs PLA pour les débutants
Le PLA est généralement plus facile dans les flux de travail amateurs courants, mais le PETG reste accessible aux débutants avec la bonne surface et le bon profil. [8] [9]
-
Le PLA est généralement plus facile lorsque…
-
vous souhaitez la voie la plus rapide vers des impressions acceptables ;
-
vous recherchez des détails plus nets, une déformation moindre et moins de problèmes de filage ;
-
vous ne souhaitez pas trop réfléchir aux astuces de couche de séparation sur PEI lisse. [8] [9]
-
Le PETG mérite le réglage supplémentaire lorsque…
-
vous pouvez travailler dans une plage de température de buse et de plateau plus chaude ;
-
vous êtes prêt à gérer le filage ainsi que les moins bonnes performances en pontage ou en porte-à-faux ;
-
vous souhaitez une plus grande tolérance aux chocs et une marge thermique accrue, et acceptez une gestion plus stricte des surfaces. [7] [9]
Résistance du PLA vs PETG
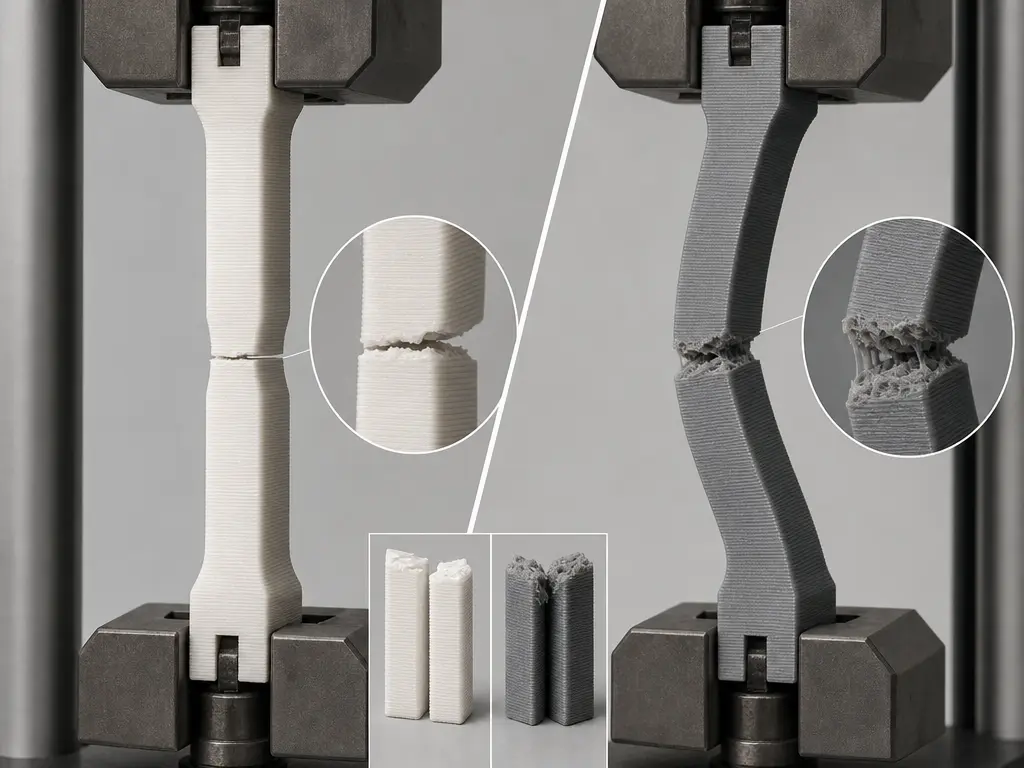
Pour l’intention de recherche derrière la résistance PLA vs PETG, la meilleure réponse est : plus résistant selon quelle métrique ? Dans le jeu de données UltiMaker sur éprouvettes imprimées comparables, utilisant les données de traction ASTM D3039, le PLA est en tête pour la rigidité et la limite d’élasticité en traction XY, tandis que le PETG est clairement en tête pour la résistance aux chocs Charpy entaillés ISO 179-1 / 1eB. Le PLA atteint un module de traction XY de 3250 ± 119 MPa contre 1939 ± 28 MPa pour le PETG, ainsi qu’une contrainte de traction à la limite d’élasticité XY de 52.5 ± 0.9 MPa contre 46.2 ± 0.8 MPa. [6] [7] Le PETG atteint toutefois 7.9 ± 0.6 kJ/m² en impact Charpy entaillé contre 3.9 ± 0.4 kJ/m² pour le PLA. [6] [7] Ainsi, si « PETG vs PLA lequel est le plus résistant » signifie réellement « lequel est le plus rigide sous charge », le PLA est en tête dans ce jeu de données. Si cela signifie « lequel survit le mieux aux chocs ou aux impacts soudains », le PETG présente l’avantage le plus net. [6] [7]
| Métrique | PLA | PETG | Ce que cela suggère |
|---|---|---|---|
| Module de traction, XY | 3250 ± 119 MPa | 1939 ± 28 MPa | Le PLA est plus rigide. [6] [7] |
| Contrainte de traction à la limite d’élasticité, XY | 52.5 ± 0.9 MPa | 46.2 ± 0.8 MPa | Le PLA est en tête dans cette comparaison de limite d’élasticité en traction. [6] [7] |
| Impact Charpy entaillé | 3.9 ± 0.4 kJ/m² | 7.9 ± 0.6 kJ/m² | Le PETG absorbe mieux les chocs. [6] [7] |
| Contrainte de traction à la rupture, Z | 33.1 ± 2.8 MPa | 19.0 ± 6.4 MPa | La direction de fabrication compte ; comparez avec prudence. [6] [7] |
La direction des couches modifie la réponse car les pièces imprimées sont anisotropes. Dans ce jeu de données, XY signifie à plat, YZ signifie sur le côté et Z signifie à la verticale. [6] [7] La direction Z est particulièrement utile car elle reflète l’adhésion intercouche et constitue généralement la direction de résistance la plus faible en FFF. [6] [7] C’est pourquoi les valeurs de contrainte de traction à la rupture Z doivent être lues comme un avertissement sur les limites d’adhésion entre couches, et non comme un raccourci pour déclarer un matériau universellement plus résistant. Ici, la contrainte de traction à la rupture Z du PLA est de 33.1 ± 2.8 MPa et celle du PETG est de 19.0 ± 6.4 MPa, mais ces valeurs décrivent une configuration d’impression, une géométrie d’éprouvette et une condition d’essai. [6] [7]
En pratique, le PLA donne plus souvent une pièce qui semble plus rigide, tandis que le PETG survit plus souvent aux chutes, aux chocs et à une manipulation moins idéale avec moins de rupture fragile. Si la pièce doit principalement résister à la flexion élastique, le PLA peut sembler plus résistant. Si elle nécessite une meilleure résistance aux chocs et un comportement de rupture plus tolérant, le PETG paraît souvent plus résistant. [6] [7]
Résistance à la chaleur et utilisation en environnement chaud
Pour la comparaison thermique, la résistance à la chaleur de cet article est principalement évaluée par la température de fléchissement sous charge. Dans le jeu de données sur éprouvettes imprimées comparables, utilisant ISO 75-2 / B à 0.455 MPa, le PLA présente une HDT de 58.8 ± 0.4 °C, tandis que le PETG atteint 76.2 ± 0.8 °C. [6] [7] Cet écart étaye la règle pratique selon laquelle le PETG offre plus de marge thermique que le PLA pour les environnements plus chauds. [6] [7] Cela ne signifie pas qu’une pièce en PETG est sûre dans chaque environnement chaud, et il ne s’agit pas d’une température maximale de service garantie. [6] [7]
La température de ramollissement Vicat est utile comme contexte secondaire, et non comme métrique principale. Dans la même paire de sources, utilisant ISO 306 / A120, le PLA est indiqué à 64.5 ± 0.4 °C et le PETG à 82.9 ± 0.4 °C. [6] [7] La tendance correspond au résultat HDT : le PETG ramollit également plus tard avec cette méthode d’essai. [6] [7] Pour les pièces réelles, cela signifie que le PLA est plus susceptible de perdre plus tôt sa forme ou sa rigidité dans une enceinte chaude, près d’une source de chaleur ou sous charge dans un environnement modérément chaud, tandis que le PETG offre généralement une marge plus large. La documentation des imprimantes peut aider à cadrer les flux de travail et les cas d’utilisation, mais les remarques de Prusa constituent des conseils pratiques et non des métriques thermiques de laboratoire équivalentes. [8] [9]
Qualité de surface, détail et comportement des supports/retrait
Lorsque l’apparence et la netteté des détails comptent le plus, le PLA donne souvent plus facilement de meilleurs résultats. Prusa présente spécifiquement le PLA comme offrant de bons détails et une faible déformation, ce qui aide les petites caractéristiques à rester nettes et prévisibles. [8] Le PETG peut aussi produire des pièces attrayantes, et Prusa note sa surface brillante, mais il est plus sujet au filage, présente un moins bon comportement en pontage et en porte-à-faux, et n’est pas idéal pour les pièces détaillées. [9] En pratique, cela rend le PETG moins tolérant pour les pointes fines, les arêtes non supportées et les petites géométries décoratives. [8] [9]
La manipulation après l’impression peut différer autant que l’aspect imprimé. Prusa avertit que le PETG adhère fortement à la surface d’impression, que l’adhésion au PEI lisse peut être trop forte et que les supports peuvent être difficiles à retirer. [9] Le PLA est généralement moins exigeant dans cette partie du flux de travail, de sorte que les pièces sensibles au nettoyage ou privilégiant le détail favorisent souvent le PLA car l’ensemble de la séquence, de l’impression au retrait, est plus facile. [8] [9]
Quel filament choisir pour les pièces courantes ?
La manière la plus utile de choisir entre PETG et PLA consiste à faire correspondre le filament au rôle réel de la pièce : apparence, facilité d’impression, impacts probables et température que la pièce peut atteindre en usage. [6] [7] [8] [9]
| Type de pièce | Généralement PLA | Généralement PETG | Pourquoi |
|---|---|---|---|
| Modèles conceptuels | Oui | Flux de travail plus simple, bon niveau de détail, faible déformation. [8] | |
| Impressions scolaires | Oui | Une configuration à plus basse température et plus tolérante est généralement plus simple. [8] | |
| Pièces d’exposition | Oui | Les détails fins et les surfaces plus nettes sont généralement plus faciles à obtenir. [8] [9] | |
| Prototypes privilégiant le détail | Oui | Les pièces de vérification de forme bénéficient souvent davantage de la facilité d’impression que d’une ténacité accrue. [8] | |
| Objets à faible usure | Oui | Si la pièce subit peu de chocs ou de chaleur, le PLA suffit souvent. [6] [8] | |
| Équerres, clips, supports, protections | Oui | Le PETG est plus souvent choisi pour les pièces fonctionnelles légères plus tenaces. [7] [9] | |
| Pièces fonctionnelles légères | Oui | Un meilleur résultat aux chocs aide face aux chocs du quotidien. [7] | |
| Pièces pour environnement plus chaud | Oui | Une HDT plus élevée offre une marge thermique accrue. [6] [7] |
Le PLA est généralement pertinent pour les modèles conceptuels, les impressions scolaires, les pièces d’exposition, les prototypes privilégiant le détail et les autres objets à faible usure, pour lesquels la réussite de l’impression et la qualité de surface comptent davantage que la survie aux chocs. Les conseils de Prusa sur le flux de travail soutiennent cette réputation : le PLA est associé à un bon niveau de détail, une faible déformation et une routine plus simple à basse température. [8] Si une pièce sert principalement à vérifier l’ajustement, à l’examen visuel, à l’étiquetage ou à une manipulation occasionnelle, ce flux de travail plus simple compte souvent plus qu’une ténacité accrue. La HDT du PLA de 58.8 ± 0.4 °C reste suffisante pour de nombreux usages intérieurs ordinaires, mais laisse moins de marge lorsque la pièce doit conserver sa forme sous chaleur et sous charge. [6]
Le PETG est généralement plus pertinent pour les équerres, clips, protections, supports, pièces fonctionnelles légères et pièces susceptibles de subir des conditions plus chaudes que ce que le PLA tolère confortablement. Sa HDT est de 76.2 ± 0.8 °C, et sa résistance aux chocs Charpy entaillés est de 7.9 ± 0.6 kJ/m² dans le jeu de données comparable, ce qui soutient l’idée courante selon laquelle le PETG constitue le meilleur choix lorsque la tolérance aux chocs et la marge thermique comptent davantage que le détail maximal ou l’impression la plus simple. [7] Cela ne supprime pas les compromis de flux de travail : le PETG est plus sujet au filage et exige davantage de précautions pour l’adhésion à la surface de fabrication et le retrait. [9] Mais si la pièce risque d’être heurtée, légèrement fléchie ou utilisée dans un environnement intérieur plus chaud, le PETG offre souvent une meilleure marge. [7] [9]
-
Choisissez le PLA lorsque…
-
la pièce est visuelle, éducative, privilégie le détail ou est peu sollicitée ;
-
vous souhaitez la voie la plus simple vers des impressions fiables ;
-
Choisissez le PETG lorsque…
-
la pièce est un élément fonctionnel léger tel qu’un clip, un support, une protection ou une équerre ;
-
la résistance aux chocs et la durabilité de la pièce comptent davantage que la finition la plus simple ;
-
la pièce peut être utilisée à une température plus élevée que celle que le PLA permet confortablement. [7] [9]
Limites de la comparaison
Cette comparaison est contrôlée, mais elle ne représente encore qu’une partie du monde réel de l’impression de bureau. Les valeurs rapportées proviennent de méthodes spécifiques sur éprouvettes imprimées et d’une configuration d’impression spécifique ; le verdict peut donc évoluer selon la formulation de la marque, l’orientation, le nombre de parois ou la géométrie, le refroidissement, l’humidité et l’enceinte ou la configuration. [6] [7] Une pièce dominée par des parois épaisses peut se comporter différemment d’une pièce dominée par le remplissage, et une bobine plus humide peut s’imprimer différemment d’une bobine sèche avant même d’aborder la résistance ou la qualité de surface. Les propriétés des pièces imprimées sont particulièrement sensibles à la direction de fabrication et aux paramètres de procédé ; les chiffres d’un jeu de données comparable doivent donc orienter la comparaison, et non remplacer les essais spécifiques à la pièce. [4] [6] [7]
Pour le fluage, la fatigue, les UV ou le vieillissement climatique, la résistance chimique, les émissions, la sécurité alimentaire et les performances à long terme sous charge, aucun chiffre comparatif fiable n’a été trouvé dans l’ensemble de sources primaires récupéré. [4] Il s’agit de domaines de durabilité distincts qui ne doivent pas être déduits d’une liste plus courte d’essais de traction, d’impact et thermiques. [4]
Normes et contexte de mesure
Les normes de cet article fournissent un contexte de mesure, et non une garantie pour une bobine destinée au grand public. ISO/ASTM 52900 fournit le vocabulaire utilisé pour la fabrication additive et l’extrusion de matériau. [1] ISO/ASTM 52903-1 ajoute un contexte sur les matières premières pour la fabrication additive de matériaux plastiques fondée sur l’extrusion de matériau. [2] ISO/ASTM 52903-2 ajoute un contexte sur les procédés et les équipements pour la même famille de systèmes. [3] NISTIR 8059 est utile car il explique pourquoi l’applicabilité des normes en fabrication additive exige toujours de la prudence : les propriétés des polymères imprimés varient selon les conditions de procédé et l’orientation, de sorte que les noms d’essais normalisés ne rendent pas toutes les fiches techniques fournisseurs directement interchangeables. [4] La remarque terminologique précédente concernant FDM importe également ici : une formulation de type norme est plus claire pour décrire le procédé, tandis qu’une dénomination déposée ne doit pas être considérée comme une affirmation de performance. [4] [5]
Conseils pratiques d’achat et de configuration
Si vous choisissez votre première bobine, commencez par le PLA lorsque l’objectif est l’apprentissage, la qualité visuelle, le contrôle dimensionnel ou une réussite rapide sur une imprimante de bureau typique. Les conseils de Prusa placent le PLA dans un flux de travail à basse température et faible déformation, et le jeu de données comparable montre aussi une rigidité XY supérieure de 3250 ± 119 MPa, qui convient aux pièces devant sembler rigides. [8] [6] Passez au PETG lorsque la pièce est plus susceptible d’être heurtée, manipulée brutalement ou utilisée dans un environnement plus chaud, car le jeu de données comparable montre une résistance aux chocs Charpy entaillés de 7.9 ± 0.6 kJ/m² et une HDT de 76.2 ± 0.8 °C. [7]
Pour la configuration, gardez une décision pratique. Le PLA demande généralement moins à l’imprimante, tandis que le PETG nécessite généralement des réglages plus chauds, davantage d’attention au filage et plus de soin dans le choix et le retrait de la surface de fabrication, surtout sur PEI lisse où l’adhésion peut être trop forte. [8] [9] Si vous vous demandez si le PLA ou le PETG est meilleur pour l’impression 3D, voici la réponse courte fondée sur les données : le PLA est généralement meilleur pour démarrer facilement et pour les travaux privilégiant le détail, tandis que le PETG est généralement meilleur lorsque la tolérance aux chocs ou la marge thermique supplémentaire justifie le réglage supplémentaire. [6] [7]
FAQ
PETG vs PLA : lequel est le plus résistant ?
La résistance dépend de la métrique. Les chiffres clés de cet article proviennent d’un jeu de données fournisseur sur éprouvettes imprimées comparables, dans lequel le PLA est en tête pour la rigidité XY et la limite d’élasticité en traction XY, mais le PETG est en tête pour la résistance aux chocs et les métriques thermiques. Dans ce jeu de données, le PLA atteint 3250 ± 119 MPa en module de traction XY et 52.5 ± 0.9 MPa à la limite d’élasticité en traction XY, tandis que le PETG atteint 7.9 ± 0.6 kJ/m² en impact Charpy entaillé et 76.2 ± 0.8 °C en HDT. [6] [7]
PETG ou PLA : lequel est le plus facile à imprimer pour les débutants ?
Le PLA est généralement plus facile dans les flux de travail amateurs courants. Prusa indique pour le PLA une buse à 215/210 °C et un plateau à 60 °C, avec un comportement à faible déformation, tandis que le PETG est indiqué avec une buse à 230/240 °C et un plateau à 85/90 °C ; il est plus sujet au filage et exige une prudence supplémentaire concernant la surface de fabrication sur PEI lisse. [8] [9]
Lequel résiste mieux à la chaleur, le PETG ou le PLA ?
Le PETG résiste mieux à la chaleur dans cette comparaison lorsque la HDT est la métrique principale. Le PLA est indiqué avec une HDT de 58.8 ± 0.4 °C et le PETG avec 76.2 ± 0.8 °C, avec des valeurs Vicat de 64.5 ± 0.4 °C et 82.9 ± 0.4 °C, respectivement. La HDT n’est pas une température de service garantie ; ces chiffres indiquent donc une marge thermique, et non une promesse universelle d’utilisation sûre. [6] [7]
Le PETG est-il plus résistant que le PLA pour les pièces fonctionnelles ?
Souvent, mais pas universellement. Le PETG est souvent plus adapté aux pièces fonctionnelles lorsque la survie aux chocs et la marge en environnement chaud comptent, car sa résistance aux chocs Charpy entaillés est de 7.9 ± 0.6 kJ/m² et sa HDT de 76.2 ± 0.8 °C dans le jeu de données comparable. Le PLA peut toutefois rester préférable lorsqu’une pièce nécessite principalement de la rigidité, une impression plus simple ou des détails plus nets. [6] [7] [8]
Pourquoi certaines fiches techniques montrent-elles que le PLA dépasse le PETG en résistance à la traction ?
Parce que la comparaison évolue selon la méthode et la configuration. L’orientation des éprouvettes imprimées compte, la limite d’élasticité et la rupture sont des points finaux différents, et les différences de formulation entre marques peuvent modifier les résultats même au sein d’une même désignation de matériau. Le jeu de données comparable utilisé ici contrôle de nombreuses variables, mais les propriétés des polymères fabriqués additivement varient encore selon l’orientation et les paramètres de procédé. [4] [6] [7]
Puis-je comparer la limite d’élasticité en traction, l’impact Charpy, la HDT et Vicat comme s’ils mesuraient tous le même type de résistance ?
Non. La limite d’élasticité en traction, l’impact Charpy, la HDT et Vicat répondent à différentes questions de rupture ou d’usage ; un chiffre ne peut donc pas trancher tous les cas d’utilisation. Un matériau plus rigide n’est pas automatiquement meilleur aux chocs, et un matériau qui s’imprime à plus haute température n’est pas automatiquement meilleur en traction. Le choix de la métrique, l’orientation et la formulation ont tous leur importance. [4] [6] [7]
À découvrir sur 3D Mag
- Filament PETG : avantages d’un filament résistant et comparaison PETG vs PLA
- Impression résine vs impression filament : laquelle est la meilleure ?
- Guide complet du filament PLA : filament biodégradable pour l’impression 3D
Sources
- ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. Édition 2, date de publication 2021-11 ; confirmée 2025. https://www.iso.org/standard/74514.html
- ISO/ASTM 52903-1:2020 — Fabrication additive — Fabrication additive de matériaux plastiques fondée sur l’extrusion de matériau — Partie 1 : matières premières. Date de publication 2020-04. https://www.iso.org/standard/67290.html
- ISO/ASTM 52903-2:2020 — Fabrication additive — Fabrication additive de matériaux plastiques fondée sur l’extrusion de matériau — Partie 2 : équipements de procédé. Date de publication 2020-10 ; confirmée 2022. https://www.iso.org/standard/69968.html
- NISTIR 8059 — Normes d’essai des matériaux pour la fabrication additive de matériaux polymères : état de l’art et applicabilité des normes. Mai 2015. https://nvlpubs.nist.gov/nistpubs/ir/2015/NIST.IR.8059.pdf
- Informations juridiques Stratasys. Aucune date de révision de page affichée ; copyright du site 2025. https://www.stratasys.com/en/legal/legal-information/
- Fiche technique UltiMaker PLA. Le nom de fichier indique v5.00 ; le pied de page interne du PDF indique Version v2.00, Date 20 avril 2022. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PLA/Ultimaker-PLA-TDS-v5.00.pdf
- Fiche technique UltiMaker PETG. Version v1.00, Date 29 avril 2022. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PETG/Ultimaker-PETG-TDS-v1.00.pdf
- Base de connaissances Prusa — PLA. https://help.prusa3d.com/article/pla_2062?product=mk4s
- Base de connaissances Prusa — PETG. https://help.prusa3d.com/article/petg_2059?product=mk4s




