
Zusammenfassung
Überextrusion ist der Begriff aus der Praxis, den viele FDM/FFF-Anwender verwenden, wenn ein Drucker mehr Kunststoff ablagert, als die Slicer-Einstellungen erwarten. In der Praxisanleitung ist die Kernaussage einfach: Überschüssiges Material entsteht, weil der Drucker mehr Kunststoff fördert, als die Software vorgesehen hat. [4]
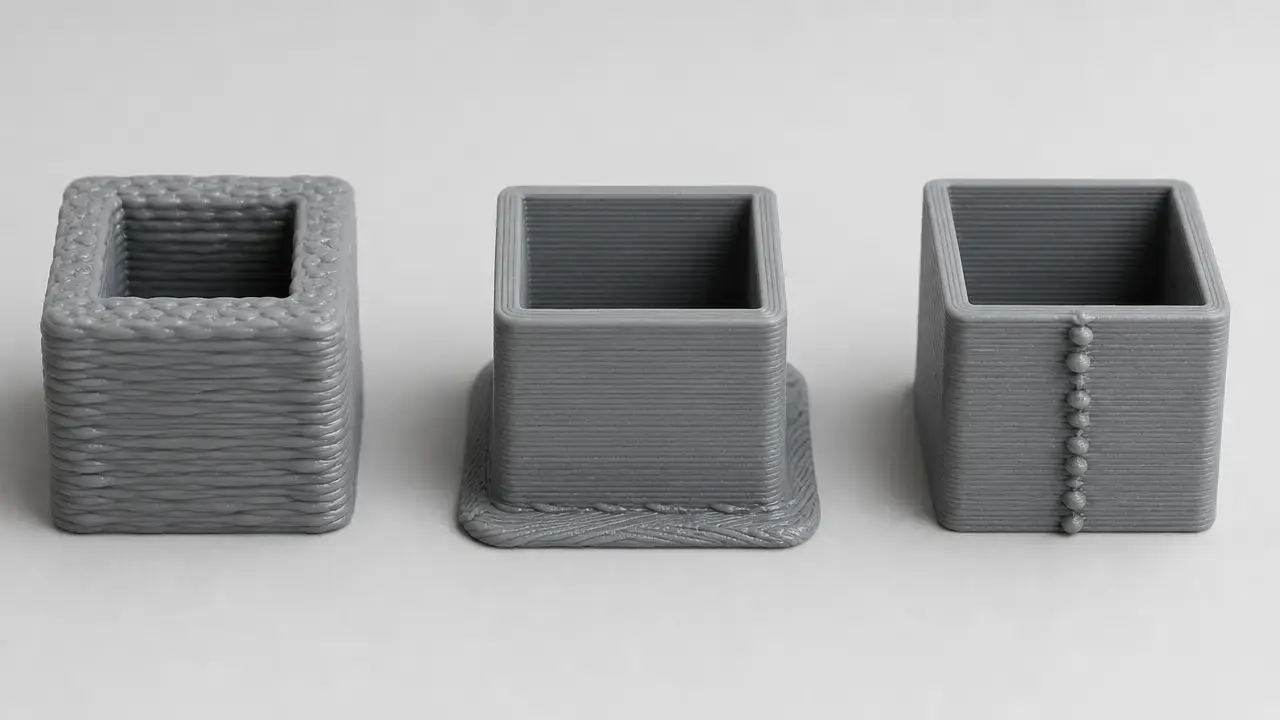
Mehrere unterschiedliche Probleme können bei einem 3D-Drucker den Eindruck von Überextrusion erwecken. Grundsätzlich lassen sie sich in drei Kategorien einteilen: A) Global übermäßige Ablagerung, bei der die angeforderte Menge zu hoch ist; B) Übermäßige Kompression der ersten Schicht, bei der die Düse zu nah ist und der Kunststoff plattgedrückt wird; und C) Druckartefakte an der Naht/beim Start-Stopp, bei denen Neustarts und Druckänderungen lokale Kleckse oder Pickel hinterlassen. Firmware- und Slicer-Multiplikatoren können sich gegenseitig verstärken, und eine zu niedrige erste Schicht kann einen übermäßigen Materialfluss vortäuschen. Der sicherste Weg ist daher, zuerst zu diagnostizieren und dann der Reihe nach zu kalibrieren. [6] [7]
Schnelldiagnose zuerst — drei Mechanismen, die wie Überextrusion aussehen
In der Terminologie der Normen ist ISO/ASTM 52900:2021 eine Vokabularreferenz für die additive Fertigung, veröffentlicht 2021-11 als zweite Ausgabe mit 28 Seiten und 2025 bestätigt. Sie dient hier als Anker für die Terminologie, nicht als Regelwerk zur Fehlerklassifizierung für dieses Symptom. Bei der täglichen Fehlersuche am Drucker ist „Überextrusion“ besser als Praxisbezeichnung für sichtbaren überschüssigen Kunststoff im Vergleich zur Softwareerwartung zu verstehen. Unterscheiden Sie bei der Diagnose drei Kategorien: A) Global übermäßige Ablagerung, B) Übermäßige Kompression der ersten Schicht und C) Druckartefakte an der Naht/beim Start-Stopp. [1] [4]
Beginnen Sie nicht damit, mehrere flussbezogene Einstellungen gleichzeitig zu ändern. Wenn sowohl eine Flow-Override-Einstellung der Firmware als auch ein Extrusionsmultiplikator im Slicer aktiv sind, werden ihre Faktoren miteinander multipliziert, sodass eine doppelte Korrektur entsteht. Dadurch kann das Druckbild aus dem falschen Grund besser aussehen oder sich ohne offensichtlichen Grund verschlechtern. Entscheiden Sie zuerst, welcher der drei Mechanismen vorliegt, und ändern Sie dann die kleinste relevante Einstellung. [6]
| Symptommuster | Wahrscheinlicher Mechanismus | Erste Prüfung | Noch nicht ändern |
|---|---|---|---|
| Raue Deckschichten und überschüssiges Material über das gesamte Bauteil. | A) Global übermäßige Ablagerung. | Slicer-Flow/Extrusionsmultiplikator und jegliche Firmware-M221-Überschreibung. [4] [6] [13] | Z-Offset. |
| Grate, Schleifspuren oder Abplattung nur in der ersten Schicht. | B) Übermäßige Kompression der ersten Schicht. | Z-Offset und Kalibrierung der ersten Schicht. [7] | Globaler Flow. |
| Kleckse oder Pickel an der Naht oder nur bei Starts/Stopps. | C) Druckartefakte an der Naht/beim Start-Stopp. | Nahtplatzierung, Retraktions-/Neustartverhalten und Einstellungen zur Druckkompensation. [5] [14] [16] | E-Steps oder rotation_distance. |
| Zu große Abmessungen ohne offensichtliche überschüssige Grate. | Könnte Geometrie oder Kompensation sein, nicht zwingend A. | Prüfen Sie, wo der Fehler auftritt, insbesondere ob er mit der ersten Schicht zusammenhängt oder an Geometrieannahmen des Slicers gebunden ist. [7] [9] [17] | Die Annahme, dass ein Größenfehler allein Überextrusion beweist. |
Verwenden Sie diese Tabelle als Triage-Werkzeug, nicht als abschließendes Urteil. Derselbe Druck kann mehr als einen Mechanismus gleichzeitig zeigen, doch die Stelle, an der der Fehler zuerst auftritt, zeigt in der Regel, wo Sie beginnen sollten.
Anzeichen für Überextrusion und ähnliche Fehler — so sieht sie auf realen Drucken aus
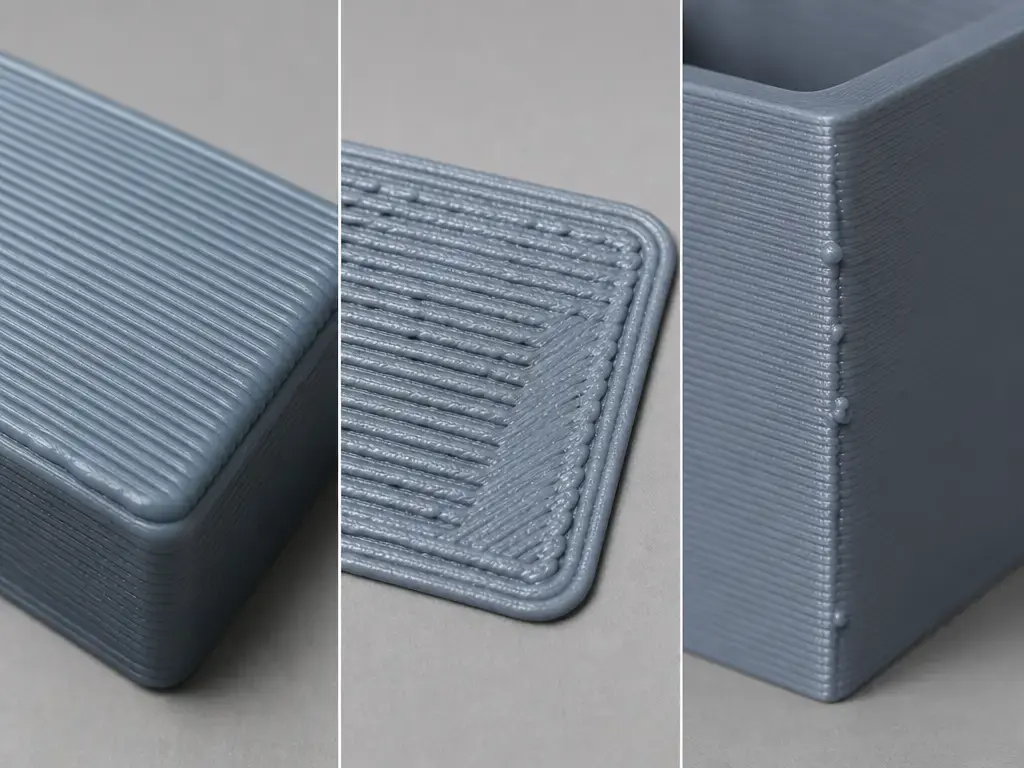
Die nützlichsten Anzeichen für Überextrusion beim 3D-Druck sind jene, die über das gesamte Bauteil auftreten, nicht nur an einer Naht oder einer einzelnen, dem Druckbett zugewandten Schicht. Bei global übermäßiger Ablagerung können Oberflächen überfüllt wirken, Wandlinien können sich gegenseitig bedrängen, die Düse kann durch Schleifen die Oberfläche beschädigen und Merkmale können leicht aufgequollen statt klar aussehen. Simplify3D beschreibt das Problem als überschüssigen Kunststoff, der Außenmaße beeinträchtigen kann, während Prusas Anleitung zum Extrusionsmultiplikator falschen Flow mit Narben und Materialaufbau auf fertigen Oberflächen verbindet. [4] [6]
Lokale Nahtspuren sind etwas anderes. Die Anleitung von Simplify3D zu Klecksen und Pickeln beschreibt sie als Start-Stopp-Artefakte, sodass ein Bauteil allgemein korrekte Wände haben und dennoch genau dort sichtbare Makel zeigen kann, wo der Werkzeugpfad neu startet. [5]
Symptome in der ersten Schicht sind die häufigste Verwechslung. Prusas Anleitung zur ersten Schicht zeigt, dass bei einer zu niedrigen Düse die Linie flach zusammengedrückt werden kann, sich Grate zwischen den Linien bilden können, Kanten sich aufbiegen können und das Hotend im Extremfall verstopfen kann. Das ist zunächst ein Geometrie- und Düsenhöhenproblem, kein automatischer Beweis dafür, dass der gesamte Druck weniger Flow benötigt. [7]
Häufige Anzeichen für Überextrusion
- Raue Deckschichten oder eine überfüllte Deckhaut. [4] [6]
- Erhabene Grate zwischen benachbarten Linien. [7]
- Ausbauchende Wände oder „aufgequollene“ Merkmale. [4]
- Narben, wo die Düse durch überschüssiges Material schleift. [6]
- Kleckse oder Pickel an Nähten oder bei Starts/Stopps. [5]
- Grate in der ersten Schicht durch zu viel Squish. [7]
Ursachen nach Mechanismus gruppiert, damit die Lösung zur Physik passt
Es hilft, Überextrusion als Ergebnisbezeichnung und nicht als einzelne Grundursache zu betrachten. Das sichtbare Ergebnis lautet „hier ist zu viel Kunststoff“, doch der Grund kann eine echte Abweichung beim Flow, eine fehlerhafte Geometrieeinstellung für die erste Schicht oder ein Neustart-Druckverhalten sein, das nur einen Punkt im Werkzeugpfad betrifft. Prusas Warnung vor sich verstärkenden Multiplikatoren ist hier wichtig: Sind Firmware-Flow und Slicer-Flow beide aktiv, kann der scheinbare Fehler das Produkt beider Einstellungen sein statt eines einzelnen falschen Werts. [6]
Ändern Sie jeweils nur eine Variable, verwenden Sie beim Ergebnisvergleich dasselbe Modell und Material, und notieren Sie den alten Wert vor der Änderung. Das verhindert, dass ein Nahtartefakt durch eine globale Änderung „behoben“ wird oder ein Problem der ersten Schicht durch das Verringern des Flows überall verdeckt wird.
| Ursache | Symptom | Erste Prüfung | Kategorie der Lösung |
|---|---|---|---|
| Mechanismus A — Global übermäßige Ablagerung | |||
| Slicer-Extrusionsmultiplikator oder Flow Ratio zu hoch. [6] | Raue Oberseiten, Materialaufbau, aufgequollene Wände. | Flow-Einstellung für Filament/Profil. | Flow-Abstimmung auf Profilebene. |
Firmware-Flow-Überschreibung zu hoch, beispielsweise M221 S<percent>. [13] |
Das gesamte Bauteil wirkt zu dick oder überfüllt. | Überschreibungsstatus an LCD oder Konsole. | Firmware-Überschreibung zurücksetzen oder normalisieren. |
| Abweichender Filamentdurchmesser in einem Workflow, der eine Durchmessereingabe nutzt. [10] [11] | Globale Volumenabweichung. | Materialdurchmessereinstellung im Slicer-Profil. | Profil-/Materialeingabe korrigieren. |
| Annahmen zu Düse oder Linienbreite sind falsch. [9] [17] | Wandüberlappung, raue Haut, uneinheitliche Wandstärke. | Düsengröße, Linienbreite und zugehörige Slicer-Geometrie. | Geometrieannahmen korrigieren. |
| Mechanismus B — Übermäßige Kompression der ersten Schicht | |||
| Z-Offset zu niedrig. [7] | Grate in Schicht eins, Schleifspuren, verbreiterte Basis. | Testfeld für die erste Schicht oder Live-Z-Prüfung. | Düse anheben und Kalibrierung der ersten Schicht wiederholen. |
| Mechanismus C — Druckartefakte an der Naht/beim Start-Stopp | |||
| Neustart oder Priming ist zu aggressiv. Das Beispiel von Simplify3D zeigt, dass 1.0 mm Retraktion plus -0.2 mm zusätzlicher Neustart zu einem Neustart von 0.8 mm führen. [5] | Klecks am Nahtbeginn. | Verhalten von Extra-Neustart, Wischen oder Coasting. | Nahtorientierte Slicer-Abstimmung. |
| Druckdynamik an Ecken und bei Neustarts. Pressure Advance in Klipper und Linear Advance in Marlin gehören hierher, nicht in die Kategorie globaler Flow. [14] [16] | Kleckse an Ecken, Nahtspuren, lokale Überfüllung. | Verfahren zur Druckkompensation für Ihre Firmware. | Firmware-Druckkompensation, mit Bedacht eingesetzt. |
Überextrusion an einem 3D-Drucker beheben — Workflow mit Diagnose zuerst
Wenn Leser fragen, wie sich Überextrusion an einem 3D-Drucker beheben lässt, ist die sicherste Antwort eine schrittweise Vorgehensweise. Entscheiden Sie zuerst, ob der Fehler global, nur in der ersten Schicht oder lokal an der Naht auftritt. Betrifft er nur die dem Druckbett zugewandte Schicht, prüfen Sie den Z-Offset, bevor Sie den Flow verändern. Ist er auf die Naht beschränkt, untersuchen Sie Neustartverhalten und Drucktiming, bevor Sie etwas Globales neu kalibrieren. Betrifft er das gesamte Bauteil, prüfen Sie anschließend Slicer-Flow, Firmware-Überschreibung und Profilannahmen. [7] [6]
Bringen Sie die Maschine anschließend in einen bekannten Ausgangszustand zurück. Löschen Sie jede temporäre Firmware-Flow-Überschreibung, bestätigen Sie, dass die Düsengröße im Slicer der tatsächlich verbauten Düse entspricht, und prüfen Sie, ob Ihr Workflow ein Feld für den Filamentdurchmesser anbietet. Trennen Sie dann die Bewegungskalibrierung von der Abstimmung des abgelagerten Kunststoffs. In Marlin ist M221 eine Firmware-Flow-Überschreibung, während M92 Schritte pro Einheit festlegt und mit M500 gespeichert werden kann, wenn EEPROM aktiviert ist. In Klipper nutzt die Kalibrierung von rotation_distance einen langsamen Extrusionstest: Markieren Sie das Filament etwa 70 mm vom Einlass entfernt, extrudieren Sie 50 mm mit G91 und G1 E50 F60, lassen Sie die Bewegung etwa 50 Sekunden dauern und wiederholen Sie den Test, wenn der Fehler etwa 2 mm überschreitet. Dieser langsame Test soll gezielt messverfälschende Einflüsse durch Druck reduzieren. Erst wenn die Bewegung nachweislich korrekt ist, sollten Sie den Slicer-Flow für ein bestimmtes Material und Profil abstimmen. [13] [12] [15]
Halten Sie die Änderungen klein. Prusas visuelle Methode schlägt Flow-Anpassungen von 1–2% vor, keine großen Sprünge, da umfangreiche Änderungen den tatsächlichen Mechanismus verschleiern und Sie einem Symptom nachjagen lassen können, statt eine Ursache zu beheben. [6]
- Speichern Sie das aktuelle Slicer-Profil und notieren Sie jede aktive Firmware-Flow-Überschreibung. [13]
- Bestätigen Sie, dass der Durchmesser der installierten Düse mit der Düseneinstellung im Slicer übereinstimmt. [9]
- Bestätigen Sie jede Filamentdurchmessereinstellung, die Ihr Workflow bereitstellt oder verwendet. [10] [11]
- Führen Sie eine Prüfung der ersten Schicht oder des Z-Offsets erneut aus, bevor Sie den Flow ändern, wenn das Problem nur die erste Schicht betrifft. [7]
- Überprüfen Sie die Kalibrierung der Extruderbewegung nur dann, wenn die angeforderte Filamentbewegung messbar falsch ist. [12] [15]
- Drucken Sie einen kontrollierten Test für Flow oder Extrusionsmultiplikator. [6]
- Passen Sie in kleinen Schritten an, beispielsweise mit Prusas Schritten von 1–2% in der visuellen Methode. [6]
- Testen Sie erneut mit einem realen Bauteil und vergleichen Sie Nahtverhalten, Oberflächen und die erste Schicht, bevor Sie etwas anderes ändern. [5] [7]
Grenze der Bewegungskalibrierung — E-Steps in Marlin und rotation_distance in Klipper gegenüber Flow
Die Bewegungskalibrierung legt fest, wie viel Filamentbewegung die Firmware anfordert, nicht wie gut eine gedruckte Wand aussieht. In Marlin setzt M92 die Schritte pro Einheit, einschließlich der E-Achse, und die Dokumentation zeigt ein Beispiel wie M92 E688.4. In Klipper ist rotation_distance der entsprechende Parameter für die Extruderbewegung, definiert als Strecke, die das Filament bei einer vollständigen Drehung des Schrittmotors zurücklegt. [12] [15]
Diese Abgrenzung ist wichtig, weil das Druckbild allein ein schlechter Weg zur Abstimmung von Bewegungskonstanten ist. Eine plattgedrückte erste Schicht, ein Nahtklecks und eine echte globale Flow-Abweichung können alle ein Bauteil überversorgt erscheinen lassen, doch nur einer davon ist tatsächlich ein Kalibrierproblem der Extruderbewegung. Klippers eigenes Verfahren verwendet gerade deshalb langsame Extrusion, weil höherer Druck das Ergebnis verfälschen kann, und empfiehlt, den Test zu wiederholen, wenn der gemessene Fehler um mehr als etwa 2 mm von der angeforderten Extrusion abweicht. Halten Sie die drei Mechanismen getrennt: bei Bedarf zuerst Bewegungskalibrierung, dann Flow-Abstimmung, dann nahtspezifische Timing-Werkzeuge. [15]
Flow-Abstimmung — Extrusionsmultiplikator / Flow Ratio im Slicer gegenüber Firmware-Flow-Überschreibung
Flow in einem Slicer ist ein Multiplikator für die angeforderte Extrusion, keine Kalibrierung der Motorstrecke. Diese Unterscheidung ist wichtig, weil der Slicer-Multiplikator mit dem Faktor einer firmwareseitigen Überschreibung multipliziert wird. Prusa beschreibt die Beziehung direkt: Der gesamte Flow entspricht dem Firmware-Flow-Multiplikator (M221) multipliziert mit dem Slicer-Extrusionsmultiplikator. In Marlin ist M221 S<percent> die firmwareseitige Steuerung. [6] [13]
Prusas Kalibrierungsseite ist als Beispiel nützlich, nicht als allgemeingültiges Gesetz. Für PLA nennt sie einen Standard-Extrusionsmultiplikator von 1, also 100%, und erklärt, dass angepasste Werte üblicherweise zwischen 0.9 und 1.1 liegen. Ihre präzise Methode setzt einen Standardprofil-Kontext mit einer 0.4 mm Düse, 0.45 mm Extrusionsbreite, 0.1–0.2 mm Schichthöhe und Extrusionsmultiplikator 1 voraus. Für die Einzelwandmethode weist sie Anwender an, drei oder mehr Messungen in der Mitte jeder Wand vorzunehmen und die Beispielformel extrusion multiplier = 0.45 / average measured wall thickness zu verwenden. Betrachten Sie dies als praktische Heuristik, nicht als Messtechnik: Messen Sie in der Wandmitte, nehmen Sie mehrere Messwerte, vermeiden Sie Nähte und vermeiden Sie die ersten Schichten. Bei der visuellen Methode empfiehlt Prusa erneute Anpassungen von 1–2%, falls die Oberseite weiterhin korrigiert werden muss. [6]
Flow % gegenüber Durchsatzgrenzen
- Flow % / Extrusionsmultiplikator / Flow Ratio = slicerseitiger Multiplikator für die angeforderte Extrusion. [6]
- M221 = firmwareseitiger Multiplikator für die Flow-Überschreibung in Marlin. [13]
- E-Steps / rotation_distance = Bewegungskalibrierung für die Förderstrecke des Filaments. [12] [15]
- Maximale volumetrische Geschwindigkeit = Begrenzung der Schmelzkapazität des Hotends in mm³/s, kein Flow-Prozentsatz. [8]
Nähte, Kleckse und Pickel — wenn Druck und Timing statt globaler Überextrusion die Ursache sind
Wenn Sie fragen, warum Sie Kleckse auf Ihren 3D-Drucken bekommen, lautet die kurze Antwort: Die Düse hinterlässt an der Naht oft eine lokale Start-Stopp-Spur, statt das gesamte Bauteil zu überfördern. Simplify3D beschreibt Kleckse und Pickel als Artefakte, die dort auftreten, wo die Extrusion stoppt und startet. Das Neustartbeispiel veranschaulicht dies: Bei 1.0 mm Retraktion und -0.2 mm zusätzlichem Neustart führt die Düse beim Neustart nur 0.8 mm zu. Dieselbe Seite nennt 5 mm Wischdistanz als Ausgangspunkt und erklärt, dass 0.2–0.5 mm Coasting einen merklichen Effekt haben können. Dies sind slicerspezifische Beispiele, doch sie verdeutlichen das Prinzip klar. [5]
Werkzeuge zur Druckkompensation gehören in diese Kategorie für Nähte und Ecken. Klippers Seite zu Pressure Advance nennt Beispiele für den Tuning-Tower-Faktor von .005 für einen Direct-Drive-Extruder und .020 für ein langes Bowden-Setup und erklärt, dass typische Werte zwischen 0.050 und 1.000 liegen, wobei das obere Ende üblicherweise mit Bowden-Systemen verbunden ist. Sie besagt außerdem, dass Pressure Advance vom Extruder, der Düse und dem Filament abhängt und für jede Spule kalibriert werden sollte. Am wichtigsten ist, dass Pressure Advance die während eines Drucks insgesamt extrudierte Filamentmenge nicht verändert. In Marlin setzt oder meldet M900 Linear Advance K, und K0 deaktiviert es. Verwenden Sie diese als Timing-Werkzeuge für Kleckse auf dem Druck, nicht als Ersatz für die Flow-Rate-Kalibrierung. [16] [14]
Geometrische Kopplung — Düsendurchmesser, Linienbreite, Schichthöhe und Filamentdurchmesser
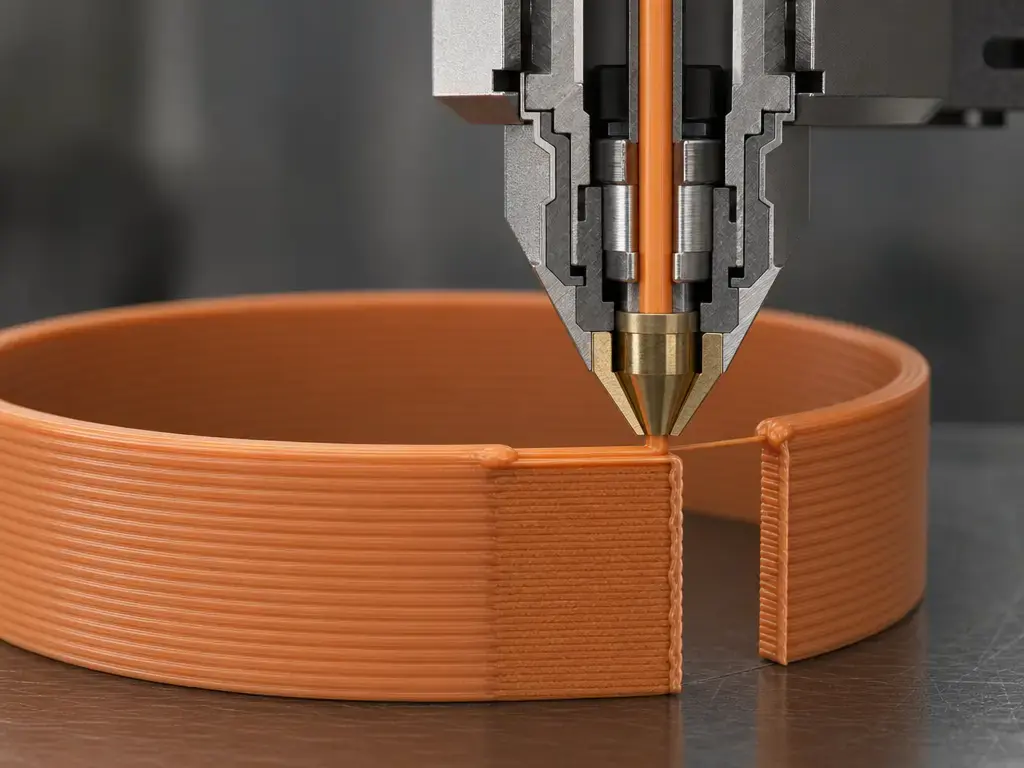
Slicer weisen den Drucker nicht einfach an, einen perfekten runden Strang abzulegen. Sie berechnen die Stranggeometrie aus Düsendurchmesser, Linienbreite und Schichthöhe und verwenden diese Geometrie anschließend zur Bestimmung von Abstand und Volumen. Die Flow-Mathematik von Slic3r ist eine hilfreiche Referenz: Sie setzt die externe Perimeterbreite standardmäßig auf Düsendurchmesser × 1.05, betrachtet dies als die dünnste sichere Außenbreite und begrenzt die berechnete Extrusionsbreite auf Düsendurchmesser × 1.7, ausgenommen innere Füllung mit geringer Dichte. Sie zeigt außerdem, dass der Pfadabstand durch die Formel spacing = extrusion_width - layer_height * (1 - PI/4) sowohl von Extrusionsbreite als auch Schichthöhe abhängt. Die praktische Schlussfolgerung ist einfach: Falsche Annahmen zu Düse oder Linienbreite können Überlappungen, raue Oberflächen oder Größenänderungen verursachen, die wie Überextrusion aussehen, selbst wenn der Flow-Multiplikator nicht das Hauptproblem ist. [9]
Der Filamentdurchmesser ist weiterhin wichtig, jedoch bedingt. Slic3r bietet ein vom Anwender aktualisierbares Feld Diameter, und Curas Basisdefinition für Extruder enthält weiterhin eine Einstellung material_diameter mit einem Standardwert von 2.85 mm sowie der Anweisung, diesen an das tatsächlich verwendete Filament anzupassen. Das bedeutet nicht, dass jedes moderne Profil in gleicher Weise vom Durchmesser abhängt, und es bedeutet nicht, dass der Durchmesser jeden Fehler erklärt. Es bedeutet, dass Sie prüfen sollten, ob Ihr gewählter Workflow diesen Wert verwendet und ob er dem tatsächlich geladenen Material entspricht. [10] [11]
Durchsatzgrenzen, die wie Flow-Probleme wirken können, aber nicht dasselbe sind
Ein Druck kann inkonsistent extrudiert aussehen, obwohl die Flow-Einstellung angemessen ist, weil das Hotend möglicherweise seine Schmelzkapazitätsgrenze erreicht. Prusa definiert die maximale volumetrische Geschwindigkeit als die maximale Kunststoffmenge, die das Hotend zuverlässig schmelzen kann, ausgedrückt in mm³/s, und beschreibt sie als Geschwindigkeitsbegrenzer, der angeforderte Geschwindigkeiten nur dann reduziert, wenn das Hotend andernfalls mehr schmelzen müsste, als es bewältigen kann. [8]
Das ist ein anderer Mechanismus als ein Flow-Multiplikator. Der Flow-Prozentsatz verändert die vom Werkzeugpfad angeforderte Materialmenge. Eine Durchsatzgrenze begrenzt die Schmelzrate oder Geschwindigkeit, die das Hotend aufrechterhalten kann. Verschlechtert sich ein Bauteil hauptsächlich bei schnellerem Druck oder aggressiveren Kombinationen aus Linienbreite und Schichthöhe, kann die Schmelzkapazität statt einer schlechten Flow-Kalibrierung das Problem sein. [8]
Was nach einer Korrektur zu messen ist
Nach jeder Korrektur ist das Ziel wiederholbare Bauteilqualität, nicht eine magische Zahl. Ein einzelner erfolgreicher Druck kann irreführend sein, wenn der ursprüngliche Fehler tatsächlich ein Problem der ersten Schicht oder ein Nahtartefakt statt eines globalen Flow-Problems war. [5] [7]
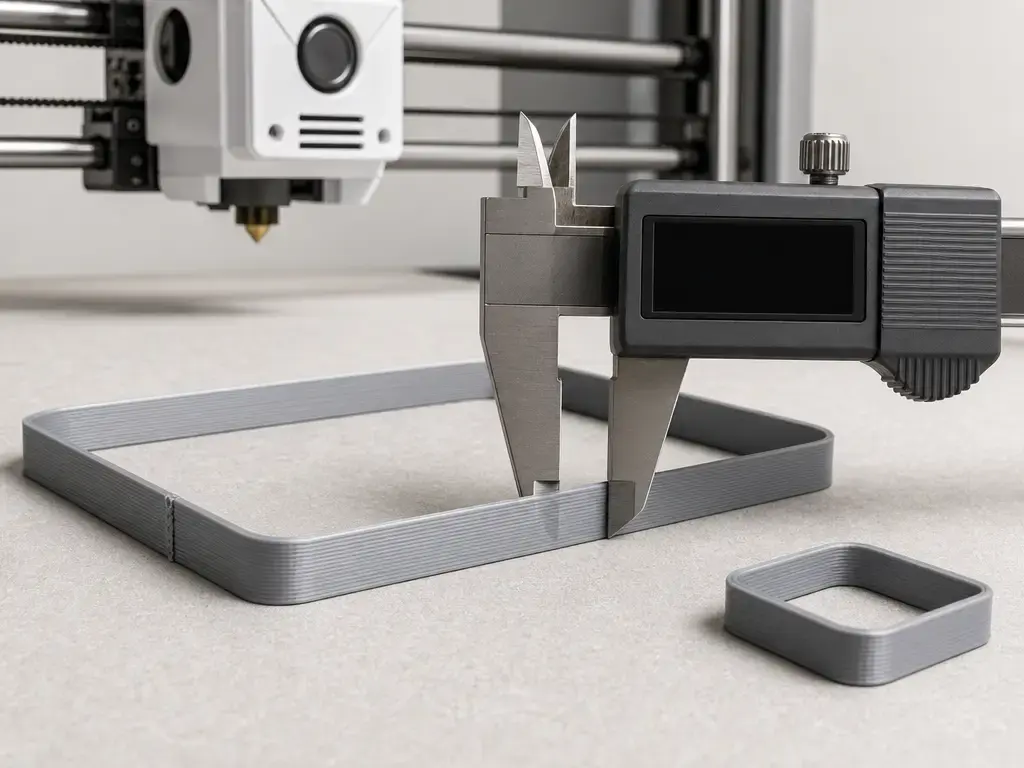
Verwenden Sie zur Überprüfung dasselbe Filament, dieselbe Düse, dasselbe Slicer-Profil und dieselbe Modellfamilie. Ein Testfeld für die erste Schicht isoliert Z-Offset und Squish der ersten Schicht. Ein einwandiger Würfel oder Zylinder im Vasenmodus isoliert das Flow-Verhalten auf Profilebene. Ein Turm zum Nahtvergleich oder ein ähnliches Bauteil isoliert Neustart- und Nahtverhalten. Ein einfacher Kalibrierblock kann weiterhin nützlich sein, aber verwenden Sie ihn sorgfältig: Zu große Abmessungen allein beweisen keine Überextrusion, weil auch die Verbreiterung der ersten Schicht, Geometrieannahmen und die Planung der Slicer-Pfade die Außenmaße verändern können. Befolgen Sie für den Einzelwandtest Prusas Messregel: Nehmen Sie drei oder mehr Messungen vor, messen Sie in der Mitte jeder Wand und bleiben Sie von der Naht sowie den ersten Schichten fern. Dadurch wird das Ergebnis zu einem deutlich besseren Vergleichswerkzeug, auch wenn es weiterhin eine Heuristik statt eines universellen Bestanden/Nicht-bestanden-Tests ist. [6] [7] [9] [17]
| Messgröße | Messmethode | Was sie bestätigt |
|---|---|---|
| Wandstärke | Messen Sie in der Wandmitte eines einwandigen Drucks, mit mehreren Messungen fern von der Naht. [6] | Flow-Konsistenz auf Profilebene. |
| Haptik und Erscheinungsbild der Oberseite | Prüfen Sie beim selben Testbauteil auf Glätte, Narben und offensichtliche Überfüllung. [6] | Ob global übermäßige Ablagerung verbleibt. |
| Sichtbarkeit der Naht | Vergleichen Sie Neustartspuren auf demselben nahtorientierten Modell. [5] | Druckverhalten bei Start/Stopp. |
| Grate der ersten Schicht | Prüfen Sie das Testfeld auf Abplattung, Schleifspuren und Aufbiegen. [7] | Z-Offset und Geometrie der ersten Schicht. |
| Passungs- oder Montageverhalten | Vergleichen Sie nach der Änderung dasselbe Gegenstückmerkmal, ohne die Größe allein als Beweis für Überextrusion zu behandeln. [7] [17] | Praktische Wiederholbarkeit insgesamt. |
Häufige Fehler und Einschränkungen
Ein häufiger Fehler besteht darin, den Flow als erste Reaktion auf jeden unordentlich wirkenden Druck zu verringern. Das kann das falsche Problem verdecken und an anderer Stelle Unterextrusion verursachen. Liegt die tatsächliche Ursache bei der Düsenhöhe, dem Nahtverhalten oder einer falschen Geometrieannahme im Profil, kann ein niedrigerer Flow-Wert ein Symptom zwar besser aussehen lassen, den Druck aber weiter von einem korrekten Ausgangszustand entfernen. Die Definition von Simplify3D ist hier nützlich, weil sie das Problem als überschüssigen Kunststoff im Vergleich zur Softwareerwartung beschreibt. Die eigentliche Frage ist, welche Einstellung diese Abweichung verursacht hat, nicht wie schnell Sie den Flow senken können. [4]
Auch der Hardwarezustand kann in die Irre führen. Eine verschlissene Düse kann die effektive Geometrie der Öffnung und die Düsenhöhe verändern, was wiederum die Maßgenauigkeit beeinflusst. Ein Eintrag aus einem akademischen Repository von 2023 zum Düsenverschleiß berichtet, dass abrasive Filamente sowohl den Durchmesser der Düsenöffnung als auch die Düsenhöhe veränderten, mit Auswirkungen auf die Maße gedruckter PLA-Proben. Stimmen Sie den Flow nicht so ab, dass er eine Düse kompensiert, deren physische Größe nicht mehr der Annahme Ihres Profils entspricht. [18]
Temperatur ist ein weiterer Bereich, in dem das Problem häufig zu stark vereinfacht wird. In der Praxis beeinflusst sie die Schmelzviskosität, den Druck in der Düse und wie leicht Kunststoff bei Starts und Stopps austritt oder sich löst. Das bedeutet, dass die Temperatur Nahtspuren und Materialaufbau verbessern oder verschlechtern kann, ohne die Bedeutung Ihres kalibrierten Flow-Werts zu verändern. Wenn Sie die Temperatur ändern, behandeln Sie sie als separate Variable und prüfen Sie denselben Fehler am selben Modell erneut, statt anzunehmen, Sie hätten die Überextrusion mit einer Änderung behoben.
Terminologie — Materialextrusion gegenüber FDM und FFF
ISO/ASTM 52900:2021 ist der Vokabularanker für Begriffe der additiven Fertigung; hier gehören Formulierungen aus Normen wie Prozessbezeichnungen hin. Im breiteren Hobby- und Prosumer-Bereich sagen viele Menschen FDM oder FFF, doch Stratasys erklärt, dass FDM eine Marke von Stratasys, Inc. ist. Die eigene Technologieübersicht von Stratasys beschreibt den Prozess als Schmelzen und Extrudieren eines kontinuierlichen thermoplastischen Filaments durch eine beheizte Düse sowie schichtweises Ablegen auf einer Bauplattform. Für die Fehlersuche ist der praktische Punkt einfach: Das hier behandelte Symptom gehört zur Familie der Materialextrusion, unabhängig davon, welche Bezeichnung ein Anwender bevorzugt. [1] [2] [3]
Aktueller Slicer- und Firmware-Kontext
Moderne Slicer verwenden zunehmend variable Linienbreiten, was für die Pfadplanung hilfreich ist, der Diagnose jedoch eine weitere Geometrieebene hinzufügt. UltiMaker merkt an, dass variable Linienbreite sowohl Risiken der Über- als auch Unterextrusion überwinden muss und dass zu starke Änderungen der Linienbreite Oberflächenmängel hinterlassen sowie Maßgenauigkeit und strukturelle Integrität beeinträchtigen können. Derselbe Artikel von UltiMaker behauptet außerdem Zeitersparnisse beim Druck von bis zu 20% für UltiMaker-Drucker mit empfohlenen Profilen, was anbieterspezifischer Kontext und keine allgemeingültige Erwartung ist. [17]
Auf Firmware-Seite bleibt die Druckkompensation von Hardware und Material abhängig. Klipper erklärt ausdrücklich, dass Pressure Advance vom Extruder, der Düse und dem Filament abhängt, und empfiehlt die Kalibrierung für jeden Drucker und jede Spule. Deshalb sollte eine Nahtkorrektur für ein Setup nicht als allgemeingültige Zahl für ein anderes behandelt werden. [16]
Wichtigste Erkenntnisse — Überextrusion ohne Rätselraten beheben
Eine zuverlässige Diagnose von Überextrusion beginnt mit der Trennung dreier ähnlicher Fehler: global übermäßige Ablagerung, übermäßige Kompression der ersten Schicht und Druckartefakte an der Naht/beim Start-Stopp. Die zuverlässigste Lösung für Überextrusion besteht darin, bei einem druckbettseitigen Problem zuerst die Geometrie der ersten Schicht zu prüfen, die Bewegungskalibrierung von der Flow-Abstimmung getrennt zu halten, daran zu denken, dass Firmware- und Slicer-Multiplikatoren miteinander multipliziert werden, und Nahtwerkzeuge wie Pressure Advance oder Linear Advance als Timing-Steuerungen statt als Steuerungen des Gesamtvolumens zu behandeln. Kurz gesagt: Identifizieren Sie den Mechanismus, prüfen Sie den Ausgangszustand und stimmen Sie dann nur die kleinste relevante Einstellung für diesen Mechanismus ab. [6] [7] [16]
FAQ
Was sind die Anzeichen für Überextrusion beim 3D-Druck?
Häufige Anzeichen sind raue oder überfüllte Deckschichten, aufgequollene Wände, Narben durch die schleifende Düse und sichtbares überschüssiges Material über das gesamte Bauteil. Möglicherweise sehen Sie auch Kleckse an Nähten, doch diese sind oft ein lokales Start-Stopp-Artefakt und kein Beweis für ein Flow-Problem am gesamten Bauteil. Grate in der ersten Schicht können dasselbe Symptom ebenfalls vortäuschen. [4] [5] [7]
Wie behebe ich Überextrusion an einem 3D-Drucker, ohne sie zu verschlimmern?
Bestimmen Sie zuerst, welcher Mechanismus tatsächlich vorliegt. Betrifft der Fehler nur die erste Schicht, prüfen Sie zuerst den Z-Offset. Ist er lokal an der Naht, untersuchen Sie Neustart- und Druckverhalten. Ist er global, überprüfen Sie Slicer-Flow, Firmware-Überschreibung und Profilannahmen, bevor Sie kleine Flow-Anpassungen vornehmen. Vermeiden Sie es, mehrere Einstellungen gleichzeitig zu ändern. [6] [7] [13]
Kann ein niedriger Z-Offset (zu viel Squish in der ersten Schicht) wie Überextrusion aussehen?
Ja. Prusas Anleitung zur ersten Schicht zeigt, dass eine zu niedrig eingestellte Düse Linien abflachen, Grate zwischen ihnen erzeugen, Kanten nach oben biegen und das Hotend im Extremfall verstopfen kann. Das kann wie „zu viel Kunststoff“ aussehen, doch die erste Korrektur ist die Düsenhöhe, nicht zwingend ein niedrigerer Flow. [7]
Ist die Flow Rate dasselbe wie Extrusionsmultiplikator (oder Flow Ratio)?
In der Sprache von Slicern beschreiben diese Begriffe gewöhnlich dieselbe Idee: einen Multiplikator für die angeforderte Extrusion. Die wichtige Trennung besteht zwischen diesem slicerseitigen Multiplikator und einer Firmware-Überschreibung wie M221, deren Faktor mit dem Slicer-Multiplikator multipliziert wird. Keines von beidem ist dasselbe wie E-Steps oder rotation_distance. [6] [13] [12] [15]
Können E-Steps (Marlin) oder rotation_distance (Klipper) Überextrusion beheben? Wann sollte ich sie kalibrieren?
Nur wenn die angeforderte Filamentbewegung messbar falsch ist. M92 in Marlin und rotation_distance in Klipper kalibrieren, wie weit der Extruder Filament bewegen soll, nicht das endgültige Erscheinungsbild einer gedruckten Wand. Verwenden Sie sie, wenn die Extrusionsstrecke in einem kontrollierten Test falsch ist, nicht als erste Reaktion auf jeden unordentlichen Druck. [12] [15]
Warum erhalte ich Kleckse an der Naht meiner 3D-Drucke, obwohl die Wände gut aussehen?
Weil Nahtkleckse oft Druckartefakte beim Neustart sind, nicht eine Überförderung des gesamten Bauteils. Simplify3D behandelt Kleckse und Pickel als Start-Stopp-Spuren, während Klippers Pressure Advance und Linear Advance von Marlin das Drucktiming rund um diese Ereignisse steuern sollen. Diese Werkzeuge können Materialaufbau an der Naht reduzieren, ersetzen jedoch keine korrekte Flow-Kalibrierung. [5] [16] [14]
Was ist der Unterschied zwischen „Flow % zu hoch“ und dem Erreichen einer maximalen volumetrischen Geschwindigkeit / Schmelzgrenze?
Der Flow-Prozentsatz verändert die Materialmenge, die Slicer oder Firmware anfordern. Die maximale volumetrische Geschwindigkeit ist etwas anderes: Sie ist eine Hotend-Durchsatzgrenze in mm³/s, welche begrenzt, wie schnell Kunststoff zuverlässig geschmolzen und gefördert werden kann. Das eine verändert das angeforderte Volumen; das andere begrenzt die erreichbare Schmelzrate und Geschwindigkeit. [8]
Ähnliche Beiträge auf 3D Mag
- Unterextrusion beim 3D-Druck: Ursachen und Lösungen
- Warping beim 3D-Druck: Ursachen und Lösungen
- Pillowing beim 3D-Druck: Ursachen und Lösungen
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular. https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/07/45/74514.html
- Rechtliche Informationen von Stratasys. https://www.stratasys.com/en/legal/legal-information/
- Übersicht zur FDM-Technologie von Stratasys. https://www.stratasys.com/en/guide-to-3d-printing/technologies-and-materials/fdm-technology/
- Simplify3D Print Quality Guide: Überextrusion. https://www.simplify3d.com/resources/print-quality-troubleshooting/over-extrusion/
- Simplify3D Print Quality Guide: Kleckse und Pickel. https://www.simplify3d.com/resources/print-quality-troubleshooting/blobs-and-zits/
- Prusa Knowledge Base: Kalibrierung des Extrusionsmultiplikators. https://help.prusa3d.com/article/extrusion-multiplier-calibration_2257
- Prusa Knowledge Base: Kalibrierung der ersten Schicht (MINI/MINI+). https://help.prusa3d.com/article/first-layer-calibration-mini-mini_229122?product=mini
- Prusa Knowledge Base: Maximale volumetrische Geschwindigkeit. https://help.prusa3d.com/article/max-volumetric-speed_127176?product=mk3
- Slic3r-Handbuch: Flow-Mathematik. https://manual.slic3r.org/advanced/flow-math
- Slic3r-Handbuch: Filamenteinstellungen. https://manual.slic3r.org/expert-mode/filament-settings
- UltiMaker-Cura-Repository:
fdmextruder.def.json. https://raw.githubusercontent.com/Ultimaker/Cura/main/resources/definitions/fdmextruder.def.json - Marlin G-code: M92. https://marlinfw.org/docs/gcode/M092.html
- Marlin G-code: M221. https://marlinfw.org/docs/gcode/M221.html
- Marlin G-code: M900 (Linear Advance). https://marlinfw.org/docs/gcode/M900.html
- Klipper-Dokumentation: Rotationsdistanz. https://www.klipper3d.org/Rotation_Distance.html?h=rotation
- Klipper-Dokumentation: Pressure Advance. https://www.klipper3d.org/Pressure_Advance.html?h=pressure_advance
- UltiMaker Learn: Das Potenzial variabler Linienbreite mit Ultimaker Cura 5.0 erschließen. https://ultimaker.com/de/learn/unlock-the-power-of-variable-line-width-with-ultimaker-cura-5-0/
- Digitales Archiv der Universität Kragujevac: Einfluss des Düsenverschleißes auf die Qualität des 3D-Drucks. https://scidar.kg.ac.rs/handle/123456789/21044