
Zusammenfassung
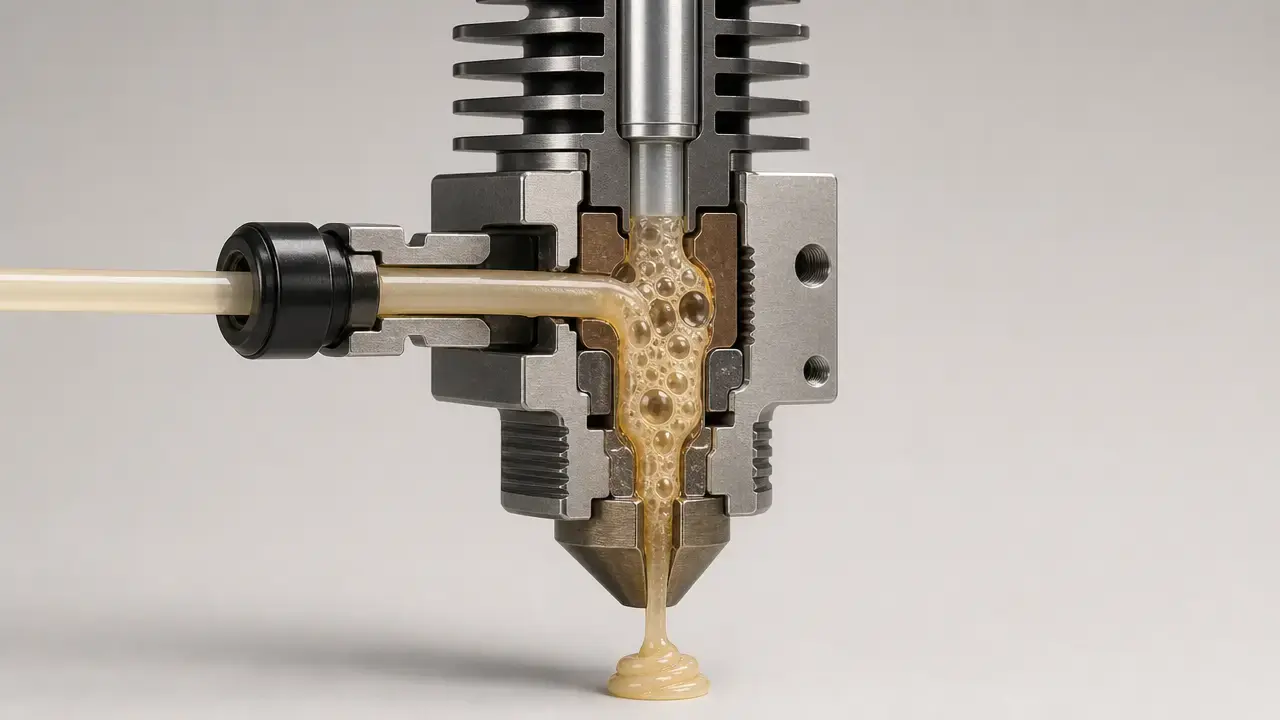
Brauchen Sie einen Filamenttrockner für den 3D-Druck? Nicht immer. Wenn Sie überwiegend PLA drucken, kurze Aufträge ausführen und Spulen gut lagern, reicht für den Einstieg häufig eine verschlossene Aufbewahrung mit Trockenmittel. Bei PETG, TPU, Nylon/PA, PVA/BVOH, PC, Verbundwerkstoffen, feuchten Räumen und langen Drucken steigt der Bedarf jedoch schnell. Feuchtes Filament zeigt sich häufig durch schlechte Oberflächen, Fadenziehen, schwache Schichthaftung, Kleckse, Blasenbildung oder sogar Rauch. [1]
Eine verlässliche allgemeine Regel wie „nach X Stunden trocknen“ oder „oberhalb von Y% relativer Luftfeuchte trocknen“ gibt es nicht. Die Empfehlungen dieser Quellen hängen von Material, Marke, Lagerung, Expositionsdauer und Druckbedingungen ab. In der FFF-Forschung zu Polycarbonat wurde aufgenommenes Wasser mit einer Porosität von bis zu 11.7% verbunden. Feuchtigkeit kann also innere und sichtbare Defekte verursachen. Auch Prusas markenspezifische Trocknungstabelle reicht von PLA/rPLA bei 45 °C für 6 Stunden bis zu PEI bei 150 °C für 8 Stunden. Ein beliebiger Trockner ersetzt daher nicht automatisch sachgerechte Materialhandhabung. [2] [1]
Materialübersicht: Wann Trocknen besonders wichtig ist
Die Materialwahl zeigt am deutlichsten, ob die Feuchtigkeitsaufnahme beim täglichen FFF-Druck relevant wird. Eine Trockenbox hilft bei der Lagerung. Hygroskopisches Filament braucht jedoch sowohl richtige Lagerung als auch Trocknung. Die relative Luftfeuchte in der Box ist nur ein indirekter Hinweis darauf, wie viel Wasser die Spule tatsächlich aufgenommen hat. [3]
| Materialfamilie | Feuchtigkeitsempfindlichkeit | Typischer Trocknungsbereich laut Hersteller | Häufige Einschränkung durch Spule / Verpackung | Vorteil beim Drucken aus trockener Umgebung |
|---|---|---|---|---|
| PLA | Gering bis mittel. [1] | Prusa PLA/rPLA: 45 °C für 6 h. [1] | Verträgt kurze Exposition meist besser als technische Materialien; Prusa empfiehlt für PLA in der Trockenbox unter 30% relative Luftfeuchte. [3] | Sauberere Oberflächen und weniger Fäden bei längeren Aufträgen. |
| PETG | Mittel. [1] | Prusa PETG: 55 °C für 6 h. [1] | Prusa empfiehlt für PETG in der Trockenbox unter 20% relative Luftfeuchte. [3] | Stabilere Extrusion und weniger Blasen bei feuchter Umgebung. |
| TPU | Mittel bis hoch. [1] | Prusa TPU: 60 °C für 4–6 h; laut UltiMaker kann TPU95A eine Trocknung über Nacht für 10–20 h benötigen. [1] [4] | Prusa empfiehlt für TPU in der Trockenbox unter 20% relative Luftfeuchte. [3] | Bessere Maßkonstanz und weniger Oberflächenfehler. |
| Nylon/PA | Hoch. [4] | Laut UltiMaker kann Nylon über Nacht 10–20 h Trocknung benötigen; Prusa nennt für PA11 CF 90 °C für 6 h. [4] [1] | Sehr trocken lagern und die Zeit an Umgebungsluft minimieren. [4] | Deutliche Verbesserung von Festigkeit, Oberfläche und Konstanz. |
| PC | Hoch. [1] | Prusa PC Blend: 85 °C für 5 h. [1] | Prusa empfiehlt für PC unter 20% relative Luftfeuchte in der Trockenbox. Integrierte Stationen sind ein Beispiel kontrollierter Lagerung bei niedriger Luftfeuchte, keine universelle Trocknungslösung. [3] [6] | Verringert Porositätsrisiko und instabiles Druckverhalten. |
| PVA/BVOH | Sehr hoch. [1] [3] | UltiMaker PVA: 55 °C für einige Stunden; für BVOH wurde keine verlässliche Angabe gefunden, daher den Filamenthersteller beachten. [5] [3] | Dichte Verpackung und schnelle Handhabung sind wichtig. Prusa empfiehlt für PVA und BVOH in der Trockenbox unter 20% relative Luftfeuchte. [3] | Deutlich weniger feuchtigkeitsbedingte Zuführungs- und Druckprobleme. |
| ABS/ASA | Mittel. [1] [3] | Prusa ASA: 80 °C für 4 h; für ABS wurde hier keine verlässliche Angabe gefunden, daher den Filamenthersteller beachten. [1] | Prusa empfiehlt für ABS und ASA in der Trockenbox unter 30% relative Luftfeuchte. [3] | Gleichmäßigere Schichten und weniger feuchtigkeitsbedingte Artefakte. |
| Gefüllte Materialien | Abhängig vom Basispolymer. [1] | Prusa nennt beispielsweise PP CF/GF bei 70 °C für 2–4 h, PA11 CF bei 90 °C für 6 h und PEI bei 150 °C für 8 h. [1] | Zuerst das Basispolymer beachten. Einige Lagersysteme regeln nur die Luftfeuchte und trocknen bereits feuchtes Filament nicht vollständig zurück. [6] | Kann die Extrusion stabilisieren, besonders bei Verbundwerkstoffen. |
Praktisch gilt: Je feuchtigkeitsempfindlicher das Material, desto eher wird ein Trockner oder das Drucken aus trockener Umgebung von einer Option zur Routine. Übertragen Sie aber weder eine Temperatur noch einen Luftfeuchtewert oder eine Trocknungsdauer pauschal auf alle Marken und Polymere. [1] [4] [5]
Wie Feuchtigkeit die FFF-Materialextrusion beeinflusst
Feuchtigkeitsaufnahme bei Polymeren bedeutet, dass Wassermoleküle ins Material eindringen und nicht nur außen auf der Spule liegen. Deshalb gibt es standardisierte Prüfverfahren: ISO 62:2008 und ASTM D570-22 behandeln Wasseraufnahme als messbare Materialeigenschaft unter definierten Bedingungen. Sie helfen, die Feuchtigkeitsaufnahme von Filament zu verstehen. Sie sind aber keine Trocknungspläne für Verbraucher und bestimmen nicht, wann eine Spule im Hobby- oder semiprofessionellen Druck getrocknet werden muss. [7] [8]
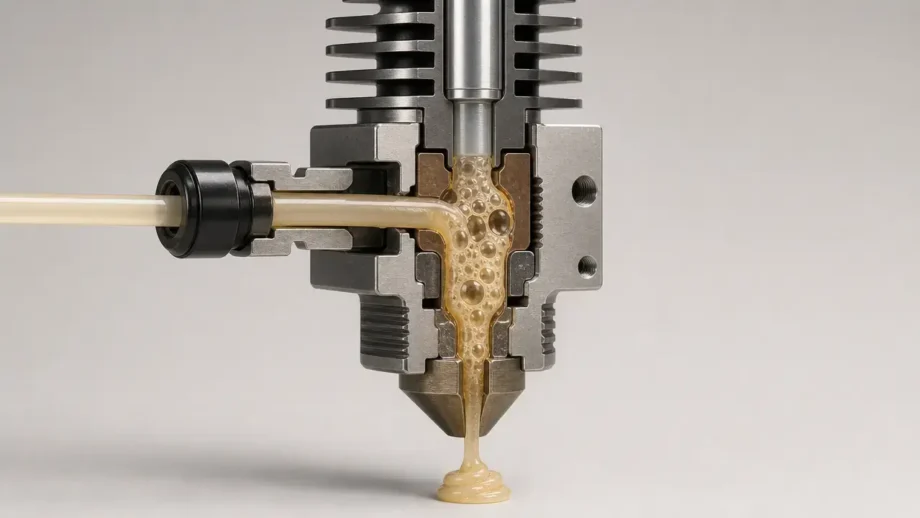
Gelangt aufgenommenes Wasser ins Hotend, kann es verdampfen, Blasen bilden, den Fluss stören und Hohlräume im Extrudat hinterlassen. Bei feuchtigkeitskonditioniertem Polycarbonat wurde aufgenommenes Wasser mit bis zu 11.7% Porosität verbunden. Dieselbe NIST-Arbeit berichtete außerdem einen Temperaturgradienten bis 5.4 °C/mm in einem offenen Drucker mit beheizter Bauplatte. Das ist relevant, weil Feuchte- und Temperatureffekte bei realen Drucken zusammenwirken können. Nylon und TPU zeigen den Einfluss der Expositionsgeschichte: Eine Nylonstudie konditionierte Filament bei 40 °C und 80% relativer Luftfeuchte und fand nach 72 Stunden etwa 5.5 Gew.-% Wasser. Eine TPU-Studie berichtete knapp 2 Gew.-% Wasseraufnahme und eine Zunahme um 67% innerhalb von 0–24 Stunden Exposition. Trocknung darf deshalb nicht pauschal auf 2–4 Stunden festgelegt werden. [2] [9] [10]
Wichtige Begriffe getrennt halten: Filamentfeuchte, relative Luftfeuchtigkeit, Trocknungstemperatur, Trocknungsdauer, Luftstrom beziehungsweise Entlüftung, Lagerluftfeuchte sowie Filamentmarke und Zusätze. Relative Luftfeuchtigkeit beschreibt die Luft im Raum oder in einer Box, nicht unmittelbar das Wasser im Filament. Eine Box mit niedriger Luftfeuchte verlangsamt die erneute Aufnahme, zeigt aber weder die Feuchtigkeit im Polymerstrang noch den tatsächlich erforderlichen Trocknungsplan. [3]
Anzeichen feuchten Filaments erkennen und bestätigen
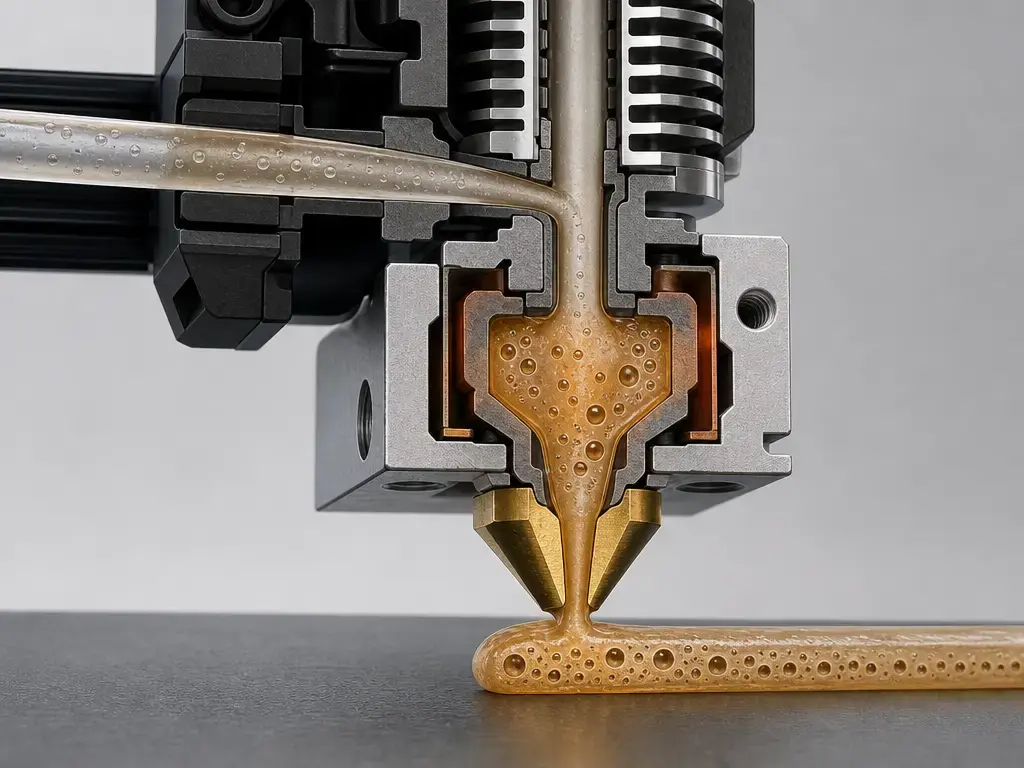
Zu den häufigen Anzeichen gehören Knallen oder Knistern beim Extrudieren, Blasen oder Dampf an der Düse, raue Oberflächen, Fadenziehen, Pickel oder Kleckse, schwache Schichthaftung, ungleichmäßige Extrusion und gelegentlich sprödes Filament. Prusas Fehlerhilfe nennt ausdrücklich schlechte Oberflächen, Stringing, geringe Schichthaftung, Kleckse, Blasen und Rauch als praktische Hinweise. Keines dieser Symptome beweist allein Feuchtigkeit. Düsentemperatur, Rückzug, Kühlung, Pressure Advance, Extrusionskalibrierung, verschlissene Düsen oder Probleme im Filamentweg können ähnliche Fehler verursachen. [1]
Kurze Diagnose-Prüfliste
- Beim Extrudieren auf Knallen oder Knistern achten.
- In die Luft extrudieren und nach Blasen oder Schaum sehen.
- Mit einer nachweislich trockenen Spule einen Stringing-Test durchführen.
- Die verdächtige Spule mit herstellergerechten Einstellungen trocknen.
- Denselben G-Code erneut drucken und vergleichen.
Trocknen und erneutes Testen ist die beste Bestätigung. Verbessert sich der Druck, war Feuchtigkeit vermutlich beteiligt; andernfalls suchen Sie weiter. Das ist wichtig, weil Feuchtigkeit auch ohne katastrophale Außenoberfläche vorhanden sein kann: Bei Polycarbonat wurde aufgenommenes Wasser mit bis zu 11.7% Porosität verbunden. Auch Nylon und TPU verändern sich je nach Expositionsgeschichte schnell. Ein erneuter Vergleichsdruck sagt daher mehr als Symptome allein. [2] [9] [10]
Brauchen Sie einen Filamenttrockner für den 3D-Druck?
Als erste Anschaffung bei ausschließlichem PLA-Druck in trockenem Raum, kurzen Aufträgen und konsequenter Lagerung meist nicht. Deutlich häufiger ja bei PETG, TPU, Nylon/PA, PVA/BVOH, PC, Verbundwerkstoffen oder langen, mehrstündigen Aufträgen mit teuren Fehldrucken. Die markenspezifischen Empfehlungen zeigen die Spanne: Prusa nennt PLA/rPLA bei 45 °C für 6 h, PETG bei 55 °C für 6 h, TPU bei 60 °C für 4–6 h, ASA bei 80 °C für 4 h, PC Blend bei 85 °C für 5 h und PA11 CF bei 90 °C für 6 h. [1]
- Nur PLA, trockener Raum, kurze Drucke → zuerst gute Lagerung. [1] [3]
- PETG / TPU → Trockner hilfreich. [1] [3] [4]
- Nylon / PVA / PC / Verbundwerkstoffe → Trockner oder Drucken aus trockener Umgebung. [1] [4] [5]
- Lange Aufträge mit mehreren Werkzeugen oder Materialien → Trockner dringend empfohlen. Laut Prusa hält der Original Prusa XL ungenutzte Werkzeuge standardmäßig bei 70 °C. Der Hersteller empfiehlt, Filament vor dem Druck auf diesem Gerät zu trocknen. [1]
Die entscheidenden Variablen sind Material, Raumluftfeuchte, Druckdauer, Kosten eines Fehldrucks und die bisherige Spulenlagerung. Eine Trockenbox hilft bei niedriger Lagerluftfeuchte, erfüllt aber eine andere Aufgabe als das Rücktrocknen einer bereits feuchten Spule. Manche empfindlichen Materialien brauchen dafür lange: Laut UltiMaker können Nylon, PVA und TPU95A über Nacht 10–20 Stunden getrocknet werden. [3] [4]
| Nutzungssituation | Trocknerbedarf | Lagerbedarf | Grund |
|---|---|---|---|
| PLA, kurze Drucke, trockener Raum | Gering | Mittel | PLA lässt sich mit guter Lagerung und kurzer Exposition häufig beherrschen. [1] [3] |
| Regelmäßige Nutzung von PETG oder TPU | Mittel bis hoch | Hoch | Diese Materialien profitieren stärker von Trocknung vor dem Druck und Lagerung bei niedrigerer Luftfeuchte. [1] [3] [4] |
| Nylon, PVA, PC, Verbundwerkstoffe | Hoch | Sehr hoch | Sie sind feuchtigkeitsempfindlicher und benötigen häufig aktive Trocknung sowie verschlossene Lagerung. [1] [4] [5] |
| Lange Aufträge oder teure Bauteile | Hoch | Hoch | Mit der Druckzeit steigen die Fehlerkosten. Warme Bereitschaftsphasen machen Feuchtigkeit deutlicher bemerkbar. [1] |
| Gelegentliches Drucken, gute Lagergewohnheiten | Gering bis mittel | Hoch | Eine gut organisierte Lagerung kann genügen, wenn die Spule nicht offen liegen bleibt. [3] |
| Mehrwerkzeugdrucker oder Geräte mit heiß gehaltenen inaktiven Düsen | Hoch | Hoch | Beheizte, ungenutzte Werkzeuge erhöhen die Wahrscheinlichkeit sichtbarer Feuchtigkeitseffekte während des Auftrags. [1] |
Eine Trockenbox hält vor allem bereits konditioniertes Filament in einer Umgebung mit niedrigerer Luftfeuchte. Integrierte Stationen erweitern dieses Prinzip auf mehrere Spulen. Die UltiMaker S5 Material Station beispielsweise lagert bis zu sechs Spulen und hält die relative Luftfeuchte bei eingeschaltetem Gerät unter 40%. Das ist nützliche Lagerkontrolle, ersetzt aber keine aktive Trocknung bereits feuchter hygroskopischer Spulen oder Materialvorgaben, die Ihre Hardware nicht sicher erreicht. Für viele Anwender von PETG, TPU, Nylon, PVA und PC sowie bei langen Aufträgen lautet die Antwort auf die Trocknerfrage daher ja. [6] [1]
Sicher trocknen und Spulenkompatibilität prüfen
Beachten Sie zuerst die Vorgaben des Filamentherstellers und lagern Sie die Spule danach sofort wieder verschlossen oder drucken Sie direkt aus einer kontrollierten Einhausung. Eine beheizte Kammer hilft nur, wenn feuchte Luft entweichen kann oder das System diese Feuchtigkeit gezielt beherrscht. Andernfalls erwärmen Sie hauptsächlich die feuchte Luft um die Spule. UltiMakers Nylonhinweise erinnern daran, dass manche Materialien Geduld und nicht nur Wärme benötigen: Nylon, PVA und TPU95A können 10–20 Stunden brauchen. Auch die PVA-Handhabung ist streng; UltiMaker empfiehlt Lagerung bei 0–30 °C und unter 50% relativer Luftfeuchte. [4] [5]
- Herstellertemperatur prüfen.
- Kompatibilität von Spule und Verpackung prüfen.
- Eine vorsichtige Ausgangstemperatur einstellen.
- Mit Entlüftung beziehungsweise Luftstrom trocknen.
- Abkühlen lassen und sofort lagern.
PLA-Filament ohne Überhitzung trocknen
Beginnen Sie beim PLA-Trocknen mit den Herstellervorgaben statt einer allgemeinen Internetregel. Prusa nennt für PLA/rPLA 45 °C für 6 Stunden. Das gilt für diese Marke und ist keine allgemeine PLA-Wahrheit. Prusa warnt zudem, dass Haushaltsbacköfen ungenau regeln und niedrigtemperaturgeeignete Materialien wie PLA beschädigen können. Ein kontrollierter Filamenttrockner oder Dörrautomat ist deshalb sicherer als ein ungeprüfter Küchenofen. [1]
Zuerst Spulenmaterial und Verpackung prüfen
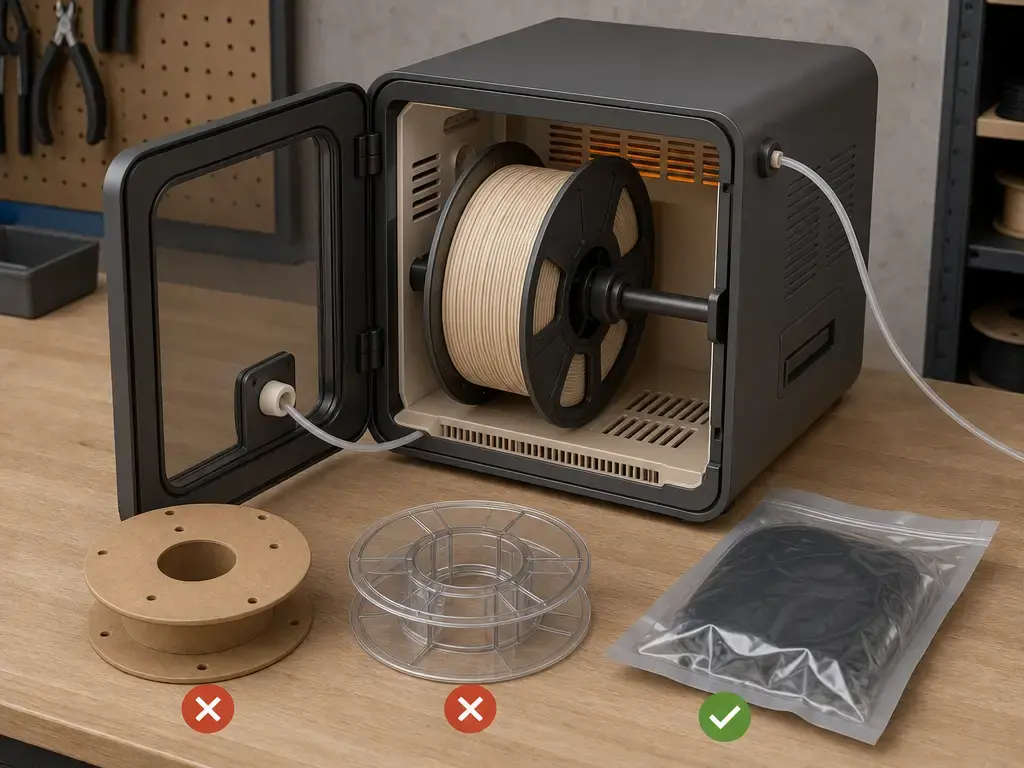
Prüfen Sie vor dem Trocknen, ob Spule, Nachfüllkern, Clips, Beutel und verbliebene Verpackung die gewählte Temperatur vertragen. Karton-, Kunststoff- und Nachfüllspulen sowie Herstellerverpackungen können den zulässigen Bereich begrenzen. SUNLU warnt beim FilaDryer E2 ausdrücklich: Ab einer Einstellung von 70 °C muss die Temperaturbeständigkeit der Spule mindestens ebenso hoch sein, um Verformung zu vermeiden. Über solche produktspezifischen Warnungen hinaus wurde kein allgemeiner sicherer Temperaturwert für Spulen gefunden. Fehlen Angaben des Spulenherstellers, raten Sie nicht. [11] [5]
Arten von Trocknungs- und Lagerhilfen
Filamenttrockner und Trockenbox gehören nicht zur selben Werkzeugklasse. Aktive Trocknung entfernt Feuchtigkeit durch Wärme und meist Luftstrom oder Entlüftung. Lagerhilfen verlangsamen vor allem die erneute Aufnahme, nachdem das Filament bereits trocken ist. [3] [6]
| Gerätetyp | Aktive Trocknung? | Bester Einsatz | Wichtigste Einschränkung |
|---|---|---|---|
| Filamenttrocknerbox | Ja | Regelmäßiges Trocknen vor dem Druck, bei einigen Modellen auch direkte Zuführung während des Drucks | Leistung hängt von Kammergestaltung und Temperaturbereich ab. |
| Trockenbox mit Trockenmittel | Nein | Kurz- und mittelfristige Lagerung zwischen Aufträgen | Erhält vor allem den Zustand, statt feuchte Spulen zurückzutrocknen. |
| Verschlossene Aufbewahrung | Nein | Einfache günstige Feuchtekontrolle bei seltenem Gebrauch | Stark von Dichtheit und Öffnungshäufigkeit abhängig. |
| Vakuumbeutel | Nein | Langfristige Lagerung von Ersatzspulen | Unpraktisch bei häufigem Zugriff und täglichem Wechsel. |
| Dörrautomat | Ja | Günstige aktive Trocknung einiger Filamente | Temperaturprüfung und sinnvoller Luftstrom erforderlich. |
| Küchenbackofen | Möglicherweise | Nur als letzte Möglichkeit zum Erwärmen | Temperaturüberschwingen und Ungleichmäßigkeit können Filament oder Spulen beschädigen. |
| Integrierte Materialstation | Nein | Luftfeuchtegeregelte Lagerung mehrerer Spulen im laufenden Betrieb | Vorrangig Lagerung und Feuchteregelung, kein universeller Rücktrockner. [6] |
| Professioneller Trockenschrank | Ja | Wiederholbare Trocknung technischer Materialien | Für die meisten Gelegenheitsanwender zu teuer und aufwendig. |
Prusas USS Drybox zeigt die Stärken einer Lagerlösung. Das beispielhaft angegebene Hygrometer hat einen Bereich von -50 °C bis +70 °C und 10–99% relativer Luftfeuchte, eine Genauigkeit von ±1 °C und ±3% relativer Luftfeuchte sowie etwa zwei Jahre Batterielaufzeit. Ein solcher Monitor hilft, Lagerbedingungen zu verfolgen, misst jedoch weiterhin die Luft in der Box und nicht den Wassergehalt im Filament. [3]
UltiMakers S5 Material Station steht für das andere Ende des lagerorientierten Markts. Sie fasst bis zu sechs Spulen und hält bei eingeschaltetem Gerät die Kammerluftfeuchte unter 40%. Das hilft bei Mehrmaterialabläufen, in denen Spulen zwischen Aufträgen einsatzbereit bleiben sollen. Praktisch kombinieren viele Anwender mehrere Hilfsmittel: zuerst trocknen, danach in Trockenbox, dichtem Behälter, Vakuumbeutel oder feuchteregulierter Station lagern. [6]
Worauf Sie vor dem Trocknerkauf achten sollten
Wenn Sie den besten Filamenttrockner oder die beste Trocknerbox für den 3D-Druck suchen, vergleichen Sie Kriterien statt Werbebezeichnungen. Der Sollwert allein genügt nicht. Polymakers PolyDryer-Dokumentation verdeutlicht das Grundproblem: Eine einzelne angezeigte Temperatur bildet die Bedingungen an der gesamten Spule nicht ab, weil sie mit Kammerluftstrom, Spulengröße, Ausgangsfeuchte und Material variieren. [12]
Prüfliste für den Kauf
- Maximaltemperatur.
- Gemessene Kammertemperatur und Stabilität.
- Luftstrom beziehungsweise Entlüftung.
- Spulenkapazität und Passform.
- Filamentweg für direkte Zuführung beim Drucken.
- Vorhandenes Hygrometer und dessen Genauigkeit.
- Timer, Dauerbetrieb und Sicherheitsabschaltung.
- Unterstützung für 1.75 mm / 2.85 mm / 3.0 mm.
- Trockenmittelfach oder Lagermöglichkeit.
Herstellerangaben helfen bei der Vorauswahl, nicht bei einer Rangliste. Polymaker nennt 68–73 °C als höchsten internen Bereich des PolyDryer. SUNLU gibt für den FilaDryer S4 bis zu 70 °C an. PrintDry nennt einen Einstellbereich von 35–70 °C. Auch heißere Verbrauchergeräte existieren: SUNLUs FilaDryer E2 erreicht laut Hersteller bis zu 110 °C. SUNLU warnt aber, dass die Spule zur eingestellten Temperatur passen muss, damit sie sich nicht verformt. Diese Spanne zeigt, warum Kammerleistung, Spulenpassform und sichere Materialhandhabung wichtiger sind als ein Spitzenwert auf dem Display. [12] [13] [14] [11]
Einsatz nach Material und Druckumgebung
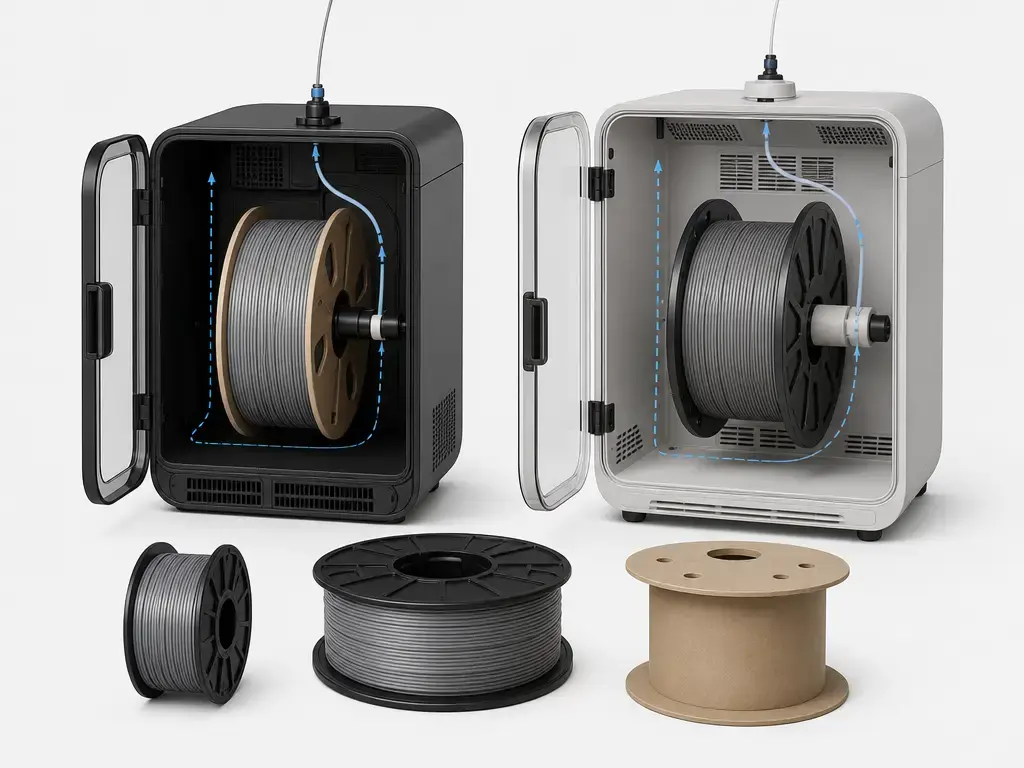
Bei PLA ist ein Trockner häufig Komfort statt Notwendigkeit, wenn Lagerung und kurze Exposition bereits stimmen. PETG liegt dazwischen: Viele Anwender kommen mit konsequenter Lagerung aus, doch mit längeren Aufträgen und höherer Luftfeuchte wird Trocknen hilfreicher. Bei TPU lohnt aktive Trocknung häufiger. Prusas Tabelle nennt 60 °C für 4–6 Stunden, UltiMaker für TPU95A möglicherweise eine ganze Nacht mit 10–20 Stunden. Auch Prusas Lagerempfehlung wird strenger: unter 30% relative Luftfeuchte für PLA, unter 20% für PETG und TPU. [1] [3] [4]
Bei Nylon/PA, PVA/BVOH, PC und vielen gefüllten Materialien lässt sich ein Trockner am leichtesten begründen. Laut UltiMaker können Nylon, PVA und TPU95A 10–20 Stunden Trocknung benötigen; für PVA empfiehlt der Hersteller Lagerung bei 0–30 °C und unter 50% relativer Luftfeuchte. Prusa behandelt BVOH wie andere sehr feuchtigkeitsempfindliche Stützmaterialien und empfiehlt unter 20%. Eine verlässliche Trocknungsangabe wurde hier jedoch nicht gefunden, daher sollte der Filamenthersteller den Ablauf vorgeben. Studien an gedruckten PA-Teilen unterstreichen die Vorsicht: Eine FFF-Arbeit berichtete im gesättigten Zustand für PA6GF etwa 33% Verlust an Fließspannung, 65% an maximaler Spannung und 68% am Druckmodul. Diese Zahlen beziehen sich auf gedruckte Proben und sind keine Regeln zur Spulenlagerung. [4] [5] [3] [15]
Besonders relevant ist das in Druckfarmen, Schulen, Laboren und bei langen mehrstündigen Aufträgen, in denen hygroskopisches Filament lange eingelegt oder teilweise offen bleibt. Integrierte Feuchteregelung hilft hier: Die UltiMaker S5 Material Station hält bis zu sechs Spulen im eingeschalteten Zustand unter 40% relativer Luftfeuchte. Konsequente Abläufe sind jedoch ebenso wichtig wie Hardware: Spule trocknen, Zeit an offener Luft minimieren und direkt nach dem Auftrag wieder dicht lagern. [6] [1]
Grenzen, Risiken und was ein Trockner nicht behebt
Feuchtigkeit ist nur eine Fehlerursache. Feuchte- und Temperatureffekte können zusammenwirken. Der Temperaturgradient von 5.4 °C/mm aus der NIST-Polycarbonatstudie erinnert daran, dass ein schlechter Druck nicht automatisch feuchtes Filament beweist. Backöfen sind für niedrigtemperaturgeeignete Materialien ebenfalls keine gute Abkürzung: Prusa warnt vor ungenauer Regelung und möglichen PLA-Schäden. Auch Trocknerleistung ist produktspezifisch. Polymaker nennt für PolyDryer intern maximal 68–73 °C, SUNLU für den S4 bis zu 70 °C, PrintDry 35–70 °C. Viele gängige Verbrauchergeräte bleiben damit unter markenspezifischen Vorgaben wie 80 °C für ASA, 85 °C für PC Blend oder 90 °C für PA11 CF. Heißere Geräte gibt es, doch dann wird Spulenkompatibilität umso wichtiger. [2] [1] [12] [13] [14] [11]
Ein Trockner behebt auch keinen mangelhaften Filamentdurchmesser, Verunreinigungen, UV-Alterung, Verwicklungen, spröde Schäden anderer Ursache oder allgemeinen Materialabbau. Trocknung entfernt Wasser und ist kein garantierter Reparaturprozess. TPU zeigt die Grenzen übertrieben sicherer Regeln: Die zitierte Studie warnt ausdrücklich davor, die Dauer in jedem Fall willkürlich auf 2–4 Stunden festzulegen. [10]
Aktueller Forschungs- und Marktkontext
Aktuelle Forschung bestätigt reale, aber variable Feuchtigkeitseffekte. Bei Polycarbonat-FFF wurde aufgenommenes Wasser mit bis zu 11.7% Porosität verbunden. Dieselbe Studie zeigt, dass thermische Bedingungen die Interpretation erschweren können. Bei Nylon, konditioniert mit 40 °C und 80% relativer Luftfeuchte, wurden nach 72 Stunden etwa 5.5 Gew.-% Wasser berichtet; eine TPU-Arbeit fand knapp 2 Gew.-% Wasseraufnahme. Untersuchungen gedruckter PA-Teile zeigen außerdem erhebliche mechanische Verluste im gesättigten Zustand bei manchen Rezepturen. Diese Zahlen sind hilfreich, aber keine universellen Konstanten: Sie variieren mit Material, Geometrie, Luftfeuchte, Zeit und Prüfmethode. [2] [9] [10] [15]
Der Markt umfasst mehr als eine beheizte Box: Einspulentrockner, Mehrspulengeräte für Verbraucher wie SUNLUs S4 für vier Spulen sowie integrierte luftfeuchtegeregelte Lagersysteme wie die UltiMaker S5 Material Station. Auch die angegebenen Temperaturen streuen stark: von PrintDrys 35–70 °C und Polymakers internem Bereich von 68–73 °C bis zu heißeren Geräten wie SUNLUs E2 mit 110 °C. Das erklärt, warum das Thema inzwischen in Mehrmaterialabläufen und Druckfarmen verbreitet ist: Unterschiedliche Feuchtigkeitsprobleme brauchen unterschiedliche Hardwareklassen. [13] [6] [14] [12] [11]
Häufige Fragen
Brauchen Sie einen Filamenttrockner für den 3D-Druck?
Bei reinem PLA-Druck in trockener Wohnung, kurzen Aufträgen und guter Lagerung nicht immer. Deutlich häufiger ja bei PETG, TPU, Nylon/PA, PVA/BVOH, PC, Verbundwerkstoffen, feuchten Räumen und langen Drucken. [1]
Welche Anzeichen feuchten Filaments sind am verlässlichsten?
Knallen oder Knistern beim Extrudieren, Blasen oder Dampf, raue Oberflächen, Fadenziehen, Kleckse, schwache Schichthaftung, sprödes Filament und ungleichmäßige Extrusion sind die wichtigsten Hinweise. Keiner ist allein ein Beweis. Bestätigen Sie den Verdacht durch Trocknen und einen erneuten Vergleichsdruck. [1]
Wie trocknet man PLA-Filament sicher?
Beachten Sie zuerst den Hersteller. Prusa nennt für PLA/rPLA 45 °C für 6 Stunden; das ist markenspezifisch, keine allgemeine PLA-Regel. Gehen Sie nicht einfach davon aus, dass ein Küchenofen sicher ist. Prusa warnt, dass Haushaltsöfen ungenau sein und PLA beschädigen können. [1]
Ist eine Trockenbox dasselbe wie ein Filamenttrockner?
Nein. Ein Filamenttrockner arbeitet aktiv mit Wärme und meist Luftstrom oder Entlüftung. Eine Trockenbox hält vor allem bereits trockenes Filament bei niedrigerer Lagerluftfeuchte. [3] [6]
Wie vergleiche ich beim Kauf Kammertemperatur und Sollwert?
Achten Sie auf gemessenes Kammerverhalten, nicht nur auf die Displayzahl. Polymaker weist darauf hin, dass eine einzige Temperatur nicht die gesamte Spulenumgebung beschreibt. Gängige Verbraucherbeispiele reichen von 35–70 °C bis etwa 70 °C; manche heißeren Modelle liegen darüber. [12] [13] [14] [11]
Zeigt ein Hygrometer, ob Filament wirklich trocken genug zum Drucken ist?
Nein. Ein Hygrometer misst die relative Luftfeuchte in der Box, nicht den Wassergehalt im Filament. Prusas Trockenbox-Beispiel zeigt zudem, weshalb es als Überwachung und nicht als direkter Feuchtemesser gelten sollte: Das zitierte Gerät hat eine Genauigkeit von etwa ±3% relativer Luftfeuchte. [3]
Fazit
Brauchen Sie einen Filamenttrockner? Wenn Sie überwiegend PLA in trockener Wohnung drucken, reichen für den Einstieg möglicherweise dichte Lagerung und Trockenmittel. PETG, TPU, Nylon/PA, PVA/BVOH, PC, Verbundwerkstoffe und lange Aufträge profitieren dagegen deutlich stärker von aktiver Trocknung oder direktem Drucken aus trockener Umgebung. [1] [4] [5]
Die praktische Regel: Lagern und Trocknen lösen unterschiedliche Probleme. Eine Trockenbox hält konditioniertes Filament vor allem trocken; aktive Trocknung entfernt bereits aufgenommenes Wasser. Die beste Lösung erreicht sicher die erforderliche Materialtemperatur, passt zur Spule, ermöglicht sinnvollen Luftstrom oder Entlüftung und fügt sich in Ihren Ablauf ein. Bei manchen Materialien reicht ein milder Trocknungszyklus. Andere brauchen eine ganze Nacht oder ein heißeres Gerät mit sorgfältiger Prüfung der Spulenkompatibilität. [3] [4] [11] [12] [13] [14]
Quellen
- 1. Prusa-Wissensdatenbank: Filament trocknen
- 2. NIST: Einfluss von Umgebungstemperatur und Luftfeuchtigkeit auf Geometrie und Festigkeit mittels FFF gefertigter Polycarbonatproben
- 3. Prusa-Wissensdatenbank: Prusa USS Drybox
- 4. UltiMaker: Mit Nylonfilament drucken
- 5. UltiMaker: 3D-Drucktipps zur Lagerung von PVA
- 6. UltiMaker S5 Material Station – Benutzerhandbuch EN v2.0
- 7. ISO 62:2008 – Kunststoffe: Bestimmung der Wasseraufnahme
- 8. ASTM D570-22 – Standardprüfverfahren zur Wasseraufnahme von Kunststoffen
- 9. Auswirkungen der Feuchtigkeitsaufnahme auf den 3D-Druck mit Nylon