
Zusammenfassung
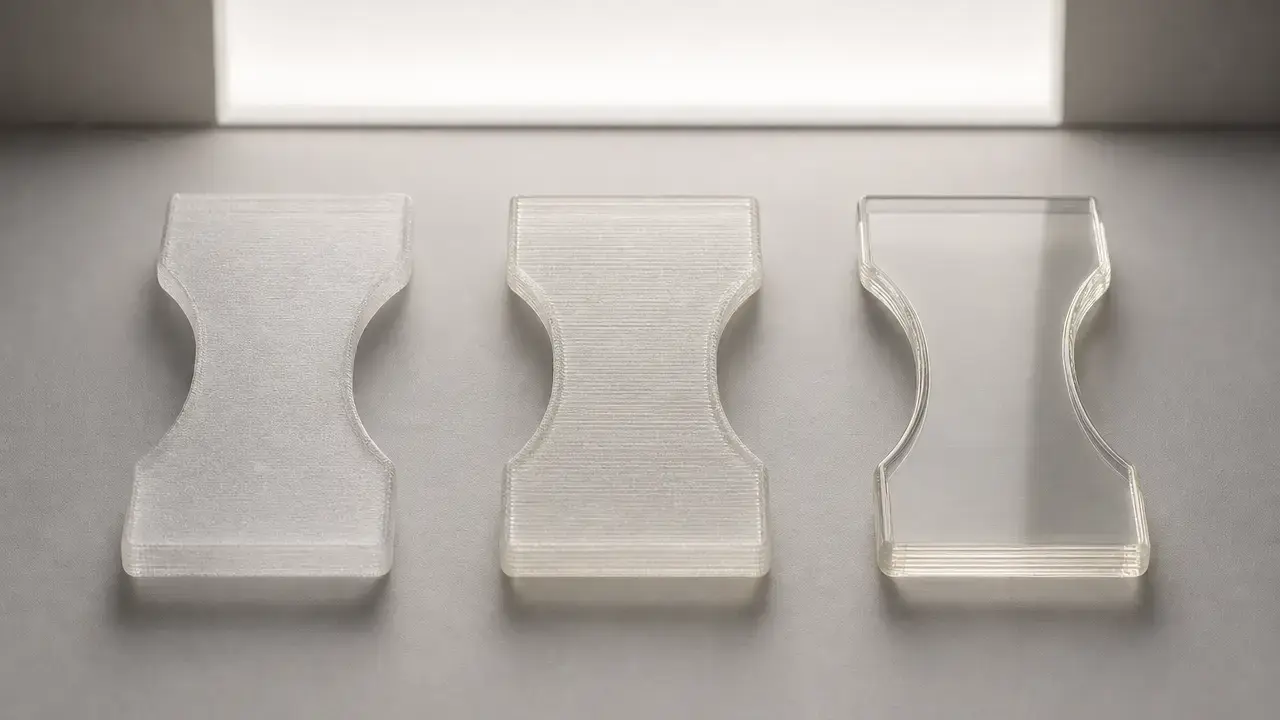
Klares 3D-Druckerfilament ergibt bei der Materialextrusion meist lichtdurchlässige Bauteile, keine glasähnliche Optik. In üblichen FFF-Arbeitsabläufen ist transparentes PETG-Filament die praktikabelste erste Wahl für klarer wirkende funktionale Bauteile. PVB kann nach dem Glätten mit IPA deutlich klarer werden. Klares PLA lässt sich leichter drucken, wirkt direkt nach dem Druck aber meist mattiert. [6] [12] [13]
Bei der Beurteilung transparenter 3D-Drucke sollte man Material und Arbeitsablauf getrennt betrachten. PETG ist häufig der beste Ausgangspunkt für eine dünne Wand oder Schale, die funktional wirken und ohne aufwendige Nachbearbeitung einigermaßen durchsichtig sein soll. PVB ist der Spezialist für dekorative Anwendungen: Dünne Schalen, der spiralförmige Vasenmodus und IPA-Glättung können sehr klar wirkende Oberflächen ergeben. PLA ist verbreitet, einfach zu verarbeiten und für Diffusoren oder lichtdurchlässige Teile nützlich, führt aber selten am einfachsten zu einem klar wirkenden fertigen Druck. Harzverfahren können klarere Bauteile erzeugen, gehören jedoch zu einer anderen Verfahrensfamilie und liegen außerhalb dieses Filamentratgebers. [6] [12] [13]
- Praktikabelste Wahl für nahezu klare funktionale FFF-Bauteile: transparentes PETG-Filament. [6]
- Beste Wahl für glasähnliche dekorative Schalen: PVB im Vasenmodus mit IPA-Glättung. [12] [13]
- Beste Wahl für einfach zu druckende lichtstreuende Teile: klares PLA. [6] [7]
- Insgesamt meist klarer als Filamentdrucke: Harzverfahren, die dieser Ratgeber nicht behandelt. [6]
Wie wir „transparent“ beurteilen
Werbesprache, das Aussehen eines Druckteils und optische Messwerte sind unterschiedliche Dinge. UltiMaker weist ausdrücklich darauf hin, dass beim 3D-Druck transparent und transluzent häufig vermischt werden und die Branche lichtdurchlässige Materialien oft als „transparent“ bezeichnet. [6] Dieser Ratgeber verwendet deshalb praktische Kriterien: die Produktbezeichnung auf der Spule, das Aussehen direkt nach dem Druck, die Lesbarkeit von Text oder Erkennbarkeit eines Bildes durch das Bauteil, die Oberflächentrübung, die durch die Geometrie verursachte innere Lichtstreuung und die Unterscheidung zwischen einem Vergleich zu Hause und einer normgerechten Prüfung. Lesbarkeitstests zu Hause sind nützlich, aber keine standardisierten Messungen. [6]
| Material (FFF) | Bestmögliches Ergebnis direkt nach dem Druck bei dünnen Wänden | Bestmögliche Optik nach der Nachbearbeitung | Realistischer Einsatz |
|---|---|---|---|
| Klares PLA | Lichtdurchlässig, häufig mattiert. [6] | Schleifen oder Beschichten verbessert die Oberfläche; innere Einschränkungen bleiben bestehen. [6] | Diffusoren, visuelle Prototypen. |
| Transparentes PETG | In vielen Arbeitsabläufen klarer lichtdurchlässig als PLA. [6] | Polierte oder beschichtete dünne Wände können fensterähnlicher wirken, sind aber nicht automatisch eine im Labor geprüfte optische Verglasung. [6] | Abdeckungen, Lichtleiter, Präsentationsteile. |
| PVB | Nach dem Druck transluzent. [12] | Mit IPA geglättete dünne Schalen können sehr klar wirken. [12] [13] | Lampenschirme, Vasen, Designschalen. |
| Andere Materialien (CPE/PP/ABS) | Je nach Anwendung gibt es transparente Varianten; klare Druckergebnisse sind aber nicht grundsätzlich zu erwarten. [6] | Einige lassen sich glätten oder behandeln; das Ergebnis hängt von Material und Verfahren ab. [6] | Sinnvoll, wenn ihre anderen Eigenschaften wichtiger sind. |
Zum Normenkontext: ASTM D1003 ist die aktuelle Normenlistung für Prüfverfahren zur Trübung und Lichttransmission. ISO 13468-1:2019 behandelt die gesamte Lichttransmission ebener transparenter Kunststoffe und bezieht sich auf Proben mit höchstens 10 mm Dicke. ISO 26723:2020 behandelt die gesamte Lichttransmission und Reflexion klarer, transluzenter oder opaker Kunststoffe. [2] [3] [4] Diese Nachweise dürfen nicht vermischt werden: Ein schönes Foto, ein hinter einer dünnen Wand lesbares Logo und ein Trübungs- oder Transmissionswert sind drei unterschiedliche Arten von Evidenz. Ein Druckteil sollte nur dann als optisch transparent bezeichnet werden, wenn Trübung oder Transmission tatsächlich gemessen wurden. [2] [3] [4]
Begriffe
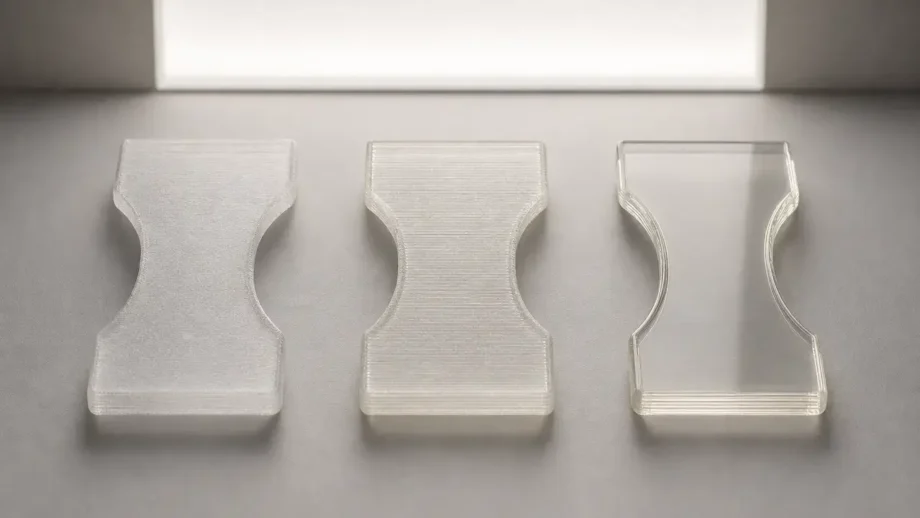
In diesem Artikel bedeutet transparent, dass ein Bild oder Text durch das Bauteil mit begrenzter Unschärfe erkennbar ist. Transluzent bedeutet dagegen, dass Licht hindurchtritt, das Bild aber so stark gestreut wird, dass Details verloren gehen. UltiMaker verwendet dieselbe praktische Unterscheidung und weist darauf hin, dass die Werbung im 3D-Druck transluzentes Filament oder Harz oft als „transparent“ bezeichnet. [6] Das ist relevant: Eine als klares PLA oder transparentes PETG verkaufte Spule kann nach dem Druck dennoch nur transluzente Bauteile ergeben. [6]
In der Messtechnik sind Trübung beziehungsweise Haze und gesamte Lichttransmission nicht austauschbar. ASTM D1003 liefert den Rahmen für Trübungs- und Lichttransmissionsmessungen transparenter Kunststoffe. [2] ISO 13468-1:2019 behandelt die gesamte Lichttransmission ebener, transparenter und weitgehend farbloser Kunststoffe. Sie gilt für Formmassen, Folien und Platten bis 10 mm Dicke. Dickere Proben können laut Hinweis bei geeignetem Messgerät ebenfalls gemessen werden, sind jedoch möglicherweise nicht vergleichbar. [3] ISO 26723:2020 behandelt Lichttransmission und Reflexion umfassender und schließt klare, transluzente und opake Kunststoffe ein. Die ISO-Seite weist darauf hin, dass diese Ausgabe voraussichtlich ersetzt wird. [4] Deshalb werden für optische Laborprüfungen meist Prüfkörper statt komplexer Druckgeometrien verwendet. [3]
Die neutrale, normenorientierte Verfahrensbezeichnung lautet Materialextrusion. FFF und FDM sind die geläufigen Namen für den filamentbasierten Zweig dieser Verfahrensfamilie. [5] [1] ISO/ASTM 52900:2021 ist Ausgabe 2, veröffentlicht im November 2021. Laut ISO-Seite wurde sie 2025 überprüft und bestätigt. [1]
Materialien, die im FFF-Druck klar wirken können
Wer klares 3D-Druckerfilament für typische FFF-Anwendungen sucht, sollte meist mit PETG beginnen. UltiMaker bezeichnet PETG als beste Wahl für transluzente Drucke ohne Nachbearbeitung. Das passt zu gängigen Hobby- und Prosumer-Arbeitsabläufen: Transparentes PETG-Filament ist leicht erhältlich und wirkt direkt nach dem Druck meist überzeugender klar als transparentes PLA oder ABS. [6] PETG ist dadurch aber nicht automatisch optisch überlegen. Dünne Wände, weniger innere Grenzflächen, kontrollierte Geschwindigkeit und Kühlung sowie trockenes Material bleiben entscheidend. [6] Für eine nicht sicherheitskritische Abdeckung, Schale, Lichtleitergehäuse oder ein Sichtfenster, das lediglich klarer als gewöhnlicher gedruckter Kunststoff aussehen soll, ist PETG für die meisten Anwender der richtige Ausgangspunkt. [6]
| Filament | Transparenzpotenzial mit Einschränkungen | Druckschwierigkeit | Geeigneter Einsatz |
|---|---|---|---|
| Klares PLA | Direkt nach dem Druck gering bis mittel; besonders bei dickeren Teilen häufig mattiert. [6] | In typischen FFF-Anwendungen einfach. [6] | Diffusoren, lichtdurchlässige Modelle. |
| Transparentes PETG | Bei dünnen Wänden für FFF mittel bis hoch; in diesem Ratgeber die praktikabelste Lichtdurchlässigkeit direkt nach dem Druck. [6] | In üblichen Arbeitsabläufen mittelschwer. [6] | Abdeckungen, Lichtleiter, Anzeigefenster. |
| PVB | Hohe Oberflächenklarheit nach IPA-Glättung bei dünnen Schalen oder im Vasenmodus. [12] [13] | Einfach zu drucken; mit Glättung wird der gesamte Arbeitsablauf jedoch spezieller. [12] [13] | Vasen, Lampenschirme, dekorative Schalen. |
| CPE/PP/ABS | Je nach Anwendung gibt es transparente Varianten; klare Druckteile sind nicht grundsätzlich zu erwarten. [6] | Je nach Material mittelschwer bis schwierig. [6] | Nur wählen, wenn die anderen Materialeigenschaften ausschlaggebend sind. |
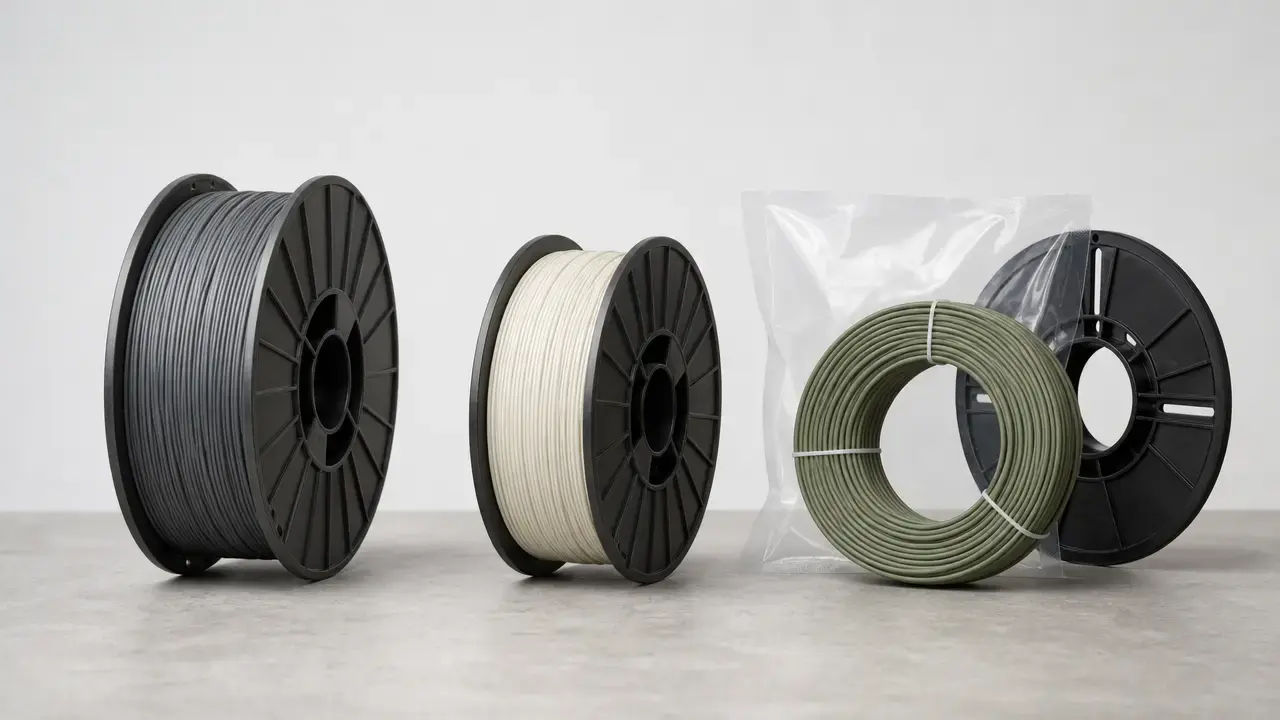
Klares PLA ist als Produkt erhältlich. Daraus folgt aber nicht, dass das gedruckte Bauteil klar sein wird. UltiMaker erklärt, dass es transparentes PLA gibt, damit aber nur schwer klare Drucke gelingen. Im PLA-Datenblatt ist die Farbe „PLA Transparant“ aufgeführt; außerdem werden 2.85 ± 0.10 mm Filamentdurchmesser und 750 g Nettogewicht genannt. [6] [7] PLA ist damit eine gute Grundlage für einfaches Drucken und Lichtstreuung, aber keine besonders verlässliche Wahl für klar wirkende Wände. [6]
PVB ist die Speziallösung. Laut Prusa eignet es sich nicht für mechanische Bauteile, ist dagegen ideal für Designobjekte wie Vasen und Lampenschirme. Für transparente Teile, die mit IPA geglättet werden sollen, empfiehlt Prusa einen größeren Düsendurchmesser und den Spiralvasenmodus. [12] Außerdem bleiben laut Prusa mehrere Außenwände auch nach der Glättung sichtbar. Deshalb eignet sich PVB am besten für dünne Schalen statt für massive Teile mit mehreren Wandlinien. [12] Möglich wird dies durch die Glättbarkeit mit Isopropylalkohol. [13]
Die physikalische Grundlage: Warum transparente 3D-Drucke trüb werden
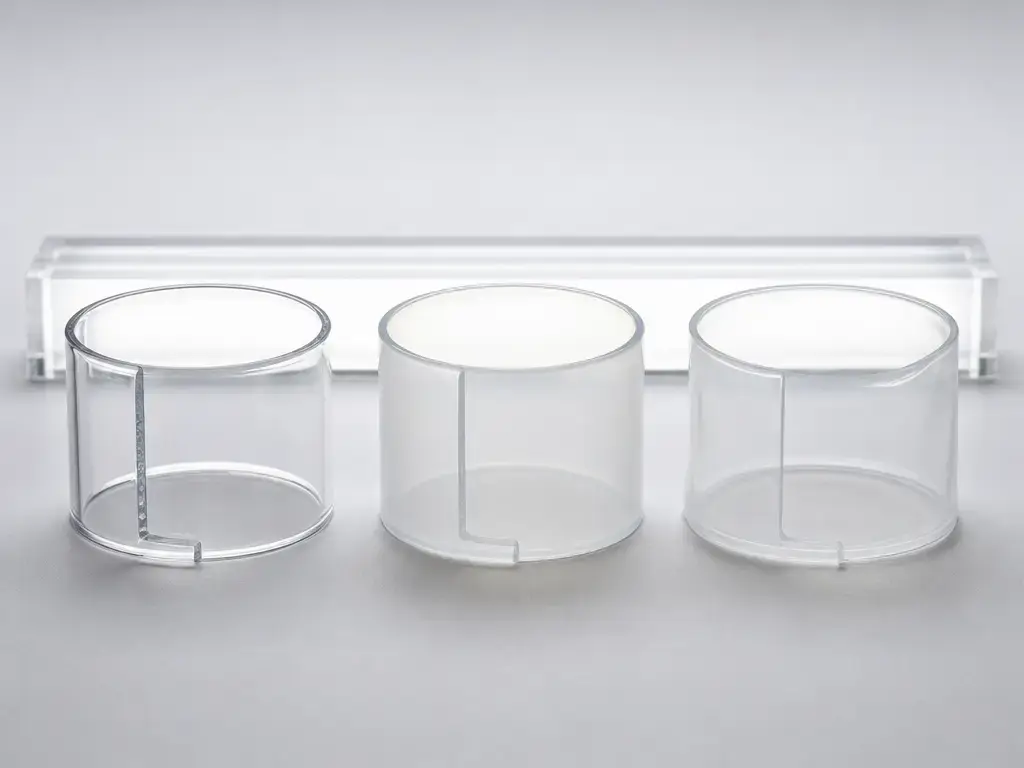
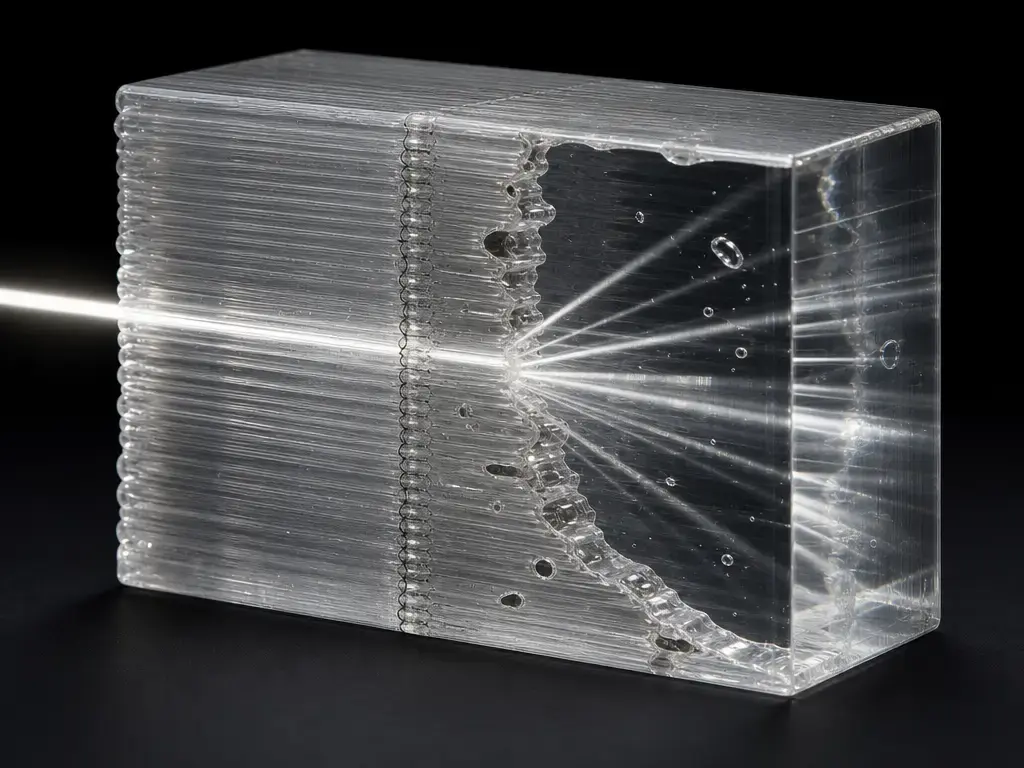
Die meisten transparenten 3D-Drucke werden trüb, weil Licht wiederholt gestreut wird, statt einen durchgängigen homogenen Weg zu nehmen. UltiMaker führt das auf übereinandergelegte Schichten sowie kleine Zwischenräume und Unregelmäßigkeiten zurück, die Licht brechen und streuen. [6] In einer gedruckten Wand schaffen jede Schichtlinie, Stranggrenze, Naht und kleine Oberflächenwelle weitere Stellen, an denen Licht seine Richtung ändern kann. Selbst wenn das Polymer an sich klar ist, ist es die gedruckte Struktur meist nicht. [6]
Wichtige Streuquellen sind:
- Luftspalten zwischen benachbarten Druckbahnen. [6]
- Oberflächenrauheit durch Schichtlinien. [6]
- Grenzen zwischen Außenwand und Füllung sowie Richtungswechsel. [6] [14]
- Nähte und Materialkleckse beim Wiederansetzen. [6]
- Blasen oder Hohlräume, häufig durch Feuchtigkeit verursacht. [15]
- Spuren von Stützstrukturen und raue Kontaktflächen. [6]
- Kratzer durch grobes Schleifen. [6]
Ein verbreiteter Irrtum ist, dass 100% Füllung das Problem automatisch löst. Das stimmt nicht. UltiMaker nennt 100% Füllung zu Recht als eine von zwei sinnvollen Strategien für transparente Drucke; die andere ist eine hohle Schale mit einer einzigen Wandlinie. Mittlere Fülldichten erzeugen zusätzliche innere Strukturen, die Licht reflektieren. [6] Doch auch ein „massives“ Bauteil enthält Grenzen zwischen Außenwand und Füllung, Verbindungsstellen zwischen Strängen, Nahtebenen und unvollständig verschmolzene benachbarte Bahnen. All das sind optische Grenzflächen. Ein PETG-Block mit 100% Füllung kann gleichmäßiger aussehen als einer mit 20%, besteht aber weiterhin aus einzelnen extrudierten Linien statt aus einem gegossenen, durchgängigen optischen Medium. Deshalb werden dicke massive Drucke meist umso trüber, je länger der Lichtweg wird. [6] [14]
Feuchtigkeit verschlechtert die Klarheit, weil aufgenommenes Wasser bei der Verarbeitung verdampfen und Defekte hinterlassen kann. Der hier zitierte Übersichtsartikel zu Feuchtigkeit beschreibt, dass ein zu hoher Wassergehalt in Polymeren während der additiven Verarbeitung Wasserdampf erzeugen und dadurch Hohlräume und Blasen verursachen kann. [15] Diese Defekte streuen Licht stark. Eine feuchte Spule ergibt deshalb oft trübere Drucke als dasselbe zuvor getrocknete Filament. [15]
Die Geometrie ist ebenso wichtig wie das Material. Die Untersuchung zur Lichtverteilung in 3D-gedruckten Thermoplasten zeigt, dass selbst transparentes Material stark streuend und trüb wirken kann, wenn die Druckgeometrie das Licht umlenkt, statt es gerichtet durchzulassen. [14]
So gelingen transparente 3D-Drucke
Wer wissen möchte, wie transparente 3D-Drucke gelingen, sollte beim Bauteil beginnen, nicht bei der Werbebezeichnung. Dünne Wände, einfache Schalen, kürzere Lichtwege und weniger innere Grenzflächen sind meist wichtiger als das Wort „klar“ auf der Spule. PETG ist der unkomplizierteste Ausgangspunkt. Dasselbe Prinzip gilt aber auch für PLA, PVB und andere transparente 3D-Druckerfilamente: Die Zahl der Stellen reduzieren, an denen Licht einen Defekt oder eine Grenzfläche durchqueren muss. [6]
Feuchtigkeitskontrolle ist ebenso wichtig wie die Geometrie. Das Datenblatt für Bambu PETG Translucent empfiehlt 8 h Trocknung bei 65 °C im Umluft-Trockenschrank sowie eine relative Luftfeuchtigkeit unter 20% beim Drucken und Lagern. Das sind jedoch markenspezifische Werte, keine universellen Vorgaben für jede PETG-Spule. [11] Grundsätzlich kann zu viel Feuchtigkeit bei der additiven Verarbeitung Dampf, Hohlräume und Blasen erzeugen und so die optische Klarheit direkt beeinträchtigen. [15] Praktisch heißt das: die Spule nach Herstellervorgabe trocknen, eine Geometrie mit möglichst wenigen inneren Grenzflächen drucken und Temperatur, Materialfluss und Kühlung so abstimmen, dass die Bahnen gut verschmelzen, ohne das Material zu überhitzen. [11] [15] Die beworbene Höchstgeschwindigkeit eines Druckers ist nicht mit der niedrigeren Geschwindigkeit zu verwechseln, die für maximale Klarheit geeignet sein kann. [8] [11]
- Die Spule entsprechend den Temperatur- und Zeitangaben des Herstellers trocknen.
- Wenn möglich eine Geometrie mit dünnen Wänden wählen.
- Innere Grenzflächen durch Vasenmodus oder weniger Außenwände reduzieren, sofern das Bauteil es erlaubt.
- Temperatur und Materialfluss für gute Verschmelzung einstellen, dabei Blasen und Vergilbung vermeiden.
- Die Kühlung kontrollieren: Weniger Lüfterleistung verbessert oft die Klarheit, bleibt aber materialabhängig.
- Die Nachbearbeitung früh einplanen, da sie hauptsächlich die Oberflächen verbessert und nicht die innere Struktur.
Sind diese Grundlagen geklärt, bestimmen die Slicer-Einstellungen, wie viel zusätzliche Trübung entsteht. Die Nachbearbeitung entscheidet, wie viel verbleibende Oberflächentrübung sich kaschieren lässt. [6] [8] [13]
Die wichtigsten Slicer-Einstellungen
Einstellungen, mit denen ein Druck erfolgreich abgeschlossen wird, ergeben nicht automatisch ein klares Bauteil. Für die Klarheit hilft es, zwei Arten von Nachweisen zu unterscheiden: Ausgangswerte der Hersteller und gemessene Studienergebnisse. Erstere liefern einen brauchbaren Startpunkt. Letztere liefern ein auf bestimmte Bedingungen begrenztes optisches Ergebnis mit einem konkreten Messverfahren. [8] [10]
Einwandige Schalen und Vasenmodus gegenüber mehrwandigen „massiven“ Bauteilen
Der Vasenmodus ergibt meist die klarsten Schalen, weil er innere Grenzflächen reduziert. Prusa wird in den PVB-Hinweisen ungewöhnlich konkret: Transparente Teile, die mit IPA geglättet werden sollen, sollen mit größerer Düse – ausdrücklich 0.8 mm – und im Spiralvasenmodus gedruckt werden. [12] Prusa warnt außerdem, dass bei mehreren Außenwänden die Schichten auch nach der IPA-Glättung sichtbar bleiben. [12] Diese Erkenntnis gilt über PVB hinaus. Eine durchgängige einzelne Wand bietet dem Licht weniger Grenzflächen und kann Start-Stopp-Artefakte wie Nahtspuren reduzieren. UltiMaker erläutert Ähnliches mit der Empfehlung „0% oder 100%“ Füllung und dem Hinweis, dass hohle Wände aus einer einzigen Linie klarer sein können als intern strukturierte Bauteile. [6]
Mehrwandige Bauteile sind meist stabiler und funktionaler, erkaufen diese Festigkeit aber mit stärkerer Trübung. Jede zusätzliche Wandlinie bringt eine weitere Stranggrenze, eine weitere Grenzfläche und eine zusätzliche Gelegenheit für sichtbare Nähte oder Überlappungen. Deshalb kann ein Lampenschirm im Vasenmodus beeindruckend klar aussehen, während ein dicker „massiver“ Druck aus derselben Spule weiterhin trüb wirkt. [12] [6]
Stellschrauben für Klarheit: Temperatur, Materialfluss, Linienbreite, Geschwindigkeit und Kühlung
Die Ausgangswerte der Hersteller zeigen ein klares Muster. ColorFabbs Anleitung für transparente Drucke verwendet eine 0.8-mm-Düse, 0.1 mm Schichthöhe, 20 mm/s Druckgeschwindigkeit, 100% Füllung, keine Kühlung und mindestens 260 °C Hotend-Temperatur. [8] Das Datenblatt von Bambu PETG Translucent nennt einen breiteren Verarbeitungsbereich: 230–270 °C an der Düse, 65–75 °C Druckbett, 0–60% Lüfterleistung und weniger als 220 mm/s. [11] Herstellerbereiche beschreiben die Druckbarkeit; für Klarheit sind meist langsamere oder stärker kontrollierte Einstellungen erforderlich. [8] [11]
Der stärkste messtechnische PETG-Beleg in dieser Übersicht weist in dieselbe Richtung, ist aber kein universelles Rezept. Die BioResources-Studie maß die Lichttransmission mit einem UV-Vis-Spektrophotometer. Die Zeitschriftenseite nennt 0.2 mm Schichthöhe, 110% Extrusionsrate und 40 mm/s Druckgeschwindigkeit als erfolgreichste Referenzkombination innerhalb dieses Experiments. [10] [9] Das ist nützlich, weil die Werte gemessen und nicht nur vorgeschlagen wurden. Sie gelten dennoch nur für die untersuchte Probengeometrie und den verwendeten Versuchsaufbau. [9] [10]
In der Praxis sollten Temperatur, Materialfluss, Geschwindigkeit, Kühlung und Wandaufbau zusammen getestet werden. Die klarsten Ergebnisse entstehen häufig durch langsamere, heißere Extrusion mit besserer Verschmelzung – allerdings ohne so viel Hitze, dass Vergilbung oder Blasen entstehen. [8] [11]
Nachbearbeitung: Was sie verbessert und was nicht
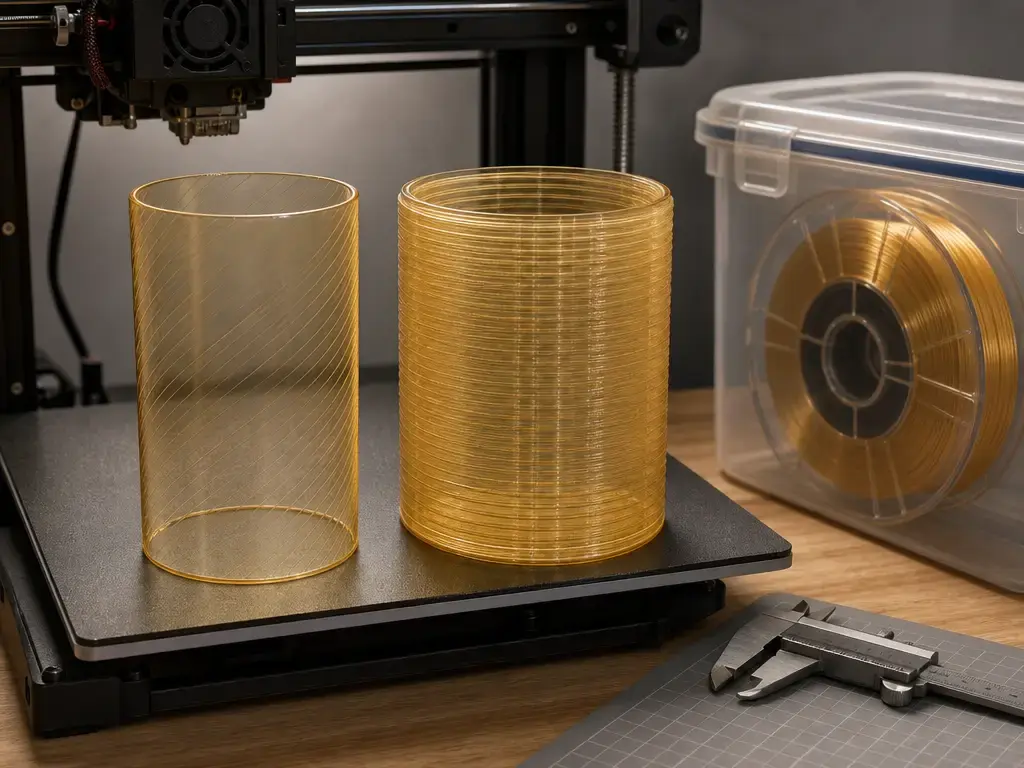
Schleifen, Polieren und Klarlack verbessern vor allem die Oberflächenoptik. Sie reduzieren Rauheit, lassen Schichtlinien weniger auffallen und können den Lichteintritt und -austritt sauberer wirken lassen. UltiMaker beschreibt diese Methoden ausdrücklich als Möglichkeiten, die Transparenz durch Glättung der Außenseite zu verbessern. [6] Innere Stranggrenzen, Nahtebenen oder eingeschlossene Hohlräume verschwinden dadurch aber nicht. Ein poliertes trübes Druckteil bleibt im Inneren trüb. [6]
PVB zeigt besonders deutlich, wie Nachbearbeitung das Aussehen verändern kann. Laut Prusa-Wissensdatenbank ist die Möglichkeit der IPA-Glättung der wichtigste Vorteil von PVB. Ein eigener Artikel zur Glättung erklärt, dass PVB mit Isopropylalkohol geglättet werden kann, wobei die Dampfglättung Stunden dauern kann. [12] [13] Deshalb eignet sich PVB besonders für dünne Schalen und Vasenmodus-Teile: Die glattere Oberfläche ist sichtbar, während weniger innere Grenzflächen den Druckaufbau verraten. [12] Dabei bleibt Sicherheit wichtig: für Belüftung sorgen, die Entzündlichkeit beachten und ausreichend Zeit für die Handhabung einplanen. [13]
Aggressive Lösungsmittel sind keine unbedenkliche Abkürzung für den Hobbybereich. Dichlormethan wird als Hobbymethode nicht empfohlen. Die grundlegende Grenze bleibt bestehen: Nachbearbeitung kann die Oberflächenklarheit verbessern, aber aus einem strangweise aufgebauten Bauteil kein gegossenes optisches Element machen. [6] [12]
Messgrößen: Klare Drucke zu Hause und im Labor beurteilen
Ein schneller Vergleich zu Hause zeigt, welche Probe klarer aussieht. Er liefert aber weder einen Haze-Wert noch die gesamte Lichttransmission. [2] [3]
Für Vergleiche zu Hause sollte die Methode einfach und wiederholbar sein. Vergleicht Prüfkörper gleicher Dicke. Prüft bei festem Abstand, wie gut gedruckter Text durch die Wand lesbar ist. Verwendet für alle Proben dieselbe Hintergrundbeleuchtung. Fotos dienen lediglich zur Dokumentation; Beleuchtung und Kameraposition sollten immer gleich bleiben. Damit lassen sich eigene Einstellungen sinnvoll vergleichen. Es bleiben jedoch nicht standardisierte Sichtprüfungen und keine optischen Messungen.
Im Laborkontext bildet ASTM D1003 den hier relevanten Rahmen für Trübung und Lichttransmission. [2] ISO 13468-1:2019 behandelt speziell die gesamte Lichttransmission ebener transparenter Kunststoffe und gilt üblicherweise für Proben bis 10 mm Dicke. Deshalb werden für normbezogene optische Prüfungen oft flache Prüfkörper statt vollständiger Druckteile verwendet. [3] ISO 26723:2020 erweitert den Rahmen auf Lichttransmission und Reflexion klarer, transluzenter oder opaker Kunststoffe. [4] Eine wesentliche Einschränkung ist der Zugang zum Normtext: Dieser Artikel zitiert offizielle Übersichtsseiten für Rahmen und Geltungsbereich, nicht für konkrete Prüfschritte, sofern der Volltext nicht vorliegt. [2] [3] [4] Die Normen helfen damit bei Begriffen und Prüfziel. Eine normkonforme Messung lässt sich jedoch nur beanspruchen, wenn das vollständige Verfahren und der passende Messaufbau tatsächlich vorliegen. [2] [3]
Geeignete Anwendungen für klares Filament
Klar wirkende FFF-Bauteile eignen sich am besten, wenn Licht hindurchtreten oder ein Bereich sichtbar sein soll, ohne optische Präzision zu verlangen. Unkritische Beispiele sind LED-Diffusoren und Abdeckungen, nicht sicherheitsrelevante Sichtfenster in Gehäusen, Strömungs- oder Schnittmodelle für den Unterricht, dekorative Lampenschirme und Vasen sowie Anschauungsprototypen. UltiMakers PETG-Hinweise stützen die funktional wirkenden Anwendungen; Prusa ordnet PVB dagegen klar den Designobjekten und nicht mechanischen Teilen zu. [6] [12] Diese Beispiele sollten als visuelle oder prototypische Anwendungen gelten, solange die jeweilige tatsächliche Anforderung nicht gesondert geprüft wurde. [6] [12]
Grenzen und typische Fehler
Dicke beeinträchtigt die Klarheit. ISO 13468-1 bezieht sich auf ebene transparente Proben, in der Regel bis 10 mm Dicke. Das deutet bereits darauf hin, warum dicke, gekrümmte und mit vielen Stützstrukturen gedruckte Bauteile optisch anders zu beurteilen sind als flache Prüfkörper. [3] Zusammen mit dem Geometrieeffekt aus der Untersuchung zur Lichtverteilung ergibt sich: Mit zunehmender Wanddicke, innerer Komplexität und Lichtweglänge steigt meist die Trübung, während die Durchsicht schlechter wird. [14]
Die typischen Fehler sind klar benennbar. Feuchtigkeit kann Blasen und Hohlräume erzeugen. [15] Zu hohe Temperatur kann Vergilbung oder winzige Blasen verursachen; davor warnt ColorFabb ausdrücklich in seiner Transparenzanleitung. [8] Zu wenig Hitze kann weiße Streifen durch unzureichend verschmolzene Bahnen hinterlassen. [8] Hohe Geschwindigkeit kann zu matteren Oberflächen führen, raue Stützen hinterlassen Spuren, Nahtpickel bleiben in klaren Wänden sichtbar, und Fäden oder Kontaktbeschädigungen können einen ansonsten brauchbaren Transparenz-Prüfkörper ruinieren. [6] [8] Deshalb eignen sich transparente 3D-Drucke ohne gesonderte normbasierte Validierung für die konkrete Anwendung schlecht für Linsen, Sicherheitsfenster, druckbelastete Sichtfenster, Aussagen zur Lebensmitteleignung oder medizinische Einsätze. Nachbearbeitung verbessert das Oberflächenbild, entfernt aber keine verborgenen inneren Grenzflächen oder bereits in das Bauteil eingeprägten Stützspuren. [3] [14] [15]
Forschungs- und Marktkontext
Die stärksten Messbelege dieser Übersicht betreffen PETG, nicht PLA oder PVB. Die BioResources-Arbeit von 2024 untersuchte den Einfluss von Slicer-Parametern auf die Lichttransmission von PETG und nennt ein UV-Vis-Spektrophotometer als Messgerät. [10] Die Zeitschriftenseite berichtet außerdem, dass 0.2 mm Schichthöhe, 110% Extrusionsrate und 40 mm/s Druckgeschwindigkeit innerhalb des Experiments am besten abschnitten. [10] Die Studie ist damit ein nützlicher messtechnischer Bezugspunkt und mehr als ein weiterer Blog mit Einstelltipps. Dennoch beschreibt sie nur eine Geometrie, einen Druckeraufbau und einen Versuchsplan. Ihre Ergebnisse sind entsprechend begrenzt und kein allgemeingültiges Rezept für jedes transparente PETG-Filament. [9] [10]
Der Markt bleibt uneinheitlicher als die Messbegriffe. Laut UltiMaker bezeichnet die Branche transluzentes Filament und Harz weiterhin häufig als transparent. [6] Speziell für die Transparenz von PLA wurde für diese Übersicht kein verlässlicher Zahlenwert aus einem Messvergleich mit vollständig dokumentierter Methode gefunden. [6]
Praktische Empfehlungen
-
PETG: Die richtige Wahl, wenn ihr ein praktikables klares 3D-Druckerfilament für transluzente, funktional wirkende Bauteile im normalen FFF-Druck sucht. UltiMaker bezeichnet es als beste Wahl für transluzente Drucke ohne Nachbearbeitung. [6] Echte optische Klarheit erreicht ihr damit nicht automatisch, bekommt aber den besten Ausgangspunkt für dünne Abdeckungen, Schalen und Sichtbereiche. [6]
-
PVB: Für dekorative dünne Schalen, wenn ihr IPA-Glättung einsetzen und die Gestaltung auf den Vasenmodus abstimmen möchtet. Laut Prusa eignet sich PVB nicht für mechanische Bauteile; die Transparenzempfehlungen konzentrieren sich auf größere Düsen und den Spiralvasenmodus. [12] [13] Dafür verzichtet ihr auf tragende Anwendungen und einen einfacheren Arbeitsablauf. [12]
-
PLA: Für einfaches Drucken, wenn mattierte oder lichtstreuende Ergebnisse akzeptabel sind. Transparentes PLA wird als Variante angeboten, liefert laut UltiMaker aber nur schwer klare Drucke. Im PLA-Datenblatt ist „PLA Transparant“ eine gewöhnliche Farbvariante und keine eigene optische Materialklasse. [6] [7]
Die Kaufentscheidung richtet sich nach dem Einsatz, nicht nach der Marke: PETG für praktische Durchsicht, PVB für geglättete Designschalen und PLA für einfache lichtdurchlässige Teile. [6] [12] [13]
Fazit: Welches Filament druckt am transparentesten?
Für die meisten, die nach klarem 3D-Druckerfilament für FFF suchen, lautet die praktische erste Antwort: PETG. [6]
Die ausführlichere Antwort hängt vom Einsatz ab. PETG ist der beste praktische Ausgangspunkt für dünne funktionale Wände und Schalen, die direkt nach dem Druck klarer wirken sollen. PVB kann mit dünnen Schalen, Vasenmodus und IPA-Glättung noch klarer aussehen, ist jedoch ein Material für Designobjekte und nicht für mechanische Bauteile. PLA ist das unkomplizierteste Alltagsmaterial und bleibt für Diffusoren nützlich, wirkt nach dem Druck aber meist mattiert. Dieses Urteil folgt dem gesamten Artikel: Material, Geometrie, innere Grenzflächen und Nachbearbeitung sind wichtiger als die Bezeichnung auf der Spule allein. [6] [12] [13]
Häufige Fragen
Welches klare 3D-Druckerfilament druckt am transparentesten?
Für typische FFF-Anwendungen ist PETG der beste praktische Ausgangspunkt für möglichst klare Ergebnisse direkt nach dem Druck. UltiMaker bezeichnet es als beste Wahl für transluzente Drucke ohne Nachbearbeitung. PVB kann in dünnen Schalen nach IPA-Glättung klarer wirken. Das ist aber ein engerer dekorativer Arbeitsablauf und keine allgemeine Lösung. [6] [12] [13]
Warum wird klares Filament beim Drucken weiß oder trüb?
Weil die gedruckte Wand viele lichtstreuende Grenzflächen enthält: Schichtlinien, Stranggrenzen, Nähte, kleine Spalten und mitunter feuchtigkeitsbedingte Blasen oder Hohlräume. Selbst ein klares Basispolymer kann nach dem bahnweisen Aufbau milchig wirken, besonders bei dickeren Teilen oder komplexerer Geometrie. [6] [14] [15]
Wie gelingen transparente 3D-Drucke mit PETG?
Mit trockenem PETG, dünnwandiger Geometrie und kontrollierten Einstellungen statt maximaler Geschwindigkeit beginnen. Das Datenblatt von Bambu PETG Translucent nennt als markenspezifisches Trocknungsbeispiel 65 °C für 8 h. Die hier zitierte PETG-Messstudie liefert mit 0.2 mm Schichthöhe, 110% Extrusionsrate und 40 mm/s einen guten, auf das Experiment begrenzten Referenzpunkt. [11] [10] [9]
Machen 100% Füllung transparente 3D-Drucke klar?
Nein. UltiMaker stellt zu Recht fest, dass 100% Füllung für klare Bauteile besser sein können als mittlere Fülldichten. Es bleiben jedoch Grenzen zwischen Außenwand und Füllung, Strangverbindungen, Nahtebenen und unvollständig verschmolzene Bahnen. Auch ein vollständig gefülltes Teil ist eine optisch unterbrochene Struktur und kein gegossener Linsenrohling. [6] [14]
Ist transparentes PETG-Filament klarer als klares PLA?
In der Praxis meist ja. Laut UltiMaker gibt es transparentes PLA, doch klare Drucke sind damit schwierig. PETG ist der bessere allgemeine Weg zu transluzenten Drucken ohne Nachbearbeitung. PLA bleibt für Diffusoren und lichtdurchlässige Teile sinnvoll. Wenn die Durchsicht zählt, ist PETG aber meist die bessere Wahl. [6] [7]
Kann PVB-Filament glasähnliche Teile drucken?
Nur in einem begrenzten dekorativen Sinn. Prusa empfiehlt für transparente PVB-Teile mit anschließender IPA-Glättung eine größere Düse und den Spiralvasenmodus. Mehrere Außenwände bleiben laut Prusa auch nach dem Glätten sichtbar. Außerdem ist PVB nicht für mechanische Bauteile geeignet. Es sollte deshalb als Material für Schalen und Oberflächenwirkung betrachtet werden, nicht als tragender transparenter Kunststoff. [12] [13]
Für Fortgeschrittene: Wie werden Trübung und Lichttransmission gemessen, und warum zählen Fotos nicht als Messung?
ASTM D1003 liefert den Rahmen für Trübung und Lichttransmission, ISO 13468-1 und ISO 26723 den Kontext für gesamte Lichttransmission und Reflexion. ISO 13468-1 bezieht sich auf ebene transparente Proben, üblicherweise bis 10 mm Dicke; deshalb sind flache Prüfkörper wichtig. Fotos dokumentieren das Aussehen, sind aber keine kalibrierten Messungen. [2] [3] [4]
Quellen
- ISO/ASTM 52900:2021, Additive manufacturing — General principles — Fundamentals and vocabulary. https://www.iso.org/standard/74514.html?browse=tc
- ASTM-D1003-Normenlistung, Standard Test Method for Haze and Luminous Transmittance of Transparent Plastics. https://store.astm.org/d1003-92.html
- ISO 13468-1:2019, Plastics — Determination of the total luminous transmittance of transparent materials. https://www.iso.org/standard/77312.html
- ISO 26723:2020, Plastics — Determination of total luminous transmittance and reflectance. https://www.iso.org/standard/70764.html
- Standards, Quality Control, and Measurement Sciences in Additive Manufacturing. https://pmc.ncbi.nlm.nih.gov/articles/PMC7986506/
- UltiMaker, How to 3D print clear plastic parts. https://ultimaker.com/learn/how-to-3d-print-clear-plastic-parts/
- UltiMaker-PLA-Datenblatt als PDF. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PLA/Ultimaker-PLA-TDS-v5.00.pdf
- ColorFabb, How to 3D print with a high level of transparency. https://support.colorfabb.com/hc/en-150/articles/360003024697-How-to-3D-print-with-a-high-level-of-transparency
- BioResources-Studie zu PETG als PDF, Effect of slicing parameters on the light transmittance of 3D printed PETG products. https://bioresources.cnr.ncsu.edu/wp-content/uploads/2023/11/BioRes_19_1_500_Wang_J_Effect_Slicing_Param_Light_FDM_3D_Printed_PETG_23056.pdf
- BioResources-Zeitschriftenseite, Effect of slicing parameters on the light transmittance of 3D-printed polyethylene terephthalate glycol products. https://bioresources.cnr.ncsu.edu/resources/effect-of-slicing-parameters-on-the-light-transmittance-of-3d-printed-polyethylene-terephthalate-glycol-products/
- Bambu, PETG Translucent Technical Data Sheet. https://store.bblcdn.com/s6/default/1331c568c30c46c89ec1e8fdfe50aec7/Bambu_PETG_Translucent_Technical_Data_Sheet.pdf
- Prusa-Wissensdatenbank, PVB. https://help.prusa3d.com/article/pvb_196708
- Prusa-Blog, Improve your 3D prints with chemical smoothing. https://blog.prusa3d.com/improve-your-3d-prints-with-chemical-smoothing_36268/
- Light Distribution in 3D-Printed Thermoplastics. https://pmc.ncbi.nlm.nih.gov/articles/PMC10726176/
- Review of additive manufacturing with moisture-absorbing polymers. https://pmc.ncbi.nlm.nih.gov/articles/PMC11084188/