
Zusammenfassung
Kohlefaserfilament für 3D-Drucker lohnt sich meist, wenn höhere Steifigkeit, weniger Verzug oder eine matte Oberfläche mit geringerem kosmetischem Nachbearbeitungsaufwand gefragt sind. Es ist nicht automatisch in jeder Richtung fester: CF-Filament für Endanwender bleibt ein gefüllter oder verstärkter thermoplastischer Ausgangswerkstoff, meist mit kurzen Kohlefasern, und ist kein Endlosfaserlaminat. [2] [10] [17]
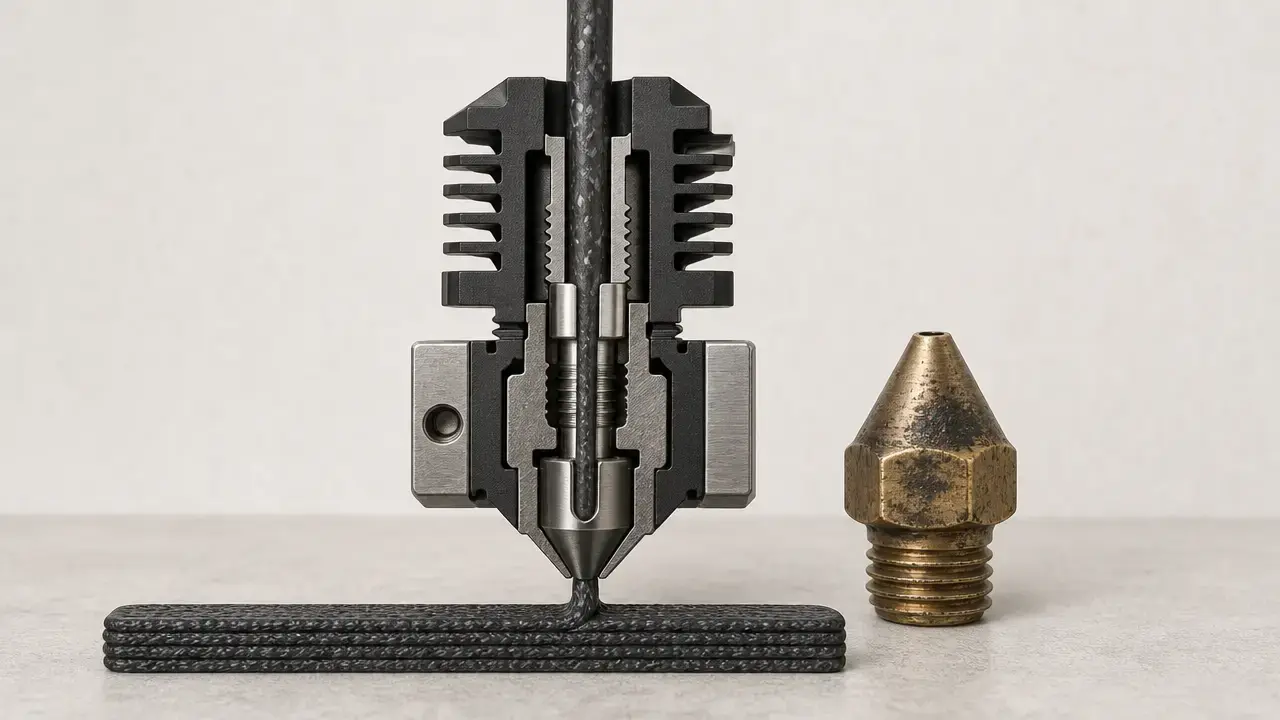
Die bessere Kaufkennzahl sind die Kosten pro gelungenem Bauteil, nicht pro Spule. Dazu zählen Filamentpreis, Trocknungszeit, Düsenverschleiß, Abstimmung, Ausschuss, Prüfung und gegebenenfalls eine Neukonstruktion wegen geringerer Duktilität oder schwächerer Eigenschaften quer zu den Schichten. In einer begutachteten Verschleißstudie zu kurzfaserverstärktem Polyamid sank die Zugfestigkeit um 37%, während die Oberflächenrauheit von Ra 1.7 μm auf Ra 14.1 μm stieg, als die Düsennutzungsdauer 5540 Minuten erreichte. E3D dokumentierte zudem starken Verschleiß nach dem Druck von 250 g kohlefasergefülltem Filament durch eine 0.40-mm-Messingdüse. Abrasion ist also kein rein theoretisches Problem. [18] [20]
Was „Kohlefaserfilament für 3D-Drucker“ tatsächlich bedeutet
Die begriffliche Grundlage bildet ISO/ASTM 52900 mit Definitionen zur additiven Fertigung und ihren Verfahrensfamilien. Im Desktopbereich ist FFF üblich; viele Hobbyanwender sagen auch FDM. Der übergeordnete Verfahrensbegriff lautet jedoch Materialextrusion oder MEX. ISO/ASTM 52903-1 ordnet Kunststoff-Ausgangswerkstoffe für die extrusionsbasierte additive Fertigung als ungefüllte, gefüllte oder verstärkte Materialien ein. In diese Kategorien fällt der Großteil des kohlefasergefüllten Filaments für Endanwender. [1] [2]
Im FFF-/MEX-Bereich für Endanwender bezeichnet kohlefaserverstärktes Filament normalerweise eine thermoplastische Matrix mit geschnittenen oder kurzen Kohlefasern. Meist ist damit keine Endlosfaserverstärkung gemeint, und das gedruckte Bauteil verhält sich dadurch nicht plötzlich wie ein Hochleistungslaminat. Kohlefasergefüllte Harzsysteme behandelt dieser Artikel nicht. Hier bezeichnet Festigkeit die Belastung bis zum Versagen und Steifigkeit den Widerstand gegen elastische Durchbiegung. XY steht für die Schichtebene, Z für die Richtung durch die Schichten. Der Konditionierungszustand beschreibt, ob die Probe vor der Prüfung trocken, feucht, getempert oder anderweitig vorbereitet war. [1] [2]
Diese Begriffe verwenden wir bewusst:
- Geschnittene oder kurze Kohlefasern: kurze Fasern, die in einer thermoplastischen Matrix verteilt sind. [2]
- Endlosfaserverstärkung: eine eigene Verfahrensklasse gegenüber gewöhnlichen Arbeitsabläufen mit Kurzfaser-CF-Filament. [17]
- Matrixpolymer: der Basiskunststoff, etwa PLA, PA11 oder PA6, der das Wärme- und Feuchtigkeitsverhalten wesentlich bestimmt. [10] [11] [14]
- Materialextrusion (MEX): die Verfahrensfamilie; FFF ist die übliche Desktopbezeichnung, FDM eine verbreitete markenbezogene Kurzbezeichnung. [1]
- Festigkeit gegenüber Steifigkeit: Versagenslast gegenüber Widerstand gegen elastische Verformung. [3]
- XY gegenüber Z: anisotrope Richtungen, deren Messwerte bei gedruckten Bauteilen oft stark abweichen. [3] [10] [11] [14]
- Konditionierungszustand: trocken, feucht, getempert oder anderweitig vor der Prüfung vorbereitet. [3] [10] [14]
Schnellentscheidung: Wann sich CF-Filament lohnt
CF-Filament lohnt sich, wenn seine Eigenschaften die Gesamtkosten eines korrekt gefertigten Bauteils senken. Das betrifft meist Teile, bei denen höhere Steifigkeit, ebenere Geometrie oder eine bessere Oberfläche Neudrucke und Nachbearbeitung vermeiden. Eine ausgerichtet bleibende Vorrichtung, ein Gehäuse mit weniger Formabweichung oder eine sichtbare Halterung mit geringerem Finishaufwand können den zusätzlichen Arbeitsaufwand rechtfertigen. Bei einem Teil, das nur gewöhnliche Kunststoffeigenschaften benötigt, gelingt das oft nicht. [10] [13]
Klare Gründe dafür sind: Steifigkeit ist wichtiger als Flexibilität, reproduzierbare Geometrie wichtiger als reine Stoßfestigkeit oder eine matte Oberfläche soll Schichtlinien kaschieren. Ebenso wichtig sind die Gegenargumente: Das Teil muss sich wiederholt biegen oder einrasten, Feuchtigkeit lässt sich nicht kontrollieren oder der entscheidende Lastpfad liegt in Z-Richtung, ohne dass die Orientierung validiert wurde. Ein Hersteller weist ausdrücklich darauf hin, dass sein PA11-CF schlechtere Schichthaftung als reines PA11 besitzt. Ein PA6-CF20-Datenblatt zeigt zudem so große Unterschiede zwischen trockenem und feuchtem Zustand, dass sie die Materialwahl beeinflussen können und nicht nur die Slicer-Abstimmung. [13] [14]
Lohnt es sich oder nicht? Eine schnelle Vorauswahl
| Anwendung | Warum CF hilft | Hauptrisiko | Geeigneter Nachweis |
|---|---|---|---|
| Lehren und Vorrichtungen | Höhere Steifigkeit und bessere Formkontrolle. | Düsenverschleiß kann Qualität und gemessene Festigkeit mit der Zeit verändern. [18] | Verschleißbedingte Änderung von Zugfestigkeit und Rauheit. [18] Beispiel für starken Messingdüsenverschleiß. [20] |
| Gehäuse in Wärmenähe | Mitunter bessere Formstabilität; gute Wärmebeständigkeit ist möglich, wenn das Matrixpolymer sie unterstützt. [11] [14] | Wärmeangaben hängen von Polymer, Belastung und Konditionierungszustand ab, nicht allein von „Kohlefaser“. [6] [8] [9] | HDT-Werte nur zusammen mit der angegebenen Prüfbelastung verwenden. [10] [11] [14] |
| Halterungen mit optischen Anforderungen | Matte Kurzfaseroberflächen können Schichtlinien und Nachbearbeitungsaufwand reduzieren. [10] | Bei unkritischen Teilen bringt der Mehrpreis möglicherweise wenig. | Angabe zur Oberflächengüte aus dem Herstellerdatenblatt. [10] |
| Schnappverbindungen oder stoßbelastete Bauteile | Steifigkeit kann bei manchen Geometrien helfen. | Geringere Duktilität oder schwächere Schichthaftung können begrenzen. [13] [14] | Warnhinweis zur Schichthaftung und Unterschiede zwischen trockenem und feuchtem Zustand. [13] [14] |
Bevor ihr von Einsparungen ausgeht, druckt einige Prüfkörper in der tatsächlichen Orientierung und untersucht das Ergebnis. Erfordert der erste Versuch weiterhin eine Neukonstruktion, eine andere Trocknung oder umfangreiche Nachbearbeitung, ist CF möglicherweise nicht die günstigere Wahl. [3]
Anforderungen an Hardware und Arbeitsablauf
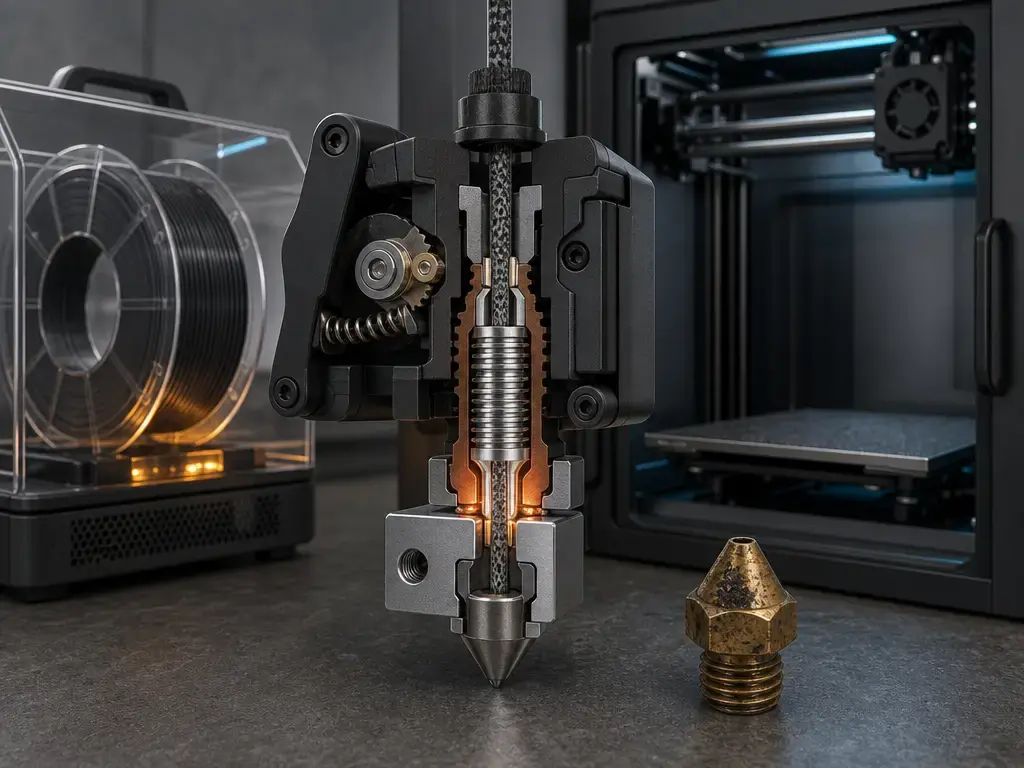
Kohlefaserfilament sollte als abrasiver Prozess behandelt werden, nicht als beiläufiger Materialwechsel. In der genannten Verschleißstudie zu Kurzfaser-PA gingen 5540 Minuten Düsennutzung mit 37% weniger Zugfestigkeit und einem Rauheitsanstieg von Ra 1.7 μm auf Ra 14.1 μm einher. Das Mikroskopbeispiel von E3D zeigt dasselbe Problem: Nach 250 g kohlefasergefülltem Filament durch eine 0.40-mm-Messingdüse war deren Geometrie bereits stark beschädigt. Eine gehärtete Düse gehört deshalb von Anfang an zur CF-Ausstattung und ist kein Upgrade, das bis zum Versagen warten sollte. [18] [20]
Trocknung ist der zweite Hardwarekostenpunkt. Bambu PLA-CF ist einfacher als Nylon-CF, doch auch sein Datenblatt nennt 55 °C für 8 Stunden Trocknung, unter 20% relative Luftfeuchtigkeit bei Lagerung und Druck sowie Düsendurchmesser von 0.4, 0.6 oder 0.8 mm. Prusament PA11 Carbon Fiber ist deutlich anspruchsvoller: 285 ± 5 °C Düsentemperatur, 110 ± 10 °C Druckbett, bis 100 mm/s, 20% Lüfterleistung und eine ausdrücklich notwendige gehärtete Düse. Fiberon PA6-CF20 beansprucht die Hardware noch stärker. Sein Datenblatt schätzt die Lebensdauer einer Messingdüse auf etwa 9 Stunden, empfiehlt eine verschleißfeste Düse und verlangt Lagerung und Verwendung unter 20% relativer Luftfeuchtigkeit. Auch die begutachtete Verschleißstudie trocknete das PA-CF-Filament vor dem Druck 2 Stunden bei 110 °C und hielt die Spule während des Drucks bei 70 °C im Trockner. Das zeigt, warum manche PA-CF-Aufträge aktive Trocknung während des Drucks und nicht nur Vortrocknung benötigen. [10] [11] [14] [18]
Extruderzahnräder gehören ebenfalls ins Verschleißbudget. Laut eSUN kann der Kohlefaseranteil übermäßigen Verschleiß an Düsen und Extruderzahnrädern verursachen; nach Möglichkeit werden gehärtete Komponenten empfohlen. Das ist als Herstellerwarnung zu verstehen, nicht als allgemeingültiges Gesetz für jede Maschine. [21]
Prüft vor dem Kauf das konkrete Filamentdatenblatt, die Grenzen eures Hotends und den Trocknungsplan, statt von einer problemlosen Übertragbarkeit eines allgemeinen PLA-Profils auszugehen. [10] [11] [14]
Vor dem Kauf von CF-Filament prüfen:
- Düsenmaterial und Mindestdurchmesser: Bambu nennt 0.4/0.6/0.8 mm für PLA-CF. Prusas aktuelle Produkthinweise sehen für PA11-CF eine gehärtete 0.4-mm-Düse vor. Prüft die Herstellerangaben, statt anzunehmen, dass jedes CF-Filament mit kleineren Düsen gut funktioniert. [10] [13]
- Hotend-Temperatur: PLA-CF und PA-CF haben sehr unterschiedliche Verarbeitungsbereiche. Der Drucker muss den Temperaturbereich des Matrixpolymers zuverlässig und mit Reserve erreichen. [10] [11]
- Druckoberfläche oder Haftmethode: Manche PA-CF-Produkte verlangen eine spezielle PA-Nylon-Platte oder Trennschicht statt der pauschalen Annahme „PEI reinigen und losdrucken“. [11] [13]
- Trockenbox oder Filamenttrockner: Bei feuchtigkeitsempfindlichem PA-CF ist Trocknung vor dem Druck einzuplanen, bei langen Aufträgen teilweise auch währenddessen. [14] [18]
- Einhausung oder Belüftung: Befolgt die Herstellerhinweise zu Luftführung und Geruchskontrolle, statt Erfahrungen mit PLA einfach zu übertragen. [12] [13]
- Verfügbare Slicer-Profile: Ein Ausgangsprofil nahe an den tatsächlichen Materialanforderungen reduziert Ausschuss durch Versuch und Irrtum.
- Extruderverschleiß: Laut eSUN kann CF den Verschleiß der Antriebszahnräder beschleunigen. Bei intensiv genutzten Maschinen können gehärtete Antriebskomponenten sinnvoll sein. [21]
Leistungskennwerte ohne Übertreibung
Auf die Frage „Wie fest ist Kohlefaserfilament?“ gibt es keine einzige verlässliche Antwort. ASTM F3489 erklärt den Grund: Bei MEX-Polymeren und polymerbasierten Verbundwerkstoffen hängen die angegebenen Eigenschaften von Materialwahl, Anisotropie, Lagerung, Vorbereitung, Porosität, Bauorientierung und Position der Probe, Einspannung, Prüfumgebung, Geschwindigkeit und Temperatur ab. Ein CF-Kennwert ohne Kontext ist keine Materialkonstante, sondern das Ergebnis eines bestimmten Arbeitsablaufs. [3]
Ein Datenblatt sollte immer vier Angaben zusammenführen: Kennwert, Prüfnorm, Orientierung und Konditionierungszustand. ASTM D638-22 behandelt die Zugeigenschaften unverstärkter und verstärkter Kunststoffe unter definierten Bedingungen und nennt im Geltungsbereich Dicken bis 14 mm. ASTM D790-25 behandelt Biegeeigenschaften bei Dreipunktbelastung. ASTM D648-18 bildet den ASTM-Rahmen für Wärmeformbeständigkeit und warnt ausdrücklich davor, HDT-Ergebnisse zur Vorhersage des Verhaltens bei erhöhten Temperaturen außerhalb vergleichbarer Bedingungen zu verwenden. Viele Filamentdatenblätter nutzen ISO 527 für Zugprüfungen, ISO 178 für Biegewerte und ISO 75 für die Temperatur der Verformung unter Last. ISO 75-2 schließt gefüllte und faserverstärkte Kunststoffe ausdrücklich ein. Bambu PLA-CF zeigt beispielhaft, worauf zu achten ist: Das Datenblatt trennt XY- und Z-Werte und nennt die Probenvorbereitung mit 230 °C Düse, 35 °C Bett, 180 mm/s und 100% Füllung sowie anschließendem Tempern und Trocknen bei 55 °C für 8 Stunden vor der Prüfung. [4] [5] [6] [7] [8] [9] [10]
Formstabilität ist nicht gleich Maschinengenauigkeit. Nach Herstellerbeispielen verbessert CF häufig das Verzugs- und Schrumpfverhalten oder die sichtbare Formtreue eines Bauteils. Kalibrierung, korrekter Materialfluss und eine an der Orientierung ausgerichtete Konstruktion bleiben trotzdem notwendig. [10] [13]
Hinweis zur Vergleichbarkeit
Herstellerdatenblätter liefern Beispiele, keinen kontrollierten Vergleichstest. Vergleicht zunächst Tendenzen innerhalb einer Marke und derselben Prüfmethode. Sowohl ASTM F3489 als auch die Hersteller weisen darauf hin, dass Druckbedingungen, Probenvorbereitung und Umgebungsbedingungen das Ergebnis erheblich verändern können. [3] [10] [11] [14]
Konkrete Beispiele mit Quellen
Die folgenden Materialien dienen zur Veranschaulichung und bilden keine Rangliste. Die Angaben sind nur sinnvoll, wenn Produktname, Orientierung, Konditionierungszustand und Prüfmethode gemeinsam genannt werden. [3]
PLA-CF
Bambu PLA-CF ist ein Filament mit 1.75 mm Durchmesser auf 1-kg-Spulen. Angegeben sind 210 bis 240 °C Düsentemperatur, 35 bis 45 °C Betttemperatur, Düsendurchmesser von 0.4/0.6/0.8 mm sowie eine empfohlene Luftfeuchtigkeit unter 20% bei Druck und Lagerung. Dasselbe Datenblatt empfiehlt vor dem Druck 8 Stunden Trocknung bei 55 °C. Auch bei einfacheren CF-Arbeitsabläufen ist Feuchtigkeitskontrolle also sinnvoll. [10]
Bambu legt die Konditionierung der gedruckten Prüfkörper klar offen: Sie wurden mit 230 °C Düse, 35 °C Bett, 180 mm/s und 100% Füllung gedruckt und anschließend vor der Prüfung 8 Stunden bei 55 °C getempert und getrocknet. Nach ISO 527 weist Bambu PLA-CF einen Elastizitätsmodul von 2790 ± 120 MPa in XY und 2160 ± 90 MPa in Z sowie Zugfestigkeiten von 38 ± 4 MPa in XY und 26 ± 2 MPa in Z auf. Nach ISO 178 werden für dasselbe konditionierte Material Biegemodule von 3950 ± 190 MPa in XY und 2260 ± 180 MPa in Z sowie Biegefestigkeiten von 89 ± 4 MPa in XY und 49 ± 3 MPa in Z genannt. Die HDT nach ISO 75 beträgt 54 °C bei 1.8 MPa und 55 °C bei 0.45 MPa. PLA-CF ist daher eher eine einfacher zu verarbeitende Option für Steifigkeit und Oberfläche als ein Ersatz für hochtemperaturbeständiges Nylon. [10]
PA11-CF
Prusament PA11 Carbon Fiber Black stellt andere Anforderungen an den Arbeitsablauf. Das Datenblatt nennt 285 ± 5 °C an der Düse, 110 ± 10 °C am Bett, eine Druckgeschwindigkeit bis 100 mm/s, 20% Lüfterleistung und ausdrücklich eine notwendige gehärtete Düse. Außerdem nennt es eine Dichte von 1.11 g/cm³ sowie eine Feuchtigkeitsaufnahme von 0.20% nach 24 Stunden und 0.50% nach 7 Tagen bei 24 °C und 22% relativer Luftfeuchtigkeit. Das liefert hilfreichen Kontext für Lagerung und Konditionierung. [11]
Das Datenblatt nennt die Druckbedingungen der Prüfkörper, legt aber keinen gesonderten Konditionierungszustand vor der Prüfung offen. Unter dieser Einschränkung werden für Prusament PA11-CF nach ISO 527-1 Streckspannungen im Zugversuch von 42 ± 1 MPa in „Horizontal“ und 49 ± 2 MPa in „Vertical xz“ angegeben. Nach ISO 178 nennt das Datenblatt Biegemodule von 3.0 ± 0.1 GPa in Horizontal und 6.2 ± 0.3 GPa in Vertical xz. Die Charpy-Schlagzähigkeit nach ISO 179-1 beträgt bei ungekerbten Proben 30 ± 4 kJ/m² in Horizontal und 51 ± 4 kJ/m² in Vertical xz. Für die Wärmeformbeständigkeit nennt das Datenblatt nach ISO 75 HDT-Werte von 192 °C bei 0.45 MPa und 152 °C bei 1.80 MPa. Das ist thermisch eine ganz andere Klasse als PLA-CF. [11]
PA6-CF20
Fiberon PA6-CF20 ist hier das feuchtigkeitsempfindlichste Beispiel und zeigt besonders deutlich, dass der Arbeitsablauf zu den Materialkosten gehört. Laut Datenblatt tritt bei Messingdüsen häufig Abrasion auf; ihre Lebensdauer wird auf etwa 9 Stunden geschätzt. Empfohlen wird eine verschleißfeste Düse, etwa aus gehärtetem Stahl oder mit Rubin. Außerdem soll das Material stets unter 20% relativer Luftfeuchtigkeit gelagert und verarbeitet werden. Die HDT-Werte nach ISO 75 betragen 215 °C bei 0.45 MPa und 173 °C bei 1.8 MPa. Das ist auf dem Papier beeindruckend, aber nur zusammen mit den Konditionierungshinweisen aussagekräftig. [14]
Fiberons Daten für trockene und feuchte Proben zeigen, warum der Feuchtigkeitszustand keine Fußnote sein darf. Laut Datenblatt wurden trockene Proben vor der Prüfung 16 Stunden bei 100 °C getempert. Feuchte Proben wurden ebenfalls 16 Stunden bei 100 °C getempert und anschließend 48 Stunden in 60 °C warmes Wasser getaucht; ihr durchschnittlicher Feuchtigkeitsgehalt betrug 5.30%. Nach ISO 527 erreicht trockenes PA6-CF20 Zugfestigkeiten von 109.3 ± 2.4 MPa in XY und 54.0 ± 5.2 MPa in Z. Bei feuchtem PA6-CF20 sinken sie auf 54.7 ± 1.1 MPa in XY und 25.5 ± 1.2 MPa in Z. Im selben ISO-527-Kontext beträgt der trockene XY-Elastizitätsmodul 8636.5 ± 211.4 MPa und fällt im feuchten Zustand auf 2508.1 ± 82.6 MPa. Dieser Unterschied ist erheblich genug, um die grundsätzliche Eignung des Materials für das Bauteil zu verändern. [14]
Beispielhafte Eigenschaftswerte, kein Vergleichstest
| Konkretes Material | In der Quelle genannte Konditionierung | Orientierung | Ein zitierbarer Kennwert |
|---|---|---|---|
| Bambu PLA-CF | Gedruckt mit 230 °C Düse, 35 °C Bett, 180 mm/s und 100% Füllung; vor der Prüfung 8 h bei 55 °C getempert und getrocknet. [10] | XY. [10] | Elastizitätsmodul 2790 ± 120 MPa nach ISO 527. [10] |
| Prusament PA11 Carbon Fiber Black | Druckeinstellungen angegeben, Konditionierungszustand im Datenblatt nicht offengelegt. [11] | Horizontal. [11] | Biegemodul 3.0 ± 0.1 GPa nach ISO 178. [11] |
| Fiberon PA6-CF20 | Trockene Proben 16 h bei 100 °C getempert; feuchte Proben 16 h bei 100 °C getempert und danach 48 h in 60 °C warmes Wasser getaucht, bis durchschnittlich 5.30% Feuchtigkeit erreicht waren. [14] | XY. [14] | Trockene Zugfestigkeit 109.3 ± 2.4 MPa nach ISO 527. [14] |
Unterschiedliche Labore, Drucker und Proben; keine direkte Rangfolge möglich. [3]
Endloskohlefaser als gesonderter Fall
Endloskohlefaser ist ein anderes Verfahrenssystem als Kurzfaser-CF-Filament für Endanwender. Das Markforged-Datenblatt macht diese Grenze durch getrennte Angaben für den Composite Base Test und den Continuous Fiber Test deutlich. Für Onyx, ein mit Mikrokohlefasern gefülltes Nylon, nennt es 2.4 GPa Zugmodul nach ASTM D638, 3.0 GPa Biegemodul nach einer ASTM D790 ähnlichen Methode und 145 °C HDT nach ASTM D648 Methode B bei 0.45 MPa/66 psi. Ein Konditionierungszustand wird nicht genannt. Die Endlosfaserwerte gehören nochmals in eine andere Kategorie: 800 MPa Zugfestigkeit und 60 GPa Zugmodul nach ASTM D3039, ebenfalls ohne offengelegte Konditionierung. Bei Kurzfaserfilament für Endanwender darf nicht angenommen werden, dass es solche laminatartigen Werte erreicht. [17]
- Getrennte Kategorien: Kurzfaser-CF-Basismaterialien und Endlosfaserverstärkung lösen unterschiedliche technische Aufgaben. [17]
- Hinweis zu Prüfbedingungen: Markforged erklärt, dass seine Prüfplatten speziell für maximale Leistung gestaltet wurden. Die Faserplatten waren vollständig mit unidirektionalen Fasern gefüllt und ohne Außenwände gedruckt. [17]
Versteckte Kosten, Fehlerbilder und die ersten Schwachstellen
Der erste versteckte Kostenpunkt ist Abrasion. CF-Filament ist abrasiv; der Zustand der Düse wird damit zur Prozessgröße und nicht zur nachrangigen Wartungsfrage. In der zitierten Studie gingen längere Düsennutzung, 37% weniger Zugfestigkeit und ein Rauheitsanstieg von Ra 1.7 μm auf Ra 14.1 μm miteinander einher. Fiberons PA6-CF20-Datenblatt übersetzt dieselbe Warnung in die Werkstattpraxis und schätzt die Lebensdauer einer Messingdüse auf etwa 9 Stunden. Das E3D-Mikroskopbeispiel zeigt, warum schon ein kurzer Druck mit kohlefasergefülltem Material die Düsenform dauerhaft verändern kann. Die Kosten umfassen daher nicht nur Ersatzteile, sondern auch Ausschuss, Prüfzeit und schwindendes Vertrauen in Messungen an Teilen aus einer verschlissenen Düse. [14] [18] [20]
Der zweite versteckte Kostenpunkt ist Feuchtigkeitskontrolle. PA6-CF20 macht das deutlich: Zugfestigkeit und Modul unterscheiden sich stark zwischen trockenem und feuchtem Zustand, dessen Herstellung im Datenblatt genau beschrieben ist. Weichen Lagerung, Trocknung oder Einsatzumgebung von den trockenen Laborbedingungen ab, kann sich das Teil deutlich anders verhalten als der zur Materialwahl herangezogene Kennwert erwarten lässt. Die Folgen sind Neudrucke, mangelhafte Passung oder ein Bauteil, das nur unmittelbar nach dem Trocknen korrekt funktioniert. [14]
Der dritte versteckte Kostenpunkt ist Anisotropie. Kurzfaser-CF wird oft wegen seiner Steifigkeit gekauft, doch diese beseitigt schwache Schichtgrenzen nicht. Ein Hersteller nennt für sein PA11-CF ausdrücklich geringere Schichthaftung als für reines PA11. Kohlefaserfüllung ist somit kein allgemeines Upgrade der Z-Festigkeit. In der Praxis passt CF eher zu Vorrichtungen, Halterungen und Gehäusen als zu wiederholt betätigten Schnappverbindungen, scharnierartigen Strukturen oder Teilen, die Stöße über Schichtgrenzen aufnehmen müssen. Bleiben Verschleiß, Feuchtigkeitsfehler oder eine falsche Orientierung unbemerkt, steigen die Kosten pro gelungenem Bauteil deutlich schneller, als der Spulenpreis vermuten lässt. [13]
Sicherheit und Handhabung
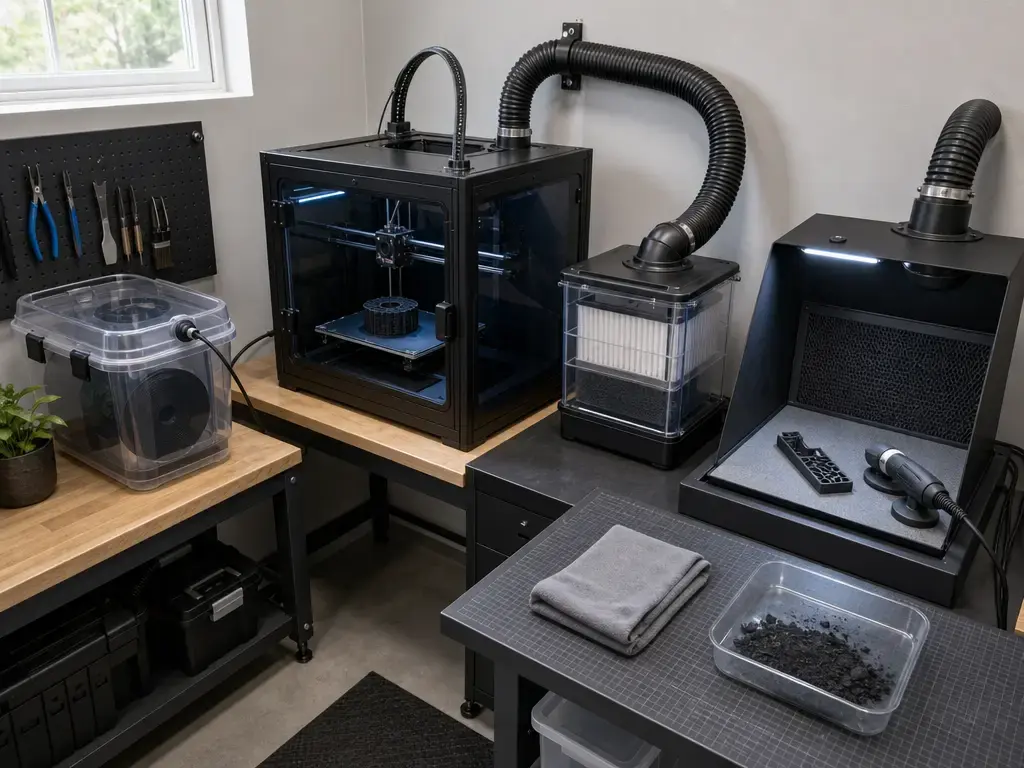
In den hier zitierten Herstellerunterlagen stehen Belüftung, Staubkontrolle und die Exposition gegenüber thermischen Zersetzungsprodukten im Vordergrund, keine ungewöhnlichen Spezialverfahren. Prusas PA11-CF-Sicherheitsdatenblatt warnt, dass das Einatmen von Dämpfen aus thermischer Zersetzung die Atemwege reizen kann und toxische Wirkungen nicht auszuschließen sind. Es nennt außerdem toxische und korrosive Zersetzungsprodukte, empfiehlt Arbeitsplatzbelüftung und bei fehlenden Maßnahmen zur Luftreinhaltung eine geeignete geschlossene Abdeckung für den 3D-Drucker. Die aktuelle Prusa-Produktseite formuliert einfacher: in einem gut belüfteten Bereich drucken oder eine Einhausung mit aktiver Filterung verwenden. [12] [13]
Staubkontrolle ist besonders beim Schneiden, Schleifen, Bohren und beim Entfernen von Rückständen wichtig. Fiberons Sicherheitsdatenblatt nennt 20 bis 30% geschnittene Kohlefasern und führt Arbeitsplatzgrenzwerte für diesen Bestandteil auf, darunter OSHA-Werte von 15 mg/m³ Gesamtstaub und 5 mg/m³ alveolengängiger Fraktion. Auch Prusas Sicherheitsdatenblatt weist auf mögliche Atemwegsreizungen durch Staub hin und betont Sauberkeit sowie die Vermeidung von Staubansammlungen. Praktisch bedeutet das: möglichst an der Entstehungsstelle absaugen, Werkbänke und Werkzeuge regelmäßig reinigen und bei stauberzeugenden Arbeiten eine Maske tragen, nicht nur während der Drucker läuft. [12] [15]
Forschungs- und Normenkontext
Normung und Messtechnik für die additive Polymerfertigung entwickeln sich weiter. Deshalb altern pauschale CF-Aussagen ohne Kontext schlecht. Laut seiner Seite zur additiven Fertigung von Polymeren untersucht NIST die Merkmale, Eigenschaften und das Verhalten von Polymeren, um Messwerkzeuge und Messstandards für dieses Gebiet zu entwickeln. Die Seitenmetadaten nennen den 13. November 2024 als Erstellungsdatum und den 16. Mai 2025 als Aktualisierung. [19]
Im Endanwenderbereich gibt es weitere Kurzfaser-CF-Matrices, darunter PLA-CF, PETG-CF, PET-CF, PAHT-CF, PA6-CF, PPA-CF und PPS-CF. Diese Einteilung zeigt vor allem einen verbreiteten Prozessverlauf: Je anspruchsvoller das technische Polymer, desto höher sind häufig Temperaturbedarf, Anforderungen an Trockenheit und Abrasivität. Sie erlaubt jedoch keinen markenübergreifenden Eigenschaftsvergleich, als stammten alle Werte aus demselben Prüfprogramm. [22]
Checkliste für den Kauf
Kohlefaserfilament für 3D-Drucker zu kaufen ist nur sinnvoll, wenn der gesamte Arbeitsablauf günstiger zu einem korrekten Bauteil führt als ein preiswerteres Polymer. Am 2026-09-01 war Prusament PA11 Carbon Fiber Black für $155.55 pro 800 g gelistet, entsprechend $194.44/kg vor Steuern und ohne Versand. Fiberon PA6-CF20 kostete $39.99 pro 0.5 kg beziehungsweise $79.98/kg auf derselben Grundlage. Diese Preise sind hilfreiche Anhaltspunkte, kein abschließendes Urteil. Die bessere Entscheidungsgrundlage liefert ASTM F3489: Orientierung, Lagerung, Porosität, Probenvorbereitung und Prüfbedingungen müssen validiert werden, bevor man einer Materialwahl vertraut. [13] [16] [3]
Kaufprüfung in 60 Sekunden
- Bauteilanforderung: Stehen Steifigkeit, Verzugsbegrenzung, matte Oberfläche oder Wärmebeständigkeit im Vordergrund, und welches Matrixpolymer erfüllt diese Anforderung tatsächlich? [10] [11] [14]
- Druckerfähigkeit: Erreicht die Maschine die erforderlichen Düsen- und Betttemperaturen und unterstützt sie die benötigte Einhausung oder Druckoberfläche? [10] [11] [13]
- Feuchtigkeitsplan: Könnt ihr die Spule trocknen, trocken lagern und PA-CF bei langen Drucken gegebenenfalls auch währenddessen trocken halten? [14] [18]
- Verschleißplan: Habt ihr eine gehärtete Düse und prüft ihr den Verschleiß regelmäßig, bevor Qualitätsabweichungen zu Ausschuss führen? [14] [18] [20]
- Nachweisplan: Druckt ihr Prüfkörper in der tatsächlichen Orientierung und dokumentiert die Bedingungen, bevor ihr den Auftrag ausweitet? [3]
Häufige Fragen
Was ist Kohlefaserfilament für 3D-Drucker?
Meist ist es ein thermoplastischer Ausgangswerkstoff für Materialextrusion mit geschnittenen oder kurzen Kohlefasern in einer Kunststoffmatrix. Nach ISO/ASTM 52903-1 gehört es zu den gefüllten oder verstärkten Ausgangswerkstoffen und nicht zu einer Sonderklasse, die in jeder Richtung grundsätzlich fester als gewöhnliches Filament ist. [2]
Was ist CF-Filament: Kurzfaser oder Endlosfaser?
Im Desktopbereich meint CF-Filament normalerweise kurze Kohlefasern, die einem druckbaren Thermoplast beigemischt sind. Endlosfasersysteme verwenden andere Hardware und andere Prüfkategorien. Das Markforged-Datenblatt trennt Daten des Verbund-Basismaterials von Endlosfaserdaten. Deshalb darf Kurzfaserfilament für Endanwender nicht mit Endlosfaserverstärkung gleichgesetzt werden. [17]
Wie fest ist Kohlefaserfilament für 3D-Drucker?
Ein einziger verlässlicher Zahlenwert lässt sich nicht nennen. Festigkeit hängt von Matrixpolymer, Orientierung, Konditionierung und Prüfmethode ab. Bambu PLA-CF erreicht beispielsweise nach Tempern und Trocknen vor der Prüfung laut ISO 527 Zugfestigkeiten von 38 ± 4 MPa in XY und 26 ± 2 MPa in Z. Für Prusament PA11-CF nennt das Datenblatt ohne offengelegten Konditionierungszustand nach ISO 527-1 Streckspannungen von 42 ± 1 MPa in Horizontal und 49 ± 2 MPa in Vertical xz. [10] [11]
Brauche ich eine Düse aus gehärtetem Stahl?
Grundsätzlich ja. Das stärkste Argument liefern Verschleißnachweise: In einer begutachteten Studie zu Kurzfaser-Polyamid korrelierte Düsenverschleiß mit 37% weniger Zugfestigkeit und einem Rauheitsanstieg von Ra 1.7 μm auf Ra 14.1 μm. E3Ds Messingdüsenbeispiel nach 250 g kohlefasergefülltem Filament weist in dieselbe Richtung. [18] [20]
Warum unterscheiden sich XY- und Z-Werte so stark, und welche Angaben verlangt ASTM F3489?
Gedruckte Bauteile sind anisotrop. Strangverlauf und Schichtgrenzen verhalten sich mechanisch unterschiedlich, weshalb die Eigenschaften in der Schichtebene und quer dazu stark abweichen können. ASTM F3489 fordert die Dokumentation von Faktoren wie Materialwahl, Anisotropie, Lagerungs- und Vorbereitungsmethoden, Porosität, Orientierung, Position auf der Bauplatte, Prüfumgebung, Ausrichtung, Geschwindigkeit und Temperatur, bevor ein Kennwert als belastbare Entscheidungsgrundlage dient. [3]
Wie verändert Feuchtigkeitskonditionierung die Eigenschaften von PA6-CF20, und wie wurde konditioniert?
Erheblich. Fiberons Datenblatt nennt für trockenes PA6-CF20, das 16 Stunden bei 100 °C getempert wurde, nach ISO 527 eine XY-Zugfestigkeit von 109.3 ± 2.4 MPa. Für den feuchten Zustand wurden die Proben gleich getempert und anschließend 48 Stunden in 60 °C warmes Wasser getaucht, bis durchschnittlich 5.30% Feuchtigkeit erreicht waren. Die XY-Zugfestigkeit sank auf 54.7 ± 1.1 MPa. Das betrifft die Materialauswahl und ist kein bloßes Einstelldetail. [14]
Kann CF-Filament auch Extruderzahnräder verschleißen?
Ja. eSUN erklärt ausdrücklich, dass Kohlefasern übermäßigen Verschleiß an Düsen und Extruderzahnrädern verursachen können, und empfiehlt nach Möglichkeit gehärtete Komponenten. Das ist eine offizielle Herstellerwarnung, keine universelle Gewissheit für jeden Drucker und jede CF-Mischung. [21]
Quellen
- ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary
- ISO/ASTM 52903-1:2020 Additive manufacturing — Material extrusion-based additive manufacturing of plastic materials — Part 1: Feedstock materials
- ASTM F3489-23 Standard Guide for Additive Manufacturing of Polymers and Polymer-Based Composites by Material Extrusion
- ASTM D638-22 Standard Test Method for Tensile Properties of Plastics
- ASTM D790-25 Standard Test Methods for Flexural Properties of Unreinforced and Reinforced Plastics and Electrical Insulating Materials
- ASTM D648-18 Standard Test Method for Deflection Temperature of Plastics Under Flexural Load in the Edgewise Position
- ISO 178:2019 Plastics — Determination of flexural properties
- ISO 75-1:2020 Plastics — Determination of temperature of deflection under load — Part 1: General test method
- ISO 75-2:2013 Plastics — Determination of temperature of deflection under load — Part 2: Plastics and ebonite
- Bambu PLA-CF Technical Data Sheet V2.0
- Prusament PA11 Carbon Fiber Black Technical Data Sheet
- Prusament PA11 Carbon Fiber Black MSDS
- Prusa-Shop-Produktseite: Prusament PA11 Carbon Fiber Black 800g NFC
- Fiberon PA6-CF20 Technical Data Sheet V1.0
- Fiberon PA6-CF20 SDS US EN V2
- Polymaker-Shop-Eintrag: Fiberon PA6-CF20
- Markforged Composites Material Datasheet
- Bianchi et al. 2024, International Journal of Advanced Manufacturing Technology
- NIST Additive Manufacturing of Polymers
- E3D-Blog: Are abrasives killing your nozzle?
- eSUN-Newsbeitrag zu ePLA-CF
- Bambu-Lab-Filamentratgeber