



Résumé
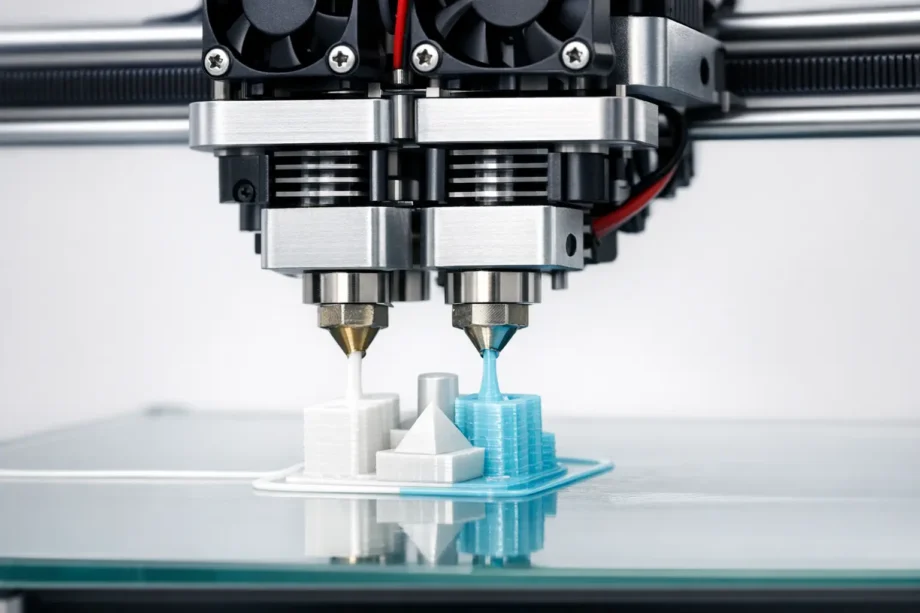
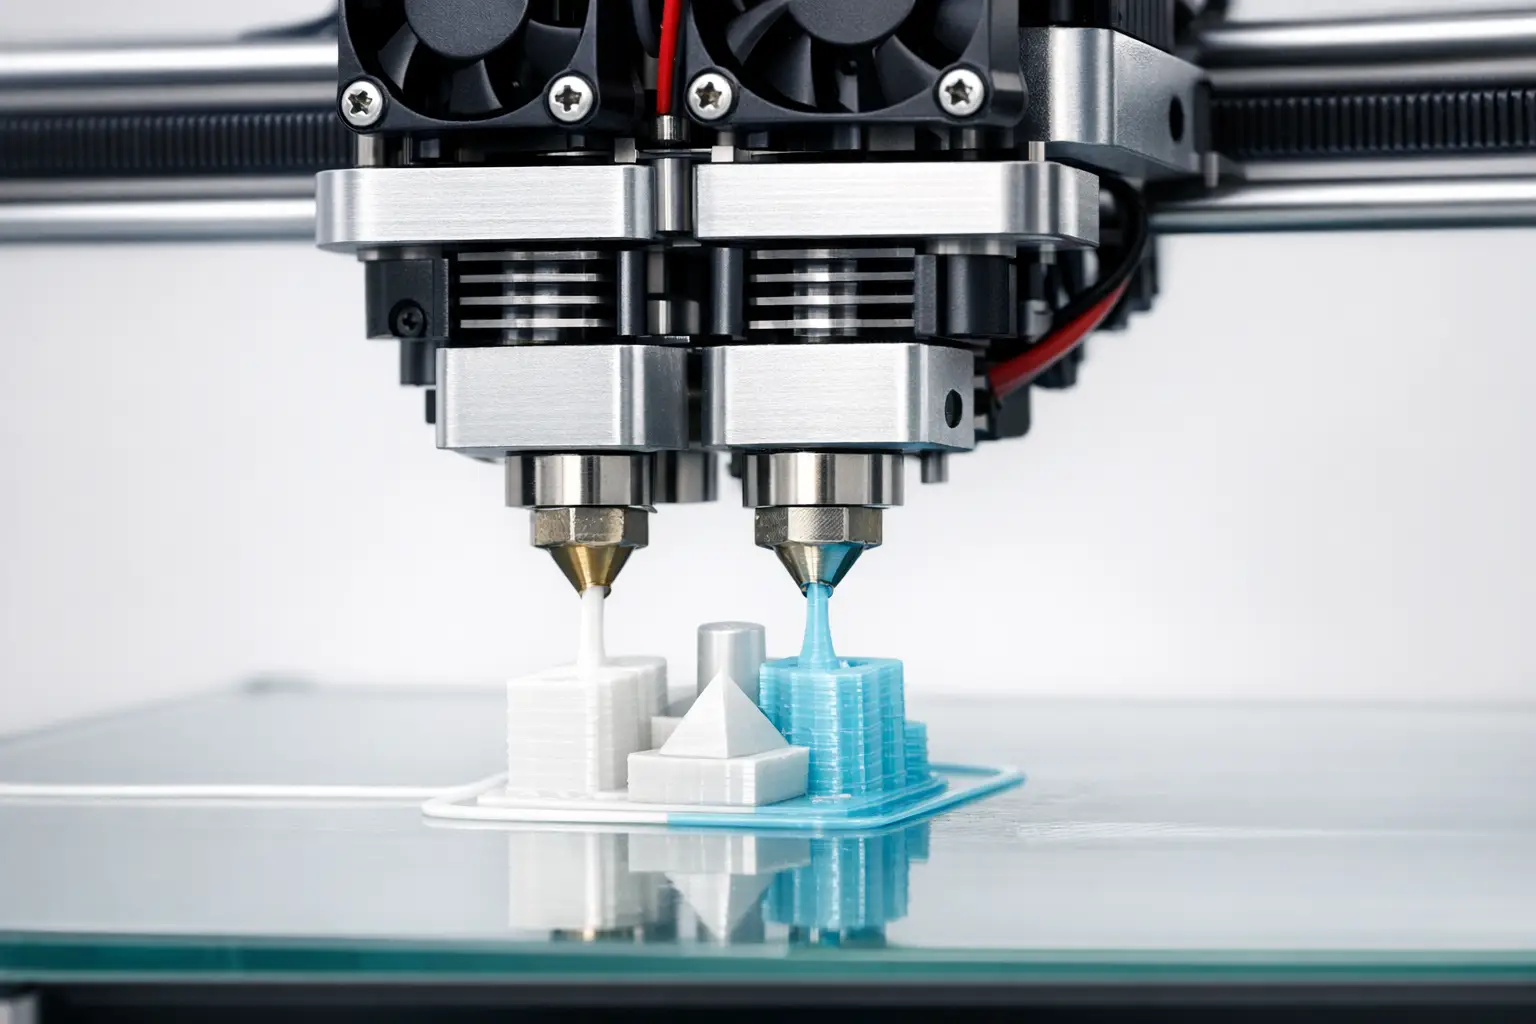
Une imprimante à double extrusion est une imprimante 3D à extrusion de matériau qui utilise deux systèmes d’extrusion pour déposer différents filaments selon une trajectoire d’outil coordonnée ; dans la terminologie ISO/ASTM, l’extrusion de matériau correspond à un matériau « sélectivement distribué à travers une buse ou un orifice ». [1] La double extrusion est mise en œuvre sous la forme de têtes à double buse dépendantes, de configurations d’imprimante 3D IDEX (double extrudeur indépendant), de systèmes multi-outils à changement d’outil ou de conceptions de hotend commutables, permettant l’impression multi-matériaux, les impressions bicolores et les supports solubles, avec des compromis en matière d’étalonnage, de déchets de purge/essuie et, parfois, de volume de fabrication réduit (par exemple, 330 × 240 × 300 mm sur une UltiMaker S5). [3]
Terminologie et périmètre (double extrusion contre multi-matériaux)
La plupart des produits d’« imprimante 3D à double extrudeur » du marché grand public et semi-professionnel relèvent de l’extrusion de matériau, couramment commercialisée sous les appellations Fused Filament Fabrication (FFF) ou Fused Deposition Modeling (FDM). [1] Dans ce procédé global, le filament est fondu et extrudé à travers une buse ; la double extrusion désigne donc généralement deux chemins de fusion (deux buses, ou deux entrées de filament vers une zone de fusion partagée) fonctionnant au sein du même système de mouvement et du même plan de tranchage. [1]
La double extrusion (deux systèmes d’extrusion) se distingue des systèmes multi-matériaux qui utilisent une seule buse avec changement de filament, dans lesquels l’effet « multi-matériaux » est créé en chargeant séquentiellement différents filaments dans un même chemin de fusion. Des structures de purge telles qu’une tour d’amorçage, une tour d’essuyage et un bouclier anti-suintement sont des stratégies du trancheur servant à gérer les transitions et les fuites, plutôt que des capacités intrinsèques du matériel. [16] Dans la documentation de PrusaSlicer, des modifications de la tour d’essuyage sont signalées comme réduisant le temps d’impression total de 3.16% et le dépôt de filament de la tour d’essuyage de 16.17% pour un ensemble de projets multi-matériaux, ce qui illustre que la gestion de la purge représente un coût mesurable du flux de travail. [10]
Contexte historique (filiation de l’extrusion de matériau)
Les systèmes d’extrusion de matériau utilisés pour la FFF/FDM ont évolué dans une filiation plus large de la fabrication additive, plutôt que de constituer une catégorie distincte de « double extrusion ». Stratasys indique que Scott Crump a breveté la FDM en 1989 et a cofondé Stratasys avec Lisa Crump, établissant un premier cadre commercial pour l’extrusion de matériau à base de filament, qui s’est ensuite étendu à plusieurs matériaux et stratégies de support. [12] La terminologie est périodiquement consolidée dans des vocabulaires normatifs tels que l’ISO/ASTM 52900:2021 (date de publication 2021-11), qu’ISO indique comme confirmée en 2025, et est complétée par des synthèses axées sur la métrologie, telles que la page du NIST consacrée à l’extrusion de matériau (créée le 15 novembre 2024, mise à jour le 15 mai 2025). [2][11]
Architectures matérielles de double extrusion (types d’imprimantes)
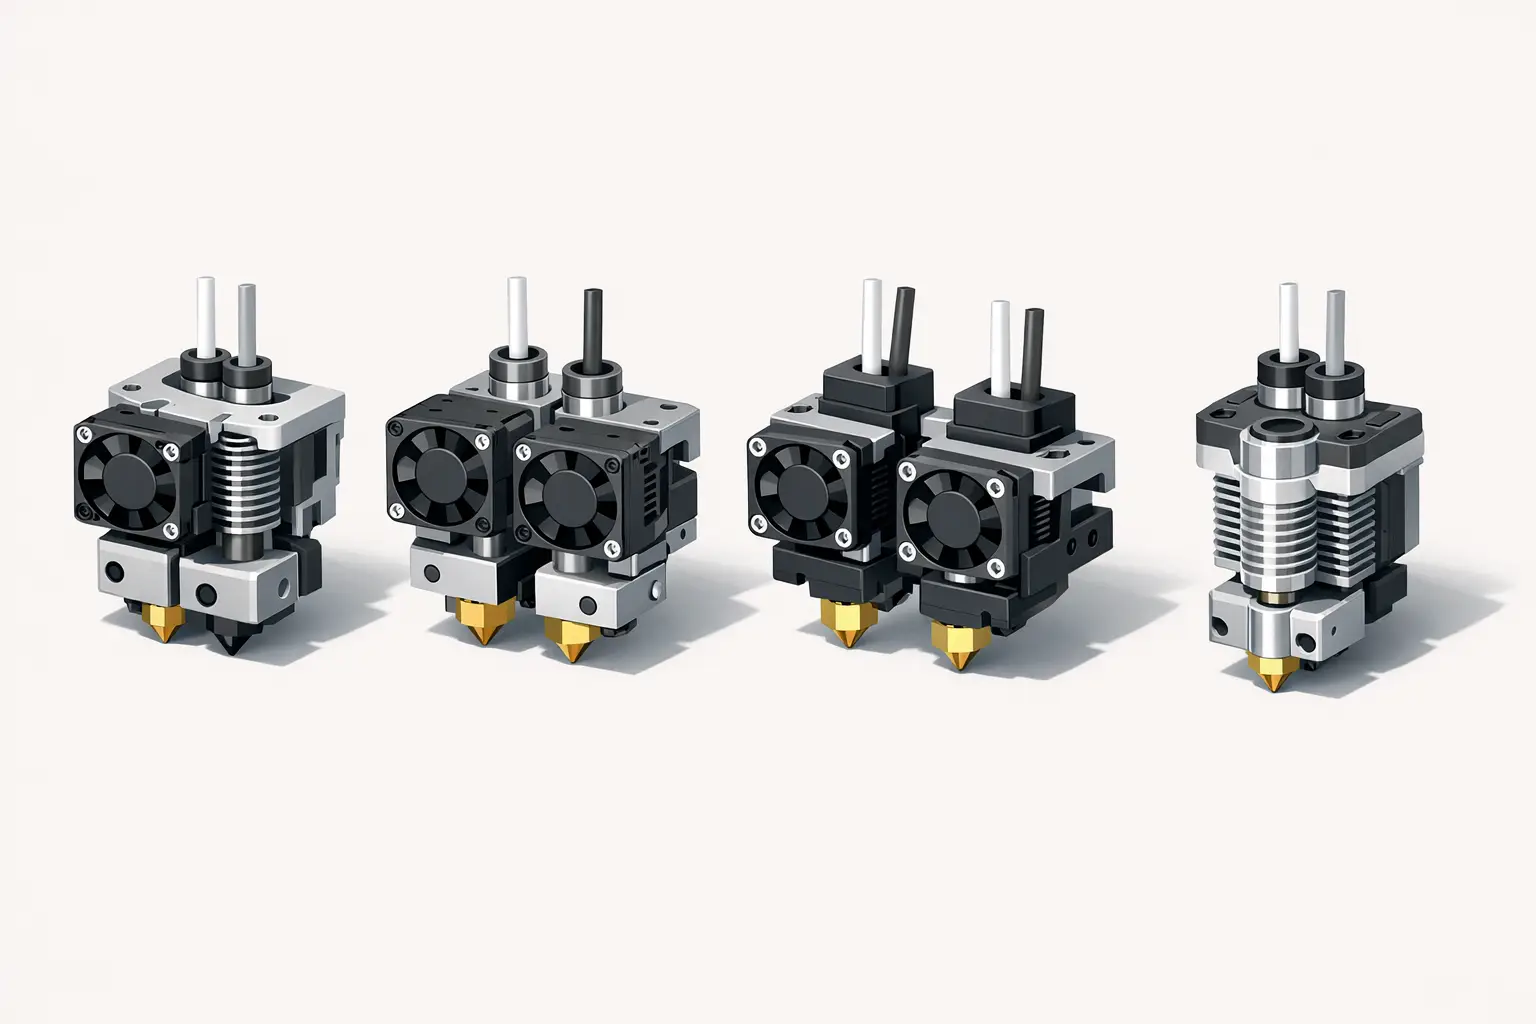
Les conceptions à double buse et double hotend dépendantes montent deux buses sur un même chariot ; les deux outils partagent donc le même mouvement XY et diffèrent principalement par leur géométrie de buse, leurs réglages thermiques et leurs décalages d’étalonnage. Dans cette famille, certaines imprimantes ajoutent un système de levage des buses afin que la buse inactive soit relevée mécaniquement pour réduire les frottements et les collisions ; Raise3D décrit la série Pro2 comme utilisant une tête d’impression double avec un système de levage électronique. [5] Une approche apparentée, mais distincte, est l’architecture à une buse commutable (deux filaments, une buse), dans laquelle deux filaments alimentent une buse commune et l’imprimante alterne le filament qui occupe la zone de fusion ; E3D caractérise Cyclops+ comme « deux filaments, une buse », par opposition à Chimera+ comme « deux filaments, deux buses ». [13] Les conceptions à une buse commutable échangent principalement l’étalonnage entre buses contre la gestion des transitions à l’intérieur du chemin de fusion, tandis que le véritable matériel à double buse reporte la charge sur l’étalonnage du décalage XY et le contrôle du suintement de la buse inactive. [13]
Une imprimante 3D IDEX (Independent Dual Extruders) place chaque extrudeur sur son propre chariot, de sorte que les outils peuvent être garés séparément et prendre en charge les modes duplication et miroir, sous réserve du partitionnement de la zone de fabrication. Raise3D qualifie le système de tête d’impression E2 d’« IDEX Independent Dual Extruders », ancrant ce terme dans l’usage du fabricant. [6] Les systèmes à changement d’outil généralisent la double extrusion en traitant chaque outil comme une unité modulaire qui peut être prise et déposée pendant une impression, ce qui peut réduire la contamination croisée entre matériaux au prix d’une complexité mécanique et logicielle ; l’Original Prusa XL est proposée dans plusieurs configurations de têtes d’outil, avec des masses indiquées de 27.9 kg (un outil), 29.3 kg (double tête) et 33.7 kg (cinq têtes). [7]
- Double buse dépendante sur un chariot (imprimante à double buse), illustrée par la double extrusion UltiMaker S5. [3]
- Double buse dépendante avec système de levage des buses, illustrée par le système de levage électronique Raise3D Pro2. [5]
- Double extrudeur indépendant IDEX, illustré par les « IDEX Independent Dual Extruders » de la Raise3D E2. [6]
- Multi-têtes d’outil à changement d’outil, illustrées par les variantes multi-têtes de l’Original Prusa XL. [7]
Tableau comparatif — Architecture et conséquences (A : cinématique et exemples).
| Type d’architecture | Nombre de buses | Indépendance des chariots | Modèle d’exemple représentatif sourcé |
|---|---|---|---|
| Double buse dépendante (deux hotends). | 2. [13] | Non (chariot partagé). [13] | UltiMaker S5. [3] |
| Double buse dépendante avec système de levage des buses. | 2. [5] | Non (chariot partagé). [5] | Raise3D Pro2. [5] |
| IDEX. | 2. [6] | Oui (chariots indépendants). [6] | Raise3D E2. [6] |
| Multi-têtes d’outil à changement d’outil. | Varie selon la configuration. [7] | Les outils sont des modules indépendants (garer et prendre). [7] | Original Prusa XL. [7] |
Tableau comparatif — Architecture et conséquences (B : flux de travail et étalonnage).
| Type d’architecture | Stratégie de purge typique | Impact sur le volume de fabrication | Couplage d’étalonnage |
|---|---|---|---|
| Double buse dépendante (deux hotends). | Structures d’amorçage/d’essuyage et gestion du suintement. [16] | Souvent inchangé dans les spécifications nominales, mais les enveloppes de collision peuvent contraindre les trajectoires d’outil. [16] | Nécessite l’étalonnage du décalage XY entre les buses. [16] |
| Double buse dépendante avec système de levage des buses. | Réduction des frottements et structures de purge. [5] | La géométrie à double tête peut réduire le X utilisable dans certaines conceptions. [5] | Mouvement XY couplé avec décalages entre buses. [5] |
| IDEX. | Stationnement, essuyage et structures de purge ; transitions par outil. [6] | Le mode double peut réduire le X disponible (espace de travail partitionné). [6] | Chaque outil peut être étalonné séparément, mais les décalages restent importants lors de la combinaison de matériaux. [6] |
| Une buse commutable. | Purge lors du changement d’outil dans un chemin de fusion partagé. [13] | En général, pas de collision avec une seconde buse, mais les déchets de transition subsistent. [13] | Pas de décalage XY entre buses, mais le réglage des transitions devient central. [13] |
Performances et spécifications techniques (ce que signifient les chiffres)
Les spécifications d’imprimantes pour la double extrusion dépendent souvent du mode : Raise3D indique pour la Pro2 un volume de fabrication de 305 × 305 × 300 mm en extrusion simple et de 280 × 305 × 300 mm en double extrusion, illustrant comment la géométrie de la double tête d’outil peut réduire l’espace de travail utilisable. [5] De même, Raise3D indique pour la E2 un volume de fabrication de 330 × 240 × 240 mm (simple) et de 295 × 240 × 240 mm (double extrudeur). [6] Les affirmations concernant la vitesse sont également conditionnelles : les spécifications de la J1 de Snapmaker comprennent un tableau de vitesse maximale avec une valeur de 350 mm/s, mais le débit pratique dépend des limites d’accélération, de la capacité d’extrusion et de la surcharge induite par les mouvements de purge et de stabilisation lors des changements de matériau. [9] La hauteur de couche est un incrément Z contrôlable, et non une garantie directe de précision dimensionnelle ; Raise3D indique 0.05 – 0.6 mm pour la Pro2, tandis que la Prusa XL indique 0.05 – 0.30 mm. [5][7] Les plages de température contraignent l’association des matériaux : l’UltiMaker S5 indique une température de buse de 180 – 280 °C, tandis que les Raise3D E2, Prusa XL et Snapmaker J1 indiquent respectivement des températures maximales de buse de 300 ºC, 290 °C et 300 ℃, avec des températures maximales de plateau de 110 ºC, 120 °C et 100 ℃ lorsqu’elles sont précisées. [4][6][7][9] Précision volumétrique pour les modèles d’imprimantes comparés — Aucun chiffre fiable trouvé. [4]
Fiche technique (encadré axé sur l’interprétation)
- Hauteur de couche (incrément Z) : 0.05 – 0.6 mm sur la Raise3D Pro2, et 0.05 – 0.30 mm sur l’Original Prusa XL. [5][7]
- Résolution / précision d’impression (uniquement si explicitement indiquée) : la Flashforge Creator Pro 2 indique une résolution d’impression de ± 0.2 mm. [8]
- Pas XYZ (granularité du contrôleur) : aucun chiffre fiable n’a été trouvé sur les pages des fabricants citées pour une indication normalisée du pas XYZ sur l’ensemble des modèles comparés et, lorsqu’il est publié, il doit être considéré comme un incrément du système de mouvement plutôt que comme une mesure garantie de précision volumétrique au niveau de la pièce. [4]
Matériaux, applications et flux de travail (multi-matériaux, bicolore, supports)
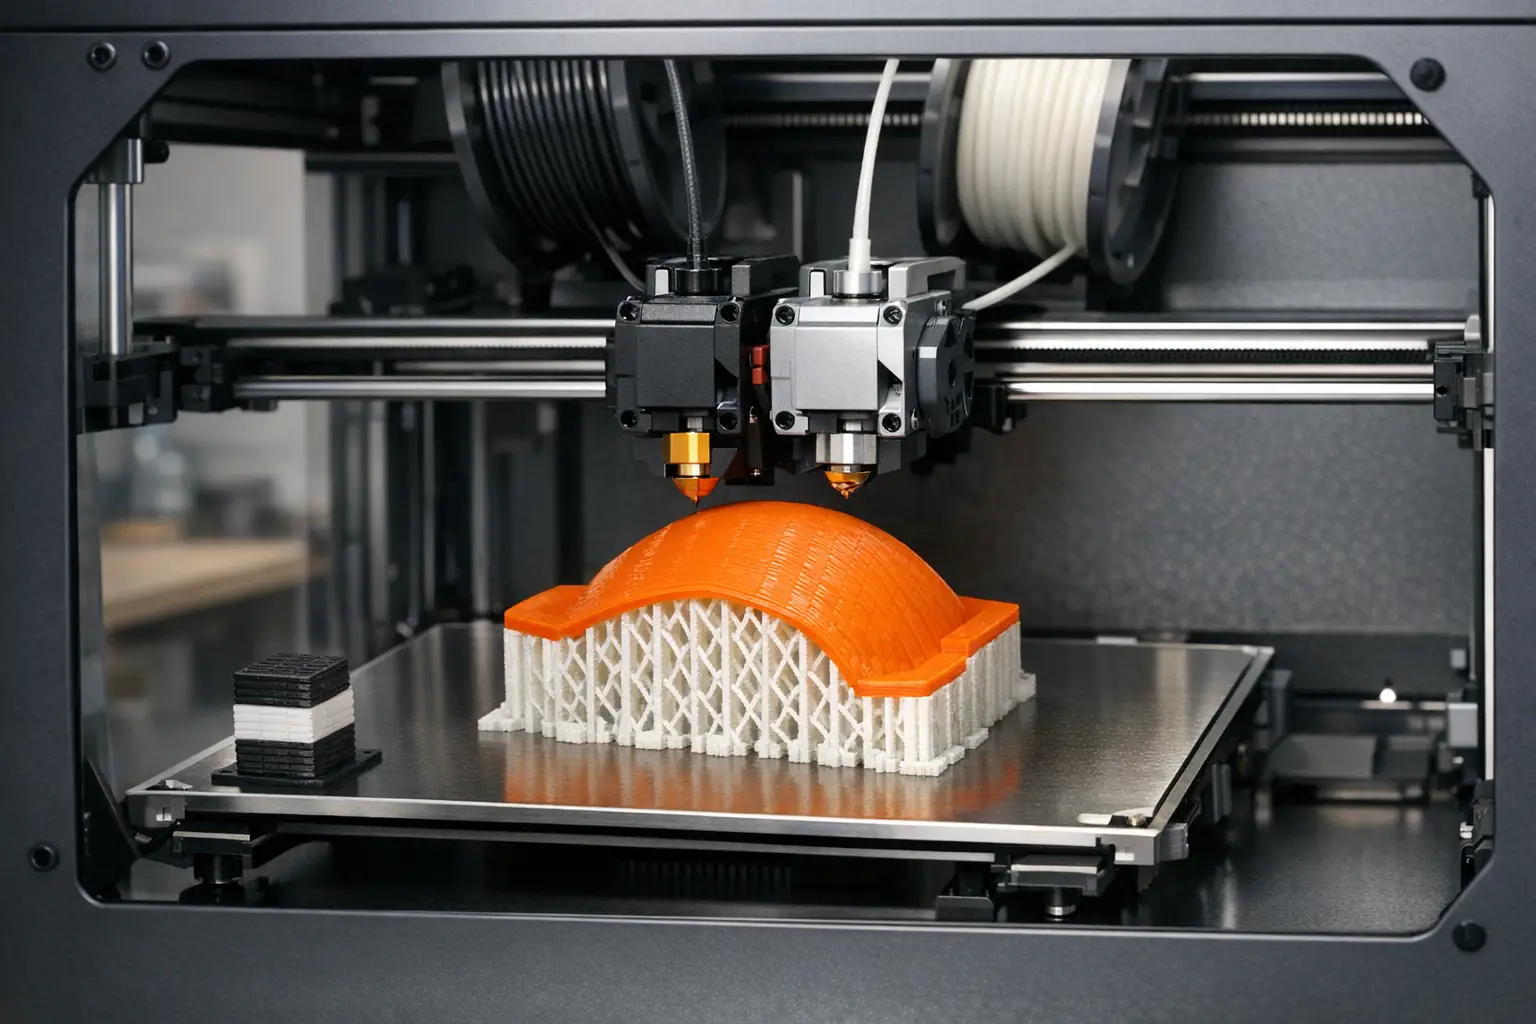
Les applications courantes de la double extrusion comprennent les pièces esthétiques bicolores (impression 3D en deux couleurs), pour lesquelles un filament secondaire est utilisé pour des étiquettes, incrustations ou surfaces contrastées, ainsi que les flux de travail avec matériau de support, où un extrudeur imprime un polymère de modèle et l’autre un support soluble tel qu’un matériau de support PVA. Une revue systématique de la fabrication additive multi-matériaux dans Materials & Design (Volume 226, février 2023, article 111661) présente cet espace comme impliquant à la fois des défis de compatibilité des matériaux et de contrôle des procédés qui, dans la FFF/FDM de bureau, se manifestent souvent par le contrôle du suintement, l’adhésion aux interfaces et les déchets de transition. [15]
L’association des matériaux est limitée par l’intersection des capacités de température de la buse et du plateau, ainsi que par les fenêtres de traitement des polymères candidats. Par exemple, l’UltiMaker S5 indique une plage de température de buse de 180 – 280 °C, tandis que les Raise3D E2 et Snapmaker J1 indiquent des températures maximales de buse de 300 ºC et 300 ℃, ce qui peut élargir l’ensemble réalisable de matériaux à plus haute température, sans toutefois garantir la liaison intermatériaux ni le contrôle du gauchissement. [4][6][9] La FDM à double buse a également été décrite dans des contextes de prototypage biomédical évalués par les pairs, y compris dans des discussions portant sur les doubles filaments et des polymères tels que le PVA, ce qui indique que cette architecture est utilisée au-delà de l’impression de loisir lorsque le retrait des supports et l’accès à la géométrie sont des facteurs limitants. [14]
Modes de défaillance et charge d’étalonnage (pourquoi la double extrusion est difficile)
La double extrusion ajoute des sources d’erreur qui sont soit géométriques (étalonnage du décalage XY des buses et, pour les têtes à double buse, différence de hauteur Z entre les buses), soit liées au procédé des matériaux (suintement/filage, contamination croisée et adhésion aux interfaces de matériaux). [16] Les mesures d’atténuation sont généralement pilotées par le trancheur et assistées par le matériel : les tours d’amorçage et d’essuyage fournissent des volumes de purge contrôlés afin de stabiliser le flux après un changement d’outil, et un bouclier anti-suintement sert de limite sacrificielle pour intercepter les fuites. [16] PrusaSlicer indique que des modifications de la tour d’essuyage ont réduit le temps d’impression total de 3.16% et le dépôt de filament de la tour d’essuyage de 16.17% pour un ensemble de projets multi-matériaux, quantifiant que l’optimisation vise à la fois le temps et les déchets. [10] Les choix matériels déplacent également les modes de défaillance : E3D présente Cyclops+ (deux filaments, une buse) comme un moyen d’éviter une seconde buse inactive, ce qui constitue une justification de conception pour réduire le suintement de la buse inactive, mais non une garantie de transitions sans contamination. [13]
Critères de sélection et positionnement sur le marché (comment choisir un type)
Les systèmes à double buse dépendante sont souvent choisis lorsqu’un unique système de mouvement partagé est acceptable et que l’objectif principal consiste à ajouter des supports solubles ou des pièces à deux matériaux sans nécessiter les modes propres à l’IDEX ; leur principal coût opérationnel est l’étalonnage des décalages et le contrôle du suintement. [16] Les systèmes IDEX sont généralement choisis lorsque le mode duplication ou miroir présente de la valeur, ou lorsque le stationnement d’un outil inactif devrait réduire les interférences, mais ils peuvent imposer une pénalité de volume de fabrication en mode double ; par exemple, la Raise3D E2 indique 330 × 240 × 240 mm (simple) contre 295 × 240 × 240 mm (double extrudeur). [6] Les plateformes à changement d’outil sont choisies lorsque plusieurs outils (au-delà de deux) ou une meilleure séparation physique entre les matériaux sont nécessaires, la Prusa XL étant positionnée comme une famille multi-outils par ses configurations à variantes multiples. [7]
Les architectures à une buse commutable sont couramment utilisées lorsque la réduction des problèmes d’alignement entre buses importe davantage que la réduction des déchets de purge, car les transitions nécessitent toujours une purge au sein d’un chemin de fusion partagé. [13] Les acheteurs qui comparent les types d’imprimantes à double extrusion évaluent généralement (a) l’effet des changements de mode sur le volume de fabrication, (b) le recouvrement de l’enveloppe de température pour les paires de matériaux envisagées, et (c) la quantité de déchets de purge/essuie et le temps de transition acceptables pour la géométrie de la pièce et les changements de couleur/matériau. [5][6][9]
Tableau comparatif — Exemples de modèles (spécifications sourcées uniquement) (A : espace de travail et couches).
| Modèle | Désignation de l’architecture | Volume de fabrication (simple contre double/mode) | Plage de hauteur de couche |
|---|---|---|---|
| UltiMaker S5. [3] | Double extrusion dépendante. [3] | 330 × 240 × 300 mm (compatible double extrusion). [3] | Jusqu’à 20 microns (aucune plage indiquée sur la page citée). [4] |
| Raise3D Pro2. [5] | Double buse dépendante avec système de levage électronique. [5] | 305 × 305 × 300 mm (simple), et 280 × 305 × 300 mm (double). [5] | 0.05 – 0.6 mm. [5] |
| Raise3D E2. [6] | IDEX Independent Dual Extruders. [6] | 330 × 240 × 240 mm (simple), et 295 × 240 × 240 mm (double). [6] | Aucun chiffre fiable trouvé. [6] |
| Original Prusa XL. [7] | Famille multi-têtes d’outil à changement d’outil. [7] | 360 × 360 × 360 mm. [7] | 0.05 – 0.30 mm. [7] |
| Flashforge Creator Pro 2. [8] | IDEX (2 buses). [8] | 200 × 148 × 150 mm. [8] | Aucun chiffre fiable trouvé. [8] |
| Snapmaker J1. [9] | IDEX (dépendant du mode). [9] | 300 × 200 × 200 mm (par défaut/secours). [9] | Aucun chiffre fiable trouvé. [9] |
Tableau comparatif — Exemples de modèles (spécifications sourcées uniquement) (B : température et précision déclarée).
| Modèle | Température max. de buse | Température max. de plateau | Précision explicitement déclarée / « résolution d’impression » |
|---|---|---|---|
| UltiMaker S5. [4] | 180 – 280 °C (température de buse). [4] | Aucun chiffre fiable trouvé. [4] | Aucun chiffre fiable trouvé. [4] |
| Raise3D Pro2. [5] | 300 ºC. [5] | 110 ºC. [5] | Aucun chiffre fiable trouvé. [5] |
| Raise3D E2. [6] | 300 ºC. [6] | 110 ºC. [6] | Aucun chiffre fiable trouvé. [6] |
| Original Prusa XL. [7] | 290 °C. [7] | 120 °C. [7] | Aucun chiffre fiable trouvé. [7] |
| Flashforge Creator Pro 2. [8] | Aucun chiffre fiable trouvé. [8] | Aucun chiffre fiable trouvé. [8] | ± 0.2 mm. [8] |
| Snapmaker J1. [9] | 300 ℃. [9] | 100 ℃. [9] | Aucun chiffre fiable trouvé. [9] |
Liste de contrôle pour la lecture des spécifications (destinée à l’acheteur).
- Vérifiez d’abord la famille de procédés : la plupart des offres de « double extrusion » sont des systèmes d’extrusion de matériau, définis comme un matériau « sélectivement distribué à travers une buse ou un orifice ». [1]
- Vérifiez si le volume de fabrication varie selon le mode, comme le montrent les volumes simple contre double de la Pro2 et les volumes simple contre double de la E2. [5][6]
- Considérez la hauteur de couche comme un paramètre de procédé (par exemple, 0.05 – 0.6 mm, ou 0.05 – 0.30 mm), et non comme une garantie universelle de précision. [5][7]
- Comparez les limites de température de buse et de plateau aux paires de matériaux envisagées (par exemple, 180 – 280 °C sur l’UltiMaker S5, et 300 ºC/110 ºC sur la Raise3D E2). [4][6]
- N’acceptez les chiffres de « précision » que lorsqu’ils sont explicitement déclarés (par exemple, ± 0.2 mm sur la Flashforge Creator Pro 2) ; autrement, considérez que la valeur n’est pas spécifiée. [8]
- Tenez compte des structures de purge et de leurs effets mesurables, car les réglages de la tour d’essuyage peuvent modifier la durée et les déchets. [10]
FAQ
1. Qu’est-ce qu’une imprimante 3D à double extrusion et en quoi diffère-t-elle de l’impression multi-matériaux ?
Une imprimante à double extrusion est généralement un système d’extrusion de matériau (FFF/FDM) utilisant deux systèmes d’extrusion, tandis que certaines impressions multi-matériaux utilisent une buse avec changement de filament et structures de purge pour gérer les transitions. [1] Les tours d’essuyage sont un élément courant des flux de travail multi-matériaux et sont documentées comme ayant un effet sur le temps et les déchets. [10]
2. Imprimante à double buse contre imprimante 3D IDEX — laquelle convient le mieux aux impressions bicolores ?
Une imprimante à double buse (chariot dépendant) conserve les deux buses dans le même espace de travail, mais nécessite un étalonnage précis du décalage XY, tandis qu’une configuration IDEX peut garer un outil et prendre en charge des modes tels que duplication/miroir au prix d’un partitionnement de l’espace de travail dépendant du mode. [6][16] Flashforge qualifie explicitement la Creator Pro 2 de « 2 (IDEX) », illustrant que l’IDEX est commercialisé comme une classe matérielle distincte. [8]
3. Quelle part du volume de fabrication perdez-vous avec des doubles extrudeurs ?
Cela dépend de l’architecture et du mode : Raise3D Pro2 affiche 305 × 305 × 300 mm (simple) contre 280 × 305 × 300 mm (double), et Raise3D E2 affiche 330 × 240 × 240 mm (simple) contre 295 × 240 × 240 mm (double extrudeur). [5][6] La Snapmaker J1 indique 300 × 200 × 200 mm pour son volume de fabrication par défaut/secours, et d’autres modes peuvent imposer des limites différentes. [9]
4. Quelles températures comptent le plus pour l’impression multi-matériaux sur une imprimante à double extrusion ?
Les limites de température de buse et de plateau sont les principales contraintes publiées : l’UltiMaker S5 indique 180 – 280 °C, la Raise3D E2 indique une buse à 300 ºC et un plateau à 110 ºC, la Prusa XL indique une buse à 290 °C et un plateau à 120 °C, et la Snapmaker J1 indique une buse à 300 ℃ et un plateau à 100 ℃. [4][6][7][9]
5. Niveau expert : que signifient réellement « hauteur de couche », « pas XYZ » et « résolution d’impression ±X » ?
La hauteur de couche est l’incrément Z commandé (par exemple, 0.05 – 0.6 mm sur la Raise3D Pro2 et 0.05 – 0.30 mm sur la Prusa XL), tandis que la « résolution d’impression » n’a de sens que lorsqu’un fabricant l’indique explicitement (par exemple, ± 0.2 mm sur la Flashforge Creator Pro 2). [5][7][8] Le pas XYZ, lorsqu’il est fourni, décrit la granularité du contrôleur/mouvement et ne constitue pas une mesure standardisée de précision volumétrique ; précision volumétrique pour les modèles d’imprimantes comparés — Aucun chiffre fiable trouvé. [4]
6. Niveau expert : comment les tours d’essuyage réduisent-elles la contamination de couleur, et quel est le compromis mesurable ?
Les tours d’essuyage déposent délibérément du matériau de purge lors des changements d’outil afin de stabiliser le flux et de réduire la couleur/le matériau résiduel dans le chemin de la buse, au prix d’un ajout de matière et de temps. [10] PrusaSlicer indique que des changements liés à la tour d’essuyage ont réduit le temps d’impression total de 3.16% et le dépôt de filament de la tour d’essuyage de 16.17% pour un ensemble de projets multi-matériaux, ce qui indique que le comportement de purge peut être optimisé sans pouvoir être éliminé. [10]
À lire aussi sur 3D Mag
- Un doctorant simplifie l’impression 3D multi-matériaux avec un outil 3D open source
- 3D Systems contribue à introduire des prothèses dentaires imprimées en 3D multi-matériaux sur le marché américain
- L’impression 3D d’une voiture simplifiée : la percée de l’université de Tohoku dans la fabrication multi-matériaux
Sources
- EN ISO/ASTM 52900 (extrait de définition de l’extrusion de matériau)
- ISO/ASTM 52900:2021 (page ISO)
- Page produit UltiMaker S5 (volume de fabrication)
- Fiche boutique UltiMaker S5 (résolution de couche, température de buse)
- Raise3D Pro2 Series (volume de fabrication, hauteur de couche, températures, système de levage)
- Raise3D E2 (IDEX, volume de fabrication, températures)
- Original Prusa XL (volume de fabrication, hauteur de couche, températures, masses des variantes)
- Flashforge Creator Pro 2 (volume de fabrication, désignation IDEX, résolution ±, diamètre de buse)
- Spécifications Snapmaker J1 (tableau de vitesse, volume de fabrication, températures)
- Documentation PrusaSlicer : tour d’essuyage (changements de durée et de dépôt)
- NIST : extrusion de matériau (dates de création/mise à jour de la page)
- Communiqué de presse Stratasys (année du brevet FDM et déclaration de fondation)
- Blog E3D : Cyclops+ et Chimera+ (une buse contre deux buses)
- Article évalué par les pairs (contexte FDM à double buse ; inclut le PVA)
- Revue systématique : fabrication additive multi-matériaux (Materials & Design, 2023)
- Guide UNC Charlotte : concepts de double extrudeur (terminologie de tour d’amorçage, bouclier anti-suintement)




