

Zusammenfassung
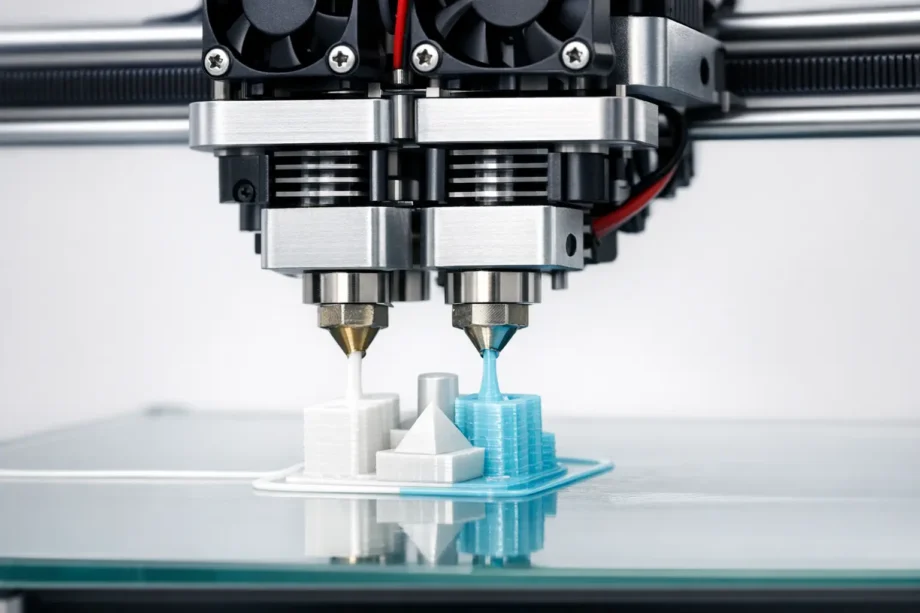
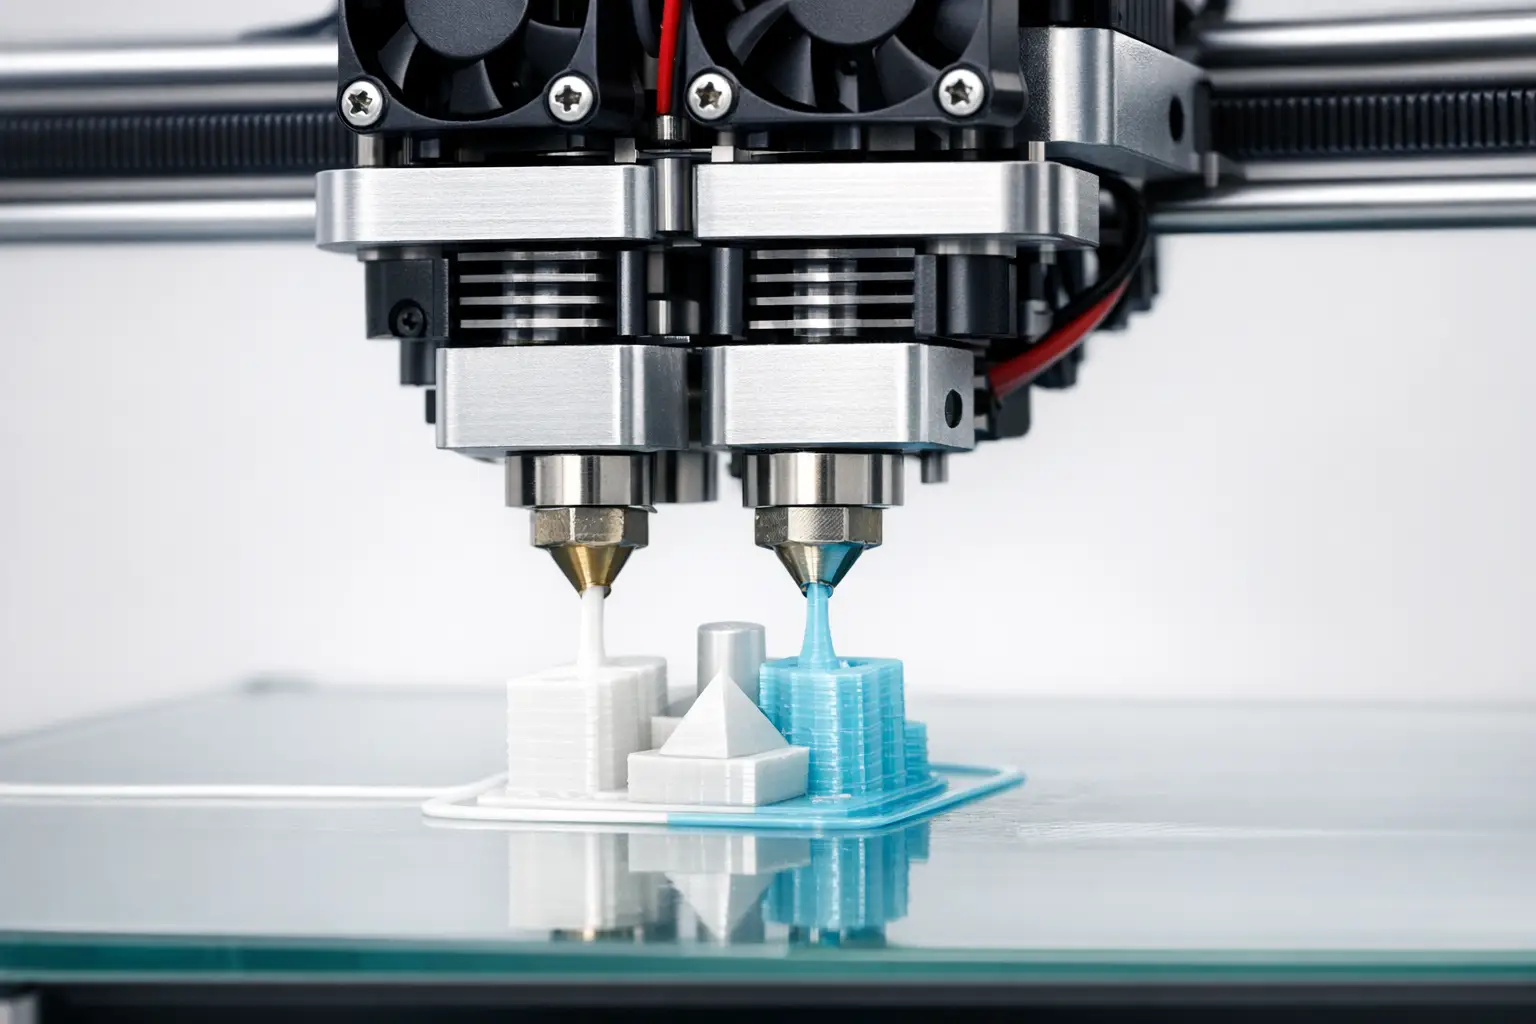
Ein Dual-Extrusion-Drucker ist ein Materialextrusions-3D-Drucker, der zwei Extrusionssysteme verwendet, um unterschiedliche Filamente in einem koordinierten Werkzeugpfad abzulegen; in ISO/ASTM-Begriffen wird Materialextrusion als Material definiert, das „selektiv durch eine Düse oder Öffnung abgegeben wird“. [1] Dual Extrusion wird als abhängige Dual-Nozzle-Köpfe, IDEX-3D-Drucker-Layouts (independent dual extruder), Toolchanging-Multi-Tool-Systeme oder Switching-Hotend-Designs umgesetzt und ermöglicht Multi-Material-Druck, zweifarbige Drucke und lösliche Stützstrukturen, mit Zielkonflikten bei Kalibrierung, Purge-/Wipe-Abfall und teils reduziertem Bauraum (z. B. 330 × 240 × 300 mm bei einem UltiMaker S5). [3]
Terminologie und Umfang (Dual Extrusion vs. Multi-Material)
Die meisten Produkte, die im Consumer- und Prosumer-Markt als „dual extruder 3D printer“ angeboten werden, fallen unter Materialextrusion, häufig als Fused Filament Fabrication (FFF) oder Fused Deposition Modeling (FDM) vermarktet. [1] Bei diesem Oberprozess wird Filament geschmolzen und durch eine Düse extrudiert, sodass Dual Extrusion typischerweise zwei Schmelzpfade bedeutet (zwei Düsen oder zwei Filamenteingänge in eine gemeinsame Schmelzzone), die innerhalb desselben Bewegungssystems und Slicer-Plans arbeiten. [1]
Dual Extrusion (zwei Extrusionssysteme) unterscheidet sich von Multi-Material-Systemen, die eine einzelne Düse mit Filamentwechsel verwenden, bei denen der „Multi-Material“-Effekt durch das sequenzielle Laden verschiedener Filamente in einen Schmelzpfad erzeugt wird. Purge-Strukturen wie Prime Tower, Wipe Tower und Ooze Shield sind Slicer-Strategien zur Steuerung von Übergängen und Leckage und keine intrinsischen Hardware-Fähigkeiten. [16] In der PrusaSlicer-Dokumentation wird berichtet, dass Änderungen am Wipe Tower die gesamte Druckzeit um 3.16% und die Filamentablagerung des Wipe Towers um 16.17% für eine Reihe von Multi-Material-Projekten reduzierten, was veranschaulicht, dass Purge-Management ein messbarer Workflow-Kostenfaktor ist. [10]
Historischer Hintergrund (Abstammung der Materialextrusion)
Materialextrusionssysteme für FFF/FDM entwickelten sich innerhalb einer breiteren additiven Fertigungslinie, statt eine eigene Kategorie für „Dual Extrusion“ zu bilden. Stratasys erklärt, dass Scott Crump FDM 1989 patentierte und Stratasys zusammen mit Lisa Crump mitgründete, womit früh eine kommerzielle Einordnung für filamentbasierte Materialextrusion geschaffen wurde, die später auf mehrere Materialien und Stützstrategien ausgeweitet wurde. [12] Die Terminologie wird regelmäßig in Normvokabularen wie ISO/ASTM 52900:2021 (Veröffentlichungsdatum 2021-11) konsolidiert, die laut ISO 2025 bestätigt wurde, und durch metrologieorientierte Zusammenfassungen wie die Materialextrusion-Seite des NIST ergänzt (erstellt November 15, 2024, aktualisiert May 15, 2025). [2][11]
Hardware-Architekturen für Dual Extrusion (Druckertypen)
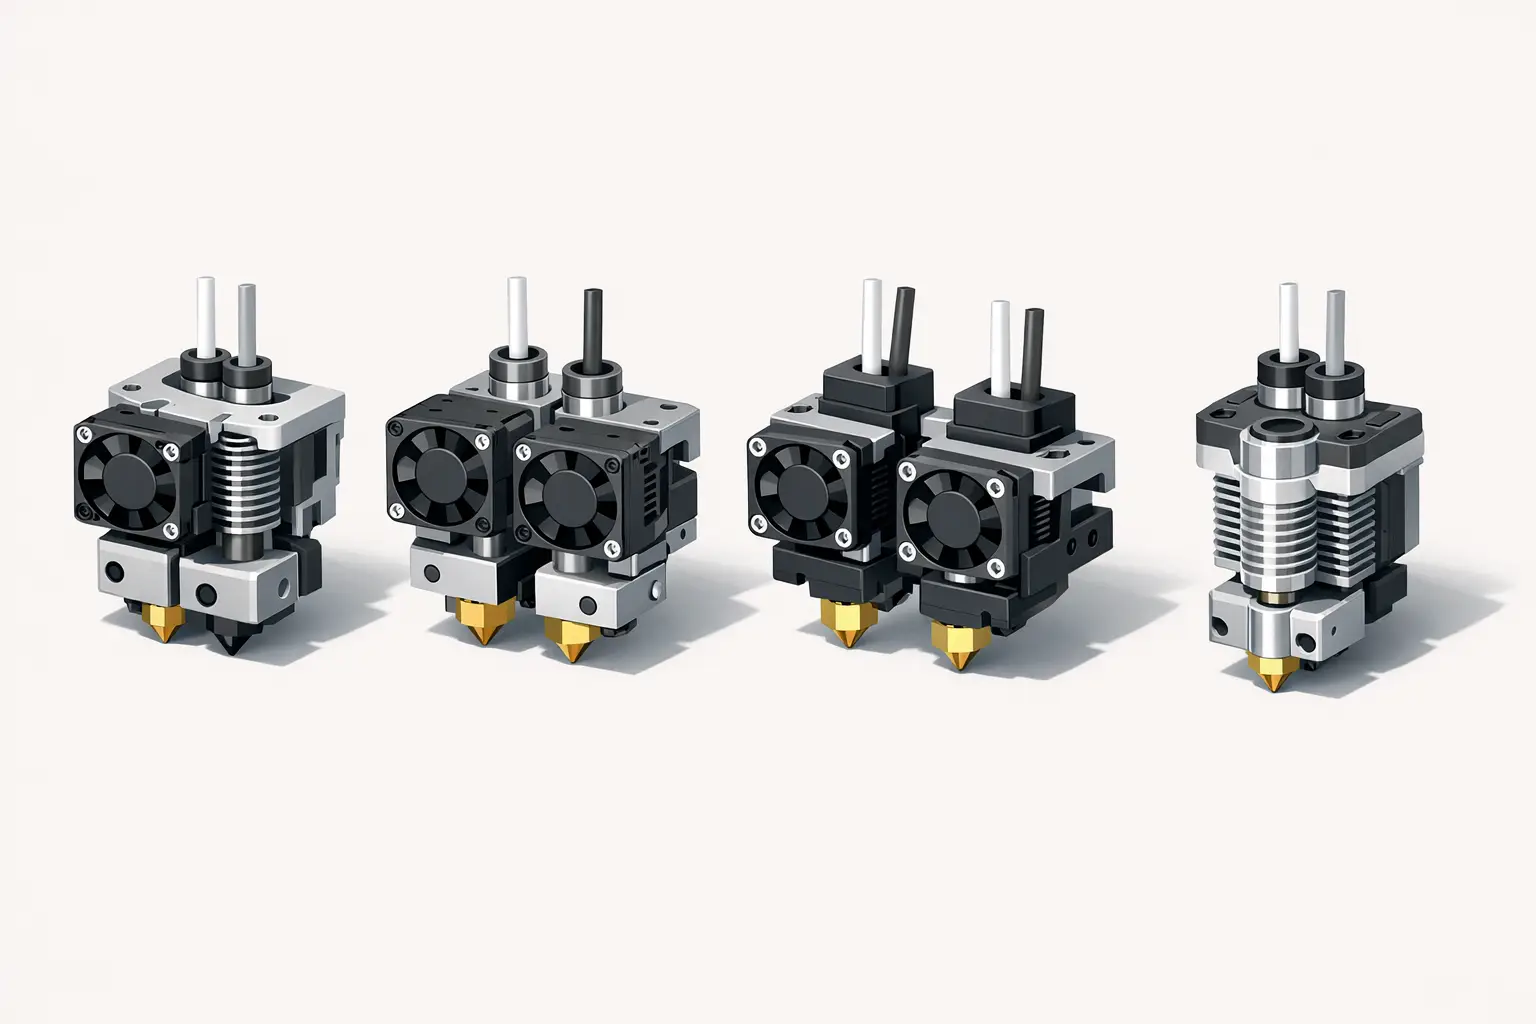
Abhängige Dual-Nozzle- und Dual-Hotend-Designs montieren zwei Düsen auf einem Schlitten, sodass beide Werkzeuge dieselbe XY-Bewegung teilen und sich vor allem durch Düsengeometrie, Temperatureinstellungen und Kalibrier-Offsets unterscheiden. In dieser Familie ergänzen manche Drucker ein Düsen-Hebesystem, sodass die inaktive Düse mechanisch angehoben wird, um Schleifen und Kollisionen zu verringern; Raise3D beschreibt die Pro2-Serie als mit einem Dual-Druckkopf mit elektronischem Hebesystem ausgestattet. [5] Ein verwandter, aber eigenständiger Ansatz ist die Switching-One-Nozzle-Architektur (zwei Filamente, eine Düse), bei der zwei Filamente eine gemeinsame Düse speisen und der Drucker abwechselt, welches Filament die Schmelzzone belegt; E3D charakterisiert Cyclops+ als „two-filament, one-nozzle“, im Gegensatz zu Chimera+ als „two-filament, two-nozzle“. [13] Switching-One-Nozzle-Designs tauschen vor allem die Kalibrierung zwischen Düsen gegen das Management von Übergängen innerhalb des Schmelzpfads ein, während echte Dual-Nozzle-Hardware die Belastung eher in Richtung XY-Offset-Kalibrierung und Kontrolle des Auslaufens der inaktiven Düse verschiebt. [13]
Ein IDEX-3D-Drucker (Independent Dual Extruders) platziert jeden Extruder auf seinem eigenen Schlitten, sodass die Werkzeuge separat geparkt werden können und je nach Aufteilung des Baubereichs Duplication Mode und Mirror Mode unterstützen können. Raise3D bezeichnet das Druckkopfsystem des E2 als „IDEX Independent Dual Extruders“ und verankert den Begriff damit im Herstellergebrauch. [6] Toolchanging-Systeme verallgemeinern Dual Extrusion, indem jedes Werkzeug als modulares Element behandelt wird, das während eines Drucks aufgenommen und abgelegt werden kann; dies kann die Kreuzkontamination zwischen Materialien verringern, allerdings auf Kosten mechanischer und softwareseitiger Komplexität. Der Original Prusa XL wird in mehreren Toolhead-Konfigurationen angeboten, mit angegebenen Massen von 27.9 kg (single-tool), 29.3 kg (dual-head) und 33.7 kg (five-head). [7]
- Abhängige Dual-Nozzle auf einem Schlitten (Dual-Nozzle-Drucker), beispielhaft UltiMaker S5 Dual Extrusion. [3]
- Abhängige Dual-Nozzle mit Düsen-Hebesystem, beispielhaft Raise3D Pro2 mit elektronischem Hebesystem. [5]
- IDEX Independent Dual Extruder, beispielhaft Raise3D E2 „IDEX Independent Dual Extruders“. [6]
- Toolchanging mit mehreren Toolheads, beispielhaft Original Prusa XL Multi-Head-Varianten. [7]
Vergleichstabelle — Architektur vs. Konsequenzen (A: Kinematik und Beispiele).
| Architekturtyp | Anzahl der Düsen | Schlittenunabhängigkeit | Repräsentatives quellengestütztes Beispielmodell |
|---|---|---|---|
| Abhängige Dual-Nozzle (zwei Hotends). | 2. [13] | Nein (gemeinsamer Schlitten). [13] | UltiMaker S5. [3] |
| Abhängige Dual-Nozzle mit Düsen-Hebesystem. | 2. [5] | Nein (gemeinsamer Schlitten). [5] | Raise3D Pro2. [5] |
| IDEX. | 2. [6] | Ja (unabhängige Schlitten). [6] | Raise3D E2. [6] |
| Toolchanging mit mehreren Toolheads. | Variiert je nach Konfiguration. [7] | Werkzeuge sind unabhängige Module (parken und aufnehmen). [7] | Original Prusa XL. [7] |
Vergleichstabelle — Architektur vs. Konsequenzen (B: Workflow und Kalibrierung).
| Architekturtyp | Typische Purge-Strategie | Auswirkung auf das Bauvolumen | Kalibrierkopplung |
|---|---|---|---|
| Abhängige Dual-Nozzle (zwei Hotends). | Prime-/Wipe-Strukturen und Ooze-Management. [16] | Oft unverändert in der nominalen Spezifikation, aber Kollisionshüllen können Werkzeugpfade einschränken. [16] | Erfordert XY-Offset-Kalibrierung zwischen den Düsen. [16] |
| Abhängige Dual-Nozzle mit Düsen-Hebesystem. | Weniger Schleifen plus Purge-Strukturen. [5] | Die Dual-Head-Geometrie kann bei einigen Designs das nutzbare X reduzieren. [5] | Gekoppelte XY-Bewegung mit Offsets zwischen den Düsen. [5] |
| IDEX. | Parken, Wischen und Purge-Strukturen; werkzeugspezifische Übergänge. [6] | Der Dual-Modus kann verfügbares X reduzieren (aufgeteilter Arbeitsbereich). [6] | Jedes Werkzeug kann separat kalibriert werden, aber Offsets bleiben beim Kombinieren von Materialien wichtig. [6] |
| Switching One-Nozzle. | Purge beim Werkzeugwechsel innerhalb eines gemeinsamen Schmelzpfads. [13] | Typischerweise keine Kollision mit einer zweiten Düse, aber Übergangsabfall bleibt bestehen. [13] | Kein XY-Offset zwischen Düsen, aber die Abstimmung der Übergänge wird zentral. [13] |
Technische Leistung und Spezifikationen (Was die Zahlen bedeuten)
Druckerspezifikationen für Dual Extrusion sind oft modusabhängig: Raise3D gibt für den Pro2 ein Bauvolumen von 305 × 305 × 300 mm für Single Extrusion und 280 × 305 × 300 mm für Dual Extrusion an, was veranschaulicht, wie die Geometrie des Dual-Toolheads den nutzbaren Arbeitsraum reduzieren kann. [5] Ebenso gibt Raise3D für den E2 ein Bauvolumen von 330 × 240 × 240 mm (single) und 295 × 240 × 240 mm (dual extruder) an. [6] Auch Geschwindigkeitsangaben sind bedingt: Zu den J1-Spezifikationen von Snapmaker gehört eine Tabelle zur Maximalgeschwindigkeit mit einem Wert von 350 mm/s, doch der praktische Durchsatz hängt von Beschleunigungsgrenzen, Extrusionskapazität und dem zusätzlichen Overhead durch Purge- und Stabilisierungsbewegungen bei Materialwechseln ab. [9] Die Schichthöhe ist ein steuerbares Z-Inkrement und keine direkte Garantie für Maßgenauigkeit; Raise3D gibt 0.05 – 0.6 mm für den Pro2 an, während der Prusa XL 0.05 – 0.30 mm angibt. [5][7] Temperaturbereiche begrenzen Materialpaarungen: UltiMaker S5 nennt 180 – 280 °C Düsentemperatur, während Raise3D E2, Prusa XL und Snapmaker J1 maximale Düsentemperaturen von 300 ºC, 290 °C beziehungsweise 300 ℃ angeben, mit maximalen Betttemperaturen von 110 ºC, 120 °C und 100 ℃, wo angegeben. [4][6][7][9] Volumetrische Genauigkeit für die verglichenen Druckermodelle — Keine belastbare Angabe gefunden. [4]
Datenblatt (interpretationsorientierter Hinweis)
- Schichthöhe (Z-Inkrement): 0.05 – 0.6 mm beim Raise3D Pro2 und 0.05 – 0.30 mm beim Original Prusa XL. [5][7]
- Druckauflösung / Genauigkeit (nur wenn explizit angegeben): Der Flashforge Creator Pro 2 gibt die Druckauflösung mit ± 0.2 mm an. [8]
- XYZ-Schrittweite (Controller-Granularität): Auf den zitierten Herstellerseiten wurde keine belastbare Angabe für eine standardisierte XYZ-Schrittweite über die verglichenen Modelle hinweg gefunden; wenn sie veröffentlicht wird, sollte sie als Inkrement des Bewegungssystems und nicht als garantierte Kennzahl für volumetrische Genauigkeit auf Bauteilebene verstanden werden. [4]
Materialien, Anwendungen und Workflow (Multi-Material, zweifarbig, Stützstrukturen)
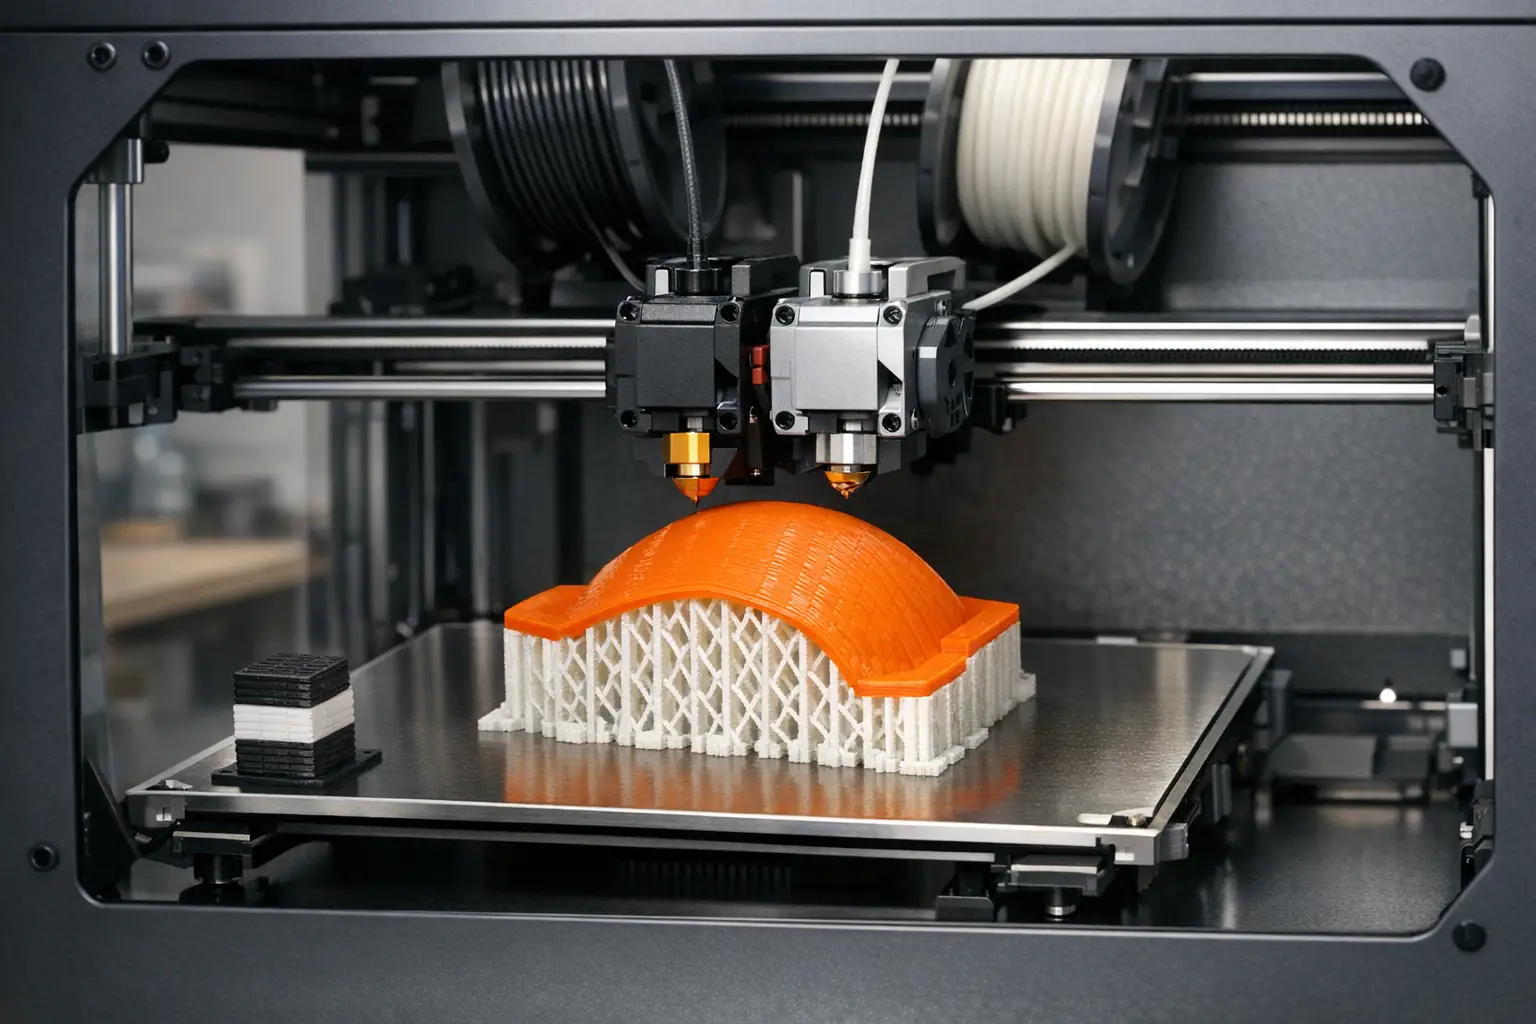
Zu den häufigen Anwendungen von Dual Extrusion gehören ästhetische zweifarbige Teile (two-color 3D printing), bei denen ein zweites Filament für Beschriftungen, Einleger oder kontrastierende Oberflächen verwendet wird, sowie Workflows mit Stützmaterial, bei denen ein Extruder ein Modellpolymer und der andere eine lösliche Stütze wie PVA-Stützmaterial druckt. Ein systematisches Review zu Multi-Material Additive Manufacturing in Materials & Design (Volume 226, February 2023, article 111661) ordnet diesen Bereich so ein, dass er sowohl Materialkompatibilitäts- als auch Prozesskontrollprobleme umfasst, die sich im Desktop-FFF/FDM oft als Kontrolle von Oozing, Grenzflächenhaftung und Übergangsabfall äußern. [15]
Materialpaarungen sind durch die Schnittmenge aus Düsen- und Betttemperaturfähigkeiten sowie den Verarbeitungsfenstern der in Frage kommenden Polymere begrenzt. Beispielsweise gibt der UltiMaker S5 einen Düsentemperaturbereich von 180 – 280 °C an, während Raise3D E2 und Snapmaker J1 maximale Düsentemperaturen von 300 ºC beziehungsweise 300 ℃ angeben, was die machbare Auswahl höher temperierter Materialien erweitern kann, aber keine Bindung zwischen Materialien oder Warping-Kontrolle garantiert. [4][6][9] Dual-Nozzle-FDM wurde auch in begutachteten biomedizinischen Prototyping-Kontexten beschrieben, einschließlich der Diskussion von Dual-Filamenten und Polymeren wie PVA, was darauf hinweist, dass diese Architektur über den Hobbydruck hinaus genutzt wird, wenn die Entfernung von Stützmaterial und der Zugang zur Geometrie limitierende Faktoren sind. [14]
Fehlermodi und Kalibrieraufwand (Warum Dual Extrusion schwierig ist)
Dual Extrusion fügt Fehlerquellen hinzu, die entweder geometrisch sind (Kalibrierung des XY-Düsen-Offsets und bei Dual-Nozzle-Köpfen eine Abweichung der Z-Höhe zwischen den Düsen) oder mit Material und Prozess zusammenhängen (Oozing/Stringing, Kreuzkontamination und Haftung an Materialgrenzflächen). [16] Gegenmaßnahmen sind typischerweise slicergesteuert und hardwareunterstützt: Prime Towers und Wipe Towers liefern kontrollierte Purge-Volumina, um den Fluss nach einem Werkzeugwechsel zu stabilisieren, und ein Ooze Shield wird als opfernde Begrenzung verwendet, um Leckage abzufangen. [16] PrusaSlicer berichtet, dass Änderungen am Wipe Tower die gesamte Druckzeit um 3.16% und die Filamentablagerung des Wipe Towers um 16.17% für eine Reihe von Multi-Material-Projekten reduzierten, was quantifiziert, dass die Optimierung sowohl Zeit als auch Abfall betrifft. [10] Hardware-Entscheidungen verschieben ebenfalls Fehlermodi: E3D präsentiert Cyclops+ (two-filament, one-nozzle) als Möglichkeit, eine inaktive zweite Düse zu vermeiden, was eine Designbegründung zur Verringerung des Oozings der inaktiven Düse ist, aber keine Garantie für kontaminationsfreie Übergänge darstellt. [13]
Auswahlkriterien und Marktpositionierung (Wie man einen Typ auswählt)
Abhängige Dual-Nozzle-Systeme werden oft gewählt, wenn ein einzelnes gemeinsames Bewegungssystem akzeptabel ist und das Hauptziel darin besteht, lösliche Stützstrukturen oder Zwei-Material-Teile hinzuzufügen, ohne IDEX-spezifische Modi zu benötigen; ihre wichtigsten Betriebskosten sind Offset-Kalibrierung und Ooze-Kontrolle. [16] IDEX-Systeme werden typischerweise ausgewählt, wenn Duplication Mode oder Mirror Mode wertvoll sind oder wenn erwartet wird, dass das Parken eines inaktiven Werkzeugs Interferenzen reduziert, sie können jedoch im Dual-Modus einen Bauvolumen-Nachteil verursachen; so gibt Raise3D für den E2 330 × 240 × 240 mm (single) gegenüber 295 × 240 × 240 mm (dual extruder) an. [6] Toolchanging-Plattformen werden gewählt, wenn mehrere Werkzeuge (mehr als zwei) oder eine bessere physische Trennung zwischen Materialien erforderlich ist, wobei der Prusa XL über seine Konfigurationen mit mehreren Varianten als Multi-Tool-Familie positioniert wird. [7]
Switching-One-Nozzle-Architekturen werden häufig eingesetzt, wenn die Minimierung von Ausrichtungsproblemen zwischen Düsen wichtiger ist als die Minimierung von Purge-Abfall, da Übergänge innerhalb eines gemeinsamen Schmelzpfads weiterhin ein Purging erfordern. [13] Käufer, die Typen von Dual-Extrusion-Druckern vergleichen, bewerten typischerweise (a) wie Moduswechsel das Bauvolumen beeinflussen, (b) ob sich die Temperaturbereiche für die beabsichtigten Materialpaarungen überschneiden, und (c) wie viel Purge-/Wipe-Abfall und Übergangszeit für die Teilegeometrie und Farb-/Materialwechsel akzeptabel sind. [5][6][9]
Vergleichstabelle — Beispielmodelle (nur quellenbasierte Spezifikationen) (A: Arbeitsraum und Schichtung).
| Modell | Architekturbezeichnung | Bauvolumen (single vs dual/Modus) | Schichthöhenbereich |
|---|---|---|---|
| UltiMaker S5. [3] | Abhängige Dual Extrusion. [3] | 330 × 240 × 300 mm (dual-fähig). [3] | Bis herunter auf 20 micron (kein Bereich auf der zitierten Seite angegeben). [4] |
| Raise3D Pro2. [5] | Abhängige Dual-Nozzle mit elektronischem Hebesystem. [5] | 305 × 305 × 300 mm (single) und 280 × 305 × 300 mm (dual). [5] | 0.05 – 0.6 mm. [5] |
| Raise3D E2. [6] | IDEX Independent Dual Extruders. [6] | 330 × 240 × 240 mm (single) und 295 × 240 × 240 mm (dual). [6] | Keine belastbare Angabe gefunden. [6] |
| Original Prusa XL. [7] | Toolchanging-Multi-Toolhead-Familie. [7] | 360 × 360 × 360 mm. [7] | 0.05 – 0.30 mm. [7] |
| Flashforge Creator Pro 2. [8] | IDEX (2 Düsen). [8] | 200 × 148 × 150 mm. [8] | Keine belastbare Angabe gefunden. [8] |
| Snapmaker J1. [9] | IDEX (modusabhängig). [9] | 300 × 200 × 200 mm (default/backup). [9] | Keine belastbare Angabe gefunden. [9] |
Vergleichstabelle — Beispielmodelle (nur quellenbasierte Spezifikationen) (B: Temperatur und angegebene Genauigkeit).
| Modell | Max. Düsentemp. | Max. Betttemp. | Explizit angegebene Genauigkeit / „printing resolution“ |
|---|---|---|---|
| UltiMaker S5. [4] | 180 – 280 °C (Düsentemperatur). [4] | Keine belastbare Angabe gefunden. [4] | Keine belastbare Angabe gefunden. [4] |
| Raise3D Pro2. [5] | 300 ºC. [5] | 110 ºC. [5] | Keine belastbare Angabe gefunden. [5] |
| Raise3D E2. [6] | 300 ºC. [6] | 110 ºC. [6] | Keine belastbare Angabe gefunden. [6] |
| Original Prusa XL. [7] | 290 °C. [7] | 120 °C. [7] | Keine belastbare Angabe gefunden. [7] |
| Flashforge Creator Pro 2. [8] | Keine belastbare Angabe gefunden. [8] | Keine belastbare Angabe gefunden. [8] | ± 0.2 mm. [8] |
| Snapmaker J1. [9] | 300 ℃. [9] | 100 ℃. [9] | Keine belastbare Angabe gefunden. [9] |
Checkliste zum Lesen von Spezifikationen (käuferorientiert).
- Prüfen Sie zuerst die Prozessfamilie: Die meisten „dual extrusion“-Angebote sind Materialextrusionssysteme, definiert als Material, das „selektiv durch eine Düse oder Öffnung abgegeben wird“. [1]
- Prüfen Sie, ob sich das Bauvolumen je nach Modus ändert, wie bei den Single-vs-Dual-Volumina des Pro2 und den Single-vs-Dual-Volumina des E2 gezeigt. [5][6]
- Behandeln Sie die Schichthöhe als Prozessparameter (z. B. 0.05 – 0.6 mm oder 0.05 – 0.30 mm), nicht als universelle Genauigkeitsgarantie. [5][7]
- Vergleichen Sie Düsen- und Betttemperaturgrenzen mit den vorgesehenen Materialpaarungen (z. B. 180 – 280 °C beim UltiMaker S5 und 300 ºC/110 ºC beim Raise3D E2). [4][6]
- Akzeptieren Sie „Genauigkeits“-Zahlen nur, wenn sie explizit angegeben sind (z. B. ± 0.2 mm beim Flashforge Creator Pro 2), und gehen Sie andernfalls davon aus, dass die Angabe nicht spezifiziert ist. [8]
- Berücksichtigen Sie Purge-Strukturen und ihre messbaren Auswirkungen, da Wipe-Tower-Einstellungen Zeit und Abfall verändern können. [10]
FAQ
1. Was ist ein Dual-Extrusion-3D-Drucker, und wie unterscheidet er sich von Multi-Material-Druck?
Ein Dual-Extrusion-Drucker ist typischerweise ein Materialextrusionssystem (FFF/FDM) mit zwei Extrusionssystemen, während manche Multi-Material-Druckverfahren eine Düse mit Filamentwechsel und Purge-Strukturen zur Steuerung von Übergängen verwenden. [1] Wipe Towers sind ein häufiges Workflow-Artefakt im Multi-Material-Druck und beeinflussen dokumentiert sowohl Zeit als auch Abfall. [10]
2. Dual-Nozzle-Drucker vs. IDEX-3D-Drucker — was ist besser für zweifarbige Drucke?
Ein Dual-Nozzle-Drucker (abhängiger Schlitten) hält beide Düsen im selben Arbeitsraum, erfordert jedoch eine präzise XY-Offset-Kalibrierung, während ein IDEX-Layout ein Werkzeug parken und Modi wie Duplication/Mirror unterstützen kann, auf Kosten einer modusabhängigen Aufteilung des Arbeitsraums. [6][16] Flashforge bezeichnet den Creator Pro 2 ausdrücklich als „2 (IDEX)“ und veranschaulicht damit, dass IDEX als eigenständige Hardware-Klasse vermarktet wird. [8]
3. Wie viel Bauvolumen verliert man mit Dual Extrudern?
Das hängt von Architektur und Modus ab: Raise3D gibt für den Pro2 305 × 305 × 300 mm (single) gegenüber 280 × 305 × 300 mm (dual) an, und Raise3D gibt für den E2 330 × 240 × 240 mm (single) gegenüber 295 × 240 × 240 mm (dual extruder) an. [5][6] Snapmaker J1 nennt 300 × 200 × 200 mm für sein default/backup-Bauvolumen, und andere Modi können andere Grenzen auferlegen. [9]
4. Welche Temperaturen sind beim Multi-Material-Druck auf einem Dual-Extrusion-Drucker am wichtigsten?
Düsentemperatur und Betttemperaturgrenzen sind die wichtigsten veröffentlichten Einschränkungen: UltiMaker S5 nennt 180 – 280 °C, Raise3D E2 nennt 300 ºC Düse und 110 ºC Bett, Prusa XL nennt 290 °C Düse und 120 °C Bett, und Snapmaker J1 nennt 300 ℃ Düse und 100 ℃ Bett. [4][6][7][9]
5. Auf Expertenniveau: Was bedeuten „layer height“, „XYZ step size“ und „printing resolution ±X“ tatsächlich?
Die Schichthöhe ist das vorgegebene Z-Inkrement (z. B. 0.05 – 0.6 mm beim Raise3D Pro2 und 0.05 – 0.30 mm beim Prusa XL), während „printing resolution“ nur dann sinnvoll ist, wenn ein Hersteller sie ausdrücklich angibt (z. B. ± 0.2 mm beim Flashforge Creator Pro 2). [5][7][8] Die XYZ-Schrittweite beschreibt, wenn sie angegeben wird, die Granularität von Controller/Bewegung und ist kein standardisiertes Maß für volumetrische Genauigkeit; volumetrische Genauigkeit für die verglichenen Druckermodelle — Keine belastbare Angabe gefunden. [4]
6. Auf Expertenniveau: Wie reduzieren Wipe Towers Farbkontamination, und was ist der messbare Zielkonflikt?
Wipe Towers lagern beim Werkzeugwechsel absichtlich Purge-Material ab, um den Fluss zu stabilisieren und Restfarbe/-material im Düsenpfad zu verringern, auf Kosten von zusätzlichem Material und Zeit. [10] PrusaSlicer berichtet, dass mit dem Wipe Tower verbundene Änderungen die gesamte Druckzeit um 3.16% und die Filamentablagerung des Wipe Towers um 16.17% für eine Reihe von Multi-Material-Projekten reduzierten, was zeigt, dass das Purge-Verhalten optimiert, aber nicht eliminiert werden kann. [10]
Verwandte Artikel auf 3D Mag
- PhD-Student optimiert Multi-Material-3D-Druck mit Open-Source-3D-Tool
- 3D Systems hilft dabei, multi-material-3D-gedruckte Zahnprothesen auf den amerikanischen Markt zu bringen
- Ein Auto 3D-drucken leicht gemacht: Der Durchbruch der Tohoku University in der Multi-Material-Fertigung
Quellen
- EN ISO/ASTM 52900 (Definitionsauszug zu Materialextrusion)
- ISO/ASTM 52900:2021 (ISO-Seite)
- UltiMaker S5 Produktseite (Bauvolumen)
- UltiMaker S5 Store-Eintrag (Schichtauflösung, Düsentemperatur)
- Raise3D Pro2 Series (Bauvolumen, Schichthöhe, Temperaturen, Hebesystem)
- Raise3D E2 (IDEX, Bauvolumen, Temperaturen)
- Original Prusa XL (Bauvolumen, Schichthöhe, Temperaturen, Variantenmassen)
- Flashforge Creator Pro 2 (Bauvolumen, IDEX-Kennzeichnung, ± Auflösung, Düsendurchmesser)
- Snapmaker J1 Spezifikationen (Geschwindigkeitstabelle, Bauvolumen, Temperaturen)
- PrusaSlicer-Dokumentation: Wipe Tower (Änderungen bei Zeit und Ablagerung)
- NIST: Material Extrusion (Erstellungs-/Aktualisierungsdaten der Seite)
- Stratasys-Pressemitteilung (FDM-Patentjahr und Gründungsaussage)
- E3D-Blog: Cyclops+ und Chimera+ (eine Düse vs. zwei Düsen)
- Begutachteter Artikel (Dual-Nozzle-FDM-Kontext; enthält PVA)
- Systematisches Review: Multi-material additive manufacturing (Materials & Design, 2023)
- UNC-Charlotte-Leitfaden: Konzepte für Dual Extruder (Begriffe zu Prime Tower, Ooze Shield)




