
Zusammenfassung
PC-ABS-Filament ist eine PC/ABS-Mischung: ein thermoplastisches Gemisch aus Polycarbonat und ABS für gedruckte Teile, die ein breiteres Prozessfenster und in vielen veröffentlichten Produktvergleichen mehr thermische Reserve benötigen, als Standard-ABS bietet. [13] [14] Es ist besonders relevant für Anwender, die Gehäusewärme, Betthaftung und Trocknung kontrollieren können, da das Material weniger nachsichtig als reines ABS ist und Herstellerwerte in der Regel Referenzdaten statt Auslegungskennwerte sind. [13] [16]
Diese Variabilität ist wichtig. Veröffentlichte Werte können sich je nach Marke, Prüfverfahren, Druckausrichtung, Konditionierung und danach unterscheiden, ob der Probekörper gedruckt, geformt oder vom Hersteller nicht eindeutig angegeben wurde. [13] [16] [18] In der Praxis ist PC-ABS für robustere, heißere und anspruchsvollere Teile nützlich, wenn Drucker und Workflow dies unterstützen können. [13] [16]
Was ist PC-ABS-Filament?
Was genau ist PC-ABS-Filament? In den meisten Filamentkatalogen sind PC-ABS, PC/ABS und PC+ABS unterschiedliche Bezeichnungen für eine Polycarbonat-ABS-Mischung, sofern ein Hersteller nicht für ein bestimmtes Produkt eine andere Rezeptur definiert. Stratasys beschreibt PC-ABS als eine Mischung aus Polycarbonat- und ABS-Thermoplasten. [13]
Es gibt kein universelles kommerzielles Mischungsverhältnis, das man sich merken müsste. Die hier zitierten Herstellerdokumente nennen kein einheitliches PC:ABS-Verhältnis für alle Produkte, und das ist für diese Kategorie normal. [13] [16] [18]
Praktisch betrachtet ist die Mischung ein technischer Kompromiss. Polycarbonat trägt Hitzebeständigkeit und Steifigkeitspotenzial bei; ABS ermöglicht eine leichtere Verarbeitung und den vertrauten schlagzähen Allzweckcharakter, den viele Nutzer bereits kennen. Das Ergebnis ist kein universelles Upgrade gegenüber ABS, sondern ein Material, das diese Zielkonflikte für anspruchsvollere Funktionsteile ausbalancieren soll. ABS wird von Herstellern zudem häufig als amorphes Material dargestellt, weshalb hier Glasübergangs- und Erweichungskennwerte wichtiger sind als jede Erzählung über einen Schmelzpunkt. [13] [16] [20]
Wann PC-ABS sinnvoll ist (und wann nicht)
PC-ABS ist sinnvoll, wenn ein Teil mehr thermische Reserve, mehr Zähigkeit oder beides benötigt und wenn die Maschineneinrichtung einen heißeren, stärker kontrollierten Druck unterstützt. Stratasys positioniert es als Kombination aus Festigkeit, Zähigkeit, Hitzebeständigkeit und Biegefestigkeit, was eine nützliche Kurzbeschreibung der angestrebten Teilearten ist. [13] Dies sollte jedoch als Produktpositionierung und nicht als Beweis gelesen werden, dass jedes gedruckte Teil ABS in jeder Richtung oder in jedem Markenökosystem automatisch übertrifft. [13]
Weniger sinnvoll ist es bei einfachen Teilen mit geringer Belastung und niedriger Temperatur oder wenn der Drucker den Prozess nicht stabil genug halten kann, um Verzug und Schichtprobleme zu unterdrücken. Wenn Ihr Workflow Gehäusewärme, Trocknung und Haftung nicht zuverlässig bewältigen kann, können gewöhnliches ABS oder ein anderes leichter zu verarbeitendes Material einfacher zu qualifizieren sein. [16] [17] PC-ABS ist kein universell „stärkeres ABS“. Es ist ein Kandidatenmaterial, wenn die Teileanforderung den zusätzlichen Prozessaufwand rechtfertigt. [13]
PC-ABS-Drucktemperatur und Druckeranforderungen
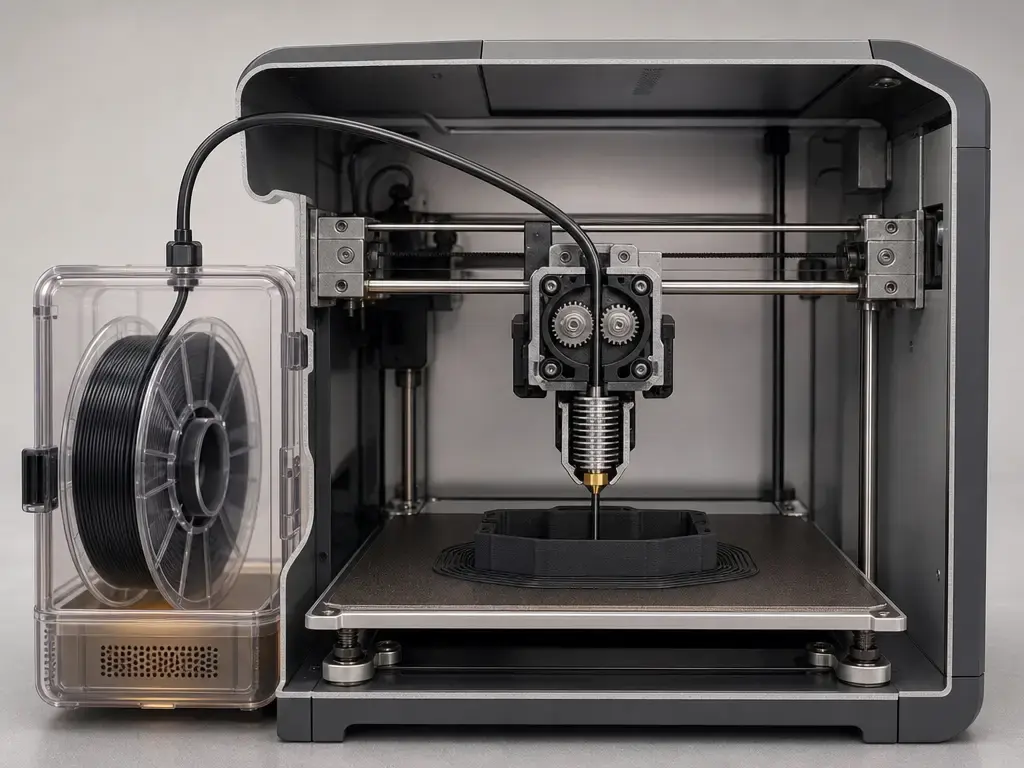
Die PC-ABS-Drucktemperatur ist weniger eine einzelne Zahl als eine abgestimmte Einrichtung. Düsentemperatur, Betttemperatur, Kammerwärme, Filamenttrockenheit und die thermische Nachbehandlung nach dem Druck beeinflussen alle das Ergebnis. Polymakers PC-ABS-TDS nennt eine Düsenempfehlung von 250–270 °C, eine Bettempfehlung von 90–105 °C, Lüfter AUS, Trocknung bei 75 °C für 6 h und Tempern bei 90 °C für 2 h. [16] Das PC-ABS-Datenblatt von Fillamentum empfiehlt 260–280 °C, während Stratasys PC-ABS in einem industriellen F900-Kontext mit 0.254 mm Schichthöhe zeigt, anstatt Hinweise zur Einrichtung im Consumer-Stil zu geben. Die zitierte Method-PC-ABS-Seite von UltiMaker nennt keine Einstellungen. [18] [13] [19]
| Marke/Produkt | Düse | Bett | Hinweise zu Kammer/Gehäuse + Trocknung/Tempern |
|---|---|---|---|
| Stratasys PC-ABS | Nicht als Consumer-Hinweis angegeben; industrieller F900-Kontext. | Nicht als Consumer-Hinweis angegeben; industrieller F900-Kontext. | F900-Druck-/Prüfaufbau bei 0.254 mm Schichthöhe; im zitierten Datenblatt sind keine Consumer-Workflow-Werte angegeben. [13] |
| Polymaker PC-ABS | 250–270 °C. | 90–105 °C. | Geschlossene Kammer bei 90–100 °C erforderlich; Lüfter AUS; bei 75 °C für 6 h trocknen; bei 90 °C für 2 h tempern. [16] |
| Fillamentum PC-ABS | 260–280 °C. | Nicht angegeben. | Drucktemperatur angegeben; Probekörpertyp und Kammerhinweise sind im zitierten Datenblatt nicht angegeben. [18] |
| UltiMaker Method PC-ABS | Nicht angegeben. | Nicht angegeben. | Einstellungen auf der zitierten Seite nicht angegeben. [19] |
Die Hardwareklasse ist ebenso wichtig wie die Düseneinstellung. Ein passives Gehäuse hält nur einen Teil der Wärme zurück. Eine warme Kammer, wie sie bei vielen Consumer- und Prosumer-Maschinen üblich ist, unterscheidet sich weiterhin von einer aktiv beheizten Kammer. Polymaker geht über eine allgemeine Gehäuseempfehlung hinaus: Das TDS führt eine erforderliche geschlossene Kammer mit 90–100 °C auf, und die FAQ besagt, dass PC-ABS möglicherweise einen Drucker im Industriestil benötigt, der die Umgebungsluft über 90 °C halten kann. [16] [17] Dies ist dem Hersteller zugeschriebene Workflow-Anleitung, erklärt aber, warum einige PC-ABS-Typen deutlich außerhalb der üblichen ABS-Druckgewohnheiten liegen. [16] [17]
Checkliste für die Grundeinrichtung
- Bestätigen Sie, dass die Düse den vom Hersteller empfohlenen Bereich erreichen kann. [16] [18]
- Verwenden Sie ein beheiztes Bett innerhalb oder nahe des veröffentlichten Bereichs. [16]
- Prüfen Sie, ob Sie ein passives Gehäuse, eine warme Kammer oder eine aktiv beheizte Kammer haben. [16] [17]
- Trocknen Sie das Filament vor dem Druck, wenn der Anbieter dies vorgibt. [16]
- Halten Sie die Kühlung niedrig oder ausgeschaltet, sofern das Profil sie nicht ausdrücklich fordert. [16]
- Verwenden Sie bei schrumpfungsanfälligen Geometrien ein Haftmittel sowie einen Brim oder Raft. [16]
- Planen Sie eine für Materialien der ABS-Familie geeignete Belüftung oder Filtration ein. [26] [27]
Wichtige Begriffe, die Sie auseinanderhalten müssen (damit Sie Datenblätter nicht falsch lesen)
PC-ABS-Datenblätter lassen sich leicht falsch lesen, weil sie thermische, mechanische und Prozesskennwerte vermischen, die unterschiedliche Fragen beantworten. HDT ist nicht die Dauergebrauchstemperatur, Vicat ist nicht dasselbe wie HDT, und ein Zugwert sagt nicht aus, ob sich eine dünne Wand nach dem Abkühlen verzieht oder reißt. [4] [5] [9] [10]
- Tg: Glasübergangstemperatur, üblicherweise per DSC gemessen; sie kennzeichnet eine wesentliche Änderung der Polymermobilität, keinen Schmelzpunkt. [9]
- HDT: Durchbiegung unter Last nach einem definierten Prüfverfahren wie ISO 75 oder ASTM D648; nützlich für Vergleiche, aber keine pauschale Garantie der Gebrauchstemperatur. [4] [12]
- Vicat: Erweichung unter einer festgelegten Last und Aufheizrate; ein weiterer Kennwert der thermischen Reaktion, keine direkte Gebrauchstemperaturgrenze. [5]
- Zugfestigkeit: Widerstand gegen Auseinanderziehen, üblicherweise unter Bedingungen nach ISO 527 oder ASTM D638 verglichen. [2] [10]
- Modul: Steifigkeit im elastischen Bereich; sagt mehr über Starrheit als über Zähigkeit aus. [2] [10]
- Schlagfestigkeit: Wie viel Energie ein Probekörper in einer standardisierten Schlagprüfung wie Izod oder Charpy aufnimmt. Diese Verfahren sind nicht austauschbar. [6] [7] [11]
- Schichthaftung: die praktische Festigkeit der Verbindungen zwischen gedruckten Bahnen und Schichten; sie wird stark von Temperatur, Kühlung, Kammerbedingungen und Ausrichtung beeinflusst. [13] [16] [17]
PC-ABS-Filamenteigenschaften (Produktbeispiele — keine universellen Mittelwerte)
Gedruckte, ausrichtungsspezifische Beispiele: PC-ABS von Stratasys sollte am sichersten als Datensatz aus gedruckten Probekörpern und nicht als universelle Materialkonstante gelesen werden. Stratasys erklärt, dass seine Werte im gedruckten Zustand gemessen wurden, mit geprüften XY-, XZ- und ZX-Ausrichtungen, und dass der zitierte Hauptdatensatz auf einem F900 mit 0.254 mm Schichthöhe erstellt wurde. [13] In diesem Datensatz aus gedruckten Probekörpern beträgt die PC-ABS-HDT nach ASTM D648 Method B 117.9 °C in XY und 126.1 °C in XZ/ZX bei 66 psi beziehungsweise 107.5 °C in XY und 112.0 °C in XZ/ZX bei 264 psi. [13] Dasselbe Datenblatt nennt zudem die HDT geformter Probekörper nach ASTM D648 Method B mit 125.0 °C bei 66 psi und 102.9 °C bei 264 psi, was vor allem daran erinnert, dass Messwerte geformter und gedruckter Probekörper nicht zusammengeführt werden sollten. [13] Dieselbe Quelle nennt Tg mit 105.3 °C nach ASTM D7426 und die relative Dichte mit 1.10 bei 23 °C nach ASTM D792. [13]
Stratasys zeigt für gedrucktes PC-ABS auch Zuganisotropie: Die Streckgrenze beträgt 36.5 MPa in XZ, während für ZX keine Streckgrenze berichtet wird; die Bruchfestigkeit beträgt 34.7 MPa in XZ und 25.9 MPa in ZX; der Elastizitätsmodul beträgt 1.99 GPa in XZ und 1.87 GPa in ZX, jeweils nach ASTM D638. [13] Die Probekörperbedingungen von Polymaker sind ebenso wichtig: Das TDS nennt für die Prüfprobekörper 260 °C Düsentemperatur, 100 °C Betttemperatur, 100% Füllung, 90 °C Umgebungstemperatur und Lüfter AUS. [16] Unter diesen Druckbedingungen berichtet es eine Zugfestigkeit von 39.9 ± 1.0 MPa in X-Y gegenüber 22.9 ± 1.2 MPa in Z nach ISO 527 und GB/T 1040 sowie Tg 109 °C nach DSC, HDT 106 °C bei 1.8 MPa und 112 °C bei 0.45 MPa nach ISO 75 und Vicat 135 °C nach ISO 306 und GB/T 1633. [16]
Beispiele mit nicht angegebenem Probekörper: Die Werte von Fillamentum sind als Herstellerbeispiele nützlich, doch das Datenblatt kennzeichnet die Werte nicht als ausrichtungsbezogene Messdaten gedruckter Probekörper; für direkte Vergleiche bleibt der Probekörpertyp daher nicht spezifiziert. [18] In diesem Datenblatt beträgt die Zugfestigkeit 42 MPa nach ISO 527-1,2, die Biegefestigkeit 68 MPa nach ISO 178, die Izod-Schlagfestigkeit 55 kJ/m² bei 23 °C gekerbt und 41 kJ/m² bei −30 °C gekerbt nach ISO 180/1A, die Charpy-Schlagfestigkeit 53 kJ/m² bei 23 °C gekerbt nach ISO 179 und Vicat 113 °C B50 sowie 115 °C B120 nach ISO 306. [18] Die Method-PC-ABS-Seite von UltiMaker nennt hervorgehobene Kennwerte von 1700 MPa Zugmodul, 37.2 MPa Zugfestigkeit, 91 °C Wärmebeständigkeit, 1.75 mm Filamentdurchmesser und 750 g Spulengewicht, doch die zitierte Seite nennt kein Prüfverfahren. [19] Das bedeutet, dass diese hervorgehobenen Kennwerte nicht direkt mit ausrichtungsbezogenen Messdaten gedruckter Probekörper von Stratasys oder Polymaker gemischt werden sollten. [19] Das kurze MakerBot/UltiMaker-PC-ABS-Datenblatt trennt ebenfalls reguläres PC-ABS von PC-ABS FR, nennt jedoch für die zusammenfassenden Werte keine Verfahren. [21]
Warum PC-ABS-Werte so stark variieren: Ausrichtung, Rasterstrategie, Kammertemperatur, Trocknung, Konditionierung, Druckerplattform und Prüfverfahren ändern alle das Ergebnis, und gedruckte Teile sind grundsätzlich anisotrop. [13] [16] [24] Ein Datenblattwert ist nicht zwangsläufig falsch, weil ein anderer Anbieter einen anderen Wert berichtet; möglicherweise beantwortet er unter anderen Bedingungen eine andere Frage. [13] [16] [18]
Warum Sie diese Werte nicht mitteln können: Sie stammen von unterschiedlichen Marken, teils von unterschiedlichen Probekörpertypen und häufig aus unterschiedlichen Normen oder ohne Beschreibung des Prüfverfahrens. Ein sauberer Vergleich erfordert übereinstimmenden Probekörpertyp, übereinstimmendes Prüfverfahren und übereinstimmenden Druckprozess. Andernfalls ist der Mittelwert größtenteils unscharf. [13] [16] [18] [19]
PC-ABS vs. ABS-Filament (was ändert sich in der Praxis?)
Die Wahl zwischen PC-ABS und ABS-Filament hängt davon ab, welcher Kennwert Ihnen am wichtigsten ist: thermisches Verhalten, Schlagverhalten, Druckschwierigkeit oder Maßhaltigkeit. Die eigenen Werte von Stratasys ermöglichen einen nützlichen Vergleich im gleichen Ökosystem, da die Datenblätter für PC-ABS und ABS-M30 beide Messdaten gedruckter Probekörper mit Ausrichtungsbezeichnungen und ähnlichem Prüfrahmen berichten. [13] [14]
Beispiele, keine Ranglisten.
| Kriterium | PC-ABS-Filament | ABS-Filament | Praktische Bedeutung |
|---|---|---|---|
| Wärmeverhalten | In den Messdaten gedruckter Probekörper von Stratasys beträgt die HDT 117.9 °C in XY und 126.1 °C in XZ/ZX bei 66 psi beziehungsweise 107.5 °C in XY und 112.0 °C in XZ/ZX bei 264 psi. [13] | In den Messdaten gedruckter Probekörper von Stratasys beträgt die HDT von ABS-M30 103.8 °C bei 66 psi und 99.9 °C bei 264 psi. [14] | PC-ABS bietet in dieser Markenfamilie mehr thermische Reserve, doch HDT bleibt ein Durchbiegungskennwert und keine Gebrauchsgarantie. |
| Schlag/Zähigkeit | In den Messdaten von auf dem F900 gedruckten Probekörpern von Stratasys beträgt die gekerbte Schlagfestigkeit 241 J/m in XZ und 34.0 J/m in ZX; die ungekerbte Schlagfestigkeit beträgt 655 J/m in XZ und 101 J/m in ZX. [13] | In den Messdaten von auf dem F900 gedruckten Probekörpern von Stratasys beträgt die gekerbte Schlagfestigkeit von ABS-M30 101 J/m in XZ und 32.2 J/m in ZX; die ungekerbte Schlagfestigkeit beträgt 291 J/m in XZ und 103 J/m in ZX. [14] | Die Zähigkeit kann sich mit PC-ABS verbessern, doch die Ausrichtung ist weiterhin so wichtig, dass das Verhalten in Z-Richtung gesondert betrachtet werden muss. |
| Druckschwierigkeit | Die hier veröffentlichten PC-ABS-Workflows setzen heißeren, stärker kontrollierten Druck voraus, oft einschließlich Trocknung und intensivem Kammermanagement. [16] [17] | ABS erscheint in den hier verwendeten Quellen im Allgemeinen in weniger anspruchsvollen Druckerkontexten und mit weniger kammerbezogenen Anforderungen. [14] [20] | Kann die Hardware Wärme nicht gut halten, ist ABS üblicherweise der einfachere Ausgangspunkt. |
| Risiko von Verzug/Rissen | Höher, wenn die Kammerbedingungen zu kühl sind oder die Geometrie schrumpfungsanfällig ist. [16] [17] | Weiterhin ein Risiko, aber oft leichter zu beherrschen als bei PC-ABS. [14] [20] | Geometrie und Kammersteuerung werden beim Wechsel zu PC-ABS wichtiger. |
| Oberflächenfinish/Nachbearbeitung | Ein gutes Oberflächenfinish gehört zur Herstellerpositionierung, und ein Produkt wird ausdrücklich als mit Metallbeschichtung kompatibel positioniert. [15] [16] | ABS wird ebenfalls häufig verwendet, wenn Schleifen, Finish oder andere Nachbearbeitung erwartet wird. [20] | Die Wahl des Finishs hängt vom genauen Workflow und der Zieloptik ab, nicht nur vom Namen der Polymerfamilie. |
| Kosten/Zugänglichkeit | In den verwendeten Quellen wurde keine verlässliche universelle Preisangabe gefunden, doch die PC-ABS-Produkte hier sind mit spezialisierteren Druckumgebungen oder Druckerökosystemen verbunden. [13] [16] [17] [19] | ABS erscheint in breiteren Druckerökosystemen und weniger anspruchsvollen veröffentlichten Workflows. [14] [20] | Berücksichtigen Sie neben den Materialkosten auch die Prozessfähigkeit im Budget. |
| Eignung für die Automobilindustrie | Besser geeignet für validierte Prototypen, Vorrichtungen und einige nicht sicherheitsrelevante Innenraumteile. [15] [22] | ABS bleibt für Prototyping und verwandte Workflows relevant, aber nicht jede ABS-Sorte bietet die gleiche thermische Reserve wie die gezeigten PC-ABS-Beispiele. [14] [20] | Die endgültige Auswahl hängt von der Validierung ab, nicht von einer pauschalen Bezeichnung als technischer Kunststoff. |
Beim praktischen Kauf lohnt sich die Bewertung von PC-ABS, wenn ABS nahe dran, aber nicht ganz ausreichend ist, insbesondere für heißere Gehäuse, robustere Funktionsteile und anspruchsvollere Vorrichtungen. ABS bleibt attraktiv, wenn die Aufgabe risikoarm ist und ein einfacherer Prozess das Ziel ist. Entscheidend ist nicht, welches Material universell besser ist, sondern welcher Fehlermodus für das tatsächlich herzustellende Teil am wichtigsten ist. [13] [14] [16]
Druck-Workflow für zuverlässige PC-ABS-Teile
Ein zuverlässiger PC-ABS-Workflow beginnt vor der ersten Schicht. Trocknen Sie das Filament zuerst, wenn der Anbieter dies empfiehlt, denn Feuchtigkeit kann Oberflächenqualität, Flusskonsistenz und Schichtbindung beeinträchtigen. Polymaker gibt 75 °C für 6 h an. [16] Lassen Sie dann das Gehäuse oder die Kammer auf Temperatur kommen, damit die Druckumgebung vor Beginn der Extrusion stabil ist, halten Sie den Lüfter niedrig oder ausgeschaltet und richten Sie das Teil so aus, dass die Hauptlasten nicht versuchen, die Schichten zu trennen. Die veröffentlichte Einrichtung von Polymaker kombiniert eine erforderliche Kammer mit 90–100 °C mit Lüfter AUS, und die Probekörperhinweise verwenden ein 100 °C Bett sowie 90 °C Umgebungstemperatur. [16] Bei schrumpfungsanfälligen Geometrien oder großen flachen Auflageflächen können ein Brim oder Raft die Betthaftung verbessern und das Anheben der Ecken reduzieren. Die ausrichtungsbezogenen Prüfungen von Stratasys erinnern daran, dass die Leistung in X-Y und Z nicht gleich ist. [13]
Nach dem Druck ist langsames Abkühlen wichtig, weil ein schneller Temperaturabfall Spannungen einschließen kann, die später als Rissbildung oder Delaminierung sichtbar werden. Polymaker empfiehlt, direkt nach dem Druck bei 90 °C für 2 h zu tempern, und die FAQ besagt, dass Polycarbonatmaterialien sofort entweder in einer beheizten Kammer oder in einem 90 °C Ofen getempert werden sollten. [16] [17] Dies ist eine Herstelleranleitung und keine universelle Regel für jede Marke, erinnert aber daran, dass die Verarbeitung von PC-ABS eher einen Workflow für technische Thermoplaste als den unkomplizierten Umgang mit einem Hobbyfilament erfordert. [16] [17]
Arten und Taxonomie von PC-ABS-Filament (einschließlich FR-Typen)
Nicht jedes PC-ABS-Filament ist mit einem anderen PC-basierten Material austauschbar. Reines PC-ABS, PC-Mischungen, PC-PETG, PC-CF, ABS-CF, ASA und PC-ABS FR sind unterschiedliche Materialien mit verschiedenen Prozessfenstern und Zielkonflikten. Selbst innerhalb von PC-ABS können Hersteller Formulierungen auf Oberflächenqualität, Zähigkeit, Beschichtungskompatibilität oder Druckerkompatibilität abstimmen, sodass ein Markenname allein nicht ausreicht, um Gleichwertigkeit anzunehmen. [15] [16] [21]
Flammhemmende Typen sind eine eigene Kategorie und kein Synonym für gewöhnliches PC-ABS. Das MakerBot/UltiMaker-Datenblatt führt PC-ABS und PC-ABS FR getrennt auf, mit unterschiedlichen zusammenfassenden Kennwerten wie Vicat 108 °C gegenüber 104 °C, Schlagfestigkeit 25.5 gegenüber 42.5 kJ/m² und Zugfestigkeit 37.2 gegenüber 60 MPa. Die Verfahren werden in diesem zweiseitigen Datenblatt nicht angegeben, doch die Trennung der Typen ist eindeutig. [21] Polymaker positioniert sein PC-ABS außerdem als kompatibel mit Metallbeschichtung oder galvanischer Metallbeschichtung, doch dies ist eine Herstellerbehauptung zu einem bestimmten Produkt und keine universelle Eigenschaft der gesamten PC-ABS-Familie. [15] [16]
Anwendungen: Eignet sich PC-ABS-Filament für Autoteile?
Eignet sich PC-ABS-Filament für Autoteile? Manchmal, aber nur für die richtige Teileklasse und erst nach Validierung. Die realistischsten Einsätze sind Konzeptprototypen, Lehren und Vorrichtungen sowie einige nicht sicherheitsrelevante Innenraumteile. Die Produktseite von Polymaker nennt Innenraumteile für Autos wie Armaturenbrettteile, Türgriffe und Instrumententafeln als Beispiele, während SABIC die breitere PC/ABS-Familie bei Fahrzeuginnenräumen sowie elektrischen oder elektronischen Komponenten und Gehäusen einordnet. [15] [22]
Betrachten Sie PC-ABS erst nach Validierung der Wärme-, UV-, Chemikalien- und mechanischen Anforderungen für das genaue Teil und die Druckausrichtung als geeignet für Prototypen, Lehren/Vorrichtungen und einige nicht sicherheitsrelevante Innenraumteile. [13] [15] Das ist wichtig, weil gedruckte Teile anisotrop sind und in X-Y anders versagen können als in Z. [13] Die praktische Hierarchie lautet: zuerst Konzeptprototyp, dann Vorrichtung, ein nicht sicherheitsrelevantes Innenraumteil nur bei echter Validierung und ein Serienteil nur, wenn gedrucktes Material, Prozessfenster und Endanwendungsprüfungen alle übereinstimmen. Anwendungen unter der Motorhaube, regulierte, strukturelle, brems-, lenkungs- oder andere sicherheitskritische Anwendungen sollten nicht allein auf Grundlage eines Filamentdatenblatts freigegeben werden.
Der breitere Kontext der Polymerfamilie bleibt dennoch relevant. Der Hintergrund von SABIC zu spritzgegossenem PC/ABS hilft zu erklären, warum die Materialkategorie in Fahrzeuginnenräumen erscheint, qualifiziert jedoch nicht automatisch ein gedrucktes Teil. [22] PC-ABS kann ein realistisches Automobilfilament für Prototypen, Werkzeuge und einige validierte Innenraumanwendungen sein; es ist keine Abkürzung um teilspezifische Prüfungen herum. [13] [15] [22]
Einschränkungen, Fehlermodi und Sicherheit (Verzug, Kriechen, Emissionen)
Die größten PC-ABS-Probleme sind meist zunächst prozessbedingt und erst danach betriebsbedingt. Während des Drucks gehören Verzug, Anheben von Ecken, Rissbildung und Schichttrennung zu den häufigen Fehlern, wenn die Kammer zu kühl ist oder die Kühlung zu aggressiv erfolgt. [16] [17] Auch Feuchtigkeit ist relevant: Polymaker berichtet eine Gleichgewichts-Wasseraufnahme von 0.352% und empfiehlt Trocknung bei 75 °C für 6 h, was stark darauf hindeutet, dass Feuchtigkeitskontrolle für dieses Produkt zum normalen Workflow gehört. [16] Die Ausrichtung ist relevant, weil sich dasselbe Material in XY-, XZ- und ZX-Richtung sehr unterschiedlich verhalten kann. [13] Trennen Sie diese Druckfehler von den Grenzen der Nutzungsdauer: Ein Teil kann sauber gedruckt werden und unter Last bei erhöhter Temperatur über lange Zeit dennoch kriechen, relaxieren oder erweichen.
Bei der Belüftung ist die Grenze der Evidenz wichtig. Eine Studie von 2026 zu Filamenten auf ABS- und PET-G-Basis berichtete VOC-Emissionen, die für das ABS-basierte Set von Styrol bis zu 264.75 µg/m³ dominiert wurden, mit Partikelanzahlkonzentrationen, die etwa eine Größenordnung höher lagen als bei den getesteten Filamenten auf PET-G-Basis. [26] Eine Fab-Lab-Studie von 2022 ordnet PC-ABS ebenfalls in die Emissionsdiskussion ein, einschließlich des Verhaltens ultrafeiner Partikel mit und ohne Filtration, doch in den hier verwendeten Quellen wurde kein verlässlicher quantitativer, PC-ABS-spezifischer VOC-Datensatz gefunden. [27] Daher sollte PC-ABS mit derselben Vorsicht bei der Belüftung behandelt werden wie andere Materialien der ABS-Familie. [26] [27]
Aktueller Forschungsüberblick (2026): Was Studien messen und was Sie drucken
Aktuelle Studien helfen, das Material zu erklären, liefern Ihnen aber kein Slicer-Profil. In einer 2026 in Polymers veröffentlichten Arbeit waren die kontrollierten Druckparameter für PC-ABS XY-Ausrichtung, 0.254 mm Schichten, 100% Füllung, 45°/−45° Raster, 265 °C Extrusion und eine 110 °C Bauplattform. [24] Unter diesen Bedingungen berichtet die Arbeit einen Young-Modul von 1230 ± 44.3 MPa, eine Zugfestigkeit von 31.43 ± 0.7 MPa und eine Bruchdehnung von 5.6 ± 0.3%. [24] Dies ist als Forschungsbeispiel nützlich, nicht als Produktspezifikation. Diese Bedingungen entsprechen nicht Ihrem Slicer-Profil. [24]
Dieselbe Studie berichtet für PC-ABS eine Onset-Temperatur des endgültigen Abbaus von 447.71 °C, was ein Ergebnis der thermischen Analyse und keine Drucktemperatur oder Gebrauchstemperatur ist. [24] Eine separate Arbeit von 2026 zu Struktur-Eigenschafts-Beziehungen von PC/ABS-Mischungen unterstreicht, dass Mischungsverhältnis und Kompatibilisatoren wichtig sind, rechtfertigt aber nicht, die nicht offengelegten Verhältnisse kommerzieller PC-ABS-Filamente zu erraten. [25] Für die praktische Auswahl erklärt Forschung das Verhalten; sie ersetzt keine Validierung auf Ihrem Drucker, mit Ihrer Geometrie und unter Ihrem Lastfall. [24] [25]
Kurzer Kontext: PC/ABS vor dem Filament
PC/ABS war bereits eine etablierte Familie technischer Polymere, bevor spulenbasiertes Desktop-Filament den Kauf in druckfertiger Form erleichterte. SABIC beschreibt die Familie in Anwendungen wie Fahrzeuginnenräumen und Elektronikgehäusen, und eine Literaturübersicht von 1994 zeigt, dass PC/ABS-Mischungen schon lange vor dem heutigen Filamentmarkt ein ernsthaftes Thema der Materialforschung waren. [22] [23] Das PC-ABS-Filamentangebot von Stratasys fügt sich in diesen längeren industriellen Kontext ein: eine ältere Polymerfamilie, die an Materialextrusions-Workflows angepasst wurde, statt eine Erfindung der Hobbyära zu sein. [13]
Praktische Auswahlhilfe
Wenn Ihr Drucker ein Gehäuse oder eine Kammer warm halten kann, Ihre Haftungs- und Kühlsteuerung bereits zuverlässig ist und das Teil tatsächlich mehr thermische Reserve oder Zähigkeit benötigt, als gewöhnliches ABS bietet, lohnt es sich, PC-ABS zu testen. Bei einer Maschine mit offenem Rahmen oder leichter Einhausung, bei großer und schrumpfungsanfälliger Geometrie oder bei moderater Endanwendung kann ein einfacheres Material praktischer sein. Der eigene Hinweis von Stratasys, dass seine Werte nur als Referenz und zum Vergleich dienen, erinnert daran, aus einem Datenblatt keine Abkürzung für die Konstruktion zu machen. [13]
Eine gute Prüfung vor dem Kauf lässt sich auf vier Fragen reduzieren: Kann Ihre Hardware das Prozessfenster erreichen, können Sie das Filament korrekt trocknen, können Sie Verzug und Anisotropie steuern, und haben Sie die tatsächliche Einsatzumgebung des Teils definiert? Allein der veröffentlichte Workflow von Polymaker deutet darauf hin, dass Kammersteuerung und Trocknung Teil der Kaufentscheidung und keine optionalen Extras sind. [16] Auch Belüftung gehört zu dieser Entscheidung, da die Vorsicht hinsichtlich Emissionen der ABS-Familie in der Literatur gestützt wird. [26] Wenn diese Antworten überwiegend Ja lauten, kann PC-ABS eine sinnvolle Wahl als technisches Filament sein. Andernfalls kann es mehr Prozessaufwand als Leistungsnutzen bringen.
FAQ
1. Was ist PC-ABS-Filament?
PC-ABS-Filament ist eine Polycarbonat-ABS-Mischung für gedruckte Teile, die eine Kombination aus Zähigkeit, Hitzebeständigkeit und einer besseren Verarbeitungsbalance benötigen, als reines PC allein üblicherweise bietet. [13] Die Bezeichnung kann als PC-ABS, PC/ABS oder PC+ABS erscheinen, sofern ein Hersteller nichts anderes angibt. Es ist am besten als technisches Kompromissmaterial und nicht als universelles Upgrade gegenüber jedem ABS-Produkt zu verstehen. [13] [16]
2. Bei welcher Temperatur wird PC-ABS-Filament gedruckt?
Es gibt keine einzelne richtige Temperatur. Die Antwort hängt vom Produkt und dem Rest der thermischen Einrichtung ab. Polymaker veröffentlicht 250–270 °C für die Düse, 90–105 °C für das Bett, Lüfter AUS, Trocknung bei 75 °C für 6 h und Tempern bei 90 °C für 2 h. [16] Fillamentum empfiehlt eine Drucktemperatur von 260–280 °C. [18] Auch die Kammerbedingungen sind wichtig; bei einigen PC-ABS-Produkten reicht die Düsenangabe allein nicht aus, um Erfolg vorherzusagen. [16] [17]
3. Benötigt PC-ABS-Filament ein Gehäuse oder eine beheizte Kammer?
Häufig ja, aber die Hardwareklasse ist wichtig. Ein passives Gehäuse ist der minimale Schritt zur Wärmerückhaltung, eine warme Kammer hilft mehr, und Polymaker geht ausdrücklich weiter, indem es für seinen PC-ABS-Workflow eine beheizte Kammer im Bereich 90–100 °C fordert. [16] Die FAQ besagt außerdem, dass PC-ABS möglicherweise einen Drucker im Industriestil benötigt, der die Umgebungsluft über 90 °C halten kann. [17] Das ist eine strengere Anforderung, als viele ABS-Workflows im Hobbybereich stellen. [16] [17]
4. PC-ABS vs. ABS-Filament: Welches ist besser — und nach welchem Kennwert?
Das hängt vom Kennwert ab. In den Messdaten gedruckter Probekörper von Stratasys aus dem gleichen Ökosystem weist PC-ABS eine höhere HDT als ABS-M30 und im zitierten XZ-Beispiel auch eine höhere gekerbte Schlagfestigkeit auf. [13] [14] ABS kann jedoch weiterhin leichter zu drucken sein und weniger Anforderungen an die Kammersteuerung stellen. [14] [20] Besser ergibt daher nur Sinn, wenn Sie angeben, ob Sie Wärmeverhalten, Schlagverhalten, Steifigkeit, Prozessschwierigkeit oder Zuverlässigkeit in Z-Richtung meinen. [13] [14]
5. Eignet sich PC-ABS-Filament für Autoteile?
Manchmal, insbesondere für Prototypen, Lehren, Vorrichtungen und einige nicht sicherheitsrelevante Innenraumteile. Polymaker nennt Armaturenbrettteile, Türgriffe und Instrumententafeln als Anwendungsbeispiele, und SABIC ordnet die breitere PC/ABS-Familie Fahrzeuginnenräumen sowie elektrischen oder elektronischen Gehäusen zu. [15] [22] Das gibt jedoch nicht jedes gedruckte Autoteil frei. Sie benötigen weiterhin eine Validierung für Wärme, UV, Chemikalien, Belastung und Druckausrichtung, bevor Sie PC-ABS für eine reale Fahrzeuganwendung als geeignet betrachten. [13] [15]
6. Muss PC-ABS-Filament vor dem Druck getrocknet werden?
Ja, wenn der Anbieter dies empfiehlt, und mindestens ein großer Anbieter tut dies. Polymaker gibt Trocknung bei 75 °C für 6 h an und berichtet für sein Produkt eine Gleichgewichts-Wasseraufnahme von 0.352%. [16] Das beweist nicht, dass sich jede PC-ABS-Marke identisch verhält, ist jedoch ein starkes Signal dafür, dass Feuchtigkeitskontrolle für Druckkonsistenz, Oberflächenqualität und Schichtbindung wichtig ist. [16]
7. Ist PC-ABS stärker als ABS?
Nicht als pauschale Aussage. Im Vergleich gedruckter Probekörper von Stratasys aus dem gleichen Ökosystem zeigt PC-ABS eine höhere HDT als ABS-M30 und eine höhere Zugstreckgrenze in den zitierten XZ-Daten, doch das bedeutet nicht, dass jeder PC-ABS-Typ jeden ABS-Typ bei jedem Kennwert oder in jeder Druckrichtung übertrifft. [13] [14] Festigkeit, Steifigkeit, Schlagverhalten und Schichthaftung können sich alle unterschiedlich entwickeln. Die richtige Antwort lautet immer Kennwert für Kennwert, nicht absolut. [13] [14]
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular — https://www.iso.org/standard/74514.html
- ISO 527-1:2019 Kunststoffe — Bestimmung der Zugeigenschaften — Allgemeine Grundsätze — https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/07/58/75824.html
- ISO 178:2019 Kunststoffe — Bestimmung der Biegeeigenschaften — https://www.iso.org/standard/70513.html
- ISO 75-1:2020 Kunststoffe — Bestimmung der Temperatur der Durchbiegung unter Last — https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/07/75/77576.html
- ISO 306:2022 Kunststoffe — Thermoplastische Werkstoffe — Bestimmung der Vicat-Erweichungstemperatur — https://www.iso.org/standard/82176.html
- ISO 179-1:2026 Kunststoffe — Bestimmung der Charpy-Schlageigenschaften — Nichtinstrumentierte Schlagprüfung — https://www.iso.org/standard/91071.html
- ISO 180:2023 Kunststoffe — Bestimmung der Izod-Schlagzähigkeit — https://www.iso.org/standard/84394.html
- ISO 1133-1:2022 Kunststoffe — Bestimmung der Massenschmelzflussrate (MFR) und der Volumenschmelzflussrate (MVR) — https://www.iso.org/standard/83905.html
- ISO 11357-2:2020 Kunststoffe — Dynamische Differenzkalorimetrie (DSC) — Bestimmung der Glasübergangstemperatur und Stufenhöhe — https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/07/73/77310.html
- ASTM D638 Standardprüfverfahren für Zugeigenschaften von Kunststoffen — https://store.astm.org/standards/d638
- ASTM D256 Standardprüfverfahren zur Bestimmung des Izod-Pendelschlagwiderstands von Kunststoffen — https://store.astm.org/standards/d256
- ASTM D648 Standardprüfverfahren für die Durchbiegungstemperatur von Kunststoffen unter Biegebelastung in Kantenlage — https://store.astm.org/d0648-00a.html
- Stratasys PC-ABS-Datenblatt — https://www.stratasys.com/siteassets/materials/materials-catalog/fdm-materials/pc-abs/pc-abs-redesign/mds_fdm_pc-abs_0823a.pdf
- Stratasys ABS-M30-Datenblatt — https://www.stratasys.com/siteassets/materials/materials-catalog/fdm-materials/abs-m30/mds_fdm_abs-m30_0921a.pdf
- Polymaker PC-ABS-Produktseite — https://polymaker.com/product/polymaker-pc-abs/
- Polymaker PC-ABS Technisches Datenblatt V5.4 — https://cdn.shopify.com/s/files/1/0548/7299/7945/files/Polymaker_PC_ABS_TDS_EN_V5.4.pdf
- Polymaker Polycarbonat-FAQ — https://shop.polymaker.com/pages/polycarbonate
- Fillamentum PC-ABS Technisches Datenblatt — https://fillamentum.com/wp-content/uploads/2020/10/Technical_Data_Sheet_PC-ABS.pdf
- UltiMaker Method Series PC-ABS-Seite — https://ultimaker.com/materials/method-series-pc-abs/
- UltiMaker ABS-Seite — https://ultimaker.com/materials/abs/
- MakerBot/UltiMaker PC-ABS- und PC-ABS-FR-Datenblatt — https://ultimaker.com/wp-content/uploads/2023/12/MakerBot-PC-ABS-FIRE-RETARDANT-for-METHOD.pdf
- SABIC PC/ABS-Produktseite — https://www.sabic.com/en/products/polymers/polycarbonate-acrylonitrile-butadiene-styrene-pc-abs
- Greco und Sorrentino (1994) Polycarbonat/ABS-Mischungen: Literaturübersicht — https://onlinelibrary.wiley.com/doi/abs/10.1002/adv.1994.060130401
- MDPI Polymers (2026) Mechanische, Ermüdungs- und thermische Charakterisierung einschließlich PC-ABS — https://www.mdpi.com/2073-4360/18/2/302
- ScienceDirect (2026) Bewertung der Struktur-Eigenschafts-Beziehungen von PC/ABS-Mischungen — https://www.sciencedirect.com/science/article/pii/S2949822826005228
- MDPI Materials (2026) Emissionen von Filamenten auf ABS- und PET-G-Basis — https://pmc.ncbi.nlm.nih.gov/articles/PMC13164954/
- MDPI Sustainability (2022) Fab-Lab-Emissionen einschließlich PC-ABS — https://www.wisdomlib.org/uploads/journals/mdpi-sust/2022-volume-14-issue-5–2071-1050-14-5-2900-.pdf