
Zusammenfassung: Filamentdurchmesser
Der Filamentdurchmesser ist der Nennaußendurchmesser des Kunststoffstrangs, der in einen FFF/FDM-Drucker eingezogen wird. Die zwei gängigen Nenngrößen sind 1.75 mm und 2.85 mm, wobei 2.85 mm häufig als „3 mm“ bezeichnet wird. [3]
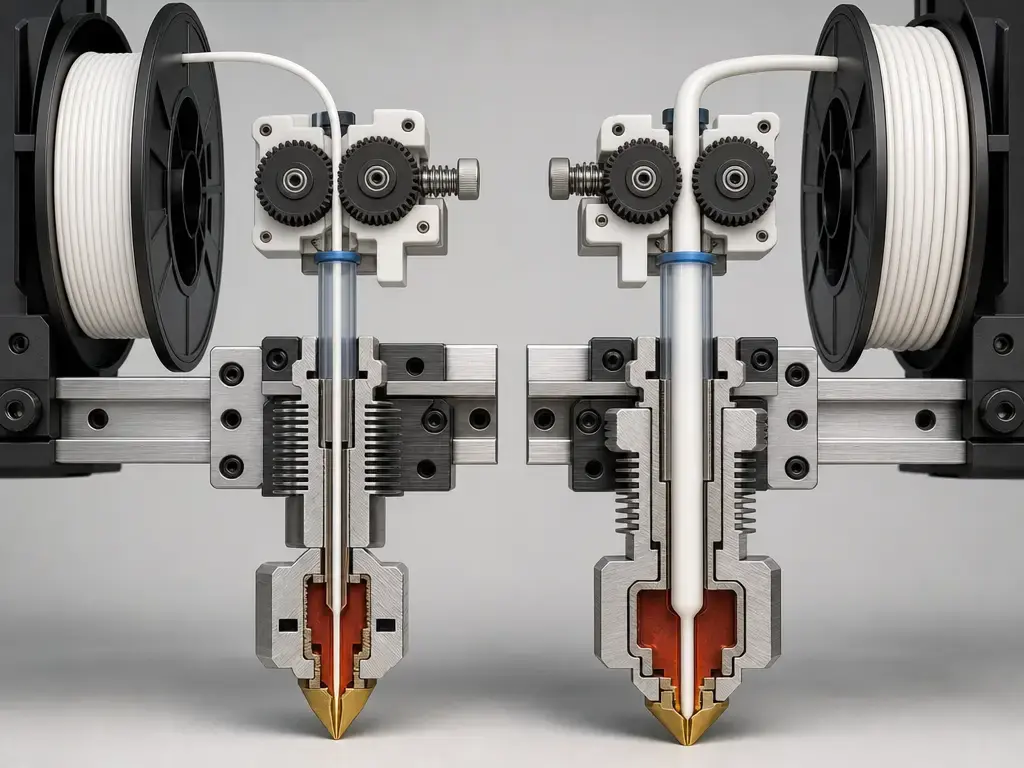
In der Praxis zählen Passung und Durchfluss, nicht allein die Bezeichnung. Die meisten Drucker sind über den gesamten Förderweg auf eine Filamentfamilie ausgelegt, von der Spulenführung und dem Feeder bis zu Führungen oder Schläuchen, der Bohrung des Heatbreaks, dem Hotend-Einlass und der Schmelzzone der Düse. Der Durchmesser beeinflusst auch die Extrusionsberechnung, weil Slicer und einige Firmware-Funktionen ihn bei der Umrechnung der Filamentbewegung in das abgelegte Volumen verwenden. Reales Filament kann entlang seiner Länge variieren und leicht unrund sein; daher sind Toleranz, lokale Abweichungen und Ovalität wichtig. [3] [11] [12]
- Die meisten Drucker sind entweder für 1.75 mm oder 2.85 mm ausgelegt, sodass sich die Größen in der Regel nicht ohne Änderungen an Hardware oder Filamentpfad austauschen lassen. [3] [6]
- 2.85 mm wird oft als „3 mm“ bezeichnet, dennoch sollten Sie die genaue Spezifikation der Maschine oder des Materials prüfen. [3] [16]
- Ein kleiner Durchmesserfehler wird zu einem größeren Durchflussfehler, weil die Filamentfläche mit dem Quadrat des Durchmessers skaliert.
Was der Filamentdurchmesser bedeutet (Nennwert vs. Messwert vs. Ovalität)
Die erste Unterscheidung besteht zwischen der Kennzeichnung und dem Strang in Ihrer Hand. Hier bezeichnet der Nenndurchmesser den angegebenen Außendurchmesser auf der Spule oder im Datenblatt. Der gemessene Durchmesser ist der Wert, den Sie an einer bestimmten Stelle des Filaments ablesen. Die Durchmesservariation beschreibt, wie sich dieser Messwert entlang der Länge verändert. Ovalität bedeutet, dass das Filament unrund ist, sodass ein Querschnitt je nach Achse unterschiedlich gemessen werden kann. Die Fertigungsseite von Prusament veranschaulicht, weshalb dies wichtig ist: Sie beschreibt Inline-Messungen, die 4700 Mal pro Sekunde entlang zweier zueinander senkrechter Achsen durchgeführt werden. [8] [9]
Die Toleranz hängt damit zusammen, ist aber nicht dasselbe wie der durchschnittliche Durchmesser. Eine Spule kann im Mittel nahe am Nennwert liegen und dennoch dünne Stellen, dicke Stellen oder unrunde Abschnitte aufweisen, welche die Förderung oder das Schmelzen beeinflussen. Solas Überblick von 2022 behandelt die Durchmesserkonsistenz als Problem der Druckbarkeit und nicht nur als Detail der Kennzeichnung; MatterControl empfiehlt ebenfalls, mehrere Punkte zu messen, statt einem schnellen einzelnen Messschieberwert zu vertrauen. [9] [13]
Begriffe, die Sie nicht verwechseln dürfen:
- Filamentdurchmesser vs. Düsendurchmesser.
- Nenndurchmesser vs. gemessener Durchmesser.
- Toleranz vs. lokale Variation.
- Toleranz vs. Ovalität oder unrundes Filament.
- Durchmessereinstellung vs. Extrusionsmultiplikator vs. E-Steps.
Warum 1.75 mm und 2.85 mm („3 mm“) existieren
Die kurze Antwort lautet: historisch gewachsene Bezeichnungen, nicht das Versprechen, dass jedes „3 mm“-Filament exakt 3.00 mm misst. Das Glossar von Prusa nennt die zwei gängigen Durchmesser 1.75 mm und 2.85 mm, wobei 2.85 mm üblicherweise als 3 mm bezeichnet wird. ColorFabb erklärt, dass es 2.85 mm Filament herstellt, manchmal aber 3.00 mm nennt, „um die Dinge einfach zu halten“. Älteres Schulungsmaterial von UltiMaker ergänzt den historischen Kontext: Beim frühen 3D-Druck wurde oft Kunststoffschweißdraht wiederverwendet, der als 3 mm verkauft wurde, und die Konstruktion Bowden-basierter Maschinen trug ebenfalls dazu bei, diese Familie weiter zu verwenden. Das ist für die praktische Nutzung ausreichend historischer Kontext, ohne eine einzige universelle Ursprungsgeschichte zu behaupten. [3] [16] [17]
Filamentdurchmesser und Extrusionsvolumen: Die Berechnung, die ihn wichtig macht
Slicer und Firmware behandeln den Filamentdurchmesser nicht als kosmetische Kennzeichnung. Sie verwenden ihn bei der Umrechnung vom erforderlichen Druckvolumen in die befohlene Filamentlänge. Die Definition von Cura für material_diameter besagt, dass die Einstellung dem Durchmesser des verwendeten Filaments entsprechen muss, und Marlin dokumentiert Nenndurchmesserwerte wie 1.75, 2.85 und 3.0 in seinem eigenen Berechnungsweg für volumetrische und Breitenkompensations-Kontexte. [11] [12]
Verwenden Sie für idealisierte Berechnungen A = π(d/2)², was perfekt rundes Filament voraussetzt. In diesem Artikel werden berechnete Flächen und Verhältnisse auf 4 signifikante Stellen gerundet, Prozentbeispiele auf zwei Dezimalstellen. Mit den gängigen Nenngrößen ergibt sich A(1.75 mm) = 2.405 mm² und A(2.85 mm) = 6.379 mm². Damit ist der 2.85 mm-Strang bezogen auf die Querschnittsfläche 2.652× größer, nicht bezogen auf den Durchmesser. [3]
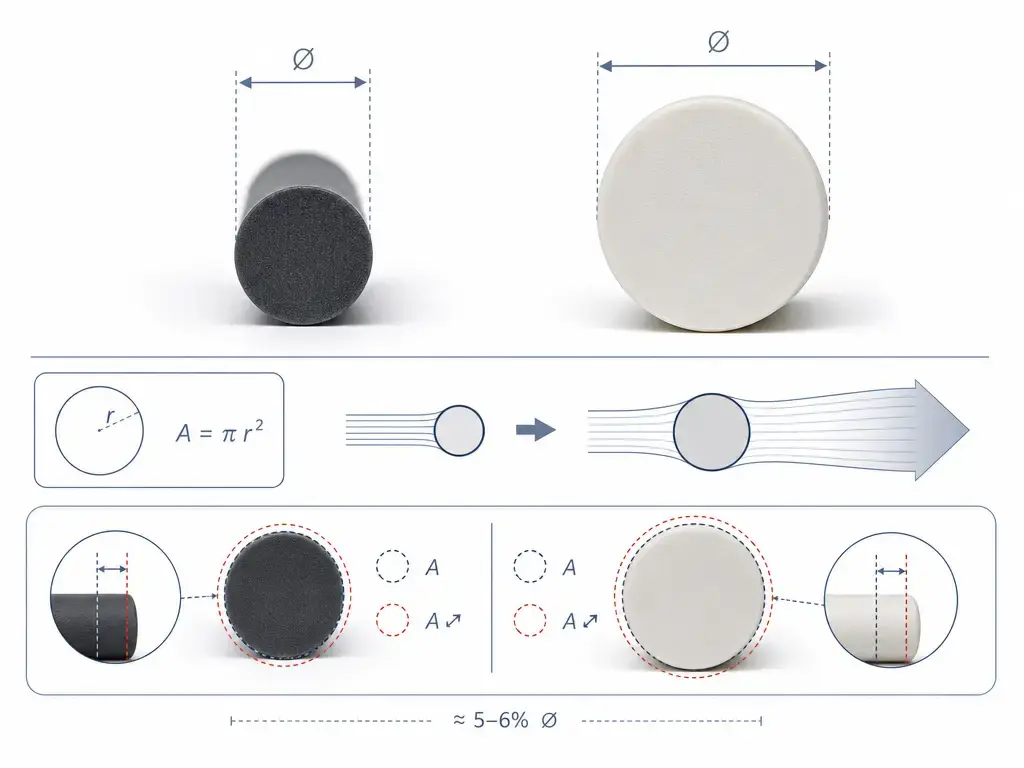
Diese quadratische Beziehung ist der Grund, warum kleine Durchmesserfehler wichtig sind. Wenn ein Workflow 1.75 mm annimmt, das tatsächliche Filament aber 1.80 mm misst, steigt die Querschnittsfläche um etwa +5.80%. Bei tatsächlich 1.70 mm sinkt sie um etwa −5.63%. Bei einem Nenndurchmesser von 1.75 mm gilt: 1.78 mm ≈ +3.46% und 1.72 mm ≈ −3.40%. Diese Abweichungen sind groß genug, um Linienfüllung und Konsistenz zu verändern, noch bevor Feuchtigkeit, Düsenprobleme oder Schlupf im Feeder eine Rolle spielen.
Wichtige Variablen, die vom Filamentdurchmesser beeinflusst werden:
- Vorgegebene Filamentlänge für ein bestimmtes Druckvolumen.
- Volumetrischer Durchfluss und Schmelzdruck.
- Halt des Filaments im Feeder und Zuverlässigkeit des Anpressens. [9]
- Schmelzverhalten und Verweilzeit im Hotend. [9]
- Empfindlichkeit gegenüber Toleranz und Ovalität.
1.75 mm vs. 2.85 mm Filament: Kompatibilität und praktische Abwägungen
Die richtige Größe ist jene, für die der physische Filamentpfad des Druckers gebaut wurde. Dieser Pfad umfasst Spulenführung, Feeder oder Antriebszahnräder, Führungen oder Schläuche, die Bohrung des Heatbreaks, den Hotend-Einlass und die Schmelzzone der Düse. Diese Teile sind nicht automatisch austauschbar. Die Produktseite von E3D zum V6 HeatBreak ist ein eindeutiges Beispiel: Das Teil wird in durchmesserspezifischen Varianten statt in einer universellen Größe verkauft. [6]
Es gibt Abwägungen, doch sie hängen von den Bedingungen ab. Solas Überblick weist darauf hin, dass Drucker mit Bowden-Antrieb für sehr flexible oder weiche Materialien nicht die optimale Wahl sind, und erklärt, dass Filamente für Drucker mit Bowden-Antrieb aus demselben Grund oft einen Durchmesser von 2.85 mm haben. Gleichzeitig zeigen aktuelle Druckerökosysteme beide Familien im normalen Einsatz: Der Original Prusa MK4S spezifiziert 1.75 mm Filament, während das S-series PLA von UltiMaker mit 2.85 mm spezifiziert ist. Es ist besser, dies als zwei mechanische Ökosysteme denn als universelle Rangfolge zu verstehen. [4] [5] [9]
| Kriterium | 1.75 mm | 2.85 mm („3 mm“) | Hinweise / Quellen |
|---|---|---|---|
| Nenn-Querschnittsfläche | 2.405 mm². | 6.379 mm². | 2.85 mm ist bezogen auf die Fläche 2.652× größer, unter Verwendung der Nenngrößen aus [3]. |
| Beispiel für ein gängiges Ökosystem | Prusa MK4S verwendet 1.75 mm. [4] | UltiMaker S-series PLA ist 2.85 mm. [5] | Dies sind Ökosystembeispiele, keine Aussagen über Marktanteile. |
| Bowden + flexible Materialien | Hängt von Maschinenkonstruktion und Materialsteifigkeit ab. | In der Literatur oft mit Bowden-Ökosystemen verbunden. [9] | Sola erklärt, dass Bowden-Drucker für sehr flexible Materialien nicht optimal sind und oft 2.85 mm Filament verwenden. [9] |
| Austauschbarkeit | In der Regel nicht ohne Änderungen an Hardware oder Pfad. [6] | In der Regel nicht ohne Änderungen an Hardware oder Pfad. [6] | Die Durchmesserkompatibilität ist ein Problem des physischen Pfads, nicht nur einer Profileinstellung. [3] [6] |
Lesen Sie diese Tabelle als Geometrie plus Passung. Die Flächendifferenz verändert, wie viel Kunststoff pro Millimeter Vorschub transportiert wird; die praktische Antwort hängt jedoch weiterhin vom Filamentpfad der Maschine und von den Materialien ab, die sie verarbeiten soll. [9]
Slicer vs. Firmware vs. Abstimmung: Wo der Filamentdurchmesser verwendet wird (und falsch verwendet wird)
In vielen Support-Threads werden fünf unterschiedliche Einstellungen vermischt: der Filamentdurchmesser des Slicers, Durchfluss oder Extrusionsmultiplikator, E-Steps, der volumetrische Modus der Firmware und die Kompensation durch einen Breitenmesser. Diese Einstellungen interagieren, erfüllen aber unterschiedliche Aufgaben. Cura definiert material_diameter als Durchmesser des verwendeten Filaments und zeigt in der Definitionsdatei einen Standardwert von 2.85 mm. Marlin dokumentiert separat eine Einstellung für den Nenndurchmesser des Filaments und erläutert deren Verwendung in volumetrischen und Kompensationsfunktionen. [11] [12]
Die Grundregel ist einfach: Stimmen Sie zuerst die nominale Filamentfamilie ab und justieren Sie dann den Rest. Marlin sagt ausdrücklich, dass Sie bei 1.75 mm Filament, das physisch 1.70 mm misst, weiterhin 1.75 verwenden sollten, wenn dies in Ihrem Slicer eingestellt ist. Der Befehl M404 dient zum Einstellen der Nennbreite für die automatische Durchflusskorrektur anhand der Filamentbreite; laut Dokumentation sollte dieser Wert dem Wert des Slicers entsprechen. [10] [11]
| Einstellung / Funktion | Wo sie liegt | Was sie tatsächlich steuert | Häufiger Fehler, vor dem gewarnt werden sollte |
|---|---|---|---|
Filamentdurchmesser (material_diameter) |
Slicer. | Rechnet das erforderliche Druckvolumen in Filamentlänge um. [12] | Damit einen Hardware-Konflikt zu verbergen, statt zuerst die tatsächliche Filamentfamilie abzustimmen. |
| Extrusionsmultiplikator / Durchfluss % | In der Regel Slicer oder Druckeroberfläche. | Feine Skalarkorrektur, nachdem die grundlegende Einrichtung korrekt ist. | Den Durchfluss zu verwenden, um offensichtlich inkonsistentes Filament oder die falsche Nenngröße auszugleichen. |
| E-Steps / Extruderkalibrierung | Firmware. | Motorschritte pro befohlener Filamentbewegung. | Bewegungskalibrierung wie eine Einstellung des Materialdurchmessers zu behandeln. |
| Volumetrischer Extrusionsmodus | Firmware. | Verwendet volumenbasierte Extrusionsbefehle und hängt weiterhin von stimmigen Nenndurchmessereinstellungen ab. [11] | Zu vergessen, dass Slicer und Firmware weiterhin übereinstimmende Annahmen benötigen. |
| Kompensation durch Filamentbreitensensor | Firmware-Funktion. | Dynamische Durchflusskorrektur anhand der gemessenen Filamentbreite. [11] | Anzunehmen, dass ein Runout-Sensor dieselbe Aufgabe erfüllen kann. |
Wenn diese Rollen getrennt bleiben, wird die Fehlersuche einfacher. Der Durchmesser sagt der Berechnung, welche Filamentfamilie verwendet wird, E-Steps kalibrieren die Bewegung, der Durchfluss korrigiert die Ausgabe, der volumetrische Modus verändert die Grundlage der Extrusion und die Kompensation durch einen Breitensensor ist eine separate Korrekturebene zur Laufzeit. [11] [12]
Filamentdurchmessertoleranz: Was sie bedeutet (und was nicht)
Die Toleranz des Filamentdurchmessers ist ein angegebenes Plus-Minus-Band um die Nenngröße. Ein technisches Datenblatt des Herstellers ist das deutlichste Beispiel, weil es an ein konkretes Produkt gebunden ist. Das technische Datenblatt für PLA von Prusament, zuletzt aktualisiert am 2022-02-16, nennt 1.75 ± 0.02 mm, mit ± 0.03 mm für PLA Blend. Das ist eine Produktangabe für diese Materialfamilie und keine universelle Branchenregel. [7]
Verschiedene Quellentypen müssen unterschiedlich gelesen werden. Ein technisches Datenblatt ist eine produktspezifische Spezifikation. Eine Herstellerseite zum Prozess kann weitergehende Angaben ergänzen, doch auch diese bleiben Herstellerangaben: Prusament sagt, der „Industriestandard“ betrage ±0.05 mm, während zugleich der eigene engere Grenzwert von ±0.02 mm beziehungsweise ±0.03 mm für gemischte Materialien genannt wird. Ein Literaturüberblick liefert einen anderen Kontext: Sola schreibt, dass kommerzielle Drucker Filamente entweder mit 1.75 ± 0.1 mm oder 2.85 ± 0.1 mm verwenden. ColorFabb nennt außerdem eine Toleranzangabe von 0.05 mm für seine 2.85 mm-Linie. Keine dieser Quellen sollte in einen universellen Bestehens-/Nichtbestehens-Grenzwert für jede Spule und jeden Drucker umgewandelt werden. [7] [8] [9] [16]
Es wurde keine einzelne öffentlich überprüfbare universell akzeptable Toleranz gefunden. In der Praxis hängt die Toleranz von der Quellenklasse, dem Hardwarepfad, der Materialsteifigkeit, dem Durchflussbedarf und der Empfindlichkeit des Auftrags gegenüber inkonsistenter Extrusion ab. [9] [11]
Toleranzangaben, die unterschiedlich behandelt werden sollten:
- Vom Hersteller garantierte Spezifikation in einem technischen Datenblatt.
- Marketingaussage eines Herstellers wie „Industriestandard“.
- Kontext aus wissenschaftlicher Literatur.
- Ihr gemessener Durchschnitt.
- Lokale Spitzen oder dünne Stellen entlang der Länge.
- Ovalität vs. einfache Durchmesservariation.
So messen Sie den Filamentdurchmesser (und schätzen die Grenzen Ihrer Messwerkzeuge ehrlich ein)
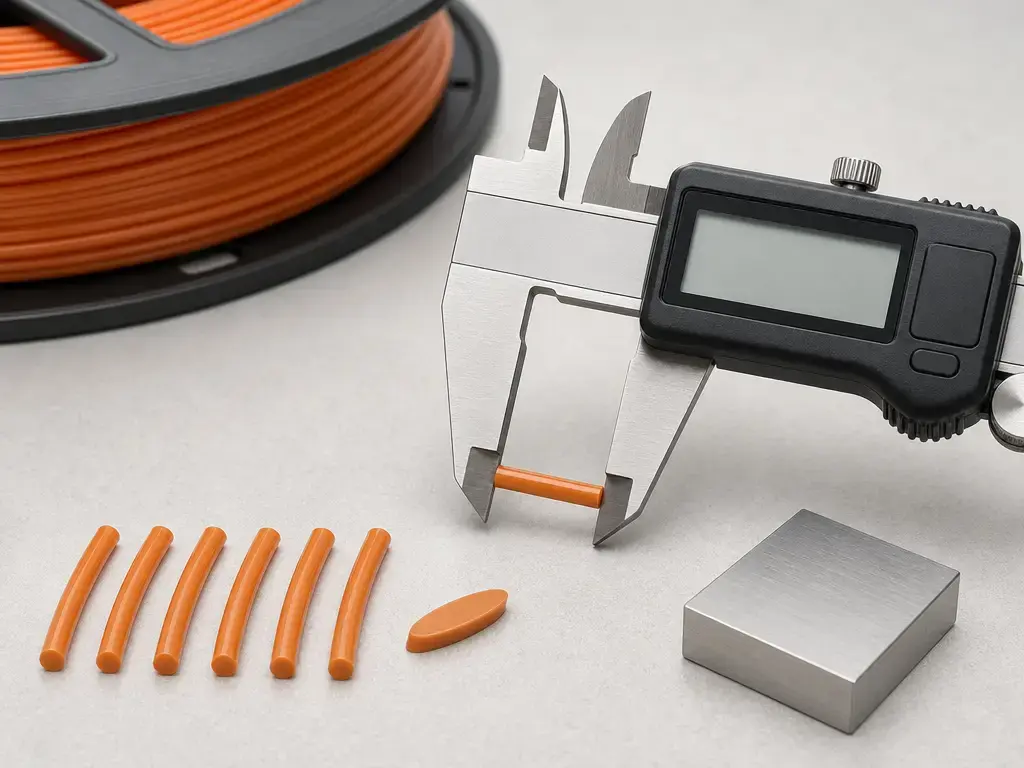
Wenn Sie einen brauchbaren manuellen Wert erhalten möchten, messen Sie mehr als eine Stelle und bilden Sie den Durchschnitt. Die Hilfe von MatterControl erklärt, dass Filament um ±0.1 mm variieren kann, empfiehlt Messungen mit einem Messschieber und schlägt vor, mehrere Stellen entlang der Spule zu prüfen, statt einer einzelnen Messung zu vertrauen. Das ältere Wiki nennt eine einfache Faustregel: fünf Mal messen, den höchsten und niedrigsten Wert verwerfen und die verbleibenden drei mitteln. Das ist praktischer Rat zur Diagnose, kein Standard. [13] [14]
Manuelle Messungen sollten vorrangig zur Diagnose dienen. Weiches Filament kann durch starken Druck des Messschiebers leicht abgeflacht werden, und eine einzelne Stelle kann sowohl Durchmesserschwankungen entlang der Länge als auch Ovalität verbergen. Wenn Ihre Firmware einen Nenndurchmesser für volumetrische Funktionen oder Funktionen mit Breitensensor verwendet, sagt Marlin, dass dieser Nennwert mit dem Slicer abgestimmt bleiben sollte. Drucker- und Materialseiten veröffentlichen Nennfamilien weiterhin auf diese Weise: Beispielsweise ist der Prusa MK4S eine 1.75 mm-Maschine, während UltiMaker S-series PLA ein 2.85 mm-Material ist. [4] [5] [11]
- Bestätigen Sie die nominale Filamentfamilie des Druckers oder Toolheads anhand der Herstellerspezifikation. [4] [5]
- Bestätigen Sie, dass die Filamentdurchmessereinstellung des Slicers dieser nominalen Familie entspricht. [12]
- Messen Sie das Filament an mehreren Punkten entlang des Strangs und mitteln Sie das Ergebnis, statt einer Stelle zu vertrauen. [13]
- Drehen Sie das Filament an einigen Punkten um 90° und messen Sie erneut, um Ovalität oder unrunde Abschnitte zu prüfen. [8]
- Wenn Ihr Workflow einen gemessenen Durchschnitt erwartet, geben Sie ihn konsistent ein; andernfalls halten Sie den Nennwert zwischen Slicer und Firmware stimmig. [11]
- Stimmen Sie Extrusionsmultiplikator oder Durchfluss getrennt ab, nachdem Durchmesser und Hardwarekompatibilität bereits korrekt sind. [11]
- Prüfen Sie erneut, wenn Sie Spule, Marke oder Materialfamilie wechseln oder wenn sich eine Spule anders verhält als ihre Kennzeichnung erwarten lässt. [13]
Sensoren: Runout vs. Bewegung vs. Breiten-/Durchmessermessung (Taxonomie + Grenzen)
Nicht jeder „Filamentsensor“ misst den Durchmesser, und nicht jeder Sensor kann den Durchfluss ändern. Ein Runout-Sensor meldet Vorhandensein oder Fehlen. Ein Bewegungs- oder Stausensor prüft die Bewegung des Filaments durch den Pfad. Ein Breiten- oder Durchmessersensor versucht, den Strang selbst zu messen. In Marlin kann diese letzte Kategorie mit automatischer Durchflusskorrektur verbunden sein; laut Dokumentation unterstützt die Funktion nur einen einzelnen Extruder. Dieselbe Marlin-Seite nennt auch beispielhafte Breitenlimits für eine 1.75 mm-Konfiguration von ungefähr 1.60 bis 1.90 mm. Die Forschung zur Überwachung der Filamentgeometrie wird fortgesetzt, doch aus den zugänglichen Quellen wird hier keine verlässliche allgemeine Genauigkeitsangabe präsentiert. [11] [20]
| Sensortyp | Erfasst | Typische Ausgabe | Ändert den Durchfluss automatisch? |
|---|---|---|---|
| Runout-Sensor | Vorhandensein oder Fehlen von Filament. | Pause oder Aufforderung. | In der Regel nein. |
| Bewegungs-/Stausensor | Ob sich das Filament tatsächlich bewegt. | Pause oder Fehlerstatus. | In der Regel nein. |
| Breiten-/Durchmessersensor | Gemessene Filamentbreite. | Firmware-seitige Kompensation. | Manchmal, beispielsweise in Marlin. [11] |
Fehlersuche: Durchmesserbezogene Symptome (schnelle Matrix)
Der Durchmesser ist nur eine häufige Ursache für inkonsistente Extrusion. Feuchtigkeit, teilweise Verstopfungen, schlechte PTFE-Schnitte, niedrige Temperatur, falsche Andruckspannung und Reibung im Pfad können ähnliche Symptome verursachen. Dennoch lohnt es sich, den Durchmesser früh zu prüfen, weil die Literatur unterschiedliche Mechanismen für zu dünnes und zu dickes Filament nennt: Dünnes Filament kann Anpresskraft verlieren und Wärme im Verflüssiger schlecht übertragen, während dickes Filament den Förderwiderstand und das Risiko einer Verstopfung erhöhen kann. [9]
| Symptom | Durchmesserbezogene Ursache | Ähnliche Ursachen ohne Durchmesserbezug | Zuerst prüfen |
|---|---|---|---|
| Unterextrusion / Lücken | Filament dünner als angenommen oder lokale dünne Stellen. | Teilweise Verstopfung, niedrige Temperatur, zu hohe Geschwindigkeit, feuchtes Filament. | Slicer-Durchmesser prüfen, dann mehrere Punkte messen und die Düse inspizieren. |
| Überextrusion / Blobs | Filament dicker als angenommen oder falscher Durchmessereintrag. | Durchfluss zu hoch eingestellt, falsche Linienbreite, Kalibrierdrift. | Zuerst das Profil bestätigen, dann auf Dicke und Ovalität messen. |
| Klicken des Extruders | Dicke Stellen oder zu hoher Widerstand im Pfad. | Heat Creep, Probleme mit der Andruckspannung, Verunreinigungen, schlechte Schlauchausrichtung. | Filamentpfad prüfen und kontrollieren, ob die Hotend-Teile zur vorgesehenen Durchmesserfamilie passen. |
| Zufällige raue Schichten | Durchmesserschwankungen oder unrunde Abschnitte. | Inkonsistente Kühlung, Z-Artefakte, ungleichmäßiger Abwickelwiderstand. | Entlang der Länge messen und prüfen, wie sich die Spule abwickelt. |
Nutzen Sie die Matrix als ersten Filter, nicht als Urteil. Wenn sich das Problem mit der Spulenposition verändert, werden lokale Variationen wahrscheinlicher; bessert es sich nach Trocknung oder Reinigung des Pfads, könnten Feuchtigkeit oder Reibung die bessere Erklärung sein. [9]
Kann ich Größen tauschen? (1.75 in 2.85-Drucker und umgekehrt)
In der Regel nein. Ein einfacher Austausch entspricht nicht der Konstruktion der meisten FFF-Drucker. Der Förderpfad, der Halt des Filaments im Antrieb und die Hotend-Geometrie sind auf eine Filamentfamilie ausgelegt, und durchmesserspezifische Teile wie Heatbreaks werden entsprechend verkauft. Praktisch bedeutet das: Der Versuch, Filament der 3 mm-Familie in einen 1.75 mm-Pfad zu drücken, birgt gewöhnlich ein Verstopfungsrisiko, während der Einsatz von 1.75 mm in einem für 2.85 mm ausgelegten Pfad Probleme mit dem Halt des Filaments, seiner Führung und dem Schmelzen verursachen kann. [6] [9]
Es gibt eine dokumentierte herstellerspezifische Ausnahme, die auch so eingeordnet bleiben sollte. LulzBot erklärt, seine Drucker seien standardmäßig für 3 mm (2.85 mm) Filament ausgelegt, einige Konfigurationen könnten jedoch 1.75 mm Filament ohne Hardwaremodifikationen drucken. Dieselbe Seite erklärt auch, dass LulzBot 3 mm Filament empfiehlt und unterstützt, und warnt, dass TPUs und Nylons in serienmäßigen Toolheads nach seinen Tests und Erfahrungen immer knicken werden. Das ist als eng gefasste Ausnahme nützlich, nicht als universelle Kompatibilitätsregel. [15]
Aktuelle Forschung und Marktkontext (Aussagen begrenzt halten)
Aktuelle Forschung behandelt den Filamentdurchmesser weiterhin als Prozesssteuerungsvariable, nicht nur als Katalogspezifikation. Eine Fachzeitschriftenarbeit aus 2026 untersucht, wie Schmelzzonenlänge und Filamentdurchmesser die Extrusionskraft und die maximal erreichbare volumetrische Durchflussrate für PLA beeinflussen; die MDPI-Seite nennt als Veröffentlichungsdatum 2026-07-01. Konkrete Kraft- oder Durchsatzwerte werden hier bewusst ausgelassen, weil sich aus der allein zugänglichen Quelle auf Abstract-Ebene keine verlässliche Zahl bestätigen ließ. [20]
Der Hintergrund zu Standards ist nur auf hoher Ebene nützlich. ISO/ASTM 52903-1:2020 dient als Normreferenz für Ausgangsmaterialien, und ISO/ASTM 52900:2021 existiert als Vokabularreferenz. Diese Katalogseiten bestätigen, dass ein Standardrahmen existiert, sollten aber nicht als öffentlicher Nachweis einer universellen Toleranzregel für Hobby-Filament gelesen werden. [1] [2]
Wichtigste Erkenntnisse: Filamentdurchmesser wählen und einstellen
Der Filamentdurchmesser lässt sich am besten als Abstimmung von Hardware und Einstellungen verstehen. Bei der alltäglichen FFF-Anwendung sind die praktischen Fragen einfach: Für welche nominale Familie Ihr Drucker gebaut wurde, ob Slicer und Firmware übereinstimmen und ob die Spule geometrisch konsistent genug ist, um vorhersehbar gefördert und geschmolzen zu werden. Die gängigen Familien bleiben 1.75 mm und 2.85 mm, wobei 2.85 mm oft als „3 mm“ verkauft oder besprochen wird. [3] [6] [11]
- Kaufen Sie den Durchmesser, den Ihr Drucker oder Toolhead spezifiziert. [4] [5]
- Betrachten Sie „3 mm“ als die 2.85 mm-Familie, sofern der Hersteller nicht eindeutig etwas anderes spezifiziert. [3] [16]
- Konsistenz, also geringe Variation und geringe Ovalität, ist ebenso wichtig wie der Nennwert. [8] [9]
- Messen Sie verdächtiges Filament, bevor Sie die Durchflusseinstellungen ändern. [13] [14]
- Verwenden Sie den Extrusionsmultiplikator, nachdem der korrekte Durchmesser und die Hardwareeinrichtung feststehen, nicht an deren Stelle. [11] [12]
FAQ
Was ist der Filamentdurchmesser beim 3D-Druck?
Der Filamentdurchmesser ist der Nennaußendurchmesser des Kunststoffstrangs, der in einen FFF/FDM-Drucker eingezogen wird. Die zwei gängigen Größen sind 1.75 mm und 2.85 mm, wobei 2.85 mm häufig als 3 mm bezeichnet wird. [3]
1.75 mm vs. 2.85 mm Filament: Welches ist besser?
Keines ist universell besser. Die bessere Wahl ist die Größe, für die der Filamentpfad Ihres Druckers ausgelegt wurde. Die Literatur weist außerdem darauf hin, dass Bowden-Antriebssysteme für sehr flexible Materialien weniger geeignet sein können und oft 2.85 mm Filament verwenden, während moderne Druckerökosysteme weiterhin für beide Größen existieren. [4] [5] [9]
Kann ich 1.75 mm Filament in einem 2.85 mm-Drucker verwenden?
In der Regel nicht als einfachen Austausch. Der Pfad, der Halt des Filaments im Antrieb und die Hotend-Geometrie sind normalerweise auf 2.85 mm-Teile ausgelegt. LulzBot dokumentiert bei einigen Maschinen den spezifischen Einsatz von 1.75 mm ohne Hardwareänderungen, ordnet dies jedoch als Ausnahme für fortgeschrittene Nutzer ein und empfiehlt standardmäßig weiterhin 3 mm Filament. [6] [15]
Kann ich 3 mm Filament in einem 1.75 mm-Drucker verwenden?
In der Regel nein. In den meisten Fällen ist dies eine physische Inkompatibilität und kein Abstimmungsproblem; es besteht ein hohes Verstopfungsrisiko, weil der Pfad für die kleinere Filamentfamilie gebaut ist. [6]
Welche Filamentdurchmessertoleranz ist für den 3D-Druck akzeptabel?
Es gibt keine einzelne öffentlich überprüfbare universelle Zahl. Ein Produktdatenblatt kann für eine Filamentlinie eine Toleranz versprechen, etwa das Beispiel von Prusament mit 1.75 ± 0.02 mm, während die Literatur einen breiteren Kontext nennt, beispielsweise 1.75 ± 0.1 mm oder 2.85 ± 0.1 mm für kommerzielle Drucker. Lesen Sie Toleranzangaben nach Quellenklasse, nicht als eine Regel für jede Spule. [7] [9]
Experte: Wie wird ein Durchmesserfehler zu einem Durchflussfehler, und warum skaliert er mit d²?
Weil der relevante Querschnitt kreisförmig ist, beträgt die idealisierte Fläche A = π(d/2)². Wenn alles andere gleich bleibt, bedeutet ein größerer tatsächlicher Durchmesser mehr Kunststoff pro Millimeter Filament und ein kleinerer tatsächlicher Durchmesser weniger. Bei einem Nennwert von 1.75 mm liefert die Verwendung von 1.80 mm etwa +5.80% mehr Fläche, während 1.70 mm etwa −5.63% weniger ergibt. Deshalb kann ein kleiner Durchmesserfehler zu einem spürbar größeren Durchflussfehler werden. [3]
Experte: Was ist der Unterschied zwischen Slicer-Durchmesser, volumetrischem Marlin-Modus und Marlin-Breitensensorkompensation?
Es handelt sich um drei unterschiedliche Ebenen. Der Filamentdurchmesser des Slicers teilt dem Slicer mit, wie viel Filamentlänge für ein Ziel-Druckvolumen benötigt wird. Der volumetrische Modus von Marlin verändert, wie Extrusion in der Firmware behandelt wird, stützt sich aber weiterhin auf einen stimmigen Nenndurchmesserwert. Die Breitensensorkompensation ist eine separate Marlin-Funktion, die den Durchfluss anhand der gemessenen Filamentbreite anpasst; die Dokumentation zu M404 von Marlin besagt, dass diese Nennbreite dem Slicerwert entsprechen sollte. [10] [11] [12]
Quellen
- Katalogseite ISO/ASTM 52903-1:2020 — ISO-Katalogseite; Ausgabe 1, Veröffentlichungsdatum 2020-04, 6 Seiten.
- Katalogseite ISO/ASTM 52900:2021 — ISO-Katalogseite; Ausgabe 2, Veröffentlichungsdatum 2021-11, 28 Seiten.
- Prusa-Glossar: 1.75 mm — Glossarseite des Herstellers.
- Produktspezifikation Original Prusa MK4S — Produktspezifikationsseite des Herstellers.
- Materialseite UltiMaker S-series PLA — Materialspezifikationsseite des Herstellers.
- Produktseite E3D V6 HeatBreak — Produktseite des Herstellers für durchmesserspezifische Heatbreak-Varianten.
- Technisches Datenblatt Prusament PLA — technisches Datenblatt des Herstellers; letzte Aktualisierung 2022-02-16.
- Prusament: So wird es hergestellt — Prozessseite des Herstellers mit Angaben zu Inline-Durchmessermessungen.
- Sola (2022), Materialanforderungen bei Fused Filament Fabrication: Ein Rahmen für die Entwicklung der nächsten Generation 3D-druckbarer Thermoplaste und Verbundwerkstoffe — begutachteter Open-Access-Übersichtsartikel.
- Marlin M404 G-Code-Dokumentation — offizielle Firmware-Dokumentation zur nominalen Filamentbreite bei Sensorkompensation.
- Marlin-Konfigurationsdokumentation — offizielle Firmware-Dokumentation; fortlaufend aktualisierte Seite, abgerufen 2026-07-15.
- Cura
fdmextruder.def.jsonmaterial_diameter– Definition — offizielle Open-Source-Definitionsdatei; fortlaufend, abgerufen 2026-07-15. - MatterControl-Hilfe: Filamenteinstellung — Software-Hilfeseite; abgerufen 2026-07-15.
- MatterControl-Wiki: Durchmessereigenschaft — migrierte Wiki-Seite mit Faustregel für manuelle Messung; abgerufen 2026-07-15.
- LulzBot: Drucken mit 1.75 mm Filament — Leitfadenseite des Herstellers; veröffentlicht 2018-06-19.
- ColorFabb-Support: Erklärung zur Benennung 2.85 mm vs. 3.00 mm — Supportartikel des Herstellers; aktualisiert 2024-02-26.
- UltiMaker-Schulung – 3D-Druck — Schulungsartikel des Herstellers; abgerufen 2026-07-15.
- UMD-Statik-Kursnotizen — offene Kursnotizen zum Kontext von Knicken und Querschnittseigenschaften.
- Technischer Bericht NISTIR 6779 — technischer NIST-Bericht als PDF zum Kontext der Euler-Knickformel.
- Fused Filament Fabrication von PLA mit hohem Durchsatz: Einfluss von Schmelzzonenlänge und Filamentdurchmesser auf Extrusionskraft und volumetrischen Durchfluss — Landingpage/Abstract der Fachzeitschrift; veröffentlicht 2026-07-01.