
Zusammenfassung
Wer lernen möchte, ein Objekt für den 3D-Druck zu scannen, sollte dies als Arbeitsablauf von der Erfassung bis zur Bereinigung verstehen, nicht als Abkürzung mit einem Klick. Nach der hier verwendeten Terminologie erzeugt additive Fertigung physische 3D-Geometrie durch schrittweises Hinzufügen von Material. Der Scan selbst besteht jedoch zunächst nur aus erfassten Messdaten, nicht aus einer fertigen Druckdatei. [1] [18]
Diese Unterscheidung ist wichtig: Die meisten Scans benötigen noch Ausrichtung, Fusion, Netzreparatur, Maßstabsprüfung und eine geeignete Exportentscheidung, bevor sie für den Slicer bereit sind. [16] [17] [18] Ein Scan kann helfen, eine Form zu kopieren, ein physisches Objekt zu bewahren oder ein Reverse-Engineering-Projekt zu beginnen. Ein Export macht daraus jedoch nicht automatisch bearbeitbare CAD-Daten. [11] [18]
Warum Scannen ein Erfassungsschritt und nicht das Ziel ist
Bei Restaurierung, Inspektion, Reverse Engineering und Maker-Projekten ist 3D-Scanning wertvoll, weil es Formen schnell erfasst, nicht weil es die übrigen Arbeitsschritte ersetzt. [18] Das Ergebnis muss weiterhin interpretiert, bereinigt und gelegentlich neu aufgebaut werden, bevor es als verlässliche Druckgrundlage oder merkmalsbasiertes CAD-Modell taugt. [16] [18] Eine sorgfältige Verwendung der Begriffe aus der additiven Fertigung vermeidet den verbreiteten Irrtum, jeden digitalen Scan bereits als druckbares oder bearbeitbares Endmodell anzusehen. [1]
Der Weg vom Objekt zur druckbaren Datei
Ein verlässlicher Scan-to-Print-Auftrag besteht aus mehreren Stufen. Jeder Schritt hängt von der Qualität des vorherigen ab. [7] [8] [10]
- Scanverfahren auswählen
- Objekt und Umgebung vorbereiten
- Alle sichtbaren Oberflächen mit Überlappung erfassen
- Mehrere Scans ausrichten beziehungsweise registrieren
- Daten fusionieren oder in ein Netz umwandeln
- Rauschen und unerwünschte Geometrie entfernen
- Löcher nur dort schließen, wo es angemessen ist
- Das Netz wasserdicht machen und korrekt orientieren
- Maßstab anhand einer bekannten Abmessung prüfen
- STL, OBJ oder 3MF exportieren
- Eine kleine Prüfprobe slicen und drucken
Vor dem Export müssen Sie Objektgröße, Oberflächenverhalten, Beleuchtung, Stromversorgung, Bewegungsraum, Überlappung zwischen Ansichten sowie das Verhältnis zwischen sauberer Erfassung und späterer Reparatur beherrschen. [8] Reale Scanaufgaben unterscheiden sich außerdem von kontrollierten Prüfungen: Sensorkonfiguration, projizierte Muster, Arbeitsvolumen, Punktdichte, Triangulationswinkel und Zieleigenschaften beeinflussen das Ergebnis. [7] Viele Scanprogramme verfolgen Geometrie und Textur gemeinsam und bieten möglicherweise Echtzeitfusion. Das ersetzt jedoch weder Registrierungsprüfungen noch Netzbereinigung oder Maßstabskontrolle. [10]
Hilfreich ist auch, Scannerfähigkeiten und Slicer-Verhalten getrennt zu betrachten. [11] [17] Ein Scanner oder Scanprogramm exportiert möglicherweise Netzformate wie PLY, STL oder OBJ, einige Systeme auch 3MF. Ihr Slicer kann angehängte Daten trotzdem ignorieren oder die Datei nur eingeschränkt interpretieren. [11] [15] [17] Deshalb lohnt vor dem vollständigen Druck eine kleine Prüfprobe: Sie zeigt Maßstabsfehler, fehlende Geometrie, übermäßig geglättete Merkmale und Überraschungen im Slicer, solange Korrekturen noch wenig kosten. [16] [17]
Verstehen, was die Scandaten tatsächlich sind
Ein Scan enthält Messdaten des Objekts. Er ist weder das Objekt selbst noch eine Garantie für Druckbarkeit. [18] In einem typischen Ablauf werden diese Messdaten in aufbereitete Geometrie überführt, die ein Slicer zuverlässig interpretieren kann. [17] [18]
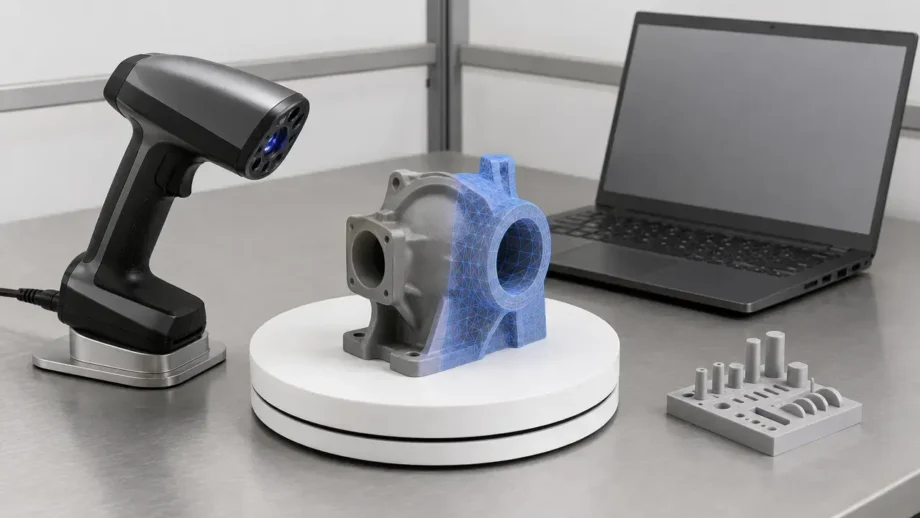
Eine Punktwolke ist eine Sammlung gemessener Punkte im dreidimensionalen Raum. Ein Netz verbindet diese Daten durch Polygone, meist Dreiecke, zu einer Oberfläche, sodass Software eine zusammenhängende Haut verarbeiten kann. Eine Punktwolke ist kein Netz. Im Scan-to-Print-Ablauf wird gewöhnlich das Netz repariert und exportiert.
Auch ein Netz ist noch kein CAD-Volumenmodell. Merkmalsbasierte CAD-Modelle bestehen aus geometrischen Definitionen und bearbeitbaren Merkmalen. Scannetze nähern Oberflächen dagegen durch Dreiecke an. [18] Softwareökosysteme trennen häufig Netzexporte von CAD-Austauschwegen. Deshalb geben Scanwerkzeuge für Netzarbeiten STL, OBJ oder PLY aus, während STEP/STP, IGES/IGS oder X_T in einem anderen CAD-Kontext behandelt werden. [11] Wenn Sie bearbeitbare Bohrungen, Ansätze, Ebenen oder Passflächen brauchen, betreiben Sie Reverse Engineering und wählen nicht bloß eine andere Exportschaltfläche. [18]
Das Erfassungsverfahren passend zum Objekt wählen
Das geeignete Verfahren hängt von Größe, Form und Oberflächenverhalten des Objekts sowie den kontrollierbaren Aufnahmebedingungen ab. [8] Dazu gehört, ob das Objekt matt oder reflektierend ist, ob Sie es umrunden können, ob ein Drehteller sinnvoll ist und ob der Maßstab später überprüft werden muss. [8] [9] Herstellerseiten zeigen ebenfalls, warum eine einfache Markenrangliste nicht ausreicht: Ein handgeführter Streifenlichtscanner wie Artec Eva, ein handgeführter Laserscanner wie HandySCAN BLACK Elite und ein hybrider Weißlicht-/IR-Handscanner wie EinScan H2 veröffentlichen unterschiedliche Arten technischer Daten, weil sie unterschiedliche Erfassungsprobleme lösen. [13] [14] [15]
| Verfahren | Besonders geeignet für | Stärke | Wichtigste Einschränkung |
|---|---|---|---|
| Streifenlicht [8] [9] | Universelle Erfassung kleiner bis mittelgroßer Objekte, besonders bei gewünschter schneller Oberflächenabdeckung | Kann Geometrie schnell erfassen, häufig mit texturunterstütztem Tracking in der Software. [10] | Dunkle, reflektierende, transparente, durchscheinende oder flauschige Oberflächen können schwierig sein. [9] |
| Lasertriangulation [14] | Funktionsteile und messtechnisch orientierte Aufgaben, bei denen verlässliche Abmessungen zählen | Hersteller veröffentlichen häufig getrennte lokale und volumetrische Genauigkeitswerte, die für technische Aufgaben hilfreich sind. [14] | Aufbau, Trackingstrategie und Zusammenfügen des gesamten Objekts bleiben wichtig. Ein guter lokaler Wert gleicht keinen mangelhaften Arbeitsablauf aus. [7] [14] |
| Fotogrammetrie [18] | Große visuelle Objekte, kostengünstige Erfassung und Situationen, in denen ein reiner Kameraablauf attraktiv ist | Leicht zugänglich und häufig gut für farbreiche Oberflächen. [18] | Bei kleinen Funktionsteilen weniger verlässlich, sofern der Maßstab nicht überprüft und Nachbearbeitung eingeplant wird. [18] |
| Tiefenkamera / Smartphone-LiDAR [18] | Schnelle Referenzmodelle, grobe Erfassung und Abläufe mit Schwerpunkt auf Komfort | Einfacher Einstieg mit wenig Hardware. [18] | Bei kleinen Funktionsteilen als weniger verlässlich behandeln, sofern der Maßstab am fertigen Netz nicht geprüft wird. [18] |
In der Praxis ist Streifenlicht verbreitet, wenn das Objekt gut erfassbar ist und schnelles Arbeiten zählt. Lasertriangulation ist häufig der technischere Weg, wenn Bauteilgeometrie und veröffentlichtes volumetrisches Verhalten wichtiger sind als Komfort. [13] [14] Fotogrammetrie und Smartphone-Erfassung bleiben nützlich. Bei kleinen Ersatzteilen oder engen Passungen sollten sie aber eher als Erfassungshilfe denn als automatische Maßreferenz gelten. [18]
Objekt und Umgebung vorbereiten
Bei der Vorbereitung entstehen viele vermeidbare Fehler – oder werden verhindert. [8] [9] Prüfen Sie vor dem Scannen Größe, Form und Oberflächenverhalten des Objekts, vorhandenes Licht, erreichbare Stromversorgung und den Bewegungsraum um das Bauteil. [8] Bei einfacher Geometrie, zu kleiner Scanfläche oder zu schneller Bewegung kann das Tracking bereits scheitern, bevor die Reparaturphase erreicht ist. [10]
- [ ] Ist das Objekt für die optische Erfassung ausreichend matt?
- [ ] Kann der Scanner alle Seiten sehen?
- [ ] Gibt es tiefe Vertiefungen oder Hinterschneidungen?
- [ ] Ist das Objekt klein genug für einen Drehteller?
- [ ] Ist der Maßstab entscheidend?
- [ ] Verändert eine Beschichtung oder ein Spray das Objekt?
- [ ] Gibt es reflektierende, transparente, dunkle oder flauschige Oberflächen?
Schwierige optische Oberflächen erfordern häufig Maßnahmen wie Beschichtung, höhere Empfindlichkeit oder einen anderen Abstand und Winkel. [9] Jedes zusätzliche Spray oder jede Beschichtung kann jedoch die gemessene Oberfläche verändern. Bei empfindlichen, wertvollen oder toleranzkritischen Teilen kann dies ungeeignet sein. [9] Betrachten Sie die Objektvorbereitung als Teil des Messprozesses, nicht als kosmetischen Schritt. [8] [9]
Scannerdaten richtig lesen
Genauigkeit, Präzision, Auflösung und Registrierung auseinanderhalten
Technische Scannerdaten sind nur nützlich, wenn die Kategorien getrennt bleiben. Genauigkeit beschreibt die Nähe zum wahren Wert. Präzision beziehungsweise Wiederholbarkeit beschreibt die Übereinstimmung aufeinanderfolgender Messungen. Punktabstand gibt an, wie dicht abgetastet wird. Netzauflösung beschreibt, wie fein das Oberflächenmodell sein kann. Volumetrische Genauigkeit beziehungsweise Genauigkeit nach dem Zusammenfügen beschreibt den Fehler über eine längere Strecke am Objekt statt nur in einem lokalen Bereich. Registrierungsfehler sind Abweichungen, die beim Ausrichten von Scans entstehen. Ausrichtungsdrift beschreibt, wie sich solche kleinen Abweichungen über längere Aufnahmesequenzen aufsummieren. [7] [13] [14] [15]
Diese Begriffe hängen zusammen, sind aber nicht austauschbar. [7] [15] Ein kleinerer Punktabstand bedeutet nicht automatisch bessere Maßgenauigkeit. Eine dichte Punktmenge kann trotzdem falsch sein, wenn die Oberfläche schwierig, der Winkel ungünstig oder die Zusammenfügung der Scans schlecht ist. [6] [7] [15] Ebenso bedeutet ein guter Einzelscanwert noch keine Verlässlichkeit am Gesamtobjekt nach mehreren Durchgängen, Ausrichtung und Fusion. [7] [13] [14]
Auch der Normenkontext zählt. VDI/VDE 2634 gehört zur Normenlandschaft optischer 3D-Messsysteme. NIST weist ausdrücklich darauf hin, dass sich reale Objekte hinsichtlich Sensorkonfiguration, Mustern, Arbeitsvolumen, Punktdichten, Triangulationswinkeln und Zieleigenschaften von kontrollierten Prüfkörpern unterscheiden. [4] [7] NIST nennt außerdem Entfernung, Einfallswinkel, Reflexionsgrad, Azimutwinkel, Messmethode und Zieltyp als Einflussfaktoren auf die Entfernungsmessleistung. [6] ASTM E3125-17(2025) ist ein nützliches Gegenbeispiel: Sie behandelt Systeme mittlerer Reichweite, die zumindest in einem Teil des Bereichs von 2 m bis 150 m arbeiten. Das ist eine andere Aufgabe als das Scannen eines kleinen Objekts für den Druck. [5]
Herstellerdaten zitieren, ohne zu viel zu versprechen
Geben Sie Herstellerwerte exakt wieder, nennen Sie Modell und Modus und übertragen Sie sie nicht auf alle Scanner dieser Klasse. [7] [13] [14] [15] Artec Eva nennt beispielsweise eine 3D-Genauigkeit bis 0.1 mm, eine 3D-Auflösung bis 0.2 mm, eine 3D-Genauigkeit über Distanz bis 0.1 mm + 0.3 mm/m sowie einen Arbeitsabstand von 0.4 m bis 1 m. [13] HandySCAN BLACK Elite nennt 0.025 mm Genauigkeit, 0.020 mm + 0.040 mm/m volumetrische Genauigkeit, 0.025 mm Messauflösung und 1,300,000 Messungen/s. [14] EinScan H2 veröffentlicht modusabhängige Werte: bis zu 0.05 mm Genauigkeit im Weißlichtmodus, bis zu 0.1 mm im IR-Modus, 0.2 mm bis 3 mm Punktabstand, 1,200,000 Punkte/s bei 20 FPS im Weißlichtmodus und 1,060,000 Punkte/s bei 20 FPS im IR-Modus. [15]
Diese Zahlen sagen Unterschiedliches aus – genau darauf kommt es an. [13] [14] [15] Eine lokale Genauigkeitsangabe, ein Punktabstand, eine Messrate und ein volumetrischer Wert beschreiben jeweils ein anderes Verhalten. Werden sie zur einfachen Aussage „Dieser Scanner ist auf X genau“ zusammengezogen, gehen die Bedingungen verloren, die den Wert erst aussagekräftig machen. [7] [14] [15]
Aus Scans ein druckbares Netz erstellen
Sobald genügend überlappende Abdeckung vorhanden ist, soll ein sauberes Netz entstehen, das die tatsächlich benötigte Geometrie bewahrt. [10] [16] Manche Software bietet Echtzeitfusion während der Aufnahme. Die Nachbearbeitung entscheidet dennoch, ob das Ergebnis druckbar, unnötig datenreich oder geometrisch verzerrt ist. [10] Ein praktischer Bereinigungsablauf umfasst gewöhnlich die folgenden Aufgaben. [16] [20]
- unerwünschten Hintergrund beschneiden
- frei schwebende Artefakte entfernen
- Scans ausrichten
- Polygonzahl vorsichtig reduzieren
- kleine Löcher nur an geeigneten Stellen schließen
- Normalen beziehungsweise Orientierung korrigieren
- das Netz wasserdicht machen
- erforderliche scharfe Merkmale erhalten
- vor dem Slicen den Maßstab prüfen
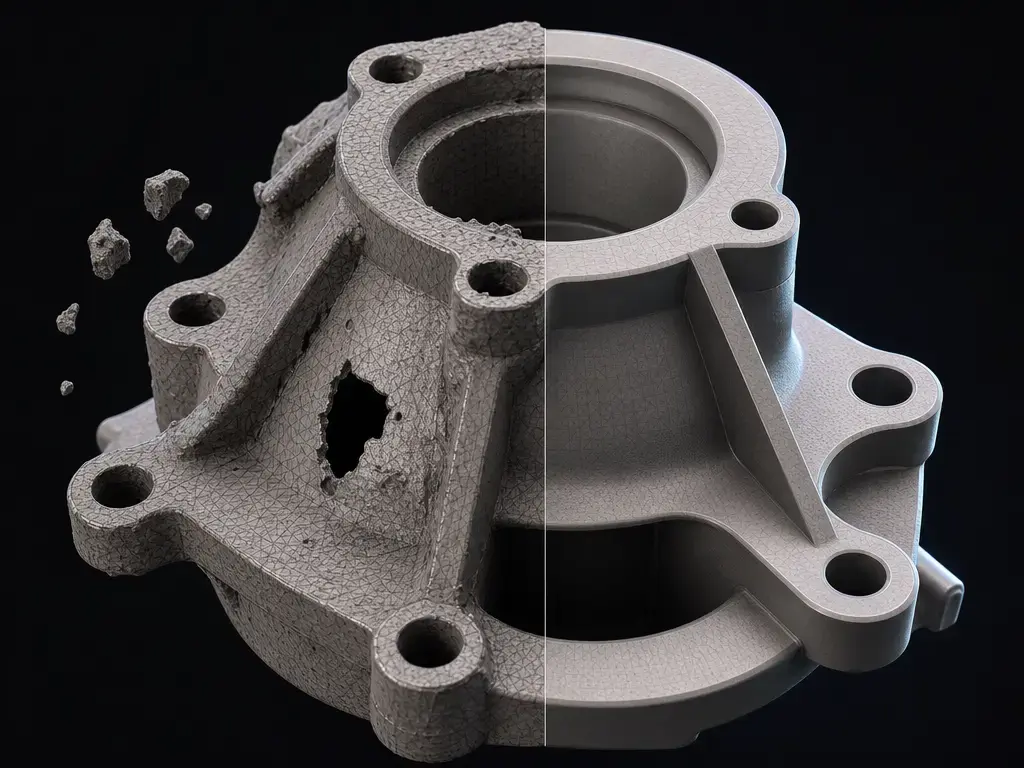
Ein wasserdichtes Netz bildet eine geschlossene Oberfläche, die der Slicer als Volumen interpretieren kann, statt als Hülle mit Lücken oder widersprüchlichen Flächenausrichtungen. [16] [20]
Topologiereparatur und Maßkorrektur
Bei der Topologiereparatur wird das Netz strukturell nutzbar gemacht. Bei der Maßkorrektur geht es darum, ob seine Form nach der Reparatur noch stimmt. Das sind unterschiedliche Aufgaben. [16] Autodesk Fusion bietet unter anderem die Netzreparaturwerkzeuge Close Holes, Stitch and Remove, Wrap und Rebuild. Die Dokumentation weist ausdrücklich darauf hin, dass Wrap und Rebuild den Netzkörper stärker verändern. [16] Dieselben Hilfeseiten nennen häufige Probleme wie ein nicht geschlossenes oder nicht orientiertes Netz sowie ein Netz ohne positives Volumen. [16]
Deshalb sind Glätten, Umhüllen, Neuvernetzen und Lochfüllung bei Passflächen, Gewinden, Ansätzen, scharfen Kanten oder toleranzkritischen Schnittstellen keine harmlosen Bereinigungen. [16] Ein Reparaturwerkzeug kann Dreiecke erfinden, wo nichts gemessen wurde, benötigte Ecken abrunden oder Öffnungen überbrücken, die offen bleiben sollten. [16] Bei dekorativen Nachbildungen kann das akzeptabel sein. Bei Funktionsteilen brauchen Sie nach der Reparatur häufig manuelle Maßkontrollen. Manchmal ist es besser, die Reparatur zu beenden und das Merkmal in CAD neu aufzubauen. [16] [18]
Für eine zweite Prüfung vor dem Slicen bietet Blender die mitgelieferte Analyseerweiterung 3D Print Toolbox. Sie sucht nach Netzproblemen, die beim Slicen Schwierigkeiten verursachen können. [20]
Das passende Dateiformat und den Slicer-Ablauf wählen
Die Formatwahl ist eine Entscheidung über den Arbeitsablauf, keine Qualitätsgarantie. [11] [17] Eine andere Dateiendung verwandelt ein Scannetz nicht in bearbeitbares CAD und garantiert nicht, dass der Slicer sämtliche angehängten Daten erhält. [11] [17] [18] Für viele Scan-to-Print-Aufgaben lautet die hilfreiche Frage daher nicht „Welches Format ist abstrakt betrachtet das beste?“, sondern „Welches Format transportiert die benötigten Daten, und wie behandelt mein Slicer es?“. [17]
| Format | Enthaltene Daten | Geeignet für | Einschränkung im Slicer |
|---|---|---|---|
| STL [12] [17] | In den meisten Abläufen ausschließlich Dreiecksgeometrie | Breite Kompatibilität und einfache Übergabe von Netzen | Verbreitet und weithin akzeptiert, aber normalerweise auf Geometrie beschränkt. [12] |
| OBJ [12] [17] | In vielen Abläufen Geometrie sowie verknüpfte Textur- oder Farbdateien | Dekorative oder texturierte Modelle | Einige Slicer ignorieren Material- und Texturinformationen beim Import. [17] |
| PLY [11] | Je nach Exporter Austausch von Scannetzen oder punktbasierten Daten | Datenaustausch zwischen Scan- und Netzwerkzeugen | Das Importverhalten unterscheidet sich je nach Slicer; prüfen Sie es, bevor Sie sich darauf verlassen. [11] |
| 3MF [3] [17] | Umfangreicheres Paket für additive Fertigung als STL | Moderne Druckabläufe und projektartige Übergabe | In PrusaSlicer bevorzugt; das Verhalten hängt dennoch von der Werkzeugkette ab. [17] |
| AMF [2] [17] | Normbasiertes Dateiformat für additive Fertigung | Normorientierter Datenaustausch in der additiven Fertigung | PrusaSlicer unterstützt es, empfiehlt stattdessen aber 3MF. [17] |
| STEP [11] [17] | CAD-Geometrie für Reverse-Engineering-Abläufe | Arbeitsabläufe mit neu aufgebauten CAD-Modellen | PrusaSlicer trianguliert es beim Import; deshalb ist es nicht der Standardweg für Scannetze. [17] |
Scanner und Slicer sind unterschiedliche Systeme. [11] [17] Zu den Scan- und Netzexporten von Artec Studio zählen etwa PLY, STL, OBJ, WRL, X, SCAN, plyVC und OBC. In CAD-bezogenen Kontexten finden sich dagegen STEP/STP, IGES/IGS und X_T. [11] Das 3MF Consortium führt 3MF inzwischen mit dem Normstatus ISO/IEC 25422:2025. Das trägt dazu bei, dass aktuelle Software 3MF häufig als die umfangreichere Option für additive Fertigung behandelt. [3]
Wann ein repariertes Netz genügt und wann nicht
Eine einfache Entscheidungshilfe für direkten Netzdruck oder Scan-to-CAD
Nutzen Sie das Netz direkt, wenn die Geometrie nur richtig aussehen und sich als Form drucken lassen muss. [16] [18] Wählen Sie Scan-to-CAD, wenn die Geometrie wie ein konstruiertes Bauteil mit kontrollierten Schnittstellen funktionieren muss. [18]
- Direkter Netzdruck kann für Figuren, Skulpturen, dekorative Nachbildungen und manche visuellen Referenzteile ausreichen. [18]
- Bauen Sie das Teil in CAD neu auf, wenn es Passflächen, Bohrungen, Ansätze, Gewinde, ebene Passungen oder toleranzkritische Schnittstellen besitzt. [18]
- Muss das Teil als Ersatzkomponente funktionieren, ist Scan-to-CAD wahrscheinlich der nächste Schritt. [18]
Reparaturwerkzeuge können Geschlossenheit und Orientierung korrigieren und dabei trotzdem die zugrunde liegende Form verändern. Direkter Netzdruck und CAD-Rekonstruktion sind daher eigenständige Entscheidungen, nicht bloß unterschiedliche Exportformate. [16] [18] Slicer unterstreichen diese Trennung: PrusaSlicer bevorzugt 3MF, trianguliert STEP beim Import und ignoriert dabei Material- oder Texturinformationen aus OBJ. [17] Für einen allgemeinen Toleranzgrenzwert, der einen Scan für sämtliche Ersatzteile als „gut genug“ einstuft, wurde keine verlässliche Zahl gefunden. [18]
Häufige Fehler und wie Sie sie vermeiden
Viele Fehler beginnen an der Oberfläche. [6] [9] Schwarze, reflektierende, transparente, durchscheinende, flauschige oder locker strukturierte Oberflächen sind für optische Scanner schwierig. Sie absorbieren, streuen, durchlassen oder verändern das projizierte Lichtmuster auf andere Weise. [9] Tiefe Vertiefungen, Hinterschneidungen und verdeckte Bereiche verursachen ein anderes Problem: Der Scanner kann nur messen, was er sieht. Sie benötigen deshalb weitere Blickrichtungen, eine andere Orientierung oder ein anderes Verfahren. [8] [18] Wenn Sie Spray oder Beschichtungen als Hilfsmittel einsetzen, bedenken Sie mögliche Rückstände, zusätzliche Schichtdicke und Veränderungen am gemessenen Objekt. [9]
Tracking- und Ausrichtungsfehler treten häufig bei einfachen, merkmalsarmen Objekten, zu kleiner Scanfläche oder zu schneller Scannerbewegung auf. [10] Bewegung während der Aufnahme kann ebenfalls die Registrierung stören. Kleine Ausrichtungsfehler können sich über längere Objekte oder Sitzungen zu Drift aufsummieren. [7] [10]
Nachgelagerte Fehler zeigen sich meist als falscher Maßstab, fehlende Bereiche, große Netzdatenmengen, übermäßig geglättete Details oder Fehlinterpretationen im Slicer. [16] [17] [20] Ein falscher Maßstab kann aus Einheitenfehlern, falschen Referenzannahmen oder unzuverlässiger Erfassung entstehen, die nie an einer bekannten Abmessung geprüft wurde. [17] [18] Hohe Polygonzahlen verlangsamen Bereinigung und Slicing möglicherweise, ohne die entscheidenden Abmessungen zu verbessern. [10] Übermäßige Glättung, Wrap-Operationen und aggressive Lochfüllung können scharfe Merkmale löschen oder nie gemessene Geometrie erzeugen. [16] Kleine Punktabstände oder hohe Punktraten sind keine garantierte Bauteilgenauigkeit. Selbst der veröffentlichte Punktabstand des EinScan H2 von 0.2 mm bis 3 mm ist eine modusabhängige Abtastangabe und kein allgemeines Versprechen zur Passform fertiger Teile. [15]
Wichtige Erkenntnisse
- Die einfachste Regel beim Scannen für den 3D-Druck: zuerst Messdaten erfassen, anschließend den Druck vorbereiten. [1] [18]
- Wählen Sie das Verfahren anhand des Objekts statt nach Marketingkategorien. Lesen Sie jede Angabe im Zusammenhang mit Modus, Aufbau und Risiken des gesamten Arbeitsablaufs. [7] [15]
- Reparieren Sie nur, was Sie verstehen: Lochfüllung, Umhüllen und Glätten können neben der Topologie auch die Geometrie verändern. [16]
- Prüfen Sie vor dem Slicen den Maßstab anhand einer bekannten Abmessung, besonders bei Smartphone-Erfassung, Fotogrammetrie oder Ersatzteilen. [17] [18]
- Wählen Sie einen Exportweg, den Ihr Slicer tatsächlich gut verarbeitet. Mindestens ein bedeutender Slicer bevorzugt 3MF; das Dateiverhalten bleibt jedoch softwareabhängig. [17]
Häufige Fragen
Wie scanne ich ein Objekt für den 3D-Druck, wenn ich nur ein Smartphone habe?
Ein Smartphone-Ablauf mit Fotogrammetrie oder Tiefenerfassung ist ein leicht zugänglicher Einstieg. Planen Sie jedoch Bereinigung ein und prüfen Sie den Maßstab, bevor Sie dem Ergebnis für den Druck vertrauen. [18] Erfassen Sie das Objekt aus vielen überlappenden Winkeln, vermeiden Sie Bewegungsunschärfe und vergleichen Sie das fertige Netz vor Export oder Slicing mit mindestens einer bekannten Abmessung. [18] Bei kleinen Funktionsteilen ist Smartphone-Erfassung als weniger verlässlich als spezialisiertes Scannen einzustufen, sofern die Abmessungen des fertigen Netzes nicht bestätigt wurden. [18]
Wie erstelle ich aus einem 3D-Scan eine STL-Datei?
Erfassen Sie überlappende Ansichten, richten Sie die Scans aus, fusionieren Sie sie zu einem Netz, entfernen Sie Rauschen, korrigieren Sie Orientierungsprobleme, schließen Sie nur dafür geeignete Löcher, prüfen Sie den Maßstab und exportieren Sie anschließend als STL. [10] [16] STL enthält normalerweise nur Geometrie. Es ist daher ein verbreitetes Übergabeformat für den Druck, bewahrt aber weder Farben noch bearbeitbares CAD. [12] [17] Slicen Sie nach dem Export zuerst ein kleines Teststück, bevor Sie den vollständigen Druck starten. [17]
Warum hat mein Scan die falsche Größe?
Falsche Größen entstehen meist durch uneinheitliche Einheiten, ungeprüften Maßstab oder Fehler bei Erfassung und Ausrichtung. [17] [18] Besonders Smartphone-Erfassung und Fotogrammetrie benötigen eine referenzbasierte Maßstabsprüfung. Auch dedizierte Scanner sollten vor dem Druck eines Funktionsteils anhand einer bekannten Abmessung validiert werden. [15] [18] Wurden Reparatur- oder Wrap-Operationen durchgeführt, prüfen Sie zusätzlich, ob die Bereinigung die Geometrie verändert hat. [16]
Ist Scannen für den 3D-Druck genau genug für Ersatzteile?
Manchmal, aber nur unter bestimmten Bedingungen. [7] [18] Dekorative Abdeckungen, ergonomische Formen oder unkritische Referenzteile lassen sich möglicherweise direkt aus einem reparierten Netz drucken. Funktionale Ersatzteile brauchen dagegen häufig CAD-Rekonstruktion und manuelle Maßkontrollen. [16] [18] Lokale Scannerwerte und das Verhalten des gesamten Bauteils sind unterschiedliche Dinge. Ein guter Einzelscanwert beweist nicht automatisch, dass das vollständig zusammengefügte Teil richtig passt. [7] [13] [14]
Wann sollte ich Scan-to-CAD statt direktem Netzdruck verwenden?
Verwenden Sie Scan-to-CAD, wenn Ebenen, Bohrungen, Ansätze, Gewinde oder Passflächen wie konstruierte Geometrie funktionieren müssen und nicht bloß wie eine erfasste Oberfläche. [18] Das gilt besonders für Ersatzteile, Baugruppen und toleranzkritische Anwendungen. [18] Ein Netz als STEP zu exportieren ist nicht dasselbe wie sein Neuaufbau in CAD. Slicer können STEP beim Import ohnehin triangulieren. Auch das zeigt, dass Scan-to-CAD eine eigenständige Entscheidung über den Arbeitsablauf ist. [17] [18]
Was bedeuten Ausrichtungsdrift und Registrierungsfehler beim Scan-to-Print?
Registrierungsfehler sind Abweichungen, die beim gegenseitigen Ausrichten einzelner Scans oder Bilder entstehen. Ausrichtungsdrift entsteht, wenn sich diese kleinen Abweichungen über längere Sequenzen aufsummieren und die endgültige Gesamtform verzerren. [7] [10] Praktisch zeigen sie sich als gestreckte Abmessungen, nicht übereinstimmende Nähte oder lokal plausible, insgesamt aber falsche Geometrie. [7] Deshalb sind Überlappung, stabiles Tracking und die Validierung anhand bekannter Abmessungen so wichtig. [8] [10]
Quellen
- ISO/ASTM 52900:2021 – Additive Fertigung – Allgemeine Grundlagen – Terminologie
- ISO/ASTM 52915:2020 – Spezifikation des Dateiformats für additive Fertigung (AMF), Version 1.2
- 3MF Consortium – 3MF-Spezifikationen
- VDI/VDE 2634 Blatt 1 – Optische 3D-Messsysteme
- ASTM E3125-17(2025) – Standardprüfverfahren zur Bewertung der Punkt-zu-Punkt-Abstandsmessleistung sphärischer 3D-Bildgebungssysteme mittlerer Reichweite
- NIST TN 1695 – Charakterisierung der Entfernungsmessleistung eines 3D-Bildgebungssystems
- NIST – Fehlerquellen bei Streifenlicht-3D-Scannern
- Artec 3D – Ein Objekt mit einem tragbaren Streifenlichtscanner dreidimensional erfassen
- Artec Support – Schwarze, reflektierende, transparente und weitere Oberflächen
- Artec Studio 12: Dokumentation – 3D-Scanning im Überblick
- Artec Studio 17: Dokumentation – Projekte, Scans und Modelle
- Artec: Leitfaden zur manuellen Verarbeitung
- Artec Eva: technische Produktdaten
- Creaform HandySCAN 3D: technische Daten
- EinScan H2: technische Daten
- Autodesk Fusion: Hilfe – Einen Netzkörper reparieren
- Prusa-Wissensdatenbank – Unterstützte Dateiformate
- Formlabs – Den passenden 3D-Scanner für Ihren 3D-Drucker auswählen
- Blender-Handbuch – 3D Print Toolbox