
Verdict
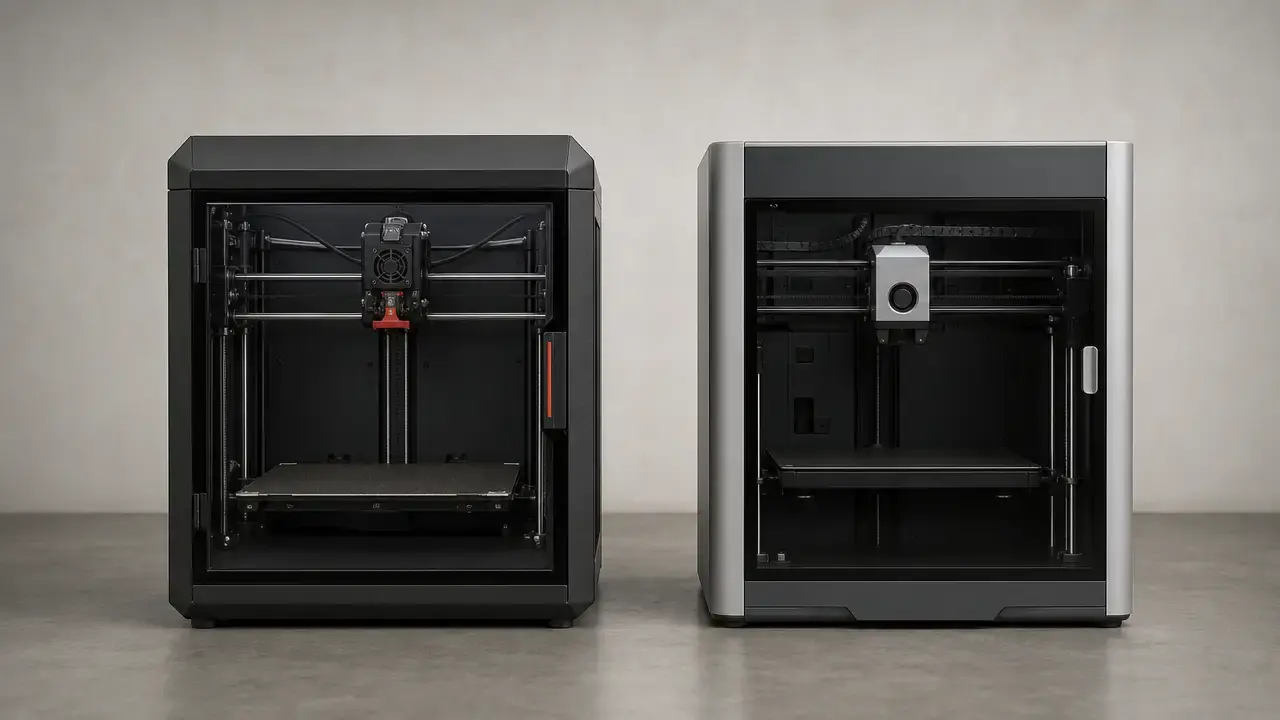
Pour la plupart des personnes qui se demandent prusa core one vs bambu x1c en 2026, la Prusa CORE One+ est le meilleur choix pour un achat neuf. Il s’agit de la dénomination actuelle du produit Prusa, et la page CORE One+ Ultimate Edition Assembled constitue la référence canonique la plus claire en matière de spécifications strictes pour cette comparaison. [3] [4]
La Bambu Lab X1 Carbon reste pertinente dans deux cas : si vous trouvez un exemplaire encore en stock ou d’occasion à des conditions qui vous conviennent, et si vous en possédez déjà une et souhaitez continuer à l’utiliser. Bambu Lab indique que les X1/X1C/X1E ont atteint la fin de fabrication et de vente active le 2026-03-31, tandis que les corrections de bogues et mises à jour de fonctionnalités continuent jusqu’au 2027-05-31, les correctifs de sécurité jusqu’au 2029-05-31, et l’assistance ainsi que les pièces détachées jusqu’au 2031-03-31. [1]
Sur le papier, la X1C conserve les spécifications phares qui ont fait son influence : un volume d’impression de 256 × 256 × 256 mm, une vitesse maximale de tête d’impression de 500 mm/s, une accélération maximale de 20 m/s² et une tête chauffante à 300 °C. [5] La CORE One+ est la plateforme plus récente et, pour un achat neuf, cela importe généralement davantage que de poursuivre une fiche technique en fin de vie. [4] [5]
- Achetez la Prusa CORE One+ si vous voulez la plateforme Prusa actuelle, une spécification de chambre publiée de 55 °C, un calibrage automatique de première couche par cellule de charge et des solutions de repli simples sur réseau local ou USB. [3] [4] [10] [11] [12]
- Achetez la X1C si vous cherchez une machine d’occasion ou un stock restant, voulez des pièces d’usure trempées d’origine et accordez assez de valeur à l’écosystème AMS pour accepter que l’imprimante soit déjà en fin de vie en tant que plateforme commerciale. [1] [5] [7]
- Conservez une X1C existante sauf si vous avez une raison précise de changer d’écosystème. Son horizon d’assistance reste suffisamment long pour que « fin de vie » ne signifie pas « obsolète demain ». [1]
- Si vous voulez précisément une nouvelle imprimante Bambu en 2026, consultez la gamme actuelle de Bambu plutôt que de rechercher du stock de X1C comme plan par défaut. [1]
Tableau comparatif des spécifications
Pour prusa core one vs bambu lab x1 carbon, la façon la plus rapide de situer cette comparaison consiste à séparer les spécifications strictes publiées des fonctions de flux de travail. Le côté Prusa ci-dessous utilise la page actuelle CORE One+ Ultimate Edition Assembled comme base de spécifications strictes, tandis que la X1C est considérée comme un produit en fin de vie dont les spécifications officielles restent pertinentes pour les acheteurs d’occasion ou de stock restant. [1] [4] [5]
Les plus grandes différences pratiques sont faibles en dimensions brutes d’impression, mais plus importantes en statut de cycle de vie, style d’automatisation et voie multi-matériaux. La X1C est légèrement plus grande sur les trois axes et est livrée avec une buse et des engrenages d’extrudeur trempés, tandis que la CORE One+ est la plateforme actuelle et indique explicitement une chambre de 55 °C, un calibrage automatique de première couche par cellule de charge, ainsi qu’Ethernet et un module Wi-Fi ESP amovible. [4] [5] [6] [7] [8] La discussion de Tom’s Hardware sur le lidar doit surtout être lue comme un contexte de flux de travail et de calibrage, et non comme une garantie de précision dimensionnelle à elle seule. [6] [14]
| Critère | Prusa CORE One+ | Bambu Lab X1C |
|---|---|---|
| Statut du produit en 2026 | Dénomination du modèle actuel : CORE One+. [3] | Fin de vie depuis le 2026-03-31, avec des échéances d’assistance ultérieures. [1] |
| Volume d’impression | 250 × 220 × 270 mm — environ 14.85 L par calcul à partir des dimensions publiées. [4] | 256 × 256 × 256 mm — environ 16.78 L par calcul à partir des dimensions publiées. [5] |
| Température maximale de buse / tête chauffante | 290 °C. [4] | 300 °C. [5] |
| Température du plateau | 120 °C. [4] | 110 °C sous 220 V / 120 °C sous 110 V. [5] |
| Température de chambre | 55 °C. [4] | Aucune valeur officielle fiable de température de chambre trouvée. |
| Buse / pièces d’usure par défaut | Buse Prusa Nozzle CHT en laiton à haut débit de 0.4 mm. [4] | Buse en acier trempé et engrenages d’extrudeur en acier trempé. [5] |
| Plage de hauteur de couche | 0.05–0.30 mm. [4] | Aucune plage équivalente du fabricant n’est citée dans l’ensemble de sources utilisé ici. |
| Présentation des capteurs de calibrage | Calibrage entièrement automatique de la première couche grâce au capteur de force. [4] | Flux de travail assisté par lidar plus contexte de calibrage par capteur de force analogique dans les essais. [6] |
| Vitesse annoncée | Aucune valeur directement comparable de 500 mm/s n’est publiée sur la page de spécifications canonique Prusa utilisée ici. [4] | 500 mm/s max, 20 m/s² accélération max, condition d’essai 32 mm³/s @ ABS. [5] |
| Connectivité / flux de travail | Ethernet, clé USB et module Wi-Fi ESP amovible ; accès IP local PrusaLink et voie cloud Prusa Connect documentés séparément. [4] [10] | Le fonctionnement LAN uniquement est décrit dans une réponse du personnel du forum comme une communication sur le même LAN à l’aide d’un code d’accès. [9] |
| Voie multi-matériaux | MMU3 prend en charge jusqu’à 5 couleurs ; le pack MMU3 remplace la buse par une buse en laiton de 0.4 mm. [8] | AMS utilise 4 positions de bobines par unité et évolue jusqu’à 16 matériaux avec 4 unités AMS. [7] |
Contexte d’achat en 2026
Pour prusa core one vs bambu x1c, la décision d’achat en 2026 commence par le statut de cycle de vie. Bambu Lab indique que la série X1 a atteint la fin de fabrication et de vente active le 2026-03-31, mais a également publié des périodes ultérieures distinctes pour les corrections de bogues et mises à jour de fonctionnalités, les correctifs de sécurité, ainsi que les pièces détachées ou l’assistance. [1] Cela compte car « fin de vie » ne signifie pas « sans assistance demain », mais cela signifie que la X1C n’est plus une plateforme commerciale actuelle. [1]
Le cas de Prusa est inverse. La CORE One a été annoncée le 19 novembre 2024, avec une production et des expéditions annoncées lors du lancement à partir de janvier 2025, et Prusa présente désormais le produit comme CORE One+. [2] [3] Cela en fait l’option de la gamme actuelle dans cette comparaison, plutôt qu’un produit en fin de parcours. [2] [3]
| Date | Étape Bambu X1/X1C | Étape Prusa CORE One |
|---|---|---|
| 2024-11-19 | — | CORE One annoncée ; l’article de lancement indiquait que la production et les expéditions commençaient en janvier 2025. [2] |
| 2026-03-31 | Fin de la fabrication et des ventes actives pour la série X1. [1] | — |
| 2027-05-31 | Les corrections de bogues et mises à jour de fonctionnalités continuent jusqu’à cette date. [1] | — |
| 2029-05-31 | Les correctifs de sécurité continuent jusqu’à cette date. [1] | — |
| 2031-03-31 | L’assistance et les pièces détachées continuent jusqu’à cette date. [1] | — |
En pratique, vous pourrez encore voir des X1C neuves chez des distributeurs après l’arrêt des ventes directes, car Bambu indique explicitement que certains distributeurs agréés sélectionnés peuvent encore disposer de stocks couverts par la garantie et l’assistance. [1] Cela ne change pas la logique principale d’achat : un achat neuf en 2026 oriente vers la CORE One+, tandis que la X1C a davantage de sens en tant que stock restant ou machine d’occasion. [1] [3]
Ce qui diffère réellement
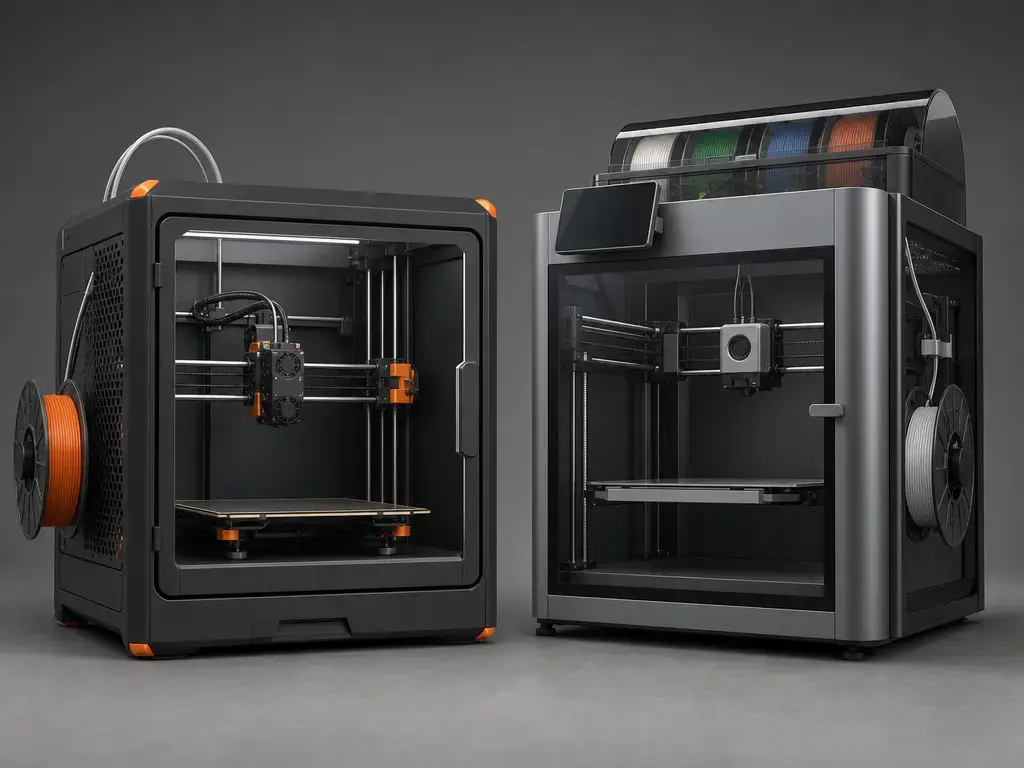
Une comparaison d’imprimantes 3D comme prusa core one vs bambu x1c est plus utile lorsqu’elle reste centrée sur les choix de conception qui affectent les pièces finies. Les deux machines sont des imprimantes à extrusion de matériau CoreXY fermées, mais cette architecture ne garantit pas à elle seule de meilleures impressions. La rigidité du système de mouvement, le contrôle des résonances, la stabilité de l’extrusion, le comportement du refroidissement, les conditions de chambre et les choix de slicer façonnent tous le résultat. Une température de chambre cible peut aider avec les matériaux sujets au gauchissement, mais CoreXY avec enceinte reste une description de plateforme, pas un verdict sur la qualité d’impression. [4] [5] [13] [15]
Encadré terminologique
- Extrusion de matériau — famille de procédés dans laquelle une buse chauffée dépose du filament couche par couche. [15]
- FFF/FDM — appellations courantes pour l’extrusion de matériau à base de filament ; FDM apparaît dans le langage de spécifications de Bambu pour la X1C. [5] [13]
- Volume d’impression — enveloppe XYZ nominale maximale indiquée par le fabricant.
- Surface d’impression utilisable — sous-ensemble pratique de cette enveloppe après prise en compte de l’espace de purge, des jupes, des bordures, des marges de trajectoire et de la géométrie.
- Précision dimensionnelle — proximité entre une caractéristique imprimée et la cible CAO.
- Répétabilité — régularité avec laquelle l’imprimante reproduit le même résultat sur des travaux répétés.
- Hauteur de couche — épaisseur verticale de chaque couche déposée.
- Débit volumétrique — quantité de polymère fondu que la tête chauffante peut pousser par unité de temps.
- Vitesse d’impression vs durée d’impression — la capacité de mouvement n’est pas la même chose que la durée totale écoulée d’un travail.
La norme ISO/ASTM 52900:2021 constitue la référence terminologique qui maintient la rigueur de ces termes, tandis que la présentation de l’extrusion de matériau du NIST ancre la famille de procédés utilisée dans cet article. [13] [15] Dès lors, la question utile n’est pas de savoir si une machine est « CoreXY » ou « FDM », mais si son système de mouvement, son flux de calibrage et le comportement de sa chambre conviennent aux pièces que vous devez imprimer. [4] [5]
Qualité d’impression et vitesse en pratique
Protocole minimal de 3D Mag pour une comparaison équitable de la qualité d’impression
- Utiliser le même diamètre de buse de 0.4 mm sur les deux imprimantes. [4] [5]
- Utiliser la même marque et la même couleur de filament pour chaque classe de matériau.
- Documenter l’état de séchage et les conditions ambiantes.
- Exécuter un profil de référence de 0.20 mm ainsi que des passes de 0.12 mm et 0.28 mm.
- Mesurer avec des pieds à coulisse et des impressions répétées, et non un seul échantillon.
- Ne pas revendiquer de tolérances sans indiquer le nombre d’échantillons, l’instrument, l’axe, le matériau et la méthode.
Qualité visuelle de surface vs précision dimensionnelle
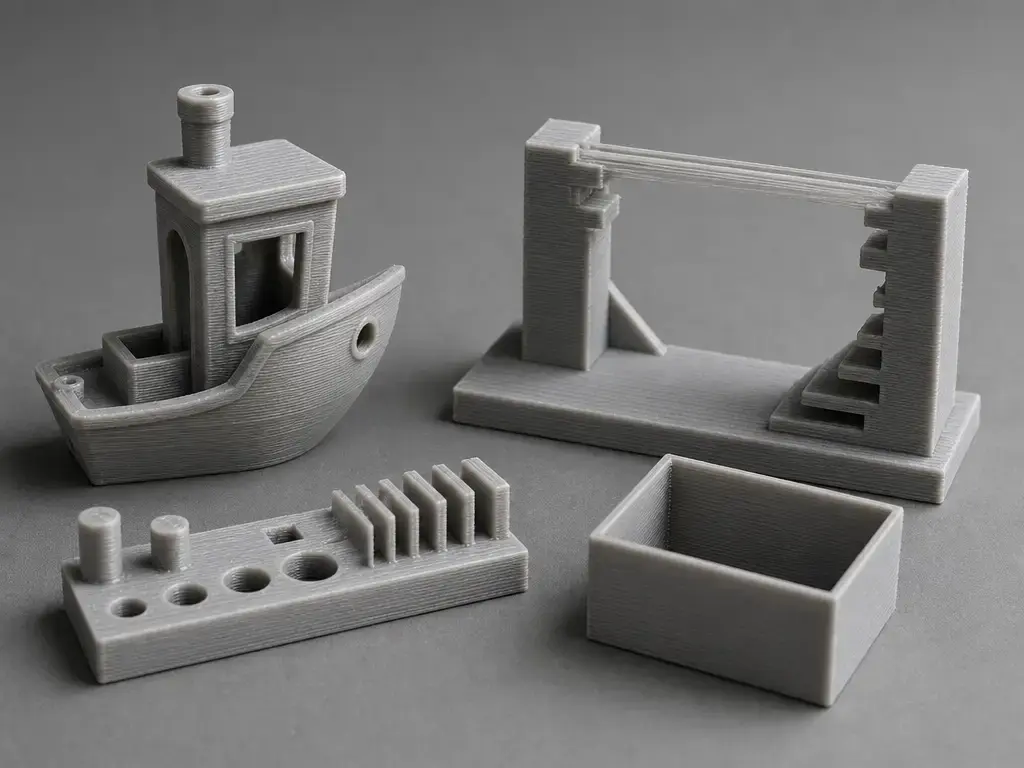
Pour la comparaison de la qualité d’impression de la Prusa CORE One et la comparaison de la qualité d’impression entre la Prusa CORE One et la X1 Carbon, la finition de surface et le comportement dimensionnel doivent être traités séparément. Une imprimante peut produire des parois extérieures d’aspect lisse sur un Benchy tout en dérivant sur le diamètre des trous, la largeur des fentes ou l’ajustement de pièces répétées. Les ondulations, les VFA, la visibilité de la couture, la qualité des ponts, l’uniformité des surfaces supérieures et la régularité de la première couche sont de vrais résultats de qualité d’impression, mais ils ne sont pas identiques à la précision dimensionnelle ou à la répétabilité. ISO/ASTM 52902:2023 est le bon cadre de référence ici, car elle aborde les capacités géométriques sous l’angle de tests de référence plutôt que d’une impression visuelle. [14]
La page de la CORE One+ indique une buse CHT en laiton de 0.4 mm et une plage de hauteur de couche de 0.05–0.30 mm, ce qui rappelle que la qualité d’impression est limitée en partie par la tête d’impression et en partie par le profil. [4] Du côté de la X1C, les chiffres de mouvement publiés — 500 mm/s, 20 m/s² et 32 mm³/s @ ABS dans une condition d’essai indiquée — sont des limites du fabricant, et non des garanties de qualité finale des pièces ou de durée totale d’impression. [5] Le résultat réel dépend des réglages du slicer, de la géométrie, du refroidissement, de l’état du matériau et de la capacité de la hauteur de couche choisie à maintenir la tête chauffante dans une fenêtre de débit stable. [4] [5]
Ensemble minimal de tests équitables pour la qualité d’impression
- Un Benchy pour une visibilité globale des artefacts et le comportement en pontage.
- Une pièce à paroi fine pour la régularité de l’extrusion.
- Un coupon de tolérance ou d’ajustement avec trous et broches.
- Une tour ou colonne verticale pour les artefacts d’ondulation et de vibration.
- Une plaque plate ou une grande face pour l’uniformité de surface.
- Une paire de répétabilité — imprimer la même pièce deux fois et comparer l’ajustement et les dimensions.
Liste de contrôle pour comparer les temps d’impression (obligatoire chaque fois que vous citez des minutes)
- Nom et version du slicer.
- Version du firmware de l’imprimante, si connue.
- Diamètre et matériau de la buse.
- Type et marque de filament, ainsi que son état de séchage.
- Hauteur de couche et largeur de ligne.
- Parois, couches supérieures et inférieures, ainsi que pourcentage et motif de remplissage.
- Supports activés ou désactivés, ainsi que type de support.
- Nom du profil de vitesse et d’accélération.
- Si le temps est estimé par le slicer ou mesuré au chronomètre.
Les chiffres de vitesse des fabricants sont utiles, mais seulement comme limites supérieures. Tom’s Hardware décrit le lidar de la X1C comme un outil pour l’offset Z, le calibrage du débit et la numérisation de première couche, avec une résolution annoncée de 7 μm pour le capteur lui-même. [6] Il s’agit d’un contexte de flux de travail, pas d’une preuve de tolérance imprimée. Les aides au calibrage peuvent réduire la variabilité de préparation, mais elles ne remplacent pas la rigueur d’un protocole d’essais de référence et ne rendent pas une imprimante intrinsèquement plus précise sur toutes les géométries. [6] [14]
Pour cette comparaison, la question la plus importante n’est pas quelle machine peut atteindre le chiffre annoncé le plus élevé. C’est de savoir laquelle maintient les dimensions stables lorsque la hauteur de couche change, lorsque le modèle présente de petites caractéristiques ou lorsque le matériau exige des réglages plus conservateurs pour préserver la qualité des arêtes.
Volume d’impression, encombrement et comportement de la chambre
L’écart nominal de volume d’impression entre la Prusa CORE One et la X1C est réel, mais pas spectaculaire. La CORE One+ indique 250 × 220 × 270 mm, tandis que la X1C indique 256 × 256 × 256 mm. [4] [5] En pratique, la Prusa échange une partie de la profondeur sur l’axe Y contre davantage de hauteur Z, tandis que la Bambu propose une enveloppe plus cubique. [4] [5]
Convertie à partir de ces dimensions publiées, la CORE One+ atteint 14.85 L, tandis que la X1C atteint 16.777216 L. [4] [5] Le volume nominal de la X1C est donc environ 12.98% plus grand par calcul à partir des dimensions publiées. Il ne s’agit toutefois que d’une comparaison nominale, et non d’une garantie d’espace utilisable supérieur pour chaque pièce. [4] [5]
Dans les travaux réels, la surface d’impression utilisable est inférieure au volume d’impression nominal une fois prises en compte les lignes de purge, les jupes, les bordures, les dégagements sacrificiels et l’orientation. Une pièce haute et étroite peut favoriser la hauteur Z supplémentaire de la CORE One+, tandis qu’une pièce proche d’un cube peut mieux bénéficier de l’enveloppe de la X1C. Pour la comparaison du volume d’impression entre la Prusa CORE One et la X1C, la différence compte surtout à la limite d’ajustement, pas comme facteur décisif à elle seule. [4] [5]
La CORE One+ dispose aussi de la valeur officielle de chambre la plus claire, à 55 °C, ce qui importe si vous vous intéressez aux matériaux sujets au gauchissement et à des conditions thermiques répétables. [4] Pour la X1C, aucune valeur officielle fiable de température de chambre n’a été trouvée ; le comportement de l’enceinte est donc mieux abordé par les résultats de flux de travail et de matériaux que par une équivalence chiffrée de chambre. [5] Pour l’installation, la Prusa est aussi la machine la plus grande et la plus lourde, à 415 × 444 × 555 mm et 22.5 kg ; la profondeur du bureau et le contrôle des vibrations comptent donc également. [4]
Coûts d’utilisation
Un modèle complet de coût total de possession n’a pas sa place ici sans prix au jour de publication, région, fiscalité et détails de configuration. Pour prusa core one vs bambu x1c, les questions de coût d’utilisation les plus défendables concernent les pièces d’usure, les changements de buse, la discipline de purge et les accessoires autour du travail multi-matériaux. Ces coûts récurrents comptent généralement davantage que des discussions abstraites sur le prix. [4] [5] [7] [8]
La CORE One+ est livrée avec une buse CHT en laiton à haut débit de 0.4 mm et un système d’engrenages Nextruder de 10:1, tandis que la X1C est livrée par défaut avec une buse en acier trempé et des engrenages d’extrudeur en acier trempé. [4] [5] Cela signifie que la buse d’origine de la Prusa convient aux matériaux courants, mais que les filaments chargés d’abrasifs peuvent vous pousser vers une buse trempée plus tôt qu’avec la X1C. Si vous imprimez surtout des matériaux standard, le matériel trempé de la X1C doit davantage être considéré comme une marge d’usure intégrée que comme une garantie de coût total inférieur. [4] [5]
L’usage multi-matériaux change encore l’équation. Le MMU3 de Prusa pour la CORE One remplace la buse par une buse en laiton de 0.4 mm fournie, tandis que l’AMS de Bambu commence avec 4 positions de bobines et peut évoluer jusqu’à 4 AMS unités. [8] [7] Dans les deux cas, la stratégie de purge et le choix des accessoires affectent l’utilisation du filament et le temps écoulé, mais toute affirmation sur le gaspillage ou le coût exige des données mesurées, pas de l’intuition. [7] [8]
Écosystème et logiciel
Le flux de travail de Prusa repose sur une séparation explicite entre fonctionnement local et cloud. La famille CORE One prend en charge Ethernet et Wi‑Fi ; PrusaLink est accessible via l’adresse IP locale de l’imprimante sur le réseau local, tandis que Prusa Connect constitue la couche cloud. [10] Prusa documente également le flashage du firmware via une clé USB, et son guide de première mise en service précise que l’étape réseau est facultative et peut être ignorée jusqu’à plus tard. [11] [12] En termes pratiques, cela donne à la CORE One+ une solution de repli clairement axée sur le fonctionnement local. [10] [11] [12]
Pour la X1C de Bambu, la source la plus directe de cet ensemble concernant le comportement LAN uniquement est une réponse du personnel sur le forum. Dans cette réponse, Bambu indique qu’en LAN Only Mode, tous les échanges de données entre l’imprimante et Studio restent sur le même LAN, et que Bambu Studio s’authentifie au moyen d’un access code affiché sur l’écran de l’imprimante. [9] C’est utile sur le plan opérationnel, mais il est préférable de le traiter comme une explication du comportement par le personnel plutôt que comme une promesse formelle de fiche technique. [9]
Pour l’usage quotidien, les points de friction sont concrets plutôt que philosophiques. Ils apparaissent généralement lorsque vous déplacez des imprimantes entre réseaux, mettez à jour le firmware ou décidez de la part du calibrage et de la préparation d’impression que vous voulez gérer par une interface web locale, un flux LAN ou une application connectée au cloud. Si vous voulez la solution de repli hors ligne la moins compliquée, la voie de mise à jour USB de Prusa et la configuration réseau de première mise en service facultative sont des avantages simples. Si vous êtes à l’aise avec Bambu Studio et les flux LAN uniquement ou basés sur un compte, la X1C reste exploitable, mais son statut de cycle de vie doit être considéré avec son parcours logiciel, plutôt que séparément. [1] [9] [10] [11] [12]
Flux de travail multi-matériaux — MMU3 vs AMS
La comparaison de capacité de base est simple. Le MMU3 de Prusa pour la CORE One prend en charge l’impression avec jusqu’à 5 couleurs simultanément, et Prusa indique que le pack MMU3 CORE One comprend une buse en laiton de 0.4 mm pour remplacer la buse à haut débit d’origine afin de mieux utiliser le matériau. [8] L’AMS de Bambu se compose de quatre supports de bobine, d’un concentrateur et d’un tampon, et Bambu indique que vous pouvez connecter jusqu’à 4 unités AMS pour 16 couleurs ou matériaux. [7]
Sur le plan opérationnel, les deux systèmes mettent l’accent sur des éléments différents. Bambu met en avant une enceinte AMS étanche avec emplacements pour dessiccant, un capteur d’humidité et une gestion contrôlée du filament via le hub et le buffer. [7] La présentation du MMU3 de Prusa pour CORE One met l’accent sur le changement de buse en laiton fourni et les porte-bobines latéraux, plutôt que sur une boîte d’alimentation étanche. [8] Cela ne rend pas un flux de travail universellement meilleur ; cela signifie que la manipulation, l’encombrement et les points de maintenance diffèrent. [7] [8]
La stratégie de purge est le point où apparaît le compromis pratique. Les deux systèmes ajoutent une surcharge de changement d’outil dans les travaux multicolores ou multi-matériaux, et les deux peuvent consommer du filament supplémentaire selon la géométrie du modèle et les réglages du slicer. La bonne manière de comparer MMU3 vs AMS est de mesurer une pièce précise avec des réglages divulgués, plutôt que de supposer qu’un écosystème est intrinsèquement plus propre ou plus rapide. [7] [8] Pour des comparaisons équitables de qualité d’impression, maintenez autant que possible le diamètre et le type de buse constants, car la configuration Prusa MMU3 modifie explicitement le montage de buse. [4] [5] [8]
Assistance, réparabilité et possession à long terme
Pour une comparaison comme prusa core one vs bambu x1c, la « fiabilité » n’est qu’une partie de la question de possession. La maintenabilité, l’accès aux pièces détachées et la politique d’assistance comptent tout autant, surtout lorsqu’une imprimante est actuelle et que l’autre a déjà dépassé la fin de fabrication et de vente active. [1] [3]
Bambu indique que la série X1 bénéficie de corrections de bogues et de mises à jour de fonctionnalités jusqu’au 2027-05-31, de correctifs de sécurité jusqu’au 2029-05-31, et de l’assistance ainsi que des pièces détachées jusqu’au 2031-03-31. [1] Pour une X1C d’occasion ou de stock restant, il s’agit d’un véritable horizon d’assistance, mais il reste limité et lié à une plateforme en fin de vie. Les acheteurs doivent le considérer comme un horizon de maintenance, pas comme un avenir commercial ouvert. [1]
Le cas de Prusa est plus simple à lire. L’imprimante est actuellement présentée comme CORE One+, de sorte que la question de possession part d’une famille de produits vivante plutôt que d’une famille en fin de parcours. [3] Cet article n’invente aucune date précise de fin d’assistance future pour Prusa, mais le statut de produit de gamme actuelle reste un avantage significatif pour un acheteur qui planifie la facilité d’entretien plutôt qu’une nouveauté ponctuelle. [3] [4]
Qui devrait acheter laquelle ?
La réponse à « Prusa CORE One ou Bambu X1C : laquelle est la meilleure ? » dépend davantage du profil de l’acheteur que d’un vainqueur universel unique. Le statut de fin de vie de la X1C et sa longue période d’assistance influencent la décision sur le marché de l’occasion, tandis que la CORE One+ reste dans la gamme Prusa actuelle avec une chambre publiée à 55 °C et un calibrage automatique de première couche par cellule de charge. [1] [3] [4]
- Achat neuf en 2026 pour un usage prosumer général — choisissez la Prusa CORE One+. C’est le modèle actuel, elle documente une chambre de 55 °C et un calibrage automatique de première couche, et elle évite d’acheter une plateforme ayant déjà dépassé la fin de fabrication et de vente active. [3] [4]
- Achat de stock restant ou de matériel d’occasion aux bonnes conditions — choisissez la Bambu Lab X1C. La X1C offre toujours des pièces d’usure trempées par défaut, une vitesse annoncée de 500 mm/s et une voie AMS qui évolue jusqu’à 16 matériaux avec quatre unités AMS. [5] [7] Comme les périodes d’assistance de Bambu se poursuivent bien après la fin de vie, elle peut encore constituer un achat de plateforme historique rationnel si l’état de l’unité et les conditions de l’offre sont pertinents. [1]
- Vous possédez déjà une X1C et hésitez à changer — conservez la X1C sauf si vous avez précisément besoin d’un modèle de possession plus récent ou d’un flux de travail spécifique à Prusa. La période d’assistance reste suffisamment longue pour qu’il n’y ait aucune raison technique automatique de la remplacer. [1] Le changement est plus pertinent si vous voulez l’écosystème CORE One+, préférez le comportement de chambre documenté ou souhaitez vous standardiser autour d’une plateforme Prusa actuelle. [3] [4]
Si vous choisissez une imprimante aujourd’hui, la conclusion pratique est simple : achetez la CORE One+ pour un achat neuf, envisagez la X1C principalement comme une option historique encore prise en charge, et conservez une X1C existante à moins que votre flux de travail ne vous donne une raison précise de changer.
FAQ
Laquelle est meilleure en 2026 — Prusa CORE One+ ou Bambu Lab X1C ?
Pour la plupart des nouveaux acheteurs, la Prusa CORE One+ est le meilleur choix en 2026 parce qu’il s’agit de la gamme actuelle, tandis que la série X1 a atteint la fin de fabrication et de vente active le 2026-03-31. Les périodes d’assistance de Bambu se poursuivent jusqu’au 2027-05-31, au 2029-05-31 et au 2031-03-31, de sorte qu’une X1C d’occasion ou de stock restant peut encore avoir du sens. [1] [3]
Comment les volumes d’impression se comparent-ils ?
La CORE One+ est de 250 × 220 × 270 mm, tandis que la X1C est de 256 × 256 × 256 mm. La X1C est nominalement plus grande et plus cubique, mais la différence dans le monde réel est plus faible que les chiffres bruts ne le suggèrent, car l’orientation, l’espace de purge et les dégagements comptent toujours. [4] [5]
La qualité d’impression est-elle meilleure sur une imprimante ?
Pas automatiquement. La qualité d’impression dépend du montage de buse, de la hauteur de couche, de l’état du filament, du refroidissement, de la géométrie et des réglages du slicer — pas seulement de la marque ou de l’enceinte. Pour une comparaison de la qualité d’impression entre la Prusa CORE One et la X1 Carbon équitable, utilisez une méthodologie de test contrôlée et des mesures répétées plutôt que des photos seules. [14]
Laquelle est la plus rapide ?
La X1C possède la valeur de mouvement publiée la plus élevée, à 500 mm/s, ainsi qu’une accélération maximale annoncée de 20 m/s². Mais la vitesse annoncée n’est pas la même chose que la durée totale d’impression. La durée réelle d’un travail dépend de la géométrie, de la limite de débit, du refroidissement, de la hauteur de couche, de la stratégie de couture et des choix de profil. [5]
Dois-je acheter une X1C d’occasion ou de stock restant en 2026 ?
Oui, si l’état de l’unité et les conditions sont pertinents. La X1C n’est plus une plateforme commerciale actuelle, mais Bambu indique que les corrections de bogues et mises à jour de fonctionnalités continuent jusqu’au 2027-05-31, les correctifs de sécurité jusqu’au 2029-05-31, et l’assistance ainsi que les pièces détachées jusqu’au 2031-03-31. Cela en fait un achat historique viable, pas une impasse immédiate. [1]
Qu’est-ce qui compte le plus pour la précision dimensionnelle — la vitesse ou la répétabilité ?
La répétabilité. La précision dimensionnelle est la proximité avec la cible CAO ; la répétabilité est la régularité avec laquelle l’imprimante reproduit le même résultat sur plusieurs échantillons. Si vous voulez des affirmations défendables, utilisez des impressions répétées, des artefacts définis, des outils de mesure divulgués et une démarche d’essais de référence tenant compte des normes plutôt qu’un unique échantillon « qui semble précis ». [14]
Le calibrage par lidar ou cellule de charge garantit-il des tolérances plus serrées ?
Non. Le lidar de la X1C doit être compris comme une aide au calibrage, et la valeur citée de 7 μm se rapporte à la résolution annoncée du capteur, et non à la tolérance imprimée. Le calibrage de première couche par cellule de charge de la CORE One+ constitue également un avantage de flux de travail, mais aucune de ces fonctions ne garantit à elle seule une faible erreur dimensionnelle. [4] [6]
À découvrir sur 3D Mag
Sources
Les spécifications et les dates ont été vérifiées le 2026-07-28. Vérifiez à nouveau les faits sensibles au temps si vous publiez plus tard.
- Bambu Lab Blog — La série X1 est en fin de vie —
https://blog.bambulab.com/the-x1-series-is-eol-the-standard-it-set-will-remain-forever/— Bambu Lab Blog — Fin de vie X1/X1C/X1E + périodes d’assistance (31 mars 2026). - Prusa Blog — Présentation de Prusa CORE One —
https://blog.prusa3d.com/introducing-prusa-core-one-fully-enclosed-corexy-3d-printer-with-active-temperature-control_105477/— Prusa Blog — Date d’annonce de CORE One (19 novembre 2024) + déclaration « expéditions à partir de janvier 2025 ». - Page produit Prusa — Prusa CORE One+ —
https://www.prusa3d.com/en/product/prusa-core-one/— Page produit Prusa — dénomination/positionnement actuel (« CORE One+ »). - Page produit Prusa — CORE One+ Ultimate Edition Assembled —
https://www.prusa3d.com/en/product/core-one-ultimate-edition-assembled/— Page produit/spécifications Prusa — spécifications strictes canoniques de cette comparaison (volume d’impression, températures, buse, cellule de charge, dimensions). - PDF des spécifications techniques Bambu Lab — X1 Carbon —
https://public-cdn.bambulab.com/store/bambulab-X1-carbon-tech-specs.pdf?v=20241214042009— PDF des spécifications techniques Bambu Lab — volume d’impression X1C, vitesse/accélération/débit, températures, matériau de la buse/des engrenages. - Test Tom’s Hardware — Bambu Lab X1 Carbon —
https://www.tomshardware.com/3d-printing/bambu-lab-x1-carbon-3d-printer-review— Test Tom’s Hardware — détails du flux de travail lidar + valeur annoncée de 7 μm ; vérification secondaire des spécifications. - Bambu Lab Blog — AMS —
https://blog.bambulab.com/ams/— Bambu Lab Blog — architecture AMS ; 4 emplacements ; jusqu’à 4 AMS / 16 matériaux. - Prusa Blog — MMU3 pour la Prusa CORE One —
https://blog.prusa3d.com/mmu3-for-the-prusa-core-one-is-here_115073/— Prusa Blog — MMU3 pour CORE One : jusqu’à 5 couleurs ; note sur la buse en laiton de 0.4 mm. - Forum communautaire Bambu Lab — réponse du personnel sur le mode LAN uniquement —
https://forum.bambulab.com/t/can-bambu-studio-access-the-printer-directly-in-lan-only-mode/6713— Forum communautaire Bambu Lab — explication du personnel sur le comportement LAN uniquement et l’authentification par code d’accès (source opérationnelle). - Aide Prusa — Connexion réseau pour la famille CORE One —
https://help.prusa3d.com/article/network-connection-core-one-l-core-one-mk4s-mk3-9s_736892?product=core-one-plus— Base de connaissances Prusa — Ethernet/Wi‑Fi ; accès IP local PrusaLink ; cloud Prusa Connect. - PDF du manuel Prusa — CORE One Assembled —
https://help.prusa3d.com/wp-content/uploads/generated/prusa-core-one-assembled_2313_en_2026-01-08.pdf— PDF du manuel Prusa — mise à jour du firmware via USB. - PDF du guide de première mise en service Prusa — CORE One Assembled —
https://help.prusa3d.com/wp-content/uploads/generated/prusa-core-one-assembled_2313_guide_980185_en_2026-05-06.pdf— PDF du manuel Prusa — étape réseau de première mise en service facultative/ignorée. - ISO — Vocabulaire de la fabrication additive ISO/ASTM 52900:2021 —
https://www.iso.org/standard/74514.html— ISO — détails de la norme de vocabulaire ISO/ASTM 52900:2021. - ISO — ISO/ASTM 52902:2023 Capacité géométrique et artefacts de test —
https://www.iso.org/standard/79683.html— ISO — détails de la norme ISO/ASTM 52902:2023 sur les artefacts de test / l’évaluation de la capacité géométrique. - NIST — Extrusion de matériau —
https://www.nist.gov/additive-manufacturing/research-areas/technologies/material-extrusion— NIST — référence sur le procédé d’extrusion de matériau.