



Résumé
La vitesse d’impression 3d est un réglage cible, et non une garantie de la vitesse réelle de déplacement d’une imprimante ou du délai de finition d’une pièce. [2] En pratique, la vitesse s’inscrit dans un processus à variables multiples : la température, l’épaisseur de couche, les limites d’extrusion, les paramètres de mouvement et le comportement du matériau interagissent ; des réglages plus rapides peuvent donc améliorer le débit sans prédire à eux seuls la qualité d’impression. [6] Cet article aborde la vitesse comme une donnée propre à chaque procédé, notamment pour les systèmes d’extrusion de matériau et de résine, et se concentre sur la manière dont les réglages, les limites matérielles et la géométrie de la pièce façonnent le résultat. [1] [9]
Pourquoi il n’existe pas de valeur de vitesse unique
Il n’existe pas de valeur unique pour la vitesse d’impression 3d, car la fabrication additive n’emploie pas une mesure de débit commune à tous les procédés. ISO/ASTM 52900:2021 constitue la référence terminologique pour ce vocabulaire et aide à distinguer les familles de procédés lors des discussions sur la vitesse. [1] En pratique, un réglage utile sur une machine peut être sans pertinence sur une autre, car le facteur limitant peut être le mouvement, l’extrusion, le comportement thermique ou la polymérisation plutôt que la même valeur nominale en mm/s. [2] [6]
Cela devient encore plus clair entre les catégories de procédés. Dans la fusion laser sur lit de poudre, l’ensemble des variables comprend l’épaisseur de couche de poudre, la distance de hachurage, la vitesse de balayage et la puissance laser ; la question de la vitesse est donc déjà définie différemment de l’impression de filament de bureau. [12] Les systèmes à résine expriment souvent la production sous forme de taux de fabrication ou de débit par couche, tandis que l’extrusion de matériau utilise couramment une vitesse de mouvement linéaire associée au débit d’extrusion. [9] [10] Une comparaison de vitesse d’impression 3d n’a de sens qu’après avoir harmonisé le procédé et les unités ; les mm/s de type FFF ne doivent donc pas être considérés comme équivalents aux mm/h de la résine. [1] [9]
Ce que signifie la vitesse d’impression 3D
Pour la vitesse d’impression 3d, le terme « vitesse » désigne généralement un réglage de procédé commandé plutôt qu’une propriété universelle de la machine. Dans la terminologie normalisée de la fabrication additive, cette distinction est importante, car l’extrusion de matériau est une catégorie de procédé spécifique et pas seulement une étiquette générique pour chaque imprimante de bureau. [1] Dans l’usage pratique, la vitesse d’impression est un contrôle parmi plusieurs qui déterminent le débit, la qualité de surface et la fiabilité. [2] [6]
L’interface du slicer ou de la machine sépare généralement plusieurs contrôles associés :
- vitesse d’impression
- vitesse de déplacement
- accélération
- gestion du jerk / des jonctions
- débit volumétrique maximal
Ces réglages remplissent des fonctions différentes. Une imprimante peut recevoir l’instruction de se déplacer à une certaine vitesse d’impression, mais le planificateur de mouvement peut toujours limiter le mouvement réellement obtenu en raison de segments courts, des virages, des limites d’accélération ou des contraintes d’extrusion. [2] La documentation de Prusa indique explicitement que la vitesse d’impression est une cible, non une garantie, et que les petites pièces peuvent ne jamais atteindre la valeur commandée. [2] Les documentations anciennes comme actuelles distinguent également la vitesse d’impression de la vitesse de déplacement : le manuel de l’Ultimaker 2 indique une vitesse d’impression de 30 à 300 mm/s et une vitesse de déplacement de 30 à 350 mm/s. [7]
Les fonctions de compensation du mouvement telles que l’input shaping peuvent aider une machine à rester plus propre à des vitesses de déplacement et accélérations plus élevées, mais ce sont des méthodes de compensation, et non des valeurs de vitesse. [5] Les travaux de métrologie du NIST soulignent le même point plus général en faisant varier conjointement la température de l’extrudeur, la vitesse de l’extrudeur et l’épaisseur de couche imprimée, au lieu de traiter la vitesse comme un réglage isolé. [6] Autrement dit, les réglages de vitesse d’impression n’ont de sens que dans le cadre d’un processus interconnecté.
Encadré de définitions
Vitesse d’impression commandée : cible du slicer ou du firmware pour le dépôt de matériau. [2]
Vitesse réelle atteinte : mouvement que l’imprimante atteint effectivement après application des limites d’accélération, de longueur des segments et de planification. [2]
Débit ou débit volumétrique maximal : plafond de fourniture de matériau pouvant limiter la production réelle, même lorsque des vitesses de mouvement plus élevées sont commandées. [3]
Vitesse d’impression et hauteur de couche
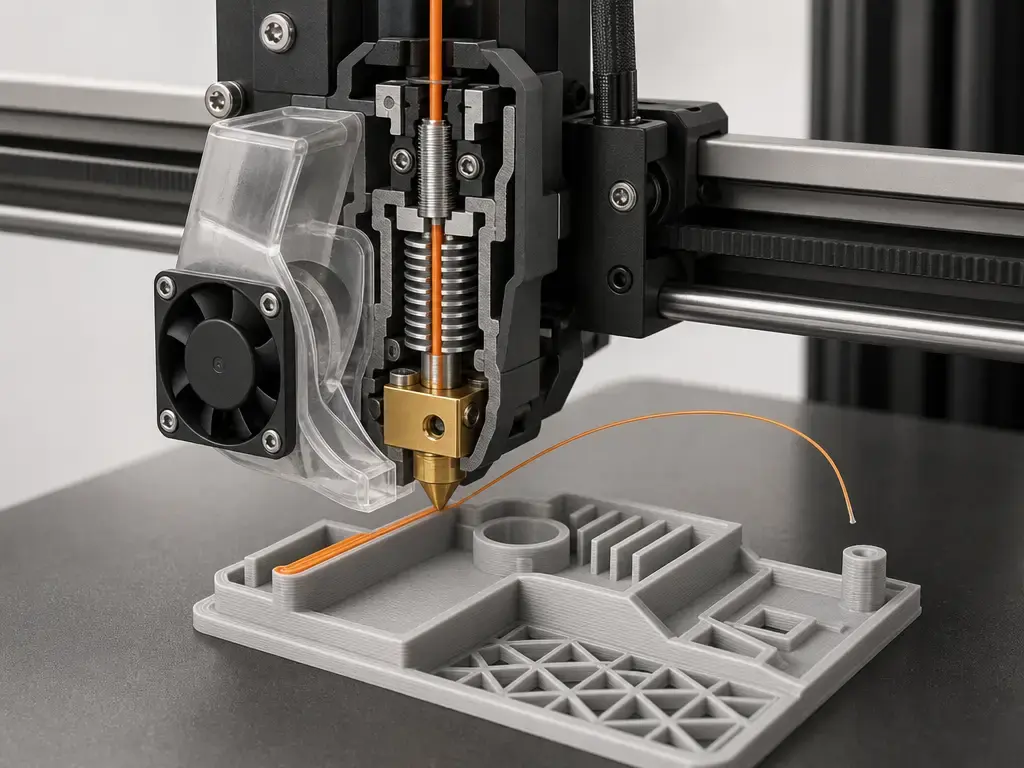
La relation entre vitesse d’impression et hauteur de couche n’est pas un compromis simple à un pour un, mais la hauteur de couche modifie bien le nombre total de couches. Des couches plus épaisses peuvent donc raccourcir une impression même si le réglage de vitesse de mouvement reste identique. [6] En extrusion de matériau, cela n’est toutefois utile que si le reste du système peut suivre. L’épaisseur de couche doit être considérée avec la température de buse, le débit d’extrusion et le comportement de la machine, plutôt qu’isolément. [6]
Plusieurs limites peuvent réduire les gains de temps. La largeur de ligne, le diamètre de buse, la capacité de fusion du hotend, le refroidissement et le temps de couche minimal influent tous sur la possibilité d’imprimer fiablement une couche plus épaisse. [3] Un exemple pratique donné par Prusa est qu’une buse de 0.8 mm avec une hauteur de couche de 0.5 mm peut atteindre des limites volumétriques ; l’imprimante peut alors ne plus maintenir le débit prévu même si le réglage de vitesse semble élevé. [3] En impression résine, Formlabs indique des hauteurs de couche allant de 25 à 200 µm, ce qui montre que la cadence par couche existe aussi hors des systèmes à filament, bien que les unités et contraintes diffèrent. [10]
Fonctionnement des réglages de vitesse d’impression dans les slicers
Pour savoir comment modifier les réglages de vitesse d’impression 3d, commencez par les contrôles par fonction plutôt que par un unique curseur principal. Les slicers proposent généralement des valeurs distinctes pour les parois, le remplissage, les surfaces supérieures, les premières couches et les déplacements, car les différentes parties de l’impression ont des priorités différentes en matière de qualité et de fiabilité. [2] Un profil d’imprimante agit donc davantage comme un ensemble de limites liées qu’une seule valeur de vitesse. [2]
Cette séparation est pratique. Les parois externes nécessitent généralement une meilleure qualité de surface et une meilleure cohérence dimensionnelle que le remplissage, tandis que les déplacements sont des mouvements sans impression pouvant souvent être optimisés différemment. [4] La documentation officielle historique distingue également la vitesse d’impression de la vitesse de déplacement au moyen de plages séparées, confirmant qu’il ne s’agit pas du même contrôle. [7]
Des réglages plus élevés d’accélération et liés au jerk peuvent réduire le temps écoulé, mais ils affectent aussi la qualité. UltiMaker indique qu’augmenter le jerk peut accélérer les impressions tout en réduisant leur qualité, et qu’une accélération trop élevée peut produire du ringing. [8] Des fonctions de compensation telles que l’input shaping peuvent permettre aux machines compatibles d’utiliser des vitesses de déplacement et des accélérations plus élevées avec moins de ghosting, mais elles ne remplacent toujours pas le réglage par fonction. [5] En pratique, les contrôles de vitesse du slicer fonctionnent mieux lorsqu’ils sont ajustés par fonction et selon la limitation rencontrée, plutôt que comme une réponse globale unique. [2]
Quelle est une bonne vitesse d’impression 3D ?
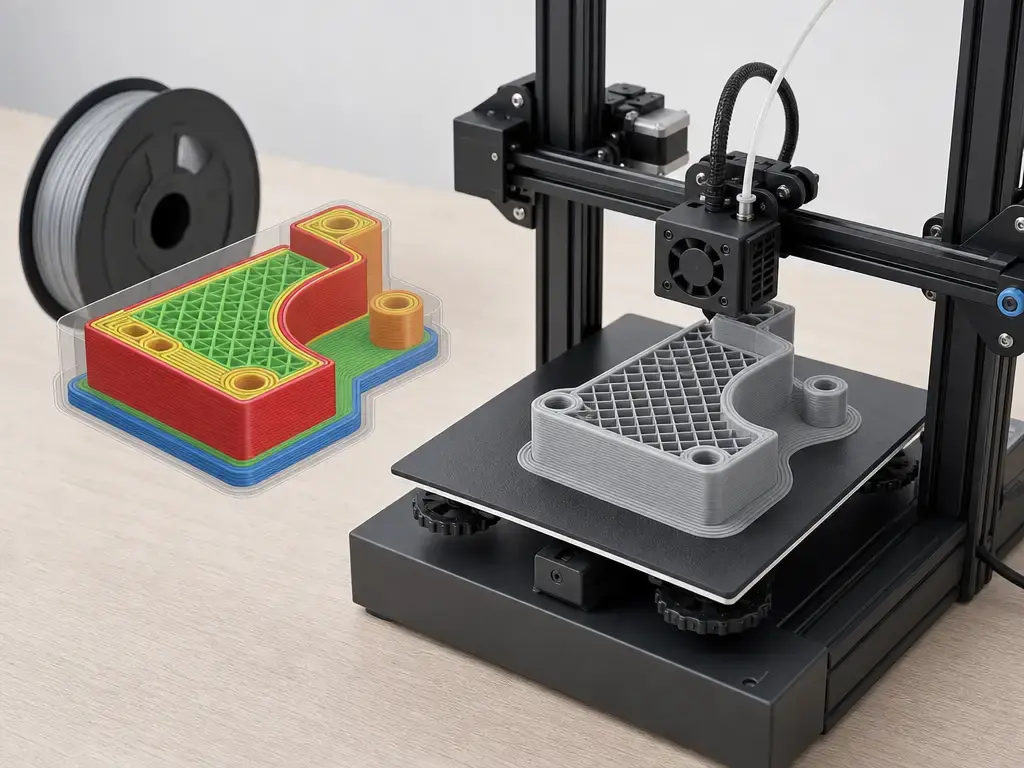
Il n’existe pas de valeur universelle fiable en mm/s pour définir une bonne vitesse d’impression 3D. [2] [7] La plage utilisable dépend de l’imprimante, du matériau, de la buse, de la géométrie et des limites de mouvement. Même une seule machine peut disposer d’une large plage documentée : le manuel de l’Ultimaker 2 indique une vitesse d’impression de 30 à 300 mm/s et une vitesse de déplacement de 30 à 350 mm/s. [7] En pratique, le réglage commandé n’est qu’un point de départ, et les petites pièces peuvent ne jamais l’atteindre. [2]
Une manière pratique de choisir les réglages consiste à partir du profil du fabricant correspondant à votre imprimante, votre matériau et votre buse, puis à valider avec une pièce de calibration en ne modifiant qu’une variable à la fois. [2] Cela est important, car les réglages de mouvement peuvent échanger vitesse contre qualité. UltiMaker indique qu’un jerk plus élevé peut réduire la qualité et qu’une accélération forte peut provoquer du ringing. [8] Les exemples de vitesse des fabricants peuvent aussi dépendre de conditions étroitement définies : la fiche technique ASA Aero de Bambu indique des éprouvettes imprimées à 100 mm/s avec une buse à 225 °C, un plateau à 85 °C et 100% de remplissage ; il s’agit d’une condition de test, et non d’un réglage universel. [13]
Comment augmenter la vitesse d’impression 3D sans trop perdre en qualité
Augmenter la vitesse d’impression 3d sans trop perdre en qualité commence par distinguer le réglage du mouvement et de l’extrusion de la réduction du temps total d’impression. Augmenter une consigne de mouvement, augmenter le débit exploitable, réduire le nombre de couches et réduire le matériau de support sont des idées liées, mais ce ne sont pas les mêmes leviers. [2] [3] [12] Une modification peut solliciter davantage l’imprimante, tandis qu’une autre réduit simplement la quantité de matériau ou la longueur de trajectoire que la machine doit produire. [3] [8]
Une approche sûre est progressive : effectuez une modification, inspectez le résultat, puis poursuivez seulement ensuite. [2] Cela importe car les exemples des fabricants reflètent souvent des conditions de test restreintes plutôt qu’un usage général. L’exemple Bambu ASA Aero en est un cas, et les conseils d’UltiMaker avertissent également que des réglages de mouvement agressifs peuvent réduire la qualité. [13] [8]
- Commencez avec un profil validé. [2]
- Augmentez la vitesse de remplissage avant celle des parois. [4]
- Utilisez des hauteurs de couche plus grandes uniquement lorsque la géométrie le permet. [3] [10]
- Vérifiez le plafond du hotend et du débit avant d’augmenter le débit de ligne. [3]
- Examinez les déplacements et les supports. [2] [8]
- Testez l’accélération ou l’input shaping uniquement si la machine le prend en charge. [5] [8]
Si vous cherchez à réduire le temps d’impression, distinguez le réglage du mouvement et de l’extrusion des modifications de géométrie. Un remplissage plus rapide, un comportement de déplacement revu ou un débit exploitable plus élevé peuvent faire gagner du temps sans beaucoup modifier la surface visible, tandis qu’un changement d’orientation ou une réduction des supports peut diminuer le temps plus radicalement, mais aussi modifier la finition, la résistance ou les besoins de post-traitement. [8] C’est pourquoi la réduction des supports et les changements de vitesse ne doivent pas être considérés comme le même levier. [8]
Comparaison concise des contrôles de vitesse courants
La comparaison de vitesse d’impression 3d la plus utile dans un slicer n’est pas une valeur unique, mais un ensemble de contrôles. La documentation de Prusa distingue les mouvements d’impression des déplacements, et son explication de l’égaliseur de pression reflète le schéma courant de périmètres plus lents et de remplissage plus rapide. [2] [4]
| Réglage | Ce qu’il contrôle | Raison habituelle de le réduire | Raison habituelle de l’augmenter |
|---|---|---|---|
| paroi externe | qualité du périmètre visible | meilleure finition de surface et cohérence dimensionnelle | réduire le temps des périmètres |
| paroi interne | vitesse de la coque interne | améliorer la stabilité sur les éléments fins | réduire le temps d’impression |
| remplissage | vitesse de la structure interne | réduire les vibrations ou les contraintes de débit | raccourcir le temps écoulé |
| haut/bas | couches de peau et de fermeture | améliorer la surface supérieure ou l’étanchéité | réduire le temps sur les zones peu visibles |
| première couche | adhérence au plateau et comportement de démarrage | améliorer l’adhérence et la fiabilité | rarement augmentée, sauf si elle est bien caractérisée |
| déplacement | mouvements sans impression entre les éléments | réduire le suintement ou les perturbations mécaniques | réduire le temps mort entre les segments |
En pratique, la paroi externe et la première couche sont généralement protégées en priorité lorsque la qualité est importante, tandis que le remplissage et certains comportements de déplacement sont souvent les premiers réglages envisagés par les utilisateurs pour gagner du temps. [2] [4]
FFF, SLA et pourquoi les valeurs de vitesse ne sont pas transposables
Les flux de travail FFF et d’autres procédés d’extrusion de matériau utilisent couramment une représentation du mouvement en mm/s associée au débit volumétrique, tandis que les flux SLA ou MSLA utilisent couramment une représentation en taux de fabrication telle que les mm/h. [1] [3] [9] Ce sont des systèmes de mesure différents. Formlabs indique pour la Form 4 une vitesse d’impression maximale de 100 mm/h, une moyenne typique de 40 mm/h et une plage typique dépendante du matériau de 16 à 50 mm/h. [9] La même entreprise indique également des hauteurs de couche de résine allant de 25 à 200 µm dans sa présentation de l’épaisseur de couche adaptative. [10]
Un second exemple de résine montre la même variation propre au procédé. La page d’assistance dentaire Form 4B de Formlabs présente des exemples d’applications allant d’environ 8.2 à 90.0 mm/h selon le matériau, l’épaisseur de couche, la disposition et la hauteur du travail. [11] La fabrication additive industrielle utilise encore un autre ensemble de variables. Dans la publication NIST sur le LPBF, la densité d’énergie est décrite par la puissance laser, la vitesse de balayage, l’épaisseur de couche de poudre et la distance de hachurage. [12] Ainsi, aucune comparaison directe de vitesse d’impression 3d ne doit traiter les mm/s du FFF et les mm/h de la résine comme s’ils mesuraient la même chose. [1] [9]
Limites, modes de défaillance et cas où ralentir est préférable
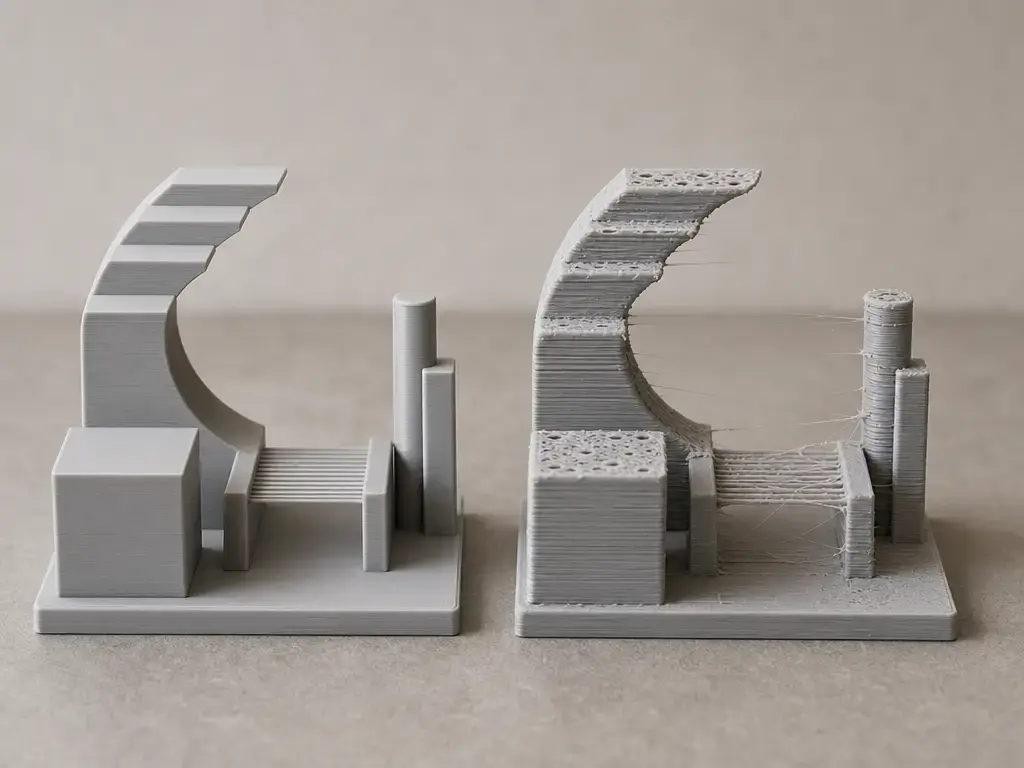
Des réglages plus rapides peuvent révéler les limites du mouvement et de l’extrusion, mais le résultat est généralement une évolution de qualité plutôt qu’un unique mode de défaillance net. UltiMaker indique qu’une accélération élevée peut provoquer du ringing et qu’un jerk plus élevé peut accélérer les impressions tout en diminuant la qualité. [8] En pratique, cela peut se manifester par du ringing ou du ghosting sur les parois, des coins rugueux, du filage lors de déplacements rapides, ou une perte de qualité des surplombs lorsque le refroidissement et le dépôt ne peuvent plus suivre. [6] [8]
Ralentir est souvent la solution la plus propre lorsque le problème est localisé. La sous-extrusion peut résulter d’un dépassement de la capacité de débit, une faible adhésion inter-couches peut refléter de mauvaises conditions thermiques à une vitesse donnée, et des surfaces supérieures médiocres peuvent s’améliorer lorsque les couches supérieures ne dépassent pas ce que la buse et le système de refroidissement peuvent supporter. [3] [6] Les conditions de test des fabricants doivent être lues attentivement pour la même raison : l’exemple ASA Aero de Bambu associe 100 mm/s à une buse à 225 °C, un plateau à 85 °C et 100% de remplissage ; il ne garantit donc pas de manière générale que la même vitesse fonctionnera avec tous les matériaux ou toutes les géométries. [13]
Contexte des normes et de la métrologie
ISO/ASTM 52900:2021 fournit la référence terminologique de la fabrication additive, et la fiche ISO indique que cette édition a été révisée et confirmée en 2025 comme restant d’actualité. [1] Les travaux de métrologie du NIST montrent pourquoi la vitesse est mieux comprise comme une variable parmi d’autres, en examinant ensemble les changements de température de l’extrudeur, de vitesse de l’extrudeur et d’épaisseur de couche imprimée. [6] Dans la recherche sur le LPBF, le NIST décrit également le comportement du procédé par des groupes de paramètres tels que la puissance laser, la vitesse de balayage, l’épaisseur de couche de poudre et la distance de hachurage, plutôt que par une seule valeur de vitesse mise en avant. [12] C’est l’angle pratique des normes et de la mesure pour interpréter la vitesse d’impression 3d. [1] [6]
À retenir en pratique
Considérez la vitesse d’impression 3d comme une cible au sein d’un processus, et non comme une garantie de débit final. [2] Des réglages nominaux plus élevés peuvent aider, mais seulement si l’imprimante peut réellement les atteindre et si le système d’extrusion peut fournir le matériau nécessaire. [2] [3] La question utile n’est pas « quel est le chiffre le plus rapide ? », mais « quel réglage, sur quelle machine, pour quel matériau et quelle géométrie, préserve le résultat recherché ? » C’est la manière la plus pratique d’interpréter la vitesse d’impression 3d. [2] [3]
FAQ
Quelle est une bonne vitesse d’impression 3D ?
Il n’existe pas de valeur universelle. Un réglage utilisable dépend de l’imprimante, du matériau, de la buse, de la géométrie et des limites de mouvement, et même la valeur commandée peut ne pas être entièrement atteinte sur de petites pièces. [2] La documentation officielle peut montrer de larges plages pour une machine sans pour autant rendre ces valeurs universellement « bonnes ». [7]
Comment la vitesse d’impression et la hauteur de couche affectent-elles la qualité ?
Des couches plus épaisses peuvent réduire le nombre de couches et le temps d’impression, mais le gain s’arrête lorsque le débit, le refroidissement ou la géométrie deviennent le goulot d’étranglement. [3] [6] Une vitesse nominale plus élevée n’améliore pas automatiquement le résultat imprimé si la machine est déjà proche de sa limite de débit. [3]
Comment modifier les réglages de vitesse d’impression 3D ?
Modifiez les contrôles du slicer propres à chaque fonction plutôt qu’une seule valeur globale. La plupart des slicers séparent les parois, le remplissage, la première couche et les déplacements, car les différentes zones de l’impression tolèrent des comportements de mouvement et de débit différents. [2] [4]
La vitesse de déplacement est-elle identique à la vitesse d’impression ?
Non. La vitesse de déplacement est celle des mouvements sans impression entre les éléments, tandis que la vitesse d’impression s’applique pendant le dépôt de matériau. [2] Le manuel de l’Ultimaker 2 les liste comme des catégories distinctes avec des plages différentes. [7]
Pourquoi mon imprimante n’atteint-elle pas la vitesse réglée ?
Les mouvements courts, les limites d’accélération et la planification du mouvement peuvent empêcher l’imprimante d’atteindre la valeur commandée. Prusa indique explicitement que les petits modèles peuvent ne jamais atteindre la vitesse cible. [2]
Qu’est-ce que le débit volumétrique en impression 3D ?
Il s’agit du débit de fourniture de matériau que le hotend et la buse peuvent maintenir, généralement exprimé en mm³/s pour les flux de travail d’extrusion de matériau. Si ce plafond est atteint, augmenter la vitesse nominale ou la hauteur de couche ne continuera pas à accroître le débit réel. [3]
Les valeurs de vitesse des imprimantes résine sont-elles comparables à celles du FFF ?
Non. Les systèmes à résine utilisent souvent des taux de fabrication en mm/h, tandis que le FFF utilise couramment une vitesse de mouvement en mm/s associée au débit d’extrusion. [9] [10] Les propres exemples de Formlabs montrent que les vitesses de résine varient fortement selon le matériau et l’application, ce qui explique aussi pourquoi ces valeurs ne sont pas directement transposables. [11]
À découvrir sur 3D Mag
- Certification UL pour les imprimantes 3D : ce qu’elle signifie vraiment
- Approbation de la FDA pour l’impression 3D : ce qu’elle signifie vraiment
Sources
- 1. ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire
- 2. Base de connaissances Prusa — Réglages de vitesse
- 3. Base de connaissances Prusa — Vitesse volumétrique maximale
- 4. Base de connaissances Prusa — Égaliseur de pression
- 5. Base de connaissances Prusa — Input Shaper (CORE One, MK4/S, MK3.9/S, MK3.5/S, XL, MINI/+)
- 6. NIST — Métrologie de l’impression 3D
- 7. Manuel utilisateur Ultimaker 2 v2.1
- 8. UltiMaker — Impression à très haute vitesse : comment imprimer en 3D plus rapidement
- 9. Formlabs — Comparer les spécifications techniques des imprimantes 3D SLA Formlabs




