



Résumé
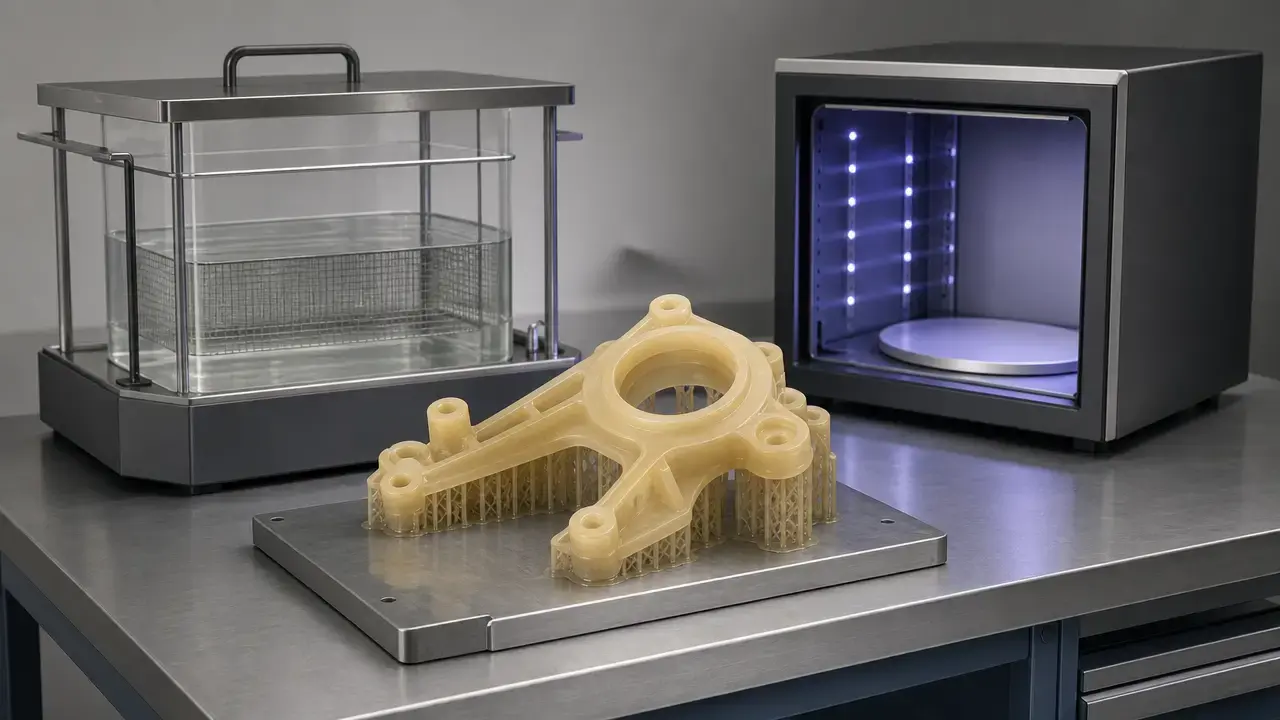
La résine type ABS est une appellation de photopolymère durcissable aux UV employée lorsque la résine standard est trop cassante, mais que l’utilisateur souhaite conserver le niveau de détail et l’état de surface de la photopolymérisation en cuve. Il est préférable de la considérer comme une désignation de résine durable ou technique définie par le fournisseur, et non comme une classe de matériau normalisée. [1]
Ses performances dépendent de la formulation, de l’imprimante, de l’orientation, du lavage et de la post-polymérisation. Un exemple de fabricant montre pourquoi cela compte : Formlabs Tough 2000 Resin V2 annonce une résistance ultime à la traction de 26.1 MPa à l’état vert et de 40.4 MPa après post-polymérisation selon son protocole ASTM D638-14 indiqué. [15] Une telle variation explique pourquoi une résine type ABS doit être évaluée à partir de sa fiche technique, de sa méthode d’essai et de son état de polymérisation, et non de son seul nom. [1] [15]
Ce que signifie « résine type ABS » (et ce que cela ne signifie pas)
La résine type ABS est une appellation de fournisseur désignant un photopolymère durcissable aux UV formulé pour imiter certains comportements associés à l’ABS, généralement une ténacité supérieure ou une fragilité inférieure à celle d’une résine de modélisation de base. Dans la terminologie de la fabrication additive, la famille de procédés plus large est la photopolymérisation en cuve, et l’ISO/ASTM 52900 constitue la référence terminologique pour cette famille. [1] L’expression est utile comme analogie de performance, mais ce n’est pas une classe de matériau normalisée avec un seuil minimal universel de résistance à la traction, de résistance aux chocs, d’allongement ou de HDT. [1]
Elle n’est pas chimiquement de l’ABS et n’est pas un thermoplastique mis en œuvre à l’état fondu comme l’ABS moulé. Cela signifie qu’une résine type ABS ne doit pas être considérée comme équivalente à l’ABS moulé par injection ou à un plastique technique certifié donné. [1] [11]
Cette appellation existe parce que les utilisateurs ont besoin d’un raccourci pour dire « plus tenace qu’une résine standard », mais les performances réelles proviennent de la formulation, de l’imprimante, du profil d’exposition, du lavage et de la post-polymérisation. Deux produits type ABS peuvent se comporter très différemment ; c’est donc la fiche technique, et non le nom, qui doit déterminer si une résine convient à une application donnée. [15] [18] [19] [21]
Pourquoi l’ABS est devenu la référence de comparaison
L’ABS est devenu la référence de comparaison car il est largement reconnu comme un plastique technique dur, tenace et résistant à la chaleur, ce qui en fait un raccourci intuitif lorsque les fabricants de résines veulent signaler une meilleure ténacité qu’un photopolymère de modélisation cassant. Britannica date le brevet de l’ABS de 1948 et note sa commercialisation en 1954 ; cette comparaison était donc déjà familière bien avant que les imprimantes à résine de bureau ne popularisent l’appellation « type ABS ». [11]
SLA vs MSLA/LCD vs DLP : même famille de procédés, moteurs lumineux différents
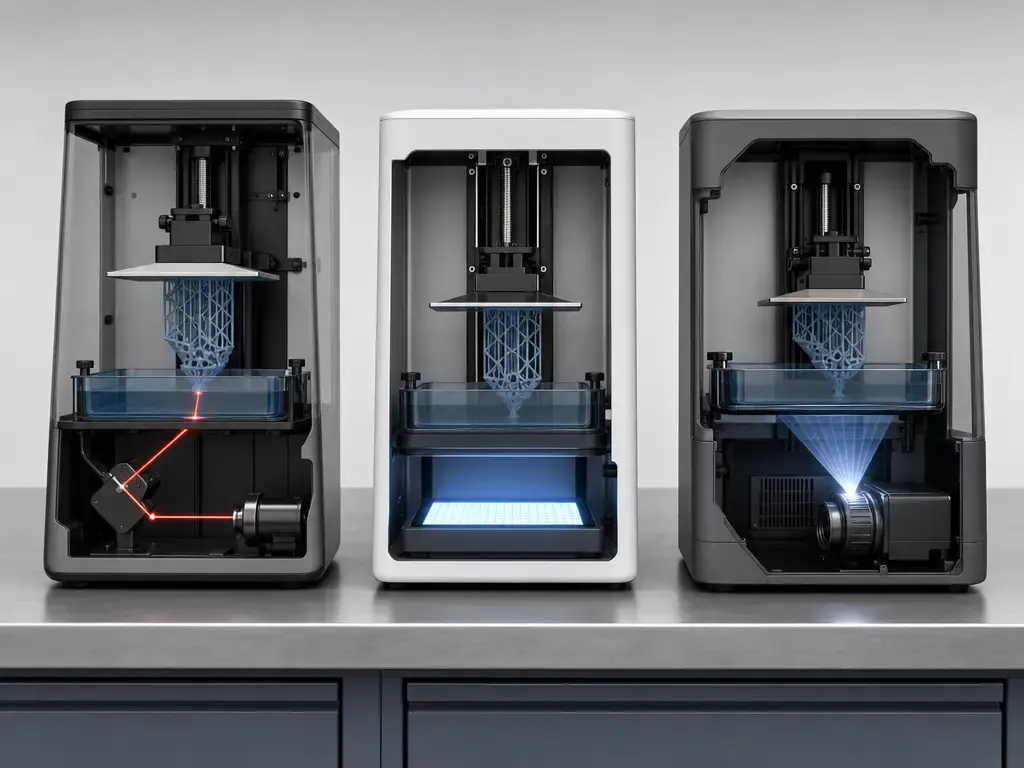
Les procédés SLA, MSLA/LCD et DLP appartiennent tous à la photopolymérisation en cuve, la famille de fabrication additive dans laquelle un photopolymère liquide est polymérisé couche par couche dans un bac de résine. Dans ce contexte, la photopolymérisation est la réaction activée par la lumière qui transforme la résine liquide en solide réticulé. L’ISO/ASTM 52900 est la référence terminologique pour employer « photopolymérisation en cuve » comme terme de famille de procédés. [1]
Les types d’imprimantes se distinguent par leur manière de délivrer la lumière. La SLA utilise un laser pour tracer chaque couche, la DLP utilise un projecteur et une matrice de micromiroirs pour exposer l’image de la couche, et la MSLA utilise couramment un écran LCD pour masquer la lumière afin que seule la section prévue polymérise. Ces différences comptent, car la délivrance de lumière, la mécanique de pelage et la conception de la machine peuvent modifier la précision, l’aspect de surface et le résultat mécanique final, même lorsque la famille de résine semble similaire. Le guide de comparaison de Formlabs constitue une référence utile pour ces distinctions pratiques. [16]
La compatibilité ne se limite pas à la longueur d’onde : écosystèmes ouverts ou fermés
Les écosystèmes fermés peuvent être utiles, car l’imprimante, la résine et le flux de post-traitement y ont été validés ensemble. Les flux de travail à matériaux ouverts offrent un accès plus large aux matériaux, mais transfèrent également davantage de réglages et de dépannage à l’utilisateur. L’Open Material Mode de Formlabs est un exemple de flux de travail ouvert assorti de réserves explicites concernant l’assistance et la garantie, tandis que Stratasys présente sa plateforme Neo comme un système à matériaux ouverts pour les résines 355 nm disponibles dans le commerce. [17] [19]
La compatibilité de longueur d’onde est nécessaire, mais ne suffit pas à elle seule. Le fait qu’une résine soit compatible avec une lumière de 405 nm ou de 355 nm ne garantit pas qu’elle s’imprimera correctement sur chaque machine utilisant cette longueur d’onde, car les profils d’exposition, le comportement de la résine, les forces de pelage, le chauffage et le comportement du bac ou du film influencent tous le résultat. L’accès ouvert n’est pas synonyme de fiabilité validée. [17] [19]
Avant d’utiliser une résine sur une imprimante, vérifiez :
- La longueur d’onde et le type de moteur lumineux de l’imprimante, qu’il soit SLA, DLP ou MSLA.
- L’existence d’un profil validé, ou la nécessité de le régler vous-même.
- La température de la résine et les implications de sa viscosité.
- La compatibilité du bac ou du film et le comportement au pelage.
- Le solvant et la durée de lavage.
- Le profil de post-polymérisation requis, y compris la lumière et la chaleur si elles sont spécifiées.
Flux de travail : impression, lavage, séchage, post-polymérisation
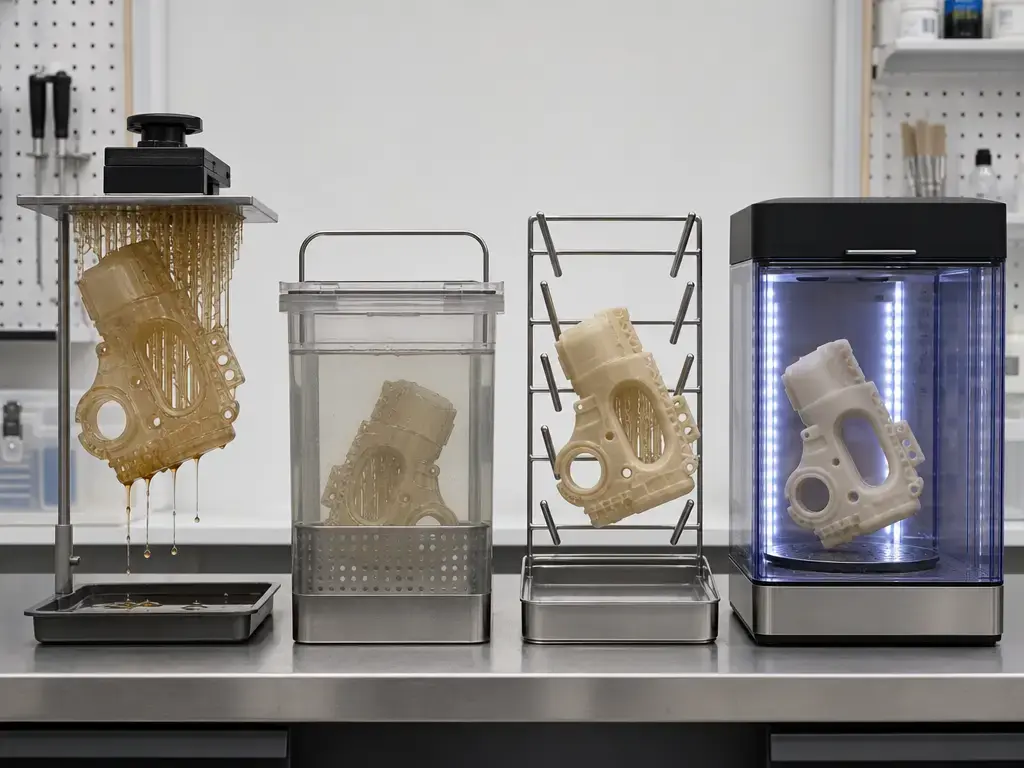
Un flux de travail pratique pour une résine type ABS commence à l’imprimante et se termine par une pièce entièrement post-polymérisée, mais les détails dépendent de la résine et de l’imprimante plutôt que d’être universels. Les paramètres d’exposition, le comportement au pelage, le lavage et la polymérisation peuvent tous affecter l’ajustement, la qualité de surface et la ténacité apparente. [1] [16]
- Agitez la bouteille de résine.
- Imprimez la pièce avec le profil recommandé par le fournisseur.
- Égouttez l’excès de résine de la fabrication.
- Lavez la pièce dans le solvant recommandé.
- Séchez-la complètement.
- Post-polymérisez-la conformément à la fiche technique de la résine.
- Inspectez l’aspect collant, le gauchissement et les marques de supports.
- Conditionnement supplémentaire facultatif, si la fiche technique le demande.
La post-polymérisation n’est pas une simple étape de finition. Elle peut modifier sensiblement les propriétés mesurées. Formlabs Tough 2000 Resin V2 annonce une résistance ultime à la traction de 26.1 MPa à l’état vert et de 40.4 MPa après post-polymérisation, tandis que l’allongement à la rupture baisse de 149% à 79% selon ASTM D638-14. [15] La même fiche technique associe ces valeurs à un flux de travail précis : pièces imprimées sur une Form 4 à 100 μm, lavées pendant 10+5 minutes dans au moins 99% d’IPA, puis post-polymérisées pendant 12 minutes à 70 °C dans une Form Cure V2. [15] C’est pourquoi les valeurs à l’état vert d’une résine ne doivent pas être comparées aux valeurs post-polymérisées d’une autre résine. [15]
Pour votre sécurité, consultez la FDS et portez des gants résistants aux produits chimiques, par exemple en nitrile ou en néoprène, lors de la manipulation de résine non polymérisée. N’utilisez pas de gants en latex. Post-polymérisez complètement les pièces imprimées conformément aux instructions du fabricant avant de les manipuler sans gants. [14] La polymérisation réduit les dangers, mais n’établit pas une certification pour un usage cutané, alimentaire, médical ou comme jouet.
Comment comparer les données de fiches techniques de résines type ABS (méthodes + conditionnement)
Les valeurs des fiches techniques sont utiles, mais elles sont déclarées par les fournisseurs et conditionnelles. Pour les résines type ABS, une même appellation peut masquer différents états de polymérisation, formes d’éprouvettes et paramètres d’impression ; un chiffre ne devient utile à la décision que lorsque la méthode et le conditionnement sont clairs. Les données de traction, de flexion, de choc et de HDT doivent être lues dans le contexte de la famille ASTM ou ISO indiquée, et non comme des constantes universelles. [2] [3] [4] [5] [6] [7] [8] [9]
La géométrie des éprouvettes et le conditionnement importent avant toute comparaison. Une éprouvette de traction, une bande de flexion et une éprouvette Izod ne mesurent pas le même comportement. L’orientation de fabrication, l’état de polymérisation, le modèle d’imprimante, le profil d’exposition, le vieillissement et l’environnement d’essai peuvent tous modifier le résultat. Des études indépendantes sur des éprouvettes photopolymérisées en cuve montrent également que l’orientation, l’épaisseur de couche, la vitesse de déformation et la taille de l’éprouvette peuvent influencer la résistance, la rigidité et le comportement à la rupture mesurés. [10] [13]
La HDT et le choc exigent une rigueur supplémentaire. L’ISO 75-1 indique que « HDT » est une abréviation courante, bien qu’elle ne soit pas la désignation officielle du document, et l’ISO 75-2 définit trois conditions de charge différentes : méthode A à 1.80 MPa, méthode B à 0.45 MPa et méthode C à 8.00 MPa. [8] [9] Les données de choc doivent aussi préciser la méthode et la condition d’entaille. Si une fiche technique présente des incohérences internes, cessez de la considérer comme une référence. La fiche technique Anycubic ABS-Like Resin Pro 2, telle qu’elle est rédigée, indique « Bending Modulus 40–45 MPa » et « Bending Strength 1400–1800 MPa » selon ASTM D790, ce qui relève plus vraisemblablement d’un problème d’étiquetage ou d’unités que d’une comparaison fiable en flexion. [22]
| Mesure | Méthode ASTM courante | Méthode ISO courante |
|---|---|---|
| Résistance à la traction / allongement à la rupture | ASTM D638-22. [2] | ISO 527-1:2019. [6] |
| Résistance à la flexion / module de flexion | ASTM D790-25. [3] | ISO 178:2019. [7] |
| Choc Izod | ASTM D256-26. [4] | La méthode varie selon la source ; comparez uniquement selon la méthode et la condition d’entaille indiquées. |
| HDT / DTUL | ASTM D648-18. [5] | ISO 75-1:2020 et méthodes de charge ISO 75-2 A 1.80 MPa, B 0.45 MPa, C 8.00 MPa. [8] [9] |
Ne comparez pas :
- Les valeurs à l’état vert d’une résine avec les valeurs post-polymérisées d’une autre.
- Un Izod entaillé avec un Izod non entaillé comme s’ils étaient équivalents.
- Une HDT à 0.45 ou 0.46 MPa avec une HDT à 1.8 MPa comme si la charge était la même.
- Des résultats ASTM et ISO comme s’ils étaient automatiquement identiques.
Indicateurs de performance : ce que « solide » et « durable » peuvent réellement signifier
« Solide » n’est pas une propriété unique. Pour une résine type ABS, la résistance à la traction décrit la résistance à l’arrachement, le module de traction décrit la rigidité en traction, l’allongement à la rupture décrit la déformation que subit l’éprouvette avant rupture, la résistance et le module de flexion décrivent le comportement en flexion, la résistance aux chocs décrit le comportement à la rupture sous chargement soudain, la dureté Shore décrit la résistance à l’indentation de surface et la HDT décrit la déflexion sous une charge définie lorsque la température augmente. Le retrait est encore différent : c’est un indicateur de procédé qui peut affecter l’ajustement et le gauchissement, mais ce n’est pas une tolérance dimensionnelle garantie. La résistance n’est pas la ténacité, et une résine peut être performante selon un indicateur tout en décevant selon un autre. [2] [3] [4] [5] [6] [7] [8] [9]
Les produits réels illustrent clairement cette variation. Formlabs Tough 2000 Resin V2 annonce après post-polymérisation une résistance à la flexion de 67 MPa, un module de flexion de 1701 MPa, un Izod entaillé de 25 J/m, un Izod non entaillé de 325 J/m et des valeurs de HDT de 70 °C à 0.45 MPa et de 57 °C à 1.8 MPa. [15] Accura ABS White de 3D Systems annonce une résistance à la traction de 46–48 MPa, un module de traction de 2290–2400 MPa, un allongement à la rupture de 8–14%, une résistance à la flexion de 74–76 MPa, un module de flexion de 2040–2120 MPa et une HDT de 51 °C à 66 psi, soit environ 0.455 MPa. [18] WaterShed XC 11122 de Stratasys présente un autre compromis : résistance à la traction de 50 MPa, allongement de 15.5%, module de flexion de 2205 MPa, Izod entaillé de 25 J/m, HDT de 50 °C à 0.46 MPa et absorption d’eau de 0.35%. [19] ABS-Like Resin 3.0 d’Anycubic indique une viscosité de 280–300 mPa·s à 25 °C, une densité de 1.06–1.09 g/cm³, une dureté Shore D de 83–86, une résistance à la traction de 38–45 MPa, un allongement à la rupture de 22–27% et un retrait volumique de 3.9–4.9%. [21]
Une précaution mérite d’être formulée clairement : la fiche récapitulative Accura ABS White indique également une résistance aux chocs ASTM D256 de 24–47 J/m, mais elle ne précise pas la condition d’entaille dans le tableau principal ; cette valeur est donc préférable à traiter comme une référence propre au fournisseur plutôt que comme une comparaison directe avec des données Izod explicitement entaillées ou non entaillées. [18] Sans détails sur la méthode, la condition de charge et l’état de polymérisation, les affirmations « solide » et « durable » sont peu informatives. [15] [18] [19] [21]
Résine type ABS vs résine standard vs ABS thermoplastique
Par rapport à une résine de modélisation standard, une résine type ABS est généralement choisie lorsqu’une pièce nécessite une meilleure ténacité, un toucher moins cassant ou un comportement d’encliquetage plus tolérant tout en conservant les détails fins et la qualité de surface associés à la photopolymérisation en cuve. Cela ne signifie pas automatiquement une résistance à la traction plus élevée pour chaque produit, mais plutôt un équilibre de propriétés différent. [1] [15]
Par rapport au véritable ABS thermoplastique, la résine type ABS appartient à une autre famille de matériaux. L’ABS est un plastique technique dur, tenace et résistant à la chaleur, tandis que les pièces en résine type ABS sont des réseaux polymères photopolymérisés dont les propriétés dépendent fortement de l’état de polymérisation et des conditions d’impression. [11] Les comparaisons thermiques exigent également de la rigueur : les ISO 75-1 et ISO 75-2 indiquent clairement que les chiffres de HDT n’ont de sens qu’avec la condition de charge indiquée ; une valeur à 0.45 MPa n’est donc pas directement comparable à une valeur à 1.8 MPa. [8] [9] WaterShed XC 11122 rappelle utilement que le positionnement « type ABS » peut recouper des matériaux transparents orientés application, et pas seulement des boîtiers et clips opaques. [19] [20]
| Classe de matériau | Optimisée pour | Risque de défaillance typique | Usage le plus adapté |
|---|---|---|---|
| Résine standard | Détails fins et surfaces esthétiques lisses | Rupture fragile et faible tolérance à la déformation | Modèles visuels et maquettes esthétiques |
| Résine type ABS | Meilleure ténacité et prototypage fonctionnel | Sensibilité à l’état de polymérisation, à la chaleur et aux conditions d’essai de choc | Contrôles d’ajustement, boîtiers, clips et pièces prototypes peu sollicitées |
| ABS thermoplastique | Pièces en plastique technique mises en œuvre à l’état fondu | Comportement à la chaleur, au fluage, à la fatigue et aux solvants différent des photopolymères | Boîtiers moulés, composants plastiques durables et pièces de production |
| Résine orientée application telle que WaterShed XC 11122 | Objectifs optiques ou mécaniques spécialisés | Performances propres à la formulation, non généralisables à toute la catégorie | Pièces transparentes, modèles d’écoulement, conduits et usages liés à la fonderie |
WaterShed XC 11122 renforce le constat général. Stratasys le positionne comme présentant des propriétés de type ABS et PBT et comme adapté à des applications telles que l’analyse d’écoulement de fluides, les conduits, la cire perdue et les lentilles. Cela rappelle que les catégories de résines sont des raccourcis de performance, et non des grades stricts. [20]
Applications : validation de prototype vs service léger vs usage final à ne pas présumer
La résine type ABS est principalement employée pour les prototypes et les pièces à faible risque nécessitant davantage de ténacité qu’une résine de modélisation cassante, tout en bénéficiant du niveau de détail et de la finition de la photopolymérisation en cuve. [1] [21]
Pour la validation de prototypes, cela désigne généralement les contrôles d’ajustement, l’assemblage de boîtiers, l’examen esthétique, les essais d’encliquetage et les essais fonctionnels de courte durée. Les exemples industriels montrent l’étendue possible des usages : Stratasys positionne WaterShed XC 11122 pour l’analyse d’écoulement de fluides, les conduits, la cire perdue et les lentilles, tandis que des matériaux grand public comme Anycubic ABS-Like Resin 3.0 publient des données de traction, d’allongement et de retrait destinées à un usage de type prototype sur de petites imprimantes à résine. [20] [21]
Un service léger est possible, mais uniquement après des essais sur la géométrie et l’environnement réels. Anycubic ABS-Like Resin Pro 2, par exemple, indique une résistance à la traction de 35–45 MPa, un allongement à la rupture de 35–40%, une résistance aux chocs Izod de 126 J/m selon GB/T1843/U et un retrait volumique de 4.3–5.6%, mais ces valeurs ne remplacent toujours pas une validation spécifique à l’application. [22] Les chargements répétés, les températures élevées, l’exposition extérieure aux UV et le contact avec des solvants ne doivent pas être considérés comme sûrs au seul motif que l’étiquette indique type ABS. [5] [14]
- Adapté à la validation de prototypes : essais d’encliquetage, ajustement de clips, contrôles d’assemblage de boîtiers, essais de perçage ou taraudage de courte durée, ainsi que gabarits ou montages dans un environnement contrôlé.
- Éventuellement adapté à un service léger (tester d’abord) : équerres peu chargées, capots, poignées et mécanismes à faible nombre de cycles.
- Non pris en charge / à haut risque sans validation spécifique à la résine : charnières souples, engrenages sous couple soutenu, pièces porteuses critiques pour la sécurité, exposition extérieure aux UV, service à température élevée et pièces en contact avec des solvants.
Réserves sur la conception et les performances dimensionnelles
La géométrie détermine souvent si une pièce en résine type ABS survit. Les parois minces, angles intérieurs vifs, cicatrices de supports, portées non soutenues, bossages, trous et éléments à ajustement serré agissent tous comme des concentrateurs de contraintes. L’orientation est également importante, car les pièces photopolymérisées en cuve peuvent présenter un comportement anisotrope selon le plan de fabrication, l’épaisseur de couche et les conditions de polymérisation. Des recherches indépendantes sur des éprouvettes photopolymérisées en cuve illustrent ce point : une étude a modélisé 45 éprouvettes selon trois géométries et les a testées selon ISO 527-2, ISO 604:2002 et ISO 178:2019 à 1 mm/min. [10] Une autre étude sur la photopolymérisation en cuve a constaté que l’orientation de fabrication, l’épaisseur de couche, la vitesse de déformation et la taille de l’éprouvette influençaient toutes la rigidité, la résistance ou la déformation à la rupture mesurées. [13]
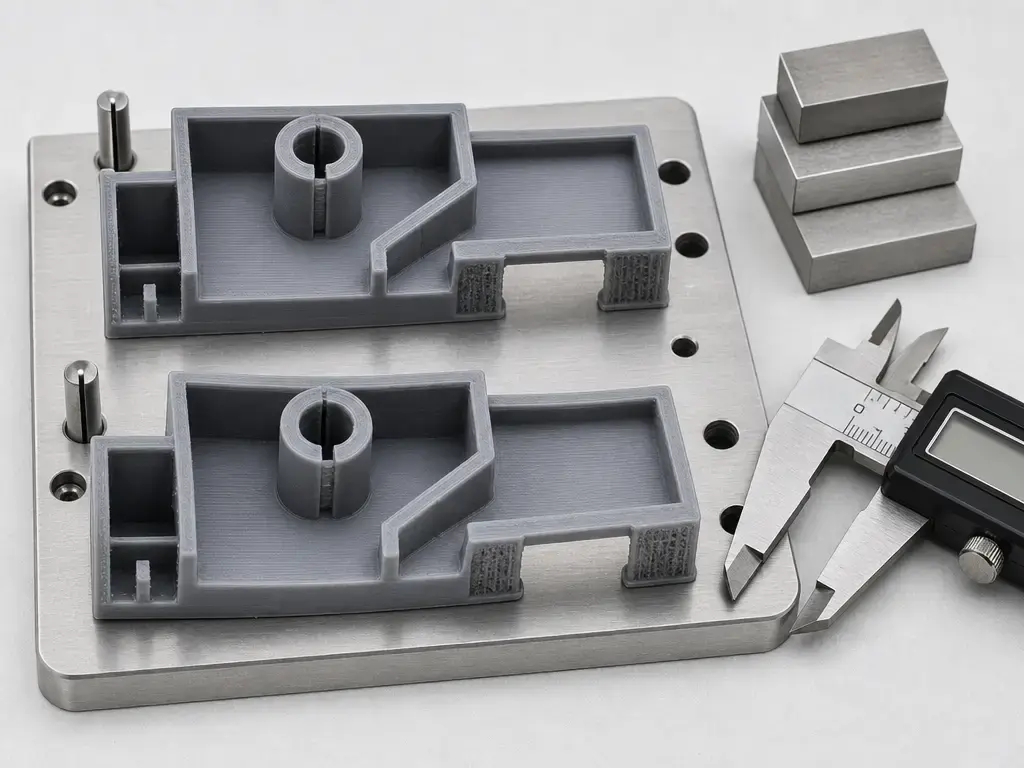
Les performances dimensionnelles exigent également de la rigueur. La taille de pixel X-Y ou la taille du point laser, la hauteur de couche, le retrait de résine, la disposition des supports et la post-polymérisation affectent tous le résultat final, mais ce ne sont pas des notions interchangeables. Une valeur de retrait n’est pas une valeur de tolérance. Anycubic ABS-Like Resin 3.0, par exemple, indique un retrait volumique de 3.9–4.9%, mais ce seul chiffre ne prédit pas l’ajustement final d’une pièce réelle sur une machine et avec un flux de travail spécifiques. [21]
Vérifications de conception avant de choisir une résine type ABS
- Y a-t-il des parois minces ou de petits clips susceptibles de se fissurer lors de l’assemblage ?
- Faut-il utiliser des inserts plutôt que des filetages imprimés ?
- La pièce doit-elle résister aux chutes ou aux chocs répétés ?
- Sera-t-elle exposée à une chaleur proche de la plage de HDT indiquée ?
- Sera-t-elle en contact avec un solvant, un nettoyant ou une huile ?
- Sera-t-elle utilisée à l’extérieur ou exposée aux UV ?
- Quelles tolérances sont réellement requises ?
- L’application exige-t-elle une certification ou une qualification traçable ?
Limites et modes de défaillance
Une résine type ABS peut toujours échouer de manière fragile lorsque des fissures partent d’entailles, d’angles vifs, de cicatrices de supports ou d’autres élévateurs locaux de contrainte. C’est l’une des raisons pour lesquelles les données de choc doivent être lues avec attention : les valeurs ASTM D256, les valeurs Izod entaillées et les valeurs non entaillées ne sont pas des descriptions interchangeables de la « ténacité ». [4] [15]
La résistance thermique est également limitée par les conditions d’essai. L’ISO 75-1 indique que HDT est une abréviation courante plutôt qu’une désignation officielle du document, et l’ISO 75-2 définit plusieurs conditions de charge qui modifient sensiblement la signification du résultat. L’ASTM D648 avertit également que les données de température de déflexion ne sont pas destinées à prédire les performances réelles en utilisation finale, sauf si les conditions sont comparables. [8] [9] [5] Le fluage, la fatigue, le vieillissement UV et la résistance chimique dépendent eux aussi de l’application, sauf si la résine a été testée dans ces conditions exactes. [5] [14]
Pour la résine non polymérisée, suivez la FDS, utilisez des gants en nitrile ou néoprène et n’utilisez pas de gants en latex. Post-polymérisez complètement les objets imprimés avant de les manipuler sans gants, conformément aux instructions du fournisseur. [14] Une pièce polymérisée n’est pas automatiquement certifiée pour un usage cutané, alimentaire, médical ou comme jouet.
Aperçu de la recherche : pourquoi le procédé et la polymérisation peuvent dominer le « matériau »
Une étude de 2023 publiée dans Polymers montre pourquoi une lecture spécifique au procédé importe. Les auteurs ont modélisé 45 éprouvettes selon trois géométries et les ont testées en traction ISO 527-2, compression ISO 604:2002 et flexion ISO 178:2019 à une vitesse d’essai de 1 mm/min. [10] Dans cet ensemble de données, la ténacité FDM représentait 40% de la ténacité DLP, l’allongement à la rupture FDM représentait 37% de celui du DLP, et la contrainte ultime à la traction SLA était 27% supérieure à celle du FDM. [10]
Ces chiffres ne prouvent pas qu’un type d’imprimante est toujours meilleur. Ils montrent que le procédé, la machine et la configuration d’essai peuvent dominer suffisamment le résultat pour rendre les simples appellations de catégorie trompeuses. Pour les résines type ABS, la leçon pratique consiste à considérer les chiffres publiés comme des preuves spécifiques à un procédé, et non comme un classement universel de toutes les pièces SLA, DLP ou MSLA. [10]
Conclusion : quand la résine type ABS est le bon choix
La résine type ABS est un choix pertinent lorsque la résine standard est trop cassante, mais que vous souhaitez conserver le niveau de détail, la finition et le flux de travail de la photopolymérisation en cuve. Elle doit être considérée comme une catégorie de performance définie par le fournisseur plutôt que comme un grade normalisé, et le choix doit reposer sur la fiche technique, l’état de polymérisation et le cas d’usage prévu, et non sur la seule appellation. [1] Une résine peut devenir nettement plus résistante après post-polymérisation, comme le montre l’exemple Formlabs Tough 2000, mais cela ne supprime pas la nécessité de vérifier la marge thermique, le comportement aux chocs et la géométrie de la pièce pour l’application réelle. [15]
FAQ
Qu’est-ce qu’une résine type ABS, et est-ce réellement du plastique ABS ?
La résine type ABS est une appellation de fournisseur pour un photopolymère durcissable aux UV visant à imiter certains comportements associés à l’ABS, tels qu’une ténacité améliorée ou une fragilité réduite. Ce n’est pas un véritable ABS thermoplastique et ce n’est pas un grade de matériau normalisé selon les normes de vocabulaire de la fabrication additive. [1] [11]
Une résine type ABS est-elle solide et durable pour des pièces fonctionnelles ?
Parfois, mais seulement dans un sens qualifié. La résistance peut désigner la résistance à la traction, la résistance à la flexion, la résistance aux chocs ou la résistance thermique, et ces indicateurs n’évoluent pas ensemble. Une résine peut afficher de bonnes valeurs de traction tout en décevant en choc entaillé ou sous l’effet de la chaleur. [15] [18] [19]
À quoi sert la résine type ABS en impression SLA, MSLA/LCD et DLP ?
Elle est le plus souvent utilisée pour les prototypes fonctionnels, les contrôles de boîtiers, les essais d’encliquetage, les prototypes esthétiques et les autres pièces pour lesquelles une résine standard paraît trop cassante. Certains matériaux industriels de stéréolithographie s’étendent aussi à l’analyse d’écoulement, aux conduits, aux travaux liés à la fonderie et aux maquettes techniques transparentes. [20] [21]
Une résine type ABS nécessite-t-elle une post-polymérisation pour atteindre ses propriétés annoncées ?
Généralement oui. Formlabs Tough 2000 Resin V2, par exemple, indique que la résistance ultime à la traction passe de 26.1 MPa à 40.4 MPa après post-polymérisation, tandis que l’allongement à la rupture diminue de 149% à 79% selon son protocole ASTM D638-14 indiqué. [15]
Pourquoi deux résines type ABS peuvent-elles avoir une résistance à la traction similaire mais des résultats très différents d’allongement et de choc ?
Parce qu’elles ne mesurent pas le même mode de défaillance et que la formulation ainsi que le procédé importent. La résistance à la traction, l’allongement à la rupture et la résistance aux chocs reflètent différents aspects du comportement, et l’état de polymérisation, l’orientation, la géométrie de l’éprouvette et la méthode d’essai peuvent tous modifier le résultat. Les recherches comme les données de fiches techniques de fournisseurs montrent que ces variables peuvent être suffisamment importantes pour changer le classement entre matériaux. [10] [15] [19]
Comment comparer les valeurs de HDT dans les fiches techniques de résines type ABS ?
Comparez toujours la condition de charge avec le chiffre. Selon l’ISO 75-2, la méthode A correspond à 1.80 MPa, la méthode B à 0.45 MPa et la méthode C à 8.00 MPa ; les valeurs obtenues sous différentes charges ne sont donc pas équivalentes. Les données ASTM D648 et ISO 75 sont également des chiffres de conditions d’essai, et non des garanties directes de température de service. [5] [8] [9]
Pourquoi les pièces type ABS peuvent-elles devenir plus cassantes ou se gauchir après polymérisation, et comment diagnostiquer le problème en sécurité ?
La post-polymérisation peut augmenter la résistance tout en réduisant l’allongement, et tout retrait induit par la polymérisation peut révéler un gauchissement moins apparent à l’état vert. Commencez par vérifier les paramètres d’exposition, la durée de lavage, la stratégie de supports et le programme de polymérisation. Si une fiche technique semble incohérente, par exemple Anycubic Pro 2 affichant une valeur de choc dans la fiche technique PDF et une autre sur la page produit, signalez le conflit au lieu de faire la moyenne des chiffres. [15] [22] [23]
Sources
- ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. Norme. https://www.iso.org/standard/74514.html
- ASTM D638-22 — Méthode d’essai normalisée pour les propriétés de traction des plastiques. Norme. https://store.astm.org/standards/d638
- ASTM D790-25 — Méthodes d’essai normalisées pour les propriétés en flexion des plastiques non renforcés et renforcés et des matériaux isolants électriques. Norme. https://store.astm.org/standards/d790
- ASTM D256-26 — Méthodes d’essai normalisées pour déterminer la résistance aux chocs Izod au pendule des plastiques. Norme. https://store.astm.org/standards/d256
- ASTM D648-18 — Méthode d’essai normalisée pour la température de déflexion des plastiques sous charge de flexion en position sur chant. Norme. https://store.astm.org/standards/d648
- ISO 527-1:2019 — Plastiques — Détermination des propriétés en traction — Partie 1 : Principes généraux. Norme. https://www.iso.org/standard/527-1
- ISO 178:2019 — Plastiques — Détermination des propriétés en flexion. Norme. https://www.iso.org/standard/70513.html
- ISO 75-1:2020 — Plastiques — Détermination de la température de fléchissement sous charge — Partie 1 : Méthode générale d’essai. Norme. https://www.iso.org/standard/77576.html
- ISO 75-2:2013 — Plastiques — Détermination de la température de fléchissement sous charge — Partie 2 : Plastiques et ébonite. Norme. https://www.iso.org/standard/55653.html
- Golubović et al. (2023) — Examen mécanique complet des polymères ABS et type ABS fabriqués additivement par extrusion de matériau et procédés de photopolymérisation en cuve. Étude scientifique. https://www.mdpi.com/2073-4360/15/21/4197
- Encyclopaedia Britannica — Copolymère acrylonitrile-butadiène-styrène (ABS). Référence. https://www.britannica.com/science/acrylonitrile-butadiene-styrene-copolymer
- Taormina et al. (2018) — Procédés d’impression 3D pour matériaux polymères photopolymérisables : technologies, matériaux et tendances futures. Revue scientifique. https://journals.sagepub.com/doi/10.1177/2280800018764770
- Additive Manufacturing (2018) — Sur les effets d’anisotropie, de vitesse de déformation et de taille dans les éprouvettes issues de photopolymérisation en cuve. Étude scientifique. https://www.sciencedirect.com/science/article/pii/S221486041730235X
- PAMA/RadTech (2023) — Manipulation appropriée des résines d’impression 3D durcissables aux UV. Conseils officiels de sécurité. https://pama3d.org/wp-content/uploads/2023/05/3DPrinterSafetyPoster_2023_final.pdf
- Formlabs (2025) — Fiche technique Tough 2000 Resin V2. Fiche technique du fabricant. https://formlabs-media.formlabs.com/datasheets/251013-MS-TDS-Tough_2000_V2.pdf
- Formlabs — SLA vs. DLP vs. MSLA vs. LCD : guide des imprimantes 3D à résine. Documentation du fabricant. https://formlabs.com/blog/sla-dlp-msla-lcd-resin-3d-printer-comparison/
- Formlabs — Open Material Mode. Documentation du fabricant. https://formlabs.com/store/materials/open-material-mode/
- 3D Systems (2020) — Fiche technique Accura ABS White (SL 7810). Fiche technique du fabricant. https://www.3dsystems.com/sites/default/files/2020-11/3d-systems-accura-abs-white-sl7810-datasheet-usa4-2020-10-13-a-print.pdf
- Stratasys (2025) — Présentation des matériaux vedettes de l’imprimante 3D Neo. Documentation du fabricant. https://www.stratasys.com/siteassets/materials/materials-catalog/stereolithography-materials/somos-material-comparision-1125a.pdf?v=4aea5d
- Stratasys — Somos WaterShed XC 11122. Page du fabricant. https://www.stratasys.com/uk/materials/materials-catalog/stereolithography-materials/somos-watershed-xc-11122/
- Anycubic — Fiche technique ABS-Like Resin 3.0. Fiche technique du fabricant. https://cdn.shopify.com/s/files/1/0245/5519/2380/files/ANYCUBIC-TDS-ABS-Like_Resin_3.0_815df629-d242-4968-9f14-0defcf102280.pdf?v=1758252957
- Anycubic — Fiche technique ABS-Like Resin Pro 2. Fiche technique du fabricant. https://cdn.shopify.com/s/files/1/0698/1235/5357/files/ANYCUBIC-TDS-ABS-Like_Resin_Pro_2.pdf?v=1757576606
- Anycubic — Page produit ABS-Like Resin Pro 2. Page du fabricant. https://store.anycubic.com/products/abs-like-resin-pro-2




