



Résumé
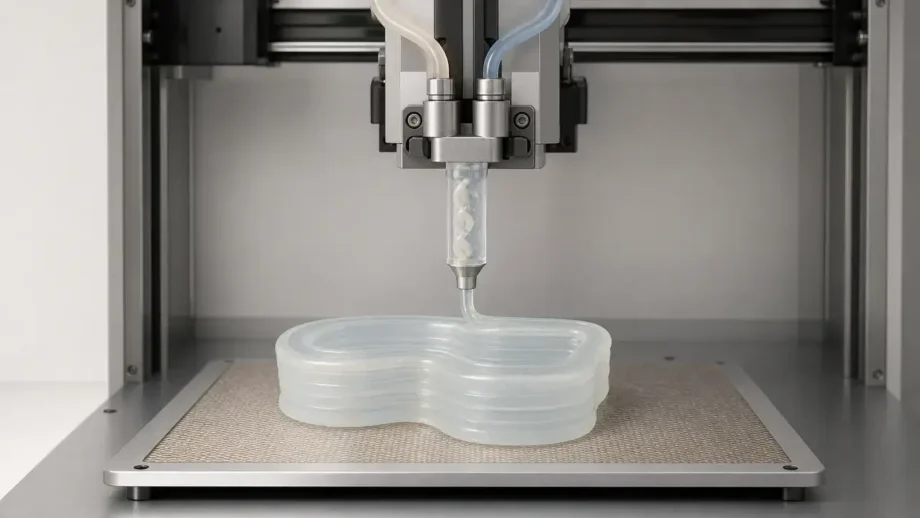
Oui, l’impression 3D silicone est possible, mais la plupart des flux de travail réels utilisent une extrusion spécialisée de matériaux en silicone bicomposant ou des systèmes de résine propres aux fournisseurs plutôt que l’impression ordinaire de filament sur machine de bureau. Dans cet article, le « véritable silicone » désigne un matériau polysiloxane vulcanisé, et non simplement un plastique souple au toucher similaire. [3] [1]
Cette distinction est importante, car le marché mélange souvent trois choses différentes : le véritable silicone, les substituts thermoplastiques tels que le TPU ou le TPE, et les photopolymères souples commercialisés comme « semblables au silicone ». Elle importe aussi pour les allégations de sécurité. Une fiche technique de matériau, un résultat de cytotoxicité ou une déclaration de contact alimentaire ne rendent pas, à eux seuls, une pièce imprimée finie approuvée pour un usage médical ou le contact alimentaire, car l’évaluation biologique s’inscrit dans la gestion des risques et l’examen de la FDA est spécifique au dossier et au dispositif. [26] [28]
Véritable silicone vs TPU/TPE vs résine souple « semblable au silicone »
Dans cet article, le véritable silicone est défini par sa chimie, non par son toucher. L’IUPAC définit un polysiloxane comme un polymère présentant une alternance d’atomes d’oxygène et de silicium dans sa chaîne principale, et « silicone » est le nom courant de cette classe. C’est la limite employée ici : si le réseau final vulcanisé est un polysiloxane, il s’agit de véritable silicone ; s’il s’agit simplement d’un polymère organique flexible, ce n’en est pas. [1]
Le TPU et de nombreuses qualités de TPE peuvent produire des pièces souples et flexibles, mais restent des thermoplastiques mis en œuvre par fusion puis resolidification. Les élastomères de silicone vulcanisés sont des réseaux réticulés ; leur comportement sous l’effet de la chaleur, des solvants, de la compression prolongée et du post-traitement peut donc différer sensiblement de celui des élastomères compatibles avec les filaments, même si les deux semblent caoutchouteux à la main.
C’est pourquoi l’expression « impression 3D de résine silicone » doit être soigneusement nuancée. Dans les recherches, elle désigne souvent tout flux de résine souple. Techniquement, toutefois, la plupart des matériaux de photopolymérisation en cuve ne sont pas des silicones. Une résine ne devrait être appelée silicone que lorsque le fabricant étaye une chimie silicone ou qu’une caractérisation indépendante confirme cette allégation. Si la chimie n’est pas clairement divulguée, la désignation plus prudente est silicone selon la description du fournisseur. Formlabs affirme explicitement que Silicone 40A est « 100% silicone » et du « silicone pur, sans monomère ni acrylate ajouté », tandis que Stratasys décrit P3 Silicone 25A comme un matériau en silicone pur à chaîne principale silicium-oxygène. Ces éléments restent des allégations de fournisseurs tant qu’ils ne sont pas vérifiés indépendamment. [16] [19]
La documentation devient plus importante lorsque le langage marketing s’oriente vers les soins de santé ou le contact cutané. L’ISO 10993-1:2025 inscrit l’évaluation biologique dans un processus de gestion des risques, et la FDA utilise ce cadre dans les contextes de soumission plutôt que comme simple label de matériau. [26] [28]
Comment évaluer une allégation de « véritable silicone »
- Recherchez une déclaration de chimie explicite telle que polysiloxane, silicone ou chaîne principale silicium-oxygène, et non seulement « souple » ou « semblable au silicone ». [1]
- Demandez à la fois la TDS et la SDS, car le seul nom du matériau indique rarement suffisamment d’éléments sur la chimie ou la mise en œuvre.
- Demandez le protocole complet de vulcanisation ou de post-vulcanisation, car les propriétés publiées peuvent ne s’appliquer qu’après une séquence précise de lavage et de vulcanisation. [15] [17] [18]
- Vérifiez les méthodes d’essai derrière les valeurs, telles que ASTM D412, D624, D2240, D395 ou ISO 37, 34-1, 48-4, 815-1. [4] [5] [6] [7] [8] [9] [10] [11]
- Si un usage médical est évoqué, demandez quelles parties de l’ISO 10993 ont été testées, lesquelles sont en attente, et si les données concernent la matière première, la pièce imprimée ou un flux de post-traitement spécifique. [26] [28]
- Pour les flux de résine, demandez comment les résidus non vulcanisés sont éliminés et comment l’achèvement de la post-vulcanisation est vérifié, particulièrement dans les éléments fermés. [15] [17] [18]
- Si la chimie n’est pas divulguée ou n’est décrite qu’indirectement, désignez le matériau comme silicone selon le fournisseur plutôt que comme silicone confirmé.
- Si un usage au contact alimentaire est revendiqué, demandez à quelle réglementation ou base d’extraction l’allégation est rattachée et si elle s’applique à la pièce imprimée finie. [25]
Bref contexte : pourquoi la fabrication additive directe du silicone existe
Le moulage et la coulée conventionnels restent des options solides pour le silicone, car ils peuvent produire des pièces élastomères répétables une fois l’outillage et la validation du procédé établis. Le compromis est que l’outillage, la préparation et l’itération peuvent être lents ou coûteux lorsqu’une conception évolue encore, que la géométrie est complexe ou que seul un petit nombre de pièces est nécessaire.
C’est le créneau que la fabrication additive directe du silicone cherche à couvrir : production à faible volume, itération plus rapide et formes difficiles à outiller au début du développement. Dans un contexte médical, une revue de 2018 note que le silicone est utilisé dans des applications médicales depuis sa commercialisation initiale en 1946. Une étape commerciale ultérieure pour l’impression 3D est intervenue le 18 novembre 2016, lorsque Dow Corning a indiqué avoir présenté LC-3335 au formnext 2016, développé avec German RepRap pour une méthode de fabrication additive liquide. [33] [12]
Pourquoi le silicone est difficile à imprimer
L’écriture directe d’encre et les méthodes apparentées de dépôt de silicone semblent simples parce que le matériau sort d’une buse couche par couche, mais la physique des matériaux est exigeante. Une revue de 2022 décrit la DIW comme l’extrusion d’une encre à travers une buse mobile pour construire une géométrie 3D et souligne que la qualité d’impression dépend de l’imprimabilité de l’encre, des paramètres d’impression, des conditions de vulcanisation et de l’environnement d’impression. Pour le PDMS et les silicones apparentés, l’encre doit s’écouler sous cisaillement, récupérer suffisamment de tenue après le dépôt pour conserver sa forme, puis vulcaniser sans déformer la pièce. Si la viscosité est trop faible, le cordon s’étale ou s’affaisse. Si elle est trop élevée, l’extrusion devient instable. Si la vulcanisation est trop lente, les couches s’affaissent avant de pouvoir soutenir les suivantes. Si elle est trop rapide, la fenêtre de temps imprimable se réduit. La même revue relève aussi que les systèmes bicomposants évoluent avec le temps, car l’agent de vulcanisation réagit avec le précurseur pour former un réseau 3D ; l’imprimabilité est donc liée à la rhéologie et à la cinétique de vulcanisation, et pas seulement au mouvement de la buse. [32]
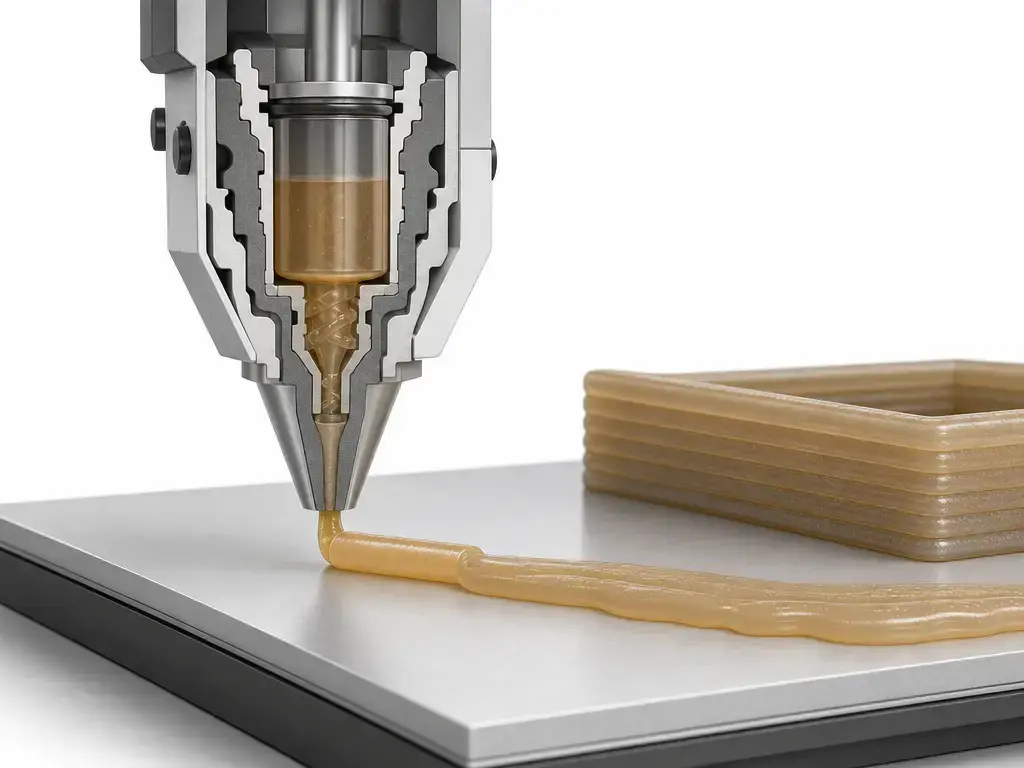
Les systèmes RTV2 et LSR bicomposants ajoutent une difficulté supplémentaire, car l’imprimante ne dépose pas seulement le matériau ; elle gère aussi le calendrier de formulation. SILASTIC 3D 3335, par exemple, est documenté comme un LSR bicomposant avec des viscosités de Partie A et Partie B de 158 Pa·s et 159 Pa·s à 10 s⁻¹, et sa fiche technique distingue les résultats tels qu’imprimés des résultats post-vulcanisés après 4 heures à 200 °C. Cela rappelle que le dosage contrôlé, le mélange constant et un calendrier de vulcanisation connu font partie du système matériau, et ne sont pas des suppléments facultatifs. [13]
Variables clés qui contrôlent l’imprimabilité
- La rhéologie de l’encre et la récupération de viscosité après extrusion déterminent si un cordon déposé tient debout ou s’affaisse. [32]
- Le débit de dépôt, la vitesse d’impression et la pression interagissent ; modifier l’un modifie généralement la largeur et la forme du filament. [32]
- La taille de la buse affecte la géométrie du cordon, la pression locale et l’échelle de détail réalisable. [32]
- Le moment de la vulcanisation définit la fenêtre imprimable, car la viscosité du silicone bicomposant évolue à mesure que la vulcanisation avance. [32]
- La constance du rapport de mélange est importante pour les systèmes bicomposants, notamment lorsque les propriétés sont rapportées pour des éprouvettes imprimées et post-vulcanisées contrôlées. [13] [24]
- Le substrat et l’environnement thermique importent, car certains systèmes reposent sur une réticulation thermique ou un support contrôlé de la surface de fabrication. [14] [32]
- La stratégie de support importe, car le silicone souple non vulcanisé ou partiellement vulcanisé est vulnérable à l’affaissement et aux dommages de surface lors du retrait des supports. [31]
- L’élimination des résidus importe dans les flux de résine, car du matériau non vulcanisé piégé peut rester à l’intérieur d’éléments fermés même lorsque l’extérieur visible semble fini. [15] [17] [18]
Taxonomie des procédés et place du silicone
La manière la plus claire d’aborder la fabrication additive du silicone consiste à partir des familles de procédés au niveau des normes, puis à y rattacher les termes des fournisseurs. ISO/ASTM 52900:2021 est le cadre terminologique couvrant les principes fondamentaux et le vocabulaire de la fabrication additive. NIST SP 1176 fournit des descriptions accessibles des procédés, notamment l’extrusion de matériau, où le matériau est poussé à travers une buse, et la photopolymérisation en cuve, où la lumière vulcanise sélectivement un photopolymère liquide dans une cuve. [2] [3]
Dans ce cadre, la DIW, le dépôt à la seringue et la fabrication additive liquide appartiennent à la famille de l’extrusion de matériau utilisée dans cet article. L’« impression de résine silicone » ne relève de la photopolymérisation en cuve que lorsque le fournisseur étaye une chimie silicone. Si la chimie n’est pas étayée, l’étiquette plus prudente est résine photopolymère flexible, et non silicone confirmé. [3] [16] [19]
Principales méthodes d’impression 3D silicone
En pratique, les lecteurs rencontreront quatre voies : l’extrusion directe de RTV2 ou de LSR, les flux de photopolymérisation en cuve commercialisés comme résine silicone, les voies propriétaires de silicone proposées par des services d’impression, et l’impression indirecte via des moules imprimés suivie d’une coulée conventionnelle. Les deux premières correspondent clairement aux familles de procédés normalisées ci-dessus ; la troisième est souvent un modèle économique reposant sur l’une de ces familles ; la quatrième n’est pas de la fabrication additive directe de silicone, mais demeure une alternative pratique lorsque l’impression directe est trop contrainte. [3]
Tableau A. Comparaison des méthodes. Tous les matériaux flexibles ne sont pas des silicones ; voir la section de définition.
| Méthode | Matière première / vulcanisation | Atouts | Contraintes |
|---|---|---|---|
| Extrusion directe de RTV2 ou LSR | Le silicone bicomposant est dosé, mélangé, déposé, puis vulcanisé thermiquement ou à température ambiante selon le système. [13] [24] | Utilise de véritables matières premières en silicone et peut viser un comportement élastomère plus proche des flux de silicone conventionnels. [13] | La stabilité d’impression dépend fortement de la rhéologie, du calendrier de vulcanisation et du contrôle matériel. [32] |
| Flux de résine silicone VPP | Flux de résine photopolymérisée ; ne l’appelez silicone que lorsque la documentation du fournisseur étaye une chimie silicone. [3] [16] [19] | Peut produire des détails extérieurs fins et ne requiert pas de mélange bicomposant dans l’imprimante. [15] [19] | Le lavage et la post-vulcanisation sont indissociables des propriétés finales, et les résidus enfermés présentent un risque réel. [15] [17] [18] |
| Service propriétaire de fabrication additive silicone | Qualités de silicone fournies par le vendeur avec des détails de procédé pouvant être en partie propriétaires. [21] [22] | Utile lorsque des pièces en silicone sont nécessaires sans posséder de matériel spécialisé. | La transparence du procédé, la divulgation de la méthode et la comparabilité directe peuvent être limitées. [21] [22] |
| Moule imprimé puis coulée | Voie indirecte : imprimer un outil ou un moule, puis couler un silicone conventionnel. | Utile lorsque l’impression directe est excessive ou lorsque des matériaux de coulée connus sont déjà validés. | Ajoute des étapes de fabrication de moule et ne constitue pas une impression directe de silicone. |
Une idée reçue courante est que les imprimantes FFF ou FDM ordinaires peuvent imprimer du véritable silicone comme elles impriment du TPU. Cet article ne considère pas cela comme une voie dominante actuelle, car les familles de procédés citées et les exemples de fournisseurs renvoient plutôt vers des flux d’extrusion spécialisés ou des flux de résine spécialisés. [3]
Exemples de fournisseurs et limites de comparabilité
Les exemples de fournisseurs sont utiles parce qu’ils montrent ce que les systèmes commerciaux rapportent réellement, mais ils ne constituent pas des comparaisons directes. La géométrie des éprouvettes, l’orientation d’impression, la chimie de nettoyage, le calendrier de vulcanisation, la durée de post-vulcanisation et même la mesure des valeurs telles qu’imprimées ou après post-vulcanisation peuvent tous modifier les valeurs. Formlabs associe ses données Silicone 40A à des barreaux Type C imprimés à 100 μm, lavés pendant 20 minutes et post-vulcanisés à 60 °C pendant 30 minutes dans l’eau dans l’ancienne TDS. Stratasys rapporte les valeurs P3 Silicone 25A après nettoyage à l’acétone et post-vulcanisation. Lynxter associe les propriétés SIL-004 à des méthodes ISO nommées et à des conditions d’essai imprimées. La page santé de Spectroplast fournit des valeurs actuelles de traction et d’allongement, mais ne divulgue pas les méthodes d’essai correspondantes. [15] [19] [24] [22]
Cela signifie que les tableaux de propriétés côte à côte doivent être lus comme des exemples, et non comme des classements. Des termes tels que silicone pur, véritable silicone additif, semblable au moulé ou orienté médical sont des descriptions de fournisseurs sauf si des preuves indépendantes indiquent le contraire. La lecture la plus utile des fiches techniques est comparative au sein du flux d’un même fournisseur, et non entre différentes entreprises et voies de procédé. [16] [19] [20] [31]
Divergence des sources : Formlabs Silicone 40A
La TDS du 18 août 2023 relie les valeurs mécaniques publiées à un lavage de 20 minutes et une post-vulcanisation de 30 minutes à 60 °C dans l’eau, mais les documents d’assistance Formlabs mis à jour le 9 juin 2026 indiquent un lavage de 20 minutes avec une option 80/20 IPA et acétate de n-butyle et une post-vulcanisation complète de 45 minutes à 60 °C. Considérez les valeurs de la TDS publiée comme des résultats d’essai spécifiques au flux, et les documents d’assistance du 9 juin 2026 comme les instructions actuelles du procédé. [15] [17] [18]
Divergence des sources : Spectroplast TrueSil A50
La page santé actuelle de Spectroplast indique TrueSil A50 à 6.1 MPa de résistance à la traction et plus de 280% d’allongement, tandis qu’une ancienne TDS du 30 mars 2020 pour l’A50 indique 4.9 N/mm² de résistance à la traction et 350% d’allongement avec les méthodes déclarées sur des éprouvettes découpées dans le plan XY à partir de films imprimés et post-traités. Ces valeurs ne doivent pas être fusionnées ou interprétées comme une tendance, comme si elles provenaient d’une voie d’essai harmonisée. La page actuelle des matériaux présente aussi ISO 10993-12 avec des entrées biologiques de style « PASS », bien qu’ISO 10993-12 soit une norme de préparation des échantillons et de matériaux de référence, non un critère de toxicité. [22] [23] [21]
Flux de travail : comment imprimer le silicone en pratique
Les choix de conception comptent davantage pour le silicone que beaucoup de débutants ne l’imaginent. Les pièces souples sont vulnérables à l’affaissement pendant la fabrication, aux marques de supports lors du nettoyage et à la déformation pendant le lavage ou la post-vulcanisation. Les surplombs, les portées libres minces, les cavités borgnes et les longs canaux fermés ne sont pas seulement des questions de géométrie ; ce sont également des questions de nettoyage et de vulcanisation. Si un flux de résine laisse du matériau non vulcanisé piégé dans une cavité, la finition extérieure peut sembler acceptable alors que l’état interne ne l’est pas. Si un flux d’extrusion dépose un cordon incapable de soutenir la couche suivante, la précision nominale de la CAO devient sans objet. Les étapes pratiques de conception comprennent généralement la simplification des portées non soutenues, l’orientation des éléments pouvant être drainés, l’accès pour le rinçage ou l’évacuation des résidus lorsque cela est pertinent, ainsi que la planification des zones où les dommages dus au contact des supports seront acceptables sur la pièce. [15] [17] [18] [30] [31]
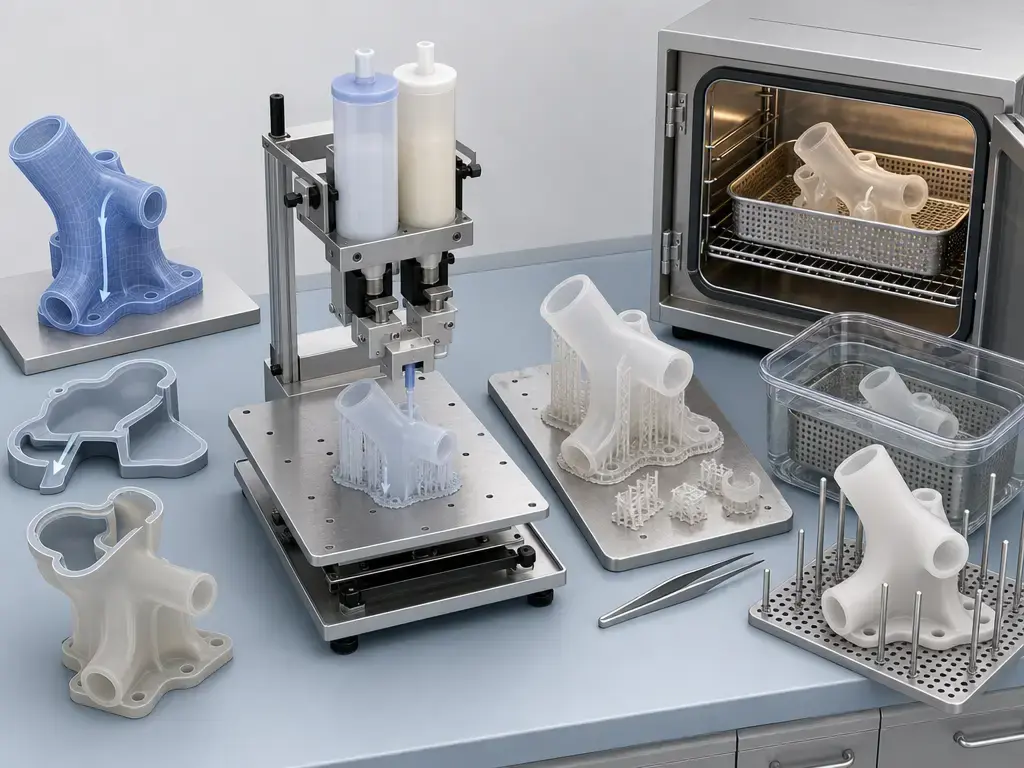
Pour les flux d’extrusion, les notions centrales sont le rapport de mélange, la fenêtre imprimable et le calendrier de vulcanisation. Le SIL-004 de Lynxter est documenté comme un silicone RTV2 bicomposant avec un rapport de mélange A:B de 1:5 et un temps de gel de 37 minutes à 25 °C. SILASTIC 3D 3335 associe de même son comportement publié aux conditions d’impression et distingue les résultats imprimés des résultats post-vulcanisés. Dans les deux cas, les « propriétés du matériau » sont en partie des propriétés de procédé. [24] [13]
Pour les flux silicone VPP, le lavage et la post-vulcanisation ne sont pas des détails de nettoyage ; ils font partie de la définition du matériau. L’ancienne TDS de Formlabs utilisait un lavage de 20 minutes dans 80% d’IPA et 20% d’acétate de butyle ainsi qu’une post-vulcanisation de 30 minutes à 60 °C dans l’eau, tandis que les documents d’assistance mis à jour le 9 juin 2026 conservent le lavage de 20 minutes mais déconseillent le lavage avec de l’IPA seul, sauf dans le cadre d’un guide spécifique de sonication à l’IPA, et indiquent une post-vulcanisation complète de 45 minutes à 60 °C. Cet écart illustre précisément pourquoi le post-traitement doit être documenté aussi soigneusement que les réglages de l’imprimante. [15] [17] [18]
Vérifications du flux avant impression
- Documentez le solvant de lavage prévu et le temps de lavage avant le début de la fabrication. [17]
- Documentez la température et la durée de post-vulcanisation prévues avant le début de la fabrication. [18]
- Pour l’extrusion bicomposant, confirmez le rapport de mélange prévu et la fenêtre de travail ou de temps de gel attendue. [24]
- Décidez dès l’étape CAO comment seront gérés les surplombs, les contacts de support et l’accès au nettoyage.
- Pour les pièces en résine avec canaux ou cavités, prévoyez comment le matériau non vulcanisé s’échappera ou sera rincé pendant la finition. [15] [17]
- Si la pièce peut entrer en contact avec le corps, prévoyez une voie de validation au niveau du dispositif au lieu de vous appuyer sur un titre de matériau. [26] [28]
- Si la pièce peut entrer en contact avec les aliments, demandez quelle base de nettoyage et d’extraction de la pièce finie étaye l’allégation. [25]
Mesures de performance : ce qui compte et ce qui est réellement comparable
Pour les pièces élastomères, les mesures de base les plus utiles sont la dureté, la résistance à la traction, l’allongement à la rupture, la résistance à la déchirure et la déformation rémanente à la compression. La dureté Shore A est couramment mesurée avec ASTM D2240 ou ISO 48-4. La traction et l’allongement apparaissent couramment sous ASTM D412 ou ISO 37. La déchirure apparaît souvent sous ASTM D624 ou ISO 34-1. La déformation rémanente à la compression apparaît couramment sous ASTM D395 ou ISO 815-1. Ces normes importent, car deux chiffres semblant similaires peuvent provenir de formes d’éprouvettes, de vitesses de déformation ou de procédures de conditionnement différentes. [4] [5] [6] [7] [8] [9] [10] [11]
Les valeurs du silicone imprimé sont particulièrement difficiles à comparer entre les voies. Une étude de 2024 sur les silicones pour la fabrication additive a rapporté des différences substantielles selon la voie dans la composition chimique, les propriétés des matériaux et la qualité de surface, et a relevé que le post-traitement n’améliorait pas universellement les propriétés. Les auteurs ont aussi décrit des surfaces lisses pour une voie et des structures striées typiques de l’extrusion de matériau pour une autre. Cela rejoint les exemples de fournisseurs de cet ensemble de sources : Formlabs publie des valeurs liées à une séquence de lavage et de vulcanisation, Stratasys publie des valeurs post-traitées, SILASTIC 3D 3335 distingue les conditions imprimées et post-vulcanisées, et Lynxter donne des valeurs ISO associées à des éprouvettes imprimées. [31] [15] [19] [13] [24]
Les déclarations de Tg et de température de service peuvent être utiles, mais elles sont encore moins harmonisées que les données de traction. Formlabs indique une température de transition vitreuse de -107 °C pour Silicone 40A, tandis que beaucoup d’autres pages de fournisseurs de cet ensemble de sources ne divulguent pas une mesure basse température comparable sur la même base. [15]
Tableau B. Exemples de propriétés provenant de fiches techniques et de pages de fournisseurs, non harmonisés.
| Matériau + procédé | Shore A | Traction / allongement | Déchirure / déformation rémanente à la compression et notes de méthode |
|---|---|---|---|
| SILASTIC 3D 3335, extrusion LAM | 44A tel qu’imprimé ; 46A post-vulcanisé, ASTM D2240. [13] | 9.5 MPa et 480% tel qu’imprimé ; 10 MPa et 410% post-vulcanisé, ASTM D412. [13] | 45 kN/m tel qu’imprimé ; 40 kN/m post-vulcanisé, ASTM D624 B. La fiche technique indique des pièces imprimées de 0.4 mm et une post-vulcanisation de 4 h à 200 °C pour la condition post-vulcanisée. [13] |
| Formlabs Silicone 40A, flux VPP | 40A, ASTM 2240. [15] | 5 MPa et 230%, ASTM D412-06 Type C. [15] | 12 kN/m, ASTM D624-00 Type C ; 20% de déformation rémanente à la compression, ASTM D395-03(B), 23 °C pendant 22 h ; Tg -107 °C, ASTM D4065. [15] |
| Stratasys P3 Silicone 25A, flux VPP | 25 à 30A, ASTM D2240. [19] | 5.4 ± 0.4 MPa et 672 ± 18%, ASTM D638. [19] | 16 ± 3 kN/m, ASTM D624 ; 6% de déformation rémanente à la compression, ASTM D395-03(B), 23 °C pendant 22 h. Rapporté après nettoyage à l’acétone et post-vulcanisation. [19] |
| Lynxter SIL-004, extrusion RTV2 | 50 ± 3 ShA, ISO 48-4. [24] | 6.12 ± 0.5 MPa et 203 ± 20%, ISO 37. [24] | 8.19 ± 0.5 N/mm, ISO 34.1 ; 8.1 ± 0.5% de déformation rémanente à la compression, ISO 815-1, 22 h à 175 °C. [24] |
| Valeurs web Spectroplast TrueSil | A20 20A, A35 35A, A50 50A, A60 60A. [21] | A20 2.8 MPa et >400%; A35 4.2 MPa et >350%; A50 6.1 MPa et >280%. Méthodes non divulguées sur la page santé citée. [22] | Aucune valeur actuelle de déchirure ou de compression divulguée au niveau de la page santé citée. [22] |
Les valeurs sont fournies par les fournisseurs et mesurées dans des conditions différentes ; ne classez pas les matériaux à partir de ce tableau.
Le message à retenir du tableau n’est pas lequel l’emporte, mais ce que chaque flux rapporte. Certains fournisseurs mettent l’accent sur un très fort allongement, d’autres sur une plus faible déformation rémanente à la compression, et certains publient des méthodes plus complètes que d’autres. La bonne comparaison est celle entre les exigences de votre application et le flux exact ayant produit la valeur. [13] [15] [19] [22] [24]
Précision, tolérances et état de surface
Les silicones souples compliquent la précision dimensionnelle, car le matériau déposé ou fraîchement vulcanisé reste déformable pendant la construction ou la manipulation de la pièce. Le gonflement à la sortie de filière peut élargir un cordon extrudé après sa sortie de la buse. La récupération viscoélastique peut modifier la largeur et la hauteur après dépôt. Le moment de la vulcanisation peut soit stabiliser rapidement un cordon, soit le laisser s’étaler avant sa prise. Une étude de 2025 sur la vulcanisation UV consécutive pour le silicone DIW a rapporté des réductions de l’écart de largeur de filament de 22% à 81% et de l’écart de longueur de filament de 1.4% à 1.8% par rapport à la DIW conventionnelle dans les conditions de cette étude. [30]
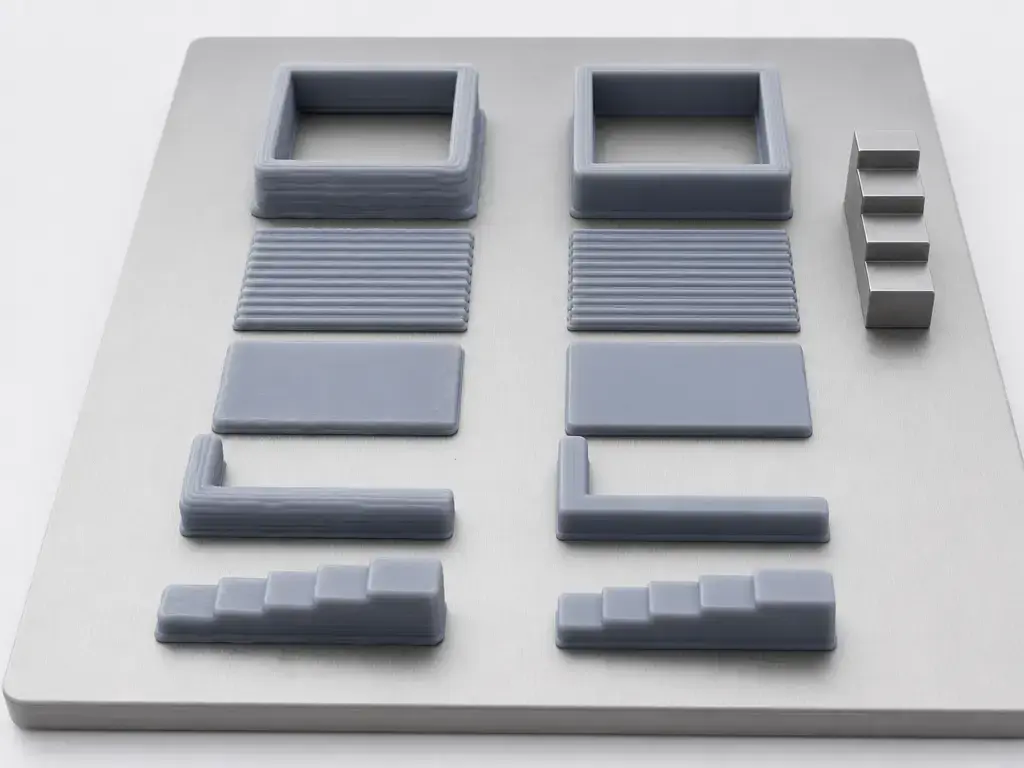
Les brochures de machines doivent être lues comme des documents de spécifications de machine, et non comme des certificats de tolérance des pièces finies. Par exemple, la brochure innovatiQ LiQ 5 indique une chambre de fabrication de 250 × 320 × 150 mm, un chauffage actif jusqu’à 80 °C, une précision de répétition X/Y de ±0.05 mm, et des diamètres de buse de 0.2 mm et 0.40 mm. Ce sont des paramètres matériels et de procédé utiles, mais ils ne garantissent pas qu’une pièce en silicone souple conservera ±0.05 mm sur une géométrie réelle. [14]
Spécifications machine ≠ tolérance de pièce
La répétabilité, le diamètre de buse et les conditions de chambre décrivent la machine et l’enveloppe de procédé. La tolérance de la pièce finie dépend encore de la rhéologie du silicone, de la géométrie, de la vulcanisation, de la stratégie de support et du post-traitement. [14] [30]
Limites et modes de défaillance
Les principaux modes de défaillance ne sont généralement pas des pannes spectaculaires de machine ; ce sont des incompatibilités discrètes du procédé. Dans les flux d’extrusion, les cordons peuvent s’affaisser, fusionner ou se déformer avant la fin de la vulcanisation. Dans les flux de résine, les surfaces peuvent rester collantes si le lavage est incomplet ou si la manipulation des solvants est incorrecte, et des volumes fermés peuvent emprisonner du matériau non vulcanisé qui suinte plus tard ou compromet la pièce. Le gonflement dans certains solvants peut aussi être suffisamment important pour compter en service ou pendant le nettoyage. Formlabs, par exemple, publie des données de compatibilité avec les solvants montrant que le gain de masse varie fortement selon l’exposition au liquide, et ses documents de flux font de la chimie de lavage une partie de la définition du procédé. Parallèlement, l’étude de 2024 dépendante de la voie montre que la qualité de surface et les résultats du post-traitement ne sont pas universels entre les voies de fabrication additive silicone. [15] [17] [18] [31]
Les petits détails, trous borgnes, canaux fermés et parois minces sont difficiles non seulement parce qu’ils sont petits, mais parce qu’ils sont difficiles à nettoyer, à drainer et à vulcaniser de manière cohérente. Une géométrie facile à dessiner en CAO peut tout de même être un mauvais candidat à la fabrication additive silicone si elle ne laisse aucune issue aux résidus ou si le détail se déforme pendant la finition. [15] [17] [18]
Pour les volumes élevés, les géométries de joints très simples ou les lignes de fabrication déjà validées, le moulage ou la coulée peuvent encore être la meilleure voie.
Applications : où la fabrication additive du silicone s’intègre
Les meilleures applications industrielles sont généralement les pièces élastomères à faible volume où la géométrie compte davantage que le débit brut. Les joints, joints d’étanchéité, amortisseurs, préhenseurs souples, gabarits, éléments de masquage et interfaces flexibles sur mesure correspondent à ce profil, car ils tirent parti du comportement du silicone et de l’itération géométrique sans nécessiter immédiatement un outillage rigide.
L’usage lié aux soins de santé est plus nuancé. Les modèles anatomiques, prototypes en contact avec la peau, prototypes portables et géométries de type audiologie peuvent tous être des cibles raisonnables d’exploration de la fabrication additive silicone, mais la pièce doit toujours être évaluée dans son contexte prévu. ISO 10993-1:2025 et les recommandations de la FDA présentent toutes deux l’évaluation du contact corporel comme une question de dispositif fondée sur les risques, et non comme une simple allégation marketing de matériau. [26] [28]
La recherche et le prototypage avancé restent également des cas d’usage importants, en particulier en robotique souple et en développement en laboratoire, où une géométrie inhabituelle ou une itération rapide peuvent l’emporter sur les limites des flux actuels de débit et de vérification. [32]
Impression 3D silicone de grade médical et sécurité
L’impression 3D silicone de grade médical n’est pas en elle-même une catégorie d’approbation de dispositif. En fabrication additive, cette expression peut au mieux renvoyer à une position matériau, un ensemble d’essais ou un flux pouvant convenir à une évaluation ultérieure. ISO 10993-1:2025 inscrit l’évaluation biologique dans un processus de gestion des risques, ISO 14971:2019 définit ce cadre plus large de risque des dispositifs médicaux, les recommandations FDA sur ISO 10993-1 sont explicitement liées aux soumissions de dispositifs telles que les contextes 510(k), De Novo, IDE et PMA, et les recommandations FDA sur la fabrication additive ajoutent des préoccupations spécifiques à la fabrication des dispositifs produits additivement. Cela signifie qu’une pièce imprimée finie doit être considérée comme une combinaison de matériau, géométrie, résidus, post-traitement, contact prévu, stratégie de stérilisation et contrôles de fabrication. [26] [27] [28] [29]
Les exemples de fournisseurs de cet ensemble de sources montrent pourquoi la prudence est nécessaire. La TDS de 2023 de Formlabs pour le Silicone 40A indique que les données ISO 10993-5, ISO 10993-23 et ISO 10993-10 étaient en attente à ce moment-là. La fiche technique 2026 P3 MED Silicone 25A de Stratasys est explicitement étiquetée Preliminary et indique une cytotoxicité réussie selon ISO 10993-5, tandis que l’irritation et la sensibilisation sont en attente. La page matériaux de Spectroplast répertorie des entrées PASS pour ISO 10993-5 et ISO 10993-23 dans plusieurs qualités, mais la présentation du tableau doit encore être vérifiée par rapport aux certificats réels, particulièrement parce qu’ISO 10993-12 y apparaît d’une manière qui ressemble à un critère biologique réussi. [15] [20] [21]
Réussite d’un critère ≠ dispositif approuvé
Les recommandations FDA relatives à l’ISO 10993-1 soutiennent l’évaluation biologique fondée sur les risques dans les soumissions de dispositifs ; elles ne transforment pas la réussite d’un critère figurant sur une page de matériau en dispositif fini autorisé ou approuvé. [28]
Dernière mise en garde sur la qualité de la documentation : la fiche MED de Stratasys est préliminaire, et certains tableaux de biocompatibilité en ligne de ce marché emploient les libellés de critères avec imprécision. Lisez l’ensemble des certificats, pas seulement le résumé marketing. [20] [21]
Allégations de contact alimentaire et « compatible alimentaire »
Les allégations de contact alimentaire exigent la même rigueur. Aux États-Unis, 21 CFR §177.2600 est la section intitulée « Rubber articles intended for repeated use », et elle précise que ces articles peuvent être utilisés sans danger avec des aliments sous réserve des dispositions de cette section. Autrement dit, il s’agit d’une réglementation assortie de conditions et de limites d’extraction, et non d’un label générique « approuvé par la FDA » pour toute pièce qui se trouve être fabriquée en silicone. [25]
Le SIL-004 de Lynxter est un exemple utile de la manière dont ces allégations doivent être lues. La fiche technique le décrit comme un silicone bicomposant « conforme FDA » pour les applications de contact alimentaire et donne un rapport de mélange A:B de 1:5, un temps de gel de 37 minutes à 25 °C, ainsi que des données mécaniques ISO pour des conditions imprimées. Ces détails techniques sont utiles, mais un acheteur a encore besoin de la base de conformité, du champ de la formulation et des consignes de nettoyage de la pièce finie avant de supposer qu’une pièce imprimée convient au contact alimentaire. [24] [25]
Que demander à un fournisseur
- La base réglementaire ou d’extraction exacte étayant l’allégation de contact alimentaire. [25]
- Si l’allégation s’applique à la matière première, à la pièce imprimée ou à un flux post-traité validé spécifique.
- Le champ de la formulation, notamment si les colorants ou additifs modifient l’allégation.
- Les consignes de nettoyage et de post-vulcanisation de la pièce finie, en particulier si des résidus ou solvants de lavage interviennent. [24]
- La traçabilité des lots et la disponibilité des certificats pour le matériau effectivement expédié.
Contexte de recherche et de marché
La recherche actuelle se concentre encore sur les mêmes goulets d’étranglement que les praticiens constatent en atelier : contrôle de la rhéologie, stratégie de vulcanisation et stabilité dimensionnelle. La revue DIW de 2022 souligne le contrôle de la formulation et des paramètres autour de la viscosité et de la vulcanisation. L’étude matériaux de 2024 montre des différences de composition, de propriétés et de qualité de surface dépendantes de la voie. L’étude de 2025 sur la vulcanisation UV consécutive montre que, même au sein de la DIW, les résultats dimensionnels peuvent évoluer substantiellement lorsque la vulcanisation est mieux synchronisée avec le dépôt. [32] [31] [30]
Du côté du marché, l’image la plus claire provient de documents techniques primaires plutôt que de titres. Dow et innovatiQ documentent une voie LAM industrielle autour de SILASTIC 3D 3335 et de la plateforme LiQ 5. Formlabs documente un flux de résine silicone et énonce des allégations explicites de chimie de fournisseur pour Silicone 40A. Stratasys documente P3 Silicone 25A et une variante préliminaire orientée médical. Spectroplast positionne plusieurs qualités TrueSil comme offre de service, et Lynxter positionne SIL-004 pour les applications de contact alimentaire. Ensemble, ces documents montrent un marché réel mais fragmenté, avec plusieurs voies de procédé et des niveaux de divulgation très différents. [13] [14] [15] [16] [19] [21] [24]
FAQ
Comment imprimer du silicone en 3D ?
Habituellement avec des systèmes spécialisés d’extrusion de matériau qui dosent et déposent du silicone bicomposant, ou avec des flux de photopolymérisation en cuve propres aux fournisseurs qui étayent une chimie silicone. Ce n’est pas la même chose que charger un filament souple dans une imprimante de bureau ordinaire. [3]
Peut-on imprimer du caoutchouc de silicone liquide en 3D ?
Oui, mais l’impression 3D de caoutchouc de silicone liquide exige un dosage, un mélange, un dépôt et un contrôle de la vulcanisation maîtrisés. Les documents SILASTIC 3D 3335 et innovatiQ LiQ 5 sont de bons exemples de cette voie spécialisée. [13] [14]
Qu’est-ce qu’une résine silicone pour l’impression 3D ?
C’est un terme d’intention de recherche, non une garantie de chimie. En pratique, il désigne souvent un flux de résine commercialisé pour un comportement semblable au silicone ou de silicone. Ne l’appelez silicone que lorsque le fournisseur étaye une chimie silicone, comme Formlabs et Stratasys cherchent à le faire dans leur documentation. [16] [19]
Le Silicone 40A de Formlabs est-il un véritable silicone ?
Formlabs indique sur sa page produit que Silicone 40A est « 100% silicone » et du « silicone pur, sans monomère ni acrylate ajouté » ; il est donc décrit par le fournisseur comme du silicone plutôt que comme une simple résine flexible. Ce qui peut être vérifié directement dans la TDS est l’ensemble de propriétés publié et l’ancien flux d’essai correspondant. Une réserve importante est que la TDS utilisait une vulcanisation de 30 minutes à 60 °C, tandis que le document d’assistance Form Cure actuel mis à jour le 9 juin 2026 indique une post-vulcanisation complète de 45 minutes à 60 °C. [16] [15] [18]
Le silicone imprimé en 3D est-il sûr pour un usage médical ?
Il peut parfois convenir à une évaluation médicale ultérieure, mais la sécurité n’est pas démontrée par le seul nom d’un matériau. ISO 10993-1 et les recommandations FDA considèrent toutes deux la biocompatibilité comme une question d’évaluation de dispositif fondée sur les risques, et les recommandations FDA sur la fabrication additive ajoutent des considérations de fabrication et de contrôle des procédés pour les dispositifs imprimés. [26] [28] [29]
Expert : quelles normes rechercher dans les fiches techniques de matériaux silicone ?
Pour les propriétés élastomères, recherchez les méthodes de traction et d’allongement telles que ASTM D412 ou ISO 37, les méthodes de déchirure telles que ASTM D624 ou ISO 34-1, les méthodes de dureté telles que ASTM D2240 ou ISO 48-4, et les méthodes de déformation rémanente à la compression telles que ASTM D395 ou ISO 815-1. [4] [5] [6] [7] [8] [9] [10] [11]
Expert : pourquoi les allégations de précision dimensionnelle varient-elles autant pour le silicone imprimé ?
Parce que la précision du silicone dépend fortement de la voie et du procédé. L’étude de 2025 sur la vulcanisation UV consécutive a montré d’importantes variations d’écart selon le contrôle de vulcanisation, et l’étude matériaux de 2024 a montré que différentes voies de fabrication additive peuvent produire des surfaces et propriétés différentes, même lorsque toutes les pièces sont décrites comme du silicone. [30] [31]
À découvrir sur 3D Mag
- Impression 3D Fuzzy Skin : ce que c’est et comment elle fonctionne
- Qu’est-ce que l’impression 3D ?
- Qu’est-ce que la numérisation 3D LiDAR ?
Sources
- IUPAC Gold Book — définition de « polysiloxane » — https://goldbook.iupac.org/terms/view/15300
- ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire — https://www.iso.org/standard/74514.html
- NIST SP 1176 — Potentiel de la technologie de fabrication additive pour la fabrication aux États-Unis — https://nvlpubs.nist.gov/nistpubs/specialpublications/nist.sp.1176.pdf
- ASTM D412 — Méthodes d’essai normalisées pour le caoutchouc vulcanisé et les élastomères thermoplastiques — Traction — https://store.astm.org/standards/d412
- ASTM D624 — Méthode d’essai normalisée pour la résistance à la déchirure du caoutchouc vulcanisé conventionnel et des élastomères thermoplastiques — https://store.astm.org/standards/d624
- ASTM D2240 — Méthode d’essai normalisée pour la propriété du caoutchouc — Dureté au duromètre — https://store.astm.org/d2240-15r21.html
- ASTM D395 — Méthodes d’essai normalisées pour la propriété du caoutchouc — Déformation rémanente à la compression — https://store.astm.org/Standards/D395.htm
- ISO 37:2024 — Caoutchouc vulcanisé ou thermoplastique — Détermination des caractéristiques de contrainte-déformation en traction — https://www.iso.org/standard/86892.html
- ISO 34-1:2022 — Caoutchouc vulcanisé ou thermoplastique — Détermination de la résistance au déchirement — Partie 1: Éprouvettes pantalon, angulaire et croissant — https://www.iso.org/standard/82445.html
- ISO 48-4:2018 — Caoutchouc vulcanisé ou thermoplastique — Détermination de la dureté — Partie 4: Dureté par indentation par méthode au duromètre (dureté Shore) — https://www.iso.org/standard/74969.html
- ISO 815-1:2019 — Caoutchouc vulcanisé ou thermoplastique — Détermination de la déformation rémanente après compression — Partie 1: À températures ambiantes ou élevées — https://www.iso.org/standard/74943.html
- Information presse Dow Corning — LC-3335 présenté au formnext 2016 — https://www.circuitnet.com/news/uploads/3/PR_-_LC-3335_for_3D_Printing_EN.pdf
- Fiche technique SILASTIC 3D 3335 LSR — https://www.germanreprap.com/innovatiq/CustomUpload/374O357O340O370O356O369O350O326O356O369O364O352O365O337O356O367O337O352O367O/Silicone_Dow_Corning_LC_3335_techn__Datenblatt_EN_1.pdf
- Brochure innovatiQ LiQ 5 — https://www.germanreprap.com/innovatiq/CustomUpload/374O357O340O370O356O369O350O326O356O369O364O352O365O337O356O367O337O352O367O/Brochure_LiQ5_english.pdf
- Fiche technique Formlabs Silicone 40A — https://formlabs-media.formlabs.com/datasheets/2301817-TDS-ENUS-0.pdf
- Page produit Formlabs Silicone 40A — https://formlabs.com/store/materials/silicone-40a-resin/
- Réglages Formlabs Form Wash pour Silicone 40A — https://s3.amazonaws.com/servicecloudassets.formlabs.com/media/Finishing/Washing/115001347744-Form%20Wash%20Time%20Settings/FormWashSettings.pdf
- Réglages Formlabs Form Cure pour Silicone 40A — https://s3.amazonaws.com/servicecloudassets.formlabs.com/media/Finishing/Post-Curing/115001414464-Form%20Cure%20Time%20and%20Temperature%20Settings/FormCurePost-CureSettings.pdf
- Fiche de données matériau Stratasys P3 Silicone 25A — https://www.stratasys.com/siteassets/materials/materials-catalog/p3-materials/silicone-25a/mds_p3_silicone-25a_1025a.pdf?v=4a9054
- Fiche de données matériau Stratasys P3 MED Silicone 25A — https://www.stratasys.com/siteassets/materials/materials-catalog/p3-materials/med-silicone-25a/mds_p3_medsilicone25a_0426a.pdf?v=4969aa
- Page matériaux Spectroplast — https://spectroplast.com/en/materials
- Page santé Spectroplast — https://spectroplast.com/en/industries/healthcare
- Ancienne fiche de données matériau Spectroplast TrueSil A50 — https://3dprinting.com/wp-content/uploads/Spectroplast_MDS-TrueSil-A50.pdf
- Fiche technique Lynxter SIL-004 — https://cdn.shopify.com/s/files/1/0765/4369/files/TDS_SIL-004_LYX_V1.pdf?v=1775566547
- 21 CFR 177.2600 — Articles en caoutchouc destinés à un usage répété — https://www.law.cornell.edu/cfr/text/21/177.2600
- ISO 10993-1:2025 — Évaluation biologique des dispositifs médicaux dans le cadre d’un processus de gestion des risques — https://www.iso.org/ru/standard/10993-1
- ISO 14971:2019 — Gestion des risques relatifs aux dispositifs médicaux — https://www.iso.org/standard/72704.html
- Recommandations FDA — Utilisation de la norme internationale ISO 10993-1 — https://www.fda.gov/regulatory-information/search-fda-guidance-documents/use-international-standard-iso-10993-1-biological-evaluation-medical-devices-part-1-evaluation-and
- Recommandations FDA — Considérations techniques pour les dispositifs médicaux fabriqués par fabrication additive — https://www.fda.gov/regulatory-information/search-fda-guidance-documents/technical-considerations-additive-manufactured-medical-devices
- Polymers 2025 via PubMed — La vulcanisation UV consécutive améliore la précision dimensionnelle DIW — https://pubmed.ncbi.nlm.nih.gov/40292643/
- Polymers 2024 — Caractérisation des silicones imprimés dépendante de la voie — https://www.mdpi.com/2073-4360/16/17/2437
- Oxford Open Materials Science 2022 — Mini-revue sur l’impression 3D de PDMS/silicones — https://academic.oup.com/ooms/article/2/1/itac008/6751798
- Revue Additive Manufacturing 2018 — Usage médical du silicone depuis sa commercialisation en 1946 — https://www.sciencedirect.com/science/article/pii/S221486041830037X




