

Zusammenfassung
Ja, Silikon-3D-Druck ist möglich, aber die meisten realen Workflows nutzen spezialisierte Extrusion von Zwei-Komponenten-Silikonmaterialien oder herstellerspezifische Harzsysteme statt gewöhnlichem Desktop-Filamentdruck. In diesem Artikel bedeutet „echtes Silikon“ ein ausgehärtetes Polysiloxan-Material, nicht nur ein weicher Kunststoff mit ähnlicher Haptik. [3] [1]
Diese Unterscheidung ist wichtig, weil der Markt oft drei verschiedene Dinge vermischt: echtes Silikon, thermoplastische Ersatzstoffe wie TPU oder TPE und flexible Photopolymere, die als „silikonähnlich“ vermarktet werden. Sie ist auch für Sicherheitsbehauptungen wichtig. Ein Materialdatenblatt, ein Zytotoxizitätsergebnis oder eine Erklärung zum Lebensmittelkontakt bedeutet für sich genommen noch keine Zulassung eines fertig gedruckten Teils für medizinische Anwendungen oder Lebensmittelkontakt, weil die biologische Bewertung im Rahmen des Risikomanagements erfolgt und die FDA-Prüfung einreichungs- und medizinproduktspezifisch ist. [26] [28]
Echtes Silikon vs. TPU/TPE vs. „silikonähnliches“ flexibles Harz
In diesem Artikel wird echtes Silikon über die Chemie definiert, nicht über das Gefühl. Die IUPAC definiert ein Polysiloxan als Polymer mit abwechselnden Sauerstoff- und Siliziumatomen im Rückgrat, und „Silikon“ ist der gebräuchliche Name für diese Klasse. Das ist die hier verwendete Grenze: Wenn das endgültige ausgehärtete Netzwerk ein Polysiloxan ist, handelt es sich um echtes Silikon; wenn es lediglich ein flexibles organisches Polymer ist, dann nicht. [1]
TPU und viele TPE-Typen können weiche, biegsame Teile erzeugen, aber sie sind dennoch Thermoplaste, die durch Schmelzen und erneutes Erstarren verarbeitet werden. Ausgehärtete Silikonelastomere sind vernetzte Netzwerke, daher kann sich ihr Verhalten bei Wärme, Lösungsmitteln, langfristiger Kompression und Nachbearbeitung erheblich von filamentfreundlichen Elastomeren unterscheiden, selbst wenn sich beide in der Hand gummiartig anfühlen.
Deshalb muss „Silikonharz-3D-Druck“ sorgfältig eingeordnet werden. Im Suchverhalten bedeutet der Ausdruck oft jeden weichen Harz-Workflow. Technisch gesehen sind die meisten Materialien für die Wannen-Photopolymerisation jedoch kein Silikon. Ein Harz sollte nur dann Silikon genannt werden, wenn der Hersteller die Silikonchemie belegt oder wenn eine unabhängige Charakterisierung diese Behauptung stützt. Wenn die Chemie nicht klar offengelegt wird, ist die sicherere Bezeichnung: vom Anbieter als Silikon beschrieben. Formlabs behauptet ausdrücklich, Silicone 40A sei „100% Silikon“ und „reines Silikon ohne zugesetzte Monomere oder Acrylate“, während Stratasys P3 Silicone 25A als reines Silikonmaterial mit einem Silizium-Sauerstoff-Rückgrat beschreibt. Das bleiben Herstellerangaben, solange sie nicht unabhängig verifiziert sind. [16] [19]
Dokumentation wird noch wichtiger, wenn die Marketingsprache in Richtung Gesundheitswesen oder Hautkontakt verschoben wird. ISO 10993-1:2025 ordnet die biologische Bewertung in einen Risikomanagementprozess ein, und die FDA verwendet diesen Rahmen im Kontext von Einreichungen statt als simples Materialabzeichen. [26] [28]
Wie man eine Behauptung zu „echtem Silikon“ bewertet
- Achten Sie auf eine ausdrückliche Chemieaussage wie Polysiloxan, Silikon oder Silizium-Sauerstoff-Rückgrat, nicht nur auf „weich“ oder „silikonähnlich“. [1]
- Fragen Sie sowohl nach TDS als auch SDS, denn der Materialname allein sagt selten genug über Chemie oder Verarbeitung aus.
- Fragen Sie nach dem vollständigen Aushärtungs- oder Nachhärtungs-Workflow, denn veröffentlichte Eigenschaften können nur nach einer bestimmten Wasch- und Aushärtungssequenz gelten. [15] [17] [18]
- Prüfen Sie die Prüfmethoden hinter den Zahlen, etwa ASTM D412, D624, D2240, D395 oder ISO 37, 34-1, 48-4, 815-1. [4] [5] [6] [7] [8] [9] [10] [11]
- Wenn eine medizinische Nutzung erwähnt wird, fragen Sie, welche Teile von ISO 10993 geprüft wurden, welche noch ausstehen und ob die Daten für das Rohmaterial, das gedruckte Teil oder einen bestimmten nachbearbeiteten Workflow gelten. [26] [28]
- Fragen Sie bei Harz-Workflows, wie unausgehärtete Rückstände entfernt werden und wie der Abschluss der Nachhärtung verifiziert wird, insbesondere bei geschlossenen Merkmalen. [15] [17] [18]
- Wenn die Chemie nicht offengelegt oder nur indirekt beschrieben ist, kennzeichnen Sie das Material als vom Anbieter als Silikon beschrieben statt als bestätigtes Silikon.
- Wenn eine Nutzung für Lebensmittelkontakt behauptet wird, fragen Sie, an welche Vorschrift oder Extraktionsgrundlage die Behauptung geknüpft ist und ob sie für das fertig gedruckte Teil gilt. [25]
Kurzer Hintergrund: Warum direkte Silikon-AM existiert
Konventionelles Formen und Gießen bleiben starke Optionen für Silikon, weil sie wiederholbare Elastomerteile erzeugen können, sobald Werkzeugbau und Prozessvalidierung etabliert sind. Der Nachteil ist, dass Werkzeugbau, Einrichtung und Iteration langsam oder teuer sein können, wenn sich ein Design noch ändert, wenn die Geometrie komplex ist oder wenn nur eine kleine Stückzahl benötigt wird.
Genau diese Nische versucht die direkte additive Fertigung mit Silikon zu füllen: Produktion kleinerer Stückzahlen, schnellere Iteration und Formen, die sich in einer frühen Entwicklungsphase nur schwer werkzeugtechnisch umsetzen lassen. Im medizinischen Kontext stellt ein Review von 2018 fest, dass Silikon seit seiner ersten Kommerzialisierung im Jahr 1946 in medizinischen Anwendungen genutzt wird. Ein späterer kommerzieller Meilenstein für den 3D-Druck kam am 18. November 2016, als Dow Corning erklärte, LC-3335 auf der formnext 2016 vorgestellt zu haben, entwickelt mit German RepRap für ein Verfahren der flüssigen additiven Fertigung. [33] [12]
Warum Silikon schwer zu drucken ist
Direct Ink Writing und verwandte Verfahren zur Silikonablage klingen einfach, weil das Material Schicht für Schicht aus einer Düse austritt, aber die Materialphysik ist unerbittlich. Ein Review von 2022 beschreibt DIW als Extrusion einer Tinte durch eine bewegte Düse zum Aufbau einer 3D-Geometrie und stellt fest, dass die Druckqualität von der Druckbarkeit der Tinte, den Druckparametern, den Aushärtungsbedingungen und der Druckumgebung abhängt. Bei PDMS und verwandten Silikonen muss die Tinte unter Scherung fließen, nach der Ablage wieder genügend Formstabilität gewinnen, um ihre Form zu halten, und dann aushärten, ohne das Teil zu verformen. Ist die Viskosität zu niedrig, breitet sich der Strang aus oder hängt durch. Ist sie zu hoch, wird die Extrusion instabil. Läuft die Aushärtung zu langsam, sacken die Schichten ab, bevor sie spätere Schichten tragen können. Läuft die Aushärtung zu schnell, kollabiert das verarbeitbare Zeitfenster. Dasselbe Review stellt außerdem fest, dass sich Zwei-Komponenten-Systeme mit der Zeit verändern, weil das Aushärtungsmittel mit dem Vorläufer zu einem 3D-Netzwerk reagiert, sodass die Druckbarkeit an Rheologie und Aushärtungskinetik gebunden ist und nicht nur an die Düsenbewegung. [32]
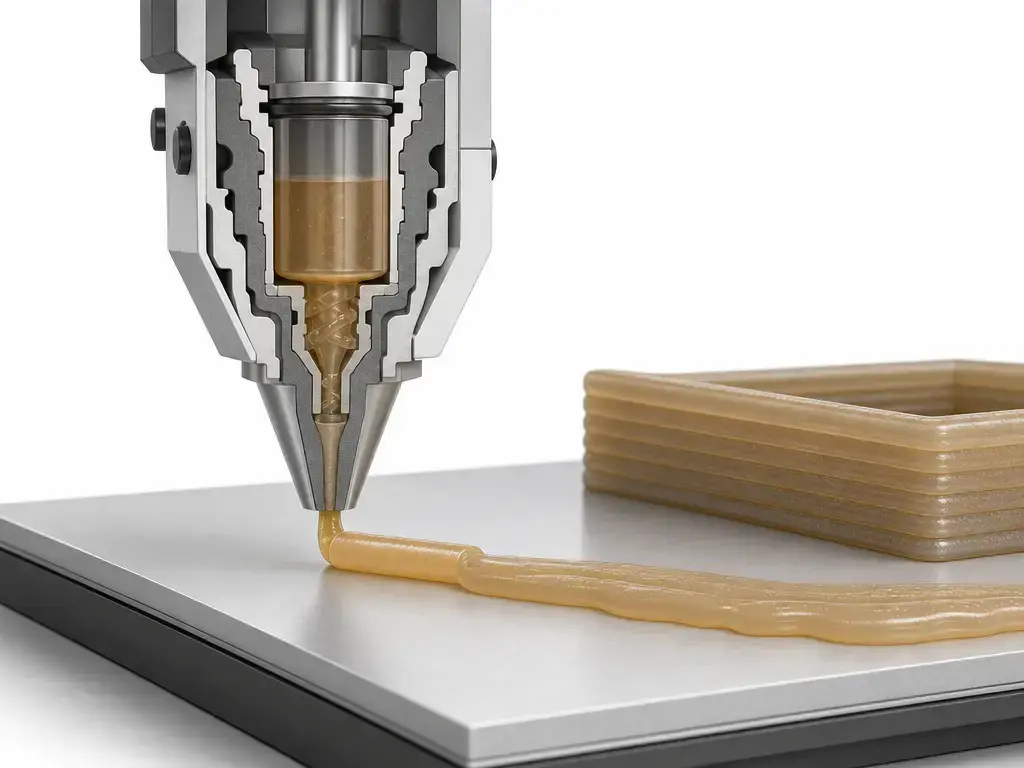
Zwei-Komponenten-RTV2- und LSR-Systeme fügen eine weitere Schwierigkeitsebene hinzu, weil der Drucker nicht nur Material ablegt; er steuert auch das Timing der Formulierung. SILASTIC 3D 3335 ist zum Beispiel als Zwei-Komponenten-LSR mit Viskositäten von 158 Pa·s und 159 Pa·s bei 10 s⁻¹ für Komponente A und Komponente B dokumentiert, und sein Datenblatt unterscheidet zwischen Ergebnissen im gedruckten Zustand und Ergebnissen nach Nachhärtung nach 4 Stunden bei 200 °C. Das erinnert daran, dass kontrollierte Dosierung, konsistentes Mischen und ein definierter Aushärtungsplan Teil des Materialsystems sind und keine optionalen Extras. [13]
Wichtige Variablen, die die Druckbarkeit steuern
- Die Rheologie der Druckpaste und die Wiederherstellung der Viskosität nach der Extrusion bestimmen, ob ein abgelegter Strang stehen bleibt oder zusammensackt. [32]
- Ablagerate, Druckgeschwindigkeit und Druck wirken zusammen, daher verändert eine Änderung eines Werts meist auch Filamentbreite und -form. [32]
- Die Düsengröße beeinflusst Stranggeometrie, lokalen Druck und die erreichbare Merkmalsgröße. [32]
- Das Aushärtungstiming definiert das druckbare Fenster, weil sich die Viskosität von Zwei-Komponenten-Silikon mit fortschreitender Aushärtung ändert. [32]
- Ein konsistentes Mischungsverhältnis ist bei Zwei-Komponenten-Systemen wichtig, insbesondere wenn Materialeigenschaften für kontrolliert gedruckte und nachgehärtete Proben angegeben werden. [13] [24]
- Substrat und thermische Umgebung sind wichtig, weil einige Systeme auf thermische Vernetzung oder kontrollierte Unterstützung durch die Bauoberfläche angewiesen sind. [14] [32]
- Die Stützstrategie ist wichtig, weil weiches unausgehärtetes oder teilweise ausgehärtetes Silikon beim Entfernen von Stützstrukturen anfällig für Durchhängen und Oberflächenschäden ist. [31]
- Die Entfernung von Rückständen ist bei Harz-Workflows wichtig, weil eingeschlossenes unausgehärtetes Material selbst dann in geschlossenen Merkmalen verbleiben kann, wenn das sichtbare Äußere bereits fertig wirkt. [15] [17] [18]
Prozesstaxonomie und wo Silikon hineinpasst
Am saubersten lässt sich Silikon-AM diskutieren, wenn man mit standardbasierten Prozessfamilien beginnt und dann Herstellerbegriffe darauf abbildet. ISO/ASTM 52900:2021 ist der Vokabular-Rahmen für Grundlagen und Terminologie der additiven Fertigung. NIST SP 1176 liefert allgemeinverständliche Prozessbeschreibungen, darunter Materialextrusion, bei der Material durch eine Düse gedrückt wird, und Wannen-Photopolymerisation, bei der Licht ein flüssiges Photopolymer in einer Wanne selektiv aushärtet. [2] [3]
In diesem Rahmen gehören DIW, spritzenbasierte Ablage und flüssige additive Fertigung zur Material-Extrusionsfamilie, wie sie in diesem Artikel verwendet wird. „Silikonharzdruck“ gehört nur dann zur Wannen-Photopolymerisation, wenn der Anbieter die Silikonchemie belegt. Wenn die Chemie nicht belegt ist, lautet die sicherere Bezeichnung flexibles Photopolymerharz, nicht bestätigtes Silikon. [3] [16] [19]
Wichtige Verfahren für den Silikon-3D-Druck
In der Praxis begegnen Leserinnen und Leser vier Wegen: direkte Extrusion von RTV2 oder LSR, Wannen-Photopolymerisations-Workflows, die als Silikonharz vermarktet werden, proprietäre Silikon-Wege von Servicebüros und indirektes Drucken über gedruckte Formen mit anschließendem konventionellem Guss. Die ersten beiden lassen sich sauber auf die oben genannten standardbasierten Prozessfamilien abbilden; der dritte ist oft ein Geschäftsmodell, das um eine dieser Prozessfamilien herum aufgebaut ist; der vierte ist keine direkte Silikon-AM, bleibt aber eine praktische Alternative, wenn der Direktdruck zu stark eingeschränkt ist. [3]
Tabelle A. Methodenvergleich. Nicht alle flexiblen Materialien sind Silikon; siehe Definitionsabschnitt.
| Verfahren | Ausgangsmaterial / Aushärtung | Stärken | Einschränkungen |
|---|---|---|---|
| Direkte Extrusion von RTV2 oder LSR | Zwei-Komponenten-Silikon wird dosiert, gemischt, abgelegt und dann je nach System thermisch oder bei Raumtemperatur ausgehärtet. [13] [24] | Verwendet echte Silikon-Ausgangsmaterialien und kann ein Elastomerverhalten anstreben, das konventionellen Silikon-Workflows näherkommt. [13] | Die Druckstabilität hängt stark von Rheologie, Aushärtungstiming und Hardwarekontrolle ab. [32] |
| VPP-Silikonharz-Workflow | Lichtgehärteter Harz-Workflow; nur dann Silikon nennen, wenn die Dokumentation des Anbieters die Silikonchemie belegt. [3] [16] [19] | Kann feine äußere Details erzeugen und erfordert keine Zwei-Komponenten-Mischung im Drucker. [15] [19] | Waschen und Nachhärtung sind untrennbar mit den Endeigenschaften verbunden, und eingeschlossene Rückstände sind ein reales Risiko. [15] [17] [18] |
| Proprietärer Silikon-AM-Service | Vom Anbieter gelieferte Silikontypen mit Prozessdetails, die teilweise proprietär sein können. [21] [22] | Nützlich, wenn Silikonteile benötigt werden, ohne eigene Spezialhardware zu besitzen. | Prozesstransparenz, Offenlegung des Verfahrens und direkte Vergleichbarkeit können eingeschränkt sein. [21] [22] |
| Gedruckte Form plus Guss | Indirekter Weg: Ein Werkzeug oder eine Form wird gedruckt, anschließend wird ein konventionelles Silikon gegossen. | Nützlich, wenn Direktdruck überdimensioniert ist oder wenn bekannte Gussmaterialien bereits validiert sind. | Fügt Schritte der Formenherstellung hinzu und ist kein direkter Silikondruck. |
Ein verbreitetes Missverständnis ist, dass gewöhnliche FFF- oder FDM-Drucker echtes Silikon so drucken können, wie sie TPU drucken. Dieser Artikel behandelt das nicht als aktuellen Mainstream-Weg, weil die hier zitierten Prozessfamilien und Herstellerbeispiele stattdessen auf spezialisierte Extrusion oder spezialisierte Harz-Workflows verweisen. [3]
Herstellerbeispiele und Grenzen der Vergleichbarkeit
Herstellerbeispiele sind nützlich, weil sie zeigen, was kommerzielle Systeme tatsächlich berichten, aber sie sind keine Eins-zu-eins-Benchmarks. Probengeometrie, Druckausrichtung, Reinigungschemie, Aushärtungsplan, Dauer der Nachhärtung und sogar die Frage, ob Werte im gedruckten Zustand oder nach Nachhärtung gemessen wurden, können die Zahlen alle verschieben. Formlabs verknüpft seine Daten zu Silicone 40A im älteren TDS mit Typ C-Stäben, die bei 100 μm gedruckt, 20 Minuten lang gewaschen und bei 60 °C für 30 Minuten in Wasser nachgehärtet wurden. Stratasys berichtet P3 Silicone 25A-Werte nach Acetonreinigung und Nachhärtung. Lynxter verknüpft SIL-004-Eigenschaften mit benannten ISO-Methoden und gedruckten Prüfbedingungen. Die Healthcare-Seite von Spectroplast nennt aktuelle Werte für Zugfestigkeit und Dehnung, legt aber die Prüfmethoden dahinter nicht offen. [15] [19] [24] [22]
Das bedeutet, dass nebeneinander gestellte Eigenschaftstabellen als Beispiele und nicht als Ranglisten gelesen werden sollten. Begriffe wie reines Silikon, echtes additiv gefertigtes Silikon, formteilähnlich oder für medizinische Anwendungen positioniert sind Herstellerbeschreibungen, sofern keine unabhängigen Belege etwas anderes zeigen. Am nützlichsten ist die Lektüre von Datenblättern im Vergleich innerhalb des eigenen Workflows eines Herstellers, nicht quer über verschiedene Unternehmen und Prozessrouten hinweg. [16] [19] [20] [31]
Quellenabweichung: Formlabs Silicone 40A
Das TDS vom 18. August 2023 verknüpft veröffentlichte mechanische Werte mit einer 20-Minuten-Wäsche und einer 30-Minuten-Nachhärtung bei 60 °C in Wasser, aber die am 9. Juni 2026 aktualisierten Support-Dokumente von Formlabs nennen eine 20-Minuten-Wäsche mit einer 80/20 IPA- und n-Butylacetat-Option sowie eine vollständige Nachhärtung von 45 Minuten bei 60 °C. Betrachten Sie die veröffentlichten TDS-Werte als workflowspezifische Prüfergebnisse und die Support-Dokumente vom 9. Juni 2026 als die aktuellen Prozessanweisungen. [15] [17] [18]
Quellenabweichung: Spectroplast TrueSil A50
Die aktuelle Healthcare-Seite von Spectroplast listet TrueSil A50 mit 6.1 MPa Zugfestigkeit und mehr als 280% Dehnung, während ein älteres, auf den 30. März 2020 datiertes A50-TDS 4.9 N/mm² Zugfestigkeit und 350% Dehnung mit angegebenen Methoden auf in der XY-Ebene gestanzten Proben aus gedruckten und nachbearbeiteten Filmen aufführt. Diese Werte sollten nicht zusammengeführt oder trendmäßig so behandelt werden, als stammten sie aus einer einheitlich harmonisierten Prüfroutine. Die aktuelle Materialseite stellt außerdem ISO 10993-12 neben biologische Einträge im Stil von „PASS“ dar, obwohl ISO 10993-12 ein Standard für Probenvorbereitung und Referenzmaterialien ist und kein Toxizitätsendpunkt. [22] [23] [21]
Workflow: So druckt man Silikon in der Praxis
Designentscheidungen sind bei Silikon wichtiger, als viele Neueinsteiger erwarten. Weiche Teile sind während des Baus anfällig für Durchhängen, beim Reinigen für Stützspuren und beim Waschen oder Nachhärten für Verzug. Überhänge, dünne freie Spannweiten, Sacklöcher und lange geschlossene Kanäle sind nicht nur Geometriefragen; sie sind auch Fragen der Reinigung und Aushärtung. Wenn ein Harz-Workflow unausgehärtetes Material in einer Kavität einschließt, kann die äußere Oberfläche akzeptabel aussehen, während der innere Zustand es nicht ist. Wenn ein Extrusions-Workflow einen Strang ablegt, der die nächste Schicht nicht tragen kann, wird die nominelle CAD-Genauigkeit irrelevant. Praktische Designschritte umfassen meist das Vereinfachen ungestützter Spannweiten, das Ausrichten entleerbarer Merkmale, das Vorsehen von Zugängen zum Spülen oder Entweichen von Rückständen, wo relevant, und die Planung, wo Schäden durch Stützstrukturen am Bauteil akzeptabel sind. [15] [17] [18] [30] [31]
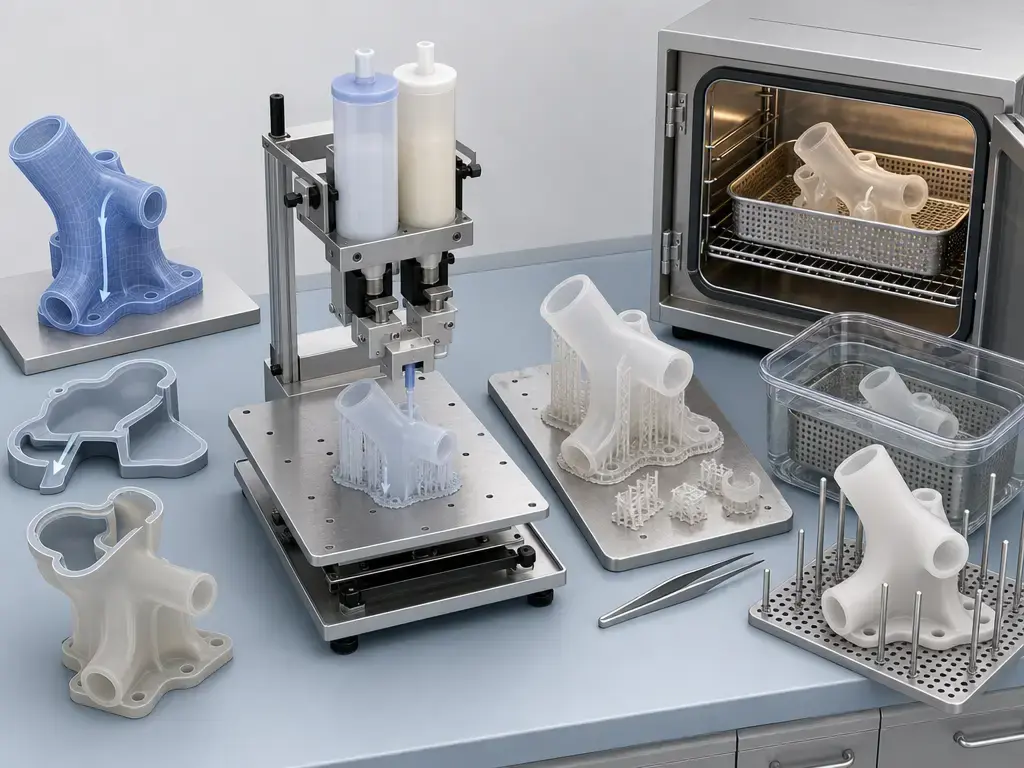
Bei Extrusions-Workflows sind die zentralen Konzepte Mischungsverhältnis, druckbares Fenster und Aushärtungstiming. Lynxters SIL-004 ist als Zwei-Komponenten-RTV2-Silikon mit einem 1:5 A:B-Mischungsverhältnis und einer Gelzeit von 37 Minuten bei 25 °C dokumentiert. SILASTIC 3D 3335 verknüpft sein veröffentlichtes Verhalten ebenfalls mit Druckbedingungen und unterscheidet zwischen gedruckten und nachgehärteten Ergebnissen. In beiden Fällen sind „Materialeigenschaften“ teilweise Prozesseigenschaften. [24] [13]
Bei VPP-Silikon-Workflows sind Waschen und Nachhärten keine Reinigungsdetails; sie sind Teil der Materialdefinition. Das ältere TDS von Formlabs verwendete eine 20-Minuten-Wäsche in 80% IPA und 20% Butylacetat sowie eine 30-Minuten-Nachhärtung bei 60 °C in Wasser, während die am 9. Juni 2026 aktualisierten Support-Dokumente die 20-Minuten-Wäsche beibehalten, aber vor dem Waschen nur mit IPA warnen, außer unter einer spezifischen IPA-Sonikation-Anleitung, und eine vollständige Nachhärtung von 45 Minuten bei 60 °C aufführen. Genau diese Lücke zeigt, warum die Nachbearbeitung genauso sorgfältig dokumentiert werden muss wie Druckereinstellungen. [15] [17] [18]
Workflow-Prüfungen vor dem Druck
- Dokumentieren Sie das vorgesehene Waschlösungsmittel und die Waschzeit, bevor der Bau startet. [17]
- Dokumentieren Sie die vorgesehene Nachhärtungstemperatur und Nachhärtungszeit, bevor der Bau startet. [18]
- Bestätigen Sie bei Zwei-Komponenten-Extrusion das vorgesehene Mischungsverhältnis und das erwartete Verarbeitungs- oder Gelzeitfenster. [24]
- Entscheiden Sie bereits in der CAD-Phase, wie Überhänge, Stützkontakte und der Zugang für die Reinigung gehandhabt werden.
- Planen Sie bei Harzteilen mit Kanälen oder Kavitäten, wie unausgehärtetes Material während der Fertigstellung entweichen oder ausgespült werden kann. [15] [17]
- Wenn das Teil mit dem Körper in Kontakt kommen kann, planen Sie einen Validierungspfad auf Ebene des Medizinprodukts, statt sich auf eine Materialüberschrift zu verlassen. [26] [28]
- Wenn das Teil mit Lebensmitteln in Kontakt kommen kann, fragen Sie, welche Grundlage der Reinigung des fertigen Teils und welche Extraktionsbasis die Behauptung stützen. [25]
Leistungskennzahlen: Was zählt und was tatsächlich vergleichbar ist
Für Elastomerteile sind die nützlichsten grundlegenden Kennzahlen Härte, Zugfestigkeit, Bruchdehnung, Weiterreißfestigkeit und Druckverformungsrest. Die Shore-A-Härte wird häufig nach ASTM D2240 oder ISO 48-4 gemessen. Zugfestigkeit und Dehnung erscheinen häufig nach ASTM D412 oder ISO 37. Weiterreißen erscheint oft nach ASTM D624 oder ISO 34-1. Der Druckverformungsrest wird häufig nach ASTM D395 oder ISO 815-1 angegeben. Diese Standards sind wichtig, weil zwei ähnlich aussehende Zahlen dennoch aus unterschiedlichen Probenformen, Dehnraten oder Konditionierungsverfahren stammen können. [4] [5] [6] [7] [8] [9] [10] [11]
Gedruckte Silikonwerte sind zwischen verschiedenen Routen besonders schwer vergleichbar. Eine Studie von 2024 zu Silikonen für die additive Fertigung berichtete deutliche routenabhängige Unterschiede in chemischer Zusammensetzung, Materialeigenschaften und Oberflächenqualität und stellte fest, dass die Nachbehandlung die Eigenschaften nicht durchgängig verbesserte. Die Autoren beschrieben außerdem glatte Oberflächen für eine Route und rillenartige Strukturen, typisch für Materialextrusion, für eine andere. Das passt zu den Herstellerbeispielen in diesem Quellensatz: Formlabs veröffentlicht Werte, die an eine Wasch- und Aushärtungssequenz gebunden sind, Stratasys veröffentlicht nachbearbeitete Werte, SILASTIC 3D 3335 unterscheidet zwischen gedruckten und nachgehärteten Zuständen, und Lynxter nennt ISO-basierte Werte, die an gedruckte Proben gebunden sind. [31] [15] [19] [13] [24]
Aussagen zur Glasübergangstemperatur Tg und zur Einsatztemperatur können nützlich sein, sind aber noch weniger harmonisiert als Zugdaten. Formlabs gibt eine Glasübergangstemperatur von -107 °C für Silicone 40A an, während viele andere Herstellerseiten in diesem Quellensatz keine auf derselben Grundlage gleichermaßen vergleichbare Tieftemperaturkennzahl offenlegen. [15]
Tabelle B. Beispielhafte Eigenschaften aus Herstellerdatenblättern und Herstellerseiten, nicht harmonisiert.
| Material + Prozess | Shore A | Zug / Dehnung | Weiterreißen / Druckverformungsrest und Hinweise zur Methode |
|---|---|---|---|
| SILASTIC 3D 3335, LAM-Extrusion | 44A im gedruckten Zustand; 46A nachgehärtet, ASTM D2240. [13] | 9.5 MPa und 480% im gedruckten Zustand; 10 MPa und 410% nachgehärtet, ASTM D412. [13] | 45 kN/m im gedruckten Zustand; 40 kN/m nachgehärtet, ASTM D624 B. Das Datenblatt nennt 0.4 mm gedruckte Teile und eine 4 h bei 200 °C-Nachhärtung für den nachgehärteten Zustand. [13] |
| Formlabs Silicone 40A, VPP-Workflow | 40A, ASTM 2240. [15] | 5 MPa und 230%, ASTM D412-06 Typ C. [15] | 12 kN/m, ASTM D624-00 Typ C; 20% Druckverformungsrest, ASTM D395-03(B), 23 °C für 22 h; Tg -107 °C, ASTM D4065. [15] |
| Stratasys P3 Silicone 25A, VPP-Workflow | 25 bis 30A, ASTM D2240. [19] | 5.4 ± 0.4 MPa und 672 ± 18%, ASTM D638. [19] | 16 ± 3 kN/m, ASTM D624; 6% Druckverformungsrest, ASTM D395-03(B), 23 °C für 22 h. Berichtet nach Acetonreinigung und Nachhärtung. [19] |
| Lynxter SIL-004, RTV2-Extrusion | 50 ± 3 ShA, ISO 48-4. [24] | 6.12 ± 0.5 MPa und 203 ± 20%, ISO 37. [24] | 8.19 ± 0.5 N/mm, ISO 34.1; 8.1 ± 0.5% Druckverformungsrest, ISO 815-1, 22 h bei 175 °C. [24] |
| Spectroplast TrueSil Web-Werte | A20 20A, A35 35A, A50 50A, A60 60A. [21] | A20 2.8 MPa und >400%; A35 4.2 MPa und >350%; A50 6.1 MPa und >280%. Methoden auf der zitierten Healthcare-Seite nicht offengelegt. [22] | Keine aktuellen Werte zu Weiterreißen oder Druckverformungsrest auf Seitenebene auf der zitierten Healthcare-Seite offengelegt. [22] |
Die Werte stammen von Herstellern und wurden unter unterschiedlichen Bedingungen gemessen; erstellen Sie aus dieser Tabelle keine Rangfolge der Materialien.
Das Muster, das man aus der Tabelle mitnehmen sollte, ist nicht, welches Material gewinnt, sondern welcher Workflow was berichtet. Einige Anbieter betonen sehr hohe Dehnung, andere einen geringeren Druckverformungsrest, und manche veröffentlichen vollständigere Methoden als andere. Der richtige Vergleich erfolgt zwischen den Anforderungen Ihrer Anwendung und dem exakten Workflow, der die Zahl erzeugt hat. [13] [15] [19] [22] [24]
Genauigkeit, Toleranzen und Oberflächenqualität
Weiche Silikone erschweren die Maßgenauigkeit, weil das abgelegte oder frisch ausgehärtete Material noch verformbar ist, während das Teil aufgebaut oder gehandhabt wird. Die Strangaufweitung kann einen extrudierten Strang verbreitern, nachdem er die Düse verlassen hat. Die viskoelastische Erholung kann Breite und Höhe nach der Ablage verändern. Das Aushärtungstiming kann einen Strang entweder schnell stabilisieren oder ihn sich ausbreiten lassen, bevor er fest wird. Eine Studie von 2025 zur druckbegleitenden UV-Härtung für DIW-Silikon berichtete unter den Bedingungen dieser Studie Reduktionen der Abweichung der Filamentbreite von 22% bis 81% und der Filamentlängenabweichung von 1.4% bis 1.8% im Vergleich zu konventionellem DIW. [30]
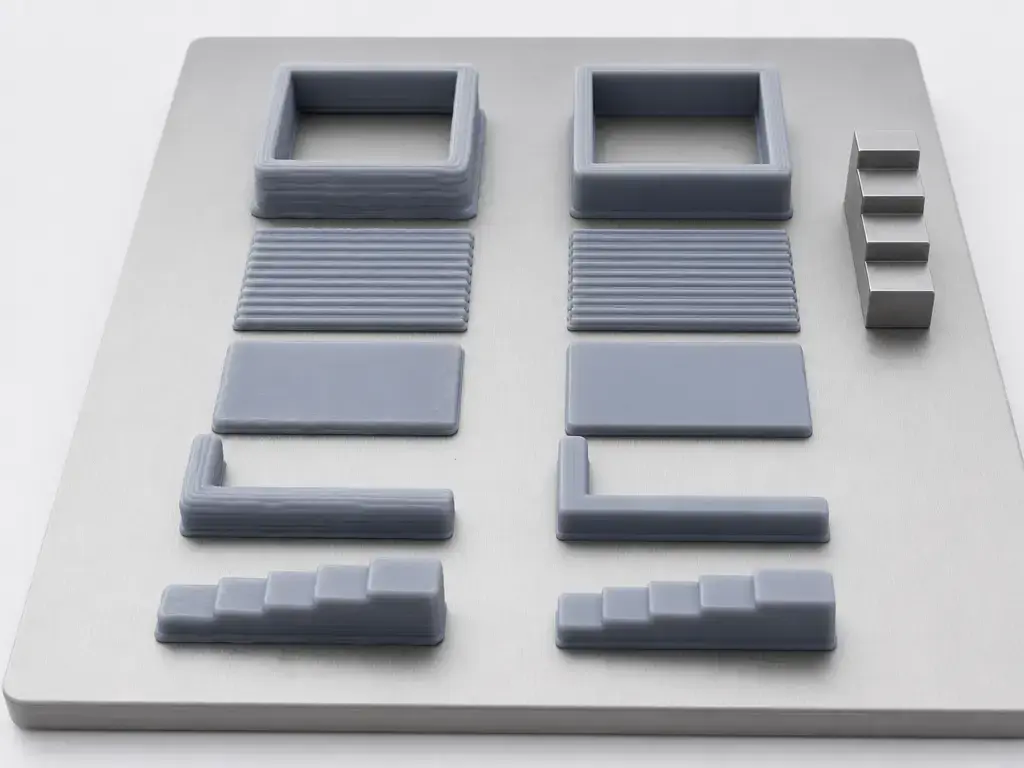
Maschinenprospekte sollten als Dokumente zu Maschinenspezifikationen gelesen werden, nicht als Toleranzzertifikate für Fertigteile. So nennt die Broschüre zur innovatiQ LiQ 5 etwa einen Bauraum von 250 × 320 × 150 mm, aktive Heizung bis 80 °C, eine Wiederholgenauigkeit in X/Y von ±0.05 mm und Düsendurchmesser von 0.2 mm und 0.40 mm. Das sind nützliche Hardware- und Prozessparameter, aber sie garantieren nicht, dass ein weiches Silikonteil bei realer Geometrie ±0.05 mm hält. [14]
Maschinenspezifikationen ≠ Bauteiltoleranz
Wiederholbarkeit, Düsendurchmesser und Kammerbedingungen beschreiben die Maschine und das Prozessfenster. Die Toleranz des Fertigteils hängt weiterhin von Silikonrheologie, Geometrie, Aushärtung, Stützstrategie und Nachbearbeitung ab. [14] [30]
Einschränkungen und Fehlermodi
Die größten Fehlermodi sind meist keine dramatischen Maschinencrashs; es sind stille Prozessfehlanpassungen. In Extrusions-Workflows können Stränge durchhängen, zusammenfließen oder sich verformen, bevor die Aushärtung abgeschlossen ist. In Harz-Workflows können Oberflächen klebrig bleiben, wenn die Wäsche unvollständig ist oder falsch mit Lösungsmitteln umgegangen wird, und geschlossene Volumina können unausgehärtetes Material einschließen, das später austritt oder das Teil beeinträchtigt. Das Aufquellen in bestimmten Lösungsmitteln kann außerdem stark genug sein, um im Einsatz oder bei der Reinigung relevant zu werden. Formlabs veröffentlicht zum Beispiel Daten zur Lösungsmittelverträglichkeit, die zeigen, dass die Gewichtszunahme je nach Flüssigkeitskontakt stark variiert, und seine Workflow-Dokumente machen die Waschchemie zu einem Teil der Prozessdefinition. Gleichzeitig zeigt die Studie von 2024 zu routenabhängigen Unterschieden, dass Oberflächenqualität und Ergebnisse der Nachbehandlung nicht über alle Silikon-AM-Routen hinweg universell sind. [15] [17] [18] [31]
Kleine Merkmale, Sacklöcher, geschlossene Kanäle und dünne Wände sind nicht nur deshalb schwierig, weil sie klein sind, sondern weil sie sich schwer konsistent reinigen, entleeren und aushärten lassen. Eine Geometrie, die sich in CAD leicht zeichnen lässt, kann für Silikon-AM dennoch ungeeignet sein, wenn Rückstände nirgendwohin können oder sich das Merkmal bei der Fertigstellung verformt. [15] [17] [18]
Für hohe Stückzahlen, sehr einfache Dichtungsgeometrien oder bereits validierte Fertigungslinien können Formen oder Gießen weiterhin der bessere Weg sein.
Anwendungen: Wo additive Fertigung mit Silikon passt
Die besten industriellen Einsatzfelder sind meist Elastomerteile in kleinen Stückzahlen, bei denen die Geometrie wichtiger ist als der reine Durchsatz. Dichtungen, Flachdichtungen, Dämpfer, Soft Gripper, Vorrichtungen, Maskierungselemente und kundenspezifische flexible Schnittstellen passen in dieses Muster, weil sie von Silikonverhalten und von Geometrieiteration ohne sofortigen Hartwerkzeugbau profitieren.
Gesundheitsbezogene Anwendungen sind nuancierter. Anatomische Modelle, Prototypen mit Hautkontakt, Wearable-Prototypen und Geometrien im Stil der Audiologie können allesamt sinnvolle Ziele für die Erprobung von Silikon-AM sein, aber das Teil muss dennoch in seinem beabsichtigten Kontext bewertet werden. ISO 10993-1:2025 und die FDA-Leitlinien ordnen die Bewertung von Körperkontakt beide als risikobasierte Frage zum Medizinprodukt ein und nicht nur als Marketingbehauptung über ein Material. [26] [28]
Forschung und fortgeschrittenes Prototyping bleiben ebenfalls wichtige Anwendungsfälle, insbesondere in der Soft Robotics und in der Laborentwicklung, wo unkonventionelle Geometrie oder schnelle Iteration die Grenzen des aktuellen Durchsatzes und der Verifizierungs-Workflows überwiegen können. [32]
3D-Druck mit Silikon in medizinischer Qualität und Sicherheit
3D-Druck mit Silikon in medizinischer Qualität ist für sich genommen keine Kategorie der Zulassung von Medizinprodukten. In der additiven Fertigung kann der Ausdruck bestenfalls auf eine Materialposition, ein Prüfpaket oder einen Workflow hinweisen, der für eine weitere Bewertung geeignet sein könnte. ISO 10993-1:2025 ordnet die biologische Bewertung in einen Risikomanagementprozess ein, ISO 14971:2019 definiert diesen breiteren Risikorahmen für Medizinprodukte, die FDA-Leitlinie zu ISO 10993-1 ist ausdrücklich an Einreichungen für Medizinprodukte wie 510(k), De Novo, IDE und PMA-Kontexte gebunden, und die AM-Leitlinie der FDA fügt fertigungsspezifische Bedenken für additiv gefertigte Medizinprodukte hinzu. Das bedeutet, dass ein fertig gedrucktes Teil als Kombination aus Material, Geometrie, Rückständen, Nachbearbeitung, beabsichtigtem Kontakt, Sterilisationsstrategie und Fertigungskontrollen betrachtet werden muss. [26] [27] [28] [29]
Die Herstellerbeispiele in diesem Quellensatz zeigen, warum Vorsicht nötig ist. Das TDS von Formlabs aus 2023 zu Silicone 40A besagt, dass Daten zu ISO 10993-5, ISO 10993-23 und ISO 10993-10 zu diesem Zeitpunkt noch ausstanden. Das Datenblatt von Stratasys aus 2026 zu P3 MED Silicone 25A ist ausdrücklich als vorläufig gekennzeichnet und nennt einen bestandenen Zytotoxizitätstest nach ISO 10993-5, während Reizung und Sensibilisierung noch ausstehen. Die Materialseite von Spectroplast listet PASS-Einträge für ISO 10993-5 und ISO 10993-23 über mehrere Typen hinweg auf, aber die Darstellung in der Tabelle sollte dennoch gegen die tatsächlichen Zertifikate geprüft werden, insbesondere weil ISO 10993-12 dort in einer Weise erscheint, die wie ein biologischer Bestanden-Endpunkt gelesen werden kann. [15] [20] [21]
Bestandener Endpunkt ≠ zugelassenes Medizinprodukt
Die FDA-Leitlinie zu ISO 10993-1 unterstützt eine risikobasierte biologische Bewertung in Einreichungen für Medizinprodukte; sie macht aus einem bestandenen Endpunkt auf einer Materialseite kein freigegebenes oder zugelassenes fertiges Medizinprodukt. [28]
Ein letzter Hinweis zur Qualität der Dokumentation: Das MED-Blatt von Stratasys ist vorläufig, und einige Online-Tabellen zur Biokompatibilität in diesem Markt verwenden Endpunktbezeichnungen ungenau. Lesen Sie den Zertifikatssatz, nicht nur die Marketingzusammenfassung. [20] [21]
Aussagen zu Lebensmittelkontakt und „lebensmittelecht“
Behauptungen zum Lebensmittelkontakt benötigen dieselbe Disziplin. In den USA ist 21 CFR §177.2600 der Abschnitt mit dem Titel „Gummiartikel für den wiederholten Gebrauch“, und dort steht, dass solche Artikel vorbehaltlich der Bestimmungen dieses Abschnitts sicher mit Lebensmitteln verwendet werden dürfen. Mit anderen Worten: Es handelt sich um eine Vorschrift mit Bedingungen und Extraktionsgrenzen, nicht um ein generisches „von der FDA zugelassen“-Label für irgendein Teil, das zufällig aus Silikon hergestellt ist. [25]
Lynxters SIL-004 ist ein nützliches Beispiel dafür, wie solche Behauptungen gelesen werden sollten. Das Datenblatt beschreibt es als Zwei-Komponenten-„FDA-konform“-Silikon für Anwendungen mit Lebensmittelkontakt und nennt ein 1:5 A:B-Mischungsverhältnis, eine Gelzeit von 37 Minuten bei 25 °C und ISO-basierte mechanische Daten für gedruckte Bedingungen. Das sind hilfreiche technische Details, aber ein Käufer benötigt dennoch die Grundlage der Konformität, den Umfang der Formulierung und Hinweise zur Reinigung des Fertigteils, bevor er annimmt, dass ein gedrucktes Teil für Lebensmittelkontakt geeignet ist. [24] [25]
Was man einen Anbieter fragen sollte
- Die genaue regulatorische oder extraktionsbezogene Grundlage hinter der Behauptung zum Lebensmittelkontakt. [25]
- Ob die Behauptung für das Rohmaterial, das gedruckte Teil oder einen bestimmten validierten nachbearbeiteten Workflow gilt.
- Den Umfang der Formulierung, einschließlich der Frage, ob Farbstoffe oder Additive die Behauptung verändern.
- Hinweise zu Reinigung und Nachhärtung für das Fertigteil, insbesondere wenn Rückstände oder Waschlösungsmittel beteiligt sind. [24]
- Chargenrückverfolgbarkeit und Verfügbarkeit von Zertifikaten für das tatsächlich gelieferte Material.
Forschungs- und Marktkontext
Die aktuelle Forschung konzentriert sich weiterhin auf dieselben Engpässe, die Praktiker auch auf dem Shopfloor sehen: Rheologiesteuerung, Aushärtungsstrategie und Dimensionsstabilität. Das DIW-Review von 2022 betont Formulierungs- und Parameterkontrolle rund um Viskosität und Aushärtung. Die Materialstudie von 2024 zeigt routenabhängige Unterschiede in Zusammensetzung, Eigenschaften und Oberflächenqualität. Die Studie zur druckbegleitenden UV-Härtung von 2025 zeigt, dass sich selbst innerhalb von DIW die Maßergebnisse erheblich verändern können, wenn die Aushärtung besser mit der Ablage synchronisiert wird. [32] [31] [30]
Auf der Marktseite ergibt sich das klarste Bild aus primären technischen Dokumenten statt aus Schlagzeilen. Dow und innovatiQ dokumentieren eine industrielle LAM-Route rund um SILASTIC 3D 3335 und die LiQ 5-Plattform. Formlabs dokumentiert einen Silikonharz-Workflow und macht ausdrückliche Chemiebehauptungen des Herstellers für Silicone 40A. Stratasys dokumentiert P3 Silicone 25A und eine vorläufige medizinisch positionierte Variante. Spectroplast positioniert mehrere TrueSil-Typen als Serviceangebot, und Lynxter positioniert SIL-004 für Anwendungen mit Lebensmittelkontakt. Zusammengenommen zeigen diese Dokumente einen realen, aber fragmentierten Markt mit mehreren Prozessrouten und sehr unterschiedlichen Offenlegungsniveaus. [13] [14] [15] [16] [19] [21] [24]
FAQ
Wie druckt man Silikon in 3D?
In der Regel mit spezialisierten Materialextrusionssystemen, die Zwei-Komponenten-Silikon dosieren und ablegen, oder mit herstellerspezifischen Wannen-Photopolymerisations-Workflows, die die Silikonchemie belegen. Es ist nicht dasselbe, wie ein weiches Filament in einen gewöhnlichen Desktop-Drucker zu laden. [3]
Kann man Flüssigsilikonkautschuk in 3D drucken?
Ja, aber der 3D-Druck von Flüssigsilikonkautschuk erfordert kontrollierte Dosierung, Mischung, Ablage und Aushärtungssteuerung. SILASTIC 3D 3335 und die Dokumente zur innovatiQ LiQ 5 sind gute Beispiele für diesen spezialisierten Weg. [13] [14]
Was ist Silikonharz für den 3D-Druck?
Es ist ein Suchintent-Begriff, keine Garantie für Chemie. In der Praxis bedeutet er oft einen Harz-Workflow, der für silikonähnliches oder silikonartiges Verhalten vermarktet wird. Nennen Sie es nur dann Silikon, wenn der Anbieter die Silikonchemie belegt, wie Formlabs und Stratasys das in ihrer Dokumentation zu tun versuchen. [16] [19]
Ist Formlabs Silicone 40A echtes Silikon?
Formlabs erklärt auf seiner Produktseite, Silicone 40A sei „100% Silikon“ und „reines Silikon ohne zugesetzte Monomere oder Acrylate“, daher wird es vom Anbieter als Silikon beschrieben und nicht nur als flexibles Harz. Was sich direkt aus dem TDS verifizieren lässt, sind der veröffentlichte Eigenschaftssatz und der ältere Test-Workflow dahinter. Ein wichtiger Vorbehalt ist, dass das TDS eine 30-Minuten-Aushärtung bei 60 °C verwendete, während das aktuelle Support-Dokument zu Form Cure, aktualisiert am 9. Juni 2026, eine vollständige 45-Minuten-Nachhärtung bei 60 °C aufführt. [16] [15] [18]
Ist 3D-gedrucktes Silikon für medizinische Anwendungen sicher?
Mitunter kann es für eine weitere medizinische Bewertung geeignet sein, aber Sicherheit wird nicht allein durch einen Materialnamen bewiesen. ISO 10993-1 und die FDA-Leitlinien behandeln Biokompatibilität beide als risikobasierte Frage der Bewertung von Medizinprodukten, und die AM-Leitlinie der FDA fügt Überlegungen zu Fertigung und Prozesskontrolle für gedruckte Medizinprodukte hinzu. [26] [28] [29]
Für Fachleute: Nach welchen Standards sollte ich in Silikon-Materialdatenblättern suchen?
Achten Sie bei Elastomereigenschaften auf Methoden für Zugfestigkeit und Dehnung wie ASTM D412 oder ISO 37, auf Weiterreißmethoden wie ASTM D624 oder ISO 34-1, auf Härtemethoden wie ASTM D2240 oder ISO 48-4 und auf Methoden für den Druckverformungsrest wie ASTM D395 oder ISO 815-1. [4] [5] [6] [7] [8] [9] [10] [11]
Für Fachleute: Warum variieren Aussagen zur Maßgenauigkeit bei gedrucktem Silikon so stark?
Weil die Silikongenauigkeit stark routenabhängig und prozessabhängig ist. Die Studie zur druckbegleitenden UV-Härtung von 2025 zeigte große Änderungen der Abweichung unter unterschiedlicher Aushärtungssteuerung, und die Materialstudie von 2024 zeigte, dass verschiedene AM-Routen unterschiedliche Oberflächen und Eigenschaften erzeugen können, selbst wenn alle Teile als Silikon beschrieben werden. [30] [31]
Verwandte Artikel auf 3D Mag
- Fuzzy Skin im 3D-Druck: Was es ist und wie es funktioniert
- Was ist 3D-Druck?
- Was ist LiDAR-3D-Scanning?
Quellen
- IUPAC Gold Book — Definition von „Polysiloxan“ — https://goldbook.iupac.org/terms/view/15300
- ISO/ASTM 52900:2021 — Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular — https://www.iso.org/standard/74514.html
- NIST SP 1176 — Potenzial additiver Fertigungstechnologie für die US-Fertigung — https://nvlpubs.nist.gov/nistpubs/specialpublications/nist.sp.1176.pdf
- ASTM D412 — Standardprüfverfahren für vulkanisierten Gummi und thermoplastische Elastomere—Zug — https://store.astm.org/standards/d412
- ASTM D624 — Standardprüfverfahren für die Weiterreißfestigkeit von konventionellem vulkanisiertem Gummi und thermoplastischen Elastomeren — https://store.astm.org/standards/d624
- ASTM D2240 — Standardprüfverfahren für Gummieigenschaften—Durometerhärte — https://store.astm.org/d2240-15r21.html
- ASTM D395 — Standardprüfverfahren für Gummieigenschaften—Druckverformungsrest — https://store.astm.org/Standards/D395.htm
- ISO 37:2024 — Gummi, vulkanisiert oder thermoplastisch — Bestimmung der Spannungs-Dehnungs-Eigenschaften bei Zugbeanspruchung — https://www.iso.org/standard/86892.html
- ISO 34-1:2022 — Gummi, vulkanisiert oder thermoplastisch — Bestimmung der Weiterreißfestigkeit — Teil 1: Hosen-, Winkel- und Mondsichelprüfkörper — https://www.iso.org/standard/82445.html
- ISO 48-4:2018 — Gummi, vulkanisiert oder thermoplastisch — Bestimmung der Härte — Teil 4: Eindringhärte nach der Durometer-Methode (Shore-Härte) — https://www.iso.org/standard/74969.html
- ISO 815-1:2019 — Gummi, vulkanisiert oder thermoplastisch — Bestimmung des Druckverformungsrests — Teil 1: Bei Umgebungs- oder erhöhten Temperaturen — https://www.iso.org/standard/74943.html
- Presseinformation von Dow Corning — LC-3335 auf der formnext 2016 vorgestellt — https://www.circuitnet.com/news/uploads/3/PR_-_LC-3335_for_3D_Printing_EN.pdf
- SILASTIC 3D 3335 LSR Technisches Datenblatt — https://www.germanreprap.com/innovatiq/CustomUpload/374O357O340O370O356O369O350O326O356O369O364O352O365O337O356O367O337O352O367O/Silicone_Dow_Corning_LC_3335_techn__Datenblatt_EN_1.pdf
- innovatiQ LiQ 5 Broschüre — https://www.germanreprap.com/innovatiq/CustomUpload/374O357O340O370O356O369O350O326O356O369O364O352O365O337O356O367O337O352O367O/Brochure_LiQ5_english.pdf
- Formlabs Silicone 40A Technisches Datenblatt — https://formlabs-media.formlabs.com/datasheets/2301817-TDS-ENUS-0.pdf
- Formlabs Silicone 40A Produktseite — https://formlabs.com/store/materials/silicone-40a-resin/
- Formlabs Form Wash-Einstellungen für Silicone 40A — https://s3.amazonaws.com/servicecloudassets.formlabs.com/media/Finishing/Washing/115001347744-Form%20Wash%20Time%20Settings/FormWashSettings.pdf
- Formlabs Form Cure-Einstellungen für Silicone 40A — https://s3.amazonaws.com/servicecloudassets.formlabs.com/media/Finishing/Post-Curing/115001414464-Form%20Cure%20Time%20and%20Temperature%20Settings/FormCurePost-CureSettings.pdf
- Stratasys P3 Silicone 25A Materialdatenblatt — https://www.stratasys.com/siteassets/materials/materials-catalog/p3-materials/silicone-25a/mds_p3_silicone-25a_1025a.pdf?v=4a9054
- Stratasys P3 MED Silicone 25A Materialdatenblatt — https://www.stratasys.com/siteassets/materials/materials-catalog/p3-materials/med-silicone-25a/mds_p3_medsilicone25a_0426a.pdf?v=4969aa
- Spectroplast Materialseite — https://spectroplast.com/en/materials
- Spectroplast Healthcare-Seite — https://spectroplast.com/en/industries/healthcare
- Älteres Spectroplast TrueSil A50 Materialdatenblatt — https://3dprinting.com/wp-content/uploads/Spectroplast_MDS-TrueSil-A50.pdf
- Lynxter SIL-004 Technisches Datenblatt — https://cdn.shopify.com/s/files/1/0765/4369/files/TDS_SIL-004_LYX_V1.pdf?v=1775566547
- 21 CFR 177.2600 — Gummiartikel für wiederholten Gebrauch — https://www.law.cornell.edu/cfr/text/21/177.2600
- ISO 10993-1:2025 — Biologische Bewertung von Medizinprodukten innerhalb eines Risikomanagementprozesses — https://www.iso.org/ru/standard/10993-1
- ISO 14971:2019 — Risikomanagement für Medizinprodukte — https://www.iso.org/standard/72704.html
- FDA-Leitlinie — Anwendung der internationalen Norm ISO 10993-1 — https://www.fda.gov/regulatory-information/search-fda-guidance-documents/use-international-standard-iso-10993-1-biological-evaluation-medical-devices-part-1-evaluation-and
- FDA-Leitlinie — Technische Aspekte additiv gefertigter Medizinprodukte — https://www.fda.gov/regulatory-information/search-fda-guidance-documents/technical-considerations-additive-manufactured-medical-devices
- Polymers 2025 via PubMed — Druckbegleitende UV-Härtung verbesserte die DIW-Maßgenauigkeit — https://pubmed.ncbi.nlm.nih.gov/40292643/
- Polymers 2024 — Routenabhängige Charakterisierung gedruckter Silikone — https://www.mdpi.com/2073-4360/16/17/2437
- Oxford Open Materials Science 2022 — Mini-Review zum 3D-Druck von PDMS/Silikonen — https://academic.oup.com/ooms/article/2/1/itac008/6751798
- Additive Manufacturing 2018 Review — medizinische Nutzung von Silikon seit der Kommerzialisierung 1946 — https://www.sciencedirect.com/science/article/pii/S221486041830037X




