
Zusammenfassung
Gießbares Resin ist ein durch Wannenphotopolymerisation hergestelltes Opfermodellmaterial, das zur Herstellung von Feingussformen aus gedruckten Teilen verwendet wird. Seine sogenannte Ausbrenntemperatur ist kein universeller Einzelwert, sondern ein resin- und formspezifischer Zyklus mit Aufheizrampen, Haltezeiten und einer abschließenden Spitzentemperatur. [1] [2]
In der Praxis funktionieren gießbare Resine am besten, wenn das gedruckte Modell, die Einbettmasse und der Ofenplan als ein System behandelt werden. Fehler beginnen gewöhnlich mit thermischer Ausdehnung vor der vollständigen Zersetzung, unvollständiger Entfernung von Lösungsmittel oder unausgehärtetem Resin, eingeschlossenem Material in hohlen Teilen oder zu optimistisch interpretierten Rückständen aus methodenspezifischen Aschedaten. Forschung zu Polymermodellen zeigt, dass Ausdehnung Formen beschädigen kann, bevor das Ausbrennen abgeschlossen ist, und ASTM E1131 stellt klar, dass Aschewerte thermogravimetrische Ergebnisse sind, die unter einem definierten Temperaturprogramm und einer definierten Gasumgebung ermittelt werden, nicht Garantien für fehlerfreien Guss. [3] [4]
- Juweliere, die von Wachs- zu SLA/MSLA-Modellen wechseln.
- CAD-Modellierer, die bereits Resinteile drucken, aber gießereispezifische Prozesskontrolle benötigen.
- Kleine Gießereibetriebe, die Gips-, Phosphat- und Keramikschalen-Workflows vergleichen.
- Dental- oder Schmuckanwender, die den Plan eines Anbieters auf die Ofenrealität eines anderen Betriebs übertragen möchten.
- Alle, die gerissene Einbettmasse, Rückstände oder uneinheitliches Ausbrennen beheben wollen.
Gießbares Resin im Überblick (gießbar vs. gewöhnliches UV-Resin vs. Wachs)
Für den direkten Guss von einem gedruckten Modell ist der relevante Vergleich nicht einfach Resin gegenüber Wachs. Entscheidend ist, ob das Material über ausbrennspezifische Daten und einen realistischen Workflow verfügt. Das unterscheidet ein gießbares Photopolymer von einem gewöhnlichen Modellresin. Zu den Herstellerbeispielen gehören Formlabs Castable Wax Resin, das als mit 20% Wachs gefüllt beschrieben wird, und Formlabs True Cast Resin, das als aschearmes Gussmaterial präsentiert wird. Gedruckte Modelle aus echtem Wachs bleiben eine eigene Kategorie: 3D Systems führt VisiJet M2 ICast als 100% Wachs in seiner Broschüre zum ProJet MJP 2500 IC auf. [5] [6] [7]
| Material | Wofür es optimiert ist | Primäres Ausbrennrisiko | Vor dem Guss zu prüfen |
|---|---|---|---|
| Gießbares Photopolymer | Opfermodelle für den direkten Feinguss; einige Hersteller veröffentlichen Daten zu Asche, Masseverlust und Zeitplan. [5] [6] | Ausdehnung, mitgeführtes Lösungsmittel oder Rückstände bei falscher Reinigung und falschem Ausbrennen. [3] | Resinspezifischer Ausbrennplan, Kompatibilität mit der Einbettmasse und ob eine Aushärtung erforderlich ist. [2] [5] [6] |
| Gewöhnliches Modell-UV-Resin | Visuelle Prototypen, Passformprüfungen und Ausstellungsstücke statt dokumentierter Ausbrennanwendung. | Unbekanntes Asche-/Rückstandsverhalten und unkontrollierte Ausdehnung in der Form. | Keine verlässliche Gusskennzahl gefunden, sofern der Hersteller keine ausbrennspezifischen Hinweise veröffentlicht. |
| Modell aus echtem Wachs | Direkte Herstellung von Wachsmodellen auf speziellen Wachsdruckern, näher an der traditionellen Handhabung beim Wachsausschmelzverfahren. [7] | Ausschmelzen und Handhabung bleiben wichtig, doch die Materialklasse unterscheidet sich von gießbaren Photopolymeren. [7] | Maschinenklasse, Wachszusammensetzung, Schmelzverhalten und Aschedaten. [7] |
Die zentrale Erwartung ist einfach: Gießbare Produkte werden mit Prozessanweisungen verkauft, gewöhnliche Modellresine in der Regel nicht. Formlabs veröffentlicht beispielsweise vollständige Ausbrennpläne statt einer einzelnen sicheren Temperaturangabe. [2]
Historischer Hintergrund: Vom Wachsausschmelzverfahren zu CAD + gedruckten Modellen
Mitte der 2000er-Jahre behandelte die technische Fachliteratur für Schmuck CAD/CAM und Rapid Prototyping bereits als Wandel des Workflows und nicht als Neuheit. Der Artikel von Adler und Fryé aus 2005 stellte gedruckte Modelle nicht als unmittelbaren Ersatz für Wachs dar. Er betonte, dass Schrumpfung, thermische Ausdehnung, Ausbrennparameter und Oberflächenbehandlung anders als beim traditionellen Wachsguss berücksichtigt werden mussten. Das bleibt ein nützlicher Rahmen: Das gedruckte Modell hat sich verändert, aber Formchemie und Prozesskontrolle entscheiden weiterhin darüber, ob der Guss gelingt. [8]
Was ist gießbares Resin?
Gießbares Resin bezeichnet hier ein mittels Wannenphotopolymerisation hergestelltes Opfermodellmaterial für den Feinguss. Der Terminologierahmen ISO/ASTM 52900 ist hilfreich, weil er den Prozess in der additiven Fertigung verankert, während der Gießanwendungsfall den Druck als Modell definiert, das vor dem Eingießen von Metall sauber aus der Form entfernt werden muss. [1]
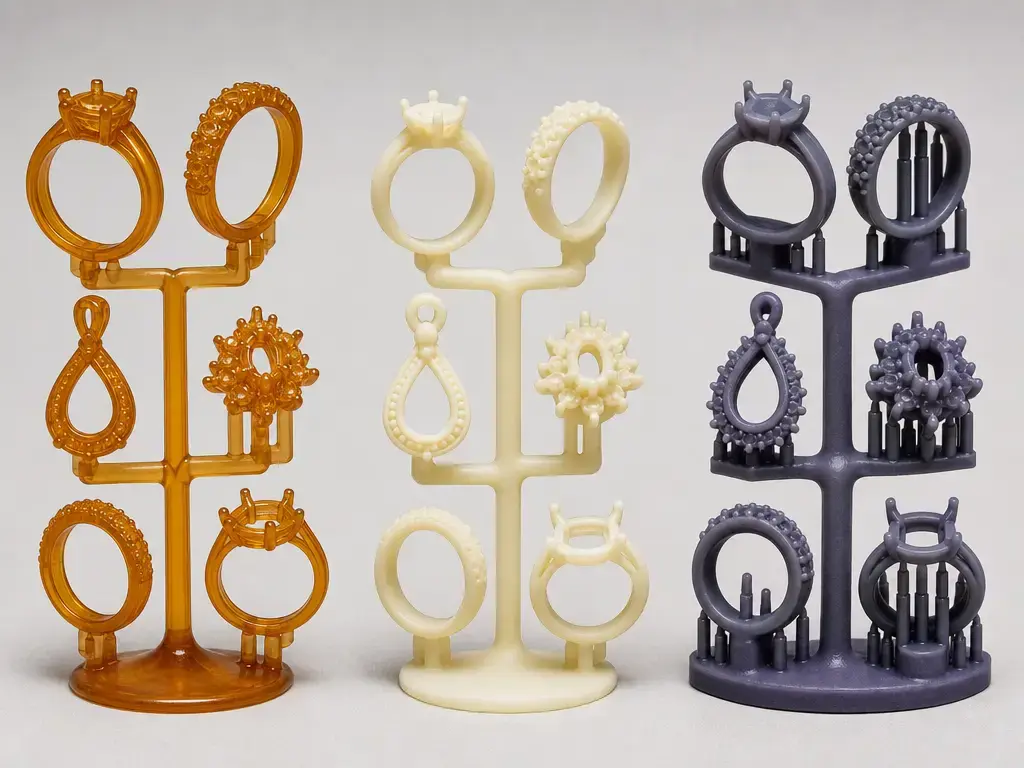
Diese Unterscheidung ist wichtig, weil Schmuckresin ein weiter Werkstattbegriff und keine technische Kategorie ist. Einige schmuckorientierte Resine werden für Präsentationsmodelle, Anproben oder Urmodelle verkauft, andere gezielt für sauberes Ausbrennen. Formlabs Castable Wax Resin wird als mit 20% Wachs gefüllt, mit null Aschegehalt und sauberem Ausbrennen beschrieben, während True Cast Resin separat mit einem vom Hersteller angegebenen Aschewert von 0.03% und Hinweisen für Bauteile bis 5 mm Dicke präsentiert wird. Dies sind unterschiedliche Produktpositionierungen, auch wenn beide in Gussworkflows verwendet werden können. [5] [6]
Ein verbreiteter Irrtum lautet, jedes gewöhnliche UV-Resin könne ein gießbares Material ersetzen, wenn die Druckqualität nur gut genug sei. Das Problem sind nicht nur Rückstände. Polymermodelle dehnen sich auch aus, erweichen, zersetzen sich und entwickeln Gase, während die Einbettmasse noch mechanisch empfindlich ist. In der Studie von Körber et al. aus 2021 zu Polymermodellen für den Feinguss zeigten die untersuchten duroplastischen Materialien aufgrund hoher thermischer Ausdehnung ein ungeeignetes Ausbrennverhalten, und Keramikschalen rissen beim Erhitzen. Derselbe Artikel stellt fest, dass Einbetten in Schmuck- und Dentalmuffeln gegenüber Polymerausdehnung stabiler ist als Keramikschalen, doch das beseitigt den zugrunde liegenden Mechanismus nicht. Ein sauber aussehender Druck kann dennoch Einbettmasse reißen lassen, die Form abplatzen lassen oder Defekte hinterlassen, wenn sein Opferverhalten schlecht auf das Formsystem abgestimmt ist. [3]
In diesem Artikel verwendete Materialtaxonomie
- Wachsgefülltes / wachsbasiertes gießbares Photopolymer. Beispiele sind Formlabs Castable Wax Resin, BlueCast X10 und Liqcreate Wax Castable; beachten Sie, dass veröffentlichte Beschreibungen wie „mit 20% Wachs gefüllt“, „mit 80% wachsähnlichem Füllstoff gefüllt“ oder „wachsbasiert“ Herstellerangaben sind und die Prozentbasis auf der Seite nicht immer genannt wird. [5] [9] [10]
- Aschearmes gießbares Photopolymer. Beispiel: Formlabs True Cast Resin, das auf seiner Produktseite 0.03% Asche angibt und für Bauteile bis 5 mm Dicke vermarktet wird. [6]
- 3D-gedruckte Modelle aus echtem Wachs. Beispiel: 3D Systems führt VisiJet M2 ICast als 100% Wachs auf, und Solidscape positioniert die Ausgabe der S300-Serie als direkt gießbares Wachs mit schnellem Ausschmelzen und ohne Ascherückstände. [7] [11]
- Gewöhnliches Modellresin. In diesem Artikel bedeutet das ein Photopolymer, das von seinem Hersteller nicht für sauberes Ausbrennen im Feinguss dokumentiert ist.
Einbettformsysteme: Gipsgebunden vs. phosphatgebunden vs. Keramikschale
Viele Vergleiche gehen fehl, weil Resindaten aus einem Formsystem mit Ausbrennempfehlungen aus einem anderen vermischt werden. Gipsgebundene Schmuck- oder Dentalmuffeln, phosphatgebundene Einbettmassen und Keramikschalensysteme reagieren nicht gleich auf Hitze, Ausdehnung oder Gasstrom. Die Übersicht von Whip Mix unterscheidet gipsgebundene und phosphatgebundene Einbettmassen, nennt Gips für niedrig schmelzende Legierungen unter 650°C und erklärt, dass Phosphatsysteme Ausbrennen bei höheren Temperaturen vertragen und spezielle Flüssigkeiten erfordern. Das allein reicht aus, um jede universelle Behauptung zu einer Resinausbrenntemperatur zurückzuweisen, die das Formmaterial ignoriert. [12]
Auf praktischer Ebene sind gipsgebundene Systeme im Schmuck- und Dentalbereich üblich, phosphatgebundene Systeme werden verwendet, wenn höhere thermische Festigkeit oder Arbeiten mit Legierungen, die höhere Verarbeitungstemperaturen benötigen, erforderlich sind, und die Keramikschale ist ein industrielles Feingussverfahren, bei dem die Schale schichtweise um das Modell aufgebaut wird, anstatt eine kleine Muffel mit Einbettmasse auszugießen. Die Patentbeschreibung der NASA zur Herstellung keramischer Formen verwendet aufeinanderfolgende Tauchgänge in Schlicker sowie trockene Besandung, um eine mehrlagige Schale aufzubauen, und die American Foundry Society ordnet Keramikformguss als Kategorie eines Feingussverfahrens ein. Ergebnisse eines dieser Systeme lassen sich nicht sauber auf die anderen übertragen. [13] [14] [15] [16]
| Formsystem | Hinweis zu Bindemittel/Mischen | Beispielhafte Anleitung zur Ausbrennspitze (mit Quelle) | Warum dies für Resinmodelle wichtig ist |
|---|---|---|---|
| Gipsgebunden | Wasserbasierte Systeme sind üblich; der Bildungsleitfaden von Whip Mix beschreibt Gips als wasseraktiviert und für Arbeiten mit niedriger schmelzenden Legierungen. [12] | Formlabs veröffentlicht Gipspläne mit Spitzen bei 732°C und 750°C für zwei verschiedene Resine, während das Dentalgips-Beispiel von Whip Mix mit 8°C/min auf 650°C aufheizt und 10–15 Minuten hält; sein Beispiel zur hygroskopischen Technik empfiehlt maximal 515°C mit einer Haltezeit von 30–40 Minuten. Dies sind unterschiedliche Produkte und Workflows, keine austauschbaren Regeln. [2] [13] | Resinmodelle können sich sehr unterschiedlich verhalten, je nachdem, ob das Gipssystem schmuck-, dentalspezifisch, für langes Ausbrennen oder hygroskopisch ist. [2] [13] |
| Phosphatgebunden | Festere Hochtemperatursysteme, die beim normalen Einsatz spezielle Anmischflüssigkeiten verwenden. [12] | Whip Mix führt Ausbrenntemperaturbereiche nach Legierung auf, darunter 870–900°C für Chrom-Kobalt und 575–700°C für Kronen- & Brückengold. [14] | Phosphatsysteme vertragen heißere Ausbrennbedingungen, doch die Anweisungen für Legierung und Einbettmasse bestimmen weiterhin das sichere Fenster. [12] [14] |
| Keramikschale | Aufbau durch Zyklen aus Schlickertauchen und Besanden zu einer geschichteten Schale, nicht durch einfaches Vergießen des Modells mit Einbettmasse in einer Muffel. [15] [16] | Die hier verwendeten Quellen zur Definition von Keramikschalen legen keine universelle Schmuck-typische Spitze fest; die NASA beschreibt den mehrlagigen Schalenaufbau, gefolgt von Erhitzen zum Härten der Schale und Verdampfen des Modells. [15] | Resinverhalten, das in einer Gipsmuffel überlebbar ist, kann eine dünne Schale dennoch reißen lassen, wenn die thermische Ausdehnung zu hoch ist. [3] [15] |
Hinweis zur Vermeidung von Verwechslungen: Die Ausbrennspitze ist die höchste Ofenstufe, die zum Entfernen des Modells und Konditionieren der Form verwendet wird. Die Muffel-Gießtemperatur ist die niedrigere Haltetemperatur, bei der die Form bereit ist, das Metall aufzunehmen; beide Temperaturen können im selben veröffentlichten Plan erscheinen. [2]
Workflow-Überblick: Modelle aus gießbarem Resin von CAD bis zum Guss
Der Workflow ist leicht zu skizzieren und in der Praxis leicht zu verderben. Konstruktion, Druckorientierung, Stützen, Waschen, Aushärten falls erforderlich, Trocknen, Anbringen der Angüsse, Einbetten, Ausbrennen, Gießen, Ausbetten und Nachbearbeiten beeinflussen alle das Ergebnis. Formlabs nennt 5 Minuten in IPA und keine Nachhärtung für Castable Wax Resin, aber die Seite zu True Cast Resin empfiehlt eine kurze Aushärtung bei Umgebungstemperatur in Form Cure V2 und erklärt, dass Aushärten zur Verringerung von Gussfehlern dringend empfohlen wird. Dieser Gegensatz erinnert daran, dass Waschen, Aushärten und Trocknen Kontrollschritte und keine allgemeinen Reinigungsgewohnheiten sind. [5] [6]
Stufe für Stufe haben Sie es mit unausgehärtetem Photopolymer beim Druck und Waschen, alveolengängigem kristallinem Siliziumdioxid beim Mischen und Ausbetten der Einbettmasse, Ofenabgasen beim Ausbrennen und geschmolzenem Metall beim Gießen zu tun. Plasticast warnt ausdrücklich, dass seine Einbettmasse alveolengängiges kristallines Siliziumdioxid enthält, und verweist auf OSHA-Sicherheitsstandards. [17]
- Erstellen Sie das CAD-Modell.
- Wählen Sie Orientierung und Stützen für Druckerfolg und Reinigungszugang.
- Drucken Sie das Modell.
- Waschen Sie den Druck gemäß den Anweisungen des Resinherstellers.
- Härten Sie den Druck nur aus, wenn der Resinhersteller eine Aushärtung vorgibt.
- Lassen Sie den Druck vollständig trocknen.
- Fügen Sie Angüsse und erforderliche Entlüftungswege hinzu.
- Mischen und gießen Sie die Einbettmasse.
- Führen Sie den vollständigen Ausbrennzyklus für das gewählte Resin und die Einbettmasse durch.
- Gießen Sie bei der für Legierung und Verfahren geeigneten Formtemperatur.
- Betten Sie die Muffel aus und entfernen Sie die Einbettmasse.
- Bearbeiten, reinigen und prüfen Sie den Guss.
Gießbares Resin für den Schmuckguss: Schritt für Schritt (wo Menschen tatsächlich Fehler machen)
Die meisten fehlgeschlagenen Resingüsse scheitern nicht, weil das CAD-Modell unmöglich war. Sie scheitern, weil ein akzeptabel aussehender Druck als fertig behandelt wurde, bevor er tatsächlich zum Einbetten bereit war. Die Übergabepunkte sind wichtiger, als viele Anwender erwarten: der Moment nach dem Waschen, die Entscheidung für oder gegen Aushärten, die Disziplin, Lösungsmittel verdunsten zu lassen, die Art des Aufbaus des Angussbaums und ob die Einbettmasse wie ein abgemessener Keramikschlicker oder aus Gewohnheit gemischt wird. Dort gelingt oder scheitert der Prozess mit gießbarem Resin für den Schmuckguss gewöhnlich. [5] [6] [17]
Beginnen Sie mit Waschen und Trocknen, denn Rückstandsprobleme beginnen oft lange bevor der Ofen eingeschaltet wird. Formlabs gibt für Castable Wax Resin 5 Minuten in IPA an und empfiehlt, nur so kurz wie nötig zu waschen, um flüssiges Resin zu entfernen; anschließend muss sämtliches Lösungsmittel verdunstet oder entfernt sein, bevor gegossen wird. BlueCast X10 veröffentlicht ein anderes Reinigungsbeispiel: etwa 1 Minute in 91% oder 99% IPA oder Ethylalkohol, gefolgt von Trocknen mit Druckluft. Diese Anweisungen widersprechen sich nicht; sie zeigen, dass die Reinigungszeit resinspezifisch ist. Der Fehler besteht darin, sie zu mitteln oder anzunehmen, trocken aussehend bedeute chemisch bereit zum Einbetten. Bleibt Lösungsmittel in Vertiefungen, Stützspuren, Gravuren oder Hohlräumen zurück, muss der Ausbrennzyklus sowohl Resin-Zersetzungsprodukte als auch verbliebene Waschchemikalien entfernen. [5] [9]
Auch die Nachhärtung ist vollständig produktspezifisch. Formlabs erklärt, dass Castable Wax Resin keine Nachhärtung benötigt, und warnt, dass Nachhärten Teile geringfügig um weniger als 1% schrumpfen lassen kann, was die Geometrie verformen kann. Im Gegensatz dazu empfiehlt die Seite zu True Cast Resin das Aushärten und nennt 3 Minuten bei Umgebungstemperatur in Form Cure V2; zugleich wird erklärt, dass eine Aushärtung potenzielle Gussfehler deutlich reduziert. BlueCast X10 liefert ein drittes Beispiel: UV-Nachhärtung sei für den Guss im eigenen Haus nicht nötig, werde aber für externen Dienstleistungsguss nach Neuskalierung und Reinigung empfohlen. Die praktische Regel ist einfach: Übertragen Sie keine allgemeinen SLA-Gewohnheiten auf den Guss. Sagt der Resinhersteller, keine Aushärtung, ist das Auslassen nicht nachlässig. Sagt er, aushärten, spart das Auslassen keine Zeit. [5] [6] [9]
Die Vorbereitung von Angüssen und Entlüftungen ist der Punkt, an dem Modellgeometrie auf Formevakuierung trifft. Sie versuchen mindestens drei Dinge zugleich: Metall in den massivsten Bereich zu führen, dem Modell beim Ausbrennen einen Weg aus der Form zu geben und Sackgassen zu vermeiden, in denen Resin, Luft oder Zersetzungsprodukte eingeschlossen werden können. Das Datenblatt von Plasticast von Ransom & Randolph veröffentlicht keine universellen Angussabmessungen, und im hier geprüften Quellensatz wurde keine verlässliche universelle Anguss- oder Entlüftungsdurchmesserangabe gefunden. Das ist kein fehlender Trick. Es spiegelt wider, dass die Dimensionierung von Metall, Querschnittsänderungen, Baumaufbau, Modellvolumen und betriebsspezifischer Gussmethode abhängt. Zuverlässig kontrollieren lässt sich die Logik: Bringen Sie Angüsse so an, dass die massivsten oder zuletzt zu füllenden Bereiche gespeist werden, vermeiden Sie plötzlich eingeschlossene Volumina und höhlen Sie ein Teil nicht aus, wenn Sie nicht zugleich glaubwürdige Austrittswege für flüssiges Resin beim Waschen und Gase beim Ausbrennen geschaffen haben. [17]
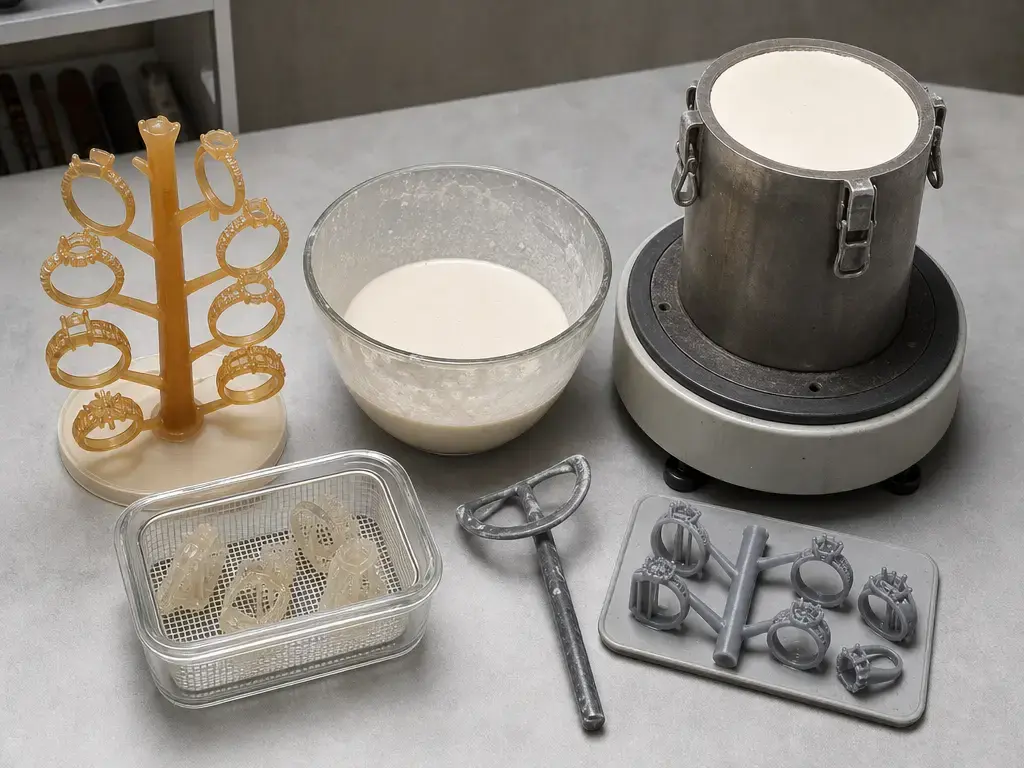
Das Mischen der Einbettmasse ist ein weiterer Bereich, in dem Präzision wichtiger ist als Gewohnheit. Plasticast schreibt 38 Teile Wasser auf 100 Teile Pulver beziehungsweise 38 mL Wasser pro 100 g Pulver vor, empfiehlt Wasser mit 24–26°C und fordert 1 Minute maschinelles Mischen bei niedriger Geschwindigkeit plus weitere 2 Minuten bei mittlerer Geschwindigkeit. Außerdem soll die Masse 2 bis 4 Stunden ungestört abbinden, etwa 2 Stunden für kleine Muffeln von 2½” × 2½” und 4 bis 5 Stunden für große Muffeln. Dieses Timing unterscheidet sich stark vom Whip-Mix-Beispiel für Dentalgips, das in diesem Workflow 30 bis 40 Minuten Abbindezeit vor dem Ausbrennen angibt. Keines davon ist die Regel für Einbettmasse. Es sind Regeln für Materialsysteme. Wenn Sie Einbettmassen wechseln oder einen Dentalplan auf ein Schmuck-Setup übertragen, ändern Sie auch die Zeitannahmen, die den Ausbrennzyklus stützen. [17] [13]
Dieselbe Vorsicht gilt, wenn Menschen von Gips auf Phosphat wechseln, weil ein dickerer Ring oder eine Legierung mit höherer Verarbeitungstemperatur mehr Festigkeit zu benötigen scheint. Phosphatsysteme sind nicht einfach heißerer Gips. Whip Mix beschreibt sie als Hochtemperatursysteme, die spezielle Flüssigkeiten verwenden, und seine Anweisungen für phosphatgebundene Einbettmassen koppeln Ausbrennbereiche an Legierungsklassen statt an einen einzigen Pauschalwert. Reißt ein Druck die Gipseinbettmasse, kann die Lösung daher Geometrie, Waschdisziplin, Aushöhlen oder Zyklusgestaltung sein, statt einfach ein festeres Pulver einzusetzen. Gießbarkeit ist eine Workflow-Beurteilung, keine Einmateriallösung. [12] [14]
Geometrie & Entlüftung: Warum filigrane Gussteile und dicke Ringe unterschiedlich versagen
Dünnes Filigran und dicke massive Bereiche fordern die Form nicht auf dieselbe Weise heraus. Filigran belastet den Workflow meist durch Zerbrechlichkeit, empfindliche Stützenentfernung, unvollständiges Waschen in kleinen Vertiefungen und Bedenken zur Metallfüllung, doch die gesamte Polymermasse ist gering. Dicke Ringe, Siegelringe und medaillonartige Geometrien bringen mehr Modellvolumen in die Form, was mehr Ausdehnungskraft und mehr Zersetzungsprodukte bedeutet, die entweichen müssen, während die Einbettmasse intakt bleibt. Körber et al. zeigten, warum dies auf Mechanismenebene wichtig ist: Thermische Ausdehnung kann Polymermodelle ungeeignet machen, noch bevor das Ausbrennen vollständig ist. [3]
Hohlteile fügen einen weiteren Fehlermodus hinzu. Sie können die gesamte Resinmasse verringern, was oft hilfreich ist, aber nur, wenn Sie sie als tatsächlich entleerbare und entlüftbare Modelle konstruieren. Eine Hohlform mit eingeschlossenem flüssigem Resin, Waschlösung oder unausgehärteten Bereichen kann sich schlechter verhalten als eine massive Form, weil das innere Material vor dem Einbetten schwerer zu entfernen und beim Ausbrennen schwerer zu evakuieren ist. Deshalb sollten produktspezifische Dickenangaben eng ausgelegt werden. Formlabs erklärt, dass True Cast Resin für Bauteile bis 5 mm Dicke geeignet ist, doch dies ist eine Herstellerrichtlinie für dieses Resin, keine universelle Wanddickengrenze für alle gießbaren Photopolymere. [6]
Die Geometrie beeinflusst auch, welche Ausbrennpläne realistisch sind. Selbst innerhalb eines Herstellers veröffentlicht Formlabs unterschiedliche gestufte Zyklen für verwandte gießbare Materialien; auch dies zeigt, dass kurze oder aggressive Pläne nicht automatisch für Bereiche mit hoher Masse geeignet sind. Allgemein vertragen kleinere und dünnere Modelle eine schnellere Entfernung besser als dicke, resinreiche Geometrien, doch der veröffentlichte Plan und die eigenen Anweisungen der Einbettmasse bestimmen weiterhin die Wahl. [2]
Checkliste für Geometrie und Entlüftung
- Filigran: Priorisieren Sie Waschzugang, schonende Stützenentfernung und saubere Austrittswege.
- Dicke Ringe: Gehen Sie davon aus, dass die Form mehr Ausdehnungskraft erfährt als bei einem dünnen Ring.
- Medaillons: Nehmen Sie nicht an, dass die Mitte ebenso leicht ausbrennt wie der Rand.
- Hohlteile: Fügen Sie Entleerungswege hinzu und bedenken Sie eingeschlossenes Resin vor dem Drucken.
- Angussplatzierung: Speisen Sie zuerst den massivsten oder am stärksten isolierten Bereich.
- Entlüftungen: Fügen Sie sie dort hinzu, wo Luft oder Zersetzungsgase sonst in einer Sackgasse enden würden.
- Teilvolumen: Die gesamte Resinmasse am Baum zählt, nicht nur die Wanddicke.
Wichtige Leistungskennzahlen (und wie man sie nicht falsch interpretiert)
Datenblattkennzahlen sind nur innerhalb ihres Testkontexts nützlich. ASTM E1131 stellt ausdrücklich fest, dass die thermogravimetrische Zusammensetzungsanalyse ein definiertes Temperaturprogramm und eine definierte Gasumgebung verwendet und dass ihre Parameter Richtlinien sind, die verändert werden dürfen, sofern der Bericht die Änderungen festhält. Das bedeutet, dass Aschegehalt, Temperatur bei 5% Masseverlust, thermische Ausdehnung und Zugeigenschaften keine austauschbaren Gießbarkeitsbewertungen sind. Sie beschreiben verschiedene Verhaltensweisen unter verschiedenen Bedingungen. [4]
Der Aschegehalt ist die am häufigsten falsch interpretierte Kennzahl. Auf der Seite zu Formlabs Castable Wax Resin ist der Aschegehalt mit 0.0–0.1% angegeben und ausdrücklich als TGA gekennzeichnet, während True Cast Resin 0.03% Asche aufführt. Diese Werte sind nützlich, aber weiterhin methodengebunden. Die Studie aus 2022 in Polymers hilft hier, da sie zeigt, wie leicht TGA überinterpretiert werden kann. In dieser Arbeit wiesen wachsgefüllte und ungefüllte Testproben in TGA etwa 1.5% Restasche auf, doch die Autoren weisen auch darauf hin, dass dies nicht der endgültige Aschegehalt der Mischungen ist, weil vollständiges, sauberes Ausbrennen eine Haltezeit von 3 bis 4 Stunden erforderte. Ein niedriger TGA-Wert ist ermutigend, doch echte Formrückstände hängen weiterhin vom tatsächlichen Ausbrennplan ab. [5] [6] [18]
Das thermische Verhalten erfordert dieselbe Vorsicht. Formlabs führt Castable Wax Resin mit 249°C als Temperatur bei 5% Masseverlust auf; dies ist ein Zersetzungsmarker für dieses Material unter der angegebenen Methode. Formlabs führt für True Cast Resin auf seiner Produktseite außerdem eine thermische Ausdehnung von 174.2 μm/m/°C auf, doch die Seite zeigt nicht den vollständigen Vergleichskontext, der für den direkten Vergleich mit dem Ausdehnungswert einer anderen Marke nötig wäre. Körber et al. zeigen unterdessen, warum die Unterscheidung wichtig ist: Niedrige Asche hebt hohe Ausdehnung nicht auf, und ausdehnungsbedingte Formschäden können auftreten, bevor das Modell vollständig ausgebrannt ist. Selbst mechanische Eigenschaften benötigen Kontext. Der Formlabs-Leitfaden nennt für Castable Wax Resin Werte wie 12 MPa Zugfestigkeit, 220 MPa Zugmodul und 13% Dehnung für das Material im Grünzustand, was mehr über die Handhabung des Modells als über die spätere Metallgussoberfläche aussagt. [2] [3] [6]
| Kennzahl | Was sie tatsächlich misst | Häufige Fehlanwendung | Was zu zitieren ist |
|---|---|---|---|
| Asche (TGA) | Restmasse in einem thermogravimetrischen Testprogramm, keine vollständige Ofensimulation. [4] [5] | Einzelnen Ascheprozentsatz als Beweis für perfektes Ausbrennen in jedem Formsystem behandeln. | Den ASTM-Methodenkontext plus den vom Hersteller gemeldeten Wert. [4] [5] [6] |
| Temperatur bei 5% Masseverlust | Ein Zersetzungsmeilenstein für das geprüfte Material unter der angegebenen Methode. [5] | Sie als Ausbrenntemperatur für den Gussprozess lesen. | Die Produktseite oder das Datenblatt, die beziehungsweise das Wert und Kontext nennt. [5] |
| CTE / thermische Ausdehnung | Wie stark sich das Material pro Grad auf der angegebenen Testbasis ausdehnt. [6] | Werte markenübergreifend vergleichen, ohne Temperaturbereich oder Probenbasis zu kennen. | Die genaue Hersteller- oder Laborquelle, die den Ausdehnungswert meldet. [6] [3] |
| Schichtdicke | Eine Druckeinstellung, die Stufung, Interaktion mit Stützen und Detailwiedergabe beeinflusst. | Eine geringere Schichthöhe als direkte Garantie für Gussgenauigkeit behandeln. | Das Drucker-/Resinprofil oder den Supportartikel, das beziehungsweise der für diesen Workflow verwendet wird. |
Ausbrenntemperatur für gießbares Resin: Warum es keine universelle Zahl gibt
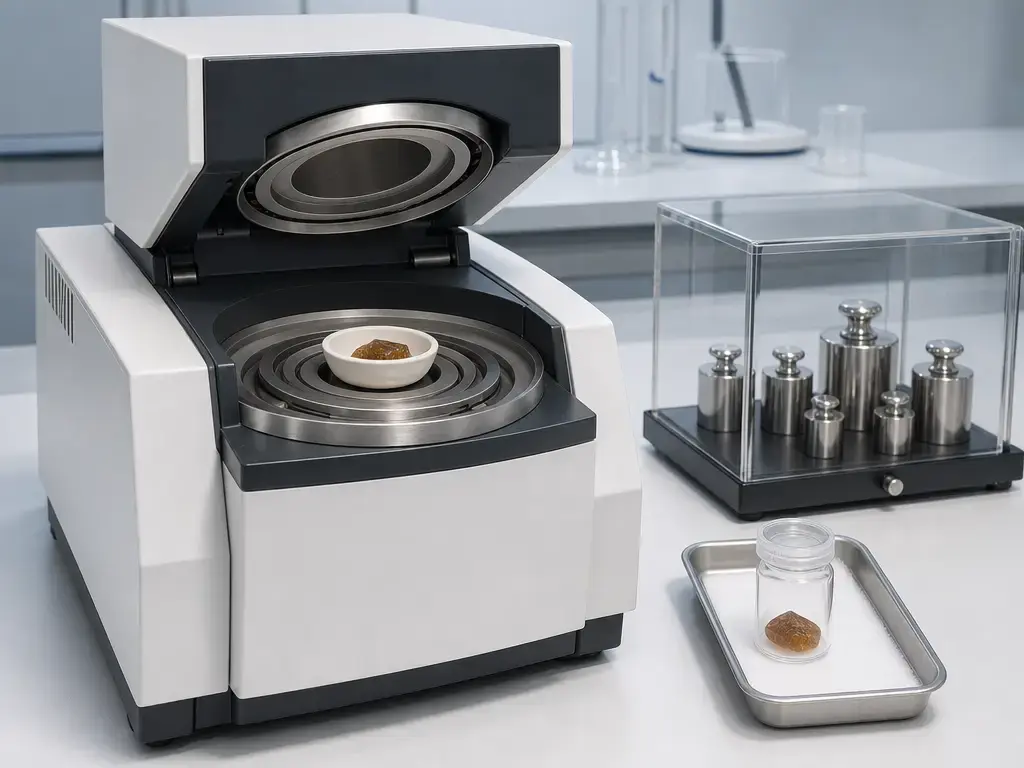
Der Ausdruck Ausbrenntemperatur für gießbares Resin ist eine praktische Werkstattkurzform, verdeckt aber die tatsächliche Variable. Keine verlässliche universelle Angabe gefunden. Was Sie tatsächlich benötigen, ist ein vollständiger Ausbrennzyklus: bei welcher Temperatur die Muffel startet, wie schnell der Ofen aufheizt, wie lange er in Zwischenstufen hält, wie viel Luftstrom das Modell erreicht, wie groß und schwer die Muffel ist und welche Einbettmasse das gesamte Ereignis überstehen muss. Formlabs verdeutlicht dies durch die Veröffentlichung langer gestufter Gipspläne statt einer Zahl. Plasticast zeigt die Abhängigkeit von der Muffelgröße ebenfalls deutlich durch unterschiedliche Gesamtausbrenndauern für Muffeln von 2½” × 2½”, 3½” × 4″ und 4″ × 8″. BlueCast veröffentlicht einen Schnellausbrennweg nur für Einbettmaterialien, die Temperaturen über 780°C überstehen können, und der Dental-Supportartikel von Liqcreate bindet seinen Schockheizmodus an die Vorgaben für Einbettmasse und Legierung mit von der Zylindergröße abhängiger Haltezeit. [2] [17] [9] [19]
Wichtig ist auch, die Ausbrennspitze nicht mit der Gießtemperatur zu verwechseln. In den Formlabs-Plänen wird die Muffel zur Beseitigung des Modells auf eine höhere Ausbrennstufe gebracht und anschließend auf das gewünschte Gießtemperaturfenster für das gewählte Metall abgekühlt. Dies sind zwei verschiedene Aufgaben innerhalb eines Plans. [2]
Beispiele, keine universellen Normen
- Formlabs Castable Wax 40 Standard-Gipsplan: 180 Minuten bei 55°C, 180 Minuten bei 150°C, 180 Minuten bei 300°C, dann eine abschließende Ausbrenn-Haltezeit von 180 Minuten bei 732°C. [2]
- Formlabs Castable Wax Standard-Gipsplan: 480 Minuten bei 300°C, dann eine abschließende Ausbrenn-Haltezeit von 180 Minuten bei 750°C, gefolgt von einem Gießfenster von bis zu 2 Stunden bei 512°C oder der gewünschten Gießtemperatur. [2]
- BlueCast-X10-Schnellausbrennleitlinie: Lassen Sie die Muffel mindestens 120 Minuten stehen, heizen Sie den Ofen auf 760–780°C vor, halten Sie 120 oder 180 Minuten und senken Sie anschließend auf die Gießtemperatur ab und halten Sie 60 Minuten. [9]
- Liqcreate Wax Castable Dental-Supportbeispiel: Das Schockheiz-Ausbrennen kann direkt in einem heißen Ofen bis maximal 900°C erfolgen, mit 30 bis 50 Minuten bei Endtemperatur abhängig von der Zylindergröße. [19]
- Anweisungen für phosphatgebundene Einbettmassen von Whip Mix: Die Ausbrennbereiche sind legierungsabhängig und reichen bis 870–900°C für Chrom-Kobalt, während Kronen- & Brückengold mit 575–700°C angegeben wird. [14]
Diese Angaben sind nicht austauschbar; die Anweisungen Ihrer Einbettmasse bestimmen die sicheren Grenzen.
Einschränkungen & Fehlermodi (warum Güsse fehlschlagen)
Angaben zu niedriger Asche helfen, beseitigen jedoch kein Prozessrisiko. Formlabs meldet für Castable Wax Resin 0.0–0.1% Asche nach TGA und für True Cast Resin 0.03% Asche, während ASTM E1131 klarstellt, dass der Aschegehalt ein thermogravimetrisches Ergebnis ist, das nach einer definierten Methode erzeugt wird. Ein Guss kann dennoch Defekte durch unvollständige Lösungsmittelentfernung, unzureichende Haltezeit, blockierten Gasaustritt oder Rückstände in einer Geometrie aufnehmen, die vor dem Einbetten nie wirklich gereinigt wurde. [4] [5] [6]
Risse und Abplatzungen der Einbettmasse können beginnen, bevor das Modell vollständig verschwunden ist. Körber et al. stellten fest, dass hohe thermische Ausdehnung die duroplastischen Modellmaterialien ihrer Studie für das Ausbrennen in Keramikschalen ungeeignet machte, und der frühere Schmuckartikel von Adler und Fryé warnte bereits, dass Schockausbrennen im Bereich von 800°C nur für Einbettmassen geeignet sei, die dies überstehen können. Die Lehre ist in beiden Quellen gleich: Beim Ausbrennen geht es nicht nur um Zersetzungschemie, sondern auch darum, wann die Form Ausdehnungsspannungen erfährt. [3] [8]
Kompatibilitätsfehler sind häufiger, als viele Anwender zugeben. Ein Resin kann auf einer offenen LCD-, MSLA- oder DLP-Maschine belichtet werden und trotzdem eine schlechte Wahl für die Produktion sein, wenn validierte Einstellungen, Reinigungsanweisungen und Gießerfahrung fehlen. Liqcreate positioniert Wax Castable für offene 385–420 nm-Drucker, aber das bedeutet nicht, dass die Wellenlänge allein zuverlässigen Guss garantiert. Druckt gut bedeutet nicht, dass es gut gießbar ist. Wenn Sie gießbares Resin für Schmuck-3D-Drucker-Anwendungen bewerten, beginnen Sie mit den validierten Druckerprofilen und Prozesshinweisen des Resinherstellers und validieren Sie anschließend den vollständigen Gussworkflow an Ihrer eigenen Geometrie. [10]
Fehlercheckliste
- Ascherückstände oder Defekte durch unvollständiges Ausbrennen.
- Unvollständiges Waschen oder eingeschlossenes Lösungsmittel.
- Falscher Aushärtezustand für das jeweilige Resin.
- Risse der Einbettmasse während des Aufheizens.
- Abplatzen oder Zerfall der Form.
- Eingeschlossenes Resin in hohlen Teilen.
- Schlechte Anguss- oder Entlüftungslogik.
- Ungestützte oder beschädigte dünne Merkmale.
- Zu weit gefasste Annahmen zur Drucker-/Resin-Kompatibilität.
Kernaussagen: Wann gießbares Resin das richtige Material ist
Gießbares Resin ist das richtige Material, wenn Sie gedruckte Details, einen dokumentierten Opferworkflow und ein Formsystem benötigen, das zum veröffentlichten Ausbrennverhalten des Resins passt. Wenn Sie ein näher liegendes Analogon zum traditionellen Wachsausschmelzverfahren benötigen, bleiben spezielle Echtwachsdrucker eine eigene Kategorie; wenn Ihre Geometrie oder Legierung Ihren aktuellen Gipsprozess überfordert, kann ein Wechsel des Einbettungssystems oder die Vergabe des Gusses sinnvoller sein, als einen Resinplan zu allem zwingen zu wollen. [2] [7]
FAQ
Was ist gießbares Resin?
Ein gießbares Resin ist ein durch Wannenphotopolymerisation hergestelltes Modellmaterial, das beim Feinguss geopfert wird, statt als Endteil erhalten zu bleiben. Der Druck ist nur eine Prozessstufe. Der wichtige Unterschied besteht darin, dass das Material mit Blick auf ausbrennorientierte Eigenschaften verkauft wird, etwa Aschedaten, Reinigungsanweisungen und Gießhinweisen. Deshalb gehört ein gießbares Material in eine andere Kategorie als ein Ausstellungs- oder Prototypenresin, auch wenn beide feine Details drucken können. [1] [5]
Was ist die übliche Ausbrenntemperatur für gießbares Resin?
Es gibt keine einzelne übliche Zahl, die für alle gießbaren Materialien und Einbettmassen funktioniert. Formlabs veröffentlicht Gipsbeispiele mit Spitzen bei 732°C und 750°C, BlueCast nennt ein Schnellausbrennfenster von 760–780°C, der Dental-Supportartikel von Liqcreate erwähnt bis zu 900°C in einem Schockheizmodus und die Phosphatanweisungen von Whip Mix reichen für einige Legierungen bis 870–900°C. Die hilfreiche Antwort ist der vollständige Plan für Ihr Resin, Ihre Einbettmasse, Muffelgröße und Legierung, nicht eine aus dem Internet gemittelte Temperatur. [2] [9] [14] [19]
Kann jedes Schmuckresin für den Feinguss verwendet werden?
Nein. Schmuckresin ist ein Marktlabel und keine Garantie für sauberes Ausbrennen. Ein Resin für Anproben, visuelle Prototypen oder Urmodelle kann hervorragend drucken und sich dennoch in der Form schlecht verhalten, weil thermische Ausdehnung, Gasentwicklung und Rückstände nicht dasselbe sind wie visuelle Druckqualität. Forschung zu Polymermodellen zeigt, dass thermische Ausdehnung allein ein Material für das gewählte Formsystem ungeeignet machen kann; deshalb ist gießereispezifische Dokumentation wichtig. [3] [5] [6]
Benötigen Drucke aus gießbarem Resin vor dem Guss eine Nachhärtung?
Manchmal ja, manchmal nein. Formlabs erklärt, dass Castable Wax Resin keine Nachhärtung benötigt, und warnt, dass Aushärten Teile leicht schrumpfen lassen kann, während die Hinweise zu True Cast Resin Aushärten empfehlen und eine 3-minütige Aushärtung bei Umgebungstemperatur in Form Cure V2 zur Verringerung von Gussfehlern nennen. BlueCast X10 erklärt ebenfalls, dass UV-Aushärten für den Guss im eigenen Haus nicht nötig ist, nennt jedoch andere Handhabungshinweise beim Versand von Teilen an einen Gussdienstleister. Die richtige Antwort ergibt sich aus dem konkreten Resin, nicht aus allgemeinen SLA-Gewohnheiten. [5] [6] [9]
Kann ein gewöhnlicher Resin-3D-Drucker gießbares Resin für Schmuck drucken?
Manchmal ja, aber nur, wenn der Drucker mit dem Resin kompatibel ist und der Workflow validiert wurde. Liqcreate positioniert Wax Castable beispielsweise für offene LCD-, MSLA- und DLP-Drucker im Bereich 385–420 nm, was zeigt, dass gewöhnliche Maschinen für offene Materialien geeignet sein können. Der Haken ist, dass die Wellenlänge nur der erste Filter ist. Ein Setup mit gießbarem Resin für Schmuck-3D-Drucker benötigt weiterhin verifizierte Belichtungseinstellungen, eine Stützstrategie und Reinigungsdisziplin, bevor es für den Produktionsguss bereit ist. [10]
Wie sollte ich den Aschegehalt (TGA) gegenüber echten Formrückständen interpretieren?
Behandeln Sie TGA-Asche als methodenspezifische Messung, nicht als vollständiges Gussurteil. ASTM E1131 beschreibt die thermogravimetrische Zusammensetzungsanalyse unter einem definierten Temperaturprogramm und einer definierten Gasumgebung, sodass das gemeldete Ascheergebnis zu diesem Testaufbau gehört. Die Studie aus 2022 in Polymers verdeutlicht den Punkt direkter: In TGA beobachtete Restasche war nicht dasselbe wie die endgültige Sauberkeit nach dem Ausbrennen, da vollständiges sauberes Ausbrennen weiterhin von der Haltezeit abhing. Nutzen Sie Asche als einen Indikator, nicht als die gesamte Entscheidungsgrundlage. [4] [18]
Warum lassen dicke Bereiche Formen reißen, selbst wenn das Resin wenig Asche hat?
Weil niedrige Asche und geringe Ausdehnung nicht dieselbe Eigenschaft sind. Ein dicker Bereich bringt mehr Polymermasse in die Form und kann mehr Ausdehnungskraft erzeugen, bevor sich das Material vollständig zersetzt hat oder entwichen ist. Körber et al. stellten fest, dass hohe thermische Ausdehnung ausreichte, um duroplastische Modelle in Keramikschalen ungeeignet zu machen, obwohl es bei der Ausbrenndiskussion nicht nur um Rückstände ging. Dicke Geometrie erzeugt ein mechanisches Problem des Formüberlebens, nicht nur ein Sauberkeitsproblem. [3]
Quellen
- ISO. ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundlagen — Grundlagen und Vokabular. 2021, bestätigt 2025. https://www.iso.org/standard/74514.html
- Formlabs. Anwendungsleitfaden: Ausbrennprozess für Castable Wax und Castable Wax 40. Juli 2022. https://formlabs-media.formlabs.com/datasheets/1901277-GD-ENUS-0P.pdf
- Körber, S., Völkl, R., & Glatzel, U. 3D-gedruckte positive Polymermodelle für den Feinguss extrem dünnwandiger Einkristalle. Journal of Materials Processing Technology, 2021. https://www.sciencedirect.com/science/article/pii/S0924013621000558
- ASTM International. ASTM E1131-25 Standardprüfmethode für die Zusammensetzungsanalyse durch Thermogravimetrie. Aktiv, zuletzt aktualisiert am 24. Juli 2025. https://store.astm.org/e1131-25.html
- Formlabs. Produktseite Castable Wax Resin. Abgerufen am 2026-06-21. https://formlabs.com/store/materials/castable-wax-resin/
- Formlabs. Produktseite True Cast Resin. Abgerufen am 2026-06-21. https://formlabs.com/store/materials/true-cast-resin/
- 3D Systems. Broschüre ProJet MJP 2500 IC. 2020-08-26. https://www.3dsystems.com/sites/default/files/2020-09/3d-systems-projet-mjp-2500ic-usa4-2020-08-26-web.pdf
- Adler, D., & Fryé, P. Die Revolution von CAD/CAM beim Guss hochwertigen Schmucks. Mai 2005. https://www.techformcasting.com/wp-content/uploads/2018/12/2005-The-Revolution-of-CADCAM-in-the-Casting-of-Fine-Jewelry.pdf
- BlueCast. Seite zu gießbarem Resin BlueCast X10. Abgerufen am 2026-06-21. https://www.bluecast.info/x10
- Liqcreate. Verwendung von Liqcreate Wax Castable 3D-Druckresin für den Bronzeguss. Abgerufen am 2026-06-21. https://www.liqcreate.com/supportarticles/liqcreate-wax-cast-bronze-instructions/
- Solidscape. Produktblatt S300 Series. 2019-11. https://www.solidscape.com/wp-content/uploads/2019/11/S300-Series-Product-Sheet-DIGITAL.pdf
- Whip Mix. Der ultimative Leitfaden zur Auswahl der richtigen Dentaleinbettmasse. 2021-05-27. https://info.whipmix.com/the-ultimate-guide-to-choosing-the-proper-dental-investment
- Whip Mix. Anweisungen für gipsgebundene Einbettmassen. Gehostet 2024-08. https://whipmix.com/wp-content/uploads/2024/08/gypsum_instructions1.pdf
- Whip Mix. Anweisungen für phosphatgebundene Einbettmassen. 2024-08. https://whipmix.com/wp-content/uploads/2024/08/Phosphate-Bonded-Investment-Instructions.pdf
- NASA. US 6,180,034 B1 zur Herstellung keramischer Formen. 2001-01-30. https://ntrs.nasa.gov/api/citations/20010056444/downloads/20010056444.pdf
- American Foundry Society. Formen, Materialien, & Prozesse. Abgerufen am 2026-06-21. https://www.afsinc.org/CastProcess
- Ransom & Randolph. Anweisungsblatt Plasticast. Februar 2001. https://products.riogrande.com/content/Instruction-Sheets/PlastiCast-Investment-IS.pdf
- Polymers. Großformatige Wannenphotopolymerisation von Urmodellen für den Feinguss: Die Gesamtlösung. 2022. https://mdpi-res.com/d_attachment/polymers/polymers-14-04593/article_deploy/polymers-14-04593.pdf
- Liqcreate. Wax Castable 3D-Druckresin für dentale Anwendungen. Abgerufen am 2026-06-21. https://www.liqcreate.com/pt/artigos-de-suporte/liqcreate-wax-castable-resina-de-impress%C3%A3o-3d-dental/