

Zusammenfassung
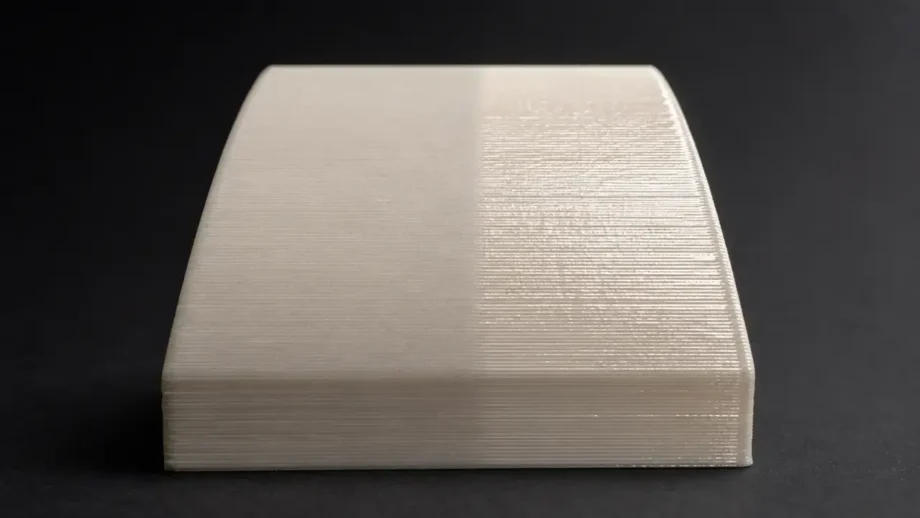
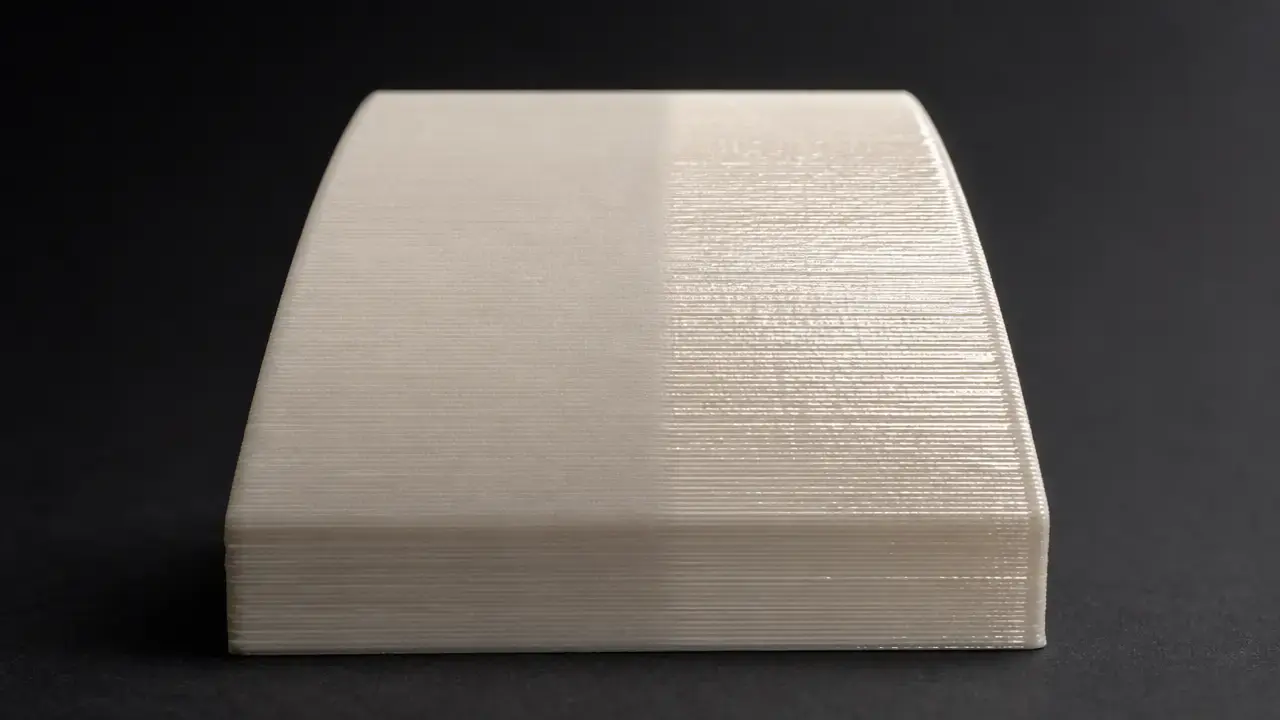
Mattes PLA-Filament ist ein Filament der PLA-Familie, das für eine Oberfläche mit geringerer Blendwirkung verkauft wird. Im Vokabular der additiven Fertigung gehört das Desktop-Drucken mit FDM/FFF zur Familie der Materialextrusion, doch „mattes PLA“ bleibt eine Produktbezeichnung und keine formale Normklasse. [1] [19]
Dieser Leitfaden erläutert, wodurch der matte Look entsteht, wie sich die Druckeinstellungen für mattes PLA je nach Marke unterscheiden, warum Temperatur und Durchfluss einen Druck in Richtung seidenmatt oder glänzend verschieben können, wie anisotrope Festigkeit die Leistung gedruckter Bauteile beeinflusst und wie sich mattes PLA gegenüber glänzendem PLA in der Praxis verhält. Der zentrale Punkt ist die Produktspezifität: Ein Datenblatt für Bambu PLA Matte nennt beispielsweise 190–230 °C an der Düse und 35–45 °C auf dem Druckbett, was ein nützlicher Ausgangspunkt, aber keine universelle Regel ist. [4]
Was ist mattes PLA-Filament (und was nicht)?
Mattes PLA-Filament ist ein Filament der PLA-Familie, das für eine Oberfläche mit geringer Blendwirkung formuliert wurde. Dieses Finish kann durch die Mischung, Pigmente, andere Formulierungsentscheidungen oder dadurch entstehen, wie die äußere Haut des Drucks Licht streut. Es kennzeichnet jedoch keine standardisierte mechanische Klasse. In der Praxis sagt die Bezeichnung mehr über das Erscheinungsbild und das wahrscheinliche Abstimmverhalten aus als über eine feste Kategorie für Festigkeit, Steifigkeit oder Hitzebeständigkeit. [1] [6] [19]
Diese Unterscheidung ist wichtig, weil Werte aus technischen Datenblättern produkt- und bedingungsspezifisch sind. Polymaker erklärt, dass seine typischen Werte nur als Referenz und für Vergleiche dienen, nicht als Konstruktionsspezifikationen; Bambu weist ebenfalls darauf hin, dass die Ergebnisse gedruckter Teile vom Drucker, den Einstellungen und dem Modell abhängen. [4] [6] Die Eigenschaften gedruckter Teile ändern sich zudem mit der Orientierung, weshalb „mattes PLA“ allein für eine funktionale Entscheidung nicht genügend Information bietet. [6] [15]
Warum mattes PLA matt aussieht
Ein matter Druck wirkt matt, weil seine Oberfläche weniger Licht in eine eng gebündelte, spiegelartige Richtung zurücksendet und mehr Licht in gestreute Richtungen lenkt. Das ist der praktische Unterschied zwischen spiegelnder und diffuser Reflexion. Die in der Industrie am häufigsten angeführten Glanznormen stützen sich nicht auf eine einzige Betrachtungsbedingung: ISO 2813 misst den Glanz bei 20°, 60° und 85°, und ASTM D523 verwendet dieselben drei Glanzmesser-Geometrien. [2] [3]
Bei gedruckten Teilen wird der Glanz durch die Mikrotextur der Außenfläche, die Geometrie des Schichtstapels und die Gleichmäßigkeit der Filamentablage beeinflusst. Eine PLA-FFF-Studie berichtete Ra-Werte von etwa 3.9 bis 18.8 µm über verschiedene Parametersätze hinweg, während eine andere ergab, dass Schichthöhe und Wandstärke in diesem Experiment die wichtigsten Rauheitsfaktoren waren. [13] [14] Deshalb ist „matt verbirgt Schichtlinien“ am besten als optische Maskierung zu verstehen, nicht als Beleg dafür, dass mattes PLA immer glatter oder rauer als glänzendes PLA ist. [2] [3] [13] [14]
- Die Mikrotextur verändert, wie stark Lichtreflexe gestreut werden.
- Die Schichthöhe verändert, wie deutlich Schichtlinien Licht einfangen.
- Durchflussfehler oder Überextrusion können ungleichmäßige reflektierende Bänder erzeugen.
- Temperatur und Geschwindigkeit können verändern, wie stark sich die äußere Haut glättet.
- Der Beleuchtungswinkel kann dasselbe Teil matter oder glänzender erscheinen lassen.
In den geprüften Normen und Produktdatenblättern wurde keine verlässliche Angabe für einen universellen Grenzwert in Glanzeinheiten gefunden, der mattes PLA definiert. [2] [3] [4] [6]
Druckeinstellungen für mattes PLA: Startbereiche + Kalibrierungsablauf
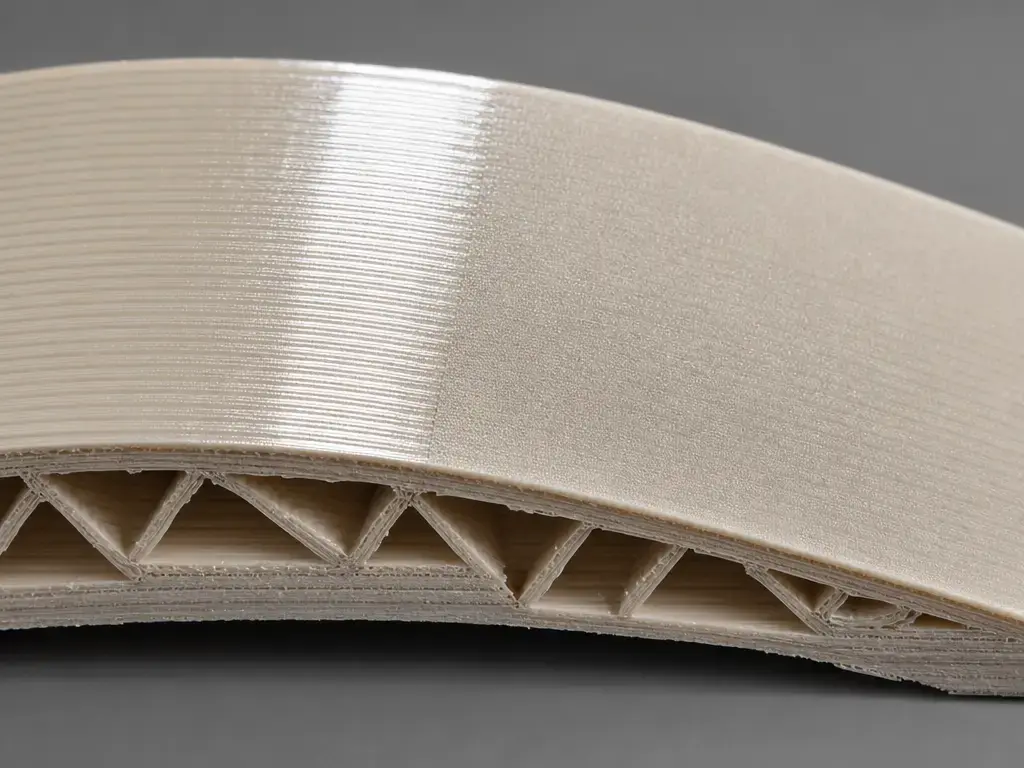
Die Druckeinstellungen für mattes PLA überschneiden sich üblicherweise mit denen für normales PLA, sollten aber als markenspezifische Startbereiche behandelt werden, nicht als Werte, die sich sicher zu einem allgemeinen Profil mitteln lassen. Ein mattes Filament kann PLA-ähnliche Temperaturen aufweisen und sich dennoch bei Kühlung, Rückzug, Trocknung oder Geschwindigkeitstoleranz unterscheiden. Bambu nennt für PLA Matte beispielsweise 190–230 °C an der Düse und 35–45 °C auf dem Druckbett, während PolyTerra PLA+ 190–220 °C und 30–60 °C nennt. [4] [6]
| Produkt | Düsentemperatur (°C) | Betttemperatur (°C) | Hinweise (Geschwindigkeit, Lüfter, Trocknung) |
|---|---|---|---|
| Bambu PLA Matte | 190–230 | 35–45 | Geschwindigkeit <300 mm/s; Rückzug 0.6–1.0 mm; Rückzugsgeschwindigkeit 20–40 mm/s; Bauraum 25–45 °C; bei 50 °C für 8 h oder bei 60–70 °C für 12 h auf einem X1 Series-Heizbett trocknen. [4] |
| PolyTerra PLA+ | 190–220 | 30–60 | Geschwindigkeit 30–70 mm/s; Rückzug 1–3 mm; Rückzugsgeschwindigkeit 30–60 mm/s; Lüfter EIN. [6] |
| eSUN ePLA-Matte | 190–230 | 45–60 | Empfohlen 215 °C; Lüfter 100%; Geschwindigkeit 40–100 mm/s. [8] |
| colorFabb PLA Semi-Matte | 195–220 | 50–60 | Geschwindigkeit 40–100 mm/s; Seite aktualisiert am 23. Januar 2024. [9] |
| Prusament PLA-Basiswert | 210 ±10 | 40–60 | Geschwindigkeit bis zu 200 mm/s; Lüfter 100%. [10] |
Die Bambu-Formulierung „bis zu 250–300 mm/s“ sollte als produktspezifische Angabe und nicht als universelles Geschwindigkeitsziel für mattes PLA verstanden werden. Ob ein Drucker bei dieser Geschwindigkeit die Oberflächenqualität halten kann, hängt von der Schmelzeförderung bei gewählter Linienbreite und Schichthöhe sowie von Hotend-Kapazität und Kühlung ab. [4]
Eine praktische Kalibrierungsreihenfolge ist zunächst Temperatur, dann Durchfluss, Rückzug, Kühlung, Trocknung und erst danach Geschwindigkeit. Diese Reihenfolge hilft, weil matte Filamente Oberflächenveränderungen oft schnell zeigen: Eine kleine Änderung der Außenwandtemperatur oder des Durchflusses kann sowohl den Glanz als auch das Fadenziehen verändern. Ist das Filament feucht, gehört das Trocknen zur Einrichtung und nicht zu den letzten Rettungsversuchen. [4] [6]
- Bestätigen Sie den exakten Produktnamen, nicht nur „mattes PLA“.
- Beginnen Sie nahe der Mitte der vom Hersteller angegebenen Düsen- und Bettbereiche.
- Drucken Sie einen kleinen Temperaturturm, bevor Sie mehrere Variablen gleichzeitig ändern.
- Prüfen Sie die Haftung der ersten Schicht und passen Sie die Betttemperatur nur innerhalb des angegebenen Bereichs an.
- Stimmen Sie den Durchfluss ab, bevor Sie Glanz oder Oberflächenkonsistenz beurteilen.
- Stellen Sie den Rückzug anhand des Fadenziehverhaltens ein, nicht anhand einer allgemeinen PLA-Voreinstellung.
- Erhöhen Sie die Geschwindigkeit nur, solange die Extrusion stabil bleibt und die Oberfläche noch akzeptabel aussieht.
Mattes PLA vs. glänzendes PLA: Was ändert sich tatsächlich?
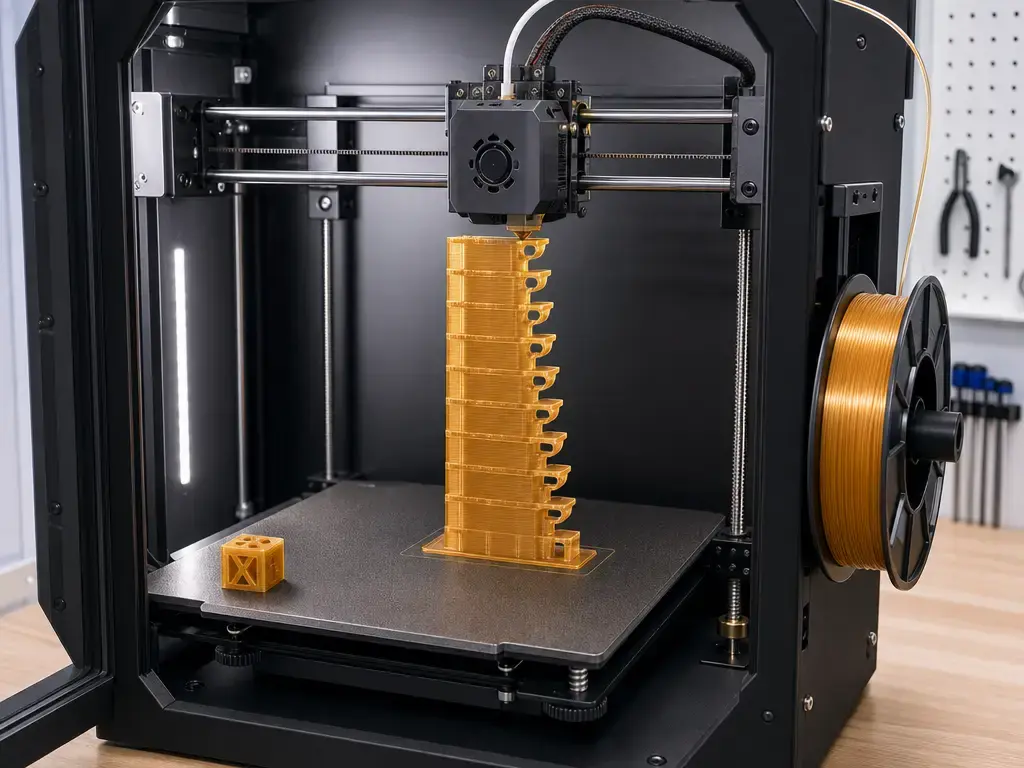
Bei mattem PLA gegenüber glänzendem PLA liegt der erste Unterschied im Aussehen und in der Formulierung, nicht in der grundlegenden Druckgeometrie. Wenn Modell, Slicer-Pfad und Dimensionseinstellungen gleich bleiben, wird das Teil weiterhin nach derselben FDM/FFF-Prozesslogik aufgebaut. [2] [3]
| Aspekt | Mattes PLA | Glänzendes PLA |
|---|---|---|
| Geometrie | Gleiche Sollgeometrie, wenn Modell- und Slicer-Einstellungen unverändert sind | Gleiche Sollgeometrie, wenn Modell- und Slicer-Einstellungen unverändert sind |
| Optischer Effekt | Geringere Blendwirkung und weniger ausgeprägte Lichtreflexe | Stärkere Lichtreflexe und deutlichere spiegelnde Reflexion |
| Wahrnehmung von Schichtlinien | Kann Schichtlinien optisch weniger dominant wirken lassen | Kann dieselben Schichtlinien stärker hervortreten lassen |
| Empfindlichkeit gegenüber Einstellungen | Der Glanz kann sich weiterhin mit Temperatur, Geschwindigkeit und Durchfluss ändern | Der Glanz kann sich weiterhin mit Temperatur, Geschwindigkeit und Durchfluss ändern |
Die Glanzwahrnehmung hängt von der Betrachtungsgeometrie ab; deshalb verwenden ISO 2813 und ASTM D523 Messungen bei 20°, 60° und 85° statt eines universellen Winkels. [2] [3] In der Praxis betonen glänzende Oberflächen tendenziell den Kontrast von Lichtreflexen, während matte Oberflächen kleine Oberflächenunregelmäßigkeiten optisch maskieren können. Ein praxisorientiertes COEX-Beispiel zeigt, dass dasselbe PLA bei 245 °C deutlich glänzender als bei 220 °C aussieht; dies ist ein nützlicher Prozesshinweis und keine universelle Regel. [12] In den geprüften Normen und Herstellerdatenblättern wurde keine verlässliche Angabe für einen universellen Glanzgrenzwert gefunden, der mattes von glänzendem PLA trennt. [2] [3] [4] [6]
Taxonomie: Matt vs. seidenmatt vs. Silk PLA vs. PLA+
Diese Bezeichnungen sind überwiegend herstellerdefiniert. Mattes PLA ist die hier behandelte Kategorie mit geringer Blendwirkung. Semi-Matte ist eine separate Bezeichnung von colorFabb, was daran erinnert, dass Anbieter den Bereich zwischen matten und glänzenden Oberflächen oft weiter unterteilen. [9] Silk PLA ist gewöhnlich die glänzendere Kategorie und wird gewählt, wenn ein seidenmatter oder glänzender Look wichtiger als die Verringerung von Blendung ist. PLA+ ist noch breiter gefasst: Es signalisiert im Allgemeinen eine modifizierte PLA-Mischung, doch die genaue Veränderung unterscheidet sich je nach Marke und kann die Druckbarkeit, Zähigkeit oder beides beeinflussen. PolyTerra PLA+ erklärt beispielsweise, dass es im Vergleich zu gewöhnlichem PLA organisches Material enthält. [6]
Die sichere Lesart ist einfach: Behandeln Sie die Bezeichnung als Hinweis und lesen Sie dann das Datenblatt. Zwei Produkte mit ähnlichen Namen können unterschiedliche Temperaturfenster, unterschiedliches Rückzugsverhalten und unterschiedliche Daten zu gedruckten Teilen haben. Das gilt besonders für „PLA+“, das herstellerübergreifend nicht standardisiert ist. [6] [9]
Leistung: Festigkeit, Steifigkeit, Zähigkeit und Temperaturgrenzen
Für gedruckte Teile ist „stärker“ für sich allein zu ungenau, um nützlich zu sein. Die Zugfestigkeit beschreibt, welcher Zugspannung ein Prüfkörper vor dem Bruch widersteht. Steifigkeit wird gewöhnlich durch den Modul dargestellt, wobei ein höherer Wert weniger elastische Dehnung unter Last bedeutet. Zähigkeit ist umfassender, wird in Filamentdatenblättern aber oft über den Kontext der Bruchdehnung angenähert, wenn dieser Wert angegeben ist. Diese Kennwerte entwickeln sich nicht immer gemeinsam, daher sagt eine matte Oberfläche allein keine Leistung voraus. [4] [6]
Das größere Thema ist die Anisotropie. Eine aktuelle Übersichtsarbeit ordnet Anisotropie als Eigenschaft der gedruckten Struktur und nicht als intrinsische Eigenschaft des Polymers selbst ein und stellt fest, dass Daten zum Massivpolymer das Verhalten von FFF-Teilen nicht vollständig erfassen. [15] Deshalb liegen XY-Werte oft über Z-Werten, und deshalb sind die Bedingungen des Prüfkörpers wichtig. Die von Bambu veröffentlichten Standardproben für PLA Basic wurden bei 220 °C Düsentemperatur, 35 °C Betttemperatur, 200 mm/s und 100% Infill gedruckt. [5] Polymaker behandelt seine Zahlen ebenfalls als Vergleichswerte und nicht als zulässige Konstruktionswerte. [6]
| Produkt | Prüfmethode (wie angegeben) | Zugfestigkeit XY (MPa) | Zugfestigkeit Z (MPa) |
|---|---|---|---|
| Bambu PLA Matte | ISO 527, GB/T 1040; gedruckte Prüfkörper. [4] | 30 ± 5 | 22 ± 4 |
| Bambu PLA Basic | ISO 527, GB/T 1040; gedruckte Prüfkörper. [5] | 35 ± 4 | 31 ± 3 |
| PolyTerra PLA+ | ISO 527, GB/T 1040; gedruckte Prüfkörper. [6] | 31.1 ± 0.8 | 16.7 ± 0.4 |
| PolyLite PLA | ISO 527, GB/T 1040; gedruckte Prüfkörper. [7] | 52.3 ± 0.3 | 40.5 ± 0.5 |
Es gibt keinen universellen Nachteil oder Bonus für mattes PLA. Im markeninternen Bambu-Vergleich übertrifft PLA Basic PLA Matte bei der Zugfestigkeit sowohl in XY als auch in Z. [4] [5] PolyTerra zeigt ebenfalls, wie stark die Z-Leistung gegenüber XY abfallen kann, einschließlich einer deutlich geringeren Bruchdehnung. [6] eSUN nennt dagegen auf seiner Produktseite jeweils einen einzelnen Wert für Zugfestigkeit und Dehnung ohne denselben XY/Z-Kontext gedruckter Prüfkörper; diese Zahlen sollten daher nicht direkt mit der obigen Tabelle verglichen werden, als wären sie gleichwertig. [8]
Bei den Temperaturgrenzen bleibt mattes PLA im PLA-ähnlichen Bereich. Bambu PLA Matte nennt 61 °C Glasübergangstemperatur, 163 °C Schmelztemperatur sowie HDT-Werte von 52 °C bei 1.8 MPa und 58 °C bei 0.45 MPa. [4] PolyTerra PLA+ nennt 59 °C Glasübergangstemperatur und 161 °C Schmelztemperatur. Deshalb ist die verbreitete Behauptung „etwa 60 °C Schmelztemperatur“ falsch: Diese Temperatur liegt im Bereich des Glasübergangs, nicht der Schmelztemperatur. [6]
Wo mattes PLA-Filament passt (und wo nicht)
Mattes PLA-Filament eignet sich am besten, wenn geringe Blendwirkung und Oberflächenoptik wichtiger als Hitzebeständigkeit sind. Miniaturen, Architekturmodelle, Mock-ups, Unterrichtsteile, Ausstellungsstücke und viele Cosplay-Requisiten profitieren vom matteren Look und dem geringeren Kontrast von Lichtreflexen. Das Material behält jedoch PLA-ähnliche Temperaturgrenzen und eine orientierungsabhängige Festigkeit; das Aussehen sollte daher nicht mit struktureller Vorhersagbarkeit verwechselt werden. [4] [15]
- Gut geeignet: visuelle Prototypen, Ausstellungsmodelle, Bildungsdrucke, Requisiten, Präsentationsteile.
- Wenig geeignet: heiße Umgebungen, hochbelastete Strukturteile, sofern sie nicht in der tatsächlichen Orientierung getestet werden, langfristige UV-Belastung im Außenbereich und Anwendungen, die wiederholte Temperaturwechsel erfordern.
Fehlerbehebung: Glänzende Stellen, Fadenziehen, raue Oberfläche, schwache Stützen
Die Fehlerbehebung funktioniert am besten, wenn Sie vom Symptom ausgehen, statt anzunehmen, dass mattes PLA ein einziges festes Verhalten besitzt. Glänzende Stellen, Fadenziehen, raue Deckschichten, schwache Stützen und schlechte Überhänge können jeweils durch eine Kombination aus Temperatur, Durchfluss, Kühlung, Feuchtigkeit, Geometrie und Maschinenkonfiguration entstehen. Die Literatur zur Rauheit stützt den allgemeineren Punkt: Die Oberflächenqualität wird stark durch Parameter bestimmt, nicht durch das Wort „matt“ auf der Spule. [13] [14]
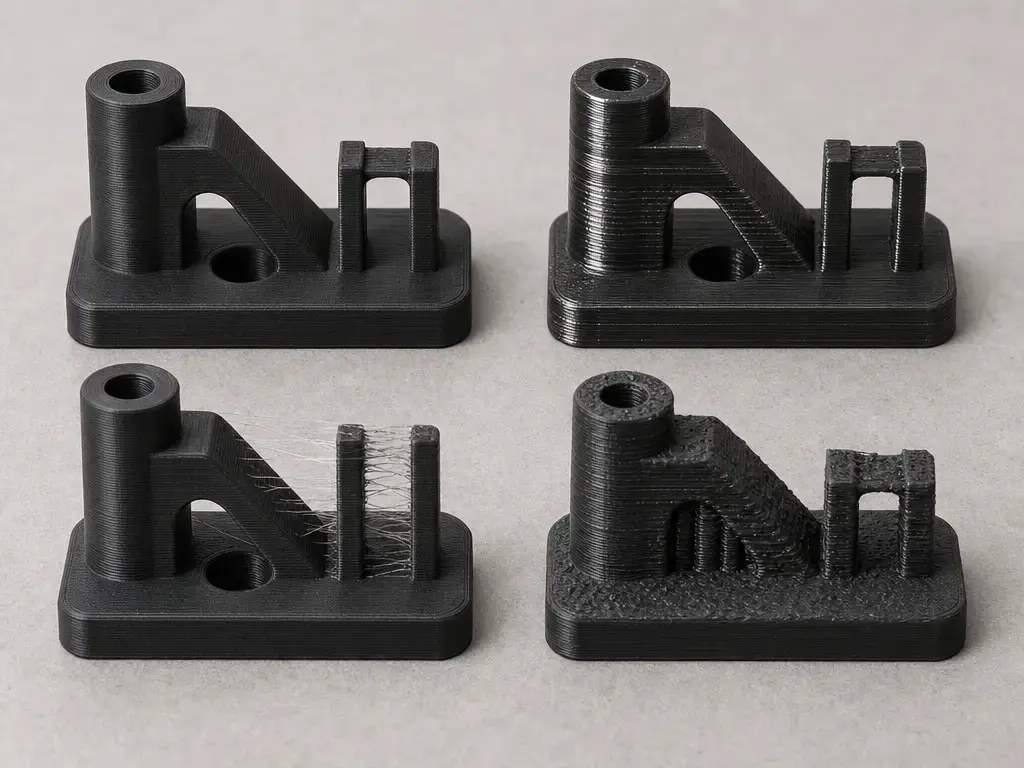
Warum kann ein matter Druck glänzender werden oder glänzende Bänder zeigen? Die vorsichtige Antwort lautet, dass dies eine auf Optik und Prozessverhalten gestützte Schlussfolgerung und kein universelles Gesetz ist. Das Aussehen des Glanzes hängt von der Beobachtungsgeometrie ab, und die äußere Haut kann glänzender aussehen, wenn Bedingungen sie glatter machen oder einen gleichmäßigeren Materialfluss bewirken. [2] [3] Ein COEX-Beispiel verknüpft zunehmenden Glanz mit einer höheren effektiven Temperatur oder niedrigeren Geschwindigkeit und verwendet dasselbe PLA bei 220 °C gegenüber 245 °C als visuellen Vergleich. [12] Zusammen mit den Rauheitsstudien lassen sich glänzende Bänder daher eher als prozessempfindlicher Oberflächeneffekt lesen und nicht als Beweis dafür, dass mattes PLA selbst seine Kategorie verändert hat. [12] [13] [14]
- Senken Sie die Temperatur, wenn Fadenziehen oder unerwünschter Glanz zunimmt.
- Erhöhen Sie die Temperatur, wenn die Schichten nicht haften und die Oberfläche unzureichend verschmolzen aussieht.
- Trocknen Sie das Filament, wenn die Oberfläche flaumig, narbig oder uneinheitlich aussieht.
- Verringern Sie Geschwindigkeit oder Durchfluss, wenn glänzende Bänder oder eine raue Deckschicht auftreten.
- Kalibrieren Sie den Durchfluss neu, wenn Wände überfüllt aussehen oder Wülste aufweisen.
- Passen Sie den Lüfter an, wenn Überhänge durchhängen oder Stützen zu stark verschmelzen.
- Prüfen Sie speziell bei eSUN ePLA-Matte den Anpressdruck des Extruders, da eSUN erklärt, dass seine Filamentstränge weicher sind und nicht zu fest geklemmt werden sollten. [8]
Wenn Hitzebeständigkeit oder Haltbarkeit der tatsächliche Ausfallmodus ist, kann ein Materialwechsel sinnvoller sein als das endlose Nachjustieren von mattem PLA. PETG, ASA oder ABS können je nach Temperaturbelastung, Anforderungen an die Schlagfestigkeit und der Möglichkeit, ein Gehäuse zu betreiben, besser passen.
Kurzer Marktkontext: PolyTerra als sichtbares 2021-Beispiel
Mattes PLA wurde Anfang der 2020er als ästhetische Produktkategorie sichtbarer, und PolyTerra ist eines der deutlicheren Beispiele aus 2021. Ein Bericht vom 25. Februar 2021 in 3D Printing Industry beschrieb Polymakers Angabe eines um etwa 40% reduzierten Kunststoffanteils und sein gemeldetes Prüfergebnis zur Kompostierbarkeit nach ISO 14855-1 von rund 77% Abbau nach 45 Tagen. [17]
Der Bericht von TCT vom 24. Februar 2021, aktualisiert am 14. November 2025, beschrieb PolyTerra ebenfalls als Material, das durch Compoundieren organischer Materialien mit einer reduzierten Menge an Roh-PLA entwickelt wurde, und erklärte, dies habe zu einem matten Finish der gedruckten Teile beigetragen. [18] Dies sind produktspezifische Berichte, keine Definition von mattem PLA als Klasse.
Praktische Erkenntnisse: So wählen Sie mattes PLA-Filament
Für das universell beste matte PLA-Filament, einen universellen Glanzgrenzwert oder einen universellen Festigkeitsnachteil von mattem PLA wurde in den hier geprüften Normen und Produktdatenblättern keine verlässliche Angabe gefunden. [2] [3] [4] [5] [6] [7] [8] Der praktische Ansatz besteht darin, das Finish auf die Aufgabe abzustimmen, das genaue TDS zu lesen und ausgehend vom angegebenen Bereich zu kalibrieren statt von einem kopierten Profil. Wenn das Teil funktional ist, suchen Sie nach XY/Z-Daten und bedenken Sie, dass viele TDS-Werte ausdrücklich nur als Referenz und für Vergleiche dargestellt werden. [6]
- Temperaturfenster.
- Bereich der Betttemperatur.
- Verfügbarkeit von XY/Z-Daten.
- Anleitung zur Trocknung.
- Oberflächenkonsistenz bei Teilen wie Ihren.
FAQ
Was ist mattes PLA-Filament?
Mattes PLA-Filament ist ein Filament der PLA-Familie, das für eine Oberfläche mit geringerer Blendwirkung verkauft wird. Im Vokabular der additiven Fertigung lautet die Druckfamilie Materialextrusion, während FDM/FFF die leserorientierte Bezeichnung ist, die die meisten Menschen für Desktop-Maschinen verwenden. „Mattes PLA“ bleibt eine Produktbezeichnung und keine standardisierte mechanische Klasse und garantiert daher für sich genommen keine feste Kategorie für Festigkeit oder Hitzebeständigkeit. [1] [19] [6]
Bei welcher Temperatur sollte man mattes PLA drucken?
Es gibt keine einzelne Temperatur für jedes matte PLA. Bambu PLA Matte nennt 190–230 °C, PolyTerra PLA+ nennt 190–220 °C und eSUN ePLA-Matte nennt 190–230 °C, wobei 215 °C empfohlen werden. [4] [6] [8] Der sicherste Ablauf ist, nahe der Mitte des Herstellerbereichs zu beginnen und einen Temperaturturm zu drucken, bevor Sie mehrere Einstellungen gleichzeitig ändern.
Braucht mattes PLA ein beheiztes Druckbett?
Nicht immer, doch ein beheiztes Druckbett wird häufig empfohlen. Bambu PLA Matte nennt 35–45 °C, PolyTerra PLA+ nennt 30–60 °C, colorFabb PLA Semi-Matte nennt 50–60 °C und Prusament PLA überschneidet sich bei 40–60 °C. [4] [6] [9] [10] eSUN nennt ebenfalls 45–60 °C und kennzeichnet die Nutzung eines beheizten Druckbetts auf seiner Produktseite als optional, was daran erinnert, dass auch die Wahl der Bauoberfläche zählt. [8]
Mattes PLA vs. glänzendes PLA: Was ist der tatsächliche Unterschied?
Der Hauptunterschied zwischen mattem und glänzendem PLA liegt darin, wie die Oberfläche Licht reflektiert, nicht in einem anderen Geometriesystem. Matte Oberflächen reduzieren scharfe Lichtreflexe, während glänzende Oberflächen die spiegelnde Reflexion verstärken und dieselben Schichtlinien stärker hervortreten lassen können. ISO 2813 und ASTM D523 zeigen auch, warum es keine Einwinkel-Betrachtung von Glanz gibt: Beide verwenden Geometrien bei 20°, 60° und 85°. [2] [3]
Ist mattes PLA stärker als normales PLA?
Nicht allgemein. Im markeninternen Bambu-Vergleich liegt PLA Basic bei der Zugfestigkeit sowohl in XY als auch in Z über PLA Matte: bei 35 ± 4 MPa und 31 ± 3 MPa gegenüber 30 ± 5 MPa und 22 ± 4 MPa. [4] [5] Das beweist nicht, dass mattes PLA immer schwächer ist; es zeigt nur, dass Oberflächenbezeichnungen nicht genügen, um die Leistung vorherzusagen. Die Orientierung bleibt wichtig, weil gedruckte Teile anisotrop sind. [15]
Warum wird mattes PLA manchmal glänzend gedruckt oder zeigt matte/glänzende Bänder?
Üblicherweise, weil Prozessbedingungen die äußere Haut verändert haben. Eine höhere effektive Temperatur, niedrigere Geschwindigkeit, anderer Durchfluss und Änderungen der Kühlung können alle verändern, wie glatt und reflektierend die abgelegte Oberfläche wird. ISO 2813 und ASTM D523 erinnern daran, dass Glanz auch vom Betrachtungswinkel abhängt, während ein COEX-Beispiel zeigt, dass dasselbe PLA bei 245 °C viel glänzender als bei 220 °C aussieht. [2] [3] [12]
Wie sollte man mechanische Kennwerte verschiedener Filament-TDS vergleichen?
Vergleichen Sie Gleiches mit Gleichem. Prüfen Sie, ob das Datenblatt gedruckte Prüfkörper angibt, ob XY und Z getrennt ausgewiesen werden, welche Prüfnorm verwendet wird und welche Bedingungen für die Prüfkörper galten. Eine Übersichtsquelle weist ebenfalls darauf hin, dass die Anisotropie aus der Druckstruktur und nicht nur aus dem Polymer entsteht, weshalb Daten zu Massivmaterial oder spritzgegossenen Teilen nicht ausreichen, um das Verhalten von FFF-Teilen vorherzusagen. [15] Polymaker erklärt ausdrücklich, dass seine typischen Werte nur als Referenz und für Vergleiche dienen, nicht als Konstruktionsspezifikationen. [6]
Ähnliche Artikel auf 3D Mag
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular — Norm
- ISO 2813:2014 Farben und Lacke — Bestimmung des Glanzwertes bei 20°, 60° und 85° — Norm
- ASTM D523-25 Standardprüfverfahren für spiegelnden Glanz — Norm
- Bambu Lab PLA Matte Technisches Datenblatt V3.0 — Hersteller
- Bambu Lab PLA Basic Technisches Datenblatt V3.0 — Hersteller
- Polymaker PolyTerra PLA+ Technisches Datenblatt V5.3 — Hersteller
- Polymaker PolyLite PLA TDS-Seite — Hersteller
- eSUN ePLA-Matte Refill-Produktseite — Hersteller
- colorFabb PLA Semi-Matte Druckereinstellungen — Hersteller
- Prusament PLA Technisches Datenblatt — Hersteller
- Polymaker PolyTerra PLA Produktseite — offizielle Dokumentation
- COEX 3D — Warum sehen meine Drucke „matt“ aus? — Herstellerkontext
- Einfluss von Druckparametern auf Maßfehler, Oberflächenrauheit und Porosität von FFF-gedruckten Teilen mit Gitterstruktur — wissenschaftlich
- Verbesserung der Oberflächenqualität von mittels Fused Deposition Modeling (FDM) gedruckten Proben durch Auswahl kritischer Druckparameter — wissenschaftlich
- Verbesserung der Leistung FFF-gedruckter Teile: Eine Übersicht zu Verstärkungs- und Modifikationsstrategien für thermoplastische Polymere — wissenschaftliche Übersichtsarbeit
- Auswirkungen von Schichthöhe und Filamentfarbe auf die mechanischen Eigenschaften von PLA-Proben, die mit FDM-Technologie gedruckt wurden — wissenschaftlich
- 3D Printing Industry — Polymaker bringt robusteres, umweltfreundlicheres PolyTerra PLA auf den Markt — Branche
- TCT Magazine — Polymaker bringt kohlenstoffnegatives PLA-basiertes 3D-Druckmaterial auf den Markt — Branche
- NIST IR 8059 — Normen für die Materialprüfung in der additiven Fertigung von Polymerwerkstoffen — institutioneller Bericht




