
Zusammenfassung – was Kupferfilament ist (und nicht ist)
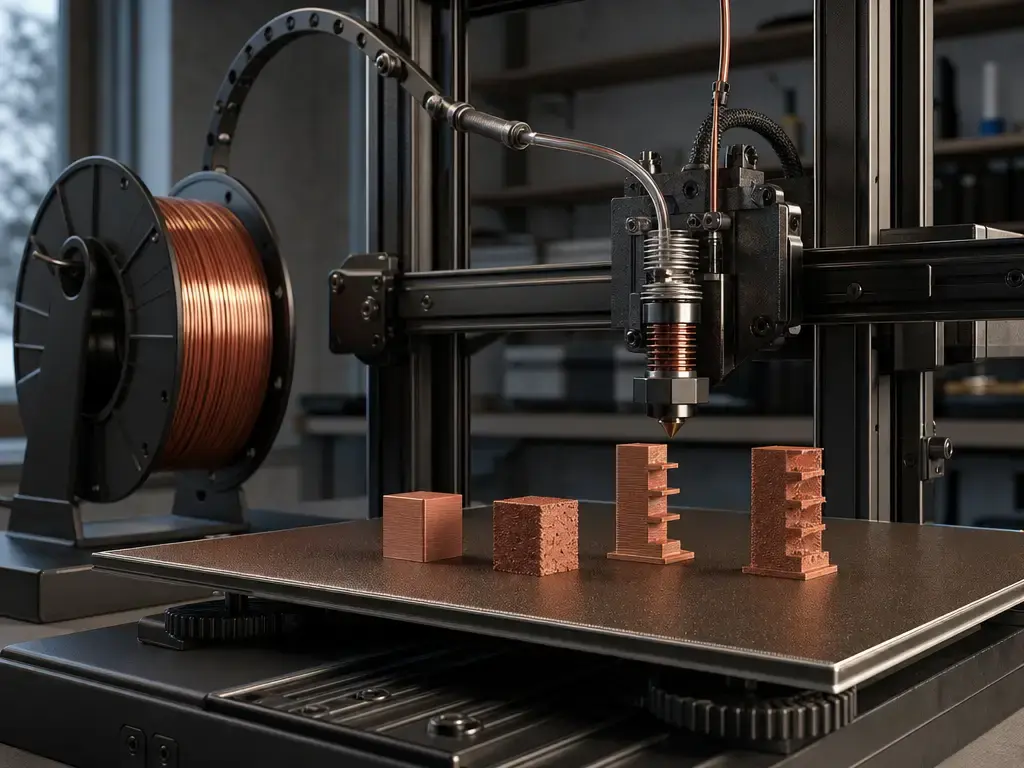
Kupferfilament ist kein einzelnes Material. Es ist eine Familie kupferhaltiger Ausgangsmaterialien für die Materialextrusion, die normgerechte Kategorie der additiven Fertigung hinter dem, was die meisten Desktop-Nutzer FFF oder FDM nennen. [1]
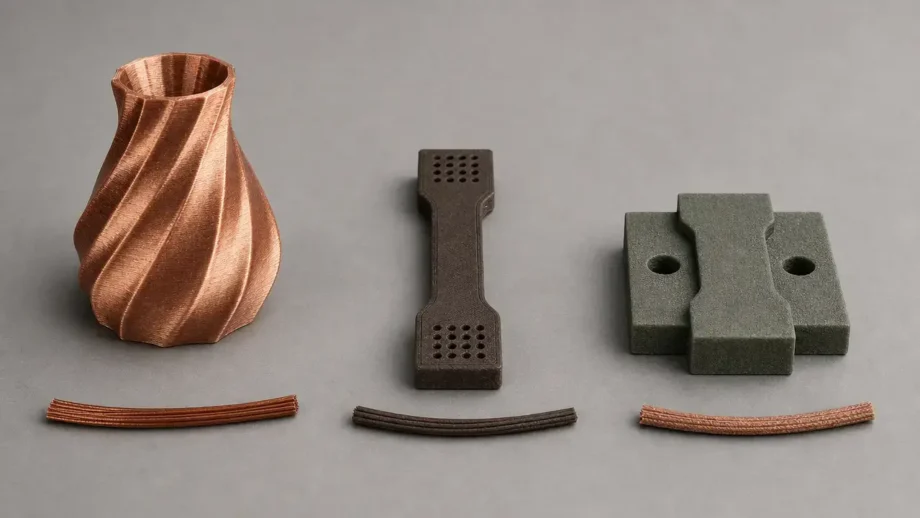
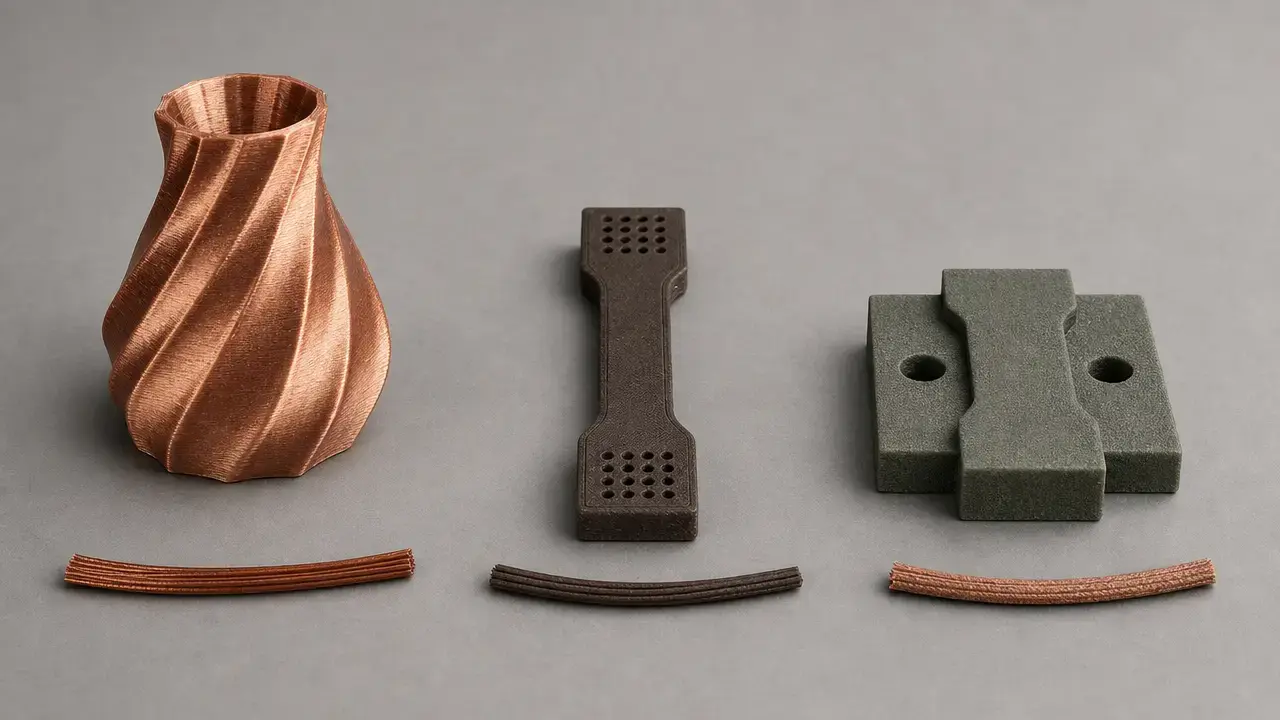
Bei Kupferfilament für den 3D-Druck lautet die erste Frage nicht „Welche Temperatur verwende ich?“, sondern „Welchen Endzustand möchte ich?“ Dekoratives kupfergefülltes PLA oder HTPLA soll sich wie ein Polymerverbund drucken lassen und anschließend geschliffen, poliert oder patiniert werden, um ein metallähnliches Aussehen und Gefühl zu erzielen. [8] [11] Leitfähige Kupfer/Polymer-Verbundwerkstoffe sind eine engere Kategorie, bei der Sie einen tatsächlichen spezifischen Widerstandswert erwarten sollten, nicht nur metallische Farbe oder ein vages Etikett „leitfähig“. [3] [19] Gebundenes Metall-Kupferfilament ist wiederum anders: Es wird als Grünteil gedruckt, dann entbindert und gesintert, um zu einem überwiegend metallischen Kupferteil zu werden. [15] [17] „Kupfer“ im Namen garantiert weder elektrische Leitfähigkeit noch ein echtes Kupfer-Endteil. [8] [11] In diesem Artikel bedeutet „leitfähig“, dass ein Produkt einen gemessenen spezifischen Widerstands- oder Leitfähigkeitswert besitzt, der an eine bestimmte Stufe gebunden ist; für Polymerverbundwerkstoffe definiert ASTM D4496 den Bereich „mäßig leitfähig“ als 10^0 bis 10^7 Ω·cm beim spezifischen Volumenwiderstand. [3]
Entscheidungsrahmen auf einen Blick
Wählen Sie nach dem Ergebnis, nicht nach dem Wort „Kupfer“ auf der Spule. Dekorative Produkte können viel Metallpulver nach Gewicht enthalten und dennoch nicht leitfähig sowie nicht sinterbar sein, während ofenfertige gebundene Metall-Ausgangsmaterialien nach dem Druck einen völlig anderen Arbeitsablauf erfordern. [8] [11] [17]
- Wenn Sie Metalloptik/Gewicht/Patina möchten → dekoratives kupfergefülltes PLA/HTPLA (druckt sich wie PLA; kein Leiter). [8] [11]
- Wenn Sie gemessene elektrische Leitung möchten → leitfähiger Kupferverbundwerkstoff (achten Sie auf den spezifischen Widerstand in Ω·cm). [3] [19] [21]
- Wenn Sie ein echtes Kupferteil möchten → gebundenes Metall-Kupferfilament + Entbinder-/Sinter-Workflow. [17] [24] [25]
Arten von Kupferfilament
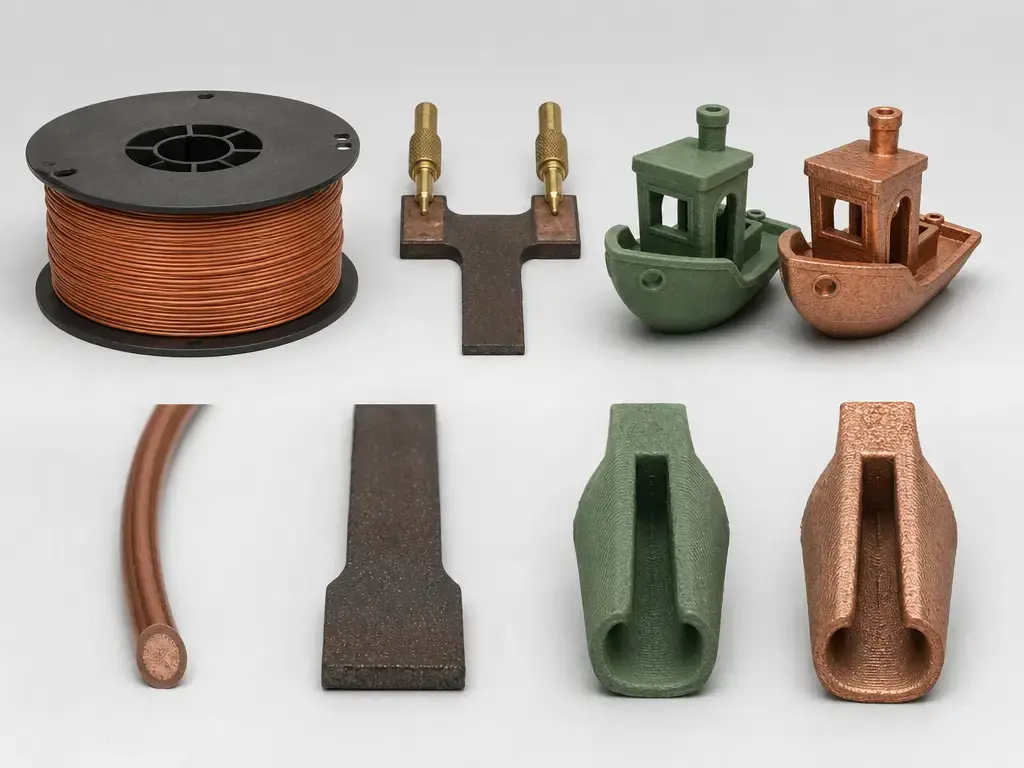
Die drei nützlichen Kategorien werden deutlich, sobald Sie Aussehen und Verarbeitung zum Endzustand trennen. Dekoratives kupfergefülltes Filament ist eine Polymermatrix, die mit Kupferpulver für Gewicht, Oberflächenfinish und Patina-Potenzial gefüllt ist, wie bei colorFabb copperFill und Protopasta Copper-filled Metal Composite HTPLA. [6] [7] [11] [12] Leitfähiges Kupfer/Polymer-Verbundfilament ist die separate Kategorie, bei der der Verkäufer oder eine Studie einen Widerstands- oder Leitfähigkeitswert veröffentlicht, statt die Leitung allein aus dem Kupferanteil abzuleiten. [3] [19] [21] Gebundenes Metall-Kupferfilament ist der Ofenweg: ein hochgefülltes Ausgangsmaterial, das als Grünteil gedruckt und später entbindert und gesintert wird. [15] [17] In der Industrie wird es auch Metal-FFF-Feedstock oder MEX-Bound-Metal-Feedstock genannt und häufig unter Markennamen wie Filamet verkauft. [1] [15]
Namen allein sind unzuverlässig. Ein Shop kann „Metall“, „Kupfer“ oder sogar „leitfähig“ sagen, ohne Ihnen mitzuteilen, ob das Produkt nur Pigment enthält, dekorativ metallgefüllt, elektrisch charakterisiert oder für Entbindern und Sintern bestimmt ist. [19] [26] Deshalb sind SDS- und TDS-Dokumente wichtiger als der Produkttitel. [9] [12] [15]
| Typ | Hauptzweck | Typische Nachbearbeitung | Leitfähigkeitserwartung (Hinweis zur Stufe) |
|---|---|---|---|
| Dekoratives kupfergefülltes PLA/HTPLA. [6] [8] [11] [12] | Metallähnliche Optik, zusätzliches Gewicht, Polierbarkeit, Patina. [6] [8] [11] | Drucken, dann schleifen, bürsten, polieren oder patinieren; optionale HTPLA-Wärmebehandlung bei kompatiblen Produkten. [11] | In den zitierten Produktdokumenten als gedruckter Polymerverbund nicht leitfähig. [8] [11] |
| Leitfähiger Kupfer/Polymer-Verbundwerkstoff. [19] [21] | Gemessene elektrische Leitung in einem Polymerverbundwerkstoff. [3] [19] [21] | Drucken, dann die gedruckte Geometrie testen, da Messrichtung und Form wichtig sind. [3] [21] | Nur leitfähig, wenn ein Messwert für das Filament, den gedruckten Verbundwerkstoff oder einen Studienprüfkörper veröffentlicht wurde. [3] [19] [21] |
| Gebundenes Metall-Kupferfilament. [15] [17] [21] | Echtes Kupferteil nach der Ofenverarbeitung. [15] [17] | Grünteil drucken, dann unter kontrollierten Bedingungen entbindern und sintern. [17] [24] | In einer zitierten Studie im gedruckten Zustand nicht leitfähig, nach erfolgreichem Entbindern und Sintern jedoch leitfähig. [21] [24] [25] |
Kupferpulver in einem Polymer macht nicht automatisch einen Kühlkörper daraus. Thermische Behauptungen benötigen gemessene Wärmeleitfähigkeit, und der konkrete Wärmeleitfähigkeitswert in diesem Artikel, 363 W/m·K, bezieht sich auf gesinterte MEAM-Kupferteile, nicht auf dekorative kupfergefüllte Polymerdrucke. [25]
So erkennen Sie, was Sie kaufen
Die schnellste Prüfung besteht darin, Marketingtexte nicht weiterzulesen und SDS sowie TDS zu öffnen. Dekorative Produkte legen meist Kupferpulver oder eine Kupferlegierung in einer PLA-Familien-Matrix offen und gehen dann direkt zu Druck- und Finishing-Hinweisen über. [9] [11] [12] Leitfähige Verbundwerkstoffe sollten einen spezifischen Widerstandswert veröffentlichen. [19] Gebundene Metall-Kupfer-Ausgangsmaterialien erwähnen üblicherweise gehärtete Stahl-Hardware, Entbindern, Sintern und Schrumpfung, weil das gedruckte Objekt nur ein Grünling als Vorstufe des endgültigen Metallteils ist. [15] [17] [18] Wenn ein Angebot Leitfähigkeit, Wärmeübertragungsleistung oder „echte Kupferteile“ ohne Stufenangabe und ohne Zahl verspricht, werten Sie dies als fehlenden verlässlichen Nachweis, bis die Produktdokumente etwas anderes belegen.
Vor dem Kauf: Kategorie bestätigen
- Prüfen Sie, ob überhaupt ein SDS oder TDS vorhanden ist. Wenn das Angebot kein technisches Dokument enthält, fehlt Ihnen der beste Ort zur Überprüfung von Zusammensetzung, Temperaturgrenzen und Workflow. [9] [12] [18]
- Lesen Sie den Metallanteil sorgfältig und halten Sie wt% und vol% getrennt. Der Support-Hinweis von colorFabb nennt für copperFill ungefähr 80% Metallpulver nach Gewicht, während das SDS von Protopasta 60% Kupferlegierung nach Gewicht für sein Kupfer-HTPLA aufführt. [8] [12]
- Suchen Sie nach einem Wert für spezifischen Widerstand oder Leitfähigkeit. Wenn sich das Produkt als leitfähig bezeichnet, aber keinen Wert in Ω·cm, Ω·m, S/m oder %IACS nennt, ist die Behauptung unvollständig. [3] [19]
- Prüfen Sie die Hardware-Hinweise. „Düse + Zahnräder aus Hartstahl empfohlen“ ist ein deutlicher Hinweis darauf, dass Sie ein gefülltes oder abrasives Material betrachten und nicht nur ein kupferfarbenes Polymer. [13]
- Achten Sie auf jede Erwähnung von Entbindern, Braunteil, Sintern, Ofen oder Schrumpfung. Dies sind verräterische Anzeichen für gebundenes Metall-Kupfer-Ausgangsmaterial. [15] [17]
- Trennen Sie metallische Farbe von tatsächlichem Kupferanteil. Eine kupferfarben aussehende Spule ohne Angaben zu Kupferpulver, Kupferlegierung, spezifischem Widerstand oder Ofen-Workflow ist für sich genommen kein ausreichender Beleg. [6] [19]
Technische Grundlagen – Kupferpulver in einer Polymermatrix
Alle drei Kategorien beginnen mit Kupfer innerhalb oder neben einem Polymersystem, verhalten sich jedoch nicht gleich. In der Filamentstufe nennt das TDS von colorFabb für copperFill eine Dichte von 4 g/cm³ nach ISO 1183, während die Produktseite von Protopasta für Kupfer-HTPLA ungefähr 2.30 g/cc angibt. [7] [11] Eine höhere Dichte korreliert häufig mit höherer Metallfüllung, beweist aber keine elektrische Leitung, weil die Kupferpartikel weiterhin durch das umgebende Polymer isoliert sein können. [8] [20] Deshalb kann colorFabb sagen, dass seine Metallfüll-Linie ungefähr 80% Metallpulver nach Gewicht enthält, und dennoch angeben, dass copperFill nicht leitfähig ist, weil die Polymermatrix dominant bleibt. [8] Die SDS-Sprache verdeutlicht denselben Punkt unter Sicherheitsaspekten: Die Komponenten sind bei normaler Verarbeitung in eine Polymermatrix eingebettet, obwohl Überhitzung über 240 °C reizende Dämpfe erzeugen kann. [9]
Elektrische Leitung in Polymerverbundwerkstoffen ist üblicherweise ein Perkolationsproblem. Sie benötigen genug leitfähigen Füllstoff und ausreichend Partikel-zu-Partikel-Konnektivität, um durchgehende Pfade im Teil zu erzeugen. [20] Deshalb sollte bei dekorativ kupfergefülltem PLA und HTPLA nicht angenommen werden, dass sie nur wegen des echten Kupferpulvers leiten. [8] [11] In einer peer-reviewten Studie zu ABS/Cu-Verbundwerkstoffen betrug der niedrigste berichtete spezifische Widerstand 0.156 × 10^-5 Ω·m bei 84.6 wt% Cu; das zeigt, dass eine sehr hohe Füllung einen Polymerverbund mit der richtigen Formulierung in Richtung nützlicher Leitung bringen kann. [20] Dieser Studienprüfkörper ist jedoch nicht dasselbe wie ein dekoratives kupfergefülltes PLA und übernimmt noch immer nicht das Verhalten von massivem Kupfer. [20]
Behalten Sie massives Kupfer gedanklich getrennt. Dieselbe Studie nennt für massives Kupfer eine Leitfähigkeit von 5.96 × 10^7 S/m; das ist ein Bezugspunkt für Metall, keine Abkürzung zur Vorhersage eines Polymerverbundwerkstoffs. [20]
Was ändert sich durch die Zugabe von Kupferpulver?
- Gewicht und Haptik: Kupfergefüllte Polymere sind meist dichter und schwerer als reines PLA. [7] [11]
- Fließverhalten und Wärmetransport: Metallpulver verändert, wie Wärme durch Filament und Schmelzzone wandert; deshalb veröffentlichen Anbieter produktspezifische Einstellungen, statt Ihnen allgemeine PLA-Standardwerte zu nennen. [10]
- Oberflächenfinish und Polierbarkeit: Schleifen, Bürsten und Polieren können an der Oberfläche mehr Metall freilegen und das visuelle Ergebnis verändern. [6] [11]
- Sprödigkeit und Zähigkeit: Nehmen Sie nicht an, dass „mehr Kupfer“ „stärker“ bedeutet. Über dekorative, leitfähige und gebundene Metall-Kategorien hinweg wurde kein zuverlässiger universeller Festigkeitswert gefunden.
- Risiko von Düsenverschleiß: Der Verschleiß hängt von Füllstoff, Rauheit, Füllgrad und Anbieterhinweisen ab, nicht allein von der Kupferfarbe. [13] [15]
- Emissionen und Belüftung: Die Metallfüll-Emissionen in einer zitierten Studie wurden von luftgetragenen Partikeln unter 50 nm dominiert, und die Emissionen stiegen bei den untersuchten Metallfüll-Filamenten über 200 °C an. [22]
Druck-Workflow – Hardware + Kalibrierung
Verwenden Sie Herstellerdokumente, nicht allgemeine PLA-Annahmen. Das copperFill-TDS von colorFabb gibt einen Düsenbereich von 195-220 °C, ein Druckbett von 50-60 °C, eine Druckgeschwindigkeit von 40-100 mm/s und aktive Kühlung an. Es veröffentlicht außerdem Filamentstufen-Spezifikationen wie Durchmesser von 1.75 mm und 2.85 mm mit maximalen Rundheitsabweichungen von ±0.05 mm und ±0.1 mm. [7] Kupfer-HTPLA von Protopasta nutzt ein eigenes Fenster von 185-215 °C an der Düse und Raumtemperatur-60 °C am Bett. [11] Der Druckleitfaden von TVF für Copper Filamet empfiehlt als Ausgangspunkt 220 °C und eine Abstimmung im Bereich 200-230 °C, mit optionaler Bettwärme von 40-65 °C für den Grünteildruck. [16] Multi3D Electrifi ist wiederum anders und hat einen zitierten Bereich von 140-160 °C für 1.75 mm. [19] Diese Werte zu einem einzigen Preset für „Kupferfilament“ zu mitteln, würde verschleiern, dass es sich um verschiedene Materialklassen handelt. [7] [11] [16] [19]
Die Hardwarewahl richtet sich nach Füllstoff und Workflow, nicht nach Farbe. Die Materialdatentabelle von Protopasta besagt, dass seine PLA-Materialien mit Messing, Bronze und Kupfer eine Düse und Zahnräder aus Hartstahl verwenden sollten und dass raues Filament Schläuche schneller verschleißen kann. [13] Das Kupfer-Ausgangsmaterial von TVF geht weiter und schreibt für Copper Filamet eine gehärtete Stahldüse von 0.6 mm oder größer vor, weil Sie ein hochgefülltes Grünteil drucken, das später Entbindern und Sintern überstehen muss. [15] [16] Derselbe TVF-Leitfaden empfiehlt für Teile, die gesintert werden, auch eine Schichthöhe von 0.12-0.2 mm, mindestens 1.8 mm Wand- und Ober-/Unterseitendicke sowie mindestens 50% Infill, bevorzugt 70-100%. [16] Dekorative Verbundwerkstoffe können nachsichtiger als gebundene Metall-Ausgangsmaterialien sein, doch colorFabb weist weiterhin darauf hin, dass Metallpulver den Wärmetransport verändert, und nennt maschinenspezifische Beispiele wie 55-60 °C Betttemperatur mit Düsenbeispielen um 195-210 °C oder 200-210 °C auf unterschiedlichen Ultimaker-Plattformen. [10]
Die Kalibrierung sollte kategoriespezifisch bleiben. Drucken Sie zuerst kleine Testkörper, weil sich gemessene Leistung und Druckqualität mit Geometrie, Orientierung und Messrichtung ändern. [3] [21] Wenn ein Anbieter einen Ansatz zur Abstimmung von Durchfluss oder Extrusionsmultiplikator veröffentlicht, folgen Sie dieser Quelle, statt Zahlen von einem anderen kupferhaltigen Produkt zu übernehmen. [16] Wenn der Anbieter warnt, dass ein gleichmäßiger Massendurchfluss wichtig ist, minimieren Sie unnötige Retraktion, statt das Material wie gewöhnliches PLA zu behandeln. [11]
Beispieleinstellungen nach Produktklasse (nicht mitteln)
| Produkt | Kategorie | Düsentemperaturbereich | Betttemperaturbereich oder Hardware-Hinweis |
|---|---|---|---|
| colorFabb copperFill. [7] | Dekoratives kupfergefülltes PLA/PHA. [6] [8] | 195-220 °C. [7] | 50-60 °C. [7] |
| Protopasta Copper Composite HTPLA. [11] | Dekorativer Kupferverbund HTPLA. [11] [12] | 185-215 °C. [11] | Raumtemperatur-60 °C. [11] |
| The Virtual Foundry Copper Filamet. [15] [16] | Gebundenes Metall-Kupfer-Ausgangsmaterial. [15] [17] | Bei 220 °C beginnen, 200-230 °C abstimmen. [16] | 40-65 °C und gehärtete Stahldüse von 0.6 mm oder größer verwenden. [16] |
| Multi3D Electrifi. [19] | Leitfähiger Kupfer/Polymer-Verbundwerkstoff. [19] [21] | 140-160 °C für 1.75 mm. [19] | Im zitierten FAQ wurde kein zuverlässiger Bettwert gefunden. [19] |
Checkliste vor dem Druck
- Bestätigen Sie die Kategorie anhand des SDS/TDS, bevor Sie slicen. [9] [12] [15]
- Wählen Sie das Düsenmaterial nach Füllstoff und Workflow, nicht nach Farbe. [13] [15] [16]
- Passen Sie den Düsendurchmesser an die Herstellerhinweise an, insbesondere bei gebundenem Metall-Kupfer-Ausgangsmaterial. [15] [16]
- Prüfen Sie den Filamentpfad, wenn der Anbieter vor rauem, abrasivem oder Schlauch-verschleißendem Verhalten warnt. [13]
- Stellen Sie die Betttemperatur anhand der tatsächlichen Produktdokumente ein, nicht nach einem Durchschnitt für „Metal PLA“. [7] [11] [16]
- Prüfen Sie, ob der Anbieter Hinweise zum Durchfluss oder Extrusionsmultiplikator gibt, bevor Sie ihn ändern. [16]
- Minimieren Sie Retraktion, wenn der Anbieter warnt, dass ein gleichmäßigerer Massendurchfluss in eine Richtung die Zuverlässigkeit verbessert. [11]
- Planen Sie Belüftung und Temperaturgrenzen anhand des SDS/TDS vor dem Drucken. [9] [18]
Nachbearbeitung – Polieren/Patinieren vs. Wärmebehandlung vs. Sintern
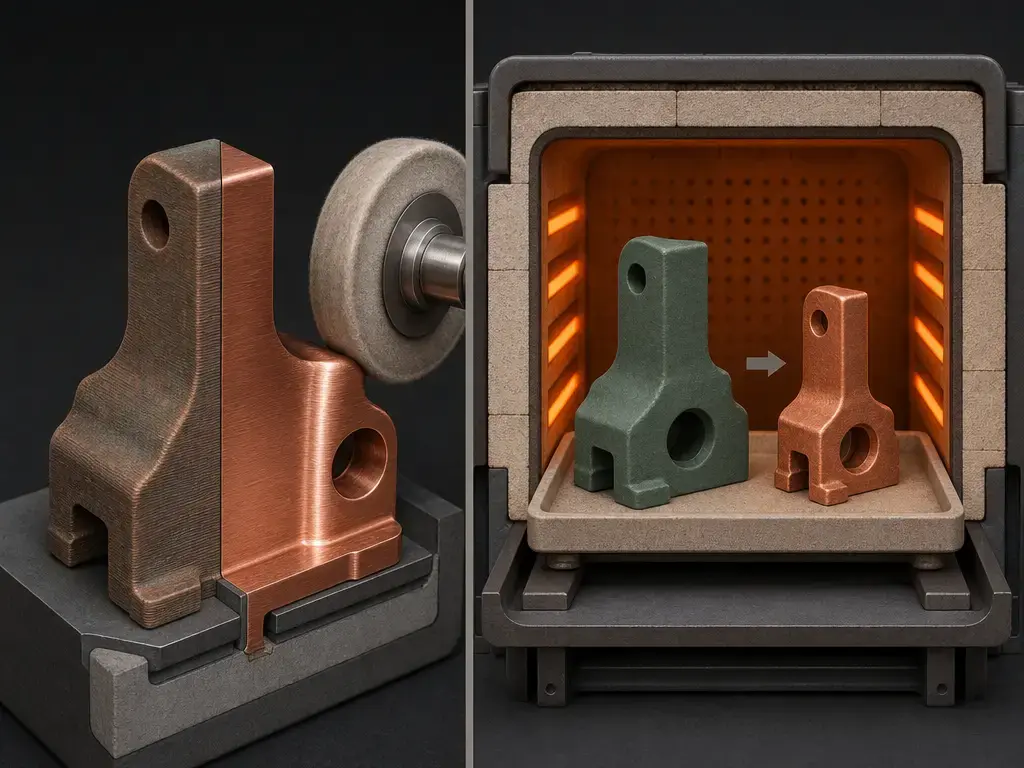
Bei dekorativer Nachbearbeitung geht es um die Oberfläche. colorFabb positioniert copperFill als ästhetisches Material, das für einen glänzenden Kupfereffekt poliert werden kann, und Protopasta empfiehlt ausdrücklich Techniken wie Drahtbürsten, Polieren und Patinieren auf freiliegendem Metall. [6] [11] In der Praxis verändern Schleifen oder Bürsten das Ergebnis, weil sie mehr von der kupferhaltigen Oberfläche freilegen, während ein Klarlack am besten als optionaler Finish-Schutz und nicht als erforderlicher Schritt zu verstehen ist. [11]
Die Wärmebehandlung von HTPLA ist kein Sintern. Die zitierte Anleitung von Protopasta für Kupfer-HTPLA nennt 110 °C für 10 Minuten; dies ist ein Wärmebehandlungsschritt für Polymere, der den gedruckten Kunststoffverbund verändern, ihn aber nicht in ein dichtes Metallteil umwandeln soll. [11] Gebundenes Metall-Kupfer verwendet einen separaten Ofen-Workflow: Die Übersicht von TVF für Kupfer verwendet eine Entbinder-Rampe von 55.6 °C/h auf 482 °C mit einer Haltezeit von 4 h, dann eine Sinter-Rampe von 111.1 °C/h auf die Sintertemperatur mit einer Haltezeit von 5 h; sie nennt 1052 °C für Kupfer mit einer erwarteten Schrumpfung von 7-10% bei Befolgung dieser Anweisungen. [17] Dieser Wert von 7-10% ist eine Herstellerempfehlung für dessen Prozess, keine allgemeingültige Regel. [17] Forschungsrouten können höhere Werte aufweisen: Eine Studie berichtet 14-16% Schrumpfung für ihre gewählte Prozessroute mit Formiergas, während eine andere MEAM-Studie lineare Schrumpfung von 13.2% in X, 13.4% in Y und 13.8% in Z angibt. [24] [25] Erfolgreiches Kupfersintern hängt von kontrollierten Entbinder- und Sinterbedingungen sowie der Atmosphäre ab, nicht allein von der Temperatur. [24] Befolgen Sie für genaue Ofenrezepte die Anweisungen des Herstellers oder Dienstleisters für Ihr spezifisches Ausgangsmaterial und Ihren Ofen. [17]
Vermischen Sie Polier- und Patinierungs-Finishing nicht mit Ofenverdichtung. Das eine verändert das Oberflächenbild eines Polymerverbundwerkstoffs, das andere den Materialzustand eines gebundenen Metall-Ausgangsmaterials. [11] [17]
Leitfähigkeit & spezifischer Widerstand – die Frage „Ist Kupferfilament leitfähig?“ ohne Falle beantworten
Wenn kein gemessener spezifischer Widerstands- oder Leitfähigkeitswert vorliegt, nennen Sie das Filament nicht leitfähig. [3] ASTM D257 behandelt Gleichstromwiderstand oder -leitwert von Isoliermaterialien und verweist Nutzer ausdrücklich auf ASTM D4496 für mäßig leitfähige Materialien, während metallische Leitermaterialien in einen anderen Messkontext wie ASTM B193 gehören. [2] [3] [4] Für Polymerverbundwerkstoffe ist Ω·cm oder Ω·m normalerweise die klarste Beschreibung des elektrischen Verhaltens; für gesinterte Metallteile sehen Sie auch S/m oder %IACS. [3] [4] [25]
Die dekorativen kupfergefüllten Produkte in diesem Artikel gehören nicht zur leitfähigen Kategorie. colorFabb sagt, dass sein copperFill nicht leitfähig ist. [8] Protopasta sagt, dass sein Kupfer-HTPLA nicht genug Kupfer enthält, um elektrisch leitfähig, sinterbar oder plattierbar zu sein. [11] Es gibt ein Beispiel für einen leitfähigen Verbundwerkstoff, doch die einzig verantwortungsvolle Art, darüber zu sprechen, besteht darin, gemessene Werte und Stufenangaben zu zitieren. Das FAQ von Multi3D meldet mit seiner beschriebenen Messmethode einen durchschnittlichen spezifischen Widerstand von 0.006 Ω·cm, während Uffelmann et al. 0.033 Ω·cm und 5.59 × 10^-3 %IACS für Electrifi im Kontext eines gedruckten Studienprüfkörpers berichteten. [19] [21] Diese beiden Werte sind nicht austauschbar, und der Unterschied erinnert gut daran, dass Geometrie, Druckpfad und Testaufbau wichtig sind. [3] [19] [21] Allgemeiner zeigten Podsiadły et al., dass ein ABS/Cu-Verbundwerkstoff mit 84.6 wt% Cu in einem Studienprüfkörper 0.156 × 10^-5 Ω·m erreichen konnte, was sich stark vom Verhalten dekorativ metallgefüllten PLA unterscheidet. [20]
Die Leitfähigkeit von gebundenem Metall-Kupfer gehört zur Stufe des gesinterten Teils, nicht zur Filament- oder gedruckten Grünteil-Stufe. Uffelmann et al. berichteten, dass Filamet Copper im gedruckten Zustand nicht leitfähig war, nach Entbindern und Sintern maßen sie jedoch 45.84 %IACS und 3.77 × 10^-6 Ω·cm. [21] Schüßler et al. zeigten, warum die Atmosphäre wichtig ist, indem sie die Verbesserung der Leitfähigkeit mit der Reduktion von Kupferoxiden durch Wasserstoff im Formiergas verknüpften, und berichteten für ein Filament 95.7% Dichte und 96% IACS nach dem Sintern in Formiergas. [24] Cañadilla et al. berichteten für MEAM-Kupferteile in einer anderen Sinterroute bis zu 48 × 10^6 S/m, etwa 82% IACS. [25] Anders gesagt lautet die Frage nicht abstrakt „Ist Kupferfilament leitfähig?“, sondern „Welches Kupferfilament, in welcher Stufe und unter welchem Prozess gemessen?“ [3] [21] [24] Geometrie und Anisotropie spielen durchgehend eine Rolle. ASTM D4496 weist ausdrücklich darauf hin, dass Anisotropie wichtig sein kann, und gedruckte Teile können entlang oder quer zum Druckpfad unterschiedliche Messwerte liefern. [3]
Dichte, Metallfüllung, Schrumpfung, Verschleiß, Festigkeit – was die Zahlen tatsächlich bedeuten
Dichte und Metallfüllung ergeben nur Sinn, wenn Sie die Stufe kennzeichnen. In der Filamentstufe nennt der Shop von colorFabb 3.9 g/cm³ für copperFill, während das TDS 4 g/cm³ nach ISO 1183 aufführt. [6] [7] Das SDS von Protopasta listet 60 wt% Kupferlegierung, 39 wt% Polylactidharz und 1 wt% andere Polymere für sein Kupfer-HTPLA. [12] Die Produkttabelle von TVF führt Copper Filamet mit einer Füllung von 86.0-90.7% nach Masse und einer Filamentdichte von 4.50-5.00 g/cc auf. [15] Diese Zahlen sind nützlich, beschreiben jedoch kein gesintertes Kupferteil. [5] [15] Mit einer Kunststoffmethode gemessene Filamentdichte und die endgültige Metalldichte nach Entbindern und Sintern sind nicht dieselbe Eigenschaft. [5] [24] [25]
Bei der Schrumpfung liegen nachlässige Artikel über Kupferfilament häufig falsch. Die zitierte Erwartung von TVF beträgt 7-10% Schrumpfung bei Befolgung der Entbinder- und Sinteranweisungen. [17] Dieser Wert ist als Herstellerempfehlung für ein bestimmtes Material, eine Ofeneinrichtung und ein Prozessfenster zu lesen. [17] Unabhängige Studien zeigen bei anderen Routen größere Werte: Schüßler et al. berichten 14-16% Schrumpfung für ihre gewählte Prozessroute, und Cañadilla et al. berichten achsenspezifische lineare Schrumpfung von 13.2% in X, 13.4% in Y und 13.8% in Z. [24] [25] Die praktische Regel ist einfach: Die Schrumpfung hängt von Prozess, Geometrie, Orientierung, Ofen und Atmosphäre ab; daher gehört Kompensation in Ihren Workflow und nicht in eine einzelne „typische Kupfer“-Zahl. [17] [24] [25]
Verschleißhinweise sind ebenso produktspezifisch. Protopasta empfiehlt ausdrücklich eine Düse und Zahnräder aus Hartstahl für seine PLA-Familie mit Messing, Bronze und Kupfer und sagt, dass raues Filament Schläuche schneller verschleißen kann. [13] Das Kupfer-Ausgangsmaterial von TVF schreibt ebenso eine gehärtete Stahldüse von 0.6 mm für die Druckstufe vor dem Entbindern und Sintern vor. [15] [16] Das bedeutet nicht, dass jede kupferfarben aussehende Spule abrasiv ist. Es bedeutet, dass Füllstoff, Füllgrad und Workflow die Hardwareempfehlung bestimmen. [13] [15] Was die Festigkeit betrifft, verallgemeinern Sie nicht, dass „Kupferfilament stärker“ oder „schwächer“ sei, über dekorative, leitfähige und gebundene Metall-Kategorien hinweg. Für umfassende mechanische Vergleiche über die hier zitierten Produktdokumente und Studien zu Kupferteilen hinaus wurde kein zuverlässiger universeller Wert gefunden.
Anwendungen – nach Materialklasse wählen
Dekoratives kupfergefülltes PLA und HTPLA ergeben vor allem dort Sinn, wo Aussehen und haptisches Gefühl wichtiger als elektrische Leistung sind. Denken Sie an Skulpturen, Requisiten, Plaketten, Knäufe, Trophäen, Beschilderungen, Schmuck und auf Patina ausgerichtete Kunst, insbesondere wenn Sie bereit sind, durch Bürsten oder Polieren mehr Metall an der Oberfläche freizulegen. [6] [11] Für diese Materialien ist das nützliche mentale Modell einfach: Sie drucken wie Kunststoff und werden wie Metall veredelt. [6] [11]
Funktionale Anwendungsfälle teilen sich klar nach Klasse. Leitfähige Kupfer/Polymer-Verbundwerkstoffe sind für Niedrigstromexperimente, gedruckte Leiterbahnen und verwandte Arbeiten gedacht, jedoch nur, wenn tatsächlich ein spezifischer Widerstandswert für das Material oder den gedruckten Prüfkörper veröffentlicht wurde. [19] [21] Gebundenes Metall-Kupfer ist der Weg zu echten Metallteilen wie induktiven oder anderen elektrischen und thermischen Komponenten, wenn Sie Entbindern, Atmosphäre, Sintern und Schrumpfungskompensation steuern können. [24] [25] Schüßler et al. untersuchten speziell Induktoren aus reinem Kupfer, während Cañadilla et al. gesinterte Kupfereigenschaften berichteten, die für die Auslegung funktionaler Teile relevant sind. [24] [25] Treffen Sie keine Aussagen zu Verdrahtung oder Kühlkörpern für dekoratives kupfergefülltes PLA oder HTPLA ohne gemessene Leitfähigkeit oder Wärmeleitfähigkeit nach dem Druck. Für die hier zitierten dekorativen Produkte wurde in den zitierten Produktdokumenten kein zuverlässiger entsprechender Wert gefunden. [8] [11] [25]
Einschränkungen, Fehlermodi und Sicherheit
Kupferhaltige Filamente können Druckprobleme verursachen, die Nutzer von reinem PLA nicht erwarten. colorFabb weist darauf hin, dass Kupferpulver den Wärmetransport beim Druck verändert, und Protopasta warnt, dass raues Filament Schläuche schneller verschleißen kann und in seiner kupferhaltigen PLA-Familie von gehärteter Hardware profitiert. [10] [13] Gefüllte Materialien können daher empfindlicher auf Düsenwahl, Wärmehaushalt und Reibung im Zuführpfad reagieren als ihre einfarbigen Gegenstücke. [10] [13] Das bedeutet nicht, dass jede kupfergefüllte Spule schwierig ist, sondern nur, dass Sie die gesamte Kategorie nicht wie gewöhnliches PLA in einer neuen Farbe behandeln sollten. [7] [11]
Gebundenes Metall-Kupfer hat eine zweite Ebene von Einschränkungen, weil der Druck nur der Anfang ist. Der Druckleitfaden von TVF setzt minimale Geometrieanforderungen wie 1.8 mm Wand- und Ober-/Unterseitendicke sowie mindestens 50% Infill für gesinterte Teile fest; dies ist bereits ein Hinweis darauf, dass die Druckbarkeit des Grünteils und das Überstehen des Ofenprozesses miteinander verknüpft sind. [16] Selbst nach einem erfolgreichen Druck bleiben Schrumpfung und Empfindlichkeit gegenüber der Atmosphäre variabel. [17] [24] Unabhängige Arbeiten veranschaulichen das konkret: Uffelmann et al. berichteten, dass einfache Prüfstücke nach dem Sintern eine brauchbare Leitfähigkeit erreichen konnten, während komplexere Spulengeometrien in der vorgestellten Studie beim Entbindern und Sintern weiterhin versagten. [21] Deshalb ist gebundenes Metall-Kupfer eine Verpflichtung zu einem Workflow, kein einfacher Materialtausch. [17] [21]
Die Sicherheitsbetrachtung sollte quellenbasiert und spezifisch bleiben. Die SDS-Dokumente von colorFabb und TVF warnen beide, dass Erwärmen über 240 °C reizende Dämpfe erzeugen kann, und TVF ergänzt eine direkte Belüftungsempfehlung. [9] [18] In einer peer-reviewten Emissionsstudie zu Metall-Filamenten für die additive Fertigung dominierten luftgetragene Partikel unter 50 nm die größengewichtete Konzentration, und die Emissionen stiegen, wenn die untersuchten Filamente über 200 °C gedruckt wurden. [22] UL Chemical Insights fasste verwandte Arbeiten zusammen und stellte fest, dass Metallverbundfilamente bis zu 96% Metalle und Metalloide nach Gewicht enthalten können und dass ultrafeine Partikel zum Emissionskontext gehören. [23] Die sorgfältige Schlussfolgerung lautet nicht Panik, sondern Prozessdisziplin: Befolgen Sie SDS/TDS, verwenden Sie Belüftung und verwandeln Sie den Emissionskontext nicht in eine erfundene Gesundheitsrisiko-Zahl. [9] [18] [22] [23]
Aktuelle Forschung & Marktkontext
Aktuelle Forschung untermauert die Dreiteilung, die Shopseiten oft verwischen. Unabhängige Messungen zeigen eine große Lücke zwischen einem gedruckten leitfähigen Verbundwerkstoff wie Electrifi mit 5.59 × 10^-3 %IACS in einem Studienprüfkörper und einem entbinderten und gesinterten Kupfer-Ausgangsmaterial mit 45.84 %IACS in derselben Publikation. [21] Andere Forschung erzielt bei gesintertem Kupfer noch höhere Leitfähigkeiten, einschließlich 96% IACS nach dem Sintern in Formiergas in einer Studie und ungefähr 82% IACS mit 363 W/m·K Wärmeleitfähigkeit in einer anderen MEAM-Route. [24] [25] Deshalb bleibt „Metallfilament“ oder „Kupferfilament“ eine verwirrende Marktbezeichnung: Verbrauchermedien fassen dekorative metallgefüllte Polymere, leitfähige Verbundwerkstoffe und sinterbare Ausgangsmaterialien oft unter einem Begriff zusammen, obwohl Druckeinstellungen, Nachbearbeitung und Leistungserwartungen grundlegend verschieden sind. [26]
Fazit – das richtige Kupferfilament wählen
Kupferfilament ergibt erst Sinn, wenn Sie entscheiden, welche Klasse Sie tatsächlich benötigen. Dekorative Kupferfüllung ist für Optik, Gewicht, Politur und Patina gedacht, nicht für Leitfähigkeit oder Sintern. [8] [11] Ein leitfähiger Verbundwerkstoff verdient die Bezeichnung nur, wenn ein Wert für spezifischen Widerstand oder Leitfähigkeit für die relevante Stufe veröffentlicht wurde. [3] [19] Gebundenes Metall-Kupfer ist der Weg zu echten Kupferteilen, aber nur, wenn Sie auf Entbindern, Sintern, Schrumpfungskompensation und Atmosphärenkontrolle vorbereitet sind. [17] [24] [25]
FAQ
Ist Kupferfilament leitfähig?
Nicht standardmäßig. In diesem Artikel gilt ein Filament nur dann als leitfähig, wenn ein Hersteller oder eine peer-reviewte Studie einen gemessenen spezifischen Widerstands- oder Leitfähigkeitswert für die relevante Stufe nennt; ASTM D4496 definiert mäßig leitfähige Materialien als 10^0 bis 10^7 Ω·cm beim spezifischen Volumenwiderstand. [3] Die hier zitierten dekorativen kupfergefüllten Produkte sind ausdrücklich nicht leitfähig, während leitfähige Verbundwerkstoffe und gesinterte Kupferteile die Kategorien sind, in denen gemessene Werte erscheinen. [8] [11] [19] [21]
Was ist der Unterschied zwischen kupfergefülltem PLA und kupferfarbenem PLA?
Kupfergefülltes PLA oder HTPLA legt echtes Kupferpulver oder eine Kupferlegierung in den Materialdokumenten offen, häufig mit einer höheren Dichte und Hinweisen zur Veredelung wie Polieren oder Patinieren. [6] [11] [12] Kupferfarbenes PLA kann lediglich das Aussehen beschreiben und möglicherweise keine Angabe zum Kupferanteil, keinen spezifischen Widerstandswert und keinen Entbinder-/Sinter-Workflow bieten. Farbe allein reicht daher nicht zur Klassifizierung.
Brauche ich für Kupferfilament eine gehärtete Stahldüse?
Manchmal, nicht immer. Die offizielle Materialdatentabelle von Protopasta empfiehlt eine Düse und Zahnräder aus Hartstahl für seine PLA-Familie mit Messing, Bronze und Kupfer, während TVF für Copper Filamet eine gehärtete Stahldüse von 0.6 mm oder größer vorschreibt. [13] [16] Die Regel lautet, den Füllstoff- und herstellerspezifischen Hinweisen zu folgen, statt anzunehmen, dass jedes kupferfarbene Polymer dieselbe Hardware benötigt. [13] [16]
Welche Drucktemperaturen sollte ich für Kupferfilament verwenden?
Es gibt keine einheitliche Temperatur für Kupferfilament. colorFabb copperFill nennt 195-220 °C an der Düse und 50-60 °C am Bett, Kupfer-HTPLA von Protopasta nennt 185-215 °C an der Düse und Raumtemperatur-60 °C am Bett, und für das Kupfer-Ausgangsmaterial von TVF wird ein Beginn bei 220 °C mit anschließender Abstimmung innerhalb von 200-230 °C und optionaler Bettwärme von 40-65 °C empfohlen. [7] [11] [16] Electrifi ist im zitierten FAQ mit 140-160 °C für 1.75 mm wiederum anders. [19]
Kann kupfergefülltes PLA poliert oder patiniert werden?
Ja, wenn das Produkt tatsächlich kupferhaltigen Füllstoff enthält und Sie ausreichend von diesem Füllstoff an der Oberfläche freilegen. colorFabb vermarktet copperFill mit Blick auf Polieren für einen glänzenden Kupfereffekt, und Protopasta beschreibt ausdrücklich Bürsten, Polieren und Patinieren auf freiliegenden Metalloberflächen. [6] [11] Das visuelle Ergebnis ist daher eine Frage der Veredelung, keine Behauptung zur Leitfähigkeit. [8] [11]
Experte: Welche Aspekte der Ofenatmosphäre sind beim Sintern von Kupfer aus gebundenem Metallfilament wichtig?
Die Sauerstoffkontrolle ist wichtig, weil Kupferoxide die Endleistung beeinträchtigen. TVF erklärt, dass Sauerstoff den Metallsinterprozess schädigt, und Schüßler et al. erläutern die Verbesserung der Leitfähigkeit in Formiergas durch die Reduktion von Kupferoxiden durch Wasserstoff und berichten für diese Route bis zu 96% IACS. [15] [24] In der Praxis ist die Atmosphäre Teil des zentralen Prozessfensters, kein optionaler nachträglicher Gedanke. [24]
Experte: Wie sollten Leitfähigkeit/spezifischer Widerstand für gedruckte Kupferverbundwerkstoffe gegenüber gesinterten Kupferteilen angegeben werden?
Halten Sie Einheit und Stufe passend zum Materialzustand. Für Polymer- oder Polymerverbundwerkstoffe liefern D257 und insbesondere D4496 den kunststoffseitigen Kontext; daher ist Ω·cm oder Ω·m mit einer klaren Stufenangabe wie Filament, gedruckter Verbundwerkstoff oder Studienprüfkörper angemessen. [2] [3] Für gesinterte Kupferteile verwenden Sie den Kontext metallischer Leiter wie ASTM B193 und berichten in für Metalle geeigneten Einheiten, einschließlich S/m oder %IACS. [4] [25] Fassen Sie Werte der Filamentstufe, des gedruckten Verbundwerkstoffs, des Grünteils und des gesinterten Teils nicht in einer einzigen Rangfolge zusammen. [3] [21]
Verwandte Artikel auf 3D Mag
Quellen
Normen / Prüfmethoden
- ISO — ISO/ASTM 52900:2021-Auflistung (AM-Terminologie): https://www.iso.org/standard/74514.html
- ASTM — D257-Auflistung (Gleichstromwiderstand von Isoliermaterialien): https://store.astm.org/standards/d257
- ASTM — D4496-Auflistung (mäßig leitfähige Materialien; Widerstandsbereich): https://store.astm.org/standards/d4496
- ASTM — B193-20-Auflistung (spezifischer Widerstand metallischer Leiter): https://store.astm.org/b0193-20.html
- ISO — ISO 1183-1:2025-Auflistung (Dichteverfahren für Kunststoffe): https://www.iso.org/standard/85977.html
Hersteller / offizielle Dokumentation
- colorFabb — copperFill-Produktseite: https://colorfabb.us/copperfill
- colorFabb — copperFill TDS v1.0 (2023-11-28): https://mcstaging.colorfabb.com/media/datasheets/tds/colorfabb/TDS_E_ColorFabb_CopperFill.pdf
- colorFabb — Metall-% + Support-Hinweis „nicht leitfähig/nicht sinterbar“ (Aktualisiert 2024-02-26): https://support.colorfabb.com/hc/en-150/articles/20279272669841-What-percentage-steel-bronze-copper-is-your-steelFill-bronzefill-copperFill
- colorFabb — CopperFill SDS rev 1.0 (2017-08-09): https://colorfabb.com/media/datasheets/sds/colorfabb/SDS_E_ColorFabb_CopperFill.pdf
- colorFabb — „So drucken Sie mit copperFill“ (Aktualisiert 2024-02-26): https://support.colorfabb.com/hc/en-150/articles/360003024218-How-to-print-with-copperFill
- Protopasta — Produktseite Copper-filled Metal Composite HTPLA: https://proto-pasta.com/products/copper-metal-composite-htpla
- Protopasta — Copper Composite HTPLA SDS (rev 2026-03-09): https://cdn.shopify.com/s/files/1/0717/9095/files/HTPLA_Copper_Alloy.pdf
- Protopasta — Materialdatentabelle (Hinweis zu Düse/Zahnrädern): https://proto-pasta.com/pages/material-data-table
- The Virtual Foundry — Copper Filamet-Produktseite: https://shop.thevirtualfoundry.com/products/copper-filamet
- The Virtual Foundry — Produkt-/Spezifikationstabelle (Füllung nach Masse, Sintertemperatur, Sauerstoffhinweis): https://thevirtualfoundry.com/products/
- The Virtual Foundry — Druckleitfaden: https://thevirtualfoundry.com/print/
- The Virtual Foundry — Entbinder- & Sinterleitfaden: https://thevirtualfoundry.com/debind-sinter/
- The Virtual Foundry — Copper Filamet SDS (rev Jan 2024): https://thevirtualfoundry.com/wp-content/uploads/2024/03/The-Virtual-Foundry-SDS-Copper-24-01.pdf
- Multi3D — Electrifi FAQ (Hinweise zu spezifischem Widerstand/Spezifikationen): https://www.multi3dllc.com/faqs/
Wissenschaftliche / unabhängige Forschung
- Podsiadły et al. (Springer) — spezifischer Widerstand von Kupfer/Polymer im Verhältnis zu wt%: https://link.springer.com/article/10.1007/s10854-018-0391-4
- Uffelmann et al. (CEAS Space Journal) — Leitfähigkeit von Electrifi gegenüber Filamet Copper (%IACS, Ω·cm): https://link.springer.com/article/10.1007/s12567-022-00475-8
- Tedla & Rogers (STOTEN; über OSTI) — Partikelemissionen, <50 nm, Temperatur >200 °C: https://www.osti.gov/pages/biblio/2425604
- UL Chemical Insights — TB 630 (Metallzusammensetzung im Kontext emittierter Partikel): https://chemicalinsights.ul.org/wp-content/uploads/2024/01/TB_630_Metal_Composition_3DPrinting_Emissions.pdf
- Schüßler et al. (MDPI Materials 2023) — Formiergas reduziert Oxide; 96% IACS; 14-16% Schrumpfung: https://www.mdpi.com/1996-1944/16/20/6678
- Cañadilla et al. (MDPI Materials 2022) — Schrumpfung nach Achse; 48×10^6 S/m; 363 W/m·K: https://www.mdpi.com/1996-1944/15/13/4644
Branchenmedien (nur Kontext)
- All3DP — Grundlagen zu Metallfilamenten (nur Kontext zur Marktverwirrung): https://all3dp.com/2/3d-printer-metal-filament-basics-best-brands/