
Zusammenfassung
Bei PLA vs ABS gewinnt PLA meist bei der einfachen Druckbarkeit und bei steifen Prototypen für niedrige Temperaturen, während ABS meist dort gewinnt, wo höhere Hitzebeständigkeit und bessere Schlagzähigkeit wichtig sind. Repräsentative Daten zu gedruckten Bauteilen ordnen Standard-PLA einer Niedrigtemperatur-Klasse zu; ein PLA-Datenblatt warnt vor dem Einsatz über 59 °C und ein ABS-Datenblatt vor dem Einsatz über 87 °C. [11] [12]
Die entscheidende Einschränkung ist, dass diese Werte repräsentative gedruckte Bauteile in Standardqualität unter angegebenen Methoden und Druckbedingungen beschreiben, nicht universelle Ranglisten. Standard-PLA-Beispiele gruppieren sich bei thermischen Kennwerten um die niedrigen 60er, während repräsentative ABS-Beispiele deutlich höher liegen, und Daten desselben Anbieters zeigen für ABS außerdem einen viel höheren Charpy-Schlagzähigkeitswert als für Standard-PLA. Tough PLA bringt bei der Duktilität etwas mehr Differenzierung hinein, aber ein zitiertes Datenblatt enthält weiterhin eine Einsatzwarnung bei 58 °C, sodass sich die übliche Hitzelimit-Klasse von PLA dadurch nicht ändert. [14] [15] [13]
PLA vs ABS: Welches sollten Sie verwenden?
Wenn Sie den einfachsten Weg zu sauberen Drucken, visuellen Modellen, Teilen für den Unterricht oder steifen Teilen bei Raumtemperatur wollen, wählen Sie PLA. Wenn das Teil wärmeren Einsatz, mehr Schläge oder rauere Handhabung aushalten muss, ist ABS oft besser geeignet. [14] [15] [12]
Bei PLA oder ABS für den 3D-Druck lautet die praktische Frage nicht, welches Material abstrakt gewinnt, sondern was das gedruckte Teil tatsächlich erleben wird. PLA läuft typischerweise in einem Workflow mit niedrigerer Temperatur und Lüfterunterstützung, während ABS heißer gedruckt wird, mit geringer oder ganz ohne Lüfterkühlung auskommt und oft von einer besser kontrollierten Bauumgebung profitiert. Unabhängige Belege zeigen außerdem, dass Infill und Orientierung die Ergebnisse gedruckter Teile stark verändern können. In einer Vergleichsstudie verringerte eine geänderte Orientierung, bei der die Schichten senkrecht zur Zuglast standen, die Zugfestigkeit in diesem Datensatz bei PLA um 28% und bei ABS um 88.07%. [14] [15] [10]
So wählen Sie in 30 Sekunden
- Wählen Sie PLA für einfacheres Drucken, aktive Kühlung und die meisten Prototypen oder Vorrichtungen mit geringer Wärmelast. [14]
- Wählen Sie ABS für heißeren Einsatz und bessere Schlagzähigkeit bei funktionalen Gehäusen oder Halterungen. [15] [12]
- Wenn Ihr Drucker-Setup Probleme mit Betthaftung oder Warping hat, ist PLA meist der sicherere Startpunkt. [14] [15]
- Wenn das Teil in der Nähe warmer Geräte oder in einem heißen Innenraum liegen könnte, ist ABS Standard-PLA vorzuziehen. [15] [12]
- Wenn Schichtrichtung und Infill schlecht gewählt sind, kann jedes der beiden Materialien enttäuschen. [10]
Definitionen und Geltungsbereich dieses Vergleichs
Dieser Materialvergleich PLA vs ABS bezieht sich auf gedruckte Teile, die durch Materialextrusion hergestellt wurden, die in ISO/ASTM 52900:2021 definierte Familie additiver Fertigungsverfahren. Alle praktischen Schlussfolgerungen in diesem Artikel beziehen sich auf gedruckte Teile aus der Materialextrusion, sofern nicht anders angegeben. Das ist wichtig, weil das Verhalten gedruckter Teile nicht nur von der Polymerfamilie geprägt wird, sondern auch davon, wie das Teil aufgebaut und getestet wurde. ASTM F3489 weist darauf hin, dass berichtete statische Eigenschaften von Polymerproben aus der Materialextrusion durch Materialwahl, Anisotropie, Lagerung und Vorbereitung, Porosität, Bauorientierung, Position auf der Bauplatte, Prüfumgebung, Ausrichtung, Prüfgeschwindigkeit und Prüftemperatur beeinflusst werden. [1] [6]
Für Entscheidungen beim Desktopdruck reicht daher ein oberflächlicher Vergleich von „PLA“ und „ABS“ als Massivkunststoffe nicht aus. Eine gedruckte Halterung, ein Gehäuse oder eine Vorrichtung kann zuerst an einer schwachen Schichtgrenzfläche, einer verzogenen Ecke oder einem wärmebedingt erweichten Bereich versagen, lange bevor sie einen sauberen Lehrbuchwert erreicht. Deshalb konzentriert sich dieser Artikel auf repräsentative Daten gedruckter Teile, Workflow und Eignung für den Anwendungsfall, statt Kurzbezeichnungen für Rohpolymere als die ganze Geschichte zu behandeln. [6]
In der Hobby-Sprache wird diese Verfahrensfamilie meist FDM oder FFF genannt, auf Normenebene ist der Oberbegriff jedoch Materialextrusion. Diese begriffliche Brücke reicht hier aus; die Wahl zwischen PLA und ABS lässt sich über das Verhalten gedruckter Teile besser verstehen als über die Namensgeschichte. [7]
PLA vs ABS auf einen Blick
Die folgende Tabelle verwendet, wo möglich, Kennwerte gedruckter Teile mit derselben Methode und vom selben Anbieter, hauptsächlich von Polymaker, um den Direktvergleich sauberer zu halten. Daten von Ultimaker werden nur als Kontrolle eines zweiten Anbieters genutzt, damit das grundlegende thermische Muster kein Ausreißer eines einzelnen Datenblatts ist. [14] [15] [11] [12]
| Eigenschaft | PLA | ABS | Warum das wichtig ist |
|---|---|---|---|
| Düsentemperatur | 190–230 °C [14] | 245–265 °C [15] | Eine höhere Prozesstemperatur bedeutet meist mehr Empfindlichkeit beim Setup |
| Betttemperatur | 25–60 °C [14] | 90–100 °C [15] | Heißere Druckbetten helfen bei ABS im Allgemeinen bei der Haftung und verringern das Aufbiegen |
| Kühlung | Lüfter EIN [14] | Lüfter AUS [15] | PLA mag oft aktive Kühlung; ABS meist nicht |
| Hinweis zu Kammer/Gehäuse | Raumtemperatur-Umgebung; Gehäuse nicht angegeben [14] | Produktdatenblatt sagt, geschlossene Kammer erforderlich (Umgebungstemperatur) [15] | Kontrollierte Luft hilft, Warping und Schichtspannungen bei ABS zu reduzieren |
| Zugmodul | 3426.9 ± 64.8 MPa XY [14] | 2246.6 ± 58.2 MPa XY [15] | PLA ist in diesem Vergleich typischerweise steifer |
| Zugfestigkeit | 52.3 ± 0.3 MPa XY; 40.5 ± 0.5 MPa Z [14] | 33.4 ± 0.6 MPa XY; 29.7 ± 0.3 MPa Z [15] | Die Festigkeit hängt stark von Orientierung und Methode ab |
| Dehnung / Hinweis auf Duktilität | 6.3 ± 0.6% XY [14] | 17.9 ± 1.3% XY [15] | ABS erlaubt vor dem Bruch allgemein mehr Verformung |
| Charpy-Schlagzähigkeits-Hinweis | 3.3 ± 0.2 kJ/m² XY [14] | 18.0 ± 0.9 kJ/m² XY [15] | Hilft bei der Einschätzung der Widerstandsfähigkeit gegen plötzliche Schläge |
| Tg | 61 °C [14] | 101 °C [15] | Erster Hinweis auf die Klasse der Wärmeerweichung |
| Vicat | 63 °C [14] | 104 °C [15] | Anderer Erweichungskennwert als Tg und HDT |
| HDT bei 0.45 MPa | 60 °C [14] | 100 °C [15] | Wärmebeständigkeit unter Last bei einer benannten Spannung |
| Warping-Neigung | Meist geringer und auf typischen Desktop-Setups leichter zu beherrschen [14] | Meist höher und empfindlicher gegenüber dem Setup [15] | Beeinflusst Maßhaltigkeit und Druckerfolg |
| Nachbearbeitung | Kein entsprechender Hinweis zur Lösungsmittelglättung in den zitierten PLA-Datenblättern | Kann mit Aceton geglättet werden [16] | ABS hat einen qualitativen Vorteil bei der Lösungsmittel-Nachbearbeitung |
Repräsentative Kennwerte von Datenblättern für gedruckte Standardbauteile unter angegebenen Methoden und Druckbedingungen; keine universellen Auslegungskennwerte. [14] [15]
Was dieser Vergleich tatsächlich misst
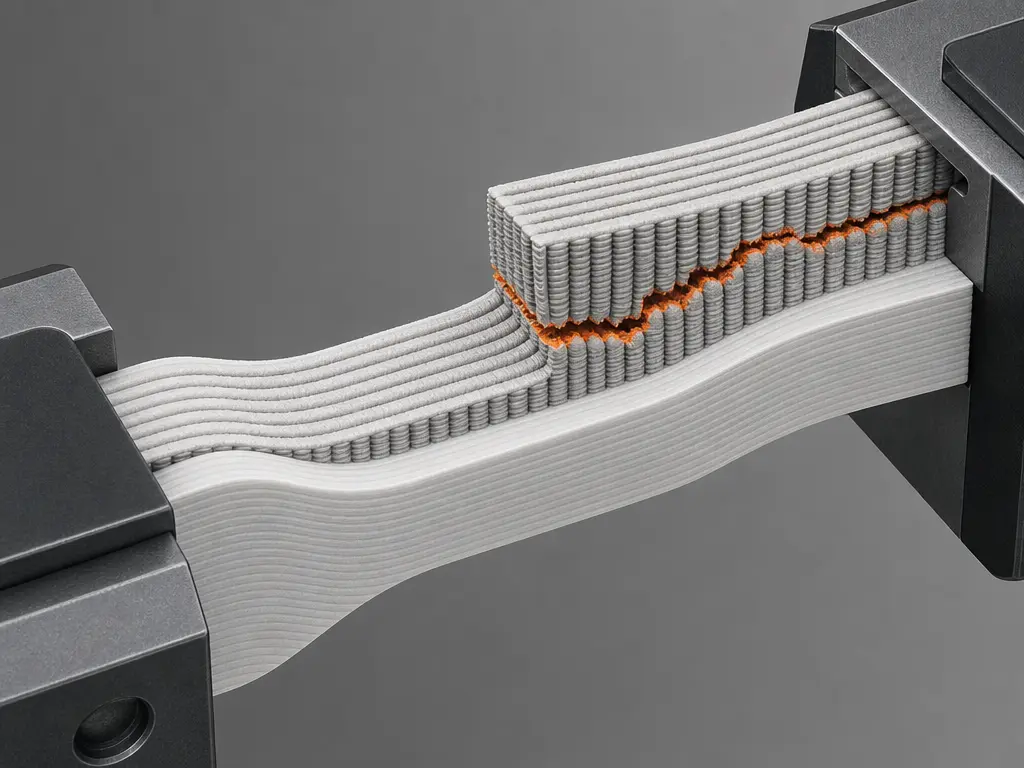
Als Erstes misst dieser Vergleich das Verhalten gedruckter Teile, nicht das idealisierte Verhalten von Massivpolymeren. Dieser Unterschied ist wichtig, weil ein Desktop-Teil aus der Materialextrusion eine geschichtete Struktur mit Raupenbahnen, Grenzflächen, Hohlräumen und richtungsabhängiger Leistung ist. ASTM F3489 warnt ausdrücklich davor, dass berichtete statische Eigenschaften von Proben aus der Materialextrusion durch Anisotropie, Vorbereitung, Porosität, Bauorientierung, Bauposition, Umgebung, Ausrichtung, Prüfgeschwindigkeit und Prüftemperatur beeinflusst werden. NISTIR 8059 behandelt ebenfalls die Grenzen der Anwendbarkeit von Normen, wenn bestehende mechanische ASTM- und ISO-Tests in der additiven Fertigung von Polymeren verwendet werden. Kurz gesagt: Ihr gedrucktes Teil ist nicht nur „PLA“ oder „ABS“; es ist ein konkretes Druckrezept, das in Kunststoff umgesetzt wurde. [6] [9]
Dieser Vergleich reduziert außerdem nicht alles auf eine einzige Eigenschaft namens „Festigkeit“. Daten zu gedruckten Teilen mit derselben Methode zeigen für repräsentatives PLA einen höheren XY-Modul und eine höhere XY-Zugfestigkeit als für repräsentatives ABS, während repräsentatives ABS eine deutlich höhere Bruchdehnung und einen viel höheren ISO 179-Schlagzähigkeitswert zeigt. Unabhängige Forschung weist in dieselbe Richtung bei der Prozessempfindlichkeit: In einer Studie hatte der Infill-Prozentsatz den größten Einfluss, und Änderungen der Orientierung veränderten die Ergebnisse stark. Ein separates Anisotropie-Beispiel aus einem PLA-Datenblatt zeigt eine Zugspannung beim Bruch von 45.5 ± 1.1 MPa in XY gegenüber 33.1 ± 2.8 MPa in Z nach ASTM D3039, während Hinweise zu Tough PLA anmerken, dass die Interlayer-Festigkeit in Z bei FFF typischerweise am geringsten ist. [14] [15] [10] [11] [13]
Vergleiche zwischen Anbietern und Methoden sind daher nur illustrativ. Wenn ein Datenblatt ASTM D3039 verwendet und ein anderes ISO 527, oder wenn sich die Druckrezepte unterscheiden, sollten die entstehenden Zahlen das Verhalten einordnen, aber nicht als universelle Bestenliste dienen. [9] [11] [14] [15]
- Zugfestigkeit: die Spannung, die eine Probe vor einem festgelegten Versagenspunkt in einem Zugversuch aushält.
- Modul / Steifigkeit: wie stark ein Teil einer elastischen Verformung unter Last widersteht.
- Bruchdehnung: wie stark sich das Material dehnt, bevor es bricht.
- Kerbschlagzähigkeit: Widerstand gegen Schlagbeanspruchung, wenn eine spannungserhöhende Kerbe vorhanden ist. [15]
Druckbarkeit und Workflow
PLA lässt sich auf einem typischen Desktop-Gerät meist leichter gut drucken. ABS kann sehr nützliche funktionale Teile hervorbringen, aber sein Workflow ist heißer, weniger nachsichtig und empfindlicher gegenüber der thermischen Kontrolle. [14] [15]
Die genauen Düsen- und Betttemperaturbereiche finden Sie in der Tabelle oben. Das Grundmuster ist einfach: Repräsentatives PLA druckt in einem niedrigeren Düsen- und Betttemperaturfenster und nutzt aktive Bauteilkühlung, während repräsentatives ABS in einem heißeren Fenster mit ausgeschaltetem Lüfter gedruckt wird. Diese Prozessaufteilung passt zur höheren thermischen Klasse, die in ABS-Datenblättern zu sehen ist, einschließlich Daten eines zweiten Anbieters mit ABS Tg 100.5 °C und HDT 86.6 ± 0.4 °C bei 0.455 MPa. Polymaker erklärt außerdem, dass seine ABS-Werte nur Referenz- und Vergleichsdaten sind und die tatsächlichen Werte je nach Druckbedingungen erheblich variieren können. [14] [15] [12]
Warum wirkt ABS meist schwieriger zu beherrschen? Beim Abkühlen des Drucks kann die thermische Schrumpfung mehr Spannung in das Teil einbringen, besonders an Ecken und langen geraden Kanten. Dadurch werden angehobene Ecken, Verzug und Schichtspannungsprobleme wahrscheinlicher, wenn der Bauraum zugig ist oder ungleichmäßig beheizt wird. ABS profitiert oft von einem Gehäuse, besonders bei größeren Drucken. Produktspezifische Formulierungen können noch deutlicher sein: Ein ABS-Produktdatenblatt sagt im Feld für die geschlossene Kammer „Erforderlich (Umgebungstemperatur)“, doch das sollte als produktspezifische Empfehlung des Datenblatts gelesen werden und nicht als universelle Regel für jedes ABS auf jedem Drucker. Schwierigeres Setup bedeutet außerdem nicht, dass ABS im Einsatz automatisch stärker ist; es bedeutet, dass der Prozess Wärmeverlust und ungleichmäßige Kühlung schlechter verzeiht. [15] [12]
Typische Unterschiede im Workflow
- PLA belohnt meist ein einfacheres Setup mit aktiver Kühlung und geringeren Anforderungen an das Druckbett. [14]
- ABS verlangt meist heißere Hardware, eine geringe oder gar keine Lüfterkühlung und stabilere Umgebungsbedingungen. [15]
- Der einfachere Workflow von PLA bedeutet nicht, dass es eine bessere Hitzebeständigkeit hat. [14] [15]
- Der anspruchsvollere Workflow von ABS garantiert für sich genommen kein stärkeres fertiges Teil. [15]
Festigkeit, Steifigkeit, Zähigkeit und Schichtrichtung
Stärker in welchem Sinn? Im saubereren Vergleich mit derselben Methode zeigt repräsentatives PLA in den zitierten Polymaker-Daten zu gedruckten Teilen eine höhere Steifigkeit und eine höhere Zugfestigkeit als repräsentatives ABS: 3426.9 ± 64.8 MPa XY-Modul und 52.3 ± 0.3 MPa XY-Zugfestigkeit für PLA gegenüber 2246.6 ± 58.2 MPa XY-Modul und 33.4 ± 0.6 MPa XY-Zugfestigkeit für ABS. Repräsentatives ABS zeigt jedoch auch 17.9 ± 1.3% XY-Bruchdehnung und einen Schlagzähigkeitswert von 18.0 ± 0.9 kJ/m² nach ISO 179, verglichen mit 3.3 ± 0.2 kJ/m² für PLA. Die pauschale Aussage „ABS ist stärker“ ist also zu grob, um nützlich zu sein. [14] [15]
Die Schichtrichtung kann das reale Ergebnis dominieren. In der Studie von Rodríguez-Panes verringerte eine Änderung der Bauorientierung, sodass die Schichten senkrecht zur Zuglast standen, die Zugfestigkeit in diesem Datensatz bei PLA um 28% und bei ABS um 88.07%. Beispiele für Anisotropie in Datenblättern zeigen dasselbe allgemeine Risiko: Ein PLA-Datenblatt nennt eine Zugspannung beim Bruch von 45.5 ± 1.1 MPa in XY gegenüber 33.1 ± 2.8 MPa in Z nach ASTM D3039, und auch Daten zu Tough PLA zeigen weiterhin eine große Lücke zwischen XY und Z, während zugleich vermerkt wird, dass die Festigkeit zwischen den Schichten bei FFF in Z-Richtung typischerweise am geringsten ist. [10] [11] [13]
In der Praxis kann ein gedruckter Haken, eine Halterung oder eine Rastnase am Gehäuse über die Schichtlinien versagen, selbst wenn die zugrunde liegende Polymerfamilie auf dem Papier günstig aussieht. Beim Vergleich von PLA-Filament mit ABS-Filament ist die bessere Frage, ob Ihr Teil eine hohe Steifigkeit bei Raumtemperatur braucht oder ob es Stöße aufnehmen und unter härterer Belastung weiter funktionieren muss. Prüfen Sie dann, ob der wahrscheinliche Risspfad durch Z verläuft. [14] [15]
Hitzebeständigkeit: Tg vs Vicat vs HDT
Tg, also die Glasübergangstemperatur, ist nicht dasselbe wie eine maximal sichere Einsatztemperatur. ISO 11357-2 behandelt DSC-Methoden zur Bestimmung von Tg. Diese Temperatur kennzeichnet einen Übergang im thermischen Verhalten und keine starre Grenze zwischen zulässigem und unzulässigem Einsatz. Für Standard-PLA liegen repräsentative Werte gedruckter Teile für Tg bei etwa 59.1 bis 61 °C; für repräsentatives ABS bei etwa 100.5 bis 101 °C. Das allein signalisiert bereits einen deutlichen Klassenunterschied bei der Hitzebeständigkeit, aber Tg sollte nicht als garantierte praktische Einsatzgrenze verstanden werden. [5] [11] [14] [12] [15]
Vicat und HDT sind unterschiedliche Prüfungen mit unterschiedlicher Bedeutung. ISO 306 definiert Verfahren zur Vicat-Erweichungstemperatur wie A50, B50, A120 und B120 mit festgelegten Lasten und Aufheizraten, und der Test zeigt an, wann ein Thermoplast unter den Bedingungen der Methode schnell zu erweichen beginnt. ISO 75-1 und ISO 75-2 behandeln HDT, oft als Wärmeformbeständigkeit oder Heat Distortion Temperature bezeichnet, aber ISO weist auch darauf hin, dass HDT-Daten nicht dazu gedacht sind, die tatsächliche Leistung im Endeinsatz oder die Auslegungsbeständigkeit vorherzusagen. Die HDT-Last muss genannt werden: ISO 75-2 Methode A ist 1.80 MPa, Methode B ist 0.45 MPa und Methode C ist 8.00 MPa. [4] [2] [3]
Auf PLA vs ABS angewendet ist das Muster konsistent. Repräsentatives Standard-PLA liegt etwa in der Klasse von ~59–63 °C, je nachdem, ob Tg, Vicat oder HDT bei 0.45 MPa oder 1.8 MPa betrachtet wird, und ein PLA-Datenblatt warnt, dass gedruckte PLA-Teile oberhalb von 59 °C ungeeignet sind. Repräsentatives ABS liegt bei denselben Arten von Kennwerten etwa in der Klasse von ~98–104 °C, wobei ein ABS-Datenblatt eines zweiten Anbieters vor dem Einsatz über 87 °C warnt und Tg 100.5 °C, Vicat 93.8 ± 0.7 °C und HDT 86.6 ± 0.4 °C bei 0.455 MPa angibt. Auch Tough PLA hebt die übliche Hitzeklasse von PLA nicht auf; ein zitiertes Datenblatt nennt weiterhin eine Einsatzwarnung bei 58 °C. Für ein Teil, das in einem heißen Fahrzeuginnenraum oder nahe an einem warmen Gerätegehäuse liegen könnte, ist Standard-ABS meist der sicherere Ausgangspunkt als Standard-PLA. [11] [14] [15] [12] [13]
Wann PLA sinnvoller ist
PLA ist sinnvoller, wenn einfaches Drucken, saubere visuelle Ergebnisse und steifes Verhalten bei Raumtemperatur wichtiger sind als thermische Reserve. Deshalb bleibt es eine häufige Standardwahl für Prototypen, Unterricht, Ausstellungsmodelle und viele leicht belastete Teile für Innenräume. [14]
In der Praxis eignet sich PLA für visuelle Prototypen, Lernumgebungen, leicht druckbare Ersatzteile, bei Raumtemperatur verwendete Vorrichtungen und Innenraum-Befestigungen mit geringer Wärmelast, die nicht in der Nähe heißer Oberflächen liegen. Repräsentative Daten gedruckter Teile stützen diese Einordnung: PLA kombiniert einen relativ hohen XY-Modul von 3426.9 ± 64.8 MPa mit 52.3 ± 0.3 MPa XY-Zugfestigkeit im zitierten Datensatz mit derselben Methode, und seine Druckeinstellungen sind vergleichsweise gutmütig, mit einem Düsentemperaturbereich von 190–230 °C, einem Betttemperaturbereich von 25–60 °C und der Empfehlung für Lüfterkühlung. Beim Vergleich von PLA-Filament mit ABS-Filament ist PLA meist die bessere erste Wahl, wenn Ihre Hauptrisiken eher Druckfehler und optische Mängel als Schlagbeanspruchung oder Hitzeeinwirkung sind. Die entscheidende Grenze ist Wärme: Ein zitiertes PLA-Datenblatt warnt vor dem Einsatz über 59 °C, was zu repräsentativen Tg- und Vicat-Werten von PLA in der Klasse der niedrigen 60er passt. [14] [11]
Wann ABS sinnvoller ist
ABS ist sinnvoller, wenn das gedruckte Teil mehr Wärme, mehr Stöße oder eine höhere funktionale Belastung aushalten muss, als ein typisches PLA-Teil bequem bewältigen kann. Dazu gehören oft praktische Gehäuse, Halterungen und Abdeckungen, die wärmere Einsatzbedingungen besser tolerieren müssen. [15] [12]
Repräsentative Daten gedruckter Teile stützen diese Eignung für den Anwendungsfall. Im zitierten Datensatz mit derselben Methode zeigt ABS Tg 101 °C, Vicat 104 °C und HDT 100 °C bei 0.45 MPa, also deutlich mehr als repräsentative Standard-PLA-Werte, und bietet zugleich 17.9 ± 1.3% XY-Bruchdehnung und 18.0 ± 0.9 kJ/m² Schlagzähigkeit. Das spricht für robustere Gehäuse, Halterungen und bruchgefährdete Teile, die mit warmen Geräten, geschlossenen Räumen oder mehr Stoßbelastung konfrontiert sind. Der Kompromiss ist ein heißerer, setup-empfindlicherer Workflow, und ein Produktdatenblatt sagt ausdrücklich, dass eine geschlossene Kammer nötig ist, was ein Grund dafür ist, dass ABS weniger anfängerfreundlich ist. ABS hat außerdem einen qualitativen Vorteil bei der Nachbearbeitung: Ein Hersteller gibt an, dass sein ABS mit Aceton geglättet werden kann, doch der Umgang mit Lösungsmitteln erfordert weiterhin Sorgfalt. [15] [12] [16]
Häufige Versagensarten und Entscheidungsfallen
Die meisten schlechten Entscheidungen zwischen PLA und ABS entstehen, wenn das Material an einen Slogan statt an die Versagensart angepasst wird. Ein Teil versagt selten, weil auf dem Etikett PLA oder ABS stand; es versagt, weil Hitze, Schichtrichtung, Warping-Spannung oder schlechte Einstellungen die Konstruktion überfordert haben. [9] [2]
Bei PLA ist die offensichtliche Falle die Wärmeerweichung. Ein zitiertes PLA-Datenblatt warnt vor Belastung über 59 °C, und HDT-Daten sollten ohnehin nicht als direkte Garantie für den Endeinsatz behandelt werden. Bei ABS besteht die Hauptfalle darin anzunehmen, dass seine bessere Hitzeklasse das Prozessrisiko beseitigt. Schlechte thermische Kontrolle kann weiterhin zu angehobenen Ecken, inneren Spannungen oder Schichttrennung führen, besonders wenn das Setup die Empfehlung für geringe Lüfterkühlung oder die produktspezifische Empfehlung für eine Kammer ignoriert. Eine weitere wiederkehrende Fehlerlogik ist die Schwäche in Z: Selbst Hinweise zu Tough PLA vermerken, dass die Festigkeit zwischen den Schichten bei FFF in Z-Richtung typischerweise am geringsten ist, sodass ein schlecht orientiertes Teil entlang der Schichtlinien versagen kann, bevor Kennwerte des Volumenmaterials überhaupt wichtig werden. [11] [2] [15] [13]
Der Kontext von NIST zur Anwendbarkeit von Normen stützt die allgemeinere Lehre: Prüf- und Baubedingungen prägen die Ergebnisse in der additiven Fertigung von Polymeren stark. Ein schlechtes Druckrezept kann die Materialwahl überlagern, und ein gut orientiertes, gut gedrucktes Teil kann die Erwartungen an seine Polymerfamilie übertreffen. [9]
Häufige Versagensarten
- Wärmeerweichung bei PLA. [11]
- Sprödes oder schwaches Versagen in Z-Richtung. [13]
- Angehobene Ecken / Warping bei ABS. [15]
- Schichttrennung bei ABS auf schlechten Setups. [15]
- Schlechte Einstellungen überlagern die Materialwahl. [9]
Warum Datenblätter voneinander abweichen
Abweichungen in Datenblättern sind normal, weil Kennwerte gedruckter Teile nicht isoliert gemessen werden. ASTM F3489 nennt viele Einflüsse auf berichtete statische Eigenschaften von Polymerproben aus der Materialextrusion, darunter Materialwahl, Anisotropie, Lagerung und Vorbereitung, Porosität, Bauorientierung, Position auf der Bauplatte, Prüfumgebung, Ausrichtung, Prüfgeschwindigkeit und Prüftemperatur. NISTIR 8059 ergänzt den übergeordneten metrologischen Punkt, dass bestehende ASTM- und ISO-Tests ohne Kontext nicht sauber auf die additive Fertigung von Polymeren abbildbar sind. Deshalb sollte ein ASTM D3039-Wert aus einem PLA-Datenblatt nicht in dieselbe Rangliste eingeordnet werden wie ein ISO 527-Wert aus einem anderen Datenblatt. [6] [9] [11]
Probengeometrie, Konditionierung, Druckrezept, Rasterstrategie, Orientierung und Prüfverfahren sind alle relevant. TDS-Werte von Anbietern werden am besten als Referenz- und Vergleichsdaten für dieses Produkt unter den angegebenen Bedingungen behandelt, nicht als universelle Konstruktionsspezifikationen. Die zitierten PLA- und ABS-Datenblätter von Polymaker sagen genau das: Typische Werte dienen nur der Referenz und dem Vergleich, nicht als Konstruktionsspezifikation, und die tatsächlichen Werte können je nach Druckbedingungen erheblich variieren. Wenn also zwei Datenblätter voneinander abweichen, lautet die erste Frage nicht, welche Marke recht hat, sondern ob die Teile auf dieselbe Weise gedruckt und geprüft wurden. [14] [15] [6]
PLA vs ABS: Endgültiges Urteil
PLA vs ABS ist eine Entscheidung nach Eignung für die Aufgabe, kein Wettbewerb nach dem Prinzip „Der Gewinner bekommt alles“. PLA ist meist die bessere erste Wahl für einfaches Drucken und steife Teile mit geringer Wärmelast, während ABS meist die bessere Wahl für heißeren funktionalen Einsatz und höhere Schlagzähigkeit ist. [14] [15] [12]
Repräsentative Daten gedruckter Teile erklären warum. PLA zeigt im zitierten Vergleich mit derselben Methode das steifere Profil, mit Tg 61 °C, Modul 3426.9 ± 64.8 MPa XY und Zugfestigkeit 52.3 ± 0.3 MPa XY, während ABS das heißere und zähere Profil zeigt, mit Tg 101 °C, einem Schlagzähigkeitswert von 18.0 ± 0.9 kJ/m² und einer niedrigeren, aber weiterhin nützlichen Zugfestigkeit von 33.4 ± 0.6 MPa XY. Tough PLA bringt bei der Duktilität mehr Differenzierung hinein, verschiebt PLA aber nicht aus seiner üblichen Niedrigtemperatur-Klasse, da ein zitiertes Datenblatt weiterhin bei 58 °C warnt. Die eigentliche Entscheidungsachse lautet Druckbarkeit und Steifigkeit bei geringer Wärmelast versus heißerer Einsatz mit höherer Schlagzähigkeit. [14] [15] [13]
FAQ
PLA vs ABS: Welches ist für den 3D-Druck besser?
Keines ist universell besser. PLA ist meist besser für einfaches Drucken, visuelle Qualität und steife Teile bei Raumtemperatur, während ABS meist besser für heißeren Einsatz und bessere Schlagzähigkeit ist. [14] [15]
PLA oder ABS für Anfänger?
PLA ist in der Regel das bessere Material für Anfänger. Sein niedrigerer Drucktemperaturbereich, geringere Anforderungen an das Druckbett und Workflow mit eingeschaltetem Lüfter sind allgemein leichter zu beherrschen als das heißere, warping-empfindlichere Setup von ABS. [14] [15]
PLA vs ABS Festigkeit: Welches ist stärker?
Das hängt von der Eigenschaft ab. In einem Vergleich eines Anbieters mit derselben Methode zeigt PLA eine höhere XY-Zugfestigkeit und höhere Steifigkeit, während ABS eine viel höhere Dehnung und einen viel höheren Schlagwert zeigt; daher ist „stärker“ ohne Prüfkontext irreführend. [14] [15]
PLA vs ABS Hitzebeständigkeit: Welches verträgt höhere Temperaturen besser?
ABS. Repräsentative thermische Werte von Standard-PLA liegen in der Klasse der niedrigen 60er, während repräsentative ABS-Werte je nach Tg, Vicat oder HDT bei einer benannten Last ungefähr bei 98–104 °C liegen. [14] [15] [3]
Kann PLA ABS bei funktionalen Teilen ersetzen?
Manchmal ja, wenn das Teil bei Raumtemperatur bleibt, gut orientiert ist und keine hohe Schlagzähigkeit braucht. Aber Standard-PLA ist ein schlechter Ersatz für ABS bei wärmerem Einsatz, und ein zitiertes PLA-Datenblatt warnt vor dem Einsatz über 59 °C. [10] [11] [12]
Experte: Warum kann PLA in manchen Datenblättern eine höhere Zugfestigkeit als ABS zeigen?
Weil Zugergebnisse gedruckter Teile von Methode, Orientierung und Druckrezept abhängen, nicht nur von der Polymerfamilie. Daten mit derselben Methode können PLA mit höherer XY-Zugfestigkeit als ABS zeigen, während ABS bei Duktilität oder Schlagverhalten dennoch vorn liegt, und Infill sowie Orientierung können das Ergebnis stark verändern. [14] [15] [10]
Experte: Warum liefern Tg, Vicat und HDT für dasselbe Filament unterschiedliche Antworten?
Weil es unterschiedliche Prüfungen sind. Tg wird per DSC als thermischer Übergang gemessen, Vicat misst das Erweichen unter einer festgelegten Last und Aufheizrate, und HDT misst die Durchbiegung unter einer festgelegten Spannung wie 0.45 MPa oder 1.8 MPa; ISO weist außerdem darauf hin, dass HDT keine direkte Garantie für den Endeinsatz ist. [5] [4] [2] [3]
Passend dazu auf 3D Mag
Quellen
- ISO/ASTM 52900:2021 — Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular. https://www.iso.org/standard/74514.html
- ISO 75-1:2020 — Kunststoffe — Bestimmung der Temperatur der Durchbiegung unter Last — Teil 1: Allgemeines Prüfverfahren. https://www.iso.org/standard/77576.html
- ISO 75-2:2013 — Kunststoffe — Bestimmung der Temperatur der Durchbiegung unter Last — Teil 2: Kunststoffe und Hartgummi. https://www.iso.org/standard/55653.html
- ISO 306:2022 — Kunststoffe — Thermoplastische Werkstoffe — Bestimmung der Vicat-Erweichungstemperatur (VST). https://www.iso.org/standard/82176.html
- ISO 11357-2:2020 — Kunststoffe — Dynamische Differenzkalorimetrie (DSC) — Teil 2: Bestimmung der Glasübergangstemperatur und der Stufenhöhe. https://www.iso.org/standard/77310.html
- ASTM F3489-23 — Standardleitfaden für die additive Fertigung von Polymeren — Materialextrusion — Empfehlung für Materialhandhabung und Bewertung statischer mechanischer Eigenschaften. https://store.astm.org/f3489-23.html
- ASTM WK73239 — Hinweis zum Normungsprojekt zur Terminologie der Materialextrusion. https://www.astm.org/membership-participation/technical-committees/workitems/workitem-wk73239
- NIST — Additive Fertigung von Polymeren. https://www.nist.gov/additive-manufacturing/research-areas/materials/polymers
- NISTIR 8059 — Prüfnormen für die additive Fertigung von Polymerwerkstoffen: Stand der Technik und Anwendbarkeit von Normen. https://www.nist.gov/publications/materials-testing-standards-additive-manufacturing-polymer-materials-state-art-and
- Rodríguez-Panes, Claver, Camacho (2018) — Der Einfluss von Fertigungsparametern auf das mechanische Verhalten von mit FDM hergestellten PLA- und ABS-Bauteilen: Eine vergleichende Analyse. https://www.mdpi.com/1996-1944/11/8/1333
- Ultimaker PLA Technisches Datenblatt v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PLA/Ultimaker-PLA-TDS-v5.00.pdf
- Ultimaker ABS Technisches Datenblatt v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/ABS/Ultimaker-ABS-TDS-v5.00.pdf
- Ultimaker Tough PLA Technisches Datenblatt v2.10. https://um-support-files.ultimaker.com/materials/2.85mm/tds/TOUGH-PLA/UM220509-Tough-PLA-TDS-RB-v2.10.pdf
- Polymaker PolyLite PLA Technisches Datenblatt PDF v5.3. https://polymaker.com/wp-content/uploads/lana-downloads/PolyLite_PLA_TDS_V5.3.pdf
- Polymaker PolyLite ABS Technisches Datenblatt PDF v5.5. https://polymaker.com/wp-content/uploads/lana-downloads/PolyLite-ABS_TDS_EN_V5.5.pdf
- Polymaker FAQ — Kann PolyLite ABS mit Aceton nachbearbeitet werden? https://polymaker.com/faq/can-polylite-abs-be-post-processed-with-acetone/