

Zusammenfassung
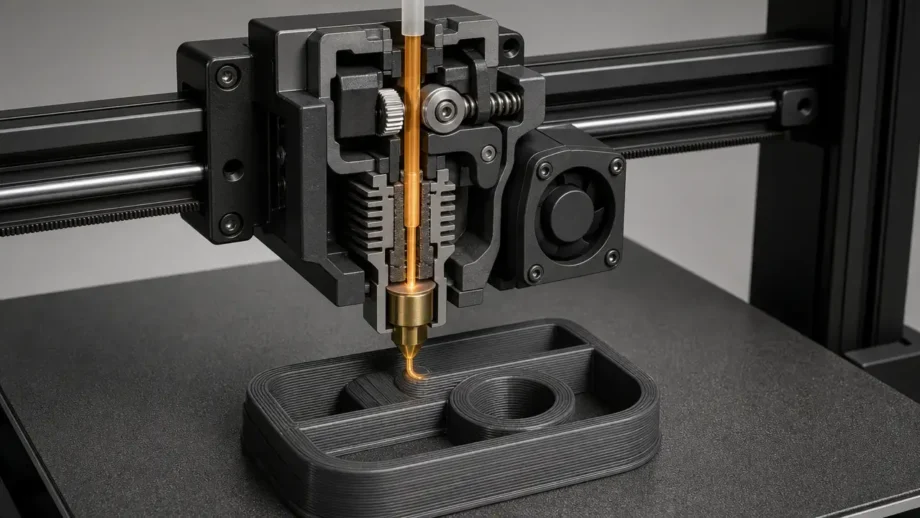
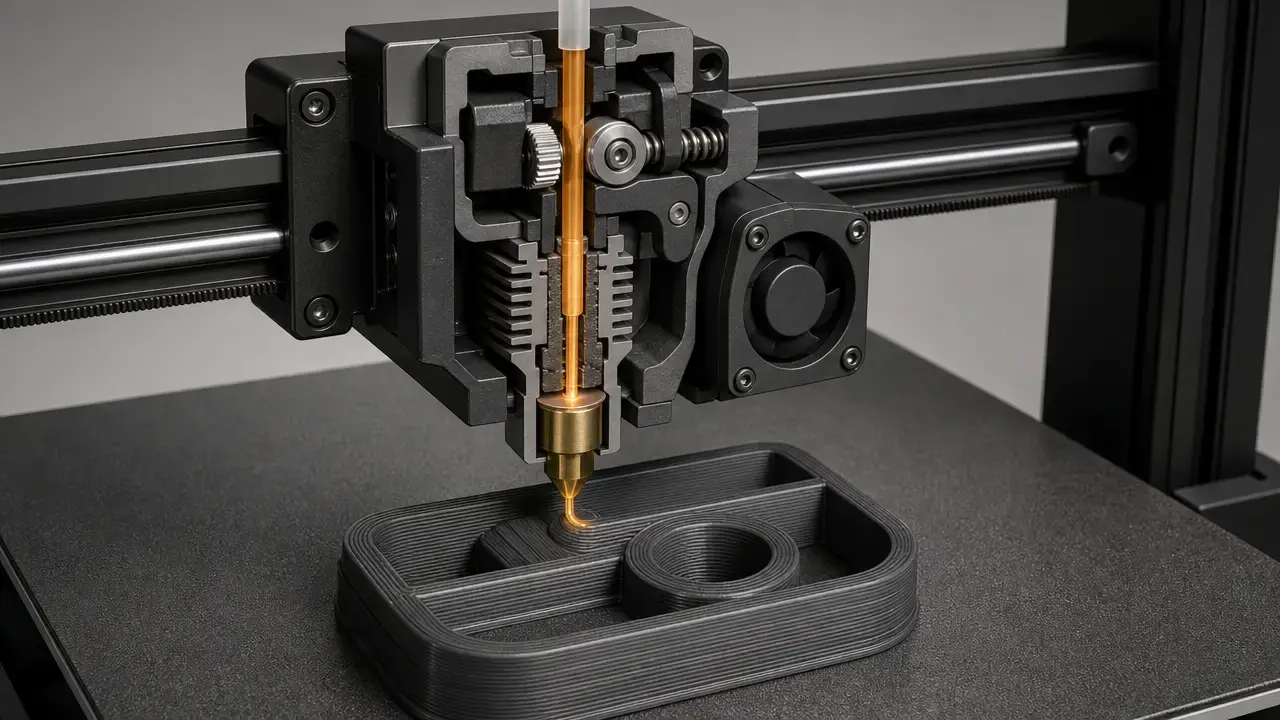
Fused Filament Fabrication ist ein filamentbasiertes 3D-Druckverfahren, bei dem thermoplastisches Ausgangsmaterial erhitzt, durch eine Düse gepresst und schichtweise abgelegt wird, um aus digitalen Modelldaten ein Bauteil aufzubauen. Nach ISO/ASTM gehört es zur additiven Fertigung und genauer zur Materialextrusion, jener Verfahrensfamilie, bei der Material selektiv durch eine Düse oder Öffnung ausgegeben wird. [2]
Diese Einordnung ist wichtig, denn Fused Filament Fabrication bedeutet mehr als „Kunststoff schmelzen und Schichten stapeln“. Der Prozess reicht von Modellvorbereitung, Slicing und G-Code-Erzeugung über Bewegungsplanung, Extrusion und Kühlung bis zur Bauteilentnahme. Das Endergebnis hängt von Software, Mechanik, Temperaturregelung, Materialzustand und Messmethode ab. Pauschale Aussagen über allgemein gültige Geschwindigkeit, Genauigkeit oder Festigkeit sind deshalb unzuverlässig: Normen definieren die Verfahrensfamilie, doch die Ergebnisse bleiben von Maschine, Material, Geometrie, Profil und Prüfverfahren abhängig. [2] [4] [11] [16]
Was ist Fused Filament Fabrication?
Fused Filament Fabrication ist ein 3D-Druckverfahren, bei dem festes thermoplastisches Filament in einen beheizten Druckkopf geführt, erweicht oder geschmolzen und durch eine Düse extrudiert wird. So entsteht Schicht für Schicht ein Bauteil. Üblicherweise wird das Filament auf einer Spule geliefert. Die beiden häufigsten Nenndurchmesser in Herstellerunterlagen sind 1.75 mm und 2.85 mm, wobei ein Drucker meist für ein bestimmtes Format ausgelegt ist und nicht für beide. [9]
Der Drucker legt schmale extrudierte Stränge, oft Bahnen oder Raupen genannt, zunächst auf einer Baufläche und anschließend auf den vorherigen Schichten ab. Diese Stränge verbinden sich beim Abkühlen. Das Objekt entsteht somit aus zahlreichen kontrollierten Extrusionen und wird nicht als zusammenhängende Masse gegossen. FFF ist daher leicht zu beschreiben, in der Praxis aber empfindlich: Durchfluss, Düsentemperatur, zeitlicher Schichtablauf und Kühlung bestimmen, ob benachbarte Bahnen gut verschmelzen oder schwache Grenzflächen, Durchhängen, Fädenziehen beziehungsweise Verzug entstehen. [9] [11] [22]
FFF ist auch eine Regelungs- und Steuerungsaufgabe. Ein Slicer wandelt Geometrie in Maschinenanweisungen um, meist G-Code. Die Firmware setzt diese Befehle in geplante Bewegungen und Extrusionsvorgänge um. Die Marlin-Dokumentation beschreibt den Bewegungsablauf vom G-Code über segmentierte Bewegungen und die Planerwarteschlange bis zur Interrupt-Routine der Schrittmotoren. Das verdeutlicht: Der Drucker führt kein CAD-Modell direkt aus, sondern verarbeitet einen Strom von Bewegungs- und Materialbefehlen. [7] [12]
Kernelemente eines FFF-3D-Druckers
- Filament als Ausgangsmaterial, meist thermoplastischer Kunststoff auf einer Spule. [9]
- Extruderantrieb, der das Filament zur Schmelzzone schiebt. [7]
- Hotend, das das Material für die Extrusion erhitzt. [7]
- Düse, die die abgelegte Raupe dosiert. [9]
- Bewegungssystem, das Druckkopf, Druckbett oder beide bewegt. [12]
- Bauplatte oder Bauoberfläche zur Abstützung und Haftung der ersten Schicht. [2]
- Steuerung und Firmware zur Ausführung des Druckauftrags. [12]
- Vom Slicer erzeugter G-Code oder vergleichbare Maschinenanweisungen. [7] [12]
- Kühlsystem, sofern vorhanden, zur Steuerung von Erstarrung und Überhangverhalten. [11]
- Je nach Maschine Sensoren für Temperatur, Position, Antasten oder andere Rückmeldungen. [12]
FFF in der ISO/ASTM-Systematik: Materialextrusion / MEX
Materialextrusion, kurz MEX, ist die ISO/ASTM-Verfahrenskategorie. FFF ist eine gebräuchliche Bezeichnung für filamentbasierte Verfahren innerhalb dieser Kategorie. [2]
ISO/ASTM 52900:2021 ist die zentrale Terminologiereferenz für die additive Fertigung. Der ISO-Eintrag zeigt, dass die aktuelle Ausgabe im November 2021 erschien und 2025 als weiterhin aktuell bestätigt wurde. [1] Der Vorschautext definiert Materialextrusion als additives Fertigungsverfahren, bei dem Material selektiv durch eine Düse oder Öffnung ausgegeben wird. [2]
FFF bezeichnet also ein Verfahren innerhalb von MEX und keine eigenständige ISO/ASTM-Hauptkategorie. ISO/ASTM 52900 nennt außerdem sieben Kürzel für Verfahrenskategorien: BJT, DED, MEX, MJT, PBF, SHL und VPP. [2] „FFF“ ist hilfreich, wenn ausdrücklich filamentgespeiste Systeme gemeint sind; der normierte Familienname lautet jedoch Materialextrusion. [1] [2]
| Begriff | Bedeutung | Normiert? | Hinweise |
|---|---|---|---|
| Materialextrusion (MEX) | ISO/ASTM-Verfahrenskategorie für additive Fertigung durch selektive Materialausgabe über eine Düse oder Öffnung. [2] | Ja. [1] | Übergeordneter Begriff der Verfahrenssystematik. [2] |
| FFF | Gebräuchliche generische Bezeichnung für filamentbasierte Materialextrusion. [6] [7] | Nicht als ISO/ASTM-Hauptkategorie. [2] | Nützlich für Systeme mit Filamentzufuhr von einer Spule. [9] |
| FDM | Stratasys-Marke für dasselbe grundlegende physikalische Prinzip. [5] | Nein, keine generische Normkategorie. [2] | Ursprünglich eine markenspezifische rechtliche Bezeichnung. [5] [6] |
| Pellet-/Granulatextrusion | Materialextrusion mit Pellets oder Granulat statt Filament. [3] | Im weiteren Sinne Teil von MEX, aber keine klassische filamentbasierte FFF. [2] [3] | Materialzufuhr und Prozessabstimmung unterscheiden sich von Systemen mit Filamentspulen. [3] |
FFF und FDM: Ist das dasselbe?
Physikalisch beschreiben FFF und FDM dasselbe Grundprinzip: Thermoplastisches Ausgangsmaterial wird erhitzt und schichtweise extrudiert, um ein Bauteil aufzubauen. Der wesentliche Unterschied liegt in Terminologie, Markenstatus und Verwendung im jeweiligen Ökosystem, nicht in einem anderen physikalischen Modell. [5] [6]
Stratasys führt FDM auf seiner Seite mit rechtlichen Informationen als Marke auf. Laut WIPO ließ Stratasys den Begriff „FDM“ am 28. Januar 1991 als Marke schützen. WIPO weist außerdem darauf hin, dass andere Hersteller für dieselbe Verfahrensfamilie alternative generische Bezeichnungen wie „Fused Filament Fabrication“ oder „thermoplastische Extrusion“ verwenden. [5] [6] Das RepRap-Glossar beschreibt die Geschichte aus Sicht der Community: FFF wurde geprägt, um eine rechtlich uneingeschränkt verwendbare generische Bezeichnung bereitzustellen. [7]
Im Alltag werden beide Begriffe häufig synonym verwendet. In technischen Texten ist FFF meist die passendere allgemeine Bezeichnung, sofern es nicht ausdrücklich um Stratasys-Marken, Produktreihen oder Dokumentation geht. [5] [6] Daraus folgt ein praktischer Vorbehalt: Steuerungsfunktionen, Validierungsverfahren oder Qualifikationskontexte industrieller FDM-Markensysteme gelten nicht automatisch für jeden generischen FFF-Drucker. [5] [16]
So funktioniert der FFF-Druckprozess: vom Modell zum Bauteil
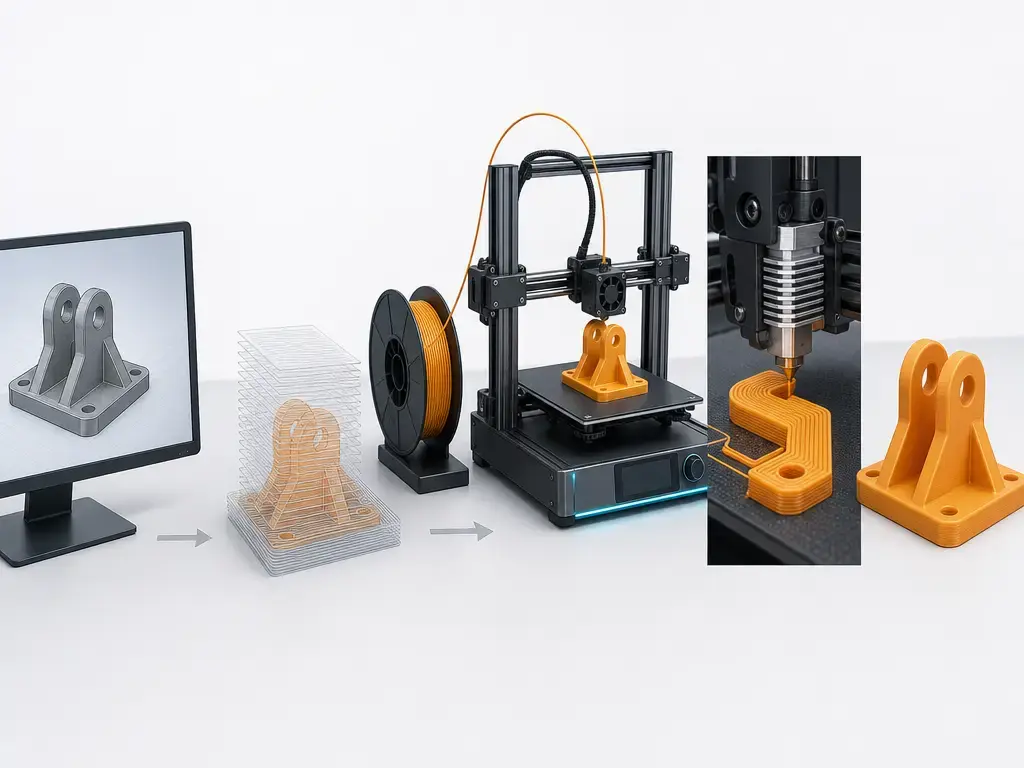
Der FFF-Druck beginnt mit einem 3D-Modell und endet mit einem abgekühlten, entnehmbaren Bauteil. Dazwischen liegen mehrere Übersetzungsschritte: Das Modell wird vorbereitet, in Schichten zerlegt, in Bewegungs- und Extrusionsbefehle umgewandelt, von der Firmware ausgeführt und schließlich als Polymer auf einer Baufläche abgelegt. Da FFF Filament statt flüssigem Harz oder Pulver verwendet, beruht das Verfahren auf kontinuierlicher Zuführung, Aufschmelzung, Ablage und Kühlung statt auf Wannenaushärtung oder Pulververschmelzung. [9] [11] [12]
Beim Slicing wird die Fertigungsstrategie festgelegt. Der Slicer bestimmt Schichthöhe, angenommene Linienbreite, Wandanzahl, Füllung, Stützerzeugung, Temperaturen, Geschwindigkeiten, Rückzüge und Kühlbefehle. Anschließend exportiert er diesen Plan als G-Code oder anderen maschinenlesbaren Befehlsstrom. Eine PrusaSlicer-Tabelle in der Beispielkonfiguration der NIST-Veröffentlichung nennt 215 °C Filamenttemperatur, 15 mm³/s maximalen Volumenstrom, 0.2 mm Schichthöhe, 45 mm/s Umfangsgeschwindigkeit und 80 mm/s Füllgeschwindigkeit. Diese Werte sind ausdrücklich eine Beispielkonfiguration und keine allgemeine Empfehlung. [11]
Die Firmware muss den Befehlsstrom anschließend in reale Bewegung umsetzen. Die Marlin-Dokumentation zeigt, dass Bewegungsbefehle segmentiert und in eine Planerwarteschlange aufgenommen werden, bevor die Schrittmotoransteuerung entsteht. Sie weist zudem darauf hin, dass die tatsächliche Geschwindigkeit von Beschleunigungsgrenzen und der verfügbaren Strecke vor einem Richtungswechsel abhängt. [12] Deshalb sagt eine beworbene Bewegungsgeschwindigkeit allein wenig über die Druckqualität aus. Strukturgeschwindigkeit, Leerfahrtgeschwindigkeit, Beschleunigung und Schmelzleistung des Hotends wirken zusammen. [11] [12]
Ein hilfreicher Steuerungsbegriff ist der Volumenstrom: die Kunststoffmenge, die das Hotend pro Zeiteinheit aufschmelzen und bereitstellen kann. Eine Datei kann hohe Druckkopfgeschwindigkeiten verlangen. Übersteigt das benötigte Materialvolumen jedoch die dauerhafte Förderfähigkeit von Düse und Hotend, leidet das Ergebnis durch Unterextrusion, schlechte Verbindung oder instabilen Materialfluss. [11]
Grundlegender FFF-Druckablauf
- Ein 3D-Modell erstellen oder importieren. [2]
- Das Bauteil ausrichten und Prozesseinstellungen im Slicer wählen. [11]
- Die Geometrie in Schichten zerlegen und Werkzeugbahnen erzeugen. [11]
- G-Code oder gleichwertige Maschinenanweisungen exportieren. [7] [12]
- Die Druckerfirmware interpretiert die Befehle und plant die Bewegung. [12]
- Das Filament wird erhitzt, extrudiert und Raupe für Raupe sowie Schicht für Schicht abgelegt. [9] [22]
- Das Bauteil kühlt ab, wird von der Bauplatte genommen und bei Bedarf gereinigt oder nachbearbeitet. [22]
FFF-Druckertechnik und wichtigste Teilsysteme: Was begrenzt das Ergebnis?
Ein FFF-Drucker lässt sich am besten als Schmelzefördersystem, Bewegungssystem und thermisches Managementsystem verstehen. Der Extruderantrieb muss Filament gleichmäßig zuführen, das Hotend ausreichend Wärme zum Plastifizieren liefern und die Düse eine Raupe dosieren, die den Annahmen der Werkzeugbahn hinreichend entspricht. Nur dann entsteht die gewünschte Bauteilform. [11] [12]
Der Düsendurchmesser beeinflusst die praktisch erreichbare Strukturgröße und den Durchsatz stark, ist aber kein eigenständiger Genauigkeitswert. Auch die Schichthöhe muss in einem sinnvollen Verhältnis zur Düsengröße stehen. Prusa empfiehlt als praktische Richtlinie eine Schichthöhe unter 80% des Düsendurchmessers. Bei einer 0.4-mm-Düse ergibt das beispielsweise etwa 0.32 mm als Maximum. [10] Das ist eine Prozessrichtlinie und kein Naturgesetz. Eine 0.4-mm-Düse erzeugt dadurch nicht automatisch Strukturen mit 0.4 mm Genauigkeit. [10] [16]
Das Bewegungssystem bringt weitere Grenzen mit sich. Marlin dokumentiert, dass Befehle segmentiert, eingereiht, beschleunigt und schließlich in Schrittmotorimpulse übersetzt werden. Eine Vorausschau legt dabei Eintritts- und Austrittsgeschwindigkeiten der geplanten Bewegungen fest. [12] Ecken, Kurven, kurze Segmente und häufige Richtungswechsel verhalten sich deshalb anders als lange gerade Bahnen. Das erklärt mit, warum ein Drucker trotz feiner nomineller Schrittauflösung Ringing, abgerundete Ecken oder ungleichmäßige Extrusion an kleinen Strukturen zeigen kann. [12]
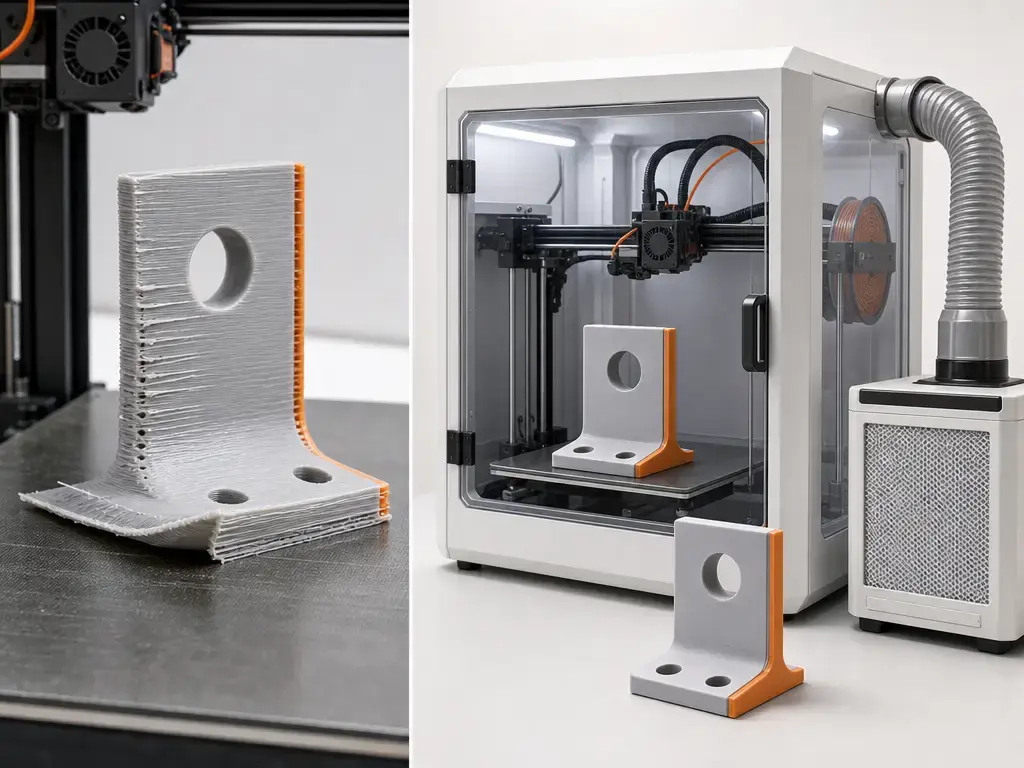
Bauplatte und Einhausung beeinflussen die Temperaturgradienten. Erstschichthaftung, Schrumpfspannungen und Temperaturverlauf zwischen den Schichten verändern sich, wenn Bett, Bauraum und Umgebungsluft genauer kontrolliert werden. Als gerätespezifisches Beispiel nennt der UltiMaker Factor 4 Plus einen Bauraum von 330 x 240 x 300 mm, eine Schichtauflösung von 60 bis 400 Mikrometern, Düsendurchmesser von 0.25/0.4/0.6/0.8 mm und einen Düsentemperaturbereich von 180 bis 340 °C. Diese Werte beschreiben den Betriebsbereich der Maschine, keine garantierte Bauteilqualität. [20]
Materialien im FFF-3D-Druck und warum sie sich unterschiedlich verhalten
FFF verwendet thermoplastische Ausgangsmaterialien. Diese Kategorie ist jedoch zu breit, um daraus allein das Druckverhalten vorherzusagen. Die Materialwahl verändert Viskosität, Schrumpfung, Schichtverbindung, Kühlbedarf, Feuchtigkeitsempfindlichkeit sowie das Risiko von Verzug oder Stützproblemen. [14] [22]
PLA wird häufig für unkomplizierten Druck und Anschauungsprototypen gewählt. PETG verbindet oft gute Druckbarkeit mit belastbareren Anwendungen. Ein herstellerspezifisches PETG-Beispiel von Bambu Lab nennt 230 bis 260 °C Düsentemperatur, 65 bis 75 °C Betttemperatur, 35 bis 50 °C Bauraumtemperatur, unterstützte Düsendurchmesser von 0.2 bis 0.8 mm und eine Geschwindigkeitsempfehlung unter 200 mm/s. [14] Das sind keine allgemeingültigen PETG-Regeln. Sie zeigen vielmehr, dass selbst bei einer vertrauten Filamentfamilie das Verarbeitungsfenster vom Material und Hersteller abhängt. [14]
ABS und ASA benötigen meist eine engere Temperaturkontrolle, weil Schrumpfung und Verzug stärker ins Gewicht fallen. TPU und andere flexible Filamente erschweren Zuführung und Rückzug, da sich das Material bereits im Zuführweg vor der Düse verformen kann. Nylon (PA) wird für Zähigkeit und Verschleißverhalten geschätzt. Seine Feuchtigkeitsempfindlichkeit macht Trocknung und Lagerung in der Praxis jedoch zu Bestandteilen der Prozesskontrolle. PC stellt noch höhere thermische Anforderungen und wird gewöhnlich nur gewählt, wenn die Anwendung den zusätzlichen Prozessaufwand rechtfertigt. [17] [22]
Ein wesentlicher Grund für das unterschiedliche Materialverhalten liegt in der Unterscheidung zwischen amorphen und teilkristallinen Polymeren. Die Übersichtsarbeit zu Polyolefinen erklärt Verzug als Folge der Schrumpfung beim Abkühlen. Teilkristalline Polymere können zusätzlich schrumpfen, weil bei der Kristallisation eine dichtere Phase als im amorphen Zustand entsteht. [22] Diese zusätzliche Schrumpfung fördert innere Spannungen und Verzug. Dadurch wird verständlich, weshalb nicht alle Polymere gleichermaßen für den Druck bei Raumtemperatur auf offenen Maschinen geeignet sind. [22]
Verbundwerkstoffe erhöhen die Komplexität weiter. Mit Kohlenstoff- oder Glasfasern gefüllte Filamente können Steifigkeit erhöhen oder Kriechverhalten verändern, zugleich kann der Füllstoff aber den Materialweg abrasiv beanspruchen. Eine Übersichtsarbeit von 2025 bezeichnet Düsenverschleiß als häufiges Problem bei Kohlenstofffaser- und Glasfaserverbunden, insbesondere bei Standarddüsen aus Messing. Üblicherweise werden gehärtete oder anderweitig verschleißfeste Düsen empfohlen. [21] Stützmaterialien bilden wiederum eine eigene Kategorie: Bei der Materialextrusion kann das Stützmaterial vom Bauteilmaterial abweichen und aus einer separaten Düse oder einem eigenen Druckkopf kommen. [2]
Leistung und Messtechnik: Genauigkeit, Präzision, Auflösung, Toleranz und Festigkeit
Ein verlässlicher, universell gültiger FFF-Genauigkeits- oder Toleranzwert ließ sich nicht finden. Der Hauptgrund ist methodischer Natur: Eine systematische Übersichtsarbeit von 2022 identifizierte 127 experimentelle Studien und kam zu dem Schluss, dass sich frühere Arbeiten kaum allgemein übertragen lassen, jede Studie einen spezifischen Versuchsaufbau verwendet und für die wichtigsten Druckparameter kein klarer Konsens über optimale Werte besteht. [16]
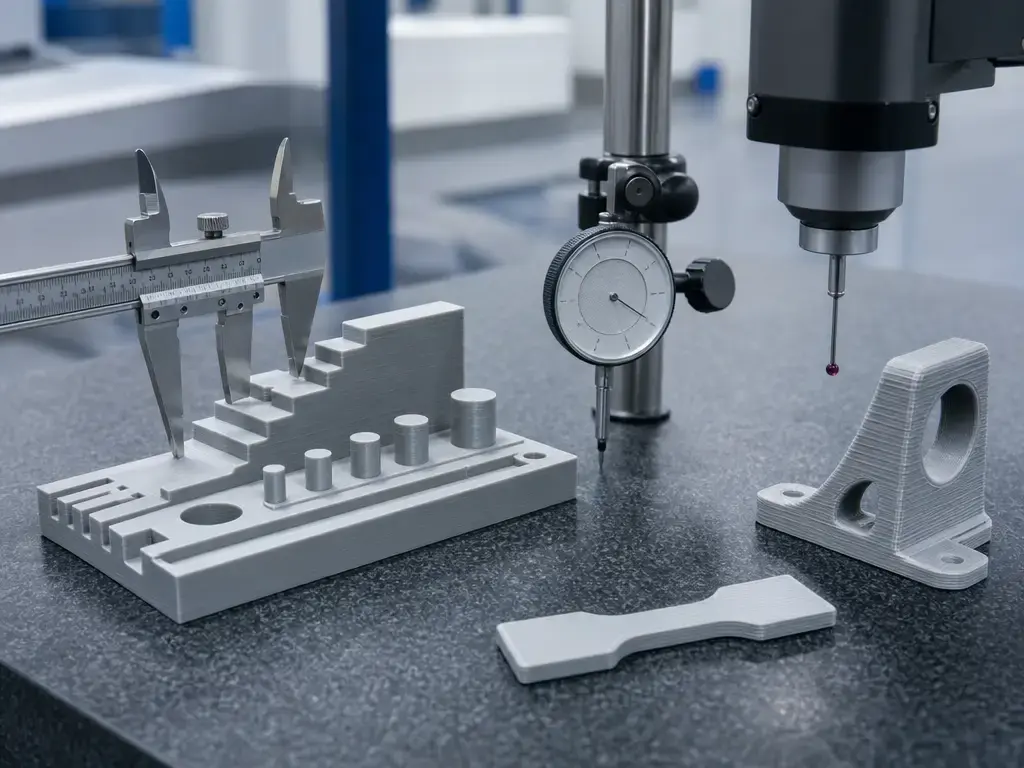
Deshalb erfassen Normen die Leistungsfähigkeit anhand von Prüfkörpern und Messverfahren statt anhand einer einzelnen Marketingzahl. ISO/ASTM 52902:2023 behandelt Benchmark-Prüfkörpergeometrien und zugehörige Messungen zur Leistungsbewertung und Kalibrierung von AM-Systemen. Eine universelle Einstellungsrezeptur für Maschinen schreibt sie jedoch nicht vor. [4] Maßangaben müssen deshalb an einen Prüfkörper, eine Messmethode, einen Maschinenzustand und einen Materialzustand gebunden sein. [4] [16]
| Größe | Abhängig von … | Praktische Bedeutung |
|---|---|---|
| Genauigkeit | Geometrie, Material, Profil und Messmethode. [4] [16] | Nähe zum vorgesehenen Maß. [4] |
| Präzision / Wiederholbarkeit | Maschinenzustand, Kalibrierung, Umgebung und Zustand des Ausgangsmaterials. [4] [16] | Wie gleichmäßig derselbe Aufbau ein Ergebnis reproduziert. [4] |
| Auflösung (praktisch in XY/Z) | Düsendurchmesser, Extrusionsbreite, Schichthöhe, Bahnplanung und Bewegungsverhalten. [10] [12] | Kleinste praktisch erreichbare Strukturgröße, keine Garantie für Maßrichtigkeit. [10] |
| Toleranz | Konstruktiver Vorgabe, Prozesskontrolle und Prüfverfahren. [4] [16] | Zulässige Abweichung einer bestimmten Struktur oder eines Bauteils. [4] |
| Oberflächenqualität | Schichthöhe, Bahnstrategie, Kühlung und Materialreaktion. [10] [22] | Sichtbare Textur und Stufenbildung, besonders an Rundungen und Schrägen. [10] |
| Festigkeit | Ausrichtung, Füllung, Raupenverbindung, Geometrie und Prüfverfahren. [13] [23] | Mechanisches Verhalten des Druckteils, nicht nur Kennwerte des Ausgangspolymers. [13] |
Auflösung wird besonders leicht missverstanden. Dünnere Schichten können sichtbare Treppenstufen verringern, kleinere Düsen schmalere Extrusionen ermöglichen. Beides garantiert aber nicht bei jeder Geometrie eine höhere Maßgenauigkeit. Auch Filamentkennwerte können ohne Kontext irreführen: Prusa gibt für Prusament PLA eine Fertigungspräzision von ±0.02 mm des Filaments selbst an. Das beschreibt die Gleichmäßigkeit des Ausgangsmaterials und keine Toleranz gedruckter Teile. [15]
Auch bei mechanischen Eigenschaften muss zwischen Ausgangsmaterial und gedrucktem Bauteil unterschieden werden. Das technische Datenblatt für UltiMaker PLA nennt für gedruckte Proben orientierungsabhängige Zugspannungen beim Bruch von 45.5 ± 1.1 MPa in XY, 56.0 ± 1.5 MPa in YZ und 33.1 ± 2.8 MPa in Z. Laut Anmerkungen wurden die Proben auf einem Ultimaker S5 Pro Bundle mit 0.15 mm Schichthöhe, AA-0.4-Print-Core, 100% Füllung und Cura 4.9 gedruckt und nach ASTM D3039 geprüft. [13] Diese Werte sind gerade wegen ihrer konkreten Bedingungen nützlich. Sie zeigen Anisotropie und Methodenabhängigkeit, keine universelle „PLA-Festigkeit“. [13] Allgemeiner bleibt ASTM D638-22 ein maßgeblicher Standard für die Prüfung der Zugeigenschaften von Kunststoffen. Das unterstreicht, dass veröffentlichte Festigkeitswerte nur bei angegebener Methode aussagekräftig sind. [23]
Die praktische Schlussfolgerung ist klar: Vermessen Sie das relevante Bauteil mit genau der Geometrie, dem Material und dem Profil, die später eingesetzt werden sollen. FFF-Messtechnik ist anwendungsspezifisch. [4] [16]
Konstruktions- und Slicing-Entscheidungen, die Ergebnisse verändern – ohne „Wundereinstellungen“
Konstruktionsentscheidungen wirken, bevor sich der Drucker bewegt. Die Ausrichtung bestimmt, wo Stützen nötig sind, welche Flächen Stufen zeigen und wie Lasten Schichtgrenzen überqueren. Dieselbe Halterung kann flach oder aufrecht gedruckt trotz identischer Maschine und identischem Material unterschiedliche Festigkeit, Oberflächenqualität und Stützspuren aufweisen, weil Werkzeugbahnen und Temperaturverläufe abweichen. [11] [13] [16]
Umfangsbahnen, Füllung und Erstschichtstrategie sind aus ähnlichen Gründen wichtig. Mehr Wände können dünne Bauteile anders versteifen als eine dichtere Füllung. Der Stützbedarf hängt wiederum von Geometrie, Ausrichtung, Materialreaktion und Kühlung ab, nicht von einer festen Winkelregel. Die erste Schicht ist überproportional wichtig, weil schlechter Bettkontakt zu Versatz, Aufwölbung oder vollständigem Druckversagen führen kann. [10] [22]
Eine geringere Schichthöhe gehört zu den häufigsten Empfehlungen für „bessere Qualität“, ist aber keine Wundereinstellung. Prusas Richtlinie zeigt, dass die Schichthöhe durch die Düsengröße begrenzt ist. Die Übersichtsliteratur findet zudem keine klare, universelle Parameterrezeptur für alle Maschinen und Materialien. [10] [16] Dünnere Schichten können die sichtbare Stufenbildung auf gekrümmten Flächen verbessern, erhöhen jedoch die Bauzeit und können Temperaturverlauf, Verbindungsverhalten und Empfindlichkeit gegenüber Durchflussgrenzen verändern. [11] [16]
FFF-Druckertypen und verwandte Varianten der Materialextrusion
Nicht jeder Materialextrusionsdrucker arbeitet gleich, auch wenn er derselben breiten Verfahrensfamilie angehört. MEX ist der normierte Oberbegriff. Maschinenarchitektur, Einhausungskonzept, Werkzeuganzahl und Form des Ausgangsmaterials verändern jedoch, was ein Drucker zuverlässig leisten kann. [2]
| Variante | Ausgangsmaterial | Typische Anwendung | Abgrenzung |
|---|---|---|---|
| Desktop-FFF | Filamentspule. [9] | Prototypen, Hobbyanwendungen, leicht beanspruchte Funktionsteile. [9] | Meist die am wenigsten kontrollierte thermische Umgebung. [9] |
| Geschlossene/professionelle FFF | Filamentspule. [20] | Technische Materialien, längere Druckläufe, bessere Temperaturkontrolle. [20] | Ein größerer Leistungsbereich bedeutet keine universelle Bauteilgenauigkeit. [20] |
| Mehrmaterial-FFF | Zwei oder mehr Filamentwege beziehungsweise Druckköpfe. [2] | Farbwechsel, lösliche Stützen, Verarbeitung unterschiedlicher Materialien. [2] | Zusätzliche Anforderungen an Spülen, Ausrichtung und Vermeidung von Verunreinigungen. [2] |
| Pellet-/Großformatextrusion | Pellets oder Granulat. [3] | Extrusionsaufbauten mit hohem Durchsatz oder großen Abmessungen. [3] | Verwandtes MEX-Verfahren, aber keine klassische filamentbasierte FFF. [2] [3] |
Eine professionelle geschlossene Maschine kann einen völlig anderen Betriebsbereich haben als ein offener Desktop-Drucker. Der UltiMaker Factor 4 Plus zeigt lediglich beispielhaft, wie stark Spezifikationsbereiche zwischen Systemen variieren. Er belegt nicht, was FFF-Drucker allgemein leisten. [20] Die entscheidende Abgrenzung lautet: Pelletbasierte Extrusion ist ein verwandtes Materialextrusionsverfahren, aber nicht einfach FFF für größere Teile. Einstellungen und Ergebnisse sind daher nicht beliebig austauschbar. [2] [3]
Grenzen, Fehler und Sicherheitsaspekte
Häufige Fehler und ihre Ursachen
FFF-Fehler entstehen oft durch Wärmefluss, Schrumpfung, Feuchtigkeit und nicht passenden Materialfluss statt durch isolierte Maschinenausfälle. Verzug, hochgezogene Ecken, Fädenziehen, Unterextrusion, Überextrusion und Schichttrennung zeigen jeweils ein Missverhältnis zwischen Werkzeugbahn, Temperatur, Materialzustand und Kühlverhalten. [11] [22] Die Polyolefin-Übersicht betont besonders deutlich, dass Verzug aus Schrumpfung beim Abkühlen entsteht. Teilkristalline Polymere können stärker verziehen, weil die Kristallisation zusätzliche Schrumpfung über die reine thermische Kontraktion hinaus verursacht. [22]
Feuchtigkeit ist eine weitere wiederkehrende Einflussgröße. Feuchtes Filament kann die Extrusion destabilisieren und die Oberfläche verschlechtern. Wie stark Materialien auf Wasseraufnahme reagieren, unterscheidet sich erheblich. Selbst wenn ein Bauteil akzeptabel aussieht, bleibt Anisotropie eine strukturelle Grenze, da Schichtgrenzen und Rasterrichtungen mechanisch relevant sind. Auch Stützkontakte können Spuren oder Maßartefakte hinterlassen. Die Stützstrategie muss deshalb als Konstruktionsentscheidung gelten und darf nicht erst nachträglich bedacht werden. [13] [17]
Emissionen und Expositionskontrolle: Was bedeutet sicherer Betrieb?
Die Sicherheit in Innenräumen lässt sich nicht auf „PLA ist sicher“ oder „ABS ist unsicher“ reduzieren. Die EPA erklärt, dass beim 3D-Druck VOCs und ultrafeine Partikel im Größenbereich von 1 bis 100 nm freigesetzt werden können. Verschiedene Filamente geben unterschiedliche Mengen lungengängiger Partikel ab. Zudem können Zusatzstoffe und Filamentextruder weitere Expositionsfragen aufwerfen. [19]
NIOSH bietet einen hilfreichen Rahmen, der Schutzmaßnahmen hierarchisch ordnet. Zuerst sind Quelle und Einsatzkontext zu prüfen: Wo geeignet, sollten emissionsärmere Materialien verwendet werden. NIOSH verweist auf Studien, in denen ABS höhere Konzentrationen ultrafeiner luftgetragener Partikel erzeugte als PLA. [17] Danach folgen technische Maßnahmen wie Einhausungen, lokale Absaugung und Filtration. NIOSH nennt Untersuchungen, in denen eine geschlossene Haube mit Filter die Partikelemissionen um 97% bis 99% reduzierte. Eine Einhausung mit lokaler Absaugung und HEPA-gefilterter Abluft erreichte in einem zitierten Aufbau eine Reduktion von 99%. [17] Schließlich sind Aufstellung und Raumnutzung zu organisieren: Drucker sollten von dicht belegten Bereichen ferngehalten und unnötige Aufenthalte neben laufenden Maschinen vermieden werden. [17] [19]
UL 2904 ergänzt einen wichtigen normativen Aspekt. Der ANSI-Eintrag beschreibt UL 2904 Ed. 2-2023 als Verfahren zur Prüfung und Bewertung von Partikel- und Chemikalienemissionen aus 3D-Druckern unter definierten Innenraumbedingungen, einschließlich Klassenräumen, Büros und Wohnumgebungen. [18] Die Norm gibt der Branche damit eine gemeinsame Methode zur Emissionscharakterisierung. Sie bedeutet nicht, dass ein Drucker in jedem Raum, mit jedem Material und bei jeder Temperatureinstellung uneingeschränkt sicher ist. [17] [18]
Historischer Hintergrund
Das Grundverfahren des heutigen Filamentdrucks ist älter als der Desktop-Boom. Google Patents führt S. Scott Crump als Erfinder von US5121329A, „Apparatus and method for creating three-dimensional objects“, mit Prioritäts- und Anmeldedatum 30. Oktober 1989. [8] Dieses Patent ist ein nützlicher historischer Bezugspunkt für die später kommerziell mit Fused Deposition Modeling verbundene Technologie. [8]
Die begriffliche Trennung entstand später. WIPO weist darauf hin, dass sich die Patentsituation zwar im Laufe der Zeit änderte, andere Hersteller als Stratasys das Verfahren wegen der Marke aber nicht als Fused Deposition Modeling bezeichnen konnten. Sie verwendeten stattdessen Begriffe wie Fused Filament Fabrication oder thermoplastische Extrusion. [6] Das RepRap-Glossar hält die Begründung der Open-Source-Community ausdrücklich fest: FFF wurde als generische, rechtlich uneingeschränkt verwendbare Verfahrensbezeichnung übernommen. [7]
Aktuelle Forschung und Normenumfeld
Die Normenlandschaft zeigt recht klar, welche Bereiche formalisiert sind. ISO/ASTM 52900:2021 liefert die Grundterminologie der additiven Fertigung und ihrer Verfahrenskategorien. ISO/ASTM 52903-1:2020 behandelt Ausgangsmaterialien für die Materialextrusion von Kunststoffen. ISO/ASTM 52902:2023 umfasst Benchmark-Prüfkörper zur Bewertung der geometrischen Leistungsfähigkeit und zur Kalibrierung. [1] [3] [4] Für Emissionsprüfungen stellt UL 2904 Ed. 2-2023 eine Methode zur Charakterisierung von Partikel- und VOC-Emissionen laufender Drucker in Innenräumen bereit. [18]
Die Forschung konzentriert sich jedoch weiterhin auf Parameterermittlung und Übertragbarkeit statt auf eine universelle Prozessrezeptur. Die NIST-Veröffentlichung von 2024 untersucht Online-Messungen zur Parameterfindung bei FFF. Die systematische Übersicht von 2022 zeigt, warum das wichtig ist: Ergebnisse lassen sich zwischen Maschinen, Materialien, Prüfkörpern und Slicer-Annahmen weiterhin nur schwer verallgemeinern. [11] [16] Normen können Begriffe, Ausgangsmaterialrahmen, Prüfkörper und Emissionsmethoden definieren, ersetzen aber keine druckspezifische Validierung. [3] [4] [16]
Wofür sich Fused Filament Fabrication besonders eignet
Fused Filament Fabrication eignet sich besonders, wenn die direkte Fertigung aus CAD-Daten, geringe Werkzeugkosten und schnelle Iteration wichtiger sind als perfekte Isotropie oder eng zertifizierte Geometrie. Das macht FFF für Prototypen, Lehren, Vorrichtungen, Anschauungsmodelle, einfache Gehäuse und ausgewählte Funktionsteile interessant, deren Leistung sich schnell prüfen und kostengünstig verbessern lässt. Zugleich sprechen Forschung und Prüfwerte gedruckter Bauteile gegen Pauschalaussagen: Maßhaltigkeit lässt sich zwischen Aufbauten nicht ohne Weiteres verallgemeinern, und die Festigkeit kann stark von Druckorientierung und Methode abhängen. Bei tragenden, sicherheitskritischen oder eng tolerierten Anwendungen muss daher genau die vorgesehene Konfiguration gedruckt, vermessen, geprüft und validiert werden. [13] [16]
Häufige Fragen zu Fused Filament Fabrication
Was bedeutet Fused Filament Fabrication (FFF) beim 3D-Druck?
FFF ist eine filamentbasierte Form der Materialextrusion. Thermoplastisches Ausgangsmaterial wird erhitzt und durch eine Düse abgelegt, um aus digitalen Modelldaten schichtweise ein Bauteil zu erzeugen. Nach ISO/ASTM heißt die normierte Verfahrensfamilie Materialextrusion beziehungsweise MEX. FFF ist die verbreitete generische Bezeichnung für den filamentgespeisten Zweig, den die meisten mit Desktop- und professionellen Druckern auf Spulenbasis verbinden. [2] [6] [9]
FFF und FDM: Ist es dasselbe Verfahren, und warum gibt es beide Begriffe?
Beide beschreiben dasselbe grundlegende physikalische Verfahren, aber in unterschiedlichen Namenskontexten. FDM ist eine Marke von Stratasys. FFF wurde zur generischen Bezeichnung anderer Anbieter und der RepRap-Community, um über das Verfahren ohne Verwendung des geschützten Namens zu sprechen. Der Unterschied ist stärker rechtlich und sprachlich als technisch, auch wenn die Begriffe im Alltag häufig austauschbar verwendet werden. [5] [6] [7]
Wie läuft FFF von der CAD-Datei bis zum gedruckten Bauteil ab?
Ein Modell wird in CAD vorbereitet oder importiert und anschließend in Schichten und Werkzeugbahnen zerlegt. Der Slicer erzeugt G-Code oder einen vergleichbaren Befehlsstrom. Die Firmware setzt ihn in geplante Bewegungen und Extrusion um. Der Drucker führt Filament ins Hotend, extrudiert eine Raupe durch die Düse, legt sie auf der Baufläche oder der vorherigen Schicht ab und wiederholt den Zyklus, bis das Bauteil vollständig und für die Entnahme ausreichend abgekühlt ist. [11] [12]
Was begrenzt die „Auflösung“ bei FFF: Schichthöhe, Düsendurchmesser oder Extrusionsbreite?
Alle drei sind relevant, ebenso Bewegungsverhalten und Materialfluss. Der Düsendurchmesser beeinflusst die praktisch mögliche Raupengröße, die Schichthöhe die vertikale Stufenbildung und Schichtverbindung. Die Extrusionsbreite spiegelt wider, wie Slicer und Schmelzeverhalten die Werkzeugbahn realisieren. Prusas Empfehlung, die Schichthöhe unter etwa 80% des Düsendurchmessers zu halten, ist hilfreich, bleibt aber nur eine Prozessrichtlinie. Die praktische Auflösung ergibt sich aus dem Gesamtsystem und nicht aus einer einzelnen Spezifikationszeile. [10] [12] [16]
Warum lässt sich FFF-Druckern keine universelle Genauigkeit oder Toleranz zuordnen?
Weil die Fachliteratur das nicht stützt. Die systematische Übersichtsarbeit von 2022 umfasste 127 Studien und stellte eine geringe Übertragbarkeit sowie keinen klaren Konsens zu optimalen Parameterwerten über verschiedene Aufbauten hinweg fest. Geometrie, Material, Slicer-Annahmen, Maschinenzustand und Messmethode verändern das Ergebnis. Ein Drucker kann zudem streng kontrolliertes Filament verwenden, etwa mit einer angegebenen Filamentpräzision von ±0.02 mm, ohne dass daraus eine allgemeine Aussage über die Maße gedruckter Bauteile folgt. [15] [16]
Wie lässt sich ein FFF-Drucker in Innenräumen wie Klassenraum, Wohnung oder Makerspace möglichst sicher betreiben?
Mit einer Hierarchie von Schutzmaßnahmen. Zuerst sollten, soweit für die Aufgabe geeignet, emissionsärmere Materialien gewählt werden. Danach folgen technische Maßnahmen wie Einhausung, lokale Absaugung und geeignete Filtration. Schließlich sind Aufstellung und Aufenthaltsdauer in der Nähe laufender Maschinen zu organisieren. NIOSH unterstützt dieses Vorgehen. UL 2904 ist relevant, weil die Norm eine einheitliche Methode zur Emissionscharakterisierung bietet, jedoch keine universelle Sicherheitsgarantie für jeden Raum und jede Drucker-Material-Kombination. [17] [18] [19]
Quellen
- ISO — Eintrag zu ISO/ASTM 52900:2021 (Grundlagen und Begriffe)
- ISO/ASTM 52900:2021, Beispiel-PDF (iTeh-Vorschau mit Definitionen der Verfahrenskategorien einschließlich MEX)
- ISO — Eintrag zu ISO/ASTM 52903-1:2020 (Kunststoff-Ausgangsmaterialien für MEX)
- ISO — Eintrag zu ISO/ASTM 52902:2023 (Prüfkörper; Bewertung der geometrischen Leistungsfähigkeit)
- Stratasys — Rechtliche Informationen (Markenhinweis)
- WIPO — World Intellectual Property Report 2015 (erwähnt „Fused Filament Fabrication“ und den FDM-Markenkontext)
- RepRap Wiki — Glossar
- Google Patents — US5121329A
- UltiMaker — Vergleich der Technologien FFF, SLA und SLS
- Prusa Knowledge Base — Schichten und Umfangsbahnen
- NIST — Online Measurement for Parameter Discovery in Fused Filament Fabrication
- Marlin-Firmware-Dokumentation — Codestruktur
- UltiMaker — Technisches Datenblatt PLA v2.00
- Bambu Lab — Technisches Datenblatt PETG Basic
- Prusa — Produktseite Prusament PLA
- Heliyon — Systematische Übersichtsarbeit zur Maßgenauigkeit bei FFF
- NIOSH/CDC — Approaches to Safe 3D Printing
- ANSI Webstore — Eintrag zu UL 2904 Ed. 2-2023
- US EPA — 3D-Druckforschung bei der EPA
- UltiMaker — Technische Daten des Factor 4 Plus
- Materials — Übersicht zu Verbundfilamenten
- Polymers — Übersichtsarbeit „Additive Manufacturing of Polyolefins“
- ASTM — Eintrag zu D638-22 (Zugeigenschaften von Kunststoffen)




