

Zusammenfassung
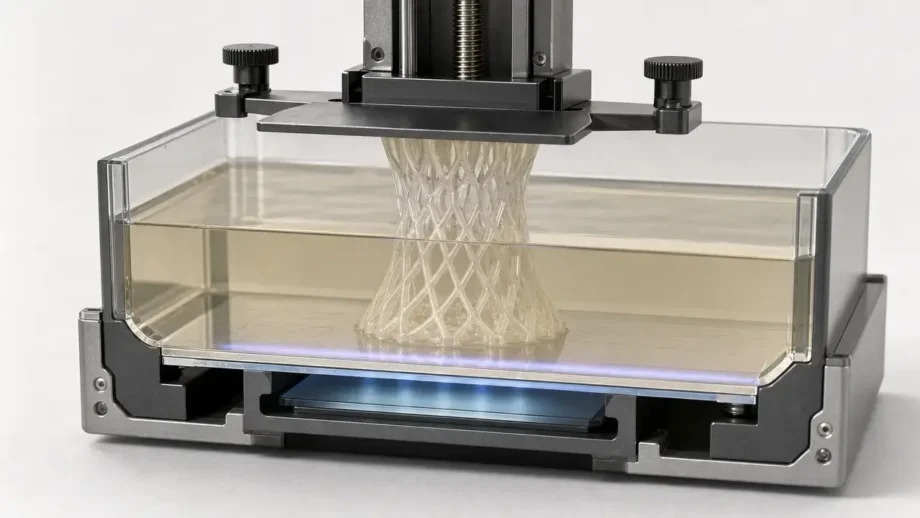
CLIP-3D-Druck ist ein kontinuierlicher Ansatz der badbasierten Photopolymerisation mit einer sauerstoffgesteuerten Grenzfläche. Dadurch kann ein Harzbauteil ohne den üblichen unterbrochenen Ablösezyklus wachsen. Die ursprüngliche CLIP-Veröffentlichung stellte diesen Mechanismus vor. Eine Übersichtsarbeit von 2024 ordnet CLIP als kontinuierliches DLP innerhalb der übergeordneten Familie der badbasierten Photopolymerisation ein. [4] [3]
Dieser Artikel ordnet CLIP der ISO/ASTM-Familie der badbasierten Photopolymerisation zu, statt es als eigene Normenkategorie zu behandeln. Er unterscheidet außerdem den CLIP-Mechanismus von der kommerziellen Plattform Carbon DLS. Waschen, Nachhärten und Validierung gehören hier zum Prozess und sind keine nachträglichen Ergänzungen: Carbons Dual-Cure-Konzept unterscheidet zwischen der gedruckten Grünform und dem endgültig ausgehärteten Materialzustand. Vor der Nennung von Leistungsdaten werden Auflösung, Genauigkeit, Wiederholbarkeit und Durchsatz definiert, damit Maschinenoptik nicht mit Ergebnissen am fertigen Bauteil verwechselt wird. [1] [2] [8] [9] [10]
CLIP in einer Minute: Einordnung und die Frage „Ist das SLA?“
CLIP gehört zur badbasierten Photopolymerisation, jener ISO/ASTM-Verfahrensfamilie, bei der Photopolymerharz in einem Bad ausgehärtet wird. Am treffendsten lässt es sich als proprietäre, kontinuierliche und sauerstoffgesteuerte Umsetzung innerhalb dieser Familie beschreiben, nicht als eigenständige AM-Kategorie auf Normenebene. Eine Übersichtsarbeit von 2024 bezeichnet CLIP als kontinuierliches DLP. Das grenzt den Ansatz ab, ohne ihn aus der badbasierten Photopolymerisation herauszulösen. [1] [2] [3]
Ist CLIP eine Form von SLA? Nicht im üblichen praktischen Sprachgebrauch. SLA und CLIP gehören beide zur badbasierten Photopolymerisation. SLA bezeichnet jedoch meist eine mit einem Laser abgetastete Belichtung, während CLIP projiziertes Licht und eine kontinuierliche, sauerstoffgesteuerte Grenzfläche nutzt und häufig als kontinuierliches DLP beschrieben wird. Auf Ebene der Verfahrensfamilie ist es mit SLA verwandt, unterscheidet sich aber in Mechanismus und Workflow. [3] [4]
| Verfahrensbegriff | Erzeugung des Lichtmusters | Verhalten an Grenzfläche und Trennstelle | Wichtiger Hinweis |
|---|---|---|---|
| SLA | Ein Laser tastet den Querschnitt ab. | Meist diskrete Schichten; Beschichtung und Trennverhalten hängen vom Maschinenaufbau ab. | Im praktischen Sprachgebrauch bezeichnet SLA gewöhnlich laserbasierten Harzdruck, nicht jedes Harzdruckverfahren. [1] [2] |
| DLP | Ein projiziertes Bild härtet den jeweiligen Querschnitt aus. | Meist schnittbasiert; die Fertigung enthält weiterhin Übergänge zwischen den Schichten. | Projiziertes Licht allein macht ein Verfahren noch nicht kontinuierlich. [2] [3] |
| MSLA/LCD | Ein maskiertes Bild härtet jeden Querschnitt durch eine LCD-artige Maske aus. | Ebenfalls gewöhnlich schnittbasiert, mit diskreten Änderungen des Belichtungsbilds. | Bildschirm- oder Pixelstruktur ist nicht gleichbedeutend mit der Toleranz des fertigen Bauteils. [2] [3] |
| CLIP | Ein projiziertes Bild härtet Harz durch ein sauerstoffdurchlässiges Fenster aus. | Eine durch Sauerstoff gehemmte Totzone hält eine nicht ausgehärtete Grenzfläche aufrecht, sodass das Bauteil kontinuierlich herausgezogen werden kann. | Die XY-Pixelgröße entspricht nicht der Maßtoleranz. [3] [4] |
| Carbon DLS | Carbon integriert kontinuierliche Photopolymerisation mit projiziertem Licht in einen kommerziellen Workflow aus Hardware, Software und Materialien. | Zur Plattform gehören Druckersteuerung, validierte Materialien und Nachhärtungsschritte, nicht nur die Grenzfläche am Fenster. | Carbon DLS ist kein Synonym für jedes kontinuierliche Harzdruckverfahren. [6] [8] [12] |
Die zentrale Unterscheidung ist einfach: CLIP ist ein kontinuierlicher Photopolymerisationsansatz, SLA bezeichnet üblicherweise einen laserbasierten Harzdruckprozess, und Carbon DLS ist Carbons kommerzielle Plattform mit kontinuierlichem Prozessverhalten, validierten Materialien und nachgelagerten Prozesskontrollen. Das ist wichtig, wenn Geschwindigkeits-, Genauigkeits- oder „schichtlose“ Druckversprechen verschiedener Harzsysteme verglichen werden. [1] [3] [4] [8]
Was ist Continuous Liquid Interface Production (CLIP)?
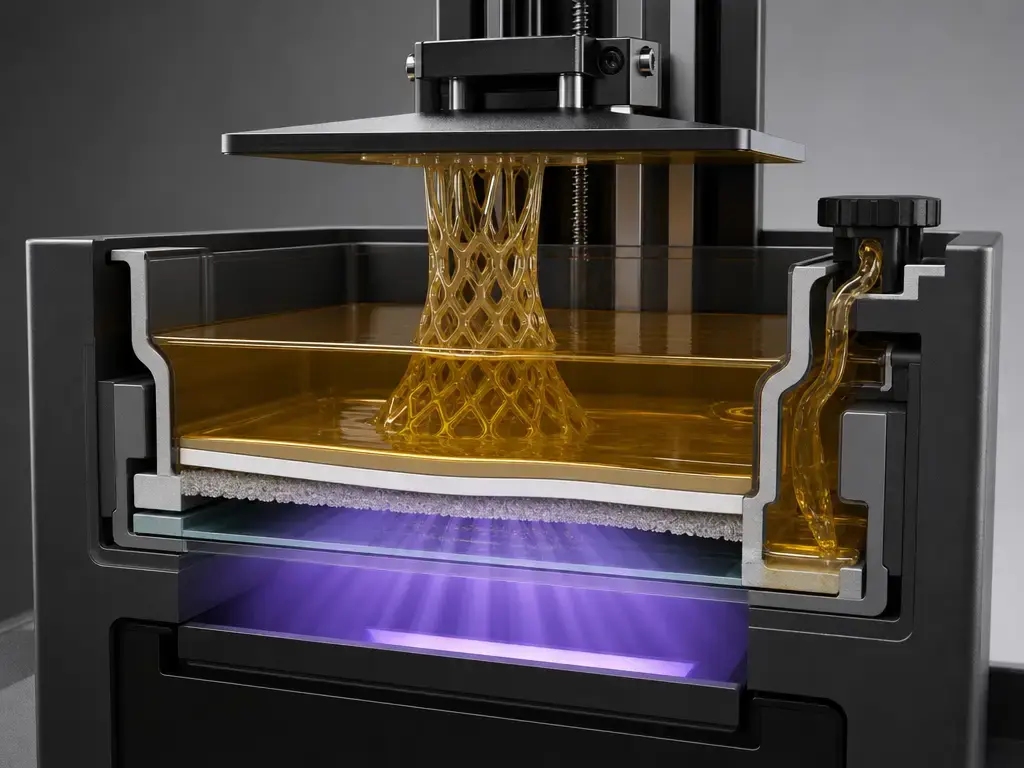
Continuous Liquid Interface Production, kurz CLIP, ist ein Verfahren der badbasierten Photopolymerisation. Ein Harzbauteil wird nach oben gezogen, während Licht es durch ein Fenster am Boden des Harzbads aushärtet. Kennzeichnend ist eine sauerstoffgehemmte Totzone: eine dünne, nicht ausgehärtete Flüssigkeitsgrenzschicht zwischen dem entstehenden Bauteil und dem Fenster, in der die Photopolymerisation unterdrückt wird. In der ursprünglichen Forschung lag diese Totzone in der Größenordnung einiger zehn Mikrometer. Die anschließende PNAS-Veröffentlichung beschrieb den Prozess als sauerstoffgehemmte Photopolymerisation, die eine dauerhafte flüssige Grenzfläche aus nicht ausgehärtetem Harz zwischen dem wachsenden Bauteil und dem Belichtungsfenster erzeugt. [4] [5]
„Kontinuierlich“ bedeutet hier, dass der Aufbau ohne den wiederholten Stopp- und Trennzyklus vieler schichtbasierter Bottom-up-Systeme erfolgen kann. Es bedeutet nicht, dass Slicing, optische Steuerung oder Prozessplanung entfallen. CLIP benötigt weiterhin projizierte Bilder, passendes Harzverhalten und eng kontrollierte Betriebsbedingungen, auch wenn sichtbare Schichtartefakte reduziert werden. [4] [5]
So funktioniert CLIP: der Mechanismus Schritt für Schritt
In der ursprünglichen CLIP-Arbeit wurden UV-Bilder durch ein transparentes Fenster am Boden des Harzbads projiziert, während das Bauteil nach oben gezogen wurde. Das Fenster bestand aus dem amorphen Fluorpolymer Teflon AF 2400, ausgewählt wegen seiner hohen Sauerstoffdurchlässigkeit, UV-Transparenz und chemischen Inertheit. Durch das Fenster diffundierender Sauerstoff erzeugt die sauerstoffreiche Grenzfläche, an der die Aushärtung gehemmt wird. Dadurch haftet das wachsende Bauteil nicht unmittelbar am Fenster. [4]
Diese Grenzflächensteuerung ist das zentrale technische Merkmal. In vielen Bottom-up-Harzsystemen muss sich jede Schicht vom Fenster lösen und frisches Harz nachströmen, bevor die nächste Belichtung erfolgt. CLIP verringert einen großen Teil dieser Unterbrechungen durch eine kontrollierte Totzone und die kontinuierliche Erneuerung des Harzes unter dem aufsteigenden Bauteil. Die ursprüngliche Arbeit berichtet für das Teflon-AF-2400-Fenster eine Sauerstoffpermeabilität von 1000 Barrer, eine Totzonendicke in der Größenordnung einiger zehn Mikrometer und kontinuierliche Ziehgeschwindigkeiten von Hunderten Millimetern pro Stunde. Sie verknüpft die Totzonendicke außerdem mit Regelgrößen wie Photonenfluss sowie optischen und Aushärtungseigenschaften des Harzes. Das Prozessfenster wird somit durch Physik und Chemie bestimmt, nicht allein durch die Bewegung. Die nachfolgende PNAS-Arbeit stützt vorsichtige Aussagen über reduzierte Treppeneffekte und unter den untersuchten Bedingungen beobachtete isotrope mechanische Eigenschaften, aber keine pauschalen Zusagen für jedes Harz und jede Geometrie. [4] [5]
Diese Angaben zu Totzone, Permeabilität und Ziehgeschwindigkeit sind historische Forschungswerte aus dem Science-Artikel von 2015. Sie sind weder veröffentlichte Spezifikationen aktueller Carbon-Kassetten noch universelle Garantien für heutige Produktionsaufträge. [4]
CLIP und Carbon DLS: Gemeinsamkeiten und Unterschiede
CLIP ist der zugrunde liegende Mechanismus der Continuous Liquid Interface Production. Carbon DLS ist Carbons kommerzielle Plattform, die auf diesem Ansatz aufbaut. Carbon stellte CLIP am 16. März 2015 öffentlich vor; unabhängige Berichte desselben Tages bestätigen diesen Zeitpunkt. Wer von „Carbon DLS“ spricht, meint gewöhnlich nicht nur den sauerstoffgesteuerten Druckmechanismus, sondern das umfassendere Produktionssystem aus Hardware, Software, Materialien und Prozessregelung. [6] [7] [8]
Diese Unterscheidung auf Plattformebene ist wichtig, weil das endgültige Bauteilverhalten von mehr als dem Sauerstofffenster abhängt. Carbons Dual-Cure-Konzept beschreibt, dass die UV-Belichtung zunächst die gedruckte Form festlegt. Ein späterer Temperaturschritt aktiviert thermisch härtbare Komponenten und bildet das endgültige Polymernetzwerk aus. Auch Carbons Konstruktionshinweise behandeln Maßhaltigkeit als geometrie- und materialabhängig. Validierte Einstellungen, Nachhärtung und Prüfpläne sind daher ebenso wichtig wie der Drucker selbst. [8] [12]
Der CLIP-3D-Druck-Workflow: konstruieren → drucken → waschen → härten
In der Praxis ist CLIP-3D-Druck ein Workflow und kein einzelner Maschinenvorgang. Das gedruckte Bauteil entsteht zunächst im Grünzustand: Die Geometrie ist geformt, das Materialverhalten muss aber noch nicht dem Endzustand entsprechen. Carbons Whitepaper zu Dual-Cure-Materialien beschreibt dies so, dass die UV-Chemie beim Druck die Form definiert und ein anschließender Temperaturschritt das endgültige Netzwerk und die finalen Eigenschaften entwickelt. Konstruktionsabsicht, Harzauswahl, Reinigung und Aushärtungsreihenfolge gehören deshalb von Anfang an zur Prozessdefinition. [8]
Im Produktionseinsatz sind Prüfung und Validierung Bestandteil des Hauptprozesses. Carbons Konstruktionsleitfaden nennt ausdrücklich eine Genauigkeitsannahme für den ersten Druck und verknüpft das Maßresultat mit Geometrie, Harz und Temperverfahren. Abnahmekriterien sollten daher auf dem realen Bauteil und Workflow beruhen statt auf einer einzelnen nominellen Druckerkennzahl. [12]
- CAD/Konstruktion und Orientierung. Definieren Sie Bauteil, Ausrichtung, Entleerung und Stützstrategie anhand der herzustellenden Geometrie. [12]
- Material- und Workflow-Auswahl. Wählen Sie ein validiertes Harz und das passende Wasch- und Härtungsprogramm für die gewünschten Eigenschaften. [8] [12]
- UV-Projektion und kontinuierlicher Aufbau. Projiziertes Licht härtet das Harz, während das Bauteil durch die sauerstoffgesteuerte Grenzfläche nach oben gezogen wird. Die Geometrie verbleibt zunächst im Grünzustand. [4] [8]
- Bauteilentnahme. Lösen Sie das gedruckte Bauteil mit der für den Workflow festgelegten Handhabungsmethode von der Plattform. [8]
- Waschen und Reinigen. Entfernen Sie verbleibendes nicht ausgehärtetes Harz nach dem harzspezifischen Reinigungsprotokoll statt nach einer pauschalen Annahme für „Harzdrucker“. [8] [23]
- Entfernen der Stützen. Entfernen Sie Stützstrukturen in der für Workflow und Geometrie vorgesehenen Phase und Reihenfolge. [12]
- UV- und/oder thermische Nachhärtung. Führen Sie die vom Hersteller festgelegte Härtungsfolge vollständig aus, damit sich die endgültigen Eigenschaften entwickeln und das Bauteil stabilisiert wird. [8] [23]
- Prüfung, Validierung und Dokumentation. Prüfen Sie Maße oder Funktion anhand der vorgesehenen Spezifikation und dokumentieren Sie die Fertigungsbedingungen, wenn reproduzierbare Produktion wichtig ist. [12] [21]
Kennwerte richtig einordnen: Definitionen vor den Leistungszahlen
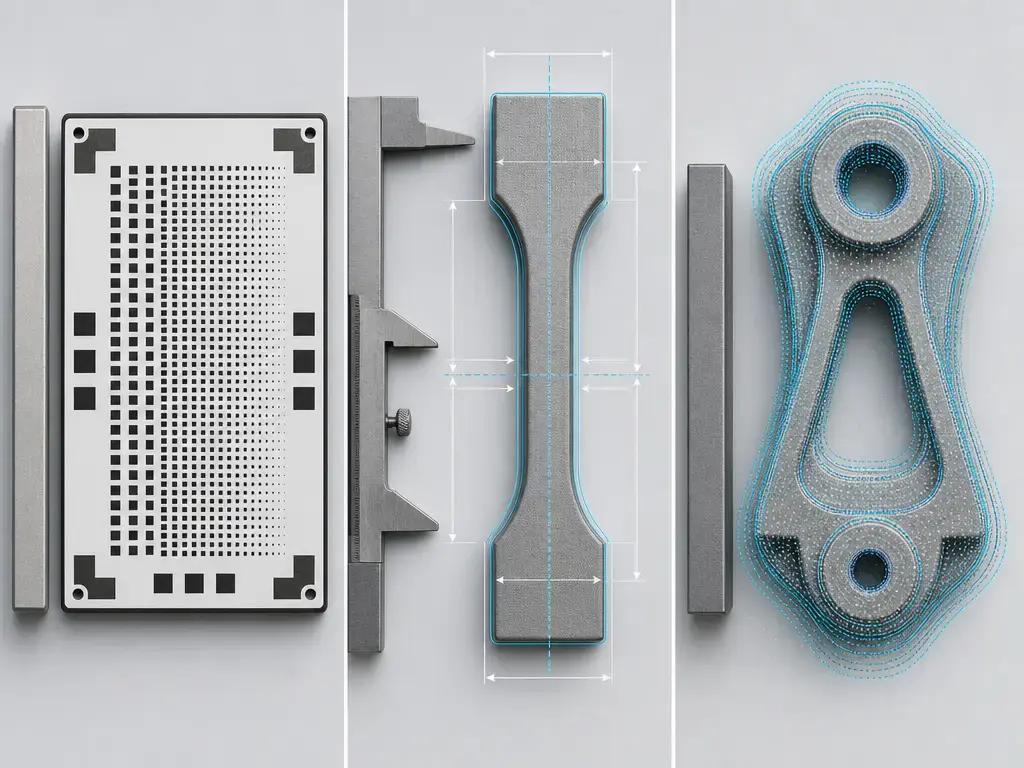
Artikel zur additiven Fertigung verwechseln häufig die Grenzen optischer Systeme mit Ergebnissen am fertigen Bauteil. Bei CLIP werden deshalb Pixelgröße, Schnittdicke, kleinste Merkmalsgröße, Maßgenauigkeit und Wiederholbarkeit oft wie austauschbare Größen behandelt. Messtechnische Leitlinien stützen diese Vereinfachung nicht: NIST warnt vor der häufigen falschen Verwendung von Begriffen wie Genauigkeit und Präzision ohne definierten Messkontext. Das VIM unterscheidet Genauigkeit, Richtigkeit, Präzision, Wiederholbarkeit und Reproduzierbarkeit. [9] [10]
Praktisch ist zu trennen zwischen Kennwerten, die hauptsächlich zur Maschine oder Optik gehören, und solchen, die das gemessene Bauteil in einem festgelegten Workflow beschreiben. Carbons Dentaldokumentation macht diese Unterscheidung sichtbar: Bestimmte Ergebnisse werden als Anteil der Scanpunkte innerhalb eines Toleranzbands berichtet, während die Maschinenseiten separat XY- und Z-Auflösungen nennen. Eine Aussage zur Übereinstimmung einer Punktwolke, eine Pixelgrößenangabe und eine Maßtoleranz können alle nützlich sein, beantworten aber unterschiedliche Fragen. [11] [12] [18] [20]
| Begriff | Bedeutung | Übliche Einheit oder Angabe | Was damit nicht gemeint ist |
|---|---|---|---|
| XY-Auflösung | Das kleinste seitliche optische Pixel beziehungsweise projizierte Inkrement, das das System in der Bauebene adressiert. | Üblicherweise in µm angegeben. | Keine direkte Zusage einer Maßtoleranz am fertigen Bauteil. [10] [11] [12] |
| Z-Inkrement | Die nominelle Schnittdicke oder der vorgegebene vertikale Schritt in der Auftragseinstellung. | Üblicherweise in µm je Schnitteinstellung angegeben. | Nicht gleichbedeutend mit einer universellen physischen Schichtdicke in jedem kontinuierlichen Verfahren. [11] [12] |
| Kleinste Merkmalsgröße | Die kleinste Geometrie, die der Prozess im jeweiligen Kontext zuverlässig wiedergeben kann. | Häufig in Konstruktionsleitfäden, anhand von Testgeometrien oder in Anwendungsstudien angegeben. | Keine einzelne allgemeingültige Druckerspezifikation. [12] |
| Maßgenauigkeit | Nähe eines hergestellten Maßes zu seinem Soll- oder Referenzwert in einem definierten Messaufbau. | Oft als ± Abweichung zuzüglich eines größenabhängigen Terms oder als Abweichung vom Nennwert angegeben. | Nicht dasselbe wie Pixelgröße, Z-Inkrement oder Wiederholbarkeit. [9] [10] [11] [12] |
| Wiederholbarkeit | Nähe der Übereinstimmung zwischen Ergebnissen unter denselben Bedingungen. | Beschrieben durch ein Prozessfenster, ein Streuband oder wiederholte Messungen. | Nicht dasselbe wie Richtigkeit oder ein einmaliges Genauigkeitsergebnis. [9] [10] |
| Durchsatz | Anzahl der pro Zeiteinheit in einem definierten Workflow hergestellten Bauteile oder Modelle. | Bauteile/Tag, Modelle/Schicht, Aufträge/Tag oder ähnliche Angaben. | Nicht dasselbe wie die reine Ziehgeschwindigkeit in mm/Stunde. [4] [19] [20] |
| Dentale Punktwolkengenauigkeit | Anteil gemessener Oberflächenpunkte, die gegenüber einem Referenzmodell innerhalb eines angegebenen Toleranzbands liegen. | Angegeben als % der Punkte innerhalb von ±X µm. | Keine allgemeine Spezifikation der Druckerauflösung. [18] [20] |
Leistung im Kontext: Geschwindigkeit, Auflösung, Genauigkeit, Wiederholbarkeit und Isotropie
Bei CLIP muss Geschwindigkeit in zwei unterschiedlichen Zusammenhängen betrachtet werden. Die ursprüngliche Arbeit von 2015 berichtete monolithische Polymerbauteile mit Größen bis zu einigen zehn Zentimetern, eine Merkmalsauflösung unter 100 µm und Ziehgeschwindigkeiten von Hunderten Millimetern pro Stunde. Ein konkretes Beispiel waren Gyroid- und Rautenmusterstrukturen, die mit 500 mm/Stunde gedruckt wurden und in weniger als 10 Minuten etwa 5 cm erreichten. Das sind Prozessgeschwindigkeiten aus der damaligen Forschung, keine pauschalen Angaben zum Fabrikdurchsatz. Carbons produktionsbezogene Zahlen werden anders angegeben: Die Kieferorthopädie-Seite nennt 800–1000 Modelle für transparente Aligner pro Tag mit einem einzelnen L1-Drucker. Das L1-Datenblatt zum Tiefziehen nennt hingegen bis zu 1900 Modelle pro Tag und 30 Modelle in nur 20 Minuten für einen bestimmten Workflow. Da diese Herstellerzahlen voneinander abweichen, sind sie als workflowspezifische Durchsatzaussagen und nicht als universelle Maschinengeschwindigkeit zu verstehen. [4] [19] [20]
Auflösung und Genauigkeit sind getrennte Themen. Carbons Seite zu M3/M3 Max nennt für den M3 189 × 118 × 326 mm Bauraum, für den M3 Max 307 × 163 × 305 mm, eine XY-Auflösung von 75 µm, eine Z-Auflösung von 25, 50 oder 100 µm sowie eine allgemeine Genauigkeitsangabe von bis zu ±65 µm + 1 µm pro mm. Der Konstruktionsleitfaden nennt separat eine Annahme von ±70 µm + 1 µm pro mm für den ersten Druck und erklärt ausdrücklich, dass die Genauigkeit von Geometrie, Harz und Temperverfahren abhängt. Eine veröffentlichte XY-Angabe von 75 µm beschreibt deshalb Optik beziehungsweise Adressierbarkeit und verspricht keine Maßabweichung von ±75 µm für jedes Bauteil. [11] [12] [9]
Bei Isotropie ist dieselbe Vorsicht erforderlich. Die PNAS-Arbeit berichtete unter den genannten Bedingungen reduzierte Treppeneffekte und isotrope mechanische Eigenschaften. Das erklärt, warum CLIP häufig mit glatteren Oberflächen und weniger richtungsabhängigem Verhalten als viele schrittweise aufgebaute Verfahren verbunden wird. Diese Ergebnisse bleiben jedoch von Harzchemie, Geometrie und Härtungsprogramm abhängig. Präzise ist daher die Formulierung „unter den untersuchten Bedingungen berichtet“. [5] [3]
Materialien und Harze für CLIP-Harz-3D-Druck: validierte Familien
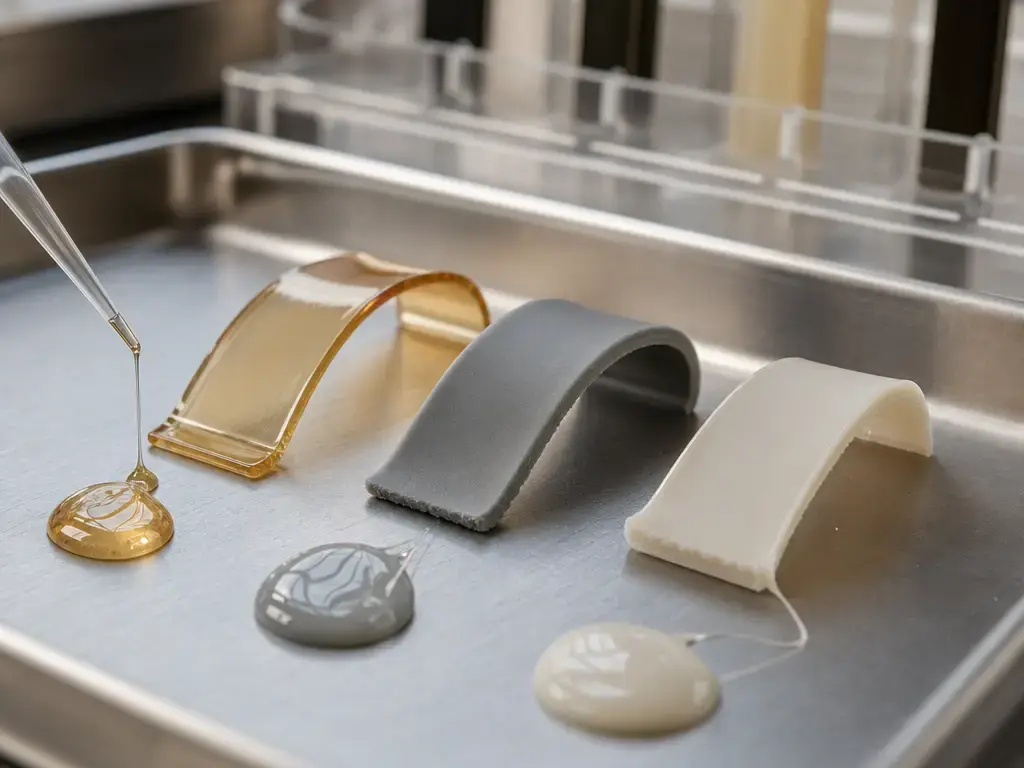
CLIP-Harz-3D-Druck ist als abgestimmtes Prozess-Material-System zu verstehen, nicht als Drucker für beliebige Hobby-Photopolymere. Die ursprüngliche CLIP-Literatur behandelt das Härten flüssigen Photopolymerharzes durch eine kontrollierte sauerstoffgehemmte Grenzfläche. Carbons kommerzielles Konzept ergänzt diesen Mechanismus um validierte Materialfamilien, Waschschritte und Nachhärtungsfolgen. Zur Materialdefinition gehört daher auch, wie das Bauteil gedruckt und fertigbearbeitet wird, nicht nur welche Flüssigkeit zu Beginn im Bad liegt. [4] [8]
Bei Dual-Cure-Systemen wird das besonders deutlich. Carbon beschreibt sie als Harzformulierungen, deren UV-härtbare Chemie beim Druck die Form festlegt. Ein anschließender Temperaturschritt aktiviert thermisch härtbare Komponenten und bildet ein separates Polymernetzwerk im fertigen Bauteil. Das Grünteil ist nur die erste Stufe der Materialentwicklung. Ein unmittelbar nach dem Druck korrekt aussehendes Bauteil kann nach Reinigung und abschließender Härtung noch ein anderes mechanisches Verhalten, andere Maße und eine andere Gebrauchseignung aufweisen. Deshalb lassen sich vereinfachte Begriffe aus dem Hobby-SLA-Bereich nicht ohne Weiteres auf produktionsorientierte CLIP-/DLS-Materialien übertragen. [8]
Lesen Sie technische Datenblätter immer zusammen mit dem Prüfkontext der Kennzahlen. Bei Photopolymersystemen sind Revisionsdatum, Prüfnorm, Probentyp, Prüfgeschwindigkeit, Waschmethode, Konditionierung und Aushärtungszustand wichtig. Dieselbe Materialfamilie kann bei unterschiedlichen Probenformen oder Verarbeitungswegen andere Werte zeigen. Auch aktuelle öffentliche Dokumentationen können sich ändern: Das DPR-10-Datenblatt unter der zitierten URL liegt inzwischen als Rev E vom 2026-05-20 vor. [13] [14] [15] [16] [17]
Regel zum Zitieren von Eigenschaften: Jede Eigenschaftskennzahl in einer Darstellung von CLIP-/DLS-Materialien sollte im selben oder unmittelbar benachbarten Satz mit Revision beziehungsweise Datum des Datenblatts, Prüfnorm, Probentyp, Prüfgeschwindigkeit und Verarbeitungs- oder Konditionierungszustand verbunden bleiben. Fehlt dieser Kontext, sollte die Zahl entfallen. [13] [14] [15] [16] [17]
- Starre Polyurethane — RPU 70. Carbons RPU-70-Datenblatt, Rev F vom 2026-06-23, nennt 1700 MPa Zugmodul, 40 MPa Zugfestigkeit und 30% Bruchdehnung für Proben nach ASTM D638 Typ I bei 50 mm/min. Dasselbe Datenblatt nennt 100% Bruchdehnung für ASTM D638 Typ V bei 10 mm/min. Die Prüfteile wurden auf einem Drucker der M-Serie hergestellt, in einem Smart Part Washer mit VF 1 gewaschen und nach dem Standardprogramm für RPU 70 getempert. [13]
- Elastomere Polyurethane — EPU 45. Carbons EPU-45-Datenblatt, Rev E vom 2026-05-28, berichtet auf Seite 5 für mit IPA gewaschene Proben nach ASTM D412 Die C bei 500 mm/min einen Zugmodul von 18 MPa, eine Zugfestigkeit von 24 MPa und 240% Bruchdehnung. Eine separate Zeile zu allgemeinen Eigenschaften nennt eine Shore-A-Härte von 77 unmittelbar beziehungsweise 62 nach 5 sec, nach Druck auf der L-Serie und Standardtemperung. Diese Aufteilung zeigt, warum Waschprotokoll und Prüfkontext bei der Zahl bleiben müssen. [15]
- Epoxide — EPX 82. Carbons EPX-82-Datenblatt, Rev H vom 2026-05-28, nennt für ISO 527-2 Typ IA bei 5 mm/min 2800 MPa Zugmodul, 80 MPa Zugfestigkeit und 5% Bruchdehnung. Hinzu kommt eine Wärmeformbeständigkeitstemperatur von 130 °C bei 0.455 MPa nach ASTM D648. Laut demselben Datenblatt wurden die Proben trocken gehalten und innerhalb von 24 Stunden nach dem Tempern geprüft. Die Teile wurden auf einem Drucker der M-Serie hergestellt, mit DPM gewaschen, anschließend kurz in Isopropanol getaucht und danach in einem Luftofen nach dem Standardprogramm für EPX 82 getempert. [14]
- Silikonurethane — SIL 30. Carbons SIL-30-Datenblatt, Rev G vom 2026-05-28, beschreibt SIL 30 als Silikonurethan-Elastomer und nennt 350% Bruchdehnung nach ASTM D412 Die C bei 500 mm/min sowie eine Shore-A-Härte von 35 unmittelbar beziehungsweise 31 nach 5 sec. Die Prüfteile wurden auf einem Drucker der M-Serie hergestellt, mit VF 1 gewaschen und nach dem Standardprogramm für SIL 30 getempert. [16]
- Cyanatester — nur als Chemiebeispiel. Eine begutachtete Studie beschreibt CE 221 Part A als 4,4′-Ethylidendiphenyldicyanat, also einen Bisphenol-E-Cyanatester. Das belegt eine chemische Materialfamilie, aber weder die aktuelle öffentliche Produktverfügbarkeit noch den heutigen Validierungsstatus. [26]
- Dental- und Modellharze — DPR 10. Das aktuelle DPR-10-Datenblatt unter der zitierten URL liegt als Rev E vom 2026-05-20 vor. Es beschreibt DPR 10 als geeignet für die Herstellung von Dentalmodellen und anderen Anwendungen mit hohen Genauigkeitsanforderungen. [17]
Anwendungen von CLIP und DLS: belegte Einsatzfälle
Dentalmodelle und Tiefziehworkflows gehören zu den am klarsten öffentlich dokumentierten Anwendungen. Carbons DPR-10-Materialdokumentation beschreibt das Harz als geeignet für Dentalmodelle, die hohe Genauigkeit erfordern. Ein Carbon-Blogbeitrag zur Dentalgenauigkeit berichtet Ergebnisse als Anteil von Scanpunkten innerhalb von Toleranzbändern: 94% innerhalb von ±50 µm bei lokaler Genauigkeit eines DPR-10-Modells mit Stumpf und 96% innerhalb von ±100 µm bei Modellen für transparente Aligner. Carbons Kieferorthopädie-Seite nennt 800–1000 solcher Modelle pro Tag mit einem L1. Das Infoblatt zum Tiefziehen nennt hingegen bis zu 1900 Modelle pro Tag und 30 Modelle in nur 20 Minuten für einen bestimmten Workflow. Diese Zahlen sind herstellerseitige, workflowspezifische Leistungsangaben und kein universeller CLIP-Durchsatz. [17] [18] [19] [20]
Außerhalb der Zahnmedizin wurde in begutachteter Forschung Carbon EPU 41 auf einem Carbon L1 verwendet, um scheibenförmige Gitterproben für Dämpfungsstudien zu drucken. Das liefert ein unabhängiges Beispiel für nachgiebige Gitterstrukturen. Eine unabhängige Dentalstudie zur Herstellung provisorischer Kronen beschreibt DLS/CLIP ebenfalls mechanistisch als sauerstoffgehemmte Photopolymerisation, die eine kontinuierliche flüssige Grenzfläche zwischen wachsendem Bauteil und Belichtungsfenster erzeugt. Für breitere industrielle Anwendungen nennt Carbons Konstruktionsleitfaden unter anderem Gehäuse, elektrische Steckverbinder, Dämpfung, Schwingungsisolierung und Vorrichtungen zum Tempern. Das am besten öffentlich belegte Anwendungsbild umfasst somit Dentalmodelle, dämpfende Gitterstrukturen und validierte funktionale Polymerbauteile, bei denen Geometrie, Materialverhalten und Nachhärtung gemeinsam beherrscht werden müssen. [24] [25] [12]
Konstruktionsregeln und Prozessgrenzen auf dokumentierter Grundlage
CLIP sollte als geometrieabhängiges Fertigungsverfahren behandelt werden, nicht als Maschine mit einer festen universellen Toleranz. Carbons Konstruktionsleitfaden empfiehlt für den ersten Druck die Annahme von ±70 µm + 1 µm pro mm und nennt ausdrücklich Bauteilgeometrie, Harz und Temperverfahren als Genauigkeitseinflüsse. Ein abgestimmtes Produktionsergebnis kann daher von der Erwartung für den ersten Druck abweichen. Genau deshalb sollte „Druckergenauigkeit“ nicht auf eine einzelne Zahl ohne Geometriekontext reduziert werden. [12]
Die zugrunde liegende Physik setzt reale Grenzen. Die ursprüngliche CLIP-Arbeit verknüpft kontinuierlichen Betrieb mit Totzonensteuerung, Harznachfluss, Viskosität, Photonenfluss sowie dem optischen und chemischen Aushärtungsverhalten des Harzes. Die Übersichtsarbeit von 2024 ordnet CLIP entsprechend in die breitere Forschung zu kontinuierlichem DLP ein, die unter anderem durch Einschränkungen bei Schichtablösung, Wiederbeschichtung und Übergangszeiten konventioneller schnittbasierter Systeme motiviert ist. Das bedeutet nicht, dass CLIP Prozesskräfte oder thermische Effekte beseitigt. Diese Randbedingungen werden anders beherrscht. Harz muss weiterhin in die Aushärtungszone fließen, die sauerstoffgehemmte Grenzfläche muss stabil bleiben, und Wärmeentwicklung sowie Nachhärtung können Verformungen und Endeigenschaften beeinflussen. Die PNAS-Arbeit stützt vorsichtige Aussagen über reduzierte Treppeneffekte und beobachtete isotrope Eigenschaften, aber keine allgemeine Behauptung, die üblichen physikalischen Grenzen verschwänden. [4] [5] [3]
Eine zweite Einschränkung ist das kontrollierte Ökosystem. In öffentlichen Dokumentationen begegnet CLIP meist über Carbons DLS-Plattform, validierte Workflows und Materialdaten, nicht als offene Anleitung für beliebige Harze und Nachbearbeitungsverfahren. Das kann die Wiederholbarkeit verbessern, bedeutet jedoch auch Validierungsaufwand statt einfachen Harzwechsels. [8] [12]
- Proprietäres Ökosystem. Öffentliche CLIP-Darstellungen beziehen sich meist auf Carbons Plattform, Dokumentation und validierte Materialworkflows statt auf eine offene, unmittelbar übertragbare Rezeptur. [8]
- Validierung von Harz und Workflow. Die Endeigenschaften hängen von der gesamten Abfolge einschließlich Druckzustand, Reinigung und Nachhärtung ab. [8]
- Geometrieabhängige Genauigkeit. Schmale Merkmale, große Spannweiten und Änderungen der Orientierung folgen keiner einzigen allgemeingültigen Toleranzzahl. [12]
- Empfindlichkeit gegenüber Nachbearbeitung. Waschmethode und abschließende Härtung können sowohl Maße als auch Materialverhalten verändern. [8] [12]
- Grenzen durch Harzviskosität. Kontinuierlicher Harznachfluss und Stabilität der Totzone hängen vom Strömungsverhalten und der Aushärtungskinetik ab. [4]
- Wärme, Exothermie und Temperaturmanagement. Sowohl Druck als auch Nachhärtung bringen thermische Randbedingungen mit sich, die Prozessregelung und Endergebnis beeinflussen. [4] [8]
- Sicherer Umgang und Abfälle. Nicht ausgehärtetes Harz, Reinigungsmedien und verunreinigte Verbrauchsmaterialien erfordern Handhabung und Entsorgung auf Grundlage der Sicherheitsdatenblätter. [21] [23]
- Anwendungsspezifische Prüfung. Die Validierung muss auf dem realen Bauteil, der Messmethode und den Abnahmekriterien beruhen, nicht auf einer allgemeinen Druckerspezifikation. [12]
Grundlagen zu Sicherheit und Vorschriften: das Sicherheitsdatenblatt zuerst
Beginnen Sie beim Umgang mit CLIP-Harzen mit dem Sicherheitsdatenblatt und den Verfahren zur Gefahrenkommunikation Ihres Betriebs. Der Hazard Communication Standard der OSHA verlangt von Arbeitgebern Gefahreninformationen durch Kennzeichnungen und andere Warnformen, Sicherheitsdatenblätter sowie Information und Schulung. Die Praxishinweise der PAMA unterstreichen dieselbe Grundlage: Sicherheitsdatenblätter der Lieferanten sind die vorrangigen Dokumente für Sicherheit und Handhabung; geeignete persönliche Schutzausrüstung ist zu verwenden. Für diesen Artikel ist das die passende Ebene der Anleitung: zuerst Sicherheitsdatenblatt, dann betriebliche Verfahren und anschließend aufgabenspezifische Schutzmaßnahmen. [21] [23]
Lüftung und Emissionen sollten sorgfältig beurteilt und nicht aus der Druckerkategorie abgeleitet werden. Die US-amerikanische Consumer Product Safety Commission verweist auf UL 2904 als Standardverfahren zum Prüfen und Bewerten von Partikel- und chemischen Emissionen von 3D-Druckern. Das bestätigt, dass entsprechende Prüfmethoden existieren, beweist aber kein identisches Expositionsprofil aller Harzplattformen. Befolgen Sie Sicherheitsdatenblatt, Herstellerhinweise und betriebliche Lüftungsregeln für das tatsächlich verwendete Harz, die Waschchemie und den Betriebsaufbau. [22] [23]
Aktuelle Forschung und verwandte kontinuierliche Harzbadverfahren
Aktuelle Forschung behandelt CLIP als Teil eines breiteren Feldes kontinuierlicher badbasierter Photopolymerisation, nicht als seit 2015 unveränderte Einzelrezeptur. Die Übersichtsarbeit von 2024 ordnet CLIP dem kontinuierlichen DLP-Zweig zu und nutzt es als Mechanismusbeispiel mit sauerstoffdurchlässigem Fenster und Totzone. Diese Einordnung hilft beim Verständnis von Taxonomie und Mechanismus, ersetzt aber kein aktuelles kommerzielles Datenblatt. Die Kernvariablen bleiben dieselben wie in der ursprünglichen Arbeit: Photonenfluss, optisches Harzverhalten, Aushärtungsverhalten des Harzes und sauerstoffgesteuerte Grenzflächenbedingungen. [3] [4]
Die Forschung zielt vor allem auf eine engere Kontrolle des Prozessfensters, nicht auf die Abschaffung der Prozessabhängigkeit. Die anschließende PNAS-Arbeit berichtete unter den untersuchten Bedingungen reduzierte Treppeneffekte und isotrope mechanische Eigenschaften. Die Übersichtsarbeit von 2024 betont, dass kontinuierliches DLP unter anderem entwickelt wurde, um Nachteile durch Delamination, Wiederbeschichtung und Übergangszeiten schnittbasierter Harzsysteme zu verringern. Die Literatur stützt somit vorsichtige Aussagen über verbesserte Kontinuität, Grenzflächensteuerung und glattere Ergebnisse unter definierten Bedingungen. Diese Erkenntnisse belegen jedoch nicht automatisch die Fähigkeit aktueller kommerzieller Hardware für jedes Harz und jede Bauteilgeometrie. [5] [3] [4]
Wofür sich CLIP-3D-Druck besonders eignet und wann ein anderes Verfahren besser passt
In der Praxis passt CLIP-3D-Druck besonders zu Anwendungen, bei denen ein validiertes Harzsystem, kontrollierte Nachhärtung, glatte Oberflächen und Rückverfolgbarkeit in der Produktion gemeinsam wichtig sind. Dazu zählen gut dokumentierte Fälle wie die Herstellung von Dentalmodellen und ausgewählte funktionale Polymerbauteile. Ebenso geeignet können komplexe elastomere Gitterstrukturen sein, bei denen geometrische Wiederholbarkeit und nachgelagerte Härtung zum Nutzen beitragen. Die Auswahl sollte auf dem Workflow beruhen: Veröffentlichte Maschinenoptik, Materialdatenblatt und Härtungsfolge tragen gemeinsam zur Endleistung bei. Auch Carbons eigene Dokumentation behandelt das Maßresultat als geometrie- und materialabhängig statt als universelle Größe. [8] [11] [12]
Ein anderes Verfahren kann geeigneter sein, wenn kostengünstige thermoplastische Prototypen, eine breite Auswahl handelsüblicher Materialien, sehr großformatige nylonorientierte Produktion oder ein einfacherer Workflow mit geringerer Abhängigkeit von der Nachhärtung gefragt sind. Dann können FFF/FDM, polymerbasierte Pulverbettverfahren oder eine andere Plattform der badbasierten Photopolymerisation besser passen. Der hilfreiche Vergleich fragt nicht nach dem „schnellsten“ Drucker, sondern nach der Verfahrensfamilie, die Geometrie, Materialverhalten, Prüfaufwand und Produktionsumfeld des Bauteils am besten entspricht.
FAQ
Was ist CLIP-3D-Druck beziehungsweise Continuous Liquid Interface Production?
Continuous Liquid Interface Production ist ein Verfahren der badbasierten Photopolymerisation. Es härtet Harz durch ein Bodenfenster aus und hält gleichzeitig eine dünne, sauerstoffgehemmte, nicht ausgehärtete Grenzschicht zwischen Fenster und wachsendem Bauteil aufrecht. Diese dauerhafte Grenzfläche erlaubt ein kontinuierlicheres Herausziehen als bei vielen unterbrochenen Bottom-up-Systemen. Unabhängige Übersichtsarbeiten beschreiben CLIP als kontinuierliches DLP innerhalb der breiteren Familie der badbasierten Photopolymerisation. Das ist die klarste Einordnung, ohne eine neue AM-Kategorie zu erfinden. [3] [4]
Wie funktioniert Continuous Liquid Interface Production Schritt für Schritt?
Ein projiziertes UV-Bild härtet das Harz durch das Bodenfenster des Bads aus. Gleichzeitig diffundiert Sauerstoff durch dieses Fenster und unterdrückt die Aushärtung in einer dünnen Totzone an der Grenzfläche. Weil das Bauteil nicht vollständig am Fenster haftet, kann es nach oben gezogen werden, während frisches Harz in den Spalt darunter nachströmt. Die ursprüngliche Arbeit verknüpfte dieses Verhalten mit Photonenfluss sowie optischen und Aushärtungseigenschaften des Harzes. Kontinuierliche Bewegung bleibt daher von eng kontrollierter Chemie und Optik abhängig. [4] [5]
Ist Carbon DLS dasselbe wie CLIP?
Nein. CLIP-3D-Druck ist der zugrunde liegende kontinuierliche Photopolymerisationsansatz. Carbon DLS ist Carbons kommerzielle Plattform um diesen Ansatz, einschließlich Hardware, Software, validierter Materialien und nachgelagerter Härtung. Diese Unterscheidung ist wichtig, weil eine Carbon-Aussage zu Durchsatz, Materialeigenschaften oder Maßverhalten nicht nur eine Aussage über ein sauerstoffdurchlässiges Fenster ist. Carbons Hinweise erklären außerdem, dass das Maßresultat von Geometrie, Harz und Temperverfahren abhängt. [6] [8] [12]
Ist CLIP tatsächlich „schichtlos“ oder nur kontinuierlicher als SLA/DLP?
„Schichtlos“ sollte als zugeordnete Kurzbezeichnung und nicht als wörtliche technische Definition verstanden werden. Carbons Pressemitteilung von 2015 verwendete diesen Begriff. Die nachfolgende PNAS-Arbeit behandelte reduzierte Treppeneffekte und berichtete isotrope mechanische Eigenschaften unter den untersuchten Bedingungen. Die technisch belastbarere Beschreibung lautet: CLIP nutzt eine kontinuierliche sauerstoffgehemmte Grenzfläche, die sichtbare Schichtartefakte verringern und einen großen Teil des üblichen Stopp- und Trennzyklus vieler schnittbasierter Bottom-up-Systeme vermeiden kann. [6] [5] [4]
Welche Harz- und Materialfamilien werden für CLIP/DLS verwendet, und warum sind Hobbyharze nicht gleichwertig?
Öffentliche Carbon-Dokumentationen belegen starre Polyurethane, elastomere Polyurethane, Epoxide, Silikonurethane sowie Dental- und Modellmaterialien. Eine begutachtete Studie dokumentiert außerdem Cyanatester als Chemiebeispiel. Hobbyharze sind nicht gleichwertig, weil das Materialverhalten bei CLIP/DLS als Workflow einschließlich Druckzustand, Waschmethode und abschließender Härtung dokumentiert ist. In Dual-Cure-Systemen ist das gedruckte Grünteil erst die erste Stufe des Materials. [8] [13] [14] [15] [16] [17] [26]
Wie schnell ist CLIP im Vergleich zu anderen Harzbadverfahren: mm/h oder Bauteile pro Tag?
Betrachten Sie zwei Geschwindigkeitsgrößen statt nur einer. Die ursprüngliche CLIP-Arbeit berichtete Ziehgeschwindigkeiten von Hunderten Millimetern pro Stunde und ein Beispiel mit 500 mm/Stunde, das in weniger als 10 Minuten etwa 5 cm erreichte. Das ist eine Prozessgeschwindigkeit. Carbons Produktionsseiten nennen dagegen den Workflow-Durchsatz: auf einer Seite 800–1000 Modelle für transparente Aligner pro Tag mit einem L1, auf einer anderen bis zu 1900 Modelle pro Tag und 30 Modelle in nur 20 Minuten. Diese Herstellerangaben gelten für bestimmte Workflows, nicht universell. [4] [19] [20]
Was steuert die Totzonendicke, und warum ist sie für Genauigkeit und Oberflächengüte wichtig?
In der ursprünglichen CLIP-Arbeit lag die Totzonendicke in der Größenordnung einiger zehn Mikrometer und wurde unter anderem durch Photonenfluss sowie optische und Aushärtungseigenschaften des Harzes gesteuert. Sie ist wichtig, weil die Totzone die Haftung des Bauteils am Fenster verhindert und zugleich beeinflusst, wie scharf die Aushärtungsfront nahe der Grenzfläche kontrolliert wird. Wird die Zone instabil, können Haftung, Harznachfluss und Maßverhalten leiden. Die Totzone ist deshalb eine zentrale Prozessregelgröße und kein Marketingdetail. [4] [3]
Quellen
- ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary
- NIST — Badbasierte Photopolymerisation
- Nature-Übersichtsarbeit — CLIP als kontinuierliches DLP innerhalb der badbasierten Photopolymerisation
- Tumbleston et al., Science 2015, PDF-Kopie — Continuous liquid interface production of 3D objects
- Janusziewicz et al., PNAS 2016 — Layerless fabrication using CLIP
- Carbon-Pressemitteilung — Carbon3D introduces CLIP breakthrough technology for layerless 3D printing
- Washington Post — unabhängige Bestätigung der zeitlichen Einordnung im März 2015
- Carbon-Whitepaper zu Dual-Cure-Materialien
- NIST Technical Note 1297, Anhang D1 — Terminologie
- JCGM 200:2012 International Vocabulary of Metrology (VIM)
- Carbon-Produktseite M3 / M3 Max
- Carbon DLS Design Quick Guide
- Technisches Datenblatt Carbon RPU 70
- Technisches Datenblatt Carbon EPX 82
- Technisches Datenblatt Carbon EPU 45
- Technisches Datenblatt Carbon SIL 30
- Technisches Datenblatt Carbon DPR 10, Rev E, 2026-05-20
- Carbon-Blog — DLS-Genauigkeit für Dentalmaterialien
- Carbon-Branchenseite zur Kieferorthopädie
- Carbon-L1-Infoblatt zum Tiefziehen
- OSHA Hazard Communication Standard 29 CFR 1910.1200
- CPSC-Seite zu freiwilligen Standards mit Verweis auf UL 2904
- PAMA-Sicherheitsplakat für 3D-Drucker
- Begutachtete Studie zu Gitterstrukturen und Dämpfung mit Carbon EPU 41 auf Carbon L1
- Studie zu provisorischen Dentalkronen mit Beschreibung des DLS-/CLIP-Mechanismus
- Begutachteter Nachweis der Cyanatester-Chemie von CE 221




