
Zusammenfassung
Beim Endlosfaser-3D-Druck werden während der additiven Fertigung lange, durchgehende Verstärkungsfasern in eine Polymermatrix eingebettet. [1] Statt Fasern als kurz geschnittenen Füllstoff zu verwenden, führt das Verfahren die Verstärkung entlang geplanter Lastpfade. Die entstehenden mechanischen Eigenschaften hängen daher von Faserausrichtung, Bindungsqualität, Poren und Druckaufbau ab. [8] [19] ISO/ASTM 52900 liefert das allgemeine Vokabular. Aktuelle Übersichtsarbeiten behandeln Anisotropie als zentrales konstruktives Merkmal und nicht als Randaspekt. [1] [19] In einer veröffentlichten Studie zu basaltfaserverstärktem PA12 unterschieden sich die Eigenschaften längs und quer zur Faser deutlich. Das unterstreicht, dass gedruckte Endlosfaserbauteile als richtungsabhängige Verbundwerkstoffe bewertet werden sollten und nicht als gleichmäßig festere Kunststoffe. [16]
Was ist Endlosfaser-3D-Druck?
Endlosfaser-3D-Druck ist nicht dasselbe wie das Drucken mit kohlenstofffasergefülltem Filament. [1] Kurzfaserfilament kann die Steifigkeit erhöhen oder Verzug verringern, doch seine kurzen Fasern bilden keinen durchgehenden Lastpfad. [1] [8] Bei der Endlosfaserverstärkung bleibt der Strang intakt, sodass er Lasten entlang ausgewählter Werkzeugbahnen aufnehmen kann. [8]
Hilfreich ist außerdem die Trennung zwischen allgemeinen Verfahrensbegriffen und Herstellerbezeichnungen. [1] ISO/ASTM 52900 stellt das Vokabular der additiven Fertigung bereit, während ISO/ASTM 52903-1 die Ausgangsmaterialien für Systeme zur Materialextrusion von Kunststoffen behandelt. [1] [2] In dieser Normensprache ist Materialextrusion die übergeordnete Kategorie. FFF und FDM sind verbreitete Branchenbezeichnungen für verwandte Auftragsverfahren; Namen wie CFF oder CFR beschreiben dagegen bestimmte Implementierungen und nicht die allgemeine Verfahrensfamilie. [1] [8] In vielen kommerziellen Systemen wird die Faser in ein gedrucktes Matrixbauteil eingebettet, statt allein gedruckt zu werden. Das breitere Forschungs- und Anwendungsfeld umfasst jedoch auch später erläuterte Varianten ohne thermoplastische Matrix. [8] Endlosfaserverstärkter 3D-Druck lässt sich somit am besten als Verbundwerkstoffauftrag mit gezielt geführten Verstärkungsbahnen verstehen, nicht als gewöhnlicher Kunststoffdruck mit einem festeren Füllstoff. [1] [8]
- Matrixmaterial
- durchgehende Verstärkung
- Druckbahn / Faserausrichtung
- Konsolidierungs- oder Bindungsmechanismus
Historischer Hintergrund: vom Verbundlaminat zur additiven Fertigung mit Endlosfasern
Vor der additiven Fertigung mit Endlosfasern wurden strukturelle Polymerverbundwerkstoffe gewöhnlich durch das Ablegen von Prepregs oder trockenen Fasern in Formen hergestellt. Darauf folgten Aushärtung und Konsolidierung im Autoklaven oder in einer Presse. Daneben gab es stärker automatisierte Methoden wie automatisierte Faserablage und Filamentwickeln. [19] [20] Diese Verfahren bleiben wichtig, weil sie hohe Faseranteile und reproduzierbare Laminate ermöglichen. Sie sind allerdings auch auf Werkzeuge, Vorrichtungen und eine Prozessplanung angewiesen, die weniger flexibel sind als digitale Werkzeugbahnen. [20] [21] Die additive Endlosfaserfertigung entstand als ergänzender Ansatz, der Verstärkung dort platziert, wo der Lastpfad sie benötigt, und die Abhängigkeit von Werkzeugen teilweise reduziert. [19] [21] Übersichtsarbeiten sehen darin eine Erweiterung der Gestaltungsfreiheit bei Verbundwerkstoffen, keinen pauschalen Ersatz für konventionelle Laminate. [19] [20] Historische Beispiele wie Fiber von Desktop Metal und Arevo passen in diesen Übergang. Sie sollten als Kontext und nicht als aktuelle Kaufberatung verstanden werden, zumal Stratasys am 4. März 2024 die Übernahme des Technologieportfolios von Arevo bekannt gab. [13] [24]
Technische Grundlagen: Matrix, Faser und Lastpfade
In Endlosfaser-Verbundwerkstoffen ist die Faser das wichtigste axial lasttragende Element entlang ihrer Längsrichtung. Die Polymermatrix stabilisiert die Form, schützt die Verstärkung und überträgt Spannungen zwischen benachbarten Fasern und Schichten. [16] [19] Deshalb lässt sich ein verstärktes Polymerbauteil weder allein anhand der Harzauswahl noch allein anhand der Faser beurteilen. [19] [20]
Lastpfade und Faserausrichtung bestimmen den größten Teil des Nutzens. [19] Verläuft die Werkzeugbahn in Richtung der dominierenden Zug- oder Biegelasten, kann die Endlosfaserverstärkung Steifigkeit und Festigkeit in dieser Richtung deutlich erhöhen. [16] [19] Wirkt die Last quer zur Faserbahn oder durch die Bauteildicke, nimmt der Nutzen rasch ab. [16] Eine Studie zu basaltfaserverstärktem PA12 aus dem Jahr 2024 berichtete eine Zugfestigkeit längs zur Faser von 222.27 MPa gegenüber 12.32 MPa quer dazu sowie einen Längsmodul von 17.96 GPa gegenüber 1.43 GPa quer dazu, bei einem effektiven Basaltfaservolumenanteil von 18%. [16] Eine separate Optimierungsstudie ermittelte für den Faserwinkel einen Beitrag von 54.13% zum grauen Relationsgrad. Das verdeutlicht, wie stark die Ausrichtung das Ergebnis bestimmen kann. [18]
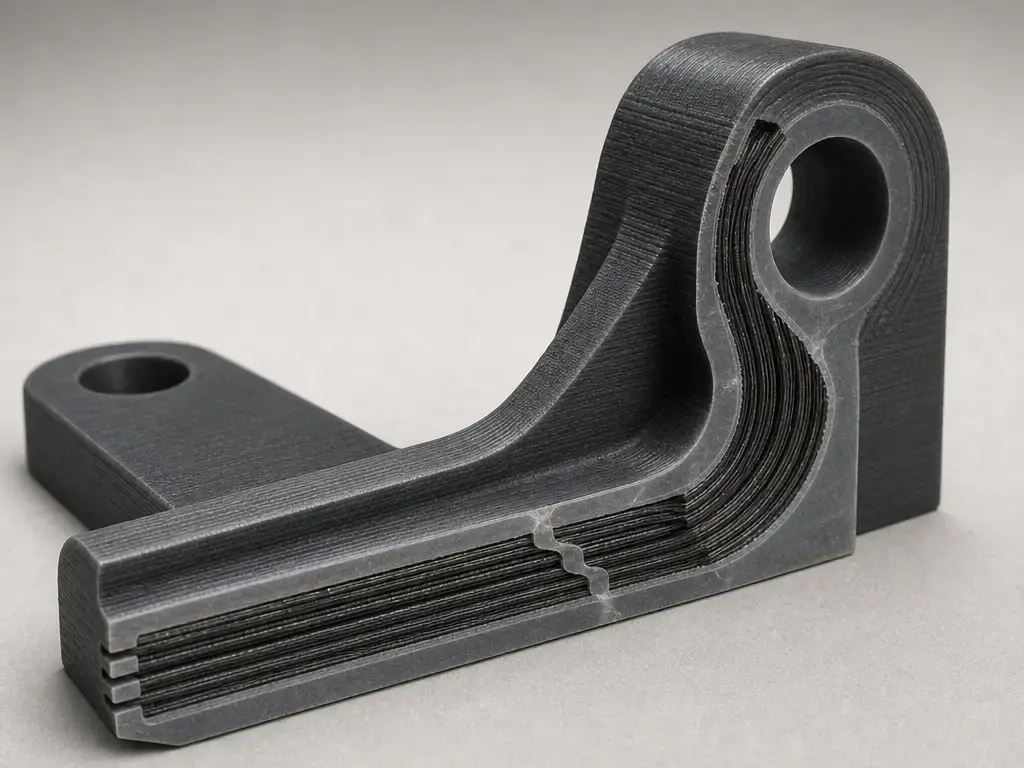
Festigkeit und Steifigkeit sind unterschiedliche Eigenschaften. [19] Der Zugmodul beschreibt den Widerstand gegen elastische Verformung, die Zugfestigkeit hingegen die Spannung beim Versagen. [3] [19] Ein Bauteil kann steifer werden, ohne im gleichen Maß widerstandsfähiger gegen Risse, Aufspaltung oder Schäden zwischen den Lagen zu werden. [19] Bei realen Druckteilen beginnt das Versagen häufig an Faser-Matrix-Grenzflächen, zwischen Schichten oder in schubdominierten Bereichen, in denen die Matrix Lasten zwischen benachbarten Raupen oder Lagen übertragen muss. [17] [19] Forschung zur faserverstärkten Materialextrusion verknüpft schwache Grenzflächen und messbare Poren mit schlechteren mechanischen Eigenschaften. Eine Übersichtsarbeit nennt Porenanteile von bis zu 12% in gedruckten CF/PA6-Verbundwerkstoffen. [17] Probekörperdaten sind nützlich, müssen aber als Ergebnisse eines bestimmten Aufbaus statt als universelle Materialkonstanten gelesen werden. [19] [20]
Wie funktioniert endlosfaserverstärkter 3D-Druck?
Wie läuft endlosfaserverstärkter 3D-Druck praktisch ab? [8] Bei einem verbreiteten thermoplastischen Aufbau druckt ein Auftragssystem das Basispolymer, während ein zweites System Endlosfasern in ausgewählten Bereichen oder Schichten ablegt. [8] Die Verbundwerkstoffdokumentation von Markforged erklärt, dass die Faser durch eine zweite Düse eingebracht wird und nicht allein gedruckt werden kann. [8] Bei einer Coextrusion nach dem Anisoprint-Prinzip werden Matrix und Verstärkung anders zusammengeführt. CF3D von Continuous Composites nutzt dagegen robotergestützten Auftrag und UV-Aushärtung in Echtzeit statt herkömmlichem thermoplastischem FFF. [11] [15]
Entscheidend ist, wo die Faser verlaufen soll und ob die zusätzliche Verstärkung die Einschränkungen der Bahnplanung rechtfertigt. [18] Die entlang der Druckbahn gemessenen Eigenschaften im Anisoprint-Datenblatt zeigen, dass die Messrichtung Bestandteil des Ergebnisses ist. [11] Eine Optimierungsstudie berichtete als Optimum 80% Fülldichte, 0° Faserwinkel, Kohlenstofffaserlagen an Position 12–13 und eine Dehnrate von 10 mm/min. Der Faserwinkel trug 54.13% zum grauen Relationsgrad bei. [18] Praktisch besteht der Workflow daher aus Konstruktion, Bahnführung, Druck und Überprüfung, nicht nur aus einer Materialwahl. [8] [23]
- CAD-Modell importieren.
- Matrix und Faser auswählen.
- Bauteil nach Belastung und Druckbarkeit ausrichten.
- Fasern entlang der Lastpfade oder in ausgewählten Schichten platzieren.
- Matrix und Verstärkung drucken.
- Bauteil für die Anwendung prüfen, testen oder qualifizieren.
Arten der additiven Fertigung mit Endlosfasern
Die additive Fertigung mit Endlosfasern ist keine einzelne Maschinenkategorie. [20] Zur Verfahrensfamilie gehören düsenbasierte thermoplastische Systeme, Coextrusionsansätze, die Ablage schmaler Bänder und robotergestützte Harzaushärtungsverfahren. [13] [14] [15] Gemeinsam ist ihnen die Durchgängigkeit langer Fasern. Sie unterscheiden sich darin, wie die Fasern zugeführt, geführt, benetzt oder vorimprägniert und im wachsenden Bauteil konsolidiert werden. [14] [15] [20]
| Verfahrensfamilie | Matrix / Ausgangsmaterial | Konzept der Faserablage | Hinweise |
|---|---|---|---|
| FFF/CFF mit zwei Düsen | Thermoplastisches Basisfilament | Eine zweite Düse legt Endlosfasern in ausgewählten Schichten ab | Beispiel nach dem Markforged-Prinzip |
| Verbundfaser-Coextrusion | Thermoplast und vorimprägnierte Verbundfaser | Faser und Matrix werden gemeinsam extrudiert oder beim Auftrag verbunden | Beispiel nach dem Anisoprint-Prinzip |
| Mikroautomatisierte Faserablage | Thermoplastisches Band / Prepreg-ähnliches Format | Ein Verdichtungskopf legt schmales Endlosfaserband ab | Desktop Metal Fiber als historisches Beispiel |
| Robotergestütztes duroplastisches CF3D | UV-härtendes Duroplastharz | Faserbündel wird abgelegt und in Echtzeit ausgehärtet | Beispiel von Continuous Composites |
Desktop Metal Fiber und Arevo dienen hier als historische oder kontextuelle Referenzen, nicht als aktuelle Kaufempfehlungen, solange ihre gegenwärtige Verfügbarkeit nicht separat überprüft wird. [13] [24]
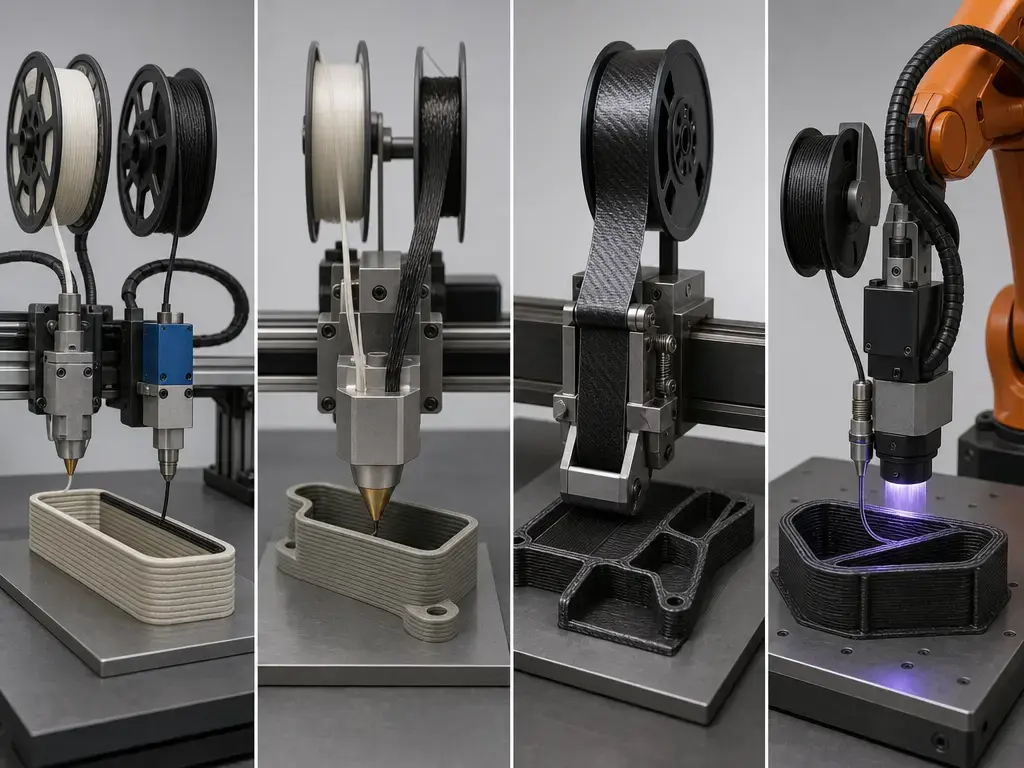
Die Tabelle ist als Einteilung von Auftragsmethoden zu verstehen, nicht als Rangliste von Marken. [20] CFF-Systeme nach dem Markforged-Prinzip stehen für das düsenbasierte Einlegen von Fasern im thermoplastischen Druck. [8] Die Coextrusion nach dem Anisoprint-Prinzip bleibt in der thermoplastischen Familie, verändert jedoch die Zusammenführung von Verstärkung und Matrix. [11] Die historische Fiber-Plattform von Desktop Metal veranschaulicht den μAFP-Zweig mit 3 mm breitem Band, Faserbündeln bis 12K und damaligen Angaben von bis zu 60% Faservolumenanteil. [14] CF3D von Continuous Composites gehört zu einer anderen Familie, weil es Fasern robotergestützt führt und ein Harzsystem in Echtzeit mit UV-Licht aushärtet. [15]
Welche Materialien werden beim 3D-Druck mit Endloskohlenstofffasern verwendet?
Die Materialwahl beim 3D-Druck mit Endloskohlenstofffasern ist immer eine Frage der Kombination aus Matrix und Verstärkung, nicht der Faser allein. [8] [11] Veröffentlichte Hersteller- und Forschungsdaten zeigen, dass sowohl die Faserklasse als auch der Aufbau des Auftragssystems das Endergebnis prägen. [11] [19]
Dokumentierte kommerzielle Beispiele
Kommerzielle Dokumentationen behandeln mehr als nur Endloskohlenstofffasern. [8] Markforged nennt Endloskohlenstofffasern, Glasfasern, Aramidfasern vom Kevlar-Typ und HSHT-Glasfasern als Verstärkungsoptionen für Verbund-Basismaterialien wie Onyx, ein mit Mikrokohlenstofffasern gefülltes Nylon. [8] In den Herstellerdaten von Markforged wird Onyx mit 2.4 GPa Zugmodul, 40 MPa Zugspannung an der Streckgrenze, 71 MPa Biegefestigkeit, 145 °C Wärmeformbeständigkeitstemperatur und 1.2 g/cm³ Dichte angegeben. [8] Dieselben Herstellerdaten nennen für die Prüfplatte aus Endloskohlenstofffaser-Verbundwerkstoff 800 MPa Zugfestigkeit, 60 GPa Zugmodul, 420 MPa Druckfestigkeit, 540 MPa Biegefestigkeit und 51 GPa Biegemodul. [8] Markforged weist außerdem darauf hin, dass seine Faserverbund-Prüfplatten vollständig gefüllte, unidirektionale 0°-Proben waren. Diese Zahlen sind daher herstellerspezifische Probekörperdaten und keine allgemeinen Bauteileigenschaften. [8] Anisoprint dokumentiert PETG mit Endloskohlenstofffasern entlang der Druckbahnen mit 774.4 ± 27.1 MPa Zugfestigkeit, 56.6 ± 0.4 GPa Zugmodul, 1.3 ± 0.02% Bruchdehnung im Zugversuch und 1.4 g/cm³ Dichte. [11] [12] Dasselbe Datenblatt nennt für PETG mit Endlosbasaltfasern 604.1 ± 16.9 MPa Zugfestigkeit und 22.6 ± 0.3 GPa Zugmodul. Die Endlosfaserverstärkung ist somit nicht auf Kohlenstofffasern beschränkt. [11]
Plattformspezifische Matrix- und Faserklassen
Diese Vielfalt darf nicht mit universeller Kompatibilität verwechselt werden. [19] Manche kommerziellen Systeme konzentrieren sich auf Nylon oder andere polyamidbasierte Grundmaterialien, andere auf PETG-basierte Coextrusion. Robotergestützte Duroplastsysteme bilden wiederum einen eigenen Zweig. [8] [11] [15] Kohlenstofffasern sind die bekannteste Verstärkung, doch auch Glasfasern, Aramidfasern vom Kevlar-Typ und Basalt sind in den herangezogenen Quellen dokumentiert. [8] [11] Welche Materialien beim 3D-Druck mit Endloskohlenstofffasern eingesetzt werden können, hängt deshalb von der validierten Materialliste der jeweiligen Maschine, dem Düsenaufbau und der Konsolidierungsmethode ab. [8] [11] Für Hochtemperaturmatrizen wie PEEK, PEKK oder Polymere der Klasse PEI/ULTEM wurde in den Quellen keine belastbare Kennzahl gefunden, die eine hier sicher verallgemeinerbare, plattformübergreifende Kompatibilitätsaussage erlaubt. [10] [15] [22] Continuous Composites bestätigt die duroplastische CF3D-Familie auf seiner offiziellen Technologieseite, nennt dort jedoch keine verlässliche universelle Leistungskennzahl für einen direkten Vergleich mit thermoplastischen Herstellerproben. [15]
Leistungskennwerte: Festigkeit, Steifigkeit, Anisotropie und Normen
Mechanische Eigenschaften dieser Werkstoffklasse müssen zusammen betrachtet werden, nicht als einzelne Spitzenzahl. [19] Zugfestigkeit, Zugmodul, Biegefestigkeit, Druckfestigkeit, Dichte und Porenanteil beantworten unterschiedliche Fragen. [3] [4] [6] [17] Beispielsweise nennen die Herstellerdaten von Markforged für Onyx 2.4 GPa Zugmodul und 40 MPa Zugspannung an der Streckgrenze. Dieselbe Quelle gibt für die Prüfplatte mit Endloskohlenstofffasern 800 MPa Zugfestigkeit, 60 GPa Zugmodul, 420 MPa Druckfestigkeit und 540 MPa Biegefestigkeit an. [8] Anisoprint nennt für PETG mit Endloskohlenstofffasern eine Dichte von 1.4 g/cm³ und berichtet die Eigenschaften entlang der Druckbahnen. [11]
Normen sind wichtig, weil Verbundwerkstoffproben und Kunststoffproben keine austauschbaren Nachweise liefern. [3] ASTM D3039/D3039M ist die maßgebliche Norm für Zugprüfungen in der Ebene an Polymermatrix-Verbundwerkstoffen mit hochmoduligen Fasern. [3] ASTM D6641/D6641M-23 behandelt die Druckprüfung mit einer Vorrichtung zur kombinierten Lasteinleitung. [6] ASTM D638 ist die Zugprüfnorm für Kunststoffe. [5] ASTM D790-25 behandelt Biegeeigenschaften, weist jedoch darauf hin, dass keine Biegefestigkeit bestimmt werden kann, wenn Materialien an der Außenoberfläche innerhalb der Dehngrenze von 5.0% weder brechen noch plastisch nachgeben. [4] Diese Unterscheidung ist relevant, weil Kennwerte von Basiskunststoffen und Endlosfaserverbunden häufig mit unterschiedlichen Probengeometrien und Versagensannahmen ermittelt werden. [3] [4] [5] [6]
- Welche Norm wurde verwendet?
- War der Probekörper unidirektional aufgebaut?
- Wie hoch war der Faservolumenanteil?
- Wurde der Wert entlang der Faserbahn gemessen?
- Wurde das Bauteil flach, auf der Kante oder aufrecht gedruckt?
- Wurde die Matrix hinsichtlich ihrer Feuchte konditioniert?
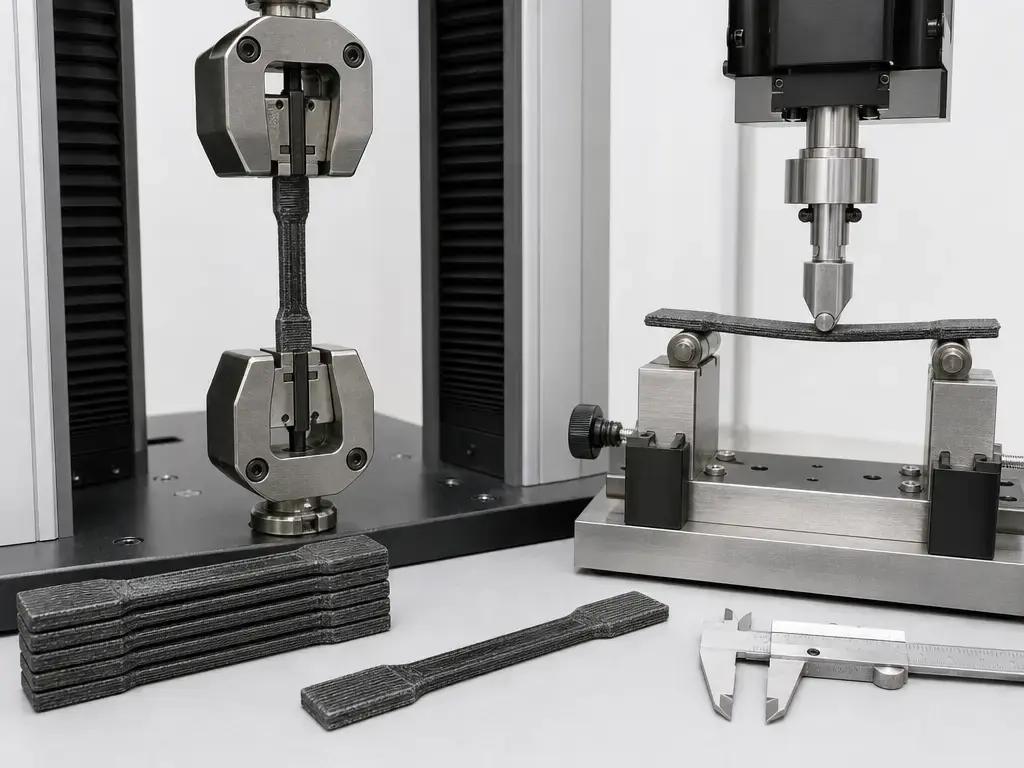
Herstellerangaben sind nur zusammen mit ihrem Prüfkontext aussagekräftig. [8] Markforged erklärt, dass seine Faserdaten aus vollständig gefüllten unidirektionalen 0°-Platten stammen, die ohne Wände gedruckt wurden. Das Datenblatt weist ausdrücklich darauf hin, dass Kundenbauteile nach Kundenspezifikationen geprüft werden müssen, weil die Leistung von Faserlayout, Bauteildesign, Lastfall und Fertigungsbedingungen abhängt. [8] Auch Anisoprint berichtet Werte entlang der Druckbahnen. Die Faserrichtung ist damit Bestandteil der Messung. [11] Veröffentlichte Forschung zeigt, warum dies wichtig ist. [16] In der Basaltstudie lagen die gemessenen Porenanteile je nach Material und Orientierung bei 3.5 bis 5.6%, 2.9 bis 6.7% und 1.4 bis 5.7%. Eine Übersichtsarbeit zu Defekten aus dem Jahr 2024 nennt Porenanteile von bis zu 12% in gedruckten CF/PA6-Verbundwerkstoffen und verknüpft schlechte Grenzflächen mit geringeren Eigenschaften. [16] [17] Eine aktuelle Übersichtsarbeit fasste außerdem Versuche mit duroplastischen Endlosfaserwerkstoffen zusammen, bei denen Düsen mit 0.8, 1.0 und 1.2 mm sowie Abstände von 0.75 bis 1.1 mm eingesetzt wurden. Berichtet wurden Zugfestigkeiten von 148 bis 232 MPa, Elastizitätsmoduln von 21.1 bis 31.2 GPa, Biegefestigkeiten von 220.2 bis 345.7 MPa und Biegemoduln von 10.2 bis 16.5 GPa. [19] Schichthöhe, Maßgenauigkeit und Bauraum gehören zu einer anderen Kategorie. [9] [10] Für den X7 werden 50 bis 250 μm Schichthöhe und für den FX20 je nach Düsenmodus bis zu 525 × 400 × 400 mm Bauraum angegeben. Diese Maschinenspezifikationen beweisen für sich allein jedoch keine bessere Passung, Festigkeit oder Wiederholbarkeit am fertigen Verbundbauteil. [9] [10]
Anwendungen: wo Endlosfaser-3D-Druck sinnvoll ist
Endlosfaser-3D-Druck kann sich für Bauteile eignen, die in bestimmten Richtungen höhere Steifigkeit oder Tragfähigkeit benötigen. Das gilt besonders dann, wenn ein reines Thermoplastbauteil zu nachgiebig wäre und ein spanend gefertigtes Metallteil unverhältnismäßig teuer oder schwer. [19] [21] Herstellerdaten von Probekörpern erklären das Interesse an dieser Technik. [8] Gegenüber reinem Onyx weist Markforged für seine verstärkten Prüfplatten deutlich höhere Zug- und Biegekennwerte aus. Die PETG-basierten Daten von Anisoprint zeigen ähnliche richtungsabhängige Verbesserungen in einer anderen Systemfamilie. [8] [11] Übersichtsarbeiten ordnen dies als gezielte Einsatzfälle ein, nicht als universellen Ersatz. [19] [21]
In der Praxis eignen sich meist Bauteile mit bekannten Lastpfaden, begrenzten Folgen eines Versagens und einem klaren Grund für lokale Faserverstärkung statt eines durchgehend gleichartigen Vollmaterials. [19] [21] Deshalb wird das Verfahren häufig für technische Hilfsmittel, Werkzeuge und verstärkte Polymerkomponenten untersucht, bei denen sich Fasern um Bohrungen, entlang von Armen oder durch Biegezonen führen lassen. [21] Konstruktionsleitfäden der Hersteller verwenden ähnliche Beispiele. Die allgemeinere Aussage lautet jedoch: Der Nutzen entsteht durch gerichtete Verstärkung und geringere Werkzeugabhängigkeit, nicht dadurch, dass jeder gedruckte Verbundwerkstoff automatisch für tragende Aufgaben geeignet wäre. [23]
- Führungsvorrichtungen
- Spannvorrichtungen
- Werkzeuge
- Halterungen
- Roboter-Endeffektoren
- Prüfvorrichtungen
- Funktionsprototypen
- Ersatzteile in kleinen Stückzahlen
Einschränkungen und Konstruktionsrisiken
Endlosfaserverstärkung ersetzt keine mechanische Auslegung. [16] [19] Diese Bauteile sind bewusst anisotrop. Dieselbe Geometrie kann sich deshalb in Faserrichtung, quer dazu und durch die Dicke sehr unterschiedlich verhalten. [16] [18]
Die wichtigsten Risiken sind verbundwerkstoffspezifisch. [17] Die Eigenschaften in Z-Richtung und die Schichthaftung bleiben häufig hinter den Eigenschaften in der Bauteilebene zurück. [16] [17] Poren, unvollständige Imprägnierung, schwache Faser-Matrix-Grenzflächen, Faserbrüche, Delamination und schubdominiertes Versagen können den nominellen Nutzen einer Faserverstärkung vollständig aufheben. [17] [19] Die Basaltstudie von 2024 ermittelte eine deutliche Schwäche in bestimmten Richtungen sowie Porenanteile von 1.4 bis 5.7%, 2.9 bis 6.7% und 3.5 bis 5.6%. Die Übersichtsliteratur zu Defekten berichtet bis zu 12% Porenanteil in gedruckten CF/PA6-Verbundwerkstoffen. [16] [17] Die Faserausrichtung kann das Ergebnis dominieren. Eine Optimierungsstudie ermittelte für den Faserwinkel einen Beitrag von 54.13% zum grauen Relationsgrad. [18] Feuchteempfindlichkeit nylonartiger Matrizen und Grenzen für enge Kurvenradien eines durchgehenden Faserstrangs schaffen zusätzliche Konstruktionsbedingungen. [17] [19]
Hinzu kommen praktische Grenzen auf Systemebene. [19] Endlosfaser-Workflows sind häufig langsamer und erfordern mehr Qualifizierung als einfacher Thermoplastdruck, weil Verstärkungsplatzierung, Prüfung und Wiederholbarkeit gezielt beherrscht werden müssen. [19] Proprietäre Ökosysteme können die Materialauswahl und die Freiheit der Bahnplanung einschränken. Profitiert das Bauteil nicht von gerichteter Verstärkung, steigen die Kosten schnell ohne entsprechenden Nutzen. [19] Übersichten zu Düsengröße, Bahnabstand und Prozessregelung bei thermoplastischen wie duroplastischen Varianten zeigen ein weiterhin stark parameterabhängiges Prozessfenster. Anwendungsspezifische Prüfungen sind daher verlässlicher als die Annahme, Probekörperwerte ließen sich unmittelbar auf jedes Bauteil übertragen. [19] [21]
Aktuelle Forschung und Marktumfeld
Die aktuelle Forschung zur additiven Endlosfaserfertigung beschäftigt sich mit Bahnplanung, Topologieoptimierung, mehrachsigem Auftrag, verbesserter Imprägnierung, Defekterkennung und Messverfahren, die Prozesssignale mit der Bauteilqualität verknüpfen. [7] [17] [19] NIST behandelt die additive Fertigung von Verbundwerkstoffen als aktives Gebiet der Messtechnik. Auch aktuelle Übersichtsarbeiten betonen den Bedarf an einem besseren Verständnis der Zusammenhänge zwischen Prozess und Eigenschaften statt an weiteren Spitzenwerten. [7] [19] Besonders wichtig bleibt die Defekterkennung, weil Poren, Bindungsfehler und Fehler bei der Faserplatzierung klein sein können, aber große mechanische Folgen haben. [17]
Der Markt hat sich so stark verändert, dass historische Einordnung wichtig ist. [13] Beim Fiber-Start im Jahr 2019 nannte Desktop Metal einen Bauraum von 310 × 240 × 270 mm, bis zu 60% Endlosfaseranteil und Abonnementpreise ab $3,495 pro Jahr für Fiber LT beziehungsweise $5,495 pro Jahr für Fiber HT. [13] [14] Das sind damalige Markteinführungsangaben, keine Hinweise auf heutige Verfügbarkeit. [13] Auch Arevo sollte als historisches Beispiel gelten, sofern die Situation nicht am Veröffentlichungstag erneut geprüft wird: Stratasys gab am 4. März 2024 die Übernahme des Technologieportfolios von Arevo bekannt. [24] Beständiger ist die Erkenntnis, dass sich Eigentumsverhältnisse bei Maschinenanbietern schneller ändern als die grundlegenden technischen Fragen zu Verstärkungsplatzierung, Konsolidierung und Messtechnik. [19] [24]
Endlosfaser-3D-Druck: Fazit für Ingenieure und Konstrukteure
Endlosfaser-3D-Druck ist besonders nützlich, wenn die Konstruktion die Verstärkung an realen Lastpfaden ausrichten kann und die Anwendung Anisotropie sowie Prüf- und Qualifizierungsaufwand zulässt. [1] [19] Nach ISO/ASTM gehört er zur additiven Fertigung. Technisch verhält er sich jedoch eher wie eine Methode zur Auslegung richtungsabhängiger Verbundwerkstoffe als wie eine einfache Einstellung für festeren Kunststoff. [1] [19] Veröffentlichte Studien zeigen starke Orientierungseffekte, und Optimierungsarbeiten belegen, dass der Faserwinkel das Ergebnis bestimmen kann. Das Verfahren belohnt daher eine gute Bahnplanung stärker als die bloße Anwesenheit von Fasern. [16] [18] Praktisch ist nicht entscheidend, ob Endlosfasern grundsätzlich beeindruckende Eigenschaften haben, sondern ob ein bestimmtes Bauteil sie nachweisbar und reproduzierbar nutzen kann. [19]
FAQ
Was ist Endlosfaser-3D-Druck?
Dabei handelt es sich um ein additives Fertigungsverfahren, das während des Drucks lange, durchgehende Verstärkungsfasern in eine Polymermatrix einbringt. [1] Der wesentliche Unterschied zu Kurzfaserfilament besteht darin, dass die Verstärkung kontrollierten Bahnen folgen und Lasten entlang ihrer Länge aufnehmen kann. [8] Die wichtigste Einschränkung ist die Anisotropie: In Faserrichtung ist das gedruckte Bauteil gewöhnlich deutlich fester und steifer als quer dazu. [16] Damit handelt es sich um einen Prozess zur Verbundwerkstoffauslegung und nicht einfach um eine Option für festeres Filament. [19]
Wie funktioniert endlosfaserverstärkter 3D-Druck?
In den meisten Systemen bildet die Matrix die Bauteilform, während ein separater Mechanismus Endlosfasern in ausgewählten Bereichen oder Schichten ergänzt. [8] Thermoplastische Zweidüsensysteme platzieren Fasern im Bauteil, Coextrusionssysteme kombinieren Matrix und Verstärkung auf andere Weise, und Systeme nach dem CF3D-Prinzip legen Fasern mit UV-Aushärtung in Echtzeit ab. [8] [11] [15] Technisch zählt nicht nur, ob die Maschine Fasern ablegen kann, sondern ob sich diese am Lastpfad ausrichten und für das vorgesehene Bauteil ausreichend gut anbinden lassen. [18] [19]
Welche Materialien werden beim 3D-Druck mit Endloskohlenstofffasern verwendet?
Die herangezogenen Quellen dokumentieren Kohlenstofffasern, Glasfasern, Aramidfasern vom Kevlar-Typ und Basalt in Kombination mit plattformspezifischen Polymermatrizen. [8] [11] Markforged beschreibt das Basismaterial Onyx und mehrere Endlosfaserverstärkungen. Anisoprint dokumentiert PETG-basierte Optionen mit Endloskohlenstoff- und Endlosbasaltfasern und berichtet deren Eigenschaften entlang der Druckbahnen. [8] [11] Nicht jede Maschine unterstützt jede Faser oder jede Matrix. Die Kompatibilität muss daher für jede Plattform geprüft werden und lässt sich nicht aus dem allgemeinen Begriff Endloskohlenstofffaser-3D-Druck ableiten. [11] [19]
Wie unterscheiden sich ASTM D3039, D790, D638 und D6641 bei gedruckten Verbundwerkstoffen?
ASTM D3039/D3039M ist die maßgebliche Norm für Zugproben in der Ebene bei Polymermatrix-Verbundwerkstoffen mit hochmoduligen Fasern. [3] ASTM D6641/D6641M-23 dient der Bestimmung von Druckeigenschaften mit einer Vorrichtung zur kombinierten Lasteinleitung. [6] ASTM D638 ist die Zugprüfnorm für Kunststoffe. Sie ist für Basisharze nützlich, aber nicht die vorrangige Zugprüfnorm für Endlosfaser-Verbundproben. [5] ASTM D790-25 behandelt Biegeeigenschaften und enthält eine Einschränkung bei 5.0% Dehnung für Fälle, in denen die Außenoberfläche innerhalb dieser Grenze weder bricht noch plastisch nachgibt. [4] Beim Zahlenvergleich sollte außerdem angegeben werden, ob die Probe unidirektional aufgebaut war und ob der Wert entlang der Faserbahn gemessen wurde. [3] [11]
Warum sind Faserwinkel und Lastpfade so wichtig?
Endlosfasern tragen Lasten am besten entlang ihrer Länge. Der größte Nutzen entsteht deshalb, wenn die Faserbahn dem tatsächlichen Lastpfad des Bauteils entspricht. [16] [19] Verläuft die Belastung quer zur Faser oder durch die Dicke, können die Eigenschaften stark abfallen. Das Versagen kann sich dann zu Grenzflächenproblemen, Delamination oder Schubversagen verlagern. [16] [17] Eine Optimierungsstudie ermittelte für den Faserwinkel einen Beitrag von 54.13% zum grauen Relationsgrad. Das zeigt deutlich, dass die Ausrichtung wichtiger sein kann als manche andere Druckeinstellung. [18]
Lohnt sich Endlosfaser-3D-Druck von Markforged?
Eine Bewertung kann sich lohnen, wenn ein Team einen ausgereiften Workflow zur Materialextrusion von Verbundwerkstoffen benötigt und das Bauteil von gerichteter Verstärkung statt von gleichmäßig erhöhter Materialfestigkeit profitiert. [8] [23] Markforged ist ein wichtiges Herstellerbeispiel. Seine veröffentlichten Werte sind jedoch herstellerspezifische Probekörperdaten bestimmter Prüfplatten und keine universellen Garantien für fertige Bauteile. [8] Praktisch muss geprüft werden, ob die Plattform besser zu Ihren Lastfällen, Prüfmethoden, Matrixanforderungen und Grenzen der Bahnführung passt als einfacher Thermoplastdruck oder konventionellere Verbundfertigung. [19]
Können 3D-gedruckte Endlosfaserbauteile Metall ersetzen?
Manchmal, in ausgewählten Anwendungen mit bekannten Lasten, Umgebungsbedingungen und Folgen eines Versagens. [19] [21] Daraus folgt keine allgemeine Regel für den Ersatz von Metall. [19] Auch gedruckte Verbundbauteile können unter Anisotropie, Poren, Grenzflächenproblemen und geometrieabhängigen Schwächen leiden. [16] [17] Verlässlicher ist die Aussage, dass sie nach anwendungsspezifischen Prüfungen bestimmte Kunststoff-, Aluminium- oder Werkzeugbauteile ersetzen können. Sie erreichen nicht automatisch die Eigenschaften von Metall oder konventionell laminierten Luftfahrt-Verbundwerkstoffen. [19] [21]
Quellen
- ISO/ASTM 52900:2021. Additive manufacturing – General principles – Fundamentals and vocabulary. https://www.iso.org/standard/74514.html
- ISO/ASTM 52903-1:2020. Material extrusion-based additive manufacturing of plastic materials – Feedstock materials. https://www.iso.org/obp/ui?_escaped_fragment_=iso%3Astd%3Aiso-astm%3A52903%3A-1%3Aed-1%3Av1%3Aen
- ASTM D3039/D3039M. Standard Test Method for Tensile Properties of Polymer Matrix Composite Materials. https://store.astm.org/d3039_d3039m-00r06.html
- ASTM D790. Standard Test Methods for Flexural Properties of Unreinforced and Reinforced Plastics and Electrical Insulating Materials. https://store.astm.org/standards/d790
- ASTM D638. Standard Test Method for Tensile Properties of Plastics. https://store.astm.org/standards/d638
- ASTM D6641/D6641M-23. Standard Test Method for Compressive Properties of Polymer Matrix Composite Materials Using a Combined Loading Compression Test Fixture. https://store.astm.org/d6641_d6641m-23.html
- NIST. Additive Manufacturing of Composites. https://www.nist.gov/additive-manufacturing/research-areas/materials/composites
- Markforged. Verbundwerkstoff-Datenblatt, Rev. 5.0. https://static.markforged.com/downloads/composites-data-sheet.pdf
- Markforged. X7-Produktspezifikationen als PDF. https://www-objects.markforged.com/craft/3d_printers_detail/x7/F-PR-3012.pdf
- Markforged. FX20-Produktspezifikationen als PDF. https://web-objects.markforged.com/craft/downloads/F-PR-3016-1.pdf
- Anisoprint. Technisches Datenblatt CFC PETG, Ver. 2.1. https://anisoprint.com/wp-content/uploads/2022/03/CFC_PETG_datasheet_March_2022.pdf
- Anisoprint. Produktseite CFC PETG. https://anisoprint.com/cfc-petg/
- Desktop Metal. Pressemitteilung zum Endlosfaser-3D-Druck mit Fiber. https://www.desktopmetal.com/press/press-release-desktop-metal-set-to-transform-continuous-fiber-3d-printing
- Desktop Metal. Fiber-Materialdatenblatt als PDF. https://www.desktopmetal.com/uploads/DM-0034-00-Fiber_MDS_v191031-1.pdf
- Continuous Composites. Technologie / CF3D. https://continuouscomposites.com/technology/
- Polymers. 3D Printing of Continuous Basalt Fiber-Reinforced Composites: Characterization of the In-Plane Mechanical Properties and Anisotropy Evaluation. https://www.mdpi.com/2073-4360/16/23/3377
- Polymers / PMC. Detecting Multi-Scale Defects in Material Extrusion Additive Manufacturing of Fiber-Reinforced Thermoplastic Composites. https://pmc.ncbi.nlm.nih.gov/articles/PMC11548215/
- Results in Engineering. Optimization of infill density, fiber angle, carbon fiber layer position in 3D printed continuous carbon-fiber reinforced nylon composite. https://www.sciencedirect.com/science/article/pii/S2590123024001798
- Polymers. 3D Printing Continuous Fiber Reinforced Polymers: A Review of Material Selection, Process, and Mechanics-Function Integration for Targeted Applications. https://www.mdpi.com/2073-4360/17/12/1601
- Composites Part A. Material extrusion additive manufacturing of continuous fibre reinforced polymer matrix composites: A review and outlook. https://www.sciencedirect.com/science/article/pii/S1359836821005266
- Additive Manufacturing. Additive manufacturing of continuous fiber reinforced polymer composites: Design opportunities and novel applications. https://www.sciencedirect.com/science/article/abs/pii/S2452213921002837
- Formlabs. Carbon Fiber 3D Printing Guide: Printers and Materials Comparison. https://formlabs.com/eu/blog/carbon-fiber-3d-printing-guide-printers-materials-comparison/
- Markforged. Konstruktionsleitfaden für Verbundwerkstoffe. https://static.markforged.com/downloads/CompositesDesignGuide.pdf
- Stratasys. Übernahme des Technologieportfolios von Arevo. https://investors.stratasys.com/news-events/press-releases/detail/880/stratasys-acquires-arevos-technology-portfolio