
Zusammenfassung
Der beste 3D-Scanner für den 3D-Druck passt zum Bauteil, zur geforderten Toleranz und zum akzeptablen Nachbearbeitungsaufwand. Einen universell besten Scanner gibt es nicht, sondern passendere Lösungen für konkrete Scan-to-Print-Arbeitsabläufe. Die NIST-Hinweise zu Streifenlichtscannern erinnern daran, dass Einzelansicht- und Mehransichtmessungen unterschiedliche Bedingungen haben. Ein einzelner beworbener Millimeterwert erzählt daher selten die ganze Geschichte. [5] Ein universeller Streifenlichtscanner wie Artec Eva zeigt beispielhaft, welche Ausgabe ein Maker-Arbeitsablauf benötigt: STL-, OBJ- und PLY-Export sowie eine Genauigkeit bis zu 0.1 mm. [5] [6]
Nach dem Scannen bleibt das Druckerverhalten entscheidend, denn das Druckergebnis spiegelt sowohl Prozessgrenzen als auch Scanqualität wider. Der Formlabs Form 4 Design Guide nennt als modellspezifisches Toleranzbeispiel ±0.15% für Merkmale von 1–30 mm bei einer Untergrenze von ±0.02 mm. Scanner- und Druckerspezifikationen müssen deshalb gemeinsam betrachtet werden. [13] Beim Reverse Engineering endet der Arbeitsablauf häufig nicht beim Netz, sondern umfasst Bereinigung, Lochfüllung, Polygonreduzierung, Ausrichtung, Merkmalsextraktion, Querschnitte und Export als STEP, IGES oder DXF. [16]
Die Auswahl richtet sich nach:
- Objektgröße
- Toleranz
- Oberflächenmaterial
- Arbeitsablauf
- Exportweg
Warum die Frage heute wichtig ist: von der Messtechnik zum Maker-Arbeitsablauf
3D-Scanning ist längst nicht mehr auf Messlabore und Reverse-Engineering-Abteilungen beschränkt. Es findet heute auch in Werkstätten, Klassenzimmern, Prototypenräumen und Hobbybereichen statt. Dadurch werden klare Begriffe wichtiger. ASTM E2544-24 vereinheitlicht die Sprache der 3D-Bildgebung, was beim Vergleich von Scannern für Prüfung, Modellierung und Druckvorbereitung relevant ist. [1] ISO/ASTM 52900:2021 definiert additive Fertigung zugleich als Aufbau physischer 3D-Geometrien durch schrittweises Hinzufügen von Material. Scannen und Drucken lösen also unterschiedliche Aufgaben, auch wenn sie kombiniert werden. [3]
Damit ist die Frage nach einem Scanner für den 3D-Drucker zu einer Frage des gesamten Arbeitsablaufs geworden. Ein Bauteil kann zur Prüfung erfasst, in CAD nachkonstruiert, als Netz bereinigt oder für den Druck exportiert werden. NIST weist darauf hin, dass VDI/VDE 2634 Teil 2 für flächenhafte Einzelansichtscans gilt, während Teil 3 Mehransichtverfahren behandelt, die das Messvolumen erweitern. [5] Entscheidend ist daher, ob das Gerät zu Erfassungsmethode, Objekt und Folgeschritten passt, nicht ob es universell „das beste“ ist.
Was ein 3D-Scanner macht und was ein 3D-Drucker macht
Ein 3D-Scanner und ein 3D-Drucker erfüllen entgegengesetzte Aufgaben. Der Scanner erfasst Geometrie durch Vermessen eines vorhandenen Objekts; additive Fertigung erzeugt ein neues Objekt durch schrittweisen Materialauftrag. [3] ASTM E2544-24 ist hier relevant, weil Begriffe der 3D-Bildgebung leicht vermischt werden, besonders wenn Modelle, Netze, Scans und Messungen als austauschbar gelten. [1]
Eine erfasste Oberfläche ist deshalb nicht automatisch ein fertiges Ersatzteil. Ein Scan dokumentiert den aktuellen Zustand einschließlich Verschleiß, Dellen, Schrumpfung aus früheren Prozessen oder Verformung. Das gedruckte Teil unterliegt dagegen den Grenzen von Drucker, Material und Druckprozess. Formlabs nennt für Form 4 modellspezifische Größenbereiche statt einer allgemeinen Toleranz. Auch ein guter Scan muss also die Grenzen des Druckers durchlaufen, bevor daraus ein brauchbares Objekt wird. [13]
Wie 3D-Scanner Geometrie erfassen
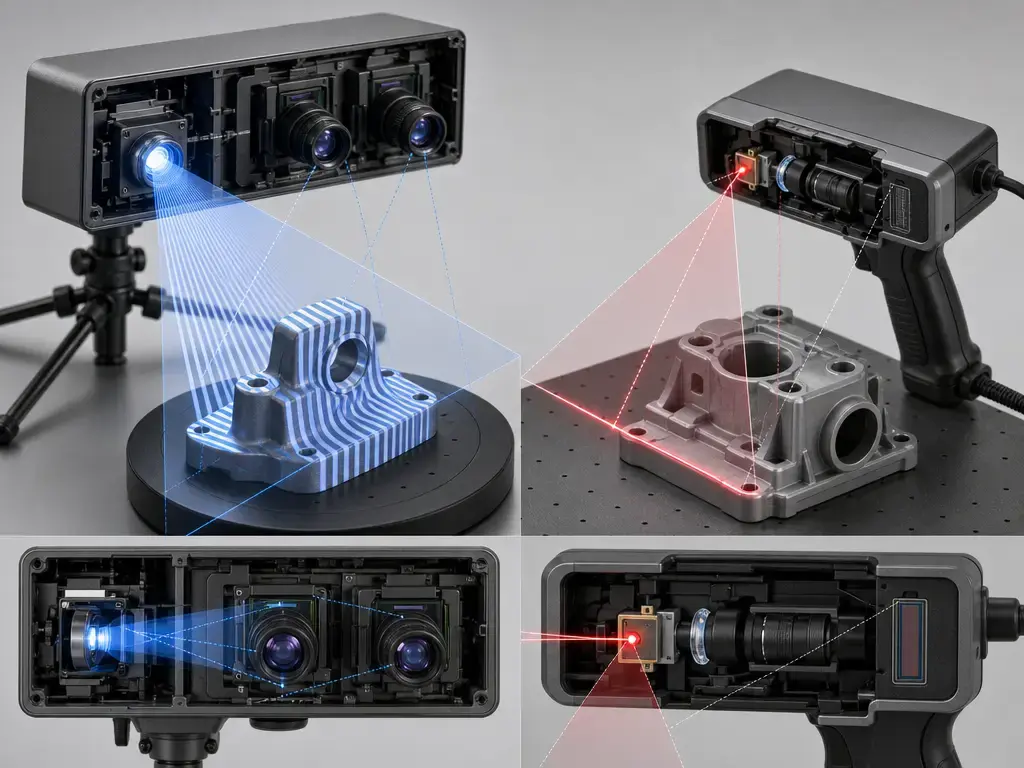
3D-Scanner vermessen Formen, indem sie vergleichen, wie ein Sensor eine Oberfläche aus einer oder mehreren bekannten Positionen sieht. Viele Systeme bestimmen Tiefe durch Triangulation: Ein Projektor oder Kamerapaar beobachtet, wie sich eine Linie oder ein Muster auf dem Objekt verschiebt. Aus dieser Verschiebung und der bekannten räumlichen Anordnung von Projektor, Kamera und Objekt rekonstruiert die Software 3D-Koordinaten. NIST beschreibt dieses Triangulationsprinzip für Streifenlichtscanner ausdrücklich. [5] ASTM E2544-24 ist relevant, weil dieselbe Bezeichnung in Mess-, Prüf- und Modellierungskontexten Unterschiedliches bedeuten kann. [1]
Ein Streifenlicht-3D-Scanner für den 3D-Druck projiziert ein Muster und erfasst dessen Verformung mit einer oder mehreren Kameras. Deshalb eignet er sich häufig für mittelgroße Objekte und kontrollierte Oberflächen. Laserlinien-Scanner arbeiten ähnlich, projizieren aber Linien statt Flächenmuster. Sie passen oft besser zu handgeführten messtechnischen Abläufen, bei denen volumetrische Genauigkeit und Rückführbarkeit zählen. Photogrammetrie rekonstruiert Formen aus vielen Fotos. Ihre Stärke liegt deshalb in umfassender visueller Erfassung und weniger in unmittelbar gesicherter Maßhaltigkeit. Für allgemeingültige druckgeeignete Grenzwerte wurde kein verlässlicher Wert gefunden. Tiefen- oder LiDAR-Sensoren im Smartphone helfen bei schnellen Aufnahmen und Szenenreferenzen. Ihre Ergebnisse hängen jedoch stark von Gerätehardware, Objektabstand, Beleuchtung und akzeptablem Bereinigungsaufwand ab. NISTs Streifenlichtanalyse verdeutlicht, dass Einzelansicht- und Mehransichtbedingungen nicht gleichwertig sind. Ein einziger universeller Genauigkeitswert kann daher nicht jede Erfassung beschreiben. [5]
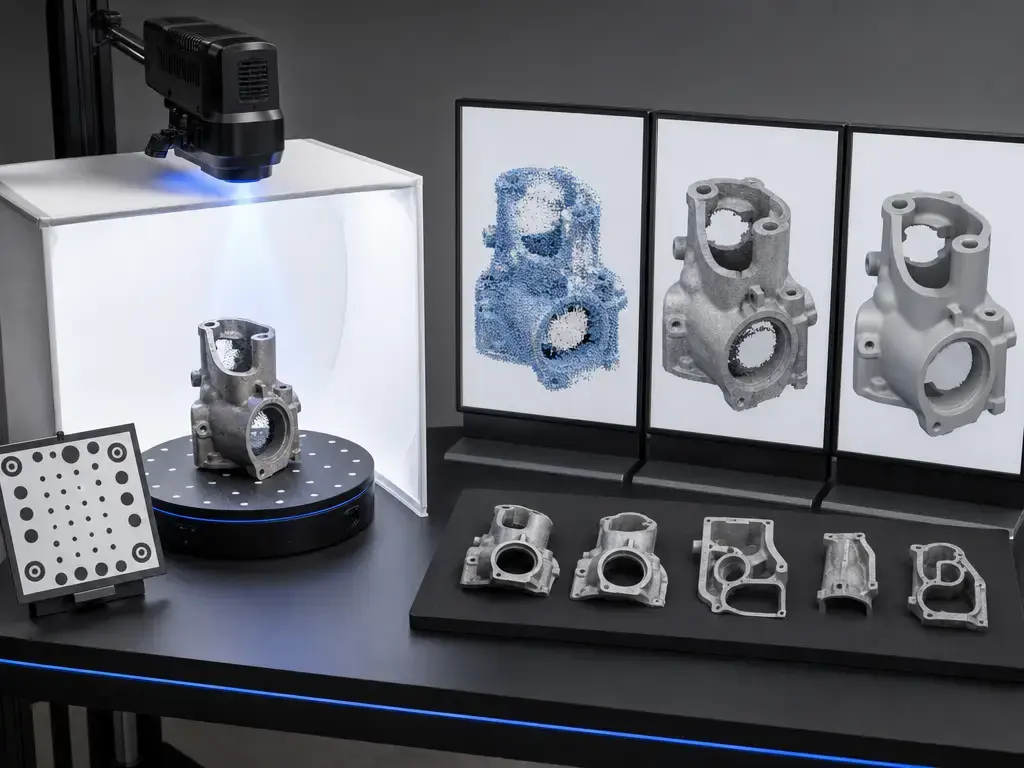
Ein Scan wird üblicherweise in eine von mehreren Ausgabeformen überführt. Eine Punktwolke besteht aus gemessenen Oberflächenpunkten. Ein Polygonnetz ist eine daraus erzeugte zusammenhängende Oberflächenapproximation. Ein texturiertes Netz ergänzt Bild- oder Farbinformationen. CAD- oder BRep-Geometrie entsteht erst in einem späteren Rekonstruktionsschritt aus ausdrücklich definierten Flächen, Kanten und Merkmalen statt aus rohen Scandreiecken. ASTM E2807 beschreibt E57 als Format für 3D-Punktdaten, zugehörige Attribute wie Farbe oder Intensität sowie 2D-Bilder in SI-Einheiten. [2] E57 eignet sich damit für Scandatenaustausch und Archivierung, ist aber weder ein fertiges CAD-Modell noch eine slicerfertige Druckdatei. [16]
Übliche Scannerausgaben:
- Punktwolke
- Polygonnetz
- Texturiertes Netz
- CAD-Elemente nach dem Reverse Engineering
- Druckfertiger Export, etwa STL, OBJ oder 3MF
Scan-to-Print: vom Objekt zum druckbaren Netz
Ob ein Scan-to-Print-Ablauf gelingt, entscheidet sich häufig schon vor dem ersten Bild. Reinigt das Objekt, klärt den Markerbedarf, kalibriert den Scanner bei Bedarf und kontrolliert die Beleuchtung, damit der Sensor stabile Oberflächeninformationen statt Reflexen oder wandernden Schatten sieht. Ein Drehteller vereinfacht die Arbeit mit kleinen Teilen, weil er Umpositionierungen reduziert und die Ausrichtung berechenbarer macht. Mattierungsspray kann bei glänzenden oder transparenten Oberflächen helfen, ist aber nur unter Vorbehalten zu empfehlen, insbesondere bei wertvollen, empfindlichen oder sicherheitskritischen Objekten. Ziel ist, Trackingverluste und schlechte Daten früh zu vermeiden. Jedes vermeidbare Aufnahmeproblem bedeutet später zusätzliche Netzbereinigung. [5] [16]
- Objekt und Umgebung vorbereiten.
- Scanner bei Bedarf kalibrieren.
- Überlappende Ansichten aus genügend Winkeln aufnehmen, um das Teil vollständig abzudecken.
- Scans ausrichten beziehungsweise registrieren.
- Aufnahmedaten fusionieren oder vernetzen.
- Modell reparieren und auf Geschlossenheit prüfen.
- Exportieren, slicen und einen Probedruck erstellen.
Die Formatentscheidung folgt diesem Prozess und steht nicht am Anfang. E57 ist ein Austauschstandard für Punktwolken, der Punktdaten, Attribute, Bilder und SI-basierte Größen speichern kann. [2] STL bleibt für einfache Netzübertragung verbreitet, enthält aber selbst weder Einheiten noch umfassenderen Fertigungskontext. 3MF ist ein XML- und ZIP-Container, anerkannt als ISO/IEC 25422:2025. Das Konsortium führt auf seiner Website 9 veröffentlichte Erweiterungen auf. Bei entsprechender Softwareunterstützung kann das Format deshalb mehr druckrelevante Informationen erhalten. [15] CAD-Exporte wie STEP oder IGES dienen der Nachkonstruktion und technischen Weitergabe, nicht der rohen Scanerfassung. [16]
| Format | Datentyp und bevorzugter Einsatz | Erhält Einheiten und Metadaten? | Typisches Folgewerkzeug |
|---|---|---|---|
| STL | Dreiecksnetz für einfache Druckdatenübergabe | Üblicherweise nein | Slicer |
| OBJ | Netz, häufig für Textur- und Farbarbeitsabläufe | Abhängig vom Arbeitsablauf begrenzt | Modellierungssoftware oder Slicer |
| PLY | Netz- oder Punktwolkenaustausch | Einige Attribute, aber keine vollständige Druckabsicht | Scan- oder Modellierungssoftware |
| E57 | Austausch von Punktwolken und Bildern | Ja, SI-basierte Größen | Scanverarbeitung oder Messtechnik |
| 3MF | Druckorientiertes Datenpaket | Ja, sofern unterstützt | Moderner Slicer oder Druckvorbereitung |
| STEP | Austausch von CAD-Geometrie | Ja | CAD |
| IGES | Älteres Austauschformat für CAD-Flächen und -Kurven | Ja | CAD |
Die Aufnahmequalität hängt von Überlappung, Abdeckung und stabilem Tracking ab. Mehrere Blickwinkel reduzieren Abschattungen, beseitigen sie aber nicht vollständig. Verdeckte Bereiche, tiefe Taschen und Hinterschneidungen können einen zweiten Durchgang oder einen anderen Aufbau erfordern. Nach der Registrierung sollten vor dem Export doppelte Oberflächen, Löcher, Spitzen und versetzte Übergänge gesucht werden. Anschließend macht die Nachbearbeitung die Rohgeometrie nutzbar: Fusion, Vernetzung, Lochfüllung, Glättung, Polygonreduzierung, Skalierung und Validierung. Blenders 3D Print Toolbox weist darauf hin, dass ein Netz zum Slicen geschlossen sein sollte. Nicht-mannigfaltige Kanten sind dort als Kanten definiert, die nicht mit genau zwei Flächen verbunden sind. [14] Auch Creaforms Scan-to-CAD-Beschreibung nennt Netzbereinigung, Lochfüllung, Zusammenführen von Netzen, Polygonreduzierung, Vorbereitung eines geschlossenen Modells, Ausrichtung, Merkmalsextraktion, Querschnitte und CAD-Export als separate Schritte. [16] Ein Scan ist deshalb der Anfang eines Fertigungsablaufs, nicht sein Abschluss.
Wann ein Netz genügt und wann CAD-Nachkonstruktion nötig ist
Ein reiner Netzablauf genügt, wenn die visuelle Reproduktion und nicht eine funktionale Neukonstruktion das Ziel ist. Dazu gehören Requisiten, Statuen, dekorative Abdeckungen, ergonomische Griffe, Cosplay-Teile und andere organische oder wenig kritische Formen, bei denen die gescannte Oberfläche selbst das Ergebnis ist. Breite Exportunterstützung und realistische Größengrenzen sind hier wichtiger als das Versprechen perfekter Bearbeitbarkeit. Revopoints MetroX-Produktseite nennt beispielsweise PLY, OBJ, STL, ASC, 3MF, GLTF und FBX sowie ein minimales Scanvolumen von 10 × 10 × 10 mm und ein maximales von 1 × 1 × 1 m. [11] Doch auch hier erfasst der Scan die tatsächlich vorhandene Oberfläche, nicht automatisch die ursprüngliche Konstruktionsabsicht.
CAD-Nachkonstruktion ist erforderlich, wenn Bohrungen, Gewinde, Vorsprünge, Passflächen, Bezüge, Halterungen oder Toleranzen ausdrücklich bearbeitet und kontrolliert werden müssen. Das ist der typische Einsatz eines 3D-Scanners für Reverse Engineering. Scan-to-CAD umfasst dann meist Ausrichtung, Merkmalsextraktion, Querschnitte, Flächenerzeugung und Export als STEP, IGES oder DXF. [16] Zusätzlich begrenzt das Druckerverhalten das Ergebnis. Formlabs nennt für Form 4 getrennte Maßbereiche von 1–30 mm, 31–80 mm und 81–150 mm statt eines einzigen universellen Werts. [13] Wenn ein Teil passen, sich verbinden, abdichten oder montieren lassen muss, ist die Überführung des Scans in saubere CAD-Geometrie häufig die eigentliche Aufgabe.
-
Anwendungen, bei denen ein Netz genügt:
-
Requisiten und Statuen
-
Dekorative Abdeckungen und Gehäuse
-
Organische Formen, deren Oberfläche selbst das Ziel ist
-
Anwendungen mit notwendiger CAD-Nachkonstruktion:
-
Funktionale Teile mit Bohrungen, Vorsprüngen und Passflächen
-
Toleranzabhängige Reparaturen und Ersatzteile
-
Bearbeitbare technische Modelle, bei denen die Konstruktionsabsicht wiederhergestellt werden muss
Arten von 3D-Scannern für den 3D-Druck
Streifenlicht
Ein Streifenlicht-3D-Scanner für den 3D-Druck ist häufig die vertrauteste Geräteklasse für mittelgroße Objekte, Requisiten und allgemeine Oberflächenerfassung. Artec Eva ist ein typisches Beispiel: Die aktuelle Produktseite nennt 0.4–1 m Arbeitsabstand, bis zu 0.1 mm Genauigkeit, bis zu 0.2 mm 3D-Auflösung, eine längenbezogene Genauigkeit bis zu 0.1 mm + 0.3 mm/m, eine 3D-Rekonstruktionsrate bis zu 16 FPS und Ausgaben unter anderem als STL, OBJ und PLY. [6] Optische Flächenerfassung bleibt jedoch empfindlich gegenüber Reflexionsverhalten, Sichtfeld, Trackingqualität und Objektposition im Messvolumen. NIST weist ausdrücklich darauf hin, dass ein einzelner Genauigkeitswert unzureichend sein kann, weil die Leistung mit Position und Abstand variiert. [5]
Blaulaser und handgeführte Messtechnikscanner
Blaulaser- und hybride Handheldsysteme passen besser zu mechanischen Bauteilen, prüforientierten 3D-Druckabläufen oder dunklen, reflektierenden und anderweitig schwierig erfassbaren Oberflächen. Creaforms technische Spezifikationen der HandySCAN 3D BLACK Series nennen für den HandySCAN BLACK Elite 0.025 mm Genauigkeit, 0.020 mm + 0.040 mm/m volumetrische Genauigkeit, 0.025 mm Messauflösung und 1,300,000 Messungen pro Sekunde. Leistungsprüfungen erfolgen in nach ISO/IEC 17025 akkreditierten Kalibrierlaboren; die Abnahmeprüfung basiert auf VDI/VDE 2634 Teil 3. [8] [9] Die FreeScan Combo Series von Shining 3D liefert ein hybrides Beispiel: 0.02 mm Genauigkeit, 0.02 + 0.033 mm/m volumetrische Genauigkeit, je nach Modus Punktabstände von 0.05–10 mm und 0.1–3 mm, bis zu 3,600,000 Punkte/s, 620 g Gerätegewicht und veröffentlichte Laborbedingungen von 20 ± 0.5 °C und 40–60% relativer Luftfeuchtigkeit. [10] Diese Angaben sind nützlich, wenn sie als Ergebnisse unter definierten Bedingungen verstanden werden und nicht als universelle Wahrheiten.
Desktopscanner mit Drehteller
Desktopscanner mit Drehteller sind für kleine Teile meist am einfachsten, weil das Objekt zentriert bleibt und weniger Ausrichtungsarbeit als beim vollständig handgeführten Scannen nötig ist. Sie eignen sich häufig für Miniaturen, Figuren, schmuckähnliche Teile und kleine Gehäuse. Das ist jedoch ein Ablaufvorteil und keine universelle Genauigkeitsklasse. NISTs Vorbehalte gelten weiterhin: Die Leistung verändert sich mit Aufbau, Objektposition sowie der Zusammenführung und Filterung der Ergebnisse. Die VDI/VDE-Hinweise liefern keinen allgemeingültigen Auflösungsschwellenwert, der in jeder Situation das kleinste druckbare Merkmal beschreibt. [5] Ein verlässlicher universeller Vergleichswert für diese gesamte Kategorie wurde nicht gefunden. Detaillierte Spezifikationen sollten daher für jedes Modell einzeln geprüft werden.
Photogrammetrie und Smartphone-LiDAR beziehungsweise Tiefensensoren
Photogrammetrie und LiDAR- oder Tiefensensoren im Smartphone setzen vor allem auf bequeme Erfassung und sind keine erste Wahl für die Messtechnik. Sie helfen bei groben Formreferenzen, überschlägiger Prüfung, Szenenerfassung oder texturorientierten Arbeiten. Ihre Grenzen zeigen sich jedoch schnell bei passungskritischen, reflektierenden, stark verdeckten oder maßlich anspruchsvollen Aufgaben. NISTs Hinweis auf positions- und abstandsabhängige Genauigkeit gilt auch hier: Es wurde kein verlässlicher Wert gefunden, der Smartphone-Tiefenerfassung oder einfache Photogrammetrie als universelle Lösung für druckfertige Teile rechtfertigt. [5] Praktisch ist meist entscheidend, ob zusätzliche Bereinigung und manuelle Nachkonstruktion akzeptabel sind, nicht ob die erste Aufnahme einfach war.
Leistungskennwerte, die wichtiger sind als Werbung
Datenblätter vermischen verschiedene Begriffe, die nicht dasselbe beschreiben. Genauigkeit bezeichnet die Nähe zum wahren Wert. Präzision oder Wiederholbarkeit beschreibt, wie eng wiederholte Messungen übereinstimmen. Auflösung oder Punktabstand beschreibt Abstand beziehungsweise Dichte und garantiert keine Merkmals-Erkennbarkeit. Volumetrische Genauigkeit beschreibt den Fehler über eine Scanlänge oder ein Volumen. Arbeitsabstand und Sichtfeld bestimmen, welcher Objektbereich gleichzeitig sichtbar ist. Scangeschwindigkeit und Tracking beeinflussen, wie effizient eine vollständige Erfassung ohne Ausrichtungsverlust gelingt. VDI/VDE 2634 Teil 2 ist eine zentrale Referenz für Leistungsbegriffe der Flächenerfassung. NIST weist darauf hin, dass die Richtlinien keine Prüfungen der Scannerauflösung in X, Y und Z als universelles Maß für kleinste erfassbare Merkmale empfehlen. [4] [5]
| Kennwert | Bedeutung | Relevanz für den 3D-Druck | Worauf zu achten ist |
|---|---|---|---|
| Genauigkeit | Nähe zum wahren Maß | Passung und Reverse Engineering | „Bis zu“-Werte aus dem Labor |
| Auflösung beziehungsweise Punktabstand | Abstand der erfassten Details | Kleine Merkmale und Reliefs | Nicht gleichbedeutend mit Genauigkeit |
| Volumetrische Genauigkeit | Fehler über Objektlänge oder -volumen | Größere Teile und zusammengeführte Scans | Ausrichtungsdrift und Einflüsse des Aufbaus |
| Ausgabeformat | STL, OBJ, PLY, 3MF, STEP, IGES, E57 | Kompatibilität mit Slicer und CAD | Ein Netz ist kein CAD-Modell |
Herstellerbeispiele verdeutlichen den Unterschied. HandySCAN BLACK Elite trennt 0.025 mm Genauigkeit von 0.020 mm + 0.040 mm/m volumetrischer Genauigkeit. [8] Revopoint MetroX unterscheidet Einzelbildpräzision bis zu 0.01 mm, Einzelbildgenauigkeit bis zu 0.02 mm, volumetrische Genauigkeit von 0.025 mm + 0.05 mm × L (m) und fusionierten Punktabstand bis zu 0.05 mm; L bezeichnet die Objektlänge. [11] Shining 3D veröffentlicht für die FreeScan Combo Series Punktabstandsbereiche von 0.05–10 mm und 0.1–3 mm sowie kontrollierte Umgebungsbedingungen von 20 ± 0.5 °C und 40–60% relativer Luftfeuchtigkeit. [10] NIST ergänzt die entscheidende Einschränkung: Die Genauigkeit variiert mit der Position des Prüfkörpers und seinem Abstand zum Scanner. Ein einzelner Wert kann für Anwender daher unzureichend sein. [5]
Scannerkennwerte müssen außerdem zum Druckerverhalten passen. Der Form-4-Leitfaden von Formlabs nennt für Merkmale von 1–30 mm ±0.15% mit einer Untergrenze von ±0.02 mm, für 31–80 mm ±0.2% mit ±0.06 mm Untergrenze und für 81–150 mm ±0.3% mit ±0.15 mm Untergrenze. [13] Das sind modellspezifische Druckerwerte, keine allgemeine SLA-Regel. Benötigt das Modell nach der Erfassung noch starke Netzbereinigung, Glättung oder Maßstabskorrektur, kann die tatsächliche Maßtreue des gesamten Ablaufs zusätzlich vom beworbenen Scannerwert abweichen.
Diese Angaben sind nicht gleichzusetzen:
- Einzelbildgenauigkeit
- Volumetrische Genauigkeit
- Präzision beziehungsweise Wiederholbarkeit
- Punktabstand beziehungsweise Netzdichte
- Druckertoleranz
Die passende Scannerklasse nach Anwendung
Für organische Modelle und Requisiten
Bei organischen Modellen, Kostümteilen und Requisiten zählen meist vollständige Erfassung und akzeptabler Bereinigungsaufwand stärker als messtechnische Rückführbarkeit. Streifenlicht und bei geringeren Maßanforderungen teilweise Photogrammetrie sind hier sinnvoller, als dem kleinsten veröffentlichten Fehlerwert nachzujagen. Formlabs beschreibt die Kaufentscheidung als Abstimmung auf den Arbeitsablauf und nicht als Wettbewerb einzelner Spezifikationen. [12] Muss der fertige Druck vor allem visuell stimmig sein, können stabile Ausrichtung und ein geschlossenes Exportmodell wichtiger sein als messtechnische Werbesprache. [14] [15]
Für mechanisches Reverse Engineering
Für mechanisches Reverse Engineering sind klar veröffentlichte volumetrische Genauigkeit, Marker oder anderes robustes Tracking und die Einbindung in Scan-to-CAD entscheidend. HandySCAN BLACK Elite ist ein hilfreicher Bezugspunkt: Er trennt 0.025 mm Genauigkeit von 0.020 mm + 0.040 mm/m volumetrischer Genauigkeit und verknüpft die Prüfungen mit VDI/VDE 2634 Teil 3 sowie Laborarbeit nach ISO/IEC 17025. [8] [9] Revopoint MetroX und Shining 3D FreeScan Combo Series liefern weitere Vergleichspunkte, weil sie Einzelbildgenauigkeit, volumetrische Genauigkeit, Punktabstand und Trackingmodi unterscheiden, statt alles in einer Zahl zusammenzufassen. [10] [11] Nach dem Scannen folgen beim Reverse Engineering noch Ausrichtung, Merkmalsextraktion, Querschnitte und Export als STEP, IGES oder DXF. [16]
Für kleine detailreiche Objekte
Bei Schmuck, Miniaturen und anderen kleinen detailreichen Objekten zählen Nahbereichsdetails und stabile Positionierung mehr als reine Scangeschwindigkeit. Artec Spider II ist ein repräsentatives Beispiel dieser Klasse. Die aktuelle Spezifikationsseite nennt bis zu 0.05 mm Genauigkeit, bis zu 0.05 mm Auflösung, 0.19–0.3 m Arbeitsabstand und einen Erfassungsbereich von 1,800 cm³. [7] Praktisch ist ein Desktop- oder drehtellerzentrierter Ablauf häufig einfacher, weil das Objekt ruhig und der Scanweg vorhersehbar bleibt. Der Vorteil hängt dennoch von Beleuchtung, Oberfläche und akzeptabler Nachbearbeitung ab.
Für Fahrzeugverkleidungen und mittelgroße Teile
Fahrzeugverkleidungen, Gehäuse und andere mittelgroße Teile benötigen meist ein ausgewogenes Verhältnis aus Sichtfeld, Arbeitsabstand und robustem Tracking statt lediglich feinsten Punktabstand. Artec Evas Arbeitsabstand von 0.4–1 m und der nähere Bereich von 0.19–0.3 m beim Artec Spider II zeigen, warum sich die Scannerwahl mit der Bauteilgröße verändert. [6] [7] Die Shining 3D FreeScan Combo Series ist ein weiteres Beispiel für handgeführte Systeme mit größerer Abdeckung: veröffentlicht sind 0.02 mm Genauigkeit, 0.02 + 0.033 mm/m volumetrische Genauigkeit und 620 g Gerätegewicht. [10] In dieser Kategorie geht es weniger um das kleinste Merkmal auf dem Papier als um stabile Geometrie über ein größeres Bauteil hinweg.
Für die Prüfung gedruckter Teile
Ein messtechnisch ausgerichteter Scanner kann gedruckte Teile prüfen. Er ist jedoch ein Validierungswerkzeug und keine Abkürzung um Prozessgrenzen herum. Ein Scanner zur Qualitätskontrolle von 3D-Druckteilen ist besonders sinnvoll, wenn Vergleichsdaten Konstruktion, Abnahme oder Prozesssteuerung beeinflussen. Der Form-4-Leitfaden von Formlabs erinnert daran, dass Druckmaße schon vor dem Scandatenvergleich vom Modell und von der Merkmalsgröße abhängen. [13] Dient der Scanvergleich als Qualitätsnachweis, sind veröffentlichte Angaben zur Rückführbarkeit, etwa Abnahmeprüfungen nach VDI/VDE 2634 Teil 3 oder der Laborkontext nach ISO/IEC 17025, wichtiger als Hobbykomfort. [8] [9] Vor jedem Vergleich sollte das Modell mindestens geschlossen und frei von offensichtlichen nicht-mannigfaltigen Fehlern sein. [14]
Grenzen und Fehlerbilder
Glänzende, transparente, schwarze oder sehr dunkle Oberflächen bereiten optischen Scannern häufig Probleme. Sie reduzieren nutzbare Bildinformationen oder verfälschen die Erkennung des projizierten Musters. Auch feine Haare, weiche Stoffe, dünne Kanten und tiefe Taschen können unvollständige oder verrauschte Aufnahmen verursachen. Laut NIST verändert sich die Messqualität mit Geometrie, Objektposition und Scannerabstand. Solche Fehler sind daher nicht bloß Zufall. [5]
Auch bei gut scanbarer Oberfläche kann die Geometrie Probleme verursachen. Abschattungen erzeugen Löcher hinter Überständen, Hinterschneidungen und in inneren Hohlräumen. Merkmalsarme Bereiche liefern zu wenig Trackinginformationen. Wiederholte Muster können die Ausrichtung fehlleiten. Bewegliche oder sich verformende Objekte verhindern Konsistenz zwischen Einzelbildern. Bei Mehransichtverfahren summieren sich bestimmte Fehler während Erfassung und Ausrichtung. Genau deshalb unterscheidet NIST zwischen Einzelansicht- und Mehransichtbewertung. [5] Bei empfindlichen Kulturgütern, medizinischen oder sicherheitskritischen Objekten ist Oberflächenbehandlung keine Standardempfehlung. Ein anderer Aufnahmemodus, eine andere Scannerklasse oder schlicht manuelles Messen können besser geeignet sein.
Fehler im Arbeitsablauf können ebenso schädlich sein wie Aufnahmefehler. Zu starke Glättung entfernt passungskritische Details. Maßstabsfehler setzen sich im Druck fort. Ein nicht-mannigfaltiges Netz ist nicht druckfertig; Blender definiert entsprechende Kanten als solche, die nicht mit genau zwei Flächen verbunden sind. [14] Auch „Bis zu“-Spezifikationen können falsche Sicherheit vermitteln, wenn der reale Aufbau stark von den Bedingungen der veröffentlichten Ergebnisse abweicht.
- Wann Spray helfen kann: bei glänzenden oder transparenten Oberflächen, unter Vorbehalt der Objektverträglichkeit.
- Wann Zielmarken oder Marker helfen: bei merkmalsarmen Teilen oder längeren Mehransichtscans.
- Wann ein anderer Scannermodus besser ist: bei tiefen Taschen, reflektierenden Verkleidungen oder wechselndem Arbeitsabstand.
- Wann Scannen das falsche Werkzeug ist: bei einfachen prismatischen Teilen, innerer Geometrie oder Teilen, die sich schneller direkt modellieren lassen.
Fazit: Der beste 3D-Scanner für den 3D-Druck hängt vom Arbeitsablauf ab
Der beste 3D-Scanner für den 3D-Druck richtet sich nach Bauteil, Toleranzziel, Oberfläche und akzeptablem Aufwand nach der Erfassung. NISTs Hinweise liefern das zentrale Auswahlkriterium: Eine einzelne Zahl genügt nicht, weil die Leistung mit Abstand, Objektposition und der Auswertung einer einzelnen oder vieler ausgerichteter Ansichten variiert. [5] Scannerangaben sollten gemeinsam mit dem Druckerverhalten gelesen werden. Derselbe Scan kann auf unterschiedlichen Maschinen, mit anderen Materialien und bei verschiedenen Merkmalsgrößen zu unterschiedlichen Druckergebnissen führen. [13]
Wann sich der Scannerkauf nicht lohnt:
- Einfache prismatische Teile
- Direkt modellierbare Bohrungen und Gewinde
- Teile, die sich mit dem Messschieber schneller vermessen lassen
- Aufgaben, bei denen eine CAD-Neukonstruktion schneller ist als Scanbereinigung
Bei vielen funktionalen Teilen bringt Scan-to-CAD zusätzliche Schritte für Ausrichtung, Reparatur, Merkmalsextraktion und Export mit sich, deren Aufwand den Nutzen des Scannens übersteigen kann. [16] Ist das Objekt zu reflektierend, zu klein, zu stark verdeckt oder bereits sauber in CAD definiert, kann direkte Modellierung schneller und zuverlässiger sein. [5] [16]
Häufige Fragen
Auch die folgenden Kurzantworten stellen den Arbeitsablauf in den Mittelpunkt: Es gibt keinen universell besten Scanner, sondern passendere Lösungen für konkrete Ketten aus Scan, Netz, CAD und Druck. [5]
Welcher 3D-Scanner ist der beste für den 3D-Druck?
Der beste 3D-Scanner für den 3D-Druck passt zu Bauteilgröße, Detailgrad und nachgelagertem Arbeitsablauf. Für kleine detailreiche Teile kann ein hochauflösender Nahbereichsscanner besser geeignet sein. Für mittelgroße Teile und Requisiten ist häufig ein universeller Streifenlichtscanner sinnvoller. Beim mechanischen Reverse Engineering sind volumetrische Genauigkeit und Scan-to-CAD wichtiger. [5] [16]
Brauche ich für 3D-Druckprojekte einen Scanner?
Nicht immer. Bei einfachen Teilen können Messschieber und CAD schneller und besser kontrollierbar sein. Ein Scanner hilft besonders bei organischer, verschlissener, schwer messbarer oder aufwendig nachzumodellierender Geometrie. [12] [16]
Eignet sich ein Streifenlicht-3D-Scanner für den 3D-Druck?
Ja, häufig. Ein Streifenlicht-3D-Scanner kann für mittelgroße Objekte und Scan-to-Print sehr gut geeignet sein. Aufbau, Oberflächeneigenschaften und Mehransichtverhalten beeinflussen aber weiterhin das Ergebnis. NIST warnt ausdrücklich davor, einen einzelnen beworbenen Genauigkeitswert als universell anzusehen. [5] [6]
Kann ich einen 3D-Scanner für Reverse Engineering und 3D-Druck verwenden?
Ja. Reverse Engineering bedeutet allerdings meist, den Scan in CAD nachzukonstruieren, statt lediglich eine STL-Datei zu exportieren. Typische Scan-to-CAD-Schritte sind Bereinigung, Ausrichtung, Merkmalsextraktion, Querschnitte und Export als STEP, IGES oder DXF. [16]
Welches Dateiformat sollte ich aus einem Scanner für den 3D-Druck exportieren?
Für den Netzdruck sollte ein geschlossenes Modell in einem slicerfreundlichen Format exportiert und auf offensichtliche nicht-mannigfaltige Fehler geprüft werden. Blenders 3D Print Toolbox ist dafür ein verbreitetes Werkzeug. Wenn der Arbeitsablauf es unterstützt, enthält 3MF meist mehr Informationen als STL: Der XML- und ZIP-Container kann zusätzliche Metadaten und Druckkontext erhalten. [14] [15]
Für Fortgeschrittene: Wie unterscheiden sich Einzelbildgenauigkeit und volumetrische Genauigkeit?
Sie beantworten unterschiedliche Fragen. Einzelbildgenauigkeit beschreibt eine einzelne Aufnahmesituation. Volumetrische Genauigkeit beschreibt das Fehlerverhalten über die Objektlänge oder ein zusammengesetztes Messvolumen. MetroX trennt beispielsweise Einzelbildgenauigkeit bis zu 0.02 mm von volumetrischer Genauigkeit von 0.025 mm + 0.05 mm × L (m), wobei L die Objektlänge ist. [11] [5]
Für Fortgeschrittene: Wann ist CAD-Nachkonstruktion nach dem Scannen zwingend?
CAD-Nachkonstruktion ist notwendig, wenn das Netz nur Referenzgeometrie und nicht das endgültige fertigbare Modell ist. Das trifft häufig auf Teile mit Bohrungen, Gewinden, Passflächen, Bezügen, Halterungen oder ausdrücklich zu bemaßenden Toleranzen zu. Nach dem Scannen begrenzt weiterhin das Druckerverhalten das Endergebnis. Für funktionale technische Aufgaben genügt das Netz allein deshalb selten. [16] [13]
Quellen
Quellenverweise im Artikel verwenden nummerierte Kennungen in der Form [1].
- ASTM E2544-24, Standard Terminology for Three-Dimensional (3D) Imaging Systems
- ASTM E2807-11, Standard Specification for 3D Imaging Data Exchange, Version 1.0
- ISO/ASTM 52900:2021, Additive manufacturing — General principles — Fundamentals and vocabulary
- VDI/VDE 2634 Part 2, Optical 3-D measuring systems based on area scanning
- NIST, Sources of Errors in Structured Light 3D Scanners
- Offizielle Spezifikationen des Artec Eva
- Offizielle Spezifikationen des Artec Spider II
- Technische Spezifikationen der Creaform HandySCAN 3D BLACK Series
- Broschüre zur Creaform HandySCAN BLACK Series
- Offizielle Spezifikationen der Shining 3D FreeScan Combo Series
- Offizielle Spezifikationen der Revopoint MetroX Series
- Formlabs, How to Choose the Best 3D Scanner to Use With Your 3D Printer
- Formlabs Form 4 Design Guide
- Blender-Handbuch, 3D Print Toolbox
- 3MF Consortium, The File Format for 3D Printing
- Creaform Scan-to-CAD Software Module