
Zusammenfassung
Bei der Suche nach dem besten 3D-Drucker für Miniaturen fällt meist zuerst die Entscheidung für ein Verfahren und erst danach für ein Modell: Für Spielfiguren und Büsten bietet sich in der Regel ein MSLA-/LCD-Resindrucker an. Für Gelände, Aufbewahrungsteile und alle, die kein Resin verarbeiten möchten, ist FDM meist die bessere Wahl. Bei einem 3D-Drucker für Miniaturen und Gelände geht es nicht allein um die Druckqualität, sondern darum, ob feinste Oberflächendetails, größere Chargen oder ein unkomplizierter Alltag im Vordergrund stehen.
Die besten 3D-Drucker für Miniaturen 2026: Vorauswahl nach Einsatzzweck
Eine aktuelle Vorauswahl der besten 3D-Drucker für Miniaturen sollte beim Einsatzzweck und der Beleglage beginnen, statt einen Sieger allein anhand des Datenblatts zu küren. Alle unten aufgeführten Resingeräte sind Hobbydrucker mit badbasierter Photopolymerisation. Im vorliegenden Quellenpaket gibt es jedoch nur für den Elegoo Saturn 4 Ultra 16K und den Anycubic Photon Mono M7 Pro unabhängige Praxistests mit Testdrucken. Die übrigen Modelle sollten Sie als aktuelle Kandidaten behandeln, sofern keine eigenen Testergebnisse oder vertrauenswürdigen Tests Dritter hinzukommen. [13] [14] [15] [16] [17] [20] [21]
Die folgenden Produktdaten stammen von den Herstellern; aktuelle Shoppreise können sich ändern. Am 22. August 2026 zeigte die US-Produktseite des Saturn 4 Ultra 16K $439.00 statt eines Listenpreises von $649.99, die US-Seite des Mars 5 Ultra $259.00 statt $338.00 und die Seite des Anycubic Photon Mono M7 Pro $562.00 statt $769.00. Prüfen Sie aktuelle Produktseiten am Tag der Veröffentlichung erneut. [13] [14] [15]
| Modell | Verfahren & Detailauflösung | Bauraum & Geschwindigkeit | Geeignet für / Beleglage |
|---|---|---|---|
| Elegoo Saturn 4 Ultra 16K | MSLA/LCD-Resin; angegebene XY-Pixelgröße 14 × 19 µm; Display mit 15120 × 6230 Pixeln. | 211.68 × 118.37 × 220 mm; laut Hersteller bis 150 mm/h; beheizter Tank mit 30 °C. | Mittelgroße Chargen von Spielfiguren und kleinere Geländeteile; Waschen, Nachhärten und persönliche Schutzausrüstung erforderlich; unabhängiger Praxistest und Herstellerdaten. [13] [21] |
| Elegoo Mars 5 Ultra | MSLA/LCD-Resin; angegebene XY-Pixelgröße 18 µm; 8520 × 4320 Pixel; Schichtdicke 0.01–0.2 mm. | 153.36 × 77.76 × 165 mm; kompakte Bauplatte. | Günstiger, kompakter Resindrucker für einzelne Helden und kleine Trupps; Waschen, Nachhärten und persönliche Schutzausrüstung erforderlich; ausschließlich Herstellerdaten. [14] |
| Anycubic Photon Mono M7 Pro | MSLA/LCD-Resin; angegebene XY-Pixelgröße 16.8 × 24.8 µm; Schichthöhe 0.01–0.15 mm. | 223 × 126 × 230 mm; mit Standardresin bei 0.1 mm bis 130 mm/h, mit Hochgeschwindigkeitsresin bei 0.1 mm bis 170 mm/h. | Schnellere Resinchargen auf einer größeren mittelgroßen Bauplatte; Waschen, Nachhärten und persönliche Schutzausrüstung erforderlich; unabhängiger Test mit Beispieldrucken und Herstellerdaten. [15] [20] |
| Anycubic Photon Mono M7 Max | MSLA/LCD-Resin; angegebene XY-Pixelgröße 46 × 46 µm; Schichthöhe 0.01–0.15 mm. | 298 × 164 × 300 mm; Standardresin bei 0.05 mm bis 31 mm/h, Standardresin bei 0.1 mm bis 63 mm/h, Hochgeschwindigkeitsresin bei 0.1 mm bis 86 mm/h. | Große Büsten, Dioramen und größere Chargen von Geländeteilen; Waschen, Nachhärten und persönliche Schutzausrüstung erforderlich; ausschließlich Herstellerdaten. [16] |
| Phrozen Sonic Mini 8K S | MSLA/LCD-Resin; angegebene XY-Pixelgröße 22 µm; Schichtdicke 0.01–0.30 mm. | L16.5 × B7.2 × H17 cm; maximal 80 mm/h. | Kompakter, auf Details ausgerichteter Vergleichskandidat; auf der Produktseite am 22. August 2026 allerdings als nicht verfügbar ausgewiesen; ausschließlich Herstellerdaten. [17] |
| Bambu Lab A1 mini | FDM/FFF; 0.4-mm-Düse enthalten; optional Düsen mit 0.2, 0.6 und 0.8 mm. | 180 × 180 × 180 mm. | Einsteigergerät ohne Resin für kleine Geländeteile und funktionale Drucke; kein Waschen oder Nachhärten, dafür sichtbarere Düsen- und Schichtspuren; ausschließlich Herstellerdaten. [18] |
| Prusa CORE One+ | FDM/FFF; geschlossenes CoreXY-Gerät; Miniaturdetails hängen weiterhin von Düse und Druckprofil ab, nicht allein vom Gehäuse. | 250 × 220 × 270 mm; Kammer bis 55 °C. | Größere Geländeteile und Nutzobjekte, mit besser kontrollierter Kammer für anspruchsvollere Materialien; kein Waschen oder Nachhärten; ausschließlich Herstellerdaten. [19] |
Verstehen Sie diese Tabelle als Vorauswahl, nicht als Rangliste. Sie unterscheidet Drucker für besonders detailreiche Miniaturen, Modelle für größere Chargen und Alternativen für Miniaturen ohne Resin.
Warum der Einsatzzweck wichtiger ist als Werbeversprechen
Für Spielfiguren, Büsten und andere kleine Ausstellungsstücke ist Resin meist im Vorteil, weil winzige Oberflächendetails zählen: Gesichter, Finger, Stofffalten, Schmuck, Rüstungskanten und dünne Waffen. Bei Gelände, Ruinen, Ablagen, Einsätzen und großen Szenerieteilen spricht oft mehr für FDM, denn mit wachsender Bauteilgröße ändern sich die Kostenverhältnisse. Das Druckvolumen wird wichtiger, sichtbare Schichtlinien lassen sich eher akzeptieren. Der Bauraum ist für sich genommen kein Maß für Detailqualität. Er bestimmt die Chargengröße und die maximalen Bauteilabmessungen. Eine größere Platte hilft bei Trupps und Kulissen, verbessert aber nicht automatisch Gesichter oder Fingerspitzen.
Deshalb können Marketingbegriffe täuschen. Ein 16K-Display, eine KI-Kamera, WLAN oder App-Steuerung können die Nutzung beeinflussen, belegen aber einzeln keine besseren Tabletop-Miniaturen. Entscheidend bleibt das Verfahren: Wie erzeugt der Drucker kleine Geometrien, wie verhält sich das Material, wie viel Abstimmung ist nötig und wie viel Nacharbeit möchten Sie leisten? Dieselbe STL kann hervorragend oder enttäuschend ausfallen, je nach Ausrichtung, Stützen, Belichtung, Resin, Düsengröße oder Filament.
Resin oder FDM für Miniaturen
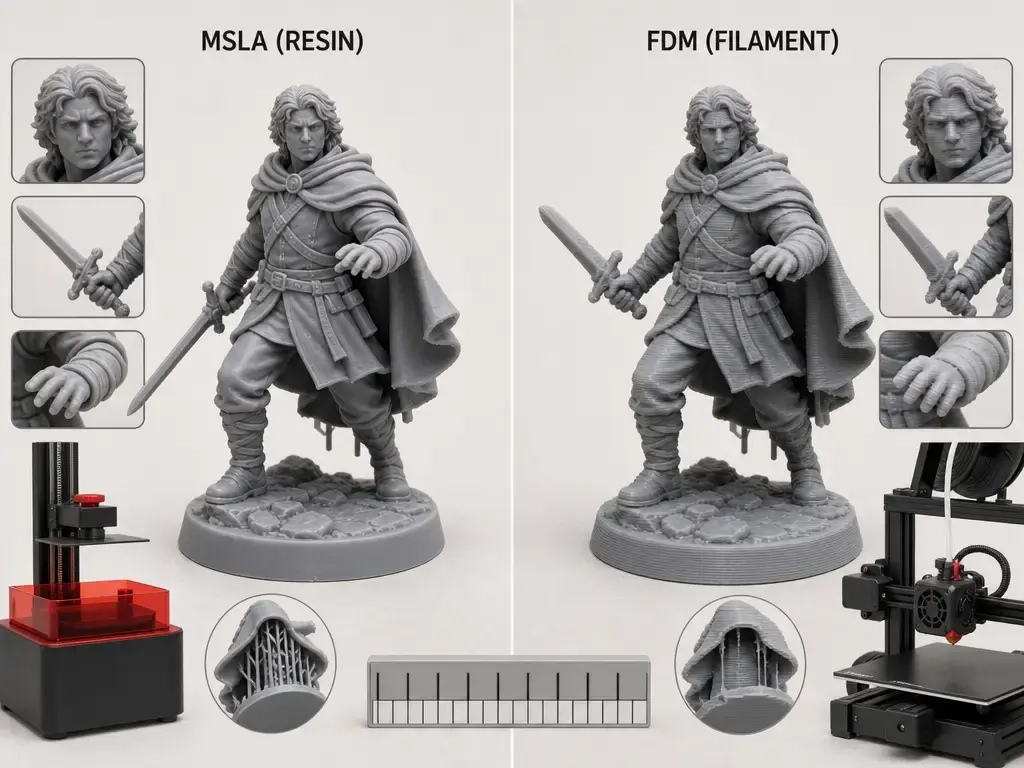
Nach der ISO/ASTM-Terminologie der additiven Fertigung gehört der Resindruck im Hobbybereich zur badbasierten Photopolymerisation, während FDM/FFF unter Materialextrusion fällt. Für Spielfiguren gewinnt meist Resin, wobei die meisten im Hobbybereich als „SLA“ verkauften Geräte tatsächlich MSLA-/LCD-Drucker sind. Eine LCD-Maske belichtet jeweils eine ganze Schicht; die XY-Pixelgröße ist durch das Display vorgegeben. Das erklärt die Verbreitung von Resin für Gesichter, Hände, Stofffalten, dünne Klingen und andere kleine Merkmale, bei denen weiche Konturen oder Treppenstufen auffallen. Auch die Platzierung der Stützen ist deshalb wichtig: Selbst ein detailreiches Modell kann sichtbare Narben bekommen, wenn Stützen an ungünstigen Flächen sitzen. [1] [8] [11]
Mit FDM lassen sich durchaus Miniaturen drucken, doch Düsendurchmesser, Schichthöhe, Kühlung und Profilqualität setzen Grenzen. Die Prusa-Dokumentation erläutert die Grundlagen anschaulich: Die Schichthöhe verändert ausschließlich die vertikale Auflösung. Eine verbreitete Faustregel begrenzt sie auf etwa 80% des Düsendurchmessers; bei einer 0.4-mm-Düse ergibt das beispielsweise ungefähr 0.32 mm. Für bessere FDM-Miniaturen wechseln Sie meist auf eine kleinere Düse, etwa 0.25 mm, und drucken langsamer. Trotzdem ist FDM anfälliger für unklare Gesichter, weiche Finger, dicke Schwerter, abgeflachte Stofftexturen sowie Stütz- und Nahtspuren, die bei 28–32 mm großen Figuren schwerer zu verbergen sind. [9] [10]
Wenn Sie nur ein Gerät kaufen können, richten Sie sich nach Ihren häufigsten Drucken und nicht nach dem ambitioniertesten Wunschprojekt. Für überwiegend Spielfiguren, Büsten und kleine Teile mit hohen Detailansprüchen bietet sich Resin/MSLA an – einschließlich Aufwand für Waschen, Nachhärten, Lagerung und Sicherheit. Für überwiegend Gelände, Ablagen, Organizer, Dungeon-Wände und andere größere Objekte eignet sich FDM besser. Dabei müssen Sie akzeptieren, dass winzige organische Details stärker leiden als bei Resin. Dieser Kompromiss ist normal.
Kennzahlen richtig einordnen: Was bedeutet „Auflösung“?
Hier wird die Werbung für 3D-Drucker ungenau. In diesem Ratgeber bezeichnet „SLA“ die Laser-Stereolithografie, „DLP“ eine Projektionslichtquelle und „MSLA/LCD“ einen Resindrucker mit LCD-Maske. Alle drei härten Resin mit Licht aus, ihre Namen sind aber nicht austauschbar. Die meisten Hobbygeräte, die umgangssprachlich als „SLA-Drucker für Tabletop-Miniaturen“ bezeichnet werden, arbeiten tatsächlich mit MSLA/LCD. Diese Unterscheidung ist relevant, weil Lichtquelle, optisches Verhalten und Geschwindigkeitslogik voneinander abweichen. [7] [8]
Bei Resingeräten beschreibt die XY-Pixelgröße die seitliche Schrittweite, die sich aus Display und Optik ergibt. Sie ist nicht gleichbedeutend mit der Kennzeichnung eines Displays als 12K, 14K oder 16K. Diese K-Angaben sind Kurzformen für die Bildschirmauflösung, keine standardisierte Bewertung der Druckqualität. Der Vergleich von Formlabs erklärt, weshalb die beworbene Auflösung nur einen Teil ausmacht: Druckqualität und Genauigkeit hängen auch von Lichtgröße und Leistungsverteilung, Streuung im Resin, Überstrahlung und Polymerisationsverhalten ab. Einfach gesagt: Kleinere Pixel können helfen, garantieren allein aber weder schärfere Kanten noch sauberere Stützen oder maßhaltigere Bauteile. [7]
Die Schichthöhe ist wiederum eine andere Größe. Sie beeinflusst die vertikalen Stufen und die Druckzeit, beschreibt aber nicht sämtliche XY-Details. Auch die Begriffe zur Genauigkeit sind davon zu unterscheiden. ISO 5725-1 trennt Richtigkeit und Präzision: Richtigkeit bezeichnet, wie nahe das durchschnittliche Ergebnis am Sollmaß liegt; Präzision beschreibt die Wiederholbarkeit von Druck zu Druck. Keiner dieser Begriffe ist mit Auflösung gleichzusetzen. Ein Drucker kann eine geringe XY-Pixelgröße angeben und dennoch maßlich abweichende Miniaturen erzeugen. Ebenso kann er sehr wiederholbar arbeiten, obwohl Stützen nachbearbeitet und die Belichtung abgestimmt werden müssen. [3] [7]
Wie wir die Drucker bewertet haben
Herstellerdaten waren unser Ausgangspunkt, nicht das abschließende Urteil. Ein Modell wird erst dann zu einer stärkeren Empfehlung, wenn unabhängige Tests mit Beispieldrucken und Angaben zum Vorgehen vorliegen. Dafür ist kein normgerechter Labortest nötig, wohl aber mehr als ein Unboxing oder übernommener Shoptext. Fehlen solche Belege, bleibt der Drucker ein aktueller Kandidat statt eines erklärten Kategoriesiegers. Für Käufer von Miniaturdruckern ist das wichtig: Eine glänzende Produktseite kann eine umständliche Einrichtung, schwache Slicer-Voreinstellungen oder schwieriges Verhalten von Stützen verdecken.
Außerdem trennen wir Bedienkomfort und Druckergebnis. Beheizte Wannen, Kameras, WLAN, automatische Nivellierung und App-Funktionen können den Ablauf verbessern, beweisen jedoch keine saubereren Gesichter oder schärferen Waffenkanten. Ebenso bedeutet eine große Platte mehr Chargenkapazität und keinen allgemeinen Qualitätsvorteil. Praktisch zählt, ob das Gerät zu Ihren Modellen, Materialien, Platzverhältnissen und Ihrer Nachbearbeitung passt.
Prüfen Sie vor dem Kauf diese veränderlichen Angaben erneut:
- US-Preis und Lagerbestand.
- Lieferregion und Serviceabdeckung.
- Verfügbarkeit von Ersatzfolien und Displays.
- Kapazität zum Waschen und Nachhärten.
- Erforderliche Resinheizung.
- Slicer-Kompatibilität.
Arbeitsablauf: Von der STL zur spielbereiten Miniatur
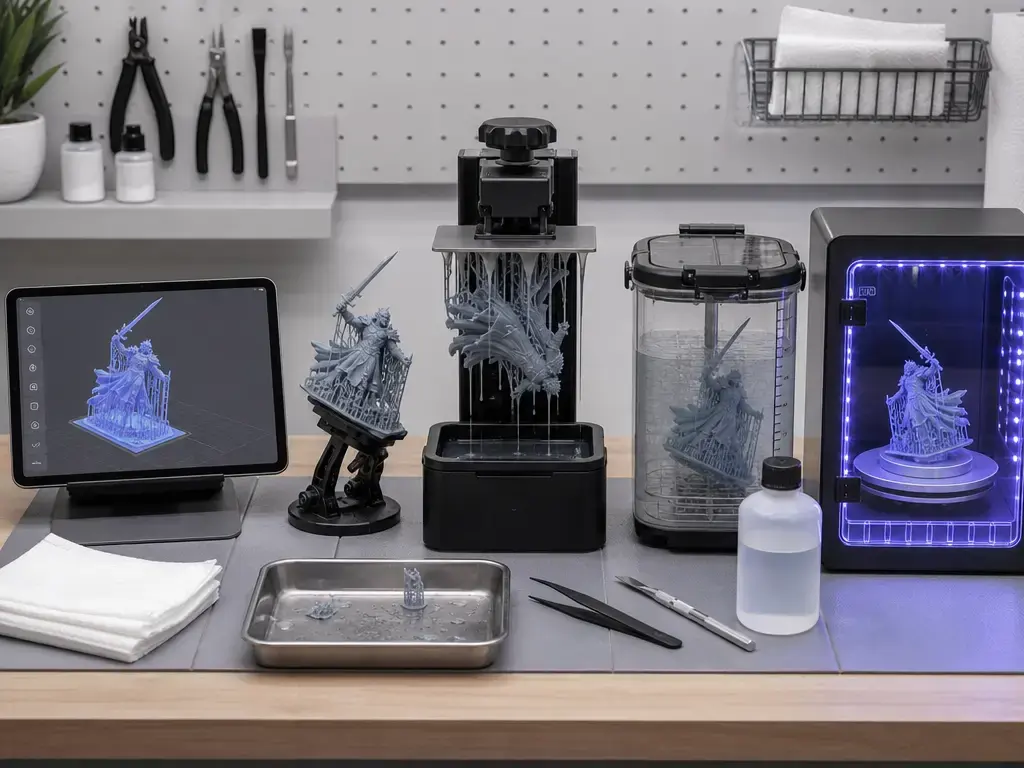
Die meisten Käufer unterschätzen, wie viel Arbeit beim Resindruck von Miniaturen erst nach der Belichtung beginnt. Der Drucker stellt lediglich das Bauteil her. Sie müssen Ausrichtung, Stützdichte und Belichtung festlegen und den Druck anschließend waschen, trocknen, von Stützen befreien und nachhärten. Formlabs weist darauf hin, dass Stützen von der Ausrichtung abhängen; ihre Kontaktspuren sollten deshalb bewusst platziert werden. Prusa erläutert zudem, dass frische Resindrucke weich und klebrig aus dem Gerät kommen und üblicherweise mit Isopropylalkohol gewaschen sowie unter UV-Licht nachgehärtet werden müssen, bevor sie normal gehandhabt werden können. [8] [11]
FDM erfordert weniger Nachbearbeitung, bleibt aber nicht ohne Aufwand. Lösungsmittel für Resin und UV-Nachhärtung entfallen; dafür beschäftigen Sie sich mit Düsenabstimmung, Betthaftung, Nähten, Retraktionen und deutlicher sichtbaren Oberflächenstrukturen. Die Entscheidung für den besten Miniaturdrucker ist deshalb ebenso eine Entscheidung für einen Arbeitsablauf wie für Hardware.
- Bereiten Sie die STL vor und prüfen Sie bei Bedarf Wandstärke, Aushöhlung und Ablauföffnungen.
- Richten Sie das Modell so aus, dass sichtbare Flächen geschützt und Ablöse- oder Saugkräfte verringert werden.
- Platzieren Sie Stützen dort, wo ihre Spuren am wenigsten auffallen, statt die automatische Platzierung ungeprüft zu übernehmen.
- Führen Sie mit genau dem vorgesehenen Resin einen Belichtungstest oder eine Profilprüfung durch.
- Drucken Sie das Modell.
- Waschen Sie das Bauteil mit der geeigneten Reinigungsflüssigkeit und vermeiden Sie Spritzer möglichst weitgehend.
- Lassen Sie es trocknen und entfernen Sie die Stützen zu dem Zeitpunkt, der für das Resin und die Geometrie am besten passt.
- Härten Sie das Bauteil mit UV-Licht nach und kontrollieren Sie Schwachstellen, Stützspuren und Oberflächenfehler.
Checkliste für Sicherheit und Arbeitsplatz zu Hause
Resinsicherheit ist kein optionales Nebenthema. Laut NIOSH-Leitfaden vom Januar 2025 können beim Drucken unausgehärtete Resinpartikel und Gase in die Luft gelangen, die möglicherweise nicht von der Druckerabdeckung zurückgehalten werden. Derselbe Leitfaden warnt, dass beim Aushärten mit UV-Licht oder Wärme Partikel und Gase entstehen, die nicht eingeatmet werden sollten. Das bedeutet nicht, dass jeder Heimarbeitsplatz dieselbe Belastung verursacht; auch die Studie von Stefaniak lässt sich nicht auf jedes Gerät und jedes Resin übertragen. Sie zeigt aber, dass Emissionen messbar sind. Bei einigen getesteten Druckern wurden etwa Benzaldehyd mit 1.0–2.3 ppb und Aceton mit 0.7–18.0 ppb quantifiziert. UL 2904 ist hier relevant, weil die Norm ausdrücklich ein Verfahren zur Charakterisierung und Quantifizierung von Partikel- und VOC-Emissionen betriebener 3D-Drucker in Innenräumen beschreibt. [4] [5] [6]
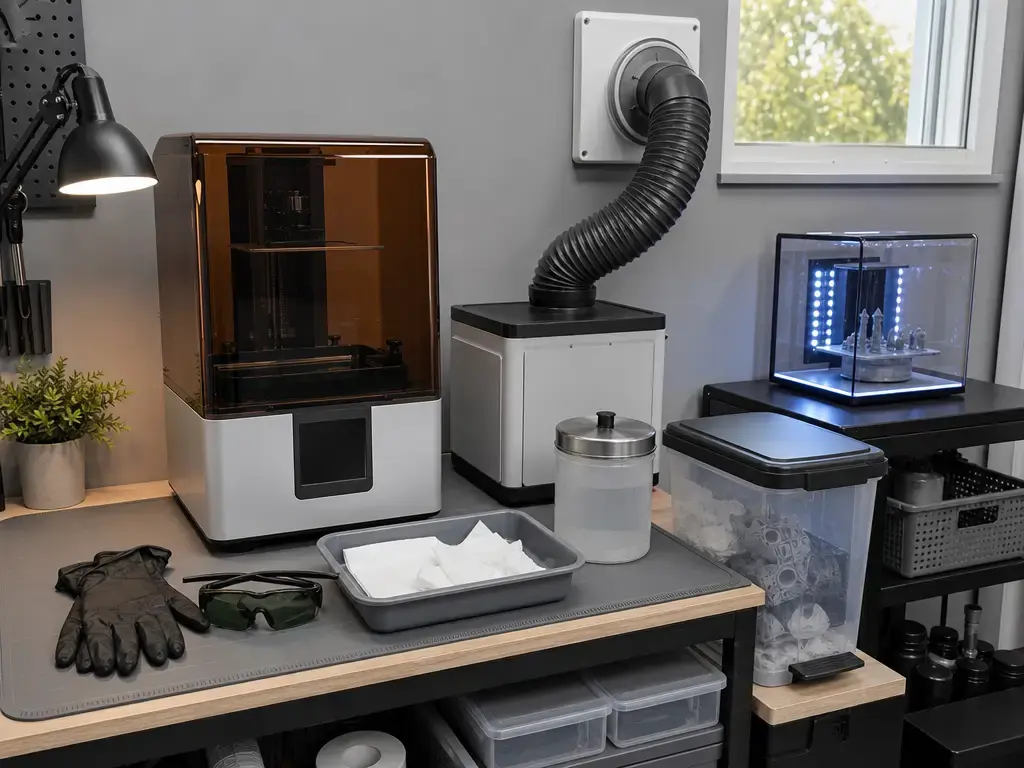
Die praktische Konsequenz ist einfach: Resindruck braucht einen kontrollierten Arbeitsplatz und ist nicht bloß ein Hobbygerät auf dem Schreibtisch. NIOSH empfiehlt, die Belastung durch Lüftung, erzwungene Luftbewegung oder einen Drucker mit wirksamer Partikel- und Gasfiltration zu senken. Empfohlen wird auch geeignete persönliche Schutzausrüstung, darunter Handschuhe, UV-Augenschutz und Laborkittel. Zu Hause bedeutet das eine eigene Arbeitsfläche, verschlossene Waschbehälter, einen Plan für verschüttete Flüssigkeiten sowie die Lagerung von Resin, Lösungsmitteln und verunreinigtem Werkzeug außerhalb von Wohnbereichen und direktem UV-Licht. Eine geschlossene Haube hilft gegen Spritzer und Umgebungslicht, ersetzt aber weder Lüftung noch Schutzausrüstung. [4]
Die Entsorgung verdient dieselbe Sorgfalt. Formlabs schreibt vor, weder flüssiges oder teilweise ausgehärtetes Resin noch Lösungsmittel mit gelöstem Resin in den Abfluss zu gießen. Steht kein geregelter Entsorgungsweg für chemische Abfälle zur Verfügung, lässt sich Resin vor der Entsorgung mithilfe von Sonnenlicht oder 405-nm-Licht und Wärme verfestigen; die örtlichen Vorschriften gelten dennoch. Prüfen Sie das Sicherheitsdatenblatt des tatsächlich gekauften Resins und Lösungsmittels, denn weder die Harzchemie noch die Abfallregeln sind überall gleich. [12]
Prüfen Sie vor dem ersten Druck folgende Punkte:
- Lüftungskonzept oder wirksame Filtration.
- Nitrilhandschuhe oder andere geeignete Handschuhe für Resin und Lösungsmittel.
- UV-Augenschutz beim Nachhärten und bei Arbeiten mit Spritzgefahr.
- Ein eigener, leicht zu reinigender Arbeitsplatz.
- Ein Set für verschüttete Flüssigkeiten mit Wischtüchern und Reinigungsmitteln.
- Verschlossene Lösungsmittelbehälter, um Verdunstung und Spritzer zu begrenzen.
- Ein Plan für verunreinigte Tücher, Handschuhe und Stützen bis zum Aushärten oder zur anderweitigen fachgerechten Entsorgung.
- Lagerung außerhalb von Wohnbereichen und direktem UV-Licht.
| Ausstattung | Wozu sie benötigt wird | Laufender Verbrauchsartikel? |
|---|---|---|
| Nitrilhandschuhe | Barriere gegen Hautkontakt mit unausgehärtetem Resin und verunreinigten Bauteilen | Ja |
| UV-Augenschutz | Schutz beim Nachhärten und bei Arbeiten mit Spritzgefahr | Nein, bei Beschädigung ersetzen |
| Lüftung oder Filtration | Verringert die Belastung durch Partikel und Gase in der Luft | Teilweise, abhängig von den Filtern |
| Set für verschüttete Flüssigkeiten und Wischtücher | Ermöglicht schnelles Eindämmen von Tropfen und Reinigen von Oberflächen | Ja |
| Verschlossener Lösungsmittelbehälter | Verringert Verdunstung, Geruch und unbeabsichtigte Spritzer | Nein |
| Separater Abfallbehälter | Hält verunreinigte Gegenstände bis zur fachgerechten Entsorgung getrennt | Ja |
| Aufbewahrungsboxen und Deckel | Schützt Resin, Werkzeug und gereinigte Bauteile vor UV-Licht und Staub | Nein |
Empfehlungen nach Kategorie: Vorauswahl statt Datenblatt-Sieger
Für eine allgemeine Resin-/MSLA-Vorauswahl vergleichen die meisten Miniaturkäufer derzeit zuerst Elegoo Saturn 4 Ultra 16K, Anycubic Photon Mono M7 Pro und Elegoo Mars 5 Ultra. Der Saturn 4 Ultra 16K hat die kleinste angegebene XY-Pixelgröße dieser Gruppe und einen auf 30 °C beheizten Tank. Der M7 Pro verbindet eine geräumige mittelgroße Platte mit ausdrücklich genannten Geschwindigkeitsbedingungen für Standard- und Hochgeschwindigkeitsresin bei 0.1 mm. Der Mars 5 Ultra ist die kleinere, günstigere und platzsparendere Wahl. Die Beleglage bleibt jedoch entscheidend: Für den Saturn 4 Ultra 16K liegt ein Praxistest von Creative Bloq vor, für den M7 Pro ein unabhängiger Test mit Beispieldrucken von Tom’s Hardware. Der Mars 5 Ultra steht hier vor allem aufgrund seiner technischen Daten auf der Liste. Für wen diese Geräte ungeeignet sind: alle, die einen wartungsarmen Ablauf ohne Lösungsmittel wünschen. [13] [14] [15] [20] [21]
Unter den kompakten Resindruckern sind Mars 5 Ultra und Phrozen Sonic Mini 8K S die platzsparendsten Beispiele dieser Auswahl. Der Saturn 4 Ultra 16K ist die nächstgrößere Option, wenn Sie mehr Chargenkapazität wünschen, ohne auf ein sehr großes Gerät umzusteigen. Mit angegebenen 18 µm XY-Pixelgröße und 153.36 × 77.76 × 165 mm Bauraum ist der Mars 5 Ultra in dieser Quellenauswahl die naheliegendere aktuelle Kompaktoption. Der Phrozen dient lediglich als Vergleichskandidat: Seine Seite war am 22. August 2026 erreichbar, das Produkt aber als nicht verfügbar markiert. Ungeeignet ist diese Kategorie für alle, die vor allem große Geländeteile drucken oder den Umgang mit Resin vollständig vermeiden möchten. [13] [14] [17]
Bei großen Resindruckern ist der Anycubic Photon Mono M7 Max in diesem Artikel die deutlichste Wahl für große Chargen, denn sein Bauraum von 298 × 164 × 300 mm übertrifft die mittelgroßen Modelle klar. Ebenso klar ist der Kompromiss: Seine angegebene XY-Pixelgröße von 46 × 46 µm ist deutlich gröber als bei den detailorientierten kompakten und mittelgroßen Druckern dieses Ratgebers. Sie kaufen also vor allem Kapazität statt maximaler Feinauflösung. Für große Büsten, Kulissen und voll belegte Miniaturenplatten kann das sinnvoll sein, wenn der Durchsatz wichtiger ist als kleinstmögliche Poren oder feinste Stofftexturen an einer Figur. Wer einen Mittelweg statt maximaler Größe sucht, findet im M7 Pro und Saturn 4 Ultra 16K ausgewogenere Bauplattengrößen. Ungeeignet ist diese Kategorie für alle, denen winzige Gesichtsdetails und möglichst kleine Stützspuren am wichtigsten sind. [13] [15] [16] [17]
Für Miniaturdruck ohne Resin sind Bambu Lab A1 mini und Prusa CORE One+ die sinnvollen FDM-Kandidaten dieser Auswahl. Der A1 mini ist der kleinere, einfachere Einstieg, insbesondere wenn Sie eine optionale 0.2-mm-Düse mit speziell auf Miniaturen abgestimmten Profilen ausprobieren möchten. Beim CORE One+ stehen größere Geländeteile, mehr Bauraum und eine bis 55 °C kontrollierte Kammer für anspruchsvollere Materialien im Vordergrund. Beide ändern nichts an den grundsätzlichen FDM-Grenzen: Gesichter, Finger, Stofftexturen und dünne Schwerter verlangen weiterhin Konstruktionskompromisse, die Resin vermeidet. Nicht geeignet sind sie für Käufer, die bei 28–32 mm großen Figuren die Gesichtstreue eines Resindrucks erwarten. [18] [19]
- Vorauswahl der besten Resin-/MSLA-Allrounder.
- Vorauswahl der besten kompakten Resindrucker.
- Vorauswahl der besten großen Resindrucker.
- Vorauswahl der besten FDM-Alternativen ohne Resin für Gelände.
So prüfen Sie Ihre Wahl mit zwei Testdrucken
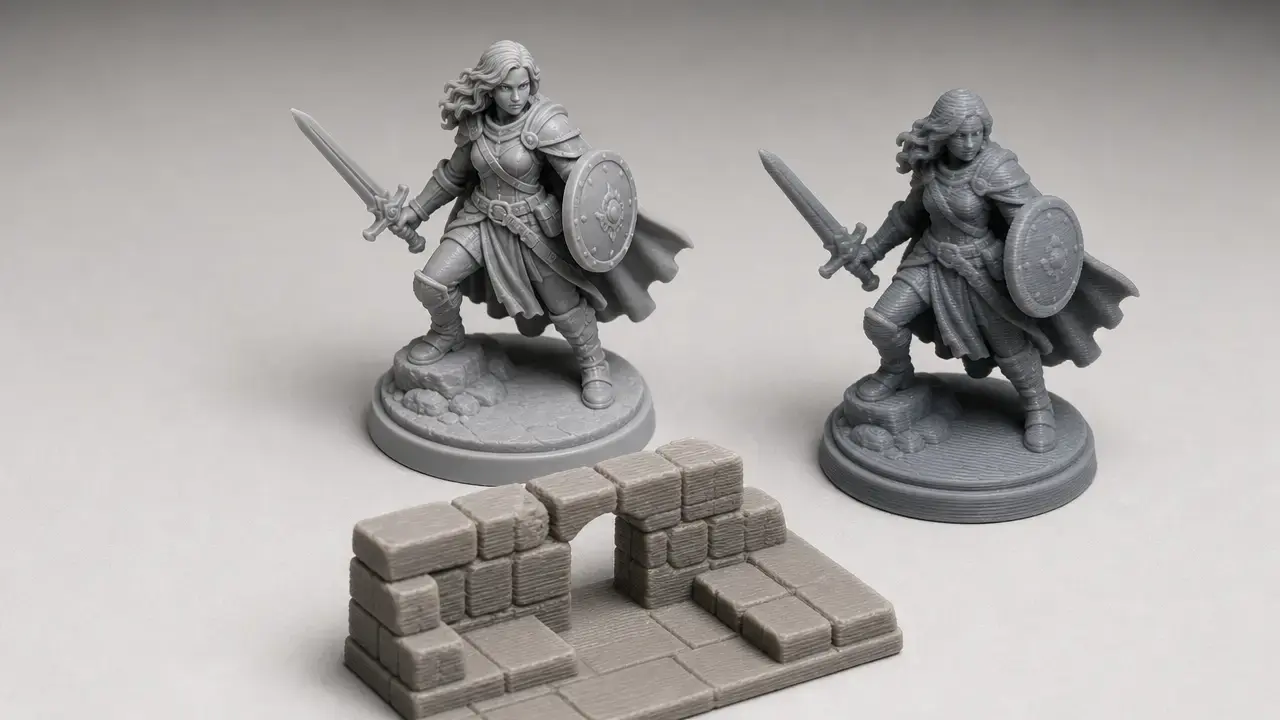
Der schnellste Plausibilitätstest besteht aus zwei echten Drucken, nicht aus einer weiteren Stunde Datenblattlektüre. ISO/ASTM 52902 existiert, weil geometrische Leistungsfähigkeit an tatsächlichen Prüfkörpern geprüft werden muss, statt sie aus Schlagzeilenwerten abzuleiten. Dieser Ansatz hilft auch beim Hobbykauf. Drucken Sie eine detailreiche Spielfigur und ein Geländeteil. Vergleichen Sie anschließend das Ergebnis mit der nötigen Nachbearbeitungszeit und der Ausfallquote. [2]
Untersuchen Sie bei der Spielfigur Gesicht, Finger, Waffenkanten, Stofffalten und nach vorn gerichtete Stützkontaktstellen genau. Sind die Formen sauber erhalten, oder zeigen sich weiche Merkmale, störende Nähte, auffällige Stützspuren oder wiederholte Fehler an dünnen Geometrien? Stützstrategie und Resinwahl können hier ebenso wichtig sein wie das Gerät selbst. [7] [11]
Beim Geländedruck zählen Chargeneffizienz, sichtbare Struktur, Tempo der Nacharbeit und die Frage, ob die Baufläche tatsächlich zu Ihrem Kulissenbau passt. Der beste Geländedrucker ist nicht bloß derjenige, der die größte Wand druckt. Er sollte es ermöglichen, die Wand fertigzustellen, gegebenenfalls Stützen zu entfernen und ohne Umstände weiterzuarbeiten. Wenn zwei Geräte auf dem Papier ähnlich erscheinen, sagen diese beiden Tests meist mehr aus als eine weitere Runde Werbeversprechen. [2]
Materialien zählen: Resinwahl und Hinweise zu FDM-Materialien
Die Wahl des Resins ist beinahe so wichtig wie die des Druckers. Standardresine liefern oft unkompliziert scharfe Details und glatte Oberflächen. Zähere oder ABS-ähnliche Harze können sinnvoller sein, wenn Miniaturen angefasst, verpackt, fallen gelassen oder regelmäßig beim Tabletop verwendet werden. Eine Ausstellungsbüste im Regal und eine Spielfigur haben unterschiedliche Anforderungen an die Haltbarkeit. Verallgemeinern Sie deshalb nicht allein anhand des Markennamens: Wenn mechanische Eigenschaften relevant sind, lesen Sie das technische Datenblatt des konkreten Resins, denn die Kennwerte sind materialspezifisch.
Bei FDM-Gelände und funktionalen Teilen kann die Materialwahl Zähigkeit, Wärmebeständigkeit oder Druckbarkeit verbessern. Die Grenzen der Düse hebt sie aber nicht auf. Auch ein stärkeres Filament wird durch denselben Düsendurchmesser extrudiert und weist grundsätzlich dieselbe Oberflächenstruktur auf. Deshalb eignen sich Wände, kleine Geländerequisiten, Ablagen, Einsätze und größere Kulissen häufig besser für FDM als organische Spielfiguren. Die Materialwahl verändert Haltbarkeit und Handhabung stärker als die Wiedergabe winziger Gesichtsdetails.
Welche Kosten neben dem Drucker einzuplanen sind
Ein Miniaturdrucker ist Teil eines Systems und nicht nur ein Gerätepreis. Für Resin benötigen Sie zusätzlich einen Ablauf zum Waschen und Nachhärten, Reinigungsflüssigkeit, persönliche Schutzausrüstung, Ersatz-Trennfolie oder Displayschutz, Trichter und Filter, verschlossene Behälter und Reinigungsmaterial. Bei FDM ist die Zubehörliste kürzer, doch Ersatzdüsen, Wartungsmaterial und gegebenenfalls bessere Lagerung oder ein Gehäuse bleiben nötig. Es geht nicht um einen erfundenen, allgemeingültigen Gesamtpreis, sondern darum, einen nackten Druckerpreis nicht mit einer vollständigeren Ausstattung zu vergleichen.
Schätzen Sie Ihre eigene Ausstattung in den Kategorien Gerät, Nachbearbeitung, Sicherheit, Verbrauchsmaterial und Arbeitsplatzschutz. So bleibt der Vergleich nachvollziehbar, ohne für jede Heimwerkstatt dieselben Ausgaben anzunehmen. Wenn ein Drucker auf dem Papier günstig wirkt, aber erst mit mehreren Ergänzungen alltagstauglich wird, ist das wichtiger als ein kleiner Unterschied im Listenpreis.
| Kategorie | Typische Ausstattung | Bedeutung |
|---|---|---|
| Nachbearbeitung | Wasch-/Nachhärtestation, Waschbehälter, Aushärtebox | Macht aus klebrigen Resindrucken normal handhabbare Bauteile |
| Verbrauchsmaterial | IPA oder Reiniger, Resin, Papiertücher | Laufende Betriebskosten |
| Sicherheit | Handschuhe, Augenschutz, Laborkittel, Set für verschüttete Flüssigkeiten | Verringert Exposition und Risiken bei der Reinigung |
| Schutz | Trennfolie, Displayschutz | Hilft, Ausfallzeiten und unerwartete Reparaturen zu reduzieren |
| Handhabung | Trichter, Filter, Einwegsiebe | Verringert Verunreinigungen und Verstopfungen |
| Lagerung | Verschlossene Behälter, Boxen, Etiketten | Hält Resin, Werkzeug und Bauteile geordnet |
| Arbeitsplatz | Matten, Unterlagen, Reinigungsmaterial | Erleichtert den Umgang mit Tropfen und Rückständen |
Recherche & Marktumfeld
Viele Käufer vergleichen letztlich nur wenige Marken, weil die Suchergebnisse von einigen Resin- und FDM-Ökosystemen dominiert werden. Das macht die Entscheidung jedoch nicht einfach, sondern verlangt mehr eigenes Urteilsvermögen. Testdrucke, passende Abläufe, Nachbearbeitungsaufwand und Ersatzteilverfügbarkeit sagen in der Praxis mehr aus als Displaybezeichnungen oder Kamerafunktionen. Wenn zwei Geräte auf dem Papier ähnlich wirken, ist meist dasjenige der bessere Kauf, das zu Ihrem Platz, Ihren Materialien und Ihrer Bereitschaft zur Wartung passt.
Fazit: Den besten 3D-Drucker für Miniaturen auswählen
Der beste Miniaturdrucker passt zu Ihren häufigsten Drucken und trägt nicht einfach die auffälligste Werbebezeichnung. Wählen Sie Resin/MSLA für feine Figurendetails, FDM für Gelände oder einen weniger aufwendigen Umgang mit Flüssigkeiten. Prüfen Sie Ihre Entscheidung mit zwei Testdrucken und planen Sie Sicherheit sowie Nachbearbeitung vor dem Kauf ein.
Häufige Fragen
Welcher 3D-Drucker ist 2026 der beste für Miniaturen?
Einen universellen Sieger gibt es nicht. Für Spielfiguren ist meist Resin/MSLA die richtige Geräteklasse; für Gelände oder weniger Reinigungsaufwand ist FDM praktischer. In dieser Quellenauswahl liegen unabhängige Tests für Saturn 4 Ultra 16K und Anycubic Photon Mono M7 Pro vor. Mehrere andere Modelle bleiben plausible Kandidaten, vorwiegend auf Grundlage offizieller Daten. [13] [15] [20] [21]
Resin oder FDM für Miniaturen: Was eignet sich für Figuren und was für Gelände?
Wählen Sie Resin, wenn Gesichter, dünne Waffen, Stofffalten und glattere kleine Oberflächen im Vordergrund stehen. Wählen Sie FDM für Gelände, Kulissen, Ablagen und eine einfachere Nutzung mit weniger Lösungsmittel- und Nachhärteaufwand. Wenn Sie nur ein Gerät kaufen können, orientieren Sie sich an Ihren häufigsten Drucken, nicht am seltenen Sonderfall. [1] [8] [9] [10]
Welcher 3D-Drucker eignet sich am besten für Miniaturen ohne Resin?
Beginnen Sie bei FDM-Geräten wie dem Bambu Lab A1 mini oder einer geschlossenen Alternative wie dem Prusa CORE One+. Der A1 mini bietet den kleineren Einstieg und die Möglichkeit einer optionalen 0.2-mm-Düse. Der CORE One+ bietet mehr Platz und eine kontrollierte Kammer. Bleiben Sie bei den Erwartungen realistisch: FDM kann brauchbare Miniaturen herstellen, erreicht bei winzigen Gesichtern und feinen Oberflächenkonturen aber normalerweise nicht die Qualität von Resin. [18] [19]
Ist ein SLA-Drucker für Tabletop-Miniaturen dasselbe wie ein MSLA-Drucker?
Nicht ganz. SLA bezeichnet im eigentlichen Sinn Laser-Stereolithografie. Die meisten als „SLA“ angebotenen Miniaturdrucker für Privatanwender sind jedoch MSLA-/LCD-Geräte, die eine ganze Schicht durch eine Bildschirmmaske aushärten. Alle gehören zum lichthärtenden Resindruck, doch die Begriffe sind wichtig, weil Lichtquelle und Detailwiedergabe nicht identisch sind. [1] [7] [8]
Welche XY-Pixelgröße benötigen Miniaturen?
Es gibt keinen magischen Grenzwert. Kleinere XY-Pixel können helfen, doch der Vergleich von Formlabs erinnert daran, dass auch Optik, Lichtverteilung, Streuung im Resin, Überstrahlung und Polymerisationsverhalten das Ergebnis bestimmen. Betrachten Sie die XY-Pixelgröße als einen Einflussfaktor und nicht als eigenständiges Qualitätsurteil. [7]
Für Fortgeschrittene: Wie beeinflussen Nachhärten und Lösungsmittelwäsche die Maßstabilität oder das Verzugsrisiko?
Sie können das Bauteil geringfügig verändern. Richtung und Ausmaß hängen jedoch von Harzchemie, Geometrie, Stützstrategie sowie Intensität des Waschens und Nachhärtens ab. Gehen Sie nicht von einem universellen Korrekturfaktor aus. Befolgen Sie den Ablauf des Resinherstellers, vermeiden Sie übermäßige Handhabung und prüfen Sie einige Kalibrier- oder Passungsteile, bevor Sie eine große Charge drucken.
Für Fortgeschrittene: Wie vergleiche ich die angegebenen Druckgeschwindigkeiten von Resindruckern?
Vergleichen Sie Geschwindigkeitsangaben nur bei ausdrücklich genannten Bedingungen. Schichthöhe, Resintyp und Betriebsmodus sind entscheidend. Die Spitzenwerte des M7 Pro beziehen sich beispielsweise auf 0.1-mm-Einstellungen und unterscheiden sich für Standard- und Hochgeschwindigkeitsresin. Beim M7 Max sind die Angaben zusätzlich nach 0.05-mm- und 0.1-mm-Einstellungen aufgeteilt. Eine einzelne „Höchstgeschwindigkeit“ ohne Kontext dient nur der Orientierung und gilt nicht allgemein. [13] [15] [16]
Quellen
- ISO/ASTM 52900:2021 — Fundamentals and vocabulary — Norm — 2021-11; 2025 bestätigt — https://www.iso.org/standard/74514.html
- ISO/ASTM 52902:2023 — Test artefacts / geometric capability assessment — Norm — 2023-08 — https://www.iso.org/standard/79683.html
- ISO 5725-1:2023 — Accuracy (trueness and precision) definitions — Norm — 2023-07 — https://www.iso.org/standard/69418.html
- CDC/NIOSH — Safe Desktop Vat Photopolymerization 3-D Printing — offizielle Dokumentation — 2025-01 — https://www.cdc.gov/niosh/media/pdfs/2025/01/Safe-3D-Printing.pdf
- UL 2904 Ed.2-2023 — Standard method for measuring printer emissions — Norm — 2023-05-26 — https://webstore.ansi.org/standards/ul/ul2904ed2023
- Stefaniak et al. — Particle and vapor emissions from vat polymerization desktop-scale 3D printers — wissenschaftliche Veröffentlichung — 2019 — https://stacks.cdc.gov/view/cdc/83250/cdc_83250_DS1.pdf
- Formlabs — SLA vs DLP vs MSLA/LCD resin 3D printer comparison — Hersteller — ohne Datum — https://formlabs.com/blog/sla-dlp-msla-lcd-resin-3d-printer-comparison/
- Prusa Knowledge Base — Types of printers and their differences — offizielle Dokumentation — ohne Datum — https://help.prusa3d.com/article/types-of-printers-and-their-differences_112464
- Prusa Knowledge Base — Layers and perimeters — offizielle Dokumentation — ohne Datum — https://help.prusa3d.com/article/layers-and-perimeters_1748
- Prusa blog — Printing great-looking miniatures with a 0.25mm nozzle — Hersteller — 2020 — https://blog.prusa3d.com/printing-great-looking-miniatures-with-a-0-25mm-nozzle-on-the-original-prusa-mini_33457/
- Formlabs — How supports work in SLA printing — Hersteller — ohne Datum — https://formlabs.com/global/support/How-supports-work-in-SLA-printing/
- Formlabs — Disposing of resin — Hersteller — ohne Datum — https://formlabs.com/support/Disposing-of-resin/?langue=en_US
- Produktseite Elegoo Saturn 4 Ultra 16K (USA) — Hersteller — aktuelle Seite; abgerufen am 2026-08-22 — https://us.elegoo.com/products/saturn-4-ultra-16k-10inch-monochrome-lcd-resin-3d-printer
- Produktseite Elegoo Mars 5 Ultra (USA) — Hersteller — aktuelle Seite; abgerufen am 2026-08-22 — https://us.elegoo.com/products/mars-5-ultra-9k-7inch-monochrome-lcd-resin-3d-printer
- Produktseite Anycubic Photon Mono M7 Pro — Hersteller — aktuelle Seite; abgerufen am 2026-08-22 — https://store.anycubic.com/products/photon-mono-m7-pro
- Produktseite Anycubic Photon Mono M7 Max — Hersteller — aktuelle Seite; abgerufen am 2026-08-22 — https://store.anycubic.com/collections/aff-deals/products/photon-mono-m7-max
- Produktseite Phrozen Sonic Mini 8K S — Hersteller — aktuelle Seite; abgerufen am 2026-08-22 — https://us.phrozen3d.com/products/sonic-mini-8k-s
- Produktseite Bambu Lab A1 mini (US-Shop) — Hersteller — aktuelle Seite; abgerufen am 2026-08-22 — https://us.store.bambulab.com/products/a1-mini?id=543566369394393101
- Produktseite Prusa CORE One+ (Gen 2) — Hersteller — aktuelle Seite; abgerufen am 2026-08-22 — https://www.prusa3d.com/en/product/prusa-core-one-5/
- Tom’s Hardware — Anycubic Photon Mono M7 Pro review — Fachmedium — 2024 — https://www.tomshardware.com/3d-printing/anycubic-photon-mono-m7-pro-review
- Creative Bloq — Elegoo Saturn 4 Ultra 16K review — Fachmedium — 2025 — https://www.creativebloq.com/3d/3d-printing/ive-been-testing-3d-printers-for-over-a-decade-i-tried-the-elegoo-saturn-4-ultra-16k-and-its-truly-innovative