



Résumé
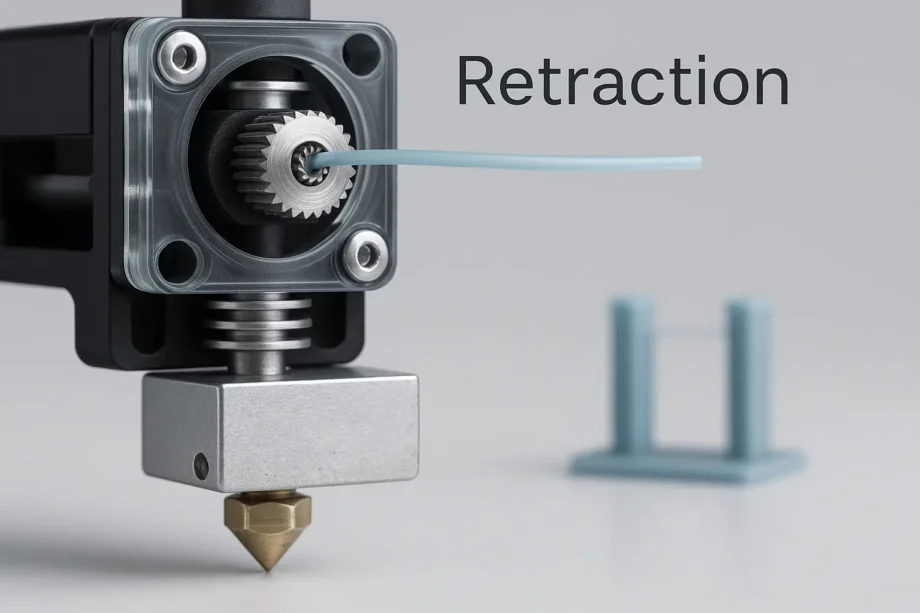
Des paramètres de rétraction d’imprimante 3D correctement réglés sont essentiels pour prévenir le filage et maximiser la qualité d’impression. Les principaux paramètres comprennent la distance de rétraction, la vitesse et la distance minimale de déplacement avant rétraction, qui contrôlent le mouvement du filament afin de réduire les suintements entre les déplacements. Pour le PLA, les valeurs de départ sont de 1 mm pour les extrudeurs à entraînement direct et de 5 mm pour les extrudeurs Bowden, avec des vitesses comprises entre 20–60 mm/s. L’ajustement de ces réglages permet d’obtenir des impressions plus nettes, tant sur les modèles en plusieurs parties que sur les modèles détaillés. [1] [2] [5]
Contexte historique
La rétraction est devenue une fonctionnalité accessible aux consommateurs à mesure que les logiciels de tranchage ont mûri durant l’essor des imprimantes 3D de bureau à dépôt de filament fondu (FDM) au début des années 2010. Une première prise en charge de la rétraction est apparue sous l’appellation « longueur de retrait » dans le manuel du trancheur XYZware et, à la section 11.5, la terminologie et l’objectif étaient expliqués aux nouveaux utilisateurs passant de flux de travail de tranchage manuel à des flux numériques. Des passionnés sur les forums d’assistance, notamment StackExchange, ont documenté ces évolutions et précisé comment le contrôle initial de la distance de rétraction par l’utilisateur — associé à un filament entraîné par moteur pas à pas — a marqué un tournant dans la lutte contre les suintements et l’amélioration de la qualité d’impression des détails fins. [9]
Principes techniques
En impression 3D, la rétraction désigne le processus par lequel l’extrudeur inverse brièvement le sens du filament afin de relâcher la pression dans la buse lorsqu’elle se déplace au-dessus d’espaces ouverts. En tirant le filament vers l’arrière dans le hotend, ou en le déchargeant simplement légèrement, le risque que le plastique fondu suinte et crée des « fils » indésirables entre des sections distinctes du modèle est considérablement réduit. Cette approche est fondamentale pour obtenir des caractéristiques nettes et propres, en particulier sur les impressions à géométrie complexe ou comportant plusieurs îlots. [9]
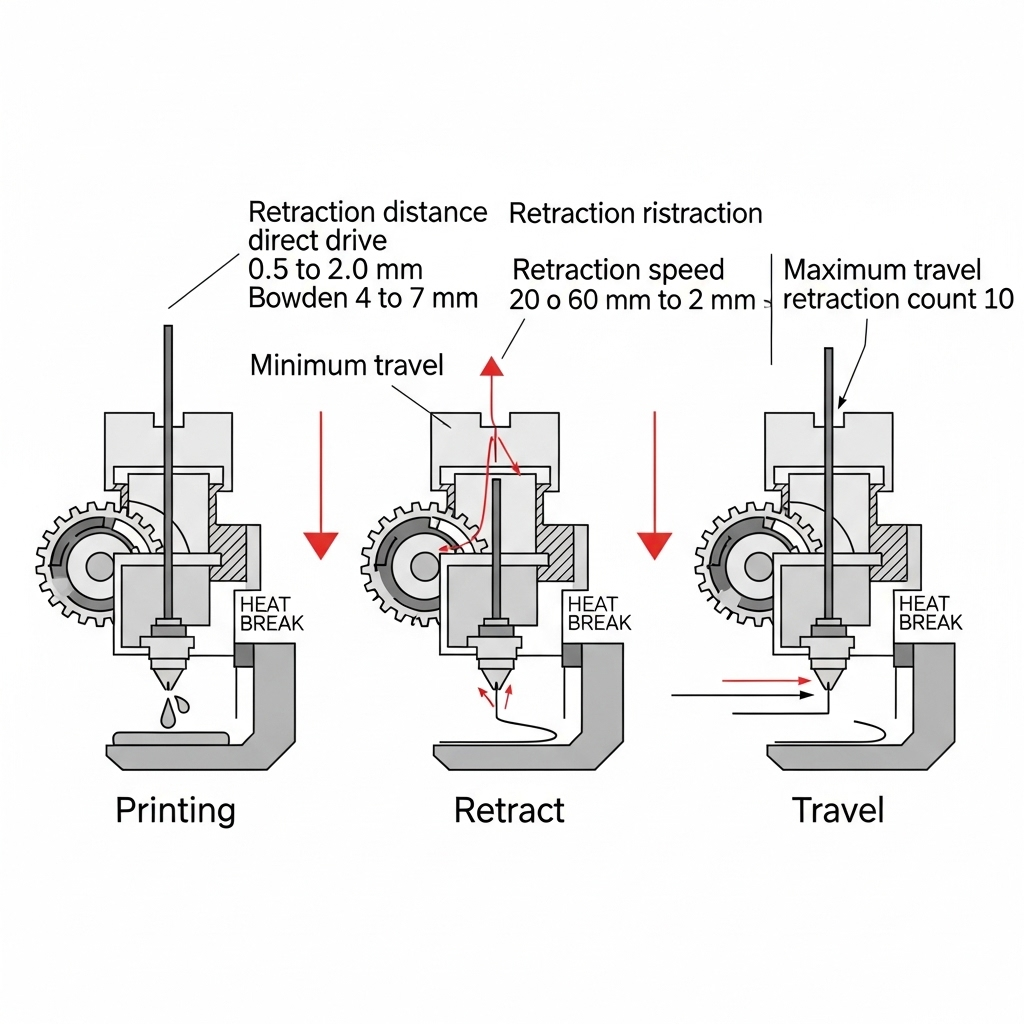
Les principaux réglages de rétraction comprennent la distance, la vitesse, le déplacement minimal et le nombre maximal de rétractions. La distance de rétraction définit la longueur de filament tirée vers l’arrière : les configurations à entraînement direct ne nécessitent généralement que 0.5–2.0 mm, tandis que les tubes Bowden peuvent demander 4–7 mm (rarement au-dessus de 7 mm). La vitesse de rétraction est habituellement réglée entre 20–60 mm/s ; des vitesses plus élevées réduisent le filage, mais peuvent provoquer des bouchages si elles sont trop agressives. Le déplacement minimal détermine le plus petit mouvement autorisé avant qu’une rétraction ne se produise, avec des valeurs recommandées de 1–2 mm pour réduire l’usure inutile. Le nombre maximal de rétractions, généralement autour de 10, évite une usure excessive du filament et du matériel. [1] [2] [3] [4] [5] [6] [7] [8]
Recommandations courantes pour les réglages de rétraction :
- Distance de rétraction : Entraînement direct : 0.5–2 mm ; Bowden : 4–7 mm ; rarement au-dessus de 7 mm
- Vitesse de rétraction : 20–60 mm/s
- Déplacement minimal : 1–2 mm
- Nombre maximal de rétractions : ~10
Types de configurations d’extrudeur
Les extrudeurs à entraînement direct, dont le moteur de l’extrudeur est monté au-dessus du hotend, nécessitent généralement des distances de rétraction plus courtes (0.5–2 mm) en raison de la faible flexion du filament. Les extrudeurs Bowden, dans lesquels le filament circule dans un long tube en PTFE, nécessitent des distances plus importantes (4–7 mm) en raison d’un jeu et d’une compressibilité accrus. Ces distinctions se retrouvent dans les recommandations des utilisateurs comme des trancheurs. [1] [2] [4] [5]
Tableau comparatif : réglages de rétraction (entraînement direct vs Bowden)
| Réglage | Entraînement direct | Bowden |
|---|---|---|
| Distance de rétraction | 0.5–2 mm | 4–7 mm (rarement >7 mm) |
| Recommandé (point de départ PLA) | 1 mm | 5 mm |
| Vitesse de rétraction | 20–45 mm/s (Cura) ; jusqu’à 60 mm/s | 20–45 mm/s ; jusqu’à 60 mm/s |
| Déplacement minimal | 1–2 mm | 1–2 mm |
| Nombre max. de rétractions | ~10 | ~10 |
Optimisation des performances
Le réglage optimal de la rétraction d’une imprimante 3D commence par les valeurs par défaut du fabricant ou du trancheur, en se concentrant sur les plages essentielles : 1 mm pour l’entraînement direct, 5 mm pour le Bowden, et des vitesses autour de 40 mm/s. Les amateurs comme les professionnels recommandent d’affiner ces valeurs par incréments de 0.5 mm ou de 5 mm/s, en réalisant des impressions de test entre chaque ajustement. Une distance trop faible ou une vitesse trop lente entraîne un filage persistant ; une valeur trop élevée peut causer des blocages ou un meulage du filament. L’ajustement itératif, associé à des impressions de test par motifs, est largement considéré comme une bonne pratique. [1] [3] [5] [6]
Plusieurs réglages connexes du trancheur interagissent avec la rétraction et doivent être pris en compte lors de l’optimisation. Le coasting (arrêt léger de l’extrusion avant un déplacement), le combing (confinement des déplacements dans les périmètres) et l’essuyage (bref recul de la buse à la fin de l’extrusion) fonctionnent tous de concert avec la rétraction afin de réduire encore davantage les suintements. La température d’impression, surtout avec des matériaux comme le PLA, doit également être prise en compte — des températures plus élevées augmentent le risque de filage et nécessitent souvent des réglages de rétraction et de déplacement plus agressifs. [10]
Réglages supplémentaires influençant le contrôle du filage :
- Coasting : Réduit la pression en arrêtant l’extrusion avant le déplacement.
- Combing : Maintient les déplacements de la buse dans les zones imprimées afin d’éviter de traverser des espaces ouverts.
- Essuyage : Garantit que la buse laisse une finition propre à la fin de l’extrusion.
- Ajustement de la température : Une baisse de 5–10 °C peut réduire le filage avec le PLA.
Applications
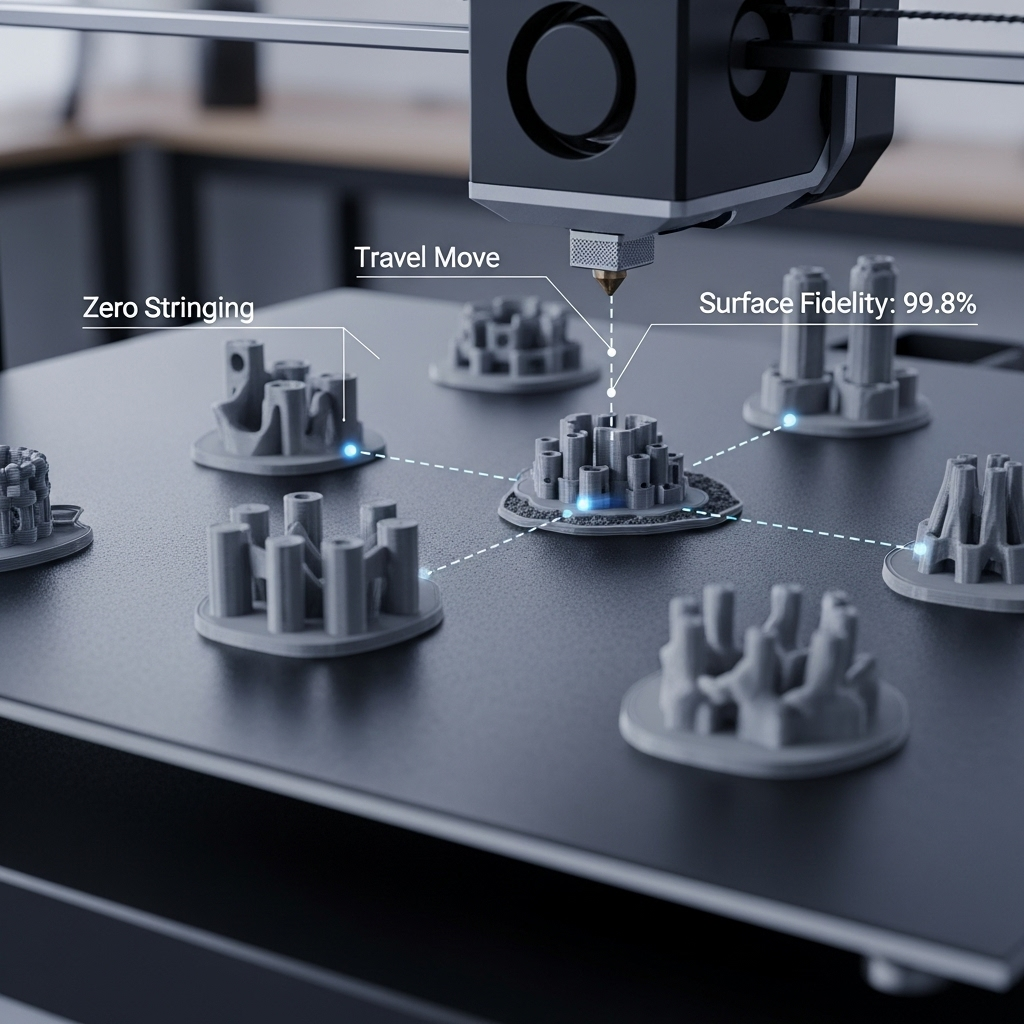
Des réglages de rétraction optimisés sont particulièrement essentiels dans les applications d’impression 3D impliquant des modèles très détaillés, des miniatures ou des assemblages complexes en plusieurs parties. Ces scénarios, qui exigent que la buse traverse fréquemment des zones vides, bénéficient le plus de paramètres correctement réglés afin d’éviter un nettoyage chronophage et une perte de fidélité de surface. [3] [5]
Mises à jour de la recherche
Les avancées récentes dans l’optimisation de la rétraction comprennent des initiatives universitaires et communautaires visant à automatiser l’étalonnage. Des tests systématiques — tels que les tours de rétraction ou les balayages de paramètres scriptés — permettent aux utilisateurs de trouver les réglages idéaux pour des matériaux, types de buses et géométries spécifiques. Les expériences communautaires, documentées sur des plateformes comme Reddit, utilisent des tours d’impression automatisées qui font varier progressivement les réglages pour chaque modèle de test afin d’éliminer empiriquement le filage sans tâtonnement subjectif. Cette approche améliore la reproductibilité et est désormais recommandée aux utilisateurs domestiques comme professionnels qui cherchent à maximiser la qualité d’impression tout en minimisant les artefacts d’impression. [11]
Questions fréquemment posées (FAQ)
1. Quels sont les réglages optimaux de rétraction d’une imprimante 3D pour les configurations à entraînement direct et Bowden ?
Les extrudeurs à entraînement direct fonctionnent généralement mieux avec des distances de rétraction de 0.5–2.0 mm, tandis que les configurations Bowden nécessitent 4–7 mm. Les vitesses de rétraction de 20–45 mm/s sont standard, mais peuvent être augmentées jusqu’à 60 mm/s si la qualité d’impression le permet. [1] [2] [3] [4]
2. Comment la distance de rétraction affecte-t-elle la correction du filage et la qualité d’impression ?
L’ajustement de la distance de rétraction contrôle la quantité de filament tirée vers l’arrière, ce qui relâche directement la pression dans la buse. Des réglages appropriés minimisent le filage et la formation de pâtés. Une rétraction insuffisante entraîne des suintements, tandis qu’une distance excessive peut provoquer des blocages ou dégrader l’extrusion. Plages recommandées : 1 mm (entraînement direct), 5 mm (Bowden) pour le PLA. [1] [2] [5]
3. Quel est le rôle de la vitesse de rétraction dans la prévention du filage — et quels sont ses risques ?
La vitesse de rétraction définit la rapidité avec laquelle le filament est inversé. Si elle est trop lente, le filage persiste ; si elle est trop rapide, le risque de bouchage et de pertes de pas du moteur pas à pas augmente. Des vitesses entre 30–60 mm/s équilibrent performances et fiabilité. L’expérimentation est essentielle pour chaque imprimante et matériau. [3] [4]
4. Comment régler le paramètre de rétraction au déplacement minimal ?
La rétraction au déplacement minimal évite les rétractions lors de très courts mouvements, limitant ainsi l’usure inutile. Une plage de 1–2 mm est couramment recommandée pour permettre les rétractions lorsqu’elles sont nécessaires, tout en évitant leur surutilisation lors de très petits déplacements. [7]
5. Qu’est-ce que le nombre maximal de rétractions et pourquoi le limiter ?
Le nombre maximal de rétractions plafonne le nombre total de rétractions dans une distance définie afin d’éviter une usure excessive du filament et de l’extrudeur. Une valeur autour de 10 est standard et concilie le contrôle du filage avec la longévité du matériel. [8]
6. Les fonctions du trancheur telles que le coasting ou le combing peuvent-elles réduire le filage au-delà de la rétraction ?
Oui, les fonctions du trancheur telles que le coasting (arrêt de l’extrusion avant le déplacement) et le combing (déplacement de la buse à l’intérieur des périmètres) complètent la rétraction en réduisant davantage les risques de filage et en améliorant les finitions de surface. [10]
Sources
- MakerParts 3D — Régler la rétraction en impression 3D
- 3D Print Beast — Meilleurs réglages de rétraction pour le PLA
- Nikko Industries — Qu’est-ce que la rétraction en impression 3D ? Meilleurs réglages de rétraction
- The 3D Printer Bee — Réglages de rétraction Cura
- 3D Insider — Éviter les problèmes d’impression 3D grâce aux réglages de rétraction
- StackExchange — Qu’est-ce que la vitesse/longueur de rétraction ? Manuel XYZware cité
- Nikko Industries — Déplacement minimal de rétraction
- 3D Insider — Nombre maximal de rétractions
- StackExchange — Explication de la rétraction (XYZware)
- 3Dx.info — Guide pas à pas pour éliminer le filage par rétraction
- Reddit — Expérimentation automatisée avec tour de rétraction




