



Résumé (réponse directe)
Dans la terminologie fondée sur les normes, la fabrication additive (FA) est le « processus consistant à assembler des matériaux pour fabriquer des pièces à partir de données de modèle 3D, généralement couche par couche… », et un système de FA est la « machine et les équipements auxiliaires utilisés pour la fabrication additive ». [1] En pratique, une imprimante 3D industrielle est donc un système de FA orienté usine, qui met l’accent sur des matériaux contrôlés, la répétabilité, le débit, la surveillance et la préparation de l’installation parmi les sept catégories de procédés : projection de liant, dépôt d’énergie dirigée, extrusion de matériau, projection de matériau, fusion sur lit de poudre, stratification de feuilles et photopolymérisation en cuve. [2]
Définition et périmètre — « industriel » vs « professionnel » vs « grand public »
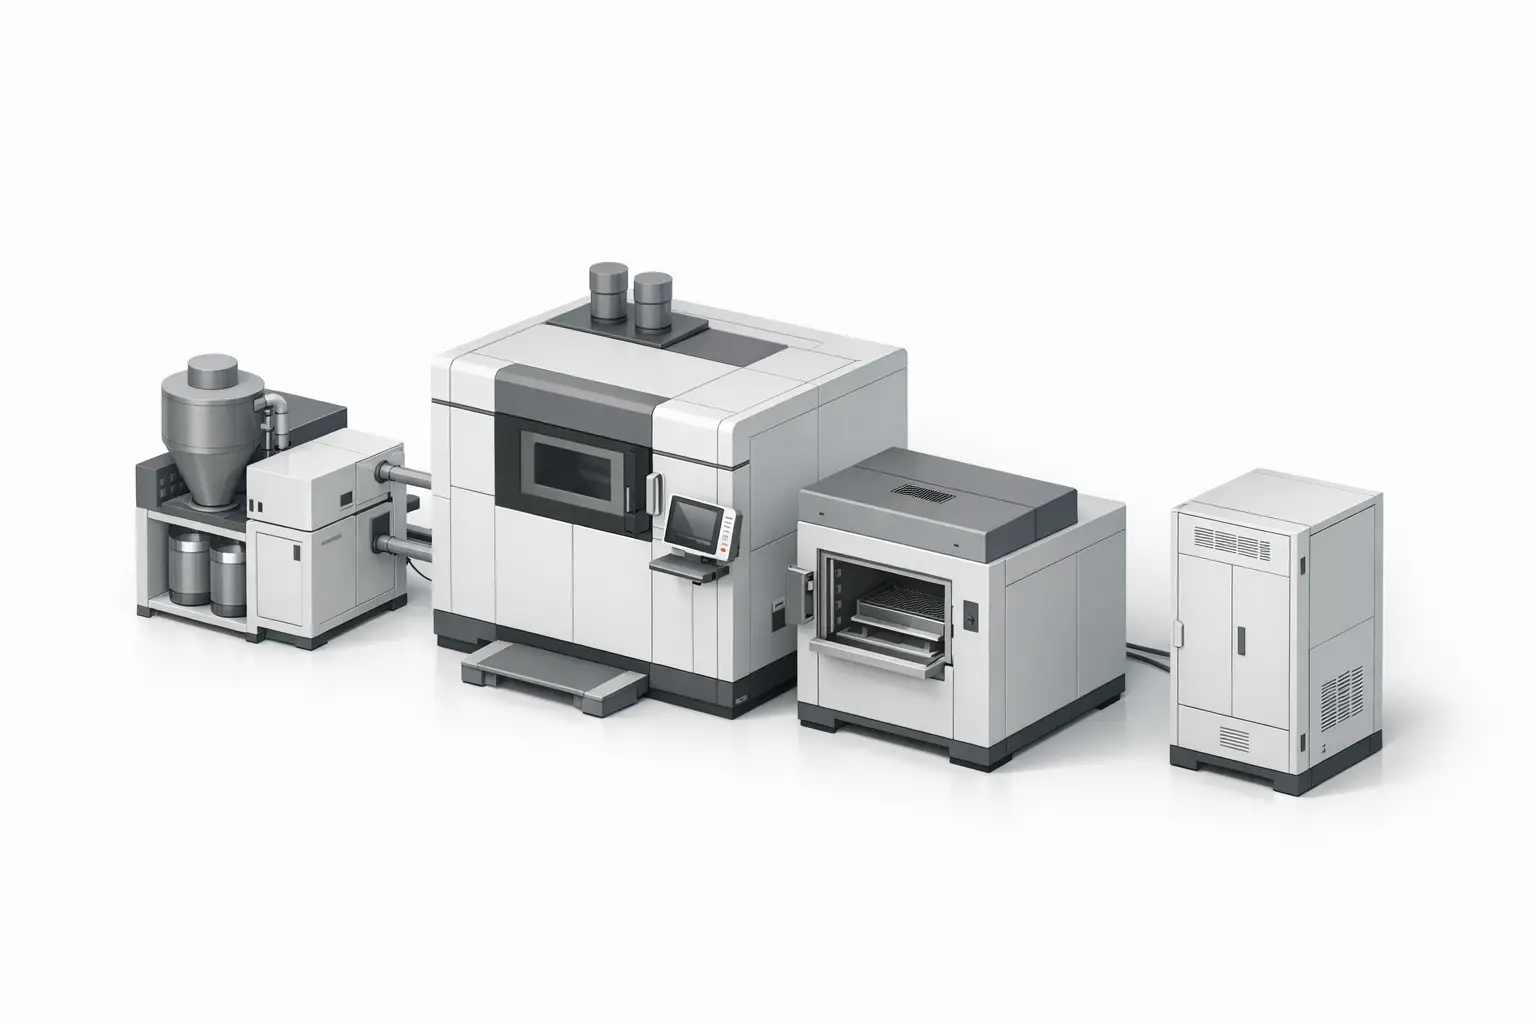
Le terme « imprimante 3D industrielle » est couramment employé pour décrire un système de fabrication additive plutôt qu’une imprimante autonome uniquement, car les déploiements en production dépendent d’équipements auxiliaires (par ex., manipulation de poudres, séchage, surveillance en cours de processus et post-traitement) et de contraintes d’exploitation définies. [1] Ce périmètre correspond également aux pratiques de documentation en usine, où les spécifications des fournisseurs incluent souvent les limites environnementales, les utilités et les capacités de flux de travail connecté en plus des performances géométriques.
Dans les installations industrielles, les exigences du site peuvent être déterminantes. Par exemple, Stratasys indique des besoins électriques de 230 VAC (triphasé) 50/60 Hz à 40 A et d’air comprimé de 90–120 psi avec un débit minimal de 20 CFM pour la machine de FA F900, ainsi que des dimensions système pertinentes pour l’installation (2,772 × 1,683 × 2,027 mm) et un poids (2,869 kg). [9] Ces exigences sont généralement moins mises en avant dans les catégories « professionnelle » ou « grand public », souvent décrites principalement par le volume de fabrication, l’épaisseur de couche et les fonctionnalités utilisateur.
Contexte historique (inventions clés et étapes de l’industrialisation)
Plusieurs technologies d’impression 3D industrielle remontent à des lignées d’inventions distinctes documentées dans des dossiers de brevets et des historiques institutionnels. La stéréolithographie (SLA) est associée au brevet américain 4,575,330 (Date du brevet : 11 mars 1986), dont l’inventeur est Charles W. Hull, établissant la photopolymérisation en cuve comme une approche précoce de FA capable de production. [5] Le développement de la fusion de polymères sur lit de poudre est représenté par le brevet américain 4,863,538 (Déposé : 17 oct. 1986 ; Date du brevet : 5 sept. 1989), dont l’inventeur est Carl R. Deckard, une lignée qui s’est ensuite étendue aux plateformes industrielles de frittage laser. [7] La projection de liant est représentée par le brevet américain 5,204,055 (Déposé : 8 déc. 1989 ; Date du brevet : 20 avr. 1993), dont les inventeurs comprennent Emanuel M. Sachs ; MIT News décrit la méthode comme un liant à jet d’encre déposé sélectivement dans un lit de poudre, couche par couche, et souligne le rôle de Sachs dans le récit de cette invention. [8][10] L’industrialisation de l’extrusion de matériau est liée au brevet américain 5,121,329 (Date du brevet : 9 juin 1992), dont l’inventeur est S. Scott Crump, cessionnaire Stratasys, Inc., déposé le 30 oct. 1989, une base de la modélisation par dépôt de fil fondu de niveau usine et des mises en œuvre associées. [6] Pour le dépôt d’énergie dirigée (DED), Sandia National Laboratories décrit la technologie LENS comme « initiée à Sandia en 1995 », reflétant un contexte de réparation et de dépôt métallique proche de la forme finale qui diffère opérationnellement des systèmes sur lit de poudre. [11]
Taxonomie des technologies (catégories de procédés utilisées dans les imprimantes industrielles)
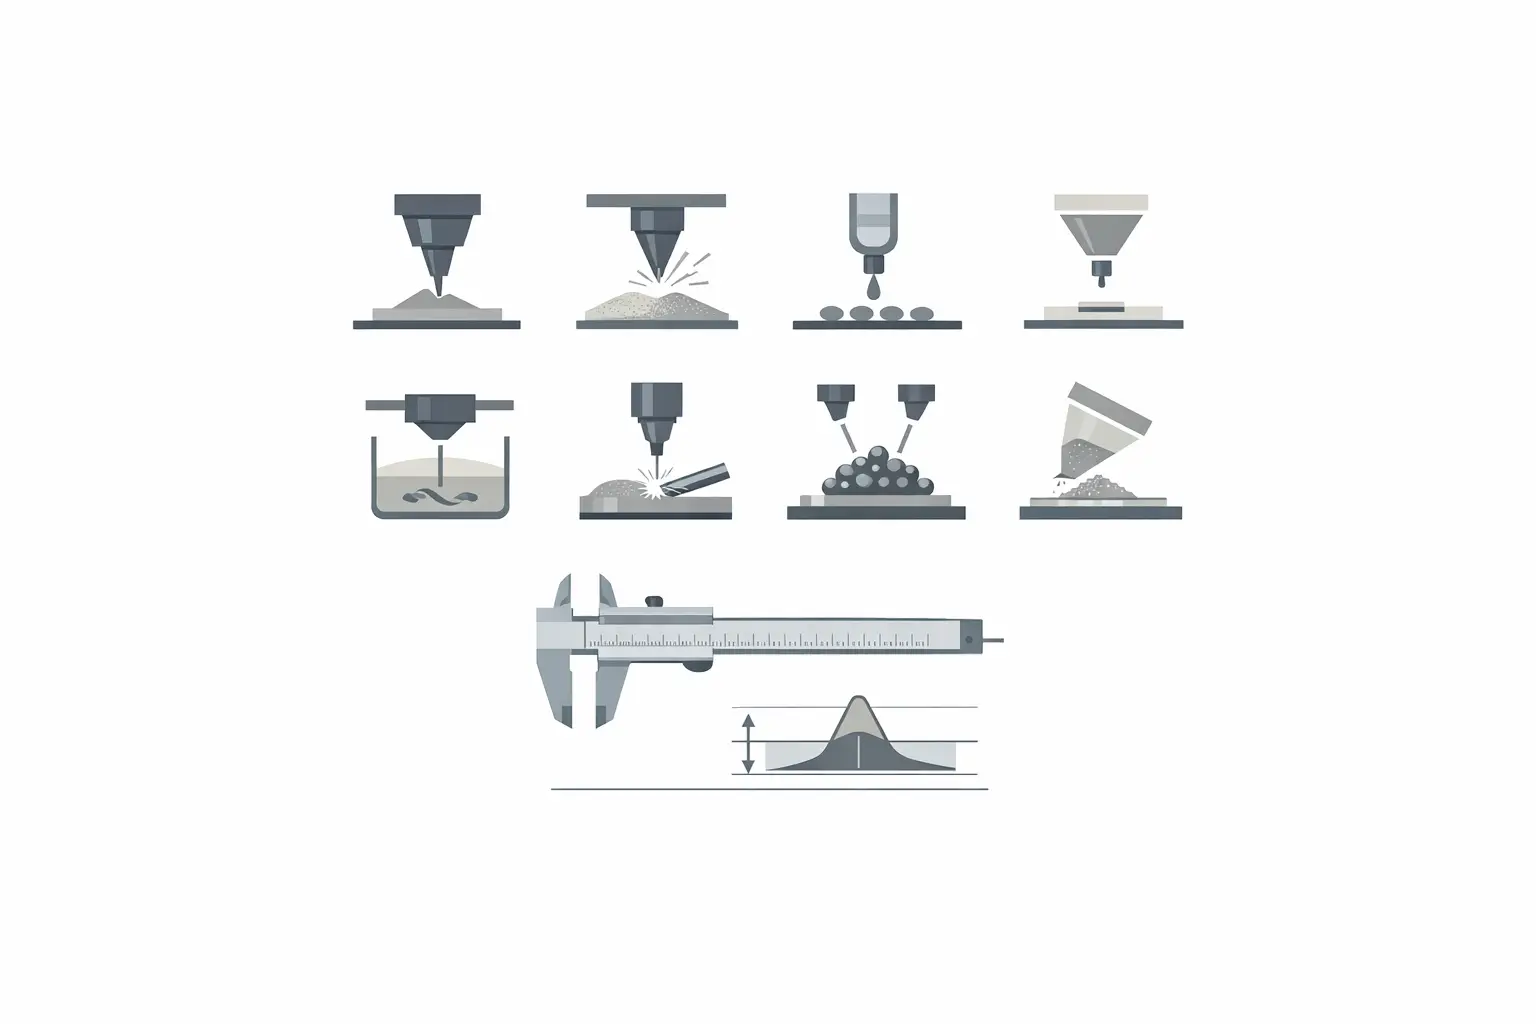
Une méthode courante, indépendante des fournisseurs, pour classer la fabrication additive industrielle repose sur la catégorie de procédé plutôt que sur l’image de marque du produit. HP présente une taxonomie en sept catégories : projection de liant, dépôt d’énergie dirigée, extrusion de matériau, projection de matériau, fusion sur lit de poudre, stratification de feuilles et photopolymérisation en cuve. [2] Dans la documentation industrielle, les termes de marque (par ex., la dénomination de famille « DMLS » pour la fusion métallique sur lit de poudre) sont souvent rattachés à ces catégories afin de permettre les comparaisons, tout en reconnaissant que les jeux de paramètres, les matériaux et les méthodes de qualification diffèrent selon les mises en œuvre.
Les sources gouvernementales peuvent décrire un sous-ensemble de catégories à des fins de recherche et de mesure. Le NIST répertorie et décrit la fusion sur lit de poudre, le dépôt d’énergie dirigée, l’extrusion de matériau, la photopolymérisation en cuve, la projection de liant et la projection de matériau, et la page indique « Mis à jour le 15 avril 2025 ». [3] Cette liste est descriptive, mais ne présente pas l’ensemble complet des sept catégories (par ex., la stratification de feuilles n’est pas incluse sur cette page) ; les comparaisons industrielles utilisent donc généralement la taxonomie plus large comme regroupement de premier niveau, puis appliquent des métriques propres au procédé et des considérations de post-traitement. [3][2]
- Projection de liant [2]
- Dépôt d’énergie dirigée [2]
- Extrusion de matériau [2]
- Projection de matériau [2]
- Fusion sur lit de poudre [2]
- Stratification de feuilles [2]
- Photopolymérisation en cuve [2]
Métriques de performances techniques (ce que les fabricants publient — et omettent)
Les spécifications de fabrication additive industrielle associent généralement géométrie, paramètres de procédé et contraintes opérationnelles de production, mais leur signification n’est pas normalisée entre les technologies. L’enveloppe de fabrication/le volume de fabrication indique l’espace maximal de la pièce, mais non l’espace utilisable après prise en compte des supports, des racleurs ou des conventions de région « imprimable », qui varient selon le fournisseur. Pour la précision atteignable, Stratasys définit la « précision atteignable » de la F900 comme ±0.089 mm ou ±0.0015 mm par mm (la valeur la plus élevée étant retenue), avec pour Z une tolérance supplémentaire de -0.000/+ hauteur de tranche, et précise qu’elle est « dérivée de données statistiques à 95% de rendement dimensionnel », illustrant le fait que la précision publiée dépend de la géométrie, du contrôle du procédé et de la méthode de définition. [9] Les spécifications de fusion métallique sur lit de poudre peuvent mettre l’accent sur l’apport d’énergie et les paramètres de balayage ; EOS indique une vitesse de balayage jusqu’à 7.0 m/s et un diamètre de focalisation d’environ 100 µm pour l’EOS M 290, qui ne sont pas des indicateurs directs du débit de pièces, puisque celui-ci dépend aussi de l’épaisseur de couche, de la stratégie de hachurage, de la densité de remplissage et du post-traitement (par ex., dépoudrage et traitement thermique). [12] Les fournisseurs peuvent publier des chiffres de durée de cycle sous forme de temps d’impression par mode ; HP indique un temps d’impression de 12 hrs (mode d’impression Balanced), 9.40 hrs (mode d’impression Fast) et 13.50 hrs (mode d’impression Robust) pour la série HP Jet Fusion 5200, mais ces chiffres peuvent ne pas inclure le refroidissement, le déballage ou la finition en aval. [13] Les plateformes de photopolymères peuvent distinguer la résolution de la performance dimensionnelle ; Carbon indique des valeurs de résolution XY et Z sur la page M3 (XY 160 µm ; Z 25, 50, ou 100 µm), tout en exprimant séparément la « précision générale (M2) » jusqu’à ±70 μm + 1 μm par mm de dimension et la « précision de répétabilité en production » jusqu’à ±40 μm, soulignant que « résolution », « précision » et « répétabilité » sont des métriques distinctes dont les dépendances aux essais diffèrent. [15][16]
Systèmes représentatifs et tableau comparatif (spécifications publiées par les fournisseurs)
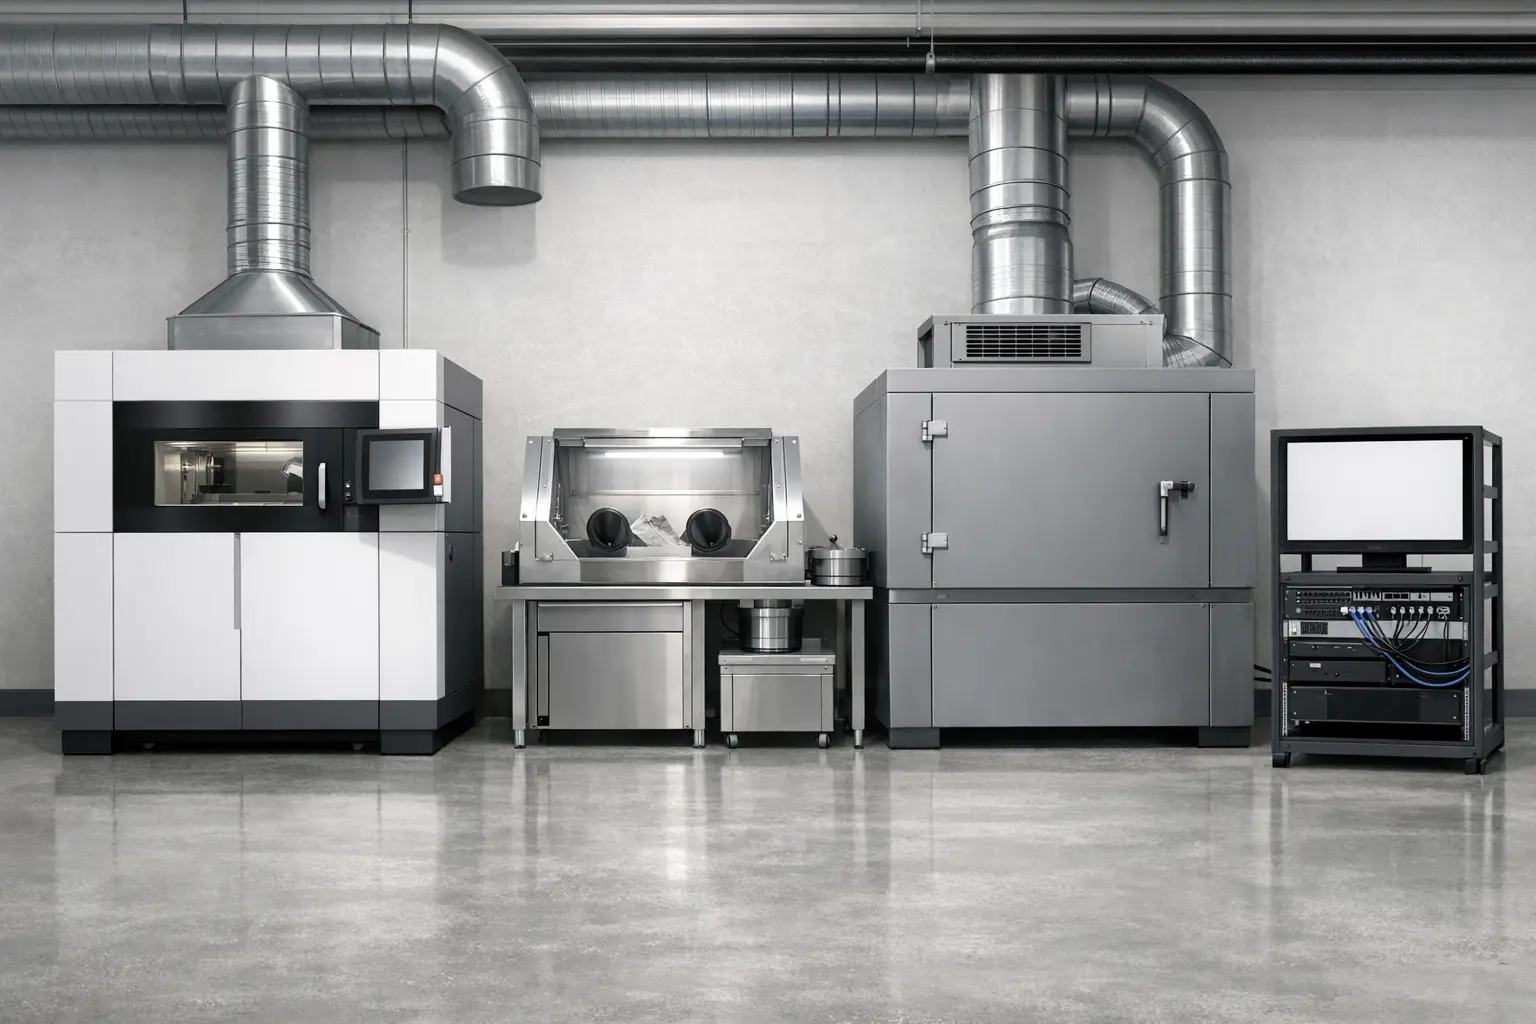
Les systèmes ci-dessous sont représentatifs au sens strict où chacun est une machine de FA industrielle documentée relevant d’une catégorie de procédé définie, avec des spécifications publiées par le fournisseur qui permettent d’illustrer les différences de documentation industrielle entre les technologies. Cette comparaison n’est pas un classement et évite de normaliser les performances en une seule métrique interprocédés, car les chiffres publiés (par ex., vitesse de balayage, précision atteignable ou modes de temps d’impression) ne sont pas directement comparables sans artéfacts d’essai et hypothèses de production communs. [9][12]
Lorsqu’une catégorie de procédé est répertoriée sans machine représentative dans l’ensemble de faits fourni, l’entrée est marquée « Aucun chiffre fiable trouvé » afin d’éviter de substituer des modèles ou seuils numériques non sourcés. [2]
Imprimantes 3D industrielles représentatives par catégorie de procédé (spécifications publiées par les fournisseurs)
| Catégorie de procédé (ISO/ASTM) | Système exemple (modèle) | Volume de fabrication / enveloppe de fabrication (avec unités) | Métrique(s) publiée(s) par le fournisseur, exigences de l’installation et notes |
|---|---|---|---|
| Projection de liant | Aucun chiffre fiable trouvé | Aucun chiffre fiable trouvé | Métrique de performance : Aucun chiffre fiable trouvé. Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : les revendications de « vitesse d’impression » des fournisseurs dépendent souvent du procédé et du matériau ; aucune spécification publiée par un fournisseur n’est fournie ici. |
| Dépôt d’énergie dirigée | Aucun chiffre fiable trouvé | Aucun chiffre fiable trouvé | Métrique de performance : Aucun chiffre fiable trouvé. Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : le DED est souvent spécifié par les paramètres de la tête de dépôt et de la source d’énergie ; aucune fiche technique industrielle représentative n’est fournie ici. |
| Extrusion de matériau | Stratasys F900 | 914.4 × 609.6 × 914.4 mm (36 × 24 × 36 in.). [9] | Métrique de performance : précision atteignable ±0.089 mm ou ±0.0015 mm par mm (la valeur la plus élevée étant retenue) ; Z inclut une tolérance supplémentaire de -0.000/+ hauteur de tranche ; dérivée de données statistiques à 95% de rendement dimensionnel. [9] Exigences de l’installation : 230 VAC (triphasé) 50/60 Hz ; courant 40 A ; air comprimé 90–120 psi ; débit minimal 20 CFM. [9] Notes : la « précision atteignable » est une déclaration statistique définie par le fournisseur et n’est pas équivalente au diamètre de buse ou à l’épaisseur de couche. [9] |
| Extrusion de matériau | BigRep ONE | x 1005 y 1005 z 1005 (mm). [14] | Métrique de performance : résolution de hauteur de couche 0.1 mm – 1.4 mm. [14] Exigences de l’installation : température maximale du plateau d’impression 80 °C ; poids de l’imprimante environ 460 kg. [14] Notes : un grand volume de fabrication n’implique pas des détails fins ; la plage de hauteur de couche indique une large fenêtre de procédé qui échange l’état de surface contre le débit. [14] |
| Projection de matériau | Aucun chiffre fiable trouvé | Aucun chiffre fiable trouvé | Métrique de performance : Aucun chiffre fiable trouvé. Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : la projection de matériau industrielle est couramment spécifiée par des paramètres de gouttelettes/pixels et des étapes de post-polymérisation ; aucune fiche technique industrielle représentative n’est fournie ici. |
| Fusion sur lit de poudre | EOS M 290 | 250 × 250 × 325 mm. [12] | Métrique de performance : puissance laser 1 × 400 W (laser à fibre Yb) ; vitesse de balayage jusqu’à 7.0 m/s ; diamètre de focalisation environ 100 µm. [12] Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : la vitesse de balayage et le diamètre de focalisation sont des paramètres de procédé et ne prédisent pas à eux seuls le temps de cycle des pièces ni les tolérances finales. [12] |
| Fusion sur lit de poudre | HP Jet Fusion 5200 Series | Volume de fabrication effectif 380 × 284 × 380 mm (15 × 11.2 × 15 in). [13] | Métrique de performance : temps d’impression 12 hrs (mode d’impression Balanced) ; 9.40 hrs (mode d’impression Fast) ; 13.50 hrs (mode d’impression Robust). [13] Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : les chiffres de « temps d’impression » par mode peuvent exclure le refroidissement et le post-traitement, et ne sont pas directement comparables aux vitesses de balayage laser. [13] |
| Stratification de feuilles | Aucun chiffre fiable trouvé | Aucun chiffre fiable trouvé | Métrique de performance : Aucun chiffre fiable trouvé. Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : les systèmes de stratification de feuilles sont souvent contraints par la méthode de liaison et la manipulation des feuilles ; aucune fiche technique industrielle représentative n’est fournie ici. |
| Photopolymérisation en cuve | Carbon M3 Max | 400 × 250 × 460 mm (15.7 × 9.8 × 18.1 in). [15] | Métrique de performance : résolution XY ; Z 160 µm ; 25, 50, ou 100 µm. [15] Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : la résolution n’est pas la même chose que la précision dimensionnelle ou la répétabilité de production, qui peuvent être spécifiées séparément par famille de modèles. [15][16] |
| Photopolymérisation en cuve | 3D Systems Figure 4 Production | Volume de fabrication imprimable (L × P × H) 124.8 × 70.2 × 346 mm (4.9 × 2.8 × 13.6 in). [17] | Métrique de performance : Aucun chiffre fiable trouvé. Exigences de l’installation : Aucun chiffre fiable trouvé. Notes : la formulation « volume imprimable » peut refléter une région contrainte définie par l’optique, la manipulation des matériaux ou les contrôles de procédé plutôt qu’une simple taille de chambre. [17] |
Flux de travail et intégration en usine (pré — impression — post)
Les flux de travail de FA industrielle séparent généralement le prétraitement (préparation des données, configuration de fabrication, imbrication, sélection des paramètres), l’impression (exécution du travail avec surveillance et traçabilité) et le post-traitement (retrait des supports, dépoudrage, polymérisation, traitement thermique et inspection), selon des modalités qui varient fortement selon la catégorie de procédé. Les descriptions technologiques du NIST soulignent ces différences de procédé à haut niveau (par ex., les étapes de manipulation et de fusion de poudre en fusion sur lit de poudre par rapport à l’acheminement et à la solidification du matériau en extrusion ou en photopolymérisation en cuve). [3] La documentation des fournisseurs met également en avant des revendications d’intégration en usine, mais leur portée dépend de la mise en œuvre : EOS décrit « EOS System Suite » comme s’intégrant aux systèmes d’exécution de la fabrication (MES) et aux systèmes informatiques d’atelier, tout en générant des rapports qualité détaillés, tandis que Stratasys mentionne la compatibilité MTConnect pour les flux de travail d’usine connectée et décrit également la sécurité des données, y compris la conformité aux STIG du Département de la Défense des États-Unis par la technologie ProtectAM. [12][9]
Applications industrielles (où chaque procédé est généralement utilisé)
Les systèmes industriels pour polymères sont couramment sélectionnés lorsque la complexité géométrique, l’allègement, la résistance à la corrosion ou l’isolation électrique sont requis, mais l’état de surface atteignable, l’anisotropie et la charge de post-traitement diffèrent selon la famille de procédés. Les descriptions du NIST distinguent par exemple le comportement de dépôt de filament ou de matière première de l’extrusion de matériau, le comportement de polymérisation de résine liquide de la photopolymérisation en cuve et la consolidation de couches de poudre de la fusion sur lit de poudre, ce qui influence à son tour les stratégies de support, la texture de surface et les opérations de finition. [3]
Les systèmes industriels pour métaux sont généralement envisagés autour de la fusion sur lit de poudre et du dépôt d’énergie dirigée, avec différents compromis en matière de résolution des caractéristiques, de stratégie de dépôt et de qualification en aval. Les descriptions du NIST soulignent que ces technologies impliquent différentes manières d’alimenter et de consolider le métal (stratification de lit de poudre et balayage énergétique contre dépôt dirigé avec une source d’énergie), et ces différences se répercutent sur la planification des inspections, le traitement thermique et les étapes de retrait des pièces. [3]
Liste de contrôle des critères de sélection (ingénierie et opérations)
Le choix d’une imprimante 3D industrielle est généralement autant contraint par la préparation opérationnelle que par la capacité géométrique nominale. Par exemple, les chiffres de durée de cycle par mode (tels que publiés pour la série HP Jet Fusion 5200) peuvent être pertinents pour la planification, tandis que les utilités du site et les revendications de sécurité des données (telles que publiées pour la Stratasys F900) peuvent déterminer si un site peut installer et administrer une machine de FA dans le cadre des politiques de l’usine. [13][9]
- Identifier les exigences fonctionnelles de la pièce (charges, exposition à la température, environnement chimique) et les associer à des catégories de procédés de FA réalisables. [3]
- Confirmer que l’ensemble de matériaux nécessaire est compatible avec la machine de FA sélectionnée et son flux de travail documenté. [1]
- Définir l’approche de tolérance et de vérification, et considérer la « précision atteignable » du fournisseur comme dépendante de sa définition plutôt qu’universelle. [9]
- Comparer l’enveloppe de fabrication/le volume de fabrication avec la taille de la pièce, la stratégie de supports et les contraintes d’orientation. [9]
- Évaluer les hypothèses de débit à l’aide des conventions de durée de cycle publiées par les fournisseurs (par ex., temps d’impression par mode) et tenir compte de la main-d’œuvre de post-traitement. [13]
- Valider la préparation de l’installation (alimentation électrique, air comprimé, charge au sol, limites environnementales) à l’aide des exigences d’installation du fournisseur lorsqu’elles sont disponibles. [9]
- Déterminer les besoins d’intégration pour la planification et la traçabilité (par ex., intégration MES, connectivité informatique d’atelier, MTConnect), en notant que les interfaces peuvent nécessiter des logiciels et une validation supplémentaires. [12][9]
- Définir les contraintes de cybersécurité et d’exportation/de contrôle, y compris toute revendication liée aux STIG publiée par le fournisseur, le cas échéant. [9]
- Planifier les attentes en matière de documentation et de rapports qualité, y compris les outils fournisseurs éventuellement positionnés pour les rapports qualité. [12]
Sécurité, conformité et exigences environnementales
Les déploiements de FA industrielle nécessitent généralement des contrôles portant sur l’alimentation électrique, les risques thermiques, les particules en suspension et les composés volatils (selon le procédé et le matériau), ainsi que sur la manipulation sûre des poudres, résines ou polymères chauffés. Les imprimantes industrielles étant installées en tant que systèmes de FA, les considérations de sécurité comprennent souvent non seulement le moteur d’impression, mais aussi les équipements auxiliaires et les étapes de post-traitement (par ex., stations de dépoudrage, unités de polymérisation et pratiques de stockage des matériaux). [1]
Les fournisseurs peuvent publier des limites environnementales explicites dans le cadre des instructions d’installation et d’utilisation. Pour la Stratasys F900, la température ambiante maximale est de 29 °C (85 °F) et l’humidité ambiante maximale est de 80%, qui constituent des contraintes de site et non des métriques de performance de pièce. [9] Certaines fiches techniques industrielles comprennent également des références réglementaires ou de conformité sous forme de rubrique documentée (par ex., la documentation Stratasys Fortus 450mc comprend une entrée « Conformité réglementaire »), mais les certifications spécifiques et leur applicabilité varient selon la configuration du modèle et la juridiction. [18]
Tendances futures et normalisation (circonscrites, fondées sur les sources)
Les efforts de normalisation dans la fabrication additive industrielle mettent souvent l’accent sur un vocabulaire partagé, l’interopérabilité et les méthodes de mesure, car les comparaisons interprocédés dépendent de définitions cohérentes de termes tels que catégorie de procédé et périmètre du système de FA. [1] Le NIST présente la FA sous l’angle des définitions et des mesures dans ses documents publics, renforçant le rôle des descriptions de procédés et de la métrologie dans la qualification de la fabrication additive industrielle. [4]
Questions-réponses (FAQ)
Qu’est-ce qu’une imprimante 3D industrielle (3D de niveau usine) en termes de fabrication additive ?
Dans les termes fondés sur les normes, la FA est le « processus consistant à assembler des matériaux pour fabriquer des pièces à partir de données de modèle 3D, généralement couche par couche… », et un système de FA est la « machine et les équipements auxiliaires utilisés pour la fabrication additive ». [1] Le terme « imprimante 3D industrielle » désigne généralement un système de FA déployé en production, incluant les périphériques et les flux de travail contrôlés, plutôt que le seul moteur d’impression.
Quelles sont les sept catégories de procédés de fabrication additive industrielle (et lesquelles sont les plus courantes dans les usines) ?
Les sept catégories sont : projection de liant ; dépôt d’énergie dirigée ; extrusion de matériau ; projection de matériau ; fusion sur lit de poudre ; stratification de feuilles ; photopolymérisation en cuve. [2] Le NIST décrit un sous-ensemble couramment référencé (fusion sur lit de poudre ; dépôt d’énergie dirigée ; extrusion de matériau ; photopolymérisation en cuve ; projection de liant ; projection de matériau) et ne présente pas de liste complète à sept catégories sur cette page. [3]
En quoi le volume de fabrication et la précision atteignable diffèrent-ils entre les imprimantes 3D industrielles ?
L’enveloppe de fabrication/le volume de fabrication décrit la capacité géométrique maximale, comme l’enveloppe de fabrication Stratasys F900 de 914.4 × 609.6 × 914.4 mm. [9] La précision atteignable est une déclaration de performance distincte, dépendante de sa définition ; Stratasys spécifie la précision atteignable de la F900 comme ±0.089 mm ou ±0.0015 mm par mm (la valeur la plus élevée étant retenue), dérivée de données statistiques à 95% de rendement dimensionnel. [9] Carbon indique séparément la « précision générale (M2) » jusqu’à ±70 μm + 1 μm par mm de dimension et la « précision de répétabilité en production » jusqu’à ±40 μm, illustrant que la précision et la répétabilité peuvent être publiées indépendamment de la résolution. [16]
Que signifie « impression grand format » pour les imprimantes 3D industrielles ?
Dans les termes publiés par les fournisseurs, le « grand format » renvoie souvent à un volume de fabrication explicitement documenté plutôt qu’à un seuil universel. BigRep ONE indique un volume de fabrication de x 1005 y 1005 z 1005 (mm), tandis que Stratasys F900 indique une enveloppe de fabrication de 914.4 × 609.6 × 914.4 mm (36 × 24 × 36 in.). [14][9] Ces chiffres indiquent différentes enveloppes grand format dans la catégorie de l’extrusion de matériau.
Expert — Quelles interfaces d’intégration en usine sont mentionnées par les fournisseurs d’imprimantes 3D industrielles (par ex., MTConnect, connectivité MES) ?
Stratasys mentionne la compatibilité MTConnect dans la documentation F900 dans le cadre d’un flux de travail connecté. [9] EOS décrit « EOS System Suite » comme s’intégrant aux systèmes MES et aux systèmes informatiques d’atelier, tout en générant des rapports qualité détaillés. [12] La portée pratique de l’intégration varie selon l’architecture du site, la configuration logicielle et les exigences de validation.
Expert — Quelles exigences de site peuvent empêcher l’installation d’une imprimante 3D industrielle ?
Les contraintes d’installation du fournisseur peuvent inclure les utilités et les limites environnementales. Pour la Stratasys F900, les exigences comprennent une alimentation de 230 VAC (triphasé) 50/60 Hz à 40 A et de l’air comprimé de 90–120 psi avec un débit minimal de 20 CFM, ainsi que des limites d’environnement de fonctionnement de température ambiante maximale 29 °C et d’humidité ambiante maximale 80%. [9] Des chiffres comparables concernant les exigences d’installation des autres systèmes représentatifs de cet article ne sont pas publiés de manière cohérente dans les sources fournies ; « Aucun chiffre fiable trouvé » s’applique donc aux comparaisons intermodèles des installations. [12][13]
Sources
- OPC Foundation OPC UA Additive Manufacturing Companion Specification v1.00 — Définitions (Section 3.2)
- HP Learning Center — Types d’impression 3D
- NIST — Technologies de fabrication additive (Mis à jour le 15 avril 2025)
- NIST — Termes thématiques : fabrication additive
- Justia Patents — Brevet américain 4,575,330 (Stéréolithographie)
- Justia Patents — Brevet américain 5,121,329 (dossier de brevet lié au FDM)
- Justia Patents — Brevet américain 4,863,538 (Frittage laser sélectif)
- Justia Patents — Brevet américain 5,204,055 (Projection de liant)
- Stratasys — Fiche de spécifications produit de l’imprimante F900 (pssfdmf900_0225a.pdf)
- MIT News — Une nouvelle ère de l’impression 3D (récit de la projection de liant)
- Sandia National Laboratories — Technologie LENS
- EOS — Fiche technique EOS M 290 (sds-eos-m-290)
- HP — Page produits des imprimantes 3D (spécifications de la série Jet Fusion 5200)
- BigRep — Spécifications techniques de BigRep ONE
- Carbon — Imprimante 3D M3 (spécifications M3 Max et tableau de résolution)
- Carbon — M2, imprimante 3D (précision et répétabilité)
- 3D Systems — Figure 4 Production (volume de fabrication imprimable)
- Stratasys — Fiche de spécifications produit Fortus 450mc (pssfdmfortus450mc_0925a.pdf)




