

Zusammenfassung
Wire Arc Additive Manufacturing ist ein additives Metallfertigungsverfahren, bei dem Draht durch einen elektrischen Lichtbogen aufgeschmolzen und schichtweise zu einem Bauteil aufgetragen wird. Nach aktueller Normensprache gehört WAAM damit zum gerichteten Energieeintrag mit Draht und Lichtbogen. Auch begutachtete Fachliteratur ordnet WAAM ausdrücklich als DED-Verfahren ein. [2] [12]
Der wichtigste Vorteil ist eine Auftragsleistung in Größenordnungen, die sich für große Bauteile und strukturelle Vorformen eignen. Dem stehen grobe Raupengeometrien und anspruchsvolle Temperaturführung gegenüber. Williams et al. berichten typische WAAM-Schichthöhen von etwa 1–2 mm und eine Oberflächenwelligkeit von rund 500 μm bei einspurigen Aufträgen. Deshalb wird das Verfahren meist als endkonturnah behandelt und anschließend spanend nachbearbeitet. Wärmestau, Verzug, Zwischenlagenbedingungen, Prüfung und Nachbearbeitung gehören zum Prozessplan und sind keine nachträglichen Ergänzungen. [11] [9]
Begriffe und Einordnung: WAAM innerhalb von Directed Energy Deposition
WAAM ist nicht mit der gesamten DED-Kategorie gleichzusetzen. DED ist die übergeordnete Familie additiver Fertigungsverfahren, bei denen Material schichtweise auf ein Ziel aufgetragen und aufgeschmolzen wird. WAAM bezeichnet deren drahtgespeisten, lichtbogenbasierten Zweig. Die Zusammenfassung von ISO/ASTM 52943-2:2024 beschreibt ihren Anwendungsbereich ausdrücklich als DED mit Draht als Ausgangsmaterial und Lichtbogenverfahren als Hauptenergiequelle. Eine begutachtete WAAM-Studie hält ebenfalls fest, dass WAAM als DED-Verfahren eingeordnet wird. [2] [4] [12]
| Begriff | Einfache Bedeutung | Verwendung | Hinweis |
|---|---|---|---|
| DED | Material wird auf ein Ziel aufgetragen und dort aufgeschmolzen | Normen, Forschung, Industrie | Übergeordnete Kategorie |
| WAAM | Drahtgespeiste, lichtbogenbasierte additive Metallfertigung | Forschung, Industrie | Teilbereich innerhalb von DED |
| DED mit Draht und Lichtbogen | Normennahe Beschreibung von Systemen nach dem WAAM-Prinzip | Normen | Präziser als eine Kurzbezeichnung |
| Arc DED / WA-DED | Informelle oder alternative Kurzbezeichnungen | Industrie, Berichte | Nützlich, aber weniger formell als WAAM oder „DED mit Draht und Lichtbogen“ |
| GMAW / MIG / MAG | Verfahrensfamilie des Metallschutzgasschweißens | Schweiß- und WAAM-Praxis | MIG und MAG bezeichnen die Schutzgasverwendung innerhalb von GMAW |
| GTAW / TIG | Verfahrensfamilie des Wolfram-Schutzgasschweißens | Schweiß- und WAAM-Praxis | Nicht abschmelzende Wolframelektrode |
| PAW | Verfahrensfamilie des Plasmalichtbogenschweißens | Normen, Schweißfachliteratur | Von PTAW zu unterscheiden |
| PTAW | Plasma-Pulver-Auftragschweißen mit übertragenem Lichtbogen | Verschleißschutz und Beschichtungen | Verwandter Begriff, aber kein Synonym für PAW im WAAM-Kontext |
NIST beschreibt DED allgemeinverständlich als den schichtweisen Materialaufbau durch Auftragen und Aufschmelzen auf einem Ziel. Das entspricht der obigen Hierarchie, obwohl die illustrierten NIST-Beispiele laserbasiert sind. Der Draht-Lichtbogen-Zweig wird anschließend durch die Zusammenfassung von 52943-2 und den ASTM-Anwendungsbereich eingegrenzt. Dort werden MIG/MAG/GMAW, TIG/GTAW und PAW als relevante Lichtbogenfamilien genannt. [4] [2] [3]
In technischen Texten sind „WAAM“ oder „DED mit Draht und Lichtbogen“ meist die klarsten Bezeichnungen, wenn das Verfahren ausdrücklich drahtgespeist und lichtbogenbasiert ist. „Arc DED“ und „WA-DED“ sind verständliche Kurzformen, sollten aber eher als alternative Benennungen denn als bevorzugte formelle Einordnung behandelt werden. [9] [12]
Was WAAM ist und was nicht
WAAM baut Bauteile auf, indem unter programmierter Bewegungssteuerung Draht in ein durch einen Lichtbogen erzeugtes Schmelzbad zugeführt wird. Auf einem Substrat oder bereits aufgetragenen Schichten werden nacheinander Raupen abgelegt und gestapelt. Das Ergebnis ist in der Praxis meist eine große, schweißnahtähnliche Vorform oder Komponente mit welliger Rohoberfläche und keine fertige Oberfläche direkt aus der Maschine. Deshalb wird das Verfahren häufig als endkonturnah beschrieben und die spanende Bearbeitung in den Weg zur Endgeometrie eingeplant. Je nach Legierung und Schutzanforderungen kann der Aufbau mit lokalem Schutzgas oder in einer stärker kontrollierten Umgebung erfolgen. Das bestimmende Merkmal bleibt der durch einen elektrischen Lichtbogen angetriebene Drahtauftrag. [11] [12]
Ebenso wichtig ist die Abgrenzung. WAAM ist kein Pulverbett-Schmelzverfahren, bei dem Pulver schichtweise verteilt, durch einen Laser oder Elektronenstrahl verschmolzen und überschüssiges Pulver nach dem Aufbau entfernt wird. Es ist auch nicht grundsätzlich ein hochauflösendes Verfahren und kein Weg zu qualifizierten Produktionsteilen auf Knopfdruck. NISTs aktuelle Übersicht zur Qualifizierung zeigt weiterhin Lücken bei der Spezifität von Prozessüberwachung und zerstörungsfreier Prüfung für die Qualifizierung additiver Metallprozesse. Deshalb ist WAAM stark auf Parameterkontrolle, Prüfung und konsequente Nachbearbeitung angewiesen. [5] [9]
Historischer Hintergrund
WAAM sollte nicht als eine Erfindung von 1925 beschrieben werden. Historisch genauer ist, dass ein häufig als Vorläufer zitiertes Patent 1925 angemeldet wurde. Die moderne Entwicklung von WAAM für die additive Fertigung wurde wesentlich später untersucht, insbesondere ab den 1990er-Jahren, als aus dem Schweißen abgeleitete Auftragskonzepte zu systematischeren additiven Prozessen weiterentwickelt wurden. Erst diese späteren Arbeiten machten daraus einen heute erkennbaren Fertigungsweg mit kontrollierter Ausrüstung, Werkzeugbahnplanung, Prozessstudien und anwendungsspezifischer Qualifizierung. [11]
So funktioniert der WAAM-Prozess
Der Draht-Lichtbogen-Prozess beginnt auf einer Substratplatte oder einer bereits aufgetragenen Schicht, die die mechanische und thermische Grundlage für den nächsten Durchgang bildet. Draht wird in einen elektrischen Lichtbogen zugeführt. Die Drahtspitze und ein lokaler Bereich des Substrats schmelzen auf, sodass ein Schmelzbad entsteht. Während sich Brenner oder Werkstück bewegen, erstarrt das Bad zu einer Raupe. Durch Wiederholung entstehen benachbarte Raupen und übereinanderliegende Schichten, bis die Zielform erreicht ist. Wo erforderlich, schützt Schutzgas Lichtbogen und Schmelze vor Verunreinigungen aus der Atmosphäre. Da das Material als überlappende Schweißraupen und nicht als dünne Pulverschichten aufgebracht wird, ist die Rohoberfläche meist wellig. Diese Struktur ist eine physikalische Folge des Raupenaufbaus und nicht automatisch ein Defekt. [11] [12]
Die Bewegungssteuerung ist ebenso wichtig wie das Aufschmelzen. Die meisten WAAM-Systeme verwenden einen Roboter oder ein Portal, um Brennerposition, Fahrgeschwindigkeit und Bahnreihenfolge zu koordinieren. Jede neue Raupe wird auf Material aufgetragen, das von früheren Durchgängen noch heiß sein kann. Mit zunehmender Bauhöhe kann Wärmestau die Raupenform, das Wiederaufschmelzen und das Verzugsrisiko verändern. Deshalb sind Zwischenlagenkühlung und Überwachung Bestandteil des Bauzyklus. Pausen können die tatsächlich sichtbare Produktivität senken, selbst wenn die Auftragsrate hoch ist. Studien zu leistungsgeregeltem WAAM und umfassendere NIST-Arbeiten zur Qualifizierung betrachten Wärmestau gleichermaßen als zentrale Aufgabe der Prozessführung, nicht als Nebendetail. [12] [9]
Mit dem Ende des Materialauftrags ist der Fertigungsweg gewöhnlich noch nicht abgeschlossen. WAAM-Bauteile werden häufig anschließend geprüft und spanend bearbeitet. Viele Legierungen benötigen zudem eine Wärmebehandlung, um den gewünschten Zustand zu erreichen oder Risiken durch Eigenspannungen zu verringern. Auch die Qualifizierung reicht über das Abschalten des Lichtbogens hinaus: Die zur Bauteilfreigabe erforderlichen Nachweise hängen von der Endgeometrie, den Prüfergebnissen und den Aufzeichnungen des Herstellungsprozesses ab. [11] [29] [9]
Grundlegende WAAM-Prozessfolge
- Substratplatte vorbereiten und die erste Auftragsbahn festlegen.
- Draht in den Lichtbogen zuführen und ein Schmelzbad auf dem Substrat erzeugen.
- Die erste Raupe auftragen und erstarren lassen.
- Roboter oder Portal zur nächsten Bahn bewegen und benachbarte Raupen ablegen.
- Den Raupenauftrag wiederholen, bis die Schicht vollständig ist, und anschließend die nächste Schicht aufbauen.
- Zwischenlagenkühlung und Überwachung durchführen, gegebenenfalls mit Pausen.
- Fortfahren, bis die Zielgeometrie erreicht ist. [11] [12]
WAAM-Systemvarianten: GMAW, GTAW, PAW und geregelter Werkstoffübergang
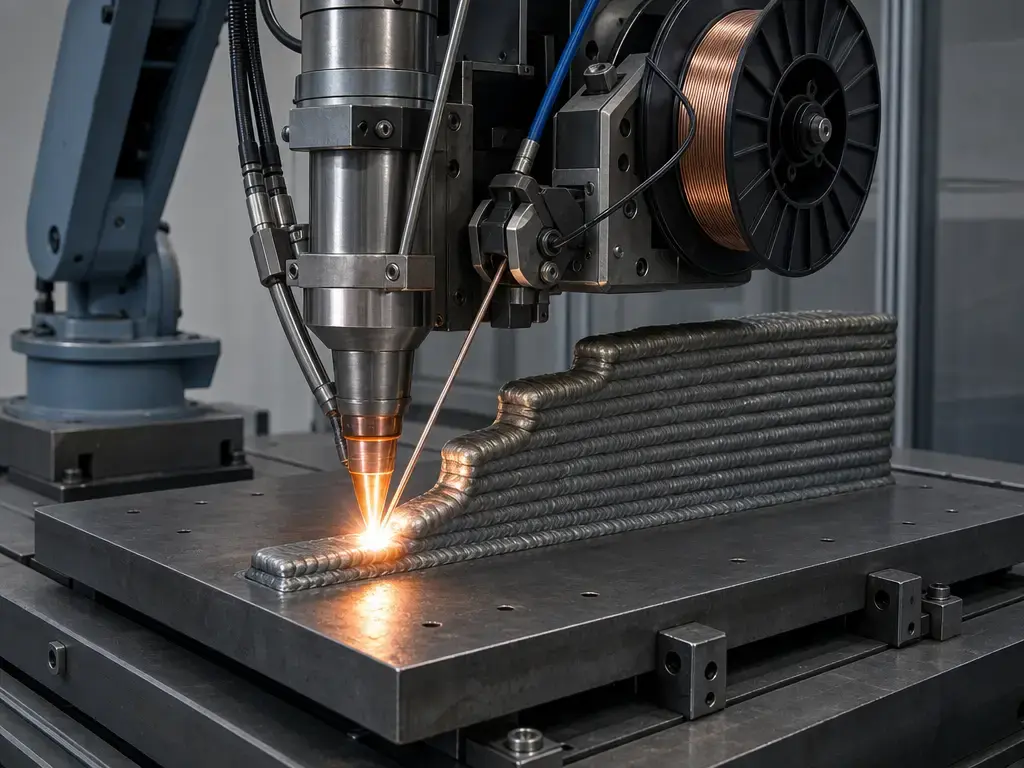
WAAM greift auf etablierte Lichtbogenschweißfamilien zurück, weil dieselben physikalischen Grundlagen gelten: Lichtbogenstabilität, Zusatzwerkstoffübergang, Schutzgasabdeckung und Schmelzbadkontrolle. Die Zusammenfassung von ISO/ASTM 52943-2 und der ASTM-Anwendungsbereich nennen MIG/MAG/GMAW, TIG/GTAW und PAW als die erfassten Lichtbogenfamilien für DED mit Draht und Lichtbogen. [2] [3]
| Variante | Elektrodenaufbau | Typische Stärken | Zu beachten |
|---|---|---|---|
| GMAW | Abschmelzende Drahtelektrode und Werkstück | Hohe Auftragsleistung, breite Hardwarebasis | Übergangsart und Gas beeinflussen Raupenform und Spritzer stark |
| GTAW | Nicht abschmelzende Wolframelektrode mit separater Drahtzufuhr | Stabiler Lichtbogen und feine Schmelzbadkontrolle | Geringere Auftragsleistung als bei vielen GMAW-Aufbauten |
| PAW | Nicht abschmelzende Wolframelektrode mit eingeschnürtem Plasmalichtbogen und separater Drahtzufuhr | Konzentrierter Lichtbogen und gute Regelbarkeit | Komplexerer Brenner- und Gasaufbau |
GMAW ist die bekannteste WAAM-Familie, weil der Draht selbst als abschmelzende Elektrode dient. MIG und MAG sind keine unterschiedlichen additiven Kategorien, sondern Gasbezeichnungen innerhalb der GMAW-Familie. Inerte beziehungsweise aktive Schutzgase beeinflussen Lichtbogenverhalten und Werkstoffübergang. Geregelte Übergangsarten treten in diesem Zweig häufig auf, weil sie Tropfenablösung, Wärmeeintrag und Spritzer verändern. Cold Metal Transfer, kurz CMT, sollte deshalb als geregelte Übergangs- beziehungsweise Prozesssteuerungsvariante bestimmter WAAM-Aufbauten behandelt werden und nicht als eigene Kategorie additiver Fertigung. Herstellerseiten von MX3D und WAAM3D verwenden entsprechende Formulierungen, wenn sie MIG, MAG und CMT gemeinsam aufführen. [16] [17]
GTAW und PAW unterscheiden sich von GMAW durch eine nicht abschmelzende Wolframelektrode und separat zugeführten Zusatzdraht. Diese Anordnung kann eine direktere Schmelzbadkontrolle ermöglichen, erreicht aber gewöhnlich eine geringere Auftragsleistung als hochproduktive GMAW-Systeme. ASM definiert Plasmalichtbogenschweißen als Schutzgas-Lichtbogenschweißen, bei dem die Verbindung durch die Wärme eines zwischen Wolframelektrode und Werkstück erzeugten Lichtbogens entsteht. PTAW ist ein verwandter Begriff, gehört jedoch hauptsächlich zu pulvergespeisten Verschleißschutz-Auftragsverfahren mit übertragenem Lichtbogen. Er sollte in WAAM-Darstellungen nicht als Synonym für PAW verwendet werden. [26] [27]
Wichtige WAAM-Prozessparameter
WAAM-Prozessparameter sind die Stellgrößen, die Temperaturverlauf, Raupengeometrie, Eigenspannungen, Verzug, Defektrisiko und das Aufmaß für die Endbearbeitung bestimmen. Die ABS-Leitlinien sind hier hilfreich: Sie geben keine Rezepturen vor, legen aber fest, was in einer DED-Verfahrensspezifikation definiert werden muss. Dazu gehören Wärmeeintrag, Scanmuster beziehungsweise Werkzeugbahn, Fahrgeschwindigkeit, Bahnüberlappung, Bahnabstand, Zufuhrrate, Zwischenlagentemperatur sowie Zusammensetzung und Durchfluss des Schutzgases, ergänzt um Angaben zu Plattform und Umgebung. Das ist die passende Denkweise für WAAM: nicht „Welche Stromstärke soll ich verwenden?“, sondern „Welche Größen müssen für diese Legierung und Geometrie festgelegt, gemessen und beherrscht werden?“ [7]
Zu definierende Parameter, keine Rezepturen
- Wärmeeintrag.
- Fahrgeschwindigkeit.
- Zwischenlagentemperatur.
- Drahtvorschubgeschwindigkeit.
- Lichtbogenstrom und -spannung.
- Zusammensetzung und Durchfluss des Schutzgases.
- Bahnüberlappung und Bahnabstand.
- Raupenhöhe und Raupenbreite.
- Kühlstrategie.
- Werkzeugbahnstrategie.
- Bearbeitungsaufmaß. [7]
Temperaturführung
Der Wärmeeintrag ist die zentrale thermische Größe, weil er abschätzt, wie viel Energie je Längeneinheit einer aufgetragenen Spur eingebracht wird. Schweißfachliteratur verknüpft ihn gewöhnlich mit Strom, Spannung und Fahrgeschwindigkeit. Die grundlegende Wirkungsrichtung lautet: Mehr Strom oder Spannung erhöht tendenziell den Wärmeeintrag, eine höhere Fahrgeschwindigkeit verringert ihn. Die Kennzahl sollte jedoch als vergleichende Regelgröße statt als universelle Wahrheit behandelt werden, weil Annahmen zum Prozesswirkungsgrad und die Übergangsart relevant sind. Bei WAAM ist die praktische Bedeutung klar: Zu viel Wärme kann die Raupe verbreitern, tieferes Wiederaufschmelzen bewirken, den Verzug erhöhen und spätere Schichten destabilisieren. [25]
Die Zwischenlagentemperatur bestimmt den thermischen Ausgangszustand der nächsten Schicht und beeinflusst unmittelbar, ob eine Wand mit zunehmender Höhe stabil bleibt. Eine Fallstudie zu niedriglegiertem hochfestem Stahl untersuchte 150 °C, 350 °C und 600 °C, ermittelte 350 °C als Obergrenze für dieses konkrete Verfahren und berichtete einen Kollaps des Auftrags bei 600 °C. Daraus entsteht keine allgemeingültige Regel. Es zeigt aber gut, warum Zwischenlagengrenzen legierungs- und verfahrensspezifisch sein müssen. Die Kühlstrategie gehört zur selben Gruppe von Regelgrößen: Pausen, aktive Kühlung und Bahnreihenfolge können Eigenspannungen und Raupenkonstanz verändern. [28] [7]
Raupengeometrie und Bewegung
Die Raupengeometrie entsteht aus dem Zusammenspiel von Zufuhrrate, Fahrgeschwindigkeit, Lichtbogenstabilität, Überlappung und Bahnreihenfolge. Schnellere Bewegung verringert gewöhnlich die Wärme je Längeneinheit und macht die aufgetragene Spur tendenziell schmaler. Langsamere Bewegung verbreitert meist die Raupe und verstärkt das Wiederaufschmelzen. Überlappung und Abstand bestimmen, ob benachbarte Bahnen zu einer brauchbaren Wand verschmelzen oder Täler, Spitzen und uneinheitliche Seitenkonturen hinterlassen. Die Werkzeugbahnstrategie ist wichtig, weil jeder Durchgang die thermischen und geometrischen Ausgangsbedingungen des nächsten verändert. Eine stabile Einzelraupe ergibt daher nicht automatisch eine stabile Wand aus mehreren Raupen. Ingenieure denken deshalb gewöhnlich an eine herstellbare Wand mit realistischem Bearbeitungsaufmaß und nicht nur an das unbearbeitete Erscheinungsbild. [7] [13]
Leistungsvermögen und Kennwerte
Bei WAAM bezeichnet die Auftragsrate die aufgebrachte Materialmasse je Zeiteinheit, üblicherweise in kg/h. Die Aufbaurate ist umfassender, weil sie von der Geometrie und dem tatsächlich pro Zeit fertiggestellten Volumen abhängt. Produktivität ist noch weiter gefasst: Sie berücksichtigt Lichtbogenpausen, Zwischenlagenkühlung, Einrichten, Prüfung und spanende Bearbeitung bis zum nutzbaren Bauteil. Diese Unterscheidung ist wichtig. Eine begutachtete Einführung nennt WAAM-Auftragsraten in der Größenordnung von 2–4 kg/h. Williams et al. berichten konkrete Beispiele wie 0.8 kg/h für einen Ti-6Al-4V-Holm und 3.5 kg/h für einen Windkanalflügel. Das sind dokumentierte Einzelfälle und keine universellen Mittelwerte. [12] [11]
Vergleichen Sie die WAAM-Auftragsrate nicht mit der LPBF-Scangeschwindigkeit. Herstellerzahlen sind Beispiele, keine Durchschnittswerte. [11] [12] [16] [17]
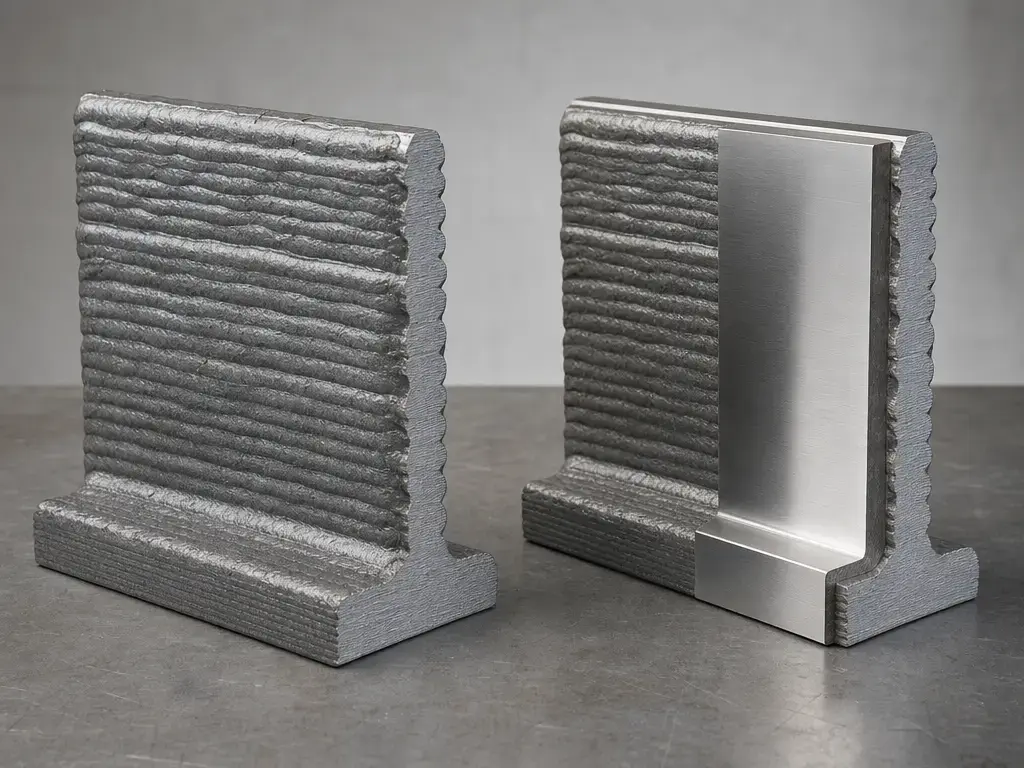
Der Größenvorteil von WAAM hängt mit relativ großen Raupen zusammen. Williams et al. nennen typische Schichthöhen von etwa 1–2 mm und eine Welligkeit von rund 500 μm bei einspurigen Aufträgen. Deshalb gilt das Verfahren gewöhnlich als endkonturnah statt als unmittelbar endkonturgenau. Eine Vergleichstabelle in einer Übersichtsarbeit von 2021 verdeutlicht den Unterschied zwischen Verfahren: Sie nennt im Übersichtskontext typische SLM-Schichtdicken von 10–100 μm und für WAAM 3000 μm. Oberflächenwerte müssen trotzdem sorgfältig gelesen werden, da Arbeiten unterschiedliche Messmethoden und Kennzahlen verwenden. Eine WAAM-Oberflächenstudie berichtete mit ihrer eigens definierten Kennzahl eine mittlere Rauheit von 0.136 mm; der maximale absolute Messfehler des optischen Systems lag unter 0.15 mm. [11] [21] [15]
Auch die Maßleistung sollte anhand konkreter Fälle statt als einheitliches WAAM-„Genauigkeitsband“ bewertet werden. Eine Studie zur Wiederholbarkeit von robotergestütztem WAAM aus dem Jahr 2024 berichtete je nach gemessenem Merkmal mittlere Sollabweichungen von 0.10 mm bis 12.40 mm. Die Standardabweichung zwischen Drucken lag zwischen 0.57 mm und 1.48 mm. Die wesentliche Schlussfolgerung war, dass der Aufbau wiederholbar, im Rohzustand jedoch ohne spanende Bearbeitung nicht ausreichend genau für die Endgeometrie war. So lässt sich WAAM-Maßleistung sinnvoller beurteilen: Kann der Prozess wiederholt ein bekanntes, kontrollierbares Aufmaß für die Nachbearbeitung erzeugen? Weniger hilfreich ist die Frage, ob er im Rohzustand die feinen Merkmale von Pulverbettverfahren erreicht. [14] [10]
WAAM und Laser-Pulverbettschmelzen (LPBF): Unterschiede und Auswahl
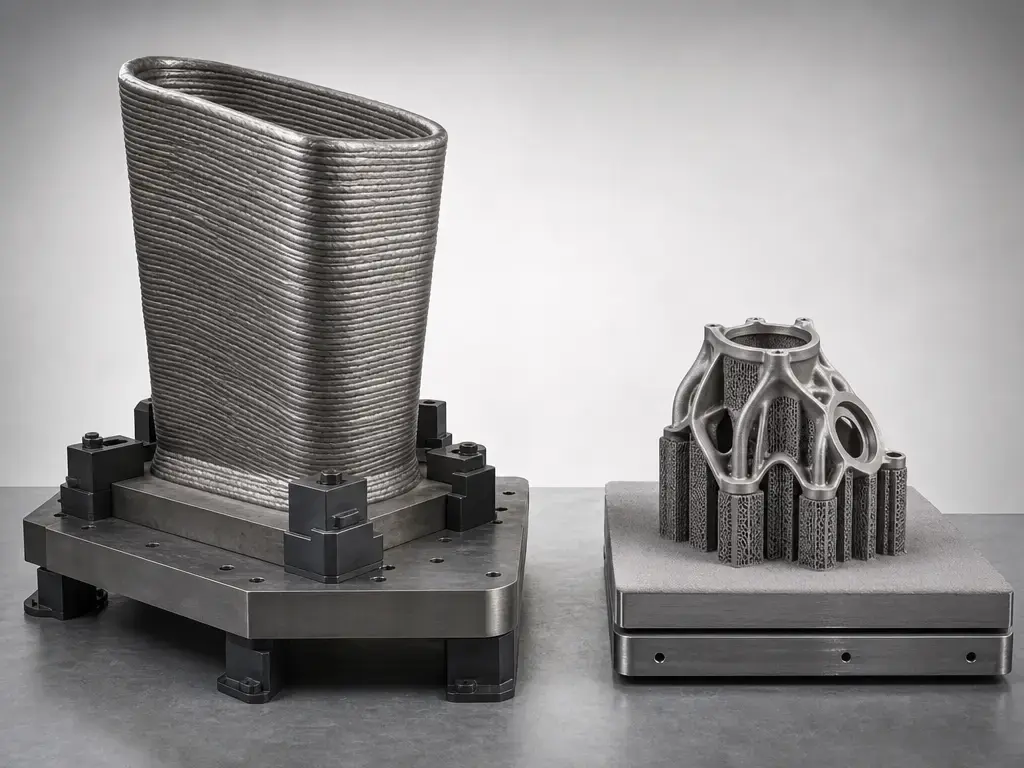
Der Vergleich zwischen WAAM und Pulverbettschmelzen betrifft vor allem Ausgangsmaterial, Prozessaufbau und Nachbearbeitungsweg. NIST beschreibt DED als schichtweisen Materialaufbau durch Auftragen und Aufschmelzen auf einem Ziel. Die PBF-Erläuterung beschreibt dagegen das Verschmelzen von Pulverschichten und das Entfernen überschüssigen Pulvers nach dem Aufbau. WAAM arbeitet praktisch meist als Draht-Lichtbogen-Auftrag um ein Substrat mit geeigneter Spannstrategie. LPBF arbeitet typischerweise in einem geschlossenen Pulverbett-System. Aus demselben Grund unterscheiden sich die Stützkonzepte. Bei LPBF dienen Stützen häufig der Wärmeableitung, der mechanischen Fixierung gegen Verzug und der Abstützung gegen Durchhängen oder Schlackenbildung. Ihre spätere Entfernung gehört zur Nachbearbeitung. Bei WAAM übernehmen Substratplatte und Vorrichtungen meist einen größeren Teil der Haltefunktion. Manche robotergestützten Überhangstrategien kommen ohne Stützen aus, indem sie die Auftragsorientierung ändern, statt dichte entfernbare Stützstrukturen zu verwenden. [4] [5] [23] [24] [22]
| Faktor | WAAM / Draht-Lichtbogen-DED | Laser-Pulverbettschmelzen (LPBF) | Wichtiger Hinweis |
|---|---|---|---|
| Ausgangsmaterial | Draht | Pulver | Kosten und Handhabung variieren mit Legierung und Betrieb |
| Energiequelle | Elektrische Lichtbogenfamilien wie GMAW, GTAW oder PAW | Laser | EB-PBF ist von LPBF zu unterscheiden |
| Größe / Arbeitsraum | Auf manchen Systemen großformatig möglich, mit schweren Vorrichtungen oder Substraten | Meist durch die geschlossene Baukammer begrenzt | Größenangaben an benannte Systeme binden |
| Stützen / Vorrichtungen | Häufig auf Substratplatte, Bahnstrategie und Vorrichtungen angewiesen | Stützen dienen oft Wärmeableitung, Verzugsbegrenzung und Vermeidung von Durchhängen | Die Stützstrategie hängt vom Verfahren ab |
| Nachbearbeitung | Für Endtoleranzen wird häufig spanende Bearbeitung eingesetzt | Stützentfernung und Oberflächenbearbeitung sind häufig erforderlich | Keiner der beiden Wege kommt tatsächlich ohne Nachbearbeitung aus |
| Geschwindigkeitskennwerte | Die Auftragsrate wird meist in kg/h angegeben | Die Bauzeit hängt von Schichten, Scanstrategie und Stützen ab | Keine ungleichen Kennwerte vergleichen |
Der obige Vergleich verbindet offizielle Prozessbeschreibungen, Literatur zu Stützfunktionen und maschinenspezifische Beispiele. Für großformatiges WAAM wirbt beispielsweise GEFERTEC beim arc80X mit Bauteil-Bauvolumina bis zu 8 m³. Repräsentative LPBF-Beispiele sind deutlich kleiner: EOS nennt für den M 290 einen Bauraum von 250 × 250 × 325 mm, einen einzelnen 400-W-Laser, Scangeschwindigkeiten bis 7.0 m/s und etwa 100 μm Fokusdurchmesser. 3D Systems nennt für den DMP Flex 350 einen Bauraum von 275 × 275 × 420 mm, einstellbare Schichtdicken bis hinunter zu 5 μm und typische Schichten von 30/60/90 μm. Das sind maschinenspezifische Beispiele und keine Grenzen der gesamten Verfahren. WAAM passt, wenn Bauteilgröße, endkonturnahe Vorformen und anschließende spanende Bearbeitung sinnvoll sind. LPBF passt, wenn feinere Schichten, kleinere Details und die Geometriekontrolle im Pulverbett wichtiger sind. [18] [20] [19] [11] [9]
Welche Metalle lassen sich mit WAAM verarbeiten?
Am häufigsten berichtet die Fachliteratur über Stähle, Aluminiumlegierungen, Titanlegierungen und nickelbasierte Legierungen. Das bedeutet jedoch nicht, dass jedes schmelzbare Metall praktisch geeignet ist. Reale Auswahlgrenzen ergeben sich aus Schweißbarkeit, Drahtverfügbarkeit, Oxidationsempfindlichkeit, Schutzgasstrategie, thermischem Verhalten und dem erforderlichen Qualifizierungsweg für die Anwendung. Ein Material, das als Laborprobe funktioniert, kann für einen großen Strukturaufbau ungeeignet sein, wenn es sich schlecht zuführen lässt, reißt, oxidiert oder unter der geplanten Auftragsstrategie schädliche Eigenspannungen aufbaut. [29]
Die Qualität des Ausgangsmaterials ist wichtig, weil der Draht Teil der Prozesskontrollkette und nicht nur Rohstoff ist. PAS 6010:2020 behandelt ausdrücklich Draht für DED und umfasst Maße, Toleranzen, Drahtkrümmung und Drallhöhe sowie weitere Qualitätsaspekte, die eine stabile Zuführung beeinflussen. Bei WAAM kann sich eine ungleichmäßige Drahtzufuhr in instabilem Werkstoffübergang, wechselnder Raupenform oder unterbrochenen Bauprozessen zeigen. Praktisch ist die Materialauswahl deshalb mit einem bestimmten Drahtprodukt, einem konkreten Schutzkonzept und einem festgelegten Qualifizierungsplan verbunden, nicht nur mit einem allgemeinen Legierungsnamen. [6]
Anwendungen der additiven Metallfertigung mit WAAM
WAAM ist besonders nützlich, wenn große endkonturnahe Metallbauteile benötigt werden und eine spätere spanende Bearbeitung akzeptabel ist. Typische Anwendungen sind strukturelle Vorformen und große Komponenten statt feinstrukturierter Teile. Williams et al. behandeln Beispiele wie einen Ti-6Al-4V-Holm und Windkanalflügelstrukturen. Sie veranschaulichen Größe und Buy-to-Fly-Überlegungen, ohne zu unterstellen, dass jedes WAAM-Projekt Luftfahrtcharakter hat. Darüber hinaus ist das Verfahren für Werkzeugrohlinge, maritime Komponenten, Bauteile des Energiesektors sowie bestimmte reparatur- oder beschichtungsnahe Abläufe relevant, bei denen Auftragseffizienz und Materialausnutzung wichtiger sind als eine feine Oberflächengüte. [11] [29]
Der Qualifizierungsaufwand ändert sich mit der Anwendung. Eine unkritische Vorform und ein flugrelevantes Metallbauteil benötigen nicht dasselbe Nachweispaket, selbst wenn dieselbe Auftragshardware verwendet wird. ABS-Leitlinien helfen festzulegen, welche Parameteraufzeichnungen vorliegen sollten. NIST IR 8538 erläutert, warum Überwachungs- und zerstörungsfreie Prüfnachweise bei der AM-Qualifizierung weiterhin kontextabhängig sind. Lloyd’s Register hat zudem spezielle Leitlinien zur Zertifizierung von WAAM-Verbrauchsmaterialien veröffentlicht. Das unterstreicht, dass die Kontrolle des Ausgangsmaterials zur Einsatzreife gehört. [7] [9] [8]
Einschränkungen, Defekte und Qualitätskontrolle
WAAM-Einschränkungen sollten als Risiken verstanden werden, die von Legierung, Geometrie, Prozesseinstellungen und Temperaturverlauf geprägt sind, nicht als unvermeidliche Fehler. Die Literatur nennt wiederholt Eigenspannungen, Verzug, Porosität, Bindefehler, Oxidation, Raupeninstabilität und Anisotropie als mögliche Probleme. Ob sie auftreten und wie schwer sie ausfallen, hängt jedoch von der Prozessführung ab. Große Raupen und zyklisches Wiedererwärmen verstärken diese Empfindlichkeit. Eine Wand kann in einem Bereich metallurgisch einwandfrei sein und in einem anderen geometrisch abweichen, wenn sich Wärme ungleichmäßig ansammelt oder lokale Abstützbedingungen ändern. Die grobe Rohoberfläche, die spanende Bearbeitung häufig erforderlich macht, kann außerdem spätere Prüfungen und den Zugang für zerstörungsfreie Prüfverfahren erschweren. [11] [29] [9]
Überwachung und zerstörungsfreie Prüfung sind wichtig, doch die Normenlage ist noch unvollständig. NIST IR 8538 beschreibt dies als Wissenslücke: Begrenzte Spezifität der Normen kann die Nutzung von Überwachungs- und Prüfdaten für die Prozessqualifizierung erschweren, selbst wenn Sensordaten vorhanden sind. WAAM-Bauteile sind deshalb nicht „von Geburt an qualifiziert“. Der Qualifizierungsweg hängt weiterhin davon ab, welche Nachweise für Legierung, Geometrie, Maschine und Einsatzfall benötigt werden und wie zuverlässig die gewählten Prüfmethoden relevante Fehler erkennen. [9]
Die praktische Grundlage ist eine konsequente Dokumentation. NISTs Leitfaden für AM-Testkörper verlangt die Dokumentation aller relevanten Prozessparameter und Maschineneinstellungen und nennt geometrische Genauigkeit und Oberflächenrauheit als vorrangige Charakterisierungsziele. ABS ergänzt eine praktische Liste der zu definierenden und zu kontrollierenden Prozessgrößen. Zusammen bildet dies eine sinnvolle Mindestgrundlage zum Vergleichen von Bauprozessen, Erkennen von Abweichungen und Nachweisen, ob ein Ergebnis aus dem vorgesehenen Prozess oder aus unkontrollierten Schwankungen entstand. [10] [7]
Übersicht über Normen und Leitlinien
Die Normenlandschaft für WAAM lässt sich besser als Übersicht mehrerer Dokumente denn als einzelnes Regelwerk verstehen. ISO/ASTM 52900:2021 ist die terminologische Grundlage der additiven Fertigung und bleibt die 2025 bestätigte aktuelle Ausgabe. ISO/ASTM 52943-2:2024 enthält luftfahrtspezifische Anforderungen an Metallbauteile aus DED mit Draht und Lichtbogen. Die ASTM-Seite zum Anwendungsbereich bietet eine zugängliche Gegenprüfung der erfassten Lichtbogenfamilien. PAS 6010 behandelt die Qualität des Drahtausgangsmaterials für DED, während ABS und Lloyd’s Register praktische Hinweise zur Prozesskontrolle und zu WAAM-Verbrauchsmaterialien geben. [1] [2] [3] [6] [7] [8]
Diese Dokumente liefern keine universelle Parameterrezeptur. Sie vereinheitlichen Begriffe, definieren Kontrollthemen und helfen, Nachweise zu strukturieren. Die Notwendigkeit von Prüfungen und Qualifizierung entfällt dadurch nicht. NIST IR 8538 ist besonders hilfreich, weil es die verbleibenden Spezifikationslücken bei Überwachung, zerstörungsfreier Prüfung und Qualifizierung in der realen Anwendung deutlich macht. [9]
Aktuelle Forschung und Marktumfeld
Die aktuelle WAAM-Forschung konzentriert sich stark darauf, die Parametereinstellung messbarer und weniger versuchsabhängig zu machen. Eine gradientenbasierte Studie von 2026 berichtete 66% weniger Versuchsaufwand, während die Unterschiede bei Raupenhöhe und -breite gegenüber einem konventionellen Ansatz unter 5% blieben. Sie betonte außerdem einen über die einzelne Arbeit hinaus wichtigen Punkt: Sollparameter und tatsächliche Parameter können sich während der Produktion unterscheiden, insbesondere bei Größen wie der Drahtvorschubgeschwindigkeit. Diese Forschung ist relevant, weil das WAAM-Verhalten davon bestimmt wird, was tatsächlich an Lichtbogen und Schmelzbad ankommt, nicht allein von den Vorgaben an die Maschine. [13]
Marktaussagen erfordern eine andere Einordnung als Zeitschriftenartikel. MX3D nennt beispielsweise Auftragsraten von 2–8 kg/h und an anderer Stelle 2–15 kg/h, abhängig von Material, Prozess und Geometrie. WAAM3D bewirbt Raten bis 15 kg/h und führt auf einer konkreten Hardwareseite Unterstützung für MIG, MAG und CMT auf. Das sind Herstellerangaben oder systemspezifische Beispiele, keine Durchschnittswerte der gesamten Kategorie. Sie zeigen dennoch, worauf die kommerzielle WAAM-Entwicklung zielt: höheren Durchsatz, bessere Kontrolle des Werkstoffübergangs und stärker integrierte Überwachung großformatiger Metallaufbauten. [16] [17]
Wo die Draht-Lichtbogen-Fertigung heute in der additiven Metallfertigung steht
WAAM passt am besten in jenen Bereich der additiven Metallfertigung, in dem große Abmessungen, gute Materialausnutzung und die Wirtschaftlichkeit endkonturnaher Vorformen wichtiger sind als feine Merkmalsauflösung. DED ist grundsätzlich ein auftragsorientiertes Verfahren. WAAM übernimmt sowohl dessen Stärken als auch dessen Grenzen: große Raupen, gut verfügbare Auftragshardware, anspruchsvolle Temperaturführung und häufig notwendige spanende Nachbearbeitung. Das macht es zu einem starken Kandidaten für große Vorformen und Strukturteile, aber zu keinem überzeugenden Ersatz für sämtliche Pulverbettanwendungen. [4] [11]
Wählen Sie WAAM, wenn das Bauteil groß ist, Legierung und Drahtversorgung praktikabel sind und spanende Bearbeitung akzeptabel ist. Wählen Sie LPBF, wenn dünnere Schichten, feinere Details und die Fertigungslogik eines Pulverbetts besser zur Konstruktion passen. Keines der Verfahren ist generell überlegen. Sie lösen unterschiedliche Produktionsaufgaben und bringen unterschiedliche Anforderungen an Nachbearbeitung und Qualifizierung mit sich. [5] [11] [9]
FAQ
Was ist Wire Arc Additive Manufacturing?
WAAM ist ein additives Metallfertigungsverfahren, das Draht in einen elektrischen Lichtbogen zuführt und durch nacheinander aufgetragene Raupen auf einem Substrat oder einer vorherigen Schicht die Geometrie schichtweise aufbaut. In der Normensprache gehört es zu Directed Energy Deposition mit Draht und Lichtbogen. Begutachtete Literatur ordnet WAAM ausdrücklich als DED-Verfahren ein. [2] [12]
Ist WAAM dasselbe wie DED?
Nein. DED ist die übergeordnete Verfahrensfamilie, während WAAM ihren drahtgespeisten, lichtbogenbasierten Teilbereich bezeichnet. Ändert sich das Ausgangsmaterial oder die Energiequelle, kann das Verfahren weiterhin DED sein, ohne noch WAAM zu sein. [2] [4] [12]
Wie funktioniert WAAM in einfachen technischen Worten?
Draht wird in einen Lichtbogen zugeführt. Auf einem Substrat oder einer vorherigen Schicht entsteht ein Schmelzbad, und die Bewegungssteuerung setzt eine Raupe nach der anderen ab, bis eine 3D-Form aufgebaut ist. Da die Raupen relativ groß sind, ist die Rohoberfläche gewöhnlich wellig. Eine spätere spanende Bearbeitung ist daher üblich. [11] [12]
Welche WAAM-Prozessparameter sind besonders wichtig?
Die wichtigsten dokumentierten Größen sind Wärmeeintrag, Fahrgeschwindigkeit, Zufuhrrate, Überlappung beziehungsweise Abstand, Zwischenlagentemperatur, Schutzgaszusammensetzung und -durchfluss sowie Werkzeugbahnstrategie. In der Praxis geht es weniger um universelle Rezepturen als darum, wie diese Größen Temperaturverlauf und Raupengeometrie bestimmen. Eine veröffentlichte Stahlstudie ermittelte für das untersuchte Verfahren eine obere Zwischenlagentemperatur von 350 °C und einen Kollaps bei 600 °C. Das zeigt, dass Grenzen legierungs- und verfahrensspezifisch sind. [7] [28] [25]
Welche Metalle können mit WAAM verarbeitet werden?
Zu den verbreiteten WAAM-Werkstoffklassen zählen Stähle, Aluminiumlegierungen, Titanlegierungen und nickelbasierte Legierungen. Praktisch hängt die Eignung von mehr als der Legierungsfamilie ab: Schweißbarkeit, Drahtverfügbarkeit, Oxidationskontrolle, Zuführstabilität und Qualifizierungsweg sind entscheidend. PAS 6010 hebt außerdem drahtspezifische Qualitätsaspekte wie Maße, Toleranzen, Drahtkrümmung und Drallhöhe hervor. [29] [6]
WAAM und Pulverbettschmelzen: Was sind die wichtigsten praktischen Unterschiede?
WAAM nutzt Draht und einen elektrischen Lichtbogen, gewöhnlich mit Substrat und Spannstrategie. LPBF verschmilzt dagegen Pulver in einer geschlossenen Kammer. LPBF-Stützen erfüllen oft thermische, mechanische und strukturelle Aufgaben und müssen später entfernt werden. WAAM stützt sich häufiger auf Substrat, Vorrichtungen und Bahnstrategie. Daher wird WAAM oft für größere endkonturnahe Vorformen und LPBF für feinere Geometrien gewählt. [5] [23] [24] [22]
Wie werden WAAM-Bauteile in der Praxis qualifiziert und geprüft?
Die Qualifizierung bleibt kontextabhängig. Normen und Leitlinien können vorgeben, was dokumentiert werden muss und welche Nachweiskategorien wichtig sind. NIST weist jedoch darauf hin, dass Normen zur Überwachung und zerstörungsfreien Prüfung nicht für jeden Anwendungsfall der Prozessqualifizierung ausreichend spezifisch sind. Praktisch hängt der Weg von Anwendung, Legierung, Maschine, Prüfmethode und Vollständigkeit der Prozessaufzeichnungen einschließlich Drahtqualität und Parameterkontrolle ab. [2] [7] [9] [8]
Quellen
Herstellerangaben und maschinenspezifische Spezifikationen sind im Artikel entsprechend gekennzeichnet.
- ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary
- ISO/ASTM 52943-2:2024 Additive manufacturing for aerospace — Process characteristics and performance — Part 2: Directed energy deposition using wire and arc
- ASTM F3594-24: Shopseite mit Anwendungsbereich
- Directed Energy Deposition | NIST
- Powder Bed Fusion | NIST
- PAS 6010:2020 Additive Manufacturing. Wire for directed energy deposition (DED) processes in additive manufacturing. Specification
- ABS Requirements for Additive Manufacturing (Juli 2022)
- LR-GN-011 Guidance Notes for the Certification of Consumables for WAAM
- NIST IR 8538: In-process monitoring and non-destructive evaluation for metal additive manufacturing processes
- NIST Additive Manufacturing Test Artifact
- Williams et al., „Wire + Arc Additive Manufacturing“
- Israr, Buhl und Bambach, „A study on power-controlled wire-arc additive manufacturing using a data-driven surrogate model“
- „Process parameter determination in wire arc additive manufacturing using parameter gradients and multi-sensor data fusion“
- „Geometric Repeatability Study for Robotic WAAM“ (Solid Freeform Fabrication 2024)
- „Determination of Surface Roughness in Wire and Arc Additive Manufacturing Based on Laser Vision Sensing“
- MX3D, „The WAAM Guide“
- WAAM3D-Hardwareseite
- GEFERTEC ARC-Serie
- 3D Systems DMP Flex 350
- Systemdatenblatt EOS M 290
- Materials-Übersichtsarbeit als PDF mit verfahrensübergreifender Tabelle der Schichtdicken
- SINTEF: „Wire-arc additive manufacturing of structures with overhang: Experimental results depositing material onto fixed substrate“
- „Advancements and challenges in overhang structure fabrication during laser powder bed fusion: a comprehensive review“
- „Support structure removal in laser powder bed fusion of metals“
- AISC Bridge Welding Reference Manual
- ASM Handbook: „Plasma Arc Welding“
- AWS Welding Digest: „Why Choose PTAW?“
- DOAJ-Eintrag zur Fallstudie über Zwischenlagentemperaturen von 2022
- „Current Status and Perspectives on Wire and Arc Additive Manufacturing (WAAM)“




