

Zusammenfassung
G-Code ist die zeilenweise Befehlssprache, die einem 3D-Drucker vorgibt, welche Bewegungen und Prozessaktionen er während eines Drucks ausführen soll. Dieser Artikel konzentriert sich auf Desktop-Filamentdruck und verwendet standardnahe Terminologie für Materialextrusion statt für die additive Fertigung als Ganzes. In diesem Arbeitsablauf übersetzt der Slicer einen abgeschlossenen Druckplan in Maschinenanweisungen, die der Drucker ausführen kann. [17] [18] [1]
Ist es ein 3D-Druck-Dateiformat? In der Praxis ja. Gemeint ist oft die druckbare Datei selbst, die üblicherweise als .g, .gco oder .gcode gespeichert wird. Genauer gesagt ist G-Code die Sprache, die in diesen Dateien gespeichert ist, während STL hauptsächlich Oberflächengeometrie enthält, 3MF umfangreichere Informationen zu Modellpaketen transportiert und ein als .3mf gespeichertes Slicer-Projekt Objekte, Einstellungen, Modifikatoren und Parameter zur späteren Bearbeitung statt zum sofortigen Drucken bewahren kann. [19] [22] [23]
Was G-Code im 3D-Druck ist
Im 3D-Druck ist G-Code die Menge an Maschinenanweisungen, denen ein Drucker folgt, um sich zu bewegen, zu heizen, zu extrudieren und zugehörige Druckaktionen zu steuern. Der Umfang hier ist Desktop-Filamentdruck und Materialextrusions-Workflows für Kunststoffmaterialien, nicht jeder Prozess der additiven Fertigung. Ein Slicer speichert das Modell nicht einfach nur in einem anderen Format; sobald er Schichten, Bahnen und Prozesseinstellungen geplant hat, übersetzt er diesen Plan in G-Code, den der Drucker ausführen kann. [17] [18] [1]
Deshalb ist G-Code nicht mit Modelldateien austauschbar. Eine STL speichert hauptsächlich die Geometrie des Objekts als Oberflächendreiecke, eine 3MF-Datei kann umfangreichere verpackte Modellinformationen enthalten, und ein Slicer-Projekt kann ebenfalls .3mf als vollständige Momentaufnahme mit Objekten, Einstellungen, Modifikatoren und Parametern verwenden. G-Code liegt auf einer anderen Ebene des Workflows: Er ist das operative Ergebnis und wird üblicherweise als ausführbare Druckeranweisungen in Dateien mit Endungen wie .g, .gco oder .gcode gespeichert. Diese Endungen sind nützliche Konventionen, garantieren aber keine identische Bedeutung über verschiedene Firmware-Familien oder Druckerkonfigurationen hinweg. [22] [23] [19] [13]
Woher G-Code stammt — und wo die Standardisierung endet
Der Name G-Code stammt aus älteren Entwicklungslinien numerischer Steuerungsprogrammierung und nicht aus dem 3D-Druck selbst. Ein praktischer Bezugspunkt ist NISTIR 6556, The NIST RS274NGC Interpreter – Version 3, veröffentlicht am August 1, 2000, das einen Interpreter für RS274-Code im NGC-Dialekt beschreibt. ISO 6983-1:2009 spezifiziert ebenfalls ein Datenformat für Positionier-, Linienbewegungs- und Konturierungssteuerungssysteme, und ISO führt diese Ausgabe zudem als im Jahr 2025 erneut bestätigt. Diese Herkunft erklärt einige vertraute Befehlsnamen, bedeutet aber nicht, dass moderne Desktop-Drucker-Firmware eine einheitliche Sprache implementiert. Das Verhalten aktueller Drucker wird durch firmware-spezifische Konventionen, Erweiterungen und Maschinenkonfiguration geprägt, sodass ältere Standards einen Teil des Vokabulars erklären, nicht jedoch die vollständige Semantik heutiger Drucker. [15] [16] [13]
Wie Slicer Modelle in Druckeranweisungen umwandeln
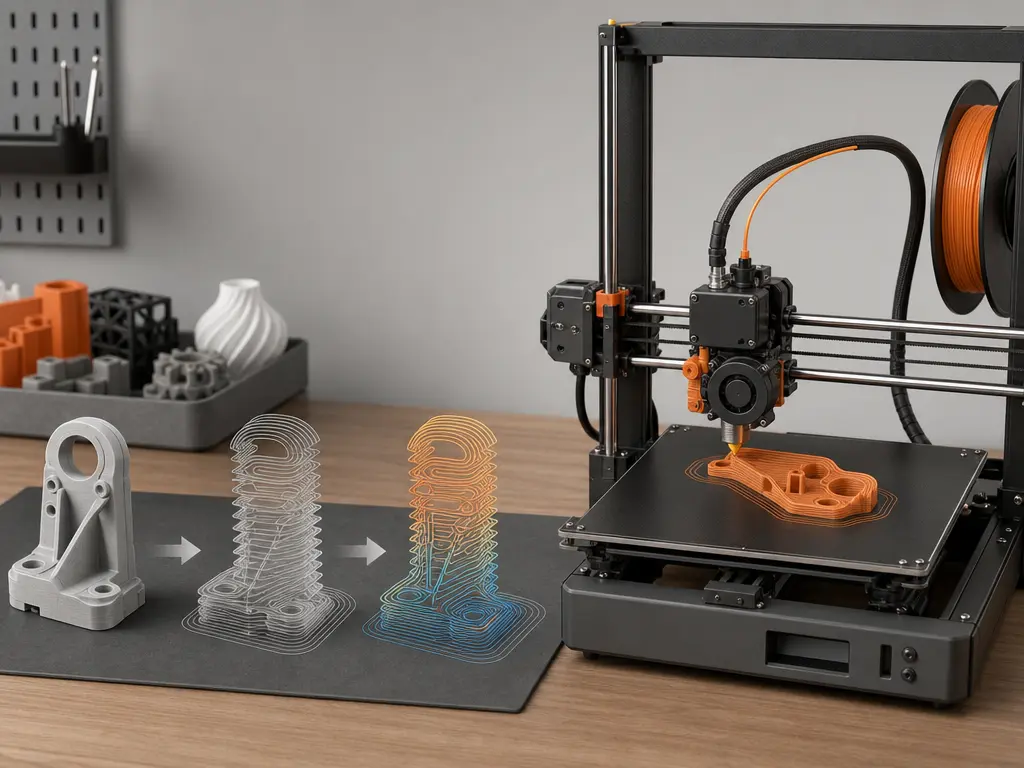
Die praktische Kette ist einfach: Ein Modell, eine Mesh- oder Projektdatei geht in den Slicer; der Slicer erzeugt eine geordnete Werkzeugbahn plus Prozessparameter; daraus wird G-Code; die Firmware interpretiert ihn; und der Drucker führt Bewegung, Heizen und Lüftersteuerung aus. [1] [13]
Im Slicer wird die Geometrie in Schichten und dann in druckbare Bahntypen wie Perimeter, Infill, obere und untere Oberflächen, Stützen und nicht druckende Verfahrbewegungen aufgeteilt. Der Slicer legt ihre Reihenfolge fest und weist ihnen Prozesseinstellungen zu. CuraEngine dokumentiert diese Zuordnung direkt: Eine druckbare Bahn wird zu G1, eine Verfahrbewegung zu G0, das Heizen des Hotends wird als M104 oder M109 ausgegeben, das Heizen des Druckbetts als M140 oder M190, und Änderungen an Bahneigenschaften wie der Geschwindigkeit werden mit Parametern einschließlich F geschrieben. [1]
- Bewegungsbefehle
- Thermische Befehle
- Maschinensteuerungs- / Hilfsbefehle
In der tatsächlichen Slicer-Ausgabe erscheinen diese Kategorien gemeinsam in einer Datei. Ein Bewegungssegment kann zu G0 oder G1 werden, der thermische Zustand kann mit M104, M109, M140 oder M190 gesetzt werden, und andere Befehle können Lüfter steuern oder Status melden. Die Firmware ist die Ebene, die Befehle interpretiert, wobei die Maschinenkonfiguration die endgültige Ausführung beeinflusst. Reale Workflows enthalten außerdem häufig konfigurierbare Start-G-Code- und End-G-Code-Sequenzen, sodass eine Druckdatei üblicherweise sowohl Einrichtungs- und Abschaltverhalten als auch den eigentlichen Druck enthält. [1] [13] [14]
G-Code-Befehle und was sie tatsächlich steuern
G-Code-Befehle sind die einzelnen Maschinensteuerungsanweisungen innerhalb einer Druckdatei. In Desktop-3D-Drucker-Anweisungen beschreiben einige hauptsächlich Bewegungen, einige steuern die Temperatur, und andere übernehmen Hilfs- oder Statusaufgaben, die oft unter M-Code zusammengefasst werden. Die unten genannten Befehlsnamen tauchen in gängigen Firmware-Ökosystemen auf, doch die Unterstützung überschneidet sich eher, als dass sie exakt übereinstimmt. Klipper listet beispielsweise G0/G1, M104, M109, M140, M190, M106, M107, M114 und M115 auf und erklärt zugleich, dass das Ziel die Kompatibilität mit gängiger Drittanbieter-Software in Standardkonfigurationen ist, nicht jeder mögliche G-Code-Befehl. [13]
| Befehl | Typische Funktion | Wartet auf Abschluss? | Einschränkung |
|---|---|---|---|
G0 |
Nicht-extrudierende Bewegung nach gängiger Slicer-Konvention. [1] [2] | Nein. [2] | „Schnellbewegung“ ist übernommene CNC-Terminologie; auf Marlin-Cartesian- und Delta-Maschinen ist G0 ein direktes Alias für G1. [2] |
G1 |
Lineare Bewegung, oft mit Extrusion in der Slicer-Ausgabe. [1] [2] | Nein. [2] | F setzt die angeforderte Bewegungsrate für diese und folgende Bewegungen, in den aktuellen Einheiten pro Minute. [2] |
M104 |
Hotend-Temperatur setzen. [3] | Nein. [3] | Fährt ohne Warten fort. [3] |
M109 |
Hotend-Temperatur setzen und warten. [4] | Ja. [4] | Mit R kann Marlin auch während des Abkühlens warten. [4] |
M140 |
Druckbetttemperatur setzen. [5] | Nein. [5] | Fährt ohne Warten fort. [5] |
M190 |
Druckbetttemperatur setzen und warten. [6] | Ja. [6] | Mit R kann Marlin während des Aufheizens oder Abkühlens warten. [6] |
M106 |
Lüfterdrehzahl setzen. [7] | Nein. [7] | S verwendet einen Bereich von 0 bis 255. [7] |
M107 |
Lüfter ausschalten. [8] | Nein. [8] | Eigener Befehl zum Ausschalten des Lüfters. [8] |
M114 |
Aktuelle Position melden. [13] | N/V. [13] | Gängiger Status-/Abfragebefehl, dokumentiert von Klipper. [13] |
M115 |
Firmware-Informationen melden. [13] | N/V. [13] | Gängiger Status-/Abfragebefehl, dokumentiert von Klipper. [13] |
Eine nützliche Unterscheidung ist Konvention versus Semantik. Viele Generatoren verwenden G0 für Verfahrbewegungen und G1 für Extrusion oder Druckbewegungen, sodass Menschen beim Lesen der Datei die Buchstaben oft als Kurzform behandeln. Aber Marlin weist ausdrücklich darauf hin, dass auf Cartesian- und Delta-Maschinen G0 ein direktes Alias für G1 ist, sodass „Schnellbewegung“ übernommene CNC-Terminologie und keine sichere universelle Beschreibung des Verhaltens von 3D-Druckern ist. Vertraute Befehlsnamen helfen beim Lesen der Datei, aber die Firmware entscheidet weiterhin, wie diese Anweisungen ausgeführt werden. [2] [13]
Was ein Slicer tatsächlich ausgibt: Werkzeugbahnen, Koordinaten und Parameter
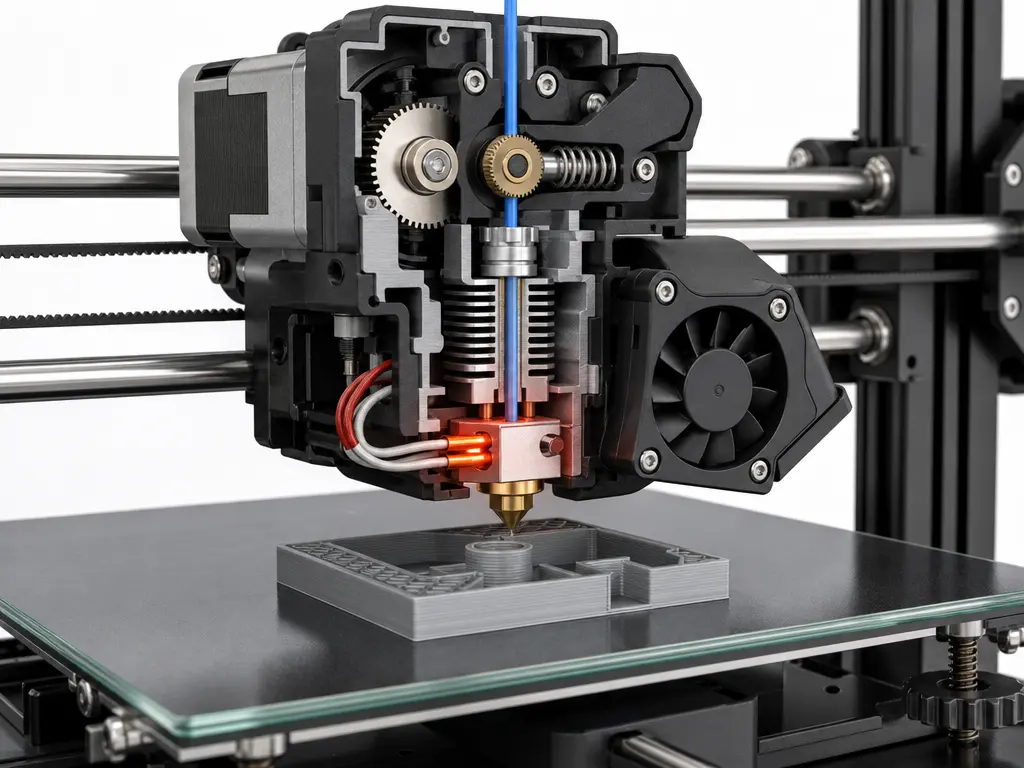
Eine echte Druckdatei ist eine Folge von Fertigungsanweisungen, nicht nur eine Liste von Punkten. Typische Inhalte sind:
- Startprozedur
- Bewegungs- und Extrusionszeilen
- Temperaturen und Lüfter
- Kommentare oder Anmerkungen
- Endprozedur
Der Kern der Slicer-Ausgabe ist eine geordnete Werkzeugbahn, ausgedrückt als Bewegungen, Extrusionsmengen und den daran geknüpften Prozesseinstellungen. Eine Zeile kann neue X-, Y– und Z-Koordinaten, einen E-Wert für die Extrusion und einen F-Wert für die Vorschubrate angeben. Diese Vorschubrate ist die angeforderte Bewegungsrate in den aktuellen Einheiten pro Minute und kein universelles Versprechen der tatsächlich erreichten physikalischen Geschwindigkeit. CuraEngine dokumentiert außerdem, dass exportierter G-Code Geschwindigkeit, Lüfterdrehzahl, Beschleunigung, Jerk, Schichtdicke und Flow widerspiegeln kann und dass F hinzugefügt wird, wenn sich die Geschwindigkeit ändert. [1] [2]
Diese Werte sind nicht immer selbsterklärend, wenn man die aktiven Modi nicht kennt. G90 setzt absolute Positionierung und G91 setzt relative Positionierung für die Bewegungsachsen. Separat setzt M82 die Extruderachse in den absoluten Modus und M83 in den relativen Modus, unabhängig von den Bewegungsachsen. Das bedeutet, dass gleich aussehende Koordinaten oder E-Werte je nach aktiven Modi Unterschiedliches bedeuten können. Kommentare sind ebenfalls verbreitet, aber nicht universell: PrusaSlicer 2.3 und neuer kann Anmerkungen wie ;TYPE:, ;HEIGHT:, ;LAYER_CHANGE, ;COLOR_CHANGE, ;PAUSE_PRINT und ;CUSTOM_GCODE hinzufügen, während Prusa auch darauf hinweist, dass G-Code selbst nicht alle für die Viewer-Analyse benötigten Informationen enthält. [9] [10] [11] [12] [21]
Hinweis zur Performance: Lesbarkeit, Sequenzierung und warum Vorschubrate nicht einfach nur Geschwindigkeit ist
Eine G-Code-Datei kann lesbar wirken, weil sie Text ist, aber die Leistung lässt sich nicht aus einzelnen isolierten Zeilen ableiten. Slicer-Ausgabe ist eine geordnete Werkzeugbahn plus Prozessparameter, daher hängt die Ausführung ebenso sehr von Reihenfolge, Zustandsänderungen und Firmware-Interpretation ab wie von den reinen Koordinaten. Der F-Wert lässt sich besonders leicht zu stark vereinfachen: Marlin definiert ihn als die angeforderte Bewegungsrate für die aktuelle und die folgenden Bewegungen, in den aktuellen Einheiten pro Minute. Angefordert ist das Schlüsselwort. Ein höherer F-Wert garantiert für sich genommen nicht, dass der Drucker diese Rate physikalisch tatsächlich erreicht, denn das tatsächliche Ergebnis hängt weiterhin vom Drucker, der Firmware und den umgebenden Bewegungen ab. [1] [2] [13]
Ist G-Code ein 3D-Druck-Dateiformat?
Ja, in der Praxis, aber genauer gesagt ist es eine Befehlssprache, die üblicherweise in Dateien gespeichert wird, die ein Drucker ausführen kann. Es als 3D-Druck-Dateiformat zu bezeichnen, ist eine vernünftige Kurzform, solange man bedenkt, dass die Datei Druckeranweisungen und nicht nur Modellgeometrie enthält. [19] [1]
Diese Dateien verwenden häufig Endungen wie .g, .gco oder .gcode. Das ist für Speicherung und Workflow wichtig, aber kein Beweis für universelle Befehlssemantik. Eine Datei mit der Endung .gcode kann weiterhin von den Annahmen einer bestimmten Firmware-Familie, Maschinenkonfiguration oder eines Slicer-Workflows abhängen. Im Gegensatz dazu beschreibt das 3MF Consortium 3MF als ein Format, das es Designanwendungen erlaubt, 3D-Modelle in voller Genauigkeit an Anwendungen, Plattformen, Dienste und Drucker zu senden, und seine Spezifikationsseite führt die neueste PDF-Revision der Core Specification als v1.4.0 auf, wobei die Zeile zur Core Specification am 2025-02-27 aktualisiert wurde. ISO/IEC 25422:2025, Information technology — 3D Manufacturing Format (3MF) specification suite, wurde im Juni 2025 veröffentlicht. [19] [23] [24]
| Dateityp | Enthält üblicherweise | Workflow-Phase | Beste Verwendung |
|---|---|---|---|
| STL | Nur Oberflächengeometrie. [22] | Modellexport. [22] | Breiter Geometrieaustausch. [22] |
| 3MF | Geometrie plus umfangreichere verpackte Modellinformationen. [22] [23] [24] | Modell- oder Paketaustausch. [23] | Umfassendere Modelldaten transportieren. [23] |
| Slicer-Projekt | Objekte, Einstellungen, Modifikatoren und Parameter in einer vollständigen Slicer-Momentaufnahme. [22] | Bearbeitbarer Arbeitsbereich vor dem Export. [22] | Später zu einem Slicer-Job zurückkehren. [22] |
| G-code | Ausführbare Druckeranweisungen. [1] [19] | Letzte Phase der Maschinenausführung. [1] | Den Druck ausführen. [1] |
Die praktische Unterscheidung besteht darin, dass STL und 3MF das Bauteil oder Paket beschreiben, Slicer-Projekte den Planungskontext bewahren und G-Code festhält, was der Drucker als Nächstes tun soll. [22] [23]
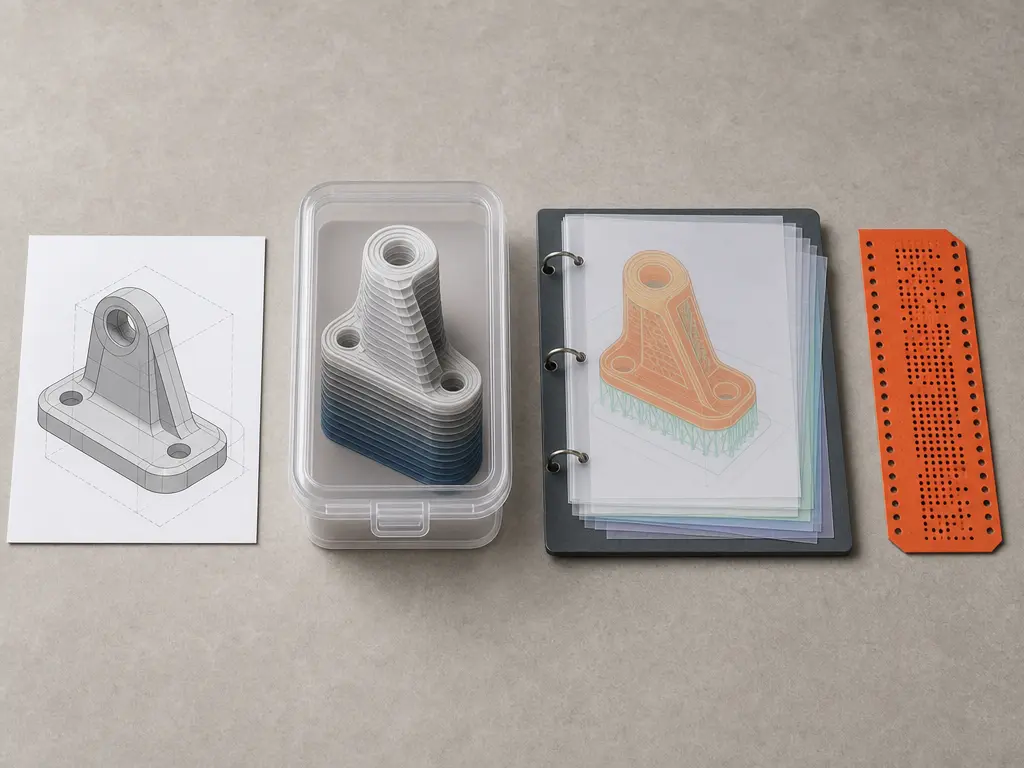
Warum derselbe G-Code nicht vollständig universell ist
Der Hauptgrund, warum derselbe G-Code nicht vollständig universell ist, besteht darin, dass gemeinsame Befehlsnamen kein gemeinsames Verhalten garantieren. Verschiedene Firmware-Familien implementieren sich überschneidende Mengen von Druckeranweisungen, unterstützen aber möglicherweise unterschiedliche Teilmengen oder interpretieren Details unterschiedlich. Klipper erklärt, dass sein Ziel darin besteht, von gängiger Drittanbieter-Software erzeugten G-Code in Standardkonfigurationen zu unterstützen, nicht jeden möglichen G-Code-Befehl. Das allein begrenzt die Portabilität. Es erklärt auch, warum jede einzelne Gesamtzahl von Befehlen instabil ist: keine verlässliche Zahl gefunden. [13] [19]
Ein kurzer Kontrast zwischen Marlin und Klipper zeigt das Problem. Auf Marlin-Cartesian- und Delta-Maschinen ist G0 ein direktes Alias für G1, sodass eine mit G0 geschriebene Verfahrbewegung nicht zwangsläufig einen eigenen Bewegungsmodus auslöst. Marlin dokumentiert außerdem, dass M109 beim Einsatz mit R während des Abkühlens warten kann und dass M190 mit R während des Aufheizens oder Abkühlens warten kann. Klipper weist hingegen darauf hin, dass M109 und M190 immer warten, bis sich die Temperatur auf dem angeforderten Wert eingependelt hat. Selbst wenn Slicer also vertrauten Text ausgeben, garantieren identische Dateien keine identische Semantik, kein identisches Timing und kein identisches Maschinenverhalten. Die Firmware interpretiert die Befehle, und die Konfiguration des Druckers beeinflusst weiterhin das Endergebnis. [2] [4] [6] [13]
Varianten und Erweiterungen, einschließlich binärem G-Code
Der meiste G-Code für Desktop-Drucker wird als Klartext gespeichert, wodurch er sich leicht Zeile für Zeile prüfen lässt. Eine begrenzte Ausnahme ist Prusas binäres G-Code-Format .bgcode, das Prusa als speicherorientierte Alternative präsentiert. In Prusas Tests verringerte binärer G-Code die durchschnittliche Dateigröße um etwa 70%. Prusa erklärt außerdem, dass der Binärexport ab PrusaSlicer 2.7.0 standardmäßig aktiviert ist und dass die Firmware-Unterstützung ab Version 5.1.0 für den Original Prusa MINI, MK4 und XL beginnt. Der Kompromiss ist einfach: Klartext-G-Code lässt sich für Menschen leichter prüfen, während binärer G-Code Platz sparen kann, aber nur innerhalb der Slicer- und Firmware-Kombinationen, die ihn unterstützen. [20]
Was G-Code nicht gut bewahrt
G-Code liegt nahe an der Ausführung und verliert daher oft höherwertigen Kontext, der früher im Workflow vorhanden war. Bis ein Slicer ein Modell in Maschinenanweisungen umgewandelt hat, wurden viele Bedeutungen auf der Designseite in geordnete Bewegungen, Temperaturen und Zustandsänderungen eingeebnet. Deshalb kann eine Datei zwar prüfbar sein, als technische Aufzeichnung aber dennoch unvollständig bleiben. Prusa sagt dies im Zusammenhang mit der Visualisierung direkt: G-Code selbst enthält nicht alle Informationen, die für die Viewer-Analyse benötigt werden. [21]
Diese Einschränkung hilft zu erklären, warum umfangreichere Container weiterhin wichtig sind. Das 3MF Consortium präsentiert 3MF als Möglichkeit, 3D-Modellinformationen in voller Genauigkeit über Anwendungen, Plattformen, Dienste und Drucker hinweg zu transportieren, und 3MF hat außerdem den formalen ISO/IEC-Veröffentlichungsstatus als ISO/IEC 25422:2025, veröffentlicht im Juni 2025. Ein als .3mf gespeichertes Slicer-Projekt kann für die Kontinuität des Workflows noch weiter gehen, indem es Objekte, Einstellungen, Modifikatoren und Parameter als vollständige Momentaufnahme bewahrt. Die praktische Unterscheidung ist einfach: G-Code ist normalerweise die Datei, die man ausführt, aber normalerweise nicht die beste Datei, um alles zu bewahren, was man später vielleicht verstehen, bearbeiten oder reproduzieren möchte. [23] [24] [22]
Praktische Anleitung: Wie man eine G-Code-Datei eines 3D-Druckers liest, ohne zu viel hineinzuinterpretieren
-
Beginnen Sie damit, die Startprozedur zu identifizieren. Echte vom Slicer erzeugte Dateien enthalten häufig konfigurierbare Start-G-Code- und End-G-Code-Sequenzen, sodass die ersten Zeilen eher das Einrichtungsverhalten als den eigentlichen Druck beschreiben können. [14]
-
Prüfen Sie als Nächstes die Temperatur- und Lüftereinstellungen und notieren Sie dann gegebenenfalls alle Zeilen zu Koordinaten- oder Extrusionsmodi, wenn sie vor den Hauptbewegungsblöcken erscheinen. Dieser Kontext verändert, wie spätere Koordinaten und Extrusionswerte interpretiert werden sollten. [9] [10] [11] [12]
-
Lesen Sie den Bewegungsbereich als geordnete Slicer-Ausgabe und nicht als isolierte Befehle. Wo vorhanden, können Kommentare wie
;TYPE:,;LAYER_CHANGEoder;CUSTOM_GCODEmenschlichen Lesern helfen, aber sie sind slicer-spezifische Anmerkungen und keine universelle Funktion von G-Code. [21] -
Schließen Sie mit der Prüfung der Endprozedur ab und vermeiden Sie dann überzogene Schlussfolgerungen. Vertraute Befehlsnamen garantieren nicht dasselbe Verhalten über verschiedene Firmware hinweg, weil die Unterstützung auf gängige Drittanbieter-Ausgabe und nicht auf jeden möglichen Befehl ausgerichtet ist. [14] [13]
FAQ
Hier sind kurze Klarstellungen zu den wichtigsten Punkten, einschließlich einiger Grenzfälle, die relevant werden, sobald man Dateien genauer liest.
Was ist G-Code im 3D-Druck?
G-Code ist die Befehlssprache, der ein 3D-Drucker während eines Druckjobs folgt. Beim Desktop-Filamentdruck ist es die Ausführungsebene, die der Maschine vorgibt, wie sie sich bewegen soll, wann sie extrudieren soll, welche Temperaturen angestrebt werden und wann unterstützende Aktionen wie die Lüftersteuerung laufen sollen. Ein Slicer übersetzt seinen fertigen Druckplan in diese Befehlsausgabe. [1] [18]
Was gibt ein Slicer im 3D-Druck aus?
Ein Slicer gibt einen geordneten Fertigungsplan aus und nicht einfach nur das Modell erneut in einem anderen Format gespeichert. Diese Ausgabe umfasst die Reihenfolge der Werkzeugbahnen plus Prozesseinstellungen wie Bewegungsanforderungen, Temperaturen, Lüfteränderungen und andere Anweisungen zum Druckzustand. In gängigen Desktop-Workflows wird dieser Plan als G-Code ausgegeben. [1]
Ist G-Code ein 3D-Druck-Dateiformat?
Ja, im alltäglichen Gebrauch, aber genauer gesagt ist es eine Befehlssprache, die üblicherweise in druckbaren Dateien gespeichert wird. Diese Dateien verwenden häufig Endungen wie .g, .gco und .gcode, aber die Endung verrät mehr über die Speicherkonvention als über garantierte druckerübergreifende Kompatibilität. [19] [13]
Kann ich denselben G-Code auf jedem 3D-Drucker verwenden?
In der Regel nicht als sichere allgemeine Annahme. Verschiedene Firmware-Familien unterstützen sich überschneidende Befehlssätze, aber überschneidende Namen garantieren kein identisches Verhalten. Klipper sagt ausdrücklich, dass es darauf abzielt, gängige Drittanbieter-Ausgabe in Standardkonfigurationen zu unterstützen, nicht jeden möglichen G-Code-Befehl, und Marlins eigene Dokumentation zeigt, dass selbst vertraute Befehle wie G0 firmware-spezifisches Verhalten haben können. [13] [2]
Warum kann eine Datei G0 für Verfahrbewegungen verwenden, obwohl manche Firmware G0 wie G1 behandelt?
Weil Slicer G0 und G1 oft als Ausgabekonventionen verwenden, die Menschen und Software helfen, Verfahrbewegungen von Druckbewegungen zu unterscheiden. Aber Konvention ist nicht dasselbe wie Ausführungssemantik. Marlin erklärt, dass auf Cartesian- und Delta-Maschinen G0 ein direktes Alias für G1 ist, sodass die Wahl des Buchstabens informativ sein kann, ohne einen separaten Bewegungsmodus zu implizieren. [1] [2]
Wie verändern G90/G91 und M82/M83 die Bedeutung derselben Koordinaten- und Extrusionswerte?
Sie verändern, wie spätere Zahlen interpretiert werden. G90 und G91 schalten die Bewegungsachsen zwischen absoluter und relativer Positionierung um, während M82 und M83 dasselbe unabhängig davon für die Extruderachse tun. Somit ergibt ein E-Wert oder ein Koordinatentripel nur dann Sinn, wenn man weiß, welche Positionierungsmodi an dieser Stelle der Datei aktiv sind. [9] [10] [11] [12]
Ersetzt 3MF G-Code oder dienen sie unterschiedlichen Workflow-Phasen?
Sie dienen unterschiedlichen Phasen. 3MF ist für umfangreichere Modell- und Paketinformationen früher im Workflow gedacht, während G-Code die Ausgabestufe der Ausführung ist, die der Drucker abarbeitet. Ein als .3mf gespeichertes Slicer-Projekt ist nochmals etwas anderes: Es kann Objekte, Einstellungen, Modifikatoren und Parameter als vollständige bearbeitbare Momentaufnahme bewahren statt als vom Drucker ausführbare Anweisungen. [23] [24] [22]
Quellen
- Export nach G-Code
- G0-G1 Lineare Bewegung
- M104 – Hotend-Temperatur setzen
- M109 – Auf Hotend-Temperatur warten
- M140 – Druckbetttemperatur setzen
- M190 – Auf Druckbetttemperatur warten
- M106 – Lüfterdrehzahl setzen
- M107 – Lüfter aus
- G90 – Absolute Positionierung
- G91 – Relative Positionierung
- M82 – E absolut
- M83 – E relativ
- G-Codes
- Slicer
- The NIST RS274NGC Interpreter – Version 3
- Automatisierungssysteme und Integration — Numerische Steuerung von Maschinen — Programmformat und Definitionen von Adresswörtern — Teil 1
- Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular
- Additive Fertigung — Materialextrusionsbasierte additive Fertigung von Kunststoffmaterialien — Teil 1: Ausgangsmaterialien
- G-code
- Binärer G-Code
- PrusaSlicer G-Code-Viewer
- Projekte als 3MF speichern
- Spezifikation
- Information technology — 3D Manufacturing Format (3MF) specification suite




