

Zusammenfassung
Die E-Steps-Kalibrierung ist die Bewegungsumrechnung in der Firmware, die der E-Achse des Extruders mitteilt, wie viele Schrittmotorschritte einer Einheit der angeforderten E-Bewegung entsprechen. Sie bildet somit die Grundlage des Extrusionssystems und gehört nicht zur Slicer-Abstimmung. In Marlin setzt M92 die Schritte pro Einheit, und G0/G1 können eine E-Bewegung mit F in aktuellen Einheiten pro Minute anfordern. In der Praxis ist die sichere Reihenfolge: mechanische Prüfung → E-Steps oder rotation_distance → Durchfluss- und Druckabstimmung. [4] [7]
Terminologie und Einordnung von „E-Steps“ bei der Materialextrusion
Für allgemeine technische Texte ist „Materialextrusion“ oder „FFF“ die eindeutigere Bezeichnung, da sie den Prozess beschreibt, ohne ihn an die Marke eines einzelnen Unternehmens zu binden, auch wenn viele Nutzer bei Desktop-Filamentdruck nach „FDM“ suchen. In diesem Zusammenhang sind Extruderschritte eine Firmware-Bewegungseinstellung, keine Materialeigenschaft und kein Parameter eines Slicer-Profils. [2]
ISO/ASTM 52900:2021 ist ein nützlicher terminologischer Bezugspunkt. Der ISO-Eintrag bezeichnet sie als Edition 2, veröffentlicht im November 2021 und 2025 bestätigt, sodass sie weiterhin eine aktuelle Referenz für den Wortschatz der additiven Fertigung ist. Die Rechtsseite von Stratasys führt FDM separat unter seinen Marken auf; deshalb bevorzugen neutrale Artikel üblicherweise allgemeine Prozessbegriffe, berücksichtigen aber weiterhin den Ausdruck, nach dem Leser häufig suchen. [1] [2]
Ein kurzer, belegter Hintergrund (warum sich die Terminologie von Marlin/Klipper unterscheidet)
RepRap startete im Jahr 2005, und die Darwin-Maschine in der Sammlung der Science Museum Group ist auf 2007 datiert. Das erklärt, weshalb frühe Hobbydrucker Bewegungseinstellungen so offen zugänglich machten. Marlin wurde später am 12. August 2011 zu einem eigenständigen Open-Source-Projekt, nachdem es von Sprinter und grbl abgeleitet worden war. Aus dieser anpassbaren Kultur entstanden verschiedene Firmware-Familien; daher spricht ein Ökosystem weiterhin von Schritten pro Einheit, während ein anderes dasselbe mechanische Problem als rotation_distance darstellt. [23] [3] [14]
Grundlagen der E-Steps-Kalibrierung (was sie ist – und was nicht)
Die E-Steps-Kalibrierung korrigiert den Wert für Schritte pro Einheit des Extruders, damit angeforderte und tatsächliche Filamentbewegung so genau wie die Hardware es zulässt übereinstimmen. In Marlin befindet sich diese Einstellung in M92. [4]
Im üblichen Hobbybereich spricht man von der „Kalibrierung der Extruderschritte pro mm“, und das ist meist genau genug. Die Dokumentation von Marlin ist umfassender: M92 bezeichnet Schritte pro Einheit, und die Einheit ist dabei üblicherweise der Millimeter. Ist der Zollmodus aktiv, ändert sich die Einheit; bei SCARA oder anderen rotierenden Achsen kann Marlin statt Schritten pro Strecke Schritte pro Grad verwenden. Die praktische Erkenntnis ist einfach: Ist die grundlegende Förderstrecke falsch, kann eine spätere Slicer-Abstimmung aus dem falschen Grund korrekt erscheinen, weil Durchflussänderungen einen Bewegungsfehler verdecken statt ihn zu beheben. [4]
E-Steps sind keine allgemeine Lösung für die Druckqualität. Sie beheben nicht direkt Ghosting, Kühlprobleme, Druckverzögerung an der Düse oder eine teilweise Verstopfung. Sie setzen die grundlegende Umrechnung zwischen angeforderter E-Bewegung und Motorbewegung, und diese Grundlage sollte stimmen, bevor Sie materialspezifische Durchflussregler oder Druckkompensation anpassen. [4] [15]
Vorbereitung (erledigen Sie dies, bevor Sie etwas messen)
Der Firmware-Zustand kann den Test bereits vor der ersten Extrusionsbewegung ungültig machen. Notieren Sie zuerst den aktuellen Wert mit M92 oder M503, prüfen Sie, ob E im relativen oder absoluten Modus arbeitet, legen Sie fest, wie Sie G92 E0 handhaben, kontrollieren Sie, ob volumetrische Extrusion aktiv ist, und stellen Sie sicher, dass keine Durchflussüberschreibung die tatsächliche Förderstrecke verdeckt. Die Marlin-Dokumentation stellt ausdrücklich klar, dass M200 E von linearen Millimetern auf Kubikmillimeter umstellt und M221 einen Durchflussprozentsatz auf alle E-Bewegungen anwendet. [4] [6] [8] [9] [10] [11] [12]
- Prüfen Sie zuerst den Extruder auf Rückstände am Antriebsrad, zu geringe Andruckspannung, lockere Befestigungselemente sowie offensichtlichen Schlupf oder Schleifen. [25]
- Heizen Sie das Hotend vor dem Standardtest auf eine geeignete Drucktemperatur, da der primär dokumentierte Ablauf ein extrusionsbereites Hotend voraussetzt. [14]
- Notieren Sie die aktuelle Einstellung mit
M92oder bei älteren Marlin-Konfigurationen mitM503, bevor Sie etwas ändern. [4] [6] - Bestätigen Sie, ob Ihre Werkzeugkette relatives E mit
M83oder absolutes E mitM82erwartet, und planen Sie das Zurücksetzen mitG92 E0bewusst, statt es mitten im Test zu verbergen. [8] [9] [10] - Fragen Sie bei Bedarf
M200ab und deaktivieren Sie die volumetrische Extrusion mitM200 S0, wenn Sie eine einfache lineare Prüfung der Filamentstrecke durchführen möchten. [11] - Prüfen Sie
M221und die Durchfluss- oder Extrusionsmultiplikator-Einstellungen des Slicers, damit Sie eine proportionale Überschreibung nicht mit einem Fehler der Bewegungsumrechnung verwechseln. [12] [20] - Betrachten Sie
M302nur als erweiterte diagnostische Grenze für Sonderfälle wie Kalt-Extrusionstests, nicht als Standardweg für die Kalibrierung. [13]
E-Steps-Kalibrierung durchführen (primärer Ablauf: beheizte Düse, langsame Extrusion)
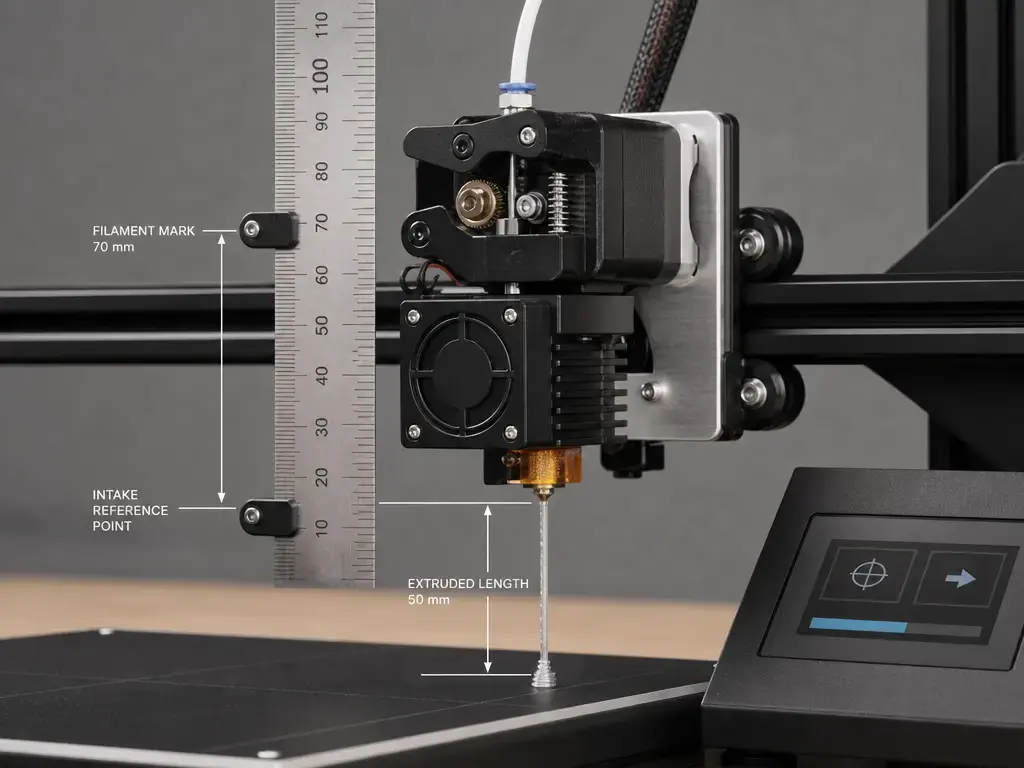
Führen Sie für eine erste E-Steps-Kalibrierung einen Test durch das Hotend mit beheizter Düse durch, statt einen kalten oder unbelasteten Fördertest zu verwenden. Das offizielle Extruder-Verfahren von Klipper nutzt diesen Aufbau, fordert eine Markierung etwa 70 mm vom Extrudereinlass entfernt und legt eine langsame Extrusion von 50 mm mit G91 und G1 E50 F60 fest. Diese niedrige Geschwindigkeit ist wichtig, da höherer Extrusionsdruck das Ergebnis verfälschen kann. Nach Marlin-Terminologie bleibt F hier die Vorschubgeschwindigkeit in aktuellen Einheiten pro Minute; F60 ist daher eine bewusst langsame Messbewegung, keine normale Druckbewegung. [14] [7]
- Prüfen Sie die Antriebsmechanik und reinigen Sie das gerändelte Antriebsrad oder Zahnrad, wenn Sie Staub, Schlupfspuren oder Schleifen erkennen. [25]
- Heizen Sie das Hotend auf die normale Drucktemperatur des Filaments. [14]
- Notieren Sie zuerst die aktuelle Extrudereinstellung –
M92/M503in Marlin oder den aktuellen Wert vonrotation_distancein Klipper. [4] [6] [14] - Versetzen Sie E in einen bekannten Zustand: In Marlin ist
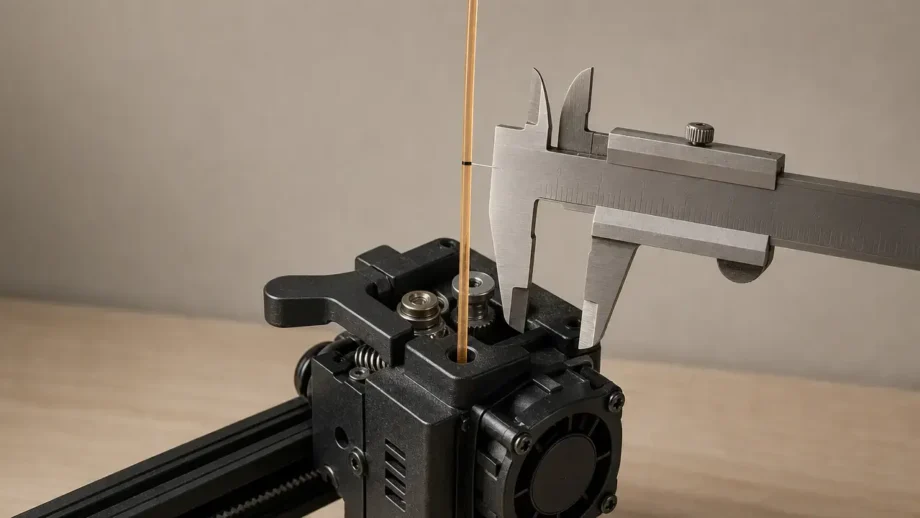
M83die übliche sichere Wahl für relatives E, undG92 E0setzt den Positionszähler des Extruders zurück. [8] [10] - Markieren Sie das Filament etwa 70 mm über einem festen Bezugspunkt am Extrudereinlass und messen Sie diese Strecke sorgfältig mit einem Messschieber. [14]
- Wenn Sie der dokumentierten Klipper-Sequenz folgen, verwenden Sie
G91und anschließendG1 E50 F60für einen langsamen Extrusionstest über 50 mm. [14] - Warten Sie, bis die Bewegung abgeschlossen ist, messen Sie dann die neue Strecke vom selben Bezugspunkt bis zur Markierung und berechnen Sie die tatsächlich extrudierte Strecke aus der Differenz. [14]
- Berechnen Sie den korrigierten Wert mit der Marlin- oder Klipper-Formel im nächsten Abschnitt, statt zu raten. [14] [17]
- Übernehmen Sie den neuen Wert – beispielsweise
M92 E...in Marlin oder durch Bearbeiten vonrotation_distancein Klipper. [4] [14] - Wiederholen Sie die Messung mindestens einmal, bevor Sie die Änderung speichern oder übernehmen. Sind die Ergebnisse uneinheitlich, beheben Sie Hardware- oder Methodenprobleme, statt fehlerhafte Werte zu speichern. Klipper fordert ausdrücklich eine Wiederholung, wenn sich der 50 mm-Test um mehr als etwa 2 mm unterscheidet. [14]
- Speichern Sie das Ergebnis gegebenenfalls dauerhaft, etwa mit
M500in Marlin. [5] - Prüfen Sie durch Rücklesen –
M503in Marlin – und führen Sie einen bestätigenden Wiederholungstest durch. [6]
Diagnostische Tests zur Isolierung des Filamentförderers existieren, sind hier jedoch erweiterte Varianten und nicht der hauptsächlich dokumentierte Ablauf. Die offizielle Klipper-Methode bleibt eine Messung durch das beheizte Hotend, und M302 von Marlin gehört auf die diagnostische Seite dieser Grenze, nicht auf die Standardseite. [14] [13]
Extruderschritte pro mm berechnen (Marlin) und warum die Richtung des Verhältnisses wichtig ist
Wenn Sie wissen möchten, wie Extruderschritte pro mm berechnet werden, verwenden Sie eine proportionale Korrektur: Behalten Sie den aktuellen Wert bei, vergleichen Sie die angeforderte mit der tatsächlichen Extrusion und skalieren Sie die Einstellung mit diesem Verhältnis. Bei Marlin ist das Ziel M92; die übliche Korrektur besteht daher darin, den alten Wert für Schritte pro Einheit mit der angeforderten Strecke geteilt durch die tatsächliche Strecke zu multiplizieren. Klipper verwendet die umgekehrte Abstraktion – die pro vollständiger Schrittmotorumdrehung bewegte Strecke –, sodass sich das Verhältnis umkehrt, obwohl das physische Ziel identisch ist. Ist die tatsächliche Extrusion zu kurz, steigen die Marlin-Schritte/mm, während Klipper rotation_distance sinkt. [4] [14] [17]
Marlin: neueSchrittepromm = alteSchrittepromm × (angeforderteExtrusionmm / tatsächlicheExtrusionmm). [4] [17]
Klipper: neuerotationdistance = alterotationdistance × (tatsächlicheExtrusionmm / angeforderteExtrusionmm). [14]
Hypothetisches Beispiel, kein empfohlener Wert: Wenn ein Marlin-Drucker auf 93 Schritte/mm eingestellt ist, Sie 100 mm anfordern und der Drucker tatsächlich 97 mm extrudiert, lautet der korrigierte Wert 93 × (100 / 97). Die Einstellung steigt, weil die gemessene Bewegung zu kurz ausfiel. [4] [17]
Firmware- und Einstellungsübersicht (Marlin vs. Klipper vs. Slicer-Regler)
Viel Verwirrung entsteht durch die Vermischung von drei verschiedenen Steuerungsebenen. E-Steps oder rotation_distance bilden die statische Umrechnungsebene, welche die angeforderte E-Bewegung auf die Motorbewegung abbildet. Durchflussregler wie M221 oder Slicer-Extrusionsmultiplikatoren verändern anschließend die angeforderte Materialmenge. Druckregelungswerkzeuge wie Linear Advance oder Pressure Advance versuchen, die vorübergehende Verzögerung des Düsendrucks beim Beschleunigen und Abbremsen zu kompensieren. Diese Ebenen hängen zusammen, sind jedoch nicht austauschbar. [12] [14] [15] [16] [21]
Einige Ökosysteme stellen die höhere Ebene deutlicher heraus als die untere. Prusa beschreibt den Gesamtdurchfluss als Firmware-Durchflussmultiplikator mal Slicer-Extrusionsmultiplikator, OrcaSlicer definiert Flow Ratio als proportionale Extrusionssteuerung und Pressure Advance als Kompensation der Druckverzögerung, und das P2S-Handbuch von Bambu leitet Nutzer zu Flow-Dynamics- und Flow-Rate-Kalibrierungen auf der Seite Calibration von Bambu Studio, statt den Prozess auf eine für Nutzer sichtbare Schritte/mm-Einstellung auszurichten. Wenn Ihr Druckerhersteller diese Abläufe in den Vordergrund stellt und keine Bewegungsparameter des Extruders auf niedriger Ebene dokumentiert, folgen Sie dem Herstellerablauf, statt einen versteckten Firmware-Parameter zu erzwingen. [20] [21] [22]
| Einstellung | Ort | Was sie verändert | Wann abstimmen |
|---|---|---|---|
E-Steps / Schritte pro Einheit (M92) |
Firmware im Marlin-Stil | Statische Umrechnung von angeforderter E-Bewegung in Motorschritte | Nach Änderungen am Extruderantrieb oder gemessenem Fehler der Förderstrecke. [4] |
rotation_distance |
Klipper-Konfiguration | Strecke pro Motorumdrehung | Klipper-Extruderkalibrierung oder Hardwareänderungen. [14] |
| Durchfluss / Extrusionsmultiplikator | Slicer oder Firmware (M221) |
Auf die Extrusion angewendete proportionale Materialmenge | Pro Filament, Material, Farbe oder Spule, nachdem die grundlegende Bewegung korrekt ist. [12] [20] [21] |
| Pressure Advance / Linear Advance | Firmware oder Slicer | Dynamische Kompensation der Druckverzögerung | Bei Ausbuchtungen an Ecken, Starts/Stopps und Beschleunigungs-/Verzögerungsartefakten, nicht bei statischen Streckenfehlern. [15] [16] [21] |
Auswirkungen auf die Leistung (was E-Steps verbessern können – und was nicht)
Ein korrigierter E-Steps-Wert verbessert die grundlegende Genauigkeit einer gesteuerten Extrusionsbewegung. Das ist wichtig, weil systematische Unter- oder Überförderung auf der Ebene der Bewegungsumrechnung alles Nachgelagerte verzerrt: Durchflussänderungen wirken effektiver, als sie tatsächlich sind, Materialvergleiche werden weniger zuverlässig, und die spätere Abstimmung wird zur Kompensation des falschen Problems. Sobald die mechanische Förderstrecke stimmt, lassen sich übergeordnete Regler wie Extrusionsmultiplikator oder Flow Ratio leichter so interpretieren, wie Prusa und OrcaSlicer sie beschreiben – als proportionale, materialbezogene Anpassungen statt als Korrekturen für die grundlegende Antriebskalibrierung. [20] [21] [4]
Sie löst jedoch nicht jedes Druckartefakt allein. Ausbuchtungen an Ecken, Nähte, Ghosting, Kühlfehler und durch Druckverzögerung bedingtes Verhalten können auch dann bestehen bleiben, wenn die grundlegende Förderstrecke des Extruders korrekt ist. [15] [21]
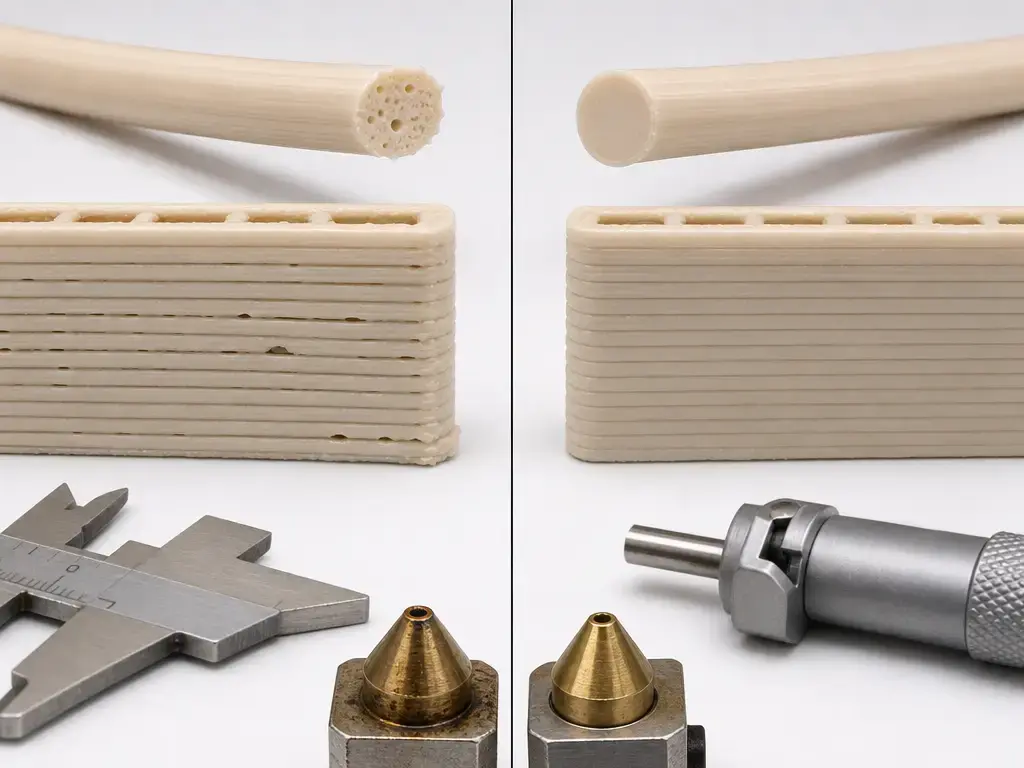
Die Forschungsliteratur erklärt, weshalb der Effekt real, aber nicht universell ist. In einer PLA-Studie wurde der Extrusionsmultiplikator von 0.97 bis 1.05 variiert, und die gemessene Porosität sank mit steigendem Faktor von 5.82% auf 0.05%; dies ist jedoch ein studienspezifisches Ergebnis und kein universelles Ziel für Hobbyanwender. Eine weitere Arbeit betont, dass das nutzbare Prozessfenster von Material, Fördereinheit, Extrudergeometrie, Heizelement, Düse, Filamentdurchmesservariation sowie Verschleiß oder Ablagerungen am Förderrad abhängt. Eine dritte Studie modellierte Förderraten von 40, 60 und 80 mm/min und stellte bei 40 mm/min den niedrigsten Druckabfall fest, was langsame Messbewegungen begründet, ohne diese Zahl zur Regel für jeden Drucker zu machen. [24] [25] [26]
Unsicherheit, Wiederholbarkeit und „wann E-Steps nicht verändert werden sollten“
Die E-Steps-Abstimmung ist nur sinnvoll, wenn die Messung wiederholbar ist. Wechselnde Bezugspunkte zwischen Durchläufen, unterschiedliches Zusammendrücken des Filaments mit dem Messschieber, Messen an einem ovalen Abschnitt, Tests mit staubigem Antriebsrad oder das Fördern durch eine teilweise Verstopfung können genügend Streuung erzeugen, sodass eine Firmware-Änderung die falsche Reaktion wäre. Die Klipper-Hinweise sind hierfür nützlich, sollten aber auf Klipper beschränkt bleiben: Weicht dessen 50 mm-Test um mehr als etwa 2 mm ab, wiederholen Sie das Verfahren, statt dem ersten Durchlauf zu vertrauen. Außerhalb dieses spezifisch dokumentierten Falls wurde keine belastbare Zahl für einen universellen Schwellenwert im Hobbybereich gefunden. Die bessere Regel lautet daher, vor dem Speichern mindestens eine Wiederholungsmessung und konsistente Ergebnisse zu verlangen. [14] [25] [21]
- Behalten Sie bei jedem Durchlauf denselben Bezugspunkt bei. [14]
- Verwenden Sie jedes Mal dieselbe Position des Messschiebers und beachten Sie die Ovalität des Filaments, statt von einem perfekt runden Querschnitt auszugehen. [25]
- Prüfen Sie vor Änderungen an Firmware-Werten auf Schlupf, Schleifen, Staub und Symptome einer teilweisen Verstopfung. [25]
- Wiederholen Sie den Test vor dem Aktualisieren der Einstellung und beziehen Sie die Regel „mehr als etwa 2 mm bei einem 50 mm-Test“ ausschließlich auf das dokumentierte Klipper-Verfahren. [14]
- Wenn Sie ein filamentspezifisches Oberflächenproblem beheben möchten, ändern Sie zuerst den Durchfluss oder Extrusionsmultiplikator – nicht die E-Steps –, da Flow Ratio eine proportionale Ausgangssteuerung ist, während Pressure Advance die Druckverzögerung adressiert. [20] [21]
Fehlerbehebung (schnelle Zuordnung von Symptom zu Ursache)
Wenn die E-Steps-Kalibrierung fehlzuschlagen scheint, prüfen Sie Zustand und dauerhafte Speicherung, bevor Sie von einer fehlerhaften Berechnung ausgehen. In Marlin speichert M500 konfigurierbare Einstellungen im EEPROM, M503 meldet aktive Laufzeiteinstellungen, M82 und M83 ändern die Interpretation von E-Befehlen, G92 E0 setzt den Positionszähler zurück, und M200 kann E von linearer Strecke auf volumetrische Extrusion umstellen. In herstellerverwalteten Ökosystemen kann sich das sichtbare Kalibrierwerkzeug stattdessen im Slicer befinden. [5] [6] [8] [9] [10] [11] [22]
| Symptom | Wahrscheinliche Ursache | Prüfung / Lösung |
|---|---|---|
| Wert wurde nach dem Neustart zurückgesetzt | EEPROM nicht gespeichert oder nicht beschreibbar | Geben Sie den Wert erneut ein, verwenden Sie M500 und bestätigen Sie ihn mit M503. [5] [6] |
| Gemessene Extrusion ist zwischen Wiederholungen uneinheitlich | Schlupf, teilweise Verstopfung oder Messfehler | Reinigen Sie das Zahnrad, prüfen Sie den Filamentweg und wiederholen Sie den Test langsam vom selben Bezugspunkt aus. [14] [25] |
| Extrusionsbefehle entsprechen nicht den Erwartungen | Verwechslung von absolutem/relativem E oder fehlendes G92 E0 |
Prüfen Sie M83 gegenüber M82 und setzen Sie die E-Position bewusst zurück. [8] [9] [10] |
| Zahlen sind extrem falsch oder unsinnig | Volumetrische Extrusion ist aktiviert | Prüfen Sie M200 und beheben Sie bei Bedarf den Konflikt zwischen linearer und volumetrischer Extrusion mit M200 S0. [11] |
Kein Zugriff auf E-Steps oder rotation_distance |
Herstellergeführter Kalibrierungsablauf | Verwenden Sie die vom Hersteller bereitgestellten Kalibrierwerkzeuge, etwa die in Bambu Studio dokumentierten Durchflussregler. [22] |
| Extrusion ist gleichmäßig zu hoch oder zu niedrig, die Mechanik jedoch konsistent | Durchflussüberschreibung oder Slicer-Durchflusseinstellung | Prüfen Sie M221 und den Durchfluss oder Extrusionsmultiplikator des Slicers, bevor Sie E-Steps erneut ändern. [12] [20] |
Praktische Anwendungen (wann E-Steps geprüft werden sollten)
Die E-Steps-Kalibrierung wird relevant, wenn sich das mechanische Verhältnis zwischen Motorbewegung und Filamentbewegung ändert oder wenn sich der Kontext der Schritterzeugung im Controller so stark ändert, dass Sie den gespeicherten Wert erneut überprüfen möchten. Häufige Auslöser sind Extruderwechsel, Umbauten mit Getriebe, Motorwechsel, Änderungen an Treibern oder Mainboard sowie Änderungen des Microstepping. Die Konfigurationsdokumentation von Marlin unterstützt außerdem DISTINCT_E_FACTORS; daher können Mehrfach-Extruder-Maschinen berechtigterweise separate E-Werte für verschiedene Werkzeuge benötigen. [27] [4]
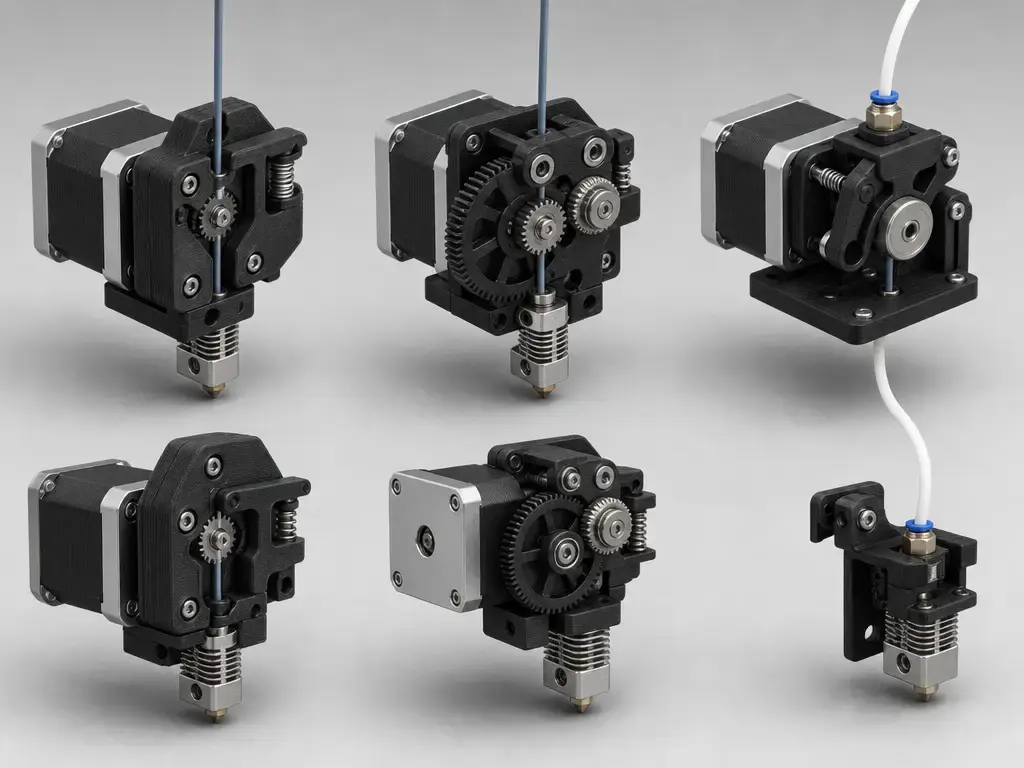
Herstellerbeispiele sind als Beispiele nützlich, nicht als Werte zum blinden Kopieren. Bondtech erklärt, dass der BMG eine Untersetzung von 3:1 verwendet, und nennt 415 als E-Step-Wert für dieses Modell, während das QR-Beispiel für 1.75 mm bei 476.5 liegt. Die Anweisungen für den Bowden Dual Gear von Micro Swiss verlangen die Einstellung auf 130 Schritte/mm und anschließend eine Feinabstimmung von Durchfluss oder Extrusionsmultiplikator im Slicer. Dies sind modellspezifische Ausgangspunkte; Klone oder optisch ähnliche Extruder können andere Übersetzungen und daher andere Zahlen verwenden. [18] [19] [20]
- Prüfen Sie Extruderschritte erneut nach Änderungen an Extruderzahnrädern, Schrittmotor, Treiber oder Mainboard sowie an Microstepping-Einstellungen. [4] [27]
- Betrachten Sie jeden Umbau auf einen Getriebeextruder als neuen Kalibrierfall. Die Werte BMG 415 und QR 476.5 von Bondtech sind Beispiele für diese spezifischen Produkte, keine universellen Werte. [18]
- Prüfen Sie nach einem Umbau von Bowden auf Direktantrieb oder umgekehrt erneut, da sich die Extruderhardware selbst geändert haben kann. [19]
- Kalibrieren Sie, wenn ein kontrollierter Markierungs- und Messtest über Wiederholungen hinweg einen konsistenten Fehler der Förderstrecke zeigt. [14] [17]
- Führen Sie dies vor einer umfassenden Abstimmung des Slicer-Durchflusses oder Extrusionsmultiplikators an einer modifizierten oder unbekannten Maschine durch. [20] [21]
- Prüfen Sie bei Marlin-Systemen mit mehreren Extrudern, ob jedes Werkzeug unter
DISTINCT_E_FACTORSeinen eigenen gespeicherten Faktor benötigt. [27]
Aktueller Forschungs- und Marktkontext (kurz und abgegrenzt)
Die hier zitierten aktuellen Arbeiten erklären die Physik der Extrusion, das Druckverhalten und Kompromisse bei der Porosität. Sie legen kein universelles E-Steps-Ziel für Hobbyanwender fest. Eine Studie verknüpft Änderungen des Extrusionsmultiplikators mit Porositätsergebnissen, eine andere betont einrichtungsspezifische Prozessfenster und Auswirkungen des Förderzustands, und eine dritte zeigt, dass höhere Förderraten in ihrem Testaufbau den modellierten Druckabfall erhöhen können. Diese Erkenntnisse stützen vorsichtige, langsame Messungen und eine sorgfältige Interpretation, nicht eine einzelne Zahl, die jeder Drucker erreichen sollte. [24] [25] [26]
Auf dem Markt wird die Kalibrierung in der Verbraucherdokumentation zunehmend über durchflussbezogene Werkzeuge statt über firmwarebezogene Schritte/mm-Anzeigen zugänglich gemacht. Das P2S-Handbuch von Bambu ist ein klares Beispiel, weil es Flow-Dynamics- und Flow-Rate-Kalibrierungen auf der Seite Calibration von Bambu Studio dokumentiert. Das macht die Bewegungskalibrierung nicht irrelevant; es verändert, auf welche Ebene der Nutzer tatsächlich zugreifen kann. [22]
E-Steps-Kalibrierung: Abschließende Erkenntnisse
Die E-Steps-Kalibrierung gehört an den Anfang des Extrusionssystems: Prüfen Sie zuerst die Mechanik, korrigieren Sie zweitens die grundlegende Bewegungsumrechnung des Extruders und stimmen Sie Durchfluss- oder Druckverhalten erst ab, wenn diese Grundlage stabil ist. Nutzen Sie für die Bewegungsebene den Messablauf mit beheizter Düse und halten Sie anschließend Durchflussänderungen im Stil von M221 sowie Linear Advance oder Pressure Advance auf ihrer jeweiligen Ebene. [14] [12] [15]
FAQ
Was ist die E-Steps-Kalibrierung beim 3D-Druck?
Die E-Steps-Kalibrierung korrigiert den Wert der Bewegungsumrechnung des Extruders, damit die angeforderte E-Achsenbewegung der tatsächlichen Filamentbewegung entspricht. In Marlin wird dieser Wert durch M92 verwaltet, das Schritte pro Einheit und keine Materialeinstellung setzt. Sie ist die grundlegende Bewegungsprüfung, die vor der filamentspezifischen Durchflussabstimmung erfolgen sollte. [4]
Wie führen Sie eine E-Steps-Kalibrierung mit M92 in der Marlin-Firmware durch?
Verwenden Sie eine beheizte Düse, markieren Sie das Filament von einem festen Bezugspunkt aus, extrudieren Sie langsam eine bekannte Strecke, messen Sie die tatsächlich bewegte Strecke, berechnen Sie die proportionale Korrektur, übernehmen Sie sie mit M92 E... und speichern Sie sie erst dann mit M500. M503 ist nützlich, um die aktiven Einstellungen vor und nach der Änderung auszulesen. [4] [5] [6] [14] [17]
Wie werden Extruderschritte pro mm berechnet (und warum kann die Richtung des Verhältnisses verwirrend sein)?
Für E-Steps im Marlin-Stil lautet die Korrektur old × requested / actual, da Sie Schritte pro Einheit erhöhen oder senken. Bei Klipper lautet die Korrektur old × actual / requested, weil rotation_distance stattdessen die Strecke pro Motorumdrehung beschreibt. Eine zu kurze Extrusion erhöht daher die Marlin-Schritte/mm, senkt jedoch Klipper rotation_distance. [4] [14] [17]
Ist die Esteps-Abstimmung für den Extruder dasselbe wie Durchflusskalibrierung / Extrusionsmultiplikator?
Nein. Die Esteps-Abstimmung korrigiert die mechanische Ebene der Bewegungsumrechnung, während Durchflussregler anschließend die Materialausgabe proportional verändern. Marlin M221 wendet den Durchflussprozentsatz auf alle E-Bewegungen an, und Prusa beschreibt den Gesamtdurchfluss ausdrücklich als Firmware-Durchflussmultiplikator mal Slicer-Extrusionsmultiplikator. Verwenden Sie zuerst E-Steps und stimmen Sie anschließend den Durchfluss ab, falls das Filament dies weiterhin benötigt. [12] [20]
Verwenden Klipper-Drucker E-Steps-Kalibrierung oder Rotation Distance?
Klipper verwendet rotation_distance, nicht E-Steps im Marlin-Stil. Das Ziel ist gleich – präzise Filamentförderung –, aber die Abstraktion unterscheidet sich, weshalb die Korrekturformel in die entgegengesetzte Richtung zur Schritte/mm-Formel von Marlin läuft. Das dokumentierte Extruder-Verfahren von Klipper ist weiterhin ein langsamer Markierungs- und Messtest durch das beheizte Hotend. [14]
Was sollte ich prüfen, wenn sich meine E-Steps-Kalibrierung nach einem Neustart ändert oder nie „gespeichert“ bleibt?
Prüfen Sie zuerst, ob die Einstellung tatsächlich gespeichert wurde. In Marlin schreibt M500 konfigurierbare Einstellungen ins EEPROM, während M503 die aktiven Laufzeiteinstellungen meldet. Schließen Sie außerdem Verwechslungen des E-Modus, versteckte Rücksetzungen mit G92 E0 und volumetrische Extrusion unter M200 aus, denn all dies kann eine korrekte Kalibrierung falsch erscheinen lassen. [5] [6] [10] [11]
Quellen
- ISO/ASTM 52900:2021 — Grundlagen und Vokabular der additiven Fertigung (ISO-Listenseite).
https://www.iso.org/standard/74514.html - Stratasys — Rechtliche Informationen.
https://www.stratasys.com/en/legal/legal-information/ - Marlin — Was ist Marlin?
https://marlinfw.org/docs/basics/introduction.html - Marlin — M92 Achsenschritte pro Einheit setzen.
https://marlinfw.org/docs/gcode/M092.html - Marlin — M500 Einstellungen speichern.
https://marlinfw.org/docs/gcode/M500.html - Marlin — M503 Einstellungen melden.
https://marlinfw.org/docs/gcode/M503.html - Marlin — G0/G1 Lineare Bewegung.
https://marlinfw.org/docs/gcode/G000-G001.html - Marlin — M83 E relativ.
https://marlinfw.org/docs/gcode/M083.html - Marlin — M82 E absolut.
https://marlinfw.org/docs/gcode/M082.html - Marlin — G92 Position setzen.
https://marlinfw.org/docs/gcode/G092.html - Marlin — M200 Durchmesser für volumetrische Extrusion.
https://marlinfw.org/docs/gcode/M200.html - Marlin — M221 Durchflussprozentsatz setzen.
https://marlinfw.org/docs/gcode/M221.html - Marlin — M302 Kaltextrusion.
https://marlinfw.org/docs/gcode/M302.html - Klipper — Rotationsstrecke.
https://www.klipper3d.org/Rotation_Distance.html?h=step - Marlin — Linear Advance.
https://marlinfw.org/docs/features/lin_advance.html - Marlin — M900 Linear-Advance-Faktor.
https://marlinfw.org/docs/gcode/M900.html - E3D — Leitfaden für Extruderschritte pro mm (PDF).
https://dozuki-guide-pdfs.s3.amazonaws.com/pdf/e3d-online/guide_96_en.pdf - Bondtech — Firmware-Updates für Bondtech-Extruder.
https://www.bondtech.se/knowledge-base/firmware-updates-for-bondtech-extruders/ - Micro Swiss — Installationsanweisungen für den Bowden Dual Gear Extruder.
https://store.micro-swiss.com/pages/installation-instructions-for-micro-swiss-bowden-dual-gear-extruder - Prusa — Kalibrierung des Extrusionsmultiplikators.
https://help.prusa3d.com/article/extrusion-multiplier-calibration_2257 - OrcaSlicer — Material Flow Ratio und Pressure Advance.
https://github.com/OrcaSlicer/OrcaSlicer/wiki/material_flow_ratio_and_pressure_advance - Bambu Lab — P2S 3D Printing User Manual (PDF).
https://csm.bblcdn.com/hub/9425242c00344b0e801b6179f9a243aa.pdf - Science Museum Group — Objekteintrag zu RepRap „Darwin“.
https://collection.sciencemuseumgroup.org.uk/objects/co8357315/darwin-reprap-self-replicating-3d-printer-generation-i - Progress in Additive Manufacturing — Studie zum PLA-Extrusionsmultiplikator.
https://link.springer.com/article/10.1007/s40964-024-00646-5 - Progress in Additive Manufacturing — In-line-Messung der Extrusionskraft.
https://link.springer.com/article/10.1007/s40964-022-00385-5 - ScienceDirect — Modellierung von Förderrate und Extrusionsdruck.
https://www.sciencedirect.com/science/article/pii/S2213846323000391 - Marlin — Marlin konfigurieren.
https://marlinfw.org/docs/configuration/configuration.html




