
Zusammenfassung
Carbonfaser-Nylon-Filament ist ein Material auf Nylonbasis für die Materialextrusion, das etwas Duktilität gegen höhere Steifigkeit und bessere Maßkontrolle eintauscht. Es eignet sich für Anwender, die stärkere, stabilere gedruckte Teile wünschen, statt einfach nur einen zäheren Kunststoff. Der Artikel verwendet, wo sinnvoll, die Terminologie der Normen, behält FFF/FDM aber aus Gründen der Vertrautheit bei. [1]
Sein Verhalten ist nicht universell. Trocknung, Anisotropie, Probenkonditionierung, Lagerhistorie, Porosität, Einspannung, Prüfgeschwindigkeit und Prüftemperatur können das berichtete Ergebnis jeweils verändern. Datenblattwerte sollten daher methodenspezifisch und nicht als eine feste Wahrheit für jedes CF-Nylon-Filament oder jedes gedruckte Bauteil gelesen werden. Deshalb können zwei PA-CF-Spulen auf dem Papier ähnlich aussehen, sich auf einem Drucker jedoch unterschiedlich verhalten, und deshalb sollte ein an einem getemperten Prüfstab gemessener Wert nicht als automatischer Auslegungswert für ein gedrucktes Bauteil betrachtet werden. [2]
Was Carbonfaser-Nylon-Filament ist
Carbonfaser-Nylon-Filament ist ein mit gehackten, kurzen Carbonfasern gefülltes Polyamidfilament für die Materialextrusion. In der Terminologie der Normen lautet die übergeordnete Prozessbezeichnung Materialextrusion, während Bezeichnungen aus der Praxis wie FFF und FDM weiterhin gängige Kurzformen sind. Die Fasern sind in der Nylonmatrix verteilt, sodass sich das Material wie ein verstärktes Polymer und nicht wie reines Nylon verhält. [1]
Nylon ist keine einheitlich austauschbare Kunststofffamilie. Filamente der Familien PA6, PA11, PA12 und PA612 unterscheiden sich hinsichtlich Feuchtereaktion, thermischem Verhalten und Druckfenster, und Händlerbezeichnungen wie PAHT und PPA benötigen weiterhin das genaue Datenblatt, um praktisch aussagekräftig zu sein. Im hier verwendeten Quellensatz zeigt sich diese Bandbreite bei Bambu PA6-CF, Prusament PA11 Carbon Fiber, Stratasys Nylon 12CF, der PA612-CF-Studie sowie den Produktfamilien PAHT-CF und PPA-CF von Bambu. Eine PA6-CF-Spule, eine PA11-CF-Spule, eine industrielle PA12-CF-Kartusche und ein PA612-CF-Studienmaterial können alle unter die breite Bezeichnung „Carbonfaser-Nylon“ fallen und sich dennoch beim Drucken und Prüfen deutlich unterscheiden. [17] [21] [22] [24] [26] [27]
Dieser Artikel behandelt Filament mit gehackten Fasern für die Materialextrusion, keine Endlosfasersysteme und keine Nylon-Verbundpulver, die in anderen Prozessfamilien der additiven Fertigung verwendet werden. Diese Abgrenzungen sind wichtig, weil sich Ausgangsmaterialform, Konsolidierungsmechanismus und Datenblattkonventionen unterscheiden. [1] [25]
Begriffe, die getrennt betrachtet werden müssen
- gehackte/kurze Faser gegenüber Endlosfaser
- Zugfestigkeit gegenüber Modul
- Tg gegenüber HDT gegenüber Schmelztemperatur
- trockenes Filament gegenüber konditionierten Proben gegenüber nasskonditionierten Teilen
- Orientierungsbezeichnungen XY / XZ / ZX / Z
Arten von CF-Nylon-Filament (PA6-CF vs. PA11-CF vs. PA12-CF vs. PA612-Familie vs. „PAHT-CF“ vs. „PPA-CF“)
Das Basispolyamid bestimmt den Großteil des Druckverhaltens und der Feuchtereaktion. Carbonfaser-Nylon-Filament sollte deshalb besser als Familie verwandter Materialien denn als ein generisches Harz betrachtet werden. Produkte auf Basis von PA6-CF, PA11-CF, PA12-CF und der PA612-Familie können alle mit Carbonfasern gefüllt sein, teilen aber nicht dasselbe Trocknungsverhalten, Düsenfenster, Druckbettfenster oder dieselben Anforderungen an den Bauraum. Der Faseranteil in Gewichtsprozent ist markenübergreifend kein Ersatzwert für die Bauteilfestigkeit. Das Datenblatt von Bambu zu PA6-CF, die Seite und das TDS von Fiberon zu PA6-CF20, das TDS von Prusament zu PA11 CF und das MDS von Stratasys zu Nylon 12CF zeigen allesamt, dass der sinnvolle Ausgangspunkt das genaue Nylon-Grundmaterial plus die exakte Formulierung des Herstellers ist, nicht allein die übergeordnete Marketingkategorie. [17] [18] [19] [21] [22]
Die Bezeichnungen PAHT-CF und PPA-CF erfordern noch mehr Sorgfalt, da sie für sich allein weder die vollständige Chemie noch das Druckrezept beschreiben. Auf den Produktseiten von Bambu wird PAHT-CF als langkettige Polyamidfamilie mit Carbonfaser beschrieben, während PPA-CF als separate Nylonfamilie mit einem anderen Trocknungs- und Temperaturfenster dargestellt wird. Das reicht aus, um zu zeigen, warum die Abkürzung allein keine vollständige technische Beschreibung ist. Ein Anbieter kann 80 °C zur Trocknung über 8–12 Stunden und 260–290 °C Düsentemperaturen für PA6-CF veröffentlichen; ein anderer kann 100 °C über 10 Stunden für PA6-CF20 angeben und erklären, dass keine beheizte Kammer nötig ist, während ein dritter 285 ± 5 °C an der Düse und 110 ± 10 °C am Druckbett für PA11 CF verlangen kann. Lesen Sie das genaue Datenblatt für die jeweilige Spule und verwenden Sie den Familiennamen nur als ersten Hinweis. [17] [18] [19] [21] [26] [27]
Technische Grundlagen — Warum Carbonfaser Nylon verändert
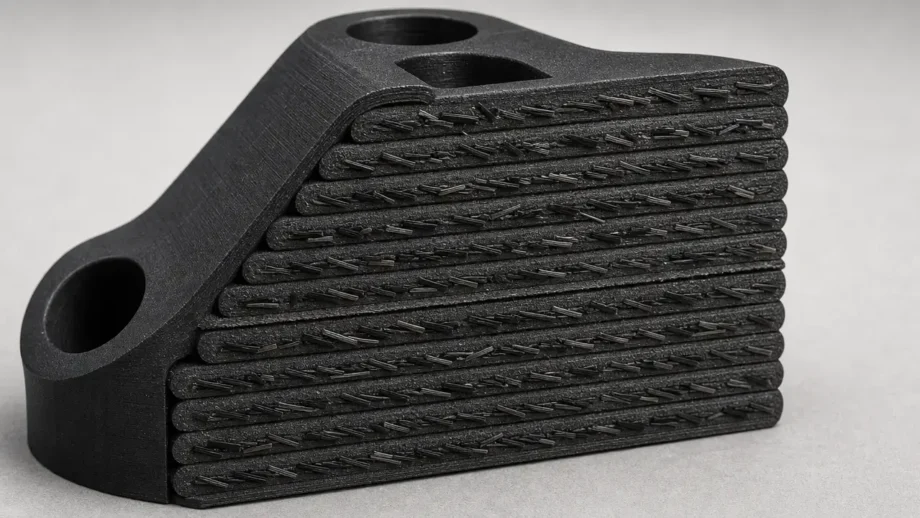
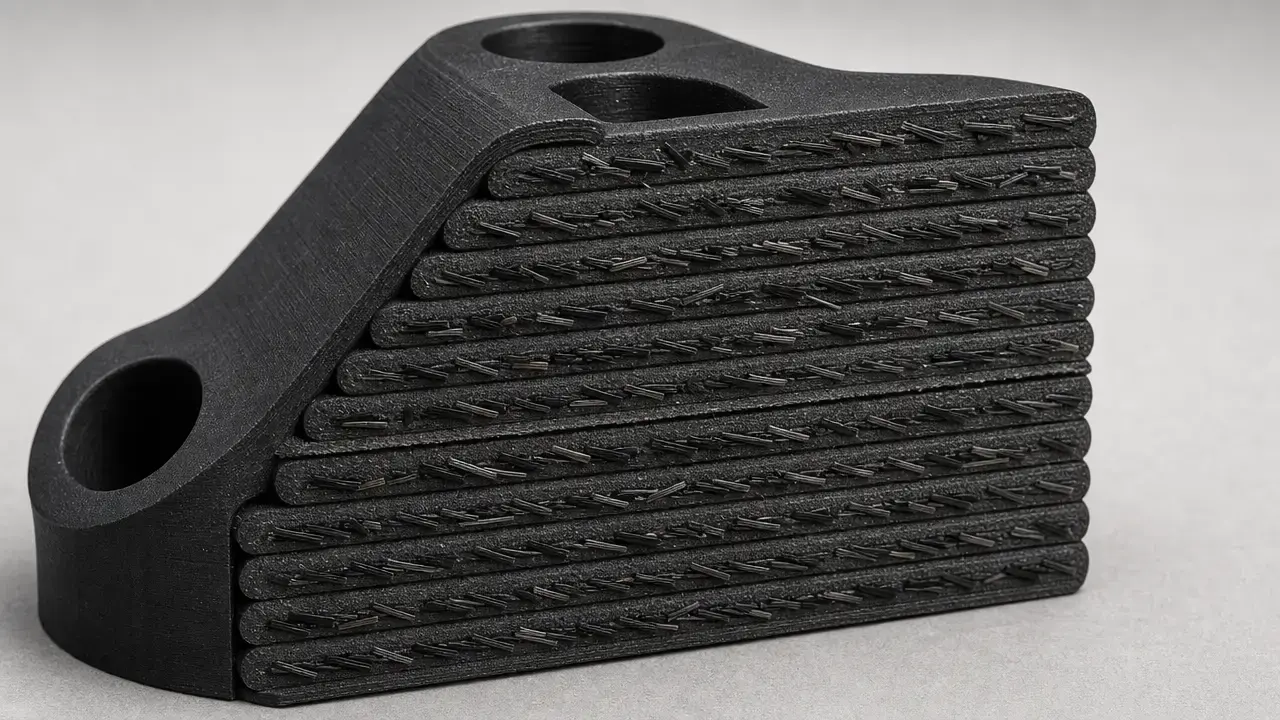
Carbonfaser verändert Nylon hauptsächlich, indem sie die Steifigkeit erhöht und schwindungsbedingte Verformungen während der Extrusion verringert. Die gehackten Fasern wirken als kurze starre Einschlüsse in der Schmelze, und viele richten sich entlang der Richtung der abgelegten Bahn aus. Daher widersteht die gedruckte Raupe Verformungen besser als ungefülltes Nylon. Deshalb werden diese Materialien häufig gewählt, wenn Maßstabilität, flachere Teile und geringerer Verzug wichtiger sind als eine glänzende Oberfläche oder hohe Dehnung. Dies entspricht der Literatur zu faserverstärktem FFF, die diskontinuierliche Fasern als Möglichkeit zur Verbesserung der mechanischen Leistung, Verringerung des Verzugs und Erhöhung der Maßstabilität beim Drucken beschreibt. [23]
Diese Verbesserung bringt Kompromisse mit sich. Festigkeit und Steifigkeit sind nicht dasselbe, und gehackte Carbonfaser erhöht hauptsächlich die Steifigkeit, während Schichthaftung, Schlagverhalten und endgültige Bauteilfestigkeit stark von den Prozessbedingungen abhängen. Die Verstärkung macht das Filament zudem abrasiver und beseitigt nicht die Schwäche in Z-Richtung, die auftritt, wenn die Bindung zwischen den Schichten der begrenzende Faktor ist. In der Praxis kann Carbonfaser-Nylon steifere, maßstabilere Teile als reines Nylon erzeugen, doch der Gewinn hängt von Matrixchemie, Trocknungszustand, Bauorientierung und Druckparametern ab. [19] [22] [23]
Feuchtemanagement (Trocknung, Lagerung und Probenkonditionierung)
Carbonfaser-Nylon-Filament hat vier feuchtebezogene Zustände, die nicht vermischt werden sollten: Spulentrocknung vor dem Drucken, Lagerung oder Drucken in einer Trockenbox, Konditionierung gedruckter Teile nach dem Drucken und Konditionierung von Prüfkörpern für veröffentlichte Werte. Trockenes Filament soll in das Hotend gelangen. Konditionierte Prüfkörper werden benötigt, wenn reproduzierbare Laborwerte erforderlich sind. Nasskonditionierte Prüfkörper verwenden manche Datenblätter, um die Einbußen nach Wasseraufnahme zu zeigen. Diese Zustände hängen zusammen, sind aber nicht austauschbar. [13] [17] [19]
Die Anleitung von Bambu für PA6-CF enthält ein einfaches Rezept vor dem Druck: 80 °C für 8–12 Stunden, beim Drucken und bei der Lagerung unter 20% relativer Luftfeuchtigkeit. Die Anleitung von Fiberon für PA6-CF20 nennt 100 °C für 10 Stunden, ebenfalls unter 20% RH. Auf der zitierten Produktseite und im TDS von Prusament in diesem Quellensatz werden keine Temperatur- bzw. Zeitvorgaben für die Trocknung veröffentlicht, daher erfindet dieser Artikel keine. Dieses TDS von Prusament liefert jedoch Kontext zur Feuchtigkeitsaufnahme: 0.20% in 24 Stunden und 0.50% in 7 Tagen bei 24 °C und 22% Luftfeuchtigkeit. [17] [19] [20] [21]
Die Konditionierung gedruckter Prüfkörper ist wichtig, da Datenblattwerte häufig einen vorbereiteten Zustand und nicht den Zustand eines Teils nach Lagerung im Regal widerspiegeln. Bambu berichtet über getemperte und getrocknete Prüfkörper, einschließlich eines Schritts bei 80 °C für 12 Stunden vor der Prüfung. Fiberon definiert einen nassen Zustand durch Tempern bei 100 °C für 16 Stunden und anschließendes Eintauchen der Prüfkörper in Wasser bei 60 °C für 48 Stunden, mit einem durchschnittlichen Feuchtegehalt von 5.30%. ASTM D618 weist zudem darauf hin, dass bei manchen Kunststoffen das Erreichen eines wesentlichen Gleichgewichts unter Normalbedingungen 20 bis 100 Tage oder länger dauern kann. Daher sollten trocken, konditioniert und nass sowohl bei Prüfungen als auch bei der Druckplanung als unterschiedliche Zustände behandelt werden. [17] [19] [13]
Symptome von feuchtem Filament
Eine feuchte Spule zeigt häufig eine raue oder inkonsistente Extrusion, Knacken oder Zischen an der Düse, Stringing, Oberflächenfehler und eine schwächere Schichthaftung. Treten diese Symptome auf, sollte Feuchtigkeit zuerst praktisch überprüft werden: Trocknen Sie die Spule und testen Sie erneut, bevor Sie Temperatur- oder Retraktionsänderungen verfolgen. [28]
Carbonfaser-Nylon-Filament drucken — Workflow + Hersteller-Ausgangseinstellungen
Alle folgenden Einstellungen sind Ausgangspunkte der Hersteller, keine universellen Werte. Carbonfaser-Nylon-Filament verhält sich bei PA6, PA11, PA12 und PA-Familienmischungen unterschiedlich. Der sichere Workflow besteht daher darin, mit dem Fenster des Anbieters zu beginnen und dann für den genauen Drucker, die Bauteilgeometrie und den Trocknungszustand zu optimieren. Empfehlungen zum Bauraum sind herstellerspezifisch und nicht universell. [16] [17] [18] [20] [21]
Die Hardware steht an erster Stelle. Die zitierten PA-CF-Typen verwenden Düsentemperaturen von etwa 260 °C bis 300 °C oder höher, sodass das Hotend für diesen Bereich sicher ausgelegt sein muss; bei vielen Desktop-Systemen für offene Materialien bedeutet das üblicherweise ein Ganzmetall-Hotend oder eine gleichwertige Hochtemperaturbaugruppe. Als Nächstes folgt die Verschleißfestigkeit. Bambu empfiehlt eine Düse aus gehärtetem Stahl und erklärt, dass eine Edelstahldüse für PA6-CF nicht empfohlen wird. Prusament erklärt ebenfalls, dass für PA11 Carbon Fiber eine Düse aus gehärtetem Stahl benötigt wird, und empfiehlt ein Gehäuse. Fiberon empfiehlt für PA6-CF20 eine verschleißfeste Düse wie eine gehärtete Stahl- oder Rubindüse, sagt jedoch zugleich, dass für diesen speziellen Typ weder eine beheizte Kammer noch ein Gehäuse benötigt werden. Bauoberflächen und Klebstoffe oder Trennschichten sollten der Herstelleranleitung folgen statt der allgemeinen Annahme einer „Nylon-Platte“. [16] [17] [18] [19] [20] [21]
Die Kalibrierung sollte konservativ bleiben. Bestätigen Sie zunächst das Temperaturfenster, dann den Durchfluss, danach die Retraktion und anschließend die erste Schicht; erst danach sollten größere Teile oder stützlastige Geometrien folgen. Halten Sie die Geschwindigkeit moderat, bis die Schichtbindung stabil ist, denn das Ziel ist reproduzierbare Verschmelzung und kontrollierter Schwund, nicht maximaler Durchsatz. Wenn das Material oder die Druckoberfläche Klebstoff oder eine Trennschicht erfordert, verwenden Sie die Empfehlung des Herstellers, statt zu raten. [17] [18] [20] [21]
Grundlegender PA-CF-Workflow
- Die Spule trocknen.
- Das Filament während des Druckens trocken halten.
- Eine verschleißfeste Düse installieren.
- Mit den Herstellertemperaturen beginnen.
- Eine geeignete Bauoberfläche mit Klebstoff oder Trennschicht vorbereiten, wenn der Hersteller dies empfiehlt.
- Durchfluss, Retraktion und erste Schicht vor großen Teilen kalibrieren.
- Schichtbindung und Verzug an einem kleinen Testteil vor der Produktion überprüfen.
Hersteller-Ausgangseinstellungen (ausgewählte CF-Nylons).
| Materialbeispiel | Trocknung / Luftfeuchtigkeit | Düse & Druckbett | Hinweise (Ökosystem + Gehäuse) |
|---|---|---|---|
| Bambu PA6-CF | 80 °C für 8–12 h; Lagerziel unter 20% RH | 260–290 °C Düse; 80–100 °C Druckbett; 0.4-, 0.6- und 0.8-mm-Düsen; Geschwindigkeit <100 mm/s; Kammer 45–60 °C | Düse aus gehärtetem Stahl empfohlen; Edelstahl nicht empfohlen; Gehäuse im Produktkontext gezeigt. [16] [17] |
| Fiberon PA6-CF20 | 100 °C für 10 h; RH unter 20% | 280–300 °C Düse; 40–50 °C Druckbett | 20 Gew.-% Carbonfaser; verschleißfeste Düse empfohlen; für diesen Typ weder eine beheizte Kammer noch ein Gehäuse erforderlich. [18] [19] |
| Prusament PA11 CF | Keine Trocknungstemperatur/-zeit im zitierten Seiten-/TDS-Satz veröffentlicht; Kontext zur Feuchtigkeitsaufnahme: 0.20% in 24 h und 0.50% in 7 Tagen bei 24 °C, 22% Luftfeuchtigkeit | 285 ± 5 °C Düse; 110 ± 10 °C Druckbett; Geschwindigkeit bis zu 100 mm/s; Lüfter 20% | Gehäuse empfohlen; Düse aus gehärtetem Stahl erforderlich; spezielle PA-Nylon-Platte oder Trennschichtlogik wichtig. [20] [21] |
| Stratasys Nylon 12CF | Nur Referenz für geschlossenes industrielles System | Einstellungen eines geschlossenen industriellen Systems auf Plattformen Fortus/F900/F3300; nicht als Desktop-Ausgangspunkte übertragbar | Als Referenz für ein industrielles Ökosystem verwenden, nicht als allgemeines Desktop-Rezept. [22] |
Haftungs- & Verzugsausfälle am Druckbett
Wird die erste Schicht durch die Oberflächenvorbereitung nicht ausreichend unterstützt, können sich Kanten anheben, Ecken aufrollen und schmale Teile während des Drucks ablösen. Haftet die erste Schicht zu stark, kann sich das Teil schwer lösen lassen oder beschädigt werden. Carbonfaser kann die Maßstabilität verbessern, beseitigt aber nicht die Notwendigkeit, Temperaturgradienten, Plattenwahl sowie Klebstoff- oder Trennschichtpraxis gemäß Herstellervorgabe zu steuern. [16] [17] [20]
Delamination / schwache Z-Richtung
Eine schwache Z-Festigkeit geht meist auf unzureichende Verschmelzung, übermäßige Kühlung, Feuchtigkeit im Filament oder Druckbedingungen zurück, die benachbarte Bahnen für die gewählte Orientierung nicht ausreichend verbinden lassen. Deshalb ist ein kleiner Prüfkörper vor einem vollständigen Baujob nützlich: Er ermöglicht die Prüfung, ob die Schichthaftung in derselben Orientierung akzeptabel ist, die Ihr Teil tatsächlich verwenden wird. Die Anisotropiebeispiele von Bambu, Stratasys und der PA612-CF-Studie verdeutlichen alle aus verschiedenen Perspektiven denselben Punkt: Der Lastpfad ist ebenso wichtig wie der Materialname. [17] [19] [22] [24]
Leistungskennwerte & mechanische Eigenschaften
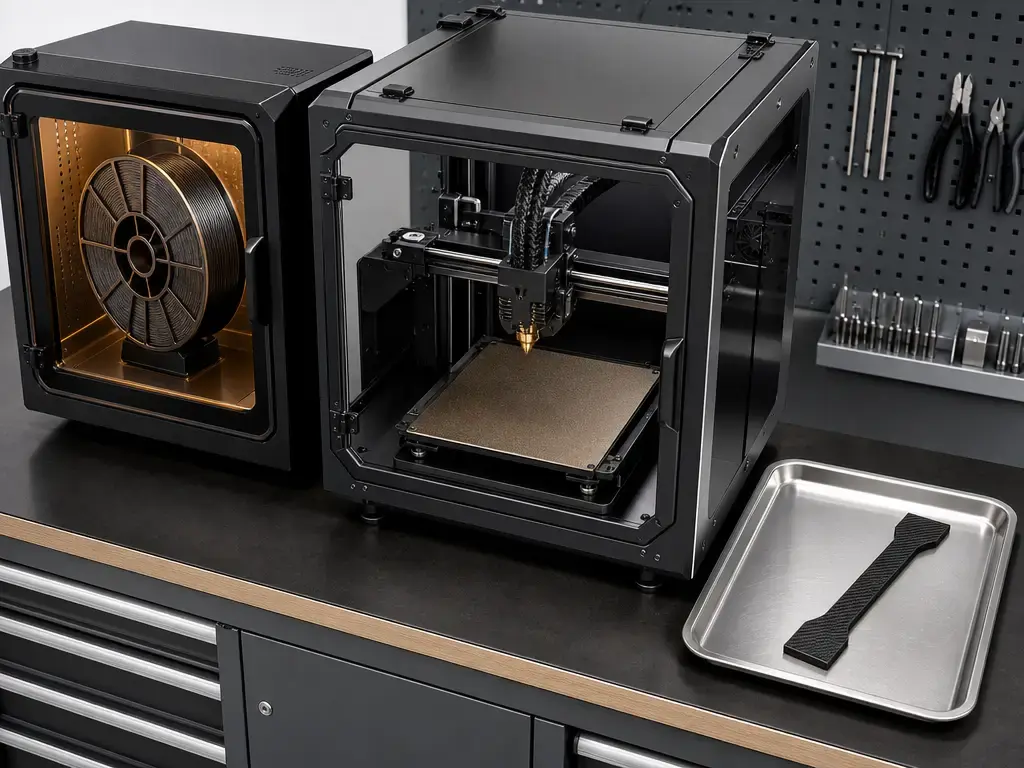
Festigkeitswerte allein sind für Carbonfaser-Nylon-Filament unvollständig. Zugfestigkeit, Zugmodul, Biegefestigkeit, Biegemodul, Schlagzähigkeit, Wärmeformbeständigkeitstemperatur, Glasübergangstemperatur, Wasseraufnahme und elektrischer spezifischer Widerstand beschreiben jeweils einen anderen Teil des Verhaltens, und jeder hängt von der verwendeten Prüfmethode ab. ISO 527-1 und ASTM D638 bilden die Grundlage für Zugprüfungen; ISO 178 und ASTM D790 behandeln Biegeeigenschaften; ISO 179-1 und ASTM D256 behandeln Schlagversuche; ISO 75-1 und ASTM D648 behandeln HDT; ISO 62 und ASTM D570 behandeln Wasseraufnahme; ASTM D257 behandelt Gleichstromwiderstand und Berechnungen des spezifischen Widerstands; und ISO 11357-1 bildet die Grundlage für DSC-Berichte zu Übergängen wie Tg und Schmelzen. ASTM F3489 ist der zentrale Warnhinweis hierzu: Berichtete MEX-Polymereigenschaften hängen von vielen Variablen ab und sollten nicht als universelle Materialkonstanten für gedruckte Teile behandelt werden. [2] [3] [4] [5] [6] [7] [8] [9] [10] [11] [12] [14] [15]
Die Orientierung ist wichtig, weil gedruckte Teile anisotrop sind. Im Beispiel von Bambu für PA6-CF beträgt die Zugfestigkeit in XY 102 ± 7 MPa, während die Zugfestigkeit in Z 48 ± 6 MPa beträgt. Im Beispiel von Stratasys für Nylon 12CF in einem geschlossenen System liegt die Zugfestigkeit beim Bruch in XZ bei 83.5 MPa gegenüber 32.7 MPa in ZX, bei einem Elastizitätsmodul von 9.46 GPa in XZ gegenüber 3.00 GPa in ZX. Die PA612-CF-Studie zeigt dasselbe Muster in einem anderen Aufbau, mit 100% XY UTS bei 45 ± 1.9 MPa gegenüber 56 ± 3.9 MPa bei 100% XZ. Es geht nicht darum, welche Zeile gewinnt, sondern darum, dass die Baurichtung die Bedeutung der Zahl verändert. [17] [22] [24]
Der Feuchtezustand kann das Bild ebenso stark verändern wie die Orientierung. Das TDS von Fiberon für PA6-CF20 definiert einen nassen Zustand nach Wasserimmersion bei 60 °C für 48 Stunden nach dem Tempern, mit einem durchschnittlichen Feuchtegehalt von 5.30%. In diesem Bericht beträgt die Zugfestigkeit in trockenem XY 109.3 ± 2.4 MPa, aber die Zugfestigkeit in nassem XY sinkt auf 54.7 ± 1.1 MPa. Die Zugfestigkeit in nassem Z sinkt auf 25.5 ± 1.2 MPa. Das PA6-CF-Beispiel von Bambu verwendet dagegen vor der Prüfung getemperte und getrocknete Prüfkörper. Deshalb ist ein mechanischer Wert ohne Zustand, Orientierung und Methode nur eine halbe Aussage. [19] [17] [13]
Nicht als universelle Materialeigenschaften oder technisch zulässige Werte verwenden; Methoden/Konditionierung unterscheiden sich.
Ausgewählte belegte Werte (KEINE Auslegungswerte; NICHT direkt vergleichbar).
| Quelle/Material | Zustand + Orientierung + Methode | Wert (mit Einheiten) | Warum es wichtig ist |
|---|---|---|---|
| Bambu PA6-CF | Vor der Prüfung bei 80 °C für 12 h getempert und getrocknet; XY; ISO 527 Zug | 102 ± 7 MPa | Zeigt das konditionierte XY-Zugergebnis eines Herstellers, keine universelle PA-CF-Festigkeit. [17] |
| Bambu PA6-CF | Vor der Prüfung bei 80 °C für 12 h getempert und getrocknet; Z; ISO 527 Zug | 48 ± 6 MPa | Zeigt, wie stark die Zugleistung in Z-Richtung gegenüber XY abfallen kann. [17] |
| Fiberon PA6-CF20 | Trocken; XY; ISO 527 Zug | 109.3 ± 2.4 MPa | Werte im trockenen Zustand können viel höher erscheinen als Werte im nassen Zustand desselben Materials. [19] |
| Fiberon PA6-CF20 | Trocken; Z; ISO 527 Zug | 54.0 ± 5.2 MPa | Der Orientierungsnachteil bleibt auch vor der Nasskonditionierung bestehen. [19] |
| Fiberon PA6-CF20 | Nasser Zustand = bei 100 °C für 16 h getempert, dann in Wasser bei 60 °C für 48 h eingetaucht; XY; ISO 527 Zug | 54.7 ± 1.1 MPa | Feuchtekonditionierung kann die Zugleistung ungefähr halbieren. [19] |
| Fiberon PA6-CF20 | Nasser Zustand = bei 100 °C für 16 h getempert, dann in Wasser bei 60 °C für 48 h eingetaucht; Z; ISO 527 Zug | 25.5 ± 1.2 MPa | Nässe plus Z-Orientierung ist für viele Teile eine harte Kombination. [19] |
| Prusament PA11 CF | Gedruckter Prüfkörper; horizontal; ISO 527-1 Streckgrenze Zug; TDS-Druckaufbau offengelegt | 42 ± 1 MPa | Selbst innerhalb eines TDS verändert die Druckrichtung das gedruckte Ergebnis. [21] |
| Prusament PA11 CF | Gedruckter Prüfkörper; vertikal xz; ISO 527-1 Streckgrenze Zug; TDS-Druckaufbau offengelegt | 49 ± 2 MPa | Bestätigt, dass Orientierungsbezeichnungen zusammen mit der Zahl angegeben werden müssen. [21] |
| Stratasys Nylon 12CF | Referenz für geschlossenes industrielles System; F900 T20C, 0.25 mm Schichthöhe; XZ; ASTM D638 Festigkeit beim Bruch | 83.5 MPa | Ein klares industrielles Beispiel für Anisotropie in einem kontrollierten Ökosystem. [22] |
| Stratasys Nylon 12CF | Referenz für geschlossenes industrielles System; F900 T20C, 0.25 mm Schichthöhe; ZX; ASTM D638 Festigkeit beim Bruch | 32.7 MPa | Gleiche Materialfamilie, sehr anderes Ergebnis nach Änderung der Baurichtung. [22] |
| Machines 2020 PA612-CF | Studien-spezifisches Nylon 612 mit 20% Carbonfasern; 100% Füllung; XY; ASTM D638 UTS | 45 ± 1.9 MPa | Literaturbeispiel im Desktop-Maßstab, das zeigt, dass veröffentlichte Werte vom genauen Aufbau abhängen. [24] |
| Machines 2020 PA612-CF | Studien-spezifisches Nylon 612 mit 20% Carbonfasern; 100% Füllung; XZ; ASTM D638 UTS | 56 ± 3.9 MPa | Untermauert die Warnung zur Orientierung anhand eines separaten Forschungsaufbaus. [24] |
Bambu berichtet für PA6-CF außerdem über eine HDT von 186 °C bei 0.45 MPa und 164 °C bei 1.8 MPa sowie über eine Tg von 68 °C. Das zeigt, warum die Wärmebeständigkeit stets zusammen mit der Lastbedingung gelesen werden muss. Das Datenblatt von Stratasys für Nylon 12CF nennt Tg nach ASTM D7426 und HDT nach ASTM D648, was erneut daran erinnert, dass die Prüfmethode die zitierte Zahl beeinflusst. [17] [22]
Für die praktische Einordnung lautet die nützliche Frage nicht nur „Wie fest ist Carbonfaser-Nylon-Filament?“, sondern „Unter welcher Prüfung, in welcher Orientierung, nach welcher Konditionierung und bei welcher Temperatur?“ Nur so wird aus einem Datenblattwert ein aussagekräftiger Vergleich. [2]
Anwendungen
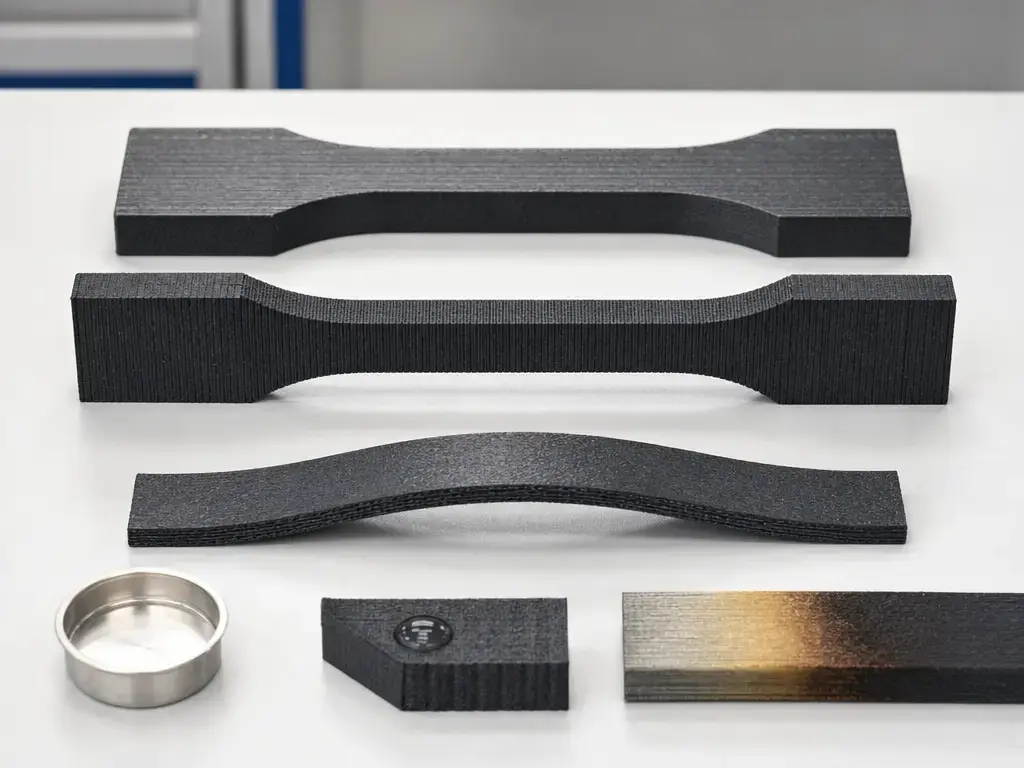
Carbonfaser-Nylon-Filament ist besonders nützlich für Teile, bei denen Steifigkeit, Maßstabilität und Wärmebeständigkeit wichtiger sind als maximale Duktilität oder kosmetische Oberflächenqualität. Die breitere Literatur zu faserverstärktem FFF ordnet diese Materialien als technische Polymere für leistungsorientierte Anwendungen ein, nicht als universellen Ersatz für zähere, nachgiebigere Kunststoffe. Das macht sie zu einer guten Wahl für Vorrichtungen, Werkzeugbau, Gehäuse und andere Teile, bei denen geringere Durchbiegung und bessere geometrische Stabilität im Einsatz wichtig sind. [23]
Die Prüfung der Geometrie bleibt wichtig. Eine Halterung, die in einer Orientierung funktioniert, kann sich anders verhalten, sobald sich Lastpfad, Schichtrichtung und Feuchtezustand ändern. Das Teil sollte daher in der Form und Orientierung bewertet werden, in der es tatsächlich eingesetzt wird. [2]
- Lehren und Vorrichtungen
- Roboter-Endeffektoren
- Kabelführungen und Halterungen
- Luftkanäle und Gehäuse
- RC- oder Drohnenteile
- Werkzeugbau-Prototypen
- Leichte strukturelle Halterungen
- Ausrichthilfen und Messkörper
Einschränkungen, Ausfallarten und Sicherheit
Die wichtigsten Risiken während des Druckens sind die üblichen bei Nylon-Verbundwerkstoffen: Feuchtigkeit, Verzug, schlechte Ablösung vom Druckbett und Delamination zwischen Schichten. Nylon nimmt Wasser auf. Daher kann eine im Regal scheinbar unproblematische Spule dennoch Knacken, raue Extrusion oder schwache Zwischenlagenbindung verursachen, wenn sie nicht getrocknet und versiegelt gehalten wird. Carbonfaser kann schwindungsbedingte Verformung verringern, beseitigt jedoch nicht die Eigenspannung, besonders bei großen flachen Teilen oder Geometrien mit starken Temperaturgradienten. Auch Betthaftung und Ablösung sind ein Balanceakt: Zu wenig Haftung führt zu Aufrollen und Anheben, während zu viel Haftung das Entfernen des Teils erschweren oder die erste Schicht beschädigen kann. [13] [17] [19] [23] [28]
Düsenverschleiß ist die andere praktische Einschränkung. CF-Nylon ist abrasiv, sodass weiche Düsen schneller erodieren können als bei ungefülltem Nylon. Das Datenblatt von Fiberon für PA6-CF20 nennt eine ungefähre Lebensdauer von Messingdüsen von etwa 9 Stunden, doch dies ist eine produktspezifische Angabe für dieses Material und diesen Aufbau, keine universelle Schätzung für alle PA-CF-Filamente. Härtere Düsen halten länger, und sowohl Bambu als auch Prusament verweisen Anwender für ihre zitierten CF-Nylon-Produkte ausdrücklich auf gehärtete Hardware. [16] [19] [20]
Auch mechanische Daten bei erhöhter Temperatur und über längere Zeit müssen vorsichtig betrachtet werden. Kriechen, Ermüdung, Schlagzähigkeit und Wärmeformbeständigkeit hängen von Prüfmethode, Orientierung und Konditionierungszustand ab. Eine einzelne Zugfestigkeitszahl beschreibt daher kein Langzeitverhalten im Einsatz. Auch das elektrische Verhalten ist produktspezifisch: Ein Beispiel von Fiberon gibt den spezifischen Oberflächenwiderstand als OL, >10^12 Ω nach ANSI ESD S11.11 an, während ein Datenblatt von Stratasys für Nylon 12CF einen spezifischen Volumenwiderstand von 2.84×10^7 Ω·cm nach ASTM D257 nennt. Daraus folgt, dass carbongefülltes Nylon ohne Datenblatt für das genaue Produkt nicht als leitfähig oder ESD-sicher angenommen werden sollte. Diese Materialien sind nützliche technische Thermoplaste, aber standardmäßig keine zertifizierten strukturellen Ersatzwerkstoffe. [14] [19] [22]
Forschungs- & Marktkontext
Nylonfilamente mit gehackten Carbonfasern und Systeme mit Endlos-Carbonfaserverstärkung sind keine austauschbaren Kategorien. Eine Studie in Materials aus 2019 ergab, dass ein mit kontinuierlicher Carbonfaser verstärkter Nylon-Prüfkörper eine Streckspannung von 190 MPa und einen Modul von 17.7 GPa erreichte, während der Prüfkörper mit dem höchsten Anteil gehackter Carbonfasern in diesem Vergleich eine Streckspannung von 56 MPa und einen Modul von 3.15 GPa erreichte. Dieser Unterschied warnt vor einer Grenzverwischung, ist aber kein Versprechen für eine bestimmte Spule. [25]
Veröffentlichte Beispiele umfassen bereits PA6-, PA11-, PA12-, PA612-, PAHT-bezeichnete und PPA-bezeichnete Produkte. Das ist ein weiterer Grund, Carbonfaser-Nylon als Familie und nicht als einzelnes Material zu behandeln. Die PA612-CF-Studie in diesem Quellensatz verwendete Nylon 612 mit 20% Carbonfasern bei einer Düsentemperatur von 230 °C, einer Druckbetttemperatur von 40 °C und 0.20 mm Schichten, während Herstellerquellen unterschiedliche Grundmaterialien und Prozessfenster verwenden. Datenblätter sind hier allgemeinen Ranglisten überlegen, denn das genaue Produktdatenblatt zeigt, wie gedruckt und getrocknet werden soll und wie die Zahlen auszulegen sind. [17] [21] [22] [24] [26] [27]
Praktische Auswahl-Checkliste
Verwenden Sie diese Checkliste, bevor Sie irgendein PA-CF-Filament als mit einem anderen austauschbar behandeln. Die nützlichsten Datenblätter nennen nicht nur das Polymer, sondern auch Trocknungsbedingungen, Probenzustand und Prüfaufbau, weil sich die berichteten Eigenschaften mit Methode und Verarbeitungshistorie ändern. Darin liegt der praktische Unterschied zwischen einer Spule, die auf dem Papier ähnlich aussieht, und einer, die sich in einem Teil gleich verhält. [2] [17] [19] [21]
- Zuerst die Matrixfamilie bestätigen. PA6, PA11, PA12 und andere Nylon-Grundmaterialien drucken nicht gleich und nehmen Feuchtigkeit nicht auf dieselbe Weise auf. Identifizieren Sie daher zuerst die genaue Familie, statt nur „Carbonfaser-Nylon“ zu lesen. [17] [21] [22]
- Prüfen, ob das Datenblatt Hinweise zu Trocknung und Luftfeuchtigkeit enthält. Ein nützliches Datenblatt nennt sowohl Filamenttrocknung als auch Lagerbedingungen und unterscheidet idealerweise Werte für trockene, konditionierte und nasse Zustände. Die Dokumente von Bambu und Fiberon sind gute Beispiele. [17] [19]
- Hardwareanforderungen überprüfen. Achten Sie auf Hinweise zu gehärteten Düsen sowie auf angegebene Düsenmaße, Kammer- oder Gehäuseanforderungen, bevor Sie davon ausgehen, dass ein Standardaufbau Abrasion oder Hitze übersteht. [16] [20] [21]
- Die Zahlen nach Orientierung lesen, nicht als einzelne Festigkeitsangabe. Falls das Datenblatt Zug- oder Biegedaten berichtet, prüfen Sie, ob die Prüfkörperrichtung zum Lastpfad Ihres Teils passt, denn die Orientierung kann das Ergebnis dominieren. [2] [22] [24]
- Im Kleingedruckten auf den Konditionierungszustand achten. Trockene, getemperte und nasskonditionierte Prüfkörper sind nicht gleichwertig. Der Unterschied kann groß genug sein, um Festigkeit, Steifigkeit und spezifischen Widerstand zu verändern. [13] [17] [19]
- Produktspezifische elektrische Angaben separat prüfen. Wenn Leitfähigkeit, spezifischer Widerstand oder ESD-Verhalten wichtig sind, überprüfen Sie die genaue Methode und den Zustand der Probe, statt anzunehmen, dass alle carbongefüllten Nylons gleich reagieren. [14] [19] [22]
Fazit: Wann Carbonfaser-Nylon-Filament sinnvoll ist
Carbonfaser-Nylon-Filament ist sinnvoll, wenn ein Teil die Zähigkeit von Nylon mit zusätzlicher Steifigkeit und besserer Maßkontrolle benötigt, jedoch nur, wenn Trocknung, abriebfeste Hardware, Orientierung und Konditionierungszustand als Teil des Prozesses und nicht als nachträgliche Überlegung behandelt werden. Die nützliche Erkenntnis ist keine einzelne PA-CF-Festigkeitszahl, sondern dass die berichtete Leistung davon abhängt, wie das Material gedruckt, vorbereitet und geprüft wurde. Wenn Sie das genaue Datenblatt lesen, die Spule trocken halten, die passende Düsenhardware verwenden und für die tatsächliche Baurichtung auslegen, kann CF-Nylon ein sehr wirksamer technischer Werkstoff sein. [2] [17] [19]
FAQ
Die folgenden Antworten bleiben produktspezifisch und normbewusst. Sie konzentrieren sich auf Einstellungen, Konditionierung und Prüfmethodenkontext, die das Verhalten von Carbonfaser-Nylon-Filament in realen Drucken verändern, statt ein Datenblatt als universell zu behandeln. [1] [2]
Was ist Carbonfaser-Nylon-Filament?
Carbonfaser-Nylon-Filament ist ein Material auf Nylonbasis, dem gehackte Carbonfaser beigemischt ist. Die Faserverstärkung erhöht gegenüber reinem Nylon tendenziell die Steifigkeit und verbessert die Maßstabilität, doch das genaue Ergebnis hängt von Nylonfamilie, Faseranteil, Bauorientierung und Feuchtezustand ab. Es gehört nicht zur selben Kategorie wie Systeme mit Endlosfaserverstärkung. [1] [23] [25]
Wie druckt man Carbonfaser-Nylon-Filament ohne Verzug oder Delamination?
Verwenden Sie eine trockene Spule, ein Hotend, das tatsächlich für das Temperaturfenster des Herstellers ausgelegt ist, eine verschleißfeste Düse und eine Bauumgebung, die den Herstellerangaben entspricht. In der Praxis bedeutet das, dem genauen Düsen- und Druckbettbereich des Produkts zu folgen, das Filament während des Druckens trocken zu halten, ein Gehäuse zu verwenden, wenn das Material eines verlangt, und Bedingungen zu vermeiden, die das Teil übermäßig abkühlen, bevor die Schichten richtig verschmelzen. Fiberon erklärt, dass für seinen Typ PA6-CF20 weder eine beheizte Kammer noch ein Gehäuse benötigt werden, während Prusament für sein Material PA11 CF ein Gehäuse empfiehlt. [18] [19] [20] [21]
Wie trocknet man Carbonfaser-Nylon-Filament (und worin besteht der Unterschied zwischen Filamenttrocknung und Konditionierung von Teilen)?
Filamenttrocknung bedeutet, aufgenommenes Wasser vor der Extrusion zu entfernen. Die Konditionierung von Teilen oder Prüfkörpern bedeutet, gedrucktes Material vor Prüfung oder Einsatz in einen definierten Zustand zu bringen. Das sind unterschiedliche Vorgänge, und ihre Verwechslung erschwert den Vergleich von Eigenschaftswerten. Bambu gibt 80 °C für 8–12 Stunden und eine Lagerung unter 20% RH für PA6-CF an. Fiberon gibt 100 °C für 10 Stunden für PA6-CF20 an und definiert seinen nassen Prüfzustand als bei 100 °C für 16 Stunden getemperte und anschließend bei 60 °C für 48 Stunden in Wasser eingetauchte Prüfkörper, die 5.30% durchschnittlichen Feuchtegehalt erreichen. Im zitierten Seiten-/TDS-Satz von Prusament ist kein offizielles Trocknungsrezept veröffentlicht; es sollte daher nicht geraten werden. [17] [19] [20] [21]
Welche Drucktemperatur und Druckbetttemperatur sollte ich für Carbonfaser-Nylon-Filament verwenden?
Beginnen Sie mit dem Herstellerfenster für die genaue gekaufte Spule. Bambu nennt eine Düsentemperatur von 260–290 °C und eine Druckbetttemperatur von 80–100 °C für PA6-CF. Fiberon nennt 280–300 °C an der Düse und 40–50 °C am Druckbett für PA6-CF20. Das TDS von Prusament für PA11 Carbon Fiber nennt 285 ± 5 °C an der Düse und 110 ± 10 °C am Druckbett. Diese Bereiche sind markenübergreifend nicht austauschbar, weil sich Nylon-Grundmaterial, Füllsystem und veröffentlichter Prüfaufbau unterscheiden. [17] [18] [19] [21]
Wie fest ist Carbonfaser-Nylon-Filament?
Es gibt keine universelle Festigkeitszahl. Methode, Orientierung, Feuchtezustand und Probenpräparation verändern jeweils das Ergebnis. Genau deshalb warnt ASTM F3489 davor, berichtete MEX-Polymereigenschaften als einfache Konstanten zu behandeln. In den zitierten Quellen berichtet Stratasys im geschlossenen System 83.5 MPa beim Bruch in XZ gegenüber 32.7 MPa in ZX für sein Beispiel Nylon 12CF, während Fiberon nach eigenen Definitionen 109.3 ± 2.4 MPa in trockenem XY und 54.7 ± 1.1 MPa in nassem XY für PA6-CF20 berichtet. Die richtige Frage lautet immer: fest unter welcher Methode, in welcher Richtung und in welchem Zustand? [2] [19] [22] [24]
Benötige ich für CF-Nylon-Filament eine Düse aus gehärtetem Stahl?
In der Praxis ja. Carbonfasergefülltes Nylon ist abrasiv genug, dass verschleißfeste Düsen der sicherere Standard sind. Bambu empfiehlt für PA6-CF gehärteten Stahl und erklärt, dass Edelstahl nicht empfohlen wird. Prusament erklärt, dass für PA11 Carbon Fiber eine Düse aus gehärtetem Stahl benötigt wird. Fiberon empfiehlt ebenfalls verschleißfeste Düsen und nennt eine ungefähre Lebensdauer von Messingdüsen von etwa 9 Stunden für PA6-CF20, doch diese Angabe gilt speziell für dieses Produkt und sollte nicht auf jedes CF-Nylon verallgemeinert werden. [16] [19] [20] [21]
Ist Carbonfaser-Nylon-Filament leitfähig oder ESD-sicher?
Nicht automatisch. Das elektrische Verhalten ist produktspezifisch und hängt von der genauen Formulierung und Prüfmethode ab. In den zitierten Quellen gibt Fiberon den spezifischen Oberflächenwiderstand als OL, >10^12 Ω nach ANSI ESD S11.11 an, während Stratasys einen spezifischen Volumenwiderstand von 2.84×10^7 Ω·cm nach ASTM D257 für sein Beispiel Nylon 12CF berichtet. Das sind nicht dieselben Messungen, und keiner der Werte sollte auf alle CF-Nylons verallgemeinert werden. [14] [19] [22]
Ähnliche Artikel auf 3D Mag
- Mattes PLA-Filament: Druckeinstellungen, Festigkeit und Oberfläche
- Umfassender Leitfaden zum TPU-3D-Druck: Flexibles Filament und Materialeinblicke
Quellen
Auf die Quellen 1–25 wurde, wie im Briefing angegeben, am 21. Juni 2026 zugegriffen. Die Quellen 26–28 wurden während der Überprüfung ergänzt und am 22. Juni 2026 abgerufen.
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundlagen — Grundlagen und Vokabular
- ASTM F3489-23 Standardleitfaden für die additive Fertigung von Polymeren — Materialextrusion — Empfehlung für Materialhandhabung und Bewertung statischer mechanischer Eigenschaften
- ISO 527-1:2019 Kunststoffe — Bestimmung der Zugeigenschaften — Teil 1: Allgemeine Grundsätze
- ASTM D638 Standardprüfverfahren für Zugeigenschaften von Kunststoffen
- ISO 178:2019 Kunststoffe — Bestimmung der Biegeeigenschaften
- ASTM D790 Standardprüfverfahren für Biegeeigenschaften von unverstärkten und verstärkten Kunststoffen sowie elektrisch isolierenden Materialien
- ISO 179-1:2026 Kunststoffe — Bestimmung der Charpy-Schlageigenschaften — Teil 1: Nicht instrumentierte Schlagprüfung
- ASTM D256 Standardprüfverfahren zur Bestimmung der Izod-Pendelschlagzähigkeit von Kunststoffen
- ISO 75-1:2020 Kunststoffe — Bestimmung der Durchbiegungstemperatur unter Belastung
- ASTM D648 Standardprüfverfahren für die Durchbiegungstemperatur von Kunststoffen unter Biegebelastung in Kantenlage
- ISO 62:2008 Kunststoffe — Bestimmung der Wasseraufnahme
- ASTM D570 Standardprüfverfahren für Wasseraufnahme von Kunststoffen
- ASTM D618-21 Standardpraxis zur Konditionierung von Kunststoffen für Prüfungen
- ASTM D257-14(2021)e1 Standardprüfverfahren für Gleichstromwiderstand oder Leitwert isolierender Materialien
- ISO 11357-1:2023 Kunststoffe — Dynamische Differenzkalorimetrie (DSC) — Teil 1: Allgemeine Grundsätze
- Bambu Lab PA6-CF Produktseite
- Bambu PA6-CF Technisches Datenblatt V3.0
- Fiberon (Polymaker) PA6-CF20 Produktseite
- Fiberon PA6-CF20 Technisches Datenblatt V1.1
- Prusament PA11 Carbon Fiber Produktseite
- Prusament PA11 Carbon Fiber TDS v1.0
- Stratasys FDM Nylon 12CF Materialdatenblatt
- Übersichtsartikel zu faserverstärktem FFF und großformatigem Drucken
- Calignano et al., Machines (2020) PA612-CF-Studie
- Yasa und Ersoy, Materials (2019) Abgrenzung gehackter gegenüber kontinuierlichen Fasern
- Bambu Lab PAHT-CF Produktseite
- Bambu Lab PPA-CF Produktseite
- Polymaker Wiki — Feuchtes Filament